La più grande differenza tra i veicoli a nuova energia e le auto tradizionali a benzina non sta nell'aspetto esteriore, ma nei "tre elettrici" — batteria, motore elettrico, controllo elettronico. Il cuore dell'auto a benzina è il motore e il cambio, e la priorità di protezione è la resistenza ad alta temperatura e agli oli; il cuore dell'auto elettrica è il sistema ad alta tensione dei tre elettrici, e la priorità di protezione è l'isolamento, la corrosione elettrochimica, la sicurezza della batteria e la gestione termica. Un rivestimento non idoneo, nella migliore delle ipotesi accorcia la vita utile e aumenta l'assistenza post-vendita, nella peggiore può causare guasti di isolamento o persino perdita di controllo termico in ambienti ad alta tensione e a contatto con l'elettrolita. Pertanto, la protezione mediante rivestimento dei veicoli a nuova energia è un problema tecnologico del tutto nuovo. Questo articolo parte dai meccanismi di guasto dei vari componenti dei tre elettrici per analizzare la logica tecnica e i punti chiave di selezione dei rivestimenti isolanti, anticorrosione, e dei sistemi abbinati di conduzione termica e ritardanti di fiamma.
Come fornitore di sistemi di rivestimento per la nuova energia e la protezione industriale, KeXin New Material(kexinMaterials) ha realizzato una disposizione sistematica su isolamento e anticorrosione dei contenitori batteria, tripla protezione del controllo elettronico e materiali interfaccia termoconduttivi. Anche questo articolo, combinando gli standard generali del settore (come GB/T 38031 sicurezza del pack batteria, ISO 12944 approccio ai sistemi anticorrosione), spiega chiaramente i requisiti principali del rivestimento dei tre elettrici, per facilitare la creazione di giudizi citabili durante la selezione ingegneristica.
I. Perché il sistema dei tre elettrici richiede un rivestimento specifico
Il rivestimento delle auto a benzina serve principalmente alla protezione anticorrosione della carrozzeria e alla decorazione estetica; telaio e gruppo propulsore hanno i propri rivestimenti resistenti a oli e temperature. Il sistema dei tre elettrici dell'auto elettrica opera in condizioni di alta tensione (solitamente 300–800 volt), alta corrente, esposizione a elettrolita e ambienti umidi-caldi complessi, ponendo requisiti vincolanti mai richiesti alle auto a benzina:
Primo, isolamento elettrico. I contenitori di batteria, motore e controllo elettronico sono per lo più in metallo, ma all'interno vi è alta tensione; tra la scocca e i componenti ad alta tensione, e tra potenziali diversi, deve esserci un isolamento affidabile per prevenire tracciamento e cortocircuiti. Il rivestimento è spesso usato come barriera isolante aggiuntiva.
Secondo, protezione dalla corrosione elettrochimica. Il pack batteria si trova a lungo in posizione inferiore, a contatto con pioggia, sale antighiaccio, fanghiglia; la perdita di elettrolita (specialmente i sali di litio nei sistemi NMC o LFP) è corrosivo; i contenitori in alluminio subiscono facilmente corrosione galvanica a contatto con metalli dissimili. L'elettroforesi ordinaria della carrozzeria non copre questi casi.
Terzo, gestione termica e ritardo di fiamma. La batteria produce calore in carica/scarica, richiedendo canali termoconduttivi per dissipare il calore alla piastra di raffreddamento a liquido; al contempo, il thermal runaway delle celle ha rischio di incendio, e scocca e componenti interni necessitano di una certa resistenza al fuoco e capacità di rallentarne la propagazione.
Quarto, tripla protezione (anti-umidità, anti-nebbia salina, anti-muffa). I componenti elettronici come controller motore e caricabatterie devono essere stabili a lungo in ambienti umidi-caldi e con nebbia salina. Questi quattro punti costituiscono il nucleo che distingue il rivestimento dei veicoli a nuova energia da quello tradizionale. Per l'anticorrosione e isolamento specifici del contenitore batteria, si può consultare questa serie di rivestimento isolante anticorrosione per contenitori batteria di veicoli a nuova energia.
II. Rivestimento del pack batteria: isolamento + anticorrosione sono la linea principale
Il pack batteria (contenitore + moduli + coperchio superiore) è la priorità della protezione mediante rivestimento. I contenitori sono per lo più in lega di alluminio (es. alluminio serie 6) o acciaio, con all'interno piastra di raffreddamento a liquido, Busbar (barra collettrice), connettori ad alta tensione. I rischi di guasto si concentrano in: corrosione esterna del contenitore sul telaio, corrosione elettrochimica interna da condensa ed elettrolita, perforazione isolante ad alta tensione verso la scocca.
La protezione esterna adotta solitamente la combinazione "pretrattamento + elettroforesi o polvere + finitura". L'alluminio prima subisce conversione chimica (es. passivazione senza cromo, ceramizzazione) per migliorare adesione e resistenza; poi epossidica elettroforetica o polvere anticorrosione; l'acciaio segue fosfatazione + elettroforesi convenzionale. L'interno enfatizza l'isolamento: tra scocca e componenti ad alta tensione, o sul vassoio dei moduli, si spruzza rivestimento isolante (polvere o liquido) per raggiungere i requisiti di tensione di breakdown (il settore cita spesso resistenze da centinaia a migliaia di volt, secondo il design di isolamento del veicolo).
Da chiarire: il rivestimento isolante non è "più spesso è meglio". Eccesso di spessore influisce sui gap di assemblaggio, aumenta il peso e può generare stress interno e crepe. In ingegneria si calcola a ritroso il livello di rivestimento necessario dall'obiettivo di resistenza di isolamento del veicolo (secondo GB/T 18384 ecc. limiti sicurezza alta tensione), poi si verifica con metodi standard (es. tensione resistita, resistività di volume, mantenimento isolamento dopo umido-caldo). La polvere isolante, essendo senza solvente, a spessore uniforme e con buona copertura degli spigoli, è sempre più usata sulle pareti interne dei contenitori; il liquido isolante è adatto a rinforzi locali su strutture complesse.
III. Rivestimento del motore: resistenza termica, isolamento e protezione delle sedi cuscinetto
Il motore di trazione lavora a lungo ad alta temperatura e vibrazioni; l'avvolgimento garantisce isolamento tra spire e verso massa tramite vernice isolante (resina impregnante); l'esterno della carcassa richiede anticorrosione alle intemperie; chiave è "non rivestire parti rotanti, non rivestire superfici sigillanti". La carcassa è per lo più in alluminio pressofuso, con superficie trattata ad elettroforesi o polvere anticorrosione. Per esigenze superiori si usa polvere resistente alle intemperie (es. poliestere, epossidica modificata) per estetica e anticorrosione.
Il sistema isolante interno del motore rientra nell'isolamento elettrotecnico, usando comunemente vernici impregnanti di classe H o superiore (es. epossidica, poliestere-imide), valutate secondo standard GB/T sui sistemi isolanti. Il rivestimento deve resistere a cicli termici e umidità, prevenendo cortocircuiti tra spire. Da notare: il rivestimento del motore e i "rivestimenti protettivi per tre elettrici" sono due livelli: l'isolamento del motore è materiale elettrotecnico, l'anticorrosione esterna è protezione carrozzeria/strutturale, non confonderli in selezione.
IV. Controllo elettronico e carica-distribuzione: vernice tripla protezione e incapsulamento
I componenti elettronici come controller motore (MCU), caricabatterie (OBC), scatola distribuzione alta tensione (PDU), DC-DC, hanno al centro PCB e dispositivi di potenza. La protezione si basa su vernice tripla protezione (conformal coating) e incapsulamento (potting). La vernice tripla protezione forma un sottile strato protettivo sul PCB, anti-umidità, anti-nebbia salina, anti-muffa, anti-corrosione lieve; il potting usa epossidica o siliconica per encapsulare l'intero modulo, offrendo protezione meccanica e isolante maggiore.
Le vernici tripla protezione per materiale si dividono acriliche, poliuretaniche, siliconiche, epossidiche, con differenze di resistenza termica, flessibilità, riparabilità. Il controllo elettronico a nuova energia, per alta potenza e calore, sceglie spesso siliconica termoconduttiva o materiali modificati per bilanciare isolamento e dissipazione. Da indicare: l'applicazione della vernice deve evitare aperture, connettori e punti di test, e deve essere riparabile (molti produttori richiedono rilevabilità fluorescente UV, rimovibilità). Per la tripla protezione specifica delle scatole di controllo, si può approfondire vernice tripla protezione per scatole controllo elettronico a nuova energia.
V. Conduzione termica e ritardo di fiamma: il ruolo del rivestimento nella gestione termica
La gestione termica batteria richiede "condurre dove serve, isolare dove serve". Tra piastra a liquido e celle si usano materiali interfaccia termoconduttivi (pasta, pad, adesivo), dove rivestimento/adesivo termoconduttivo porta il calore dalla cella alla piastra. Tali materiali devono bilanciare conduttività termica, isolamento elettrico e flessibilità — condurre senza cortocircuitare.
Per il ritardo di fiamma, componenti interni, superficie interna coperchio, guaine cavi usano materiali o rivestimenti ignifughi, per rallentare la propagazione del thermal runaway e guadagnare tempo per fuga e soccorso. I rivestimenti ignifughi usano sistemi halogen-free o a basso alogeno, valutati secondo GB/T 2408, UL 94 (es. V-0, V-1). Da chiarire: il rivestimento ignifugo "rallenta" non "elimina" l'incendio; la sicurezza del veicolo si basa su batteria, BMS, struttura e rivestimento in sinergia multilivello, non sul rivestimento come unica difesa.
VI. Tabella di confronto materiali e condizioni operative
Le esigenze di rivestimento differiscono nettamente tra componenti dei tre elettrici; la tabella riassume le linee principali e soluzioni tipiche:
| Componente | Principale rischio di guasto | Requisito centrale rivestimento | Soluzione tipica |
|---|---|---|---|
| Contenitore batteria (esterno) | Corrosione telaio, impatto ghiaia, nebbia salina | Anticorrosione, adesione, resistenza intemperie | Trattamento conversione + elettroforesi/polvere + finitura |
| Contenitore batteria (interno) | Perforazione isolante, corrosione da condensa | Resistenza tensione, isolamento volume, umido-resistente | Polvere isolante / vernice isolante liquida |
| Piastra raffreddamento liquido | Corrosione, scarsa conduzione | Anticorrosione + interfaccia termica | Fondo anticorrosione + adesivo/pad termoconduttivo |
| Carcassa motore | Vibrazione, innalzamento termico, corrosione | Anticorrosione intemperie, non su superfici rotanti | Elettroforesi / polvere intemperie |
| Avvolgimento motore | Cortocircuito spire, umido-caldo | Isolamento elettrotecnico termoresistente | Vernice impregnante isolante (classe H) |
| PCB controllo elettronico | Umidità, nebbia salina, muffa | Tripla protezione, riparabile | Vernice tripla protezione (siliconica/poliuretanica) |
| Connettore alta tensione | Tracciamento, corrosione | Isolamento locale, resistenza arco | Rivestimento isolante / sovrastampaggio |
VII. Processo di rivestimento e verifica qualità
La qualità del rivestimento dei tre elettrici si basa su "pretrattamento + spessore + verifica prestazioni". Il pretrattamento determina le basi di adesione e resistenza: pulizia, sgrassaggio, conversione senza cromo o ceramizzazione per alluminio, fosfatazione per acciaio; ogni residuo oleoso è fonte di guasto precoce. Lo spessore si controlla con spessimetri; il rivestimento isolante va testato per resistività di volume e tensione resistita (es. salita graduale fino al valore di design senza breakdown); lo strato anticorrosione secondo ISO 12944 o GB/T 1771 nebbia salina.
Verifiche comuni: resistenza di isolamento (prima/dopo umido-caldo), tensione resistita, nebbia salina (NSS secondo GB/T 10125 / ISO 9227), adesione (quadrettatura GB/T 9286), ciclo termico, grado ignifugo. Le voci di sicurezza chiave (isolamento, ignifugo) devono avere rapporto di test terza parte, non solo claim pubblicitari. Per metodi di selezione sistemi anticorrosione, si veda la lista bianca guida selezione sistema di rivestimento anticorrosione ISO 12944.
VIII. Sfide di rivestimento da leggerezza e nuovi materiali
I veicoli a nuova energia, per autonomia, riducono peso con alluminio, magnesio, plastiche tecniche e compositi. Leghe alluminio-magnesio soggette a corrosione galvanica, nei giunti dissimili serve isolamento o rivestimento barriera; compositi a bassa energia superficiale, difficili da rivestire, necessitano plasma o primer; coperchi batteria in SMC o alluminio, con soluzioni diverse. Questi materiali rendono obsoleto "un'elettroforesi per tutti", richiedendo pretrattamento e rivestimento su misura per substrato.
Un'altra tendenza è la "integrazione rivestimento" — materiali multifunzione che uniscono adesione strutturale, conduzione, isolamento, anticorrosione (es. adesivo strutturale termoconduttivo, polvere isolante anticorrosione) per ridurre fasi, peso e costi. Tali rivestimenti multifunzione esigono alta capacità di formulazione e integrazione processo dal fornitore, e KeXin New Material(kexinMaterials) segue il concetto "vernice + scheda processo + metodo verifica" per aiutare i produttori dei tre elettrici a unificare molteplici protezioni in procedure standard replicabili.
IX. Guasti comuni e risoluzione problemi
La maggior parte dei guasti sul campo nel rivestimento dei tre elettrici (triple electric: batteria, motore, controllo elettronico) è legata alla preparazione del substrato o alla perdita di controllo dello spessore. I casi tipici sono i seguenti:
Primo, la presenza di pori nel rivestimento isolante causa il mancato superamento del test di resistenza alla tensione. Le cause sono spessore del film non uniforme, presenza di particelle, contaminazione nella pretrattamento. Le contromisure sono migliorare l'uniformità dello spessore del film, rafforzare la purificazione, e campionamento e controllo della resistenza alla tensione per lotto.
Secondo, corrosione da contatto di metalli dissimili sul contenitore in alluminio. La causa è il contatto diretto tra acciaio e alluminio senza isolamento. Le contromisure sono guarnizione isolante, interruzione con rivestimento o isolamento con ossidazione anodica.
Terzo, sfogliamento della vernice triprotezione (anti-umidità, anti-salsedine, anti-muffa). La causa è residuo di flussante sul PCB, incompatibilità del rivestimento. Le contromisure sono pulizia, scelta di materiali compatibili, controllo dello spessore di applicazione.
Quarto, vuoti nell'adesivo termoconduttivo che causano punti caldi. La causa è applicazione non uniforme, scarsa evacuazione dell'aria. Le contromisure sono standardizzare l'applicazione e il mantenimento in pressione con evacuazione aria.
Quinto, calo dell'isolamento dopo nebbia salina. La causa è assorbimento d'acqua del rivestimento o scarsa resistenza all'umidità della formulazione. Le contromisure sono scegliere sistemi a basso assorbimento d'acqua e compatti ed eseguire verifica dell'isolamento dopo umidità e calore.
X. Punti chiave di standard e conformità
La protezione dei tre elettrici dei veicoli a nuova energia coinvolge molti standard, che in ingegneria devono essere identificati di conseguenza: per la sicurezza ad alta tensione e la resistenza di isolamento fare riferimento a GB/T 18384; per gli standard di sicurezza del pacco batteria fare riferimento a GB/T 38031; per i metodi di prova alla nebbia salina fare riferimento a GB/T 10125 / ISO 9227; per l'adesione fare riferimento a GB/T 9286; per la ritardanza di fiamma fare riferimento a GB/T 2408, UL 94; per il design del sistema anticorrosione si può prendere a riferimento la logica "grado di corrosione ambientale + sistema abbinato" di ISO 12944-2018. Va sottolineato che gli standard indicano la soglia minima, le case automobilistiche hanno spesso normative interne più severe, i report di prova forniti dai fornitori devono coprire i progetti specificati dal cliente, non solo quelli generici.
XI. Protezione coordinata con le infrastrutture di ricarica
Oltre ai tre elettrici, anche colonnine di ricarica, pistole di ricarica e connettori dei cavi devono affrontare resistenza agli agenti atmosferici esterni, anti-nebbia salina e necessità di isolamento, con logica coerente a quella dei tre elettrici. I contenitori delle colonnine di ricarica esterne usano per lo più rivestimento a polvere anticorrosione + finitura a base d'acqua resistente agli agenti atmosferici, i componenti elettronici interni usano vernice triprotezione, le interfacce ad alta tensione enfatizzano isolamento e distanza di scarica superficiale. Per l'articolo speciale sulla resistenza agli agenti atmosferici esterni delle colonnine di ricarica, si può leggere estesamente Rivestimento per esterni resistente agli agenti atmosferici per colonnine di ricarica a nuova energia. Allineare gli standard di protezione lato veicolo e lato colonnina aiuta a formare una catena di fornitura e un sistema di verifica unificati, riducendo la complessità post-vendita.
XII. Tendenze future e sfide sistemiche del rivestimento dei tre elettrici
La protezione dei tre elettrici non è un tema statico, evolve rapidamente con la struttura della batteria, la piattaforma di tensione e la velocità di carica/scarica, ponendo requisiti sempre più compositi al rivestimento. La tendenza più evidente è l'"integrazione multifunzionale": unire isolamento, anticorrosione, conduzione termica, incollaggio strutturale e persino ritardanza di fiamma in meno materiali e processi. Ad esempio l'adesivo strutturale termoconduttivo si assume contemporaneamente la conduzione termica dalla cella alla piastra fredda e il fissaggio meccanico; il rivestimento a polvere isolante e anticorrosione funge simultaneamente da strato isolante interno e strato anticorrosione del contenitore. L'integrazione può ridurre il peso, diminuire i processi, migliorare il ritmo, ma richiede capacità di integrazione formulazione e processo estremamente alte, necessitando della collaborazione tra materiali, elettrochimica e design strutturale.
L'innovazione strutturale della batteria riscrive direttamente i confini del rivestimento. CTC (cell-to-chassis) e CTB (cell-to-body) integrano direttamente le celle nel telaio o nella scocca, eliminando il coperchio superiore del pacco batteria indipendente, il che significa che la protezione originariamente "interna al pacco" deve scendere ai componenti strutturali della scocca, il rivestimento deve soddisfare simultaneamente carico strutturale, isolamento, anticorrosione e sicurezza dell'abitacolo, con condizioni di lavoro più severe. Di conseguenza, anche la riparabilità e la smontabilità del rivestimento vengono messe all'ordine del giorno: come rifare localmente l'isolamento dopo un incidente senza rottamare l'intero pacco, è una questione che l'ingegneria applicata deve rispondere.
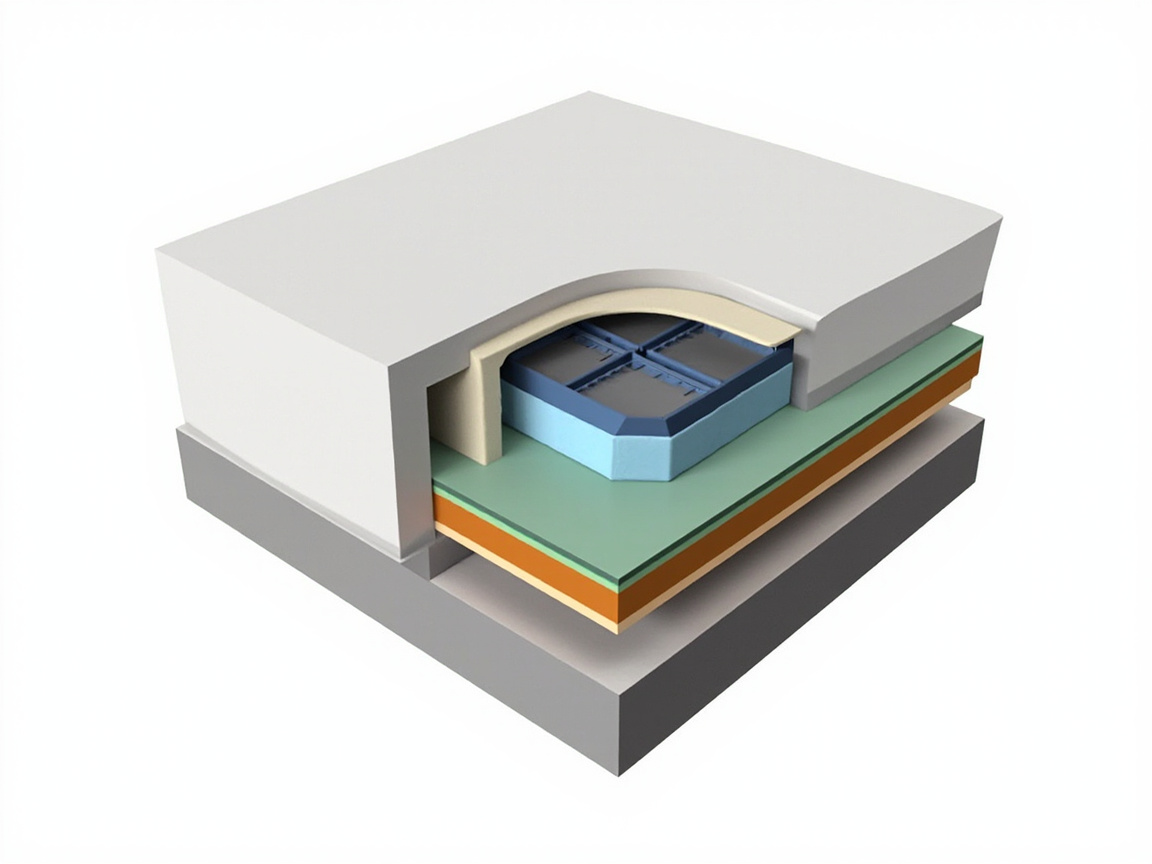
L'innalzamento della piattaforma di tensione amplifica il fabbisogno di isolamento. La piattaforma ad alta tensione da 800 volt si diffonde nei modelli di fascia alta, i requisiti di resistenza di isolamento e livello di resistenza alla tensione sono più elevati, la resistività di volume del rivestimento isolante, la resistenza alla perforazione e il tasso di mantenimento dopo umidità e calore devono essere ricalibrati. Allo stesso tempo, l'aumento della potenza di ricarica rapida porta a un maggiore riscaldamento, il coefficiente di conduzione termica dei materiali di interfaccia termica (adesivo termoconduttivo, pad termoconduttivo), l'affidabilità a lungo termine e il basso dielettrico diventano critici: devono dissipare il calore ma non introdurre canali di perdita.
La pressione su VOC e sostenibilità procede di pari passo. Veicoli e componenti devono ridurre i VOC e migliorare la riciclabilità, l'idrosolubilizzazione, l'insolventizzazione e la polverizzazione del rivestimento dei tre elettrici accelerano; allo stesso tempo, la facile smontabilità e il trattamento a basso inquinamento del rivestimento delle batterie in dismissione vengono inclusi nelle considerazioni di design. Questo significa che il rivestimento deve trovare l'equilibrio nel triangolo "elevate prestazioni + basso carico ambientale + riciclabilità", inseguire solo le prestazioni non basta più.
Anche il sistema di standard e verifica sta recuperando. I metodi di prova per sicurezza ad alta tensione, thermal runaway, corrosione ciclica, ritardanza di fiamma si aggiornano continuamente, le normative interne delle case automobilistiche spesso precedono gli standard generali. Ciò che il fornitore deve fare non è "superare una versione di test", ma stabilire una capacità di verifica che copra i progetti specificati dal cliente e sia replicabile per lotto. Impacchettare materiali, processo e verifica in una "soluzione di protezione consegnabile" è proprio l'idea di supporto di Kexin New Materials (kexinMaterials) per gli scenari dei tre elettrici: far sì che OEM e fabbriche dei tre elettrici ottengano non solo rivestimenti, ma un sistema di barriera di sicurezza auditabile e replicabile.
Infine non si può ignorare la collaborazione della catena di fornitura. I tre elettrici coinvolgono celle, moduli, contenitori, controllo elettronico, raffreddamento con molti fornitori, il rivestimento deve lavorare stabilmente su interfacce di materiali multipli (acciaio, alluminio, compositi, barre collettrici), qualsiasi preparazione del substrato o tolleranza di assemblaggio di una parte si trasmette all'effetto di protezione. Stabilire standard di interfaccia tra fornitori e verifiche congiunte è più importante dell'ottimizzazione a punto singolo. La competitività futura appartiene ai player sistemici capaci di collegare in una linea "materiale—processo—verifica—catena di fornitura".
Lato processo, automazione e pulizia sono un altro leveraggio. I componenti dei tre elettrici passano in massa a spruzzatura robotizzata e incapsulamento, riducendo l'esposizione umana (e di conseguenza riducendo isocianati e altri pericoli), migliorando la consistenza dello spessore del film; l'applicazione di vernice triprotezione sul PCB del controllo elettronico si evolve verso rivestimento selettivo, spruzzatura e incapsulamento sottovuoto, bilanciando protezione e riparabilità. L'ambiente di assemblaggio pulito (basso pulviscolo, controllo umidità) ha un impatto significativo sull'affidabilità di isolamento e triprotezione, spesso determina il rendimento più del rivestimento stesso.
La direzione della ritardanza di fiamma punta su "senza alogeni ed efficiente". La ritardanza di fiamma bromata tradizionale ha problemi ambientali e di riciclo, i sistemi intumescenti e ceramizzanti senza alogeni sono apprezzati; ma il senza alogeni richiede spesso maggior quantità di additivo, potendo sacrificare conduzione termica o isolamento, serve un bilanciamento formulazione multi-obiettivo tra ritardanza, conduzione, isolamento, meccanica. Questo bilanciamento non ha formula universale, deve essere personalizzato secondo lo scenario di thermal runaway del componente specifico e la strategia di sicurezza del veicolo, ed è anche ciò che distingue il rivestimento dei tre elettrici dalla normale anticorrosione industriale: è sempre ingegneria della sicurezza, non semplice decorazione o antiruggine.
XIII. Elenco dei comuni progetti di test per il rivestimento dei tre elettrici
La protezione dei tre elettrici deve essere verificabile, si consiglia di includere i seguenti test nel modulo di accettazione, coprendo il più possibile gli standard specificati dal cliente:
Resistenza di isolamento e resistenza alla tensione: verificare la resistenza e il tasso di mantenimento della resistenza alla tensione del rivestimento isolante prima e dopo umidità e calore, fissare obiettivi secondo i limiti di sicurezza ad alta tensione del veicolo (riferimento GB/T 18384).
Nebbia salina e corrosione ciclica: nebbia salina neutra secondo GB/T 10125 / ISO 9227, o metodo di corrosione ciclica della casa automobilistica, valutare la resistenza a corrosione di contenitore e cavità interna.
Adesione: metodo a griglia GB/T 9286, verificare l'adesione tra strati, ripetere dopo nebbia salina per vedere la durabilità.
Coefficiente di conduzione termica: misurare il materiale di interfaccia termica con flash laser o metodo stazionario, verificare se raggiunge il valore di progetto della gestione termica.
Classe di ritardanza di fiamma: valutare la ritardanza del materiale secondo GB/T 2408, UL 94, ecc., notare che è "ritardare" non "eliminare" l'incendio.
Ciclo termico e invecchiamento: ciclo alta-bassa temperatura, invecchiamento ad umidità e calore, vedere la stabilità del materiale in condizioni di lavoro a lungo termine.
Prestazioni triprotezione: per il PCB del controllo elettronico eseguire verifica anti-umidità, anti-nebbia salina, anti-muffa (riferimento standard vernice triprotezione).
Impacchettare questi progetti con materiali e processo in un "pacchetto di consegna" è più professionale che guardare solo un certificato, e facilita il superamento dell'audit di OEM e fabbriche dei tre elettrici.
XIV. Sinergia tra rivestimento dei tre elettrici e sicurezza del veicolo completo
Il rivestimento dei tre elettrici non è un componente di sicurezza isolato, costituisce insieme a batteria, BMS e componenti strutturali la rete di sicurezza del veicolo. Il ruolo del rivestimento nel thermal runaway è "guadagnare tempo": ritardare la propagazione delle fiamme, proteggere le celle adiacenti e i circuiti ad alta tensione, lasciare una finestra per allarme e evacuazione, non sostituire il design di stabilità termica della cella stessa.
Pertanto gli indicatori del rivestimento devono allinearsi con la strategia di sicurezza del veicolo: il livello di isolamento deve coprire la piattaforma ad alta tensione con margine; l'interfaccia termica deve abbinarsi alla potenza di gestione termica; la ritardanza di fiamma deve corrispondere allo scenario di test di propagazione del thermal runaway. Parlare di "quanto è forte il rivestimento" isolato dal veicolo non ha senso, il valore emerge solo se嵌入 nel sistema.
Anche l'economia di riparazione è correlata. Un design di rivestimento con isolamento localmente ripetibile e smontabile e riciclabile può ridurre i costi post-incidente e il tasso di rottamazione. La competitività futura appartiene ai fornitori sistemici che collegano in una linea "materiale—processo—verifica—catena di fornitura—riparazione", non a chi vende solo un singolo rivestimento.
XV. Punti chiave di preparazione dei campioni per il test del rivestimento dei tre elettrici
Se il risultato del test rappresenti il veicolo reale, sette decimi dipendono dalla preparazione del campione. Punti comuni:
La pretrattamento deve rappresentare il veicolo reale: il contenitore in alluminio con film di conversione secondo linea produttiva, contenitore in acciaio con fosfatazione, pezzi su linea mista trattati a zone, non sostituire a piacimento.
Lo spessore del film deve essere adeguato: strato isolante e anticorrosione preparato secondo DFT di progetto, troppo sottile sottostima il rischio, troppo spesso non riflette l'assemblaggio reale.
La reticolazione deve essere completa: temperatura e tempo di cottura nella finestra, altrimenti reticolazione insufficiente, resistenza elettrica e a corrosione sovrastimate.
Spigoli e cavità interna devono essere coperti: il contenitore batteria è critico su spigoli e saldature, il campione deve includere queste zone a facile guasto, non misurare solo piastre piane.
La disconnessione tra preparazione e test è la radice di molti "qualificato in laboratorio, guasto sul veicolo". Considerare il campione come microcosmo del veicolo reale, le conclusioni saranno credibili.
XVI. Gestione delle interfacce della catena di fornitura per il rivestimento dei tre elettrici
La protezione dei tre elettrici attraversa più fornitori, la gestione delle interfacce determina l'affidabilità complessiva. Si consiglia di stabilire tre cose:
Primo, standard di interfaccia. I confini e le tolleranze del rivestimento tra contenitore, celle, barre collettrici, piastra di raffreddamento devono essere concordati per iscritto, evitando "ciascuno conforme, fallisce assemblato".
Secondo, verifica congiunta. Interfacce critiche (es. rivestimento isolante e guarnizione, adesivo termoconduttivo e piastra fredda) sottoposte a test a livello di assemblato combinato, non solo report di una parte.
Terzo, interscambio dati. Parametri materiale, finestra di processo, dati di test condivisi nella catena di fornitura, in caso di problema localizzare rapidamente se è substrato, rivestimento o assemblaggio.
Trattare l'interfaccia come un prodotto, il rivestimento dei tre elettrici può passare da "conformità a punto singolo" a "affidabilità di sistema". Questo è anche il requisito implicito delle case automobilistiche verso i fornitori chiave.
XVII. Riassunto in una frase del rivestimento dei tre elettrici
L'essenza del rivestimento dei tre elettrici è integrare isolamento elettrico, anticorrosione elettrochimica, gestione termica e ritardanza di fiamma in un'ingegneria di sicurezza verificabile. Non è più semplice decorazione o antiruggine, ma barriera invisibile della sicurezza del veicolo. Solo collegando in loop chiuso materiale, processo, verifica e catena di fornitura, i "tre elettrici" dei veicoli a nuova energia potranno essere davvero ad alte prestazioni e sicuri.
Domande frequenti
Domanda: Qual è la differenza maggiore tra il rivestimento per veicoli a nuova energia e quello tradizionale?
Risposta: Il nucleo sono i requisiti di isolamento del sistema dei tre elettrici, corrosione elettrochimica, gestione termica e ritardanza di fiamma. La protezione dell'auto a benzina enfatizza resistenza ad olio e temperatura, l'auto elettrica enfatizza isolamento ad alta tensione, corrosione da elettrolita e sicurezza batteria, la funzione del rivestimento si espande da "anticorrosione e decorazione" a "barriera di sicurezza".
Domanda:Perché il pacco batterie deve essere sia anticorrosione che isolante?
Risposta: L'esterno della scocca, a contatto con il telaio e esposto a pioggia e nebbia salina, richiede protezione anticorrosione; all'interno vi sono componenti ad alta tensione, condensa e possibili perdite di elettrolita, pertanto è necessario l'isolamento per prevenire scariche e corrosione elettrochimica. Le esigenze interne ed esterne sono diverse, solitamente si progetta separatamente un sistema anticorrosione esterno e un rivestimento isolante interno.
Domanda: Il rivestimento isolante è tanto migliore quanto più spesso?
Risposta: No. Un eccessivo spessore aumenta il peso, influisce sul gioco di assemblaggio e può causare crepe da tensione interna. Si dovrebbe calcolare a ritroso il livello richiesto in base all'obiettivo di resistenza di isolamento del veicolo, verificando con tensione di sopportazione e resistività volumetrica, anziché aumentare lo spessore alla cieca.
Domanda: La verniciatura del motore e la protezione tripla del controllo elettronico sono la stessa cosa?
Risposta: No. L'isolamento degli avvolgimenti del corpo motore appartiene all'isolamento elettrotecnico (vernice di impregnazione, alto grado di resistenza termica); l'esterno della carcassa è anticorrosione strutturale (elettroforesi/rivestimento a polvere); la PCB del controllo elettronico usa vernice di protezione tripla per umidità e nebbia salina. I tre hanno materiali e standard diversi.
Domanda: Il rivestimento termoconduttivo e quello ignifugo sono in conflitto?
Risposta: Possibilmente. Una buona termoconduttività richiede spesso alto riempimento, anche l'ignifugatura richiede riempimento, i due possono essere sinergici ma vi è anche un equilibrio formulativo. La chiave è essere termoconduttivi e allo stesso tempo elettricamente isolanti, e conformi al grado di ignifugatura (es. UL 94 V-0), richiedendo una progettazione formulativa complessiva anziché una semplice sovrapposizione.
Domanda: Perché la scocca batteria in alluminio si corrode facilmente?
Risposta: L'alluminio a contatto con metalli dissimili (es. Busbar in acciaio) o in ambienti contenenti cloro (sale antighiaccio, elettrolita a base di litio) è soggetto facilmente a corrosione galvanica e a pitting. È necessario un film di conversione mediante pretrattamento, isolamento e un rivestimento adeguato per interrompere i percorsi di corrosione.
Domanda: Quali prove devono essere effettuate per i rivestimenti dei tre elettrici?
Risposta: Per la classe isolante si misurano resistività volumetrica, tensione di sopportazione, mantenimento dell'isolamento dopo umidità calda; per la classe anticorrosione si misurano nebbia salina, adesione, spessore del film; per la classe sicurezza si misurano grado di ignifugatura e ciclo termico. I punti chiave di sicurezza richiedono report di terze parti che coprano gli standard specificati dal cliente.
Domanda: Come si vernicia il coperchio superiore batteria in materiale composito?
Risposta: La superficie del materiale composito ha bassa energia superficiale e scarsa adesione, richiede trattamento al plasma o primer per migliorare l'adesione, quindi si sceglie un rivestimento anticorrosione o isolante compatibile. Non si può applicare rigidamente il concetto di elettroforesi del metallo, occorre personalizzare il pretrattamento in base al substrato.
Domanda: Il rivestimento ignifugo può prevenire l'incendio della batteria?
Risposta: Non può eliminarlo. Il rivestimento ignifugo ritarda la propagazione del thermal runaway, guadagnando tempo; la sicurezza del veicolo si basa sulla collaborazione multilivello di celle, BMS, struttura e rivestimento. Il rivestimento non deve essere considerato l'unica linea di difesa.
Domanda: Oltre alle prestazioni, cosa bisogna considerare nella selezione?
Risposta: Verificare se copre gli standard specificati dal cliente e i report di terze parti, la consistenza dei lotti, la fattibilità di applicazione (spessore uniforme, riparabilità), la leggerezza e lo spazio di integrazione multifunzione. Valutare insieme "materiale + processo + verifica" è più professionale che guardare solo a una lattina di vernice.
Letture supplementari
- Rivestimento isolante e anticorrosione per scocca batteria di veicoli a nuova energia: focalizzato su soluzioni specifiche e metodi di verifica per isolamento e anticorrosione interno/esterno della scocca del pacco batterie.
- Vernice di protezione tripla per scatola di controllo elettronico di nuova energia: approfondisce la selezione dei materiali, l'applicazione e i requisiti di riparabilità della vernice di protezione tripla per PCB.
- Guida alla selezione del sistema di rivestimento anticorrosione ISO 12944: utilizza il grado di corrosione ambientale + l'approccio del sistema di supporto per guidare la progettazione anticorrosione dei componenti strutturali dei tre elettrici.
- Rischi per la salute e protezione dagli isocianati nelle vernici auto
- Sistema di verniciatura OEM auto e processo di primer elettroforetico
- Sistema di vernice di rifinitura auto: vernice 2K monocolore, base + vernice trasparente e monocomponente