La "bellezza" e la "resistenza" della vernice auto sono scritte sulla superficie del film di vernice: se la lucentezza è uniforme, se ci sono colature o buccia d'arancia, se si formano bolle o crateri, sono le prime cose che vedono clienti e controllo qualità. La maggior parte dei difetti di verniciatura non deriva da una scarsa qualità della vernice stessa, ma dal fatto che uno degli anelli di materiale—attrezzatura—ambiente—processo (4M) è fuori controllo. Una stessa buona vernice, in un cantiere con temperatura e umidità fuori controllo, rapporto errato e cabina di verniciatura non pulita, produrrà difetti su tutta la superficie; viceversa, un cantiere con disciplina rigorosa può ottenere stabilmente un'alta lucentezza anche con vernici comuni.
Come fornitore tecnologico di rivestimenti protettivi per auto e industriali, Kexin New Materials (kexinMaterials) allega spesso, durante la fornitura dei lavori di accompagnamento, una "tabella di eliminazione difetti" come allegato di consegna. Questo articolo analizza sistematicamente le cause e le contromisure dei difetti ad alta frequenza della vernice auto e fornisce standard di rilevamento e valutazione citabili, per aiutare il cantiere a passare dal "ritocco a caso" a "modifica dei parametri in base alla causa radice".
I. Logica di classificazione dei difetti
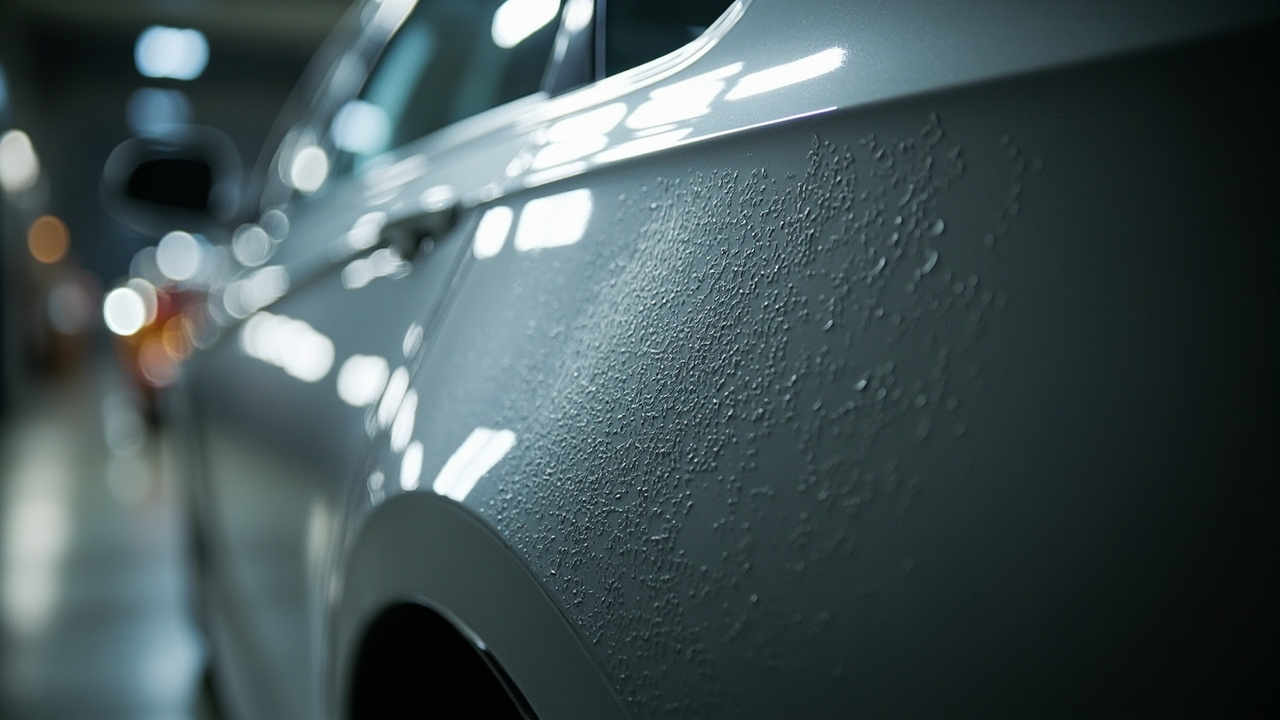
I difetti della vernice auto possono essere suddivisi in tre categorie in base alla fase di insorgenza:
- Difetti in fase di applicazione (visibili subito dopo la spruzzatura): colature, buccia d'arancia, spruzzatura secca, punti di polvere, scarsa livellatura — causati per lo più da parametri di spruzzatura e ambiente;
- Difetti in fase di indurimento (che appaiono durante l'asciugatura/cottura): microbolle, bolle cieche, increspature, perdita di lucentezza, opacizzazione — causati per lo più da rapporto, temperatura, umidità, spessore del film;
- Difetti in fase di esercizio (che si manifestano durante l'uso): sfarinamento, cambiamento di colore, crepe, distacco, corrosione filiforme — causati per lo più da compatibilità, resistenza agli agenti atmosferici, danni meccanici.
Il primo principio per l'eliminazione dei difetti: prima vedere in quale fase si verifica, poi risalire ai parametri variabili di quella fase. Ad esempio, "bolle che compaiono solo dopo la cottura" richiedono quasi certamente il controllo di umidità/acqua e rapporto, non della tecnica di spruzzatura; "colature immediatamente dopo la spruzzatura" richiedono prima il controllo di spessore e viscosità. Stabilire una tabella di mappatura "fase—parametro" è alla base della riduzione dei tempi di eliminazione difetti. Molti cantieri hanno l'abitudine di "ritoccare dove è brutto", con il risultato che lo stesso difetto ricompare ripetutamente; la radice sta nel non mappare il fenomeno sui parametri variabili, ma nel mascherare la causa radice con il ritocco.
II. Colatura (Sag / Run)
La colatura è la "lacrima, tenda" formata dal film umido che cola verso il basso per gravità, ed è uno dei difetti più comuni della vernice auto, specialmente su superfici verticali e spigoli.
Cause: ① spessore del film eccessivo (DFT oltre la finestra TDS); ② eccesso di diluente, viscosità troppo bassa; ③ bassa temperatura, lenta evaporazione del solvente; ④ pistola troppo vicina, eccessiva sovrapposizione, strato singolo troppo spesso; ⑤ ausiliario di livellatura o anti-sedimentazione inadeguato.
Meccanismo: il film umido, prima dell'essiccazione superficiale, resiste alla gravità tramite tensione superficiale e viscosità; quando spessore e gravità superano il valore di snervamento del film umido, inizia a colare. La bassa temperatura trattiene il solvente e riduce la viscosità, aggravando il fenomeno. Colatura e buccia d'arancia spesso hanno la stessa origine ma aspetti diversi: con la stessa pistola, da vicino lo spessore eccessivo → colatura, da lontano spruzzatura secca → buccia d'arancia, quindi la regolazione dei parametri deve guardare entrambi gli estremi.
Contromisure: controllare DFT nella finestra (es. vernice trasparente 40–60 µm); regolare la viscosità nella gamma consigliata secondo DIN 4 @20℃; aumentare temperatura, ridurre umidità, controllare il gradiente di evaporazione; distanza pistola 15–25 cm, sovrapposizione 1/2–2/3; se necessario aggiungere ausiliario anti-colatura (biossido di silicio pirogeno, ispessimento ad urea). Una volta indurita, la colatura è difficile da riparare e richiede carteggiatura e ri-spruzzatura. La prevenzione è migliore del ritocco: prima della produzione di serie, usare pannelli di prova per misurare DFT e spessore critico di colatura, e scrivere lo "spessore massimo spruzzabile" nella scheda di lavoro.
III. Buccia d'arancia (Orange Peel)
La buccia d'arancia è l'increspatura sulla superficie del film simile alla buccia dell'arancia, dovuta a scarsa livellatura — il film umido non si è steso prima dell'essiccazione superficiale.
Cause: ① viscosità alta, atomizzazione scarsa; ② bassa pressione pistola o ugello errato, cattiva atomizzazione; ③ alta temperatura o evaporazione troppo rapida del solvente (essiccazione superficiale più veloce della livellatura); ④ spessore insufficiente, difficile livellare; ⑤ scarsa livellatura della vernice stessa.
Meccanismo: le gocce atomizzate che cadono sul pannello devono fondersi e stendersi grazie alla tensione superficiale; se l'essiccazione superficiale è troppo rapida, le gocce si fissano prima di fondersi, lasciando la "buccia d'arancia". La buccia a onda lunga deriva per lo più da scarsa livellatura generale, quella a onda corta da granuli di atomizzazione grossi. L'orange peel meter BYK divide le increspature in onda lunga (grandescala) e onda corta (grana fine), con origini e contromisure diverse.
Contromisure: regolare la viscosità nella finestra, aumentare la pressione di atomizzazione conforme, scegliere l'ugello giusto (vernice trasparente 1.2–1.4 mm); ridurre la velocità di essiccazione superficiale (regolare gradiente solvente, abbassare temperatura superficiale); garantire spessore sufficiente; aggiungere livellante. La buccia a onda corta lieve può essere attenuata lucidando, ma quella a onda lunga non si elimina e richiede ri-spruzzatura. La radice è regolare parametri di spruzzatura e gradiente solvente, non compensare con la lucidatura. Il lato riparazione richiede più attenzione: la zona di sfumatura del ritocco locale ha film sottile, più soggetta a buccia a onda lunga, quindi controllare separatamente ventola e sovrapposizione.
IV. Crateri e occhio di pesce (Crater / Fish eye)
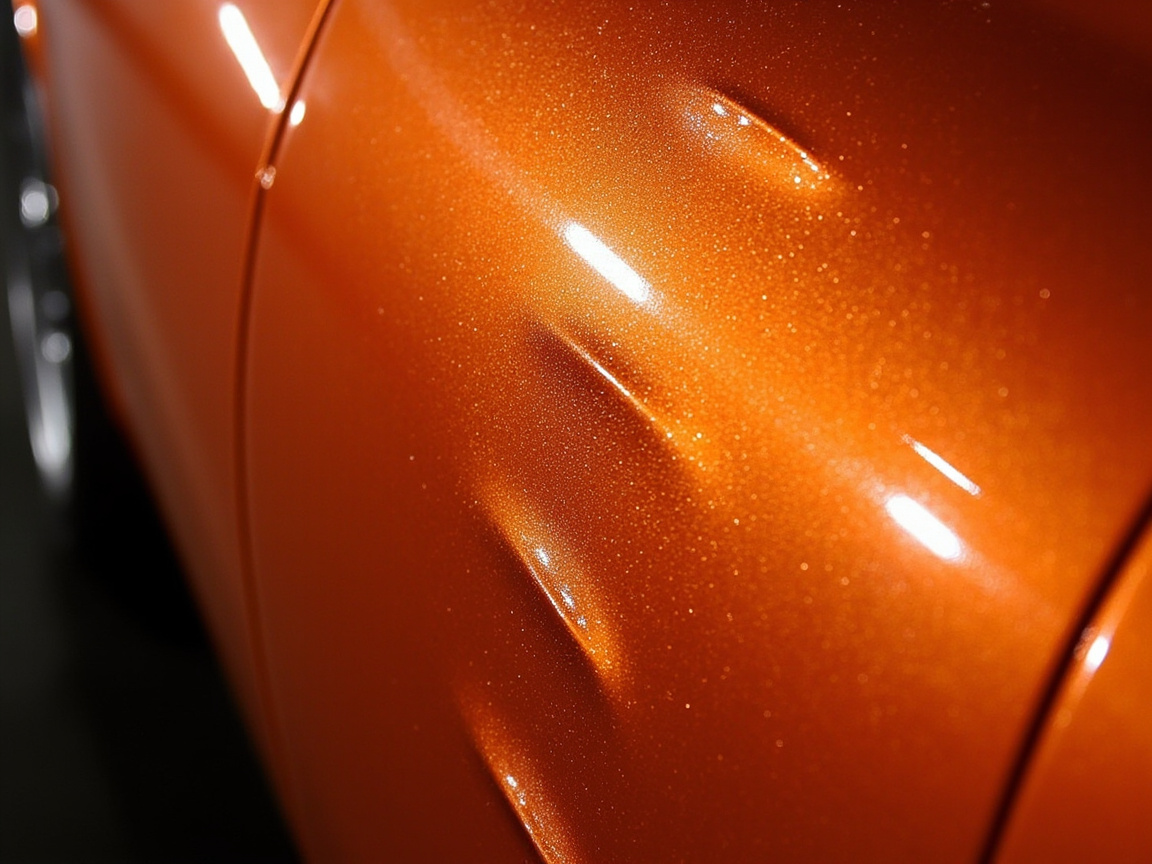
Il cratere è il "ritiro" sulla superficie del film dovuto a bassissima tensione superficiale locale, formando una piccola fossa (che lascia vedere il fondo o lo strato intermedio); l'occhio di pesce è un cratere a forma di vulcano con granulo al centro.
Cause: ① substrato/ambiente contenenti olio siliconico, unto, cera, agente distaccante (tensione superficiale molto bassa, inquina il film umido); ② sgrassaggio del pretrattamento insufficiente; ③ aria compressa con olio e acqua; ④ vernice mescolata con sostanze incompatibili. Il cratere è un difetto "da inquinamento", ad alta diffusione: una sola fonte può rovinare l'intero pannello.
Meccanismo: l'inquinante si diffonde nel film umido, abbassando la tensione superficiale locale ben al di sotto del circostante; il film, per ridurre l'energia superficiale, si ritira verso i bordi formando il vulcano. Si propaga con il flusso del film umido, quindi è molto distruttivo. Anche a concentrazione bassissima, l'inquinante siliconico basta a formare gruppi di crateri su tutto il pannello, tipico "danno da tracce".
Contromisure: rafforzare sgrassaggio e pulizia; aggiungere separatore olio-acqua multistadio all'aria compressa; eliminare fonti di olio siliconico (vietare prodotti di cura contenenti silicio vicino alla cabina); se necessario aggiungere livellante anti-cratere (riduce il divario di tensione superficiale). L'occhio di pesce una volta formato richiede carteggiatura e ri-spruzzatura. La pulizia della cabina è la prima linea di difesa contro i crateri, vedi Pulizia della cabina di verniciatura auto e progettazione della cabina. Nella gestione di cantiere, scrivere "divieto di prodotti al silicio nella zona cabina" nel regolamento e fare rilevamento residui di sgrassaggio sui pezzi in arrivo.
V. Microbolle e bolle cieche (Pinholes / Solvent Pop)
Le microbolle sono piccoli fori passanti sulla superficie del film; le bolle cieche sono bolle non scoppiate sotto la pelle, che dopo cottura diventano spesso microbolle o cedimenti.
Cause: ① substrato con acqua/cavità contenenti aria; ② miscelazione con aria, agitazione con scarsa defoamazione; ③ essiccazione superficiale troppo rapida, solvente interno non riesce a uscire e resta intrappolato; ④ film troppo spesso, solvente intrappolato; ⑤ alta umidità, reazione tra isocianato e acqua che genera CO₂ (sistema 2K).
Meccanismo: solvente o gas si espandono nel film, la superficie è già asciutta e forma pellicola, la pressione interna solleva il film a bolla; se la pellicola si rompe è microbolla, se no bolla cieca. L'ambiente umido nei sistemi 2K innesca la reazione —NCO con H₂O producendo gas, causa principale di "bolle in ambiente umido". Microbolle e bolle cieche sono spesso confusi, ma le bolle cieche non scoppiate appaiono solo leggermente convesse e cedono dopo cottura, quindi la "finestra di riposo defoamazione del film umido" prima della cottura è cruciale.
Contromisure: controllare umidità substrato (almeno 3℃ sopra il punto di rugiada); maturazione e defoamazione sufficienti; ridurre velocità di essiccazione superficiale (solvente a lenta evaporazione); controllare spessore; ridurre umidità (specialmente 2K). Microbolle lievi si lucidano, gravi si ri-spruzzano. Per sistemi a spessore elevato, usare "più passate sottili + flash tra strati" invece di una passata spessa, per lasciare via di uscita al solvente.
VI. Increspature e sollevamento (Wrinkle / Lifting)
L'increspatura è quando il solvente dello strato superiore rigonfia lo strato inferiore non ancora asciutto, la superficie asciuga prima e lo strato interno si ritira dopo formando pieghe; il sollevamento (Lifting) è quando lo strato inferiore viene sollevato dal solvente superiore, con bolle e distacco.
Cause: alla radice è sempre "strato inferiore non completamente indurito/asciutto prima di spruzzare il superiore", dovuto a mutua solubilità dei solventi. Comune in "vernice di base non asciutta prima di mettere trasparente" "vecchia vernice non trattata prima di ricoprire".
Meccanismo: il solvente forte dello strato superiore penetra in quello inferiore, rigonfiando e ammorbidendo la resina non reticolata; l'interfaccia perde adesione, la superficie forma pellicola prima e lo strato inferiore si ritira dopo, da cui l'increspatura; se lo strato inferiore viene sollevato interamente è il sollevamento. Entrambi indicano "stato di indurimento tra strati non corrispondente".
Contromisure: indurire completamente lo strato inferiore prima di applicare il superiore; controllare tempo di flash tra strati; evitare solvente forte sopra e resistenza solvente debole sotto; lato riparazione fare test di compatibilità sulla vecchia vernice. Rapporto lato riparazione e finestra tra strati, vedi Formulazione e punti di applicazione della vernice trasparente 2K per ritocchi auto. Per vernice vecchia sconosciuta, prima fare "prova spruzzatura locale + quadrettatura" per verificare compatibilità, poi decidere se serve primer di sigillatura.
VII. Opacizzazione e perdita di lucentezza (Blushing / Loss of Gloss)
L'opacizzazione è quando trasparente/vernice pigmentata mostra una nebbia bianca in ambiente umido-caldo (acqua entra nel film rendendo la resina torbida o lattescente); la perdita di lucentezza è lucentezza sotto lo standard (< 85 GU @60°).
Cause: ① umidità troppo alta, acqua entra nel film (specialmente 2K isocianato con acqua, nitro/acrilico in umido-caldo); ② rapporto errato, indurimento insufficiente; ③ evaporazione troppo rapida del solvente che porta via calore superficiale causando condensa.
Meccanismo: l'acqua mescolata al formante pellicola rende la fase resina non uniforme o causa microseparazione di fase, la luce si diffonde alle interfacce mostrando nebbia bianca; o indurimento insufficiente causa bassa densità superficiale e basso riflesso. Opacizzazione e perdita di lucentezza spesso coesistono, ma la perdita può anche venire da indurimento scarso o inquinamento da cera/silicio, da distinguere.
Contromisure: ridurre umidità, deumidificare, controllare punto di rugiada; rigido rispetto del rapporto; resina resistente all'opacizzazione e solvente a lenta evaporazione; se necessario riscaldare e deumidificare. Perdita lieve si lucida, grave si ri-spruzza. La gestione del punto di rugiada è più cruciale del termoigrometro: se la temperatura del pannello è 3℃ sopra il punto di rugiada, il rischio di condensa cala molto. In inverno riscaldare substrato e vernice prima della spruzzatura.
VIII. Punti di polvere e granuli (Dirt / Dry spray)
I punti di polvere sono polvere/nebbia di vernice secca nell'aria che cade sul film umido; la spruzzatura secca (Dry spray) è granulo ruvido formato da atomizzazione troppo secca, nebbia che cade senza livellare.
Cause: ① cabina non pulita, filtri inefficienti, aria che passa dalla zona carteggiatura; ② alta temperatura/pressione/distanza che causa spruzzatura secca; ③ aria compressa con polvere.
Meccanismo: i punti di polvere vengono da sedimentazione di particelle ambientali; la spruzzatura secca da atomizzazione eccessiva, solvente evaporato in volo, gocce cadono come polvere secca senza livellare. Aspetto simile ma cause diverse: punti di polvere distribuiti a caso, da flusso d'aria; spruzzatura secca concentrata ai bordi della ventola, da atomizzazione.
Contromisure: migliorare pulizia cabina e grado filtri; avvicinare, abbassare pressione, regolare solvente; purificare aria compressa. Punti di polvere si gestiscono con "carteggiatura a umido + lucidatura" o ri-spruzzatura. L'aria compressa è fonte di inquinamento spesso ignorata: il trio (filtro, regolatore, lubrificatore) va svuotato e con cartuccia nuova periodicamente, e misurare punto di rugiada, per non soffiare acqua e olio nel film.
IX. Difetti in fase di esercizio: sfarinamento, cambiamento colore, crepe, corrosione filiforme
I difetti in fase di esercizio compaiono gradualmente nell'uso, riflettendo problemi profondi di compatibilità e resistenza agli agenti atmosferici:
- Sfarinamento: degrado della resina sotto UV, superficie polverosa e opaca. Contromisura: resina resistente agli agenti atmosferici, assorbitore UV e stabilizzante HALS.
- Cambiamento colore/ingiallimento: invecchiamento foto/termico di pigmento o resina. Contromisura: indurente alifatico, pigmento resistente, evitare inquinamento da silicio.
- Crepe: film fragile o stress interno supera adesione, per lo più da eccesso spessore, scarsa flessibilità o invecchiamento. Contromisura: controllare spessore, migliorare flessibilità, design resistente.
- Corrosione filiforme: corrosione filiforme che striscia lungo graffi su bordi alluminio/effetto colore, da protezione insufficiente o elettrolita trattenuto. Contromisura: completare pretrattamento e chiusura pori, migliorare anticorrosione compatibile.
I difetti in fase di esercizio non si correggono con la spruzzatura in cantiere, si prevengono solo in fase di formulazione e design di compatibilità; quindi il "modulo di accettazione" deve includere resistenza agenti atmosferici, nebbia salina, impatto pietre, vedi Standard di test vernice auto (adesione/resistenza agenti atmosferici/impatto pietre).
X. Tabella di confronto difetti e eliminazione
La tabella seguente riassume la ricerca rapida "causa—contromisura" dei difetti ad alta frequenza:
| Difetto | Fase | Causa principale | Contromisura chiave |
|---|---|---|---|
| Colatura | Applicazione | Spessore eccessivo/diluito/bassa temp | Controllare DFT, regolare viscosità, alzare temp |
| Buccia d'arancia | Applicazione | Viscosità alta/scarsa atomizzazione/asciuga rapido | Regolare viscosità, migliorare atomizzazione, ridurre asciugatura sup. |
| Cratere/occhio di pesce | Applicazione | Inquinamento siliconico/scarsa sgrassatura | Rimuovere inquinante, forte sgrassaggio, ambiente pulito |
| Microbolle/bolle cieche | Indurimento | Acqua/aria/asciuga rapido | Controllare acqua, defoamare, ridurre asciugatura sup. |
| Increspatura/sollevamento | Indurimento | Strato inferiore non asciutto | Spruzzare dopo indurimento inferiore |
| Opacizzazione/perdita lucentezza | Indurimento | Alta umidità/rapporto errato | Ridurre umidità, rigido rapporto |
| Punti polvere/spruzzatura secca | Applicazione | Non pulito/spruzzatura secca | Cabina pulita, regolare parametri |
| Crepe | Esercizio | Spessore eccessivo/fragile/invecchiamento | Controllare spessore, migliorare flessibilità, resist. agenti |
| Sfarinamento | Esercizio | Resistenza agenti insufficiente | Resina resistente + stabilizzante |
XI. Standard di rilevamento e valutazione
La "gravità" del difetto non si stima a occhio, si usa la valutazione standard:
- Aspetto visivo: GB/T 9761 "Vernici e vernici trasparenti — Confronto visivo dei colori delle vernici" (equivalente ISO 3668), definisce condizioni di confronto;
- Valutazione difetti: serie ISO 4628 "Vernici e vernici trasparenti — Valutazione dell'invecchiamento dei rivestimenti…" (grado e numero di bolle, ruggine, crepe, distacco), descritto in due dimensioni "grado (dimensione) + numero (densità)";
- Lucentezza: GB/T 9754 (60°, equivalenza ISO 2813), trasparente ≥ 85 GU è ottimo;
- Buccia d'arancia: orange peel meter BYK misura onda lunga/corta (non norma nazionale ma uso industriale comune);
- Adesione: GB/T 9286 quadrettatura (equivalente ISO 2409), grado 0/1 è ottimo.
Kexin New Materials (kexinMaterials) alla consegna consiglia ai clienti di scrivere "valutazione difetti + lucentezza + adesione" nel modulo di accettazione, usando numeri standard al posto di "sembra ok", proteggendo sia fornitore che cliente.
XII. Prevenzione difetti ed eliminazione dati-driven
Meglio prevenire prima che ritoccare dopo. Si consiglia di stabilire:
- Linee rosse parametri: rapporto, viscosità (DIN 4 @20℃), finestra DFT, range temp-umidità esposti in cantiere;
- Conferma primo pezzo: ogni lotto/auto prova pannello misurando DFT e aspetto prima della produzione;
- Ciclo filtri: cotone superiore, feltro nebbia vernice sostituiti a pressione differenziale;
- Purificazione aria compressa: scarico olio-acqua periodico, misura punto di rugiada;
- Tracciabilità registri: ogni pannello registra ambiente, rapporto, parametri pistola, per risalire ai difetti;
- Registro difetti: usare valutazione ISO 4628 per registrare ogni difetto, statistica mensile "Pareto difetti", indirizzare risorse di miglioramento ai più frequenti.
Gestire i difetti come "ciclo chiuso di dati" è pratica comune di OEM e ritocchi di alta gamma. Fissare la causa radice nella SOP è più affidabile che dipendere dall'esperienza dei vecchi maestri, e facilita l'inserimento dei nuovi. Quando il tasso di difetti scende, costi di ritocco, spreco vernice, ritardi calano insieme, e il ritorno dell'investimento in cabina e disciplina di processo è molto evidente.
XIII. Correlazione tra difetti e selezione vernice
Molti cantieri attribuiscono tutti i difetti alla lavorazione, ignorando l'impatto della selezione stessa della vernice. Esempio: strato intermedio poco flessibile in zone a grande escursione termica è più soggetto a crepe da impatto pietre; resina poco resistente si sfarna in sei mesi; trasparente con scarsa livellatura ha tolleranza ai parametri di spruzzatura strettissima, i principianti fanno facilmente buccia. Nella selezione usare "tolleranza difetti" come indicatore: la larghezza della finestra in cui il sistema non fa difetti nonostante fluttuazioni parametri. Il sistema a finestra larga non ha necessariamente le massime prestazioni estreme, ma migliore stabilità in cantiere e minor costo qualità complessivo. Kexin New Materials (kexinMaterials) nel raccomandare sistemi chiede prima "condizioni cantiere e livello personale", poi abbina formulazione a finestra larga, anziché spingere solo prodotti ad alte prestazioni e finestra stretta. Per officine di ritocco multi-modello e multi-lotto, usare un unico sistema a finestra larga è più gestibile e meno errore che mischiare più sistemi ad alte prestazioni.
XIV. Meccanismi profondi dei difetti in fase di esercizio
I meccanismi dei difetti in fase di esercizio sono più subdoli di quelli in fase di applicazione. L'infarinamento è la rottura della catena principale della resina sotto l'azione di raggi UV e ossigeno, con formazione in superficie di polvere sciolta; è essenzialmente degrado foto-ossidativo, ritardato da assorbitori UV e stabilizzanti amminici stericamente impediti, ma non completamente arrestabile, perciò i dati di resistenza agli agenti atmosferici devono essere riportati nel collaudo. La corrosione filiforme è frequente sui bordi di alluminio e vernici effetto, l'elettrolita (sale antighiaccio, nebbia marina) penetra lungo graffi o porosità, formando una pila sull'alluminio, e la corrosione striscia lungo percorsi filiformi, con aspetto simile a capelli; la prevenzione si basa su pretrattamento completo, sigillatura pori e rivestimento anticorrosione abbinato, non su un semplice ispessimento della vernice trasparente. La fessurazione invece avviene quando lo stress interno supera l'adesione tra strati e il vincolo del substrato; eccesso di spessore del film, scarsa flessibilità e fatica da cicli termici possono innescarla. Comprendere questi meccanismi permette di ricondurre i "problemi d'uso" alle "norme non scritte in fase di progettazione", anziché attribuire la colpa alla vernice a posteriori.
XV. Ritorno sull'investimento nella gestione dei difetti
Il valore della gestione dei difetti si riflette infine nei costi. Un colatura che richiede carteggiatura e riverniciatura ha costi diretti (carta abrasiva, vernice trasparente, indurente, diluente, manodopera ed energia di cottura) e indiretti (occupazione posto auto, ritardo consegna e reclami clienti). Stabilendo linee rosse parametriche e conferma del primo pezzo, la maggior parte dei difetti di applicazione può essere intercettata prima che avvengano; il calo del tasso di rilavorazione unitaria porta benefici spesso superiori all'investimento in controllo e gestione. Si consiglia a carrozzerie e reparti verniciatura di redigere mensilmente il "Pareto dei difetti": quale tipo di difetto è prevalente, a quale processo corrisponde, come i parametri deviano, indirizzando le risorse di miglioramento verso gli elementi ad alta frequenza. Quando il tasso di difetti scende da due cifre a una cifra, soddisfazione del cliente e capacità produttiva salgono insieme. La gestione dei difetti non è affare esclusivo del reparto qualità, ma un ciclo chiuso con processo, manutenzione e acquisti: il fornitore di rivestimenti fornisce la mappa di risoluzione guasti, il campo la trasforma in procedura operativa standard eseguibile.
XVI. Archivio casi di difetti e consolidamento della conoscenza
Risolta una singola rilavorazione, il valore è liberato solo a metà; consolidare l'esperienza in un archivio casi evita di ripetere errori. Si consiglia per ogni difetto tipico di creare una scheda a cinque elementi "foto fenomeno—causa radice—deviazione parametri—contromisura—verifica", classificata per tipo di difetto, formando una base di conoscenza ricercabile. I nuovi assunti studiano prima l'archivio, più rapido che memorizzare manuali; le riunioni di qualità usano i casi, più efficaci che discutere "di chi è la colpa". L'archivio retroalimenta anche la selezione: se un tipo di cratera ricorre e la causa radice è sgrassaggio insufficiente dei pezzi in arrivo, si promuove l'upgrade del pretrattamento anziché cambiare vernice trasparente; se l'effetto buccia d'arancia si concentra sui nuovi, si rafforza la formazione alla spruzzatura anziché sospettare la vernice. Il difficile del consolidamento è "registrare continuamente"—molte officine dimenticano nei periodi di picco; si suggerisce di integrare la registrazione nel processo (compila con scansione), riducendo l'onere. Accumulati sufficienti casi, la statistica rivela regolarità "stagione—difetto" (es. cratera in alta umidità, buccia d'arancia in estate), permettendo prevenzione anticipata. La forma suprema di gestione difetti è far sì che l'organizzazione, non l'individuo, possegga la memoria.
XVII. Collaborazione della supply chain vista dalla gestione difetti
I difetti spesso valicano i confini aziendali: pretrattamento dei pezzi in arrivo dal fornitore, rivestimento dal fornitore, attrezzature e personale in sede. Per minimizzare i difetti serve collaborazione supply chain. Condividere con il fornitore di rivestimenti dati difetti e parametri, che può ottimizzare a ritroso la finestra formulativa; concordare con fornitore pezzi/pretrattamento standard di pulizia e rugosità superficiale, riducendo a monte cratera e adesione; concordare con il costruttore macchine indicatori di manutenzione cabina, garantendo stabilità ambientale. La chiave è "usare lo stesso linguaggio dati"—tutti valutano difetti per ISO 4628, misurano adesione per GB/T 9286, così le dispute hanno base comune. Kexin Materials (kexinMaterials) fornisce in abbinamento "mappa risoluzione guasti + scheda processo + template collaudo", proprio per far collaborare domanda e offerta nello stesso quadro dati, non parlando ciascuno per sé. La collaborazione supply chain eleva la gestione difetti da "spegnere incendi in sede" a "prevenzione inter-aziendale", via obbligata per qualità stabile su scala. Quando pezzi, rivestimento, attrezzature e processo dialogano per gli stessi standard, il calo dei difetti è conseguenza naturale, non sforzo di una parte.
XVIII. Modello quantitativo difetti e costi
Per convincere il management, meglio parlare di soldi. Si consiglia un modello "costo difetto unitario": costo diretto rilavorazione pezzo = materiali (carta abrasiva, vernice trasparente, indurente, diluente) + manodopera (smontaggio, carteggiatura, spruzzatura, cottura) + energia (cottura, illuminazione) + occupazione posto; costo indiretto = penali ritardo consegna, perdita clienti, reclami garanzia. Moltiplicando pezzi rilavorati mensili per costo unitario si ottiene la perdita totale mensile difetti, da confrontare con manutenzione ambientale e controllo: il divario è evidente. Una fabbrica calcolò perdite mensili equivalenti a due stipendi ingegneri, e decise upgrade ambientale e procedure standard, rientrando in sei mesi. La quantificazione trasforma "la qualità è importante" da slogan a report, facendo fluire risorse verso miglioramenti ad alto rendimento.
Oltre, si può scomporre il costo difetti per tipo, identificando il "difetto più costoso". Colatura e buccia d'arancia sono comuni ma rapidi e a basso costo; cratera e solvent attack se scoperti tardi e già assemblati hanno costo smontaggio altissimo. Indirizzare la prevenzione ai difetti costosi ottimizza il rendimento. Il modello serve anche a confrontare soluzioni: UV o cabina nuova, alta solidità o acqua, tramite "investimento vs calo costo difetti" per payback. Quando le decisioni qualità poggiano su modelli di costo, la carrozzeria passa da "spendere a sensazione" a "investire per rendimento", confine tra impresa matura e bottega. I dati difetti monetizzati rendono il miglioramento autoguidato.
XIX. Una frase per il campo
I difetti non fanno paura, temibile è lo stesso difetto ripetuto senza soluzione. Ogni rilavorazione diventi consolidamento dati, la officina sarà sempre più stabile. La qualità non si controlla, si fa con progetto e disciplina. Si consiglia di stampare e appendere la "mappa fase—parametri" di questo articolo: controllare prima di spruzzare, ritrovare all'errore, più utile di ogni richiamo verbale. Quando tutti descrivono i difetti con lo stesso linguaggio (livello e quantità ISO 4628), costi di comunicazione e errori calano. In officina il più caro non è il rivestimento, ma la rilavorazione che paga pedaggio ripetuto; il più economico non è la vernice a buon mercato, ma la procedura standard disciplinata. Fare dell gestione difetti un'abitudine, la stabilità qualità diventa la competenza più solida del negozio, uguale con o senza il tecnico.
XX. Postilla: piccole cose trascurate
Infine, dettagli facilmente ignorati: scaricare regolarmente l'acqua dal trio aria compressa, velocità uniforme nello strappare il nastro, proteggere dalla polvere la piastra di taratura del glossmetro, sigillare il taglio dei campioni in nebbia salina. Singolarmente trascurabili, sommati decidono la verità dei dati. Il dettaglio è qualità: fare bene le piccole cose riduce i grandi difetti. Il maestro della gestione campo non è chi risolve grandi incidenti, ma chi tappa in anticipo innumerevoli piccole falle.
Domande frequenti
D: Perché colatura e buccia d'arancia compaiono insieme?
R: Entrambi legati a spessore/viscosità ma in verso opposto: spessore eccessivo + diluito → colatura; viscosità alta + atomizzazione scarsa → buccia d'arancia. Se in stesso sito diluizione alta e pistola vicina, possibile colatura locale e buccia da dry spray lontano. Calibrare separatamente per DFT e finestra viscosità.
D: Perché la cratera "una sorgente inquina tutta la lastra"?
R: La cratera deriva da inquinante a tensione superficiale bassissima (silicone/olio) che si diffonde nel film umido abbassandone la tensione, ritraendo la vernice in fossette, e si propaga col film umido; perciò i difetti da inquinamento sono distruttivi, va eliminata la sorgente.
D: Perché la vernice trasparente 2K fa bolle?
R: Il 2K contiene isocianato; ad alta umidità —NCO reagisce con acqua formando CO₂, chiuso dal film superficiale asciutto genera bolle sottocutanee/pinholes. Quindi 2K va applicato a umidità controllata (≤70%, meno per sistemi sensibili) e senza acqua nel substrato.
D: La buccia d'arancia si elimina lucidando?
R: Buccia corta lieve si attenua lucidando, ma quella a onda lunga (grande ondulazione) no, serve riverniciatura. La radice è regolare parametri spruzzatura e gradiente solvente, non compensare col lucido.
D: Pinholes e bolle cieche sono la stessa cosa?
R: La bolla cieca è bolla sottocutanea non rotta, che in cottura o poi si apre in pinhole; il pinhole è già foro. Cause simili (acqua, aria, asciugatura rapida), si trattano con controllo acqua, antischiuma, meno asciugatura superficiale.
D: Come valutare i difetti con standard?
R: ISO 4628 serie per bolle/crepe/distacco su "livello dimensione + quantità" bidimensionale; gloss per GB/T 9754; adesione per GB/T 9286 cross-cut. Evitare il solo "sembra ok".
D: Perché spruzzare lo strato superiore su inferiore non asciutto causa solvent attack?
R: Il solvente forte dello strato superiore dissolve/rigonfia lo strato inferiore non indurito, causando grinze, bolle, distacco. Va completata l'indurimento inferiore e fatto test di compatibilità.
D: I punti polvere sono sempre colpa della vernice?
R: Spesso no, ma cabina sporca, filtri esauriti, ricircolo area carteggiatura o aria compressa polverosa. Priorità pulizia (vedi cabina), non cambio vernice.
Letture estese
- Pulizia della cabina di verniciatura auto e progettazione della cabina: cratera, punti polvere, buccia d'arancia spesso legati all'ambiente cabina; cura prima la cabina poi la vernice.
- Formulazione e punti di applicazione della vernice trasparente 2K per ritocco auto: rapporto, spessore, perdita controllo umido/termico sono cause principali difetti lato ritocco.
- Standard di prova vernici auto (adesione/weathering/impatto pietre): la valutazione difetti (ISO 4628) è fonte della voce estetica nel collaudo.
- Rischi per la salute e protezione da isocianati nelle vernici auto
- Tecnologia di indurimento UV e aumento del ritmo in verniciatura auto: dalla cottura 2K alla polimerizzazione in secondi
- Sistema di verniciatura di ritocco auto: vernice 2K pastello, base+trasparente e monocomponente