Resistenza allo shock termico (Thermal Shock Resistance, comunemente detta "resistenza a riscaldamento e raffreddamento rapidi") indica la capacità di un materiale di non creparsi né sfaldarsi quando la temperatura varia bruscamente. Su componenti motoristici, tubi di scarico, dispositivi elettronici di potenza, rulli metallurgici, scambiatori di calore e componenti aerospaziali ad alta temperatura, i rivestimenti subiscono per anni differenziali di temperatura transitori di centinaia o addirittura migliaia di gradi Celsius; i rivestimenti organici comuni si crepano rapidamente, carbonizzano e si sfaldano. I rivestimenti nano (contenenti nanoceramica, compositi nano di metalli/ossidi) grazie all'"indurimento nanometrico" e alla "regolazione dell'interfaccia" stanno diventando una via importante per la protezione contro lo shock termico. Questo articolo si sviluppa su cinque livelli: origine degli sforzi termici, meccanismi di guasto, principi di indurimento nanometrico, standard di prova e confronto di selezione dei materiali; gli indicatori quantitativi corrispondono tutti a standard e metodi di prova reali, senza inventare numeri.
Kexin New Materials (kexinMaterials) nel campo dei rivestimenti ad alta temperatura e funzionali offre soluzioni come rivestimenti termoresistenti al silicone e compositi nanoceramici; anche questo articolo, combinando i parametri tipici dei rivestimenti anti-shock termico tratti dai suoi materiali tecnici pubblici, aiuta il lettore a stabilire un giudizio di selezione "basato sul modello di sforzo termico".
I. Cosa è lo shock termico: una mutazione improvvisa di sforzo guidata dal differenziale di temperatura
Quando il rivestimento e il substrato subiscono un rapido riscaldamento o un raffreddamento improvviso, a causa del diverso coefficiente di dilatazione termica (CTE, Coefficient of Thermal Expansion) si generano sforzi termici. Il classico modello monodimensionale dà approssimativamente il massimo sforzo termico nel rivestimento:
σ_th ≈ E · Δα · ΔT / (1 − ν)
dove E è il modulo elastico del rivestimento, Δα = α_coating − α_substrate (differenza di CTE), ΔT è il differenziale di temperatura, ν è il rapporto di Poisson. Si vede: più la differenza di CTE è grande, più il differenziale di temperatura è grande, più il rivestimento è duro (E alto), maggiore è lo sforzo termico. Quando lo sforzo supera la resistenza a frattura del rivestimento o la resistenza di legame interfacciale, si verifica crepatura o sfaldamento.
Le condizioni reali sono più complesse: durante il riscaldamento il rivestimento è compresso dal vincolo del substrato, durante il raffreddamento/raffreddamento improvviso è in trazione — lo sforzo di trazione causa più facilmente crepe, quindi il "raffreddamento rapido" è spesso più pericoloso del "riscaldamento rapido". Questa è anche la ragione per cui tubi di scarico con spruzzi d'acqua fredda e dispositivi di potenza spenti improvvisamente sono le situazioni in cui il rivestimento fallisce più facilmente.
II. Due approcci all'anti-shock termico: abbinare il CTE e assorbire lo sforzo
Migliorare la resistenza allo shock termico ha due vie essenzialmente diverse:
1. Via di abbinamento del CTE: scegliere materiali di rivestimento con CTE vicino a quello del substrato, riducendo alla radice Δα. Ad esempio l'acciaio ha CTE ≈ 11–13 ×10⁻⁶ /K, l'alluminio ≈ 23 ×10⁻⁶ /K; la ceramica pura Al₂O₃ ha CTE ≈ 8 ×10⁻⁶ /K abbastanza vicino all'acciaio, mentre alcuni ossidi con grande differenza necessitano di transizione a gradiente.
2. Via di assorbimento sforzo/indurimento: rendere il rivestimento "duro ma non fragile" — assorbendo lo sforzo termico tramite indurimento a nanoparticelle, deviazione di microfratture, deformazione plastica, tamponamento poroso, ecc. Il campo principale dei rivestimenti nano è qui.
In ingegneria si combinano spesso: prima uno strato di transizione a gradiente per abbinare il CTE, poi uno strato superficiale nano-indurito, evitando che un singolo materiale privilegi un aspetto a discapito dell'altro.
III. Meccanismo di indurimento nanometrico: perché il "nano" resiste alle crepe
Le nanoparticelle (nano Al₂O₃, ZrO₂, SiC, TiO₂, SiO₂, ecc.) contribuiscono all'anti-shock termico tramite molteplici meccanismi microscopici:
- Deviazione e ponte di frattura (Crack Deflection / Bridging): le nanoparticelle formano "ostacoli" davanti alla punta della frattura, costringendo la crepa a deviare e ramificarsi, consumando energia di frattura; l'indurimento per trasformazione di fase dello ZrO₂ (espansione volumetrica da fase t→m) può persino chiudere la frattura.
- Bloccaggio dei bordi del grano e affinamento: le nanoparticelle inibiscono l'ingrossamento dei grani durante la sinterizzazione del rivestimento, i grani fini aumentano la tenacità (versione ceramica della relazione Hall-Petch), riducendo la frattura fragile transgranulare.
- Tamponamento dello scivolamento interfacciale: una quantità adeguata di porosità nano/interfacce flessibili permette micro-scivolamenti locali, alleviando la concentrazione di sforzo dovuta al disadattamento CTE.
- Regolazione della conduttività termica: fasi ad alta conduttività come nano SiC possono uniformare il campo termico e ridurre il gradiente ΔT locale; strati nano a bassa conduttività possono anche fungere da barriera termica (TBC) tampone.
Va precisato: l'indurimento nanometrico è l'arte del "moderato". Eccessive nanoparticelle o agglomerazione introducono difetti e riducono anzi la resistenza; la chiave è modifica superficiale + dispersione uniforme + compatibilità con la matrice (resina siliconica, precursore ceramico). Questo è coerente con la logica della dispersione nano nell'antiruggine marina.
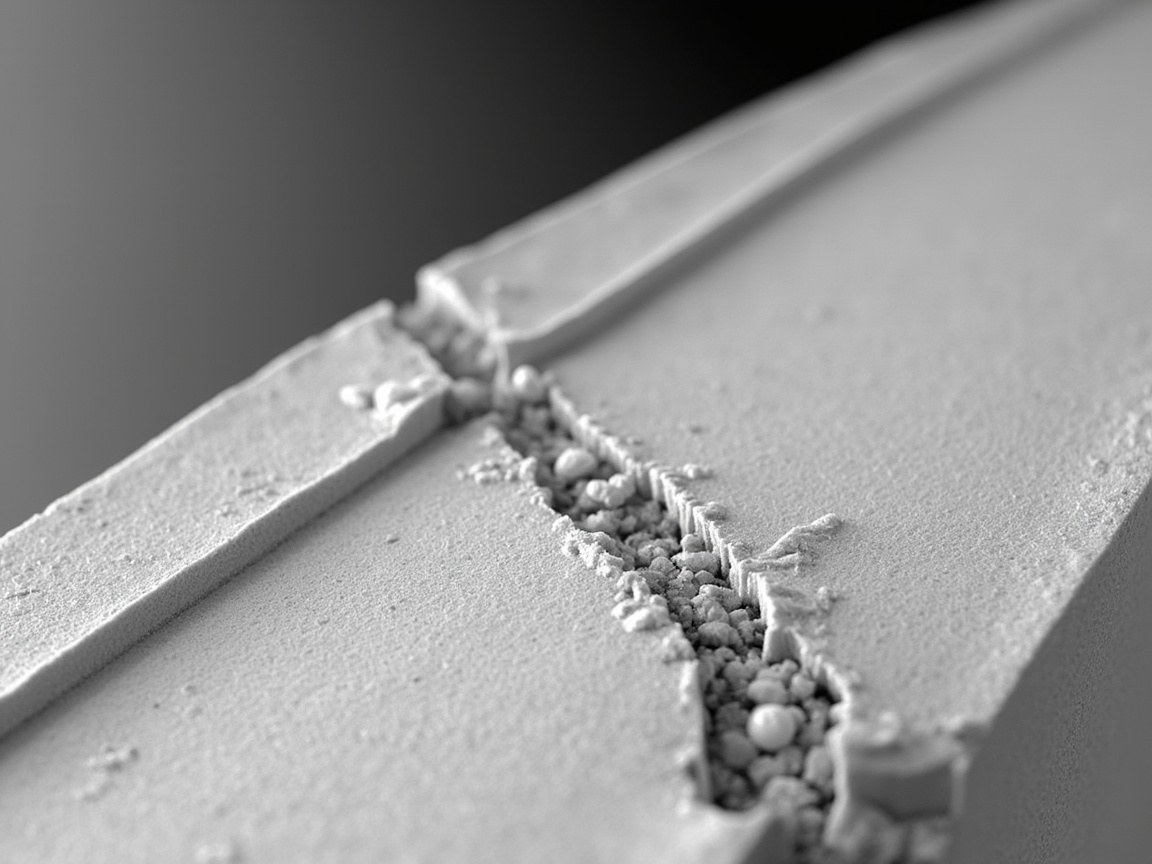
IV. Standard e metodi di prova per l'anti-shock termico
L'anti-shock termico non si giudica a sensazione, va quantificato con metodi standard:
| Metodo di prova | Standard comune | Descrizione |
|---|---|---|
| Resistenza al calore del film | GB/T 1735-2009 "Metodo di determinazione della resistenza al calore del film" | Dopo incubazione a temperatura costante in stufa ventilata si valutano aspetto e variazioni di adesione |
| Temperatura di resistenza | Limite superiore di resistenza termica nel TDS del produttore (es. 200/400/600℃) | Varia molto a seconda del sistema resinoso |
| Ciclo termico | Programma di shock termico proprietario o di settore (riscaldamento—raffreddamento improvviso ciclico) | Registrare il numero di cicli prima di crepatura/sfaldamento |
| Coefficiente di dilatazione termica | GB/T 7322 / analisi termomeccanica equivalente (TMA) | Misurare il CTE per abbinarlo al substrato |
| Adesione (dopo calore) | GB/T 9286 quadrettatura / GB/T 5210 metodo di strappo | Confrontare il grado di guasto prima e dopo lo shock termico |
Secondo dati pubblici, i rivestimenti termoresistenti al silicone possono lavorare a lungo nell'intervallo 200–600℃, anche più a breve termine; ma la "temperatura di resistenza" è un indicatore statico, l'anti-shock termico si vede dal "numero di cicli" — quante volte da 600℃ si può immergere improvvisamente in acqua fredda senza crepare è il criterio reale di esercizio. Nella selezione si deve richiedere il rapporto di ciclo termico anziché un singolo numero di resistenza.
V. Sistemi tipici: dal silicone al composito nanoceramico
I rivestimenti anti-shock termico si dividono approssimativamente per classe di temperatura:
- Termoresistente al silicone (200–600℃): a base di polisilossano, con aggiunta di polvere di alluminio/vetro, usato per tubi di scarico, ciminiere. La modifica con nano SiO₂ ne migliora stabilità termica e adesione. Vantaggio: facile applicazione (indurimento a temperatura ambiente); svantaggio: oltre 600℃ lo scheletro organico si decompone.
- Composito nanoceramico (600–1000℃+): composito nano Al₂O₃/ZrO₂/SiC per sol-gel o spruzzatura al plasma, per componenti ad alta temperatura. Richiede indurimento o sinterizzazione ad alta temperatura, soglia tecnologica elevata.
- Barriera termica a gradiente (TBC, >1000℃): per motori aeronautici, strato nano YSZ (zirconia stabilizzata all'ossido di ittrio) + strato legante metallico, grazie a bassa conduttività e gradiente CTE resiste doppiamente allo shock termico; di fascia alta ma ne si può prendere spunto nel "gradiente".
Per la maggior parte dei clienti industriali (scarichi, caldaie, scambiatori), la soluzione a media temperatura silicone + modifica nano ha il miglior rapporto qualità-prezzo; solo per temperature estreme si passa a composito ceramico o gradiente. Per la selezione di rivestimenti ad alta temperatura (silicone), si può consultare l'articolo tecnico pubblicato Rivestimento ad alta temperatura (silicone).
VI. Esempio di calcolo ingegneristico di abbinamento CTE
Ipotizziamo un substrato di acciaio (α≈12×10⁻⁶/K) su cui applicare ceramica nano Al₂O₃ (α≈8×10⁻⁶/K), differenziale ΔT=500K, E rivestimento≈200 GPa, ν≈0.25. Sostituendo σ_th ≈ E·Δα·ΔT/(1−ν) ≈ 200e9 × 4e-6 × 500 / 0.75 ≈ 533 MPa. Se la resistenza a trazione del rivestimento è < 533 MPa il rischio di crepatura è alto — questo suggerisce o ridurre Δα (aggiungere strato di transizione per avvicinare α globale a 12), o ridurre E (indurimento/microporosità), o limitare ΔT (raffreddamento lento). Il modello semplificato mostra: l'anti-shock termico è ottimizzazione congiunta di "parametri materiale + condizioni di esercizio", non si può guardare a una sola prestazione isolatamente.
VII. Confronto e selezione rispetto ai rivestimenti termoresistenti convenzionali
| Dimensione | Termoresistente al silicone comune | Rivestimento anti-shock nanomodificato |
|---|---|---|
| Intervallo di temperatura | 200–600℃ | Più stabile nel medio termico, può salire al livello ceramico |
| Resistenza a crepatura da raffreddamento improvviso | Media (duro-fragile) | Migliore (indurimento assorbe sforzo) |
| Adesione (dopo calore) | Tende a calare | Più stabile grazie a modifica nano |
| Applicazione | Indurimento ambiente semplice | Processo leggermente superiore ma controllabile |
| Costo | Basso | Medio |
| Applicabile a | Alta temperatura stazionaria | Condizioni con frequente alternanza caldo-freddo |
Principio di selezione: alta temperatura stazionaria e pochi cambiamenti bruschi, il silicone comune basta; frequente raffreddamento/riscaldamento rapido (es. forno intermittente, scarico con spruzzi d'acqua fredda), il valore incrementale del nano-indurimento è evidente. Per le basi di preparazione superficiale e adesione, si può leggere estesamente la Tecnologia di applicazione dei rivestimenti nano della stessa serie.
VIII. Punti chiave di applicazione e controllo qualità
Il rischio nascosto nell'applicazione dei rivestimenti anti-shock termico è l'"interfaccia": ① il substrato deve essere sgrassato e sabbiato (Sa 2½, ISO 8501-1 / GB/T 8923.1), acciaio nudo e rivestimento hanno entrambi alta dilatazione termica, scarsa adesione causa sicuro sfaldamento; ② se serve strato di transizione, controllare rigorosamente il gradiente di spessore, evitare salti di CTE; ③ indurimento/sinterizzazione secondo TDS, dopo indurimento a temperatura ambiente del silicone si consiglia post-indurimento a circa 200℃ per reticolazione completa; ④ controllo qualità: prima e dopo shock termico eseguire quadrettatura (GB/T 9286) e metodo di strappo (GB/T 5210), confrontare decadimento adesione; ⑤ registrare numero di cicli termici e morfologia di guasto (crepa/sfaldamento/scolorimento).
Come fornitore di sistema, Kexin New Materials (kexinMaterials) nella consegna di soluzioni anti-shock termico di solito fornisce suggerimenti di gradiente CTE "substrato—strato di transizione—strato superficiale" e finestra di post-indurimento, e lo prova con rapporto di ciclo termico, anziché etichettare solo una temperatura statica di resistenza — questa è la chiave per evitare che il cliente fallisca in condizioni reali di raffreddamento improvviso.
IX. Guasti comuni e contromisure
Guasti frequenti: ① crepatura da shock termico (disadattamento CTE, rivestimento troppo fragile) → aggiungere strato di transizione, nano-indurimento; ② sfaldamento dopo calore (adesione insufficiente) → rafforzare sabbiatura e post-indurimento; ③ polverizzazione/carbonizzazione ad alta temperatura (oltre resistenza) → ridurre condizioni o passare a sistema ceramico; ④ fatica accumulata caldo-freddo (cicli insufficienti) → scegliere formula anti-ciclo non solo resistenza. La contromisura è il "quartetto": abbinare CTE + indurimento + post-indurimento + verifica ciclo termico.
X. Caso di progettazione a gradiente di rivestimento barriera termica (TBC)
L'idea di "gradiente" mutuata da motori aeronautici e turbine a gas per la parte calda può essere estesa all'anti-shock industriale: lo strato esterno è ceramica a bassa conduttività (YSZ zirconia stabilizzata all'ossido di ittrio, o composito nano Al₂O₃/SiC) come barriera termica, scendendo in ordine: strato di transizione composito nano (CTE tra ceramica e metallo) → strato legante metallico (tipo MCrAlY, fornisce barriera all'ossidazione e legame). Il gradiente fa passare il CTE dal metallo circa 12×10⁻⁶/K al ceramico circa 8×10⁻⁶/K senza salti, evitando la concentrazione di sforzo da salto CTE a singola interfaccia. Lo scarico industriale non arriva a mille gradi, ma il gradiente a due strati "superficie + transizione" riduce già significativamente il tasso di crepatura da raffreddamento improvviso.
XI. Metodo sperimentale di velocità di raffreddamento improvviso e ΔT critico
Per giudicare l'anti-shock termico bisogna quantificare "quanto ΔT sopporta, quanto veloce il raffreddamento". Metodi comuni:
| Metodo | Operazione | Criterio |
|---|---|---|
| Metodo di raffreddamento improvviso diretto | Riscaldare a T poi immergere in acqua/olio a temperatura ambiente | La T minima con crepatura/sfaldamento è il ΔT critico |
| Metodo di ciclo termico | Riscaldamento—mantenimento—raffreddamento improvviso ripetuto | Registrare i cicli fino al guasto |
| Metodo differenziale di tempra | Impostare più livelli di ΔT | Trovare ΔT₅₀ con probabilità di sopravvivenza 50% |
Secondo letteratura pubblica, il ΔT critico dei materiali ceramici è coerente con l'inverso della formula dello sforzo termico; i sistemi nano-induriti possono innalzare il ΔT critico di decine o oltre cento kelvin rispetto allo stesso materiale a grano grossolano. Nella selezione richiedere il "numero di cicli" anziché una sola temperatura di resistenza.
XII. Quantificazione del nano-indurimento: tenacità a frattura e fattore di intensità di sforzo
"Duro e tenace" va quantificato con la meccanica della frattura, non solo dichiarando la durezza:
- Tenacità a frattura K_IC (GB/T 4161 / tipo ASTM E399): capacità del materiale di resistere alla propagazione della crepa, unità MPa·m¹ᐟ. Il nano-indurimento (trasformazione di fase ZrO₂, ponte di particelle) è proprio l'innalzamento di K_IC.
- Fattore di intensità di sforzo K_I: grado di concentrazione di sforzo esterno alla punta della crepa, quando K_I si avvicina a K_IC c'è propagazione instabile.
- Sforzo residuo: il disadattamento CTE del composito nano introduce sforzo residuo, da valutare con metodo XRD sin²ψ o di indentazione, evitando che l'"indurimento" sia annullato dallo sforzo residuo.
Come fornitore di sistema, Kexin New Materials (kexinMaterials) nei piani anti-shock termico inserisce di norma tra gli accettati "K_IC + ciclo ΔT critico + sforzo residuo", anziché etichettare solo una temperatura di resistenza — quest'ultima in condizioni reali di raffreddamento improvviso fallisce facilmente.
XIII. Progettazione accoppiata di resistenza all'usura e anti-shock termico
I componenti ad alta temperatura spesso affrontano insieme usura (erosione da particelle trasportate dal flusso) e shock termico. In progettazione: ① strato superficiale con nano Al₂O₃/SiC ad alta durezza per erosione; ② strato sottostante con ZrO₂ a trasformazione di fase per crepe termiche; ③ interfaccia a gradiente per disadattamento CTE. Le proporzioni si bilanciano su "velocità di erosione vs frequenza di raffreddamento improvviso" (vedi tipologia dei meccanismi di usura in Rivestimento nano duro antiusura). Valutare anti-shock e antiusura nello stesso albero di guasto per dare un sistema di rivestimento né eccessivo né insufficiente.
XIV. Quantificare il "improvviso": numero di Biot e gradiente di temperatura istantaneo
La forza distruttiva dello shock termico non dipende solo dal ΔT, ma anche da "quanto veloce è il raffreddamento". La termofisica usa il numero adimensionale numero di Biot (Biot number) per descriverlo:
Bi = h · L / k
dove h è il coefficiente di scambio termico superficiale (W/(m²·K)), L la dimensione caratteristica (es. spessore parete), k la conduttività termica del materiale (W/(m·K)). Più Bi è grande, più la velocità di scambio superficie-ambiente è molto superiore alla conduzione interna, maggiore è il divario di temperatura interno-ederno, più alto il picco di sforzo termico transitorio; con Bi molto piccolo (parete sottile, alta conduzione, scambio lento) l'interno è quasi isotermo e lo sforzo termico è naturalmente basso.
Il significato ingegneristico è diretto: un componente rivestito a 600℃ estratto e raffreddato all'aria ferma (h di solito solo dell'ordine di decine di W/(m²·K)) quasi non crepa; immerso direttamente in acqua a temperatura ambiente (tempra ad acqua, h può essere di due-tre ordini superiore) può crepare al primo colpo. Questo spiega perché "scarico che prende pioggia in marcia", "raffreddamento a spruzzo di rullo di colata continua", "tempra in acqua di pezzo trattato appena uscito dal forno" sono gli scenari di shock termico più severi, mentre il raffreddamento lento in forno è quasi innocuo — stesso ΔT totale, danni però molto diversi.
Da qui tre vie operative di riduzione rischio: ① ridurre h — raffreddamento ad aria anziché acqua, schermo termico o segmento di raffreddamento lento per prolungare il tempo di scambio; ② ridurre L — componenti a parete sottile e rivestimenti sottili hanno piccolo gradiente interno, lo spesso accumula invece maggior sforzo di gradiente; ③ aumentare k — introdurre fasi ad alta conduzione come nano SiC, nano AlN per accelerare l'uniformazione del calore nel rivestimento. Tutte premendo sul "gradiente di temperatura istantaneo", non sul ΔT totale. Capito questo, si capisce perché lo stesso rivestimento funziona nella fabbrica A e nella B si crepa in tre mesi — la differenza spesso non è nel materiale ma nel modo di raffreddamento.
XV. Parametri di resistenza allo shock termico di Kingery: riga di ordinamento a livello materiale
Nel campo ceramico e dei rivestimenti inorganici si usa spesso un gruppo di parametri di resistenza allo shock termico proposti da Kingery ecc. per ordinare i materiali, utile come quadro quantitativo di selezione:
- R = σ_f(1−ν)/(E·α): parametro di frattura anti-shock, dimensione K, significa fisicamente il "ΔT critico teoricamente sopportabile dal materiale". σ_f è resistenza a frattura, α coefficiente di dilatazione lineare, ν rapporto di Poisson, E modulo elastico.
- R′ = k·σ_f(1−ν)/(E·α):in base a R si moltiplica per il coefficiente di conduzione termica k, applicabile a condizioni di scambio termico medio (Bi finito), riflette "se la conduzione termica riesce o meno a smussare il picco".
- R⁗ = E·γ_f/[σ_f²(1−ν)]: parametro di resistenza allo shock termico, γ_f è l'energia superficiale di frattura, misura "se dopo l'inizio della frattura si riesce o meno a resistere", maggiore è il valore più difficile è per la crepa subire un'estensione instabile.
Questo gruppo di formule fornisce una conclusione controintuitiva ma cruciale: l'alta resistenza non è necessariamente resistente allo shock termico. R è direttamente proporzionale a σ_f, mentre R⁗ è inversamente proporzionale a σ_f²: una ceramica fragile densa che insegue ciecamente la resistenza limite, potrebbe avere un ΔT di prima crepa molto alto, ma una volta iniziata la frattura si espande in modo catastrofico e si sfalda istantaneamente; al contrario, un sistema che riduce moderatamente la resistenza e aumenta significativamente l'energia di frattura (tenacizzazione con nanoparticelle, microporosità controllata, tenacizzazione per trasformazione di fase), sebbene il ΔT di prima crepa sia leggermente inferiore, può sopravvivere a lungo termine in centinaia o migliaia di cicli termici freddo-caldo attraverso un "estensione stabile di microcrepe".
I rivestimenti industriali resistenti allo shock termico perseguono proprio l'approccio di "tolleranza al danno (damage tolerance)" rappresentato da quest'ultimo, il che è pienamente coerente con la logica di tenacizzazione "duro ma non fragile" nella terza sezione di questo articolo, e spiega anche perché confrontare semplicemente i numeri di durezza o resistenza spesso non permette di selezionare una soluzione realmente durevole contro lo shock termico. Nella selezione, se il fornitore riporta solo durezza e limite di temperatura resistibile, ma non è in grado di fornire tenacità alla frattura o numero di cicli termici, si può fondamentalmente giudicare che non abbia effettuato una progettazione a livello di shock termico.
SEDICI. Abbinamento CTE e strategie di rivestimento per tipo di substrato
La questione primaria della resistenza allo shock termico è Δα, e Δα è determinato dal substrato. I coefficienti di dilatazione lineare dei substrati industriali comuni (intervallo tipico vicino alla temperatura ambiente, i valori specifici sono basati su misurazioni reali secondo GB/T 4339, ASTM E228 metodo a punteruolo o ASTM E831 analisi termomeccanica) e le strategie di selezione del strato sono i seguenti:
| Tipo di substrato | Coefficiente di dilatazione lineare α (ordine di 10⁻⁶/K) | Difficoltà di abbinamento CTE | Strategia di rivestimento raccomandata |
|---|---|---|---|
| Acciaio al carbonio / acciaio a bassa lega | circa 11–13 | Differenza di 3–5 unità con la ceramica a ossidi | Strato finale resistente al calore in silicone organico; a temperature elevate aggiungere strato di transizione composito nanometrico |
| Acciaio inossidabile austenitico (304/316) | circa 16–18 | Più alto dell'acciaio al carbonio, divario maggiore con la ceramica | Deve prevedere strato di transizione a gradiente, vietata applicazione diretta spessa di ceramica |
| Ghisa | circa 10–12 | Fase grafitica e matrice non uniformi, concentrazione di tensione locale | Prima sabbiatura completa per rimuovere inquinamento da grafite, poi applicazione sottile di sistema tenacizzato |
| Alluminio e leghe di alluminio | circa 22–24 | Divario massimo con la ceramica, e bassa temperatura di rammollimento del substrato | Limitare a sistemi a bassa/media temperatura, priorità a strato flessibile / tampone microporoso |
| Lega di titanio | circa 8–10 | Vicino all'allumina, buona compatibilità | Possibile uso di sistema ad alto contenuto di ceramica |
| Ceramica Al₂O₃ densa | circa 7–8 | Corpo fragile, affidarsi a tenacizzazione anziché abbinamento | Tenacizzazione nanometrica, controllo velocità di riscaldamento/raffreddamento |
Punti chiave della tabella: l'acciaio inossidabile è più difficile da rivestire contro shock termico rispetto all'acciaio al carbonio, il che è contrario all'intuizione di molti: l'acciaio inossidabile ha migliore resistenza alla corrosione e al calore, ma il suo α è circa 16–18×10⁻⁶/K, con differenza di oltre il doppio rispetto all'Al₂O₃ di circa 8×10⁻⁶/K; sostituito in σ_th ≈ E·Δα·ΔT/(1−ν) lo stress termico quasi raddoppia. Pertanto, applicare spesso ceramica ad alto modulo su componenti inossidabili a caldo è un tipico errore, è necessario risolvere con strato di transizione a gradiente o strato tenacizzato a basso modulo. La lega di alluminio è limitata dal substrato stesso, sopra 200℃ si dovrebbe dare priorità al declassamento delle condizioni operative anziché impilare rigidamente rivestimenti.
DICIASSETTE. Spessore del rivestimento: perché "più spesso meno resistente allo shock"
Nel campo della protezione anticorrosione "un po' più spesso è più sicuro" è buon senso, ma nel campo dello shock termico è quasi l'opposto. I motivi sono tre:
Primo, l'energia di deformazione si accumula con lo spessore. L'energia di deformazione elastica immagazzinata nel rivestimento è approssimativamente proporzionale allo spessore; quando l'energia è sufficiente la crepa si espande spontaneamente; anche se lo stress è lo stesso, un film sottile non ha abbastanza energia totale rilasciabile per guidare l'estensione lungo la crepa, formando spesso solo microcrepe non penetranti. Questo è il cosiddetto effetto di spessore critico: con la stessa formulazione, l'applicazione sottile supera il ciclo, quella spessa si sfalda a scaglie già al primo ciclo.
Secondo, lo spessore maggiore amplifica il gradiente di temperatura interno. Dalla relazione del numero di Biot si sa che la dimensione caratteristica L aumentata innalza direttamente Bi, ampliando la differenza di temperatura istantanea tra superficie e interfaccia del rivestimento, aggiungendo stress di gradiente.
Terzo, lo spessore maggiore aggrava lo stress residuo di ritiro da indurimento. I sistemi in silicone organico e sol-gel subiscono ritiro di volume durante l'indurimento/sinterizzazione; il rivestimento spesso ha maggiore stress di trazione residuo, che sommato allo stress di trazione da shock termico supera più facilmente la soglia di frattura.
Pertanto in ingegneria i rivestimenti anti-shock termico adottano generalmente "applicazione sottile multipla" anziché "applicazione spessa singola": ogni passata controllata nel limite inferiore al medio dello spessore a film secco raccomandato dal TDS del produttore, con essiccazione a flash o riscaldamento a gradini tra le passate, lo spessore totale limitato a soddisfare la funzione senza aumenti ciechi. Lo spessore a film secco è rilevato punto per punto e registrato secondo ISO 2808 o GB/T 13452.2 con metodo magnetico/induttivo, evitando spessori locali eccessivi che formino "isole di stress". Questo punto è spesso trascurato nel controllo qualità: l'accettazione controlla solo "spessore non inferiore al limite inferiore", ma non "se supera il limite superiore", con il risultato che la parte più spessa si sfalda per prima.
DICIOTTO. Punti di progettazione anti-shock termico per quattro tipici casi operativi
Caso uno: collettore di scarico e silenziatore di auto / macchine da cantiere. La caratteristica operativa è il ciclo 400–700℃ dovuto a avviamenti/arresti frequenti, con raffreddamento improvviso locale (alto h) causato da spruzzi di pioggia e neve in marcia, accompagnato da impatto di sabbia e ghiaia stradale. Punti di progettazione: strato finale in sistema resistente al calore in silicone organico modificato con nano SiO₂, bilanciando stabilità a media temperatura e lavorabilità a temperatura ambiente; spessore totale nel range di film sottile; necessaria post-indurimento a circa 200℃ per reticolazione completa, altrimenti alla prima esecuzione ad alta temperatura si verificano polverizzazione e perdita di lucentezza. L'accettazione guarda il numero di cicli termici e l'adesione a reticolo dopo calore (GB/T 9286 / ISO 2409), non solo la denominazione di resistenza termica.
Caso due: forni industriali e condotti dei fumi. Le condizioni operative sono principalmente ad alta temperatura stazionaria, con raffreddamento lento durante arresti intermittenti, Bi piccolo, pressione da shock termico in realtà bassa, ma tempo di servizio molto lungo e accompagnata da corrosione dei fumi. Punti di progettazione: non è necessario perseguire eccessivamente la tenacizzazione, l'enfasi è sulla stabilità termica a lungo termine e resistenza ai fumi contenenti zolfo/alcali, si può valutare il tasso di mantenimento delle prestazioni dopo esposizione a temperatura costante prolungata secondo la logica di ASTM D2485 "Metodo di valutazione di rivestimenti per uso ad alta temperatura".
Caso tre: rulli di colata continua metallurgica, attrezzi di trattamento termico. La condizione operativa è il tipico raffreddamento/riscaldamento rapido ad alta frequenza: acqua di spruzzo a contatto diretto con la superficie del rullo caldo, h estremamente alto, numero di cicli nell'ordine delle decine di migliaia. Punti di progettazione: necessario percorrere la rotta completa "transizione a gradiente + tenacizzazione nanometrica", verificare la resistenza di legame interfacciale secondo ASTM C633 o GB/T 8642 (resistenza di trazione di legame rivestimento termospruzzato), e usare il numero di cicli come unico indicatore di accettazione significativo.
Caso quattro: dispositivi elettronici di potenza e substrati dissipatori. L'ampiezza del differenziale di temperatura non è grande (spesso nell'intervallo −40℃ a 150℃), ma il numero di cicli è estremamente alto (frequenza di commutazione), appartenente alla fatica termica anziché shock termico singolo. Punti di progettazione: prestare attenzione alla nucleazione di crepe da fatica interfacciale sotto cicli termici a basso/alto numero di cicli, il rivestimento deve essere a basso modulo e alta duttilità; la valutazione usa prova di ciclo termico a numero specificato anziché tempra ad acqua singola. L'invalidamento in queste condizioni è spesso distacco progressivo all'interfaccia, ad occhio nudo quasi impossibile da rilevare prima di migliaia di cicli, deve essere tracciato con rimisurazione adesione o test non distruttivo a ultrasuoni/infrarossi.
DICIANNOVE. Albero decisionale per la selezione di rivestimenti anti-shock termico
Di fronte a un progetto specifico, si può giudicare strato per strato nel seguente ordine, evitando il pensiero invertito "prima guardo il prodotto poi adatto alle condizioni":
Passo 1 · Definire la temperatura massima di servizio. ≤200℃ basta un sistema resistente al calore convenzionale, nessun progetto specifico anti-shock; 200–600℃ entra nel range resistente al calore in silicone organico; 600–1000℃ richiede composito nanoceramico; >1000℃ considerare struttura a barriera termica a gradiente.
Passo 2 · Giudicare se esiste raffreddamento rapido. Se il metodo di raffreddamento è raffreddamento in forno o ad aria naturale (basso h), selezionare secondo resistenza termica stazionaria; se esiste tempra ad acqua, spruzzo, spruzzo di pioggia, raffreddamento forzato ad aria (alto h), deve avviare progettazione specifica anti-shock termico.
Passo 3 · Stimare l'ordine di grandezza dei cicli. Entro centinaia è bassa frequenza, la tolleranza formulazione può essere rilassata; da migliaia a decine di migliaia è alta frequenza fatica termica, deve usare il numero di cicli come indicatore centrale di accettazione, e considerare formulazione a tolleranza danno (alto R⁗).
Passo 4 · Verificare CTE del substrato. Consultare la tabella di classificazione precedente, se Δα è maggiore di circa 5×10⁻⁶/K, richiedere obbligatoriamente strato di transizione a gradiente; substrati inossidabili e di alluminio non possono saltare questo passo.
Passo 5 · Sovrapporre altri fattori di invalidamento. Esiste simultaneamente erosione da usura, corrosione da fumi, nebbia salina, olio? Se sì, necessaria progettazione a accoppiamento multi-invalidamento, non semplice sovrapposizione di due rivestimenti.
Passo 6 · Definire la lista di accettazione. Almeno includere: numero di cicli termici (chiaro ΔT e mezzo di raffreddamento), confronto adesione prima/dopo calore, denominazione e base di resistenza termica, limite superiore/inferiore spessore film secco, parametri processo di post-indurimento. Mancanza di uno qualsiasi, dopo la consegna potrebbe esserci contenzioso.
VENTI. Ossidazione termica e corrosione termica: invalidamento accoppiato oltre lo shock termico
I veri componenti a caldo raramente affrontano solo "puro differenziale di temperatura". I seguenti tre meccanismi di accoppiamento spesso si sovrappongono allo shock termico, determinando insieme la vita:
Ossidazione interfacciale. Ad alta temperatura l'ossigeno diffonde attraverso micropori e crepe del rivestimento fino all'interfaccia, generando scaglia di ossidazione sulla superficie dell'acciaio. Il prodotto di ossidazione ha volume maggiore del metallo originale (rapporto Pilling-Bedworth maggiore di 1), producendo deformazione di volume extra all'interfaccia, "spingendo" via il rivestimento. Ecco perché molti rivestimenti non si crepano direttamente per shock termico, ma si ossidano prima e poi si sfaldano. La contromisura è aumentare la densità del rivestimento, introdurre strato barriera antiossidante (es. sistema ad alto contenuto di alluminio).
Corrosione termica (hot corrosion). Zolfo, vanadio, sodio nei gas di combustione formano sali fusi a basso punto di fusione in specifiche fasce di temperatura, dissolvendo il film ossidativo protettivo del rivestimento, accelerando l'erosione. Particolarmente evidente in condizioni che bruciano olio pesante, biomasse. In questi scenari migliorare semplicemente lo shock termico non ha senso, prima bisogna risolvere la compatibilità del mezzo.
Fatica termica e creep. A lungo termine ad alta temperatura sia rivestimento che substrato possono subire creep, dopo rilassamento dello stress residuo e nuovo raffreddamento, si genera nuovo stato di stress. Pertanto "supera il primo shock termico" non significa "supera ancora dopo mille volte", la valutazione accelerata deve fare abbastanza numeri di ciclo.
Conclusione: la progettazione anti-shock termico deve essere valutata all'interno dell'albero di invalidamento completo. Misurare solo ciclo a tempra ad acqua, senza misurare incremento di peso da ossidazione e compatibilità del mezzo, molto probabilmente si fallisce in servizio reale per un meccanismo completamente diverso.
VENTUNO. Tabella rapida di standard correlati allo shock termico
Lo shock termico non ha ancora uno standard singolo che copra tutti i passaggi, in ingegneria solitamente si combinano i seguenti metodi:
| Anello di valutazione | Numero standard | Descrizione d'uso |
|---|---|---|
| Resistenza al calore film di vernice | GB/T 1735-2009 | Dopo cottura a temperatura costante valutare aspetto, variazione adesione, baseline resistenza termica statica |
| Valutazione complessiva rivestimento per alta temperatura | ASTM D2485 | Quadro metodologico valutazione rivestimenti per servizio ad alta temperatura |
| Shock termico ceramica a tempra acqua | ASTM C1525 | Metodo a tempra acqua per ceramica avanzata misura resistenza shock termico, prestare il giudizio ΔT critico |
| Coefficiente dilatazione lineare (metalli) | GB/T 4339 / ASTM E228 | Metodo a punteruolo misura CTE, per calcolo Δα |
| Coefficiente dilatazione lineare (TMA) | ASTM E831 / ISO 11359-2 | Analisi termomeccanica, adatta a rivestimenti e sistemi polimerici |
| Coefficiente dilatazione lineare (ceramica) | GB/T 16535 | Metodo a punteruolo ceramica fine |
| Diffusività termica / conduzione | GB/T 22588 / ASTM E1461 | Metodo flash misura coefficiente diffusività termica, calcolo k per Bi |
| Tenacità frattura (metalli) | GB/T 4161 / ASTM E399 | Tenacità frattura a deformazione piana K_IC |
| Tenacità frattura (ceramica) | ASTM C1421 | Determinazione tenacità frattura ceramica avanzata |
| Resistenza legame (termospruzzato) | GB/T 8642 / ASTM C633 | Resistenza trazione legame rivestimento, indicatore chiave qualità interfaccia |
| Adesione (reticolo) | GB/T 9286 / ISO 2409 | Confronto prima/dopo calore, valuta decadimento adesione |
| Adesione (metodo strappo) | GB/T 5210 / ISO 4624 | Valore quantitativo MPa, più sensibile del reticolo |
| Spessore film secco | ISO 2808 / GB/T 13452.2 | Misura spessore magnetico/induttivo, controlla limiti |
| Grado trattamento superficiale | ISO 8501-1 / GB/T 8923.1 | Grado sabbiatura Sa 2½, premessa successo interfaccia |
Suggerimento d'uso: classificare la tabella sopra in tre gruppi "parametri materiale (CTE, k, K_IC) — qualità interfaccia (resistenza legame, adesione, grado superficiale) — verifica servizio (resistenza calore, ciclo termico, ossidazione)" e scriverli nell'accordo tecnico. La radice della maggior parte delle dispute anti-shock termico è che le parti hanno concordato solo la frase "resistente 600℃", ma non hanno concordato ΔT, mezzo di raffreddamento, numero di cicli e morfologia di scarto — e queste quattro voci sono le variabili che realmente determinano il risultato di accettazione.
Domande frequenti
D: Resistenza allo shock termico e temperatura resistente al calore sono la stessa cosa?
R: No. La temperatura resistente al calore è un indicatore statico (es. non deformarsi a lungo a 600℃), lo shock termico è un indicatore dinamico (quante volte può essere raffreddato bruscamente da alta temperatura senza crepare). Le condizioni reali sono spesso alternanza freddo-caldo, si deve guardare il rapporto di ciclo termico anziché il singolo numero di resistenza termica.
D: Perché "raffreddamento rapido" è più pericoloso di "riscaldamento rapido"?
R: Durante raffreddamento/raffreddamento brusco il rivestimento subisce stress di trazione vincolato dal substrato, e la resistenza a trazione del materiale è solitamente inferiore alla resistenza a compressione, lo stress di trazione causa più facilmente crepe; nel riscaldamento rapido il rivestimento è compresso, relativamente meno facile crepare. Quindi tubo di scarico con spruzzo freddo d'acqua, dispositivo spento istantaneo sono i più facili a invalidarsi.
D: Come fanno le nanoparticelle a far resistere alle crepe la ceramica fragile?
R: Attraverso deviazione/ponte di crepe (le particelle costringono la crepa a girare, consumando energia di frattura), tenacizzazione per trasformazione di fase ZrO₂ chiude la crepa, affinamento del grano migliora la tenacità, microscorrimento interfacciale tampona lo stress. La chiave è dispersione uniforme e quantità appropriata, eccesso o agglomerazione introducono invece difetti.
D: Quanto è importante l'abbinamento CTE?
R: Determinante. Lo stress termico σ_th ≈ E·Δα·ΔT/(1−ν), la differenza CTE Δα amplifica linearmente direttamente lo stress. Il substrato in acciaio dovrebbe scegliere rivestimento con CTE vicino a 11–13×10⁻⁶/K o aggiungere strato di transizione a gradiente, altrimenti creperà sicuramente. Nella selezione prima calcolare CTE poi parlare d'altro.
D: A quanti gradi può arrivare il rivestimento resistente al calore in silicone organico?
R: Dati pubblici mostrano che il rivestimento resistente al calore a base di polisilossano può lavorare a lungo a 200–600℃, a breve termine anche più; oltre 600℃ lo scheletro organico si decompone, necessario composito nanoceramico o barriera termica a gradiente. Il limite specifico è basato sul TDS del produttore.
D: Quale standard usare per testare lo shock termico?
R: Resistenza al calore film di vernice può seguire GB/T 1735-2009; CTE usa metodo tipo TMA (es. correlato a GB/T 7322); adesione prima/dopo calore con GB/T 9286 reticolo / GB/T 5210 metodo strappo. Il numero di cicli termici è spesso personalizzato secondo procedura di settore o condizioni cliente.
D: Quale ruolo ha il nano SiC nello shock termico?
R: Il nano SiC ha alta conduzione termica, può uniformare il campo di temperatura del rivestimento, ridurre il gradiente ΔT locale, mitigando indirettamente lo stress termico; allo stesso tempo alta durezza e resistenza all'usura. Ma l'interfaccia SiC con matrice organica deve essere modificata per garantire dispersione e adesione.
D: Perché il post-indurimento è importante?
R: Il rivestimento in silicone organico dopo indurimento a temperatura ambiente ha spesso reticolazione interna incompleta, il post-indurimento a circa 200℃ può reticolare completamente, migliorare stabilità termica e adesione, migliorando significativamente le prestazioni di shock termico. Saltarlo porta facilmente a distacco e polverizzazione dopo calore.
D: Qual è la trappola più comune nella costruzione di rivestimenti anti-shock termico?
R: Trattamento substrato non adeguato (non sabbiato Sa 2½) causa scarsa adesione, distacco immediato dopo dilatazione termica; o saltare CTE senza strato di transizione, concentrazione di stress termico e crepe. L'interfaccia decide più del strato finale il successo.
D: In quali condizioni scegliere nano anti-shock termico anziché resistente al calore normale?
R: Chi ha frequente raffreddamento/riscaldamento rapido — forno intermittente, tubo di scarico con spruzzo freddo, dispositivo di potenza spento istantaneo, rullo metallurgico alternanza freddo-caldo. Alta temperatura stazionaria con pochi cambiamenti bruschi, silicone organico normale è più economico. Giudicare per "numero di cicli" anziché "resistenza termica".
Letture estese
- Rivestimento resistente al calore (silicone organico): stabilisce la base di selezione e post-indurimento per sistema resistente al calore in silicone organico 200–600℃, premessa per soluzione a media temperatura anti-shock termico.
- Rivestimento nanometrico duro resistente all'usura: estende dal compromesso durezza/tenacità, comprende la logica di tenacizzazione comune "duro ma non fragile" in shock termico e usura.
- Processo di costruzione rivestimento nanometrico: da sabbiatura, strato di transizione a post-indurimento, costruzione e controllo qualità replicabili per rivestimento anti-shock termico.
- Meccanismo idrofobo del rivestimento nano ceramico per auto: analisi completa dall'angolo di contatto alla durabilità
- Rivestimento nano anticorrosione per ambienti marini: schermatura, protezione catodica e potenziamento nano sotto nebbia salina intensa
- Panoramica del rivestimento nano: nanoparticelle, meccanismo d'azione e confini definitori