La scatola di controllo elettronico (ECU, controller) è il "centro nervoso" di veicoli a nuova energia, sistemi di accumulo e apparecchiature industriali, all'interno della quale vi sono fittissimi PCB (circuiti stampati), chip, connettori e dispositivi di potenza. Si trova spesso in ambienti ostili come il vano motore ad alta temperatura, le vibrazioni del telaio, la nebbia salina costiera, l'umidità e il calore del vano batteria; i circuiti stampati nudi comuni possono facilmente perdere isolamento, corrodere e guastarsi a causa di umidità, condensa, nebbia salina e gas chimici. La vernice di protezione tripla (Conformal Coating, le tre protezioni sono anti-umidità, anti-nebbia salina, anti-muffa o anti-sporco) è proprio un sottile film protettivo su misura per i PCB, che può isolare il circuito dall'ambiente corrosivo senza aumentare significativamente peso e dimensioni.
Come fornitore tecnologico di materiali per la protezione elettronica, Kexin New Materials (kexinMaterials) ha accumulato una grande quantità di dati sulle formulazioni di vernici di protezione tripla e nanorivestimenti elettronici. Questo articolo spiega chiaramente la vernice di protezione tripla per scatole di controllo, dalla meccanica di guasto, ai tipi di materiale, agli standard, al processo di rivestimento e alla riparazione, aiutando costruttori di macchine complete, fornitori Tier-1 e sistemi di manutenzione a stabilire specifiche di protezione verificabili.
I. Perché il PCB richiede la vernice di protezione tripla: meccanica di guasto
Il percorso di guasto dei circuiti stampati non protetti in ambienti ostili è multiplo e sovrapposto; comprendere questi meccanismi permette di scegliere il materiale giusto.
1. Migrazione elettrochimica (ECM). Con umidità e tensione polarizzata, gli ioni metallici migrano sulla superficie formando dendriti, causando cortocircuiti; questo è il guasto più subdolo negli scenari ad alta umidità e alta tensione, spesso senza anomalie esterne ma già con perdita di isolamento.
2. Condensa e ponticellatura. La condensa dovuta al differenziale termico giorno-notte aumenta la corrente di perdita tra piste adiacenti, causando lieve deriva del segnale o, nei casi gravi, cortocircuiti intermittenti.
3. Corrosione da nebbia salina. Gli ioni cloruro distruggono saldature e fogli di rame, formando prodotti di corrosione che assorbono ulteriore umidità, creando un circolo vizioso.
4. Muffe. Ad alta temperatura e umidità, le muffe crescono su residui organici, distruggendo l'isolamento e secernendo metaboliti acidi che accelerano la corrosione.
5. Polvere e agenti chimici. La polvere conduttiva e i solfuri (come l'acido solfidrico) corrodono argento e stagno, causando contatti difettosi e circuiti aperti.
La vernice di protezione tripla forma sulla superficie del PCB un film continuo di 25 a 200 micron (a seconda del tipo), isolando fisicamente il circuito da umidità, ioni e inquinanti ambientali, mantenendo al contempo una certa traspirabilità e riparabilità. Va sottolineato che la vernice di protezione tripla è una "protezione superficiale" e non una "sigillatura"; per l'immersione prolungata è ancora necessario abbinare il grado di protezione all'ingresso del contenitore e l'incapsulamento.
II. Principali tipi e caratteristiche della vernice di protezione tripla
Cinque categorie principali nel settore; nella scelta occorre considerare complessivamente resistenza termica, anti-umidità, riparabilità e costo.
2.1 Acrilico (Acrylic, AR)
Il più usato, trasparente, ad asciugatura rapida, facile da riparare (rimovibile con solvente), buona adesione, basso costo. Svantaggi: resistenza termica e chimica nella media, non adatto ad alte temperature frequenti; a lungo termine sulla parte superiore del vano motore può raggiungere il limite di resistenza termica.
2.2 Poliuretano (Polyurethane, UR)
Resistenza chimica e all'usura, anti-umidità superiori all'acrilico, ma per la riparazione richiede agente rimuovente specifico, resistenza termica media, adatto a controller con schizzi di olio o detergenti.
2.3 Silicone (Silicone, SR)
Ampio intervallo di temperatura (circa -50 a 200 °C), buona flessibilità, ottima idrofobicità, adatto ad alternanze di alta e bassa temperatura; ma bassa resistenza meccanica, facile accumulo di polvere, difficile riparazione (richiede rimozione meccanica o agente specifico) e alcuni siliconi presentano rischio di inquinamento da migrazione (influenza sulle saldature successive).
2.4 Parylene (Poliparaxilene, XY)
Formazione del film per deposizione da fase gassosa, senza angoli morti, sottilissimo e uniforme, ottime resistenze, è la protezione di alta gamma; ma attrezzatura costosa, difficile da riparare, usato per lo più in militare, medicale e alimentatori ad alta affidabilità.
2.5 Indurente UV (UV)
Indurimento in pochi secondi, alta efficienza, richiede indurimento per trasparenza; le zone d'ombra richiedono una seconda passata, spesso combinato con acrilico o poliuretano per conciliare efficienza e copertura.
III. Prestazioni e standard: IPC-CC-830 è il nucleo
La norma autorevole per la vernice di protezione tripla è IPC-CC-830 (corrispondente a IEC 61086) "Qualificazione e prestazioni di composti isolanti elettrici per circuiti stampati", nonché la certificazione UL 746E per materiali isolanti. I principali parametri di valutazione sono i seguenti; il fornitore deve fornire un rapporto di conformità corrispondente e non semplici promesse verbali.
Aspetto e copertura: senza bolle, senza aree non rivestite, senza difetti a occhio di pesce; per il rivestimento selettivo occorre anche verificare se il margine invade la zona connettore.
Resistenza dielettrica: rigidità dielettrica (secondo GB/T 1408.1 o IEC 60243), per verificare che il film di vernice non si perfori sotto alta tensione.
Resistenza volumetrica e superficiale: stato ad alta resistenza, dopo umidità-calore il tasso di mantenimento della resistenza di isolamento (livello megaohm) deve essere conforme.
Resistenza all'umidità: dopo umidità-calore la resistenza di isolamento non deve scendere di ordini di grandezza, per prevenire l'insorgenza di ECM.
Resistenza alla nebbia salina: dopo nebbia salina nessuna corrosione, isolamento non ridotto, specialmente per controller costieri e su telaio.
Anti-muffa: secondo test IPC TM-650 o ASTM G21, confermare che il sistema organico non favorisca la muffa.
Shock termico: nessuna crepatura nei cicli di alta e bassa temperatura (secondo GB/T 2423.22 o IEC 60068-2-14), per abbinarsi alle variazioni termiche di auto e accumulo.
IV. Tabella di confronto per la selezione dei materiali
La tabella seguente riassume le proprietà chiave delle principali vernici di protezione tripla, per facilitare il compromesso nello sviluppo:
| Tipo | Resistenza termica | Anti-umidità | Riparabilità | Costo | Spessore tipico film | Applicazione |
|---|---|---|---|---|---|---|
| Acrilico AR | Media (circa 120 °C) | Buona | Facile (solvente) | Basso | 25–75 micron | Generale |
| Poliuretano UR | Media–Alta | Ottima | Media (agente rimuovente) | Medio | 25–100 micron | Resist. chimica/usura |
| Silicone SR | Alta (200 °C) | Ottima | Difficile | Medio–Alto | 50–200 micron | Alta/bassa T |
| Poliparaxilene XY | Alta | Eccellente | Molto difficile | Alto | 1–25 micron | Alta gamma |
| Indurente UV | Media | Buona | Media | Medio | 25–75 micron | Alta efficienza |
Nota: lo spessore del film è un intervallo tipico, da monitorare in produzione con misurazione spessore o pesatura; per zone ad alta densità di connettori, uno spessore eccessivo può ponticellare i piedini, occorre quindi valutare in base all'intervallo di progettazione.
V. Processo di rivestimento: il rivestimento selettivo è il mainstream
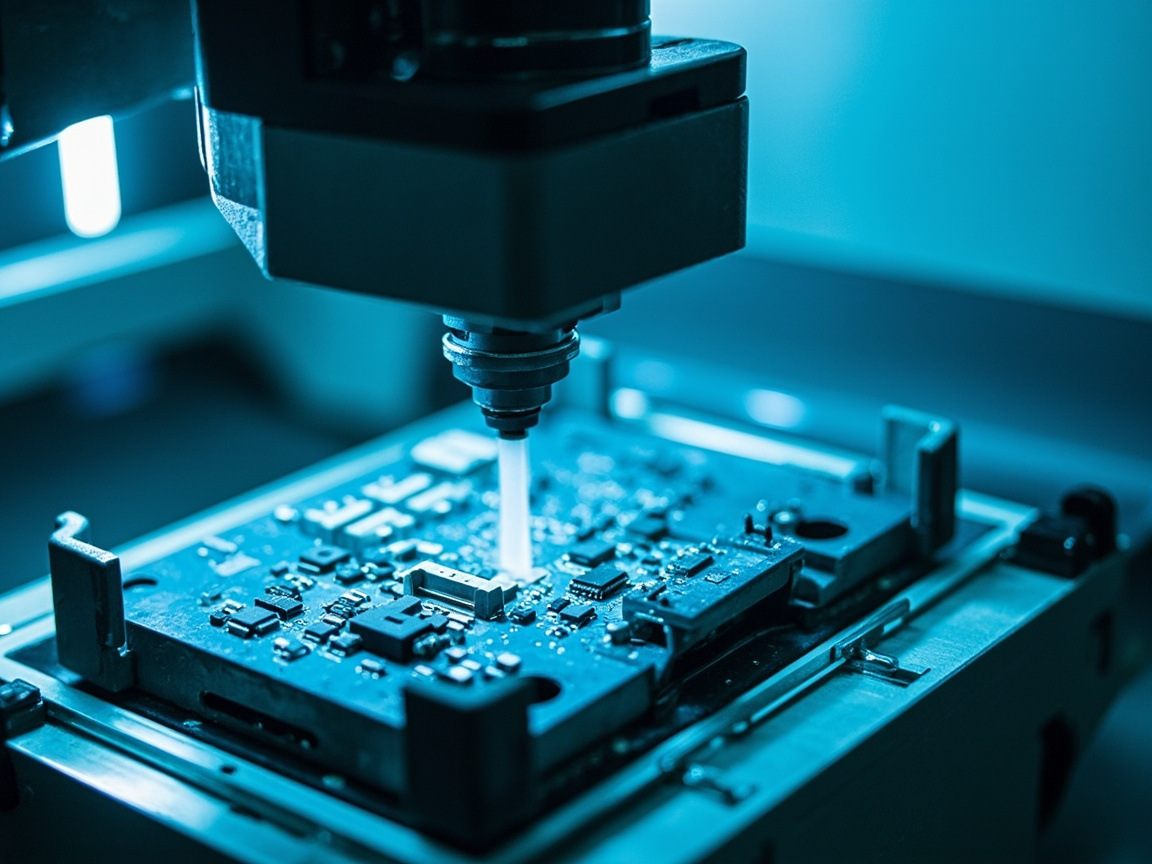
I PCB delle scatole di controllo elettronico sono per lo più "rivestiti selettivamente" (Selective Coating): con valvola o robot a spruzzo si riveste solo la zona da proteggere, evitando connettori, punti di test, componenti regolabili. I punti chiave del processo devono essere fissati per fase.
1. Pulizia. Rimuovere flussante, impronte digitali, polvere (inquinamento ionico secondo test IPC-TM-650); il residuo ionico è la fonte di ECM, una pulizia insufficiente è come seppellire una mina.
2. Mascheramento. Connettori, contatti dorati, resistenze regolabili vanno mascherati con nastro ad alta temperatura o attrezzature, per evitare che il film entri nelle zone di contatto compromettendo l'inserimento.
3. Rivestimento. Immersione, pennello, spruzzo o spruzzo selettivo, controllando l'uniformità dello spessore; lo spruzzo selettivo richiede simulazione del percorso, confermando ombre e margini.
4. Indurimento. A temperatura ambiente, con calore o UV secondo la scheda dati tecnici, con reticolazione completa; l'indurimento UV deve garantire trasparenza e ritocco delle ombre, altrimenti le zone d'ombra non asciugano.
5. Ispezione. Controllo visivo più luce UV (tipo fluorescente) per vedere la copertura, campionamento spessore, per i progetti chiave verifica della resistenza di isolamento dopo umidità-calore o nebbia salina.
Attenzione: la vernice di protezione tripla non va applicata su superfici dissipanti di componenti di potenza con eccessivo riscaldamento, parti mobili, piazzole da saldare in loco, altrimenti compromette contatto, dissipazione e fabbricabilità.
VI. Differenza rispetto ai nanorivestimenti elettronici
La vernice di protezione tripla tradizionale forma un film relativamente spesso (decine di micron), mentre i nanorivestimenti elettronici di questa serie si riferiscono solitamente a film idrofobici ultrasottili da submicron a pochi micron (es. fluorosiliconici, parylene), più leggeri, non modificano la forma, adatti a elettronica di consumo e connettori di precisione. Le due soluzioni hanno posizionamenti diversi: la protezione tripla a film spesso è adatta a ambienti severi (nebbia salina, rischio immersione), il film nano a leggera anti-umidità e idrofobicità aggiuntiva. In ingegneria possono essere sovrapposti, ovvero prima un film nano ultrasottile di base e poi vernice tripla locale rinforzata, ma occorre verificare compatibilità e adesione dei due strati.
Kexin New Materials (kexinMaterials) per le scatole di controllo offre una "doppia via: acrilico facile da riparare più silicone resistente al calore", abbinata a scheda processo di pulizia e rivestimento selettivo, aiutando il costruttore a bilanciare protezione e fabbricabilità; per alimentatori ad alta affidabilità introduce anche soluzioni di deposizione da fase gassosa parylene. Va evidenziato che la riparazione non consiste nel rimuovere e riapplicare la vecchia vernice a caso: se il processo di rimozione danneggia le piazzole o lascia solvente residuo, diventa una nuova fonte di guasto; pertanto la postazione di riparazione deve prevedere agente rimuovente dedicato, pulizia e asciugatura, e dopo la riparazione rifare verifica di resistenza di isolamento e copertura, per garantire "una riparazione, un'affidabilità".
VII. Riparazione e sostenibilità
Il più grande contrasto ingegneristico della vernice tripla è "protezione contro riparazione". L'acrilico si scioglie con solvente ed è il più gestibile; il poliuretano richiede agente rimuovente; il parylene è quasi irreparabile. In fase di progettazione occorre definire: se预留 punti di test, se i pezzi guasti si sostituiscono interamente. Per l'ambiente, i sistemi a solvente devono controllare i composti organici volatili (secondo il trend limite di GB 30981-2020 "Limiti delle sostanze nocive nei rivestimenti protettivi industriali" e il relativo approccio di GB 33372 "Limiti di composti organici volatili negli adesivi"); le vernici tripla a base d'acqua o UV sono la direzione, ma occorre confermare che resistenza e completezza di indurimento siano conformi, non si deve sacrificare la protezione per ridurre i COV.
VIII. Guasti comuni e contromisure
La tabella seguente riassume i guasti ad alta frequenza della vernice tripla nelle scatole di controllo, per facilitare la tracciabilità della garanzia:
| Guasto | Causa principale | Contromisura |
|---|---|---|
| Corrosione sotto film | Pulizia insufficiente, aree non rivestite | Rafforzare pulizia, ispezione totale copertura |
| Bolle | Substrato umido, indurimento rapido | Controllare umidità, indurimento lento |
| Crepe | Film troppo spesso, shock termico | Controllare spessore, scegliere flessibile |
| Difficile riparazione | Selezione errata | Usare acrilico o rimovibile |
| Mancata verniciatura zona connettore | Mascheramento o processo | Ottimizzare percorso rivestimento |
IX. Sinergia con rivestimento custodia batteria e protezione colonnina di ricarica
La scatola di controllo non è un componente elettronico isolato. I rivestimenti isolanti anticorrosione per custodie batteria e gli articoli sulla resistenza agli agenti atmosferici delle colonnine di ricarica di questa serie forniscono idee di protezione rispettivamente dall'isolamento ad alta tensione e dalla resistenza della custodia esterna; il punto debole della scatola di controllo è per lo più nel circuito interno, da progettare in sinergia con il grado di protezione all'ingresso della custodia esterna (IP, secondo IEC 60529 e GB/T 4208), realizzando "la custodia blocca l'acqua grossa, la vernice tripla previene l'umidità fine", formando una doppia linea di difesa dalla macchina all'elemento. Nella revisione ingegneristica va notato che la sigillatura della custodia, pur bloccando l'acqua esterna, non elimina la condensa interna; pertanto anche con grado IP elevato, il circuito interno deve comunque avere la vernice tripla, i due sono complementari non sostitutivi, aspetto spesso trascurato dai progettisti alle prime armi causando guasti latenti.
X. Elenco decisionale per la selezione
Si consiglia di inserire i seguenti punti nelle specifiche di acquisto della vernice tripla: substrato e layout componenti (posizione connettori, superfici dissipanti), tipo (acrilico, poliuretano, silicone, parylene, UV), intervallo spessore film e metodo di monitoraggio, conformità agli standard (IPC-CC-830, IEC 61086), indici di isolamento e resistenza nebbia salina, processo di riparazione, conformità COV (GB 30981), piano di sovrapposizione con nanorivestimento. Quantificando questi punti, uniti a scheda dati e test terzi, si passa da "verniciatura ad esperienza" a "protezione componenti basata su prove".
XI. Controllo completo del processo e campionamento della qualità del rivestimento
L'effetto protettivo della vernice tripla dipende per sette decimi dal processo. Oltre ai punti a fase singola della Sezione V, occorre stabilire un ciclo chiuso di controllo qualità su tutto il processo, rendendo "copertura completa, spessore uniforme, nessuna area non rivestita" dati verificabili.
Controllo materie in ingresso: per ogni lotto di vernice tripla verificare solidi, viscosità, tempo di utilizzo e condizioni di indurimento dalla scheda dati, evitando deriva tra lotti; per prodotti fluorescenti conservare campione di riferimento intensità fluorescenza, utile a distinguere vecchi e nuovi film in riparazione.
Controllo di processo: prima pezzo ispezione totale prima del rivestimento, confermare copertura e margini con luce UV, fotografare e archiviare zone ombra e perimetro connettori; in produzione campionamento statistico per spessore e inquinamento ionico, l'eccesso ionico è prodromo di migrazione elettrochimica e va considerato tolleranza zero.
Verifica prodotto finito: prove di tipo per lotto secondo IPC-CC-830 e serie GB/T 2423, incluse resistenza isolamento post umidità-calore, nessuna corrosione post nebbia salina, nessuna crepa post shock termico; progetti ad alta affidabilità aggiungono oltre 100 ore di invecchiamento lungo, sostituendo il "dovrebbe andare" con dati.
Gestione tracciabilità: registrare numero lotto, parametri attrezzatura rivestimento, curva indurimento e conclusioni ispezione, il pezzo guasto può risalire a materiale, attrezzatura o processo; stabilire catena di tracciabilità diretta e inversa dal lotto vernice al numero di serie terminale è una delle prove più valutate nei audit di clienti auto e accumulo, e trasforma il costo post-vendita da "cercare l'ago nel pagliaio" a "localizzazione precisa". Kexin New Materials (kexinMaterials) nella scheda processo enfatizza il metodo a tre fasi "conferma primo pezzo + campionamento lotto + conservazione campione", aiutando il costruttore a passare da "verniciatura a sensazione" a "protezione componenti auditabile".
XII. Differenze di selezione per tipici scenari applicativi
Le condizioni operative delle diverse scatole di controllo variano enormemente; la selezione della vernice tripla deve adattarsi al contesto, non con un'unica soluzione per tutti. Controller vano motore: alta temperatura e nebbia d'olio, priorità poliuretano o silicone resistente al calore con superfici dissipanti scoperte. Controller telaio e mozzo ruota: vibrazione e nebbia salina, richiede alta adesione e resistenza nebbia salina, più adatto poliuretano abbinato a protezione ingresso custodia. Scheda BMS e PCS accumulo: umidità-calore e condensa, enfasi su anti-umidità e mantenimento isolamento, silicone o acrilico con base nano. Scheda controllo modulo ricarica: alta temperatura e possibile contatto detergenti, scegliere poliuretano resistente chimico. Scrivere le condizioni in specifica, poi scegliere tipo, spessore e riparazione, per proteggere a fondo e facilitare produzione e manutenzione. Notare che nello stesso veicolo coesistono spesso più controller; invece di sviluppare piani tripla per ogni scheda, è meglio classificare prima per tre fattori comuni temperatura, nebbia salina, riparazione, formando una matrice aziendale di selezione, riducendo tipi di materiale e facilitando formazione linea e gestione ricambi, via efficace di riduzione costi su scala.
XIII. Disciplina ingegneristica su rapporto di miscelazione e controllo indurimento
Per sistemi bicomponente poliuretano o compositi UV-calore, rapporto e indurimento sono linea di morte della qualità. I componenti principale e indurente della vernice tripla poliuretano devono essere dosati con precisione in volume o massa secondo scheda dati; deviazione causa reticolazione insufficiente (molle, scarsa resistenza chimica, facile presa polvere) o eccessiva (fragile, crepe). Dopo miscelazione c'è tempo di utilizzo; oltre tale tempo la viscosità schizza o gelifica, bisogna "stimare quanto serve, miscela quanto serve", non usare miscela scaduta.
La condizione di indurimento è altrettanto chiave. L'indurimento a temperatura ambiente richiede sufficiente maturazione per raggiungere isolamento e resistenza finali, assemblare frettolosamente può esporre punti deboli in seguito; l'indurimento a calore deve controllare la curva termica, evitando surriscaldamento locale che fa bolle o danneggia il substrato; l'indurimento UV deve garantire trasparenza e ritocco ombre, ombra non asciutta equivale a non rivestita. Nella scheda processo indicare chiaramente rapporto miscela, tempo di maturazione, finestra di movimentazione e indurimento completo, usando contenitore graduato e timer in doppio controllo per ridurre variabilità umana. Scrivere miscela e indurimento nelle istruzioni di lavoro è la base affidabilità a lungo termine della tripla.
XIV. Cause e risoluzione dei difetti comuni di rivestimento
Nella produzione della vernice tripla compaiono ad alta frequenza alcuni difetti; riconoscerne la causa stabilizza la qualità. Buccia d'arancia e colature per lo più da viscosità o pressione atomizzazione errate, ricalibrare secondo finestra di applicazione della scheda dati; microfori e bolle spesso da substrato umido, aria per agitazione o indurimento troppo rapido, servono controllo umidità, anti-schiuma e minor velocità di asciugatura superficiale; opacità e velatura compaiono in ambienti UV o ad alta umidità, legati ad igroscopicità formula e indurimento incompleto; spessore non uniforme oltre che da attrezzatura dipende da temperatura scheda e velocità aria ambiente. Nel rivestimento selettivo il difetto di processo più comune è invasione margine sui connettori e mancata copertura ombre, da intercettare con simulazione percorso e ispezione UV primo pezzo. Inoltre, se la postazione riparazione rimuove la vecchia vernice con solvente in modo incompleto, il residuo contamina l'interfaccia della nuova vernice riducendone l'adesione, va prescritta pulizia e asciugatura con verifica adesione. Si consiglia di creare un archivio campioni difetti, classificando fenomeno, causa e soluzione, per consentire al personale di linea di intervenire per confronto anziché indagini ex novo, mantenendo alta la percentuale di qualità in produzione.
XV. Sistema normativo e punti di conformità
Sebbene sottile, la vernice tripla attraversa più famiglie di standard su isolamento elettrico, prove ambientali e sostanze nocive; i punti di conformità non sono trascurabili. Per l'isolamento elettrico il nucleo è IPC-CC-830, IEC 61086, con GB/T 1408.1 rigidità dielettrica e serie GB/T 2423 prove ambientali; la fiamma può riferirsi a UL 746E e requisiti di livello macchina. Per sostanze nocive, i sistemi a solvente devono considerare il trend limite COV (approccio di GB 30981-2020 per rivestimenti protettivi industriali) nonché restrizioni RoHS, REACH su sostanze specifiche, evitando blocchi all'esportazione o certificazione macchina. Per scatole auto occorre collegare requisiti affidabilità automotive e norme ambiente veicolo, includendo la vernice tripla nel piano di validazione componenti. Kexin New Materials (kexinMaterials) fornendo il prodotto allega dichiarazione di conformità e indice test terzi, aiutando il costruttore a passare da certificazioni sparse a catena sistematica di prove, riducendo rischio certificazione.
XV-bis. Punti chiave attrezzatura di rivestimento e layout di linea
Per il rivestimento selettivo, metà dipende dal materiale e metà da attrezzatura e linea. Il sistema a valvola deve scegliere diametro ugello e portata secondo densità saldature e solchi scheda; per connettori a passo fine usare valvola di precisione a basso flusso per evitare ponti; il robot a spruzzo richiede simulazione percorso, includendo connettori, punti test e componenti regolabili come zone vietate con margine di sicurezza. Nel layout, pulizia, mascheramento, rivestimento, indurimento, ispezione devono essere flusso unidirezionale, evitando reflusso schede già verniciate e contaminazione secondaria; la zona UV va schermata e con postazione ritocco ombre. Per ambiente, la stanza di rivestimento mantenere pressione positiva e temperatura-umidità stabili, riducendo interferenza di polvere e condensa sulla copertura. Per scenari multi-prodotto a basso volume, preferire unità a valvola a cambio rapido anziché grandi linee a immersione, per flessibilità a vari tipi. Includere parametri attrezzatura, file percorso e standard ispezione nella scheda processo, così la tripla passa dal "sentire del vecchio maestro" a produzione su scala stabile.
XVI. Percorso di verifica dell'affidabilità e della qualificazione ambientale
Per i contenitori di controllo elettronico di grado automotive ad alta affidabilità, la vernice conformale (rivestimento triprotezione) non può limitarsi al solo collaudo del materiale in ingresso, ma deve seguire l'intero apparecchio nel completo percorso di verifica dell'affidabilità e della qualificazione ambientale. La tipica catena di verifica è: prima completare la qualificazione a livello di materiale secondo IPC-CC-830, poi eseguire prove ambientali a livello di componente secondo la serie GB/T 2423, incluse alta temperatura e alta umidità (umidità costante o umidità alternata), nebbia salina, shock termico e vibrazione; infine integrare nell'apparecchio completo per prove di durabilità a livello di sistema e prove su strada. A ogni livello devono essere conservati dati tracciabili di resistenza di isolamento, rigidità dielettrica e aspetto, così da poter individuare, in caso di guasto, se il problema riguarda materiale, processo o progettazione degli spazi.
In particolare, prestare attenzione al tasso di mantenimento della resistenza di isolamento in condizioni di "umidità relativa con tensione applicata": questo riflette meglio il rischio di migrazione elettrochimica rispetto alla semplice prova di umidità. Per i controller costieri e quelli posizionati nel telaio, l'isolamento e la corrosione dopo nebbia salina devono essere considerati criteri di eliminazione. La prova di vibrazione verifica invece l'abbinamento flessibile tra il film di vernice, i componenti e i punti di saldatura, evitando che il film si crepi e esponga il rame per via di risonanza. Scrivere questa verifica a livelli nel piano di sviluppo del componente fa sì che la triprotezione del contenitore di controllo passi da "dare una mano di vernice" a "progettazione dell'affidabilità con catena di prove".
Nella valutazione specifica, si consiglia di stabilire come soglie obbligatorie di superamento: "la resistenza di isolamento dopo umidità non scende di oltre un ordine di grandezza", "dopo nebbia salina nessuna corrosione visibile e isolamento invariato", "dopo shock termico nessuna crepatura o distacco". Il mancato raggiungimento di anche uno solo di questi parametri deve attivare la correzione di materiale o processo, anziché il rilascio per esperienza. Per alimentatori ad alta affidabilità e controller di dominio, si può aggiungere un invecchiamento accelerato a lungo termine a sessanta gradi Celsius e novantatré percento di umidità relativa con tensione, per simulare lo stress cumulato di dieci anni di servizio del veicolo. Sebbene questi test accelerati richiedano tempo, possono rivelare difetti latenti di formulazione e processo prima della produzione di massa, molto più conveniente che richiami post-vendita. Fissare le soglie di giudizio e gli spettri accelerati nello standard aziendale permette di rendere la qualità della triprotezione del contenitore realmente prevedibile e riproducibile. Quando questa catena di prove è matura, la casa costruttrice può anticipare la triprotezione dal collaudo passivo in ingresso a input di affidabilità nella fase di progettazione, riducendo alla fonte il tasso di guasti e il rischio di richiamo successivi.
XVII. Errori comuni e risposte corrette
Nell'ingegneria esistono diversi fraintendimenti sulla vernice conformale (rivestimento triprotezione); di seguito alcuni chiarimenti per evitare errori. Errore 1: film più spesso significa più protezione. Falso: uno spessore eccessivo causa crepe da tensione interna e può creare ponti tra i piedini; l'uniformità è più importante dello spessore. Errore 2: aver applicato la triprotezione significa essere impermeabili all'immersione. Falso: la triprotezione è anti-umidità e anti-spruzzo; per immersione prolungata servono ancora protezione all'ingresso del contenitore e incapsulamento. Errore 3: l'indurimento UV è sempre il più rapido e conveniente. Falso: le zone d'ombra non asciugano e richiedono una seconda applicazione, inoltre componenti trasparenti possono bloccare gli UV. Errore 4: per evitare problemi di riparazione non applicare la vernice. Falso: ciò che va protetto deve esserlo, si può bilanciare con sistemi acrilici facilmente riparabili. Errore 5: il film nano può sostituire la vernice conformale. Falso: i due hanno posizioni complementari non sostitutive; in ambienti severi prevale ancora la triprotezione a film spesso. Scrivere questi errori nelle specifiche di progettazione riduce significativamente guasti sul campo e controversie di garanzia.
Domande frequenti
Domanda: Cosa indica specificamente il "tri" nella vernice conformale (rivestimento triprotezione)?
Risposta: Di solito indica anti-umidità (anti-condensa e vapore), anti-nebbia salina (anti-corrosione da ioni cloro), anti-muffa o anti-sporco (anti-muffe e inquinamento). Le espressioni variano leggermente per regione, ma il nucleo è dare alla PCB un film protettivo che isola dall'ambiente, non un sigillo impermeabile.
Domanda: Quali standard considerare per la vernice conformale?
Risposta: La norma centrale è IPC-CC-830 (corrispondente a IEC 61086), per l'isolamento vedere GB/T 1408.1, per le prove ambientali la serie GB/T 2423, per la fiamma UL 746E. Nella selezione il fornitore deve fornire un rapporto di conformità, non una semplice affermazione verbale.
Domanda: Come scegliere tra vernice conformale acrilica e siliconica?
Risposta: L'acrilico è economico, facilmente riparabile, adatto per uso generale; il siliconico resiste meglio alle temperature (da meno cinquanta a duecento gradi Celsius) e ha buona flessibilità, adatto ad alternanze di alte e basse temperature, ma è difficile da riparare e può migrare causando inquinamento. Scegliere in base a temperatura di esercizio ed esigenze di riparazione, se necessario usandoli in zone separate.
Domanda: Lo spessore del film della vernice conformale è meglio se maggiore?
Risposta: No. Troppo spesso facilmente si crepa per tensione interna, peggiora la dissipazione termica, spreca prodotto e può entrare nei connettori causando ponti. Controllare in base al tipo tra 25 e 200 micrometri; l'uniformità è più importante dello spessore, specialmente nei circuiti ad alta densità va controllato il margine dei bordi.
Domanda: Quali parti non devono essere verniciate con la vernice conformale?
Risposta: Piedini dei connettori, contatti dorati (gold finger), componenti regolabili, piazzole da saldare in loco, superfici di dissipazione di alta potenza, parti mobili: vanno mascherate ed evitate, altrimenti ne risentono contatto, dissipazione e fabbricabilità.
Domanda: In ambiente a nebbia salina la vernice conformale è sufficiente?
Risposta: Una vernice conformale qualificata (collaudo a nebbia salina IPC-CC-830) può estendere significativamente la vita, ma in nebbia salina estrema si consiglia di abbinare vernice conformale e tenuta del contenitore (IP) a doppia protezione, scegliendo poliuretano o siliconico più resistenti chimicamente, non affidandosi a un solo strato di vernice.
Domanda: La vernice conformale è impermeabile all'immersione?
Risposta: La vernice conformale ordinaria è per "anti-umidità e anti-spruzzo", non per sigillatura in immersione prolungata. È affidabile per condensa e spruzzi brevi; per immersione prolungata servono involucri con grado IP più incapsulamento o sigillatura dedicati; la vernice conformale non sostituisce la sigillatura strutturale.
Domanda: Come controllare se la vernice conformale è stata applicata ovunque?
Risposta: Ispezione visiva più vernice conformale fluorescente vista sotto luce UV per copertura, oppure dopo umidità o nebbia salina misurare la resistenza di isolamento: dove scende si sospetta mancata applicazione; in serie si consiglia campionamento anziché ispezione visiva totale.
Domanda: Le vernici conformali a base d'acqua e UV sono una tendenza?
Risposta: Sì. Per ridurre i composti organici volatili (tendenza GB 30981) e aumentare l'efficienza, l'uso di vernici conformali a base d'acqua o UV è in crescita, ma va confermato che resistenza, completezza di indurimento e compatibilità con i componenti siano a norma; non si deve sacrificare la protezione per la conformità.
Domanda: Qual è la differenza tra vernice conformale e colla di incapsulamento?
Risposta: La vernice conformale è un rivestimento superficiale sottile (decine di micrometri), conforme senza aggiungere peso; la colla di incapsulamento è un riempimento spesso (livello millimetri), avvolge l'insieme, forte contro urti ma non riparabile e con evidente aumento di peso. Scegliere in base a grado di protezione e strategia di manutenzione, o combinare entrambi.
Letture supplementari
- Rivestimento nano elettronico triprotezione: principio del film protettivo ultrafine: dalla triprotezione a film spesso all'opzione complementare di protezione idrofobica nano sub-micron.
- Rivestimento isolante anticorrosione per involucro batteria: protezione del sistema tri-elettrico: dall' protezione dei circuiti all'idea complessiva di isolamento e anticorrosione per involucri ad alta tensione.
- Regolamento sui limiti VOC delle vernici a base d'acqua (GB 30981): comprendere lo sfondo normativo della conversione a base d'acqua delle vernici conformali e della conformità dei composti organici volatili.
- Rivestimento anticorrosione resistente agli agenti atmosferici per supporti fotovoltaici: garanzia di verniciatura per 25 anni di vita all'aperto
- Verniciatura per cleanroom semiconduttori: sistema di rivestimento a bassa degassazione, antistatico e resistente chimicamente
- Panoramica sui rivestimenti nano: nanoparticelle, meccanismi d'azione e confini definitori