La generazione fotovoltaica deve considerare il "bilancio dell'intero ciclo di vita": i moduli garantiscono spesso una potenza di uscita per 25 o addirittura 30 anni, ma se i supporti che li sorreggono si corrodono precocemente o perdono resistenza, in casi lievi si riduce l'inclinazione dell'array e l'efficienza di generazione, in casi gravi si creano pericoli per la sicurezza strutturale. I supporti fotovoltaici sono esposti a lungo all'aperto e subiscono l'erosione combinata di raggi UV, escursioni termiche, pioggia, nebbia salina (centrali costiere e in zone umide litoranee) e atmosfera industriale, ponendo requisiti di "resistenza agli agenti atmosferici + anticorrosione" per il rivestimento protettivo più severi e di più lungo periodo rispetto alla carpenteria metallica di capannoni ordinari. Spinti dall'obiettivo "doppio carbonio", si espandono parallelamente centrali a terra, distribuzione su tetti, complementarietà pesca-luce e grandi basi in deserti/sabbie; l'ambiente di servizio dei supporti varia enormemente, e una singola soluzione di rivestimento non può bastare per tutti: occorre abbinamenti differenziati in base al livello ambientale.
Come fornitore tecnologico di rivestimenti protettivi industriali, KeXin New Material(kexinMaterials) ha accumulato molti dati sul rivestimento abbinato per strutture in acciaio esterne nel settore energetico nuovo, coprendo vari substrati come acciaio zincato a caldo, lega di alluminio e acciaio zincato-alluminio-magnesio. Questo articolo spiega a fondo i punti chiave del rivestimento anticorrosione e resistente agli agenti atmosferici per supporti fotovoltaici, dalla corrosione ambientale, alle caratteristiche del substrato, al sistema di rivestimento, a norme e leggi, fino ad accettazione e collaudo e ai guasti comuni. Va precisato: gli spessori di film, le ore di nebbia salina, ecc. nel testo sono tutti intervalli ingegneristici comuni del settore; i progetti reali devono seguire il TDS della vernice e le specifiche tecniche della centrale, e dare priorità al quadro della serie ISO 12944.
Filosoficamente, il rivestimento del supporto non deve essere visto come "l'ultima mano di verniciatura", ma deve essere anticipato come parte della progettazione della durabilità strutturale. In molte centrali il guasto non è dovuto a vernice non conforme, ma a "errata classificazione ambientale" — abbinare un progetto costiero C5 come C3, o trattare un progetto su tetto come ambiente non corrosivo. La cosa corretta è prima identificare l'ambiente corrosivo in base al sito, poi dedurre il sistema di rivestimento e lo spessore, e infine chiudere il ciclo con i dati di accettazione, formando la catena completa "ambiente — progettazione — verifica".
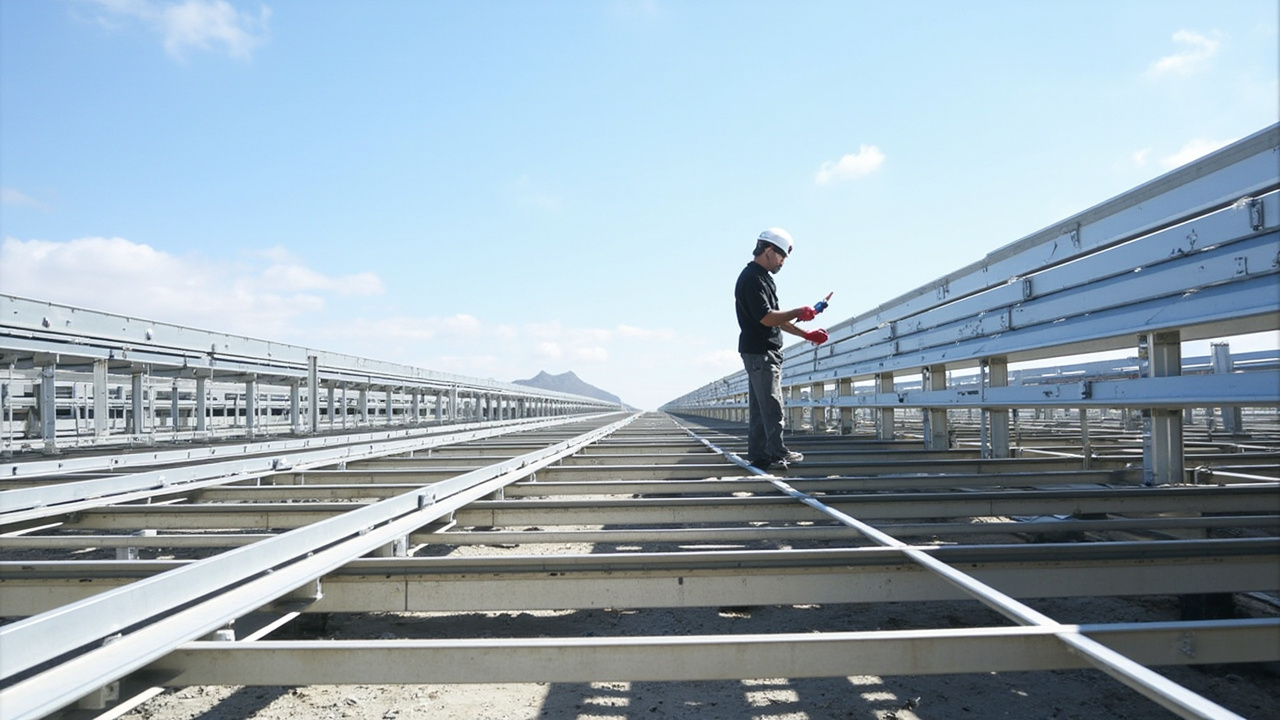
I. L'ambiente di servizio dei supporti fotovoltaici: perché è più difficile della carpenteria di capannone
Le centrali fotovoltaiche sono per lo più costruite in tre tipici ambienti: zone aride e ad alto UV del nord-ovest, zone costiere ad alta nebbia salina del sud-est, zone umide corrosive di litorali/complementarietà pesca-luce. Questi ambienti corrispondono alla classificazione della corrosività atmosferica di ISO 12944-2:
- C3 (medio): atmosfera urbana e industrialmente lieve;
- C4 (alto): industriale e costiera (contenuto di sale medio);
- C5 (molto alto): costiera ad alta salinità, offshore e forte inquinamento industriale;
- CX (estremo): ambienti estremi come piattaforme offshore (in parte la nuova ISO 12944 lo elenca separatamente).
Le centrali costiere e di litorale ricadono spesso in C4–C5, con una velocità di corrosione annua molto superiore a quella dei capannoni ordinari. Più fastidioso è il fatto che i supporti fotovoltaici sono profilati sottili a sezione aperta (acciaio a C, acciaio a U, profilati in alluminio): una volta che la parete interna si corrode, la riduzione della sezione è grande e l'impatto sulla capacità portante è evidente; questo è il rischio speciale portato da "parete sottile + lungo periodo".
Dal punto di vista regionale, le basi desertiche del nord-ovest della Cina affrontano la combinazione di "forte UV + grande escursione termica + erosione da sabbia e vento": UV e cicli caldo-freddo sono le cause principali di polverizzazione e crepe del rivestimento; il sud-est costiero e i litorali affrontano la combinazione di "alta nebbia salina + alta umidità + sabbia trasportata dal tifone", con pitting indotto da ioni cloro e corrosione galvanica più evidenti; la distribuzione su tetto nel sud deve inoltre sommare "alta temperatura e umidità + inquinamento atmosferico industriale". Le stesse identiche prestazioni di rivestimento possono differire enormemente tra basi diverse, quindi la "classificazione per sito" è il primo passo della verniciatura dei supporti. Dal punto di vista economico, il costo dei supporti rappresenta di norma circa un decimo dell'investimento totale della centrale, ma se a causa dell'invecchiamento precoce del rivestimento occorre sostituirli su larga scala già a 10 anni, i costi di smontaggio, fermo impianto e manodopera sono molto superiori al differenziale di aver scelto all'origine un abbinamento ad alta durabilità: il bilancio dell'intero ciclo di vita non conviene.
Inoltre, i supporti devono sopportare: stress alternati del rivestimento causati da dilatazione termica, fatica del rivestimento dovuta a vibrazioni del vento, ed erosione locale da acqua di lavaggio (possibilmente clorata). Tutto ciò richiede un rivestimento che unisca flessibilità e durabilità, senza perseguire solo la durezza a scapito della resistenza alle crepe.
II. Rotte dei substrati: acciaio zincato a caldo vs lega di alluminio vs acciaio zincato-alluminio-magnesio
I supporti fotovoltaici hanno tre substrati principali, ciascuno con diversi prerequisiti di pretrattamento.
2.1 Acciaio zincato a caldo per immersione (HDG)
La zincatura a caldo (secondo GB/T 13912 / ASTM A123) forma sulla superficie dell'acciaio uno strato lega Zn-Fe, che protegge il substrato di acciaio tramite sacrificio anodico dello zinco, ed è la soluzione anticorrosione con il miglior rapporto costo-efficacia. Ma lo strato di zinco ha comunque un limite di vita in ambiente C5, e tagli, punti di saldatura e fori per bulloni hanno lo strato di zinco discontinuo, richiedendo rinforzo con rivestimento. Verniciare su strato zincato ("verniciatura di pezzi zincati") deve risolvere il problema dell'adesione — la superficie dello zinco è liscia e contiene sali di zinco, applicare vernice direttamente causa facile distacco, ed è la radice più comune di guasto nella verniciatura dei supporti fotovoltaici. Lo strato di zinco stesso si divide in "strato di puro zinco" e "strato di zinco legato con ferro (GA legato)", con stato superficiale diverso; pretrattamento e selezione del primer devono differire, non si può trattare tutto allo stesso modo.
2.2 Profilati in lega di alluminio
L'alluminio è leggero e resistente alla corrosione, adatto a tetti e scenari sensibili al peso proprio, ma costoso, e in ambienti con Cl⁻ ha ancora un certo rischio di pitting, oltre a richiedere attenzione alla corrosione galvanica (contatto con morsetti in acciaio). Il film di ossidazione anodica dell'alluminio è resistente alla corrosione, ma come base di verniciatura richiede ancora un film di conversione per migliorare l'adesione del film di vernice. In ingegneria va notato: durante l'estrusione, la superficie dell'alluminio porta unto e ossidazione; se non pulita bene, l'adesione del rivestimento crolla; nel contempo il coefficiente di dilatazione termica dell'alluminio differisce da quello del rivestimento organico, e in zone con grande escursione termica giorno-notte lo stress interfacciale si accumula più facilmente, conviene scegliere un abbinamento flessibile.
2.3 Lamiera zincata-alluminio-magnesio (Zn-Al-Mg)
Nuovo tipo di rivestimento, con corrosione migliore del normale zincato, e buona autoguarigione del taglio (l'organizzazione eutettica Zn-Al-Mg forma una pellicola protettiva densa sul danno); negli ultimi anni l'applicazione nei supporti fotovoltaici è aumentata. Anche qui la verniciatura richiede un pretrattamento adeguato, altrimenti l'adesione interfacciale è insufficiente. Rispetto al puro zinco, lo strato arricchito di alluminio superficiale Zn-Al-Mg è più denso, e la richiesta di "primer tollerante a basso pretrattamento" per il rivestimento è leggermente diversa; si consiglia prima una verifica di adesione su piccolo campione, poi l'ampliamento.
2.4 Impatto della scelta del substrato sulla progettazione del rivestimento
Scegliere il substrato è in sostanza bilanciare tra "costo materiale, peso strutturale, capitale anticorrosione". L'acciaio zincato a caldo offre protezione catodica tramite lo strato stesso, e il rivestimento si fa carico più di "resistenza agli agenti atmosferici + sigillatura e rinforzo"; l'alluminio si affida al film passivante, e il rivestimento si fa carico di "colorazione + protezione ausiliaria"; lo Zn-Al-Mg sta nel mezzo. Capire questo permette di spendere il budget di rivestimento limitato nel punto giusto.
III. Progettazione del sistema di rivestimento: "protezione multistrato" e "rivestimento organico" sullo strato zincato
Per fare resistenza agli agenti atmosferici e anticorrosione sul substrato zincato, ci sono due rotte comuni, con l'idea centrale di "far svolgere a rivestimento organico e metallo zincato i propri ruoli".
3.1 Zincato + rivestimento organico (sistema Duplex)
ISO 12944-1 propone il concetto di "protezione multistrato (Duplex System)": zincatura a caldo e rivestimento organico sovrapposti, la vita è approssimativamente la somma dei due o anche più (effetto sinergico). L'abbinamento tipico è "strato zincato + primer epossidico (o primer a polvere di zinco) + finitura poliuretanica alifatica / fluorocarbonica". Lo strato zincato offre protezione catodica e schermatura di base, la finitura organica offre resistenza agli agenti atmosferici e colore (i supporti fotovoltaici sono per lo più grigio argento, nero). L'essenza del sistema multistrato è: anche se la finitura organica invecchia localmente, lo strato di zinco sottostante protegge ancora il substrato di acciaio, evitando il guasto catastrofico "appena si rompe la vernice arriva la ruggine".
3.2 Rivestimento diretto ad alta resistenza agli agenti atmosferici (senza zincatura o zincatura sottile)
Per alluminio o Zn-Al-Mg, si può usare direttamente "film di conversione + finitura/resistenza agli agenti atmosferici a polvere" per proteggere, risparmiando lo spesso zincato. La verniciatura a polvere (polvere poliestere/TGIC o poliuretanica) per essere senza solvente, spessore uniforme e buona resistenza agli agenti atmosferici, è ampiamente usata nei supporti. Per supporti su tetto dove non si può fare pretrattamento in loco su larga scala, la verniciatura a polvere industrializzata è più controllabile dello spruzzo liquido in sito.
Da approfondire è il meccanismo sinergico del sistema Duplex: lo strato zincato quando fallisce lo fa principalmente per "assottigliamento uniforme", senza guasto catastrofico a perforazione locale; e una volta rotta la finitura organica, lo zinco esposto continua a sacrificarsi proteggendo il substrato di acciaio, dando alla manutenzione una "finestra di scoperta e riparazione". Questa "doppia ridondanza" è il motivo per cui il sistema multistrato è lodato in ISO 12944-1. Dal punto di vista del costo di vita, il investimento iniziale del sistema multistrato è superiore alla soluzione singola, ma la sua durata si avvicina spesso alla somma delle vite dei due, e il costo annuale unitario è anzi più basso, particolarmente vantaggioso per centrali con vita di progetto di 25 anni.
Chiave di costruzione: i pezzi zincati devono usare "primer specifico per superficie zincata" (con primer incisivo o epossidico tollerante a basso pretrattamento), e rimuovere completamente i sali di zinco (ruggine bianca). Altrimenti l'adesione non regge, e dopo anni l'intera pellicola si scolla; il costo di riparazione è molto superiore all'investimento di processo iniziale.
IV. Tabella di confronto dei sistemi di rivestimento principali
La tabella seguente affianca le aspettative di durabilità di diversi substrati e abbinamenti, per una prima selezione in base alla vita di progetto della centrale.
| Substrato | Abbinamento di rivestimento | Resistenza agli agenti atmosferici | Aspettativa di vita anticorrosione | Spessore tipico del film | Ambiente applicabile |
|---|---|---|---|---|---|
| Acciaio zincato a caldo | Zincato + primer epossidico + finitura poliuretanica alifatica | Ottima (PU mantiene lucentezza 10–15 anni) | 20–25 anni in C4 | Primer 40 + finitura 60 µm | Generale–costiero |
| Acciaio zincato a caldo | Zincato + vernice fluorocarbonica di finitura | Eccellente (mantiene lucentezza 15–20 anni) | 25 anni+ in C5 | Finitura 30–40 µm (rivestimento sottile) | Forte UV/costiero |
| Lega di alluminio | Film di conversione cromato/senza cromo + polvere poliestere | Ottima | 20–25 anni | 60–80 µm | Tetto / generale |
| Acciaio Zn-Al-Mg | Lavaggio + polvere poliuretanica | Buona–Ottima | 15–20 anni | 60–80 µm | Generale |
| Acciaio (senza rivestimento) | Sabbiatura Sa2.5 + epossidico ricco di zinco + strato intermedio + finitura PU | Ottima | Secondo abbinamento ISO 12944 | Es. 80+100+60 µm | Scenari di forte anticorrosione |
Nota: le vite sopra sono intervalli di esperienza ingegneristica; dipendono dal livello ambientale, spessore e qualità di costruzione, e vanno valutate con il livello di durabilità attesa di ISO 12944-1 (basso/medio/alto/molto alto, corrispondenti a 2–5 / 5–15 / >15 anni). Non dedurre gli anni all'aperto solo dalle "ore di nebbia salina": la nebbia salina è solo un test accelerato relativo.
V. Indicatori di prestazione chiave e standard
Dopo aver scelto il sistema, accettare con i dati, evitando il rilascio di tipo "sembra più o meno uguale".
5.1 Nebbia salina neutra (NSS)
Secondo GB/T 10125 / ISO 9227 test di nebbia salina neutra, il sistema zincato + rivestimento richiede di norma piccola corrosione espansa al graffio, nessuna bolla; i sistemi ad alta durabilità spesso richiedono 720 h, 1000 h o più senza corrosione del substrato. Per progetti costieri C5 si consiglia nebbia salina ≥ 1000 h, e prestare attenzione alla "larghezza di corrosione espansa alla linea di taglio" non solo "se ci sono punti di ruggine".
5.2 Resistenza agli agenti atmosferici (QUV / lampada allo xeno)
Secondo ISO 16474 (originaria ISO 11507, QUV fluorescenza UV), ISO 11341 (xeno) invecchiamento accelerato artificiale, si valutano ritenzione di lucentezza, polverizzazione, variazione colore. La finitura poliuretanica alifatica dopo QUV 1000–2000 h mantiene ancora alta ritenzione di lucentezza; la fluorocarbonica è ancora migliore. In accettazione si deve concordare "limite inferiore di ritenzione lucentezza dopo tot ore", non solo "è stato fatto il test".
5.3 Adesione
Secondo GB/T 9286 metodo a griglia, l'abbinamento su pezzi zincati deve raggiungere classe 0/1; il metodo di trazione (ISO 4624) con adesione ≥ 5 MPa è soglia comune. Per supporti di tracciamento/eolico con frequenti vibrazioni di vento, si consiglia di guardare anche la flessibilità e il mantenimento di adesione dopo flessione.
5.4 Adesione e spessore dello strato di zinco
Lo spessore dello strato di zincatura a caldo secondo GB/T 13912 ha requisiti minimi variabili con lo spessore dell'acciaio (es. media dei componenti ≥ 85 µm), ed è il capitale anticorrosione della zincatura stessa. Prima della verniciatura confermare che lo spessore dello zinco sia conforme, altrimenti "anche il miglior rivestimento non salva lo strato sottile". Nella verifica attenzione anche alla resistenza di adesione tra strato di zinco e acciaio (metodo martello/piegatura per appendice GB/T 13912): se lo strato zincato si crepa e stacca, il rivestimento sopra si stacca con esso.
5.5 Umidità calda e corrosione ciclica
Oltre alla nebbia salina singola, sempre più specifiche di centrale richiedono "corrosione ciclica (CCT, secondo ISO 14993 / GB/T 24195)" e "umidità calda (GB/T 1740)", perché l'ambiente reale è alternanza "secco — umido — sale — UV", non nebbia salina costante. La corrosione ciclica espone meglio i guasti interfacciali; per progetti ad alta durabilità si consiglia di fornire entrambi i dati NSS e CCT, evitando "nebbia salina passa, in sito invecchia presto".
5.6 Differenza colore e consistenza dell'aspetto
Il colore della finitura del supporto (grigio argento, nero, bianco) non riguarda solo l'estetica, ma anche l'assorbimento termico e la consistenza dell'array. La differenza colore secondo GB/T 11186 (o ISO 7724) si quantifica con colorimetro (comune ΔE); la fornitura in lotti deve controllare il limite di differenza colore entro lotto e tra lotti, evitando bande di colore evidenti dopo la costruzione.
VI. Punti chiave del processo di costruzione
- Pretrattamento pezzi zincati: sgrassaggio → lavaggio → rimozione ruggine bianca/sali di zinco (con acido diluito o agente di trattamento specifico) → conversione/fosfatazione o diretto primer per zincati; vietato verniciare direttamente con ruggine bianca.
- Sabbiatura (se non zincato): substrato di acciaio sabbiato a Sa2.5 (secondo GB/T 8923.1 / ISO 8501-1), rugosità Ry5 40–70 µm, per migliorare adesione.
- Controllo spessore film: misurare film secco con spessimetro magnetico (GB/T 4956); spigoli e tagli tendono a essere sottili, necessaria riverniciatura mirata.
- Controllo ambiente: temperatura 5–40℃, umidità relativa ≤ 85%, temperatura substrato 3℃ sopra il punto di rugiada (evitare condensa), secondo specifica di costruzione ISO 12944-7.
- Indurimento polvere: polvere poliestere indurita secondo TDS (tipico 180–200℃ 10–15 min); l'uniformità della temperatura di forno influenza livellamento e prestazioni, va verificata periodicamente con tracciatore di temperatura forno.
- Rinforzo spigoli e angoli interni: il bordo di punzonatura del profilato e l'angolo interno piegato sono i punti di film più sottile e più facile arrugginire; in linea va previsto "preverniciatura + rispruzzo prima della linea" a due controlli, e ispezione a campione specifica sugli angoli interni con spessimetro.
- Campione di lotto e conferma primo pezzo: conservare campione di vernice per lotto, e per turno fare conferma di adesione e spessore sul primo pezzo; se c'è fluttuazione fermare la linea e controllare subito, evitando lotto intero non conforme.
La verniciatura in loco (es. riverniciatura di manutenzione di centrale già costruita) deve anche verificare la "ricverniciabilità": la superficie del vecchio rivestimento va levigata ruvida e fare test di compatibilità, confermando che nuovo e vecchio rivestimento siano compatibili e non si stratifichino, altrimenti lo strato di riparazione si stacca a placche.
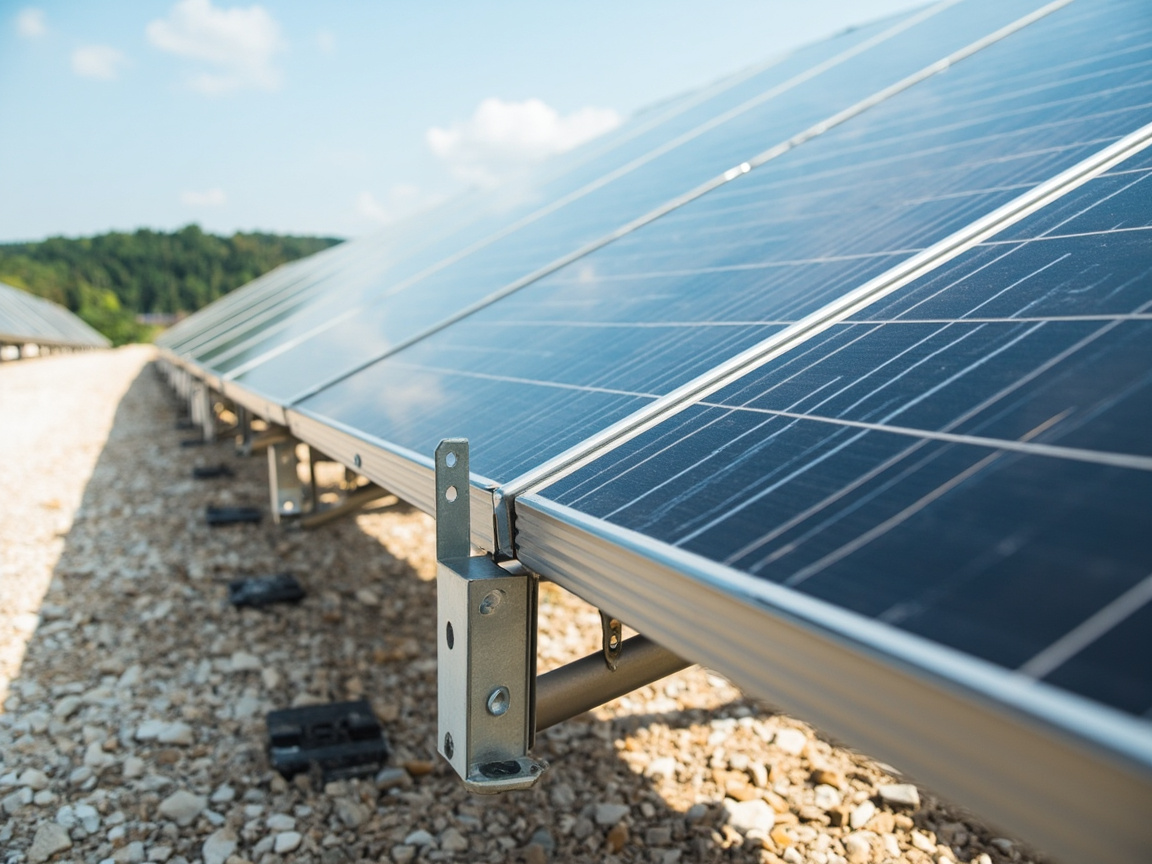
KeXin New Material(kexinMaterials) nell'abbinamento di verniciatura dei supporti enfatizza il trinomio "pretrattamento + rivestimento + spessore", e per progetti costieri offre finitura rinforzata e soluzione di upgrade fluorocarbonico, aiutando la centrale a minimizzare i costi di manutenzione nel ciclo di 25 anni. Per i profilati sottili a sezione aperta, consigliamo inoltre "preverniciatura + sigillatura" della parete interna, per evitare indebolimento della sezione.
VII. Guasti comuni e contromisure
| Fenomeno di guasto | Causa principale | Contromisura |
|---|---|---|
| Distacco a placche su pezzi zincati | Sali di zinco non rimossi, primer non compatibile | Rimozione completa sali di zinco + primer specifico per zincati |
| Ruggine a tagli/fori bullone | Rivestimento non coprente, rottura strato zinco | Riverniciatura dopo assemblaggio, sigillatura |
| Polverizzazione e variazione colore finitura | Finitura sbagliata (PU aromatica) | Usare PU alifatica / fluorocarbonica |
| Pitting in riva al mare | Ambiente C5 ma abbinamento insufficiente | Upgrade a fluorocarbonica + spessore maggiore |
| Crepe nel rivestimento | Deformazione substrato, film troppo spesso | Controllare spessore, scegliere sistema flessibile |
Questa tabella è una scheda rapida di "diagnosi" in loco. Da enfatizzare: la stragrande maggioranza dei guasti di rivestimento dei supporti risale a "pretrattamento insufficiente" o "spessore non conforme", non a problemi di qualità della vernice stessa.
Integrare due tipi di guasto facilmente trascurati: uno è "aumento assorbimento termico da ingiallimento" — la poliuretanica aromatica o finitura scadente ingiallisce sotto forte UV, aumentando l'assorbimento e alzando la temperatura del retro del modulo, riducendo indirettamente l'efficienza; questo guasto non si manifesta direttamente come ruggine ma impatta il guadagno; l'altro è "corrosione bimetallica al taglio" — quando bulloni collegano supporto in acciaio e morsetto in alluminio, se la superficie di contatto non è isolata e il rivestimento si rompe nel punto di serraggio, si forma coppia acciaio-alluminio, e attorno al punto di serraggio arrugginisce prima. Il primo si evita scegliendo correttamente la finitura, il secondo si risolve con rondelle isolanti e olio/vernice sulla superficie di contatto.
VIII. Sinergia con moduli e sistema di tracciamento
I supporti a inseguimento monoassiale orizzontale si muovono frequentemente, il rivestimento deve avere una migliore flessibilità e resistenza alla flessione, altrimenti con la piegatura prolungata si formano microfratture; se per i telai dei moduli bifacciali si usa alluminio rivestito, prestare attenzione alla compatibilità con l'adesivo del telaio del modulo, evitando che il rigonfiamento del rivestimento causi il fallimento della tenuta. In fase di progettazione, allineare il grado di anticorrosione del supporto con la vita di progetto della centrale, per evitare l'imbarazzo di "i moduli producono ancora energia, ma il supporto va già sostituito". Per i supporti in zone sommerse o a livello d'acqua variabile come nel caso della complementarietà pesca-fotovoltaico, si deve inoltre considerare la corrosione da alternanza umido-secco nella zona di battigia, e il grado di protezione associato deve essere aumentato di un livello rispetto alla zona atmosferica.
A un esame più approfondito, i supporti/galleggianti del fotovoltaico su acqua (galleggiante) devono affrontare anche il problema dell'adesione di microrganismi nell'acqua e dell'"immersione ripetuta alla linea d'acqua" dovuta alle variazioni del livello; un sistema di protezione atmosferica ordinario fallisce più rapidamente nella zona di battigia. Si consiglia di realizzare per la fascia di battigia un sistema specifico "ispessito + resistente all'acqua" e di ispezionare regolarmente la ruggine sulla linea d'acqua. Per i punti di giunzione tra le parti rotanti del supporto a inseguimento e il rivestimento, prestare attenzione al mantenimento dello spessore del film nelle zone di attrito per movimento; se necessario, nelle zone delle cerniere mobili eseguire un rinforzo locale o non applicare vernice sostituendo con parti in acciaio inossidabile, per evitare che il rivestimento consumato diventi un punto di partenza per la corrosione.
IX. Suggerimenti per accettazione e gestione operativa e manutentiva
Alla consegna della centrale, l'accettazione del rivestimento dei supporti deve includere almeno: spessore del film (GB/T 4956 multi-punto), adesione a griglia (GB/T 9286 grado 0/1), nebbia salina neutra (GB/T 10125 per grado), rapporto QUV resistenza agli agenti atmosferici (ISO 16474), nonché assenza di colature e buccia d'arancia nell'aspetto. Nella fase operativa e manutentiva si consiglia un controllo campione in sito ogni 2–3 anni: verificare con lo spessimetro lo spessore residuo, osservare se a tagli e fori dei bulloni compaia ruggine rossa; individuando difetti precoci, procedere a ritocco locale, così da posticipare significativamente l'intervento di riparazione importante.
È necessario stabilire un meccanismo di "risposta a difetti suddivisi per livelli": se si rileva ruggine puntiforme singola (piccola area, non in espansione) si può carteggiare e ritoccare localmente; se si rileva ruggine rossa continua lungo i tagli o bolle sotto il film, valutare la sostituzione complessiva dei componenti di quel lotto; se la finitura mostra una generale polverizzazione ma il primer è intatto, si può eseguire un rinnovo "lavaggio + vernice trasparente" anziché smontare tutto. Passare da una gestione "si ripara quando si rompe" a una "intervento per livelli" è la chiave per estendere la vita economica della centrale. Per le grandi centrali a terra, si consiglia di includere lo stato del rivestimento dei supporti nella ispezione con drone e nel registro del gemello digitale, usando il confronto delle immagini per tracciare il tasso di degrado.
X. Albero decisionale di selezione: metodo in cinque passi dal sito al sistema
La selezione del rivestimento per supporti può essere consolidata in un processo decisionale in cinque passi, per evitare scelte a caso:
- Classificazione ambientale del sito: in base a ISO 12944-2, combinando distanza dalla costa, fonti di inquinamento industriale, umidità media annua e escursione termica, inquadrare il progetto in C3, C4 o C5. In caso di incertezza, esporre campioni sul sito per tre-sei mesi e usare il tasso di corrosione misurato per supportare la classificazione, più convincente di ogni discussione.
- Allineamento della vita di progetto: definire la vita di progetto della centrale (generalmente 25 anni) e l'attesa del primo intervento importante (es. 15 anni), e secondo i livelli di durabilità di ISO 12944-1 scegliere il sistema "alto" o "molto alto", non usare il livello "medio" per scommettere sui 25 anni.
- Determinazione della via del substrato: per grandi basi a terra priorità al sistema composito acciaio zincato a caldo; per distribuzione su tetti con limite di peso proprio scegliere alluminio + rivestimento a polvere; per supporti a inseguimento a parete sottile con elevata esigenza di protezione dei tagli valutare lo zincato alluminio-magnesio.
- Derivazione inversa di sistema e spessore: in base al livello ambientale e alla fascia di vita derivare tipo di primer/finitura e spessore totale a secco — C3 può usare "zincatura + singola finitura resistente agli agenti atmosferici", C4 consiglia "zincatura + primer epossidico + finitura poliuretanica alifatica", C5 aggiornare a "zincatura + primer epossidico + finitura fluorocarbonica" con ispessimento.
- Verifica e ciclo chiuso: dopo prove di verniciatura su piccolo lotto, eseguire controlli a griglia, nebbia salina e QUV; solo se i dati sono conformi procedere in scala; dopo l'esercizio, rimisurare secondo il piano manutentivo e feedbackare il tasso di degrado reale alla selezione dei progetti successivi.
Il valore di questo processo sta nel tradurre il "giudizio esperienziale" in "registro decisionale auditabile", a cui committente, supervisione e manutenzione possono fare riferimento e risalire.
XI. Clausole tecniche di gara e lista di verifica in arrivo
Molte dispute sui rivestimenti dei supporti nascono da clausole di gara vaghe — si scrive solo "anticorrosione resistente agli agenti atmosferici, garanzia dieci anni", ma non metodi di prova e criteri di giudizio, così in caso di problema non si può arbitrare. Si consiglia di fissare almeno le seguenti clausole nel capitolato tecnico, indicando il numero di norma corrispondente:
| Voce di clausola | Redazione suggerita | Norma di riferimento |
|---|---|---|
| Spessore strato di zinco | Secondo lo spessore dell'acciaio del componente, definire media minima e minimo locale | GB/T 13912 |
| Spessore a secco | Definire valore nominale, minimo e densità dei punti di misura | GB/T 4956, ISO 19840 |
| Adesione | Griglia grado 0/1 e metodo di strappo con soglia indicata | GB/T 9286, ISO 4624 |
| Nebbia salina neutra | Definire ore e limite di espansione corrosione su linea di incisione | GB/T 10125 |
| Invecchiamento accelerato artificiale | Definire ore e limite inferiore di ritenzione lucido, differenza colore | ISO 16474, GB/T 11186 |
| Sostanze pericolose | Limiti VOC e metalli pesanti conformi alle norme nazionali vigenti | GB 30981-2020 |
Per la verifica in arrivo si consiglia di eseguire un "controllo campione a tre livelli": primo lotto in arrivo verifica completa (incluso terzo laboratorio per nebbia salina e invecchiamento); lotti normali misura a campione proporzionale di spessore e adesione; al cambio lotto/linea (cambio numero batch vernice, cambio forno linea) intensificare una volta il controllo campione. Anche il percorso di trattamento del non conforme va scritto nel contratto — reso integrale, uso degradato o riverniciatura, per evitare dispute in cantiere. Per progetti con cronoprogramma serrato, in particolare evitare il compromesso "barattare il cronoprogramma con l'accettazione": i difetti di rivestimento dopo l'installazione sono coperti da bulloni e morsetti, quasi impossibile verificarli punto per punto in seguito; spostare il controllo a monte, a uscita fabbrica e arrivo, è la strategia di qualità a costo minore.
Kexin New Materials (kexinMaterials) consiglia ai proprietari di introdurre in fase di gara un consulente tecnico per rivestimenti o incaricare terzi di redigere una sezione dedicata alla verniciatura, fissando in un documento una tantum classificazione ambientale, progettazione sistema, criteri di accettazione; i fornitori rispondono secondo lo stesso quadro, e la valutazione passa dal "confronto prezzi" al "confronto sistemi", ciò è molto più importante della tutela postuma per il raggiungimento dell'obiettivo di 25 anni di vita.
XII. Specifico supporti a inseguimento: valutazione del rivestimento in condizioni di carico dinamico
I supporti a inseguimento monoassiale orizzontale e biassiale ruotano ogni giorno seguendo il sole; i loro tubi di coppia, colonne e sedi cuscinetto subiscono continui carichi alternati e microvibrazioni, per cui la valutazione del rivestimento non può copiare gli indici statici dei supporti fissi. Tre punti di attenzione specifica: primo, flessibilità e resistenza alla fessurazione — la finitura deve superare prova di flessione (GB/T 6742 flessione su mandrino cilindrico) e prova di imbutitura (GB/T 9753) per verificare l'adesione alla deformazione, evitando capillari sulla microdeformazione ripetuta del tubo di coppia; secondo, usura e protezione dei punti di serraggio — estremità motore, blocchi di fine corsa e punti di calpestio in manutenzione sono zone ad alta incidenza di danni meccanici al rivestimento, in progettazione specificare ispessimento locale o protezioni, e in manutenzione inserirli come punti fissi di ispezione; terzo, mantenimento adesione in ambiente vibrante — si consiglia di pretrattare il campione con vibrazione o flessione alternata, poi rimisurare l'adesione a griglia, confermando che il rivestimento non si sfogli tra strati dopo carico dinamico. L'economicità del supporto a inseguimento poggia su un maggior guadagno di generazione; se il rivestimento invecchia precocemente per carico dinamico aumentando fermi e manutenzione, il guadagno viene eroso, quindi la piccola spesa della valutazione dinamica protegge il modello di reddito del sistema di inseguimento. Un altro promemoria: la scatola di controllo, il carter del riduttore e la passerella cavi dei supporti a inseguimento spesso sono forniti da subappaltatori diversi, con sistemi di rivestimento eterogenei; prima della consegna verificare uniformemente che il grado di anticorrosione di ogni parte sia coerente con la struttura principale, evitando l'effetto corto circuito di "trave principale regge 25 anni, accessorio marcisce a 5", l'intera vita del campo è decisa dall'anello più debole.
Domande frequenti
D: Perché i supporti fotovoltaici usano spesso la zincatura a caldo invece di semplice vernice?
R: La zincatura a caldo protegge l'acciaio per sacrificio anodico dello zinco, anche su tagli e danni mantiene autoprotezione, ed è longeva ed economica; la semplice vernice una volta graffiata arrugginisce localmente. Il sistema composito zincatura + rivestimento (Duplex) ha vita anticorrosiva più lunga, ed è lo standard del settore.
D: Perché verniciare direttamente sullo strato di zinco tende a staccarsi?
R: La superficie dello zinco è liscia e genera facilmente sali di zinco (bianco di zinco), contiene ossidi minimi, la vernice ordinaria ha scarsa adesione. Va usato un primer specifico per zincatura (tipo incisione o epossidico tollerante a bassa preparazione superficiale) e rimossi prima i sali di zinco, per garantire l'adesione.
D: Quale grado deve soddisfare il rivestimento di una centrale fotovoltaica costiera?
R: Per lo più C4–C5 (ISO 12944-2). Si consiglia nebbia salina ≥ 1000 h, finitura in poliuretano alifatico o fluorocarbonico, spessore adeguatamente aumentato, e priorità al sistema composito zincato per estendere la vita.
D: Come scegliere tra finitura poliuretanica e fluorocarbonica?
R: Il poliuretano ha buon rapporto qualità-prezzo, ritiene il lucido 10–15 anni, adatto alla maggior parte dei progetti; il fluorocarbonico ritiene il lucido 15–20 anni, resistenza agli agenti atmosferici eccellente ma costoso, adatto ad alta UV e costa ad alta durabilità. Scegliere secondo vita di progetto e budget.
D: 1000 ore di nebbia salina significano 25 anni di uso?
R: Non convertibile direttamente. La nebbia salina è una valutazione "relativa" di corrosione accelerata, non equivale ad anni all'aperto. Va combinata con il livello di durabilità atteso ISO 12944, QUV resistenza atmosferica e ambiente reale; la nebbia salina è necessaria ma non sufficiente.
D: I supporti in alluminio necessitano ancora di rivestimento?
R: L'alluminio è di per sé resistente, ma in ambiente con Cl⁻ c'è rischio di corrosione puntiforme, e va notata la coppia galvanica con morsetti in acciaio. Di norma basta conversione senza cromo + rivestimento a polvere resistente agli agenti atmosferici, per proteggere e dare colore.
D: In cosa lo zincato alluminio-magnesio supera la zincatura a caldo?
R: Corrosione migliore, autorigenerazione del taglio (eutettico Zn-Al-Mg), adatto a supporti a parete sottile con alta esigenza di protezione tagli, ma costo leggermente superiore; anche la sua verniciatura richiede adeguato pretrattamento.
D: Cosa succede se si vernicia con umidità troppo alta?
R: Umidità relativa eccessiva o substrato sotto il punto di rugiada di 3℃ causa condensa, l'acqua sotto il rivestimento fa perdere adesione e formare bolle. ISO 12944-7 richiede controllo umidità e punto di rugiada; pioggia e alta umidità sospendere il lavoro.
D: Rivestimento a polvere o liquido, quale è più adatto ai supporti?
R: La polvere è senza solvente VOC, spessore uniforme e buona resistenza atmosferica, adatta a profilati in serie; il liquido è flessibile, adatto a ritocchi e pezzi complessi. I supporti in produzione di massa usano spesso poliestere in polvere, il ritocco in sito usa liquido.
D: Come accettare la qualità del rivestimento dei supporti?
R: Spessore film (GB/T 4956), adesione a griglia (GB/T 9286 grado 0/1), nebbia salina neutra (GB/T 10125), QUV resistenza atmosferica (ISO 16474), aspetto senza colature e buccia d'arancia, e richiedere al fornitore prova di sistema per il grado ambientale corrispondente.
Letture supplementari
- Protezione esterna di armadi di accumulo: soluzioni di verniciatura per apparecchiature di stoccaggio esterne: apparecchiature esterne rinnovabili, confronta le differenze di ambiente corrosivo tra supporti e armadi di accumulo.
- Resistenza atmosferica colonnine di ricarica: rivestimento per infrastrutture di ricarica: idea di protezione coordinata tra infrastrutture di ricarica e supporti in ambiente costiero umido.
- Guida selezione sistema anticorrosione ISO 12944: usare il quadro ISO 12944 di grado corrosione e sistema per valutare il grado di protezione dei supporti.
- Rivestimento anticorrosione conduttivo al grafene: analisi approfondita di schermatura a lamelle e meccanismo conduttivo
- Rivestimento anticorrosione per stoccaggio e trasporto idrogeno: sfide di protezione in ambiente ad alta pressione e presenza di idrogeno e selezione
- Panoramica rivestimento nano: nanoparticelle, meccanismo d'azione e confini definitori