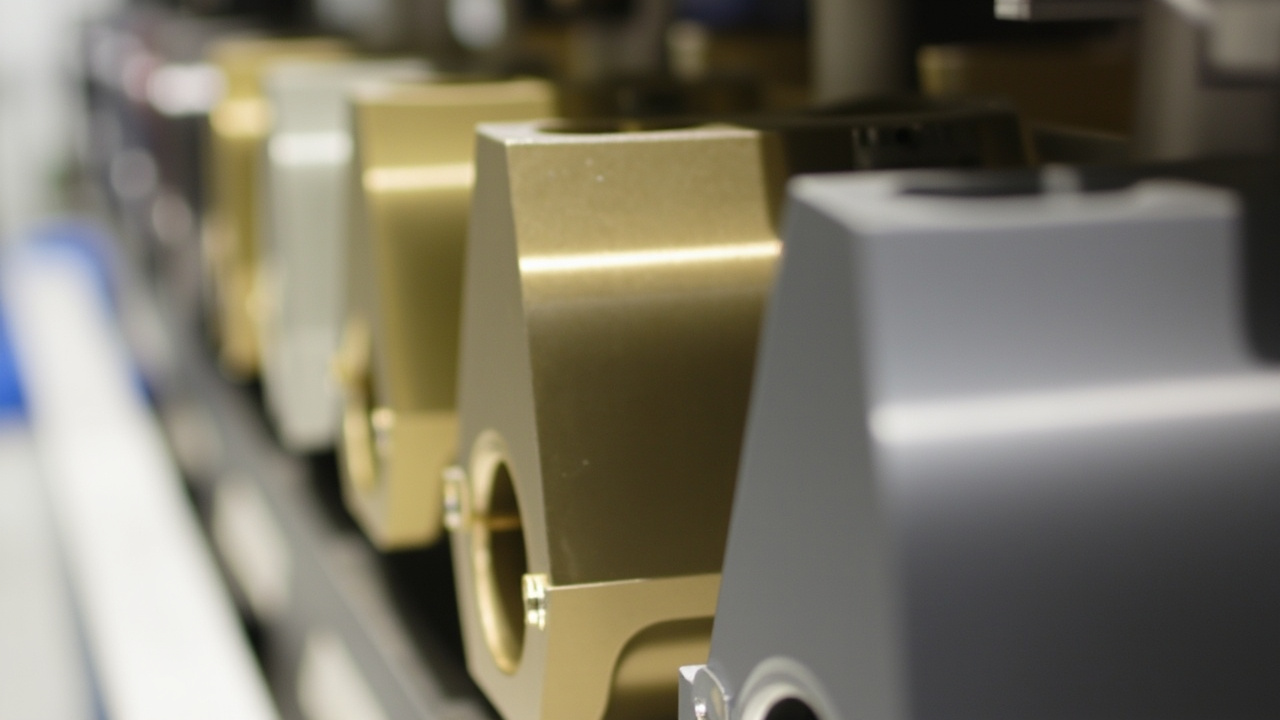
La piastra bipolare (bipolar plate, BP) è il componente metallico sottile che, nello stack di una cella a combustibile a membrana a scambio protonico (PEMFC), svolge insieme la raccolta di corrente all'anodo e al catodo, separa le due camere dei gas, distribuisce i gas reagenti e gestisce il termoumidità; in genere è ottenuta stampando i canali di flusso da lamiere di acciaio inox 316L, di titanio o di alluminio con spessori di 0,08 mm–0,20 mm, e viene poi impilata a coppie. Sulla sua superficie deve essere depositato un rivestimento anticorrosivo che sia al tempo stesso conduttivo e barriera alla corrosione; in ingegneria la conformità di questo film si giudica su due assi: la resistenza di contatto interfacciale (interfacial contact resistance, ICR, in mΩ·cm²) e la densità di corrente di corrosione (icorr, in μA/cm²).
Prima il quadro: un caso di guasto in cui la membrana è integra e lo stack decade già
Nella perdita di potenza dello stack di un veicolo a idrogeno, il più delle volte non è il catalizzatore a cedere per primo, ma l'interfaccia delle piastre che si "sporca". In una camera acida (intorno a pH 3), con tracce di ioni fluoruro (ordine di 0,1×10⁻⁶ di HF), a 60 ℃–80 ℃ e con un potenziale applicato, le superfici metalliche nude o con rivestimento non continuo vanno in dissoluzione anodica continua: gli ioni Fe, Cr e Ni liberati migrano verso l'elettrodo a membrana e occupano i siti solfonici della membrana polimerica, riducendone conducibilità protonica e capacità di trattenere acqua; nel frattempo, sul piano di contatto fra piastra bipolare e strato di diffusione del gas (GDL), i prodotti di corrosione si accumulano come idrossidi/ossidi in uno strato spugnoso e poco conduttivo che spinge verso l'alto una resistenza di contatto interfacciale che inizialmente era nell'ordine di pochi mΩ·cm². Lo stack manifesta un calo di tensione a corrente costante e un aumento della resistenza interna, e il degrado è irreversibile: né la pulizia né il rimontaggio restituiscono il metallo già asportato dal substrato.
La letteratura pubblica rende bene l'ordine di grandezza di questa catena: l'acciaio inox 316L non rivestito, in ambiente catodico simulato, arriva all'ordine di 26 μA/cm² di densità di corrente di corrosione, mentre un rivestimento di TiO₂ drogato con Nb lo riporta a 0,13 μA/cm² (H₂SO₄ 0,1 mol/L, 80 ℃); la piastra di titanio nudo si attesta sui 36,02 μA/cm² e un rivestimento composito la porta a 1,41 μA/cm². Gli stessi lavori riportano anche il rovescio della medaglia: un rivestimento in polimero conduttivo resta a 9,25 μA/cm² in H₂SO₄ 0,1 mol/L e ha una conducibilità di bulk di soli 13,17 S/cm, cioè un ordine di grandezza sotto il target DOE di >100 S/cm per i materiali bipolari. Detto in altri termini, "quanto il film blocca la corrosione" e "quanto il film conduce corrente" sono le due facce della stessa medaglia, e un dato che ne dichiara soltanto una non ha alcun valore di collaudo.
Il TL;DR che segue espone subito i criteri usati nel documento; dettagli e fonti sono sviluppati voce per voce nei capitoli successivi.
- I target DOE 2025 per la piastra bipolare metallica (ripresi da review pubbliche) sono: densità di corrente di corrosione ≤1 μA/cm², ICR ≤10 mΩ·cm² @1,4 MPa, conducibilità >100 S/cm, costo del componente 5000 h (H₂SO₄ a pH=3 + 0,1×10⁻⁶ HF, 80 ℃).
- Il riferimento di prova oggi vigente in Cina è la GB/T 20042.6-2024 «Celle a combustibile a membrana a scambio protonico — Parte 6: Metodi di prova delle caratteristiche delle piastre bipolari», pubblicata il 2024-03-15 e in vigore dal 2024-10-01 in sostituzione della GB/T 20042.6-2011; introduce come voci di prova autonome lo spessore del rivestimento, la resistenza di adesione del rivestimento e la composizione e concentrazione degli ioni rilasciati.
- La ICR va sempre comunicata insieme alla pressione areale: in letteratura il rivestimento CrN dà 8,4 mΩ·cm² a 100 N/cm², mentre i rivestimenti a base di a-C scendono a 0,87 mΩ·cm² a 1,4 MPa; lo stesso materiale, misurato a 0,6 MPa e a 1,4 MPa, può differire di oltre 2 volte, quindi parlare di ICR senza indicare la pressione areale equivale a non dire nulla.
- La spinta a eliminare il cromo deriva per metà dalla normativa: l'ECHA ha pubblicato il 2025-04-29 la proposta di restrizione per il Cr(VI), che intende spostare le sostanze interessate dall'allegato XIV (elenco delle autorizzazioni; chromium trioxide e chromic acid sono le voci 16 e 17, con scadenza 2017-09-21) all'allegato XVII (elenco delle restrizioni); l'intervallo allo studio per i valori di riferimento di esposizione professionale ponderati su 8 ore è 0,1 μg/m³–5 μg/m³, con un periodo transitorio di 18 mesi.
- La nebbia salina neutra non può, da sola, essere il criterio di accettazione di una placcatura: le condizioni NSS definite da ISO 9227 e GB/T 10125-2021 sono NaCl (50±5) g/L, pH 6,5–7,2, (35±2) ℃; non prevedono alcun potenziale applicato e non contengono fluoruri, quindi non condividono il meccanismo di guasto della camera dello stack; la norma stessa dichiara che i risultati della nebbia salina non vanno estrapolati alla durabilità di lunga durata nell'ambiente reale.
- La formabilità è un criterio quantificabile e non un'intuizione empirica: un rivestimento CrN di ordine 50 nm, dopo una forte deformazione del 20% in x e del 5% in y, conserva le prestazioni anticorrosive e conduttive, prova che il "placcare prima e stampare dopo" è praticabile in sistemi specifici; per contro, i film monolitici a cristalli colonnari tendono a criccarsi alla radice dei canali.
- Sul fronte produttivo esistono numeri pubblici di riferimento: una linea cinese di placcatura ha dichiarato che la produzione giornaliera per singolo forno PVD è passata dalle poche decine di pezzi del 2017 ai 4000 pezzi/giorno della linea a regime del 2026, con capacità annua superiore a 1,2 milioni di pezzi e resa dichiarata del 99,9%.
I. Perché le condizioni di servizio sono più severe di un ciclo anticorrosione ordinario
I sistemi anticorrosione pesanti per strutture in acciaio — che si tratti di epossidiche con scaglie di vetro o di poliuretaniche di finitura — rispondono a una sola domanda: "in atmosfera, in acqua o immersi in un agente chimico, il rivestimento riesce a separare l'aggressivo dal substrato?". Il rivestimento di una piastra bipolare metallica deve rispondere insieme a quattro domande: tiene l'acido e i fluoruri, trasporta la corrente, regge la pressione areale di montaggio e la deformazione dello stampaggio, e soprattutto non rilascia ioni che avvelenerebbero l'elettrodo a membrana. La logica dei sistemi tradizionali — se è isolante allora è sicuro — qui è esattamente letale: più il film è denso e isolante, più la ICR sale e maggiore è la perdita di rendimento dello stack.
1.1 Acidità e ioni fluoruro: perché il film di passivazione non regge
L'acciaio inox deve la propria protezione a un film di ossido arricchito in cromo, spesso pochi nanometri. Nella camera PEMFC ci sono due elementi che prendono di mira proprio lui: da un lato l'ambiente di acido solforico diluito con pH intorno a 3, dall'altro la frazione di ioni fluoruro generata dai prodotti di degradazione della membrana acida perfluorosulfonica (PFSA). L'attacco del fluoruro avviene per complessazione e dissoluzione: strappa Cr³⁺/Fe³⁺ dal reticolo dell'ossido formando complessi fluorurati solubili, e così il film di passivazione non è più in grado di rigenerarsi. Le formulazioni delle soluzioni simulate usate in letteratura mostrano con chiarezza questa intenzione progettuale: H₂SO₄ 0,5 mol/L + 2×10⁻⁶ HF, H₂SO₄ 0,5 mol/L + 5×10⁻⁶ HF, H₂SO₄ 0,05 mol/L + 2 ppm NaF e, secondo il protocollo DOE, H₂SO₄ a pH=3 + 0,1×10⁻⁶ HF; le temperature di prova si concentrano su tre livelli, 60 ℃, 70 ℃ e 80 ℃. Un confronto immediato spiega perché "niente ruggine rossa" in camera salina non sia paragonabile: la NSS impiega una soluzione neutra di cloruro di sodio priva di fluoruri.
1.2 Finestra di potenziale: 0,67 V e 1,43 V sono due linee di demarcazione
La piastra non lavora mai in condizioni di circuito aperto. Il potenziale di esercizio sul lato catodico cade nell'intervallo 0,6 V–0,9 V (vs SHE), quello anodico è vicino al potenziale di sviluppo di idrogeno, e le fasi di avvio e arresto (start-up/shut-down) o i regimi transitori possono generare potenziali locali anche più elevati. Lo studio pubblico sul rivestimento composito C/Ti/316L offre un paragone molto utile: a polarizzazione potenziostatica di 0,67 V il rivestimento, anche a 90 ℃, mantiene la densità di corrente di corrosione entro 0,5 μA/cm² e la ICR sotto 2 mΩ·cm²; portando il potenziale di polarizzazione a 1,43 V e sommando l'alta temperatura si innesca invece una reazione a catena fatta di corrosione preferenziale del carbonio, esposizione e dissoluzione dello strato intermedio di titanio, formazione e dissoluzione di ossidi di titanio, con conseguente degrado della conducibilità in direzione verticale. La conclusione ingegneristica che si ricava da questi dati è che la scelta di una placcatura a base carboniosa va fatta sul potenziale massimo reale e non sul potenziale medio di esercizio, soprattutto nei veicoli commerciali soggetti a frequenti avviamenti e arresti.
II. ICR: definizione, protocolli di misura e doppia lettura prima/dopo l'invecchiamento
La resistenza di contatto interfacciale è la resistenza di contatto per unità di area fra la piastra bipolare e la GDL (o lo strato diffusivo composito) a una pressione areale dichiarata, con dimensione mΩ·cm². Non è la resistenza di bulk del materiale: sulla stessa piastra, finita lucida o ruvida, planare o fuori tolleranza, sulla cresta o sul fondo del canale, le letture possono essere completamente diverse. La GB/T 20042.6-2024 dedica un capitolo autonomo alla "prova di resistenza di contatto del componente piastra bipolare" e conserva al tempo stesso le voci geometriche — planarità, planarità relativa, uniformità di spessore, uniformità di profondità dei canali, utilizzo di area — perché è tutta qui la logica: la dispersione della ICR è generata prima dalla geometria e dal montaggio, e solo dopo dal rivestimento.
L'interpretazione di parte terza dei parametri dell'apparecchiatura normalizzata è la seguente: elettrodi di rame dorato, area di contatto 5 cm², pressione di prova 1,5 MPa, densità di corrente 40 mA/cm², calcolo R=(R₁−R₂)×S/2 con il metodo a due provini per sottrarre la resistenza di bulk; ambiente controllato a 25±2 ℃ con umidità ≤65%. Questa lettura proviene da un'interpretazione pubblica reperibile in rete e non dal testo originale della norma: in fase di acquisto occorre fare fede sul testo ufficiale e sui registri originali del laboratorio. La riportiamo qui per sottolineare le quattro cose che un report deve sempre dichiarare: pressione, area, corrente e modalità di sottrazione della resistenza di bulk.
| Indicatore | Unità e protocollo | Target DOE 2025 (ripreso da review) | Campioni misurati in letteratura pubblica | Dichiarazioni pubbliche dell'industria (non riverificate in modo indipendente) |
|---|---|---|---|---|
| Densità di corrente di corrosione icorr | μA/cm², H₂SO₄ a pH=3 + 0,1×10⁻⁶ HF, 80 ℃ | ≤1 | Nb-Cr-C/Ti 0,022 (catodo); a-C/TA1 3,37×10⁻³; TiN/Ti 0,278 | 4,5×10⁻⁸ A/cm², cioè 0,045 μA/cm² (0,84 V vs SHE, 80 ℃) |
| Resistenza di contatto interfacciale ICR | mΩ·cm², con obbligo di indicare la pressione areale | ≤10 @1,4 MPa | a-C/Ag/Cr 0,87 @1,4 MPa; Nb-Cr-C 1,15 @1,5 MPa; CrN 8,4 @100 N/cm² | 1,5 @1,4 MPa; 3,5 @0,6 MPa |
| Conducibilità | S/cm (bulk del materiale) | >100 | Il polimero conduttivo SGO₃/PPy vale 13,17: non qualificato | Valore specifico non pubblicato |
| Costo del componente | $/kW | <2 | Le vie basate su metalli nobili (Au/Pt/Ag) non coprono questo intervallo | Riferimento preso nei sistemi multistrato senza metalli nobili |
| Durabilità | h (stack corto/banco prova) | >5000 | Polarizzazioni potenziostatiche da 3 h a 720 h, 30 d di immersione, 300 h di polarizzazione su mono-cella: per lo più dati frammentari | Degrado su banco ≤3% a 5000 h; vita di progetto >20000 h; oltre 200.000 km percorsi su singolo veicolo |
| Geometria e montaggio | mm, MPa, % | — (vincolato dalle norme di componente) | Canali stampati a compressione su piastra composita: profondità 0,65 mm, larghezza 0,5 mm | Pressione areale 0,6 MPa–1,4 MPa come intervallo comunemente dichiarato |
2.1 Perché scrivere "incremento di ICR dopo invecchiamento" nelle clausole di accettazione
Una ICR iniziale bassa dice soltanto che in quell'istante il film conduce; non impegna nulla su quanto resterà dopo 5000 h. Lo studio sui rivestimenti in Cr offre un confronto tipico: il trattamento al plasma di ossigeno genera uno strato superficiale denso di CrO* la cui ICR iniziale è più alta di quella del CrOn/Cr non trattato, ma dopo 3 h a +0,6 V in H₂SO₄ 0,05 mol/L + 2 ppm NaF il suo incremento di ICR risulta nettamente minore, perché lo strato denso frena l'ulteriore ossidazione del rivestimento e l'accumulo dei prodotti di corrosione. Tradotto in linguaggio contrattuale: l'indice di accettazione deve essere "valore iniziale ≤X e incremento dopo invecchiamento ≤Y%", perché un report che fornisce solo il valore iniziale qui non ha alcun potere discriminante.
2.2 Pressione areale, guarnizioni e distribuzione dei carichi sulla GDL
Quando lo stack viene chiuso, il carico delle piastre terminali scende attraverso le guarnizioni, il telaio perimetrale e le creste dei canali, fila dopo fila: la distribuzione reale della pressione areale non è mai l'uniforme 1,4 MPa nominale. Lo schema più comune vede valori bassi nelle zone di richiamo delle guarnizioni (0,3 MPa–0,8 MPa) e valori alti dove la cresta dei canali incontra il telaio perimetrale, che possono superare di 1,5 volte il valore nominale. Ne derivano due conseguenze: nelle zone a pressione più bassa l'area di contatto è insufficiente e la ICR locale si impenna; nelle zone a pressione più alta il rivestimento viene premuto fra le fibre di carbonio della GDL e il taglio delle micro-asperità assottiglia il film fino a consumarlo. Nella progettazione del ciclo di placcatura, quindi, pressione, area di contatto e spessore vanno letti insieme: un dato puntuale non è estrapolabile all'intera piastra.
III. Vie senza cromo: pressione normativa, rischio di meccanismo e quattro filiere tecnologiche
"Senza cromo", nel contesto delle piastre bipolari, va declinato in due cose distinte: il divieto di usare i bagni di passivazione e i trattamenti di conversione a base di cromo esavalente (problema normativo e di esposizione professionale), e l'esigenza di evitare che i rivestimenti contenenti cromo, portati al potenziale catodico, vengano ulteriormente ossidati verso specie di cromo ad alto stato di ossidazione (problema di meccanismo e di rilascio ionico). Nessuna delle due si risolve semplicemente "cambiando grado".
La cronologia normativa è verificabile. Il chromium trioxide e il chromic acid occupano le voci 16 e 17 dell'allegato XIV del REACH, con scadenza 2017-09-21, mentre diversi cromati — inclusi i dicromati di tricromo e il cromato basico di zinco e stronzio — sono scaduti il 2019-01-22; la Corte di giustizia dell'Unione europea, con la causa C-144/21, ha parzialmente annullato nel 2020 le decisioni di autorizzazione a monte, provocando un forte aumento delle domande di autorizzazione: secondo i dati al 2023-09-18, delle 518 applicazioni SVHC identificate nei report di autorizzazione, 273 (circa il 53%) riguardano il cromo esavalente. La Commissione europea ha quindi autorizzato il 2023-10-11 l'ECHA a redigere la relazione di restrizione ai sensi dell'allegato XV, e l'ECHA ha pubblicato il 2025-04-29 la proposta di restrizione: le tre opzioni di restrizione in discussione (RO1/RO2/RO3) corrispondono a valori di esposizione professionale ponderati su 8 ore pari rispettivamente a 1 μg/m³–5 μg/m³, 0,5 μg/m³–1 μg/m³ e 0,1 μg/m³–0,5 μg/m³; le emissioni in aria e in acqua ricadono negli intervalli 0,025 kg/anno–2,5 kg/anno e 0,15 kg/anno–15 kg/anno, con un periodo transitorio omogeneo di 18 mesi; l'ECHA stima che, a piena attuazione, le emissioni annue di Cr(VI) si ridurrebbero di circa 17 t e che il beneficio netto su 20 anni si collocherebbe fra 3,31×10⁸ EUR e 10,7×10⁸ EUR, a fronte di un costo sociale fra 3,14×10⁸ EUR e 32,3×10⁸ EUR.
Anche il rischio di meccanismo è supportato da misure. Il rivestimento in cromo, al normale potenziale catodico di esercizio di una PEMFC (0,6 V–0,9 V), continua a ossidarsi: l'analisi XPS in profondità mostra che, fra gli ossidi presenti sulla superficie, il cromo può essere portato fino allo stato di ossidazione più alto (cromo esavalente Cr(VI)); se quello strato di ossido è spugnoso e poco conduttivo, il risultato è una ICR che sale in modo diretto. La GB/T 20042.6-2024 inserisce la "prova di composizione e concentrazione degli ioni rilasciati" fra le prove sul componente proprio per consentire al compratore di quantificare questo rischio di migrazione in fase di accettazione, invece di doverlo risalire quando l'elettrodo a membrana è già avvelenato.
3.1 De-cromare prima i pretrattamenti: le opzioni concrete di passivazione e conversione
Molti team concentrano l'attenzione sul rivestimento di finitura o sulla placcatura, trascurando che il pretrattamento è ancora a base di cromati. La strada senza cromo per l'acciaio inox, in realtà, è normata da tempo: l'ASTM A967 raccoglie sia le formulazioni di passivazione all'acido nitrico sia quelle all'acido citrico; la specifica militare QQ-P-35C, che storicamente deteneva quel ruolo, è stata cancellata nel 1998, e l'AMS-QQ-P-35 aerospaziale è stata sostituita nel 2005 dalla SAE AMS2700, che ammette la scelta fra acido citrico e acido nitrico. La letteratura tecnica pubblica offre un set di dati molto utile: dopo passivazione all'acido citrico il rapporto fra ossidi di cromo e ossidi di ferro misurato da ESCA è 5,3–5,5, contro 2,0–2,1 del gruppo all'acido nitrico; la profilometria AES dà uno spessore del film di ossido di 27,0 Å–28,0 Å, contro 17,0 Å–21,0 Å del gruppo nitrico. L'analisi metallografica del bagno di acido citrico dopo 30 giorni di uso continuativo mostra Fe a 0,72 mg/L, con Ni e Cr entrambi sotto 0,05 mg/L, segno che rimuove selettivamente il ferro libero senza quasi sciogliere gli elementi di lega. I gradi austenitici usano di solito bagni con pH intorno a 2, mentre per i gradi martensitici e induribili per precipitazione si consiglia pH ≥3; la verifica di efficacia può essere condotta con metodi pubblici quali la goccia di solfato di rame, l'acqua distillata bollente, l'umidità calda o la nebbia salina. Nel settore delle vernici la conversione senza cromo è maturata prima sui sistemi zinco: l'esperienza di passaggio dai sigillanti a base di cromati ai sigillanti senza cromo e alle vie Dacromet nanometriche, inclusa la gestione della tenuta residua e del rischio di fragilità da idrogeno, è raccontata in Vernice Dacromet nanometrica ultraspessa ad alta protezione anticorrosiva per elementi di fissaggio: dalla conversione ecologica senza cromo all'ingegneria delle superfici per fastener di gamma elevata.
3.2 Nitruri e carbonitruri: la zona di compromesso fra conduzione e tenuta
La morfologia in sezione di questi film ne definisce il punto debole: la crescita colonnare tipica della deposizione fisica da fase vapore lascia fra una colonna e l'altra dei canali aperti fino al substrato, e l'aggressivo migra lungo i bordi di grano molto più in fretta che attraverso i cristalli; è per questo che nelle ricerche pubbliche ricorrono le architetture multistrato alternate, dove l'interfaccia di ossido inserita fra uno strato e l'altro interrompe la crescita colonnare.
I valori pubblici di questa famiglia quantificano il compromesso. Il TiN nanostrutturato preparato con HiPIMS (su substrato di titanio), in H₂SO₄ 0,5 mol/L + 2×10⁻⁶ HF a 70 ℃, dà una icorr di 0,278 μA/cm² e una ICR di 3,51 mΩ·cm² a 140 N/cm²; il CrN da 50 nm ottenuto per spruzzatura catodica reattiva su 316L, in H₂SO₄ 0,6 mol/L a 60 ℃ e 0,48 V vs SCE, vale circa 0,1 μA/cm² con una ICR di 8,4 mΩ·cm² a 100 N/cm², e conserva le prestazioni anche dopo la forte deformazione; il TiCN depositato con CFUMSIP su 316L (con la portata di acetilena più adatta, 2 sccm) spinge la icorr fino a 5,08×10⁻² μA/cm², ma la ICR resta a 10 mΩ·cm²: caso da manuale di "tenuta alla corrosione abbondante, conduzione stretta"; il CrAlCN, che con il drogaggio di carbonio riduce la concentrazione di vacanze cationiche nel film di passivazione, nel campione C-8 sccm fa registrare icorr di 2,10×10⁻² μA/cm² a 227 mV e ICR di 2,94 mΩ·cm² a 140 N/cm². La via del niobio (β-Nb₂N su 430F: 0,037 μA/cm² e 3,8 mΩ·cm²; Nb-Cr-C 500 nm su titanio: 0,022 μA/cm² al catodo, −0,051 μA/cm² all'anodo, 1,15 mΩ·cm² a 1,5 MPa) indica dove cercare fasi dense e conduttive al di fuori del cromo, e le ricerche pubbliche mostrano che i multistrato Nb/Ta contengono la icorr entro 1,0 μA/cm².
3.3 Materiali carboniosi e bidimensionali: il rapporto sp²/sp³ è la variabile dominante
La conducibilità del carbonio amorfo (a-C) viene dai cluster sp², la densità e la tenuta dai legami sp³: la variabile che il processo davvero governa è il loro rapporto. I dati pubblici lo mostrano con evidenza: l'a-C depositato con deposizione ionica con arco su foglio di titanio TA1 (con velocità di deposizione superiore a 100 nm/min) raggiunge una ICR di 1,125 mΩ·cm² a 1,4 MPa e una icorr di circa 3,37×10⁻³ μA/cm²; l'a-C co-drogato con Ag/Cr su 316L scende a una ICR di 0,87 mΩ·cm² a 1,4 MPa; l'a-C co-drogato Cr/Ti si colloca a 3,1 mΩ·cm² e 5,7×10⁻² μA/cm². Anche i controesempi contano: l'a-C drogato con azoto su 304L favorisce una ICR più bassa, ma l'introduzione dell'azoto riduce il contenuto di sp³ e la densità del film, peggiorando la tenuta alla corrosione e l'idrofobicità, quindi l'ipotesi che "drogare migliori sempre" non regge. Quanto al grafene verticale (VG/Ti), le pubblicazioni riportano una icorr di 0,2 μA/cm², una ICR ridotta di 2 ordini di grandezza, una conducibilità termica moltiplicata per 100 e un angolo di contatto con l'acqua aumentato di 68,1°; tuttavia, la ristrettezza della finestra di preparazione e i costi lo avvicinano più a una conclusione da laboratorio che a una soluzione di linea.
L'idea della barriera a piastre impilate è la stessa seguita nel settore delle vernici con le vie MXene e grafene modificato: per il lato meccanicistico si vedano gli articoli su questo sito Rivestimento anticorrosivo in MXene (Ti₃C₂Tₓ): meccanismo di barriera a lamelle e limiti ingegneristici e Rivestimenti barriera a grafene modificato: dispersione e limiti ingegneristici; la dispersione e la stabilità alla sedimentazione dei nanoriempitivi, che incidono direttamente su densità dello strato e densità di pinhole, sono affrontate in SiO₂ nanometrico nelle vernici: dispersione, anti-sedimentazione, opacizzazione e resistenza all'usura.
| Via | Sistemi rappresentativi e spessore | Valori ICR rappresentativi | Valori icorr rappresentativi | Compatibilità con la deformazione | Limiti principali |
|---|---|---|---|---|---|
| Nitruri metallici | HiPIMS TiN (substrato di Ti); spruzzatura catodica reattiva CrN 50 nm (316L) | 3,51 mΩ·cm² @140 N/cm²; 8,4 mΩ·cm² @100 N/cm² | 0,278 μA/cm² @70 ℃; circa 0,1 μA/cm² @60 ℃ | Il CrN conserva le prestazioni dopo 20%/5% di deformazione | Nei sistemi contenenti Cr: specie ad alto stato di ossidazione e rilascio ionico; pinhole da crescita colonnare |
| Carbonitruri | CFUMSIP TiCN (316L); CrAlCN (C-8 sccm) | 10 mΩ·cm²; 2,94 mΩ·cm² @140 N/cm² | 5,08×10⁻² μA/cm²; 2,10×10⁻² μA/cm² | Il drogaggio con carbonio aumenta la densità | Nel TiCN conduzione e tenuta non si chiudono insieme |
| Niobio e multistrato | β-Nb₂N (430F); Nb-Cr-C 500 nm (Ti); multistrato Nb/Ta (Ti) | 3,8 mΩ·cm²; 1,15 mΩ·cm² @1,5 MPa | 0,037 μA/cm²; 0,022 μA/cm²; <1,0 μA/cm² | Il multistrato interrompe la crescita colonnare | Costi di bersagli e di capacità, filiera concentrata |
| Carbonio amorfo e suoi drogaggi | a-C (TA1, >100 nm/min); a-C/Ag/Cr e a-C co-drogato Cr/Ti (316L) | 1,125 mΩ·cm²; 0,87 mΩ·cm²; 3,1 mΩ·cm² (tutti @1,4 MPa) | 3,37×10⁻³ μA/cm²; 5,7×10⁻² μA/cm² | Tensioni residue elevate, serve uno strato intermedio | Corrosione del carbonio ad alto potenziale e alta temperatura; se lo sp³ scende, la tenuta peggiora |
| Fasi MAX e materiali bidimensionali | Cr₂AlC (316L, orientamento (103)); grafene verticale VG (Ti) | 3,16 mΩ·cm² @1,5 MPa; 2 ordini di grandezza sotto il Ti nudo | 0,02 μA/cm²; 0,2 μA/cm² | Film di passivazione adattivo | Difficoltà di controllo dell'orientamento e di preparazione in serie |
| Polimeri conduttivi | PPy/C-PDA, SGO₃/PPy (304/316); PANI/CNTs | Circa 35% in meno del solo PANI | 9,25 μA/cm²; 0,18 μA/cm² (potentiodinamica) e 1,27 μA/cm² (potenziostatica); circa 1,9 μA/cm² | Buona flessibilità, ritocco agevole | Conducibilità di bulk 13,17 S/cm: ancora un ordine di grandezza sotto il target >100 S/cm |
IV. Diversità dei substrati: vaiolatura e corrosione interstiziale su 304/316L/titanio/alluminio
La placcatura non è una toppa universale: è il substrato a fissare il pavimento del guasto. In ingegneria si ordina la scelta con l'equivalente di resistenza alla vaiolatura: PREN = w(Cr) + 3,3 × w(Mo) + 16 × w(N). Calcolandolo sulle composizioni misurate riportate in letteratura, il 304 (18,5% Cr, 0,447% Mo, azoto assunto a 0,05%) vale circa 20,3; il 316L tipico (17% Cr, 2,25% Mo, 0,08% N) circa 26; il duplex 2205 (22% Cr, 3,0% Mo, 0,17% N) circa 34. Va però precisato il perimetro d'uso: questo indice è una regola empirica costruita per la vaiolatura in ambiente cloruro, e in un sistema di acido debole fluorurato con potenziale applicato come la PEMFC serve soltanto a ordinare i materiali, non a collaudarli.
| Substrato | Composizione/stima PREN | Tendenza a vaiolatura e corrosione interstiziale | Conduzione e interfaccia | Formabilità e spessore | Altri rischi |
|---|---|---|---|---|---|
| Acciaio inox 304 | 18,5 Cr / 8,33 Ni / 0,447 Mo, PREN circa 20,3 | Perde stabilità presto in acido debole fluorurato; dai dati pubblici non raggiunge i target DOE | Sul nudo, all'ispessirsi del film di passivazione sale la ICR | Stampaggio maturato, fattibile al livello di 0,10 mm | Dipende dall'integrità della placcatura: dove il rivestimento si rompe parte la corrosione localizzata |
| Acciaio inox 316L | 16,5–18,5 Cr / 2,0–3,0 Mo, PREN circa 24–26 | Più stabile del 304, ma all'interno degli interstizi la dissoluzione resta attiva | Senza rivestimento la icorr può arrivare all'ordine di 26 μA/cm² | Forte elasticità di ritorno, finestra di formabilità stretta sui fogli sottili | Gli ioni Fe/Cr/Ni rilasciati avvelenano l'elettrodo a membrana |
| Duplex 2205 | 22 Cr / 3,0 Mo / 0,17 N, PREN circa 34 | Ordinamento elevato per resistenza alla vaiolatura, ma costi e fornitura limitati | Serve un ciclo di placcatura di pari livello | Finestra di formabilità e di saldatura più stretta | I dati pubblicati su piastre bipolari sono ancora pochi |
| Titanio (TA1 / Ti-6Al-4V) | — | Il film di passivazione si autoripara bene; sul lato anodico la dissoluzione resta possibile | Sul Ti nudo la letteratura indica una icorr di circa 36,02 μA/cm², che il rivestimento composito porta a 1,41 μA/cm² | I foil possono scendere fino al livello di 0,025 mm, con ridotto ritorno elastico allo stampaggio | Costo e assorbimento di idrogeno; l'adesione fra film e substrato è il punto critico |
| Alluminio (AA6061) e grafite composita | — | L'alluminio si corrode localmente in ambiente acido; la grafite è fragile e mal si presta a canali sottili | AA6061 con sistema Ni-P/TiNO dà una resistenza di contatto di 50,5 mΩ/cm² a 1,4 MPa | Sui pannelli compositi stampati i canali sono tipicamente profondi 0,65 mm e larghi 0,5 mm | Rischio di corrosione galvanica fra metalli diversi e ripartizione del peso |
4.1 Dove si concentrano vaiolatura e corrosione interstiziale sulla piastra
La morfologia del danno sui pezzi reali si concentra in tre posizioni: il fondo dei canali (residuo liquido stagnante e cella a gradiente di ossigeno), l'interstizio fra la cresta e la sovrapposizione della guarnizione (caduta del pH nella fessura e arricchimento di fluoruri) e i bordi di tranciatura con bava (tensioni residue più superficie nuova e nuda). Il denominatore comune di queste tre zone è "ristagno del mezzo più gradiente di ossigeno/potenziale", una combinazione lontanissima dal deposito uniforme che bagna il provino in camera salina, e questo spiega perché una placcatura uniformemente spessa fallisca comunque in posizioni precise.
4.2 Metalli diversi e coppie galvaniche: la piastra non si corrode da sola
Quando piastre terminali in alluminio, barre in rame o elementi di fissaggio in acciaio inox vengono messi in continuità da un percorso elettrolitico (acqua di condensa, residui di risciacquo), la corrente galvanica ridefinisce la ripartizione anodo/catodo che era stata affidata alla placcatura. È la stessa logica di isolamento e sigillatura dei bordi usata per le strutture miste acciaio-alluminio delle carrozzerie, cui rimanda l'articolo Corrosione galvanica nelle carrozzerie acciaio-alluminio: isolamento con rivestimenti, sigillatura dei bordi e progettazione del ciclo di protezione. Le differenze di potenziale di contatto e gli strati separatori conduttivi vanno inseriti nella distinta già in fase di scelta dei materiali, e non recuperati con un ritocco a problema avvenuto.
V. Effetti dello stampaggio sull'integrità della placcatura e criteri di adesione
La formatura di elezione per le piastre metalliche è lo stampaggio idraulico o meccanico: profondità dei canali per lo più fra 0,2 mm e 0,65 mm, spessori della lamiera fra 0,08 mm e 0,12 mm, e localmente, nell'istante della formatura, la deformazione plastica della superficie può superare il 20%. Ne derivano tre famiglie di danno sulla placcatura: assottigliamento o criccatura del film ai raccordi di fondo canale; distacco del film dal substrato sulle pareti e sul fondo; asportazione del rivestimento al bordo di tranciatura, che lascia una fascia del tutto nuda e priva di protezione. In laboratorio questi difetti di solito non si riflettono subito sulla ICR: emergono come deriva della lettura dopo ore di polarizzazione, quando i prodotti di corrosione si sono già accumulati.

Gli strumenti per giudicare "se il film tiene" hanno già una collocazione normativa precisa. La GB/T 20042.6-2024 elenca come voci autonome la "prova di spessore del rivestimento del componente piastra bipolare" e la "prova di resistenza di adesione del rivestimento"; la resistenza di adesione è un contenuto introdotto dall'edizione 2024 rispetto alla 2011 ed esiste proprio per rispondere al distacco dei rivestimenti sulle piastre metalliche. Nel settore dei rivestimenti in generale si usano la prova a griglia (famiglia ISO 2409 / ASTM D3359) e la prova di graffio, impiegabili anche come screening sulle placcature; va però notato che i film PVD hanno spessori ben inferiori al centinaio di micrometri e che la classificazione a griglia, per questa famiglia di film, non è sensibile: ciò che discrimina davvero sono il carico critico della prova di graffio e i dati rimisurati dopo la formatura.
5.1 Deformazione, tensioni residue e progetto dello strato intermedio
Nella letteratura pubblica esiste una conclusione utilizzabile come criterio: il rivestimento CrN da 50 nm ottenuto per spruzzatura catodica reattiva, osservato al microscopio elettronico in trasmissione, conserva le sue prestazioni anticorrosive e conduttive dopo una deformazione importante del 20% in x e del 5% in y, prova che per questa famiglia il "placcare prima, stampare dopo" è praticamente possibile. La modalità di fallimento opposta viene dalle tensioni interne: i film di carbonio amorfo sono accompagnati da tensioni compressive in genere elevate, e all'aumentare dello spessore crescono i rischi di distacco e di arricciamento; per questo in linea si ricorre a strati intermedi di Ti, Cr o Ni-P per rafforzare l'adesione fra film e substrato. È il caso del sistema Ni-P/TiNO su AA6061, i cui valori pubblici sono una icorr di 0,0885 μA/cm² al potenziale catodico di esercizio, con però una resistenza di contatto di 50,5 mΩ/cm² a 1,4 MPa: lo strato intermedio ha migliorato l'adesione senza risolvere la conduzione.
5.2 Sequenza delle lavorazioni: placcare prima o dopo lo stampaggio, ritocco dei bordi
La scelta fra le tre sequenze va decisa sulla distribuzione dei difetti. Stampare e poi placcare: il film non subisce la deformazione, ma con canali ad alto rapporto profondità/larghezza l'ostruzione della linea di vista lascia fondo e pareti sotto-coperti, e l'uniformità si recupera solo con portapezzi planetari e rotanti. Placcare e poi stampare: copertura uniforme, ma bisogna riservare al rivestimento un margine di deformazione e controllare i raggi dello stampo. Ritocco localizzato: adatto ai bordi di tranciatura e alle riparazioni, ma vanno verificate la conducibilità, il ritiro di essiccazione e la tenuta interfacciale del materiale di ritocco, altrimenti si introduce un nuovo strato di resistenza di contatto. Qualunque sia la sequenza, il controllo in accettazione deve prevedere la rimisura di ICR e icorr dopo la formatura, e non limitarsi al provino piano. Se fra i substrati compaiono componenti in acciaio ad alta resistenza e strati galvanici, vanno valutati anche l'introduzione di idrogeno e la finestra di disidrogenazione; i criteri relativi sono in Fragilità da idrogeno negli elementi di fissaggio ad alta resistenza e finestra di disidrogenazione: criteri per i cicli di galvanica e rivestimento.
VI. Verifica della resistenza alla corrosione: perché non basta guardare la nebbia salina
Il valore della prova in nebbia salina sta nella rapidità, nella comparabilità e nella facilità di controllo qualità, non nella previsione della vita utile. ISO 9227 e la GB/T 10125-2021, che la recepisce in modo identico, definiscono la nebbia salina neutra (NSS) con una soluzione di cloruro di sodio (50±5) g/L, pH 6,5–7,2, (35±2) ℃ e velocità di sedimentazione 1–2 mL/(80 cm²·h); la nebbia salina acetica (AASS) aggiunge a queste condizioni acido acetico glaciale fino a portare il pH a 3,1–3,3; la nebbia salina acetica accelerata al rame (CASS) introduce anche cloruro di rame e alza la temperatura a (50±2) ℃ con pH 3,0–3,1. L'ASTM B117-20 impiega invece cloruro di sodio al 5% (in massa), pH 6,5–7,2 e 35 ℃. Il testo di norma sottolinea che i risultati di queste prove accelerate non sono direttamente estrapolabili alla resistenza di lunga durata dei materiali nell'ambiente reale: la loro funzione è il confronto fra campioni della stessa famiglia.
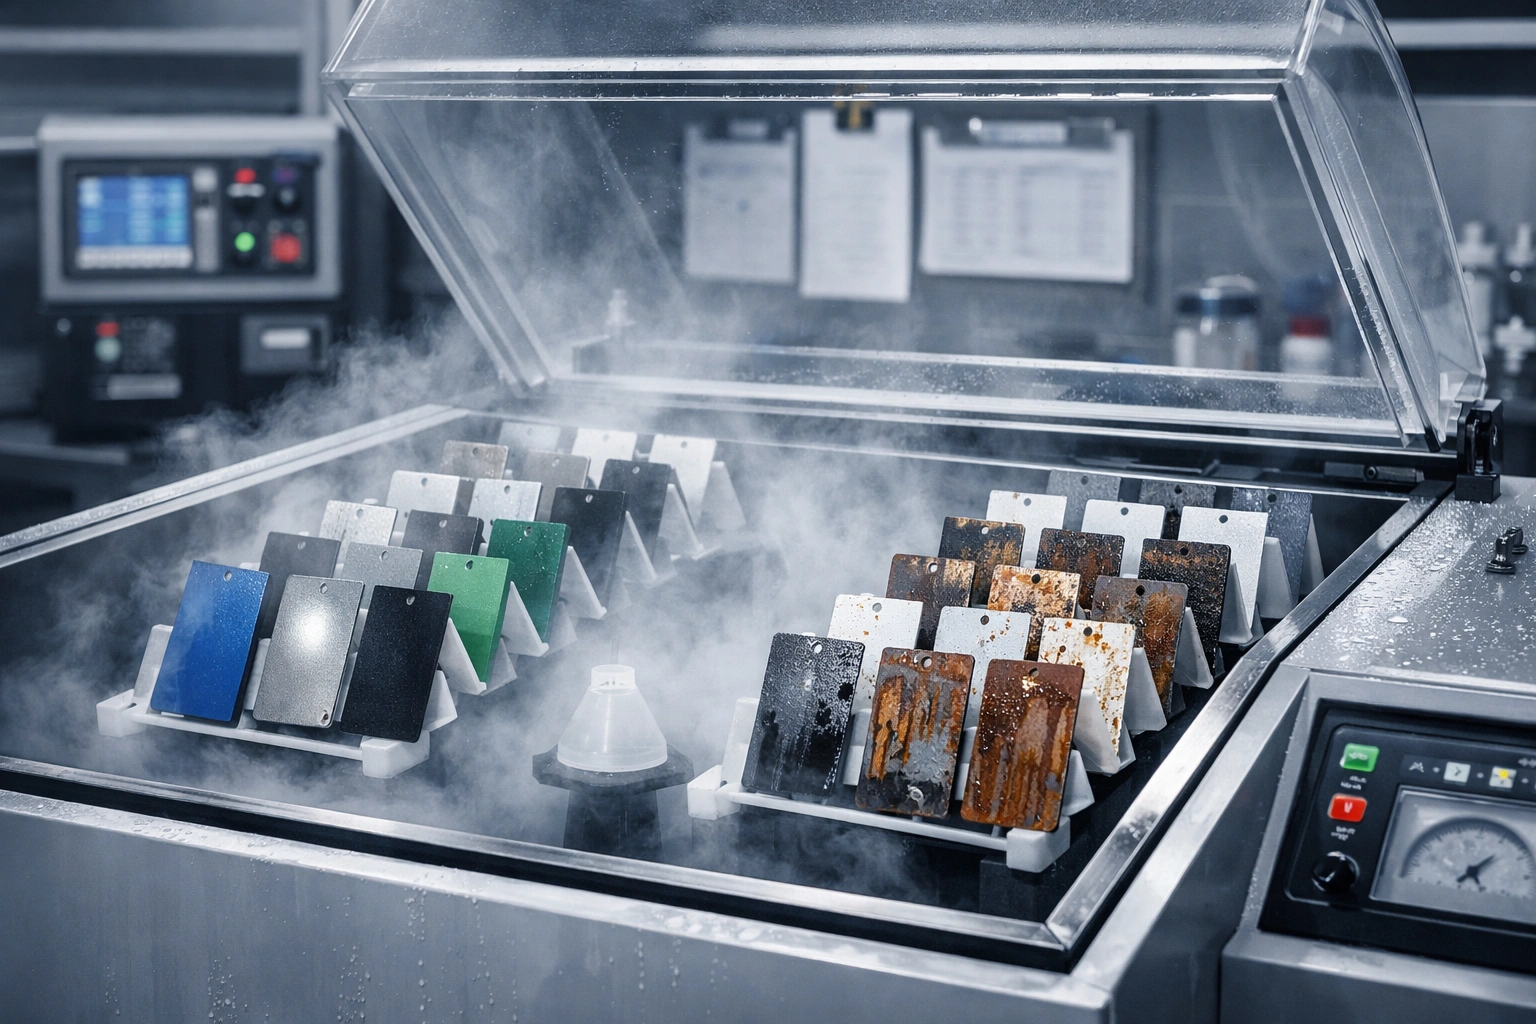
Trasportare la nebbia salina sulle piastre bipolari fa perdere quattro cose: primo, manca il potenziale applicato, mentre nello stack la piastra è costantemente polarizzata in direzione anodica fra 0,6 V e 0,9 V, con cinetiche di corrosione del tutto diverse; secondo, mancano i fluoruri, e quindi non si innesca la dissoluzione per complessazione del film di passivazione; terzo, il mezzo è un cloruro neutro e non acido solforico diluito a pH 3, così la morfologia del guasto passa dalla vaiolatura indotta dai cloruri alla dissoluzione anodica con accumulo di prodotti; quarto, la nebbia salina non misura la conduzione, che è invece l'altra metà del criterio di vita. Per la stessa ragione, guardare solo la icorr non basta: un rivestimento in polimero conduttivo può essere riportato a 0,18 μA/cm² (lettura potentiodinamica), ma con una conducibilità di 13,17 S/cm non supera comunque il requisito.
| Metodo | Condizioni tipiche | Grandezze in uscita | Cosa risponde | Cosa non risponde |
|---|---|---|---|---|
| Nebbia salina neutra NSS (ISO 9227 / GB/T 10125-2021) | (50±5) g/L NaCl, pH 6,5–7,2, (35±2) ℃, 1–2 mL/(80 cm²·h) | Tempo e grado di comparsa della ruggine rossa e dei difetti | Coerenza fra lotti e screening di continuità dello strato di protezione | La vita utile alle condizioni di potenziale dello stack e in presenza di fluoruri |
| Polarizzazione potentiodinamica (Tafel/LSV) | H₂SO₄ 0,5 mol/L + 2×10⁻⁶ HF e simili, 60–80 ℃ | icorr, potenziale di corrosione | Ordine di grandezza della velocità di corrosione | Il contributo alla ICR dell'accumulo prolungato di prodotti |
| Polarizzazione potenziostatica | +0,6 V, 0,48 V vs SCE, 0,84 V vs SHE, 1,43 V ecc. | Corrente stazionaria iss, serie temporali | Comportamento di dissoluzione al potenziale di esercizio e nei transitori | Portata reale del mezzo e sue fluttuazioni di temperatura |
| Rimisura della ICR dopo immersione | H₂SO₄ 0,5 mol/L + 5×10⁻⁶ HF, 80 ℃, da 3 h a 30 d | ICR prima e dopo l'invecchiamento e relativo incremento | Effetto dell'accumulo di prodotti sulla conduzione interfacciale | Le differenze locali generate dalla distribuzione della pressione areale di montaggio |
| Durabilità su stack corto e su banco | Target DOE >5000 h; lettura pubblica del banco previsto dalla norma nazionale: degrado ≤3% a 5000 h | Tasso di degrado delle curve di polarizzazione, tensione della singola piastra | Utilizzabilità a livello di sistema | Attribuzione dei difetti della singola piastra (occorre smontaggio e rimisura) |
6.1 Una catena di prove combinata ed eseguibile
Solo collegando questi metodi in una sola catena si governano insieme velocità, conduzione e deformazione: sui provini piani, corrente stazionaria iss con 3 h di polarizzazione potenziostatica e rimisura della ICR dopo 30 d di immersione; sui provini formati, la stessa polarizzazione, usando poi la differenza fra le due letture come indice di sensibilità alla deformazione; quindi una serie su spessore del rivestimento e resistenza di adesione, secondo i due capitoli della GB/T 20042.6-2024 dedicati ai rivestimenti; infine una verifica intermedia a 500 h–1000 h con stack corto o con il metodo della tensione della singola piastra, così da scomporre il target di 5000 h in milestone valutabili. La nebbia salina può restare come screening rapido della coerenza in accettazione, ma non deve comparire nelle conclusioni sulla durabilità.
6.2 I tre prerequisiti della comparabilità dei dati
Prima di confrontare dati fra fornitori, verificare tre premesse: il mezzo (concentrazione di acido solforico, fonte di fluoro — HF o NaF, e relative grandezze equivalenti — e temperatura); il potenziale (elettrodo di riferimento, SHE o SCE, e se la conversione viene dichiarata); le condizioni meccaniche (valore e unità della pressione areale, area di contatto, sottrazione o meno della resistenza di bulk). Nella letteratura coesistono formulazioni a 2×10⁻⁶, 5×10⁻⁶, 0,1×10⁻⁶ e 2 ppm NaF, e si mescolano N/cm² e MPa: se questi tre punti non sono allineati, la differenza fra i numeri può risultare maggiore di quella fra i sistemi di rivestimento.
VII. Finestra di processo in produzione: spessore del film, velocità, resa e costo
Fra il provino singolo da laboratorio e la produzione in serie si interpongono quattro variabili: velocità di deposizione, uniformità, controllo di particole e pinhole, copertura del controllo in linea. I riferimenti pubblici utilizzabili sono le tre vie dominanti — spruzzatura magnetron (compresa la reattiva e la HiPIMS), deposizione ionica con arco (compreso il rivestimento ion plating a magnetron non bilanciato a campo chiuso CFUBMSIP/CFUMSIP) e deposizione chimica da fase vapore assistita al plasma — con spessori che cadono tipicamente fra 50 nm e 3 μm: il CrN è riportato a 50 nm, il Nb-Cr-C a 500 nm, il multistrato CrO*/Cr a circa 100 nm, l'a-C può arrivare a 3 μm; assumendo come riferimento un capello di circa 70 μm, questi film sono spessi meno di un centesimo del suo diametro.
Velocità e capacità sono numeri direttamente verificabili: nelle ricerche pubbliche si trova una deposizione ionica con arco con velocità di deposizione superiore a 100 nm/min, usata per preparare film di a-C su foglio di titanio TA1 e per completare il deposito in serie di film di grandi dimensioni; dal lato industriale, una comunicazione pubblica colloca altri parametri — nel 2017 la produzione giornaliera per singolo forno PVD era di poche decine di pezzi, nel 2026 la linea di placcatura senza metalli nobili per piastre bipolari metalliche entrata in funzione dichiara 4000 pezzi/giorno, una capacità annua superiore a 1,2 milioni di pezzi, una resa dichiarata del 99,9% e dati tracciabili su spessore della placcatura, adesione e coerenza di lotto. Si tratta di dichiarazioni rese dall'azienda stessa, non riverificate da laboratori indipendenti: in fase di acquisto va richiesto di fornire i registri originali di prova di lotti consecutivi, e non il report di un singolo lotto.
7.1 Finestra di spessore: cosa costa il troppo sottile e il troppo spesso
Fra spessore e prestazioni non corre una relazione monotona. Con film troppo sottili la copertura è insufficiente, la frazione di area interessata dai pinhole cresce e, in polarizzazione potenziostatica, la corrente stazionaria iss segue la densità dei difetti più che lo spessore: in questa zona aumentare lo spessore rende poco e bisogna intervenire sullo strato di adesione e sugli strati intermedi. Con film troppo spessi si accumulano tensioni interne, crescono i rischi di arricciamento e distacco e salgono insieme l'utilizzazione dei bersagli e il costo di ciclo. I dati pubblici sul sistema a-C forniscono un punto di riferimento: portare lo spessore fino all'ordine dei 3 μm consente di tenere icorr e ICR entro il target, ma l'affidabilità dipende dal contenuto di sp³ e dal progetto dello strato intermedio, non dall'accumulare spessore.
7.2 Resa, pinhole e rilavorazioni
In linea di produzione la resa la abbassano quattro famiglie di difetti: particole (polveri di camera e schizzi del bersaglio), pinhole (rugosità del substrato e residui del pretrattamento), deriva di colore e di spessore (deriva della posizione del bersaglio e della tensione di bias del substrato) e fallimento della mascheratura al bordo (schermo dovuto al fissaggio). I controlli corrispondenti sono la classificazione della rugosità superficiale in accettazione, la consolidazione della finestra di lavaggio e asciugatura, il monitoraggio della pressione di camera e dei gas di fondo e, in linea, il campionamento di spessore con quattro sonde resistive o con correnti parassite, abbinato a un controllo potenziostatico a campione sui lotti. Le rilavorazioni vanno maneggiate con prudenza: il decapaggio acido prima di una seconda placcatura attacca anche il substrato, e per la maggior parte dei sistemi conviene scartare il pezzo piuttosto che rilavorarlo; se un ritocco è davvero necessario, confermare uno per uno i tre quesiti del §5.2 sul ritocco.
VIII. Panoramica dei dati chiave (ogni voce con la propria unità)
- Target DOE 2025 per la piastra bipolare metallica (ripresi da review): icorr ≤1 μA/cm², ICR ≤10 mΩ·cm² @1,4 MPa, conducibilità >100 S/cm, costo <2 $/kW, durabilità su stack corto >5000 h (pH=3, H₂SO₄ + 0,1×10⁻⁶ HF, 80 ℃).
- Campioni pubblici con i valori più bassi: a-C/Ag/Cr (316L) con ICR di 0,87 mΩ·cm² @1,4 MPa; a-C/TA1 con 1,125 mΩ·cm² @1,4 MPa e icorr di 3,37×10⁻³ μA/cm²; Nb-Cr-C 500 nm/Ti con 1,15 mΩ·cm² @1,5 MPa.
- Riferimenti sui materiali nudi: 316L non rivestito con icorr di 26 μA/cm² (H₂SO₄ 0,1 mol/L, 80 ℃), che scende a 0,13 μA/cm² con il rivestimento di TiO₂ drogato Nb; Ti nudo a 36,02 μA/cm², ridotto a 1,41 μA/cm² dal rivestimento composito TiN-C.
- Criterio di compatibilità con la deformazione: il rivestimento CrN da 50 nm conserva tenuta alla corrosione e conducibilità dopo il 20% in x e il 5% in y; sul provino non deformatto le letture sono icorr di circa 0,1 μA/cm² (H₂SO₄ 0,6 mol/L, 60 ℃, 0,48 V vs SCE) e ICR di 8,4 mΩ·cm² @100 N/cm².
- Base di prova: la GB/T 20042.6-2024, pubblicata il 2024-03-15 e in vigore dal 2024-10-01 in sostituzione dell'edizione 2011, contiene 21 voci di prova e introduce, fra le prove sul componente, la resistenza di adesione del rivestimento e la composizione e concentrazione degli ioni rilasciati.
- Condizioni di riferimento della nebbia salina: la NSS di ISO 9227 / GB/T 10125-2021 è NaCl (50±5) g/L, pH 6,5–7,2, (35±2) ℃, sedimentazione 1–2 mL/(80 cm²·h); la CASS è (50±2) ℃, pH 3,0–3,1.
- Lato normativo: nella proposta di restrizione Cr(VI) pubblicata dall'ECHA il 2025-04-29 l'intervallo discusso per l'esposizione professionale TWA su 8 h è 0,1 μg/m³–5 μg/m³, le emissioni in aria sono 0,025 kg/anno–2,5 kg/anno e quelle in acqua 0,15 kg/anno–15 kg/anno, con un periodo transitorio di 18 mesi; al 2023-09-18, delle 518 applicazioni SVHC, 273 coinvolgono il cromo esavalente.
- Confronto sulla passivazione senza cromo: ESCA dopo passivazione citrica con rapporto ossidi di cromo/ossidi di ferro a 5,3–5,5 contro 2,0–2,1 del gruppo all'acido nitrico; spessore del film di ossido da AES di 27,0 Å–28,0 Å contro 17,0 Å–21,0 Å; dopo 30 giorni di uso il bagno di acido citrico contiene Fe a 0,72 mg/L, con Ni e Cr entrambi <0,05 mg/L.
- Riferimento industriale di scala (dati pubblici aziendali, non riverificati in modo indipendente): linea a 4000 pezzi/giorno, capacità annua superiore a 1,2 milioni di pezzi, resa del 99,9%; la piastra bipolare incide per circa il 20% sul costo dello stack e oltre il 60% sul peso.
IX. Domande frequenti (FAQ)
Q1 Perché la placcatura di una piastra bipolare non può ereditare un ciclo anticorrosione pesante convenzionale?
Perché gli assi di valutazione sono diversi. Un ciclo convenzionale punta a isolare l'aggressivo, e più il film è denso e isolante meglio è; la placcatura di una piastra bipolare deve frenare la corrosione e, insieme, tenere la resistenza di contatto interfacciale nell'ordine di 10 mΩ·cm² (criterio DOE), con una concentrazione di ioni rilasciati controllata (la GB/T 20042.6-2024 ha già reso la prova di composizione e concentrazione degli ioni rilasciati una voce autonoma sul componente). Un sistema organico spesso, anche senza ruggine rossa dopo 1000 h di nebbia salina, nello stack verrebbe scartato perché non conduce.
Q2 A quale pressione areale va misurata la ICR? Letture ottenute a pressioni diverse sono comparabili?
No, non direttamente. Nello stesso sistema la differenza di lettura fra 0,6 MPa e 1,4 MPa può superare le 2 volte (le dichiarazioni pubbliche indicano 3,5 mΩ·cm² e 1,5 mΩ·cm²), e in letteratura convivono quattro protocolli: 100 N/cm², 140 N/cm², 1,4 MPa e 1,5 MPa. La pratica che rende i dati comparabili consiste nel riportare nel documento insieme valore e unità della pressione areale, area di contatto, modalità di carico ed eventuale sottrazione della resistenza di bulk con il metodo a due provini, misurando una serie alla pressione areale di progetto e una con una variazione di ±20%.
Q3 Perché "l'incremento di ICR dopo invecchiamento" merita di stare nelle clausole di accettazione più della ICR iniziale?
Il valore iniziale fotografa soltanto la conduzione nell'istante del montaggio, mentre la vita utile dipende dalla velocità con cui si accumulano i prodotti di corrosione. Il sistema CrO*/Cr è il caso di scuola: dopo il trattamento al plasma di ossigeno la ICR iniziale è più alta, ma l'incremento dopo 3 h a +0,6 V in H₂SO₄ 0,05 mol/L + 2 ppm NaF è nettamente inferiore a quello del campione non trattato, perché lo strato denso inibisce l'ossidazione permanente. In forma di clausola ciò si scrive come doppia soglia: "iniziale ≤X mΩ·cm² e incremento dopo 3 h o 30 d di invecchiamento ≤Y%".
Q4 "Rivestimento senza cromo" significa che il materiale non contiene affatto cromo?
No, e vanno tenuti separati due significati. Il primo riguarda il divieto di processi e sostanze con cromo esavalente: rientra nell'allegato XIV/XVII del REACH e nella gestione dell'esposizione nei luoghi di lavoro, e la proposta di restrizione ECHA del 2025-04-29 serve appunto a spostare il Cr(VI) dal regime di autorizzazione a quello di restrizione. Il secondo riguarda la chimica del rivestimento, cioè se contenga l'elemento cromo: il cromo presente in CrN, CrAlCN e Cr₂AlC è cromo metallico in stato combinato, non un sale di cromo esavalente; tuttavia, al potenziale catodico di 0,6 V–0,9 V, nello strato di ossido superficiale possono comparire stati di ossidazione elevati, accompagnati dal rilascio di ioni. Il criterio di accettazione deve quindi scrivere entrambe le cose — "nessun processo con Cr(VI)" e "limiti degli ioni rilasciati" — senza lasciarle confondere in un'unica formula "senza cromo".
Q5 1000 h di nebbia salina senza ruggine rossa dimostrano 5000 h di servizio nello stack?
No. Le condizioni NSS sono NaCl (50±5) g/L, pH 6,5–7,2, (35±2) ℃: nessun potenziale applicato, nessun fluoruro e nessuna misura di conduzione, mentre la camera dello stack lavora in acido solforico diluito a pH 3 con 0,1×10⁻⁶ HF, fra 60 ℃ e 80 ℃ e con il catodo a 0,6 V–0,9 V; le spinte dei due sistemi non sono le stesse. ISO 9227 e GB/T 10125-2021 avvertono già che i risultati delle prove accelerate non sono estrapolabili direttamente alla vita reale. L'uso corretto della nebbia salina è lo screening di coerenza del lotto e di continuità del film; le conclusioni sulla durabilità vanno affidate alla polarizzazione potenziostatica, alla rimisura della ICR dopo immersione e alla verifica su stack corto.
Q6 Come si controlla la criccatura del rivestimento dopo lo stampaggio senza sacrificare la conducibilità?
In quattro mosse: scegliere un sistema compatibile con la deformazione (i dati pubblici mostrano che il CrN da 50 nm conserva le prestazioni dopo 20%/5%); interrompere la crescita colonnare e rilassare le tensioni con strati intermedi e architetture multistrato (gli strati di adesione in Ni-P, Ti e Cr e i multistrato (CrO*/Cr) rientrano in questa famiglia); consolidare raggi di stampo e profondità di imbutitura, tenendo la deformazione locale alle radici delle creste entro l'intervallo verificato; rimisurare dopo la formatura, usando gli incrementi di icorr e di ICR dopo invecchiamento come criterio di rilascio del lotto. Il bordo di tranciatura è un'eccezione a parte: lì va valutata separatamente una soluzione di ritocco o di protezione.
Q7 Come scegliere fra piastre in titanio e piastre in 316L?
Ordinando tre domande: se serve una placcatura, se si accetta il costo, se c'è un problema di assorbimento di idrogeno. Il 316L ha stampaggio e filiera maturi, ma senza rivestimento arriva all'ordine di 26 μA/cm² di densità di corrente di corrosione e dipende in modo pesante dall'integrità della placcatura; il titanio autoripara bene il proprio film di passivazione e consente foil più sottili, con i 36,02 μA/cm² del Ti nudo riportati in letteratura che scendono a 1,41 μA/cm² dopo il rivestimento composito, e con l'a-C/TA1 che raggiunge 1,125 mΩ·cm² @1,4 MPa; il prezzo da pagare sono il costo del materiale e la gestione dell'idrogeno assorbito. Il duplex 2205, con PREN circa 34, si colloca in alto nell'ordinamento per resistenza alla vaiolatura, ma i dati pubblicati su piastre bipolari sono ancora pochi e non giustificano una scelta primaria.
Q8 Quali dati occorre esigere almeno all'accettazione del semilavorato?
Almeno cinque. Primo, spessore del film e sua uniformità, secondo la prova di spessore del rivestimento della GB/T 20042.6-2024, allegando i dati originali di sezione o di ellissometria/profilo a gradino. Secondo, la resistenza di adesione del rivestimento, voce introdotta dall'edizione 2024 della stessa norma. Terzo, le serie temporali di iss in polarizzazione potenziostatica, con indicazione della formulazione del mezzo e dell'elettrodo di riferimento. Quarto, la ICR prima e dopo l'invecchiamento, con pressione areale e area di contatto. Quinto, il report su composizione e concentrazione degli ioni rilasciati. Vanno inoltre aggiunti i registri di processo di più lotti consecutivi (pressione di camera, gas di fondo, posizione del bersaglio e tensione di bias), perché il report di un singolo lotto non dimostra la coerenza.
X. Riferimenti e note sui protocolli di lettura
Tutti i dati di questo articolo provengono da norme pubbliche, letteratura scientifica e comunicazioni pubbliche di settore; non è stato utilizzato alcun dato interno o dei clienti. Le parti contrassegnate come "dichiarazioni pubbliche aziendali" o "interpretazioni di parti terze" non sono state riverificate da laboratori indipendenti: in fase di utilizzo fare fede sui testi ufficiali di norma e sui rapporti originali.
- GB/T 20042.6-2024 «Celle a combustibile a membrana a scambio protonico — Parte 6: Metodi di prova delle caratteristiche delle piastre bipolari», pubblicata il 2024-03-15 e in vigore dal 2024-10-01 in sostituzione della GB/T 20042.6-2011; ICS 27.070, CCS K82, affidata al comitato tecnico nazionale cinese per la standardizzazione di celle a combustibile e batterie a flusso. La serie vigente comprende GB/T 20042.1-2017 (termini), GB/T 20042.2-2023 (condizioni tecniche generali dello stack), GB/T 20042.5-2024 (elettrodo a membrana) e GB/T 20042.7-2024 (carta di carbonio).
- ISO 9227 (Prove di corrosione in atmosfere artificiali — Prove in nebbia salina) e GB/T 10125-2021 (recepita identicamente); ASTM B117-20 (pratica di esercizio della camera a nebbia salina).
- ASTM A967 (specifiche di passivazione chimica per acciai inox, con le vie all'acido nitrico e all'acido citrico), ASTM A380 (pratica di pulizia e decapaggio), SAE AMS2700; QQ-P-35C cancellata nel 1998 e AMS-QQ-P-35 sostituita nel 2005 dalla AMS2700; i dati comparativi fra passivazione citrica e nitrica sono tratti dalla pubblicazione tecnica pubblica STERC (R. Kremer, Developments in Citric Acid Passivation of Stainless Steel).
- Proposta di restrizione delle sostanze Cr(VI) pubblicata dall'ECHA il 2025-04-29 (opzioni RO1/RO2/RO3, periodo transitorio di 18 mesi, intervalli di emissione e di esposizione); allegato XIV del REACH, voci 16 e 17 (chromium trioxide e chromic acid, con scadenza 2017-09-21); annullamento parziale, nella causa C-144/21, delle decisioni di autorizzazione a monte da parte della Corte di giustizia dell'Unione europea; al 2023-09-18, 273 delle 518 applicazioni SVHC segnalate nei report di autorizzazione riguardano il cromo esavalente.
- Zhao Lingfang, Sun Xi, Dou Nannan, Chen Jia, Wu Zhengbin, «Progressi della ricerca sui rivestimenti per piastre bipolari metalliche nel settore delle celle a combustibile», Materiali e ingegneria dei metalli non ferrosi, 2025, vol. 46, n. 4, pp. 1–9 (i target DOE 2025 sono ripresi dagli autori da Liu R X e altri, Int. J. Hydrogen Energy 2022, 47(54): 22915–22937, DOI:10.1016/j.ijhydene.2022.05.078).
- Letteratura sulle misure dei rivestimenti: DOI 10.1016/j.ijhydene.2022.09.066 (HiPIMS TiN); 10.1016/j.ijhydene.2020.03.248 (CrN formabile); 10.1016/j.ijhydene.2021.06.207 (β-Nb₂N/430F); 10.1016/j.jpowsour.2021.230797 (Nb-Cr-C/Ti); 10.1016/j.corsci.2021.109757 (TiCN/316L); 10.1016/j.vacuum.2023.112084 (CrAlCN); 10.1016/j.ijhydene.2023.05.197 (a-C/TA1, >100 nm/min); 10.1016/j.carbon.2019.01.050 (a-C/Ag/Cr); 10.3390/molecules28062821 (a-C co-drogato Cr/Ti); 10.1016/j.diamond.2024.111387 (a-C:N/304L); 10.1002/adma.202110565 (grafene verticale/Ti); 10.1016/j.porgcoat.2022.106995 e 10.1016/j.porgcoat.2023.107611 (polimeri conduttivi); 10.1016/j.cej.2020.124675 (PPy/C-PDA); 10.1016/S0378-7753(01)00950-8 e 10.1016/j.jmst.2020.07.009 (metalli nobili e CrO*/Cr; il secondo è J. Mater. Sci. Technol. 2021, 61: 75–84); 10.1177/1478422X261434419 (dissoluzione anodica indotta da temperatura su C/Ti/316L); 10.1016/j.ijhydene.2009.06.030 (a-C 3 μm/316L).
- Ulteriori substrati e influenza del mezzo: Int. J. Hydrogen Energy 2012, 37: 18537–18546 (effetto di pH e alogeni sulla corrosione delle piastre bipolari in acciaio inox); studio comparativo fra Ti-6Al-4V e SUS 316L in H₂SO₄ 0,5 mol/L, a 10 mV/s e 10 h in polarizzazione potenziostatica.
- Comunicazione pubblica di settore: «Messa in funzione della linea di placcatura senza metalli nobili per piastre bipolari metalliche di Fengyuan Hydrogen Energy», pubblicata nel 2026-09 dalla sezione idrogeno dell'Associazione cinese per la promozione dello sviluppo industriale e da testate di settore (4000 pezzi/giorno, capacità annua superiore a 1,2 milioni di pezzi, resa del 99,9%, ICR 3,5 mΩ·cm² @0,6 MPa e 1,5 mΩ·cm² @1,4 MPa, icorr 4,5×10⁻⁸ A/cm² @0,84 V vs SHE nell'ambiente a 80 ℃ con pH 3 + 0,1 ppm HF, degrado ≤3% su banco a 5000 h, oltre 200.000 km percorsi su singolo veicolo, incidenza della piastra bipolare su circa il 20% del costo dello stack e oltre il 60% del peso).
- Interpretazioni di parti terze e limiti: i parametri dell'apparecchiatura citati per la GB/T 20042.6-2024 (elettrodi di rame dorato, 5 cm², 1,5 MPa, 40 mA/cm², R=(R₁−R₂)×S/2, 25±2 ℃ e umidità ≤65%) provengono da una lettura pubblica reperibile in rete e non sono una citazione del testo di norma; PREN = w(Cr) + 3,3 × w(Mo) + 16 × w(N) è un indice empirico costruito per la vaiolatura in cloruri e, in un acido debole fluorurato, serve soltanto all'ordinamento; le cifre "beneficio netto su 20 anni fra 3,31×10⁸ EUR e 10,7×10⁸ EUR, costo sociale fra 3,14×10⁸ EUR e 32,3×10⁸ EUR, riduzione annua di circa 17 t" sono gli intervalli di valutazione d'impatto della proposta ECHA e restano subordinate alle decisioni della Commissione europea e degli Stati membri.
Last updated: 2026-11-17
A cura del team tecnico di Kexin New Materials (Guangdong) Co., Ltd., per i reparti di ingegneria e acquisto dei settori celle a combustibile e cicli di verniciatura industriali. Il documento è una raccolta di materiale tecnico in chiave B2B e non costituisce una base di progettazione né un impegno sulle prestazioni; per le condizioni di servizio specifiche fare riferimento ai dati di rimisura di laboratorio e alle verifiche su banco. L'attività verso l'esterno dell'azienda riguarda la fornitura di prodotti a livello industriale e il supporto tecnico, con condizioni commerciali EXW / FOB.