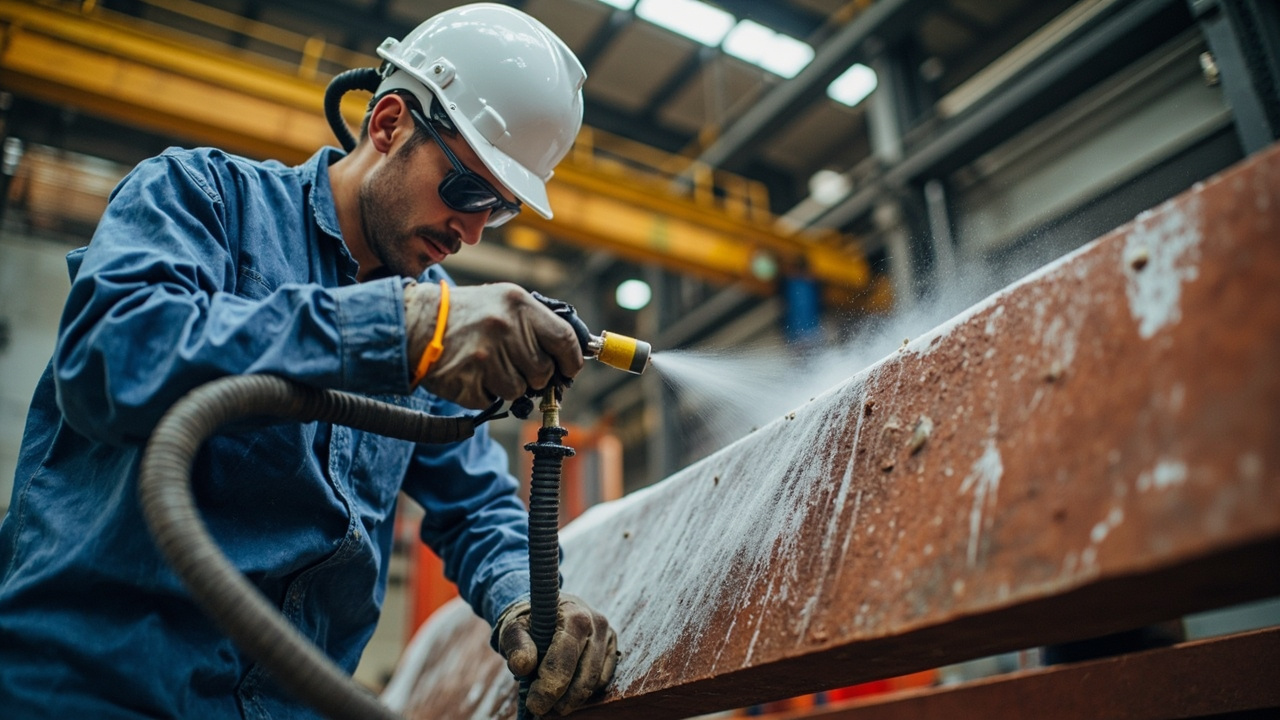
Nella protezione anticorrosione di strutture in acciaio, ponti, serbatoi, tubazioni e vari macchinari, c'è un vecchio detto più volte verificato: “Un terzo la vernice, sette decimi la preparazione”. Significa che, quanti anni possa durare un sistema di rivestimento antiruggine, per un terzo dipende dalla vernice antiruggine stessa e per sette decimi dalla preparazione superficiale prima della verniciatura. Per quanto buona sia la vernice di fondo epossidica ricca di zinco, per quanto costosa sia la finitura poliuretanica, finché i strati di ruggine, le scaglie di ossidazione, gli oli e i sali solubili sul substrato non vengono rimossi a fondo, l'adesione non si stabilisce e gli agenti corrosivi penetrano dai punti deboli, provocando in pochi mesi bolle, corrosione e distacco. Questo articolo spiega a fondo la ”preparazione superficiale per vernice antiruggine”: che grado è esattamente Sa2.5 nella sabbiatura, perché la rugosità è controllata a 30–75 µm, che cosa sia St3 con utensili motorizzati, come scegliere rispettivamente in due condizioni di nuovo cantiere e manutenzione, e quale sia la relazione con il cosiddetto Sa2.5 di cui si parla spesso nel campo delle vernici industriali.
Come fornitore di sistemi di rivestimento protettivo industriale, Kexin New Materials (kexinMaterials) nel design di selezione di primer antiruggine e finiture abbinate, pone sempre il ”grado di preparazione superficiale” come vincolo principale dei documenti di abbinamento. Che tu scelga alla fine una vernice antiruggine alchidica, epossidica o un sistema antiruggine a base d'acqua, il grado di preparazione superficiale è la condizione preliminare che determina la vita del rivestimento. Le suddivisioni di grado, gli intervalli di rugosità e i parametri di abbinamento citati in questo articolo provengono tutti da TDS pubbliche, ISO 8501-1, ISO 12944-2018 nonché dagli standard nazionali e internazionali GB/T 25251-2010, e possono essere citati con tranquillità.
I. Perché la preparazione superficiale decide il successo o il fallimento della vernice antiruggine
Studi statistici sulle anomalie dei rivestimenti mostrano ripetutamente che la preparazione superficiale inadeguata è la prima causa di anomalie precoci nella verniciatura anticorrosione, con un'incidenza spesso superiore alla somma della selezione della vernice e della tecnica di applicazione. Le ragioni si possono scomporre in tre punti:
- La radice dell'adesione è nell'interfaccia. L'unione tra vernice antiruggine e acciaio si basa su aggancio meccanico più adsorbimento chimico o polare. I strati di ruggine, oli e scaglie di ossidazione sul substrato interrompono questo legame, e l'adesione va a zero. Senza una preparazione superficiale qualificata, anche la vernice più costosa non ”regge”.
- Le impurità residue sono il punto di partenza della corrosione. Le fessure sotto le scaglie di ossidazione e i cloruri e sali solubili nascosti nei crateri di ruggine formano una pila galvanica sotto il rivestimento, causando un'anomalia nascosta di ”film pittorico apparentemente integro ma già arrugginito all'interno”. Una volta iniziata, il costo di riparazione supera di gran lunga l'investimento iniziale in una corretta preparazione di fondo.
- La rugosità determina la profondità di ancoraggio. L'ondulazione microscopica formata dalla sabbiatura è il ”rivetto” per l'aggancio meccanico della vernice. Se la rugosità è insufficiente la pellicola ”non regge”, se eccessiva le punte dei picchi restano scoperte e i fondi delle valli accumulano aria formando pori. Quindi la rugosità non è un numero a caso, ma un parametro di processo abbinato al tipo di vernice e allo spessore del film.
Pertanto, la preparazione superficiale per vernice antiruggine non è un'operazione ausiliaria di ”sgrassare un po' con carta vetrata”, ma una decisione ingegneristica di pari importanza alle prestazioni della vernice. Investire budget e tempi prioritariamente nella preparazione di fondo è molto più conveniente che riparare ripetutamente in seguito.
II. Sistema di gradi di preparazione superficiale: a partire da ISO 8501-1
I termini ”Sa2.5″ ”St3″ menzionati nel settore non sono termini inventati dai produttori, ma derivano da ISO 8501-1 «Pretrattamento di substrati di acciaio prima della verniciatura e prodotti affini — Valutazione visiva della pulizia superficiale». Lo standard divide la qualità di pulizia dell'acciaio non verniciato in due serie principali:
- Serie Sa (Blast cleaning, pulizia a getto): pulizia mediante impatto di abrasivi come sabbiatura, pallinatura; i gradi dal basso all'alto sono Sa1, Sa2, Sa2.5, Sa3.
- Serie St (Hand and power tool cleaning, pulizia manuale e con utensili motorizzati): pulizia con spazzole di filo, dischi, macchine per molatura e altri utensili manuali o motorizzati; i gradi principali sono St2 e St3.
La ragione di separare le due serie è che le loro capacità di pulizia e gli effetti raggiungibili presentano differenze di ordine di grandezza. La pulizia a getto può rimuovere quasi completamente scaglie di ossidazione e ruggine e creare un ancoraggio uniforme, mentre la pulizia con utensili motorizzati può rimuovere solo gli strati friabili nella zona visibile, non può eliminare completamente le scaglie di ossidazione aderenti, né creare stabilmente la rugosità ideale.
Molti operatori in cantiere confondono ”sabbiatura Sa2.5″ e ”utensili motorizzati St3″, pensando che ”basta rimuovere la ruggine”. Ma la differenza nella durata di adesione tra i due è di svariati ordini di grandezza, specialmente in ambienti ad alta corrosione (gradi C4, C5 in ISO 12944), dove usare St3 al posto di Sa2.5 causa spesso anomalie precoci. Di seguito analizziamo punto per punto.
III. Sabbiatura Sa2.5 (Sa 2½): la soglia raccomandata per la vernice antiruggine
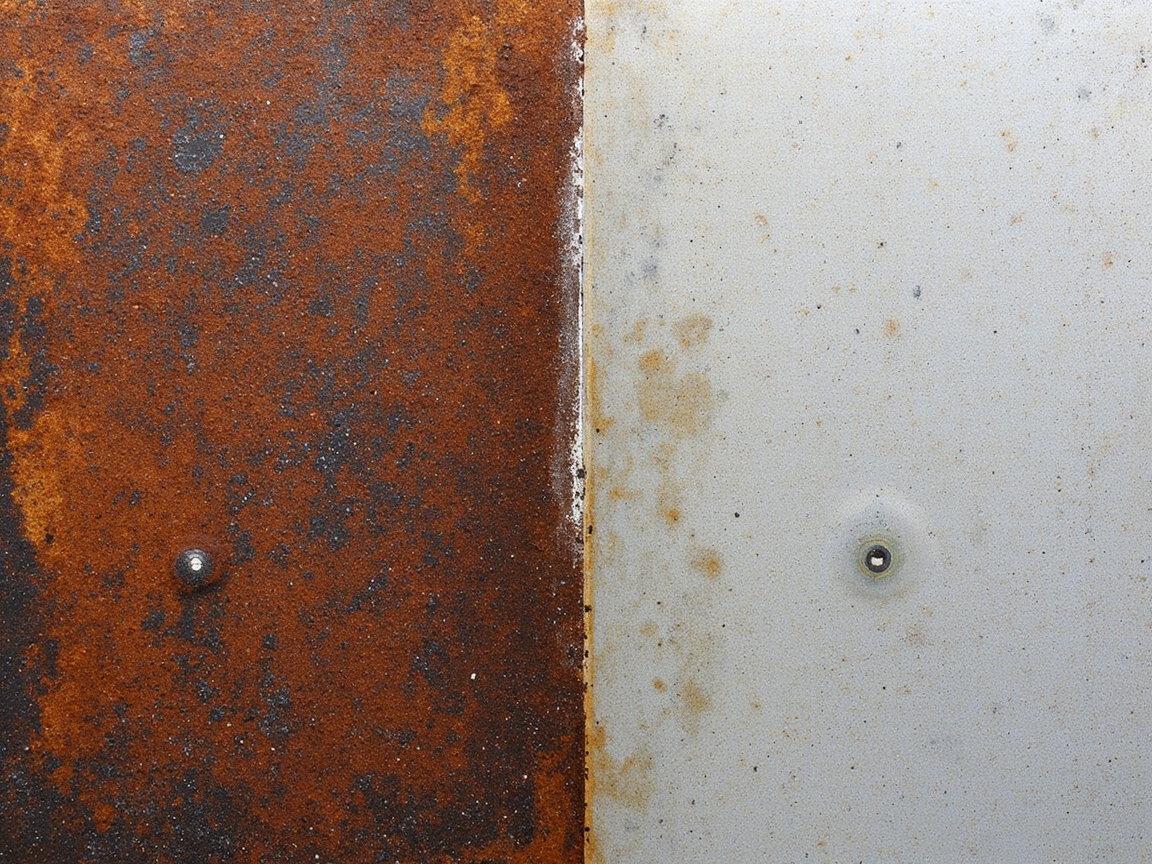
“S2.5″ ovvero Sa 2½ (pulizia a getto completa, quasi bianca), è il grado raccomandato più usato per i primer protettivi industriali. Secondo ISO 8501-1, Sa 2½ richiede che la superficie dell'acciaio sia priva di grassi, sporco, scaglie di ossidazione, macchie di ruggine e vecchi rivestimenti visibili, e che ogni traccia residua sia solo macchie puntiformi o striate lievi. In termini intuitivi, a occhio nudo l'insieme appare grigio-bianco metallico uniforme, sono ammesse solo minime chiazze chiare disperse, non sono ammesse ruggine a chiazze o scaglie di ossidazione residue.
Gli archivi di ricerca confermano l'universalità di Sa2.5: i requisiti di preparazione superficiale della vernice antiruggine alchidica (secondo GB/T 25251-2010) sono esplicitamente ”sabbiatura Sa2.5, rugosità 30–75 µm“; anche la vernice epossidica universale resistente all'usura Jotacote Universal N10 di Jotun per acciaio al carbonio è ”St 2 (minimo) / Sa 2½ (raccomandato, ISO 8501-1)”. Si vede che, sia per la vernice antiruggine alchidica tradizionale sia per i sistemi epossidici moderni, Sa2.5 è il grado raccomandato universale per i primer antiruggine.
3.1 Perché la rugosità è 30–75 µm
La sabbiatura non è solo ”rimuovere la ruggine”, ma crea contemporaneamente un ancoraggio microscopico. L'intervallo di rugosità fornito dagli archivi è 30–75 µm (dati della vernice antiruggine alchidica GB/T 25251-2010). La logica di questo intervallo è:
- Il limite inferiore 30 µm garantisce l'ancoraggio: lo spessore a film secco del primer antiruggine è solitamente di alcune decine fino a oltre cento micrometri; se la rugosità è troppo bassa (ad es. solo 10–15 µm), l'aggancio meccanico tra film e substrato è insufficiente e l'adesione diminuisce nettamente.
- Il limite superiore 75 µm previene scoperte e ristagni d'aria: con rugosità eccessiva, le punte dei picchi sabbiati possono perforare lo spessore di progetto e ”scoprire il ferro”, e i fondi delle valli possono intrappolare aria formando pori o bolle, diventando anzi punti di partenza della corrosione.
- Abbinamento con lo spessore del film: generalmente lo spessore per singola passata del primer antiruggine è nell'ordine di 60–80 µm; una rugosità di 30–75 µm fa sì che il film ”avvolga” proprio picchi e valli, formando una barriera anticorrosiva continua e densa.
In cantiere si usano comunemente campioni di confronto della rugosità (come nastro di replica e rugosimetro secondo ISO 8503) per determinare qualitativamente o quantitativamente se si rientra nell'intervallo 30–75 µm.
3.2 Sa2.5 non è tanto più alto è meglio
Alcuni credono erroneamente che ”più bianco si sabbia, meglio è”; in realtà Sa3 (grado bianco, lucentezza metallica uniforme ovunque) è il più completo, ma costi, tempi e consumo di abrasivo aumentano notevolmente, e per la maggior parte degli abbinamenti di vernice antiruggine non comporta un guadagno di durata necessario. Salvo pareti interne di serbatoi, grado alimentare o corrosione estrema (CX offshore), Sa2.5 è il miglior equilibrio tra convenienza e affidabilità. Inseguire ciecamente Sa3 fa solo salire il costo, senza prolungare a più riprese la vita protettiva.
IV. Utensili motorizzati St3: la ”pulizia manuale completa” nella manutenzione in cantiere
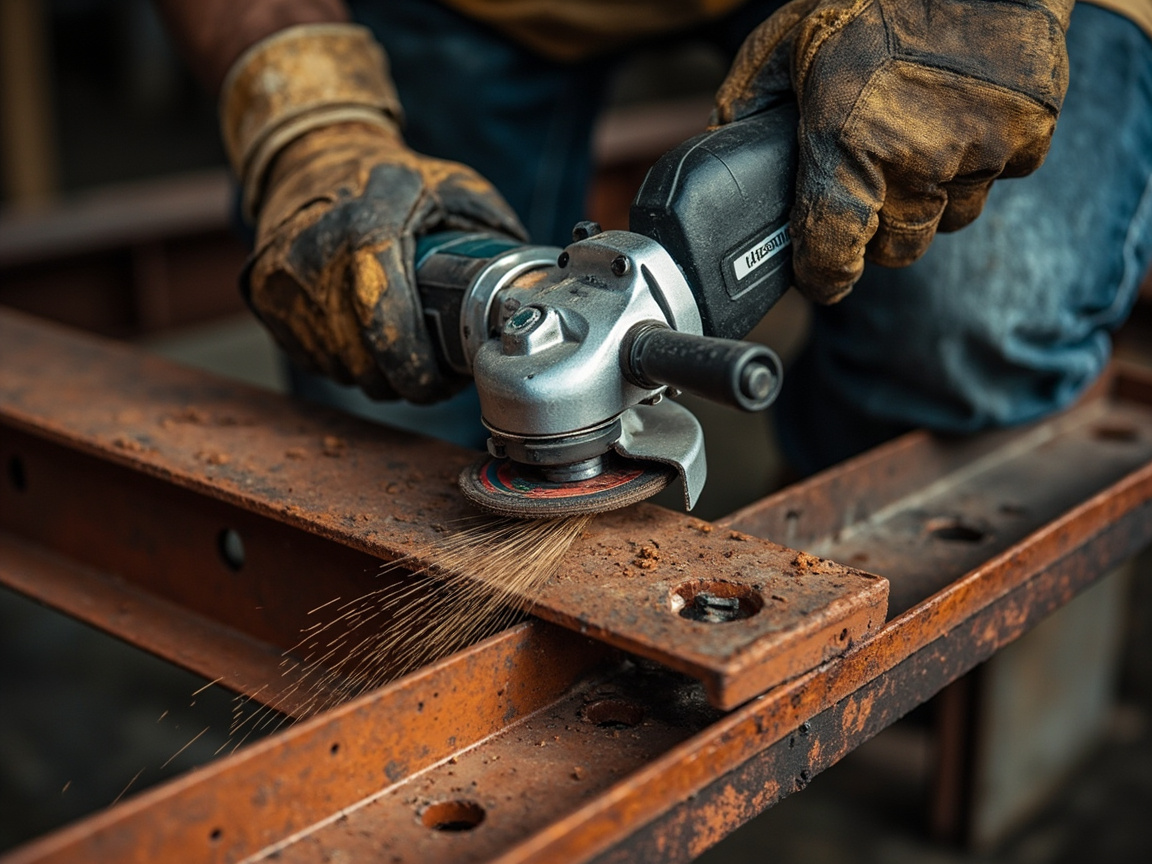
St3 è il grado più alto nella pulizia manuale e con utensili motorizzati (ISO 8501-1). La sua richiesta è: con spazzole di filo, ruote rotanti di filo, dischi, macchine per molatura elettriche e altri utensili, pulire l'acciaio completamente fino a rimuovere scaglie di ruggine mobili, oli, parti friabili di vecchi rivestimenti, e presentare il colore di base metallico, con superficie dotata di una certa rugosità (fornita dalle striature di molatura). La parola chiave è ”completamente” — St2 richiede solo ”rimozione di base degli strati friabili, mantenendo le scaglie di ossidazione aderenti”, mentre St3 richiede maggiore pulizia, più vicina al substrato metallico.
Negli archivi di ricerca, la preparazione superficiale della vernice antiruggine alchidica ammette esplicitamente ”o utensili motorizzati St3“ (secondo GB/T 25251-2010), a indicare che St3 è un'alternativa disponibile a Sa2.5 quando in cantiere non si dispone di condizioni di sabbiatura.
4.1 I limiti di capacità di St3
Occorre comprendere con chiarezza i limiti di St3: la pulizia con utensili motorizzati non può staccare intere scaglie di ossidazione aderenti come la sabbiatura, può trattare solo fino a ”nessuna ruggine e sporco evidentemente mobili nella zona visibile”. Pertanto:
- St3 è adatto a cantieri di manutenzione con corrosione lieve, scaglie di ossidazione sostanzialmente integre o impossibilità di fermare la produzione per sabbiare;
- l'adesione e la durabilità di St3 sono significativamente inferiori a Sa2.5, corrispondono generalmente a gradi di corrosione più bassi (come C2–C3 di ISO 12944);
- in corrosione grave (C4 e oltre) o ambienti immersi, St3 non deve essere la scelta principale, occorre sabbiare a Sa2.5 o superiore.
V. Scelta della preparazione superficiale in diverse condizioni di lavoro
La preparazione superficiale per vernice antiruggine non ha una risposta ”taglia unica”, il nucleo sta nel vedere se la condizione è nuova costruzioneomanutenzione, nonché lo stato attuale del substrato.
5.1 Acciaio strutturale nuovo: priorità a Sa2.5
Nelle officine, nei ponti e nelle cisterne nuove, l'acciaio in uscita dalla produzione presenta spesso una patina di ossidazione da laminazione. Se questa patina è ben aderente al substrato, prima della sabbiatura può offrire una protezione a breve termine; ma in caso di fallimento della verniciatura, gli spazi sotto la patina diventano un focolaio di corrosione. La migliore pratica per i progetti nuovi è quindi:
- Allestire in officina o nello stabilimento una cabina di sabbiatura, sabbiare l'intera superficie a Sa2.5, con rugosità controllata tra 30–75 µm;
- Dopo la sabbiatura applicare immediatamente un primer di officina (es. primer epossidico di officina) per prevenire la ruggine secondaria;
- Procedere con la sequenza "primer — strato intermedio — finitura".
Le condizioni di lavoro per le opere nuove dispongono di impianti di sabbiatura (attrezzature, possibilità di fermo produzione, possibilità di sollevamento), quindi Sa2.5 è la risposta standard, non c'è bisogno di accontentarsi di St3.
5.2 Manutenzione / cantiere su vecchia vernice: carteggiare a St3 se stessa tipologia di vernice
Impianti, tubazioni e strutture in acciaio già in esercizio, durante la manutenzione, spesso non possono essere fermati e portati in cabina di sabbiatura; in tal caso si ricorre alla pulizia con attrezzi motorizzati St3, seguendo il principio della "carteggiatura della stessa tipologia di vecchia vernice":
- Se il rivestimento originale è a base alchidica e ancora ben aderente, in manutenzione si puliscono i punti danneggiati e arrugginiti fino a St3, quindi si ritocca con vernice antiruggine e finitura alchidiche dello stesso tipo, evitando distacco o increspature dovuti all'incompatibilità di rivestimenti diversi;
- Se il rivestimento originale è già ampiamente degradato, occorre estendere la pulizia fino a Sa2.5 (se le condizioni lo permettono) e ripetere l'intera sequenza;
- La "stessa tipologia" è la chiave: ricoprire direttamente una vecchia vernice alchidica con una vernice bicomponente a forte solvente può fallire per rigonfiamento dello strato vecchio dovuto al solvente; in manutenzione si privilegino prodotti compatibili con il sistema originale.
Secondo la definizione St3 della ISO 8501-1, la pulizia per carteggiatura nella manutenzione di vecchie vernici deve "rimuovere completamente la vecchia vernice non aderente e la ruggine, esponendo il substrato metallico con rugosità", ed è proprio questa l'applicazione tipica di St3 nei cantieri di manutenzione.
5.3 Zone bruciate dalla saldatura: trattamento locale St3
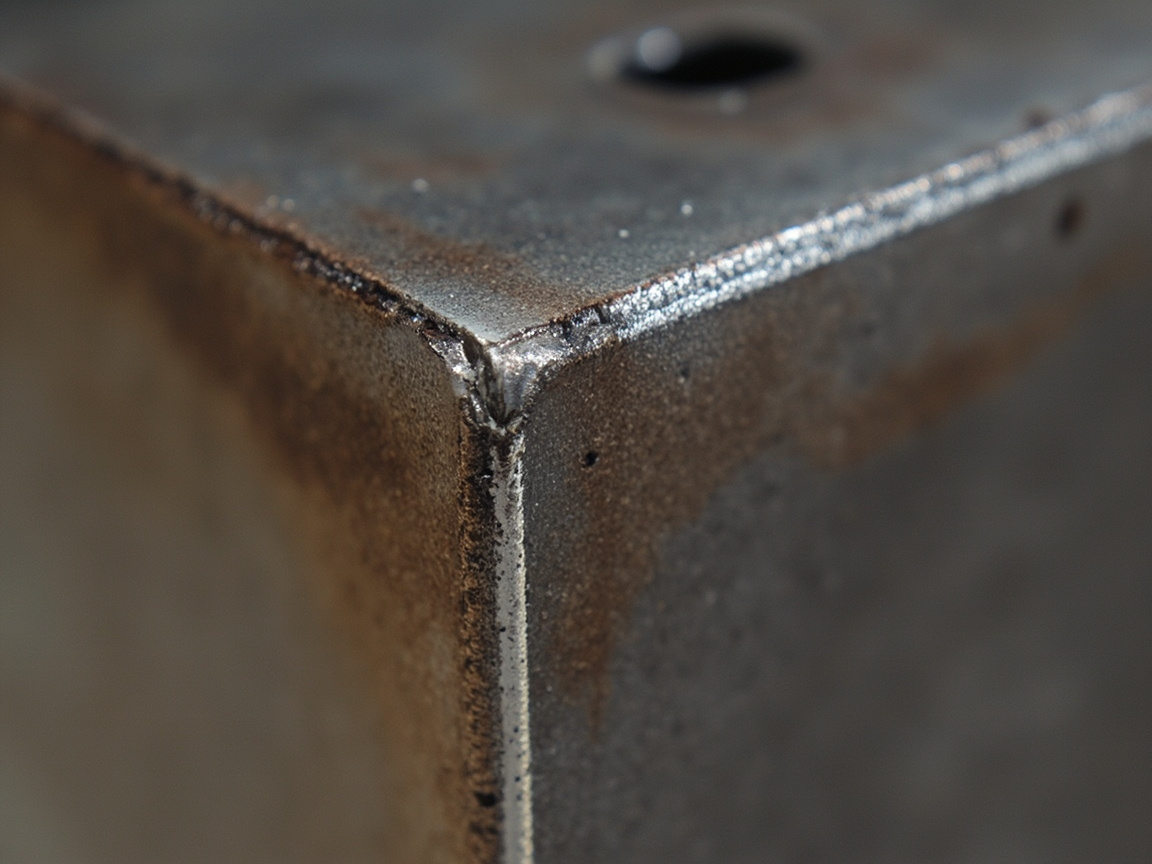
In opere nuove o di manutenzione, cordoni di saldatura e zone termicamente influenzate presentano spesso, a causa delle alte temperature di saldatura, patina di ossidazione da bruciatura, spruzzi e scolorimento; questi punti sono i punti deboli più soggetti a ruggine precoce. Il principio di trattamento:
- Dopo la saldatura, rimuovere prima la scoria e gli spruzzi;
- Sulle zone scolorite da bruciatura e sulle zone arrugginite vicine, carteggiare con attrezzi motorizzati fino a St3, se necessario con sabbiatura locale fino a Sa2.5;
- Quindi applicare un primer antiruggine, assicurando che lo spessore del film nella zona del cordone non sia inferiore a quello delle superfici piane.
Il trattamento St3 delle zone bruciate dalla saldatura, pur essendo locale, determina direttamente la durabilità dell'intero cordone e non può essere omesso. Anche nei requisiti di sistemi di prodotti come Jotun negli archivi si enfatizza普遍mente "i cordoni di saldatura, gli spigoli e le superfici di taglio richiedono una carteggiatura aggiuntiva", che in sostanza è una pulizia locale di livello St3.
Sei. Relazione tra Sa2.5 per vernice antiruggine e Sa2.5 per rivestimento industriale
I lettori chiedono spesso: il Sa2.5 citato per la vernice antiruggine e il Sa2.5 citato per il rivestimento protettivo industriale (es. vernice epossidica, vernice poliuretanica) sono la stessa cosa? La risposta è stesso standard, stesso livello, solo scenario applicativo diverso.
Secondo la ISO 8501-1, la definizione di Sa2.5 è unificata e non cambia in base al tipo di vernice. La differenza sta in:
- Vernice antiruggine (es. vernice alchidica antiruggine GB/T 25251-2010) prende Sa2.5 direttamente come premessa di applicazione, con rugosità di sequenza 30–75 µm;
- Rivestimento industriale (es. Jotacote Universal N10 di Jotun) raccomanda anch'esso Sa2.5 (ISO 8501-1), e nei requisiti di preparazione superficiale indica "acciaio al carbonio St 2 (minimo) / Sa 2½ (raccomandato)";
- Nel sistema ISO 12944-2018, Sa2.5 è la soglia comune di pulizia a getto per rivestimenti protettivi di strutture in acciaio ai vari livelli di corrosione C2–C5; che lo strato base sia un primer ricco di zinco, uno strato intermedio epossidico o una finitura poliuretanica, tutti si basano su un substrato Sa2.5.
In altre parole, il Sa2.5 della vernice antiruggine è parte del sistema Sa2.5 del rivestimento industriale. Il primer antiruggine, come prima mano della sequenza "primer — intermedio — finitura", ha spesso i requisiti di preparazione superficiale più severi, perché determina direttamente l'adesione dell'intero sistema al substrato. Compreso questo, non si deve prendere "per la vernice antiruggine basta una carteggiata" come esperienza.
Sette. Tabella di confronto dei livelli di preparazione superficiale (core)
Mettendo insieme i livelli precedenti, una tabella ne confronta definizione, effetto ottenibile, rugosità tipica e scenario applicativo, per facilitare la scelta in cantiere.
| Livello | Fonte standard | Metodo di pulizia | Effetto ottenibile | Rugosità tipica | Scenario applicativo |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Getto leggero | Rimuove solo impurità sciolte, lascia molta patina e ruggine | Bassa | Quasi inutile per anticorrosione |
| Sa 2 | ISO 8501-1 | Getto | La maggior parte di patina, ruggine e vecchia vernice rimossa, ammessa leggera scoloritura | Media | Primer protettivo generico (bassa corrosione) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Getto completo | Livello quasi bianco, solo lievissime macchie di colore | 30–75 µm | Primer antiruggine, raccomandazione generale rivestimento industriale (C2–C5) |
| Sa 3 | ISO 8501-1 | Getto a bianco | Lucentezza metallica uniforme su tutta la superficie, nessuna impurità visibile | Alta | Pareti interne cisterne, grado alimentare, estremo (CX) |
| St 2 | ISO 8501-1 | Manuale/motorizzato | Rimozione di base degli strati sciolti, mantiene patina aderente | Bassa | Minimo, ambiente lieve |
| St 3 | ISO 8501-1 | Attrezzi motorizzati | Pulizia completa fino al substrato metallico, con rugosità | Medio-bassa | Cantiere di manutenzione, carteggiatura stessa tipologia vecchia vernice, zone bruciate da saldatura (C2–C3) |
Il senso di questa tabella è: quando su un disegno o una specifica si legge "preparazione superficiale Sa2.5", si deve immediatamente associare all'intero pacchetto "rugosità 30–75 µm + attrezzatura di sabbiatura + standard visivo quasi bianco", e non semplicemente interpretarlo come "togliere la ruggine".
Otto. Meccanismo di preparazione superficiale e adesione
Perché Sa2.5 ha un'adesione molto migliore di St3? Comprenderlo meccanicamente, ci sono due vie:
- Aggancio meccanico (ancoraggio): la sabbiatura crea ancoraggi di 30–75 µm come innumerevoli microganci; il film di vernice, una volta indurito, vi si incastra formando un forte legame meccanico. I graffi dello St3 con attrezzi motorizzati sono più superficiali e irregolari, l'ancoraggio è naturalmente più debole.
- Pulizia dell'interfaccia: Sa2.5 rimuove patina, ruggine e sali solubili, esponendo una superficie metallica attiva favorevole all'adsorbimento dei gruppi polari della vernice; St3 lascia spesso patina aderente e sali, esiste un "strato limite debole" all'interfaccia, che con l'acqua si stacca facilmente.
Inoltre, i sali solubili residui (es. ioni cloro) assorbono umidità e distruggono l'adesione, quindi dopo la sabbiatura a volte si deve fare rilevamento sali (es. metodo Bresle), anello spesso trascurato ma cruciale nel sistema Sa2.5. Per strutture in acciaio in ambienti marini o ad alta nebbia salina presso impianti chimici, il controllo dei sali è altrettanto importante di Sa2.5.
Nove. Soluzioni fattibili in cantiere e limiti
La scelta del livello non deve guardare solo all'ideale tecnico, ma anche alle condizioni di cantiere. Ecco vincoli comuni e risposte:
- Senza attrezzatura di sabbiatura / impossibilità di fermo: si può solo optare per St3 con attrezzi motorizzati, accettando una durabilità inferiore, adatto ad ambienti lievi C2–C3 o manutenzione temporanea.
- Spazi confinati / impianti in esercizio: la sabbiatura produce molto pulviscolo e problemi di recupero dell'abrasivo, spesso si passa a St3 o sabbiatura locale + recupero a vuoto.
- Vecchia vernice con piombo / pigmenti nocivi: la carteggiatura con attrezzi motorizzati produce polveri tossiche, serve carteggiatura umida o a vuoto con protezione, vietata la carteggiatura a secco con dispersione di polveri.
- Forme complesse / cordoni interni: la sabbiatura non arriva agli angoli ciechi, serve integrare con attrezzi motorizzati fino a St3, poi verniciare l'insieme.
- Temperatura e umidità e punto di rugiada: sia Sa che St, prima della verniciatura dopo il trattamento si deve controllare il punto di rugiada (temperatura substrato almeno 3℃ sopra il punto di rugiada), l'umidità relativa (solitamente ≤ 85%) e la temperatura (5–35℃), altrimenti la ruggine ricompare prima della verniciatura.
Si vede che St3 non è "lavoro scadente", ma soluzione fattibile in condizioni di cantiere; ma il suo uso deve avere chiara previsione del livello di corrosione e pianificazione del ciclo di manutenzione, non un vago "carteggia un po'".
Dieci. Controllo qualità: non solo a occhio
Una preparazione superficiale idonea deve essere verificabile e accettabile, si consiglia di inserire i seguenti mezzi nel colloquio tecnico e nel verbale di accettazione:
- Valutazione visiva:confrontare con le foto standard ISO 8501-1 per confermare il grado Sa/St;
- Rugosità: utilizzare nastro adesivo di replicazione + rugosimetro o campioni di confronto, per confermare che rientri in 30–75 µm (per primer antiruggine abbinato);
- Sali: metodo con patch Bresle per rilevare i sali solubili; se in eccesso, è necessario pulire nuovamente o risciacquare;
- Grado di pulviscolo: metodo del nastro adesivo a pressione ISO 8502-3, per confermare che la superficie sia priva di polvere superficiale;
- Monitoraggio del tempo di riferimento: l'intervallo tra sabbiatura e applicazione del primer deve essere il più breve possibile; se superato, è necessaria una nuova ispezione.
Scrivere questi come voci di accettazione può evitare dispute del tipo "sembrava uguale, ma dopo sei mesi arrugginisce".
XI. Errori comuni nel trattamento superficiale
Errore uno: usare St3 al posto di Sa2.5. In ambienti ad alta corrosione, sostituire la sabbiatura con la levigatura a utensili motorizzati riduce drasticamente adesione e durata.
Errore due: rimuovere la ruggine ma non controllare la rugosità. Sabbiatura eccessiva o insufficiente, ancoraggio non compreso tra 30–75 µm, causa scopertura del fondo o mancata presa.
Errore tre: non verniciare a lungo dopo la sabbiatura. In ambienti umidi la ruggine riaffiora in poche ore, vanificando il lavoro; è necessario un primer di officina abbinato o controllare l'intervallo.
Errore quattro: ignorare i sali solubili. Strutture in acciaio costiere o in impianti chimici sabbiate ma non testate per i sali, con residui di cloruri che causano bolle precoci.
Errore cinque: sovrapporre vernici a forte solvente su vecchie vernici a caso. Senza seguire il principio "stesso tipo", applicare vernice a due componenti a forte solvente su vecchio strato alchidico causa rigonfiamento e grinze per solvente.
Errore sei: non trattare gli spruzzi di saldatura. I punti di scoria e spruzzi saldati diventano sorgenti di corrosione, causando il precoce fallimento dell'intera saldatura.
XII. Suggerimenti di abbinamento con Kexin New Materials
Kexin New Materials (kexinMaterials) nel progetto di primer antiruggine e rivestimenti protettivi industriali enfatizza il principio "il grado di trattamento superficiale viene prima": che tu scelga una vernice antiruggine alchidica o un sistema antiruggine a base d'acqua / epossidico, nei documenti di abbinamento indicheremo chiaramente il Sa2.5 raccomandato (rugosità 30–75 µm), nonché il limite di pulizia a utensili motorizzati St3 per scenari di manutenzione. Il vantaggio è che l'utente, ricevendo il rivestimento, riceve anche lo standard chiaro "a che livello preparare il substrato", invece di procedere per tentativi ed esperienza.
Per i nuovi progetti, suggeriamo di procedere con il flusso di officina "sabbiatura Sa2.5 + primer di officina + rivestimento antiruggine principale"; per la manutenzione di apparecchiature in esercizio, si esegue il piano in sito "levigatura dello stesso tipo di vecchia vernice a St3 + sabbiatura locale di integrazione + ritocco compatibile". È necessario comunicare al team tecnico tre informazioni: "grado di corrosione (C2–C5 di ISO 12944), possibilità di fermo produzione, sistema di vecchia vernice esistente", così da fornire trattamento superficiale e abbinamento rivestimento mirati, anziché raccomandare genericamente una certa vernice antiruggine.
Inoltre, la qualità del trattamento superficiale influisce anche sull'adesione dei sistemi a base d'acqua: sia per vernici antiruggine a solvente che a base d'acqua, il grado di base è il presupposto. Per le differenze di adesione tra vernice a base d'acqua e vernice a olio, si può consultare Confronto adesione vernice a base d'acqua e a olio; i requisiti speciali di verniciatura a base d'acqua su temperatura/umidità e asciugatura/indurimento sono spiegati sistematicamente in Asciugatura e indurimento vernice a base d'acqua. Per scenari di rinnovo che passano a sistema a base d'acqua su vecchia vernice alchidica, si può anche leggere Ricopertura a base d'acqua su vernice a olio, con indicazioni operative più specifiche su trattamento del vecchio strato e test di compatibilità.
XIII. Scrivere il trattamento superficiale in norme e consegne
Infine, suggerimenti operativi per personale di ingegneria e acquisti:
- Nei documenti tecnici di acquisto rivestimenti, inserire come clausole obbligatorie "grado trattamento superficiale Sa2.5 (ISO 8501-1), rugosità 30–75 µm, punto di rugiada superiore di 3℃, umidità relativa ≤ 85%";
- I progetti di manutenzione devono specificare separatamente i requisiti "levigatura dello stesso tipo di vecchia vernice St3, levigatura locale St3 su bruciature da saldatura";
- Accettazione con controllo visivo + rugosità + sali, conservare i registri;
- Elencare separatamente tempi e costi del trattamento superficiale, per evitarne la compressione abituale.
Il trattamento superficiale sembra "un lavoro grossolano prima dell'avvio", ma è in realtà la base tecnica dell'intero sistema anticorrosione. Se si esegue bene questa fase, la vernice antiruggine può davvero esprimere la sua durata protettiva attesa.
XIV. Matrice di grado di corrosione ISO 12944 e trattamento superficiale
Correlare il grado di trattamento superficiale all'ambiente corrosivo è il passo più utile nel design di abbinamento. Secondo ISO 12944-2018, gli ambienti corrosivi dell'acciaio vanno da basso ad alto suddivisi in C2 (basso), C3 (medio), C4 (alto), C5 (molto alto) e CX (estremo, offshore), oltre agli ambienti immersi Im1–Im3. I diversi gradi hanno soglie minime diverse per il trattamento superficiale, determinando direttamente quanto dura l'abbinamento antiruggine:
- C2–C3 (corrosione da bassa a media, es. interni asciutti, atmosfera urbana comune): ammette pulizia a utensili motorizzati St3, corrispondente a vernice antiruggine alchidica per protezione leggera, molto usata in manutenzione;
- C4 (corrosione alta, es. atmosfera industriale, aree costiere): si raccomanda sabbiatura Sa2.5, rugosità 30–75 µm, con primer antiruggine epossidico o a base d'acqua, per durabilità medio-lunga;
- C5–CX (molto alto a estremo, es. piattaforme offshore, impianti chimici, zone con nebbia salina): obbligatorio Sa2.5 o localmente Sa3, con primer zincante e sistema multistrato "primer—intermedio—finitura", non ci si può aspettare che una sola vernice antiruggine regga.
La chiave di questa matrice è: il grado di trattamento superficiale non è mai un indicatore isolato, ma un parametro di sistema legato a "ambiente corrosivo + abbinamento rivestimento + durata di progetto (bassa L, media M, alta H, molto alta VH di ISO 12944)". Nei documenti di abbinamento, si devono scrivere insieme grado di corrosione, durata attesa e grado Sa/St, per eliminare la casualità in sito di "scegliere il grado a sensazione". Gli archivi di ricerca confermano: Jotun Barrier 80 UHS in C5 raggiunge durata "molto alta (VH)", proprio sul presupposto di base sabbiata qualificata e adeguato abbinamento zincante. In altre parole, sbagliare il grado non si recupera con la vernice antiruggine più costosa.
Domande frequenti
1. In cosa differiscono Sa2.5 e St3 nel trattamento superficiale antiruggine?
Sa2.5 è sabbiare l'acciaio a "quasi bianco", quasi senza ruggine o ossidi visibili, creando ancoraggio 30–75 µm; St3 è pulire "a fondo" a metallo nudo con utensili motorizzati (smerigliatrice, spazzole metalliche), ma non si può rimuovere interamente ossidi aderenti, e la rugosità è minore. Differiscono di vari volte in adesione e durabilità: Sa2.5 per heavy-duty, St3 per manutenzione e ambienti leggeri.
2. Perché la rugosità di sabbiatura antiruggine deve essere 30–75 µm?
Secondo dati GB/T 25251-2010 della vernice antiruggine alchidica, l'intervallo di rugosità abbinato è 30–75 µm. Il limite inferiore garantisce l'ancoraggio meccanico del film, il superiore evita ferro scoperto in punta e pori per aria nei solchi. Si abbina allo spessore monomano del primer (solitamente 60–80 µm) per una barriera continua e densa.
3. Le nuove strutture in acciaio devono obbligatoriamente usare sabbiatura Sa2.5?
Se possibile sabbiare (attrezzatura, fermo produzione, sollevamento), Sa2.5 è la risposta standard ed è il grado raccomandato generale per primer come vernice antiruggine alchidica ed epossidica (ISO 8501-1). Solo in manutenzione in sito non sabbiabile si passa a St3 con utensili motorizzati.
4. Perché in manutenzione vecchia vernice si deve "levigare St3 stesso tipo"?
Ricoprire a caso con vernice a due componenti a forte solvente può rigonfiare il vecchio strato e causare difetti. Seguendo "stesso tipo di vecchia vernice", su vecchio alchidico si ritocca con alchidica antiruggine dello stesso tipo e si leviga a St3 con utensili motorizzati, evitando incompatibilità: pratica sicura per manutenzione in sito.
5. Come trattare le bruciature da saldatura?
La zona termicamente influenzata ha spesso ossidi da bruciatura, spruzzi e discolazioni, punti ad alta corrosione precoce. Rimuovere scoria/spruzzi, poi levigare a St3 con utensili motorizzati (se necessario sabbiatura locale integrativa a Sa2.5), quindi primer antiruggine, garantendo spessore saldatura non inferiore alla superficie piana.
6. Sa2.5 per vernice antiruggine e Sa2.5 per rivestimento industriale sono la stessa norma?
Sì, stessa norma (ISO 8501-1), definizione unica, non cambia con il tipo di vernice. Sa2.5 del primer antiruggine è parte del sistema di rivestimento protettivo industriale (ISO 12944-2018), come prima fase di abbinamento "primer—intermedio—finitura", spesso la più severa sul trattamento superficiale.
7. Entro quanto tempo dopo la sabbiatura si deve verniciare il primer?
Il più breve possibile, per evitare riferruginizzazione. In umidità alta può avvenire in poche ore, quindi dopo sabbiatura di solito si usa primer di officina o si controlla strettamente l'intervallo e si reispeziona. Prima della verniciatura controllare punto di rugiada (temp. substrato > punto di rugiada +3℃) e umidità relativa (solitamente ≤ 85%).
8. Si può usare St3 a utensili motorizzati in ambiente ad alta corrosione?
Non consigliato. St3 non rimuove del tutto ossidi aderenti, adesione e durabilità ben inferiori a Sa2.5, di solito per ambienti leggeri C2–C3 di ISO 12944. Da C4 in su o immersi, sabbiare a Sa2.5 o oltre.
9. Nel trattamento superficiale bisogna testare i sali solubili?
Necessario per ambienti marini o vicino a impianti chimici ad alta nebbia salina. Cloruri residui assorbono umidità e distruggono adesione; si usa patch Bresle, se eccesso ripulire o risciacquare. Controllo sali importante quanto Sa2.5.
10. Come accettare se il trattamento superficiale è qualificato?
Si consiglia visivo (foto standard ISO 8501-1) per grado Sa/St, rugosimetro per 30–75 µm, metodo Bresle per sali, metodo nastro a pressione ISO 8502-3 per pulviscolo, e scrivere queste voci nel verbale di accettazione conservando i registri.
Letture supplementari
- Confronto tra l'adesione del rivestimento a base d'acqua e della vernice a olio:dai meccanismi di interfaccia alle differenze misurate, comprendere il prerequisito comune del grado di preparazione superficiale per l'adesione di diversi tipi di rivestimento.
- Ricopertura di vernice a olio con rivestimento a base d'acqua:linee guida operative per la rigenerazione di vecchie superfici in vernice alchidica in un sistema a base d'acqua e per i test di compatibilità, in risposta allo scenario di manutenzione St3 di questo articolo.
- Vernice poliuretanica per legno (vernice PU per legno):esaminare la verniciatura protettiva per legno attraverso scenari applicativi trasversali, a formare con la protezione antiruggine per strutture in acciaio di questo articolo un confronto complementare "metallo—legno" (lettura correlata).