Introduzione: le condotte del gas naturale — il rivestimento deve sia "prevenire la corrosione" sia "aiutare a risparmiare gas"
Nei costi operativi dei gasdotti a lunga distanza, >>60% è rappresentato dal consumo energetico dei compressori (per spingere il gas a superare la resistenza interna della parete della tubazione). Ogni riduzione di 5 μm della rugosità superficiale della parete (Ra) comporta una diminuzione della resistenza al trasporto del gas di circa il 5%-8% e una riduzione del consumo energetico dei compressori del 3%-5%. Per gasdotti di migliaia di chilometri, ciò permette di risparmiare ogni anno da alcuni milioni a decine di milioni di yuan in spese energetiche. Il rivestimento interno epossidico liquido senza solvente (100% VS/spessore del film secco monostrato >65 μm) riduce la rugosità interna del tubo in acciaio da Ra 30-60 μm dell'acciaio nudo a <5 μm, offrendo al contempo una protezione anticorrosione a lungo termine in ambienti corrosivi da 60-80 °C — combinando la doppia funzione di riduzione della resistenza e protezione anticorrosione.
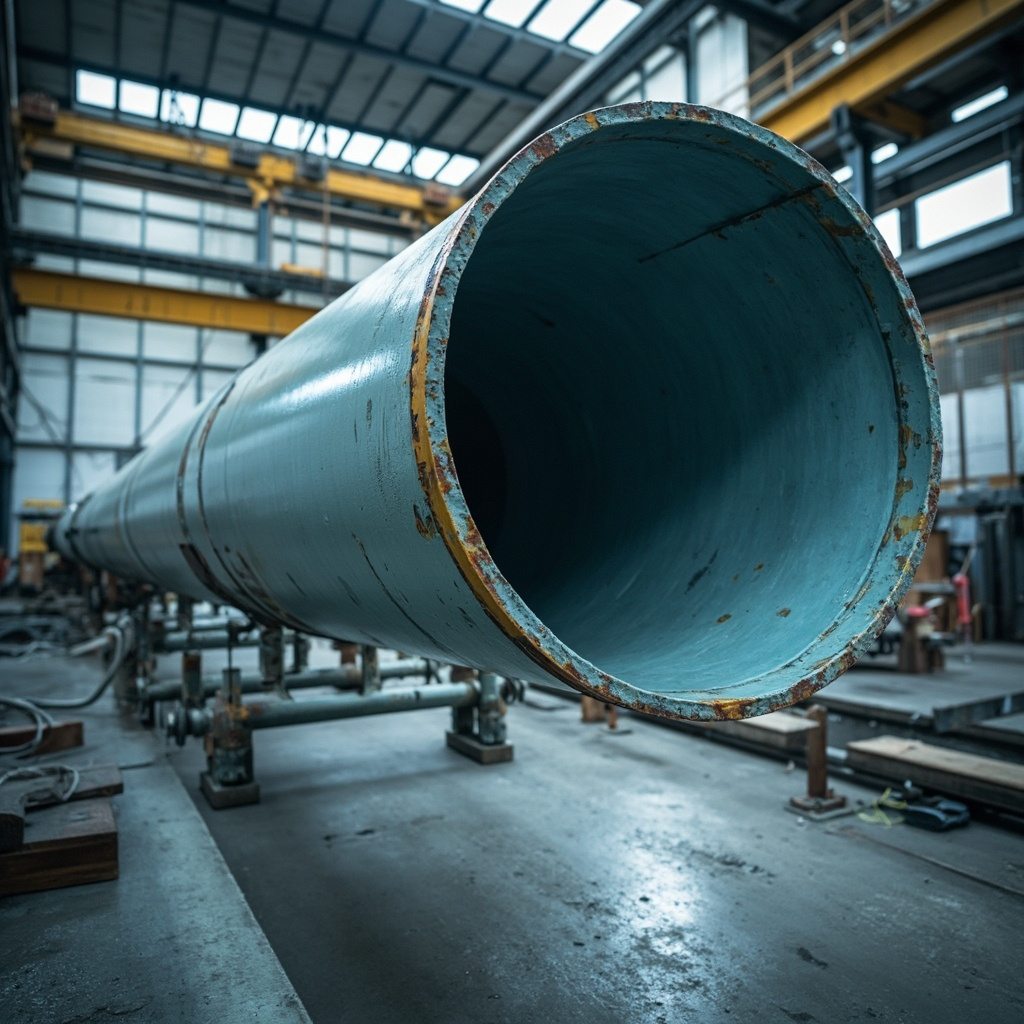
I. Parametri prestazionali chiave del rivestimento interno dei tubi (standard API RP 5L2)
| Indicatore di prestazione | Requisito standard (API RP 5L2) | Valore tipico misurato epossidico senza solvente | Metodo di prova |
|---|---|---|---|
| Spessore del film secco (DFT) | >65μm (singola passata) | 80-120μm | Spessimetro a film secco (specifico per parete interna tubo) |
| Rugosità superficiale (Ra) | <5μm (requisito di riduzione attrito) | 2-4μm | Rugosimetro a tastatore |
| Adesione (metodo di strappo) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| Pori | 0 (zero pori) | 0 | Scintillatore ad alta tensione (1500V/65μm DFT) |
| Resistenza alla nebbia salina (ASTM B117) | >500h (incisione a croce) | >1500h | ASTM B117 + valutazione ISO 4628 |
II. Panoramica comparativa dei parametri tecnici
| Indicatori tecnici | Requisiti standard | Livello di alta qualità | Metodo di rilevamento |
|---|---|---|---|
| Adesione | ≥3MPa | ≥5MPa | Metodo di trazione ISO 4624 |
| Resistenza alla nebbia salina | ≥500h | ≥1000h | ASTM B117 |
| Resistenza agli agenti atmosferici (QUV) | ≥1000h ritenzione lucido>50% | ≥3000h ritenzione lucido>80% | ISO 16474-3 |
| Contenuto VOC | Conforme allo standard GB | Inferiore al limite del 50% | GB/T 23985 |
| Finestra di applicazione | 5-35°C | -10~40°C (ampio intervallo di temperatura) | Condizioni raccomandate TDS |

II. Processo di spruzzatura APCA
La spruzzatura del rivestimento interno delle tubazioni adotta il processo APCA (Airless Plural Component Application / applicazione airless bicomponente ad alta pressione) — (1) la vernice base e l'indurente rimangono separati prima di entrare nella pistola — vengono convogliati alla testa della pistola tramite due linee di riscaldamento indipendenti (la temperatura di ciascuna linea è di 50-60°C per ridurre la viscosità); (2) nella camera di miscelazione della pistola avviene una miscelazione istantanea in rapporto 1:1 (o secondo la proporzione della formula); (3) l'ugello rotativo (Rotary Spray Nozzle) ruota su se stesso a 3000-8000 rpm — rivestendo uniformemente la parete interna della tubazione; (4) l'ugello avanza a velocità costante lungo l'asse della tubazione a 0,3-1 m/s. Per le tubazioni di grande diametro Ø500-1420 mm, si utilizza un robot strisciante per spruzzatura tubazioni (Crawler) — il robot è dotato di illuminazione + telecamera + ugello di spruzzatura — l'operatore lo comanda da remoto all'esterno della bocca della tubazione.
La verniciatura del rivestimento interno della tubazione deve essere completata **sulla linea di produzione della tubiera** (prefabbricazione in fabbrica) — le tubazioni già saldate in sito (in campo) non possono praticamente essere rivestite internamente. Di conseguenza, la zona di saldatura della tubazione (Field Joint) è il "lucernario" del rivestimento interno e non può essere protetta dal rivestimento interno — è necessario compensare con il rivestimento esterno e la protezione catodica.
Approfondimento tecnico: metodo di ottimizzazione sistematica dei parametri di processo (DOE - Design of Experiments)
L'ottimizzazione del processo produttivo delle vernici non dovrebbe fare affidamento sul "metodo tenta-ed-erra" ma adottare il metodo scientifico del DOE (Design of Experiments). Prendendo come esempio il processo di dispersione: i fattori che influenzano la qualità (velocità lineare/tempo/taux di riempimento/temperatura), 4 fattori ciascuno a 3 livelli, richiederebbero 81 esperimenti a fattoriale completo; il DOE con esperimenti ortogonali L9 (9 volte) o con metodo della superficie di risposta (27 volte) riduce drasticamente il numero di esperimenti, ottenendo allo stesso tempo gli effetti principali e le interazioni di ciascun fattore. Ad esempio, si scopre che "l'interazione velocità lineare × tempo è significativa": alta velocità lineare + breve tempo e bassa velocità lineare + lungo tempo possono raggiungere lo stesso effetto di dispersione, ma il primo caso consente un risparmio energetico >20%.
Nell'analisi DOE l'interpretazione del valore P — P95% di confidenza). L'analisi DOE restituisce come output finale un insieme di modelli predittivi (equazioni di regressione polinomiale) — inserendo velocità lineare/tempo/temperatura → si prevedono finezza/viscosità/lucentezza — fornendo agli ingegneri delle formulazioni uno strumento di "ottimizzazione digitale delle formulazioni".
Pratica di settore: dal "tatto del vecchio esperto" alla "standardizzazione dei parametri"
La sfida comune dell'industria delle vernici: quando i vecchi maestri esperti vanno in pensione, portano con sé il "tatto" (resistenza alla miscelazione/raschiatura sulla piastra di finezza/osservazione a occhio del lucido del film umido) — i nuovi dipendenti non possono replicarlo. Trasformare il "tatto" in parametri standard quantificabili (1) resistenza alla miscelazione → lettura del viscosimetro; (2) raschiatura sulla piastra di finezza → lettura della piastra di finezza (μm); (3) lucido del film umido → glossmetro (valore GU). La "scheda dei parametri standard" di ogni processo è affissa accanto all'attrezzatura — i nuovi dipendenti operano in base alla "scheda" anziché "a sensazione". La "standardizzazione dei parametri" è un passo chiave perché la fabbrica di vernici passi dalla "bottega" alla "fabbrica".
Domande frequenti
Q1: Come si quantifica l'effetto di risparmio energetico e riduzione della resistenza del rivestimento interno della tubazione?Attraverso il "Fattore di Efficienza (Efficiency Factor)" EF=portata reale del gas/(portata teorica della tubazione liscia)×100%. Per un tubo di acciaio nudo senza rivestimento interno EF≈92%-95%, dopo il rivestimento interno EF≈98%-100%. Ogni aumento di 1% di EF — per una tubazione del gas di 1000 km/Ø1000 mm — consente un risparmio annuo di energia dei compressori di circa 2-5 milioni di yuan.
Q2: Perché la vernice epossidica senza solvente deve essere riscaldata durante la spruzzatura interna delle tubazioni?La vernice epossidica senza solvente ha una viscosità a temperatura ambiente >5000mPa·s — impossibile da spruzzare per atomizzazione. Riscaldata a 50-60°C la viscosità scende a <1000mPa·s — atomizzabile. Ma il riscaldamento riduce il Pot Life — a 50°C il Pot Life può essere solo di 20-40 min contro 2-4 h a temperatura ambiente — è necessario usare il sistema di miscelazione in linea APCA (spruzzatura immediata dopo la miscelazione/senza pre-miscelazione).
Q3: Effetti della deviazione del rapporto di miscelazione APCA (es. 1:0.9 o 1:1.1) sulle prestazioni del rivestimento?Grave! Deviazione del rapporto vernice principale/indurente >5% — squilibrio del rapporto NCO/OH — >10% di deviazione → indurimento incompleto del rivestimento (durezza↓/resistenza chimica↓) o sovra-indurimento (fragilità). La pompa dosatrice del sistema APCA deve essere calibrata quotidianamente — verificando la precisione del rapporto pesando il peso di uscita effettivo dei due componenti in 1 minuto.
Q4: Come viene effettuato il controllo qualità della verniciatura interna delle tubazioni?(1)Il robot di ispezione delle tubazioni a cingoli (Crawler/con sonda DFT + elettrodo per rilevamento pori + telecamera) esegue automaticamente lungo la parete interna della tubazione a 0.2-0.5 m/s l'ispezione misurando DFT e pori — è considerato idoneo il >99% della lunghezza totale della tubazione;(2)Il DFT viene misurato ogni 10 m;(3)Il rilevamento dei pori copre il 100% della lunghezza totale. Il grado di automazione del controllo qualità della verniciatura interna è superiore a quello del rivestimento esterno (il rivestimento esterno richiede ispezione manuale — le tubazioni grandi possono essere ispezionate manualmente all'interno/le tubazioni piccole dipendono dai robot).
Q5: Cosa fare se il rivestimento interno della saldatura di campo (Field Joint) della tubazione non può essere applicato?La zona di saldatura è larga circa 200-300 mm — senza protezione del rivestimento interno — questa parte della parete interna della tubazione è esposta. Due strategie di compensazione: (1) utilizzare tratti di tubo per saldatura realizzati in lega resistente alla corrosione (CRA/acciaio inossidabile 316L) (tubo composito meccanico) — costo elevato; (2) combinazione di rivestimento esterno sulla saldatura + protezione catodica (CP) — la corrente CP produce anche un effetto di protezione catodica sulla parete interna della tubazione in corrispondenza della saldatura — questa è la soluzione standard per le tubazioni di trasporto a lungo raggio.
Q6: La "spigolatura" (Pigging) delle tubazioni con rivestimento interno danneggia il rivestimento interno?C'è un lieve danno ma accettabile. Le spazzole in filo di acciaio e le coppe raschianti in poliuretano del pig (Pig) causano, con l'attrito a lungo termine sul rivestimento interno, un assottigliamento graduale dello spessore del rivestimento (circa 1-3 μm di riduzione ogni 100 spigolature). La frequenza di spigolatura della tubazione (1-4 volte all'anno / a seconda della velocità di deposizione delle impurità all'interno del tubo) ha un impatto cumulativo sulla vita utile del rivestimento, pertanto è necessario prevedere un margine di usura nello spessore di progettazione del rivestimento.
Q7: Requisiti di resistenza alla pressione del rivestimento per condotte a gas naturale ad alta pressione?Il rivestimento stesso non deve sopportare pressione (è il tubo in acciaio a farlo), ma il rivestimento deve evitare la formazione di bolle (bollitura RGD) dovuta all'espansione del gas che fuoriesce dai microfori del rivestimento durante la decompressione rapida del gas (Rapid Gas Decompression) — questo è il parametro di prova chiave che distingue il rivestimento interno per gas naturale da quello per condotte di liquidi (ISO 23936-2/NORSOK M-710). Gli epossidici senza solvente, grazie all'elevata densità di reticolazione, offrono una buona resistenza al RGD.
Q8: Il "lucido" del rivestimento interno ha un significato funzionale?Sì. Una superficie del rivestimento interno ad alto lucido (>85GU/60°) è più liscia → il coefficiente di attrito tra il gas e la parete del tubo è più basso → l'effetto di riduzione della resistenza è migliore. Il lucido iniziale del rivestimento interno e il tasso di mantenimento del lucido dopo il servizio sono indicatori indiretti della persistenza della riduzione della resistenza.
Q9: Qual è la differenza sostanziale nella formulazione tra il rivestimento interno e il rivestimento esterno della tubazione (3PE/FBE)?Il rivestimento interno (epossidico liquido) — bassa viscosità (riscaldato a 50-60°C) / il metodo di applicazione è a spruzzo — è orientato alla riduzione dell'attrito (liscezza della superficie) e alla resistenza alla corrosione acida da tracce di H₂S/CO₂ nei gas. Il rivestimento esterno (3PE/FBE/polveri) — solido / il metodo di applicazione è per estrusione o fusione della polvere — è orientato alla resistenza meccanica agli urti (pietre nel riempimento) e alla corrosione da suolo/acque sotterranee. I requisiti prestazionali del rivestimento interno ed esterno sono molto diversi — le formulazioni non sono intercambiabili.
Q10: Requisiti speciali per il rivestimento delle condutture per idrogeno (Hydrogen Pipeline)?L'idrogeno, in quanto molecola più piccola, presenta permeabilità e rischio RGD molto superiori rispetto al gas naturale. Il rivestimento interno delle condutture per idrogeno deve superare il test RGD ISO 23936-2 (atmosfera di idrogeno/100bar → decompressione rapida/10 cicli/nessuna formazione di bolle). Gli epossidici senza solvente standard mostrano una tendenza alla formazione di bolle in condizioni RGD con idrogeno significativamente maggiore rispetto al gas naturale — è necessario un aggiornamento della formulazione (densità di reticolazione più alta + porosità più bassa).
Letture correlate
Riassunto
I rivestimenti interni epossidici liquidi senza solvente per tubazioni (API RP 5L2/DFT > 65 μm/Ra 20 anni). Il processo APCA di spruzzatura airless riscaldata a due componenti è la tecnologia chiave per la verniciatura interna delle tubazioni. La verniciatura interna delle tubazioni deve essere eseguita nello stabilimento di produzione dei tubi — le saldature in cantiere non possono essere ritoccate. Kexin New Materials fornisce ai clienti del settore tubazioni una gamma completa di prodotti per rivestimenti interni ed esterni e supporto tecnico per la spruzzatura APCA.