La sedimentazione delle paste coloranti per fondo all'acqua è il fenomeno per cui, durante la conservazione in contenitore chiuso e fermo, le particelle di pigmento di una pasta tintometrica all'acqua migrano dalla zona di lavoro della vernice verso il fondo del barattolo, per effetto della differenza di densità, delle attrazioni fra particelle e della perdita di viscosità strutturale; ne risultano tre stati distinti e riconoscibili di instabilità: sedimento morbido, sedimento duro e separazione con sovernatante limpido. La redisperdibilità è invece la capacità del sistema di tornare a uno stato uniforme e utilizzabile dopo un apporto di energia di agitazione definito. La sua rilevanza ingegneristica è concreta: il colorante è il «riferimento di concentrazione» della formula tintometrica e, non appena la frazione volumetrica di pigmento fra strato superiore e inferiore cessa di essere uniforme, lo stesso codice formula produce due colori diversi fra inizio e fine vita a scaffale: il problema non è nella formula, ma nel fatto che al momento del prelievo la composizione del cucchiaio di vernice è già variata.
Il caso reale di un centro tintometrico regionale: un barattolo da 0,41 L di colorante nero all'acqua era rimasto undici mesi (11 mesi) sullo scaffale delle tinte senza mai essere rivoltato. All'apertura, lo strato superiore appariva grigiastro e nettamente più fluido; la spatola, lasciata cadere secondo il metodo di caduta libera di GB/T 6753.3-1986, attraversò il sovernatante limpido e incontrò resistenza a circa 25 mm, toccando il fondo solo a forza: sul fondo giaceva un blocco scuro e compatto che la lama della spatola spostava con grande difficoltà; ciononostante, dopo circa 4 min di agitazione manuale il prodotto tornò comunque a essere una vernice omogenea, per un punteggio di sedimentazione pari a 2 sulla scala della norma. Il tintometrico prelevò da quel barattolo secondo il codice formula originale e confrontò il risultato con il campione di ritenzione di tre mesi prima: il ΔE*ab a 45° frontale era passato dal consueto 0,3 a 1,8, la differenza di luminosità in vista laterale a 110° era ancora maggiore e due pannelli riverniciati sulla stessa carrozzeria presentavano un evidente effetto cangianti in controluce. La verifica successiva non rilevò alcuna variazione di formula, codice colore o parametri di spruzzatura: la sola variabile era che quel barattolo era rimasto fermo undici mesi (11 mesi) e che prima del prelievo era stato agitato a mano per soli 20 s. La sedimentazione in sé non è un incidente; l'incidente è prelevare senza averne prima classificato il grado.
TL;DR | Le conclusioni verificabili, prima di tutto
- La velocità di sedimentazione dipende dal quadrato della granulometria: nell'impostazione di Stokes, v = g·(ρp − ρf)·d² / (18μ); per il biossido di titanio rutilo (densità circa 4,2 g/cm³) la differenza di densità in acqua è di circa 3,2 g/cm³ e, con viscosità del mezzo di 100 mPa·s, una particella da 0,1 μm scende a circa 0,015 mm/d, una da 1 μm a circa 1,51 mm/d e un fiocco da 10 μm a circa 150,7 mm/d: percorrere l'altezza di 98,5 mm del barattolo prevista da ASTM D869 richiede rispettivamente circa 6 540 d, 65 d e 0,65 d.
- I tre stati di instabilità hanno criteri visivi e trattamenti diversi: la sedimentazione gravitazionale produce uno strato denso sul fondo e un sovernatante relativamente limpido; la flocculazione con ritorno di grossolanità si manifesta con l'aumento della finezza (letta al grindometro, più alta) e la caduta del potere colorante; la perdita della struttura tixotropica provoca prima la separazione di una fase liquida a bassa viscosità in superficie: in quella fase la velocità di sedimentazione dello stesso sistema può salire di due ordini di grandezza rispetto all'originale.
- Le famiglie di metodi valutativi oggi disponibili sono quattro: GB/T 6753.3-1986 (stoccaggio termico a 50±2 ℃ per 30 d, prova di caduta della spatola con punteggio da 10 a 0, recepimento non equivalente di ASTM D1849:1980); ASTM D869 (barattolo da 500 mL, spatola da 45±1 g, invecchiamento a scaffale di 6 mesi, classi da 10 a 0, con precisione dichiarata scarsa dal metodo stesso); determinazione della sedimentazione secondo ISO 21545:2018 (pubblicata il 2018-07-25, ISO/TC 35/SC 9); ISO 8781-1:1990, che valuta le caratteristiche di dispersione dei pigmenti dalla variazione del potere colorante.
- La conversione fra stoccaggio termico accelerato e conservazione naturale vale solo come screening: la nota di GB/T 6753.3-1986 precisa che 30 d a 50±2 ℃ corrispondono grossomodo a sei mesi-un anno di conservazione in condizioni ambientali; in caso di controversia il giudizio arbitrale va condotto a 23±2 ℃ o 25±1 ℃ per la durata prevista dal prodotto, cioè 6~12 mesi.
- Per decidere se il prodotto è ancora utilizzabile servono quattro soglie, non il solo fondo depositato: recupero del potere colorante dopo miscelazione con energia definita (criterio ISO 8781-1), variazione di finezza (GB/T 1724-2019 / GB/T 6753.1-2007 / ISO 1524:2020, grindometro con portate comuni 0~50 μm e suddivisione di 2,5 μm), tasso di variazione della viscosità e deriva multiangolo del colore; se anche una sola delle quattro esce dal limite, il barattolo non può alimentare i prelievi per le formule.
- Antisedimentazione e distensione usano la stessa leva: nei dosaggi pubblicati dal settore gli agenti anti-sedimentanti stanno per lo più fra 0,2% e 1,0% sul totale di formula; bentonite, cere poliammidiche, silice pirogenica e poliuree modificate hanno ciascuna una propria finestra. Superarla in eccesso significa distensione peggiore, gloss e atomizzazione in calo; sui colori metallici si aggiunge il cattivo orientamento delle lamelle.
- Le clausole di stoccaggio vanno scritte in cifre: le condizioni di conservazione più comuni per i coloranti sono 5~35 ℃, in contenitore chiuso e al riparo dalla luce, con shelf life dichiarata di norma 12 mesi; per i sistemi all'acqua occorre anche il criterio gelo-disgelo (nella prassi GB/T 9268-2008 un ciclo è 18 h a (-5±2) ℃ più 6 h a (25±2) ℃, per 1~5 cicli; secondo ASTM D2243 / D2245 sono 17 h a -18 ℃ più 7 h a temperatura ambiente).
1. La sedimentazione non è un fenomeno unitario: criteri visivi e cause dei tre meccanismi di instabilità
In officina si usa dire in blocco che «il prodotto ha sedimentato», ma i tre stati hanno cause, gradi di reversibilità e costi di trattamento molto diversi. Distinguerli è la premessa per trasformare la scelta fra «scartare o rimescolare» in azioni verificabili.
1. Sedimentazione gravitazionale: il confine fra sedimento morbido e duro
Una particella isolata che scende in un mezzo fermo raggiunge una velocità uniforme quando peso, spinta idrostatica e resistenza viscosa si equilibrano: è l'impostazione di Stokes. Più la particella è grossa, maggiore la differenza di densità e più bassa la viscosità del mezzo, più rapida è la discesa. Nel sedimento morbido lo strato depositato è ancora bagnato dalla vernice e fra le particelle non si è formata una rete di contatti rigidi: un'agitazione manuale basta a recuperarlo. Nel sedimento duro le particelle sono compattate sul fondo dalla colonna di liquido sovrastante, la frazione volumetrica è salita al punto che i contatti puntuali e i ponti fra particelle sono instalati: per redisperdere non serve «mescolare ancora un po'», occorre frammentare di nuovo un agglomerato già pressato. A distinguere i due stati non è l'occhio sul colore più o meno intenso, ma la caduta della spatola e la resistenza allo spostamento: sia GB/T 6753.3-1986 sia ASTM D869 usano una spatola di massa definita (circa 30 g, lunghezza circa 100 mm, lama larga circa 20 mm per la prima; 45±1 g, lama di 125 mm e larghezza circa 20 mm per la seconda) lasciata cadere liberamente.
2. Flocculazione e ritorno di grossolanità: è la finezza la spia principale
Quando lo strato di adsorbimento del disperdente è insufficiente, quando i co-solventi strappano le catene adsorbite dalla superficie del pigmento o quando il pH esce dalla finestra operativa utile dei disperdenti polimerici anionici (7~10), i pigmenti già separati tornano ad avvicinarsi formando fiocchi porosi. Idrulicamente il fiocco si comporta come una particella grande e, per la legge del quadrato, sedimenta più in fretta; contemporaneamente la lettura di finezza al grindometro sale, il potere colorante cala e cambiano trasparenza e gloss del film. Nel settore il fenomeno si chiama «ritorno di grossolanità». Spesso cammina insieme alla sedimentazione accelerata, ma la causa è diversa: il ritorno di grossolanità si cura ricostruendo l'adsorbimento e tornando alla macinazione; aumentare soltanto l'anti-sedimentante serve solo a tenere sospesi anche i grumi più grossi.
3. Perdita della struttura tixotropica e separazione di fase
Il sistema anti-sedimentante vive della viscosità strutturale a basso taglio: a riposo costruisce una rete tridimensionale che sostiene le particelle, sotto taglio la rete si apre temporaneamente per consentire pompaggio e spruzzatura. Se il tempo, la temperatura, gli elettroliti o un problema di compatibilità indeboliscono la rete, l'effetto macroscopico è la separazione di fase: in superficie esude un liquido limpido a bassa viscosità, in basso il prodotto si addensa. Il costo di questo passaggio è enorme: quando il pigmento si trova nella zona di liquido chiarificato, la viscosità del mezzo può scendere dall'ordine dei 100 mPa·s a quello di 1 mPa·s e la stessa particella da 1 μm passa da circa 1,51 mm/d a circa 150,7 mm/d, esattamente due ordini di grandezza in più. È il percorso tipico del «sembrava a posto, e dopo tre mesi il fondo è diventato duro». Le interazioni con la rete formata da opacizzanti e silice pirogenica sono trattate in Stabilità del gloss nelle vernici opache e controllo della sedimentazione degli opacizzanti.
| Tipo di instabilità | Caratteristiche visibili all'apertura | Esito di caduta e spostamento della spatola | Variabili dominanti | Reversibilità e direzione d'intervento |
|---|---|---|---|---|
| Sedimentazione gravitazionale (morbida) | Strato superiore appena più limpido, velo scuro e concentrato sul fondo, interfaccia graduale | La spatola, col solo peso, tocca il fondo; lo spostamento con la lama oppone poca resistenza | Granulometria, differenza di densità, viscosità a basso taglio | Sostanzialmente reversibile; rimescolare con l'energia prevista e riverificare il potere colorante |
| Sedimentazione gravitazionale (dura) | Strato superiore limpido e grigiastro, blocco scuro e denso sul fondo | Il peso proprio non arriva al fondo, serve forza; resistenza netta spostando lungo il bordo | Tempo di compressione, frazione volumetrica, contatti interfacciali | Parzialmente reversibile; richiede redispersione ad alto taglio, rischio elevato di scarto |
| Flocculazione con ritorno di grossolanità | Consistenza globale più densa, colore più spento, senza sovernatante netto | Resistenza distribuita uniformemente, non concentrata sul fondo | Forza di ancoraggio del disperdente, pH, co-solventi | Irreversibile meccanicamente; serve nuova macinazione o un diverso sistema di dispersione |
| Cedimento tixotropico (separazione di fase) | Liquido limpido a bassa viscosità in alto, pasta densa in basso | Nessuna resistenza nello strato superiore, irrigidimento brusco in quello inferiore | Resistenza della rete, temperatura, compatibilità elettrolitica | Prima valutare se la rete può riformarsi, poi se la sedimentazione è già avvenuta |
2. Da dove vengono gli ordini di grandezza della velocità di sedimentazione: l'approccio di Stokes e i suoi limiti di validità
Per trasformare la domanda «quanto può stare questo barattolo?» in un problema stimabile servono ordini di grandezza, non previsioni esatte. La velocità uniforme di una singola particella sferica in regime laminare è v = g·(ρp − ρf)·d² / (18μ), con g = 9,81 m/s², ρp densità del pigmento, ρf densità del mezzo, d diametro della particella e μ viscosità del mezzo. La tabella seguente applica la formula con valori tipici per il biossido di titanio rutilo (ρp ≈ 4,2 g/cm³) in mezzo a base acqua (ρf ≈ 1,0 g/cm³, differenza di densità 3,2 g/cm³) e assume come altezza da percorrere i 98,5 mm del barattolo previsti da ASTM D869.
| Scenario | Granulometria d | Differenza di densità Δρ | Viscosità del mezzo μ | Velocità di sedimentazione v | Tempo per percorrere 98,5 mm |
|---|---|---|---|---|---|
| Pigmenti inorganici ben deagglomerati | 0,1 μm | 3,2 g/cm³ | 100 mPa·s | circa 0,015 mm/d | circa 6 540 d |
| Pigmenti organici a grana fine | 0,2 μm | 3,2 g/cm³ | 100 mPa·s | circa 0,060 mm/d | circa 1 630 d |
| Titanio biossido a dispersione ordinaria | 1 μm | 3,2 g/cm³ | 100 mPa·s | circa 1,51 mm/d | circa 65 d |
| Pigmenti a bassa densità tipo nerofumo | 1 μm | 0,8 g/cm³ | 100 mPa·s | circa 0,38 mm/d | circa 261 d |
| Zona del liquido chiarificato dopo separazione | 1 μm | 3,2 g/cm³ | 1 mPa·s | circa 150,7 mm/d | circa 0,65 d |
| Sistema anti-sedimentante ad alta viscosità strutturale | 1 μm | 3,2 g/cm³ | 5 000 mPa·s | circa 0,030 mm/d | circa 3 270 d |
| Agglomerati dopo flocculazione e ritorno di grossolanità | 10 μm | 3,2 g/cm³ | 100 mPa·s | circa 150,7 mm/d | circa 0,65 d |
| Pigmenti effect lamellari: alluminio e mica | 5 μm (equivalenti) | 1,7 g/cm³ | 500 mPa·s | circa 4,0 mm/d | circa 24,6 d |
1. La granulometria entra al quadrato: il costo del ritorno di grossolanità è amplificato
Da 0,1 μm a 1 μm sono 100 volte, da 1 μm a 10 μm altre 100: a parità di differenza di densità e viscosità le velocità differiscono di quattro ordini di grandezza. Ecco perché un «aumento di finezza di 2 μm», che sulla carta sembra poca cosa, combinato con il cedimento del sistema anti-sedimentante diventa un disastro: lo stato di dispersione per il quale la macinazione ha già pagato viene fatto retrocedere dalle condizioni di stoccaggio. Per agglomerazione e modifica superficiale nei sistemi di pigmenti dispersi si veda l'approfondimento Dispersione e stabilità nelle vernici nanoparticolari: agglomerazione e modifica superficiale.
2. Differenza di densità, particelle laminari e correzione per effetto di concentrazione
Le densità dei pigmenti più comuni differiscono molto: biossido di titanio rutilo circa 4,2 g/cm³, solfato di bario di precipitazione circa 4,5 g/cm³, talco e mica circa 2,7~2,8 g/cm³, polvere di alluminio circa 2,7 g/cm³, nerofumo circa 1,8~2,0 g/cm³, pigmenti organici ftalocianinici circa 1,5 g/cm³ (valori da fonti pubbliche). Una Δρ piccola non significa rischio basso: il nerofumo, pur con Δρ contenuta, forma spesso agglomerati grandi per l'elevata area superficiale e la forte tendenza a flocculare, riportando il sistema nella parte «forte» della legge del quadrato. Per particelle laminari o a fiocco (alluminio, mica) il coefficiente di resistenza si scosta sensibilmente dall'ipotesi sferica: il valore di Stokes serve al confronto fra scenari, non come previsione misurata. All'aumentare del contenuto di solido entra in gioco la sedimentazione ostacolata: con la correzione di tipo Richardson–Zaki, assumendo a basso numero di Reynolds un esponente di circa 4,65, a frazione volumetrica 0,1 la velocità scende a circa il 61%, a 0,2 a circa il 35% e a 0,4 a circa il 9%. In tutti i casi della tabella il numero di Reynolds è fra 10⁻¹³ e 10⁻⁶, quindi l'ipotesi laminare regge; ma sotto circa 0,2 μm il moto browniano comincia a competere con la sedimentazione e sopra circa 100~200 μm la scia della particella cambia regime: ai due estremi la formula non è valida e non va estrapolata.
3. Antisedimentazione e distensione condividono la stessa leva: la finestra di scelta degli additivi
Gli agenti anti-sedimentanti costruiscono la viscosità a basso taglio attraverso legami a idrogeno, reti «a casetta di carte» o interazioni fra particelle, alzando la μ della tabella precedente. Non è «più ne metti, più è stabile», ma una finestra con un limite inferiore e uno superiore: sotto la soglia la rete non regge la conservazione, sopra sale anche la viscosità nella zona di alto taglio, con distensione scarsa, buccia d'arancio, gloss in calo, atomizzazione più grossolana e, sui colori effect, cattivo orientamento delle lamelle di alluminio. Nelle pratiche pubblicate si combinano spesso gel inorganici (bentonite) e ausiliari reologici organici: per esempio 0,5% di silice pirogenica più 0,3% di bentonite modificata (sul totale di formula) contro la separazione da stoccaggio ad alta temperatura, oppure 0,8% di cera poliammidica nei sistemi ad alto contenuto di pigmento. La silice pirogenica va lavorata per 10~15 min a non meno di 2 000 rpm di dispersore ad alta velocità, altrimenti gli aggregati non si aprono, la rete resta disomogenea e l'effetto anti-sedimentante si riduce. Il compromesso fra dispersione e anti-sedimentazione è affrontato in Dispersione della silice nanometrica nei rivestimenti: anti-sedimentazione, opacizzazione e resistenza all'abrasione.
| Tipo di additivo | Dosaggio secondo le fonti pubbliche (sul totale di formula) | Modo d'azione | Se il dosaggio è insufficiente | Se si supera la finestra |
|---|---|---|---|---|
| Silice pirogenica | 0,2%~1,0%, valore tipico 0,5% | Rete di legami a idrogeno fra particelle, alza la viscosità a basso taglio | Sedimento già entro i 30 d di stoccaggio termico | Sale anche la viscosità ad alto taglio: distensione e atomizzazione peggiorano |
| Bentonite modificata (gel inorganico) | 0,3%~5%, anche oltre con nerofumo e ftalocianina verde | Si idrata e rigonfia formando gel; trattiene l'acqua e stabilizza la viscosità | Viscosità che deriva nel tempo, sistema che diventa pastoso | Asciugamento più lento, sensibilità allo spessore del film, lettura di finezza disturbata dalle particelle |
| Cera poliammidica | 0,2%~1,0%, valore tipico 0,8% | Rete di legami a idrogeno fra catene molecolari, impatto contenuto sul gloss | Nei sistemi ad alto contenuto di pigmento non trattiene la sedimentazione | Richiede pre-attivazione con solvente; se non attivata genera difetti a craterella |
| Poliuree modificate | 1%~10% (dosaggi da formula di pasta colorante) | Legami a idrogeno dei gruppi ureidici, tixotropia relativamente morbida | La separazione compare prima nei gradi a bassa viscosità | Crescono le resistenze a estrusione e pompaggio |
| Poliuretani associativi / derivati cellulosici | Dosati in funzione della distensione, spesso in miscela con i precedenti | Si associano alle particelle di emulsione costruendo struttura | Dopo la separazione di fase non si torna indietro | Crescono i rischi di scarsa resistenza all'acqua e di annebbiamento; il gloss cala |
C'è un altro confine spesso trascurato: anche il dosaggio dei disperdenti si calcola sull'area superficiale specifica del pigmento. Le fonti pubbliche indicano 10%~20% per i neri di carbonio ad alto sviluppo di colore, 5%~10% per i pigmenti organici comuni, 2%~5% per gli inorganici come ossidi di ferro e titanio biossido (sempre sul peso del pigmento). Il disperdente libero oltre il punto di adsorbimento saturo non aiuta l'anti-sedimentazione; semmai peggiora la resistenza all'acqua del film e favorisce l'insorgere di bolle, il contrario dell'intuito «poco anti-sedimento? più additivo».
4. Come misurare: classificazione all'apertura, invecchiamento accelerato, potere colorante, finezza e gelo-disgelo
I quattro approcci rispondono a quattro domande diverse: se il prodotto sia utilizzabile a fine vita a scaffale, come fare screening nello sviluppo della formula, se lo stato di dispersione sia degradato, se il trasporto a freddo possa rompere la rete. Confonderli fra loro è la principale causa delle contestazioni sull'accettazione dei coloranti.
| Dimensione valutata | Metodi e condizioni citabili | Espressione del risultato | Fase di applicazione | Limiti noti |
|---|---|---|---|---|
| Grado di sedimentazione e rimescolamento | GB/T 6753.3-1986: 30 d di stoccaggio termico a 50±2 ℃ (barattoli da 0,41 L con coperchio a pressione, campione riempito a circa 15 mm dal bordo), oppure 6~12 mesi a condizioni ambientali; prova di caduta con spatola di circa 30 g | Scala a sei livelli 10 / 8 / 6 / 4 / 2 / 0, con 0 = impossibile ridisperdere in 3~5 min di agitazione manuale | Accettazione comune di prodotti finiti e coloranti | La lettura è visiva e tattile: serve calibrare la coerenza fra operatori |
| Apertura dopo invecchiamento a scaffale | ASTM D869: barattolo da 500 mL (diametro interno 85,5±1,5 mm, altezza 98,5±1,5 mm), riempimento fino a 13 mm dall'orlo, invecchiamento a scaffale di 6 mesi, spatola da 45±1 g | Classificazione da 10 a 0, con dispari per gli stati intermedi | Capitolati e accettazione fra fornitore e utilizzatore | La norma stessa dichiara la precisione scarsa: nelle citazioni vanno convenute le tolleranze |
| Determinazione della sedimentazione (quadro internazionale vigente) | ISO 21545:2018 Paints and varnishes — Determination of settling (pubblicata il 2018-07-25, ISO/TC 35/SC 9) | Entità di sedimentazione o classe secondo quanto previsto dal testo di norma | Uniformità di criterio per export e fornitori multinazionali | I dettagli del metodo fanno fede dal testo ufficiale; questo articolo non sostituisce la norma |
| Se lo stato di dispersione è degradato | ISO 8781-1:1990 (caratterizzazione della dispersione di pigmenti e cariche dalla variazione del potere colorante) | Scostamento relativo del potere colorante prima e dopo lo stoccaggio | Discriminare il ritorno di grossolanità e l'efficacia della redispersione | Richiede cartelle di riferimento standard e una vernice base stabile |
| Finezza e ritorno di grossolanità | GB/T 1724-2019, GB/T 6753.1-2007 (equivalente a ISO 1524; l'edizione internazionale vigente è la 2020), ASTM D1210; grindometro con portate comuni 0~50 / 0~100 / 0~150 μm e suddivisione di 2,5 μm | Limite superiore di lettura per le particelle grossolane in μm, convertibile in Hegman (0 = 100 μm, 4 = 50 μm, 8 = 0 μm) | Fine del ciclo di macinazione e controllo dopo lo stoccaggio | Angolo di lettura 15°~30°, 23±2 ℃ e controllo dell'umidità influenzano la ripetibilità |
| Consistenza e tixotropia | GB/T 9269 / ASTM D562 (viscosimetro tipo Stormer, 200 rpm); campi strumentali pubblicati 40~141 KU, 32~1099 g, 27~5274 cP, accuratezza circa ±1% | Lettura in KU o in g; l'indice tixotropico è il rapporto fra viscosità a basso e alto taglio | Equilibrio fra pompaggio, spruzzatura e potere anti-sedimentante | I valori non sono confrontabili direttamente fra strumenti di principio diverso |
| Freddo e gelo-disgelo | GB/T 9268-2008 (prassi comune: 18 h a (-5±2) ℃ più 6 h a (25±2) ℃ per un ciclo, 1~5 cicli); ASTM D2243 / D2245: 17 h a -18 ℃ più 7 h a temperatura ambiente | Grado o percentuale di rottura della consistenza, coagulazione, ritorno di grossolanità, gelificazione e variazione di viscosità | Trasporto invernale e magazzini dei centri di assistenza | La sensibilità gelo-disgelo dei sistemi all'acqua varia molto fra i gradi: serve calibrare prodotto per prodotto |
Anche le soglie di finezza per famiglia di prodotto meritano di entrare nella specifica: le finiture ad alto decorativo (smalti per carrozzeria, vernici per mobili di pregio) stanno in genere sotto i 20 μm, alcune entro 10 μm; le finiture industriali ed edilizie comuni si collocano per lo più a 30~40 μm; i prodotti a prevalenza funzionale come mani e antiruggine possono salire a 50~60 μm. Per il colorante come semilavorato, le fonti pubbliche del settore indicano di solito una finezza della pasta non oltre 5 μm e del prodotto finito non oltre 20 μm, con una linea di screening che fissa la variazione di finezza post-stoccaggio termico entro 2 μm (criterio delle specifiche interne dei fornitori).
5. Come giudicare la redisperdibilità: quattro soglie dal fondo del barattolo alla costanza di tinta
Per trasformare il «se mescoli va ancora bene» in un flusso verificabile servono quattro soglie in sequenza. Il loro scopo è evitare di confondere «è tornato omogeneo» con «non è cambiato nulla».
1. Prima soglia: quantificare l'energia di miscelazione
Agitazione a mano, agitatore a oscillazione, sfere di miscelazione nel barattolo, capovolgimento meccanico: le quattro pratiche immettono energie diverse nel sistema e danno risultati diversi. Nel linguaggio dell'accettazione va scritta l'energia, non l'azione: «prelievo dopo 120 s di omogeneizzazione a vibrazione» e «prelievo dopo 5 min di dispersione ad alta velocità a 3 000 rpm» non sono interscambiabili. La lettura del grado di sedimentazione va fatta prima della miscelazione, perché il punteggio di caduta è di per sé l'evidenza di quanto il fondo sia sceso; dopo aver rimescolato non è più ricostruibile. Fra le descrizioni quantitative che compaiono nelle fonti pubbliche: con l'aggiunta dell'anti-sedimentante, lo stoccaggio a 50 ℃ passa dalla comparsa di 15 mm di sedimento duro dopo 7 d a una profondità di sedimentazione non superiore a 2 mm dopo 14 d, con variazione della viscosità di applicazione non oltre l'8%.
2. Seconda soglia: il recupero del potere colorante
Con una base fissa si prepara una scala di diluizione e si confronta il potere colorante del campione invecchiato con quello del campione di ritenzione fresco (criterio ISO 8781-1). Un pieno recupero del potere colorante significa che i pigmenti sono tornati alla frazione volumetrica di lavoro; se alla stessa diluizione la luminosità è più bassa con spostamento di tinta, le particelle sono ancora in stato aggregato e il percorso ottico equivalente è cambiato. Conviene esprimere i criteri in coppie di valori: ΔE*ab entro 0,5 = conforme; 0,5~1,5 = seconda verifica, guardando anche multiangolo e potere colorante; oltre 1,5 = prelievo per le formule vietato. Le soglie di classe sono prassi di settore: nel singolo progetto fanno fede gli accordi tecnici fra le parti.
3. Terza soglia: le variazioni accoppiate di finezza e viscosità
Se dopo la miscelazione la lettura di finezza coincide con quella pre-stoccaggio termico (scostamento entro una suddivisione del grindometro, in genere non oltre 2 μm), non c'è stato ritorno di grossolanità irreversibile; il tasso di variazione della viscosità ha una linea di riferimento pubblica spesso posta entro il 10%~15%. Le due misure vanno lette insieme: finezza stabile con forte aumento della viscosità indica uno strato di solvatazione o una deriva del pH; viscosità stabile con finezza in aumento indica desorbimento del disperdente e flocculazione.
4. Quarta soglia: verifica multiangolo del colore e dell'orientamento delle lamelle

Nei coloranti metallici coesistono una differenza di densità (l'alluminio vale circa 2,7 g/cm³) e un problema di orientamento delle lamelle: il gradiente di concentrazione creato dalla quiete cambia prima il flash e poi il tono di fondo. La geometria di misura segue l'illuminazione a 45° con angoli di osservazione a 15°, 25°, 45°, 75° e 110° fuori dalla direzione speculare (condizioni geometriche multiangolo allineate a SAE J1545); ripetibilità dello strumento e differenza interstrumento si collocano normalmente intorno a 0,02 ΔE*ab e 0,2 ΔE00. Il punto decisivo nella lettura è questo: se il 45° è conforme ma il 110° esce, il sospetto principale sono la concentrazione e l'orientamento delle lamelle, non la proporzione di coloranti in formula. Per il metamerismo e le strategie di prevenzione in formula si veda Scienza del colore nei rivestimenti: cause, rilevamento e prevenzione in formula del metamerismo; per l'orientamento delle polveri di alluminio nei fondi metallici e i confini dei parametri di spruzzatura Orientamento delle lamelle di alluminio nei basecoat metallici e controllo del flop.
6. Pratica del centro tintometrico: rotazione delle scorte, campioni di ritenzione e gestione sul campo
Nel centro tintometrico i problemi di sedimentazione sono più spesso di gestione a scaffale che di formula. I flaconi di colorante vanno da 0,5 L a 5 L: l'altezza di colonna in quiete decide cosa significhi «troppo a lungo»; secondo gli ordini di grandezza della tabella 2, una particella da 1 μm in un sistema a 100 mPa·s percorre i 98,5 mm in circa 65 d, e un barattolo rimasto fermo 11 mesi ha superato quella linea da tempo. Ciò che il settore ha reso operativo è scrivere nella SOP quattro azioni: rivoltare, controllare, ritenere, giudicare.
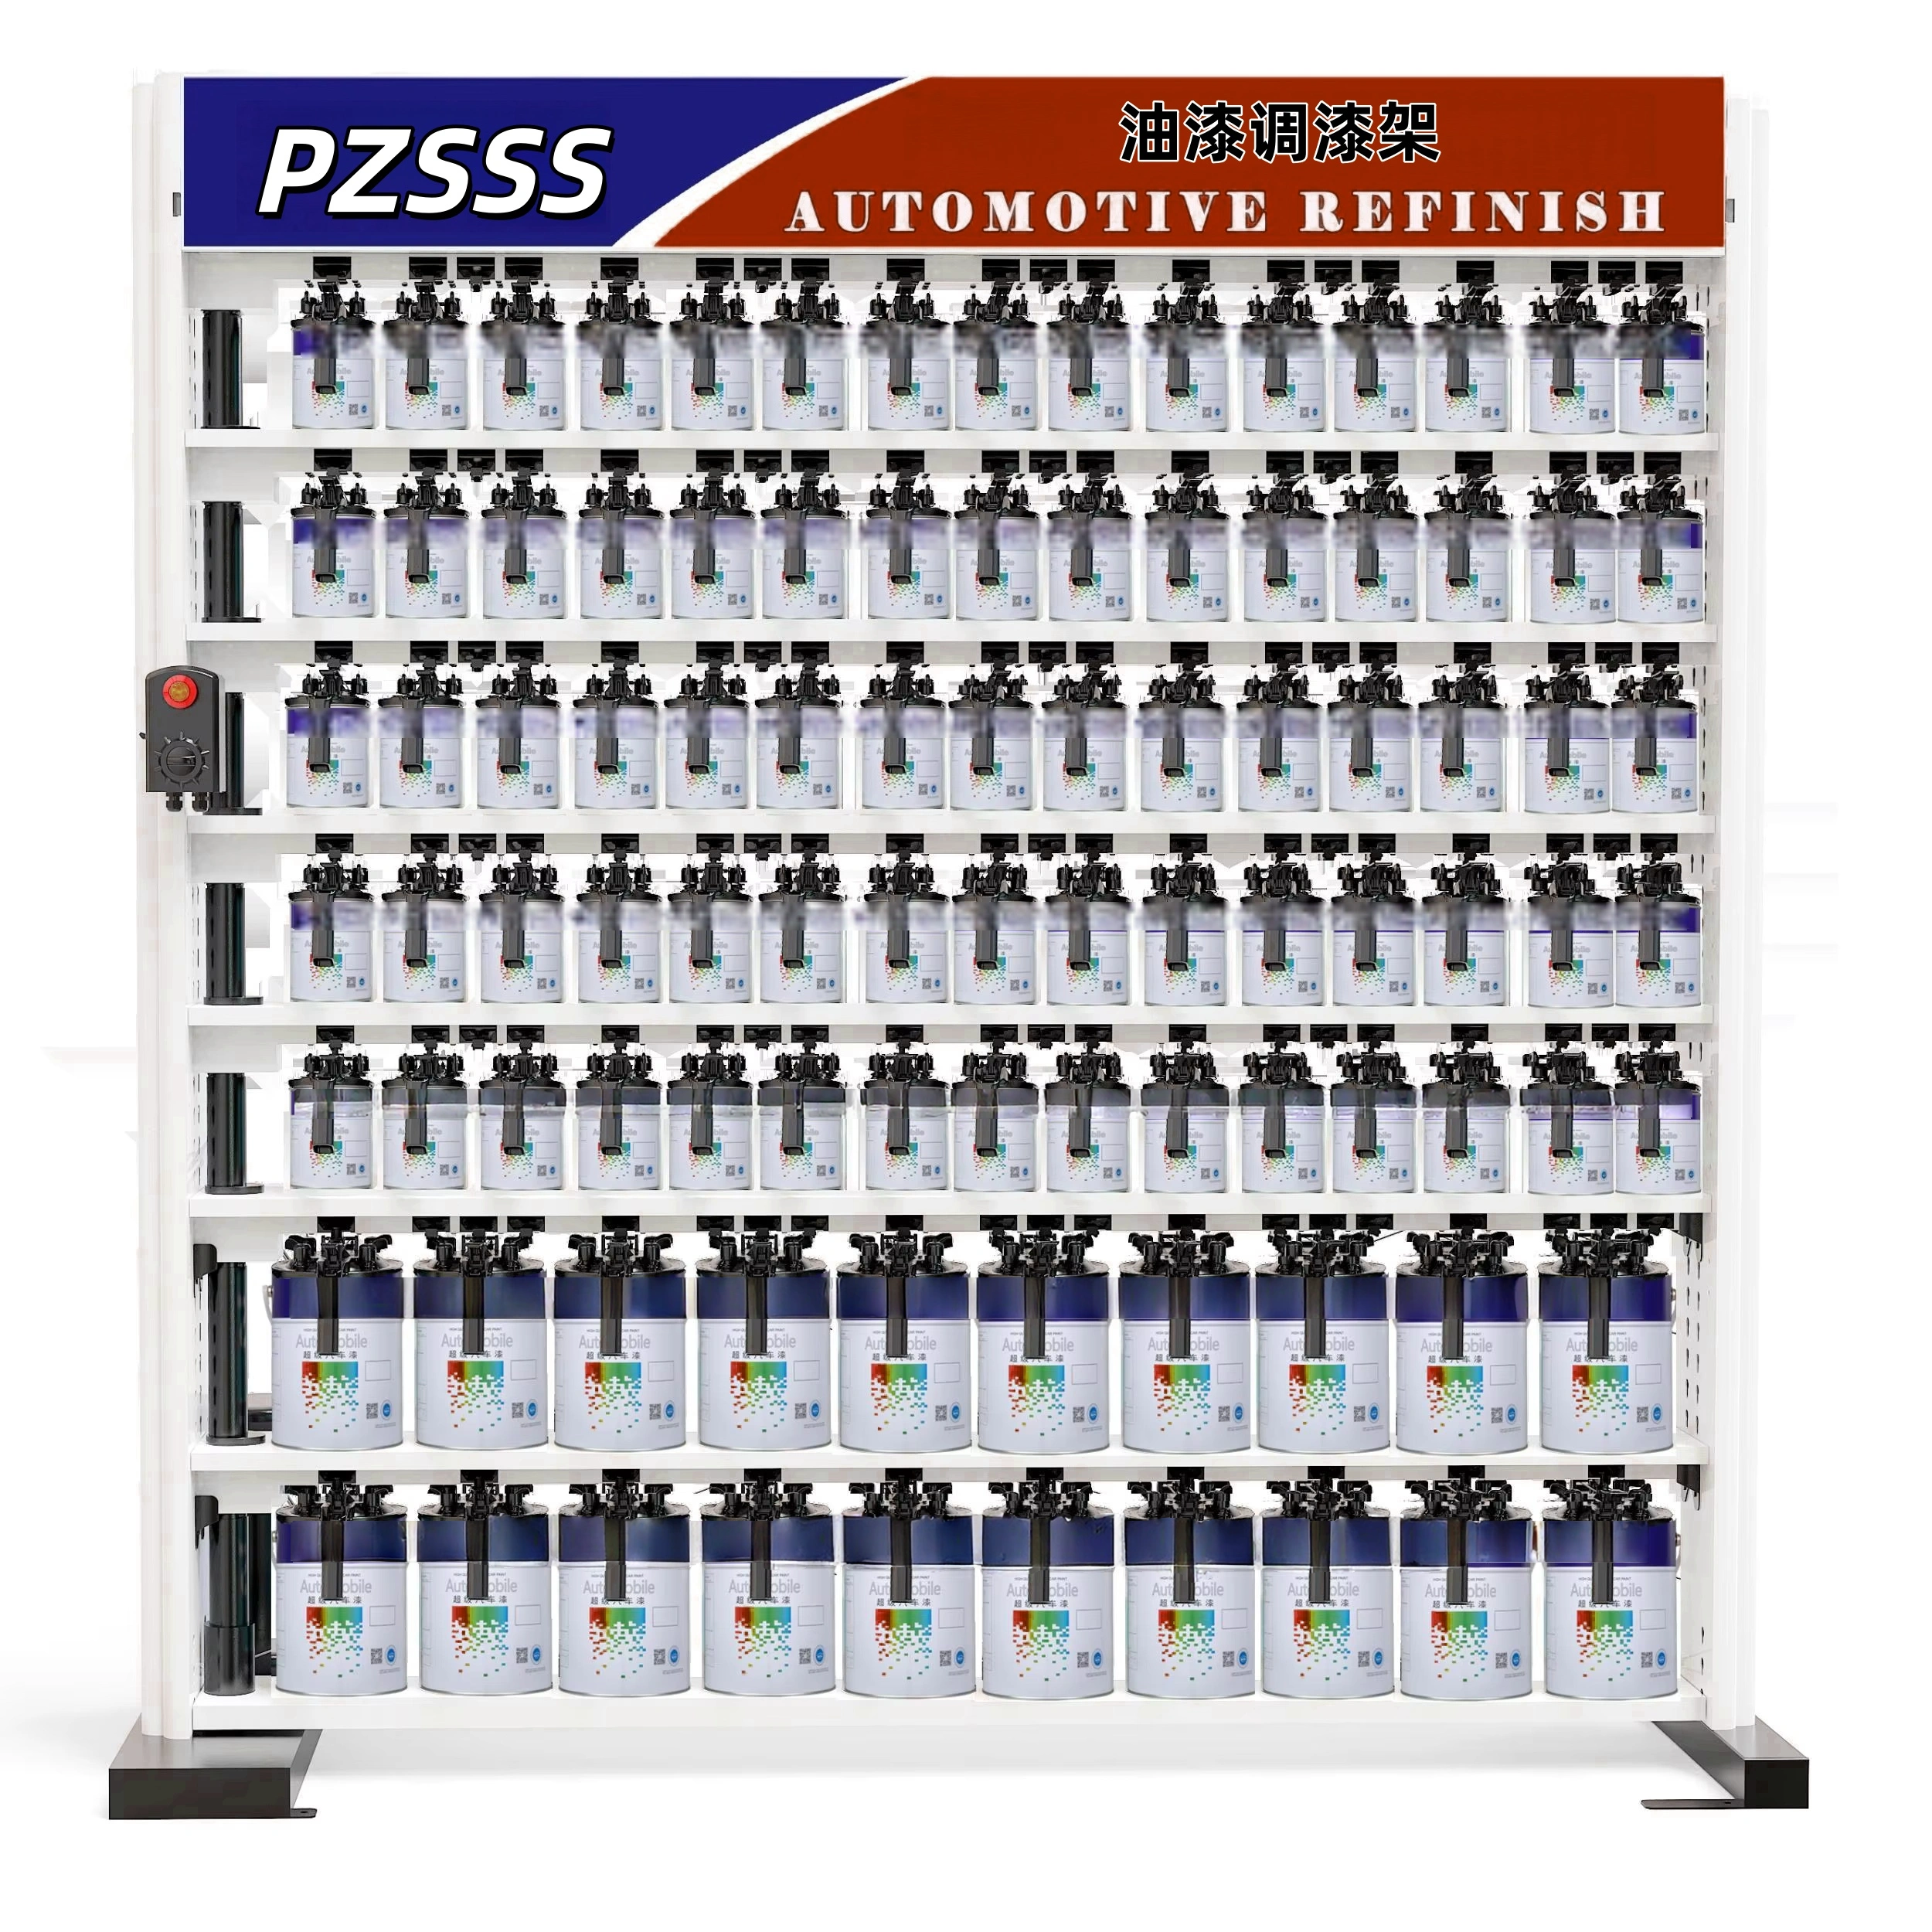
- FIFO e cicli di rotazione: sui barattoli si annotano la data di apertura e quella di scadenza; si applica la shelf life dichiarata dal fornitore (nelle fonti pubbliche tipicamente 12 mesi a 5~35 ℃, chiuso e al riparo dalla luce), usando prima il più vecchio; le referenze ad alta frequenza stanno su ripiani separati da quelle a bassa frequenza e, per queste ultime, il ciclo di rivoltamento va accorciato.
- Rivoltamento periodico dei barattoli: a cadenza fissa si capovolge o si travasa ogni barattolo, così che il fondo compattato torni a essere bagnato dalla vernice; per i coloranti effect con una grande differenza di densità si può abbinare una breve oscillazione. Il rivoltamento va registrato giorno per giorno, così un lotto contestato resta ricostruibile.
- Campioni di ritenzione: all'apertura di ogni lotto si mette da parte e si sigilla un piccolo campione, linea di riferimento per potere colorante e valori cromatici; dopo ogni cambio di barattolo il confronto con il campione ritenuto precede l'uso nelle formule per i modelli di carrozzeria.
- Omogeneizzazione prima del prelievo: si preleva solo dopo una miscelazione a tempo o energia fissi, per non usare il prodotto dello strato superiore come se fosse la concentrazione di riferimento; lo stesso trattamento prelievo deve valere per tutti i barattoli del medesimo lotto.
- Temperatura e condizioni di magazzino: il caldo estivo abbassa la viscosità del mezzo e accelera insieme le reazioni chimiche; il freddo invernale nel trasporto va valutato col criterio gelo-disgelo. La registrazione di temperatura e umidità del magazzino è l'elemento che più spesso si omette, oltre il verbale di accettazione.
- Criterio di scarto: si scarta quando la caduta dà 0 punti (con 3~5 min di agitazione manuale non si ottiene una miscela uniforme) oppure quando una delle quattro soglie esce dal limite e il controllo lo conferma; non si recupera mai «aggiustando il colore» con un prelievo più generoso in formula.
Il contributo della digitalizzazione sta nel processo, non nella misura del colore: codice formula, lotto di colorante, orario di prelievo e registro colorimetrico devono formare una catena continua, così da poter risalire — quando un ΔE deriva — a quale barattolo, quale miscelazione e quale lotto. Il percorso di trasformazione del centro tintometrico da approccio artigianale a approccio fondato sui dati è descritto in Centro tintometrico per vernici di carrozzeria: guida alla gestione digitale, dall'esperienza tradizionale al cloud intelligente.

7. Scrivere le clausole di stoccaggio nella specifica: accettazione in entrata e dispositioni
Nei capitolati d'acquisto i coloranti sono spesso descritti come «aspetto uniforme, esente da sedimentazione»: un criterio che a fine vita a scaffale mente di sicuro, perché un leggero sedimento morbido è una legge fisica. La formulazione verificabile deve prescrivere condizioni, metodo e classi, e indicare con chiarezza quando scatta il ricontrollo.
| Elemento di controllo | Metodo e condizioni | Criterio di accettazione | Disposizione in caso di non conformità |
|---|---|---|---|
| Contenitore e stato di riempimento | Verificare tenuta e marcature del barattolo, annotare data di produzione e scadenza; conservare i campioni di ritenzione secondo il formato di GB/T 6753.3-1986 (barattolo da 0,41 L, campione a circa 15 mm dall'orlo) | Coperchio senza rigonfiamenti né perdite; stoccaggio conforme a 5~35 ℃ al riparo dalla luce | I lotti con tenuta difettosa si isolano e rientrano solo dopo rivalutazione |
| Coerenza di massa prima e dopo lo stoccaggio | GB/T 6753.3-1986: 30 d a 50±2 ℃, poi 24 h a temperatura ambiente prima della pesata | Una differenza di peso oltre 1% indica chiusura non ermetica; il risultato del gruppo non è attendibile | Ripetere la prova con contenitori a tenuta qualificata |
| Grado di sedimentazione | Prova di caduta della spatola (GB/T 6753.3-1986 / ASTM D869), con osservazione prima di rimescolare | Linea di accettazione corrente: punteggio non inferiore a 6 (sedimento morbido, la spatola tocca il fondo col solo peso, spostamento facile) | Sotto i 4 punti si valuta il costo della redispersione ad alto taglio; con 0 punti si scarta |
| Spellatura, pressione interna, odori | Aprire, osservare e registrare con punteggio a sei livelli (10 assente, 8 molto lieve, 6 lieve, 4 medio, 2 marcato, 0 grave) | Ciascun parametro non sotto 8 punti; odore di putrefazione o acidità gestiti a parte | I lotti sospetti di degradazione microbica o chimica si rientrano al fornitore per l'analisi |
| Finezza | Grindometro GB/T 1724-2019 / ISO 1524, portata scelta secondo il grado di prodotto | Pasta colorante non oltre 5 μm, prodotto finito non oltre 20 μm; dopo stoccaggio termico variazione non oltre 2 μm | Se la variazione esce dal limite e la viscosità sale nel contempo, il sistema di dispersione è da considerare fallito |
| Potere colorante e valore cromatico | Scala di diluizione in base fissa + lettura a 45°/75°/110°, confronto con i campioni di ritenzione | ΔE*ab entro 0,5: rilascio diretto; 0,5~1,5: seconda verifica; oltre 1,5: fermo prodotto | I lotti in seconda verifica sono ammessi solo a prove di spruzzatura, non entrano nelle formule per i modelli |
| Freddo e trasporto | 1~5 cicli secondo GB/T 9268-2008 o ASTM D2243 | Dopo i cicli: nessuna rottura della consistenza, nessun coagulo non redisperdibile, variazione di viscosità entro la banda prevista | Per le spedizioni invernali aggiungere una clausola antigelo o passare al trasporto a temperatura controllata |
Nella specifica vanno inoltre scritte tre cose: la prescrizione dell'energia di miscelazione (tempo, oppure giri × durata), il numero di prove di conferma prima dello scarto e i punti di prelievo (tre campioni: strato superiore, di mezzo e sul fondo), nonché l'origine dei criteri numerici. Per ogni valore del datasheet del fornitore, in accettazione va indicato se è misurato allo stato di applicazione secondo la miscela prevista; nei sistemi all'acqua, il calcolo del solido e del VOC non deve comprendere la quota di diluizione con acqua: questa differenza di criterio è una causa frequente della non corrispondenza dei dati di stoccaggio termico.
8. I dati chiave, in sintesi
- La dipendenza della velocità di sedimentazione dalla granulometria è quadratica: 0,1 μm circa 0,015 mm/d, 1 μm circa 1,51 mm/d, 10 μm circa 150,7 mm/d (Δρ = 3,2 g/cm³, μ = 100 mPa·s).
- Nella zona del liquido chiarificato post-separazione, con μ = 1 mPa·s, una particella da 1 μm arriva a circa 150,7 mm/d: circa 100 volte il sistema originario.
- Correzione per sedimentazione ostacolata: a frazione volumetrica 0,1 / 0,2 / 0,4 la velocità scende a circa il 61% / 35% / 9% (basso numero di Reynolds, esponente circa 4,65).
- Corrispondenza fra invecchiamento accelerato e conservazione naturale: 50±2 ℃ × 30 d ≈ 6~12 mesi in condizioni ambientali (nota di GB/T 6753.3-1986); una differenza di peso oltre l'1% indica contenitore non sigillato.
- Classi di sedimentazione all'apertura: scala a sei livelli 10 / 8 / 6 / 4 / 2 / 0; 0 punti significa impossibile riportare il prodotto a omogeneità con 3~5 min di agitazione manuale.
- Le dimensioni del barattolo cambiano gli ordini di grandezza: ASTM D869 usa barattoli da 500 mL con diametro interno 85,5±1,5 mm e altezza 98,5±1,5 mm, riempiti fino a 13 mm dall'orlo; con diametro interno di 85,5 mm uno strato di deposito di 5 mm vale circa 28,7 mL, cioè circa il 6% dei 473 mL di capacità.
- Classi di finezza: finiture sotto 20 μm (alcune entro 10 μm), finiture comuni 30~40 μm, mani e fondi 50~60 μm; paste coloranti non oltre 5 μm e variazione post-stoccaggio termico non oltre 2 μm.
- Condizioni di misura della consistenza: tipo Stormer a 200 rpm, campi 40~141 KU / 32~1099 g / 27~5274 cP, accuratezza circa ±1%; l'indice tixotropico si esprime di solito come rapporto fra viscosità a basso e alto taglio, con intervalli pubblicati fra 3,5 e 5,0.
- Criteri di costanza di tinta: ΔE*ab entro 0,5 = rilascio, 0,5~1,5 = seconda verifica, oltre 1,5 = fermo prodotto; osservazione multiangolo a 15°, 25°, 45°, 75° e 110° (illuminazione a 45°).
9. Domande frequenti
1. Sul fondo del barattolo c'è un deposito: dopo aver rimescolato posso ancora usarlo con la formula originale?
Non si può rilasciare il prodotto solo perché «è tornato omogeneo»: il giudizio va spezzato in due passi. La mossa iniziale è registrare la classe di sedimentazione con la prova di caduta prima di rimescolare, conservando l'evidenza di quanto il fondo sia sceso e di quanto sia compattato; il secondo passo è passare le quattro soglie dopo la miscelazione: se il potere colorante è tornato (confronto con il campione di ritenzione, criterio ISO 8781-1), se la finezza al grindometro coincide con il pre-stoccaggio termico (scostamento entro una suddivisione, in genere non oltre 2 μm), se il tasso di variazione della viscosità sta nella banda del 10%~15% e se i valori a 45°/75°/110° restano entro i limiti. Solo con quattro esiti conformi si può usare il codice formula originale; se anche una sola esce, la concentrazione operativa del pigmento in quel barattolo è cambiata e continuare a prelevare significa accumulare sui pannelli lo scarto fra formula e spruzzatura.
2. Come si legge la classe di sedimentazione? Basta che il prodotto non sia arrivato sul fondo per essere conforme?
No. GB/T 6753.3-1986 e ASTM D869 usano entrambe una spatola di massa definita: circa 30 g, lunghezza circa 100 mm e lama larga circa 20 mm per la prima; 45±1 g, lama di 125 mm e larghezza circa 20 mm per la seconda, lasciata cadere libera dall'altezza dell'orlo. 10 punti = nessuna variazione rispetto allo stato iniziale, sospensione completa; 8 = seduta nettamente percepibile, la spatola riporta un poco di pigmento, ma lo spostamento trasversale non incontra resistenza sensibile; 6 = si formano già grumi di pigmento, ma la spatola, col proprio peso, li attraversa e tocca il fondo; 4 = il peso proprio non basta e lo spostamento è difficoltoso, ma la ridispersione resta agevole; 2 = la spatola va premuta per attraversare lo strato sedimentato e lungo il bordo la resistenza è netta, eppure il prodotto si porta ancora a omogeneità; 0 = blocco duro, impossibile ridisperdere con 3~5 min di agitazione manuale. La linea di conformità dipende dall'uso: di solito si accetta almeno 6 punti; sotto i 4 si valuta il costo della redispersione; con 0 punti si scarta.
3. Se dopo 7 giorni a 50 ℃ non sedimenta nulla, posso conservarlo per un anno?
Un'estrapolazione così non regge. GB/T 6753.3-1986 fornisce solo una corrispondenza approssimativa: 30 d a 50±2 ℃ valgono più o meno come sei mesi-un anno di conservazione in condizioni ambientali; quel «più o meno» nasce dall'enorme variabilità fra formule e sistemi. Il vero uso dell'invecchiamento accelerato è lo screening trasversale: a parità di base verniciante e di metodo di prelievo, confrontare sistemi anti-sedimentanti diversi o diversi stati di dispersione per granulometria. Per stabilire la shelf life servono prove arbitrali a 23±2 ℃ o 25±1 ℃ per la durata prevista dal prodotto, cioè 6~12 mesi, registrando insieme finezza, viscosità, potere colorante e valori cromatici, non solo un sì/no sulla sedimentazione. C'è anche un dettaglio spesso dimenticato: dopo lo stoccaggio termico il barattolo va tenuto 24 h a temperatura ambiente prima della pesata; una differenza di peso oltre l'1% dice che la chiusura del contenitore non è a posto e quel gruppo di risultati non è comunque attendibile.
4. Dopo l'aggiunta dell'anti-sedimentante sono comparsi problemi di distensione e di gloss: come ritrovare l'equilibrio?
Serve rientrare lungo la linea «resistenza della rete — viscosità ad alto taglio». L'anti-sedimentante alza la viscosità a basso taglio, ma oltre la finestra di dosaggio innalza anche la viscosità nell'intervallo di taglio di applicazione: distensione scarsa, buccia d'arancio, atomizzazione più grossolana, gloss in calo; nei basecoat con polvere di alluminio, una rete troppo forte blocca le lamelle e peggiora l'orientamento, con flash e flop fuori cartella. L'ordine sensato è: prima ripassare la dispersione (la silice pirogenica richiede 10~15 min a non meno di 2 000 rpm per aprire gli aggregati), poi rivedere la struttura della miscela (gel inorganico e ausiliari reologici organici si dividono le diverse zone di taglio), infine ritoccare il dosaggio totale. Non si cerchi di recuperare con più anti-sedimentante una sedimentazione nata dalla flocculazione: la causa dei fiocchi sta nello strato di adsorbimento e nel pH, e il ritorno di grossolanità si risolve tornando alla macinazione o cambiando il sistema di dispersione.
5. Dopo il trasporto invernale all'aperto il colorante presenta separazione o granulosità: come giudicare?
Prima di tutto decidere se si tratta di una deriva di viscosità reversibile o di un danno da gelo-disgelo. Il freddo in sé alza la viscosità e rende più lasco il giudizio della spatola: riportare il campione in termostatazione a temperatura standard (23±2 ℃) e misurare di nuovo, per non leggere come cedimento strutturale un semplice effetto termico. Se il sistema ha congelato in magazzino o durante il trasporto, le particelle di emulsione si sono compattate, disidratate o rotte: compaiono granulosità non ridisperdibile, crolli o impennate anomale della viscosità. Il criterio di valutazione fa fede su GB/T 9268-2008 (prassi: 18 h a (-5±2) ℃ più 6 h a (25±2) ℃ per un ciclo, 1~5 cicli) o su ASTM D2243 / D2245, cioè 17 h a -18 ℃ più 7 h a temperatura ambiente. Quattro letture per il giudizio: coaguli non redisperdibili, rottura della consistenza o gelificazione, finezza in aumento, potere colorante e valori cromatici fuori limite. Un lotto con granulosità e lettura al grindometro in salita non va tenuto filtrando: il filtro sposta soltanto il problema dal barattolo al supporto filtrante.
6. Perché lo stesso codice formula dà due colori diversi fra un barattolo nuovo e uno vecchio?
Perché il codice formula descrive il cucchiaio di vernice prelevato, non la famiglia di colorante. In quiete fra strato superiore e inferiore si stabilisce un gradiente della frazione volumetrica di pigmento: profondità di prelievo, modalità di miscelazione preliminare e livello di riempimento residuo (che fissa l'altezza di colonna) spostano tutti la concentrazione effettiva. Nei coloranti metallici il gradiente delle lamelle cambia prima il flash a 15°/25° e poi il tono a 45°, e la differenza di luminosità a 110° denuncia il problema quasi sempre prima della lettura frontale. I rimedi sono tre: energia di miscelazione unificata prima di ogni prelievo, campioni di ritenzione per lotto come riferimento, cicli di rivoltamento più frequenti per le referenze a bassa rotazione. Per la colorimetria multiangolo e le condizioni geometriche (illuminazione a 45°, osservazione a 15°/25°/45°/75°/110°, allineamento a SAE J1545) si rimanda ai due approfondimenti sulla gestione del centro tintometrico e sulla scienza del colore.
7. Dopo la sedimentazione si può compensare il colore aumentando la quantità prelevata?
Sconsigliato: è trasformare un rischio di costanza in un rischio di formula. Aumentare il prelievo equivale a ipotizzare che la concentrazione di pigmento nel barattolo sia uniforme ma bassa, mentre dopo la sedimentazione la distribuzione è funzione del tempo e della posizione: più bassa sopra, più alta sotto, e spostando appena il punto di prelievo il segno dello scarto si inverte. In più, sovrastimare la concentrazione comprime le proporzioni relative degli altri coloranti in formula, il rischio di metamerismo cresce e l'abbinamento sotto sorgenti luminose diverse diventa più difficile da giudicare. La via corretta: prima riportare la concentrazione all'uniformità con l'energia di miscelazione prevista, poi passare le due soglie di potere colorante e finezza; se la seconda verifica fallisce, scartare o degradare il lotto a prove di spruzzatura, registrando l'esito nell'archivio del lotto: così anche il fornitore può capire se il problema è la finestra di formula o l'esposizione in magazzino.
8. Come scrivere le clausole di stoccaggio dei coloranti nella specifica d'acquisto, senza contenziosi all'accettazione?
Quattro elementi: condizioni, metodo, classi, ricontrollo. Nelle condizioni: la banda di temperatura (per esempio 5~35 ℃, in contenitore chiuso, al riparo dalla luce), la shelf life (12 mesi nelle dichiarazioni tipiche dei fornitori) e l'eventuale obbligo di trasporto antigelo. Nel metodo: il riferimento normativo (classe di sedimentazione secondo GB/T 6753.3-1986 o ASTM D869, finezza secondo GB/T 1724-2019 e ISO 1524, consistenza secondo GB/T 9269 / ASTM D562 a 200 rpm). Nelle classi: le linee di accettazione (per esempio sedimentazione non sotto 6 punti, finezza della pasta non oltre 5 μm, variazione post-stoccaggio termico non oltre 2 μm, variazione di viscosità non oltre il 15%, ΔE*ab entro 0,5). Nel ricontrollo: punti di prelievo (strato superiore, di mezzo e sul fondo), energia di miscelazione e numero di prove di conferma prima dello scarto. In chiusura, una nota di criterio: i valori fanno fede secondo l'accordo tecnico fra le parti e il datasheet del fornitore, lo stato di prova è quello di applicazione secondo la miscela prevista e, nei sistemi all'acqua, l'acqua di diluizione non entra nei calcoli.
10. Riferimenti e note sui criteri
- GB/T 6753.3-1986 Metodi di prova della stabilità di conservazione delle vernici (approvata il 1986-08-26, in vigore dal 1987-08-01, confermata alla revisione del 2011-04-18; recepimento non equivalente di ASTM D1849:1980): 30 d a 50±2 ℃, barattoli a pressione da 0,41 L, campione a circa 15 mm dall'orlo, prova di caduta con spatola da circa 30 g, punteggio a sei livelli per spellatura, pressione interna, corrosione e odore di putrefazione, classe di sedimentazione da 10 a 0, prove arbitrali a 23±2 ℃ o 25±1 ℃.
- ASTM D869 (la D869-85 è stata ribadita nel 2011 e nel 2015; l'edizione corrente arriva al 2021) Standard Test Method for Evaluating Degree of Settling of Paint: barattoli da 500 mL (diametro interno 85,5±1,5 mm, altezza 98,5±1,5 mm), riempimento fino a 13 mm dall'orlo, spatola da 45±1 g, invecchiamento a scaffale di 6 mesi, classificazione da 10 a 0, con il paragrafo sulla precisione che dichiara la forte soggettività del metodo; ASTM D1309 è citata come metodo collegato per la sedimentazione accelerata.
- ISO 21545:2018 Paints and varnishes — Determination of settling (pubblicata il 2018-07-25, ISO/TC 35/SC 9); versioni nazionali ricevute: BS ISO 21545:2018 (12 pagine) e DIN EN ISO 21545. I dettagli del metodo fanno fede dal testo ufficiale.
- ISO 8781-1:1990 Pigments and extenders — Methods of assessment of dispersion characteristics — Part 1 (caratterizzazione della dispersione dalla variazione del potere colorante dei pigmenti cromofori).
- Finezza: ISO 1524 (edizione vigente 2020), GB/T 6753.1-2007, GB/T 1724-2019, ASTM D1210; grindometro con portate 0~50 / 0~100 / 0~150 μm, suddivisione 2,5 μm, conversione Hegman/micron (0 = 100 μm, 4 = 50 μm, 8 = 0 μm), angolo di lettura 15°~30°, condizioni di prova 23±2 ℃.
- Consistenza e reologia: ASTM D562, GB/T 9269-2009 (viscosimetro tipo Stormer, 200 rpm, 40~141 KU / 32~1099 g / 27~5274 cP, accuratezza circa ±1%); gelo-disgelo: GB/T 9268-2008, ASTM D2243 / D2245.
- Prelievo del colore e multiangolo: geometria comune con illuminazione a 45° e osservazione a 15°/25°/45°/75°/110° fuori dalla direzione speculare, SAE J1545, ordine di grandezza di ripetibilità e differenza interstrumento degli spettrofotometri multiangolo (circa 0,02 ΔE*ab e 0,2 ΔE00, indicatori pubblici dei produttori).
- Inquadramento fisico: sedimentazione uniforme di Stokes v = g·(ρp − ρf)·d² / (18μ) e limiti di validità (ipotesi sferica, regime laminare, sotto circa 0,2 μm subentra il moto browniano, sopra circa 100~200 μm cambia il regime della scia); correzione di tipo Richardson–Zaki per la sedimentazione ostacolata; densità di riferimento dei pigmenti (titanio biossido rutilo circa 4,2, solfato di bario circa 4,5, mica e alluminio circa 2,7~2,8, nerofumo circa 1,8~2,0, ftalocianine circa 1,5 g/cm³).
- Dati pubblici di settore e dei produttori: stoccaggio delle paste coloranti a 5~35 ℃ con shelf life tipicamente di 12 mesi; anti-sedimentanti a 0,2%~1,0% sul totale di formula; disperdenti calcolati sull'area superficiale specifica dei pigmenti (neri di carbonio alto colore 10%~20%, organici comuni 5%~10%, inorganici 2%~5%); pH delle paste universali comunemente 7,5~9,0, finestra utile dei disperdenti polimerici anionici circa 7~10; banda di viscosità delle paste all'acqua 2 000~5 000 mPa·s (letteratura brevettuale); i miglioramenti citati, come variazione di finezza entro 2 μm dopo stoccaggio a 50 ℃, variazione di viscosità entro il 15% e tasso di sedimentazione dei pigmenti entro il 3%, provengono tutti da documentazioni tecniche pubbliche dei produttori.
- Note sui criteri: le velocità di sedimentazione della tabella 2 sono stime d'ordine di grandezza calcolate con la formula, non misure; gli incrementi citati nel testo (profondità di sedimentazione, variazione della viscosità di applicazione, soglie di classe del ΔE, linee di accettazione correnti) sono prassi di settore e valori da fonti pubbliche e non costituiscono un impegno di prestazione verso formule specifiche. Per i progetti reali fanno fede i documenti di progettazione, il datasheet del fornitore e l'accordo tecnico contrattuale.
Last updated: 2026-11-18
A cura del team tecnico di Kexin New Materials (Guangdong) Co., Ltd., per i reparti di processo, controllo qualità e acquisto dei settori delle vernici di carrozzeria per riparazione e delle paste coloranti all'acqua. Questo contenuto è una raccolta tecnica in chiave B2B e non costituisce né una base di progettazione né un impegno di prestazione: gli indicatori di conservazione e accettazione di ogni sistema vanno confermati con ritest di laboratorio e validazioni sul campo. L'attività verso l'esterno riguarda la fornitura di prodotti a livello industriale e il supporto tecnico, con condizioni commerciali EXW / FOB.