
Il trasferimento termico della venatura del legno (detto anche trasferimento woodgrain per sublimazione o trasferimento woodgrain sottovuoto) consiste nell'appoggiare, sulla superficie di un film di rivestimento già polimerizzato, una carta transfer o un film PET recanti l'inchiostro con il disegno della venatura; riscaldando, l'inchiostro si rammollisce, sublima e migra verso lo strato superficiale del rivestimento, e una volta rimosso il supporto la venatura resta incorporata nel rivestimento stesso: più precisamente nello strato superficiale del film, entro 40–60 µm (dato reso pubblico; si veda la nota sulle fonti più avanti). La lavorazione si distingue dalla laminazione con film e dalla pressatura a caldo di carta impregnata: in queste ultime due la venatura si trova in uno strato di film o di carta autonomo e l'interfaccia è nello strato adesivo, mentre nel trasferimento la venatura resta nella fascia superficiale del rivestimento, nell'intervallo 40–60 µm. Richiamandoci alle due linee editoriali già presenti sul sito — verniciatura di mobili su pannelli a base di legno e sollevamento della venatura nelle vernici per legno — questo articolo tratta soltanto la linea del trasferimento: finestra di temperatura del trasferimento, lettura del tasso di trasferimento, abbinamento del topcoat e accettazione della durabilità; i problemi dell'interfaccia adesiva nella laminazione e nella carta impregnata restano fuori dal perimetro di questo testo.
Lo scenario reale di guasto si ripete nelle fabbriche di mobili e di profili: le ante di cucina, tre mesi dopo il montaggio da parte del cliente, mostrano i bordi della venatura sfocinati, come velati da una nebbia, e il campionamento rivela che al momento della stesura del topcoat trasparente lo strato trasferito non si era ancora raffreddato del tutto e il solvente aveva risollevato l'inchiostro; i profili di infisso esposti a meridione, dopo due anni di servizio, perdono saturazione in modo uniforme e non sporcano le mani al passaggio, e il giudizio è che il rivestimento a polvere, poco polimerizzato, si è polverizzato, non che "l'inchiostro perde colore"; sulle facce trasferite del mobile a pannelli, durante il controllo a campione della resistenza alle macchie, dopo la rimozione di una macchia di caffè resta un calo di lucentezza localizzato con scoperta del colore di fondo, e il problema sta nello spessore del topcoat inferiore al minimo della scheda di processo, non nei parametri di trasferimento. Tutti e tre i tipi di rilavorazione risultano "aspetto conforme" all'ispezione di uscita, eppure nessuna prova copriva i carichi termici, di umidità e meccanici presenti in servizio. La pagina controllo della differenza di colore nei film di vernice per mobili ha già chiarito il criterio ΔE, quindi qui non si ripete l'algoritmo colorimetrico e ci si concentra su tre sole questioni: controllo del processo di trasferimento, compatibilità del topcoat, criteri di accettazione verificabili.
TL;DR · sei conclusioni in sintesi
- La finestra di trasferimento si fissa sulla temperatura metallica del pezzo: via con sacchetto sottovuoto 180–200 ℃ con mantenimento 12–18 min; 190–200 ℃ / 15 min è il punto ideale indicato dalla ricerca sperimentale; a ≥195 ℃ con permanenza oltre 20 min compare il riattaccamento della carta o del film.
- La venatura entra solo nel rivestimento, non nel legno: la penetrazione, secondo il dato reso pubblico, è di 40–60 µm, quindi il limite di vita del disegno coincide con il limite di durabilità del rivestimento a polvere di fondo.
- Due soglie per lo spessore del primer in polvere: la GB/T 5237.4-2017 impone sulla faccia decorativa almeno 40 µm nei punti locali e uno spessore medio di 60 µm~120 µm; per la fase di trasferimento i dati resi pubblici suggeriscono 60–80 µm oppure 70–90 µm.
- Il criterio di aderenza è l'uniformità, non la massimizzazione: aspirare fino a −0.09 ~ −0.1 MPa e mantenere 3–5 min per verificare la tenuta d'aria; sulle sezioni complesse contano la membrana siliconica e la disposizione dei punti di aspirazione.
- Le tre vie del topcoat (polvere trasparente / UV all'acqua / UV eccimerico) hanno compromessi diversi; una chiusura troppo precoce genera fori di spillo e sbiancamento, e il criterio torna alla GB/T 4893.10-2024 per la resistenza al graffio e alla GB/T 4893.1-2021 per la resistenza ai liquidi.
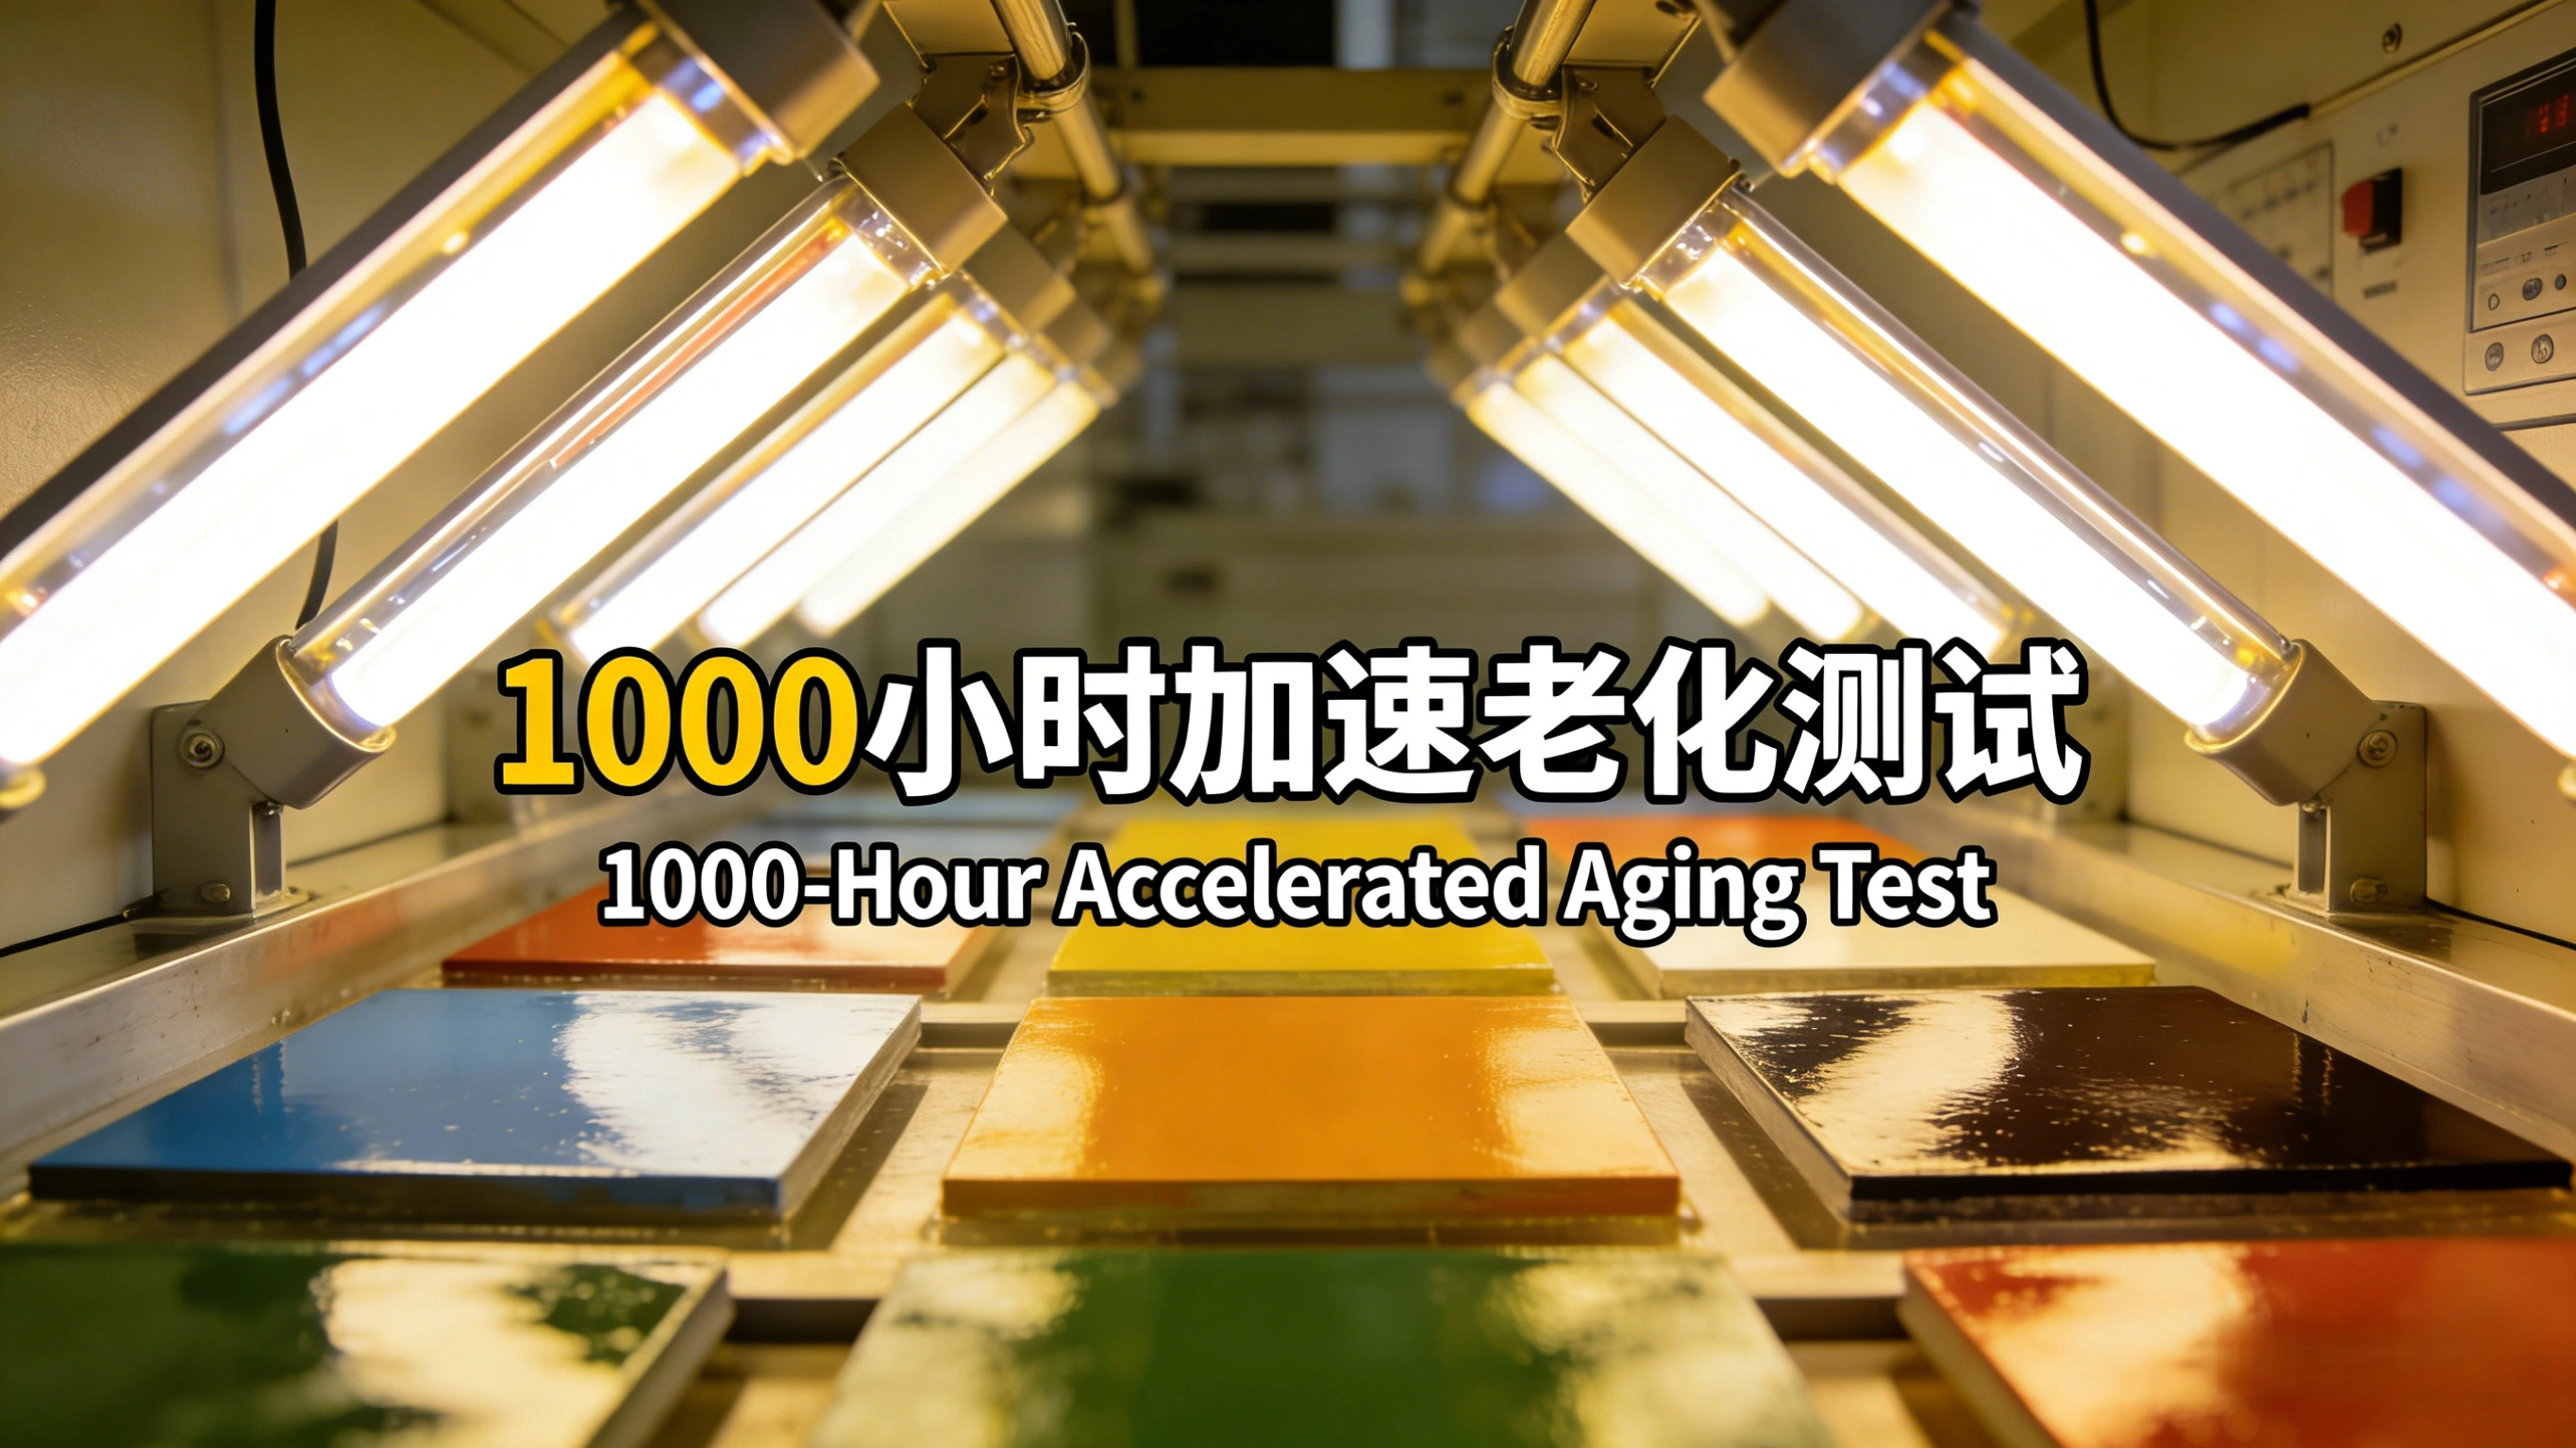
- Per l'esterno si dichiarano solo le classi di norma, mai gli anni: prova allo xeno secondo la GB/T 1865-2009 a 1000 h o 4000 h; l'esposizione naturale si classifica a 1 anno / 3 anni / 5 anni con ritenzione di lucentezza non inferiore al 50%.
Uno · Tracciare il perimetro: la divergenza delle tre vie di finitura woodgrain
Dietro lo stesso "effetto venatura di legno" possono esserci tre strutture di interfaccia completamente diverse, e criteri, attrezzature e modalità di guasto non sono interscambiabili fra loro.
1.1 Trasferimento per sublimazione: la venatura cade dentro il rivestimento
Il substrato completa prima la verniciatura di fondo o l'applicazione e la polimerizzazione del rivestimento a polvere; poi si applica a contatto la carta o il film transfer stampato con l'inchiostro woodgrain, l'aderenza tra film e superficie verniciata si ottiene con la depressione del sacchetto sottovuoto o con la pressione di una piastra, e si entra in forno o in pressa per riscaldare. Nell'intervallo 180–200 ℃ l'inchiostro sublima e penetra nello strato superficiale del rivestimento; rimosso il supporto, la venatura diventa parte del rivestimento. Il limite di durabilità di questa via è fissato dal sistema resinante del film di fondo: il disegno trasferito non aderisce direttamente all'alluminio o al pannello, bensì al rivestimento, quindi sono la formulazione del rivestimento, il grado di polimerizzazione e lo spessore a decidere insieme per quanto tempo il disegno potrà durare.
1.2 Trasferimento a stampa su film di vernice: bassa temperatura e ciclo corto, criteri diversi
Il trasferimento a stampa sui film di finitura all'acqua o UV segue tempi di riscaldamento più brevi e temperature più basse (i parametri del produttore del film, secondo il dato reso pubblico, sono 140–180 ℃ e 10–30 s, e per le attrezzature a piastra 160–180 ℃ e 18–25 s); la penetrazione termica è ridotta e la venatura resta soprattutto nello strato superficiale del rivestimento. Il rischio non sta nella durabilità, bensì nel sollevamento del colore e nella finestra di ricopertura: trasferire con la reticolazione della finitura non completata fa ridisciogliere l'inchiostro nella vernice; applicare il topcoat subito dopo il trasferimento fa trasformare in fori di spillo, sotto lo strato di chiusura, i composti a basso punto di ebollizione non ancora evacuati, con la stessa dinamica illustrata nella pagina fori di spillo e crateri da bollitura nelle vernici per mobili.
1.3 Laminazione e carta impregnata: l'interfaccia è nell'adesivo, è un altro capitolo
Nella laminazione sottovuoto con film PVC/PP e nell'accoppiamento a pressa a caldo di fogli con carta impregnata in melammina, la venatura si trova all'interno dello strato di film o di carta, e adesione e durabilità dipendono dall'adesivo e dai parametri di pressatura. L'influenza della differenza di densità dei bordi dei pannelli a base di legno sull'adesione della finitura, il sollevamento della venatura e il suo controllo con levigatura a umido sono già sviluppati nelle due pagine verniciatura di mobili su pannelli a base di legno e sollevamento della venatura nelle vernici all'acqua; questo testo non le ripete e richiama, solo nella sezione sei, la parte che si sovrappone al trasferimento (il mancato contatto su bordi e scanalature).
| Voce | Trasferimento per sublimazione (la via centrale di questo testo) | Trasferimento a stampa su film di vernice | Laminazione / accoppiamento con carta impregnata |
|---|---|---|---|
| Dove si trova la venatura | Nello strato superficiale del rivestimento polimerizzato, entro 40–60 µm | Nello strato superficiale del rivestimento, con scarsa penetrazione | Nello strato di film o di carta autonomo; l'interfaccia è nell'adesivo |
| Finestra termica tipica | 180–200 ℃ con mantenimento 12–18 min | 140–180 ℃, 10–30 s oppure 160–180 ℃, 18–25 s | Dipendono da temperatura di pressa e tipo di adesivo; la finestra di trasferimento non si applica |
| Modalità di contatto | Depressione del sacchetto sottovuoto −0.09 ~ −0.1 MPa oppure piastra | Piastra, membrana siliconica, calandratura continua a rulli | Laminatrice sottovuoto, pressa a caldo |
| Principali modalità di guasto | Trasferimento insufficiente, doppia immagine, riattaccamento, polverizzazione | Sollevamento del colore, fori di spillo, delaminazione tra strati | Vesciche, distacco dell'adesivo, sollevamento dei bordi |
| Base di accettazione | Norme sui rivestimenti + confronto con campioni di riferimento del trasferimento | Norme di resistenza dei film di vernice (serie GB/T 4893) | Criterio dei pannelli decorativi GB/T 15102-2017 |
Scrivere le tre vie nella stessa scheda di processo è un errore ricorrente: temperatura, tempo e criteri provengono da vie diverse, e chi opera seguendo la scheda non ritrova i sintomi di guasto di nessuna di esse.
Due · La finestra temperatura-tempo-vuoto: prima di tutto chiariamo le divergenze fra le fonti
2.1 Le sei combinazioni di temperatura e tempo rese pubbliche
Letteratura e documentazioni dei produttori propongono finestre di trasferimento discordanti fra loro; non è un errore di qualcuno, bensì la conseguenza di formati di impianto diversi, di diversi spessori di parete dei profili, di diverse resine di fondo e di diversi sistemi film+inchiostro. La tabella che segue affianca le sei versioni indicando per ciascuna le condizioni di validità; nessuna può essere copiata tal quale nella scheda di processo di un'altra linea produttiva.
| Fonte del dato | Temperatura | Tempo | Condizioni di validità |
|---|---|---|---|
| Ricerca sperimentale su profilati di alluminio (articolo) | 190–200 ℃ | 15 min | Trasferimento in sacchetto sottovuoto, primer in polvere poliestere, un solo tipo di carta inchiostro |
| Soglia di guasto del medesimo studio sperimentale | ≥195 ℃ | Esteso a 20 min | Compare il riattaccamento carta/film: la permanenza va limitata nel tempo massimo |
| Procedura operativa aziendale | 180–200 ℃ | 12–18 min | A temperatura alta corrisponde tempo corto; scarto della registrazione del forno ±3 ℃ |
| Documentazione del fornitore di film e attrezzature | 220 ℃ | 3 min | Linea di trasferimento continua, profili a parete sottile, con penetrazione dichiarata di 40–60 µm |
| Esempio di realizzazione brevettuale | 200–220 ℃ | 20–30 min | Processo combinato con rilievo da attacco alcalino e fondo per cataforesi |
| Trasferimento planare a piastra | 160–180 ℃ | 18–25 s | Pressatura di film PET su facce decorative piane, fuori dalla via del sacchetto sottovuoto |
La chiave nel leggere la tabella non è scegliere un numero, bensì verificare tre cose. Primo: se la temperatura indicata sia quella del display del forno, quella dell'aria calda o quella metallica del profilo — polimerizzazione e trasferimento vanno condotti sulla temperatura metallica del pezzo, e fra forno e materiale, su pareti spesse o pezzi con cavità, il differenziale può raggiungere 10–20 ℃. Secondo: da quale istante si conta il tempo: fra l'ingresso in forno e il raggiungimento della temperatura minima, su una linea continua, corre quanto basta per mandare fuori colore un intero lotto. Terzo: il gradiente fra le diverse postazioni nello stesso forno: la procedura impone di registrare ogni ora la temperatura di ciascuna zona, con scostamento dal valore di set point non superiore a ±3 ℃.
2.2 I guasti alle due estremità della deriva termica
La sotto-temperatura si manifesta con una sublimazione incompleta dell'inchiostro: venatura sfocinata, colore più chiaro, adesione in calo; la diagnosi appartiene alla stessa famiglia della "differenza di colore da trasferimento insufficiente" descritta nella pagina controllo della differenza di colore nei film di vernice per mobili. La sovra-temperatura si manifesta con ingiallimento del rivestimento, diffusione laterale dell'inchiostro che impasta le linee e, nei casi peggiori, ri-rammollimento del rivestimento che si riattacca al film supporto, strappandolo quando lo si rimuove durante il raffreddamento. Il primer in polvere scuro assorbe più calore del chiaro: la stessa curva termica non è equivalente sui due colori, e al cambio di colore vanno rifatti i provini a gradiente.
2.3 Vuoto e uniformità di contatto
Sulla via del sacchetto sottovuoto il criterio è "pressione di contatto uniforme", non "più vuoto possibile". La procedura operativa impone di aspirare fino a −0.09 ~ −0.1 MPa e di mantenere la depressione per 3–5 min osservando se il valore retrocede, per giudicare così la tenuta d'aria; altre fonti pubbliche collocano nell'intervallo 0.3–0.8 MPa l'ampiezza di depressione sopportabile dal film. Con vuoto insufficiente il film si scolla localmente dalla superficie del rivestimento e compaiono zone bianche o doppie immagini; sulle sezioni complesse con scanalature e nervature servono membrane siliconiche più elastiche e una buona disposizione dei punti di aspirazione: aumentare solo la depressione porta spesso a far perforare il film sugli spigoli vivi.
Tre · Tasso di trasferimento e nitidezza: giudicare con provini, non con l'esperienza a occhio
3.1 Sei variabili causali
Il tasso di trasferimento dipende simultaneamente da sei fattori: la rimovibilità del supporto (PET comune 12–25 µm, tolleranza di spessore ±1 µm), il peso molecolare dell'inchiostro e la granulometria del pigmento, la porosità e la capacità di assorbimento del rivestimento, la pressione di contatto e l'uniformità del vuoto, la sovrapposizione delle passate e l'orientamento del disegno, e la velocità di raffreddamento. L'influenza del rivestimento in sè è spesso sottostimata: una polvere di poliestere puro con scarsa distensione presenta una micro-ondulazione superficiale elevata, e la nitidezza della venatura resta sotto quella di un sistema di polvere di poliuretano idrossilato; uno spessore troppo basso non copre a sufficienza, uno troppo alto genera fori di spillo e buccia d'arancia per il rilascio delle tensioni interne durante il riscaldamento del trasferimento. Per questo i dati pubblici indicano lo spessore del primer in polvere per il trasferimento in 60–80 µm, mentre uno studio sperimentale sui profili di alluminio ritiene che 70–90 µm sia più vicino all'ottimo qualitativo.
3.2 Metodo di lettura: campione di riferimento a pannello comune più provini a gradiente termico
Il metodo corretto è lasciare sulla stessa superficie di pannello un "campione di riferimento" e dei "provini a gradiente": sullo stesso profilo si realizzano 3–5 gradini di temperatura con passo di 5 ℃, oppure sulla stessa tanda si sfornano gradini di tempo, e si confrontano sotto la medesima sorgente luminosa e alla medesima illuminanza. L'ispezione va condotta a 600–800 lux e a 0.5–1.0 m di distanza visiva; per vedere se il bordo della venatura sbava si usa una lente d'ingrandimento invece di avvicinare l'occhio. Le soglie del criterio del produttore di film, "tasso di trasferimento ≥95%" e "nitidezza del disegno ≥ grado 4", sono criteri di materia prima: valgono solo come linea di accettazione in ingresso e non sostituiscono la caratterizzazione prestazionale del rivestimento finito.
| Difetto | Aspetto in linea | Causa principale | Rimedio e rilavorabilità |
|---|---|---|---|
| Trasferimento insufficiente | Venatura chiara, affiora il colore di fondo | Temperatura troppo bassa o tempo troppo corto, strato d'inchiostro sottile, primer troppo spesso | Ripetibile una seconda volta nel medesimo sistema di colore di fondo, rifacendo il campione di riferimento |
| Doppia immagine / disallineamento | Doppia immagine, disegno spostato | Scorrimento dell'avvolgimento, aspirazione troppo rapida, tensione non uniforme della carta | Non ripetibile con un nuovo trasferimento: occorre levigare, riapplicare il primer in polvere e rifare |
| Aloni e macchie nuvolose | Tonalità disuniformi per zone | Vuoto non uniforme, pieghe del film, gradiente termico nel forno | Prima verificare il contatto e le zone termiche, poi decidere se scartare |
| Perdita localizzata di colore | Strofinando resta una macchia di colore | Rivestimento poco polimerizzato, pigmento con tenuta termica sotto i 200 ℃ | Si giudica un problema del lotto di fondo: quarantena dell'intera tanda |
| Rigature del film supporto | Segni filiformi sulla superficie | Angolo di rimozione troppo ripido, film strappato senza raffreddamento sufficiente | Raffreddare sotto 40–50 ℃ prima di rimuovere il film; i casi lievi si coprono con il topcoat |
| Sbiancamento dopo il topcoat | Venatura velata, perdita di lucentezza | Composti a basso punto di ebollizione non evacuati, chiusura troppo precoce, fori di spillo | Si tratta secondo il criterio di fori di spillo e crateri da bollitura |
Anche il pigmento va selezionato per il processo ad alta temperatura: i dati pubblici esigono un pigmento transfer con tenuta termica non inferiore a 200 ℃ e resistenza alla luce non inferiore al grado 7; altrimenti la deriva di colore compare già nella fase calda del trasferimento, e parlare dopo di durabilità non ha senso. La resistenza alla luce indicata dal criterio del produttore di film è, per il tipo esterno, non inferiore al grado 6, e, per il tipo interno, non inferiore al grado 4: le due non sono interscambiabili.
Quattro · Il topcoat: se applicarlo, cosa applicare, quanto applicarne
4.1 Le tre vie del topcoat
Sopra la faccia trasferita esistono tre vie ingegneristiche consuete per lo strato trasparente: topcoat in polvere trasparente (può andare nello stesso forno del trasferimento, ma va coordinata la finestra di polimerizzazione), topcoat UV all'acqua (meccanismo e scelta degli oligomeri sono nella pagina vernici UV polimerizzabili all'acqua) e topcoat soft-touch a UV eccimerico (vedi vernici per legno soft-touch a UV eccimerico). Le tre differiscono molto nel compromesso fra resistenza al graffio, resistenza alle macchie, lucentezza e tatto: la reticolazione UV dà un'elevata densità di reticolo e una buona resistenza al graffio, ma una chiusura troppo rapida spinge fuori il solvente sotto forma di fori di spillo; la polvere trasparente è corposa e livella il tatto della venatura; l'eccimerico dona un opaco setoso ma con film sottile e con elevate esigenze di bagnabilità del substrato. Il controllo dell'uniformità di spessore nella verniciatura a rullo e a curtain non è ripetuto qui; si veda verniciatura a rullo di pannelli piatti per mobili.
| Via | Finestra di compatibilità | Criteri disponibili | Rischio specifico |
|---|---|---|---|
| Topcoat in polvere trasparente | Stesso sistema di polimerizzazione del primer in polvere; richiede un secondo riscaldamento | Durezza per indentazione, prova Erichsen (cupping), classi di durabilità | Il nuovo riscaldamento ridiffonde la venatura |
| Topcoat UV all'acqua | Polimerizzazione a fascio ad alta energia dopo l'appassamento; attenzione all'inibizione da ossigeno | Resistenza a liquidi, macchie e graffio | Una chiusura precoce provoca fori di spillo e sbiancamento |
| Topcoat UV eccimerico | Film sottile, elevata bagnabilità richiesta | Lucentezza a 60°, resistenza al graffio, tatto | Sensibile alla polarità della faccia trasferita; perdita locale di adesione |
| Senza topcoat | Uscita diretta di fabbrica | Solo i criteri del rivestimento e dello strato trasferito | Nessun margine su resistenza alle macchie e al graffio |
4.2 La finestra di ricopertura del topcoat e il rischio di attacco del solvente
Il topcoat va applicato solo dopo che lo strato trasferito si è raffreddato a fondo e i composti a basso punto di ebollizione sono stati evacuati; la finestra di ricopertura dopo il trasferimento coincide con la finestra di resistenza al riappiccicamento delle vernici di finitura all'acqua, il cui criterio è nella pagina resistenza al riappiccicamento e finestra di ricopertura delle vernici di finitura all'acqua per legno. Il rischio di attacco del solvente (il solvente del topcoat che risolleva l'inchiostro transfer) è legato direttamente al grado di reticolazione del fondo: se il fondo è poco polimerizzato, durante il trasferimento l'inchiostro ha già penetrato troppo in profondità, e sovrapponendo il solvente del topcoat i bordi della venatura si sfocinano.
Cinque · Adesione e sequenza di abbinamento
I requisiti che il trasferimento impone alla superficie del fondo si riassumono in due lavorazioni. La prima è la levigatura con granulometrie graduate: la micro-pianezza della superficie del primer in polvere fissa il limite superiore della nitidezza della venatura; la levigatura e la pulizia della polvere abrasiva sono nella pagina levigatura nella verniciatura del legno, e la finestra di levigabilità del fondo levigabile con il rischio dei saponi metallici sono nella pagina criteri di levigabilità del fondo sigillante levigabile. La seconda è polimerizzare a fondo prima di trasferire: il rivestimento deve aver formato una rete di reticolazione fitta e densa; un rivestimento poco polimerizzato, "asciutto fuori e molle dentro", si rammollisce ulteriormente durante il riscaldamento del trasferimento, con penetrazione eccessiva dell'inchiostro, bordi del disegno sfocinati e, in parallelo, durabilità a lungo termine in calo. L'adesione si giudica con la prova d'incisione cross-cut (GB/T 9286-2021, interasse 2 mm) fino a grado 0; la formulazione della procedura operativa, "area distaccata non superiore al 5%", corrisponde al grado 1, e le due non vanno confuse fra loro. Sul lato dei profili esiste un set di criteri di interfaccia ancora più severo: adesione a secco, adesione a umido (immersione a 38 ℃±5 ℃ per 24 h) e adesione in acqua bollente (bollitura 20 min) richiedono tutti grado 0.
Sei · Bordi, scanalature e differenze dei substrati
I pannelli a base di legno e i profili di alluminio si comportano sui bordi in modo completamente diverso che sulle facce piane. Il bordo del truciolare e dell'MDF ha densità bassa e assorbe molta vernice, e il film transfer fatica ad aderire sul bordo: compaiono fasce bianche e perdite di lucentezza dipendenti dall'angolo; sul profilo di alluminio il film si solleva sugli spigoli convessi e resta sospeso nelle scanalature, difetto congenito della via del sacchetto sottovuoto, e i dati pubblici raccomandano membrane siliconiche più elastiche riposizionando i punti di aspirazione. Anche il contenuto di umidità del substrato e la temperatura superficiale del pannello influiscono sul risultato: la procedura operativa fissa l'ambiente di officina a 10–35 ℃ con umidità relativa 60%–70%; se la carta transfer ha assorbito umidità va preriscaldata per deumidificarla, altrimenti l'acqua vaporizza nella fase ad alta temperatura e genera immediatamente bolle. I criteri specifici di finitura dei pannelli e di adesione dei bordi sono nella pagina verniciatura di mobili su pannelli a base di legno; il comportamento del sollevamento della venatura nella fase di verniciatura è nella pagina sollevamento della venatura nelle vernici all'acqua.
Sette · I dati chiave in sintesi
- Spessore del primer in polvere per il trasferimento: sulla faccia decorativa spessore locale non inferiore a 40 µm e spessore medio raccomandato 60 µm~120 µm (GB/T 5237.4-2017); per la fase di trasferimento i dati pubblici suggeriscono 60–80 µm oppure 70–90 µm.
- Temperatura e tempo: via del sacchetto sottovuoto 180–200 ℃ con mantenimento 12–18 min; il punto ideale indicato dalla ricerca sperimentale è 190–200 ℃ e 15 min; a ≥195 ℃ con permanenza oltre 20 min compare il riattaccamento della carta o del film.
- Vuoto: aspirare fino a −0.09 ~ −0.1 MPa e mantenere la depressione 3–5 min per la prova di tenuta; esiste inoltre una formulazione pubblica che colloca fra 0.3–0.8 MPa l'intervallo di depressione sopportabile dal film.
- Profondità di penetrazione dell'inchiostro: dopo il trasferimento la venatura entra nel rivestimento per 40–60 µm (dato pubblico), quindi è la durabilità del rivestimento stesso a fissare il limite di vita del disegno.
- Selezione del pigmento: tenuta termica non inferiore a 200 ℃, resistenza alla luce non inferiore al grado 7; il supporto PET è comunemente 12–25 µm con tolleranza di spessore ±1 µm.
- Resistenza dei film di vernice d'interno: umido-caldo e secco-caldo entrambi a 70 ℃ per 20 min (GB/T 4893.2-2020, GB/T 4893.3-2020); la prova liquidi usa acido acetico al 10% e carbonato di sodio al 10% per 24 h (GB/T 4893.1-2021).
- Criterio del pannello decorativo: valore di usura superficiale ≤80 mg/100 r, colore unito senza scoperta del fondo dopo 350 r; solidità alla luce con lana blu grado 6 che corrisponde al grado 4 della carta dei grigi (GB/T 15102-2017).
- Durabilità esterna accelerata: xeno secondo la GB/T 1865-2009 metodo 1 ciclo A, con tempi di prova per livello di film di 1000 h (livelli Ⅰ, Ⅱ) e 4000 h (livello Ⅲ); la classificazione con invecchiamento naturale ha tempi di prova di 1 anno, 3 anni, 5 anni (GB/T 5237.4-2017).
Otto · Durabilità e resistenza chimica: interno ed esterno hanno logiche separate
Le facce interne degli arredi e le facce esterne degli edifici seguono due logiche diverse, e mescolarle produce contemporaneamente due tipi di impegno errato.
8.1 Interno: fanno fede la resistenza dei film di vernice e la norma sui pannelli decorativi
I carichi di servizio delle ante di armadio e dei piani d'interno sono liquidi freddi, tazze calde, macchie e sfregamento. I metodi di prova ricadono sulla serie GB/T 4893: resistenza ai liquidi freddi (GB/T 4893.1-2021, acido acetico al 10% e carbonato di sodio al 10%, ciascuno per 24 h), resistenza all'umido-caldo e al secco-caldo (GB/T 4893.2-2020 e GB/T 4893.3-2020, entrambi 70 ℃, 20 min), resistenza allo shock termico (GB/T 4893.7-2013: alta temperatura a 40 ℃±2 ℃ con umidità relativa 95%±3% mantenuta 1 h, bassa temperatura a −20 ℃±2 ℃ mantenuta 1 h, per complessivi 3 cicli), resistenza all'urto (GB/T 4893.9-2013, altezza d'impatto 50 mm), resistenza all'abrasione (GB/T 4893.8-2023, 60 r di abrasione), resistenza al graffio (GB/T 4893.10-2024), adesione cross-cut (GB/T 4893.4-2023). Il lato del pannello decorativo aggiunge, nella GB/T 15102-2017, soglie quantitative: usura ≤80 mg/100 r, colore unito senza scoperta del fondo dopo 350 r, oltre il 50% del disegno trattenuto dopo 100 r sulle venature decorate, resistenza al graffio ≥1.5 N senza graffi continui superiori al 90%, resistenza alle macchie oltre il grado 4 sul colore unito e oltre il grado 5 sulle venature decorate, secco-caldo e bruciatura di sigaretta oltre il grado 4, vapore acqueo e craquelure oltre il grado 4, solidità alla luce con lana blu grado 6 pari al grado 4 della carta dei grigi. I prodotti in classe pavimento usano le classi di giri di abrasione della GB/T 18102-2020 (commercial Ⅰ ≥12000 r, commercial Ⅱ ≥9000 r, residential Ⅰ ≥6000 r, residential Ⅱ ≥4000 r, adottata con modifiche dalla EN 13329:2016) e non vanno citati in modo interscambiabile con le ante degli armadi.
8.2 Esterno: fa fede la classe del sistema di rivestimento, nessun impegno in anni
La vita del disegno sul profilo esterno dipende dal sistema del primer in polvere. La GB/T 5237.4-2017 classifica il comportamento del film, in funzione del risultato dell'invecchiamento accelerato, nei livelli Ⅰ, Ⅱ e Ⅲ e, se non diversamente indicato, la fornitura avviene in livello Ⅰ: l'invecchiamento accelerato segue la GB/T 1865-2009 metodo 1 ciclo A, con ossidazione a luce xenon per 1000 h (livelli Ⅰ e Ⅱ) e 4000 h (livello Ⅲ); il livello Ⅲ richiede una ritenzione di lucentezza non inferiore al 75% e una differenza di colore ΔEab non superiore a 3. La resistenza all'umido-caldo segue la GB/T 1740 a 47 ℃±1 ℃ per 1000 h (livelli Ⅰ e Ⅱ) o 4000 h (livello Ⅲ). La resistenza alla nebbia salina segue la GB/T 10125 con nebbia salina acetica per 1000 h (livelli Ⅰ e Ⅱ) o 2000 h (livello Ⅲ), con larghezza di corrosione per osmosi sotto il film, da un solo lato dell'incisione, non superiore a 4 mm. L'invecchiamento naturale segue la GB/T 9276, con tempi di classificazione di 1 anno, 3 anni e 5 anni e, per ogni livello, ritenzione di lucentezza non inferiore al 50%.
Nelle documentazioni dei produttori sono ricorrenti affermazioni come "5–8 anni all'esterno senza scolorimento" o "oltre 10 anni con sistema fluorurato": sono criteri empirici, non criteri verificabili. Questo testo non formula alcun impegno in anni e chiarisce soltanto due cose: a quale tempo di prova di quale livello corrisponde il sistema scelto, e che il limite di durabilità del disegno non può superare quello del sistema primer in polvere. Lo studio sperimentale offre inoltre un confronto utile: con lampada UVB313, 9 h di luce al giorno, 189 h complessivi su 3 settimane e 60–65 ℃ in camera, i campioni con primer in polvere fluorurata e carta woodgrain ad altissima durabilità hanno raggiunto il grado 4 sulla carta dei grigi di scolorimento; i campioni in poliestere ordinario della stessa tanda sono risultati chiaramente più bassi.
8.3 Resistenza chimica e alle macchie
I criteri del profilo esterno sono scritti nei metodi di prova della GB/T 5237.4-2017: resistenza all'acido cloridrico con 10 gocce di soluzione 1+9, in posa a 18 ℃~27 ℃ per 15 min; resistenza alla malta a 38 ℃±3 ℃ con umidità relativa 95%±5% per 24 h; resistenza ai detergenti con soluzione a 30 g/L in immersione a 38 ℃±1 ℃ per 72 h; resistenza ai solventi secondo il metodo di strofinio della GB/T 8013.3, con risultato auspicabile di grado 3 o grado 4. Il lato interno degli arredi segue l'acido acetico al 10% e il carbonato di sodio al 10% della GB/T 4893.1-2021 per 24 h, più i mediatori di macchia quotidiani. La resistenza ai reagenti dello strato trasferito è stata verificata a parte nello studio sperimentale: dopo 48 h di stazionamento, rispettivamente, di acido cloridrico al 10%, idrossido di sodio al 10% ed etanolo, rimossi per osservazione, i sistemi di qualità non hanno mostrato variazioni visibili in superficie.
8.4 Sostanze pericolose e criterio ambientale
Sul mobile finito si applica la GB 18584-2024 sui limiti delle sostanze pericolose nei mobili, pubblicata il 2024-06-25 e in vigore dal 2025-07-01, che copre formaldeide, composti benzeneici e TVOC, elementi pericolosi migrabili, ftalati e altre voci; l'emissione di formaldeide dei substrati a base di pannello si misura secondo la GB 18580-2017 (limite di classe E1 di 0.124 mg/m³), con la classificazione della GB/T 39600-2021 che prevede la classe E0 a 0.050 mg/m³ e la classe ENF a 0.025 mg/m³. Il punto ambientale proprio della fase di trasferimento riguarda inchiostro e supporto: la fase di stampa applica il limite di COV degli inchiostri della GB 38507-2020, e carta e film esausti si raccolgono come rifiuti recuperabili con apposita differenziazione.
Nove · Linee decisionali per la rilavorazione: nuovo transfer o levigatura e ricopertura
La sequenza di giudizio deve partire chiedendosi "in quale strato sta l'interfaccia". Se la venatura è dentro il rivestimento, il trasferimento insufficiente è una questione di penetrazione inadeguata e si ammette una seconda passata di trasferimento nel medesimo sistema di colore di fondo, purchè si rifacciano i campioni di riferimento e di confronto: il secondo riscaldamento alza la saturazione complessiva, quindi la scheda colore deve annotare "ammessa una tonalità più scura di un grado". Doppia immagine, rigature del supporto e fasce bianche dentro il film sono difetti di contatto e di condotta operativa: un nuovo trasferimento non elimina l'immagine sovrapposta e resta solo la levigatura del rivestimento con riapplicazione del primer in polvere. La perdita localizzata di colore e la polverizzazione complessiva sono problemi del lotto di fondo: si mette in quarantena l'intera tanda e si risale alla curva di polimerizzazione, invece di fare un secondo trasferimento sullo stesso lotto. Il calcolo del costo della rilavorazione deve esplicitare il numero di passate: levigare e ricoprire significa rifare levigatura, primer in polvere, polimerizzazione e trasferimento, quattro lavorazioni, con un costo ben superiore a una seconda passata di trasferimento, ma con un rischio qualitativo più basso che coprire il difetto con il topcoat.
Dieci · Accettazione e costo: trasformare il prezzo al m² nel costo del pezzo conforme
Il regime del primo pezzo approvato è la leva di affidabilità più importante della fase di trasferimento. Conviene fissare contemporaneamente tre elementi: il campione omologato (con carta delle sorgenti luminose standard e distanza visiva definita), il provino a gradiente termico (da rifare a ogni cambio di colore o di film) e il campione di riserva (esposizione naturale al sole sulla stessa tanda, con fotografie periodiche per registrare il ΔE). Nella stesura dei controlli a campione, separare "tasso di trasferimento / nitidezza / ΔE" in tre voci è molto più applicabile di un generico "aspetto regolare": il film in ingresso si accetta secondo il criterio del produttore, con tasso di trasferimento ≥95% e nitidezza ≥ grado 4; il prodotto finito si accetta secondo la serie GB/T 4893 o le classi della GB/T 5237.4. Anche il perimetro del calcolo dei costi va dichiarato: sostituire il "prezzo unitario al m²" con il "costo del pezzo conforme al m² = materiali + energia + consumabili del topcoat + quota di rilavorazione ammortizzata"; una sola variazione del tasso di rilavorazione si mangia tutto il vantaggio di prezzo fra film e vernici, ed è questo il motivo per cui la fase di trasferimento non va quotata a pezzo singolo verso l'esterno. Il regime commerciale resta B2B e le condizioni di consegna si concordano esclusivamente come EXW o FOB.
Undici · Domande frequenti (FAQ)
D1 · Il trasferimento termico woodgrain "stampa" la venatura nel legno stesso?
No. L'oggetto del trasferimento è il rivestimento, non il legno nè il substrato a base di pannello: dopo la sublimazione, l'inchiostro penetra nello strato superficiale del rivestimento già polimerizzato, e la penetrazione indicata dai dati pubblici è 40–60 µm. La riparabilità della venatura va quindi giudicata con la logica del rivestimento: levigando il film la venatura scompare, e questo è completamente diverso dai percorsi di guasto e di rilavorazione della tintura del legno massello o della fogliatura in tranciato; nè i preventivi nè i documenti di accettazione possono adottare la stessa impostazione.
D2 · La temperatura di trasferimento si imposta su quella del forno o su quella del pezzo?
Sulla temperatura metallica del pezzo. Nei profili a parete spessa e nei pezzi con cavità c'è un evidente ritardo fra l'assorbimento di calore dal forno e il raggiungimento della temperatura al centro: quando il forno segna 200 ℃, il centro della sezione può essere appena a 180 ℃; al contrario, su una linea continua un picco breve può surriscaldare i pezzi a parete sottile. Con un tracciatore di profilo termico si misura la curva reale, si adotta come inizio del conteggio l'istante in cui il materiale raggiunge la temperatura minima e si impone la registrazione oraria degli scostamenti fra le zone termiche entro ±3 ℃: è più affidabile che copiare su una scheda di processo un 195 ℃ qualsiasi.
D3 · Perchè le due estremità dello stesso profilo risultano più chiare del centro?
Nella maggior parte dei casi è un problema di contatto e di campo termico, non di inchiostro. Alle estremità, presso l'attacco di aspirazione, la pressione del film è inferiore che nella zona centrale, e i gas sublimati si accumulano localmente producendo un trasferimento insufficiente; nel contempo, il differenziale fra la bocca del forno e il centro può arrivare a 5–10 ℃. Il rimedio è verificare la disposizione dei punti di aspirazione e lo stato delle guarnizioni di tenuta, poi confermare con il provino a gradiente se la differenza nasce dal contatto o dalla temperatura, invece di cambiare film al primo problema.
D4 · Dopo il trasferimento il topcoat è obbligatorio?
Dipende dai carichi di servizio. Le ante d'armadio interne che devono reggere tazze calde, macchie e sfregamenti frequenti traggono dal topcoat un margine di resistenza al graffio e alle macchie, con criteri che seguono la GB/T 4893.3-2020, la GB/T 4893.10-2024 e la GB/T 4893.1-2021; una faccia trasferita senza topcoat espone direttamente lo strato d'inchiostro e nei test di resistenza alle macchie perde più facilmente lucentezza dopo la rimozione. Sul lato del profilo esterno di solito non si aggiunge un topcoat, perchè il sistema del primer in polvere è già progettato per classi secondo la GB/T 5237.4-2017, e sovrapporre un ulteriore strato di polvere trasparente significa un secondo riscaldamento e il rischio di ridiffusione della venatura.
D5 · Dopo il topcoat la venatura appare velata, come appannata: è colpa della vernice di finitura?
Prima controlla i tempi e l'evacuazione, non cambiare vernice a priori. Se all'uscita dal trasferimento il pezzo non si è raffreddato a sufficienza e lo strato di chiusura è stato applicato prima di evacuare i composti a basso punto di ebollizione, sotto il film si formano micro-fori di spillo e diffusione ottica, che all'occhio appare come "un velo di nebbia", con la stessa dinamica della pagina sui fori di spillo e crateri da bollitura nelle vernici per mobili. Seconda causa possibile: l'attacco del solvente — con il fondo poco reticolato, il solvente del topcoat risolleva l'inchiostro e i bordi della venatura si sfocinano. Nel primo caso si correggono raffreddamento e tempi di permanenza; nel secondo si torna alla curva di polimerizzazione.
D6 · Si può citare il "per N anni all'esterno senza scolorire" del produttore come clausola di accettazione?
Non è consigliabile. L'impegno in anni dipende dal sito specifico di esposizione, dall'orientamento di installazione, dalla frequenza di pulizia e dal lotto del primer in polvere, e gli mancano condizioni di prova riproducibili: scritto in contratto non è nè verificabile nè arbitrabile. La formulazione corretta è citare le classi di norma: invecchiamento accelerato a 1000 h o 4000 h, con le corrispondenti ritenzioni di lucentezza e i limiti di ΔEab, oppure i tempi di classificazione con esposizione naturale a 1 anno / 3 anni / 5 anni, concordando a parte il laboratorio terzo e il soggetto giudicante.
D7 · Carta transfer e film PET sono interscambiabili?
Parzialmente sulla via a piastra; sulla via del sacchetto sottovuoto non si sostituiscono alla leggera. Il supporto cartaceo e il film PET hanno temperature di rimozione, ritiro termico e rigidità differenti: nei dati pubblici il film PET ha comunemente uno spessore di 12–25 µm, con un ritiro termico non superiore al 2% dopo 30 min a 150 ℃ in condizioni stabili; il medesimo inchiostro produce tassi di trasferimento diversi sui due supporti. Il cambio di supporto impone di rifare il provino a gradiente e il campione di riferimento, senza ereditare la scheda di processo originale.
D8 · Sul prelievo di resistenza alle macchie di una faccia trasferita, come si giudica la conformità?
I pezzi d'interno seguono i mediatori della GB/T 4893.1-2021 (acido acetico al 10%, carbonato di sodio al 10%) e il tempo d'azione di 24 h, insieme al criterio di resistenza al graffio della GB/T 4893.10-2024; per il pannello decorativo si può fare riferimento alla soglia "oltre il grado 4 sul colore unito, oltre il grado 5 sulle venature decorate" della GB/T 15102-2017, con giudizio a carta dei grigi, a vista, sotto sorgente luminosa standard a 600–800 lux. Il punto chiave della sentenza è registrare insieme le due conclusioni — calo di lucentezza e viraggio di colore: scrivere soltanto "nessuna variazione evidente" lascia la verifica priva di un termine di confronto.
Dodici · Riferimenti e nota sulle fonti
1. GB/T 5237.4-2017 "Profili di alluminio per edilizia — Parte 4: profili con rivestimento a polvere", pubblicata il 2017-10-14, in vigore dal 2018-05-01, in sostituzione della GB/T 5237.4-2008; i dati su spessori, adesione, resistenza chimica e classificazioni di invecchiamento accelerato e naturale citati in questo testo provengono dalla trascrizione pubblicamente disponibile di quel documento.
2. GB/T 1865-2009 "Vernici — Invecchiamento artificiale ed esposizione a radiazione artificiale — Radiazione allo xenon filtrata"; GB/T 1740, GB/T 10125, GB/T 9286-2021, GB/T 6739-2022, GB/T 8013.3, GB/T 9276.
3. Edizioni vigenti della serie GB/T 4893 sulle prove fisico-chimiche dei film di vernice delle superfici degli arredi: GB/T 4893.1-2021, .2-2020, .3-2020, .4-2023, .7-2013, .8-2023, .9-2013, .10-2024.
4. GB/T 15102-2017 "Pannelli di fibrite e truciolari rivestiti con carta impregnata" e la norma gemella per pannelli decorativi GB/T 34722-2017; GB/T 18102-2020 "Pavimenti laminati in legno con carta impregnata" (adottata con modifiche dalla EN 13329:2016).
5. GB 18584-2024 "Limiti delle sostanze pericolose nei mobili" (pubblicata il 2024-06-25, in vigore dal 2025-07-01), GB 18580-2017, GB/T 39600-2021, GB 38507-2020.
6. Le ricerche sperimentali sul trasferimento termico woodgrain dei profili di alluminio (finestra ideale 190–200 ℃ / 15 min, soglia di riattaccamento a 195 ℃ e 20 min, spessore 70–90 µm, 189 h con UVB313 e reagenti al 10% per 48 h) provengono da trascrizioni pubbliche di articoli tecnici di settore; le loro condizioni dipendono da precise qualità di polvere e da specifiche carte inchiostro, e nel citarle va rifatta la verifica.
7. I materiali pubblici dei produttori di film e attrezzature (supporto 12–25 µm, 140–180 ℃ / 10–30 s, tasso di trasferimento ≥95%, resistenza alla luce grado 6 / grado 4, ΔE ≤1.5 dopo 500 h QUV, penetrazione 40–60 µm, 5–8 anni all'esterno, ecc.): tutto ciò che in questo articolo reca l'etichetta "dato pubblico" non è stato ricontrollato da un laboratorio terzo, serve solo come filtro per la scelta di processo e non può costituire clausola di accettazione contrattuale.
8. Pagine correlate del sito: controllo della differenza di colore nei film di vernice per mobili, verniciatura a rullo di pannelli piatti per mobili, vernici UV polimerizzabili all'acqua, vernici per legno soft-touch a UV eccimerico, resistenza al riappiccicamento e finestra di ricopertura delle vernici all'acqua, levigatura nella verniciatura del legno.
Last updated: 2026-11-14. Il contenuto tecnico di questo articolo è curato dal team tecnico di Kexin New Materials (Guangdong) Co., Ltd., che è anche la firma adottata verso l'esterno. L'articolo è destinato a clienti manifatturieri: campionatura e preventivazione seguono il regime B2B e le condizioni di consegna si concordano come EXW o FOB. Tutti i numeri di norma citati si riferiscono alle edizioni attualmente vigenti; i dati etichettati come "dato pubblico" non costituiscono base di accettazione, e abbinamenti e criteri definitivi fanno fede all'accordo tecnico tra le parti.