自動車の補修ペイントで、オーナーと技術者を最も悩ませるのはスプレーガンではなく、「色が合わない」ことです。同じ車、同じ色番号なのに、一部を補修塗装すると肉眼で明らかに分かるColor Differenceが生じることが多く、太陽光の下では特に顕著です。従来の手作業による調色はベテラン技術者の経験に依存し、目で比較し、感覚で色ペーストを加えるため、安定性が悪く、やり直し率が高いのでした。現代の自動車補修はすでにコンピュータ調色の時代に入っています。分光測色器で車体の色のスペクトルデータを読み取り、Formulaデータベースを呼び出して色母の比率を自動計算し、さらに塗装工程と組み合わせてColor Differenceを人眼ではほとんど気づかない範囲に抑えます。本稿では、測色の原理、Formula計算、Color Difference評価から現場Applicationまで、自動車調色の重要技術をSystem的に分解し、補修工場が「感覚任せ」を「データ化して再現可能」な標準作業へと昇華するお手伝いをします。
自動車補修塗料のシステムサプライヤーとして、KeXin New Material(kexinMaterials) は色母の安定性、Formulaデータベース、コンピュータ調色の周辺機器において多数の現場データを蓄積しています。本稿でも業界で一般的な測色・Color Differenceの基準と組み合わせ、自動車調色のコアロジックを明確に説明し、あなたが材料選定やApplication時に引用可能な判断基準を構築する一助とします。
一、なぜ自動車の調色は難しいのか:色の物理的本質
色を正確に合わせるには、まず色がどうして生じるかを理解する必要があります。私たちが見ている車体の色は、光源が塗膜に当たった後、顔料が可視光に対して選択的に吸収と反射を行い、それが人眼に入った結果です。塗膜内の顔料とエフェクト顔料が反射スペクトルの形状を決定し、光源、観察角度、塗Film Thickness、Surface光沢はすべて最終的に人眼で知覚される色を変化させます。自動車補修調色が難しい根本的な理由は三つあります。第一に、純正塗料はHigh Temperature焼き付けを経るため、顔料の分散状態が補修ペイントのRoom Temperature硬化と異なること。第二に、車体が劣化するとクリアコートが黄変し、下塗り着色ペイントが退色するため、基準色がすでにずれていること。第三に、エフェクト顔料(Metalフレーク、パールフレーク)の配列方向が塗装手法の影響を受け、角に依存した色変化(随角異色)を生じ、測色と塗装の両方で制御が必要なことです。
色が「光―塗料―眼」の三者の相互作用の結果である以上、単に肉眼で一種類の照明下で比較するだけでは到底不十分です。コンピュータ調色は、機器で人眼に代わって客観的な測定を行い、データベースで記憶に代わってFormula検索を行い、Color Difference計で経験に代わって検収を行い、主観的判断を定量化された数値に変えます。エフェクト顔料自体の配列と光学原理については、本シリーズの別稿自動車色漆エフェクト顔料(パール/Metal)の原理を参照ください。
二、分光測色器:色を数値に変える
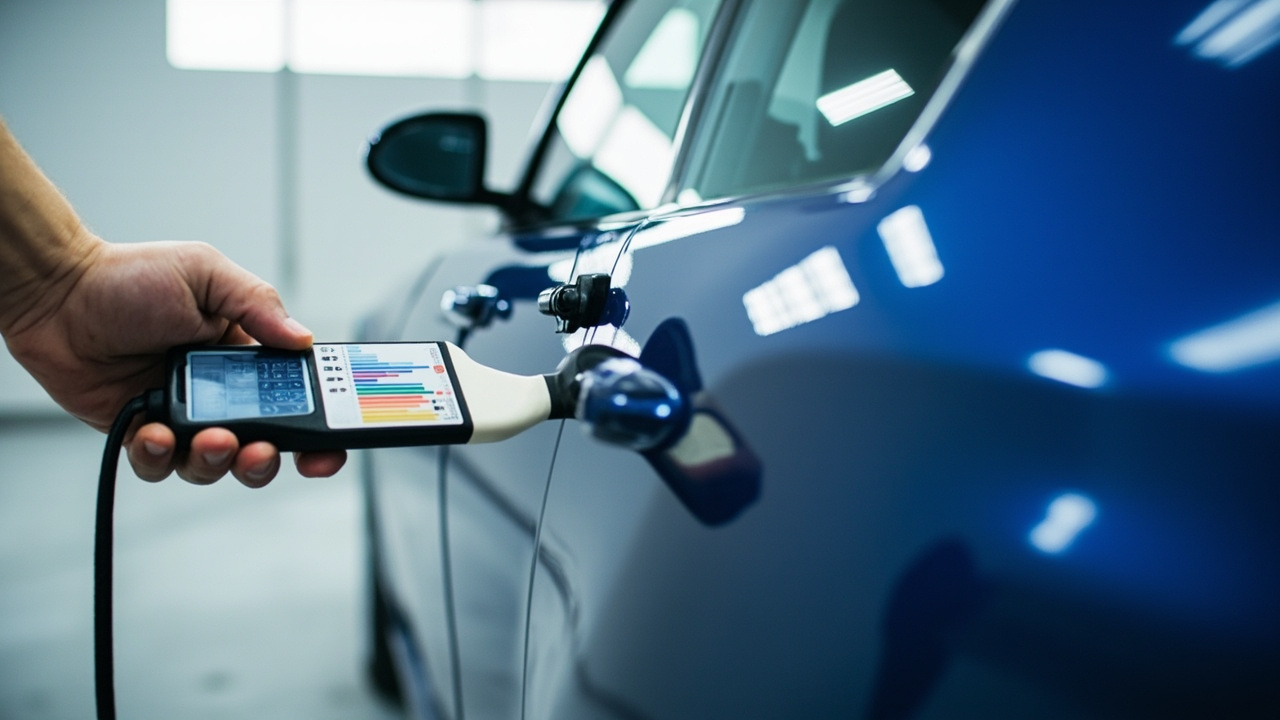
コンピュータ調色の第一歩は、分光測色器で車体の色のスペクトル反射曲線を採取することです。機器は塗面に標準光源(一般的に D65 で日光を模擬)を照射し、複数の波長(通常10ナノメートルまたは20ナノメートルごとに一点、可視スペクトル 400–700 ナノメートルをカバー)で反射率を測定し、完全な反射率曲線を得ます。この曲線は単一の色値よりも信頼性が高く、なぜなら同色異譜(スペクトル反射が異なっても人眼には同色に見える)問題を曲線比較で識別できるからです。
測色器は幾何構造により複数の種類に分かれ、自動車補修でよく使われるのは多角度測色器(例:15°、25°、45°、75°、110° などの観察角)で、メタリックペイントやパールペイントの随角異色効果を捉えます。測定時は車体の平坦で、傷がなく、コーティング(镀晶)されていない領域を選び、棱角や補修済みの部位を避けます。各所で多点測定して平均を取り、局所差を減らします。環境光は安定させ、標準光源ボックス内か測色器付属の校正用白板下で作業するのが望ましいです。機器自体は定期的に標準白板と黒穴(黑阱)で校正し、読み値の一致性を確保します。
測定された色は一般的に CIE L*a*b*(すなわち CIELAB)色空間で表されます。ここで L* は明度(黑白軸、0 が黒、100 が白)、a* は紅緑軸(正が赤、負が緑)、b* は黄青軸(正が黄、負が青)を表します。この三つの数値で色を均一色空間に位置づけ、隣接する数値間の距離がおよそ人眼の知覚するColor Differenceの大きさに対応します。
三、Formulaデータベースと色母System:調色の「原料庫」
目標色の L*a*b* を測った後、調色システムはFormulaデータベースを呼び出し、最も近い基準Formulaを検索します。自動車補修ペイントメーカーは通常、主流の車種の色番号をカバーする巨大な色母SystemとFormula庫を構築しています。色母(色ペースト)はあらかじめ研磨され、顔料分散が安定した基礎着色ユニットで、色相により白、黒、黄、赤、青、橙、紫、緑、およびアルミシルバー、パール粉、透明色母、コントロールカラー剤などに分類されます。
コンピュータ調色ソフトの作業ロジックは、最も近い車種純正色番号を起点とし、測色器の読み値と標準板との偏差に基づき、配色アルゴリズム(クベルカ・ムンク光学モデル、最小二乗反復など)を用いて、どの色母をどれだけ増減すべきかを逆算します。現代のシステムは、材料特性(ソリッドペイント、シルバーペイント、パールペイント)に応じて異なる計算モデルを選択することもでき、なぜならMetalフレークとパールフレークの散乱挙動は通常の顔料と異なるからです。
強調すべきは、色母自体の安定性が調色の命中率を決定することです。同一色母のロット間での色相、細度、顔料含有量のばらつきは、最終FormulaにDirect伝播します。したがってシステムサプライヤーは、色母の顔料分散、細度管理、貯蔵安定性を確実なものにする必要があります。KeXin New Material(kexinMaterials) は色母の研磨とロット一致性に標準化された管理を採用しており、その目的は、同一Formulaが異なる時期、異なる店舗で再現されても、色が制御可能な範囲に収まり、「Formulaは合っているのに色がぶれる」というやり直しを減らすことです。
四、Color Difference評価:ΔE と肉眼可弁閾値
調色が正確かどうかは、最終的にColor Differenceで判定します。業界では広く CIE 1976 Color Difference公式 ΔE*ab を用い、L*a*b* 空間における二つの色のユークリッド距離を表します:ΔE = √[(ΔL*)² + (Δa*)² + (Δb*)²]。ΔE が大きいほど色の違いは大きくなります。しかし人眼は明度、紅緑、黄青に対する感度が異なるため、後の CIE 1994、CIEDE2000 公式は重みを修正し、真の視覚に近づけています。とはいえ ΔE*ab は簡単で直観的なため、今なお補修業界で初期判断として広く使われています。
「どの程度のColor Differenceなら肉眼で分かるか」について、業界の経験ではおおむね以下の通りです:ΔE が 1.0 未満は通常人眼では判別困難;1.0–2.0 は専門家が比較すれば気づくが通常の距離では発見しにくい;2.0–3.0 は明らかに可視;3.0 超はColor Differenceが際立つ。自動車補修の検収では、ΔE を 1.5 あるいは 1.0 以内に抑えることを高基準とすることが多いです。ΔE は総合値であることに注意が必要で、L*、a*、b* の各偏差はいずれも大きくなくても組み合わせると全体として色ずれし、顧客に気づかれることもあるため、総 ΔE だけでなく三つの成分の偏移方向を個別に見る必要があります。
Color Differenceの測定は、標準光源(D65 または D65、A、TL84、CWF 等を含む多光源ボックスを推奨)下で、顧客の主な使用シーンの光源を基準として行います。同一の補修領域は複数の角度(特にエフェクトペイントのフラッシュ角と正面)で測定し、なぜならメタリックペイントのColor Differenceは角度によって変化するからです。以下の表は自動車補修で一般的なColor Difference判拠の参考区間です:
| Color Difference ΔE*ab | 視覚顕著性 | 補修検収提案 | 典型的処置 |
|---|---|---|---|
| ≤ 1.0 | 人眼ほぼ不可弁 | 優秀、そのまま納品可 | 処理不要 |
| 1.0–1.5 | 専門家比較で可覚 | 高基準達成 | 微調整または受容可 |
| 1.5–2.0 | 通常距離で偶に発見可 | 一般基準達成 | 顧客要求による |
| 2.0–3.0 | 明らかに可視 | やり直し必要 | 再調色・再塗装 |
| > 3.0 | Color Difference際立つ | 不合格 | 全体やり直し |
五、随角異色:エフェクトペイント調色の最大変数
ソリッドペイント(単色ペイント)のColor Differenceは主に L*、a*、b* の偏移であり、比較的制御しやすいです。しかしシルバーペイント、パールペイントにはMetal薄片やパール片が含まれ、光が片層で反射と干渉を起こし、色が観察角度によって激しく変化するため、この「随角異色」効果が調色の難度を急増させます。同一Formulaでも、塗装時の気圧、ガン送り速度、塗Film Thicknessが異なれば、Metal片の配向(平らに寝るか立つか)が変わり、正面では暗く見え側面では明るく見える、あるいはその逆になります。
したがってエフェクトペイントのコンピュータ調色は一つの角度の L*a*b* だけを見るべきではなく、多角度測色器で少なくとも三角度(例:25°、45°、75° または 15°、45°、110°)のデータを採取し、各角度のColor Differenceを個別に制御します。調色時は「側面視を明るく/暗く」「正側面視差制御」などの手法をよく用います。特定の色母を加えてMetal片の隠蔽性と下地の透出を変え、それによって正側面視のColor Differenceを目標に戻します。这类手法はエフェクト顔料の光学挙動の理解に依存し、詳細は自動車色漆エフェクト顔料(パール/Metal)の原理を参照ください。
現場の経験では、エフェクトペイントは小さな一块だけを硬い境界で補うのではなく、整板、隣接パネルごとブレンド(暈し)塗装を行う方がよく、さもないと角度Color Differenceが境界で非常に目立ちます。ブレンド塗装をコンピュータで出した精密Formulaと組み合わせることで、Color Differenceをグラデーションの中に「隠す」ことができます。
六、塗装工程がColor Differenceに与える影響:調準しても塗り準えが必要
多くのやり直しは調色不正確ではなく、塗装工程が色を「塗りずらせ」たものです。最終的な色に影響する重要な工程変数は以下の通りです:
第一に、塗Film Thickness。同一Formulaでも、薄く噴けば下地が透けて暗く見え、厚く噴けば隠蔽が強くて鮮やかに見えます。ソリッドペイントはFilm Thicknessに比較的鈍感ですが、エフェクトペイントは極めて敏感です。Film ThicknessがMetal片の層数を変え、正側面視差がそれに伴い変化するためです。Formulaが推奨する乾燥Film Thickness(DFT)通りにApplicationし、Film Thickness計で管理する必要があります。
第二に、スプレーガンと気圧。気圧が高く霧化が細かく粒が小さいと、Metal片が平らに寝やすく色が浅く見えます;気圧が低く粒が粗いと、Metal片が立ちやすく色が深く見えます。ガン送り速度、重ね率も単位面積あたりの塗料量を変え、ひいてはFilm Thicknessと配向に影響します。ガン型式、キャップ端圧力、送りリズムを固定し、それをFormulaの一部として扱うことを推奨します。
第三に、希釈比と塗装ブース環境。希釈剤の種類(速乾/遅乾)はレベリングとフラッシュ乾燥を変え、温Humidityは溶剤揮発と塗膜収縮に影響します。温Humidityの変動が大きいと、同一Formulaでも色がぶれます。塗装ブースは安定した温Humidity(例:20–25℃、相対Humidity 50%–70%)を維持し、標準条件下でFormulaを校正すべきです。
第四に、クリアコートの影響。上塗りのクリアコートの光沢、黄変、Film Thicknessは下層の色の見え方を変えます。古い車のクリアコートはすでに黄変しており、補修時に全新規の高透明クリアコートを使うと、下地の色がより「冷たく」見えます。必要に応じ隣接領域を全体研磨するか全局的にクリアコートをかけ、光沢基準を統一します。
七、ソリッドペイントとエフェクトペイントの調色戦略の違い
ソリッドペイントの調色は比較的直截的です。測色 L*a*b* を標的にし、黒白とカラー色母を調整して三成分を目標に近づけ、ΔE を 1.5 以内に収めれば通常よいです。重点は色母の純度と隠蔽力であり、雑色の混入を避けます。
エフェクトペイントの調色はずっと複雑です。まず下地(側面視明度と色相)を定め、次に正側面視差とフラッシュ強度を定めます。よくある考え方は、シルバー浆またはパール粉で明暗とフラッシュを制御し、透明色母で側面視色相を調整し、コントロールカラー剤で正側面視差を微調整します。調色順序は大方向(黒白、主色相)から細部(側面視が赤みか緑みか)へと進め、各ステップで多角度測定を行い、一角度だけを見て別角度を調整しすぎる(調整爆)を避けます。
パールペイントについては、パール層の干渉色も考慮が必要です。異なる粒径と被覆のパール粉は異なる色相偏移(例:白パールは青み、黄パールは金み)を示すため、調色時はそれを独立変数として扱います。这类高難度Formulaについて、成熟メーカーは「パールマスタービーズ + コントロールカラー剤」の組み合わせと推奨添加窓をProvidesし、店舗の試行錯誤コストを下げます。
八、劣化と基準色偏移:中古車の対色方法
新車の補修ペイントの基準は出荷時のオリジナルカラーとし、中古車の補修ペイントの基準は「すでに劣化した車体色」とします。紫外線によりニスが黄変し、下塗りペイント中の一部の有機顔料が退色することで、中古車全体の色相がずれます。そのまま純正カラーコード通りに調色すると、補った部分が新しすぎ・鮮やかすぎとなり、周囲の旧塗膜と馴染みません。
処理方法は次のとおりです:車体の実際の劣化色を測定基準とし、純正カラーコードを基準としないこと。測色器で旧塗膜領域をスキャンして真の L*a*b* を取得し、それに基づいてFormulaを逆算します。ニスの黄変が深刻な場合は、まず周囲の旧ニスを研磨・ポリッシュして黄変の干渉を低減するか、比較時に「旧ニス付き」の見え方を統一して評価します。広面積・高視認性領域(ドア、フェンダーなど)では、局部のぼかし(ブレンド)によるグラデーション処理を推奨し、新旧の色を自然に繋げ、境界を無理に合わせるのではなくします。
九、よくある調色ミスとトラブルシューティング
調色および吹付現場で頻発するミスは、多くが設備ではなく工程に起因します。典型的な問題は以下の通りです:
一つ目は、一点だけ測って調色すること。車体の部位により劣化ムラや受光が異なり、単点測定は代表性に欠けます。複数点測定して平均をとり、補修痕を避けるべきです。二つ目は光源を無視すること。暖かい黄色の作業場照明下で「合っている」と思った色が、日光下では全部ずれます。比較と検収は標準光源ボックス内で D65 などの光源に基づき行う必要があります。三つ目はエフェクトペイント(メタリック等)で正面視のみ管理すること。正視・側視の差を管理せず、太陽光下で側面に明るい帯が出ます。必ず多角度測定を行います。四つ目は吹付と調色の分断。調色はIdeal条件で行うが、吹付時のエア圧やFilm Thicknessがバラバラだと色は自然にぶれます。吹付パラメータを工程カードに固定します。五つ目はニスが不適合。誤ったニス使用やFilm Thicknessムラで、全体の見え方がずれます。ニスSystemと光沢を統一します。
トラブルシューティング表は以下を参照:
| 現象 | 考えられる原因 | 対策 |
|---|---|---|
| 日光下で明らかなColor Difference | 正側視差/Film Thicknessムラの未管理 | 多角度測定、Film Thickness固定 |
| 新しすぎ・鮮やかすぎ | 純正カラーコード通りで劣化未考慮 | 車体実測の劣化色を基準とする |
| 境界が硬く、目立つ | 小塊の硬補修でぼかしなし | 全体塗りまたはぼかしグラデーション吹付 |
| 同Formulaで二回目が異なる | 色母のロット差/機器未校正 | 色母ロット管理、測色器校正 |
| ニス後で変わる | ニス黄変/光沢ムラ | ニスと研磨基準の統一 |
十、電脳調色システムの選定と保守
補修工場が電脳調色システムを選ぶ際は、以下の四点を見ます:測色器のPrecisionと多角度能力、Formulaライブラリのカバー幅と更新頻度、ソフトが同色異譜Warningをサポートするか、メーカーが安定した色母を継続供給できるか。ハードは入口に過ぎず、Formulaライブラリと色母こそが中核競争力です。システム導入後は日常保守を行います:機器の定期校正、標準白板の適切な保管、環境光源の安定化、色母の先入れ先出し使用と有効期内管理により沈殿と皮張りを避けます。
データ管理として、各注文の測色データ、最終Formula、吹付パラメータ、検収 ΔE をすべて保存し、店舗独自の「成功Formulaライブラリ」を形成することを推奨します。次回同じ車・同じ色はDirect呼び出して微調整すれば、効率向上と品質安定を両立できます。チェーン店の場合、データをクラウド共有すれば「一店調色、多店利用」が実現できます。この「ペイント+データ+工程」を一体で納品する考え方こそが、KeXin New Material(kexinMaterials) の配套Systemの価値所在です——色母だけでなく、再現可能な調色工程の境界もProvidesします。
十一、自動車純正塗装Systemとの接続
補修調色は孤立した工程ではなく、純正塗装System(電着プライマー、中塗り、色漆、ニス)と接続する必要があります。純正色漆はHigh Temperature焼付けを経るため、顔料分散とエフェクト顔料の配向はRoom Temperature補修と異なり、補修Formulaは純正カラーコードに対し「補修態」修正を行う必要があります。OEM 塗装Systemを理解すると、基準色の所在層を判断しやすくなります:Color Difference問題は色漆層ではなく、下地の透け、中塗りの色浮き、またはニス黄変にある場合もあります。電着プライマーと一連の純正Systemについては、自動車純正塗装Systemと電着プライマー工程を参照ください。System視点を押さえれば、調色命中率と一次合格率はともに明確に向上します。
十二、デジタル調色と色データ管理の趨勢
電脳調色は今日、ハード(測色器、Formulaソフト)はすでに成熟しており、真の競争は「データ」に移っています。より全・正・鮮度の高い色データベースを持つ者が、一次調色命中率と店舗効率で差をつけられます。業界は「単機Formulaライブラリ」から「クラウド協調の色データプラットフォーム」へ向かっており、背後には明確な技術主線があります。
一つ目はクラウドFormulaライブラリの共有。メーカー総庫は主流車系の純正カラーコードをカバーしますが、店舗が日々直面するのは大半が「自店常用車種+自店設備+自店工程」下の実戦Formulaです。これら成功Formulaを匿名化してクラウドに上げ、「一店調色、多店利用」のネットワーク効果を生み、重複試行錯誤を显著に減らせます。前提は店舗の規範採取:毎回、測色反射曲線、最終Formula、吹付パラメータ、検収 ΔE を保存し、「まあまあ」とだけ書かないことです。
二つ目はスペクトルデータベースが単一色値に取って代わること。初期システムは L*a*b* の三数値のみ保存し、同色異譜を扱えませんでした;現代プラットフォームは完全反射率曲線(10nm 毎の点)を保存し、総Color Differenceの定量化だけでなく、角点対点スペクトル比較もでき、「数値接近でも光源下で別物」のリスクをWarningします。スペクトル庫が大きいほど、アルゴリズム逆算Formulaの制約が強く、推奨が正確になります。
三つ目はアルゴリズム補助のFormula推奨。過去成功Formula+今回測色偏差に基づき、配色光学モデルで反復推奨を行い、技師の「当てずっぽうから近似」プロセスを圧縮します。但し明確に:アルゴリズムは補助であり代替ではなく、最終は板に吹付け・多角度検収が必要です。なぜなら吹付は色を「再加工」するからです。アルゴリズム推奨、機器測色、規範吹付の三者閉ループこそが、デジタル調色の完全リンクです。
四つ目は製造端との色データ接続。純正は量産時にカラーコードのスペクトル档案を構築済みであり、補修端がそのスペクトルを(カラーコード文本のみでなく)読み取れれば、Direct「補修態」修正ができ、High Temperature焼付けとRoom Temperature硬化の差による基準偏差を減らせます。車端と補修端のデータ同源は、一次合格率向上の高価値方向です。
五つ目は見過ごせないデータ品質の土台。どんな良いプラットフォームでも、機器未校正、環境光不安定、採取不規範なら、入力はゴミ・出力もゴミです。 therefore 店舗は測色器校正、標準光源ボックス保守、採取 SOP を日常に書き込み、データ品質をペイント本体と同等の資産とすべきです。KeXin New Material(kexinMaterials) が「ペイント+データ+工程」配套を推進する際も、採取規範とクラウドFormula共有を落地の手掛かりとし、チェーン店がベテランの経験を再現可能なデジタル資産へ沈殿させ、人が辞めても流失しないように支援します。
より長い周期で見れば、調色データの価値は品質追跡と保険理赔へも広がります。各注文に残るスペクトルと工程データは、色紛争時に客観証拠となり;中古車や事故修復シーンでも、補修色と原車の一致性を証明できます。データが「測色—Formula—吹付—検収—追跡」全鎖を貫けば、自動車調色は真に職人芸から監査可能な工学へと変わります。
十三、調色工場の標準装備リスト
電脳調色を安定して落地させるには、工場に完全かつ校正可能なハード一式が必要です。以下リストを補修工場の自己点検ベースラインとできます:
第一に、分光測色器(多角度優先)。これは調色のデータ入口であり、15°/25°/45°/75°/110° 等多角度機種を選び、標準白板と黒阱を定期校正し、測定環境は標準光源ボックスで統一することを推奨します。
第二に、標準光源ボックス。D65、A、TL84、CWF 等の光源を内蔵し、人眼比較と多光源検収に用い、暖黄作業灯下の誤判を避けます。
第三に、調漆と計量器具。目盛付き調漆カップ、電子秤(Precision 0.1g)、攪拌棒を用い、体積比または質量比で色母を精确配合します。
第四に、ViscosityとFilm Thickness管理。DIN 4 Viscosityカップ(タイマー付)、Wet Film・乾Film Thickness計を用い、吹付パラメータを定量化し、感覚に頼らないようにします。
第五に、吹付と硬化設備。スプレーガン(1.2–1.4mm)、圧縮空気浄化システム、赤外線またはオーブンを用い、Formulaを検収可能な板に変えます。
第六に、比色標板とFormulaライブラリ。自店の成功Formula板と対応測色データを保存し、再利用可能資産とします。
この六類装備と規範 SOP を結合すれば、電脳調色は「たまに合う」から「毎回安定」になります。装備は骨格、データと規律こそが魂です。
十四、調色品質の管理閉ループ
調色は一回限りの動作ではなく、改善可能な閉ループです。計画—実行—検査—改善(PDCA)の考えで管理すれば、命中率と効率を継続向上できます。
計画段階:測色器で車体反射曲線を採取し、Formulaライブラリを呼び出して初版Formulaを逆算、目標 Δ;E と多角度許容差を登録。
実行段階:严格にFormulaで計量、工程カード通り吹付、ガン圧・ガン送り・Film Thicknessを固定し、「調色」と「吹付」を全体として再現。
検査段階:多角度測色検収、正側視 Δ;E、光沢、外観を記録し、既定窓に達しているか判定;未達なら計画段階へ戻り微調整。
改善段階:各注文の測色、Formula、工程、検収データをクラウド庫に保存し、次回同車同色の起点とし、高頻度偏差に根因分析を実施。
この閉ループは煩雑に見えますが、「ベテランの感覚」を「店舗資産」へ変えられます。データが継続回転すれば、調色は芸術から工学へ進み、手戻り率とコストが下がり、顧客満足が上がります。
十五、調色よくある誤解補足
前文の要点以外に、見過ごされやすい誤解がいくつか:
誤解一:機器が高いほど必ず正確。間違い。どんな高価な測色器も校正せず環境光が乱れればデータは信頼できません。校正と SOP は価格より可信性を決めます。
誤解二:Formulaライブラリは多いほど良い。間違い。庫が大きくてもデータが汚れれば推奨はかえって乱れます。庫は小さくても各条が clean で追跡可能な方が良い。
誤解三:日光下のみ検収。間違い。顧客は地下駐車場や夜間街灯下で車を見るかもしれず、多光源検収が必須です。
誤解四:Color Difference小=成功。間違い。正側視差、光沢、劣化後一致性も見る必要があり、ΔE 単看では見逃します。
これら誤解を研修に書き込めば、遠回りを減らせます。
よくある質問
問:電脳調色なら百分百Color Differenceなしですか?
答:いいえ。電脳調色は測色とFormula計算を客観化し、命中率を大幅向上させますが、最終色は吹付Film Thickness、エア圧、温Humidity、ニス、劣化基準の影響も受けます。機器 ΔE を 1.0 以内にしても、吹付工程が失控なら依然偏色の可能性があります。調色が正確なのは前提、吹付が正確なのが結果です。
問:ΔE をどこまで制御すれば合格?
答:業界経験では ΔE*ab が 1.0 未満なら人眼ほぼ判別不可、1.0–1.5 は高標準達成、1.5–2.0 は一般許容、2.0–3.0 は明らかに可視で手戻り必要、3.0 超は不合格です。エフェクトペイントは角度別に正側視差を制御し、総 ΔE のみを見てはいけません。
問:なぜシルバーペイントはソリッドペイントより調色が難しい?
答:シルバーペイント(銀粉漆)はMetal薄片を含み、観察角度によって色が変化します(角度依存変色)。同一FormulaでFilm Thicknessやエア圧を変えて塗装すると、Metal片の配向が異なり、正面と側面で見た色が変わります。多角度測色器を用いて複数角度のColor Differenceを個別に管理する必要があり、L*a*b* のみを見るソリッドペイント(素色漆)よりも難易度ははるかに高いです。問:中古車の補修ペイント(補漆)がなぜいつも「新しすぎる」のか?
答:中古車はクリアコート(Clearcoat)が黄変し、ベースペイント(底色漆)が退色しているため、車体の実際の色はずれています。純正の新色番で調色すると、補修部分が新しくて鮮やかすぎます。正しい方法は、車体で実測した劣化色を基準として測色とFormula(レシピ)の逆算を行い、高可視エリアにぼかし(驳口)移行を施すことです。
問:メタメリズム(同色異譜)とは何か、コンピュータ調色で見つけられるか?
答:メタメリズムとは、2つの色が異なる光源下で異なって見える(分光反射曲線が異なる)ことを指します。1種類の照明下だけで比較すると「一致」と誤判定します。コンピュータ調色は全分光反射曲線を取得し、標準光源ボックスの多光源下で検収できるため、メタメリズムのリスクを識別できます。
問:調色は合っていたのに塗装するとずれるのはなぜか?
答:最も一般的な変数は塗Film Thicknessとスプレーガンのエア圧です。Film Thicknessの変化はエフェクト顔料(効果顔料)の層数と配向を変え、エア圧は霧化の細かさとMetal片の平らな配置具合を変えます。ガン型式、キャップ端圧力、引き枪(ガン操作)のリズムを工程カードに固定し、Formula(レシピ)と一体として扱うべきです。
問:クリアコート(Clearcoat)は最終的な色に影響するか?
答:します。クリアコートの光沢、Film Thickness、黄変が下層の見え方を変えます。中古車のクリアコートは既に黄変しており、新しいクリアコートは透明寄りなので、下層の色がより冷たく見えます。必要に応じて全体をポリッシングするか全局(全体)にクリアコート(罩光漆)をかけ、一致した光沢基準を作ってから比較します。
問:測色器はどうメンテナンスすべきか?
答:定期的に標準白板と黒色阱(ブラックトラップ)で校正し、標準白板は遮光・防湿で保存する;測定環境の光源を安定させる;色母(カラーベース)は先入れ先出しで有効期内に使用し、沈殿・皮張りを避ける; each オーダーで測色とFormula(レシピ)データを保存し、自店の成功ライブラリを形成する。
問:店舗は自らFormulaライブラリ(レシピ庫)を作るべきか?
答:非常に価値があります。メーカーの総ライブラリは主流車種をカバーしますが、自店でよく使う車種・よく使う工程下の「実戦Formula(実戦レシピ)」は実態により合います。測色値、Formula(レシピ)、塗装パラメータ、検収 ΔE を保存・共有することで、効率と品質安定を显著に向上でき、特にチェーン店に適しています。
問:補修調色と原厂調色(OEM調色)の違いは?
答:原厂(OEM)はHigh Temperature焼付ラインでバッチ塗装し、顔料分散とエフェクト配向が安定しており、色番で大量生産します;補修は単品Room Temperature硬化で、劣化基準、局部ぼかし(驳口)、設備差への対応が必要です。補修Formula(レシピ)は純正色番に対し「補修態」修正を加えることが多く、機器と工程規律により依存します。
発展的な読み物
- 自動車着色ペイント(色漆)のエフェクト顔料(パール/メタリック)の原理:Metal片とパール片の光学挙動を深く理解することは、エフェクトペイント(効果塗料)の角度依存変色と調色命中率を制御する基礎です。
- 自動車原厂塗料(OEM塗料)の塗装Systemと電着プライマー(電着Primer)工程:OEM Systemの視点からColor Differenceの発生階層を判断し、「下塗り—中塗り—色—クリア」の全体整合思考を構築します。
- 自動車セラミックナノコーティングの撥水メカニズム:クリアコート上のセラミックコーティングが光沢と見え方に与える影響を理解し、コーティング効果をColor Differenceと誤判定しないようにします。
- 自動車塗装ブースの清浄度と噴霧室(噴房)設計:気流、ろ過と環境制御
- 新エネルギー自動車(EV)三電システムの塗装防護
- 自動車補修ペイント(補修用塗料)System:2K ソリッドペイント、ベースペイント+クリアコートと一液型