自動車塗料の「見栄えの良さ」と「耐久性」はすべて塗膜Surfaceに表れる:光沢が均一か、たれやオレンジピールの有無、気泡やクレータ(収縮)が発生していないかは、顧客と品質検査が最初に目にする点である。多くの塗装不良は塗料自体の品質が低いことではなく、材料—設備—環境—工程(4M)のいずれかの環が制御を逸脱した結果である。同じ一缶の優れた塗料でも、温Humidityが制御されず、配合比が誤り、噴霧室が不潔な現場では板一面に欠陥が発生する;逆に、規律が徹底された現場では一般的な塗料でも安定して高光沢を出せる。
自動車および工業用保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials)は、関連Applicationの際によく「欠陥トラブルシューティング表」を納品添付書類としている。本稿では、自動車塗料の高頻度欠陥の成因と対策をSystem的に分解し、引用可能な検査等級基準を提示して、現場が「経験任せの手直し」から「根本原因に基づくパラメータ修正」へと昇華することを支援する。
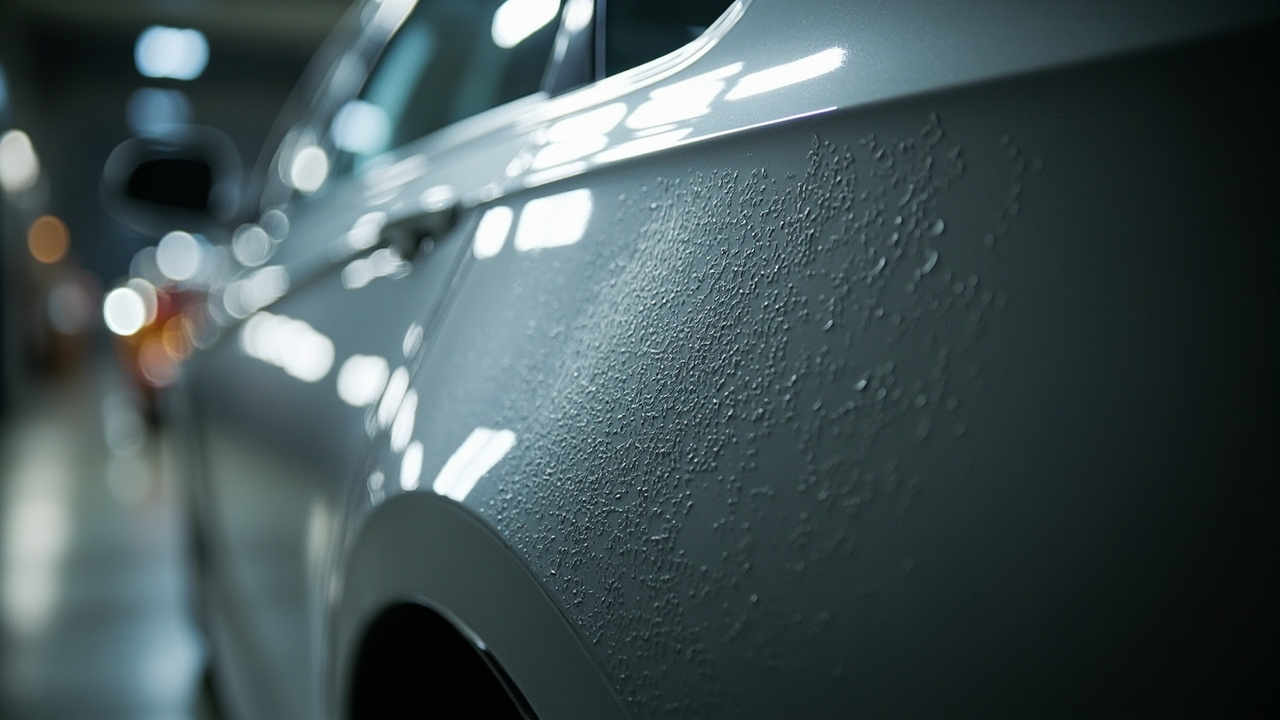
一、欠陥の分類ロジック
自動車塗料の欠陥は、発生段階により3種類に分類できる:
- Application期欠陥(噴霧直後に発生):たれ、オレンジピール、ドライスプレー、ごみ点、レベリング不良——多くは噴霧パラメータと環境に起因する;
- 硬化期欠陥(乾燥/焼付時に発生):ピンホール、隠れ気泡、しわ、光沢低下、白化——多くは配合比、Temperature、Humidity、Film Thicknessに起因する;
- 使用期欠陥(使用中に現れる):粉化、変色、割れ、剥離、糸状腐食——多くは下地設計、Weather-Resistant性、機械的損傷に起因する。
トラブルシューティングの第一原則:まずどの段階で発生したかを見て、次にその段階の可変パラメータを遡って調査する。例えば「焼付後に気泡が出た」ならHumidity/含水と配合比をほぼ必ず調べ、噴霧手法ではない;「噴霧直後にたれた」ならまずFilm ThicknessとViscosityを調べる。「段階—パラメータ」マッピング表を作ることは、トラブルシューティング時間を短縮する根本である。多くの現場は「どこが汚いかその場所を補修する」習慣があり、結果として同じ欠陥が繰り返し発生する。根本原因は、現象を可変パラメータにマッピングしておらず、手直しで根本原因を覆い隠しているだけである。
二、たれ(Sag / Run)
たれは、Wet Filmが重力で下方に流れて形成される「涙痕、垂れ幕」であり、自動車塗料で最も一般的な欠陥の一つで、特に垂直面と角部に現れる。
成因:①Film Thickness超過(DFT が TDS ウィンドウを超える);②希釈過多、Viscosity过低;③Temperature低、溶剤揮発が遅い;④ガン距離が近すぎ、重ね塗り過多、単回塗りが厚すぎ;⑤レベリング助剤または沈降Prevents剤が不適切。
機理:Wet Filmは表乾前、Surface張力とViscosityで重力に抵抗する;Film Thicknessと重力がWet Filmの降伏値を超えると、流れ始める。Temperatureが低いと溶剤が滞留し、Viscosityが低下してさらに悪化する。たれとオレンジピールはしばしば同源異象である:同じガンで、近くではFilm Thickness超過→たれ、遠くではドライスプレー→オレンジピールとなるため、パラメータ調整は両端を見ながら行う必要がある。
対策:DFT をウィンドウ内に制御(例:クリアコート 40–60 µm);DIN 4 @20℃ でViscosityを推奨範囲に調整;Temperature上げ、Humidity下げ、揮発勾配を制御;ガン距離 15–25 cm、重ね 1/2–2/3;必要に応じてたれPrevents助剤(気相シリカ、尿素増粘)を添加。たれは一度硬化すると修復が難しく、研磨して再噴霧するしかない。予防は手直しに勝る:バッチ前に試噴板で DFT とたれ臨界Film Thicknessを測定し、「最大噴霧可能Film Thickness」を作業カードに記載する。
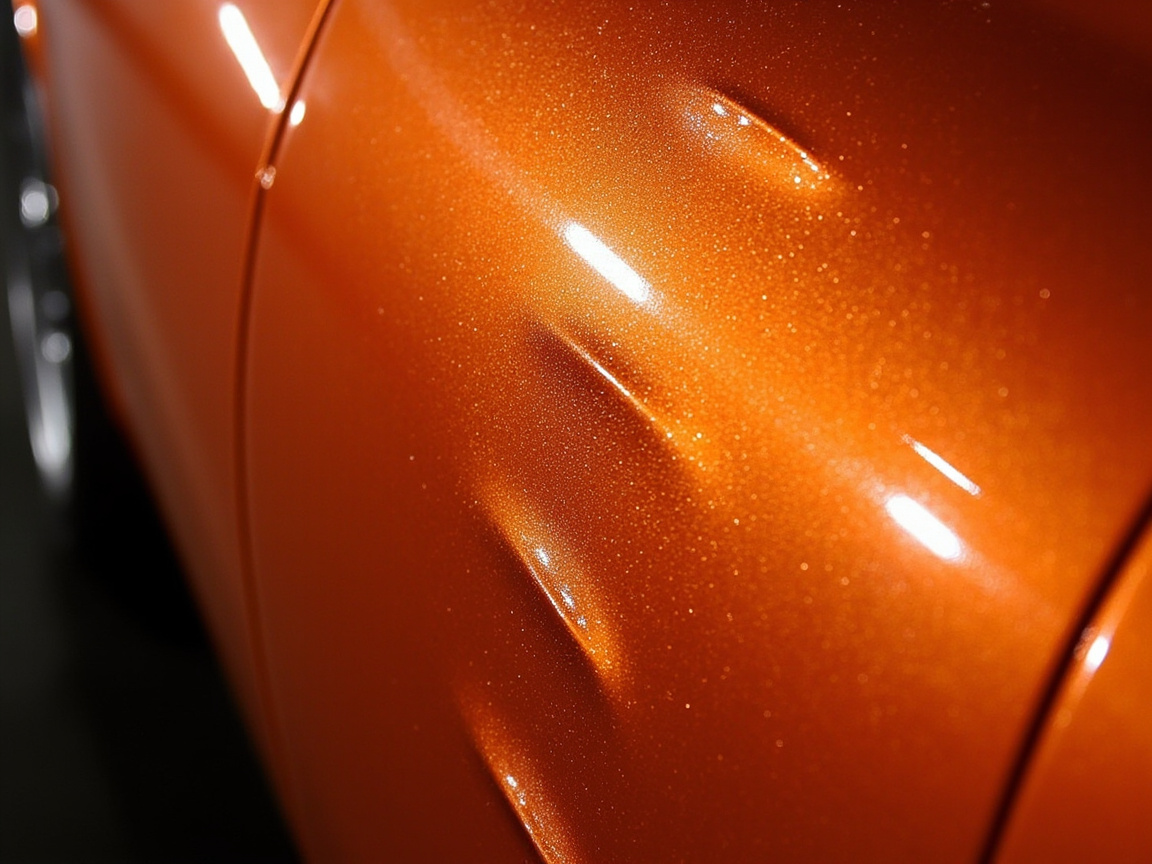
三、オレンジピール(Orange Peel)
オレンジピールは、塗膜Surfaceがみかんの皮のような波状となるもので、レベリング不足——Wet Filmが表乾前に平らにならなかったこと——に起因する。
成因:①Viscosity高、雾化不良;②噴霧ガン圧力低または口径誤り、雾化不良;③Temperature高または溶剤揮発過速(表乾がレベリングより早い);④Film Thickness不足、レベリング困難;⑤塗料自体のレベリング性が低い。
機理:雾化した塗料滴が板面に着いても、Surface張力で融合・平らにならねばならない;表乾が早すぎると、液滴が融合する前にCuringし、「橙皮」が残る。長波オレンジピールは全体のレベリング不足によることが多く、短波オレンジピールは雾化粒子が粗いことによることが多い。BYK オレンジピール計は波状を長波(大スケールの起伏)と短波(細かい粒子感)に分類し、両者は由来が異なり対策も異なる。
対策:Viscosityをウィンドウに調整、適正雾化圧力を上げ、ガン口径を選ぶ(クリアコート 1.2–1.4 mm);表乾速度を下げる(溶剤勾配調整、SurfaceTemperature低下);十分なFilm Thicknessを確保;レベリング剤を添加。軽微な短波オレンジピールは研磨で軽減できるが、長波オレンジピールは研磨では取れず、再噴霧が必要。根本は噴霧パラメータと溶剤勾配の調整であり、研磨での補いではない。補修側ではさらに注意が必要:部分補修の羽化領域は膜が薄く、長波オレンジピールが出やすいため、扇面と重ねを個別に制御すべきである。
四、クレータとフィッシュアイ(Crater / Fish eye)
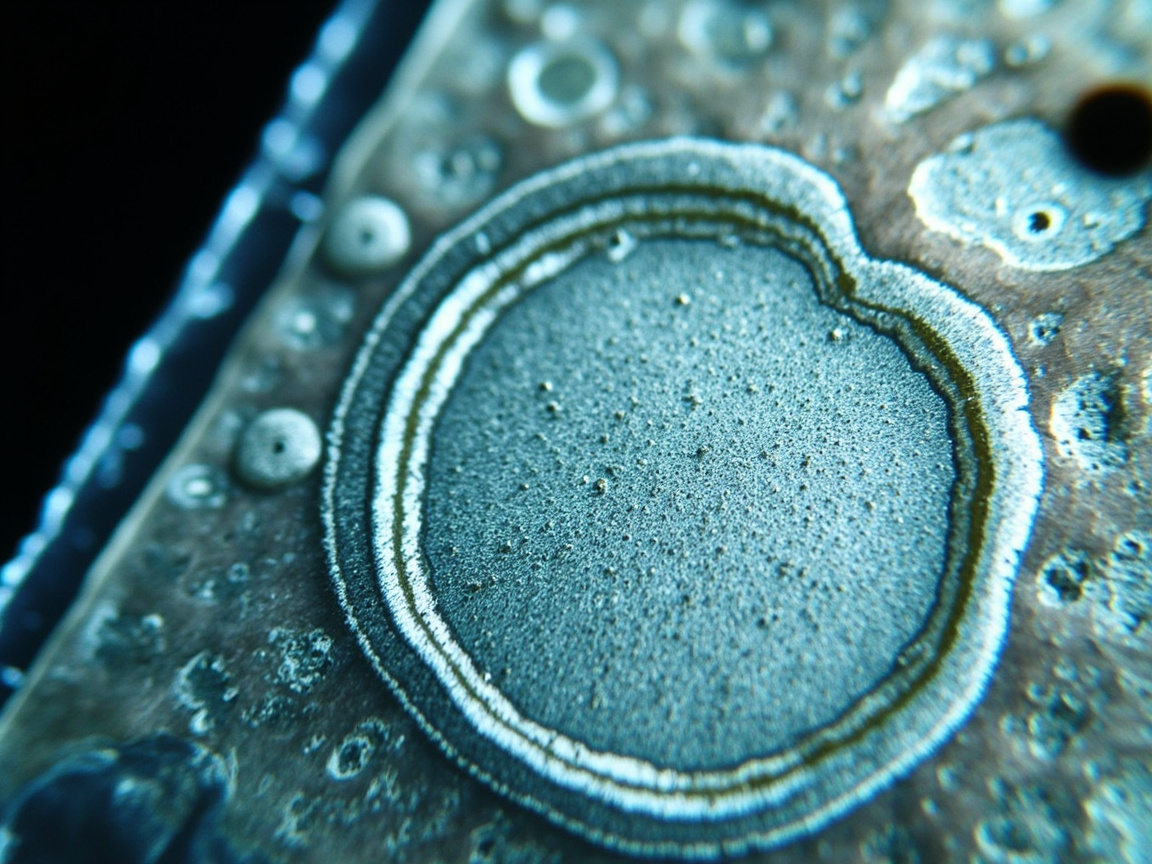
クレータは、塗膜Surfaceが局部的に極めて低いSurface張力により「収縮」してできた小さな窪み(下地や中塗りが露出)であり、フィッシュアイは中心に粒子のある火山口状のクレータである。
成因:①Substrate/環境にシリコーン油、油汚れ、ワックス、離型剤が含まれる(Surface張力が極めて低く、Wet Filmを汚染);②前処理の脱脂不十分;③圧縮空気に油・水が含まれる;④塗料に不適合物が混入。クレータは「汚染型」欠陥で、拡散性が強く、一か所の汚染源で板一面を台無しにする。
機理:汚染物がWet Film中を拡散し、局部のSurface張力を周辺よりはるかに低く引き下げ、塗膜がSurfaceエネルギーを下げるために四方へ収縮して火山口を形成する。これはWet Filmの流れに伴い蔓延するため、破壊性が強い。シリコーン油系汚染物はごく低濃度でも、板一面にクレータ群を形成する十分であり、典型的な「微量被害」である。
対策:脱脂と清浄を強化;圧縮空気に多段オイル・ウォーターセパレータを追加;シリコーン油汚染源を除去(噴霧室近くでのシリコーン含有ケア用品の使用禁止);必要に応じてクレータPreventsレベリング剤(自身のSurface張力差を低下)を添加。フィッシュアイが形成されると研磨して再噴霧が必要。噴霧室の清浄度はクレータの第一防衛線であり、詳細は自動車噴霧工場の清浄度と噴霧室設計を参照。現場管理上、「シリコーン含有製品の噴霧室区域立入禁止」を制度に書き込み、持ち込み品の脱脂残留検査を行うべきである。
五、ピンホールと隠れ気泡(Pinholes / Solvent Pop)
ピンホールは塗膜Surfaceの微小な貫通孔であり、隠れ気泡は皮下で破れていない気泡で、焼付後しばしばピンホールや陥没に変わる。
成因:①Substrate含水/孔腔に空気滞留;②Mixing時の空気巻き込み、攪拌での消泡不足;③表乾過速、内部溶剤が逃げきれず封じられる;④Film Thickness過厚、溶剤包蔵;⑤Humidity高、イソシアネートと水が反応して CO₂ 生成(2K 系)。
機理:溶剤またはガスが膜内で膨張し、Surfaceは既に表乾して膜になっているため、内部圧力が膜を押し上げて気泡になる;膜が破れればピンホール、破れなければ隠れ気泡。2K 系の高湿環境では —NCO と H₂O の反応発泡が促進され、「湿環境での気泡」の主因である。ピンホールと隠れ気泡は混同されやすいが、隠れ気泡が未破の場合は外観がわずかに膨らむだけで、焼付後に陥没するため、焼付前の「Wet Film静置消泡」窓が非常に重要である。
対策:Substrate含水を制御(露点より 3℃ 以上高く);十分な消泡・熟成;表乾速度を下げる(揮発の遅い溶剤に調整);Film Thicknessを制御;Humidityを下げる(2K は特に)。ピンホールは軽微なら研磨、重度なら再噴霧。厚塗り系では、単回厚噴きではなく「多回薄噴き+層間フラッシュ」とし、溶剤逸出の通路を確保すべきである。
六、しわと咬底(Wrinkle / Lifting)
しわは、上層塗料の溶剤が未乾透の下層塗膜を膨潤させ、Surfaceが先に乾き内層が後で収縮してできた褶皺;咬底(Lifting)は、下層が上層溶剤に咬み上げられ、気泡・剥離する現象である。
成因:根本はいずれも「下層が完全硬化/乾燥する前に上層を噴く」ことであり、溶剤の相互溶解が原因。よくあるのは「ベースコート未乾透でクリアコートを被せる」「旧塗膜未処理で新塗料を被せる」。
機理:上層の強溶剤が下層に浸透し、未架橋の樹脂を再膨潤・軟化させ、上下層界面の付着性を失わせ、表層が先に膜になり下層が後で収縮するためしわができる;下層がまとめて押し上げられれば咬底となる。いずれも「層間硬化状態の不整合」を示している。
対策:下層完全硬化後に上層を塗布;層間フラッシュ時間を制御;強溶剤上層と弱耐溶下層の組合せを避ける;補修側では旧塗膜に適合性試験を実施。補修側の配合比と層間窓については、自動車補修 2K クリアコートの配合とApplication要点を参照。未知の旧塗膜には、まず「局部試噴+クロスカット」で適合性を検証し、封固プライマーの要否を決定する。
七、白化と光沢低下(Blushing / Loss of Gloss)
白化は、クリアコート/着色ペイントが湿热下でSurfaceに白い霧(水が塗膜に入り樹脂が濁るか乳白化)を呈する現象;光沢低下は光沢が基準未満(< 85 GU @60°)となること。
成因:①Humidity過高、水が膜内へ(特に 2K イソシアネートと水の反応、ニトロ/アクリルが湿热下で白化);②配合比誤り、硬化不足;③溶剤揮発過速でSurface熱を奪い結露。
機理:水分が成膜物に混入し、樹脂の相態を不均一にするか微相分離を生じさせ、界面で光が散乱して白霧となる;あるいは硬化不足でSurface緻密性が低く、反射率が下がる。白化と光沢低下はしばしば併発するが、光沢低下は硬化不足やワックス/シリコーン汚染に由来する場合もあり、区別が必要。
対策:Humidity低下、除湿、露点制御;厳格な配合比;耐白化樹脂と遅揮発溶剤を選定;必要に応じ加熱除湿。光沢低下は軽微なら研磨、重度なら再噴霧。露点管理はHumidity計より重要:板温が露点より 3℃ 高ければ、結露リスクは大幅に低下する。冬季噴霧では特にSubstrateと塗料の予熱が必要。
八、ごみ点と粒子(Dirt / Dry spray)
ごみ点は、空中のほこり/乾燥塗料粒子がWet Filmに落ちたもの;ドライスプレー(Dry spray)は雾化が乾きすぎ、塗料霧がレベリング前に板に落ちてできた粗い粒子である。
成因:①噴霧室不潔、フィルタ材失效、研磨区からの風混入;②Temperature高/圧高/距離遠によるドライスプレー;③圧縮空気にほこり含有。
機理:ごみ点は環境粒子の沈降に由来;ドライスプレーは雾化過度、飛行中に溶剤が揮発し尽くし、塗料滴がPowder状で板に落ちてレベリング不能となることに由来。両者は外観が似るが根因は異なる:ごみ点はランダム分布で気流由来が多く、ドライスプレーは扇面端に集中し雾化由来である。
対策:噴霧室清浄度とフィルタ材等級を向上;距離を近づけ、圧を下げ、溶剤を調整;圧縮空気を浄化。ごみ点は「ウェットサンド+研磨」または再噴霧で処理。圧縮空気は見落とされがちな汚染源:トリプルユニット(フィルタ、減圧弁、オイラ)は定期的に排水・芯交換し、露点を測定して、水・油を塗膜へ吹き込まないようする。
九、使用期欠陥:粉化、変色、割れ、糸状腐食
使用期欠陥は使用中に徐々に現れ、下地設計とWeather-Resistant性の深層問題を反映する:
- 粉化:樹脂が紫外線下で劣化し、Surfaceが粉状となり、光沢を失う。対策:Weather-Resistant性樹脂を選定し、UV吸収剤とHALS安定剤を添加する。
- 変色/黄変:顔料または樹脂の光/熱老化。対策:脂肪族硬化剤、Weather-Resistant性顔料を用い、シリコン含有汚染を避ける。
- 亀裂:塗膜が脆い、または内部応力が付着力を超える。多くはFilm Thickness超過、柔軟性不足、または老化が原因。対策:Film Thickness管理、柔軟性改善、Weather-Resistant設計。
- 糸状腐食:アルミ材/エフェクトカラー塗面の縁が傷に沿って這うように進行する糸状の腐食。多くは防護不足または電解質の滞留による。対策:前処理と封孔の完備、付帯防錆の向上。
稼働期の欠陥は現場塗装では是正できず、配合および付帯設計段階での予防のみが可能である。したがって「検収票」にはWeather-Resistant性、塩水噴霧、石撃耐性を必ず記載しなければならない。詳細は自動車塗料の検査基準(付着力/Weather-Resistant性/石撃)を参照。
十、欠陥対照とトラブルシューティング表
以下の表は高頻度欠陥の「成因—対策」クイックリファレンスをまとめたものである:
| 欠陥 | 段階 | 主な成因 | コア的対策 |
|---|---|---|---|
| 垂れ | Application | Film Thickness超過/希釈/低温 | DFT管理、Viscosity調整、Temperature向上 |
| 橘皮 | Application | Viscosity高/雾化不良/Surface Dry早 | Viscosity調整、雾化向上、Surface Dry抑制 |
| 縮孔/フィッシュアイ | Application | シリコーン油汚染/脱脂不良 | 汚染除去、強力脱脂、環境清浄化 |
| ピンホール/内部気泡 | Curing | 含水/気泡混入/Surface Dry早 | 水分管理、消泡、Surface Dry抑制 |
| 皺/下地喰い | Curing | 下層未乾燥 | 下層Curing後に塗装 |
| 白化/光沢低下 | Curing | Humidity高/配合比誤り | 除湿、厳密な配合比 |
| 塵点/ドライスプレー | Application | 不浄/ドライスプレー | 清浄室、パラメータ調整 |
| 亀裂 | 稼働 | Film Thickness超過/脆化/老化 | Film Thickness管理、柔軟性改善、Weather-Resistant性 |
| 粉化 | 稼働 | Weather-Resistant性不足 | Weather-Resistant性樹脂+安定剤 |
十一、検査と等級評価基準
欠陥の「深刻度」は肉眼ではなく、標準評価を用いて判定する:
- 目視外観:GB/T 9761『色漆和Clearcoat 色漆の目視比色』(ISO 3668 同等)、比色条件を規定;
- 欠陥等級:ISO 4628 シリーズ『色漆和Clearcoat 塗層老化の評価…』(発泡、錆、亀裂、剥離の等級と数量評価)、「等級(大きさ)+数量(Density)」の2次元で記述;
- 光沢:GB/T 9754(60°、ISO 2813 同等)、ニス ≥ 85 GU が優;
- 橘皮:BYK橘皮計で長波/短波を測定(国標ではないが業界通用);
- 付着力:GB/T 9286 クロスカット(ISO 2409 同等)、0/1級が優。
KeXin New Material(kexinMaterials) は納品時に「欠陥等級 + 光沢 + 付着力」を検収票に記載し、標準数値で「まあまあ見える」に代えることを客に提案しており、供給側も顧客も保護する。
十二、欠陥予防とデータ化トラブルシューティング
事後の手直しより、事前予防がよい。以下の構築を提案する:
- パラメータ赤線:配合比、Viscosity(DIN 4 @20℃)、DFTウィンドウ、温Humidity範囲を掲示;
- 初品確認:每批/每車ごとに先ず試験噴板でDFTと外観を測定し、その後量産;
- フィルタ材周期:天井綿、ペイントミストマットを圧差で定期交換;
- 圧縮空気浄化:定期的な油水分離、露点測定;
- 記録追溯:每板ごとに環境、配合比、ガンパラメータを記録し、欠陥回溯を容易に;
- 欠陥台帳:ISO 4628等級で每起欠陥を登録、月次で「欠陥パレート」を集計し、改善資源を高頻度項目へ投下。
欠陥管理を「データ閉ループ」とすることは、OEMと高級補修の共通手法である。根本因を標準作業手順(SOP)に固定化することは、ベテランの経験依存より確実で、新人の早期習得も容易である。欠陥率が低下すれば、手直しコスト、塗料浪費、工期遅延が同時に減り、塗装ブースと工程規律への投資回報は非常に明確になる。
十三、欠陥と塗料選定の関連
多くの現場は欠陥を全てApplicationのせいにするが、塗料選定自体の影響を無視している。例:柔軟性不足の中塗りは大温差地域で石撃亀裂を起こしやすい;Weather-Resistant性の悪い樹脂は半年で粉化光沢低下;平滑性性の悪いニスは噴塗パラメータ許容幅が極めて狭く、新人は橘皮を出しやすい。選定時は「欠陥許容幅」を指標とすべきである:すなわちパラメータ変動時も不良を出さないSystemの幅。広幅Systemは極限Performanceが最高とは限らないが、現場安定性は良く、総合品質コストは低い。KeXin New Material(kexinMaterials)はSystem推奨時に先ず「現場条件と人員レベル」を問い、広幅Formulaを合わせることが多く、High Performance狭幅製品のみを推すことはない。多車種、多批次の補修工場には、複数High PerformanceSystemを混用するより、一つの広幅Systemを統一使用する方が管理容易でミスが少ない。
十四、稼働期欠陥の深層メカニズム
稼働期欠陥のメカニズムはApplication期より隠蔽的である。粉化は樹脂が紫外線と酸素作用下で主鎖切断し、Surfaceに緩いPowderを形成するもので、本質は光酸化劣化であり、紫外吸収剤と hindered amine 安定剤で遅延できるが完全阻止は不可、故にWeather-Resistantデータは検収に記載すべき。糸状腐食はアルミ材とエフェクトカラー塗面の縁に多く見られ、電解質(融雪塩、海霧)が傷や孔隙から浸透し、アルミSurfaceで局部電池を形成、腐食が糸状経路を這い、外観は髪の毛のよう;予防はニス単純厚塗りではなく、前処理完備、封孔、付帯防錆による。亀裂は内部応力が層間付着とSubstrate拘束を超えるもので、Film Thickness過厚、柔軟性不足、冷熱サイクル疲労が誘発する。これらメカニズムを理解して初めて、「使用中の問題」を「設計期に標準記載漏れ」に遡れ、事後塗料のせいにするのは誤り。
十五、欠陥管理の投資回報
欠陥管理の価値は最終的にコストに現れる。研磨し再噴塗が必要な垂れのDirectコストは、サンドペーパー、ニス、硬化剤、希釈剤、人工、焼付エネルギーを含み、間接コストは車位占有、納車遅延、客クレームを含む。パラメータ赤線と初品確認を構築すれば、多くのApplication期欠陥は発生前に遮断でき、単位手直し率低下の收益は検査・管理投資を超えることが多い。補修工場と塗装車間は月次で「欠陥パレート」を集計することを推奨:どの欠陥が最多か、対応工程は、パラメータどう偏ったか、改善資源を高頻度項目へ精確投下。欠陥率が二桁から一桁へ下がれば、顧客満足と生産能力が同時向上。欠陥管理は品質部門専任ではなく、工程、設備、購買が共同参加する閉ループ——塗料供給側がトラブルマップをProvidesし、現場がそれを実行可能なSOPへ変える。
十六、欠陥ケースライブラリと知識蓄積
単発手直し解決では価値の半分しか解放されない;経験をケースライブラリに蓄積して初めて、繰返しミスを避けられる。每起典型欠陥に「現象写真—根本因—パラメータ偏離—対策—検証」五要素カードを作り、欠陥型で分類し、検索可能な知識庫を形成することを推奨。新人は手册暗記より先ずケース庫で学ぶ方が早く習得;品質会議はケースで語る方が「誰のミス」論争より有効。ケース庫は選定にも還元:ある縮孔が反復し根本因が来件脱脂不浄なら、ニス交換ではなく前処理昇級を推進;橘皮が新人に集中なら、塗料疑いではなく噴塗訓練強化。知識蓄積の難点は「継続記録」——忙時漏記、事後忘却が多く、記録を工程に組込(スキャン即記入)し負担低減を提案。ケースが一定規模に達せば、統計で「季節—欠陥」規律(梅雨縮孔増、盛夏橘皮増)が見え、事前布防可能。欠陥管理の最高形態は、個人ではなく組織が記憶を持つこと。
十七、欠陥管理から見るサプライチェーン協働
欠陥はしばしば工場内境界を越える:来件前処理は供給側、塗料は供給側、設備と人は自工場。欠陥率を最小にするにはサプライチェーン協働が必要。塗料供給側と欠陥データとパラメータ記録を共有すれば、供給側は逆にFormula窓を最適化可能;来件/前処理工場とSurface清浄度と粗さ基準を約定し、源頭から縮孔と付着問題を減らす;設備商と塗装ブース維保指標を約定し、環境安定を確保。協働の鍵は「同一データ言語」——皆ISO 4628で欠陥評価、皆GB/T 9286で付着測定し、争点に共通基準。KeXin New Material(kexinMaterials)は配套時に「欠陥トラブルマップ + 工程カード + 検収テンプレ」三点セットをProvidesし、需給双方が同一データ枠組で協働、各言ばらばらにしない目的。サプライチェーン協働は欠陥管理を「工場内救火」から「跨工場予防」へ昇級させ、規模安定品質の必経路である。来件、塗料、設備、工程の四者が同一基準で対話すれば、欠陥率低下は自然の結果で、某一方の必死のみによるものではない。
十八、欠陥とコストの定量モデル
欠陥管理を経営層に説得するには、金で語るのが最良。「単位欠陥コスト」モデル構築を推奨:単品手直しDirectコスト = 材料(サンドペーパー、ニス、硬化剤、希釈剤)+ 人工(分解、研磨、噴塗、焼付工数)+ エネルギー(焼付、照明)+ 車位占有;間接コスト = 納車遅延違約、顧客流失、保証クレーム。月次手直し件数×単品コストで月次欠陥総損失を得、環境運維と検査投資と対比すれば差は明確。ある工場は月欠陥損失がエンジニア2名年俸相当と判り、環境改造と標準作業を決行、半年で回本。定量の力は「品質重要」をスローガンから報表へ変え、資源を高回報改善項へ自動流向させる。
さらに、欠陥コストを型別拆分し「最も高い欠陥」を識別。垂れと橘皮は常見だが手直し早く低コスト;縮孔と下地喰いは遅発見、既装配なら分解コスト極高。識別後、予防資源を高コスト欠陥へ傾斜、全体回報優。モデルはSolution比較にも用可:UV導入かブース改造か、高固形分かWater-Basedか、皆「投資 vs 欠陥コスト低下」で回収期測定。品質決策がコストモデルに立てば、補修工場は「感覚で金使い」から「回報で投資」へ進み、これも成熟企業と零細の分水嶺。欠陥データが貨幣化すれば、改善は自駆的事となる。
十九、現場への一言
欠陥は怖くない、怖いのは同じ欠陥が繰り返し発生しても解決策がないことだ。毎回の手直しを一度のデータ蓄積に変えれば、現場はどんどん安定していく。品質は検査で作られるのではなく、設計と規律から作られるのだ。本稿の「工程—パラメータ」対応表を印刷して壁に貼り、塗装前に照合し、問題が起きたら遡って確認することをお勧めする。それはどんな口頭での強調よりも役に立つ。全員が同一の言語で欠陥を記述すれば(ISO 4628の等級と数量)、コミュニケーションコストと誤判定はともに显著に低下する。現場で最も高価なのは塗料ではなく、繰り返し学費を払うような手直しである。最も安いのも安いペイントではなく、規律を守る標準作業である。欠陥管理を習慣にすれば、品質の安定性が逆に店舗最大の競争力となり、担当者がいてもいなくても同じになる。
二十、補遺:見落としやすい小さな事柄
最後に、見落としやすいいくつかの細かい点を提醒する:圧縮空気の三連ユニットは定期的に排水し、テープの剥がし速度は一定にし、光沢計の校正板は防塵し、塩水噴霧試験サンプルの切り口は封縁処理を施すこと。これらの小さな事柄は単独では取るに足らないが、積み重なるとデータの真偽を決定する。細部こそ品質であり、小さなことを正しく行えば、大きな欠陥は自然と減る。現場管理の達人は、多くの大事故を解決したのではなく、無数の小さな穴を事前に塞いだ者であることが多い。
よくある質問
問:タレとオレンジピールはなぜ同時に発生するのか?
答:両者ともFilm Thickness/Viscosityに関連するが方向は逆である:Film Thickness超過+薄い→タレ;Viscosity高+雾化不良→オレンジピール。同一現場で希釈比が薄く噴枪が近い場合、局部的にタレ、遠方でドライスプレーによるオレンジピールが生じうる。DFTとViscosityウィンドウでそれぞれ校正すること。
問:クレーター(縮孔)がなぜ「一カ所の汚染源が板全体を台無しにする」のか?
答:クレーターはSurface張力が極めて低い汚染物(シリコーン油/油)に由来し、それがWet Film中を拡散し局部のSurface張力を下げ、ペイント膜が引き戻されて窪みになり、かつWet Filmの流れに伴い蔓延するため、汚染型欠陥の破壊性は強く、汚染源を遮断しなければならない。
問:2K クリアコートはなぜ気泡が出やすいのか?
答:2Kはイソシアネートを含み、環境Humidityが高いと—NCOが水と反応してCO₂を生成し、表乾膜に封じ込められて皮下気泡/ピンホールとなる。故に2KApplicationはHumidity管理(≤70%、敏感系は更低)とSubstrateの水除去が必須である。
問:オレンジピールは研磨で消せるか?
答:軽微な短波オレンジピールは研磨で軽減できるが、長波オレンジピール(大波紋)は研磨では取れず、再塗装が必要。根本は塗装パラメータと溶剤勾配の調整であり、研磨での補いではない。
問:ピンホールと皮下気泡は同じか?
答:皮下気泡は皮下で破れていない気泡で、焼付けや後期に破れてピンホールになる;ピンホールは既に貫通した孔である。成因は近似(含水、気泡混入、表乾早)し、処理ともに控水、消泡、表乾低下による。
問:欠陥を標準でどう評価するか?
答:ISO 4628シリーズを用い発泡/亀裂/剥離を「サイズ等級+数量」の二次元で評価;光沢はGB/T 9754;付着性はGB/T 9286クロスカット。単なる「見た目でまあまあ」に頼らないこと。
問:下層が十分乾燥・硬化していないうちに上層を噴くと why 咬底(下地喰い)するのか?
答:上層の強溶剤が未硬化の下層を溶解/膨潤させ、下層がしわ、気泡、層間剥離を起こす。下層が完全硬化してから上層を塗り、かつ相容性試験を行うこと。
問:塵点(ごみ点)が多いのは必ずペイントの問題か?
答:たいていそうではなく、噴房の不潔、フィルタ材の失效、研磨区からの風混入、または圧縮空気の含塵による。ペイントを替えるのではなく、潔浄度向上(噴房設計編参照)を優先すべきである。
関連記事
- 自動車塗装車間の潔浄度と噴房設計:クレーター、塵点、オレンジピールは噴房環境と関連が深く、まず場を治してからペイントを治す。
- 自動車補修 2K クリアコートの配合とApplication要点:配合比、Film Thickness、温Humidity失控は補修端欠陥の主因である。
- 自動車ペイント検査標準(付着性/Weather-Resistant性/石撃):欠陥評級(ISO 4628)は検収単の外観項目の出所である。
- 自動車ペイントのイソシアネートHealth Hazardsと防護
- 自動車塗装 UV 硬化技術とタクト向上:2K 焼付けから秒級硬化へ
- 自動車補修ペイントSystem:2K 本色ペイント、ベースコート+クリアコートと単液型