自動車補修ペイント(Refinish)と OEM 純正塗料の最大の違いは、それが既に使用され、部分的に損傷した車——毎分ラインオフする全新車ボディではなく——を対象とすることです。補修のコア的ニーズは「できるだけ脱着や焼き付けを行わない前提で、損傷部位を純正と肉眼でColor Differenceのない、かつ耐久性が近いレベルまで復元する」ことです。このロジックにおいて、2K ポリウレタンニス(二液型クリアコート)は最も重要な外側の保護層であり——補修後の光沢、Weather-Resistant性、耐傷性、耐薬品性を決定します。
自動車および工業用保護塗料の技術サプライヤーとして、KeXin New Material(kexinMaterials) は補修および OEM の両システムにおいて対応するデータを有しており、本稿では補修側の 2K ニスに焦点を当て、配合の特徴、調漆の規律、スプレーガンのパラメータ、低温硬化、および現場のトラブルシューティングを明確に説明し、補修工場が「職人技の感覚」を「再現可能なデータ」へと昇華するお手伝いをします。
一、補修用 2K ニスと OEM ニスの本質的な違い
OEM ニスは多くが 140–180℃ のHigh Temperature焼き付けを行う 2K または 1K システムであり、架橋が十分で耐性に優れます;一方、補修ニスはボディの樹脂部品、旧塗膜、シーラントの制約を受け、≤60℃ またはRoom Temperature硬化しかできないため、樹脂設計において「低温での早期硬化、高光沢、研磨容易性」がより重視されます。これには以下の 2 つのDirect的な帰結があります:
- Performanceの上限がやや低い:同じ HDI 硬化剤でも、低温硬化の架橋Densityは通常High Temperature焼き付けより低いため、補修ニスのHardnessと耐薬品性は純正よりやや劣るが、日常使用には十分;
- 配合と工程への敏感度が高い:低温下では —NCO と —OH の反応が遅く、配合比、Temperature、Humidity、活性化時間のわずかなズレで「乾かない、軟らかい、光沢低下」が生じやすい。
主要サプライヤーの公開 TDS によれば、補修用 2K ニスは多くがアクリルポリウレタン(ヒドロキシル基含有アクリル樹脂 + HDI ポリイソシアネート硬化剤)であり、Mixing比は一般的に 2:1 または 4:1(体積)で、VOC は多くが 200–550 g/L の範囲、高固形分(HS)型は体積固形分を約 50% に引き上げることで VOC を 400 g/L 付近に抑えます。選定にあたっては「低温硬化可能、研磨可能、Weather-Resistant性、VOC 適合」を並列で審査すべきであり、価格や初期光沢のみを見てはいけません。補足すると:補修システムは「Applicationウィンドウが広い」ことも考慮すべきです——初心者でも安定してGoodな膜が噴けることは、極限Performanceよりも重要です。
二、配合の骨格:ヒドロキシル樹脂 + HDI 硬化剤
補修用 2K ニスの成膜物質は高度に一致しており:主剤はヒドロキシル基含有アクリル樹脂(光沢、Weather-Resistant性、柔軟性をProvides)、硬化剤は HDI(ヘキサメチレンジイソシアネート)型ポリイソシアネート(架橋とHardnessをProvides)です。—NCO と —OH が求核付加反応を起こし、ウレタン結合を生成します:
—NCO + —OH → —NH—COO—(ウレタン結合)
硬化剤に HDI トリマー(三官能性)が含まれる場合、反応は線状から三次元ネットワークへと広がり、架橋Densityが高いほど塗膜は緻密になり、Hardnessが高く、耐薬品性とWear-Resistant耗性に優れます。脂肪族 HDI が芳香族 TDI ではなく用いられるのは、HDI が耐黄変性であるため——TDI は UV 下で黄変しやすく、屋外ニスには不適格だからです。
注意すべき点:HDI は気道感作性があり、感作後は不可逆です。補修側は手作業スプレーであり非標準環境であることが多いため、防護を軽視してはなりません。配合中のレベリング剤、紫外線吸収剤(UVA)、ヒンダードアミン光安定剤(HALS)がWeather-Resistant性と外観を共同で決定するため、選定では樹脂単体ではなく配套を見る必要があります。オリゴマーのガラス転移Temperature(Tg)はニスの耐熱性と耐擦傷性にも影響し、「硬くても脆くない」ための重要なレバーです。
三、調漆の規律:2:1 / 4:1 は感覚に頼ってはならない
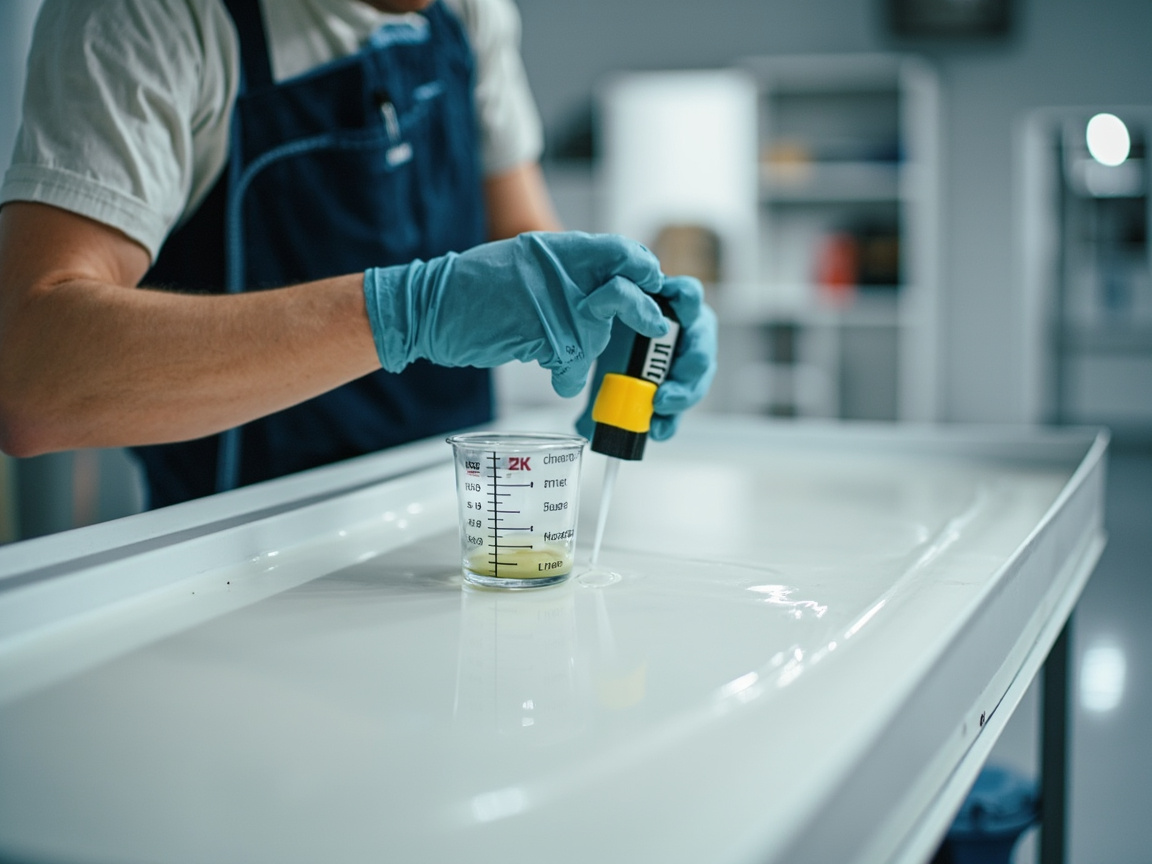
補修調漆は、目盛り付き調漆カップを用いて体積比で正確に計量しなければならず、感覚に頼んではいけません:
- 2:1 型:ニス : 硬化剤 = 2 : 1(体積)、多くは約 10% の希釈剤(体積)を加えてスプレーViscosityに調整;
- 4:1 型(早乾定位):ニス : 硬化剤 = 4 : 1(体積)、主剤の割合が高く、早急な補修に適する。
配合失当の工学的帰結:硬化剤が少ない→架橋不足→軟らかい、ベタつく、耐薬品性低下、光沢低下しやすい;硬化剤が多い→残余 —NCO が多くなる→脆く、割れやすい、刺激性増大;希釈剤が制御不能→Film Thickness不足、たれ、オレンジピール。
正しい操作順序:まず主剤を注ぎ、次に硬化剤を加え、最後に希釈剤(必要な場合)を加え、一方向に一定速度で 2–3 分攪拌し、静置して消泡(熟成)した後に使用する。Mixing後は化学反応が直ちに始まり、適用期間(Pot Life、一般的に 1–2 h @25℃)を超えるとViscosityが急上昇し甚至ゲル化して廃棄となるため、「使う分だけ調合する」必要があります。電子秤は量杯より正確であり、重要なバッチではWeight法の使用を推奨します。冬夏のTemperature差が大きい場合、硬化剤の当量反応速度の変化が顕著であるため、Temperatureに応じて活性化時間と乾燥剤を調整すべきですが、早く仕上げるために硬化剤を過剰に加えることは厳禁です。
四、スプレーViscosity:DIN 4 @20℃ の真の意味
補修ニスは一般的に DIN 4 カップ(20℃) で流出時間を測定し、典型的な範囲は 13–21 s です。Viscosityは雾化(アトマイズ)とレベリングを決定します:
- 薄すぎ(< 13 s)→ たれ、Film Thickness不足、下地露出しやすい;
- 濃すぎ(> 21 s)→ 雾化不良、粒子が粗い、オレンジピールが重い、気泡抜け困難。
Viscosityは同一モデルのカップ、同一Temperatureで測定して初めて比較可能です——Temperatureが 1℃ 上がるごとに流出時間は明らかに短縮するため、TDS にはすべて @20℃ と記載されます。現場に DIN 4 カップがない場合は、Ford Cup #4 等で換算可能ですが、記録の基準は統一すべきです。Viscosityは低いほど良いわけではありません:低すぎると膜が薄く、たれる;高すぎるとオレンジピール。これはスプレーガン圧力、ガン距離と連動して調整し、「雾化—レベリング」のバランスを構成します。希釈剤のModel(速乾/中乾/遅乾)も温Humidityに応じて選ぶべきです:High Temperature時はオレンジピールPreventsに遅乾を、低温時はたれPreventsに速乾を用います。
五、乾燥Film Thickness DFT:40–60 µm の補修最適域
補修ニスの推奨 DFT は多くが 40–60 µm(一部の速乾型は単回約 25 µm、2 回推奨)。薄すぎ( 70–80 µm)は内部応力大、たれ、オレンジピール、および「Surface乾き中身乾かず」の後期収縮割れ。DFT は「Wet Film厚 × 体積固形分」から推算され(WFT = DFT ÷ 体積固形分)、Application後は磁気/渦流式Film Thickness計で定量化し、目視に頼ってはいけません。
補修の特殊性は「遷移領域」にあり:補修ブロックの縁部には「羽状縁」(フェザーエッジ研磨)を施し、ニスを純正塗膜から滑らかに遷移させ、段差を避けます。フェザー領域のニスはより薄いため、薄噴き+徐々に広がる扇型で制御する必要があり、過度な堆積は可視的な継ぎ目を残します。DFT の不均一はColor Differenceと継ぎ目が目立つ隠れた原因であり、フェザー領域で別途Film Thickness測定すべきです。試噴板+Film Thickness測定でまず各回の出漆量を較正し、その後ボディに適用し、DFT 制御を経験から数値へと昇華することを推奨します。
六、スプレーガンとスプレーパラメータ
補修には HVLP(高転移効率)または RP(中圧高流量)スプレーガンが多く用いられ、口径は 1.2–1.4 mm(ニス用):
- キャップ端圧力:HVLP ≤ 0.7 bar(≈10 PSI)、塗料節約とオーバースプレー低減の両立;
- ガン距離:15–25 cm、近すぎるとたれ堆積、遠すぎるとドライスプレーによるオレンジピール;
- 移動速度と重ね:一定速度、扇型重複 1/2–2/3、Film Thickness均一を確保;
- 回数:1.5–2 回のウェット噴きに分け、DFT を目標範囲に制御。
塗装ブース環境は 15–25℃、相対Humidity ≤ 70%、SubstrateTemperatureが露点より 3℃ 以上高いこと;ブースは清浄、正圧、Goodな換気であり、さもなくばホコリ、油霧、水滴がニスに落ちて弊害を形成します。塗装ブースの清浄度設計については、自動車塗装工場の清浄度とブース設計 を参照。スプレーガンの日常メンテナンス(ノズル、針弁、エアキャップの清掃)は雾化品質にDirect影響するため、 each 班次で分解洗浄すべきです。圧縮空気は冷凍乾燥+多段フィルタを経て、露点を 3℃ 以下に制御し、水や油を塗膜に吹き込むことを避けます。
七、低温硬化:≤60℃ とRoom Temperatureの二経路
補修硬化には二つの経路があります:
- Room Temperature(20–25℃):経済的、ボディを傷めないが、完全架橋には 5–7 日を要し、その間は再研磨、水濡れ、フィルム貼付を避ける;
- 低温焼き付け(≤60℃)または赤外線:工期を「日」から「時間/半時間」に圧縮し、架橋の完全性を向上、バッチ流転に適する。板温は制御必須(赤外線≤100℃)、ニスの熱劣化やSubstrate変形、シーラント溶融を防ぐ。
重要な認識:「研磨可能」≠「完全硬化」。多くの速乾ニスは 45–60 min で研磨可能ですが、完全架橋には数日を要します;早急な再研磨は未完全硬化の膜層を傷める可能性があります。軽研磨はSurface乾燥安定後に、重研磨はより遅く留めることを推奨します。IR 焼き付けでは「黒板Temperature」ではなく「環境Temperature」に注意し、局部過熱を避けます。冬季工場のTemperatureが低い場合、まずエアコンで環境Temperatureを上げてからApplicationすることが、事後の長時間焼き付けよりも安定しています。
八、VOC 適合:GB 24409-2020 の補修基準
補修ニスは GB 24409-2020《車両塗料中の有害物質の限度》 の拘束を受け、VOC に上限が設けられています;溶剤型補修ニスはさらに EU 2004/42/EC、CARB/SCAQQMD 等を参照します。明確にすべきは:高 VOC ≠ High Performance——VOC は単なる溶剤含有量であり、Performanceを真に決定するのは樹脂と架橋Density;低 VOC 製品でも速乾、研磨可能、Weather-Resistant性を達成可能です。
KeXin New Material(kexinMaterials) は高固形分と低 VOC 二液型補修システムを推進する際、GB 24409-2020 の限度値を配合のハード境界として、補修工場が環境審査を通過し、生産制限されるのを避けるお手伝いをします。油から水へ、または低 VOC へ移行・昇格を行っている店舗にとって、この「塗料 + 工程カード」を一緒に納品する配套が特に重要です。説明が必要な点:Water-Based補修ニスは VOC がより低いものの、温Humidityとフラッシュオフへの敏感度が高く、Water-Based化前にまずブース環境を基準に達せさせないと、弊害率がかえって上昇します。
九、補修ニスの一般的な弊害とトラブルシューティング
補修側は環境が変化しやすいため、弊害頻度は OEM より高い。以下の表は「現象—原因—対策」で整理:
| 弊害 | 主な原因 | 対策 |
|---|---|---|
| オレンジピール | Viscosity高 / 圧力低 / 霧化不良 | Viscosityを適正範囲に調整、規定の霧化圧力を上げる |
| タレ | Film Thickness超過 / 希釈過多 / Temperature低 | DFT 40–60 µm 管理、希釈削減、Temperature上昇 |
| ピンホール・内部気泡 | 下地含水 / Mixing時の空気巻き込み / 表乾过快 | 含水率管理、消泡、表乾速度低下 |
| 光沢低下 | 配合比誤り / 硬化不足 / Humidity高 | 厳格な配合比、硬化期間確保、除湿 |
| 黄変 | 硬化剤タイプ誤り / 日射 | 脂肪族 HDI 確認、Weather-Resistant性系選定 |
| 割れ | DFT 過厚 / 硬化剤過多による脆化 | Film Thickness管理、厳格な配合比 |
| 咬底(下地喰い) | 下層未乾燥 / 溶剤相互溶解 | 下層完全硬化後ニス重塗 |
| 塵点 | ブース不潔 / フィルタ失效 | 清浄度向上、フィルタ交換 |
多くの欠陥は塗料自体ではなくパラメータの失控に起因する。「まず環境を測り、次に塗料を調合し、最後に塗装する」という規律を確立する方が、ブランドを替えるよりも効果的である。トラブルシューティング時は「工程—パラメータ」を遡って調査する方が、一つずつ試行錯誤するよりずっと速い。各返工(やり直し)を「現象—根本原因—パラメータ修正」として記録し、店舗独自のトラブルシューティング知識ベースを形成することを推奨する。
十、2K クリアコートとの組み合わせ:下塗り—中塗り—色塗り—クリア
補修用クリアコートは孤立したものではない。完全な補修Systemは通常「エポキシ/ポリウレタンプライマー(または研磨不要プライマー)→ 中塗り(サーフェーサー、充填・整面)→ 1K/2K 着色ペイント → 2K クリアコート」である。下層が未乾燥のままクリアコートを重ねると、溶剤の相互溶解により咬底(下地喰い)や皺が生じる。中塗りが粗く、付着性が悪いと、クリアコートがどれほど硬くても層間剥離する。層間の組み合わせと欠陥の根本原因については、自動車塗料の一般的な欠陥(タレ/オレンジピール/縮孔)を参照。ある補修用クリアコートを評価するには、自身のHardnessや光沢だけを測るのではなく、「下塗り—中塗り—色塗り—クリア」の一式での組み合わせ下での付着性(GB/T 9286 クロスカット 0/1 級が優良)と層間相容性も見る必要がある。着色ペイントのフラッシュ乾燥の程度も、クリアコートが咬底するかどうかを決定する——着色層が表乾していないうちにクリアを重ねると、インターフェイス付近で曇りが生じやすい。
十一、検収検査リスト
補修納品の品質はデータで管理すべきであり、以下の検査を検収票に記載することを推奨する。
- 光沢(60°):GB/T 9754 / ISO 2813 に基づき、クリアコート高光沢は ≥ 85 GU とする;
- 鉛筆Hardness:GB/T 6739 に基づき、> 2H 水準を目安とする;
- クロスカット付着性:GB/T 9286 に基づき、0/1 級が優良;
- Color Difference:ISO 11664(CIELAB)に基づき、ΔE は通常 < 1(肉眼では判別困難)を要求;
- 外観:色むらなし、オレンジピール・タレ・塵点なし、光沢均一、インターフェイスに段差なし。
Color Difference管理は補修の要であり、コンピュータ調色と標準光源の併用が必要である。検収票により主観的な「見た目でOK」を客観的な「データ基準クリア」に変え、紛争を減らす。自然光と標準光源のそれぞれで一度ずつ確認し、「灯光下では美しいが日光下では醜い」という検収トラブルを避けることを推奨する。
十二、保管、輸送およびSafety
二液型は厳格に密閉・防湿しなければならない——硬化剤は空気中の水分と反応して失效しやすく、開封後は早めに使い切り、残りは窒素置換または逆さ保管で湿気を遮断して保存する。主剤と硬化剤は別々に涼しく換気の良い場所に保管し、火気を遠ざけ、廃塗料・廃缶は危険廃棄物として処理する。輸送時は日射と凍結を避け、凍結すると主剤がフロックを生じ、硬化剤が結晶する可能性があり、室温復帰後も完全には回復しない場合がある。Application時は必ず呼吸用保護具(OV/P100 または PAPR)、ニトリル手袋(≥8 mil、ラテックスは無効)、保護眼鏡を着用し、未完全硬化の塗膜の研磨や溶接を禁止する。HDI の感作は不可逆であるため、新入社員は職業Health研修と検診ベースラインを実施し、定期的に再検査を行う必要がある。
十三、調色マッチングとクリアコートの協調
補修の「Color Differenceなし」は着色ペイントだけに頼るものではなく、クリアコートの光学も最終的な見え方に影響する。クリアコートの屈折率、Film Thickness、平滑度はMetal/パール顔料の角依存変色(フロップ)表現を変化させる:同一の着色ペイントでも、厚みが不均一またはオレンジピールの顕著なクリアコートを重ねると、角度によって可視的な色ずれが生じる。したがって調色確認は着色層だけでなく、「クリアコート重塗済み」の最終状態で比較し、標準光源(D65 または日光模擬)下で固定観察角により判定する必要がある。補修インターフェイス付近のクリアコート厚み変化も、局所的なColor Differenceと「パッチ感」の原因であり、羽化(フェザリング)と扇状拡散により厚み勾配を平坦にする必要がある。クリアコート自体が黄変(硬化剤選定やWeather-Resistant性不足)すると、全体の色相を暖色側に引き、すべての色が黄色がかって見える。クリアコートを単なる保護層ではなく「光学上層」と見なすことが、補修Color Differenceを理解する鍵である。
十四、冬夏のApplication切り替え
Temperature・Humidityの季節変化は 2K 補修にDirect影響する。冬季の低温は —NCO と —OH の反応を遅くし、表乾と硬化の両方が遅延し、軟らかさ、タレ、塵埃付着時間の長期化が生じやすい。対策は塗料と下地の予熱、環境Temperatureの上昇、必要に応じた速乾硬化剤または乾燥促進剤の使用であるが、早く仕上げるための硬化剤過量添加は厳禁である。夏季のHigh Temperature多湿では表乾过快、オレンジピールと内部気泡のリスクが上昇し、多湿は —NCO と水の反応による発泡を誘発する。対策は除湿強化、露点管理、遅乾希釈剤の使用、単層Film Thicknessの低減と塗布回数増である。季節替わり時はViscosity適正範囲とフラッシュ乾燥時間を再标定し、一年中同一パラメータを踏襲してはならない。補修工場は「seasonal SOP」を作成することを推奨する:春・夏・秋・冬それぞれの推奨パラメータ(Temperature、Humidity上限、Viscosity、フラッシュ乾燥、焼付け)を設定し、季節変数を明示的に管理し、職人のその場の感覚に頼らないこと。
十五、Water-Based補修と高固形分の趨勢
GB 24409-2020 と各地の環境規制への対応のため、補修分野は従来の溶剤型から高固形分とWater-Basedへと移行している。高固形分は体積固形分を上げて VOC を抑え、Applicationロジックは溶剤型に近く、改造コストが低いため、現在の主流の過渡的ルートである。Water-Based補修塗料は VOC がさらに低いが、温Humidityとフラッシュ乾燥に敏感である:水の揮発が遅く、表乾はHumidityの影響を大きく受けるため、より強力な除湿と赤外線予備レベリングが必要であり、また一部の下地は水と incompatible なため封固が必要である。Water-Based化前にブース環境(温Humidity、清浄、換気)を必ず基準達成させないと、欠陥率がかえって上昇する。いずれのルートであっても、2K ポリウレタンクリアコートの低温架橋の本質は変わらず、配合比、Film Thickness、硬化規律が依然として品質のコアである。KeXin New Material(kexinMaterials)は低 VOC 系を推進する際、「塗料と工程カードをセットで納品する」ことを強調しており、これは店舗が塗料だけ替えて工程を替えないことによる失敗を避けるためである。
十六、顧客検収コミュニケーションと品質保証
補修納品の最終段階は検収コミュニケーションであり、ここが下手だと「塗料に問題ないのに、顧客が不満」になりやすい。納品時に光沢計読み値、Color Difference ΔE、クロスカット等級、Film Thickness記録というデータを能動的に提示し、客観的数字で「見た目で結構」に代えることを推奨する。インターフェイス、羽化領域など紛争になりやすい箇所は、自然光と標準光源でそれぞれ一度確認し、比較写真を保管・記録に残す。品質保証条項は境界を明記する:通常の洗車と気候老化は保証対象だが、鳥糞や樹液の長期放置、強溶剤洗車、二次事故損傷は保証対象外とし、無限責任を避ける。検収と品質保証を透明なプロセスにすることで、店舗も顧客も保護し、紛争を減らす。KeXin New Material(kexinMaterials)は店舗に対し、「検収票+工程カード+欠陥等級」を納品三点セットとし、顧客に見せるのは単なるツヤではなく、その裏にある管理可能性と専門性とすべきだとしており、この信頼は一度の安価よりもずっと顧客を維持できる。
十七、よくある顧客の疑問と専門的な回答
顧客からよく聞かれる:「なぜ純正よりわずかにColor Differenceがあるのか?」回答:純正は全体板High Temperatureで均一に成膜されるが、補修は局部低温であり、色漆のロットとFilm Thickness勾配で微差は避けられず、ΔE が 1 未満なら肉眼では判別困難。『なぜ噴塗直後はすぐ洗車できないのか?』回答:Room Temperatureでの完全架橋には数日要し、その間は耐薬品性と付着性がピークに達していないため、1 週間以内の高圧水洗とワックスがけを避けるよう推奨。『なぜQuick修理工場より高いのか?』回答:差は下塗り—中塗り—色塗り—クリアの一式完備、環境清浄、データ検収にあり、返工率と耐久性がより管理可能な点である。専門的回答の本質は、技術言語を顧客が理解できる利益に翻訳することであり、専門用語で誤魔化すことではない。店舗がこの種の回答を標準化すれば、体験向上につながるだけでなく、自身の標準Applicationをも逆に拘束できる——口に出せることは、必ず実行できなければならないのだから。
十八、補修工場の環境コンプライアンス全貌
補修工場の環境義務は VOC だけではない:廃塗料、廃溶剤、廃拭布、廃フィルタ綿はいずれも危険廃棄物であり、分別収集、適正仮置き、資格ある事業者への委託処分を行い、転移伝票台帳を構築しなければならない;ブース排気は処理して基準内排出とし;騒音と危険化学品等識別情報保管にも要求がある。多くの店舗は塗料 VOC だけを見て、危険廃棄物チェーンを無視し、査察時に慌てることになる。環境コンプライアンスをリスト式管理とすることを推奨する:塗料 MSDS を掲示、危険廃棄物保管室は施錠・監視付き、台帳はロットまで遡及可能、従業員は緊急対応を熟知。コンプライアンスは負担ではなく、店舗存続の底線であり、特に環境監管が厳しい都市ではそうである。低 VOC、高固形分系を選ぶことは、源頭から危険廃棄物と排出を減らせ、コンプライアンスコストが最も低いルートであり、業界のグリーン転換という大方向にも合致する。環境を経営の前提而非追加タスクと見なすことで、店舗は長期的かつ安定して運営できる。
十九、技術研修と師弟継承
補修品質は人手に高度に依存しており、技術研修は長期的メカニズムである。階段式研修の構築を推奨する:新入社員はSafetyと基礎パラメータ(Viscosity、Film Thickness、配合比)を学び、熟練工は欠陥トラブルシューティングとColor Difference管理を学び、中核人材は工程設計と検収を学ぶ。研修は「実践で学ぶ」こと——標準板でデータが基準に達するまで反復練習し、単に動画を見るだけではない。師弟継承ではベテランの暗黙知を顕在化させること:『手触り』を『Viscosity範囲、ガン距離、フラッシュ乾燥時間』という測定可能なパラメータに翻訳し、作業カードに書き込む。経験が複製可能なデータになれば、人員流動でも品質が失われない。研修投資は短期では見えないが、長期では店舗の評判と返工率を決定し、補修工場で最も過小評価されている資産である。人の能力に継続投資する店舗は、多くの場合、返工率が最も低く、顧客が最も安定している類である。
二十、補修工程の継続的改善閉ループ
単車の補修完了は終点ではなく、データは改善へ還流すべきである。各注文の記録を推奨する:車種、損傷部位、組み合わせSystem、環境パラメータ、配合比、Film Thickness、硬化方式、外観と付着性結果、返工の有無。月次で集計し傾向を見る:どの部位の返工が多いか、どの気候で欠陥が多いか、どの新人のパラメータ漂移が大きいか。改善アクションはDirect研修と工程カード改訂に落とし込み、翌月に効果を検証する。この「記録—分析—改善—検証」の小さな閉ループは、一度の大改修より持続可能である。店舗規模が小さいほど記憶で管理しやすいが、記憶は流失する;データ閉ループを用いれば、品質は特定の個人に依存せず、店舗も安定して拡大・支店展開しても水準を落とさない。振り返りを週次ミーティングの固定項目とすれば、返工率は肉眼で見て分かるほど下がる。
二十一、業界趨勢:補修から再製造へ
自動車補修は「局部復元」から「再製造」へと向かっている:バンパー、ホイール、ドアなどの部品を全体で外し、集中翻新し、再装着する方式で、テンポと一致性は車上その場補修より優れる。再製造は塗料Systemのより標準化、工程のよりパラメータ化を要求し、まさに 2K 高固形分と UV の速乾硬化に合致する。趨勢は「データ化理赔」も指向する:保険会社が検測データに基づき損害査定し、補修工場に標準検収での説明を迫る。店舗にとって、再製造とデータ化を受け入れることは、労働集約から技術集約への昇級ルートであり、より主機厂と車商の公式認証業務を受託できる。標準作業と検測能力を先行布局することが、業界再編で淘汰されない切り札であり、一回限りの補修商売を複製可能な工業サービスにすることもできる。
二十二、店舗日常巡査リスト
補修工場には、毎日始業前に5分間の巡視点検を行うことをお勧めします:温Humidityと露点が許容範囲内かを確認、圧縮空気の排水と露点を確認、調漆カップと秤が清潔で正確かを確認、噴房のフィルター材の差圧と風速を確認、硬化剤が密閉され吸湿していないかを確認。これら5項目を1枚のチェックリストで完了させれば、30日で品質の変動と環境の関連性が見えてきます。巡視点検は一見時間を取るように見えますが、実際には最も低いコストで大部分の不具合を防ぐものです。これを筋肉記憶にし、店舗の手直し率は低い水準で安定し、ベテラン職人が不在でも良い仕上がりが出せます。巡視点検の記録を保管することは、管理の証拠であると同時に、改善のためのインプットでもあり、「安定」を願いから確認可能な事実へと変えます。
二十三、一言でまとめる
補修の本質は、制御可能な工程で損傷部位を信頼できる状態に回復させることです。塗料が上限を決め、工程が下限を決め、そして規律がその下限が守られるかを決めます。配合比、Film Thickness、温Humidity、硬化を再現可能な数値として書き記せば、店舗は「ベテラン職人の感覚」を「誰もが達成できる基準」に変えられます。これは品質の保証であると同時に、規模化の前提でもあります。標準作業が習慣になれば、手直し率と顧客クレームは自然に低下し、店舗も個人の経験に頼る工房から、複製と委託が可能な工業サービスへと成長します。
よくある質問
問:補修用 2K クリアコートと OEM クリアコートは混用できますか?
答:お勧めしません。両者の硬化条件(低温 vs High Temperature)と樹脂設計が異なり、Systemを跨いだ混用は光沢低下、未硬化、層間剥離を起こしやすいです。補修には補修用Formulaを使い、OEM のリニューアルにも可能な限り純正の配套を踏襲してください。
問:Mixing比 2:1 と 4:1 は相互に代替できますか?
答:できません。異なる製品の樹脂—NCO 当量比はFormulaで検証されており、勝手に変更すると架橋不足/過剰を招き、軟らかさ、脆さ、光沢低下、耐薬品性低下として現れます。体積比で正確に計量しなければなりません。
問:なぜクリアコートは 45–60 分で研磨可能なのに、完全硬化には 7 日かかるのでしょうか?
答:「研磨可能」はSurfaceが操作可能な状態に達したことを意味し、「完全硬化」は —NCO と —OH の反応が完全に終了したことを意味します。早めの再研磨は完全に架橋していない膜層を傷める可能性があり、再研磨はより遅くすることをお勧めします。
問:60℃ の焼き付けは補修クリアコートにどのようなメリットがありますか?
答:焼き付けは架橋を加速し、工期を「日」から「時間/半時間」に圧縮し、架橋の完全性を高め、光沢の均一性を改善します。バッチ流転に適していますが、板温はSubstrateの劣化と変形を防ぐために制御されなければなりません。
問:補修クリアコートの DFT はいくつに制御するのが最適ですか?
答:40–60 µm を推奨します。40 µm 未満では遮蔽が不十分で透けやすく、70–80 µm を超えると内部応力が大きく割れやすいため、目視ではなくFilm Thickness計で定量化する必要があります。
問:補修現場の VOC はどうやって適合させますか?
答:GB 24409-2020 の限值に基づいて選定し、高固形分または低 VOC Systemを優先し、HVLP でオーバースプレーを減らしてください。高 VOC ≠ High Performanceであり、低 VOC でも同様に速乾でWeather-Resistant性があります。
問:補修の一般的な不具合は主にどこから来ますか?
答:多くはパラメータと環境の失控(配合比、Viscosity、Temperature、Humidity、噴房の清潔さ)から来ており、塗料自体ではありません。「環境測定—調漆—Spraying」の規律を作ることは、ブランドを替えるよりも効果的です。
問:補修のインターフェイス(羽状辺)の段差をどうやって避けますか?
答:羽状辺研磨を行い、クリアコートを純正塗料から滑らかに移行させます。羽化区は薄く噴き、扇面を徐々に広げ、堆積による可視インターフェイスの形成を避け、羽化区で別途 DFT を測定してください。
関連記事
- 自動車Spraying車間の清浄度と噴房設計:噴房環境はクリアコートのオレンジピール、タレ、塵点をDirect決定します。
- 自動車塗料の一般的な欠陥(タレ/オレンジピール/クレータ):配合比、Film Thickness、温Humidityの失控は補修現場の欠陥の主因です。
- 自動車塗料の検査基準(付着性/Weather-Resistant性/石撃):Hardness、光沢、付着基準を補修現場の検収に落とし込みます。
- 自動車Coating Application UV 硬化技術とタクト向上:2K 焼き付けから秒級硬化へ
- 自動車原厂塗料塗装システムと電着プライマー工程
- 自動車補修塗料System:2K 本色塗料、ベースコート+クリアコートと単液