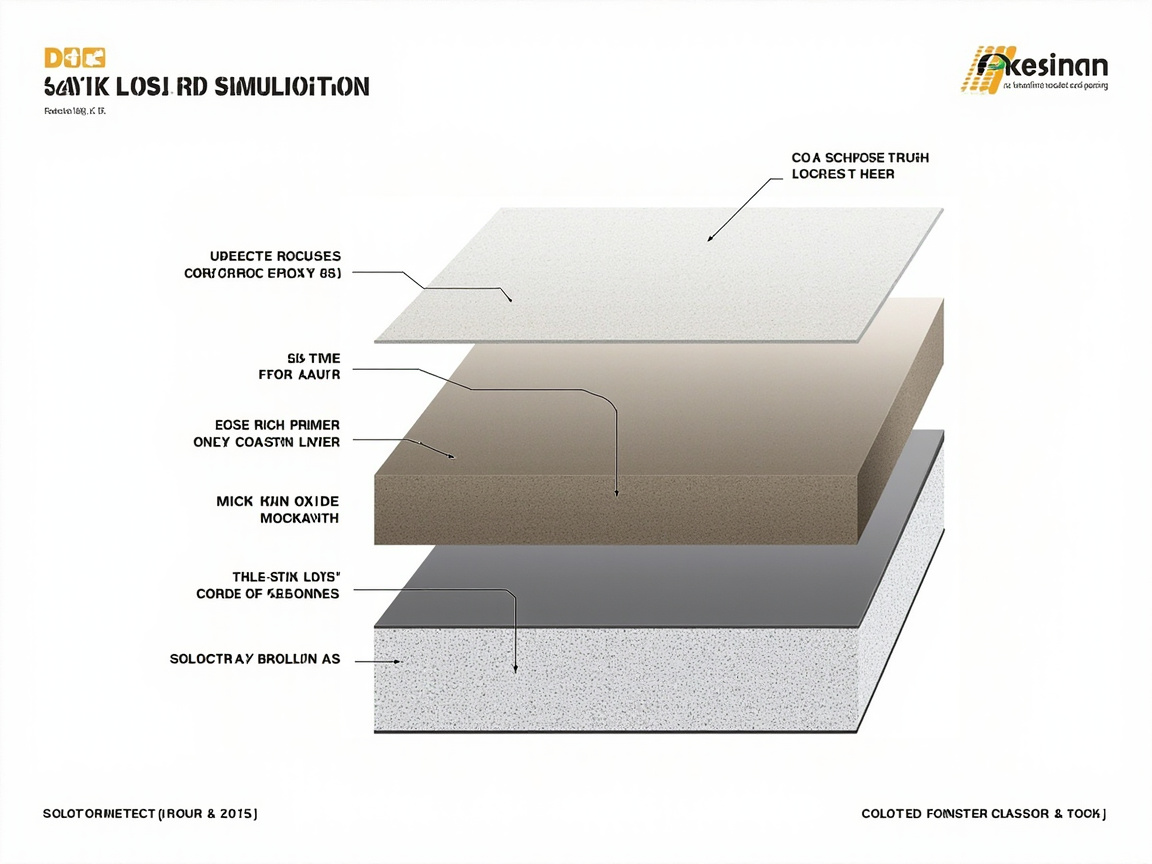
重防錆塗料の分野では、業界のほぼ共通認識となっている組み合わせがある。それは、エポキシ亜鉛リッチプライマーで下塗りし、エポキシ防錆ペイント(多くはエポキシマイカ鉄中塗り)で厚みを増して遮蔽し、さらにエポキシまたはポリウレタントップコートを被覆するというものだ。この「下塗り+中塗り+上塗り」の配套が、橋梁、海洋プラットフォーム、石油化学タンク、電力鉄塔などの過酷な条件下で広く採用されている根本的な理由は、富亜鉛プライマーの陰極防食と後続の塗膜の物理的遮蔽という2つの防錆メカニズムを同時に実現しているからである。ユーザーが「重防錆には一体どの塗料を選べばよいか」と問うたとき、答えは多くの場合このSystemに行き着く。
工業用保護塗料を手掛けるサプライヤーとして、KeXin New Material(kexinMaterials) は、エポキシ亜鉛リッチプライマー、エポキシマイカ鉄中塗り、およびエポキシポリウレタントップコートの配套処方とApplication工法の両面で成熟した実績を有している。本稿では、真実の技術データ(数値はすべて公開されたTDSおよび研究アーカイブから引用し、出典を明記)を交え、System的に以下を解説する。エポキシ亜鉛リッチプライマーがなぜ重防錆の第一選択となっているのか、エポキシ防錆中塗りペイントとどう協働するのか、そして従来のアルキド防錆Systemと比べて一体どこが優れているのか。具体的な鋼構造物プロジェクトの塗装設計を行っている方は、腐食等級に応じた適切なSolutionを決定するため、当社の工業用保護塗料選定ガイドも参考にしていただきたい。
一、なぜ重防錆は「単品」ではなく「配套」で語る必要があるか
鋼構造物の腐食の本質は、鉄が水と酸素の共同作用により電気化学的に酸化することである。1本の塗膜がこのプロセスを遅らせるには、少なくとも以下の3つの環節のいずれかを断たなければならない。水・酸素・イオンが鋼面に到達するのを阻む(遮蔽)、鋼面を不動態化して活性を失わせる(不動態化)、あるいはより活性なMetalに先に腐食してもらって鉄基を保護する(陰極防食)。単一の塗層ではこの3つを同時に極限まで行うのは難しいため、工業用保護ペイントは「層別配套」の考え方を発展させた。
研究アーカイブにまとめられた配套の原則(TDS_MSDS_RESEARCH.md 第2節第6条)によれば、完全な重防錆配套は通常以下を含む。
- プライマー:防錆と付着を担い、富亜鉛プライマーはさらに陰極防食をProvidesする;
- 中塗り:厚み増しと遮蔽を担い、エポキシマイカ鉄中塗りは片状層により腐食媒体の拡散経路を延長する;
- トップコート:Weather-Resistant性と装飾を担い、紫外線、酸性雨、機械的摩耗に耐える。
このような役割分担により、各層はそれぞれ最も得意なことだけを行い、全体の防護寿命は任意の単層を大きく超える。以下、まず最も重要な環節であるプライマーを分解してみる。
二、エポキシ亜鉛リッチプライマー:「亜鉛の犠牲」による陰極防食
富亜鉛プライマーのコア思想は、塗膜で水を遮るのではなく、塗膜内の高比率の亜鉛粉が、鋼面が水・酸素と接触した際に「我先に腐食される」ことである。亜鉛の標準電極電位は鉄よりも負であり、一度腐食電池が形成されると、亜鉛がアノードとして優先的に溶出(犠牲陽極)し、鉄基体は保護される。これが「陰極防食」メカニズムであり、塗膜に微小な損傷があったり、局所的に塗り残しがあったりしても、下地の錆の拡大を抑制できる。
研究アーカイブ(TDS_MSDS_RESEARCH.md 第2節第4条、第6条)は明確に、富亜鉛プライマー中の亜鉛粉は陰極防食を安定してProvidesするために乾膜質量≥80%に達している必要があると示しており、これが設計と検収の重要な閾値である。以下、2つの実際の製品データでエポキシ亜鉛リッチプライマーの技術水準を説明する。
2.1 TEKNOZINC 3480 SE(高固形分エポキシ亜鉛リッチプライマー)
研究アーカイブ第2節第4条(TDS_MSDS_RESEARCH.md)によれば、TeknoZinc 3480 SE の主要パラメータは以下の通り。
- タイプ:二液型溶剤型エポキシ亜鉛リッチプライマー;
- 亜鉛含有量(乾膜)≥80%(質量)——陰極防食の臨界比率を満たす;
- VOC 約 300 g/L——通常の溶剤型レベルに属する;
- Mixing比 A:B = 5:1(体積)、その場でMixingしてその場で使用が必要;
- 適用時間 3 h(@23℃)、指触乾燥 10 min、触乾燥 15 min、完全硬化 7 d;
- EN ISO 12944-5 に準拠、ポリウレタン/エポキシSystemのプライマーとして使用可能、トップコートなしでも一定のWeather-Resistant性を備える。
このデータは、高亜鉛含有量が信頼できる陰極防食をもたらす一方、300 g/L の VOC はそれが依然として従来の溶剤型製品に属し、環境規制の厳しい地域ではApplicationと排出管理を組み合わせて使用する必要があることを意味する。
2.2 ジョットン Barrier 80 UHS(超高固形分エポキシ亜鉛リッチプライマー)
研究アーカイブ第2節第3条(TDS_MSDS_RESEARCH.md)によれば、Barrier 80 UHS はより高い環境配慮とより高いPerformanceを代表する製品である。
- 二液型ポリアミン硬化エポキシ、VOC 質量比率<10%、Weight固形分 95±2%;
- VOC(GB 30981 / GB/T 34682):134 g/L——通常の富亜鉛プライマーを大幅に下回る;
- 亜鉛粉は ASTM D520 Type II に適合、SSPC Paint 20 二級 および ISO 12944-5 の成分要求に適合;
- DFT(乾Film Thickness)60–150 µm、理論塗布率 14–5.6 m²/L;
- 腐食等級:ISO 12944-6 試験により C5 環境下で「非常に高い(VH)」耐久年数を達成;
- 炭素鋼、無機ケイ酸亜鉛補修、摩耗亜鉛メッキ鋼に適用、CX 以下の腐食環境で使用可能。
この2製品を並べると、業界のトレンドが明確に見えてくる。富亜鉛プライマーは「亜鉛≥80%乾膜」という陰極防食の下限を守りつつ、超高固形分により VOC を 300 g/L レベルから 134 g/L へと圧縮し、GB 30981-2020 などの環境規制に適合させている。
三、エポキシ防錆中塗りペイント:マイカ鉄片状層が「遮蔽」を極める
プライマーの陰極防食だけでは不十分である。時間の経過とともに亜鉛層は徐々に消費され、また単層のプライマーFilm Thicknessには限りがあるため、重防錆Systemでは一般的に富亜鉛プライマーの上にエポキシ防錆中塗りペイントを設ける——その中でもエポキシマイカ酸化鉄中塗り(エポキシマイカ鉄ペイント)が最も典型的である。
研究アーカイブ(TDS_MSDS_RESEARCH.md 第2節第6条)はそのメカニズムを指摘している。エポキシマイカ鉄中塗りのマイカ酸化鉄片状層は、腐食媒体の拡散経路を延長できる。マイカ酸化鉄鱗片は塗膜中で平行に配列し、屋根瓦のように層をなして重なり合うため、水・酸素・塩化物イオンが塗膜を貫通するには屈曲した通路を迂回しなければならず、浸透経路が著しく長くなり、遮蔽効率が大幅に向上する。
3.1 配套Film Thicknessの合理的な配分
重防錆は「塗料が厚いほど良い」のではなく、各層のFilm Thicknessを整合させることである。研究アーカイブ(TDS_MSDS_RESEARCH.md 第2節第5条)は、国内のエポキシポリウレタントップコート配套の典型的なFilm Thicknessをまとめている。
- エポキシ亜鉛リッチプライマー:70–80 µm(1回);
- エポキシマイカ鉄中塗り:100–150 µm(1–2回);
- エポキシポリウレタントップコート:100–120 µm(2回);
- 配套総Film Thicknessは通常 270–350 µm の範囲。
このような配分により、「陰極防食(下)+厚み増し遮蔽(中)+Weather-Resistant装飾(上)」の3層が各々の役割を果たす。注意すべきは、総Film Thicknessはその腐食等級に対する ISO 12944-5 の設計範囲に適合しなければならず、厚すぎると無駄になるだけでなく、内部応力により割れを生じる可能性もある。
3.2 Applicationと環境要求
研究アーカイブ第2節第5条によれば、エポキシ系配套の環境およびApplication要求は以下の通り。
- 環境Temperature 5–35℃、相対Humidity≤80%、SubstrateTemperatureは露点より3℃以上高いこと;
- 高圧無気噴霧または空気噴霧を優先、刷毛塗り・ローラー塗りは小面積の補修のみに使用;
- 二液型SystemはMixing比を厳守して十分に熟成させ、適用時間(前述の 3 h @23℃ など)を超えた材料は廃棄すべき;
- Safety上、イソシアネート硬化剤を含むトップコートは換気を行い、防毒マスク、保護眼鏡、防化手袋を着用すること。
四、アルキド防錆Systemとの違い:なぜ重防錆でそれを選ばないか
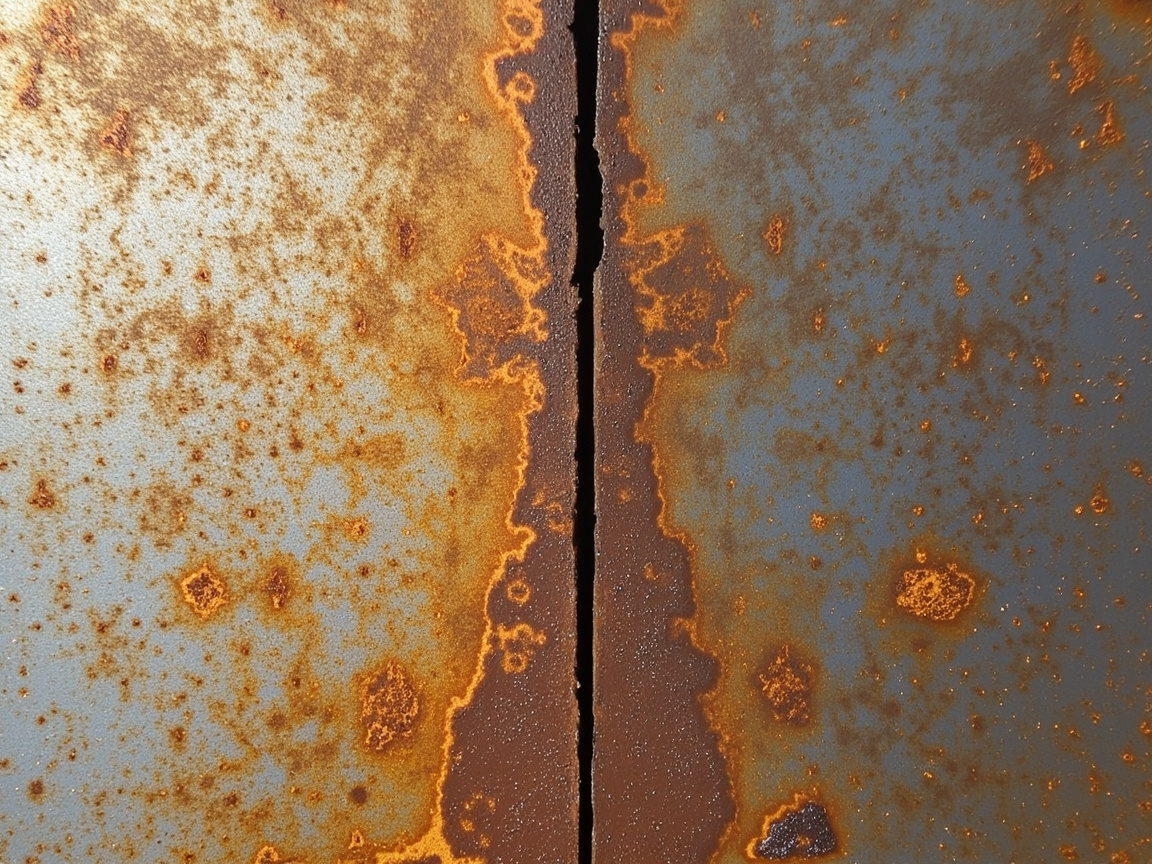
エポキシ亜鉛リッチ配套の価値を理解するには、裏側から見るのが良い——従来のアルキド防錆ペイントがなぜ重防錆で力不足なのか。研究アーカイブ(TDS_MSDS_RESEARCH.md 第4節第1条、第4条)はアルキド防錆ペイントを明確に記述している。
アルキド防錆ペイントは一液型であり、アルキド樹脂に鉄丹/グレー防錆顔料、充填剤、200# ソルベントガソリンを加えたもので、乾燥は空気酸化架橋による。その長所は、開封即使用、安価、付着性がまずまずであること。しかし短所も際立っている。耐溶剤性/耐酸アルカリ性が悪く、乾燥が遅く、かつ二液型強溶剤ペイントと相容性がない。C4–C5 のような高湿・高塩環境では、アルキド塗膜の遮蔽緻密性が不十分であり、陰極防食もないため、寿命は多くの場合非常に短い。例えば Würth 錆止めプライマー(アルキド基)はアーカイブによれば塩水噴霧約 500 h に達し、ISO 12944 腐食等級 C3「高」 のみを満たすに過ぎない(TDS_MSDS_RESEARCH.md 第4節第2条)が、富亜鉛プライマーが C5 下で「非常に高い」耐久を示すこととの差は一目瞭然である。
以下に総括表で2つのSystemを明確に並べる。
| 比較項目 | エポキシ亜鉛リッチプライマー + エポキシ配套 | アルキド防錆ペイントSystem |
|---|---|---|
| 組成形態 | 二液型(エポキシ + ポリアミン/ポリアミド硬化剤) | 一液型(アルキド樹脂 + 乾燥剤) |
| 防錆メカニズム | 陰極防食(亜鉛≥80%乾膜) + 遮蔽 + 不動態化 | 物理遮蔽 + 顔料不動態化、陰極防食なし |
| 亜鉛含有量 | 乾膜≥80%(例:TEKNOZINC 3480 SE) | 亜鉛を含まないか、わずかな防錆顔料のみ |
| 典型的な VOC | 約 300 g/L(通常)/ 134 g/L(超高固形分例:Barrier 80 UHS) | 200# ソルベントガソリンを含み、可燃性有機揮発に属する(UN 1263) |
| 適用腐食等級 | C4–C5(非常に高い)、CX まで可 | 一般に C3(高)まで |
| 耐塩水噴霧性 | C5 以下で「非常に高い」耐久達成(ISO 12944-6) | 約 500 h(C3 級、例:ウルト錆止めプライマー) |
| 強溶剤トップコートとの相性 | Good、ポリウレタン/エポキシ系プライマーとして使用可 | 二液型強溶剤ペイントとは相性が悪い |
| 乾燥/硬化 | 指触乾燥 10–15 min、完全硬化約 7 d | 表乾≤5h、硬乾≤24h、全体としてやや遅い |
| 典型的用途 | 橋梁、海洋プラットフォーム、タンク、重鋼構造物 | 一般鋼構造、輸送用プライマー、軽度防護 |
この表が示すように:軽防錆(C2–C3)シーンでは、アルキドペイントは経済性とApplicationの容易さにより依然として活躍の場がある。しかし一旦 C4–C5 の重腐食に入ると、エポキシ亜鉛リッチ塗装の組み合わせがほぼ唯一の確実な技術ルートとなる。
五、ISO 12944 Systemにおける位置づけ:C4–C5 の主力
重防錆について語るなら、ISO 12944-2018 という鋼構造物防錆シリーズ規格を避けて通ることはできない。同規格は腐食環境を低から高へ C2(低)、C3(中)、C4(高)、C5(非常に高い)および CX(極端、沖合)に分類し、各等級での塗装配套設計の原則を定めている(研究アーカイブ第一節の汎用規格表による)。エポキシ亜鉛リッチプライマーの位置づけは以下のように理解できる:
- C4(高):工業地帯、沿岸都市の建築など。亜鉛リッチプライマー + エポキシ中塗り + トップコートが主流であり、長期防護をProvidesする;
- C5(非常に高い):海上プラットフォーム、橋梁、港湾機械など。亜鉛リッチプライマーはほぼ必須項目である——まさに Barrier 80 UHS のような製品が ISO 12944-6 試験で「非常に高い(VH)」耐久等級を達成するシーンである;
- CX(極端):沖合、飛沫帯などの極端環境。CX 以下の腐食環境(例:Barrier 80 UHS 適用説明)では引き続き亜鉛リッチ配套を骨格とし、より高いFilm Thicknessと特殊トップコートを組み合わせることが多い。
注目すべきは、ISO 12944 が「単品」ではなく「System」を重視している点である:同じ亜鉛リッチプライマーでも、中塗りとトップコートの配套が不適切なら、全体の寿命はやはり落ちる。これが、工事の現場でほぼ決して「亜鉛リッチを1回だけ塗って納品する」ことがない理由である。
六、重防錆選定表:腐食等級と工況に応じた配套選び
前述のメカニズム、データ、規格を実行可能なレベルに落とし込み、工事選定向けの対照表を提示する。表中の「推奨配套」は、研究アーカイブが归纳した「プライマー+中塗り+トップコート」の原則と実製品パラメータに基づく。
| 腐食等級 / 工況 | 推奨プライマー | 中塗り | トップコート | 参考Film Thickness(底/中/面) | 重要根拠 |
|---|---|---|---|---|---|
| C3 一般工業/屋内屋外鋼構造 | アルキドまたはエポキシ防錆プライマー | 任意 | アルキド/ポリウレタントップコート | — | アルキドは C3 達成可(ウルト錆止めプライマー 約 500 h 塩水噴霧) |
| C4 高腐食(工場地帯、沿岸都市) | エポキシ亜鉛リッチプライマー(亜鉛≥80% 乾膜) | エポキシ雲母酸化鉄中塗り | エポキシ/ポリウレタントップコート | 70–80 / 100–150 / 100–120 µm | 陰極防食 + 遮蔽、ISO 12944 |
| C5 非常に高い(橋梁、港湾、プラットフォーム) | エポキシ亜鉛リッチプライマー(超高固形分の選択可、例 Barrier 80 UHS、VOC 134 g/L) | エポキシ雲母酸化鉄中塗り | 脂肪族ポリウレタントップコート(Weather-Resistant性) | 60–150 / 100–150 / 100–120 µm | C5 下で「非常に高い」耐久(ISO 12944-6) |
| CX 極端(沖合飛沫帯) | エポキシ亜鉛リッチプライマー + 必要に応じ無機ケイ酸亜鉛 | エポキシ雲母酸化鉄増厚 | 高Weather-Resistantトップコート | ISO 12944-5 に基づき設計 | 多層遮蔽、長寿命設計 |
| 環境規制厳格地域 | 超高固形分エポキシ亜鉛リッチ(Weight固形分 95%、VOC 134 g/L) | 高固形分エポキシ中塗り | 高固形分トップコート | 製品 TDS に依る | GB 30981-2020 VOC 限度値を満足 |
KeXin New Material(kexinMaterials) の提案:C5 以上のシーンでは、超高固形分亜鉛リッチプライマー(Weight固形分 95%、VOC 134 g/L クラス)の優先採用を推奨する。これは陰極防食に必要な亜鉛≥80% 乾膜の下限を守りつつ、VOC を環境規制限度内に抑える、Performanceとコンプライアンスを両立する現実的な選択である。プロジェクトがWater-Based化、低臭気Applicationにさらに要件がある場合は、Water-Based工業塗料と溶剤型の選択考え方を組み合わせて総合的に検討することも可能である。
七、Applicationの落とし穴とよくある誤解
配套を正しく選んでも、Applicationのズレが防護寿命を台無しにする。研究アーカイブに基づき、最も見落とされやすい要点をいくつか挙げる:
- Surface処理が前提:亜鉛リッチプライマーの陰極防食は亜鉛粉と鋼面の導通に依存する。Surfaceの油汚れ、旧塗膜、スケールが完全に除去されていないと、亜鉛層と鉄基が遮断され防食作用が失効する。炭素鋼はブラストで Sa 2½(ISO 8501-1)を推奨、最低でも St 2 が必要(Jotacote Universal N10 Surface処理要件、TDS_MSDS_RESEARCH.md 第二節第 1 条による)。
- 露点管理は欠かせない:SubstrateTemperatureは露点より 3℃ 以上高くなければならず、さもないと塗膜下の結露により付着性喪失と早期錆が生じる。
- 配合比は正確必須:例として TEKNOZINC 3480 SE では、A:B = 5:1(体積)、硬化剤のズレは架橋Densityと最終PerformanceにDirect影響する。
- Film Thicknessは厚いほど良いわけではない:総Film Thicknessは ISO 12944-5 設計範囲内とし、厚すぎると割れリスク、薄すぎると遮蔽不足となる。
- トップコートは省略不可:亜鉛リッチプライマーが「トップコートなしでもWeather-Resistant性」(TEKNOZINC 3480 SE 説明例)であっても、C5 長寿命設計では引き続き上塗りを加えるのが確実であり、亜鉛層の早期消耗を避ける。
八、最後に:重防錆推奨配套の論理
冒頭の問いに戻る——なぜエポキシ防錆ペイントと亜鉛リッチプライマーが重防錆の第一選択なのか?その答えは神秘的なものではない:それは「亜鉛リッチプライマーの陰極防食」で局部欠陥下の継続防護を解決し、「エポキシ雲母酸化鉄中塗りの鱗片状遮蔽」で腐食媒体の経路を長くし、さらに「Weather-Resistantトップコート」で外部からの侵襲を防ぐ。三層が各々の役割を果たし互いに補完する。アルキド防錆Systemと比べ、C4–C5 の耐塩水噴霧、耐老化、System互換性において世代差レベルの優位性を持つ。
工事実務において、「亜鉛≥80% 乾膜、VOC は規格適合、配套Film Thickness適合、Surface処理徹底」という四つを正しく行えば、重防錆塗装の成功率は基本的に担保される。Oil-BasedペイントとWater-BasedSystemのより多くのシーンでの取捨選択については、いつまでもOil-Based塗料を選ぶべきかをさらに読み、ApplicationとPerformanceの境界からより総合的な判断を行うことができる。
七、配套の検査と検収:「きちんと行った」を定量化する
選定が決まったら、工事上は標準を用いて「きちんと行ったか」を定量化し、感覚での検収を避ける必要がある。研究アーカイブ第一節(汎用検査規格と判定)はDirect引用可能な根拠を提示している:
- 付着性(クロスカット):GB/T 9286-1998、ISO 2409、ASTM D3359 に基づき、等級 0–5、うち 0/1 級が優(剥離≤5%)。エポキシ系配套は清浄ブラスト面上で通常 0 級に達し、これが配套成功の最も基礎的な指標である。
- 中性塩水噴霧:GB/T 1771-2007、ASTM B117、DIN EN ISO 9227 に基づき、通常 500 h で膨れなし、片側錆≤1–2 mm;重防錆Systemは 1000–3000 h に達する。Barrier 80 UHS のような製品が C5 下で ISO 12944-6 により「非常に高い(VH)」耐久を達成するのは、まさにこの種の長周期塩水噴霧を後段検証としている。
- 乾Film Thickness DFT:ISO 19840 等の方法で磁気Film Thickness計により多点測定し、底/中/面各層が設計範囲(例:底 70–80 µm、中 100–150 µm、面 100–120 µm)に収まることを確認する。総Film Thicknessは設計下限(遮蔽不足)を下回ってはならず、上限(内部応力割れ)を超えても良くない。
- 亜鉛含有量検証:亜鉛リッチプライマーの検収は通常 ISO 12944-5 成分要求を根拠とし、乾膜亜鉛≥80%(質量)を確認する;亜鉛粉自体は ASTM D520 Type II に適合必要(例:Barrier 80 UHS、TDS_MSDS_RESEARCH.md 第二節第 3 条)。
- VOC 適合:工業保護塗料は GB 30981-2020 を実施、VOC 測定は GB/T 23985、GB/T 23986(GC-MS)または ISO 11890、ISO 17895 による。超高固形分製品 VOC 134 g/L はまさにこの枠組み内で検証される。
これら数項目をApplication検収票に書き込めば、重防錆配套が「塗り終わったら合格」とならない。
八、寿命と経済学:なぜ重防錆に投資する価値があるか
多くのオーナーは初期投資の際、エポキシ亜鉛リッチプライマー(エポキシ富亜鉛Primer)の配套がアルキドペイントよりいくら高いかで悩みます。しかし防錆とは「ライフサイクルコスト」の問題であり、「単価(1平方メートルあたり)」の問題ではありません。その論理の流れはこうです:アルキド系はC4–C5環境下では寿命が短く、補修が頻繁になります。その都度、生産停止・除錆・再塗装が必要となり、累積する人件費と生産停止の損失は、当初節約したペイント代をはるかに超えます。一方、エポキシ富亜鉛配套は1平方メートルあたりの材料とブラストコストが高いものの、大修繕の周期を数倍に延ばし、年間単位の防護コストはかえって低くなります。
これもまた、なぜISO 12944が「初期コスト」ではなく「耐久年数」をSystem設計の目標としているかを説明しています——C5環境の設計耐久は、しばしば「非常に高い(VH、≥15年または25年)」とされます。正しい配套を選ぶとは、一度の正しい投資で十数年の安泰を得ることです。Oil-Based系がより多くの工況下で代替不可能であることについては、いつでもなおOil-Based塗料を選ぶべきかと併せて総合的に判断することもできます。
九、保管・Mixing・Safety:二液型Systemの隠れたハードル
エポキシ富亜鉛Primerは二液型Systemであり、選定とApplicationのほか、保管とMixingの規範性も最終PerformanceをDirect左右しますが、現場で最も見落とされやすい点です。
- 保管条件:主剤と硬化剤は5–35℃で別々に保管(研究档案第二節第5条のエポキシポリウレタントップコートのPackaging・貯蔵要件による)、賞味期限は通常12ヶ月、凍結とHigh Temperatureによる予備反応を避ける。
- Mixing規律:A:B比率を厳密に秤量(例:TEKNOZINC 3480 SEの5:1体積比)、先にそれぞれ撹拌してからMixingし、十分に熟成させて両成分を均一分散させる。比率のズレは架橋DensityをDirect低下させる。
- ポットライフ管理:Mixing後の材料はポットライフ内に使い切ること(前述の3h @23℃など)、超過するとゲル化して廃棄となり、水や溶剤を足しての救済は不可。
- Safety防護:エポキシ富亜鉛自体は亜鉛粉と溶剤が主成分であり、Applicationには換気・Fireproofが必要。その上のエポキシポリウレタントップコートはイソシアネート硬化剤を含み、Inhalation有害のため、防毒マスク・保護眼鏡・耐薬品手袋が必須(研究档案第二節第5条)。これは自動車用2KクリアコートがHDI型ポリイソシアネートを含む感作リスクと同理——イソシアネートの感作は不可逆で、噴霧濃度はOSHA PEL(HDI PEL = 0.02 ppm)の数十倍に達し得るため、呼吸防護は欠かせない。
十、典型的な工事配套実例
前述の原則を、対照可能な3つの実際の工況組み合わせに落とし込み、そのまま流用しやすくします:
- 海上大橋の鋼箱桁(C5):Barrier 80 UHS 超高固形分富亜鉛(Weight固形分95%、VOC 134 g/L)60–150 µm + エポキシマイカ鉄中塗り 100–150 µm + 脂肪族ポリウレタントップコート 100–120 µm。超高固形分でVOCを抑え、富亜鉛+マイカ鉄+Weather-Resistant性トップコートでC5の「非常に高い」耐久を確保。
- 石油化学タンク外壁(C4):TEKNOZINC 3480 SE 富亜鉛(亜鉛≥80%乾膜、VOC 約300 g/L)70–80 µm + エポキシマイカ鉄中塗り 100–150 µm + エポキシトップコート。通常の溶剤型でも許容されるが、亜鉛含有量と配套Film Thicknessの維持が重点。
- 一般的な工場建屋の鋼構造(C3):アルキドまたは通常のエポキシ防錆プライマーで足り、富亜鉛を上げる必要はなく、Performance過剰とコスト浪費を避ける。
この3つの組み合わせは共通して一つのことを示します——腐食等級が配套等級を決定する、「一種のペイントですべての工況をカバーする」ものは存在しない。
十一、一般的な失效モードとトラブルシューティング
配套設計が正しくても、現場ではいくつかの典型的な失效が生じることがあり、事前に見極めれば早めの損切りが可能です:
- 早期膨れ:多くは露点管理の失效(SubstrateTemperatureが露点より3℃以上高くない)、Surfaceの油汚れや可溶性塩の残留により、Paint Film下の浸透圧で膨れが生じる。排查時はまず露点とSurface塩分を測定し、必要に応じて脱塩処理を追加する。
- 付着不良・全面剥離:Surface処理等級不足(Sa 2½に達せず、あるいはSt 2の最低要求すらぎりぎり)や、旧塗膜・スケールが十分に除去されておらず、亜鉛層と鋼面が真に導通していないことが原因。この類はブラストやり直しが必要で、上塗り補修では解決できない。
- 傷からの点食拡大:多くは陰極防護不足または亜鉛含有量が乾膜80%未満であることを示唆し、Primerの亜鉛含有量検査とDFTが基準を満たすか確認すべき。
- トップコートの粉化・早期光沢消失:典型的な原因はC5屋外で非Weather-Resistant性トップコート(例:通常のエポキシトップコートを脂肪族ポリウレタンに代用)を誤用し、紫外線下で劣化すること。Weather-Resistant性トップコートに交換し、配套に残すべき。
- 層間剥離:中塗りとトップコートの塗装間隔が許容を超えた、または前層が半乾燥前に重塗りしたことが多く、製品TDSの重塗り間隔を厳守すべき。
これらの失效の多くは「ペイント自体が悪い」のではなく、「SystemまたはApplicationのいずれかの環が守られていない」ことによるものであり、重防錆がシステム工事であることを改めて裏付け、単一の環が切れればそれまでの努力が水の泡となる。
よくある質問
問:エポキシ富亜鉛Primerの「亜鉛≥80%乾膜」がなぜ重要な閾値なのか?
答:陰極防護は亜鉛粉が鋼面と導電ネットワークを形成し、優先的に腐食されることに依存する。研究档案(TDS_MSDS_RESEARCH.md 第二節第6条)によれば、亜鉛含有量は乾膜質量≥80%に達して初めて安定した陰極防護をProvidesできる。これを下回ると亜鉛粒子が互いに連続しなくなり、犠牲陽極効果が弱まるか失效する。
問:VOC 約300 g/L と134 g/L の富亜鉛Primerの違いは?
答:違いは主に固形分と環境コンプライアンスにある。通常製品のTEKNOZINC 3480 SEは約300 g/L、超高固形分製品のBarrier 80 UHSはWeight固形分95%、VOCわずか134 g/L(GB 30981 / GB/T 34682による)。後者はGB 30981-2020の限度により適合し、Application換気と排出に優しいが、陰極防護の亜鉛≥80%乾膜の下限は両者とも満たす。
問:富亜鉛Primerを一道だけ塗って納品してもよいか?
答:推奨しない。ISO 12944はSystem配套を重視しており、単道の富亜鉛PrimerではFilm Thicknessが限られ、亜鉛層は時間とともに消耗し、Topcoat保護なしでは長期性が不足する。製品説明に「TopcoatなしでもWeather-Resistant」とあっても、C5長寿命設計ではなおエポキシマイカ鉄中塗りとWeather-Resistant性トップコートを加え、完全な配套を形成することを推奨する。
問:エポキシ富亜鉛配套とアルキド防錆ペイントはどう選ぶか?
答:腐食等級による。C2–C3の軽防錆・予算敏感・Application便利を優先する場面では、アルキド防錆ペイント(約500h塩水噴霧、C3満たす)もなお使用可。C4–C5の重腐食(工場・橋梁・港湾・海洋プラットフォーム)では、エポキシ富亜鉛配套が必須であり、さもないと寿命と信頼性の差が明確。
問:エポキシマイカ鉄中塗りの「遮蔽」はどう機能するのか?
答:マイカ鉄鉱鱗片がPaint Film中で平行に配列し、層をなして重なり、水・酸素・塩化物イオンが貫通するには屈曲した経路を迂回せねばならず、拡散経路が著しく長くなる(TDS_MSDS_RESEARCH.md 第二節第6条)。これにより鋼面に達する腐食媒体の速度を大幅に低下させる、これが層状遮蔽効果である。
問:Application時、SubstrateTemperatureがなぜ露点より3℃高い必要があるか?
答:SubstrateTemperatureが露点以下または近いと、空気中の水蒸気が鋼面で結露し水膜となり、Paint Filmの付着喪失・早期膨れ錆を招く。研究档案(第二節第5条)は「SubstrateTemperatureが露点より3℃以上高い」ことをエポキシ配套Applicationの環境的硬条件として明記している。
問:Surface処理のブラストはどの等級が適切か?
答:炭素鋼はブラストでSa 2½(ISO 8501-1)を推奨、これはISO 12944重防錆の常用要求。最低はSt 2(例:Jotacote Universal N10の最低要求、TDS_MSDS_RESEARCH.md 第二節第1条)。等級が低いほど界面汚染リスクが高く、陰極防護の導通性確保が難しい。
問:エポキシ富亜鉛PrimerのMixing比を間違えるとどうなるか?
答:TEKNOZINC 3480 SEのA:B = 5:1(体積)を例に、硬化剤過多または過少はいずれもエポキシ架橋Densityを破壊し、Paint Film軟化・耐薬品性低下または硬化不良を招く。二液型SystemはTDSに従い厳密に秤量し、十分に熟成させねばならない。
問:C5環境下で通常富亜鉛と超高固形分富亜鉛のどちらを選ぶか?
答:Performance面で両者とも陰極防護を満たせるため可。しかしVOCコンプライアンスとApplication環境からは、超高固形分(Weight固形分95%、VOC 134 g/LのBarrier 80 UHSなど)が優れ、なおISO 12944-5成分要求を通過しC5で「非常に高い」耐久を達成するため、より安定的な選択である。
問:Primerはすでに陰極防護しているのに、なぜトップコートのWeather-Resistant性が必要か?
答:陰極防護は亜鉛の消耗で実現され、長期暴露下でトップコートが亜鉛層の消耗速度を緩め、紫外線と酸性雨を防ぎ、全体寿命を延ばす。トップコートは「保護層を保護する」最後の環であり、長寿命設計から省くべきでない。
関連記事
- Water-Based工業塗料と溶剤型の選択思路 —— 環境とPerformanceのトレードオフから、エポキシ/富亜鉛配套が全体塗装における位置づけを考える。
- いつでもなおOil-Based塗料を選ぶべきか —— 重防錆シーンでの溶剤型エポキシSystemの代替不可能性を理解する。
- Water-Based塗料とOil-Based塗料の付着性比較 —— 関連読み物:異なる成膜SystemのMetalSubstrateに対する付着挙動。