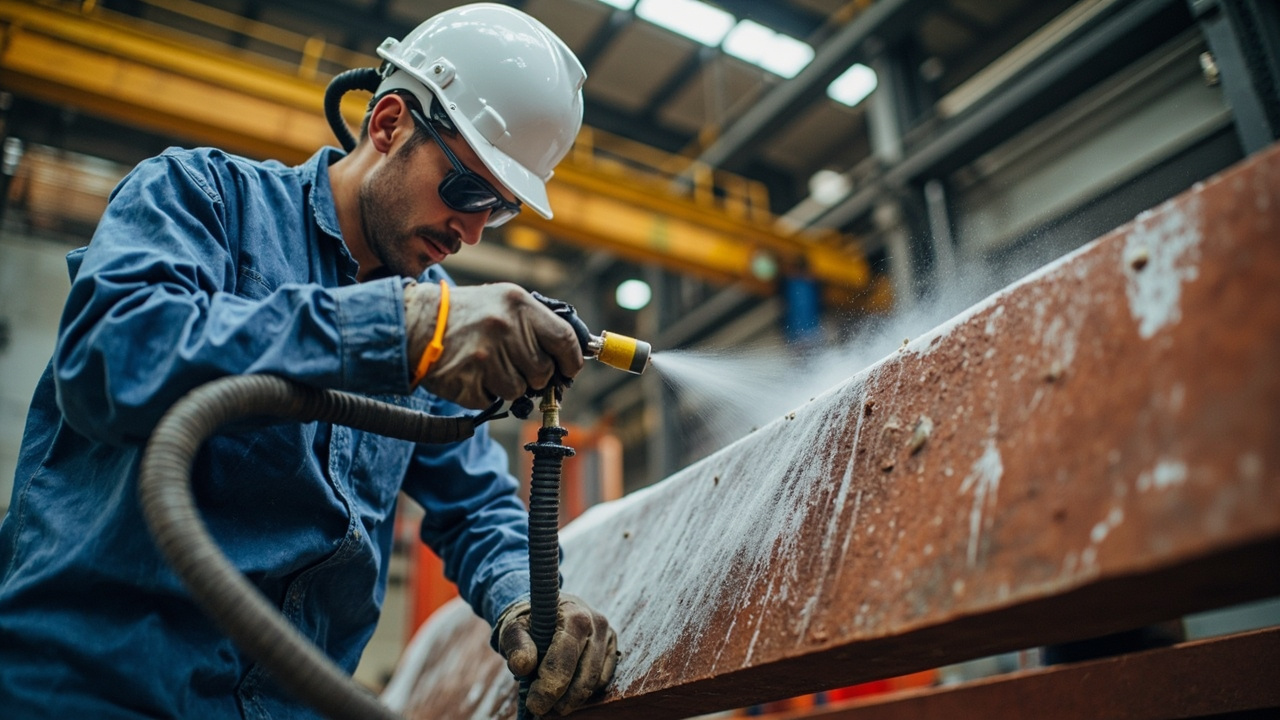
鋼構造物、橋梁、貯槽、配管および各種機械装備の防錆工事において、繰り返し検証されてきた古い言葉があります:“三分の塗料、七分の下地”。意味するところは、一つの防錆塗装が最終的に何年稼働できるかは、三分は防錆ペイント自体に、七分は塗装前のSurface処理にかかっているということです。どんなに優れたエポキシ亜鉛リッチプライマー、どんなに高価なポリウレタントップコートであっても、母材の錆層、スケール、油汚れおよび可溶性塩がきれいに除去されていなければ、付着性は得られず、腐食媒体は弱点から侵入し、数ヶ月で膨れ、錆、剥離を起こします。本稿では「防錆ペイントのSurface処理」ということを徹底的に解説します:ブラストSa2.5とは一体どのような等級か、なぜ粗度を30–75 µmに制御するのか、動力工具St3とはどういうものか、新設と補修という二つの工況でそれぞれどう選ぶべきか、およびそれが工業ペイント分野でよく言われるSa2.5と一体どういう関係かについて。
工業用保護塗料Systemのサプライヤーとして、KeXin New Material(kexinMaterials)は、防錆プライマーとそれに適合するトップコートの選定設計において、常に「Surface処理等級」を適合文書の最優先制約事項としています。最終的に選ぶのがアルキド防錆ペイント、エポキシ防錆ペイント、あるいはWater-Based防錆Systemであっても、Surface処理等級は塗装寿命を決定する前提条件です。本稿が引用する等級区分、粗度範囲および適合パラメータは、いずれも公開TDS、ISO 8501-1、ISO 12944-2018およびGB/T 25251-2010などの国家規格および国際規格に由来するものであり、安心して引用いただけます。
一、なぜSurface処理が防錆ペイントの成否を決めるのか
塗装失效の統計研究は繰り返し、Surface処理の不備が防錆塗装の早期失效の第一の誘因であり、その影響割合は塗料選定とApplication手法の合計を上回ることが多いことを示しています。理由は三点に分解して理解できます:
- 付着性の根源は界面にある。防錆ペイントと鋼鉄の結合は、機械的噛み合わせに化学的または極性吸着を加えたものに依存しています。母材Surfaceの錆層、油汚れ、スケールはこの結合層を遮断し、付着性をDirect的にゼロにします。合格したSurface処理がなければ、どんなに高価なペイントも「付かない」のです。
- 残留不純物は腐食の起点。スケール下の隙間、錆穴に潜む塩化物イオンや可溶性塩は、塗膜下で局部電池を形成し、「塗膜は無事に見えるが、中はすでに錆びている」という隠れた失效を引き起こします。このような失效が一度始まると、補修コストは当初きちんと下地処理に投じた費用をはるかに超えます。
- 粗度はアンカー深さを決定する。ブラストで形成される微視的な起伏は、塗料が機械的に留まる「リベット点」です。粗度が不十分なら塗膜は「付かず」、過剰なら峰頂が露出し、谷底に空気がたまってピンホールを形成します。したがって粗度は適当な数値ではなく、塗料の種類やFilm Thicknessに適合した工程パラメータです。
したがって、防錆ペイントのSurface処理は「サンドペーパーで二度三度こする」ような補助工程ではなく、塗料Performanceと同等に重要な工学的意思決定です。予算と工期を下地処理に優先的に投じることは、事後の繰り返し補修よりもるかに経済的です。
二、Surface処理等級System:ISO 8501-1から始める
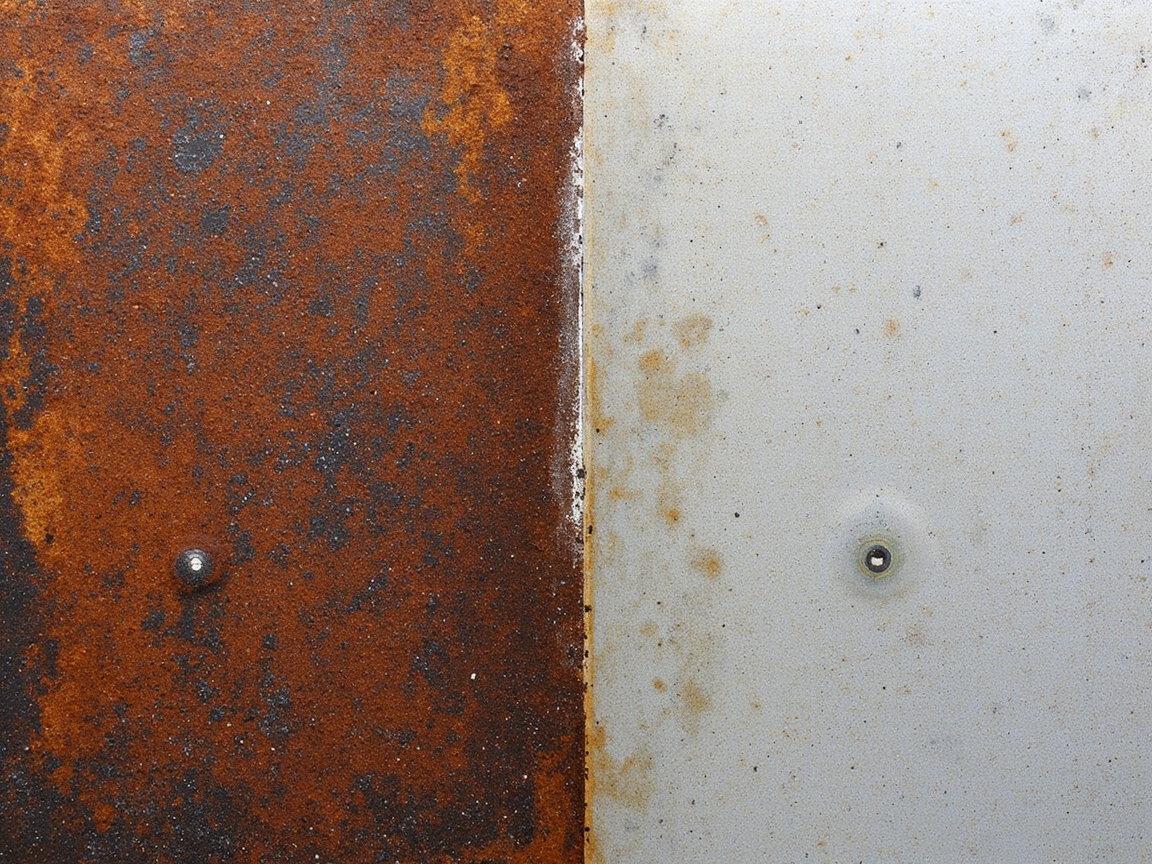
業界で言う「Sa2.5」「St3」はメーカー独自の用語ではなく、ISO 8501-1《塗料および関連製品の適用前の鋼材基板の前処理——Surface清浄度の目視評価》に由来します。この規格は、未塗装鋼材の清掃品質を二Major Seriesに分類しています:
- Saシリーズ(Blast cleaning、ブラスト清掃):ブラスト、ショットブラストなどの研磨材衝撃方式で清掃し、等級は低い順にSa1、Sa2、Sa2.5、Sa3です。
- Stシリーズ(Hand and power tool cleaning、手作業および動力工具清掃):ワイヤブラシ、グラインダー、サンダーなどの手作業または動力工具で清掃し、等級は主にSt2とSt3です。
両者を分ける理由は、それらの清掃能力と到達可能な効果に桁違いの差があるためです。ブラスト清掃はスケールと錆をほぼ完全に剥離し、均一なアンカーパターンを作り出せますが、動力工具清掃は目に見える範囲の緩い層を除去するだけで、密着したスケールを完全に除去できず、Ideal的な粗度を安定して作り出すことも困難です。
多くの技術者が現場で「ブラストSa2.5」と「動力工具St3」を混同し、「錆さえ取ればよい」と考えます。しかし両者の付着寿命の差は数倍のオーダーであり、特に重腐食環境(ISO 12944のC4、C5等級)では、St3をSa2.5として使う誤りは早期失效を招くことがよくあります。以下で項目ごとに分解して説明します。
三、ブラストSa2.5(Sa 2½):防錆ペイントの推奨门槛
「Sa2.5」すなわちSa 2½(徹底ブラスト清掃、ほぼ白級)は、工業用保護プライマーで最も一般的に推奨される等級です。ISO 8501-1の規定によれば、Sa 2½は鋼材Surfaceが目に見える油脂、汚れ、スケール、錆斑および旧塗膜などの不純物がないことを要求し、いかなる残留痕跡も点状または条状のわずかな変色のみでなければなりません。直感的に言えば、肉眼では全体が均一なMetalの灰白色であり、ごく少量の分散した薄い色斑のみが許容され、一片の錆跡や残留スケールは許されません。
研究档案はSa2.5の汎用性を裏付けています:アルキド防錆ペイント(GB/T 25251-2010準拠)のSurface処理要求は明確に「ブラストSa2.5、粗度30–75 µm」とされています;ジョットゥンJotacote Universal N10汎用耐摩耗エポキシペイントの炭素鋼に対する処理も「St 2(最低)/ Sa 2½(推奨、ISO 8501-1)」です。このように、従来のアルキド防錆ペイントであれ現代のエポキシSystemであれ、Sa2.5は防錆プライマーの汎用推奨等級です。
3.1 なぜ粗度が30–75 µmなのか
ブラストは「錆除去」だけでなく、同時に微視的なアンカーパターンを作り出します。档案が示す粗度範囲は30–75 µm(アルキド防錆ペイントGB/T 25251-2010データによる)です。この範囲の設定論理は:
- 下限30 µmでアンカーを保証:防錆プライマーの乾燥Film Thicknessは通常数十から数百マイクロメートルであり、粗度が低すぎる(例えばわずか10–15 µm)と、塗膜と母材の機械的噛み合わせが不十分で、付着性が顕著に低下します。
- 上限75 µmで露出と気泡をPrevents:粗度が過大な場合、ブラスト峰頂が設計Film Thicknessを貫通して「鉄露出」し、谷底に空気が巻き込まれてピンホールや気泡を形成し、かえって腐食起点となります。
- Film Thicknessとの適合:一般的な防錆プライマー単層Film Thicknessは60–80 µmのオーダーであり、30–75 µmの粗度はちょうど塗膜が峰谷を「包み込み」、連続緻密な防錆バリアを形成します。
現場では粗度比較サンプルブロック(ISO 8503で規定される複製テープ+粗度計など)を用いて、30–75 µmの範囲に収まっているかを定性的または定量的に判定します。
3.2 Sa2.5は高いほどよいわけではない
「白くなるほどよい」と誤解する人がいますが、Sa3(白出し級、全面均一なMetal光沢)は最も徹底しているものの、コスト、工期、研磨材消費が大幅に増大し、多くの防錆ペイント適合に対して必要な寿命向上効果はありません。貯槽内壁、Food級、または極端な腐食(CX沖合)工況でない限り、Sa2.5が費用対効果と信頼性の最適平衡点です。Sa3を盲目的に追求するだけで造价を押し上げるだけで、防護寿命を倍数で延ばすことはありません。
四、動力工具St3:現場補修の「徹底手作業清掃」
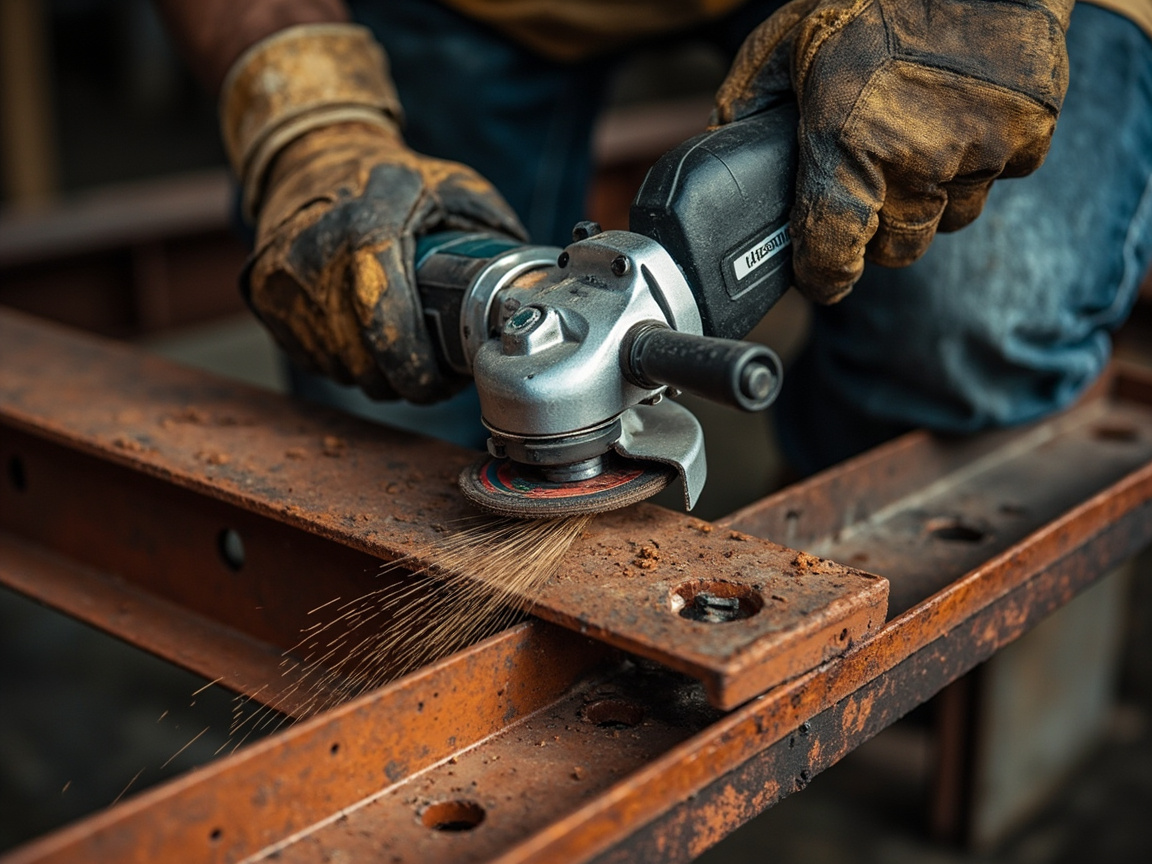
St3は手作業および動力工具清掃における最高等級(ISO 8501-1)です。その要求は:ワイヤブラシ、回転ワイヤホイール、グラインダー、電動サンダーなどの工具を用いて、鋼材Surfaceを徹底的に緩い錆皮、油汚れ、旧塗膜の緩い部分がない状態に清掃し、Metal地色を呈し、Surfaceにある程度の粗度(研磨傷によってProvides)が生じていることです。キーワードは「徹底」です——St2は「緩い層を基本的に除去し、密着スケールを残す」だけを要求するのに対し、St3はより清潔で、Metal本来の地色に近いことを要求します。
研究档案において、アルキド防錆ペイントのSurface処理は明確に「または動力工具St3」(GB/T 25251-2010による)を許容しており、St3がSa2.5以外で、現場がブラスト条件を備えない場合の利用可能な代替であることを示しています。
4.1 St3の能力境界
St3の境界を冷静に認識しなければなりません:動力工具清掃はブラストのように密着したスケールをまとめて剥離できず、「目に見える範囲で明らかな緩い錆と汚物がない」までしか処理できません。したがって:
- St3は腐食程度が軽く、スケールがほぼ健全、または稼働停止してブラストできない補修現場に適用;
- St3の付着性と耐久性はSa2.5より显著に低く、通常はより低い腐食等級(例えばISO 12944のC2–C3)に対応;
- 重腐食(C4以上)または浸漬環境では、St3を主選択とすべきではなく、Sa2.5以上にブラストしなければならない。
五、異なる工況でのSurface処理の選択
防錆ペイントのSurface処理に「一刀切り(一律)」の答えはなく、コアは工況が新設か補修か、および母材の現在の状態を見ることです。
5.1 新設鋼構造物:Sa2.5を優先
新設工場、橋梁、貯槽の鋼材は出荷時にしばしば圧延スケールを帯びています。このスケールが母材と密着していれば、ブラスト前は短期的に鋼材を保護できます;しかし一度塗装が失敗すると、スケール下の隙間が腐食の温床となります。したがって新設プロジェクトの最良の実践は:
- 工場または構内にブラスト室を設け、全体をSa2.5までブラストし、粗度を30–75 µmに制御;
- ブラスト直後に車間プライマー(例:エポキシ車間プライマー)を塗布し二次錆をPrevents;
- その後「プライマー—中塗り—トップコート」の適合でApplication。
新設工況はブラスト条件(設備あり、稼働停止可能、吊り上げ可能)を備えているため、Sa2.5が標準回答であり、St3に妥協する必要はありません。
5.2 補修 / 旧塗膜現場:旧塗膜同型をSt3まで研磨
すでに稼働中の設備、配管、鋼構造物の補修時には、しばしば稼働を停止してブラスト室に搬入できないため、このときSt3動力工具清掃を用い、「旧塗料同型研磨“原則:
- 元の塗層がアルキド系であり、かつ付着状態がGoodな場合、補修時は破損・錆部位をSt3まで清掃し、その上で同タイプのアルキド防錆ペイントとトップコートを補塗りし、異種塗料の非相溶性による喰い込みやしわの発生を避ける;
- 元の塗層がすでに広範囲で劣化している場合は、清掃範囲をSa2.5(条件が許す場合)まで拡大し、再び適切な配套を組み直す必要がある;
- “同型”が鍵である:旧アルキドペイントの上に強溶剤型二液型ペイントをDirectly Apply塗りすると、溶剤が旧層を膨潤させて失敗する可能性があるため、補修では元のSystemと相溶性のある製品を優先して選定する。
ISO 8501-1のSt3の定義によれば、旧塗料補修の研磨清掃は「緩い旧塗料と錆を徹底して除去し、Metal素地を露出させて粗さを付与する」に達していなければならず、これがまさにSt3の補修現場における典型的な適用である。
5.3 溶接焼け部:局部的なSt3処理
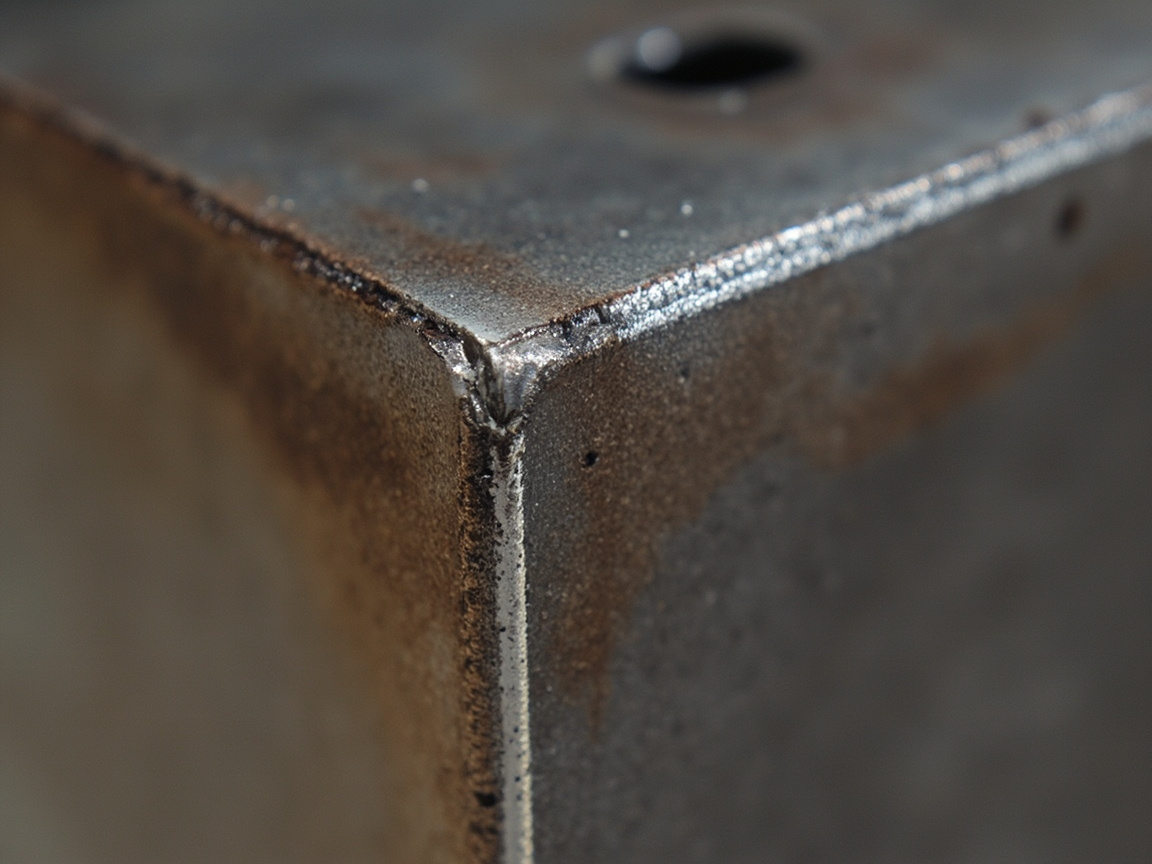
新設または補修において、溶接線および熱影響部は溶接のHigh Temperatureによりしばしば焼けスケール、スパッタおよび変色が生じ、これらの部位は最も早期に錆びやすい薄弱箇所である。処理原則:
- 溶接後にまずスラグを除去し、スパッタを取り除く;
- 溶接焼けによる酸化色とその近傍の錆区域に対し、動力工具でSt3まで研磨し、必要に応じて局部的にブラストをSa2.5まで行う;
- その上で防錆プライマーを塗布して覆い、溶接部のFilm Thicknessが平面部より低くないことを確保する。
溶接焼け部のSt3処理は局部的なものではあるが、溶接線全体の耐久性をDirect決定するものであり、省略してはならない。档案(記録)におけるJotun(佐敦)などの製品の配套要求でも、「溶接線、エッジ、切断面は追加の研磨処理が必要」と広く強調されており、本質的にはSt3レベルの局部清掃である。
六、防錆ペイントのSa2.5と工業塗料のSa2.5の関係
読者からよく問われる:防錆ペイントで言うSa2.5と、工業保護塗料(例:エポキシペイント、ポリウレタンペイント)で言うSa2.5は、同じものか?答えは同じ基準、同じ等級であり、異なるのは適用シーンだけである。
ISO 8501-1によれば、Sa2.5の定義は統一されており、塗料の種類によって変わるものではない。違いは以下の通り:
- 防錆ペイント(例:アルキド防錆ペイント GB/T 25251-2010)は、Sa2.5を自身のApplication前提としてDirect規定し、かつ配套粗さを30–75 µmとする;
- 工業塗料(例:Jotun Jotacote Universal N10)も同様にSa2.5を推奨等級(ISO 8501-1)としており、そのSurface処理要求には「炭素鋼 St 2(最低)/ Sa 2½(推奨)」と明記されている;
- ISO 12944-2018Systemにおいて、Sa2.5はC2–C5の各腐食等級下での鋼構造物保護塗装の共通ブラスト清掃閾値であり、下層がジンクリッチプライマー、エポキシ中塗り、あるいはポリウレタントップコートのいずれであっても、Sa2.5の素地の上に構築される。
言い換えれば、防錆ペイントのSa2.5は工業塗料Sa2.5Systemの一部である。防錆プライマーは「下—中—上」配套の第一層として、Surface処理に対する要求はしばしば最も厳しく、なぜならそれが整套配套とSubstrateの付着性をDirect決定するからである。この点を理解すれば、「防錆ペイントは適当に研磨すればよい」を経験則とする誤りを犯さない。
七、Surface処理等級対照表(コア)
前述のいくつかの等級をまとめ、一つの表でその定義、到達効果、典型的粗さおよび適用シーンを対照し、現場での選択・照合に便利とする。
| 等級 | 基準出所 | 清掃方式 | 到達効果 | 典型的粗さ | 適用シーン |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | 軽度ブラスト | 緩い不純物のみ除去、大量のスケールと錆が残存 | 低 | 防錆にはほぼ使用しない |
| Sa 2 | ISO 8501-1 | ブラスト | 大部分のスケール、錆、旧塗料が除去され、わずかな変色を許容 | 中 | 一般保護プライマー(低腐食) |
| Sa 2½(Sa2.5) | ISO 8501-1 | 徹底ブラスト | ほぼ白級、ごくわずかな色斑のみ残存 | 30–75 µm | 防錆プライマー、工業塗料共通推奨(C2–C5) |
| Sa 3 | ISO 8501-1 | 白化ブラスト | 全面均一なMetal光沢、いかなる可視不純物もなし | 高 | タンク内面、Food級、極限(CX) |
| St 2 | ISO 8501-1 | 手作業/動力 | 緩い層を基本除去、密着スケールは残存 | 低 | 最低限度、軽度環境 |
| St 3 | ISO 8501-1 | 動力工具 | Metal素地まで徹底清掃、粗さを付与 | 中低 | 補修現場、旧塗料同型研磨、溶接焼け部(C2–C3) |
この表の意義は:図面や規範で「Surface処理 Sa2.5」を見たとき、すぐに「粗さ 30–75 µm + ブラスト設備 + ほぼ白級目視基準」という一連の要求を連想すべきであり、単に「錆を除けばよい」と簡単に理解してはならないという点にある。
八、Surface処理と付着性のメカニズム
なぜSa2.5はSt3よりもこれほど付着性が良いのか?メカニズムから理解すると、二つの経路がある:
- 機械的噛み合い(アンカー):ブラストで造られた30–75 µmのアンカーパターンは無数の微型逆フックのように機能し、塗膜が硬化してその中に嵌入し、強力な機械的結合を形成する。動力工具によるSt3の傷は浅く不均一であるため、アンカー力は天然的に弱い。
- 界面清浄度:Sa2.5はスケール、錆および可溶性塩を除去し、活性MetalSurfaceを露出させ、塗料の極性基とMetalの吸着形成に有利である;St3はしばしば密着スケールと塩分が残存し、界面に「弱境界層」が存在し、水に遭うと界面に沿って剥離しやすい。
さらに、残留可溶性塩(例:塩化物イオン)は吸湿して付着性を破壊するため、ブラスト後にはしばしば塩分検査(例:Bresle法)を行う必要があり、これはSa2.5配套において見過ごされがちだが、極めて重要な一环である。海洋や化学工場周辺の高塩霧環境にある鋼構造物にとって、塩分管理はSa2.5と同等に重要である。
九、現場実行可能Solutionと制限
等級の選択は技術的Idealだけでなく、現場条件も見なければならない。以下は一般的な制約と対応である:
- ブラスト設備なし / 停止不可能:St3動力工具ルートをとるしかなく、较低い耐久予想を受け入れ、C2–C3軽度環境または仮補修に適用。
- 制限空間 / 稼働中設備:ブラストは大量の粉塵と研磨材回収の難題を生むため、しばしばSt3または局部ブラスト+真空回収設備に変更。
- 旧塗料に鉛/有害顔料含有:動力工具研磨は有毒粉塵を生むため、湿式または真空研磨を施し防護を配備し、乾式研磨による粉塵飛散を厳禁とする。
- 形状複雑 / 内角溶接:ブラストでは盲角が清掃できないため、動力工具でSt3まで補磨し、その上で全体塗装する。
- 温Humidityと露点:SaであれStであれ、処理後塗装前には露点(SubstrateTemperatureが露点より3℃以上高い)、相対Humidity(通常 ≤ 85%)およびTemperature(5–35℃)を管理し、さもなくば塗装前に返錆が早い。
見てわかるように、St3は「手抜き」ではなく、現場条件下の実行可能Solutionである;しかしその使用は明確な腐食等級予想と補修周期計画を有していなければならず、曖昧に「研磨する」としてはならない。
十、品質検査:肉眼だけに頼るな
合格なSurface処理には検査可能・验收可能であることが必要であり、以下の手段を打ち合わせと验收単に書き込むことを推奨する:
- 目視評定:ISO 8501-1に従い標準写真と対照し、Sa/St等級を確認;
- 粗さ:複製テープ+粗さ計または比較見本を用い、30–75 µm(防錆プライマー配套)に収まることを確認;
- 塩分:Bresle貼付法で可溶性塩を検出し、超過時は再清掃または洗浄;
- 塵埃度:ISO 8502-3圧力テープ法で、Surfaceに浮塵がないことを確認;
- 返錆時間監視:ブラスト後からプライマー塗布までの間隔は極力短くし、期限超過時は再検査。
これらを验收項目として書き込めば、「見た目はまあまあ、半年使うと錆びる」という言い逃れを避けられる。
十一、一般的なSurface処理誤り
誤り一:St3をSa2.5として使う。 重腐食環境で動力工具研磨をブラストの代わりに用い、付着性と寿命が大幅に減じる。
誤り二:錆除去のみで粗さを管理しない。 ブラスト過多または不足で、アンカーパターンが30–75 µmになく、露出または付かないを招く。
誤り三:ブラスト後長期間塗装せず。 高湿環境で数時間で返錆し、努力が水の泡となり、车间プライマー(ショッププライマー)を配套するか間隔を管理せねばならない。
誤り四:可溶性塩を無視。 海辺、化学工場の鋼構造物でブラストのみで塩分検査せず、塩化物イオン残留が早期ブリスターを引き起こす。
誤り五:旧塗料の上に強溶剤ペイントを乱雑に上塗り。 「同型」原則に従わず、アルキド旧層の上に二液型強溶剤ペイントを上塗りし喰い込みしわを招く。
誤り六:溶接スパッタを処理せず。 スラグスパッタ点が錆源となり、溶接線全体が早期失效。
十二、KeXin New Material(Kexin Materials)との配套提案
KeXin New Material(kexinMaterials) は防錆プライマーと工業保護配套の設計において、「Surface処理等級先行」の原則を強調する:アルキド防錆ペイントを選ぶかWater-Based/エポキシ防錆Systemを選ぶかを問わず、われわれは配套文書に推奨Sa2.5(粗さ30–75 µm)、および補修シーンのSt3動力工具清掃を明記する境界。このようにすることの利点は、ユーザーが塗料を受け取る際、同時に「下地をどの程度まで処理すべきか」という明確な基準も入手でき、経験に頼って試行錯誤する必要がない点です。
新規プロジェクトについては、「ブラスト Sa2.5 + 工場用プライマー + 主防錆配套」という工場化フローの推進を推奨します。在役設備のメンテナンスについては、「旧塗料同型研磨を St3 まで + 部分補助ブラスト + 相容性補塗」という現場Solutionを実行してください。「腐食等級(ISO 12944 の C2–C5)、稼働停止可能か否か、既存の旧塗料System」の3項目の情報を技術チームに伝達していただければ、当社が対象に応じたSurface処理と塗料配套を提示します。漫然と特定の防錆ペイントを推奨することはありません。
さらに、Surface処理の良し悪しはWater-BasedSystemの付着性にも同様に影響します。溶剤型であれWater-Based防錆ペイントであれ、基底等級が前提となります。Water-BasedペイントとOil-Basedペイントの付着性の違いについては、Water-BasedペイントとOil-Basedペイントの付着性比較を参照してください。また、Water-BasedペイントのApplicationにおける温Humidityと乾燥硬化に対する特別な要求については、Water-Basedペイントの乾燥と硬化にSystem的な説明があります。旧アルキドペイント面でWater-BasedSystemに切り替える改修シナリオについては、Oil-Basedペイント面上へのWater-Basedペイント重塗も併せてお読みいただけます。その中には旧層処理と相容性試験に関するより具体的な作業手順があります。
十三、Surface処理を規範と説明書に明記する
最後に、工事および調達担当者への実践的なアドバイスを挙げます。
- 塗料調達技術文書において、「Surface処理等級 Sa2.5(ISO 8501-1)、粗さ 30–75 µm、露点より 3℃ 以上高い、相対Humidity ≤ 85%」を必須条項として記載する;
- メンテナンスプロジェクトでは、「旧塗料同型研磨 St3、溶接焼け箇所 St3 部分補研磨」の要求を別途明記する;
- 検収は目視 + 粗さ + 塩分の3項目で確認し、記録を保管する;
- Surface処理の工期と費用を別途項目として列記し、習慣的に削減されるのを防ぐ。
Surface処理は一見「着工前の雑作業」のように見えますが、実際には防錆System全体の技術的基盤です。この工程を確実に行うことで、防錆ペイントは本来の防護寿命を真に発揮できます。
十四、ISO 12944 腐食等級とSurface処理マトリックス
Surface処理等級と腐食環境を対応付けることは、配套設計において最も実用的な一歩です。ISO 12944-2018 によれば、鋼材の腐食環境は低から高へと C2(低)、C3(中)、C4(高)、C5(極めて高い)および CX(極限、沖合)に区分され、さらに浸漬環境 Im1–Im3 があります。等級ごとにSurface処理の最低要件が異なり、それが防錆ペイント配套がどれだけ持つかをDirect決定します。
- C2–C3(低から中腐食、例:乾燥Indoor、一般的都市大気):St3 動力工具清掃を受容可能、それに対応するアルキド防錆ペイントなどの軽度防護配套がメンテナンス現場で最も多用される;
- C4(高腐食、例:工業大気、沿岸工場地帯):ブラスト Sa2.5、粗さ 30–75 µm を推奨、エポキシまたはWater-Based防錆プライマーを配套し、中長期の耐久性を確保する;
- C5–CX(極めて高いから極限、例:海上プラットフォーム、化学工場、塩霧地域):Sa2.5 必須、場合により部分 Sa3 とし、亜鉛リッチプライマーと「プライマー—中塗り—トップコート」多層Systemを組み合わせる必要があり、単一の防錆ペイントに頼って耐えさせることはできない。
このマトリックスの重要な示唆は、Surface処理等級は決して孤立した指標ではなく、「腐食環境 + 塗料配套 + 設計耐久年数(ISO 12944 の低 L、中 M、高 H、極めて高い VH)」と結びついたシステムパラメータであるという点です。配套文書には、腐食等級、期待耐久年数、Sa/St 等級を併せて明記すべきであり、現場での「感覚で等級を選ぶ」恣意性を排除できます。研究記録もこれを裏付けています。ジョットン Barrier 80 UHS が C5 下で「極めて高い(VH)」耐久年数に達した前提は、適格なブラスト基底と適切な亜鉛リッチ配套でした。言い換えれば、等級を誤れば、どんなに高価な防錆ペイントでも取り返しがつきません。
よくある質問
1. 防錆ペイントのSurface処理 Sa2.5 と St3 の違いは結局何?
Sa2.5 はブラストにより鋼材を「ほぼ白」(近白級)に清掃し、目視可能な錆やスケールがほぼなく、30–75 µm のアンカーパターンを形成するものです。St3 は動力工具(ディスクグラインダー、ワイヤーブラシ等)を用いてSurfaceを「徹底的に」Metal基底まで清掃するものの、密着したスケールを全面的に剥離できず、粗さも浅いです。両者は付着性と耐久性で数倍の差があり、Sa2.5 は重防食に適し、St3 は主にメンテナンスと軽度環境に用いられます。
2. なぜ防錆ペイントのブラスト粗さを 30–75 µm に制御するのか?
アルキド防錆ペイント GB/T 25251-2010 のデータによれば、配套粗さ区間は 30–75 µm です。下限は塗膜の機械的噛み合わせによるアンカー力を保証し、上限は峰頂の鉄露出や谷底の気泡滞留によるピンホール形成を避けます。これはプライマーの単層Film Thickness(通常 60–80 µm)と配套し、連続した緻密なバリアを形成します。
3. 新規鋼構造物にはブラスト Sa2.5 が必須か?
ブラスト条件(設備あり、稼働停止可能、吊り上げ可能)を備えた新規プロジェクトでは、Sa2.5 が標準的な答えであり、アルキド防錆ペイント、エポキシ防錆ペイントなどのプライマーの共通推奨等級(ISO 8501-1)でもあります。ブラスト不可の現場メンテナンスのみ、代替として St3 動力工具清掃を採用します。
4. 旧塗料メンテナンス時に「同型研磨 St3」とする理由は?
旧塗料メンテナンスで強溶剤二液型ペイントを安易に上塗りすると、溶剤による旧層膨潤で咬み込み(食い違い)や皺が生じる恐れがあります。「旧塗料同型」の原則に従い、アルキド旧層に同タイプのアルキド防錆ペイントを補塗し、動力工具で St3 まで研磨することで、不相容問題を避けられ、現場メンテナンスの確実な手法です。
5. 溶接焼け箇所の処理は?
溶接線熱影響部にはしばしば焼けスケール、飛び付き、変色が生じ、早期錆発生の多発箇所です。まず溶接スラグや飛び付きを除去し、動力工具で St3 まで研磨(必要に応じ部分補ブラストで Sa2.5 まで)した後、防錆プライマーを塗布し、溶接部のFilm Thicknessが平面部を下回らないよう確保します。
6. 防錆ペイントの Sa2.5 と工業塗料の Sa2.5 は同一基準か?
同一基準(ISO 8501-1)であり、定義は統一されており、塗料の種類によって変わりません。防錆プライマーの Sa2.5 は工業防護塗装System(ISO 12944-2018)の一部であり、「プライマー—中塗り—トップコート」配套の第一層として、Surface処理要求が最も厳しいことが多いです。
7. ブラスト後、何時間以内にプライマーを塗るべきか?
可能な限り短くし、再錆を避けるべきです。高湿環境では数時間で再錆の可能性があり、そのためブラスト後は通常工場用プライマーを配套するか、間隔を厳格に管理し再検査します。塗装前には露点(SubstrateTemperatureが露点より 3℃ 以上高い)と相対Humidity(通常 ≤ 85%)も確認します。
8. 動力工具 St3 は重腐食環境に使えるか?
推奨しません。St3 は密着スケールを完全に剥離できず、付着と耐久が Sa2.5 より著しく低く、通常 ISO 12944 の C2–C3 軽度環境に対応します。C4 以上または浸漬環境では Sa2.5 以上へのブラストが必要です。
9. Surface処理で可溶性塩分も検査するべきか?
海洋、化学工場周辺などの高塩霧環境では非常に必要です。残留塩化物イオンは吸湿し付着性を破壊するため、一般的に Bresle シート法で検査し、超過時は再清掃または洗浄が必要です。塩分管理は Sa2.5 と同等に重要です。
10. Surface処理の合否をどう検収するか?
目視(ISO 8501-1 標準写真)で Sa/St 等級を確認、粗さ計で 30–75 µm を確認、Bresle 法で塩分を測定、ISO 8502-3 圧着テープ法で塵埃度を測定し、これらを検収票に記載して記録を保管することを推奨します。
関連記事
- Water-BasedペイントとOil-Basedペイントの付着性比較:界面メカニズムから実測差異まで、異なる塗料種の付着に対するSurface処理等級の共通前提を理解する。
- Oil-Basedペイント面上へのWater-Basedペイント重塗:旧アルキドペイント面をWater-BasedSystemに改修する際の旧層処理と相容性試験の作業手順。本稿のメンテナンス St3 シナリオと呼応する。
- ポリウレタンWood塗料(PU Wood塗料):応用シーンを跨いでWood防護塗装を見る。本稿の鋼構造物防錆と「Metal—Wood」の配套対照を形成(関連読み物)。