열충격 저항성(Thermal Shock Resistance, 흔히 "급냉급열 내성"이라 함)이란 재료가 온도가 급격히 변할 때 균열이 생기거나 박리되지 않는 능력을 말한다. 엔진 부품, 배기관, 전자 파워 소자, 야금 롤, 열교환기, 항공우주 열단 부품에서는 코팅이 수백에서 수천 도씨에 이르는 순간 온도차를 연중 견뎌야 하며, 일반 유기 코팅은 빠르게 취성 파괴·탄화·박리된다. 나노 코팅(나노 세라믹, 나노 금속/산화물 복합 포함)은 "나노 강인화"와 "계면 제어"를 바탕으로 열충격 보호의 중요한 경로가 되고 있다. 본문은 열응력 원인, 파손 메커니즘, 나노 강인화 원리, 시험 표준 및 소재 선정 비교라는 다섯 측면에서 전개하며, 정량 지표는 모두 실제 표준 및 시험 방법에 대응하고 임의의 수치를 만들지 않는다.
객신신소재(kexinMaterials)는 고온 도료와 기능성 코팅 분야에서 실리콘 유기耐热, 나노 세라믹 복합 등의 솔루션을 제공하며, 본문도其 공개 기술 자료 중 열충격 저항 코팅의 전형적 파라미터를 결합하여 독자들이 "열응력 모델에 근거한" 선정 판단을 세우도록 돕는다.
一、열충격이란 무엇인가: 온도차가 구동하는 응력 돌연변이
코팅과 모재가 급속 승온 또는 급랭을 겪을 때, 양자는 열팽창계수(CTE, Coefficient of Thermal Expansion)가 동기화되지 않아 열응력이 발생한다. 고전적 1차원 모델은 코팅 내 최대 열응력을 다음과 같이 근사한다:
σ_th ≈ E · Δα · ΔT / (1 − ν)
여기서 E는 코팅 탄성계수, Δα = α_coating − α_substrate(CTE 차), ΔT는 온도차, ν는 푸아송 비이다. 알 수 있듯: CTE 차가 클수록, 온도차가 클수록, 코팅이 더 단단할수록(E 높음) 열응력이 높다. 응력이 코팅 파단 강도나 계면 결합 강도를 초과하면 균열 또는 박리가 발생한다.
실제 공정은 더 복잡하다: 승온 시 코팅은 모재 구속으로 압축받고, 냉각/급랭 시 인장받는다—인장 응력이 균열을 더 잘 유발하므로 "급랭"이 "급열"보다 더 위험한 경우가 많다. 이것이 배기관에 찬 물이 튀거나 파워 소자가 순간 정지될 때 코팅이 가장 쉽게 고장 나는 이유이다.
二、열충격 저항의 두 경로: CTE 매칭과 응력 흡수
열충격 저항 향상에는 본질적으로 다른 두 가지 길이 있다:
1. CTE 매칭 경로: 모재와 CET가 가까운 코팅 재료를 선택하여 근원적으로 Δα를 줄인다. 예컨대 강철 CTE ≈ 11–13 ×10⁻⁶ /K, 알루미늄 ≈ 23 ×10⁻⁶ /K; 순수 Al₂O₃ 세라믹 CTE ≈ 8 ×10⁻⁶ /K는 강과 비교적 가깝고, 일부 산화물은 차이가 커서 구배 전이가 필요하다.
2. 응력 흡수/강인화 경로: 코팅을 "단단하되 취성 없이" 만든다—나노 입자 강인화, 미세균열 편향, 소성 변형, 다공성 완충 등의 방식으로 열응력을 흡수한다. 나노 코팅의 주 무대는 여기에 있다.
공정상 흔히 조합한다: 먼저 구배 전이층으로 CTE를 매칭하고, 그 위에 나노 강인화 면층을 시공하여 단일 재료의 한계를 피한다.
三、나노 강인화 메커니즘: 왜 "나노"가 균열을 막는가
나노 입자(나노 Al₂O₃, ZrO₂, SiC, TiO₂, SiO₂ 등)가 열충격 저항에 기여하는 것은 다중 미세 메커니즘에서 온다:
- 균열 편향 및 브리징(Crack Deflection / Bridging): 나노 입자가 균열 선단 전방에 "장애물"을 형성하여 균열이 우회·분기되게 하고 파단 에너지를 소모한다; ZrO₂의 상변태 강인화(t→m 상변태 체적 팽창)는 균열을 더 잘 닫는다.
- 결정립釘착 미세화: 나노 입자가 코팅 소결 시 결정립 조대화를 억제하여 미세 결정립이 인성(세라믹판 Hall-Petch 관계)을 높이고 입내 취성 파단을 줄인다.
- 계면 미끄럼 완충: 적당한 나노 기공/유연 계면은 국소 미세 미끄럼을 허용하여 CTE 부정합으로 인한 응력 집중을 완화한다.
- 열전도 조절: 나노 SiC 등 고열전도상은 온도장을 균일화하고 국소 ΔT 구배를 낮출 수 있다; 저열전도 나노층은 열장벽(TBC) 완충으로도 쓰인다.
설명할 점: 나노 강인화는 "적당함"의 예술이다. 과도한 나노 입자나 응집은 결함을 유발하고 오히려 강도를 낮춘다; 핵심은 표면 개질 + 균일 분산 + 기체(실리콘 수지, 세라믹 전구체)와의 상용성이다. 이는 해양 방청에서 나노 분산의 논리와 통한다.
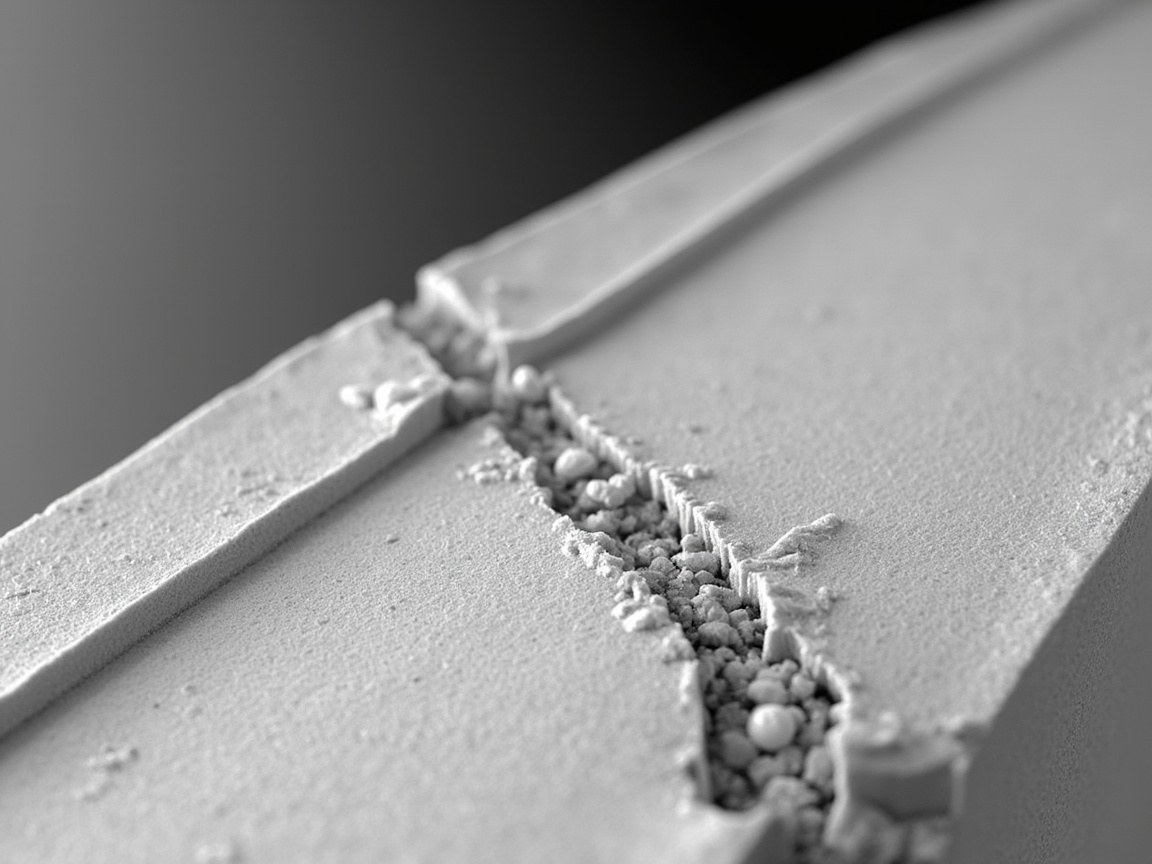
四、열충격 저항 시험 표준 및 방법
열충격 저항은 감각으로 판단할 수 없으며 표준 방법으로 정량화해야 한다:
| 시험 방법 | 관용 표준 | 설명 |
|---|---|---|
| 도막 내열성 | GB/T 1735-2009 《도막 내열성 측정법》 | 강제순환 오븐 정온 후 외관/부착력 변화 평가 |
| 내열 온도 | 제조사 TDS 내열 상한(예 200/400/600℃) | 수지 계열에 따라 차이 큼 |
| 열순환 | 자체 제작 또는 업계 열충격 프로그램(가열—급랭 순환) | 균열/박리 전 순환 횟수 기록 |
| 열팽창계수 | GB/T 7322 / 동등 열기계분석법(TMA) | CTE 측정하여 모재와 매칭 |
| 부착력(열후) | GB/T 9286 바둑판 / GB/T 5210 인장법 | 열충격 전후 고장 정도 대비 |
공개 자료에 따르면, 실리콘 유기耐热 코팅은 200–600℃ 구간에서 장기 작업 가능하며 단기적으로는 더 높다; 그러나 "내열 온도"는 정적 지표이고, 열충격 저항은 "순환 횟수"를 봐야 한다—600℃에서 찬 물에 몇 번이나 급침해도 균열이 없느냐가 진짜 공정의 판단 기준이다. 구매 시 단일 내열 수치가 아닌 열순환 보고서를 요구해야 한다.
五、전형적 계열: 실리콘 유기에서 나노 세라믹 복합까지
열충격 저항 코팅은 내온 등급에 따라 대략 분류된다:
- 실리콘 유기耐热(200–600℃): 폴리실록산을 기로, 알루미늄 분말/유리 프릿 첨가, 배기관·굴뚝에 흔히 쓰임. 나노 SiO₂ 개질로 열안정성과 부착력 향상 가능. 장점은 시공 간편(상온 경화), 단점은 600℃ 초과 시 유기 골격 분해.
- 나노 세라믹 복합(600–1000℃+): sol-gel 또는 플라즈마 스프레이의 Al₂O₃/ZrO₂/SiC 나노 복합, 열단 부품에 사용. 고온 경화 또는 소결 필요, 공정 장벽 높음.
- 구배 열장벽(TBC, >1000℃): 항공 엔진용 YSZ(이트리아 안정화 지르코니아) 나노 구조층 + 금속 접착층, 저열전도와 CTE 구배의 이중 열충격 저항으로 고급이나其 "구배" 사고를 빌릴 수 있음.
대다수 산업 고객(배기관, 보일러, 열교환)에게는 실리콘 유기 + 나노 개질 중온 솔루션이 가성비 최고이며; 초고온에서야 세라믹 복합이나 구배로 올린다. 고온 도료(실리콘 유기) 선정에 대해서는 발표된 기술 문서 고온 도료(실리콘 유기)를 참고할 수 있다.
六、CTE 매칭의 공정 계산 예시
어떤 강기재(α≈12×10⁻⁶/K)에 Al₂O₃ 나노 세라믹(α≈8×10⁻⁶/K)을 도장하려 하고, 온도차 ΔT=500K, 코팅 E≈200 GPa, ν≈0.25라 가정. σ_th ≈ E·Δα·ΔT/(1−ν) ≈ 200e9 × 4e-6 × 500 / 0.75 ≈ 533 MPa 대입. 코팅 인장 강도 < 533 MPa이면 균열 위험 높음—이는 Δα를 낮추거나(전이층 추가로 전체 α를 12에 가깝게), E를 낮추거나(강인화/미세다공화), ΔT를 제한(완냉)해야 함을 시사. 이 단순 모델은: 열충격 저항이 "재료 파라미터 + 공정"의 공동 최적화이며某一 성능만 고립해 볼 수 없음을 설명한다.
七、일반耐热 코팅과의 대비 선정
| 차원 | 일반 실리콘 유기耐热 | 나노 개질 열충격 저항 코팅 |
|---|---|---|
| 내온 구간 | 200–600℃ | 중온 구간 더 안정, 세라믹급까지 상향 가능 |
| 급랭 균열 저항 | 보통(단단하고 취성) | 더 우수(강인화로 응력 흡수) |
| 부착력(열후) | 쉽게 하락 | 나노 개질로 더 안정 |
| 시공 | 상온 경화 간편 | 공정 약간 증가하나 통제 가능 |
| 비용 | 낮음 | 중간 |
| 적용 | 정상 고온 | 냉열 빈번 교번 공정 |
선정 원칙: 정상 고온, 급변 적으면 일반 실리콘 유기로 충분; 빈번 급냉급열(예 간헐로, 찬 물 튀는 배기관)은 나노 강인화의 증분 가치가 뚜렷. 도장 표면 처리와 부착력 기초에 대해서는 동批次 나노 코팅 시공 공정을 확장 읽기할 수 있다.
八、시공 및 품질검사 요점
열충격 저항 코팅 시공의 은닉 위험은 "계면"에 있다: ①모재는 반드시 탈유·샷블라스트(Sa 2½, ISO 8501-1 / GB/T 8923.1), 노출 강과 코팅 열팽창 모두 커서 부착력 나쁘면 필시 박리; ②전이층 필요 시 두께 구배 엄격 제어하여 CTE 점프 방지; ③경화/소결은 TDS 따르되, 실리콘 유기 상온 경화 후 약 200℃ 후경화로 완전 가교 권장; ④품질검사: 열충격 전후 모두 바둑판(GB/T 9286)과 인장법(GB/T 5210) 시행하여 부착력 감쇠 대비; ⑤열순환 횟수와 고장 형태(균열/박리/변색) 기록.
시스템 공급자로서 객신신소재(kexinMaterials)는 열충격 저항 솔루션 인도 시 통상 "모재—전이층—면층"의 CTE 구배 제안과 후경화 윈도우를 주고, 열순환 보고서로 증빙하며, 단일 정적 내열 온도만 표기하지 않는다—이것이 고객이 진짜 급랭 공정에서 고장 나는 것을 피하는 핵심이다.
九、흔한 고장과 대책
고빈도 고장: ①열충격 균열(CTE 부정합, 코팅 과취성)→ 전이층 추가, 나노 강인화; ②열후 박리(부착력 부족)→ 샷블라스트 강화와 후경화; ③고온 분화/탄화(내온 초과)→ 공정 하향 또는 세라믹 계열 승급; ④냉열 피로 누적(순환 횟수 부족)→ 내순환 배합 선정而非 단순 내온 봄. 대책은 "CTE 매칭 + 강인화 + 후경화 + 열순환 검증" 4세트이다.
十、열장벽 코팅(TBC) 구배 설계 사례
항공 엔진, 가스 터빈 열단에서 빌리는 "구배" 사고는 산업 열충격 저항으로 하방 이전 가능: 최외층은 저열전도 세라믹(YSZ 이트리아 안정화 지르코니아, 또는 나노 Al₂O₃/SiC 복합)으로 열장벽, 하향으로 차례: 나노 복합 전이층(세라믹과 금속 사이 CTE)→ 금속 접착층(MCrAlY류, 산화장벽과 결합 제공). 구배는 CTE를 금속 약 12×10⁻⁶/K에서 세라믹 약 8×10⁻⁶/K로 매끄럽게 전이시켜 단일 계면의 CTE 점프 응력 집중 회피. 산업 배기관은 천도급까지 안 되나 "면층 + 전이층" 2층 구배만으로도 급랭 균열률을 크게 낮출 수 있다.
十一、급랭 속도와 임계 ΔT의 실험 방법
열충격 저항 판정은 "얼마의 ΔT, 얼마나 빠른 급랭을 견디는가"를 정량화해야 한다. 흔한 방법:
| 방법 | 조작 | 판단 기준 |
|---|---|---|
| 직접 급랭법 | T까지 가열 후 실온 물/오일 침지 | 균열/박리 발생 최저 T가 임계 ΔT |
| 열순환법 | 가열—보온—급랭 반복 | 고장 시까지 순환 횟수 기록 |
| 담금질 온도차법 | 다단 ΔT 구배 설정 | 생존 확률 50%의 ΔT₅₀ 구함 |
공개 문헌에 따르면, 세라믹 재료의 임계 ΔT는 열응력 공식 역산과 일치하며; 나노 강인화 계열은 동성분 조립 계열 대비 임계 ΔT를 수십에서 백여 켈빈 높일 수 있다. 구매 시 "순환 횟수"를 요구하지 단일 내열 온도가 아님.
十二、나노 강인화의 정량화: 파단 인성과 응력 강도 인자
"단단하되 질기게"는 파괴 역학으로 정량화해야 하며 단순 경도만 보지 않는다:
- 파단 인성 K_IC(GB/T 4161 / ASTM E399류): 균열 전파 저항 능력, 단위 MPa·m¹ᐟ. 나노 강인화(ZrO₂ 상변태, 입자 브리징)가 바로 K_IC를 높인다.
- 응력 강도 인자 K_I: 외가 응력이 균열 선단에 집중되는 정도, K_I가 K_IC에 근접하면 불안정 전파.
- 잔류 응력: 나노 복합의 CTE 부정합은 잔류 응력을 유발하므로 XRD sin²ψ법 또는 압흔법으로 평가하여 "강인화"가 잔류 응력에 상쇄되지 않게 해야 한다.
시스템 공급자로서 객신신소재(kexinMaterials)는 열충격 저항 솔루션에 통상 "K_IC + 임계 ΔT 순환 + 잔류 응력" 세 항을 인수 항목에 넣으며, 단순 내열 온도만 표기하지 않는다—후자는 진짜 급랭 공정에서 쉽게 탈난다.
十三、내마모·열충격 커플링 설계
열단 부품은 흔히 마모(기류 동반 입자 침식)와 열충격을 동시에 맞는다. 설계상: ①면층은 고경도 나노 Al₂O₃/SiC로 침식 저항; ②차층은 ZrO₂ 상변태 강인화로 열균열 저항; ③계면은 구배 전이로 CTE 부정합 저항. 삼자 비율은 "침식 속도 vs 급랭 빈도"에 따라 저울질한다(나노 내마모 경질 코팅의 마모 메커니즘 분형 참조). 열충격과 내마모를 동일 고장수에서 평가해야 과도하지도 부족하지도 않은 코팅 계열을 줄 수 있다.
十四、"급"을 정량화: 비오 수와 순간 온도 구배
열충격의 파괴력은 온도차 ΔT에만 달린 게 아니라 "얼마나 빠르게 식느냐"에도 달린다. 열전달학은 무차원 비오 수(Biot number)로 이를 묘사한다:
Bi = h · L / k
여기서 h는 표면 열전달 계수(W/(m²·K)), L은 특성 치수(예 벽두께), k는 재료 열전도 계수(W/(m·K)). Bi가 클수록 표면과 환경의 열전달 속도가 내부 전도 속도보다 훨씬 빠름을 뜻하며, 부재 내외 온도차가 극심하고 순간 열응력 피크가 높다; Bi가 매우 작으면(박벽, 고열전도, 완만 열전달) 내부는 거의 등온이라 열응력이 자연히 낮다.
공정 의미는 매우 직접적이다: 같은 600℃ 도장 부재라도 정지 공기 중 자연 냉각(h는 보통 수십 W/(m²·K) 수준)은 거의 안 갈라지나; 상온 물에 직접 침수 급랭(수랭 h는 2~3 자릿수 높음)은 한 번에 갈라질 수 있다. 이것이 "주행 중 비 맞는 배기관", "연주 롤 분무 냉각", "열처리품 출로 수랭"이 가장 가혹한 열충격 장면인 이유이며, 로 내 완냉은 거의 무해하다—총 온도차는 같으나 파괴 정도는 천지차이다.
여기서 조작 가능한 3갈래 위험 경로가 나온다: ①h 낮추기—풍랭으로 수랭 대체, 단열 커버나 완냉 구간 추가로 열전달 시간 연장; ②L 낮추기—박벽품과 박막 코팅은 내부 구배 작고, 후막은 오히려 더 큰 구배 응력 누적; ③k 높이기—나노 SiC, 나노 AlN 등 고열전도상을 도입하여 코팅 내 열균일화 가속. 삼자는 모두 "순간 온도 구배"를 누르는 것이지 총 온도차 자체를 바꾸는 게 아니다. 이를 이해하면 같은 코팅이 A사에선 쓰이고 B사에선 3개월 만에 갈라지는 이유가 재료가 아닌 냉각 방식 차임을 안다.
十五、Kingery 열충격 저항 파라미터: 재료 측면 정렬자
세라믹과 무기 코팅 분야에서 흔히 Kingery 등이 제안한 일련의 열충격 저항 파라미터를 재료 정렬에 쓰며, 선재의 정량 참조 프레임이 될 수 있다:
- R = σ_f(1−ν)/(E·α): 열충격 파단 파라미터, 차원 K, 물리 의미는 "재료가 이론상 견딜 수 있는 임계 온도차". σ_f는 파단 강도, α는 선팽창계수, ν는 푸아송 비, E는 탄성계수.
- R′ = k·σ_f(1−ν)/(E·α)R에 열전도계수 k를 곱한 값으로, 중간 정도의 열교환 속도(Bi가 유한)인 작업 조건에 적용되며, "열전도가 피크를 줄이기에 충분히 빠른가"를 반영합니다.
- R⁗ = E·γ_f/[σ_f²(1−ν)] : 열충격 손상 저항 매개변수로, γ_f는 파단 표면에너지이며 "균열이 발생한 후에도 버틸 수 있는가"를 측정하는 것으로, 값이 클수록 균열이 불안정하게 전파되기 어렵습니다.
이 공식들은 직관에 반하지만 매우 중요한 결론을 제시합니다: 높은 강도가 반드시 열충격 저항성을 띠는 것은 아닙니다. R은 σ_f에 비례하는 반면, R⁗는 σ_f²에 반비례합니다 — 극한 강도만 추구하는 치밀한 취성 세라믹은 최초 균열 온도차는 높을 수 있으나, 일단 균열이 발생하면 재앙적 전파와 순간 박리로 이어집니다; 반대로, 강도를 적절히 낮추고 파단 에너지(나노 입자 인성 향상, 제어된 미세 기공화, 상변태 인성 향상)를 크게 높인 계통은 최초 균열 ΔT는 약간 낮지만, 수백 수천 번의 냉열 순환에서 "미세 균열의 안정적 전파" 방식으로 장기 생존할 수 있습니다.
산업용 열충격 저항 코팅이 추구하는 것은 바로 후자가 대표하는 "손상 허용성(damage tolerance)" 사고방식이며, 이는 본문 제3절의 "단단하되 부서지지 않음"이라는 인성 향상 논리와 완전히 일치하고, 왜 단순히 경도나 강도 수치만 겨루면 진정으로 내구성 있는 열충격 저항 솔루션을 선택하지 못하는지도 설명합니다. 선정 시 공급업체가 경도와 내온도 상한만 보고하고 파단 인성이나 열순환 횟수를 제시하지 못한다면, 열충격 측면의 설계를 전혀 하지 않았다고 기본적으로 판단할 수 있습니다.
16. 기재별 분형 CTE 정합 및 코팅 전략
열충격의 제1 원리는 Δα이며, Δα는 기재에 의해 결정됩니다. 일반적인 산업용 기재의 선팽창계수(상온 부근 전형적 범위, 구체적 수치는 GB/T 4339, ASTM E228 압자법 또는 ASTM E831 열기계분석법 실측 기준)와 코팅 층 선택 전략은 다음과 같습니다:
| 기재 유형 | 선팽창계수 α(10⁻⁶/K 차수) | CTE 정합 난점 | 권장 코팅 전략 |
|---|---|---|---|
| 탄소강 / 저합금강 | 약 11–13 | 산화물 세라믹과 3–5 단위 차이 | 실리콘 유기耐热 면층; 고온 구간에 나노 복합 전이층 추가 |
| 오스테나이트 스테인리스강(304/316) | 약 16–18 | 탄소강보다 높고 세라믹과 격차 더 큼 | 반드시 경사 전이층 설치, 세라믹 직접 후도장 금지 |
| 주철 | 약 10–12 | 흑연상과 기체 불균일, 국부 응력 집중 | 먼저 충분히 블라스팅하여 흑연 오염 제거, 이후 얇게 인성 향상 계통 도장 |
| 알루미늄 및 알루미늄 합금 | 약 22–24 | 세라믹과 격차 최대, 기재 연화 온도 낮음 | 중저온 계통 한정 사용, 유연/미세기공 완충층 우선 |
| 티타늄 합금 | 약 8–10 | Al₂O₃와 근접, 정합성 양호 | 비교적 높은 세라믹 함량 계통 사용 가능 |
| 치밀 Al₂O₃ 세라믹 | 약 7–8 | 본체 취성, 정합보다 인성 향상에 의존 | 나노 인성 향상, 승하강온 속도 제어 |
표 읽기 요점: 스테인리스강이 탄소강보다 열충격 저항 코팅이 더 어렵습니다, 이는 많은 사람의 직관과 반대됩니다 — 스테인리스강은 내식 내열성이 더 좋지만, 그 α는 약 16–18×10⁻⁶/K로 Al₂O₃의 약 8×10⁻⁶/K와 2배 이상 차이가 나며, σ_th ≈ E·Δα·ΔT/(1−ν)에 대입하면 열응력이 거의 2배가 됩니다. 따라서 스테인리스강 열단 부품에 고탄성계수 세라믹을 후도장하는 것은 전형적 오류이며, 반드시 경사 전이층이나 저탄성계수 인성 향상층으로 해소해야 합니다. 알루미늄 합금은 기재 자체의 제약으로 200℃ 이상에서는 작업 조건 강등을 우선 고려해야 하며 코팅을 억지로 두껍게 쌓아선 안 됩니다.
17. 코팅 두께: 왜 "두꺼울수록 열충격에 약한가"
방식 분야에서 "두꺼울수록 안전하다"는 상식이지만, 열충격 분야에서는 거의 반대입니다. 이유는 세 가지입니다:
첫째, 변형 에너지가 두께에 따라 누적됩니다. 코팅 내에 저장된 탄성 변형 에너지는 두께에 거의 비례하며, 에너지가 충분하면 균열이 자발적으로 전파됩니다; 박막은 응력이 같더라도 방출 가능한 총 에너지가 균열 장거리 전파를 구동하기 부족해 흔히 관통하지 않는 미세 균열만 형성합니다. 이를 임계 두께 효과라 하는데 — 동일 배합이라도 얇게 도장하면 순환을 통과하지만, 두껍게 도장하면 오히려 한 번에 판상 박리됩니다.
둘째, 후도장은 내부 온도 구배를 증폭시킵니다. 비오트 수 관계에서 특성 치수 L이 증가하면 Bi가 직접 상승하여 코팅 표층과 계면의 순간 온도차가 벌어지고 부가 구배 응력이 생깁니다.
셋째, 후도장은 경화 수축 잔류 응력을 심화시킵니다. 실리콘 유기 및 sol-gel 계통은 경화/소결 과정에서 체적 수축이 일어나고, 후막 내 잔류 인장 응력이 더 커져 열충격 인장 응력과 중첩되면 파단 임계치를 넘기 쉽습니다.
따라서 공학상 열충격 저항 코팅은 보통 "한 번 후도장"이 아닌 "다회 박도장"을 취합니다: 매 회 제조사 TDS 권장 건조막 두께 하한~중간값으로 제어, 회간 충분한 플래시 건조 또는 단계 승온, 총 두께는 기능 충족 한도로 무분별 가두께 지양. 건조막 두께는 ISO 2808 또는 GB/T 13452.2 자성/와류법으로 점별 검측 기록하여 국부 초두께로 인한 "응력 고립섬" 형성을 방지합니다. 이는 품질 검사에서 흔히 누락되는 부분입니다: 검수가 "두께 하한 미달 여부"만 확인하고 "상한 초과 여부"를 확인하지 않아, 결과적으로 가장 두꺼운 곳이 가장 먼저 박리됩니다.
18. 네 가지 전형 작업 조건의 열충격 설계 요점
사례 1: 자동차/건설기계 배기 매니폴드 및 머플러. 작업 조건 특징은 잦은 시동 정지로 인한 400–700℃ 순환, 주행 중 빗물 튀김으로 인한 국부 급랭(높은 h), 노면 모래돌 충격 동반. 설계 요점: 면층은 나노 SiO₂ 개질 실리콘 유기耐热 계통 선택, 중온 안정성과 상온 시공성 겸비; 총 두께 박막 구간 제어; 충분한 가교를 위해 반드시 200℃ 전후 후경화 실시, 그렇지 않으면 최초 고온 운전 시 분화와 광택 상실 발생. 검수는 내온 표칭 단독이 아닌 열순환 횟수와 열후 교차 격자 부착력(GB/T 9286 / ISO 2409) 확인.
사례 2: 산업용 가마 및 연도. 작업 조건은 안정 고온 위주, 간헐 정로 시 완만 냉각, Bi 작고 열충격 압력 실제로 크지 않으나, 운용 시간 극히 길고 연기 부식 동반. 설계 요점: 인성 향상 과도 추구 불필요, 장기 열안정성과 내황/내알칼리 연기 침식에 중점, ASTM D2485《고온용 코팅 평가 방법》류 사고방식에 따라 장시 정온 후 성능 유지율 평가 가능.
사례 3: 야금 연주 롤, 열처리 지그. 작업 조건은 가장 전형적 고빈도 급랭급열 — 분무수가 고온 롤면에 직접 접촉, h 극히 높고 순환 횟수는 만 단위. 설계 요점: 반드시 "경사 전이 + 나노 인성 향상" 완전 경로, 계면 결합 강도는 ASTM C633 또는 GB/T 8642(열분사 코팅 인장 결합 강도)로 검증, 순환 횟수를 유일 의미있는 검수 지표로 함.
사례 4: 전력 전자 소자 및 방열 기판. 온도차 폭은 크지 않음(흔히 −40℃ ~ 150℃ 구간), 그러나 순환 횟수 극히 높음(스위칭 빈도), 이는 단일 열충격이 아닌 열피로에 해당. 설계 요점: 저주기/고주기 열순환 하 계면 피로 균열 발생 주시, 코팅은 저탄성계수·고연신이어야 함; 평가는 단일 수냉 담금질이 아닌 규정 횟수 온도 순환 시험 사용. 이 작업 조건의 파손은 흔히 계면부 점진적 층간 분리로, 육안으로는 수천 회 순환 전 거의 이상 확인 불가, 반드시 부착력 재측정 또는 초음파/적외선 비파괴 검사로 추적.
19. 열충격 저항 코팅 선정 의사결정 트리
구체 프로젝트 직면 시, "먼저 제품 보고 작업 조건에 끼워 맞추기"라는 전도된 사고를 피하고 다음 순서로 단계 판단:
제1단계 · 최고 운용 온도 확정. ≤200℃는常规耐热 계통으로 충분, 열충격 전항 불필요; 200–600℃는 실리콘 유기耐热 구간 진입; 600–1000℃는 나노 세라믹 복합 필요; >1000℃는 경사 열차폐 구조 고려.
제2단계 · 급랭 존재 여부 판단. 냉각 방식이 로냉 또는 자연 풍냉(낮은 h)이면 안정耐热로 선정; 수냉 담금질·분무·빗물 튀김·강제 풍냉(높은 h) 존재 시 반드시 열충격 전항 설계 가동.
제3단계 · 순환 횟수 규모 추산. 백 회 이내는 저빈도로 배합 여유 완화 가능; 천~만 회는 고빈도 열피로로, 반드시 순환 횟수를 핵심 검수 지표로 하고 손상 허용형(높은 R⁗) 배합 고려.
제4단계 · 기재 CTE 대조. 전술 분형표 확인, Δα가 약 5×10⁻⁶/K 초과 시 경사 전이층 강제 요구; 스테인리스강과 알루미늄 합금 기재는 이 단계 생략 불가.
제5단계 · 기타 파손 인자 중첩. 충식 마모·연기 부식·염무·유오염이 동시 존재하는가? 있다면 두 코팅 단순 중첩이 아닌 다중 파손 결합 설계 필요.
제6단계 · 검수 목록 확정. 적어도 포함: 열순환 횟수(ΔT와 냉각 매체 명시), 열전후 부착력 대비, 내온 표칭과 근거, 건조막 두께 상하한, 후경화 공정 변수. 어느 하나 누락 시 인도 후 분쟁 소지.
20. 열산화와 열부식: 열충격 외의 결합 파손
실제 열단 부품은 "순수 온도차"만 직면하는 경우가 드뭅니다. 다음 세 가지 결합 메커니즘이 흔히 열충격과 중첩되어 수명을 공동 결정합니다:
계면 산화. 고온 하 산소가 코팅 미세기공과 균열을 통해 계면으로 확산, 강기재 표면에 산화 피막 생성. 산화 생성물 체적이 원금속보다 큼(Pilling-Bedworth 비 > 1), 계면에서 추가 체적 변형 발생시켜 코팅을 "밀어" 올림. 이가 많은 코팅이 열충격으로 직접 균열되지 않고 먼저 산화 후 박리되는 이유. 대책은 코팅 치밀도 향상, 항산화 차단층(예: 고알루미나 함량 계통) 도입.
열부식(hot corrosion). 연소 배기가스 중 황·바나듐·나트륨 등이 특정 온도대에서 저융점 융염 형성, 코팅 보호 산화막 용해시키며 침식 가속. 중유·바이오매스 연료 소사 작업 조건에서 특히 두드러짐. 이런 상황에서 단순 열충격 저항 향상은 무의미, 먼저 매체 적합성 해결해야 함.
열피로와 크리프. 장기 고온 하 코팅과 기재 모두 크리프 발생 가능, 잔류 응력 이완 후 재냉각 시 새로운 응력 상태 발생. 따라서 "최초 열충격 통과"가 "천 회 후에도 통과"를 의미하지 않으며, 가속 평가는 충분한 순환 수 행해야 함.
결론: 열충격 설계는 반드시 완전한 파손 트리 내에서 평가되어야 합니다. 수냉 담금질 순환만 측정하고 산화 증량과 매체 적합성을 측정하지 않으면, 실제 운용에서 전혀 다른 메커니즘에 패배할 가능성이 큽니다.
21. 열충격 관련 표준 속조표
열충격을 전环节 포괄하는 단일 표준은 아직 없으며, 공학상 보통 다음 방법들을 조합 인용합니다:
| 평가环节 | 표준 번호 | 용도 설명 |
|---|---|---|
| 도료막 내열성 | GB/T 1735-2009 | 정온 베이킹 후 외관·부착력 변화 평가, 정적 내열 기준선 |
| 고온용 코팅 종합 평가 | ASTM D2485 | 고온 운용 코팅 평가 방법 프레임워크 |
| 세라믹 수냉 열충격 | ASTM C1525 | 첨단 세라믹 수냉법 열충격 저항 측정, 임계 ΔT 판단 기준 차용 가능 |
| 선팽창계수(금속) | GB/T 4339 / ASTM E228 | 압자법 CTE 측정, Δα 계산용 |
| 선팽창계수(TMA) | ASTM E831 / ISO 11359-2 | 열기계분석법, 코팅과 고분자 계통에 적합 |
| 선팽창계수(세라믹) | GB/T 16535 | 정밀 세라믹 압자법 |
| 열확산/열전도 | GB/T 22588 / ASTM E1461 | 플래시법 열확산계수 측정, k 산출하여 Bi 계산용 |
| 파단 인성(금속) | GB/T 4161 / ASTM E399 | 평면 변형 파단 인성 K_IC |
| 파단 인성(세라믹) | ASTM C1421 | 첨단 세라믹 파단 인성 측정 |
| 결합 강도(열분사) | GB/T 8642 / ASTM C633 | 코팅 인장 결합 강도, 계면 품질 핵심 지표 |
| 부착력(격자) | GB/T 9286 / ISO 2409 | 열전후 대비, 부착력 감쇠 평가 |
| 부착력(인장법) | GB/T 5210 / ISO 4624 | 정량 MPa 값, 격자법보다 더 민감 |
| 건조막 두께 | ISO 2808 / GB/T 13452.2 | 자성/와류 측후, 상하한 제어 |
| 표면 처리 등급 | ISO 8501-1 / GB/T 8923.1 | Sa 2½ 블라스팅 등급, 계면 성패 전제 |
사용 제안: 상기 표를 "재료 매개변수(CTE, k, K_IC)—계면 품질(결합 강도, 부착력, 표면 등급)—운용 검증(내열, 열순환, 산화)" 세 그룹으로 분류하여 기술 협약에 기재. 대다수 열충격 분쟁 근원은 양측이 "내온 600℃"라는 한 문장만 약정하고 ΔT, 냉각 매체, 순환 횟수, 폐기 형태를 약정하지 않은 데 있으며 — 이 네 항목이 실제로 검수 결과를 결정하는 변수입니다.
자주 묻는 질문
문: 열충격 저항과 내열 온도는 같은 것인가요?
답: 아닙니다. 내열 온도는 정적 지표(예: 600℃에서 장기 변형 없음), 열충격 저항은 동적 지표(고온에서 급랭을 몇 회 견디고 균열 안 생기는가). 실제 작업 조건은 대개 냉열 교대이므로 단일 내온 수치가 아닌 열순환 보고서를 봐야 합니다.
문: 왜 "급랭"이 "급열"보다 더 위험한가요?
답: 냉각/급랭 시 코팅은 기재 구속으로 인장 응력 받는데, 재료 인장 강도는 보통 압축 강도보다 낮아 인장 응력이 균열 유발 더 쉬움; 급열 시 코팅은 압축받아 상대적 균열 안 생김. 따라서 배기관 냉수 튀김, 소자 순간 차단이 가장 파손 쉬움.
문: 나노 입자는 어떻게 취성 세라믹을 균열 저항하게 하나요?
답: 균열 편향/브릿징(입자가 균열 우회 강제, 파단 에너지 소모), ZrO₂ 상변태 인성 향상으로 균열 폐쇄, 결정립 미세화로 인성 향상, 계면 미세 미끄럼으로 응력 완충. 핵심은 균일 분산과 적정량이며, 과량이나 응집은 오히려 결함 유발.
문: CTE 정합은 도대체 얼마나 중요한가요?
답: 결정적. 열응력 σ_th ≈ E·Δα·ΔT/(1−ν), CTE 차 Δα가 응력을 직선적으로 증폭. 강기재는 CTE가 11–13×10⁻⁶/K에 근접한 코팅 선택 또는 경사 전이층 추가해야 하며, 그렇지 않으면 반드시 균열. 선정 시 CTE 먼저 계산하고 다른 것 논의.
문: 실리콘 유기耐热 코팅은 몇 도까지 가능한가요?
답: 공개 자료에 따르면, 폴리실록산계耐热 코팅은 200–600℃에서 장기 작업 가능, 단기 더 높음; 600℃ 초과 시 유기 골격 분해되어 나노 세라믹 복합 또는 경사 열차폐 필요. 구체 상한은 제조사 TDS 기준.
문: 열충격 시험에 어떤 표준을 쓰나요?
답: 도료막 내열성은 GB/T 1735-2009 따름; CTE는 TMA류 방법(예: GB/T 7322 관련); 부착력 열전후는 GB/T 9286 격자 / GB/T 5210 인장법. 열순환 횟수는 대개 업계 절차나 고객 작업 조건 맞춤.
문: 나노 SiC는 열충격에서 무슨 역할을 하나요?
답: 나노 SiC는 고열전도로 코팅 온도장 균일화, 국부 ΔT 구배 저감시켜 간접 열응력 완화; 동시에 고경도 내마모. 단 SiC와 유기 모재 계면은 분산과 부착 보장 위해 개질 필요.
문: 후경화가 왜 중요한가요?
답: 실리콘 유기 코팅은 상온 경화 후 내부 가교 불충분한 경우 많고, 200℃ 전후 후경화로 완전 가교·열안정성과 부착력 향상시켜 열충격表现 크게 개선. 생략 시 열후 층간 분리·분화 쉬움.
문: 열충격 저항 코팅 시공 시 가장 밟기 쉬운 함정은?
답: 기재 처리 불충분(블라스팅 Sa 2½ 미실시)으로 부착력 저하, 열팽창 직후 층간 분리; 또는 전이층 없이 CTE 건너뛰어 열응력 집중 균열. 계면이 면층보다 성패 더 결정.
문: 어떤 작업 조건에서 일반耐热이 아닌 나노 열충격 저항을 골라야 하나요?
답: 잦은 급랭급열 — 간헐로, 냉수 튀김 배기관, 전력 소자 순간 차단, 야금 롤 냉열 교대. 안정 고온에 급변 적으면 일반 실리콘 유기가 더 경제적. "내온" 아닌 "순환 횟수"로 판단.
심층 읽기
- 내고온 도료(실리콘 유기): 200–600℃ 실리콘 유기耐热 계통의 선정과 후경화 기초 확립, 열충격 중온 방안 전제.
- 나노 내마모 경질 코팅: 경도/인성 트레이드오프에서 연장, 열충격과 마모에서의 "단단하되 부서지지 않음" 공통 인성 논리 이해.
- 나노 코팅 시공 공정: 블라스팅, 전이층부터 후경화까지, 열충격 저항 코팅의 재현 가능 시공과 품질 검사.
- 자동차 세라믹 나노 코팅 발수 메커니즘: 접촉각에서 내구성까지의 완전 해석
- 해양 환경 나노 방식 코팅: 고염수 분무 환경에서의 차폐, 희생 양극 보호 및 나노 효능 증대
- 나노 도료 개요: 나노 입자, 작용 메커니즘 및 정의 경계