서론: 천연가스 배관 — 코팅은 '부식 방지'뿐만 아니라 '가스 절약'도 도와야 한다
장거리 천연가스 파이프라인의 운영 비용 중 >>60%가 압축기 에너지 소비입니다(가스를 관 내벽 저항을 극복하며 흐르게 하는 동력). 관벽 표면 거칠기(Ra)가 5μm 감소할 때마다 가스 수송 저항은 약 5%-8% 감소하고, 압축기 에너지 소비는 3%-5% 감소합니다. 수천 킬로미터의 장거리 수송 파이프라인의 경우 매년 수백만 위안에서 수천만 위안의 에너지 비용을 절감할 수 있습니다. 무용제 액상 에폭시 내부 코팅(100%VS/단일 도장 DFT>65μm)은 강관 내벽 거칠기를 노출 강재의 Ra 30-60μm에서 <5μm로 낮추는 동시에 60-80°C 부식 환경에서의 장기 방식 보호를 제공합니다——감속 저항 및 방식 이중 기능을 겸비합니다.
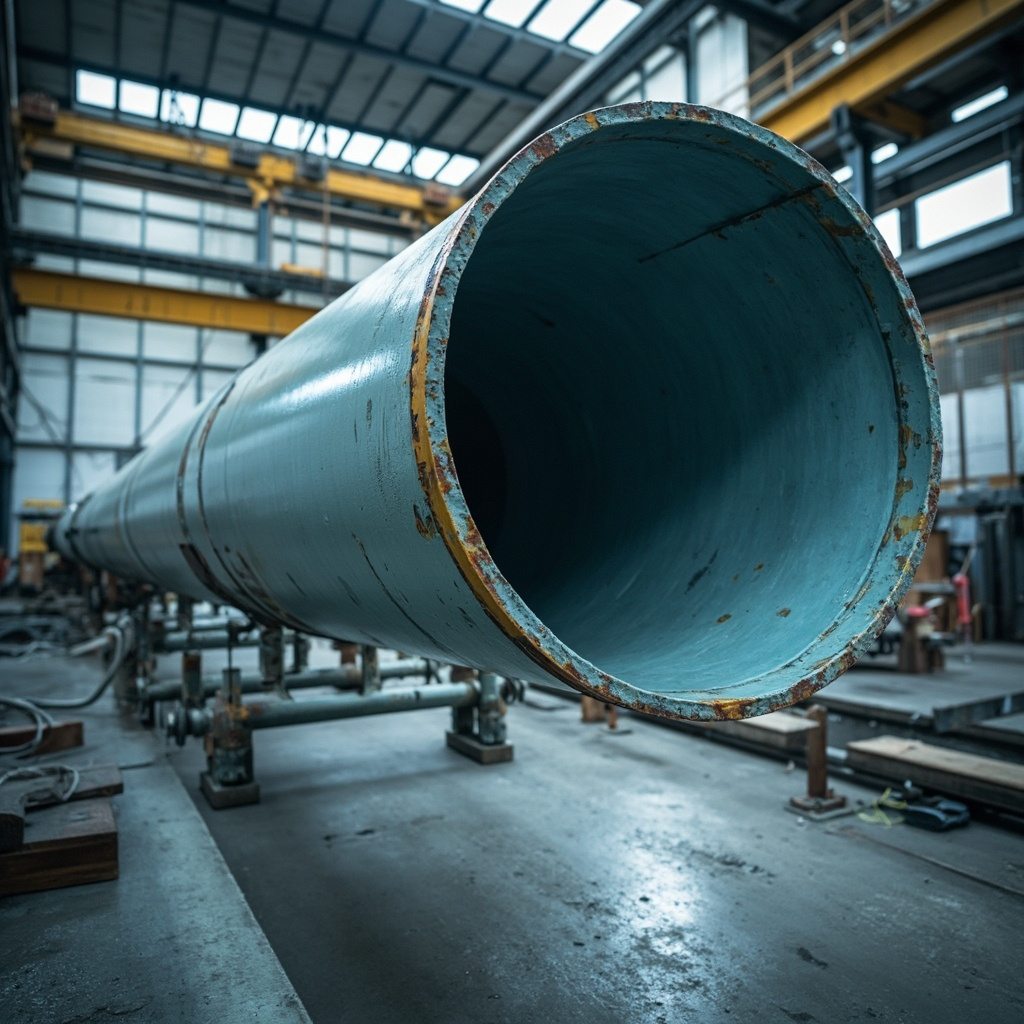
Ⅰ. 배관 내부 코팅의 주요 성능 지표 (API RP 5L2 기준)
| 성능 지표 | 표준 요구사항(API RP 5L2) | 전형적인 무용제 에폭시 실측값 | 시험 방법 |
|---|---|---|---|
| 건조 도막 두께(DFT) | >65μm(단일 도장) | 80-120μm | 건조 도막 두께 측정기(배관 내벽 전용) |
| 표면 거칠기(Ra) | <5μm(유동 저항 감소 요구) | 2-4μm | 촉침식 거칠기 측정기 |
| 부착력(인장법) | >5MPa | 8-15MPa | ISO 4624(dolly/20mm) |
| 핀홀 | 0(무핀홀) | 0 | 고전압 방전(1500V/65μm DFT) |
| 내염수분무성(ASTM B117) | >500h(크로스 컷) | >1500h | ASTM B117+ISO 4628 등급 평가 |
2. 기술 파라미터 비교 개요
| 기술 지표 | 표준 요구사항 | 우수 수준 | 검출 방법 |
|---|---|---|---|
| 부착력 | ≥3MPa | ≥5MPa | ISO 4624 인장법 |
| 내염수분무성 | ≥500h | ≥1000h | ASTM B117 |
| 내후성(QUV) | ≥1000h 광택 유지>50% | ≥3000h 광택 유지>80% | ISO 16474-3 |
| VOC 함량 | GB 기준 준수 | 제한값 대비 50% 이하 | GB/T 23985 |
| 시공 가능 범위 | 5-35°C | -10~40°C(광온역) | TDS 권장 조건 |

2. APCA 도장 공정
파이프라인 내부 코팅의 분사는 APCA(Airless Plural Component Application/2성분 고압 무기압) 공정을 채택한다——(1) 주도료와 경화제는 스프레이 건에 들어가기 전까지 분리된 상태를 유지하며——두 개의 독립된 가열 배관을 통해 건 전단부로 이송된다(각 배관 온도 50-60°C로 점도 저하); (2) 스프레이 건 혼합실에서 1:1(또는 처방 비율에 따라) 순간 혼합된다; (3) 회전 분사 노즐(Rotary Spray Nozzle)이 3000-8000rpm으로 자전하며——파이프 내벽에 균일하게 도포된다; (4) 분사기는 파이프 축 방향으로 0.3-1m/s 속도로 일정하게 전진한다. Ø500-1420mm 대구경 파이프의 경우, 크롤러식 파이프 분사 로봇(Crawler)을 사용한다——로봇에 조명+카메라+분사기가 내장되어 있으며——작업자가 파이프 입구 외부에서 원격 조종한다.
파이프 내부 코팅의 도장은 반드시 관 공장의 제관 라인에서 완료되어야 한다(공장 프리캐스트) — 현장(야외)에서 이미 용접된 파이프는 내부 코팅이 거의 불가능하다. 따라서 파이프의 용접부 구역(Field Joint)은 내부 코팅의 "천창"이 되어 내부 코팅의 보호를 받을 수 없다 — 외부 코팅과 희생 양극 보호로 보상해야 한다.
기술 심화: 공정 파라미터의 체계적 최적화 방법(DOE 실험 계획법)
도료 생산 공정 최적화는 '시행착오법'에 의존해서는 안 되며, DOE 실험 설계의 과학적 방법을 채택해야 합니다. 분산 공정 예를 들어보면 — 품질에 영향을 미치는 요인(선속도/시간/충전율/온도) 4요인 각 3수준 — 전체 인자 실험은 81회 필요 — DOE는 직교 실험 L9(9회) 또는 반응표면법(27회)을 사용해 실험 횟수를 대폭 줄이면서 — 동시에 각 요인의 주효과와 교호작용을 얻을 수 있습니다. 예를 들어 '선속도×시간의 교호작용이 유의함'을 발견해 — 고선속도+단시간과 저선속도+장시간이 동일한 분산 효과를 낼 수 있음 — 단 전자가 20% 이상 에너지를 절약합니다.
DOE 분석에서 P값의 해석——P95% 신뢰도)함을 의미한다. DOE의 최종 출력은 일련의 예측 모델(다항 회귀 방정식)이다——선속도/시간/온도 입력 → 입도/점도/광택 예측——배합 엔지니어에게 ”디지털 배합 최적화” 도구를 제공한다.
업계 관행: '노장의 감(손맛)'에서 '파라미터 표준화'로
도료 업계의 보편적인 과제——경험이 풍부한 숙련공이 은퇴하면서 '손맛'(교반 저항/그라인드 게이지 도포/습막 광택 육안 확인)을전달——신입 사원은 복제할 수 없다. '손맛'을 정량화 가능한 표준 파라미터로 전환한다 (1)교반 저항→점도계 수치; (2)그라인드 게이지 도포→그라인드 게이지 수치(μm); (3)습막 광택→광택계(GU 값). 각 공정의 '표준 파라미터 카드'를 설비 옆에 부착——신입 사원은 '감'이 아닌 '카드'에 따라 조작한다. '파라미터 표준화'는 도료 공장이 '작업장'에서 '공장'으로 나아가는 핵심 단계이다.
자주 묻는 질문 (FAQ)
Q1: 파이프라인 내부 코팅의 유동 저항 감소 및 에너지 절감 효과는 어떻게 정량화하나요?”파이프라인 효율 계수(Efficiency Factor)” EF=실제 수송 가스량/(이론적 매끄러운 파이프 수송 가스량)×100%를 통해 정량화합니다. 내부 코팅이 없는 노출 강관은 EF≈92%-95%, 내부 코팅 후에는 EF≈98%-100%입니다. EF가 1% 향상될 때마다——길이 1000km/직경 1000mm의 가스 수송 파이프라인 기준——연간 압축기 에너지 소비를 약 200-500만 위안 절감할 수 있습니다.
Q2: 무용제 에폭시가 배관 내부 분사 시 왜 가열이 필요한가?무용제 에폭시는 상온 점도가 >5000mPa·s로 — 안개 분사(무화)가 불가능합니다. 50-60°C로 가열 시 점도가 <1000mPa·s로 낮아져 — 무화가 가능해집니다. 그러나 가열은 Pot Life를 단축시킵니다 — 50°C에서 Pot Life는 단 20-40분일 수 있으며 상온 2-4시간 대비 — APCA 인라인 혼합 시스템 사용 필요(혼합 후 즉시 분사/사전 혼합 안 함).
Q3: APCA 혼합비 편차(예: 1:0.9 또는 1:1.1)가 도막 성능에 미치는 영향?심각함! 주제/경화제 비율 편차가 5% 초과할 경우——NCO/OH 비율 불균형——>10% 편차 시 도막 경화 불완전(경도↓/내화학성↓) 또는 과경화(취약 파열). APCA 시스템의 계량 펌프는 매일 교정이 필요함——1분간 두 성분의 실제 토출 중량을 저울로 측정하여 비율 정확성을 검증할 것.
Q4: 파이프 내부 도장의 품질 검사는 어떻게 수행되나요?(1) 크롤러형 파이프 검사 로봇(Crawler/DFT 탐촉자+핀홀 검출 전극+카메라 포함)이 파이프 내벽을 0.2-0.5m/s 속도로 자동 주행하며 DFT 및 핀홀을 측정—파이프 전체 길이의 99% 이상 구역이 합격 기준에 부합함;(2)DFT는 10m마다 한 번씩 측정함;(3)핀홀은 전체 길이 100% 검출함. 내부 도장의 품질 검사 자동화 수준은 외부 코팅보다 높음(외부 코팅은 수동 점검이 필요함—대관은 사람이 직접 들어가 점검 가능/소관은 로봇에 의존).
Q5: 배관의 용접부(Field Joint) 내부 코팅을 도포할 수 없을 경우 어떻게 해야 합니까?용접부 구역은 약 200-300mm 폭으로 내부 코팅 보호가 없으며, 이 부분의 배관 내벽이 노출됩니다. 두 가지 보상 전략: (1) 내식성 합금(CRA/스테인리스강 316L)으로 제조된 용접부 관부(기계 복합관) 사용 — 비용이 높음; (2) 용접부 외부 코팅 + 음극 보호(CP) 병행 — CP 전류가 배관 내벽의 용접부에서도 음극 보호 효과를 발생시킴 — 이는 장거리 수송 배관의 표준 방안입니다.
Q6: 내부 코팅 파이프의 "파이프 청소"(Pigging)가 내부 코팅에 손상을 주나요?약간의 손상은 있으나 수용 가능합니다. 피그(Pig)의 강선 브러시와 우레탄 와이퍼가 내부 코팅에 장기적으로 마찰하면 코팅 두께가 서서히 감소합니다(청소 100회당 약 1~3μm 감소). 파이프의 청소 빈도(연 1~4회/관 내 불순물 침전 속도에 따름)가 코팅 수명에 미치는 누적 영향은 설계 코팅 두께 시 마모 여유량을 확보해야 합니다.
Q7: 고압 천연가스 배관의 코팅 내압 요구사항? 코팅 자체는 압력을 견딜 필요가 없으며(강관이 압력을 견딤), 다만 코팅이 배관의 급속 감압(Rapid Gas Decompression) 시 코팅 미세 기공을 통해 가스가 빠져나오며 팽창하여 기포가 발생하지 않아야 합니다(RGD 블리스터링) — 이것이 액체 배관 코팅과 구별되는 천연가스 내부 코팅의 핵심 시험 항목입니다(ISO 23936-2/NORSOK M-710). 무용제 에폭시의 높은 가교 밀도는 RGD 저항성에 유리합니다.
Q8: 내부 코팅의 "광택"에 기능적 의미가 있습니까?있습니다. 높은 광택(>85GU/60°)의 내부 코팅 표면은 더 매끄럽습니다 → 가스와 관벽 사이의 마찰 계수가 더 낮습니다 → 항력 감소 효과가 더 좋습니다. 내부 코팅의 초기 광택과 사용 후 광택 유지율은 항력 감소 지속성을 측정하는 간접 지표입니다.
Q9: 배관 내부 코팅과 배관 외부 코팅(3PE/FBE)의 배합상 본질적인 차이점은?내부 코팅(액상 에폭시)——저점도(50-60°C 가열)/시공 방법은 분사 도장——마찰 저감(표면 평활성) 및 가스 중 미량 H₂S/CO₂ 산성 부식에 대한 내성에 중점. 외부 코팅(3PE/FBE/분말)——고체상/시공 방법은 압출 성형 또는 분말 융착——기계적 충격 내성(되메움 흙돌) 및 토양/지하수 부식에 대한 내성에 중점. 내외부 코팅의 성능 요구 사항 차이가 매우 큼——배합은 상호 교체 불가.
Q10: 수소 파이프라인(Hydrogen Pipeline)의 코팅 특수 요구사항?수소는 가장 작은 분자로서——투과성과 RGD 위험이 천연가스보다 훨씬 높습니다. 수소 파이프라인 내부 코팅은 ISO 23936-2의 RGD 시험(수소 분위기/100bar→급속 감압/10회 사이클/블리스터 없음) 기준을 통과해야 하며, 무용제 에폭시는 수소 RGD 하에서의 블리스터 발생 경향이 천연가스보다 현저히 높습니다——배합 업그레이드가 필요합니다(더 높은 가교 밀도 + 더 낮은 기공률).
관련 읽을거리
요약
무용제 액상 에폭시 파이프 내부 코팅(API RP 5L2/DFT>65μm/Ra<5μm)은 유동 저항 감소(압축기 에너지 소비 3%~5% 절감)와 부식 방지(20년 이상)라는 이중 기능을 갖추고 있습니다. APCA 2액형 가열 무에어 분무 도장 공정은 파이프 내부 도장의 핵심 기술입니다. 파이프 내부 도장은 반드시 제관 공장에서 완료되어야 하며, 현장 용접부는 보수 도장이 불가능합니다. 커신 신소재는 파이프 고객에게 파이프 내외부 코팅 제품 전체 라인업과 APCA 분무 도장 기술 지원을 제공합니다.