“Três partes de tinta, sete partes de aplicação” revela-se mais extremo nos revestimentos à base de água do que nos à base de solvente. A sensibilidade do sistema aquoso à limpeza da superfície, temperatura e humidade ambientais e janela de formação de filme excede em muito o tradicional à base de solvente — um mesmo revestimento aquoso qualificado, sob temperatura, humidade e substrato normativos, produz um filme de alta lustro, plano e durável; sob aplicação rudimentar, apresenta branqueamento, retração, descamação e oxidação ao terceiro mês. Para transformar o ”potencial de desempenho” da tinta aquosa em ”qualidade em campo”, é imperativo estabelecer uma disciplina de aplicação mais rigorosa do que a dos sistemas base óleo.
Kexin New Materials (kexinMaterials) resumiu, em múltiplos projetos de conversão aquosa, o método de quatro passos ”substrato—ambiente—processo—cura”; este artigo, combinando normas como GB 50212-2014 «Norma de construção para proteção anticorrosiva de edifícios», ISO 12944-4 (execução de pintura), GB/T 8923.1 (tratamento de superfície), detalha os pontos-chave da aplicação aquosa.
I. Tratamento de superfície: a primeira barreira de sucesso ou fracasso
Seja aquoso ou base óleo, a aderência começa no substrato. O sistema aquoso é mais sensível à limpeza (a água como meio facilmente ”arrasta” sujidade para a interface), pelo que o tratamento não pode ser omitido.
1.1 Estrutura de aço
Conforme GB/T 8923.1 (correspondente a ISO 8501-1), jatear para Sa 2½ (limpeza por jateamento completa, sem óleo, cascas de óxido ou ferrugem visíveis, restando apenas manchas ligeiras), com rugosidade Ry 40–70 µm para favorecer a ancoragem mecânica. Onde não é possível jatear, usar ferramenta motorizada para St 2/St 3. Deve-se remover sais solúveis (ex.: cloretos, teste por ISO 8502-6); resíduos salinos destroem a aderência da tinta aquosa e causam bolhas por osmose.
1.2 Madeira
Lixar para remover pêlos da madeira (processo de despelar), remover poeira, desengordurar, controlar teor de humidade (mobiliário/madeira comum 8%–12%), evitar eriçamento (ver formação de filme de revestimento aquoso para madeira).
1.3 Betão/pavimento
Resistência ≥ C25, teor de humidade ≤ 8% (método de película/umedímetro), lixar ou granalhar para remover leite de cimento e abrir rugosidade, tratar fissuras e juntas de dilatação especificamente (ver pavimento epóxi aquoso).
1.4 Tinta antiga/ferrugem
Avaliar compatibilidade da tinta antiga; para ferrugem, conforme condição, escolher jateamento ou conversão/estabilização aquosa de ferrugem (ver anticorrosivo aquoso).
II. Janela ambiental: temperatura, humidade e ponto de orvalho
A aplicação aquosa exige controlo rigoroso de três itens:
- Temperatura: a maioria das emulsões requer ≥ 5–10℃ e acima do MFFT (temperatura mínima de formação de filme após aditivos). Abaixo, as partículas não fundem, branqueiam e descascam. Máximo comum ≤ 35–40℃ (secagem superficial muito rápida, pulverização seca, mau nivelamento).
- Humidade relativa (RH): recomenda-se ≤ 75%–85%. Humidade alta dificulta evaporação, atrasa fusão, causa escorrimento e branqueamento, e flash-rust em metal. Medir com termohigrómetro antes de pintar.
- Ponto de orvalho: a temperatura do substrato deve ser mais de 3℃ acima do ponto de orvalho; caso contrário, condensação superficial, película de água causa branqueamento e colapso de aderência. Calcular por tabela/fórmula (ex.: fórmula Magnus), não por intuição.
Meios de controlo: aquecimento de oficina, desumidificador, ventilação (moderada, excesso causa película), evitar início de manhã com humidade alta e exterior chuvoso.
III. Modos e equipamentos de pintura
- Pulverização pneumática: boa atomização e aspeto, mas muito overspray, baixa eficiência de transferência (VOC real alto), usar HVLP para reduzir overspray.
- Pulverização isenta de ar (Airless): eficiente, adequada a grandes áreas e alta viscosidade (pavimentos, anticorrosivo), eficiência de transferência razoável; controlar pressão e bico, evitar pulverização seca e espessura irregular.
- Pulverização mista (Air-mix): equilibra eficiência e aspeto, corrente na indústria.
- Rolo/pincel: pequenas áreas, reparação, madeira, mas introduz bolhas e marcas; usar antiespuma e nivelador.
- Pulverização bicomponente (pistola 2K): epóxi/PU aquoso misturado in loco, medir com precisão, tubagens fáceis de limpar (limpeza aquosa é vantagem).
Limpeza de equipamento: água para aquoso (com pouco solvente para resíduo de amina/PU), muito melhor que diluente em óleo, vantagem de segurança e custo.
IV. Gestão de espessura e número de demãos
Espessura é o parâmetro mais facilmente descontrolado na aplicação aquosa. Sistema aquoso não deve ser muito espesso por demão (escorrimento, secagem lenta, superfície seca interior não), exigindo múltiplas demãos finas até DFT projetado.
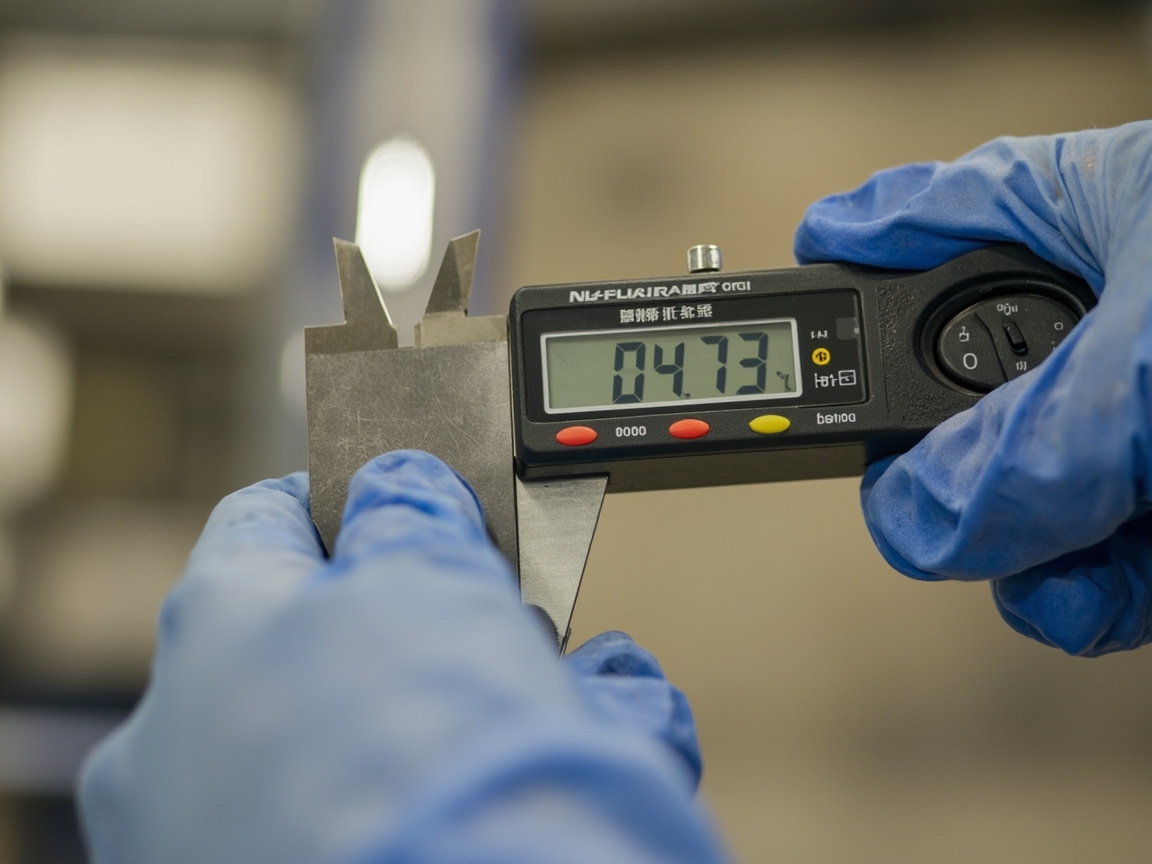
- Conversão húmido→seco: DFT = WFT × sólidos em volume. Ex.: 50% sólidos, alvo DFT 60 µm, WFT necessário 120 µm. Usar pente de filme húmido (WFT gauge) no momento.
- Espessura total por sistema: ISO 12944, C3 ~200 µm, C4 ~240 µm, C5 ~280–320 µm DFT total, por primário+intermédio+acabamento.
- Uniformidade: espessura irregular causa resistência local insuficiente e diferença de cor. Airless com velocidade constante, sobreposição 50%, evitar falhas e escorrimento.
- Medição: após cura, medidor magnético/por correntes de Foucault (GB/T 4956 = ISO 2178) para filme seco, avaliar por GB/T 13452.2.
V. Mistura bicomponente e tempo de utilização
Epóxi aquoso, PU aquoso bicomponente misturam-se in loco:
- Dosagem: por NCO/OH ou equivalente epóxi/amina, razão volume/massa exata (copo/balança), nunca por feeling.
- Mistura: uma direção, 2–3 min constantes; epóxi bicomponente agitar continuamente para evitar sedimento de zinco/carga.
- Indução: alguns sistemas precisam curta indução antes de aplicar.
- Tempo de utilização (Pot Life): reação inicia na mistura, usar dentro do prazo (1–4 h, conforme temperatura e endurecedor), passado gela e perde-se.
- Limpeza: enxaguar equipamento com água imediatamente, evitar obstrução por cura.
VI. Diluição e viscosidade
Tinta aquosa dilui-se com água desionizada (pouco); excesso destrói filme, reduz espessura, causa escorrimento e retração. Diluição comum ≤ 5%–10%, ajustar por método (spray mais líquido, rolo/pincel mais espesso). Viscosidade por copo de fluxo (DIN 4 @20℃ ou Ford Cup), temperatura uniforme para comparar. Nunca água suja ou dura (Ca²⁺/Mg²⁺ causam quebra de emulsão).
VII. Compatibilidade e intervalo entre camadas
- Mesma família: primário aquoso→intermédio aquoso→acabamento aquoso é mais estável, boa aderência e compatibilidade.
- Primário aquoso + acabamento solvente: confirmar compatibilidade e intervalo (aquoso não seco ao cobrir solvente causa craquelar e enrugamento).
- Lixar entre camadas: antes de intermédio/acabamento, lixar levemente para ancoragem mecânica, remover grânulos e escorrimentos.
- Intervalo: conforme TDS mínimo/máximo de repintura (mínimo evita craquelar, máximo evita má aderência), temperatura afeta intervalo.
VIII. Tabela de defeitos e resolução
| Defeito | Causa principal | Solução |
|---|---|---|
| Branqueamento/descamação | Baixa temperatura/humidade alta/aditivo insuficiente | Controlar temp./humidade, adicionar auxiliar de filme |
| Flash-rust (metal) | Água induz picadas | Inibidor de flash-rust, limpeza, controlo ambiental |
| Retração/canto retraído | Substrato contaminado/má molhabilidade | Limpeza, adicionar molhante |
| Escorrimento | Espessura alta/humidade alta | Reduzir espessura, controlar humidade, engrossar |
| Pinholes/bolhas | Bolhas não eliminadas/poros no substrato | Antiespuma forte, selar substrato, espalhar lento |
| Descamação | Mau substrato/humidade alta/primário fraco | Retratar substrato, reforçar primário |
| Casca de laranja | Viscosidade alta/pressão baixa/temp. alta | Ajustar viscosidade, melhor atomização, arrefecer |
| Diferença de cor/flutuação | Dispersão instável/lote diferente | Mesmo lote, agitar bem |
IX. Segurança e ambiente na aplicação
Embora aquoso seja não inflamável e baixo odor, ainda: ① boa ventilação (mesmo baixo VOC, grande volume exige renovação); ② componente isocianato bicomponente ainda sensibiliza, proteger (luvas, máscara/respirador, sobretudo PU); ③ resíduos de tinta e baldes conforme gestão de perigosos de revestimento aquoso (menor que solvente, mas cumprir); ④ proteção individual (óculos, luvas, fato). Vantagem de segurança é não inflamável e baixa irritação, mas proteção química não se omite.
Kexin New Materials (kexinMaterials) entrega com ”cartão de processo”: padrão de substrato, janela temp./humidade, razão, viscosidade, espessura, intervalo, cura, transformando ”feeling do mestre” em ”dados reproduzíveis”, chave para sucesso à primeira em conversão aquosa. Sobre cura, ver secagem e cura de tinta aquosa.
X. Aceitação e cura
- Imediato: espessura húmida, aspeto (sem escorrimento/casca), registo ambiental.
- Pós-cura: espessura seca (GB/T 4956/13452.2), aderência (GB/T 9286 grade / GB/T 5210 pull-off), brilho (GB/T 9754), dureza (GB/T 6739), resistência (névoa salina GB/T 1771, líquidos GB/T 9274).
- Período de cura: tinta aquosa atinge resistência total em 7–14 dias, sem carga, imersão ou polimento, conforme cartão.
XI. Sugestões de aplicação à seleção
Ao avaliar solução aquosa, colocar ”viabilidade de aplicação” ao lado de ”desempenho”: ① campo consegue controlar temp./humidade? ② equipamento de tratamento existe? ③ bicomponente dosável com precisão? ④ período de cura garantido? Se campo fraco, priorizar sistema tolerante (ex.: alquídico modificado aquoso, acrílico de janela ampla), não perseguir desempenho e falhar.
Kexin New Materials (kexinMaterials) sugere: conversão aquosa é projeto ”produto+processo+ambiente”; trocar só tinta sem processo tem falha altíssima. Ver seleção de revestimento aquoso vs óleo para decisão global.
XI. Detalhes normalizados do tratamento de superfície
Tratamento de superfície é a primeira barreira, deve ser normalizado. Aço conforme GB/T 8923.1 (ISO 8501-1): Sa 1 leve, Sa 2 completa, Sa 2½ muito completa (sem óleo/óxido/ferrugem visíveis, só manchas leves), Sa 3 branco. Aquoso mais sensível, anticorrosivo pesado pelo menos Sa 2½, rugosidade Ry 40–70 µm. Desengorduramento com solvente ou alcalino e água; sais solúveis por ISO 8502-6 (Bresle) medir cloretos, excedente exigir água pressão ou vácuo; resíduo causa bolha osmótica e perda de aderência. Madeira lixar, desengordurar, humidade 8%–12%; betão ≥ C25, humidade ≤ 8%, lixar. Escrever ”limpeza+rugosidade+dessalga” no cartão é base da aderência aquosa.
XII. Gestão de campo de temperatura, humidade e ponto de orvalho
Janela ambiental quantificada: temperatura ≥ 5–10℃ e acima da temperatura real de filme; humidade ≤ 75%–85%; substrato 3℃ acima do ponto de orvalho. Ponto de orvalho por Magnus ou medidor, não feeling. Humidade >85% quase não evapora, secagem muito lenta, escorrimento, branqueamento, flash-rust; baixa <MFFT partículas não fundem e descascam. Controlar: aquecer, desumidificar, ventilar moderado (excesso película), evitar manhã/chuva. Exterior em período seco ou barraca. Kexin New Materials (kexinMaterials) enfatiza ”medir ambiente antes de abrir”, tornando temp./humidade/orvalho condição de início.
XIII. Espessura, demãos e medição na prática
Aquoso não espesso por demão, várias finas até DFT. Húmido→seco: DFT = WFT × sólidos volume. Ex.: 50% sólidos, alvo 60 µm, WFT 120 µm, pente húmido no momento. Total ISO 12944: C3 ~200, C4 ~240, C5 ~280–320 µm, por primário+intermédio+acabamento. Airless velocidade constante, sobreposição 50%, evitar falhas; irregular causa resistência local e cor. Após cura, medidor magnético/correntes (GB/T 4956 = ISO 2178) e GB/T 13452.2. Escrever ”controlo húmido+amostra seca” na operação é chave.
XIV. Aplicação bicomponente e limpeza de equipamento
Epóxi aquoso, PU bicomponente misturam in loco: por equivalente razão volume/massa exata, uma direção 2–3 min, epóxi agitar contínuo; alguns precisam indução; reação inicia, usar em pot life (1–4 h), passado gela; enxaguar com água após. Água limpa (pouco solvente amina/PU) muito melhor que diluente, vantagem. Mas PU (HDI) sensibiliza, proteger na limpeza. Causas de falha por estatística: substrato (maior), temp./orvalho, espessura, razão errada, cura falta — ”falta de disciplina”; cartão + ambiente resolve a maioria.
XIV. Monitorização ambiental na aplicação de revestimento aquoso
Exigência ambiental de aplicação aquosa deve ser quantificada por instrumento, não por feeling. Temperatura: maioria emulsões não abaixo de cinco a dez graus Celsius e acima da temperatura real de filme; abaixo, partículas não fundem, filme descontínuo, branqueia e descama. Humidade relativa recomendada não acima de setenta e cinco a oitenta e cinco por cento; acima, água não evapora, fusão atrasa, escorrimento e branqueamento, e flash-rust em metal. Ponto de orvalho é o mais negligenciado: substrato deve ser mais de três graus Celsius acima do ponto de orvalho, senão condensação, película de água branqueia e destrói aderência. Ponto de orvalho por tabela ou medidor. Controlo: aquecer, desumidificar, ventilar moderado e evitar manhã/chuva. Norma enfatiza medir antes de abrir, tornando temp./humidade/orvalho condição de início, reduzindo retrabalho.
XV. Controlo integrado de espessura, demãos e medição
Sistema aquoso não demão espessa, várias finas até DFT. Conversão: DFT = WFT × sólidos volume. Ex.: cinquenta por cento, alvo sessenta micrómetros, WFT cento e vinte, pente húmido no momento. Total ISO 12944: C3 ~200, C4 ~240, C5 ~280–320 µm, por primário, intermédio, acabamento. Airless velocidade constante, sobreposição metade, evitar falhas; irregular causa resistência local e cor. Após cura, medidor magnético/correntes amostra seca, GB/T 13452.2. Escrever controlo húmido e amostra seca na operação é chave.
XVI. Aplicação bicomponente, limpeza e segurança
Epóxi aquoso, PU aquoso bicomponente misturam in loco: por equivalente razão volume/massa exata, uma direção, epóxi agitar contínuo anti-sedimento; reação inicia, usar em pot life, passado gela; água após para não curar. Água limpa muito melhor que diluente, vantagem. Mas PU endurecedor sensibiliza, proteger na limpeza. Segurança: mesmo baixo VOC, não inflamável, baixo odor, ventilar, luvas, óculos, fato; resíduos conforme perigosos de aquoso. Escrever dosagem, limpeza e segurança no guia é base do sucesso à primeira.
XVII. Consulta rápida e resolução de defeitos comuns na aplicação aquosa
Organize as doenças de alta frequência em aplicação à base de água numa tabela de consulta rápida de experiências. Branqueamento ou desintegração em pó, na maioria das vezes por a temperatura estar abaixo da temperatura mínima de formação de filme ou insuficiência de auxiliar de formação de filme, a solução é adicionar auxiliar de formação de filme, elevar a temperatura, controlar a humidade. Ferrugem instantânea é comum em metal, é corrosão pontual de interface induzida pela água, a solução é adicionar inibidor de ferrugem instantânea, limpar a base, controlar o ambiente. Crateras ou retração de bordas, na maioria das vezes por contaminação do substrato ou má molhabilidade, a solução é limpar, adicionar agente molhante. Escorrimento, na maioria das vezes por espessura de filme excessiva ou secagem lenta em alta humidade, a solução é afinar, controlar humidade, engrossar. Poros ou bolhas, na maioria das vezes por bolhas não eliminadas ou poros no substrato, a solução é reforçar a desespumação, selar o substrato, evacuar ar lentamente com rodo. Descolamento, na maioria das vezes por baixa resistência do substrato, presença de óleo, alta humidade ou primário insuficiente, a solução é refazer o substrato e a selagem com primário. Casca de laranja, na maioria das vezes por viscosidade alta, pressão baixa, temperatura alta, a solução é ajustar viscosidade, melhorar atomização, baixar temperatura. Diferença de cor ou flutuação de cor, na maioria das vezes por dispersão instável ou diferença de lote, a solução é unificar lote, agitar bem. Estas doenças têm origem em mais de noventa por cento na base, ambiente ou disciplina de processo, e não no próprio revestimento, portanto escrever o tratamento de superfície, temperatura/humidade/ponto de orvalho, espessura de filme e cura no cartão de processo, é o núcleo do sucesso à primeira na aplicação à base de água.
Dezoito, Mecanismo eletroquímico da ferrugem instantânea e rota de inibição em engenharia
A ferrugem instantânea é uma doença de interface específica da pintura metálica à base de água, merecendo explicação aprofundada do mecanismo. Quando a tinta à base de água é aplicada na superfície de aço, a água no filme húmido constitui um canal eletrolítico contínuo antes do filme se fechar: o ferro sofre oxidação e dissolução em microzonas anódicas locais, gerando iões ferroso; o oxigénio dissolvido é reduzido nas microzonas catódicas gerando iões hidroxilo, ambos encontram-se no filme húmido e oxidam-se ainda mais, gerando óxido de ferro hidratado avermelhado, que em minutos a horas transparece à superfície do filme, formando manchas de ferrugem pontuais ou nebulosas. Os fatores impulsionadores deste processo são três: primeiro, sais solúveis residuais na base (especialmente iões cloreto) aumentam muito a condutividade do eletrólito e destroem a passivação; segundo, alta humidade e baixa temperatura prolongam o tempo aberto do filme húmido, dando janela à reação eletroquímica; terceiro, superfície de ferro ativo recém-exposta após lixar. Portanto a inibição de ferrugem instantânea em engenharia é um combinado: primeiro, desalinização da base conforme norma (detecção de cloretos por método Bresle ISO 8502-6), enfraquecendo a fonte do eletrólito; segundo, inibidor de ferrugem instantânea integrado na formulação, que forma filme rápido passivando ou complexando iões ferroso na superfície de ferro para cortar a cadeia de reação, tipo químico e dosagem conforme instruções do produto e ensaio de compatibilidade; terceiro, no ambiente baixar humidade e elevar temperatura para encurtar o tempo aberto do filme húmido. Falta qualquer um dos três, a ferrugem instantânea pode recorrer em estação chuvosa ou inverno com alta humidade. Peças com ferrugem instantânea ligeira já aparecida, devem avaliar se a mancha penetrou o primário: se só cor superficial flutuante, lixar e retocar; se o ponto de ferrugem cresce da base, deve refazer remoção de ferrugem local, não cobrir diretamente com acabamento.
Dezanove, Janela de construção sazonal e comparação de soluções
As diferenças de organização de construção nas estações são enormes, a tabela abaixo serve de referência para planeamento:
| Condição sazonal | Risco principal | Medida de processo | Meio ambiente |
|---|---|---|---|
| Verão quente (30–40℃) | Secagem superficial rápida, pulverização seca, casca de laranja | Baixar viscosidade, melhorar atomização, evitar meio-dia | Sombrar, construir em horários alternados manhã/noite |
| Estacao chuvosa alta humidade (RH>85%) | Secagem muito lenta, ferrugem instantânea, branqueamento | Prolongar intervalo entre camadas, adicionar inibidor | Desumidificador, suspender exterior |
| Inverno baixa temperatura (<10℃) | Abaixo da temperatura de formação de filme, desintegração em pó | Selecionar tipo de baixa temperatura, camada fina | Aquecer oficina acima de 10℃ |
| Primavera/outono adequado (15–25℃) | Orvalho de manhã/noite | Iniciar após secar orvalho da manhã | Medir temperatura de base e ponto de orvalho |
Construção em inverno deve especial atenção: aquecer não pode ser só ar, peças de aço espessas têm grande capacidade térmica, temperatura da base fica atrás da temperatura do ar por horas, antes de iniciar medir temperatura do corpo do aço e não a oficina; após parar aquecimento à noite se temperatura cai abaixo do limite, filme aplicado na segunda metade do dia pode branquear e ser descartado. Estação chuvosa recomenda concentrar pulverização em oficina com desumidificação, exterior só instalação e retoque.
Vinte, Cartão de processo de construção e lista de permissão de início
Fixar a disciplina de construção em documento é ferramenta central da gestão de projeto de conversão à base de água. Um cartão de processo à base de água qualificado contém pelo menos dez itens: nível de tratamento de base e método de detecção (ex. Sa 2½ por comparação visual GB/T 8923.1), limite de sais solúveis e número de pontos de medição, janela ambiental de início (temperatura, humidade, diferença de ponto de orvalho três limiares), lote e proporção do produto, maturação e tempo de utilização, limite de diluição e valor de controle de viscosidade (modelo de copo de fluxo e temperatura), alvo de filme húmido por demão e filme seco total, intervalo mínimo e máximo entre camadas, período de cura e proibições, itens de inspeção e critérios (espessura por GB/T 13452.2, aderência por GB/T 9286 ou GB/T 5210). Mecanismo de permissão de início pode copiar ideia de permissão de fogo: chefe de equipa mede e regista diariamente três itens ambientais, qualquer um fora da janela paralisa, registo entra em documentação de entrega. Por quadro de aceitação GB 50212-2014, registos de processo completos reduzem muito disputas. Kexin New Materials (kexinMaterials) verificou em vários projetos: após cartão de processo e permissão, taxa de retrabalho caiu, sucesso à primeira da primeira demão à base de água subiu, este custo de gestão é muito menor que perda de um retrabalho.
Vinte e um, Caso típico: organização de construção de conversão óleo-água em oficina de estrutura de aço
Tomando pintura à base de água de nova oficina de estrutura de aço de vinte mil m², vê-se como os pontos caem na prática. Componentes na fábrica receberam jateamento a Sa 2½ e primário em oficina, local só retoque de soldas e acabamento. Organização em quatro passos: primeiro, reinspeção à entrada, lixar com ferramenta motorizada pontos de transporte e soldas a St 3, e por ISO 8502-6 medir sais solúveis em redor de soldas; segundo, acesso ambiental, dois desumidificadores industriais e registador de temp/humidade/ponto de orvalho, parar se humidade relativa >85% ou diferença base-orvalho <3℃; terceiro, controle de espessura, pulverização airless de intermédia e acabamento uma demão cada, equipa mede filme húmido meia hora com pente, após cura por GB/T 13452.2 mede filme seco por zona; quarto, inspeção de entrega, aderência por GB/T 5210 método de arranque, aparência por contrato. Projeto cruzou estação chuvosa, com disciplina de paragem e janela de desumidificação, sem branqueamento ou ferrugem em lote, aceite à primeira. Resumo: sucesso à base de água decide-se antes do início — base, ambiente, medição controlados, problemas locais são só retoque pequeno. Ainda, projeto passou registos diários, lote e espessura para arquivo eletrónico com documentação, dono na manutenção futura acede a dados originais evitando pintura de retoque incompatível, dividendo a longo prazo da gestão fina.
Perguntas frequentes
P:Por que aplicação à base de água é mais sensível a temperatura/humidade que óleo?
R:
Água evapora dependendo de temperatura e humidade, e como meio leva sujidade à interface, induz ferrugem em metal. Baixa temperatura e alta humidade dificultam evaporação, partículas não fundem (abaixo MFFT), causando branqueamento e pó. Óleo evapora solvente rápido, menos afetado por humidade. Logo água exige controlo rigoroso.
P:O que é ponto de orvalho, por que base deve ser >3℃?
R:
Ponto de orvalho é temperatura de saturação onde ar condensa. Se base ≤ orvalho, superfície condensa água, filme à base de água sofre branqueamento e perda de aderência. Exige base >3℃ acima, medir com termo-higrómetro/ponto de orvalho, não adivinhar.
P:Que nível de tratamento de superfície para tinta à base de água?
R:
Estrutura de aço por GB/T 8923.1 (ISO 8501-1) jateamento Sa 2½, ou ferramenta motorizada St 2/St 3; remover óleo e sais solúveis (cloretos, ISO 8502-6). Sal residual causa bolha osmótica, destrói aderência, sistema à base de água exige limpeza.
P:Por que não aplicar tinta à base de água muito espessa de uma vez?
R:
Camada espessa tem caminho longo de evaporação, superfície seca e interior não (secagem de casca), escorre por gravidade e trinca por tensão. Água prefere camadas finas somando a DFT, com tixotropia contra escorrimento, coerente com física de filme.
P:Como misturar bicomponente à base de água sem erro?
R:
Por equivalente (NCO/OH ou epóxi/amina) medir com copo/balança, misturar 2–3 min num sentido, epóxi bicomponente agitar contínuo anti-assentamento, usar dentro do pot life. Proporção errada amolece ou quebra, medir obrigatório.
P:Com que diluir tinta à base de água, pode acrescentar muito?
R:
Diluir com água desionizada, normal ≤5%–10%, excesso destrói filme, baixa espessura, causa escorrimento e cratera. Não usar água suja/dura (Ca²⁺/Mg²⁺ quebra emulsão). Viscosidade por DIN 4 @20℃.
P:Pode cobrir primário à base de água com acabamento de solvente?
R:
Confirmar compatibilidade e intervalo. Água não seca e cobrir solvente causa craquelar/reborço; esperar secagem total (ou cura) e ensaio. Mais estável é primário água + acabamento água mesma série.
P:Ainda precisa proteção em água, não é ininflamável e baixo odor?
R:
Sim. Ventilação obrigatória; endurecedor PU bicomponente (HDI) sensibiliza, luvas e respirador; óculos e fato não dispensáveis. Água tem vantagem ininflamável e baixo irritante, mas proteção química não isenta.
P:Quanto tempo até andar/carga após tinta à base de água?
R:
Secagem superficial minutos a dezenas, andar 1–2 dias, resistência total 7–14 dias cura (por temp/humidade e tipo). Sem carga ou água na cura, senão prejudica.
P:Qual origem comum de falha em água?
R:
Estatística: base mal tratada (maior), temp/humidade/orvalho descontrolados, espessura irregular ou excessiva, proporção bicomponente errada, cura insuficiente. Resumo "falta disciplina de processo". Cartão + controlo ambiental resolve maioria.
P:Aquecer oficina no inverno já pode construir?
R:
Não necessariamente. Aço espesso tem capacidade térmica, base fica atrás do ar horas, medir temperatura do aço acima do limite e >3℃ orvalho; à noite se para aquecimento e cai abaixo, filme húmido branqueia, garantir temperatura na formação.
P:Como tratar ferrugem instantânea já aparecida?
R:
Julgar profundidade: só cor flutuante no filme secar e retocar; se da base, remover ferrugem local (ferramenta a St 3), testar sal e repintar, não cobrir, senão corrói sob filme.
Leitura adicional
- Secagem e cura de tinta à base de água: explica período de secagem, cura e manutenção após aplicação.
- Formulação e resina de tinta industrial à base de água: entender limites do produto para seleção de aplicação.
- Seleção de tinta à base de água vs óleo: da viabilidade de aplicação à decisão geral de conversão óleo-água.
- Como selecionar tinta industrial à base de água no contexto óleo-água: sistema de resina e condições aplicáveis