O pacote de baterias de tração é o "coração" dos veículos de nova energia, e a caixa da bateria (Battery Enclosure / Battery Tray) é a "armadura" desse coração. Ela tem de suportar impactos por colisão, arranhões por arraste no fundo e vibrações de condições rodoviárias complexas, além de resistir a longo prazo à erosão por chuva, neve, névoa salina, lama e sal de degelo rodoviário, e simultaneamente manter isolamento e distância de fuga confiáveis num sistema elétrico de alta tensão (geralmente 300–800 V). Isto exige que o revestimento para caixa de bateria não se limite a fazer "anticorrosão", mas deva assumir em simultâneo a tripla responsabilidade de "anticorrosão + isolamento + certo calor e retardamento de chama". Hoje, com a rápida subida do parque de veículos de nova energia e a gradual adoção de plataformas de alta tensão de 800 V, o revestimento da caixa evoluiu de "proteção adicional opcional" para um elo central que afeta diretamente a segurança e a garantia.
Como fornecedor tecnológico de revestimento protetor industrial, a Kexin New Materials (kexinMaterials) acumulou vastos dados de primeira linha em revestimentos para sistemas de trio elétrico de nova energia, abrangendo diferentes rotas de processo para caixas de alumínio, aço e materiais compósitos. Este artigo parte dos mecanismos de corrosão, indicadores de isolamento, comparação de sistemas de materiais, controlo de aplicação e sinergia com gestão térmica e proteção contra fogo, até normas de aceitação e erros comuns de seleção, desconstruindo os pontos-chave de engenharia do revestimento anticorrosivo e isolante para caixas de bateria, ajudando os engenheiros a elevar a "experiência" a "dados citáveis" na seleção. É necessário esclarecer especialmente que os valores concretos no texto provêm de normas públicas ou intervalos de engenharia comuns da indústria; a seleção real deve basear-se no TDS (Ficha de Dados Técnicos) medido do produto e no documento de especificações técnicas do projeto.
I. Por que a caixa da bateria precisa de revestimento duplo "anticorrosão + isolamento"
As peças de chassi de automóveis tradicionais consideram principalmente anticorrosão e resistência a impacto de pedras, enquanto a caixa da bateria enfrenta condições muito mais complexas. Podemos compreender esta especificidade em quatro dimensões.
Primeiro, segurança elétrica. O interior do pacote de baterias é um sistema de alta tensão; a caixa, como invólucro do circuito energizado, deve isolar os componentes de alta tensão da carroçaria (metal contactável pelo ocupante) através de isolamento. Uma vez que o revestimento apresente falha de isolamento após humidade, névoa salina ou colisão, pode causar fugas, alarmes ou mesmo riscos de segurança. A norma nacional GB 38031-2020 "Requisitos de Segurança para Baterias de Tração de Veículos Elétricos" tem exigências claras à resistência de isolamento do pacote; a resistência de isolamento do veículo completo e do sistema deve satisfazer limiares estipulados (por exemplo, para circuito de tensão de Classe B, a resistência de isolamento geralmente precisa atingir nível de 100 Ω/V na determinação de ensaio, conforme cláusulas e métodos da norma). Isto significa que o revestimento da caixa não é "passar uma camada de tinta" tão simples, mas parte do sistema de isolamento, precisando manter estado de alta resistência estável após humidade quente, névoa salina e ciclos térmicos.
Segundo, corrosão. Os materiais da caixa são predominantemente alumínio (como séries 6000, 5000) e aço. O alumínio sofre corrosão por pite e de fresta em ambientes costeiros e com sal de degelo; o aço enfrenta oxidação geral. Mais complicado, uma vez que ocorra fugas de líquido de arrefecimento (como à base de etilenoglicol) ou infiltração microscópica de eletrólito no pacote, surge ambiente de corrosão local forte no interior da caixa, cuja intensidade frequentemente excede várias vezes a corrosão atmosférica comum.
Terceiro, corrosão galvânica de múltiplos materiais. No pacote coexistem caixa de alumínio, barramentos de cobre e suportes de aço; a grande diferença de potencial entre metais forma pilha em presença de eletrólito, acelerando a dissolução do ânodo (ex.: alumínio). O revestimento aqui é tanto barreira corrosiva quanto camada de isolamento elétrico, podendo cortar o circuito galvânico e reduzir o risco de corrosão acelerada por contato de metais distintos.
Quarto, calor e fogo. A perda térmica de controlo é um dos riscos mais focados da indústria. Embora o revestimento em si não seja meio de extinção, o sistema de revestimento com resistência térmica, baixa fumaça e sem halogéneo, sinergizado com material isolante, pode ganhar tempo precioso no início da propagação térmica. A segurança de combustão relacionada pode referir aos requisitos de ensaio de propagação térmica da GB 38031-2020 e série GB/T 31467; o revestimento da caixa desempenha papel de "atrasar" em vez de "impedir" no projeto de segurança global, mas este papel é insubstituível.
Em síntese, o revestimento da caixa de bateria é um dilema típico de engenharia de "ter isto, aquilo e ainda mais": num mesmo sistema de filme deve satisfazer simultaneamente anticorrosão, isolamento, resistência térmica, retardamento de chama, aderência, flexibilidade e aplicabilidade, que é exatamente a dificuldade técnica.
II. Mecanismo de corrosão da caixa de bateria: de fora para dentro
Para selecionar o revestimento certo, primeiro compreenda o que está "corroendo" a caixa. Por origem, a corrosão divide-se em corrosão atmosférica externa, corrosão de fresta e galvânica, corrosão por fuga de meio interno e abrasão por vibração, quatro categorias.
2.1 Corrosão atmosférica externa
A parte inferior da caixa e a zona de proteção inferior da carroçaria contactam longamente chuva, sal de degelo (NaCl, CaCl₂) e lama. Caixas de aço em ambiente de nível de corrosão C3–C5 (segundo classificação de corrosividade atmosférica da ISO 12944-2), sem revestimento eficaz, podem ter taxa de corrosão anual de dezenas de micrómetros. O alumínio, embora passivado naturalmente, em ambiente com Cl⁻ a película passiva sofre ruptura local fácil, formando covas de corrosão; o pH no fundo da cova baixa autocatalisa e acelera, fazendo a corrosão por pite aprofundar. Zonas costeiras e trechos com sal no inverno norte são áreas de alta incidência desta corrosão.
2.2 Corrosão de fresta e galvânica de metais distintos
Juntas da caixa, fronteira entre selante e revestimento, e conexões por parafuso são zonas típicas sensíveis a corrosão de fresta. Diferença de concentração de oxigénio forma pilha de concentração, acelerando dissolução metálica na fresta. Contato direto cobre-alumínio, aço-alumínio constitui par galvânico: alumínio (potencial cerca de −0.8 V vs SCE) como ânodo sacrificado, aço/cobre como catodo. Se o revestimento for descontínuo nestas interfaces, a corrosão propaga rapidamente pela fresta, podendo perfurar a caixa de dentro mesmo com exterior aparentemente intacto.
2.3 Fuga interna de líquido de arrefecimento e eletrólito
Fuga da placa de arrefecimento líquido deixa o líquido à base de etilenoglicol entrar na caixa; falha de célula pode exsudar eletrólito com LiPF₆, que gera HF (ácido fluorídrico) com água, corrosão extrema ao alumínio. Esta "corrosão endógena" é mais oculta e intensa que a atmosférica externa, portanto o revestimento interno da caixa necessita melhor resistência química e integridade, sem poros ou falhas.
2.4 Abrasão por vibração e impacto de pedras
Vibração em marcha faz a interface revestimento-substrato suportar tensão cíclica; impacto de pedras no fundo causa redução local de espessura ou exposição do substrato. A ISO 20567-1 usa ensaio de impacto de cascalho (Gravelometer) para avaliar resistência a pedras do revestimento, correspondente a chassi e caixa inferior de bateria. Para a caixa inferior, resistir a pedras é tão importante quanto resistir à corrosão; na seleção não se deve olhar só dados de névoa salina.
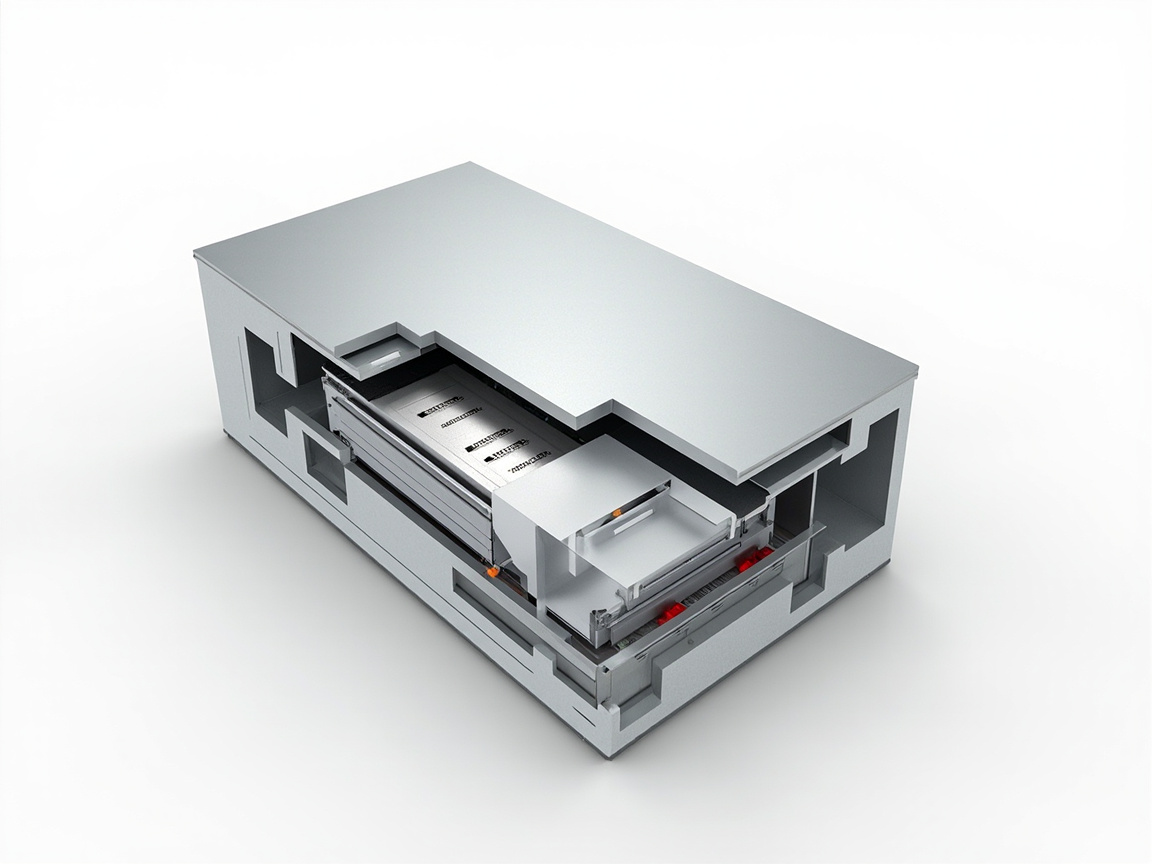
III. Indicadores e normas de isolamento: isolamento não é "basta passar"
O isolamento é o que distingue o revestimento da caixa de bateria do revestimento anticorrosivo comum. A indústria foca três grandezas centrais, nenhuma dispensável.
3.1 Resistividade volúmica e resistividade superficial
Revestimentos isolantes usam resistividade volúmica (Ω·cm) e resistividade superficial (Ω). Um bom revestimento isolante deve atingir ordem de 10¹² Ω·cm ou acima em resistividade volúmica. A resistência superficial relaciona-se com "fuga" — fuga ao longo da superfície do revestimento. Superfície mais íntegra e hidrofóbica, menor risco de fuga. Sublinha-se que resistividade não é quanto maior melhor fora da prática; deve atingir continuamente o padrão em espessura aplicável estável e manter após envelhecimento.
3.2 Rigidez dielétrica (tensão de ruptura)
A rigidez dielétrica (Dielectric Strength, kV/mm) indica o campo elétrico máximo por espessura suportado sem ruptura. O revestimento de caixa de bateria de tração frequentemente exige suportar tensão de pico do sistema com margem; projeto comum suporta nível de kV (ex.: para plataforma 800 V, o revestimento em dezenas a centenas de µm precisa tensão de ruptura de nível kV). Valor concreto conforme TDS medido; na seleção exija relatório de rigidez dielétrica por GB/T 1408.1 (correspondente IEC 60243) e note consistência de espessura de ensaio com a do projeto.
3.3 Resistência de isolamento e ensaio de tensão
A resistência de isolamento do pacote completo julga-se por GB 38031-2020, GB/T 31467.3 etc.; o revestimento como elo de isolamento deve manter isolamento após humidade quente e névoa salina. Na engenharia usa-se frequentemente "resistência de isolamento em estado húmido": imergir ou colocar amostra em alta humidade e medir, taxa de degradação controlável. Muitas falhas ocorrem em "isolamento seco bom, estado húmido cai ao medir", pelo que dado húmido é indicador rígido de aceitação.
Resumo de normas de ensaio elétrico relacionadas:
- GB/T 1408.1 "Métodos de ensaio de rigidez elétrica de materiais isolantes": rigidez dielétrica;
- GB/T 1410 "Método de ensaio de resistividade volúmica e superficial de materiais isolantes sólidos";
- GB/T 16935.1 / IEC 60664: Coordenação de isolamento em equipamentos de sistema de baixa tensão (distância de fuga e folga elétrica);
- ISO 16750-2: Condições ambientais e ensaios de equipamentos elétricos e eletrónicos de veículos rodoviários (carga elétrica, isolamento relacionado);
- GB/T 31467.3: Pacote e sistema de bateria de ião de lítio para veículos elétricos Parte 3 Requisitos de segurança e métodos de ensaio.
Lembrete especial: as normas elétricas acima só regem o desempenho de isolamento do "revestimento em si", enquanto a aceitação do veículo completo envolve a determinação de resistência e tensão de isolamento do pacote completo pela GB 38031-2020. A relação é como "peça qualificada" e "conjunto qualificado" — dado de peça bom não garante conjunto; tensão de montagem, interface de selagem e disposição de barramentos afetam isolamento final. Portanto o relatório único do fornecedor de revestimento deve confrontar-se com o ensaio do pacote completo do fabricante, não substituindo-se.
IV. Comparação de sistemas de revestimento principais: epóxi, poliuretano, pó — quem é mais adequado
Não há "resposta única" para revestimento de caixa de bateria; depende de zona (fundo externo, cavidade interna, tampa superior) e processo (eletroforese, pó, pulverização líquida). Tabela abaixo compara quatro rotas principais para referência.
| Sistema | Processo típico | Capacidade anticorrosiva | Isolamento/dielétrico | Resistência térmica | Espessura de filme | Zona aplicável |
|---|---|---|---|---|---|---|
| Eletroforese epóxi (CED) | Eletroforese catódica | Excelente (boa selagem) | Bom (isolamento base) | Média (cerca 120–140℃ longo prazo) | 15–30 µm | Fundo geral de caixa de aço |
| Pó epóxi | Pulverização eletrostática + cura | 优(escudo de película espessa) | 优(alta resistividade) | Médio(depende da formulação) | 60–150 µm | Conjunto ou cavidade interna de caixa de aço/alumínio |
| Epóxi líquido/poliuretano | Pulverização | Bom–Ótimo | Bom–Ótimo | Poliuretano tem melhor resistência às intempéries | 40–100 µm | Retoque, reforço localizado |
| Pó isolante (epóxi modificado/classe poliimida) | Pulverização eletrostática | Bom | Ótimo (alto dielétrico) | Relativamente alto (alguns resistem 150℃+) | 80–200 µm | Isolamento de alta tensão, locais com distância de fuga insuficiente |
Lógica de seleção: a superfície externa inferior deve priorizar resistência a impacto de pedras + resistência à corrosão + resistência às intempéries, adotando frequentemente "primário epóxi + acabamento de poliuretano alifático" ou "revestimento anticorrosivo em pó + verniz resistente às intempéries"; a cavidade interna prioriza isolamento + resistência química, podendo usar pó epóxi isolante ou epóxi líquido de alta resistividade; para caixas de alta tensão com distância de fuga crítica, pode-se aplicar localmente revestimento isolante mais espesso em colunas de parafusos e reforços. Vale lembrar que a resistência às intempéries da superfície externa e o isolamento da cavidade interna são frequentemente contraditórios (epóxi comum tem baixa resistência às intempéries, poliuretano tem isolamento geralmente mediano), por isso o "sistema de compatibilização por zonas" é a ideia principal da pintura moderna de pacotes de bateria.
4.1 Exemplos de duas rotas de processo típicas
Para implementar o "sistema de compatibilização por zonas" na linha de produção, são comuns duas rotas de referência no setor. A primeira é eletroforese integral de caixa de aço + reforço isolante na cavidade interna: primeiro eletroforese catódica (CED) para obter película base uniforme de 15–30 µm, proporcionando anticorrosão básica e aderência; depois pulverização local complementar de pó epóxi isolante ou epóxi líquido na zona de isolamento de alta tensão da cavidade interna, elevando a resistividade e a rigidez dielétrica dessa região; a superfície externa inferior recebe acabamento de poliuretano alifático sobre a camada eletroforética, complementando resistência às intempéries e a impacto de pedras. Esta rota tem alto grau de automação e espessura uniforme, adequada para caixas de aço em escala. A segunda é conversão sem cromo de caixa de alumínio + pulverização integral de pó isolante: o alumínio passa primeiro por tratamento de filme de conversão à base de zircônio-titânio sem cromo, depois pulverização eletrostática integral de pó epóxi isolante (60–150 µm), formando película única na cavidade interna e superfície externa; onde a distância de fuga é crítica, usa-se ferramenta de blindagem para engrossar localmente a 150–200 µm. Esta rota é isenta de solvente e tem boa blindagem, mas exige resolver aderência entre pó e alumínio e cobertura de bordas. As duas rotas não têm superioridade absoluta; a chave é a compatibilidade entre material da caixa, ritmo de produção e indicadores de isolamento.
Um complemento: independentemente da rota, a "cobertura de bordas e cantos internos" é dificuldade comum de pó e eletroforese. O canto interno da dobra da caixa tem campo elétrico fraco e menor adsorção de pó, resultando em película geralmente fina; justamente ali é o ponto fraco de corrosão e fuga, devendo-se otimizar raio R no projeto e medir espessura prioritariamente na inspeção.
V. Pontos de seleção de materiais: da resina ao carga
5.1 Matriz de resina
O sistema epóxi tem forte aderência, boa resistência química e alta resistividade, sendo a primeira escolha para base; mas epóxi comum tem baixa resistência às intempéries (fácil pulverização em exterior), a superfície externa precisa de acabamento de poliuretano alifático compatível (conforme classificação de resistência às intempéries de tinta de poliuretano na ISO 12944-5) ou uso de modificação resistente às intempéries. Poliureia e poliimida podem manter isolamento a temperaturas mais altas, mas janela de processo estreita e custo alto, geralmente para locais especiais de isolamento de alta tensão. A temperatura de transição vítrea (Tg) da resina também afeta estabilidade dimensional do revestimento em ciclos térmicos; a caixa passa por variação de −40℃ a 85℃ ou mais, a seleção de Tg deve coincidir com a condição de trabalho.
5.2 Cargas isolantes
Pó de mica, talco, sílica fina etc. têm alta resistência e prolongam trajetória de fuga (efeito labirinto), sendo cargas comuns de isolamento e anticorrosão; nanocargas (como SiO₂ nano modificado superficialmente, BaTiO₃) reduzem taxa de poros e aumentam densidade, melhorando rigidez de ruptura. Atenção: cargas condutivas (negro de fumo, pó metálico) destroem o isolamento, devem ser evitadas em revestimento isolante. Essa escolha "isolante vs condutivo" pode ser comparada com outro artigo deste lote princípio de blindagem EMI de revestimento condutivo — a mesma carga desempenha papel oposto nos dois cenários.
5.3 Resistência química e retardância de chama
Para resistência a líquido de arrefecimento e eletrólito (com HF), deve-se avaliar dados de resistência a reagentes de epóxi/poliuretano líquido (conforme GB/T 9274 ou ISO 2812 por imersão). Em retardância de chama, cargas LSZH (como hidróxido de alumínio, hidróxido de magnésio) inibem fumaça em incêndio, mas sacrificam parte do desempenho mecânico, exigindo equilíbrio de formulação. Retardância não significa "o revestimento apaga o fogo", é mais reduzir liberação de fumaça tóxica, ganhando tempo para evacuação e emergência.
VI. Tratamento de superfície e aplicação: setenta por cento da vida anticorrosiva estão no pré-tratamento
Por melhor que seja o revestimento, tratamento da base inadequada causa falha precoce. Fluxo recomendado para caixa de bateria, cada etapa com controle quantificado.
- Limpeza desengraxante: remover óleo de estampagem, fluido de corte. Alumínio evita álcali forte, usar desengraxante alcalino fraco ou neutro, evitar corrosão excessiva;
- Filme de conversão/passivação: alumínio usa comum filme de conversão à base de zircônio-titânio sem cromo (tendência ecológica, substitui passivação de cromo hexavalente), aço pode usar fosfatização ou silano;
- Controle de espessura: eletroforese 15–30 µm, pó 60–150 µm, líquido 40–100 µm, medir com espessímetro magnético/por correntes parasitas (conforme GB/T 4956);
- Janela de cura: temperatura e tempo de cura de pó epóxi rigorosamente conforme TDS; sobrecozimento amarela e reduz isolamento, subcuração交联 insuficiente;
- Controle de defeitos: poro é tabu de isolamento, usar detecção de faísca (Holiday Detection) para achar vazamentos e retocar, método "detecção de porosidade" comum em vasos de pressão e anticorrosão pesada;
- Controle ambiental: temperatura de pintura 5–40℃, umidade relativa ≤ 85%, temperatura da base 3℃ acima do ponto de orvalho, conforme norma de aplicação ISO 12944-7, parar ou mudar para interior em chuva e alta umidade.
Como ideia complementar, Kexin New Materials (kexinMaterials) enfatiza entregar "revestimento + carta de processo": não só a formulação, mas parâmetros de filme de conversão, faixa de espessura e janela de cura, para a fábrica de caixas transformar "tato do mestre" em "dados reproduzíveis", reduzindo na raiz riscos de isolamento por variação de lote.
VII. Projeto coordenado com gestão térmica e proteção contra fogo
Pacotes de bateria modernos adotam geralmente proteção composta "revestimento + almofada isolante/placa de mica + manta ignífuga". Revestimento cuida de isolamento e anticorrosão, material isolante retarda propagação térmica. Atenção no projeto:
- Revestimento e material isolante não podem intumescer ou colar falhando, compatibilidade de interface é pré-requisito de aceitação;
- Região da tampa superior se precisa de leveza (alumínio ou compósito), revestimento deve conciliar aderência e baixo ganho de peso;
- Removibilidade em manutenção: alguns OEM exigem retoque local, confirmar aderência de repintura na seleção (conforme GB/T 9286 método de grade);
- Folga elétrica e distância de fuga: variação de espessura do revestimento afeta distância de fuga real, deve-se incluir o revestimento no cálculo de coordenação de isolamento no projeto, não retocar depois.
A essência do projeto coordenado é "cada um cumpre sua função, sem prejudicar o outro". O revestimento da caixa não deve nem precisa tentar realizar sozinho a tarefa de proteção contra fogo, mas ser extremo em sua responsabilidade — completo, alto isolamento, resistente à temperatura, baixa fumaça.
VIII. Sistema de aceitação e controle de qualidade
O revestimento da caixa não é "pintar e entregar", mas estabelecer fechamento de aceitação quantificável:
- Espessura: espessímetro magnético/por correntes parasitas conforme GB/T 4956 em múltiplos pontos, distinguir exigências diferenciadas de externa inferior, cavidade interna, reforço;
- Aderência: método de grade conforme GB/T 9286 atingir nível 0/1, locais críticos podem usar tração (ISO 4624);
- Névoa salina: névoa salina neutra conforme GB/T 10125 / ISO 9227, registrar corrosão de risco e nível de bolhas;
- Desempenho elétrico: resistência de isolamento a seco e úmido, rigidez dielétrica conforme GB/T 1410, GB/T 1408.1, definir limite de degradação úmida;
- Detecção de poros: cavidade interna e zona de isolamento de alta tensão com detecção de faísca confirmando sem vazamento;
- Rastreabilidade de lote: amostra de cada lote, estabelecer registro, facilitar retrospectiva pós-venda e iteração de formulação.
Só incluindo estes seis itens na inspeção de entrada e saída, a qualidade do revestimento da caixa é realmente "controlável, rastreável, melhorável".
Na produção em escala, recomenda-se introduzir controle estatístico de processo (SPC): para espessura, aderência, isolamento úmido fazer controle média-amplitude, alertar quando pontos contínuos desviam do limite, não esperar lote inteiro falhar. Ao mesmo tempo integrar detecção de faísca e leitura de espessímetro ao sistema digital de QC, formando registro eletrônico rastreável. Investimento inicial um pouco alto, mas reduz significativamente taxa de falha de isolamento da caixa no ciclo de vida do veículo elétrico, compensando no custo pós-venda.
IX. Erros comuns de seleção
Erro 1: revestimento isolante quanto mais espesso melhor. Espesso não significa bom isolamento, poros e bolhas são causa principal de ruptura; deve-se controlar espessura + detectar vazamentos, película uniforme e completa é mais importante que espessura pura.
Erro 2: revestimento anticorrosivo pode servir direto como isolante. Revestimento anticorrosivo comum pode não atingir resistividade, partes energizadas devem usar sistema validado isolante, não substituir por suposição.
Erro 3: alumínio não precisa de filme de conversão. Filme passivado de alumínio falha fácil sob Cl⁻, filme de conversão sem cromo eleva aderência e corrosão, é etapa necessária não opcional.
Erro 4: medir só isolamento a seco. Isolamento após úmido e névoa salina é condição real, deve-se avaliar taxa de retenção de isolamento após umidade salina, senão risco enorme.
Mito 5: O uso de epóxi comum na superfície externa é suficiente. O epóxi comum tem fraca resistência às intempéries; exposto ao ar livre, pulveriza em poucos meses. Se a caixa inferior do pacote de baterias estiver exposta, deve-se obrigatoriamente usar acabamento resistente às intempéries ou sistema em pó.
Mito 6: Ignorar a corrosão galvânica. Pintar apenas a caixa de alumínio sem isolar os pontos de contacto cobre-alumínio, a corrosão galvânica continuará a propagar-se ao longo da interface; o revestimento deve ser combinado com um design de isolamento estrutural.
X. Resumo de Seleção para Engenharia
Convergindo os pontos anteriores numa frase: o revestimento da caixa da bateria é um sistema de projeto integrado de "anticorrosão, isolamento, resistência ao calor, retardamento de chama", não podendo ser julgado pela sua performance única. Ao iniciar o projeto, os engenheiros devem primeiro esclarecer três coisas — material da caixa (alumínio/aço/composito), nível de ambiente de serviço (C3–C5, se é costeiro/com sal de degelo), e tensão da plataforma elétrica (400 V ou 800 V). Estes três pontos determinam a linha de base do tratamento do substrato, sistema de revestimento e intervalo de espessura do filme. Em seguida, usar uma tabela de aceitação quantificável (espessura do filme, aderência, névoa salina, isolamento em estado húmido, rigidez dielétrica, deteção de poros por faísca) para bloquear a "experiência" como "dados", e fazer uma verificação de lote pequeno antes da produção em massa, confirmando a estabilidade do lote.
Na implementação de suporte, a Kexin New Materials (kexinMaterials) recomenda incluir o revestimento da caixa no elo prévio do design de segurança dos três eletricos do veículo completo, em vez de esperar que a fábrica de caixas faça a seleção por conta própria e depois remediar; a intervenção antecipada pode escrever os parâmetros da película de conversão, o esquema de suporte zonificado e os requisitos de deteção de fugas num acordo técnico de uma só vez, reduzindo significativamente os riscos de isolamento e custos de retrabalho na fase posterior. Para pacotes complexos com uso de múltiplos materiais (caixa de alumínio + barra de cobre + suporte de aço), deve-se usar o "duplo seguro de design de isolamento estrutural + blindagem por revestimento" para mitigar o risco de corrosão galvânica.
Perguntas Frequentes
P: Por que o revestimento da caixa da bateria precisa de ser tanto anticorrosivo quanto isolante?
R: Porque a caixa está simultaneamente em dois grandes riscos: a névoa salina/lama externa causa perfuração por corrosão, e o sistema de alta tensão interno (300–800 V) exige isolamento fiável para evitar fugas. O revestimento precisa de cortar simultaneamente o caminho de corrosão e o caminho de fuga; nenhum dos dois pode faltar, e a falha de qualquer um trará riscos de segurança ou estruturais.
P: Qual a diferença entre resistência de isolamento e rigidez dielétrica, e que normas se consultam para cada?
R: A resistência de isolamento é a "capacidade de impedir fugas" (Ω), consultar GB/T 1410, GB 38031-2020, GB/T 31467.3; a rigidez dielétrica é "quantos volts por espessura suporta sem ruptura" (kV/mm), consultar GB/T 1408.1 (IEC 60243). Na seleção, ambos devem ter relatórios do fornecedor, e idealmente incluir dados em estado húmido.
P: Que tratamento de superfície é mais adequado para caixas de liga de alumínio?
R: Recomenda-se película de conversão à base de zircónio-titânio sem crómio (ecológica, boa aderência), evitando a passivação com crómio hexavalente; caixas de aço podem usar fosfatização ou tratamento de silano. A qualidade da película de conversão determina diretamente a aderência do revestimento e a vida útil anticorrosiva, sendo o processo central antes da pintura.
P: Epóxi em pó ou epóxi líquido é mais adequado para caixas de bateria?
R: O pó tem espessura uniforme, sem VOC de solvente, boa blindagem, adequado para conjunto ou cavidade interna; a pulverização líquida é flexível, adequada para retoque e espessamento local. Uso combinado frequente: pó na cavidade interna + primário líquido externo com acabamento de poliuretano, equilibrando isolamento e resistência às intempéries.
P: Que impacto os poros do revestimento têm no isolamento, e como detetá-los?
R: O poro é o ponto fraco principal de ruptura do isolamento; um micro-furo pode romper sob alta tensão. A deteção de fugas por faísca (Holiday Detection) encontra pontos de fuga sem danos, comum em indústrias de anticorrosão pesada e vasos de pressão; recomenda-se especialmente a deteção de fugas na cavidade interna da caixa e zonas de isolamento de alta tensão da bateria.
P: Que exigências mais altas a plataforma de 800 V coloca ao revestimento da caixa?
R: Quanto maior a tensão, maiores os riscos de fuga superficial e ruptura, exigindo revestimento com rigidez dielétrica mais alta, resistividade superficial maior, espessura e integridade mais rigorosas; se necessário, espessar localmente o revestimento isolante na câmara de alta tensão, e incluir o revestimento no cálculo global de coordenação de isolamento.
P: O líquido de arrefecimento vaza e corrói a caixa, o revestimento aguenta?
R: Depende da resistência química do revestimento. Para líquido de arrefecimento de etilenoglicol e eletrólito com HF, deve-se selecionar epóxi/poliuretano validado contra reagentes, e referenciar dados de imersão GB/T 9274 ou ISO 2812; recomenda-se pó epóxi isolante na cavidade interna, e fazer deteção de fugas.
P: Os cargas retardantes de chama afetam o desempenho de isolamento?
R: Hidróxido de alumínio, hidróxido de magnésio e outros cargas retardantes de chama sem halogéneo são isolantes por si, geralmente não prejudicam a resistividade, mas em excesso reduzem o desempenho mecânico e aderência; é preciso equilibrar a formulação, e confirmar por teste que a resistividade não cai acima do limite.
P: A que temperatura o revestimento da caixa da bateria precisa de resistir?
R: Condição geral −40℃ a 85℃ (segundo classe de temperatura ISO 16750-4); a proteção contra thermal runaway precisa de coordenação com material de isolamento térmico; o revestimento em si seleciona-se por classe de temperatura, alguns tipos de poliamida podem suportar acima de 150℃, mas alta temperatura geralmente significa maior custo e dificuldade de processo.
P: Como aceitar a qualidade do revestimento da caixa da bateria?
R: Pelo menos incluir: espessura do filme (GB/T 4956), aderência (GB/T 9286 grade 0/1), névoa salina (GB/T 10125 / ISO 9227), deteção de fugas por faísca sem pontos de fuga, relatório de teste de resistência de isolamento em estado seco/húmido e rigidez dielétrica, e estabelecer registo de rastreabilidade de lote.
Leitura Adicional
- Anticorrosão resistente às intempéries de suportes fotovoltaicos: seleção de revestimento para estruturas de aço e alumínio externas: compara as diferenças de sistema anticorrosivo entre caixa de bateria e suporte fotovoltaico sob corrosão atmosférica C4/C5.
- Verniz tri-proteção para caixa de controlo eletrónico: proteção de PCB e controlador: estende do isolamento da caixa à proteção tri-proteção do circuito interno, estabelecendo o conceito de proteção integral "caixa + circuito".
- Guia de seleção de sistema de pintura anticorrosiva ISO 12944: compreender a proteção da caixa no quadro completo de classe de corrosão e sistema de suporte ISO 12944.
- Revestimento de proteção externa para armários de armazenamento de energia: solução anticorrosiva de longa duração para equipamentos de armazenamento externo
- Revestimento anticorrosivo para armazenamento e transporte de hidrogénio energético: desafios de proteção e seleção em ambiente de hidrogénio sob alta pressão
- Visão geral de revestimento nano: nanopartículas, mecanismo de ação e fronteiras de definição