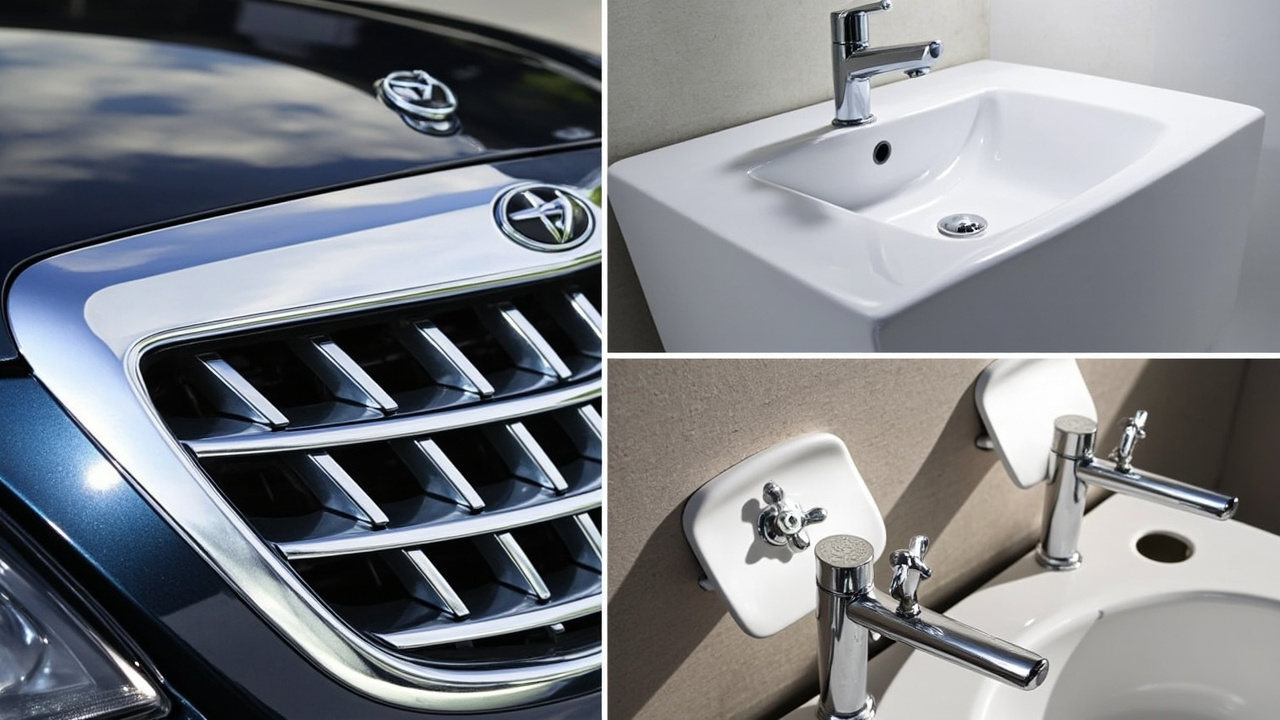
A galvanoplastia de plástico (também chamada pelo setor de metalização de plástico ou plástico eletro) é o processo que transforma peças de plástico em "superfície de metal verdadeiro": primeiro deposita-se uma camada de metal condutor na superfície do plástico por meio de deposição química (electroless), e depois utiliza-se a galvanoplastia para espessar camadas de cobre, níquel e cromo, obtendo por fim a sensação de cromo espelhado idêntica à galvanoplastia de metal, mas com substrato de plástico leve. Combina a liberdade de moldagem do plástico com a aparência/condutividade do metal, sendo amplamente usada em grades e frisos automotivos, sanitários, botões de eletrodomésticos, tampas de cosméticos e peças decorativas de 3C. Porém, o ponto difícil da galvanoplastia de plástico não está no "revestimento", mas no "tratamento prévio do plástico" e na "proteção pós-revestimento" — estes dois estágios são a chave para o rendimento e a sustentabilidade ambiental. Este artigo explica a fundo o pré-tratamento, a galvanoplastia e o revestimento de proteção pós-revestimento da galvanoplastia de plástico, e organiza em conjunto o sistema de revestimentos correspondente (primário de pré-tratamento, tinta condutiva, camada transparente pós-revestimento), ajudando engenheiros de pintura e galvanoplastia a estabelecerem uma compreensão completa da cadeia.
A Kexin New Materials (Guangdong) Co., Ltd. acumulou experiência de engenharia em revestimentos complementares relacionados à metalização de plástico (primário de pré-tratamento, acabamento de proteção pós-revestimento e rotas alternativas à galvanoplastia), com compreensão direta das dores de aderência e sustentabilidade em projetos de plástico eletro. Sua base em Foshan atende há muito tempo clientes de peças automotivas, sanitárias e eletrodomésticos no sul da China, acumulando casos práticos em primário para PP, tinta metálica à base de água e sistemas imitação-cromo.
I. Por que o plástico pode ser galvanizado
O plástico comum não conduz eletricidade e tem superfície inerte, não podendo ser galvanizado. O segredo da galvanoplastia de plástico é "primeiro deposição química, depois galvanoplastia": através do pré-tratamento cria-se micro-rugosidade e centros catalíticos na superfície do plástico, permitindo que níquel ou cobre químico se deposite autocataliticamente à temperatura ambiente formando uma película metálica condutora (cerca de 0,2–1 micrômetro); esta camada faz o plástico "tornar-se condutor", possibilitando então a galvanoplastia de cobre, níquel e cromo para espessar. O ABS é o substrato clássico de plástico eletro, pois sua fase butadieno é facilmente porosa por ataque e favorece a ancoragem; PC, PA, PP etc. requerem modificação ou tratamento mais complexo. Do ponto de vista físico, a deposição química utiliza agentes redutores (como hipofosfito de sódio, formaldeído, borano dimetilamina) para reduzir íons metálicos da solução em metal, depositados na superfície cataliticamente ativada — um processo termodinamicamente espontâneo, com cinética regulada pela catálise superficial. Sem os núcleos de paládio criados pelo pré-tratamento, a solução de deposição química simplesmente não inicia o depósito na superfície do plástico, que é a raiz do status de "ponto vital" do pré-tratamento. Do ponto de vista da termodinâmica, a deposição química é um processo de redução regulado por catálise superficial: tomando o níquel químico como exemplo, o hipofosfito de sódio é oxidado na superfície catalisada por paládio liberando elétrons, reduzindo o Ni²⁺ da solução a níquel metálico com co-deposição de fósforo, formando uma liga amorfa Ni-P; a autocatálise do redutor permite que o depósito continue sem se limitar ao ponto inicial. Compreender isto é importante — se o pré-tratamento não distribuir na superfície do plástico núcleos de paládio com densidade suficiente e atividade estável, a deposição química terá "início lento e muitos pontos sem depósito", e a galvanoplastia posterior, por melhor que seja, não salva. É também por isso que o foco do controle de processo do plástico eletro permanece sempre no pré-tratamento e na interface, não na cuba de galvanoplastia em si.
II. Panorama dos substratos de plástico eletro: diferenças físico-químicas entre ABS e PP
Para entender por que os revestimentos de pré e pós-tratamento são necessários, deve-se primeiro observar o substrato. O ABS (terpolímero acrilonitrila-butadieno-estireno) possui fase de borracha butadieno dispersa internamente; durante o ataque crômico, a fase butadieno é facilmente oxidada e dissolvida, deixando cavidades micrométricas e microtrincas que fornecem ancoragem mecânica para as camadas subsequentes; ao mesmo tempo, sua energia superficial é moderada e a resistência química é controlável dentro da janela de ataque, sendo por isso chamado de "plástico feito sob medida para o plástico eletro". Já o PP (polipropileno) é uma poliolefina semicristalina, com energia superficial extremamente baixa (cerca de 29–31 mN/m), forte inércia química e sem fase de borracha facilmente oxidável, tornando o ataque crômico convencional quase ineficaz — eis porque o PP para plástico eletro deve depender de primário promotor de aderência ou material modificado. O PC (policarbonato) tem molécula rígida e fácil fissura por tensão, exigindo controle cuidadoso de temperatura no ataque; o PA (nylon) é higroscópico e contém ligações amida, o pré-tratamento deve equilibrar desidratação e ativação; PBT/PET têm boa resistência térmica mas alta cristalinidade, com janela de ataque estreita. A composição química do substrato determina diretamente a estratégia de pré-tratamento e se há necessidade de intervenção de revestimento. A quantificação da energia superficial é elucidativa: o ABS tem cerca de 38–42 mN/m, dentro da faixa molhável da maioria das tintas; o PP tem apenas 29–31 mN/m, abaixo da tensão superficial crítica das tintas comuns, causando retração e falha de aderência do filme; o PC tem cerca de 40–45 mN/m mas molécula rígida e alta tensão interna. Portanto, na seleção do material deve-se incluir a "metalizabilidade" na avaliação: não apenas propriedades mecânicas e custo, mas também janela de ataque, nível de tensão e necessidade de ponte por revestimento. A Kexin New Materials, ao atender clientes em Foshan, costuma colocar a confirmação do substrato como primeira etapa de amostragem, evitando retrabalho em substrato errado.
III. Fluxo completo do método de seis passos de pré-tratamento
O pré-tratamento da galvanoplastia de plástico é o ponto vital do rendimento; o processo típico é: desengraxe → ataque (ácido crômico ataca a superfície do ABS, dissolve a fase butadieno formando microcavidades de ancoragem) → neutralização/redução (remove cromo residual, chave ambiental) → ativação (adsorve catalisador de paládio) → dessensibilização (expõe núcleos de paládio) → níquel/cobre químico (depósito autocatalítico da camada condutora). Qualquer passo descontrolado faz a camada subsequente descamar em folha. A etapa de desengraxe usa agente alcalino ou limpeza por solvente, removendo desmoldante e óleo; a de ataque é o núcleo, com sistema ácido crômico-sulfúrico a 60–70 ℃ por alguns minutos; a neutralização usa bissulfito de sódio ou ácido clorídrico para reduzir o cromo hexavalente residual a trivalente e lavar; a ativação imerge em coloide de paládio (como coloide cloreto de paládio-sal de estanho), fazendo partículas de paládio adsorverem nas microcavidades do ataque; a dessensibilização usa ácido diluído para dissolver a casca de estanho e expor núcleos ativos de paládio; por fim o níquel químico deposita autocataliticamente 0,2–0,6 µm de camada condutora sob catálise de paládio. Nesta cadeia de seis passos, temperatura, concentração, tempo e qualidade da água (especialmente a etapa de ativação é muito sensível a impurezas metálicas) devem ser controladas em malha fechada. Os seis passos não são independentes, mas uma cadeia causal fortemente acoplada: desengraxe incompleto isola a solução de ataque por óleo, causando falha local de ataque; ataque insuficiente deixa sítios de adsorção da ativação esparsos; neutralização incompleta deixa cromo hexavalente residual que envenena o coloide de ativação; ativação deficiente causa diretamente falta de depósito químico; dessensibilização excessiva dissolve também os núcleos de paládio. Cada etapa depende da saída qualificada da anterior, por isso as linhas modernas exigem água de alta pureza — as etapas de ativação e deposição química usam água pura (condutividade < dezenas de µS/cm), evitando que impurezas como Ca²⁺, Fe³⁺ provoquem depósito descontrolado ou falta de depósito. Na operação, também se controla o arraste de líquido, economizando reagentes e reduzindo efluentes.
IV. Mecanismo de ataque: ataque por ácido crômico e ancoragem por microcavidades
O ataque não é simplesmente "deixar a superfície áspera", mas uma corrosão química seletiva. A mistura ácido crômico-sulfúrico ataca preferencialmente a fase butadieno do ABS (duplas ligações insaturadas facilmente oxidáveis), dissolvendo a fase de borracha na forma de cavidades esféricas, criando microcavidades em favo de 0,1–alguns micrômetros; a fase contínua estireno-acrilonitrila é relativamente resistente, permanecendo como "esqueleto de rede" entre as cavidades. Esta morfologia microscópica fornece simultaneamente (1) enorme área específica para aumentar forças de van der Waals e encaixe mecânico, (2) canal de liberação de tensão reduzindo trincas por tensão interna da camada. Ataque insuficiente dá pouca ancoragem e fraca aderência; ataque excessivo causa trinca por tensão do plástico, superfície quebradiça e até "superfície picada por sobrecorrosão". A quantificação do grau de ataque usa comumente perda de massa, ângulo de contato superficial e morfologia por SEM. A presença de cromo hexavalente no ataque é dor ambiental; o setor está migrando para ataque sem cromo (como permanganato, plasma, ataque a laser) e fluxos mais curtos. Observando a superfície atacada por SEM, a morfologia típica é de poros esféricos densos entrelaçados com microtrincas; a distribuição e profundidade dos poros correlacionam-se diretamente com a aderência: poro muito raso ancoragem fraca, poro muito fundo concentra tensão e trinca fácil. O setor usa "rugosidade Ra e densidade de poros" como indicadores de processo do grau de ataque, mas o mais confiável é inferir pela aderência destrutiva. O teste de ângulo de contato também reflete indiretamente se o ataque é suficiente — após ataque a polaridade superficial sobe e o ângulo de contato da água cai claramente. Vale mencionar que o ataque introduz também grupos funcionais oxigenados (carbonila, carboxila) na superfície; estes grupos polares ajudam a adsorção da solução de ativação e a ligação da camada, sendo ganho químico que o polimento físico simples não substitui.
V. Rotas alternativas de ataque sem cromo
A carcinogenicidade e alta toxicidade do cromo hexavalente tornam o ataque sem cromo a direção de reforma das linhas globais de plástico eletro. As alternativas principais são três: (1) sistema permanganato (como permanganato de potássio-ácido fosfórico), que por forte oxidação cria poros na superfície do ABS, mas a morfologia e janela de aderência diferem do ácido crômico, exigindo reajuste; (2) ataque por plasma/ozônio, usa partículas de alta energia ou oxidação superficial, elevando polaridade e micro-rugosidade, quase sem efluente líquido, mas com alto investimento em equipamento e desafio de uniformidade em peças complexas; (3) ataque a laser/UV, cria ancoragem local precisa, adequado para metalização seletiva (como apenas a região do logo). Há ainda a rota composta "ataque físico + primário": primeiro jateamento ou tratamento de chama para elevar energia superficial, depois primário promotor de aderência, contornando o ataque químico. O sistema de metal e imitação-cromo à base de água promovido pela base em Foshan da Kexin New Materials é justamente uma das opções verdes alternativas ao plástico eletro, com a lógica de reduzir a dependência do ataque e usar revestimento como ponte entre plástico e metal.
VI. Ativação e catálise: coloide de paládio e sensibilização
A etapa de ativação determina se a deposição química inicia uniformemente. O "método de dois passos" tradicional usa primeiro cloreto estanoso para sensibilizar (adsorvendo Sn²⁺ na superfície), depois cloreto de paládio para ativar (Sn²⁺ reduz Pd²⁺ a núcleos de paládio metálico); o "método coloide de um passo" moderno usa diretamente coloide paládio-estanho (como coloide PdCl₂-SnCl₂-HCl), que adsorve na superfície atacada e, após dessensibilização (ácido clorídrico diluído ou fluoreto), dissolve a casca de estanho expondo núcleos ativos de paládio. A densidade de núcleos de paládio determina diretamente a taxa de iniciação da deposição química — núcleos muito ralos, início lento e falta de depósito; núcleos muito densos, alto consumo de paládio e custo. A solução de ativação é extremamente sensível a impurezas metálicas como Fe³⁺, Cu²⁺, que envenenam o coloide causando falta de depósito, por isso a cuba de ativação precisa de água pura online e substituição periódica. Para substratos sem ancoragem de ataque como PP, a ativação frequentemente só faz sentido combinada com partículas catalíticas no primário ou carga condutiva.
VII. Níquel químico e cobre químico
A camada de deposição química é a película fina de 0,2–1 µm que "torna o plástico condutor". O níquel químico (reduzido por hipofosfito, obtendo liga Ni-P) tem alta dureza, boa corrosão e aderência, sendo a camada condutora base dominante no plástico eletro; o cobre químico (reduzido por formaldeído, cobre puro) tem condutividade e ductilidade melhores, adequado para cobre espesso subsequente, mas o formaldeído (cancerígeno) e seu gás residual são rigorosamente controlados, e exige maior limpeza do pré-tratamento. No controle de espessura, 0,2 µm já atende à condução inicial, mas para reduzir falta de depósito e melhorar resistência térmica, faz-se comumente 0,4–0,8 µm. A solução de deposição química controla pH, temperatura, carga e estabilizante (evitar autodecomposição), filtrando periodicamente. A densidade cristalina da camada afeta diretamente a planaridade e aderência da camada galvanizada, sendo item obrigatório de QC. A liga Ni-P do níquel químico, conforme o teor de fósforo (geralmente 3–12 %), transita de cristalino a amorfo; camada de alto fósforo resiste melhor à corrosão mas dureza levemente menor, baixo fósforo soldável, formula-se conforme uso. O cobre químico tem condutividade e ductilidade melhores, mas a toxicidade e volatilidade do formaldeído tornam mais rigoroso o ambiente e gás residual; algumas regiões já restringiram, e sistemas sem formaldeído seguem em pesquisa. Seja níquel ou cobre, a solução precisa de estabilizante (como chumbo, tioureia em traço) para inibir decomposição homogênea, e filtração contínua para remover partículas catalíticas, senão "explode" entupindo cuba e suportes.
VIII. Estrutura da camada galvanizada: cobre/níquel/cromo
Sobre a camada condutora química, galvaniza-se sucessivamente: sulfato de cobre (espessar condução, nivelar) → níquel brilhante (corrosão, decoração, espessura principal) → cromo ou cromo substituto (superfície externa, espelho e desgaste). Total tipicamente dezenas de micrômetros. O níquel é a força anticorrosiva, o cromo fino e duro dá espelho e intempérie. As camadas devem ligar bem, senão descamam. A distribuição típica: cobre pirofosfato 5–15 µm base e nivelamento, níquel semibrilhante + brilhante 10–25 µm anticorrosão e decoração, cromo microporoso/microtrincado 0,1–0,5 µm superfície dura e espelhada. O níquel costuma ser "níquel dupla camada + cromo microporoso" para cortar canal de corrosão; para alta exigência (como exterior automotivo) espessa-se o níquel e usa cromo microporoso para dispersar corrente de corrosão. O potencial entre camadas é o núcleo anticorrosivo; abusar de níquel brilhante único facilita "corrosão linear" em risco. A essência do projeto anticorrosivo está no potencial entre camadas e microestrutura: níquel brilhante único, uma vez riscado, a corrosão avança em linha reta da risca ao substrato; já a combinação "níquel semibrilhante (potencial mais negativo) + níquel brilhante (mais positivo) + cromo microporoso" dispersa uniformemente a corrente de corrosão pelas microporos, ocorrendo por redução uniforme em vez de perfuração linear, multiplicando a vida útil. O cromo microporoso introduz partículas inertes finíssimas (como barita, diatomita) no níquel ou segunda camada de níquel porosa. Para exterior automotivo de alta névoa salina, ainda se espessa o níquel total e evolui a "níquel dupla camada + cromo microtrincado". Estes detalhes fazem com que camadas "igualmente brilhantes" tenham garantia de anos em vez de vezes.
IX. Janela de processo e parâmetros do plástico eletro em ABS
Tomando ABS como exemplo, a janela típica de parâmetros é: ataque 60–70 ℃, CrO₃ 300–450 g/L, H₂SO₄ 200–350 g/L, tempo 3–10 min (conforme espessura e exigência); neutralização 30–50 ℃, bissulfito de sódio 30–80 g/L; ativação 20–40 ℃, coloide de paládio 50–200 ppm Pd; dessensibilização 1–3 % HCl ou fluoreto; níquel químico 30–45 ℃, pH 4,5–5,0, espessura 0,4–0,8 µm; galvanoplastia cobre piro 20–30 ℃, níquel 50–60 ℃, cromo 40–50 ℃. Estes parâmetros não são isolados; ataque excessivo comprime a tolerância da ativação e níquel químico, exigindo ajuste integrado de toda a linha. A janela de ataque do ABS é larga (±20% ainda aceitável), razão de ser o substrato clássico; trocar substrato significa reabrir janela.
X. O dilema do PP: energia superficial extremamente baixa e necessidade de primário
O maior obstáculo do PP no plástico eletro é a energia superficial extremamente baixa e cristalinidade densa, o ataque crômico quase não age, a ancoragem por microcavidades falha e o níquel químico falta depósito direto. As rotas de solução são três: (1) tratamento por chama/corona/plasma eleva energia superficial acima de 40 mN/m, mas o efeito decai e é irregular em peças complexas; (2) PP modificado (como PP enxertado com anidrido maleico, blend PP/elastômero), introduzindo fase polar atacável ou de melhor aderência; (3) a mais pragmática é primário promotor de aderência por pintura (típico sistema CPO de poliolefina clorada), formando transição de forte aderência no PP, sobre a qual se faz tinta condutiva ou galvanoplastia direta. Para grandes lotes de sanitários e eletrodomésticos PP, a rota de primário já é padrão de fato. A Kexin New Materials lançou em Foshan primário de aderência dedicado para PP,配合 clientes de injeção a alcançar rendimento estável. O tratamento de chama usa chama oxidante de alta temperatura para introduzir grupos polares oxigenados na superfície do PP, baixo custo mas uniformidade e durabilidade (decaimento de horas a dias) difíceis; corona/plasma mais uniforme e online, mas equipamento caro e sombreamento de cavidades profundas. Por isso o PP em lote comum usa "PP modificado + primário CPO" dupla proteção: modificação resolve aderibilidade, primário resolve ligação forte e compatibilidade galvanica. Quando não se pode mudar o material (cliente especifica), o primário CPO é quase a única saída robusta, explicando por que a melhora de rendimento do PP eletro frequentemente vem da tinta, não da galvanoplastia.
XI. Primário promotor de aderência de poliolefina clorada (CPO)
A poliolefina clorada (Chlorinated Polyolefin, CPO) é o material clássico para aderência em PP. Sua cadeia molecular é semelhante à do PP, podendo inchar e difundir na superfície formando ancoragem "interpenetrante", enquanto o cloro lateral dá polaridade para ligar tinta superior ou camada química/galvânica. A aplicação do primário CPO é tipicamente pulverização fina 3–8 µm, cure a 60–80 ℃ por 10–20 min para promover difusão interfacial com PP. Indicadores-chave: grau de cloração (geralmente 20–40 %), massa molecular (equilíbrio filme/aderência) e sistema solvente (inchar PP sem trincar). O CPO também serve de base para tinta de acabamento direto em PP de eletrodoméstico, não só plástico eletro. Para a rota eletro, sobre o CPO pinta-se tinta condutiva ou ativação especial para iniciar depósito; se níquel químico direto, o primário deve conter atividade catalítica ou cooperar com ativação. A dificuldade da formulação: cloração muito baixa adere mal, muito alta fica quebradiço, amarela e pior intempérie. Na aplicação, o CPO usa pulverização a ar ou eletrostática, 3–8 µm bastam; muito espesso coesão fraca e trinca; a janela de cura deve deixar resina inchar e difundir no PP sem deformá-lo. A variação de lote do PP afeta muito o primário, por isso produção trava matéria e lote, com verificação grade+cocção. Para PP com tinta condutiva, o CPO deve ainda ser compatível com a resina superior, evitando interface fraca.
XII. Rota de tinta condutiva de base (contornando ataque)
Para plásticos de difícil ataque (PP, PE, alguns de engenharia, até cerâmica/vidro), o setor usa comum "tinta condutiva" para contornar: pulveriza-se tinta condutiva com carga metálica (prata, cobre, grafite, níquel ou fibra de aço inoxidável) formando 1–10 µm, resistência superficial <1–10 Ω/□, entrando direto na cuba de galvanoplastia para espessar cobre níquel cromo. Esta rota troca "ataque químico com ancoragem" por "condutividade por tinta + aderência física", eliminando o ataque crômico, clara vantagem ambiental, mas exige aderência da tinta (ainda via primário ou tratamento) e uniformidade condutiva extremas. A resina da tinta condutiva deve ser compatível com a solução de galvanoplastia (ácido, alcalino, temperatura), usando acrílico, epóxi ou poliuretano modificados. A aderência da camada galvanizada na rota condutiva depende mais da ligação mecânica/química tinta-substrato do que de microcavidades, tornando o pré-tratamento (desengraxe, primário) ainda mais crítico. Outra vantagem é a "metalização seletiva": máscara ou serigrafia põe tinta condutiva só na região a galvanizar; sem tinta não conduz, poupando isolamento e descascamento. Útil em logo, faixa decorativa, blindagem local. Mas exige consistência de aplicação — variação de espessura causa resistência desigual, desequilíbrio de corrente, manchas ou queima local. Por isso mede-se espessura online e resistência por amostra, e o suporte garante contato elétrico da tinta com o catodo, senão a corrente não entra.
XIII. Formulação da tinta condutiva: sistemas prata/cobre/grafite
O desempenho da tinta condutiva é definido por carga condutiva, resina e solvente. Prata tem melhor condução, antioxidação e baixa resistência de contato, mas custo alto, para blindagem eletrônica e peças de luxo; cobre baixo custo e boa condução, mas oxida fácil, precisa revestimento antioxidante (como cobre banhado em prata), senão a solução corrói e resistência salta, camada manchada; grafite/carvão baixo custo e corrosão, mas condução fraca e espessura maior; níquel e fibra de aço inox equilibram corrosão e custo. A morfologia (floco melhor que esfera para formar rede), fração volumétrica (30–60 wt%), dispersão e umectação da resina definem resistividade e aderência. A formulação equilibra ainda aplicação (viscosidade, nivelamento, secagem) e compatibilidade galvanica. A Kexin New Materials tem reserva de formulação nestes primários condutivos, customizando carga e resina para PP/ABS. Vale citar o "cobre banhado em prata": núcleo cobre, casca prata fina, equilibra custo e antioxidação, mas a integridade do banho decide a resistência à solução; banho ruim oxida e escurece antes da galvanoplastia. A distribuição de tamanho de partícula também importa — grossa e fina juntas formam rede densa com menos carga, baixando custo e mantendo condução. A resina deve umectar carga, aderir ao substrato (após primário) e resistir à solução (ácido/alcalino/oxidante) sem inchar. A experiência da Kexin em primário condutivo gira em torno do trio "carga-resina-substrato".
XIV. Acabamento de proteção pós-revestimento: camada transparente
A galvanoplastia de plástico não termina "ao galvanizar". A etapa pós frequentemente tem "acabamento de proteção": algumas peças recebem tinta de proteção transparente sobre o cromo para intempérie, anti-digital ou cor, semelhante ao acabamento PVD. A camada (mesmo brilhante) é dura mas fina, exposição outdoor desbota e piteia, e digital marca; a camada transparente (verniz) dá barreira extra de intempérie, química e risco. O verniz é solvente (poliuretano bicomponente, acrílico) ou água/UV. Exige finíssimo e transparente (5–15 µm), sem encobrir espelho, sem amarelar, sem perder aderência. Em sanitário e exterior automotivo, o verniz é chave para garantia. O verniz pós e o primário pré são ambos "interface entre tinta e galvanoplastia". O poliuretano solvente bicomponente é maduro e equilibrado, ainda dominante; acrílico duro e quebradiço, bom risco mas menos tenaz; UV sem solvente, cura em segundos, alta linha, mas peça plana e energia suficiente em metal escuro; água baixo VOC mas sensível a umidade e cura inicial. Todos exigem "fino, uniforme, limpo": acima de 15–20 µm trinca e esconde metal; abaixo protege pouco. A superfície de cromo deve ser desengordurada e levemente tratada para umectar, senão o verniz retrai ou descama.
XV. Resistência às intempéries e anti-impressão digital do verniz de acabamento
O desempenho central do verniz de acabamento é a resistência às intempéries (envelhecimento por QUV/lâmpada de xénon sem amarelecimento ou fissuras) e o anti-impressão digital (baixa energia superficial, fácil limpeza). Peças externas precisam passar por 1000–2000 horas de envelhecimento por lâmpada de xénon e validação composta CASS; o anti-impressão digital é frequentemente obtido adicionando auxiliares de flúor ou siloxano para reduzir a energia superficial, mas o excesso sacrifica a adesão entre camadas. O verniz de acabamento de cura UV, por ser isento de solvente, de cura rápida e alta dureza, está substituindo gradualmente parte dos tipos à base de solvente; o acabamento aquoso atende à redução de VOC. A adesão entre camadas do verniz de acabamento e a camada de cromo depende da micro-rugosidade e limpeza da superfície cromada (resíduos de agente desmoldante são o assassino da adesão), sendo frequentemente necessário um leve pós-tratamento do cromo (como ativação com ácido diluído ou plasma) antes da pulverização. A Kexin New Materials possui soluções de engenharia para sistemas de acabamento aquoso e anti-impressão digital, que podem ser integradas aos processos de pós-tratamento de plásticos eletroplacados. O nível anti-impressão digital pode ser quantificado por inspeção visual de resíduos de impressões digitais + ângulo de contato; quanto menor a energia superficial, menor a tendência a deixar marcas, mas se for muito baixa (<20 mN/m) enfraquece a adesão do acabamento à superfície cromada, exigindo compensação na dosagem do auxiliar. Em termos de intempéries, o ciclo QUV 340 nm por 1000 h é frequentemente o limite entre interior e exterior; peças externas devem ainda passar por envelhecimento de espectro total com lâmpada de xénon. Se o acabamento contiver absorvedor de UV e estabilizador de luz amina impedida (HALS), pode atrasar significativamente o fosqueamento do níquel sob a camada de cromo, prolongando a garantia.
XVI. Isolamento local e revestimento de proteção de bordas
Peças de plástico eletroplacado costumam ter cavidades internas, encaixes, roscas e superfícies de montagem que não podem ser galvanizadas (caso contrário, retenção de líquido, corrosão e interferência na montagem). No processo, utiliza-se "tinta/verniz isolante" para mascarar seletivamente essas áreas: primeiro galvaniza-se a peça inteira, depois selam-se cavidades e encaixes com revestimento isolante removível ou permanente, ou aplica-se tinta anti-galvanização por pontos nas áreas não galvanizadas antes da eletroplastificação. O revestimento isolante precisa resistir ao banho de eletrodeposição (ácido, alcalino, oxidante), ser fácil de aplicar e remover (tipo removível) ou ligar permanentemente (tipo estrutural). Em bordas e arestas vivas, o revestimento é geralmente fino, com concentração de tensões e exposição de plástico; costuma-se arredondar cantos e aumentar espessura de parede já na fase de projeto de injeção, e fazer retoque local de proteção. Esses "elos de revestimento" parecem periféricos, mas são cruciais para o rendimento e a confiabilidade de montagem do plástico eletroplacado, e também onde o conhecimento de revestimento é aplicado. A tinta isolante removível é majoritariamente de sistemas borrachosos ou termoplásticos, removida por rasgo após a galvanização, adequada para pequenos lotes e muitas variedades; o revestimento isolante permanente é de epóxi ou acrílico modificado, permanece com a peça após cura, usado para vedação estrutural. A precisão da máscara determina a estética da borda do revestimento e a montagem, frequentemente combinada com dispensa CNC ou serigrafia para máscara de linha fina. Para peças com rosca, costuma-se usar tampão de borracha resistente a alta temperatura para máscara física, evitando que a tinta entre nos filetes e afete o rosqueamento.
XVII. Diagrama de processo e cadência
Uma linha completa de plástico eletroplacado costuma dispor: penduração → desengraxe → lavagem → ataque → recuperação → lavagem → neutralização → lavagem → ativação → lavagem → dessensibilização → lavagem → níquel químico (ou cobre) → lavagem → cobre eletrolítico → lavagem → níquel eletrolítico → lavagem → cromo eletrolítico → lavagem → secagem → despenduração → (pós-tratamento) acabamento/isolamento. A cadência é determinada pela velocidade da linha e tempo de cuba; o projeto do suporte (condutividade, bloqueio de fluxo, anti-retenção de líquido) decide diretamente a uniformidade e a taxa de sucata. Para rota de tinta condutiva, insere-se "pulverização de tinta condutiva → cura" após desengraxe/primário antes da eletrodeposição. A linha inteira usa tipicamente ponte rolante automática ou linha circular, com parâmetros controlados em malha fechada por CLP central e análise online (concentração, temperatura, pH). Cadência muito longa aumenta arrasto de líquido, consumo de produtos químicos e efluentes; cadência muito curta causa ataque/ativação insuficientes; o projeto deve equilibrar ambos. A cadência é baseada no "passo mais lento", por exemplo, ataque de 6 min determina a velocidade principal, demais cubas distribuídas por tempo de permanência; a densidade de suporte afeta carga e uniformidade, muito densa prejudica convecção e espessura. Linhas circulares modernas otimizam via simulação o espaçamento de suportes e amplitude de balanço, mantendo CV de espessura abaixo de 10 %. Na troca de produto, usa-se peça-cobaia (dummy) para calibrar a linha antes da peça real, reduzindo sucata inicial.
XVIII. Parâmetros-chave de processo: temperatura, espessura, cura
Os parâmetros de toda a cadeia de plástico eletroplacado dividem-se em três categorias: temperatura (ataque 60–70 ℃, ativação ambiente, níquel químico 30–45 ℃, níquel eletrolítico 50–60 ℃, cromo eletrolítico 40–50 ℃), espessura (revestimento químico 0,4–0,8 µm, cobre pirofosfato 5–15 µm, níquel 10–25 µm, cromo 0,1–0,5 µm, acabamento 5–15 µm), cura (primário CPO 60–80 ℃/10–20 min, tinta condutiva 80–120 ℃/15–30 min, acabamento bicomponente à temperatura ambiente ou 60–80 ℃, acabamento UV em segundos). Esses números não são fixos, variam com substrato, formato, equipamento e exigência. Desvio de 2–3 ℃ já causa ataque excessivo ou ativação falha; espessura insuficiente sacrifica corrosão; cura insuficiente prejudica adesão e resistência química do revestimento. A linha deve ter controle de temperatura de alta precisão, medição de espessura online/offline (XRF, corte metalográfico) e detecção de cura (DMA/esfregação com solvente). Recomenda-se XRF para inspeção de cobre-níquel-cromo online e corte metalográfico para análise destrutiva total, ambos em validação cruzada; grau de cura do acabamento pode ser indiretamente julgado por repetições de esfregação MEK ou dureza lápis. O primeiro sinal de desvio é frequentemente a aparência (névoa, manchas, poros); assim, o operador deve deixar amostra por turno para comparação de cor e brilho especular (ex.: glossímetro 60°). Registrar parâmetros-chave em carta de controle SPC antecipa desvios de tendência.
XIX. Linha e equipamentos: suportes/cubas/pulverização
O investimento em equipamentos de plástico eletroplacado é pesado e a manutenção minuciosa. Cubas são majoritariamente revestidas em PP/PVC, com tubo de aquecimento de titânio, chuveiro e overflow em PP; suportes de titânio ou aço com borracha, precisam conduzir e evitar retenção de líquido e galvanização em áreas não desejadas; linha automática com ponte rolante, transporte circular e balanço para uniformidade. A seção de pulverização (primário, tinta condutiva, acabamento) usa máquina recíproca ou robô, com pulverização eletrostática para aumentar aproveitamento e uniformidade; cabine precisa de temperatura/umidade constantes e monitoramento de solvente. Tratamento de efluentes (redução de cromo hexavalente, quebra de complexo de níquel, neutralização ácido-base) é custo rígido de conformidade. A Kexin New Materials, em sua base de Foshan, implementa revestimentos complementares no modelo "pulverização offline + eletrodeposição do cliente"; seu primário de pré-tratamento e acabamento podem ser feitos em linha de pintura comum, reduzindo barreira de reforma da linha do cliente. O projeto do suporte é subestimado mas crítico: assume quatro papéis — condução, suporte, bloqueio de fluxo e anti-retenção. Seção condutiva insuficiente limita corrente e afina revestimento; bloqueio ruim galvaniza o verso, aumentando consumo e prejudicando estética; retenção de líquido carrega produto à cuba seguinte causando contaminação cruzada e efluentes. Linhas de ponta usam suporte de titânio com borracha, área não galvanizada borrachada e área nua de titânio, com suporte conformado para reduzir retenção. A pintura eletrostática eleva o aproveitamento de tinta de 30–40 % (ar) para 60–80 %, reduzindo custo de tinta e VOC. A seção de efluentes é área crítica de conformidade: cromo hexavalente reduzido a trivalente antes de precipitar; níquel complexado precisa de quebra antes de coagulação; não conformidade limita produção.
XX. Progresso de PP modificado e isenção de primário
Para reduzir a dependência de PP eletroplacado de primário, a área de materiais avança PP modificado: enxerto de monômero polar (ex.: PP-g-MAH) introduz pontos polares adesivos; blendagem PP/elastômero (EPDM) cria fase atacável; carga mineral ou fibra de vidro melhora estabilidade dimensional e suporte. Parte do PP modificado já obtém ancoragem aceitável com ataque suave, realizando "redução de peso + eletroplacável". Além disso, tinta condutiva sem primário (com resina de forte adesão) e ativação por plasma a baixa temperatura também comprimem o processo de primário. Mas a modificação sacrifica parte do baixo custo e leveza do PP; a seleção é reequilíbrio "custo-desempenho-processo". Para grandes peças de banheiro, ainda predomina rota robusta de primário CPO + tinta condutiva. PP enxertado (PP-g-MAH) com pontos polares melhora ancoragem em condição suave, mas dificilmente atinge intensidade de ataque de ABS, maioria ainda com primário; PP com fibra de vidro precisa atenção a poros em pontas de fibra. Tinta condutiva sem primário introduz resina de forte adesão (ex.: cloreto de vinila modificado, epóxi) mordendo direto o PP, poupa processo mas difícil conciliar condução e adesão, adequada para peças decorativas de blindagem de média-baixa exigência. A seleção sinérgica de material e tinta é alavanca-chave de redução de custo do PP eletroplacado.
XXI. Controle de qualidade: teste de adesão
A adesão do plástico eletroplacado é linha de vida. Métodos padrão: choque térmico (impacto frio-calor) para bolhas/descamação; grade/raspagem (fita ou rebite de tração) para adesão quantitativa; dobra/impacto para tenacidade; grade + fita (para camada de acabamento). A adesão entre camada eletrodepositada e plástico geralmente exige passar em água fervente/óleo quente 100 ℃ ou ciclo -40–85 ℃ sem descolar. O teste deve amostrar em peça representativa e zonas fracas (canto, concavidade), não só plano. A Kexin New Materials, ao entregar revestimentos complementares, combina com cliente limiar de aceitação de adesão (ex.: grau 0 em grade, sem descolamento em choque) e reproduz estado pós-galvanização para evitar disputa de "revestimento ok mas camada descola". O método de tração (ex.: bloco de alumínio colado e tracionado, MPa) é mais quantitativo que grade, bom para P&D; choque ok mas grade descasca em ambiente indica interface fraca não tensão térmica. Amostrar zonas de baixa corrente/baixa adesão (fim de escorrimento, ângulo interno, raiz de rosca) que falham primeiro. A Kexin recomenda adesão em dupla confirmação de recebimento e expediente, não só inspeção final.
XXII. Ensaio de choque térmico (impacto frio-calor)
O choque térmico é o limite de confiabilidade mais severo e comum do plástico eletroplacado. Plástico e metal têm grande diferença de coeficiente de expansão térmica (plástico ~50–100 ppm/℃, metal ~10–20 ppm/℃), mudança brusca acumula tensão de cisalhamento na interface, adesão insuficiente gera bolha/descamação. Condição típica: -40 ℃ 30 min ↔ 85 ℃ 30 min por 5–10 ciclos, ou água fervente 100 ℃ ↔ água gelo 0 ℃. Critério: sem bolha, descamação ou fissura. Falha de choque expõe pré-tratamento (ataque insuficiente, ativação ruim) ou primário (adesão CPO fraca, cura insuficiente), sendo primeira alavanca de solução. Para peças externas automotivas, choque é frequentemente concatenado com névoa salina e envelhecimento UV em "teste ambiental composto". A severidade deve casar com uso: interior pode usar -30–80 ℃ mais suave; peça automotiva exige -40–90 ℃ com umidade variável; além de "sem descolar", ver névoa ou descoloração. Para expor risco, some fabricantes usam "choque + névoa salina" em série, mais próximo do envelhecimento real. Corpo de prova e peça real têm estados de tensão distintos; peça importante exige confirmação em peça real.
XXIII. CASS e névoa salina neutra
A corrosão é verificada por névoa salina. Névoa salina neutra (NSS) usa NaCl 5 %, 35 ℃ pulverização contínua, observa ferrugem vermelha/bolha; CASS (névoa salina acética acelerada por cobre) adiciona CuCl₂ e ácido acético, 50 ℃, mais acelerada, sendo o limite principal automotivo (16–96 h variável). Falha de névoa em peça plástica eletroplacada: níquel insuficiente corrói substrato, microporos de cromo "pontuam e expandem", canto com plástico exposto corrói primeiro. Melhorias: espessar níquel, cromo microporoso para dispersar corrosão, acabamento pós-cromo para selar poros, garantir camada sem poro. Peças de banheiro, em ambiente úmido e clorado, exigem mais que decorativas comuns. Amostra de névoa também em canto e montagem; plano aprovado não significa peça inteira. Classificação CASS por ISO 10289 ou padrão interno calcula grau de proteção (maior é melhor) e contabiliza bolha/ferrugem; cromo microporoso corrói em pontuação uniforme, melhor classificação. Para distinguir "níquel insuficiente" de "vazamento de acabamento", faz-se névoa com/sem acabamento para localizar falha. Peças de banheiro costumam acrescentar "ciclo quente-frio (ex.: água 70 ℃ ↔ fria)" simulando uso.
XXIV. Defeitos comuns e solução
| Defeito | Causa | Contramedida |
|---|---|---|
| Descamação de camada | Ataque insuficiente/ativação ruim/primário fraco | Ajustar ataque, verificar ativador, reforçar primário CPO |
| Pontuação superficial | Ataque excessivo/defeito de substrato/gás | Controlar ataque, trocar material, melhorar agitação |
| Falta de depósito | Camada condutiva irregular/ativação insuficiente | Verificar níquel químico, complementar tinta condutiva, reativar |
| Fissura por tensão | Ataque forte/tensão de substrato | Recozimento, reduzir ataque, mudar substrato |
| Bolha (choque) | Adesão interfacial fraca/retenção de líquido | Reforçar primário, eliminar retenção, reduzir tensão interfacial |
| Baixa corrosão | Níquel fino/cromo falho/poro | Aumentar níquel, garantir cromo, acrescentar acabamento |
| Camada manchada | Oxidação de tinta condutiva/corrente irregular | Usar carga antioxidante, ajustar suporte |
| Não conformidade ambiental | Ataque cromo hexavalente/resíduos | Mudar para ataque sem cromo, tratar efluentes |
| Descolamento de acabamento | Superfície cromada suja/acabamento errado | Limpar cromo, trocar acabamento compatível |
A localização de defeito deve retroceder por "pré-tratamento → galvanização → revestimento"; olhar só a camada costuma errar o diagnóstico.
XXV. Aplicação automotiva: grade/emblema/perfil
O automóvel é o maior mercado de alto valor do plástico eletroplacado. Grade, emblemas dianteiros/traseiros, perfis de contorno de janela, maçanetas, painel de câmbio usam largamente ABS/ABS-PC com cromo brilhante, leve e luxuoso. Exigências severas: choque térmico, CASS, envelhecimento UV, pedra, resistência a limpador; controle de diferença de cor e espelhamento difícil. Tendência: grades grandes migram para PVD ou tinta imita-cromo para reduzir cromo hexavalente, mas pequenos emblemas e perfis de precisão mantêm preferência pela espessura metálica real do plástico eletroplacado. Acessórios de para-choque em PP seguem primário + tinta condutiva ou PVD. Fábricas de acabamento automotivo do sul da China atendidas pela Kexin costumam eletroplastificar e receber CPO e acabamento da tinta. Montadora tem limite instrumental de cor e DOI em cromo brilhante; grade grande testa uniformidade e suporte. Para reduzir cromo hexavalente, acessórios de para-choque viram PVD ou imita-cromo, só grade/emblema mantém plástico eletroplacado para "espessura metálica". A Kexin participa com "primário + acabamento" assegurando proteção anti-digital e intempéries antes da montagem.
XXVI. Aplicação em banheiro e ferragens
Banheiro é o segundo mercado: corpo de torneira, painel de chuveiro, suporte de toalha, saboneteira em ABS ou PP modificado imitam inox/cromo, substituindo metal para reduzir peso/custo. Ambiente úmido, limpador clorado e água dura exige mais corrosão e acabamento que decorativo comum, frequentemente níquel espesso + acabamento duplo. PP aparece muito aqui, depende de primário CPO e tinta condutiva. Pequenas ferragens (capa de dobradiça, puxador) também usam. Área sensível a "sem poro + selagem de acabamento"; névoa e corrosão cíclica são inspeção de saída. A Kexin tem combinação de acabamento e primário para banheiro ajudando em umidade longa. Corpo de torneira PP/ABS exige "ciclo quente-frio + imersão em limpador" simulando detergente e água dura; resistência química do acabamento é mais crítica que névoa. Painel de chuveiro sob impacto e cloro usa cromo microporoso + acabamento padrão. A Kexin oferece "primário CPO + tinta condutiva compatível + acabamento químico-resistente" e sugere arredondar cantos no molde para reduzir zona fina de borda.
XXVII. Aplicação em 3C e eletrodoméstico
3C e eletrodoméstico usam plástico eletroplacado para decoração e blindagem eletromagnética: moldura de celular, logo de notebook, botão/painel de eletrodoméstico em ABS/PC elevam textura; rota de tinta condutiva dá blindagem EMI (resistência superficial adequada). Knob de PP (ex.: lavadora) segue CPO + pulverização. Peça pequena, aparência rigorosa, lote grande exige uniformidade e sem pontuação; restrição halogênio/RoHS exige carga e auxiliar conformes. Área invadida por PVD e imita-cromo; plástico eletroplacado mantém nicho "espessura metálica real + condução".
XXVIII. Ambiental: substituição de cromo hexavalente e resíduos
A maior pressão do plástico eletroplacado vem do ataque cromo hexavalente e resíduos da galvanização. Regulação lista cromo hexavalente como carcinógeno controlado; limite de efluente e custo de resíduo perigoso sobem. Rotas alternativas: ataque sem cromo (permanganato, plasma, laser) encurta e reduz poluição; "quase plástico eletroplacado" com tinta condutiva + galvanização contorna ataque; PVD ou imita-cromo elimina galvanização. Resíduos (cromo, níquel, ácido-base) precisam redução-quebra-coagulação-membrana; níquel é poluente prioritário. Tinta usa pigmento sem cromo, sistema aquoso/UV para baixar VOC. Ambiental virou "requisito de acesso" e não só custo, sendo chave de sobrevivência da linha. Caminho de tratamento: efluente cromado reduz Cr(VI) a Cr(III) com metabissulfito ou bissulfito a pH 2–3, precipita Cr(OH)₃ alcalino; efluente niquelado complexado (citrato, tartarato) precisa quebra (Fenton ou hipoclorito) antes de precipitar; lodo é perigoso. Água ácido-base neutralizada reusa ou descarta. Membrana (UF, RO) recupera água e sal. Tinta contribui com aquoso/UV, pigmento sem cromo e sem chumbo, tinta condutiva contorna ataque — levando poluição de "tratamento final" para "redução na fonte", lógica de sobrevivência do plástico eletroplacado.
XXIX. Cadeia e estrutura de custo
O custo do plástico eletroplacado inclui: substrato (ABS melhor que plástico de engenharia), químicos (ácido crômico, paládio, sais de níquel/cobre são pesados, paládio volátil), depreciação (linha automática pesada), efluentes (rígido), tintas (primário/condutiva/acabamento) e sucata (descamação é cara). Rota condutiva poupa ácido crômico mas soma tinta e cura; PVD/imita-cromo poupa resíduos mas muda equipamento e alvo/tinta. Paládio e níquel seguem mercado internacional; formulação reduz paládio (otimização de coloide, recuperação) e substitui cromo. A Kexin posiciona-se como "fornecedor de revestimento complementar" ajudando cliente com pequena mudança de primário + acabamento a alavancar rendimento e indicador ambiental, reduzindo dependência de reforma pesada de galvanização.
XXX. Normas e regulamentos
Normas relacionadas com plásticos e eletroplastia cobrem substrato, revestimento e testes: normas gerais de camadas eletrodepositadas (como a série GB/T de zincagem/niquelação/cromagem eletrolítica, ISO 4525 níquel+cromo eletrodepositado sobre plástico), aderência e névoa salina (GB/T 10125 névoa salina, CASS com referência a ISO 9227), choque térmico (muitas vezes normas empresariais/setoriais), VOC e resíduos perigosos (lei ambiental, licença de descarga, limites de VOC de revestimentos como GB 37824), RoHS/REACH para restrições de metais pesados e ftalatos. Clientes automotivos e de saneamento têm ainda suas próprias normas OEM (como especificações de revestimento de montadoras, norma nacional de saneamento GB 18145, etc.). Alterações de formulação e processo devem passar por reconfirmação de conformidade normativa, especialmente quando envolvem redução de cromo hexavalente, substituição de cargas e agentes de acabamento transparente. Compreender os limites das normas evita violar a linha entre "redução de custo" e "conformidade". Exemplos de normas específicas: níquel+cromo eletrodepositado sobre plástico pode referir a ISO 4525 e GB/T 12600, etc.; névoa salina e CASS referem a ISO 9227, GB/T 10125; espessura do revestimento por metalografia ou XRF (tipo GB/T 4955/4956); aderência por grade referindo a ISO 2409/GB/T 9286; VOC do revestimento limitado por GB 37824 (revestimento protetor industrial), etc.; componentes eletrônicos ainda devem passar por triagem RoHS (Cd, Pb, Hg, Cr(VI), PBB/PBDE) e REACH (SVHC). Clientes automotivos e de saneamento têm frequentemente normas empresariais adicionais, como norma combinada de corrosão cíclica + impacto de pedra para revestimentos de acabamento exterior de montadoras, GB 18145 de saneamento e ciclo térmico úmido de longo prazo. Alterações de formulação ou processo (especialmente redução de cromo, troca de cargas, modificação de agente de acabamento transparente) devem obrigatoriamente refazer confirmação de conformidade, não se baseando apenas em "parece igual".XXXI. Relação com PVD e pintura imitação cromo
A metalização de plásticos tem três rotas principais: eletroplastia (verdadeira eletrodeposição), PVD complementar (filme metálico real a vácuo + revestimento protetor por pintura), pintura imitação cromo (falsa aparência metálica). A eletroplastia tem aderência e sensação metálica mais "reais", mas é pesada ambientalmente; PVD é metal real e verde, mas limitado a câmara, difícil em furos profundos; pintura imitação cromo é mais flexível para produção em massa, mas não é metal real, com textura ligeiramente inferior. A seleção pondera o triângulo "valor—volume—ambiente". Para a maioria das peças decorativas, PVD e pintura imitação cromo já substituem 70% dos cenários de eletroplastia; apenas necessidades rígidas de condução/espessura/toque especial mantêm eletroplastia. A Kexin New Materials em Foshan dispõe simultaneamente de revestimentos complementares de eletroplastia e tintas PVD/imitação cromo, podendo fornecer planos comparativos de "eletroplastia+acabamento transparente" ou "PVD+tinta de acabamento" conforme o cenário do cliente.
XXXII. Prática da linha de produção Kexin New Materials em Foshan
A base de Foshan da Kexin New Materials (Guangdong) Co., Ltd. posiciona-se como "parceira do lado do revestimento" na metalização de plásticos: fornece primário aderente CPO para PP/ABS, tinta condutiva de base, verniz transparente pós-galvanização e verniz anti-impressão digital, e colabora com clientes para completar o ciclo de base→eletrodeposição do cliente→acabamento transparente. Sua equipe de engenharia enfatiza "definir primeiro o substrato, depois a rota" — para ABS promove padronização de ataque + acabamento transparente, para PP promove primário CPO + tinta condutiva como solução robusta, para clientes com grande pressão ambiental promove metal à base de água e substituição imitação cromo. Em caso prático, uma fábrica de saneamento no sul da China, ao introduzir sua combinação de primário PP e acabamento transparente, reduziu significativamente a taxa de descarte por descamação de eletroplastia PP e passou em validação de calor úmido de longo prazo; uma fábrica de adornos automotivos usou seu acabamento transparente para melhorar anti-impressão digital e anos de garantia de peças exteriores. Estas práticas comprovam: na melhoria do rendimento de eletroplastia, a etapa de revestimento é frequentemente subestimada mas é a mais fácil de alavancar.
XXXIII. Estrutura de decisão de seleção
Perante "fazer ou não eletroplastia, como configurar o revestimento", sugere-se decisão em cinco passos: (1) definir uso e vida útil (exterior/interior, nível de corrosão); (2) definir substrato (ABS prioritário, PP exige primário, plástico de engenharia com cautela); (3) definir rota de metalização (necessidade de deposição real→eletroplastia/PVD, puramente visual→pintura imitação cromo); (4) definir interface de tinta (acabamento complementar de ataque, ou primário+tinta condutiva, ou modificação sem primário); (5) definir limites ambientais e de custo (redução de cromo hexavalente, VOC, orçamento de três resíduos). Tabela de decisão para referência:
| Cenário | Rota recomendada | Interface de tinta |
|---|---|---|
| Emblema pequeno exterior automotivo | Eletroplastia espessa | Primário CPO (PP)+acabamento transparente |
| Grelha de grande dimensão | PVD ou imitação cromo | Tinta de acabamento PVD / verniz imitação cromo |
| Peça PP de saneamento | Primário+tinta condutiva | Primário CPO+acabamento transparente selante |
| Decoração ABS de eletrodoméstico | Eletroplastia ou imitação cromo | Acabamento transparente (conforme necessário) |
| Carcaça blindada 3C | Rota de tinta condutiva | Tinta condutiva de base+acabamento transparente fino |
O sentido da estrutura é colocar "processo, substrato, tinta, regulamento" numa tabela para planejar, evitando otimização local que cause falha da linha inteira.
XXXIV. Perspetiva futura
O futuro da eletroplastia é "redução+substituição+ecologização". Redução: via PP modificado, ataque sem cromo, formulação com menos paládio para comprimir dependência de cromo hexavalente e metais preciosos; substituição: PVD e pintura imitação cromo continuam a corroer cenários decorativos, eletroplastia recua para necessidades rígidas de condução/espessura; ecologização: tintas à base de água/UV, águas residuais em ciclo fechado, processo curto tornam-se barreiras de entrada. A oportunidade no lado do revestimento está na "ponte de interface" — primário aderente CPO mais eficiente, tinta condutiva de menor resistência e antioxidante, acabamento transparente anti-impressão digital mais durável, determinarão se a eletroplastia sobrevive sob regulamento rigoroso. Fábricas de revestimento complementar como Kexin New Materials verão seu valor subir de "vender tinta" para "fornecedor de solução de interface de metalização". A longo prazo, a metalização de plásticos caminhará para coexistência multi-tecnológica e divisão fina por cenário maduro. Para fábricas de tinta complementar de eletroplastia, o ponto de crescimento está em "materiais de interface": CPO de maior eficiência, tinta condutiva de menor resistência e antioxidante, acabamento transparente anti-impressão digital mais durável; quem primeiro estabilizar e baratear estes, detém o poder de fala da eletroplastia sob regulamento rigoroso. Simultaneamente, a base à base de água e cura UV libertará o lado do revestimento do peso de VOC, tornando toda a cadeia mais leve em conformidade. O layout da Kexin New Materials em Foshan segue exatamente este rumo, elevando "vender tinta" para "solução de interface de metalização".
XXXV. Checklist de implementação de engenharia
Condensar o anterior numa lista executável: (1) confirmação de substrato e pré-estudo de janela de ataque; (2) parâmetros de pré-tratamento de seis passos e controlo de água; (3) PP exige validação de primário CPO ou material modificado; (4) confirmação de rota de tinta condutiva quanto a antioxidante de carga e compatibilidade eletrolítica; (5) design de espessura e diferença de potencial do revestimento (níquel duplo+cromo microporoso); (6) acabamento transparente pós-galvanização selecionar tipo resistência climática e anti-impressão digital e limpar face cromada; (7) design de suporte para evitar retenção de líquido e defletor; (8) QC três peças: choque térmico+CASS+aderência por grade inspeção total em bordas; (9) plano de conformidade de três resíduos e VOC; (10) reavaliação de conformidade normativa (névoa salina, RoHS, limites VOC). Seguindo esta lista item a item em ciclo fechado, o risco do projeto de eletroplastia do protótipo à produção em massa reduz drasticamente. A Kexin New Materials na base de Foshan usa frequentemente este raciocínio para revisão conjunta com clientes, antecipando problemas de interface de tinta à fase de design. O valor desta lista está em "antecipar problemas de interface de tinta": muitas falhas de eletroplastia não são da eletrodeposição em si, mas primário não feito, acabamento transparente errado, ou substrato inadequado para ataque, descobertos só após descarte por descamação. A Kexin New Materials na base de Foshan, em revisão conjunta com clientes, costuma definir substrato e interface de tinta antes do protótipo, trocando mínimo erro por máximo rendimento. Na implementação sugere-se primeiro validação de lote pequeno das três peças (choque térmico+CASS+grade), depois linha de produção, e após produção reter amostra por turno para reteste, formando arquivo de qualidade rastreável.
XXXVI. Controlo de tensão interna e deformação do revestimento
Outra falha oculta de peças eletroplásticas é a deformação e micro-fissura por tensão interna do revestimento. A camada metálica na deposição gera tensão tração/compressão por desajuste de rede cristalina, inclusão de aditivos, gradiente térmico; a matriz plástica de baixa rigidez libera tensão como deformação, desvio dimensional ou fissura do revestimento. Medidas: aditivo de baixa tensão (como amaciador em níquel, níquel semi-brilhante para baixar tensão), controlo uniforme de temperatura e densidade de corrente, evitar espessura excessiva, e controlo de tensão residual na injeção (recozimento, porta adequada). Para peças finas grandes, sobreposição de tensão de revestimento e injeção é mais perigosa, frequentemente reforço e espessura uniforme já na fase de design. A Kexin New Materials ao complementar acabamento transparente também evita que retração de cura do acabamento se some na mesma direção à tensão do revestimento, evitando falha secundária de "cromado bem, tinta fissurada".
Perguntas frequentes (FAQ)
Q1: A eletrodeposição em plástico é resistente? Aguenta queda?
Aderência vem de micro-ancoragem de ataque + camada química, peça qualificada tem forte força de união, mas revestimento fino, teme risco por objeto duro e impacto forte, bordas expõem plástico, design deve evitar arestas vivas.
Q2: Por que eletroplastia usa muito ABS?
A fase butadieno do ABS é facilmente atacada por ácido crômico gerando microporos, oferecendo ancoragem ideal, janela de ataque ampla, alto rendimento, equilíbrio de custo-benefício e maturidade de processo.
Q3: O ataque de cromo hexavalente pode ser evitado?
Sim. Ataque sem cromo (permanganato, plasma, laser) e rota de tinta condutiva estão a substituir; embora custo e processo exijam reajuste, é o caminho obrigatório ambiental.
Q4: A eletroplastia pode ser substituída por PVD ou pintura imitação cromo?
Maioria dos cenários decorativos sim. PVD tem sensação metálica real e é verde, pintura imitação cromo flexível em massa, ambas substituem maioria das aplicações; apenas necessidades rígidas de condução/espessura mantêm eletrodeposição.
Q5: Após galvanizar precisa pintar tinta protetora?
Depende do uso. Exterior ou anti-impressão digital costuma pintar acabamento transparente protetor sobre cromo; peça puramente decorativa interior pode não usar. Acabamento deve ser leve, transparente, não prejudicar sensação metálica.
Q6: PP pode fazer eletroplastia?
Difícil. PP tem energia superficial extremamente baixa e resistência à corrosão, ataque convencional ineficaz, geralmente primeiro tinta condutiva de base (como cloreto de poliolefina CPO) ou PP modificado, rendimento e custo devem ser avaliados.
Q7: Rota de tinta condutiva ou rota de ataque, qual mais ecológica?
Rota de tinta condutiva contorna ataque de cromo hexavalente, três resíduos reduzidos significativamente, mas a própria tinta contém carga metálica e solvente, ainda exige controlo de VOC e água residual; rota de ataque se sem cromo e com água em ciclo fechado também pode atingir norma. Vantagem ambiental depende do nível de tratamento da linha inteira.
Q8: A tinta de acabamento transparente afeta espelho metálico?
Tinta de acabamento transparente de qualidade é projetada extremamente fina transparente (5–15 µm), baixo amarelecimento, alta transmissão, normalmente não afeta espelho, pelo contrário protege brilho; mas se espessura irregular, amarelecimento ou contaminação de aplicação, embacia e reduz brilho, deve limpar face cromada e controlar rigorosamente espessura.
Q9: Como julgar peça eletroplástica qualificada?
Ver três peças: choque térmico (choque térmico frio-calor) sem bolha ou descamação, CASS/névoa salina atinge limite cliente, aderência por grade nível 0, e bordas e áreas fracas côncavas internas amostradas igualmente, plano passar não significa peça inteira qualificada.
Q10: O que a Kexin New Materials pode fornecer como complemento?
A Kexin New Materials (Guangdong) Co., Ltd. na base de Foshan fornece primário aderente PP/ABS, tinta condutiva de base, verniz transparente pós-galvanização e verniz anti-impressão digital, bem como solução alternativa metal à base de água/imitação cromo, colaborando com clientes para completar ciclo primário→eletrodeposição→acabamento transparente, ajudando a melhorar rendimento e indicadores ambientais.
Leitura adicional
- Revestimento complementar PVD — Rota de revestimento a vácuo comparativa na metalização de plásticos.
- Pasta de alumínio à base de água e tinta metálica à base de água — Ideia de substituição ecológica para tinta metálica de plástico.
- Princípio de formulação de tinta martelada e tinta enrugada — Lógica complementar de tinta de textura artística para peças plásticas.