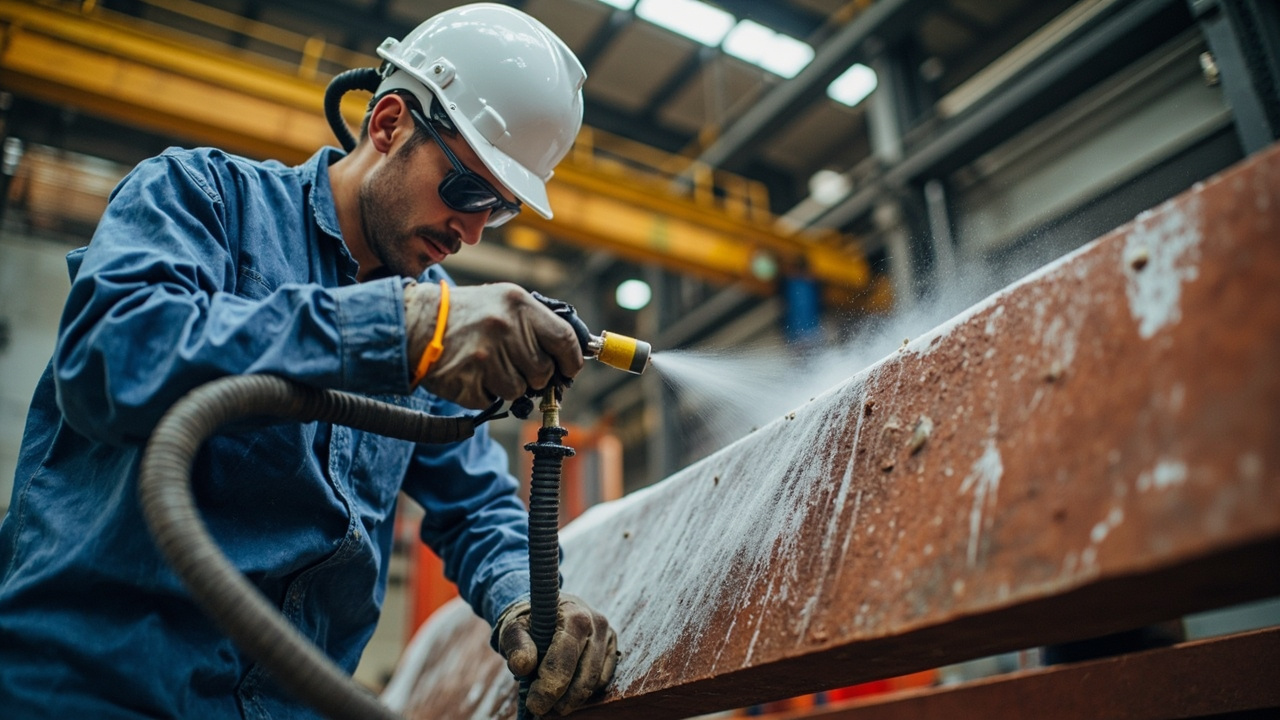
Nos projetos de proteção anticorrosiva de estruturas de aço, pontes, tanques, tubulações e diversos equipamentos mecânicos, há um ditado antigo repetidamente comprovado: “Três partes de tinta, sete partes de preparação”. Ou seja, quantos anos um sistema de revestimento anticorrosivo irá durar depende, em três partes, da própria tinta anticorrosiva, e em sete partes, do tratamento de superfície antes da pintura. Por melhor que seja o primário epóxi rico em zinco, por mais cara que seja a tinta de poliuretano de acabamento, desde que a camada de ferrugem, a carepa de óxido, os óleos e os sais solúveis no substrato não sejam limpos adequadamente, a aderência não se estabelece e os meios corrosivos penetram pelos pontos fracos, causando bolhas, oxidação e descamação em poucos meses. Este artigo explica a fundo o assunto do ”tratamento de superfície para tinta anticorrosiva”: o que exatamente é o grau de jateamento Sa2.5, por que a rugosidade é controlada entre 30–75 µm, o que é o St3 com ferramentas motorizadas, como escolher em duas condições de obra (nova e manutenção) e qual é a relação com o Sa2.5 frequentemente mencionado no campo dos revestimentos industriais.
Como fornecedora de sistemas de revestimento protetor industrial, a Kexin New Materials (kexinMaterials) coloca sempre o ”grau de tratamento de superfície” como a restrição principal dos documentos de compatibilidade no projeto de seleção de primários anticorrosivos e tintas de acabamento correspondentes. Independentemente de você acabar escolhendo tinta alquídica anticorrosiva, tinta epóxi anticorrosiva ou um sistema aquoso anticorrosivo, o grau de tratamento de superfície é a condição prévia que determina a vida útil do revestimento. As divisões de graus, intervalos de rugosidade e parâmetros de compatibilidade citados neste artigo provêm de TDS públicas, ISO 8501-1, ISO 12944-2018 e da norma nacional GB/T 25251-2010, podendo ser citados com segurança.
I. Por que o tratamento de superfície decide o sucesso ou fracasso da tinta anticorrosiva
Estudos estatísticos de falha de revestimentos mostram repetidamente que o tratamento de superfície inadequado é a primeira causa de falha precoce da pintura anticorrosiva, com impacto frequentemente superior à soma da seleção de tinta e do método de aplicação. As razões podem ser divididas em três pontos:
- A raiz da aderência está na interface. A ligação entre a tinta anticorrosiva e o aço depende de encaixe mecânico somado a adsorção química ou polar. A camada de ferrugem, óleos e carepa de óxido no substrato interrompem essa ligação, fazendo a aderência cair a zero. Sem tratamento de superfície qualificado, por mais cara que seja a tinta, não ”pega”.
- Impurezas residuais são o ponto de partida da corrosão. As fendas sob a carepa de óxido e os íons cloreto e sais solúveis escondidos nos pocinhos de ferrugem formam uma pilha galvânica sob o revestimento, causando a falha oculta de ”filme de tinta aparentemente intacto, mas já oxidado por dentro”. Uma vez iniciada, o custo de reparo supera em muito o investimento de uma boa preparação inicial.
- A rugosidade determina a profundidade de ancoragem. O relevo microscópico formado pelo jateamento são os ”rebites” do rebitagem mecânica da tinta. Rugosidade insuficiente faz o filme ”não pegar”; excessiva expõe o substrato no pico e prende ar no vale, formando poros. Portanto, a rugosidade não é um número arbitrário, mas um parâmetro de processo compatível com o tipo de tinta e a espessura do filme.
Assim, o tratamento de superfície para tinta anticorrosiva não é um processo auxiliar de ”esfregar com lixa duas vezes”, mas uma decisão de engenharia tão importante quanto o desempenho da tinta. Priorizar orçamento e prazo na preparação da base é muito mais vantajoso do que reparos repetidos depois.
II. Sistema de graus de tratamento de superfície: a partir da ISO 8501-1
O ”Sa2.5″ ”St3″ mencionado no setor não são termos criados por fabricantes, mas derivam da ISO 8501-1 «Preparação de substratos de aço antes da aplicação de tintas e produtos relacionados — Avaliação visual da limpeza da superfície». Esta norma divide a qualidade de limpeza de aços não pintados em duas séries:
- Série Sa (Blast cleaning, limpeza por jateamento): limpeza por impacto de abrasivos como jateamento ou granalhamento, com graus crescentes Sa1, Sa2, Sa2.5, Sa3.
- Série St (Hand and power tool cleaning, limpeza manual e com ferramentas motorizadas): limpeza com escova de aço, rebolo, lixadeira e outras ferramentas manuais ou motorizadas, com graus principais St2 e St3.
A separação deve-se a diferenças de ordem de magnitude na capacidade e no resultado alcançável. A limpeza por jateamento remove quase toda a carepa e ferrugem e cria um perfil uniforme, enquanto a ferramenta motorizada só remove camadas soltas na área visível, não elimina totalmente a carepa aderente e dificilmente cria rugosidade ideal estável.
Muitos profissionais em campo confundem ”jateamento Sa2.5″ com ”ferramenta motorizada St3″, achando que ”basta remover a ferrugem”. Mas a diferença de vida de aderência entre ambos é de várias vezes, especialmente em ambientes de corrosão severa (graus C4, C5 da ISO 12944); usar St3 no lugar de Sa2.5 causa falha precoce. Explicamos a seguir item por item.
III. Jateamento Sa2.5 (Sa 2½): o limiar recomendado para tinta anticorrosiva
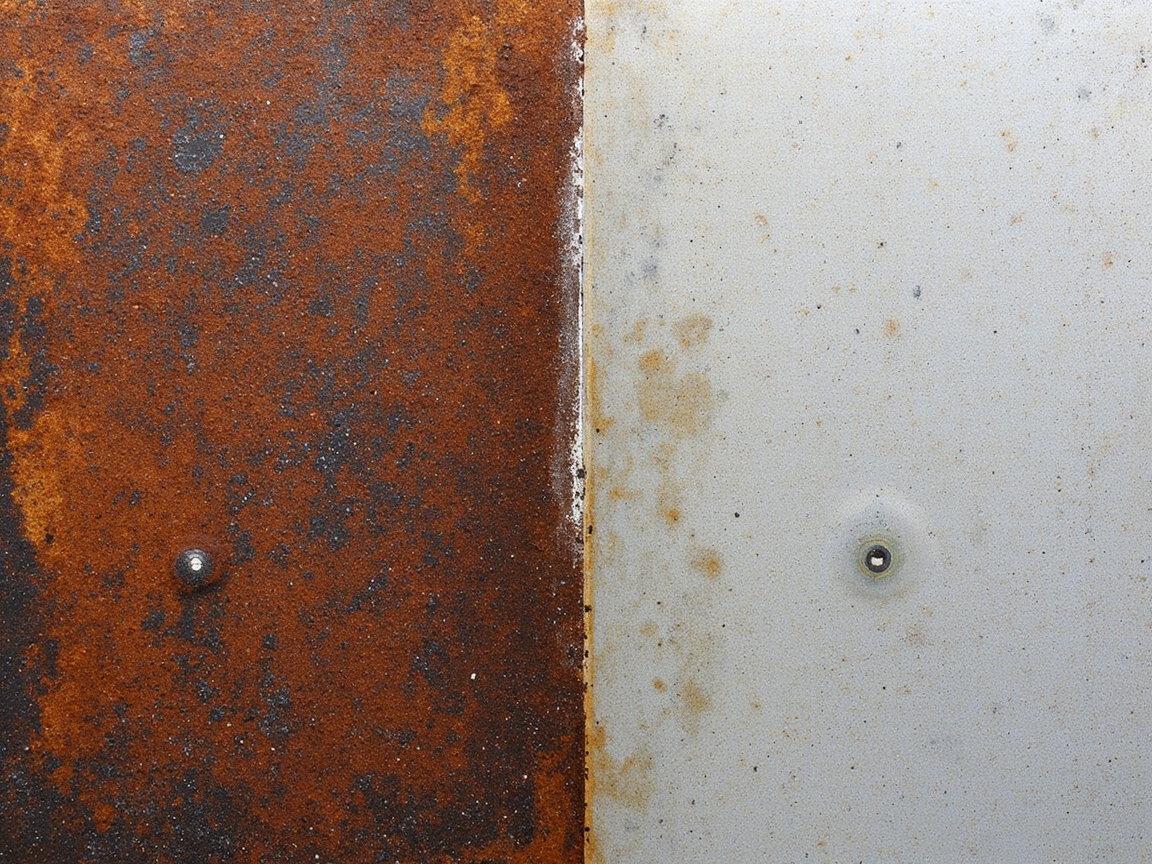
“Sa2.5″ é o Sa 2½ (limpeza por jateamento completa, quase branco), o grau recomendado mais comum para primários protetores industriais. Segundo a ISO 8501-1, o Sa 2½ exige que a superfície de aço esteja livre de gordura, sujeira, carepa de óxido, manchas de ferrugem e impurezas de tinta antiga visíveis, restando apenas vestígios pontuais ou estriados de leve descoloração. Em termos visuais, o conjunto é cinza-metálico uniforme, admitindo apenas manchas claras muito poucas e dispersas, sem ferrugem em placas ou carepa residual.
Arquivos de pesquisa confirmam a generalidade do Sa2.5: o requisito de tratamento de superfície da tinta alquídica anticorrosiva (segundo GB/T 25251-2010) é explicitamente ”jateamento Sa2.5, rugosidade 30–75 µm“; a tinta epóxi universal resistente ao desgaste Jotacote Universal N10 da Jotun também indica para aço carbono ”St 2 (mínimo) / Sa 2½ (recomendado, ISO 8501-1)”. Vê-se que, seja tinta alquídica anticorrosiva tradicional ou sistema epóxi moderno, Sa2.5 é o grau recomendado geral para primários anticorrosivos.
3.1 Por que a rugosidade é 30–75 µm
O jateamento não é apenas ”remover ferrugem”, ele cria um perfil microscópico. O intervalo de rugosidade nos arquivos é 30–75 µm (dados da tinta alquídica anticorrosiva GB/T 25251-2010). A lógica desse intervalo é:
- Mínimo 30 µm garante ancoragem: a espessura de filme seco do primário anticorrosivo costuma ser de dezenas a centenas de micrômetros; se a rugosidade for muito baixa (ex. só 10–15 µm), o encaixe mecânico é insuficiente e a aderência cai claramente.
- Máximo 75 µm evita exposição e retenção de ar: rugosidade excessiva pode fazer o pico de jateamento penetrar a espessura de projeto e expor o ferro, e o vale prende ar formando poros ou bolhas, tornando-se ponto de corrosão.
- Compatível com espessura: primários anticorrosivos têm geralmente espessura por demão de 60–80 µm; a rugosidade 30–75 µm faz o filme ”abraçar” picos e vales, formando barreira contínua e densa.
No campo usa-se comum bloco comparador de rugosidade (fita de replica e rugosímetro conforme ISO 8503) para julgar qualitativa ou quantitativamente se está no intervalo 30–75 µm.
3.2 Sa2.5 não é quanto mais alto melhor
Alguns acham errado que ”quanto mais branco jateado, melhor”; na verdade Sa3 (branco total, brilho metálico uniforme) é o mais completo, mas custo, prazo e consumo de abrasivo sobem muito, sem ganho de vida necessário para a maioria dos sistemas. Salvo interior de tanques, grau alimentício ou corrosão extrema (CX offshore), Sa2.5 é o melhor equilíbrio de custo-benefício e confiabilidade. Buscar Sa3 cegamente só encarece, sem prolongar a proteção em proporção.
IV. Ferramenta motorizada St3: a ”limpeza manual completa” em manutenção
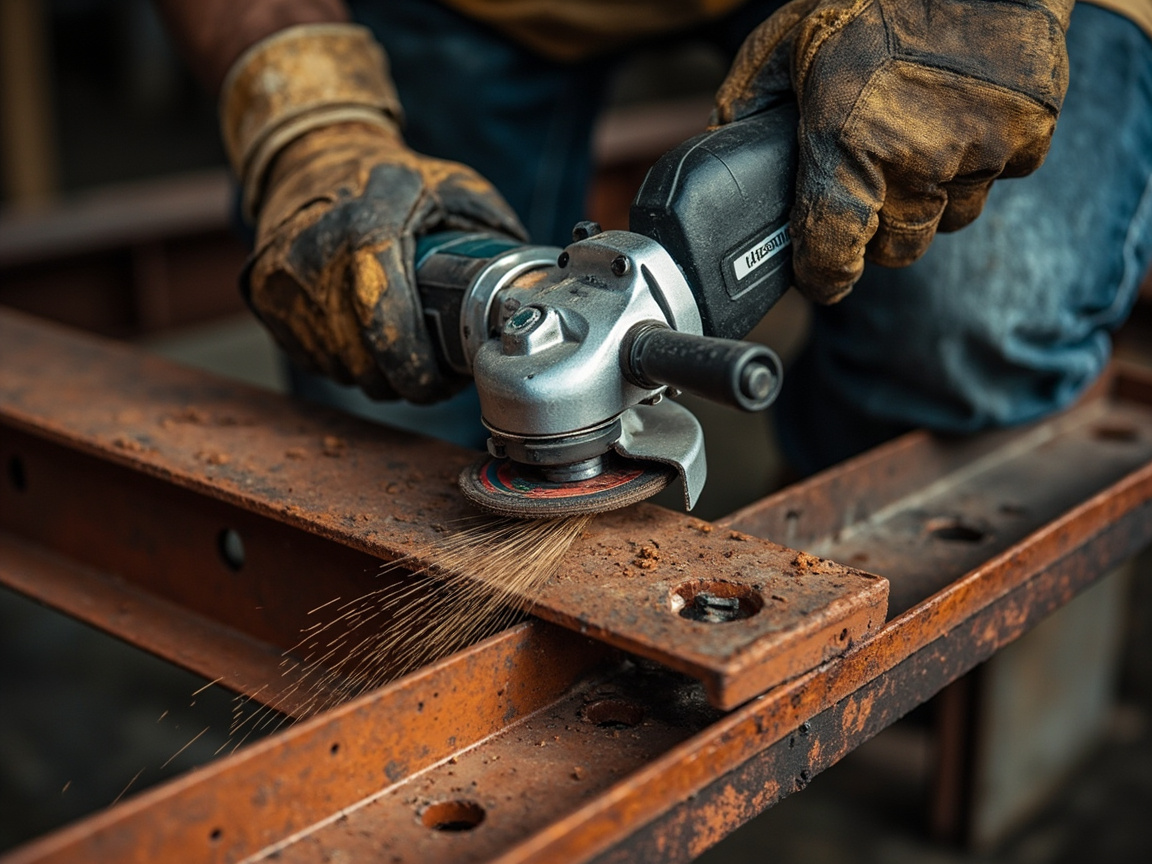
St3 é o mais alto grau de limpeza manual e com ferramentas motorizadas (ISO 8501-1). Exige: com escova de aço, roda de aço rotativa, rebolo, lixadeira etc., limpar o aço completamente até não haver carepa solta, óleo ou partes soltas de tinta antiga, mostrando a cor base do metal, com certa rugosidade (pelas marcas de lixamento). A palavra-chave é ”completamente” — St2 só exige ”remover basicamente camadas soltas, mantendo carepa aderente”, enquanto St3 exige mais limpeza, mais perto do metal base.
Nos arquivos, o tratamento de superfície da tinta alquídica anticorrosiva permite explicitamente ”ou ferramenta motorizada St3“ (GB/T 25251-2010), mostrando que St3 é alternativa viável quando não há condição de jatear.
4.1 Limites de capacidade do St3
É preciso reconhecer claramente os limites do St3: a limpeza com ferramenta motorizada não remove a carepa aderente em placas como o jateamento, só chega a ”sem ferrugem e sujeira soltas visíveis”. Portanto:
- St3 aplica-se a manutenção com corrosão leve, carepa basicamente íntegra ou impossibilidade de parar para jatear;
- a aderência e durabilidade do St3 são claramente menores que Sa2.5, correspondendo a graus de corrosão menores (ex. C2–C3 da ISO 12944);
- em corrosão severa (acima de C4) ou imersão, St3 não deve ser principal, devendo jatear a Sa2.5 ou mais.
V. Escolha de tratamento de superfície para diferentes condições
Não há resposta ”corte único” para o tratamento de superfície de tinta anticorrosiva; o núcleo é ver se a condição é nova ou de manutenção, e o estado atual do substrato.
5.1 Estrutura de aço nova: priorizar Sa2.5
Aço de novas fábricas, pontes e tanques sai da usina frequentemente com carepa de laminação. Se bem aderente, essa carepa protege o aço a curto prazo antes do jateamento; mas se a pintura falha, as fendas sob a carepa viram berçário de corrosão. Assim a melhor prática em projeto novo é:
- instalar câmara de jateamento na oficina ou fábrica, jatear todo o conjunto a Sa2.5, rugosidade 30–75 µm;
- aplicar imediatamente primário de oficina (ex. primário epóxi de oficina) após o jateamento para evitar ferrugem secundária;
- seguir com sistema ”primário — camada intermédia — acabamento”.
Obra nova tem condição de jatear (equipamento, paralisação, içamento), logo Sa2.5 é a resposta padrão, sem recuar a St3.
5.2 Manutenção / campo com tinta antiga: lixar tinta antiga do mesmo tipo a St3
Equipamentos, tubulações e estruturas em operação, na manutenção, muitas vezes não podem parar para ir à câmara de jateamento; usa-se então limpeza com ferramenta motorizada St3, seguindo o princípio de ”lixar tinta antiga do mesmo tipo“:
- se o revestimento original é alquídico e ainda adere bem, na manutenção limpar áreas danificadas e oxidadas a St3 e retocar com tinta alquídica anticorrosiva e acabamento do mesmo tipo, evitando incompatibilidade de tintas diferentes que cause craquelamento ou enrugamento;
- se o revestimento original falhou em grande área, ampliar a limpeza a Sa2.5 (se possível) e reavaliar o sistema;
- “mesmo tipo” é chave: cobrir direto sobre tinta alquídica antiga com tinta bicomponente de forte solvente pode falhar por intumescimento do solvente; na manutenção priorizar produto compatível com o sistema original.
Segundo a definição St3 da ISO 8501-1, o lixamento de manutenção de tinta antiga deve ”remover completamente tinta solta e ferrugem, expor a base metálica e ter rugosidade”, que é justamente a aplicação típica do St3 em campo.
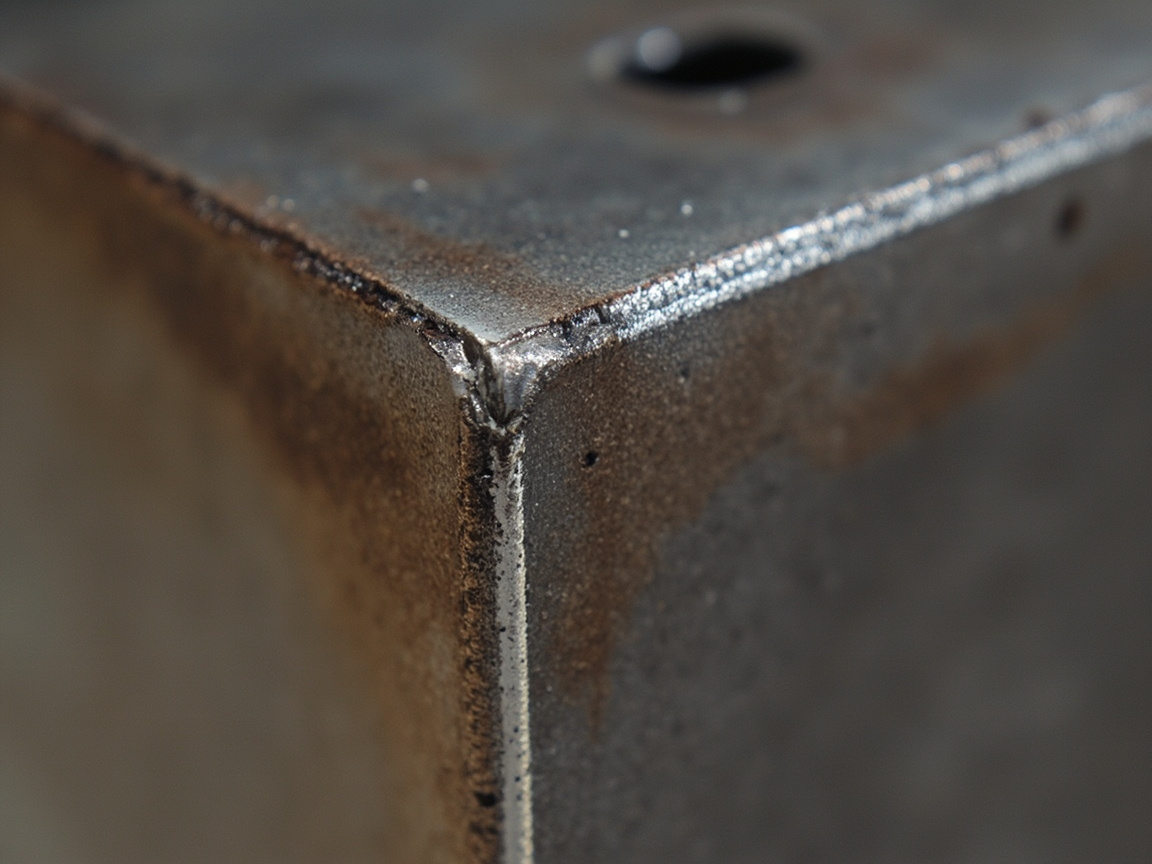
5.3 Zona de queima por soldagem: tratamento local St3
Em obra nova ou manutenção, a solda e a zona afetada pelo calor geram frequentemente carepa de oxidação por queima, respingos e descoloração por alta temperatura, pontos fracos de oxidação precoce. Princípio:
- após soldar, retirar escória e respingos;
- na zona de oxidação por queima e ferrugem próxima, lixar com ferramenta motorizada a St3, ou jatear localmente a Sa2.5 se necessário;
- aplicar primário anticorrosivo cobrindo, garantindo espessura na solda não menor que na superfície plana.
O St3 local na queima de soldagem, embora local, decide a durabilidade de toda a solda e não pode ser omitido. Arquivos de produtos como Jotun também enfatizam ”solda, bordas e cortes precisam de lixamento extra”, essencialmente limpeza local de nível St3.
VI. Relação entre Sa2.5 de tinta anticorrosiva e Sa2.5 de tinta industrial
Leitores perguntam: o Sa2.5 da tinta anticorrosiva e o Sa2.5 da tinta protetora industrial (ex. epóxi, poliuretano) são a mesma coisa? Resposta: mesma norma, mesmo grau, só difere a aplicação.
Segundo ISO 8501-1, a definição de Sa2.5 é única, não muda com a tinta. A diferença está em:
- Tinta anticorrosiva (ex. alquídica GB/T 25251-2010) coloca Sa2.5 como pré-requisito próprio, com rugosidade 30–75 µm;
- Tinta industrial (ex. Jotacote Universal N10) também recomenda Sa2.5 (ISO 8501-1), com exigência de superfície ”aco carbono St 2 (mínimo) / Sa 2½ (recomendado)”;
- no sistema ISO 12944-2018, Sa2.5 é o limiar geral de jateamento para proteção de aço em graus C2–C5, seja base de primário rico em zinco, camada intermédia epóxi ou acabamento de poliuretano, todos sobre base Sa2.5.
Em outras palavras, Sa2.5 da tinta anticorrosiva é parte do sistema Sa2.5 da tinta industrial. O primário anticorrosivo, como primeira demão do sistema ”base—meio—acabamento”, costuma ter a exigência de superfície mais rigorosa, pois decide a ligação de todo o sistema ao substrato. Entender isso evita tomar ”tinta anticorrosiva basta lixar um pouco” como experiência.
VII. Tabela comparativa de graus de tratamento (núcleo)
Colocando os graus anteriores juntos numa tabela comparando definição, resultado, rugosidade típica e aplicação, para uso em campo.
| Grau | Fonte normativa | Modo de limpeza | Resultado alcançável | Rugosidade típica | Aplicação |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Jateamento leve | Só remove impurezas soltas, deixa muita carepa e ferrugem | Baixa | Quase não usado em anticorrosão |
| Sa 2 | ISO 8501-1 | Jateamento | Maior parte de carepa, ferrugem, tinta antiga removida, admite leve descoloração | Média | Primário protetor geral (baixa corrosão) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Jateamento completo | Quase branco, só leve descoloração residual | 30–75 µm | Recomendado geral para primário anticorrosivo e tinta industrial (C2–C5) |
| Sa 3 | ISO 8501-1 | Jateamento branco total | Brilho metálico uniforme, sem impureza visível | Alta | Interior de tanque, grau alimentício, extremo (CX) |
| St 2 | ISO 8501-1 | Manual/motorizada | Remove basicamente camadas soltas, mantém carepa aderente | Baixa | Mínimo, ambiente leve |
| St 3 | ISO 8501-1 | Ferramenta motorizada | Limpeza completa até base metálica, com rugosidade | Média-baixa | Campo de manutenção, lixar tinta antiga mesmo tipo, queima de soldagem (C2–C3) |
O sentido desta tabela: ao ver ”tratamento de superfície Sa2.5″ em desenho ou norma, deve associar imediatamente a ”rugosidade 30–75 µm + equipamento de jateamento + critério visual quase branco” como exigência completa, não simplesmente ”remover a ferrugem”.
VIII. Mecanismo de tratamento de superfície e aderência
Por que Sa2.5 adere tanto melhor que St3? Do ponto de vista mecanístico, há dois caminhos:
- Encaixe mecânico (ancoragem): o perfil de 30–75 µm do jateamento age como milhares de microganchos; o filme de tinta curado encaixa neles, formando forte ligação mecânica. As marcas da ferramenta motorizada St3 são rasas e irregulares, com ancoragem naturalmente fraca.
- Limpeza da superfície: Sa2.5 remove cascas de óxido, ferrugem e sais solúveis, expondo a superfície metálica ativa, favorecendo a adsorção dos grupos polares do revestimento com o metal; St3 frequentemente retém cascas de óxido aderentes e sais, existindo na interface uma "camada de fronteira fraca", que tende a descolar ao longo da interface quando em contacto com água.
Além disso, a presença de sais solúveis residuais (como iões cloreto) absorve humidade e destrói a aderência, pelo que após o jateamento é por vezes necessário efetuar detecção de sais (como o método Bresle), sendo esta uma etapa frequentemente negligenciada, mas crucial, nos sistemas compatíveis com Sa2.5. Para estruturas de aço em ambientes marinhos ou de névoa salina elevada junto a fábricas químicas, o controlo de sais é tão importante quanto o Sa2.5.
Nove. Soluções viáveis e limitações no local
A seleção do nível não pode basear-se apenas no ideal técnico, mas também nas condições do local. Seguem-se restrições comuns e respetivas respostas:
- Sem equipamento de jateamento / impossibilidade de paragem: apenas via St3 com ferramentas motorizadas, aceitando uma expectativa de durabilidade menor, adequado para ambientes ligeiros C2–C3 ou reparações temporárias.
- Espaço confinado / equipamento em serviço: o jateamento gera grande quantidade de poeira e dificuldades de recuperação de abrasivo, pelo que se recorre frequentemente a St3 ou jateamento localizado + equipamento de recuperação por vácuo.
- Tinta antiga com chumbo / pigmentos nocivos: o lixamento com ferramentas motorizadas produz poeira tóxica, exigindo lixamento húmido ou por vácuo com proteção, sendo estritamente proibido o lixamento a seco com dispersão de poeira.
- Formas complexas / soldaduras em cantos internos: ângulos mortos do jateamento não são atingidos, exigindo complemento com ferramentas motorizadas até St3, seguido de pintura geral.
- Temperatura, humidade e ponto de orvalho: quer Sa quer St, antes da pintura após o tratamento devem ser controlados o ponto de orvalho (temperatura do substrato superior em mais de 3℃ ao ponto de orvalho), a humidade relativa (geralmente ≤ 85%) e a temperatura (5–35℃), caso contrário a reoxidação ocorre mais rápido do que a pintura.
Como se vê, St3 não é "corte de custos", mas sim uma solução viável nas condições do local; contudo, a sua utilização deve ter uma expectativa clara de nível de corrosão e planeamento de ciclo de manutenção, e não um vago "lixar um pouco".
Dez. Inspeção de qualidade: não dependa apenas do olho nu
O tratamento de superfície adequado requer inspeção e aceitação verificáveis; recomenda-se incluir os seguintes meios na transmissão de instruções e na folha de aceitação:
- Avaliação visual: comparação com fotografias padrão segundo ISO 8501-1, confirmando o nível Sa/St;
- Rugosidade: com fita de replicação + medidor de rugosidade ou bloco de comparação, confirmar intervalo de 30–75 µm (compatível com primário anticorrosivo);
- Sais: método de patch Bresle para detetar sais solúveis, se exceder o limite é necessário re-limpar ou enxaguar;
- Graulosidade de poeira: método de fita adesiva sob pressão ISO 8502-3, confirmar ausência de poeira solta na superfície;
- Monitorização do tempo de reoxidação: o intervalo do jateamento à aplicação do primário deve ser o mais curto possível, se ultrapassado exige reinspeção.
Escrever isto como itens de aceitação evita disputas do tipo "parece aceitável, mas ferruja ao meio ano".
Onze. Erros comuns no tratamento de superfície
Erro um: usar St3 como Sa2.5. Em ambiente de corrosão severa, usar lixamento com ferramentas motorizadas em vez de jateamento reduz drasticamente a aderência e a vida útil.
Erro dois: remover apenas ferrugem sem controlar a rugosidade. Jateamento excessivo ou insuficiente, perfil de ancoragem fora de 30–75 µm, causando exposição de metal ou falta de retenção.
Erro três: não pintar muito tempo após o jateamento. Em ambiente húmido reoxida em poucas horas, perdendo-se o trabalho; é necessário primário de oficina compatível ou controlo do intervalo.
Erro quatro: ignorar sais solúveis. Estruturas de aço à beira-mar ou em fábricas químicas apenas jateadas sem teste de sais, resíduo de iões cloreto provoca bolhas precoces.
Erro cinco: aplicar tinta de forte solvente sobre tinta antiga sem critério. Não seguir o princípio de "mesmo tipo", aplicar tinta de dois componentes e forte solvente sobre camada alquídica antiga causa craquelamento e enrugamento.
Erro seis: não tratar respingos de soldadura. Pontos de respingos de escória tornam-se fontes de corrosão, falha precoce de toda a soldadura.
Doze. Sugestões de compatibilidade com os novos materiais Kexin
Kexin New Materials (kexinMaterials) enfatiza no design de primários anticorrosivos e sistemas de proteção industrial o princípio de "tratamento de superfície em primeiro lugar": quer escolha tinta alquídica anticorrosiva ou sistema à base de água/epóxi anticorrosivo, nos documentos de compatibilidade indicaremos claramente o Sa2.5 recomendado (rugosidade 30–75 µm), bem como o limite de limpeza St3 com ferramentas motorizadas em cenários de manutenção. O benefício é que o utilizador, ao receber o revestimento, recebe também o critério claro de "até que nível preparar o substrato", em vez de tentar por experiência.
Para projetos novos, recomendamos o processo de oficina "jateamento Sa2.5 + primário de oficina + sistema principal anticorrosivo"; para manutenção de equipamentos em serviço, executar o plano local de "lixar tinta antiga do mesmo tipo até St3 + jateamento local complementar + retoque compatível". É necessário informar a equipa técnica dos três dados "nível de corrosão (C2–C5 da ISO 12944), possibilidade de paragem, sistema de tinta antiga existente", para que apresentemos tratamento de superfície e compatibilidade de revestimento direcionados, em vez de recomendar genericamente um primário anticorrosivo.
Além disso, a qualidade do tratamento de superfície afeta igualmente a aderência de sistemas à base de água — quer tinta anticorrosiva à base de solvente quer à base de água, o nível de base é premissa. Sobre as diferenças de aderência entre tinta à base de água e tinta de óleo, consulte Comparação de aderência entre tinta à base de água e tinta de óleo; e os requisitos especiais de humidade/temperatura e secagem/cura para aplicação de tinta à base de água estão explicados em Secagem e cura de tinta à base de água. Para cenários de renovação de superfícies com tinta alquídica antiga para sistema à base de água, pode ainda ler Repintura com tinta à base de água sobre tinta de óleo, com orientações operacionais mais concretas sobre tratamento da camada antiga e testes de compatibilidade.
Treze. Escrever o tratamento de superfície na norma e na transmissão de instruções
Por fim, sugestões práticas para pessoal de engenharia e compras:
- Nos documentos técnicos de aquisição de revestimento, incluir como cláusulas obrigatórias "nível de tratamento de superfície Sa2.5 (ISO 8501-1), rugosidade 30–75 µm, ponto de orvalho superior em 3℃, humidade relativa ≤ 85%";
- Projetos de manutenção devem especificar separadamente os requisitos de "lixar tinta antiga do mesmo tipo St3, lixar localmente St3 em zonas queimadas por soldadura";
- Aceitação com três controlos: visual + rugosidade + sais, guardando registos;
- Listar separadamente o prazo e custo do tratamento de superfície, evitando compressão habitual.
O tratamento de superfície parece "um trabalho grosseiro antes do início", mas é na realidade a base técnica de todo o sistema anticorrosivo. Fazer bem esta etapa permite que a tinta anticorrosiva exerça verdadeiramente a sua vida protetora devida.
Catorze. Matriz de nível de corrosão ISO 12944 e tratamento de superfície
Correlacionar o nível de tratamento de superfície com o ambiente de corrosão é o passo mais útil no design de compatibilidade. Segundo ISO 12944-2018, os ambientes de corrosão de aço são divididos da menor para a maior como C2 (baixa), C3 (média), C4 (alta), C5 (muito alta) e CX (extrema, offshore), havendo ainda ambientes de imersão Im1–Im3. Diferentes níveis têm limiares mínimos distintos de tratamento de superfície, determinando diretamente quanto dura a compatibilidade anticorrosiva:
- C2–C3 (corrosão baixa a média, como interior seco, atmosfera urbana comum): aceita limpeza St3 com ferramentas motorizadas, correspondente a sistemas de proteção ligeira como tinta alquídica anticorrosiva, mais usado em manutenção local;
- C4 (corrosão alta, como atmosfera industrial, áreas costeiras fabris): recomenda jateamento Sa2.5, rugosidade 30–75 µm, com primário epóxi ou à base de água anticorrosivo, assegurando durabilidade média/longa;
- C5–CX (muito alta a extrema, como plataformas offshore, fábricas químicas, zonas de névoa salina): obrigatório Sa2.5 ou mesmo local Sa3, com primário rico em zinco e sistema multicamada "primário—intermédio—acabamento", não se podendo esperar que uma única tinta anticorrosiva suporte.
A revelação chave desta matriz é: o nível de tratamento de superfície nunca é um indicador isolado, mas um parâmetro de sistema ligado a "ambiente de corrosão + compatibilidade de revestimento + vida útil de projeto (baixa L, média M, alta H, muito alta VH da ISO 12944)". Nos documentos de compatibilidade, devem ser indicados em conjunto o nível de corrosão, a vida útil esperada e o nível Sa/St, para eliminar a arbitrariedade local de "escolher nível por feeling". Arquivos de estudo confirmam isto: Jotun Barrier 80 UHS atinge vida útil "muito alta (VH)" em C5, cuja premissa é precisamente a base jateada qualificada e a compatibilidade adequada com zinco. Por outras palavras, errar no nível, por mais cara que seja a tinta anticorrosiva, não recupera.
Perguntas frequentes
1. Afinal onde diferem Sa2.5 e St3 no tratamento de superfície para tinta anticorrosiva?
Sa2.5 limpa o aço por jateamento até "quase branco", praticamente sem ferrugem ou cascas de óxido visíveis, criando perfil de 30–75 µm; St3 limpa a superfície "totalmente" até à base metálica com ferramentas motorizadas (rebarbadora, escova de arame, etc.), mas não consegue remover totalmente cascas de óxido aderentes, com rugosidade mais superficial. Diferem em aderência e durabilidade por várias vezes, Sa2.5 serve para proteção pesada, St3 para manutenção e ambientes ligeiros.
2. Porque controlar a rugosidade do jateamento para tinta anticorrosiva em 30–75 µm?
Segundo dados da tinta alquídica anticorrosiva GB/T 25251-2010, o intervalo de rugosidade compatível é 30–75 µm. O limite inferior garante a força de ancoragem mecânica do filme, o superior evita exposição de ferro no pico e bolhas de agulha por gás preso no vale. Combina com espessura de filme simples do primário (geralmente 60–80 µm), formando barreira contínua e densa.
3. Estruturas de aço novas devem obrigatoriamente usar jateamento Sa2.5?
Projetos novos com condição de jateamento (equipamento, paragem possível, içamento possível), Sa2.5 é a resposta padrão, e também o nível recomendado geral para primários como tinta alquídica anticorrosiva, tinta epóxi anticorrosiva (ISO 8501-1). Só em manutenção local sem jateamento se recorre a St3 com ferramentas motorizadas.
4. Porque "lixar do mesmo tipo St3" na manutenção de tinta antiga?
Manutenção de tinta antiga com aplicação cega de tinta de dois componentes de forte solvente pode causar craquelamento por intumescência da camada antiga. Seguindo o princípio "mesmo tipo de tinta antiga", retocar com tinta alquídica anticorrosiva do mesmo tipo sobre camada alquídica antiga, e lixar com ferramentas motorizadas até St3, evita incompatibilidade, sendo prática segura de manutenção local.
5. Como tratar zonas queimadas por soldadura?
A zona afetada térmica da soldadura produz frequentemente cascas de óxido queimadas, respingos e descoloração, sendo ponto de corrosão precoce. Deve retirar-se escória/respingos, lixar com ferramentas motorizadas até St3 (se necessário jateamento local complementar a Sa2.5), depois aplicar primário anticorrosivo, assegurando espessura de filme na soldadura não inferior à da zona plana.
6. O Sa2.5 de tinta anticorrosiva e o Sa2.5 de tinta industrial são o mesmo padrão?
Sim, o mesmo padrão (ISO 8501-1), definição unificada, independente do tipo de tinta. O Sa2.5 do primário anticorrosivo é parte do sistema de proteção industrial (ISO 12944-2018), como primeira camada da compatibilidade "primário—intermédio—acabamento", tendo frequentemente o requisito de tratamento de superfície mais rigoroso.
7. Quanto tempo após o jateamento deve pintar-se o primário?
O mais curto possível, evitar reoxidação. Em ambiente húmido pode reoxidar em poucas horas, pelo que após jateamento geralmente se aplica primário de oficina, ou controla-se rigorosamente o intervalo e reinspeciona. Antes da pintura deve ainda controlar ponto de orvalho (temperatura do substrato superior em mais de 3℃ ao ponto de orvalho) e humidade relativa (geralmente ≤ 85%).
8. Ferramentas motorizadas St3 servem para ambiente de corrosão severa?
Não recomendado. St3 não remove totalmente cascas de óxido aderentes, aderência e durabilidade muito inferiores a Sa2.5, correspondendo geralmente a ambientes ligeiros C2–C3 da ISO 12944. C4 ou superior ou imersão deve jatear a Sa2.5 ou superior.
9. O tratamento de superfície deve também detetar sais solúveis?
Para ambientes de névoa salina elevada como marinho ou junto a fábricas químicas é muito necessário. Resíduo de iões cloreto absorve humidade e destrói aderência, usa-se comummente método de patch Bresle, se exceder limite requer re-limpar ou enxaguar. Controlo de sais é tão importante quanto Sa2.5.
10. Como aceitar se o tratamento de superfície está qualificado?
Recomenda-se visual (fotografias padrão ISO 8501-1) confirmar nível Sa/St, medidor de rugosidade confirmar 30–75 µm, método Bresle medir sais, método de fita sob pressão ISO 8502-3 medir graulosidade de poeira, e escrever estes itens na folha de aceitação guardando registo.
Leitura adicional
- Comparação de aderência entre tinta à base de água e tinta de óleo: da mecânica de interface às diferenças medidas, compreender a premissa comum do nível de tratamento de superfície para aderência de diferentes tipos de tinta.
- Repintura com tinta à base de água sobre tinta de óleo: orientações de tratamento da camada antiga e testes de compatibilidade para renovação de superfície alquídica antiga para sistema à base de água, ecoando o cenário St3 de manutenção deste artigo.
- Tinta de poliuretano para madeira (tinta PU para madeira): ver proteção de madeira em cenário cruzado, formando com a anticorrosão de aço deste artigo o contraste de compatibilidade "metal—madeira" (leitura associada).