Introdução: Gasodutos — o revestimento deve não apenas "prevenir a corrosão", mas também "ajudar a economizar gás"
Nos custos operacionais de gasodutos de longa distância, >>60% correspondem ao consumo de energia dos compressores (para impulsionar o gás a fluir superando a resistência da superfície interna do tubo). Para cada redução de 5 μm na rugosidade superficial da parede do tubo (Ra), a resistência ao transporte de gás diminui cerca de 5%-8%, e o consumo de energia dos compressores reduz 3%-5%. Em gasodutos de longa distância com milhares de quilômetros, isso pode economizar anualmente de milhões a dezenas de milhões de yuans em despesas com energia. O revestimento interno líquido epóxi sem solvente (100% VS / única camada DFT >65 μm) reduz a rugosidade da superfície interna do tubo de aço de Ra 30-60 μm do aço nu para <5 μm, ao mesmo tempo em que oferece proteção anticorrosiva de longo prazo em ambientes corrosivos de 60-80°C — combinando dupla função de redução de resistência e proteção anticorrosiva.
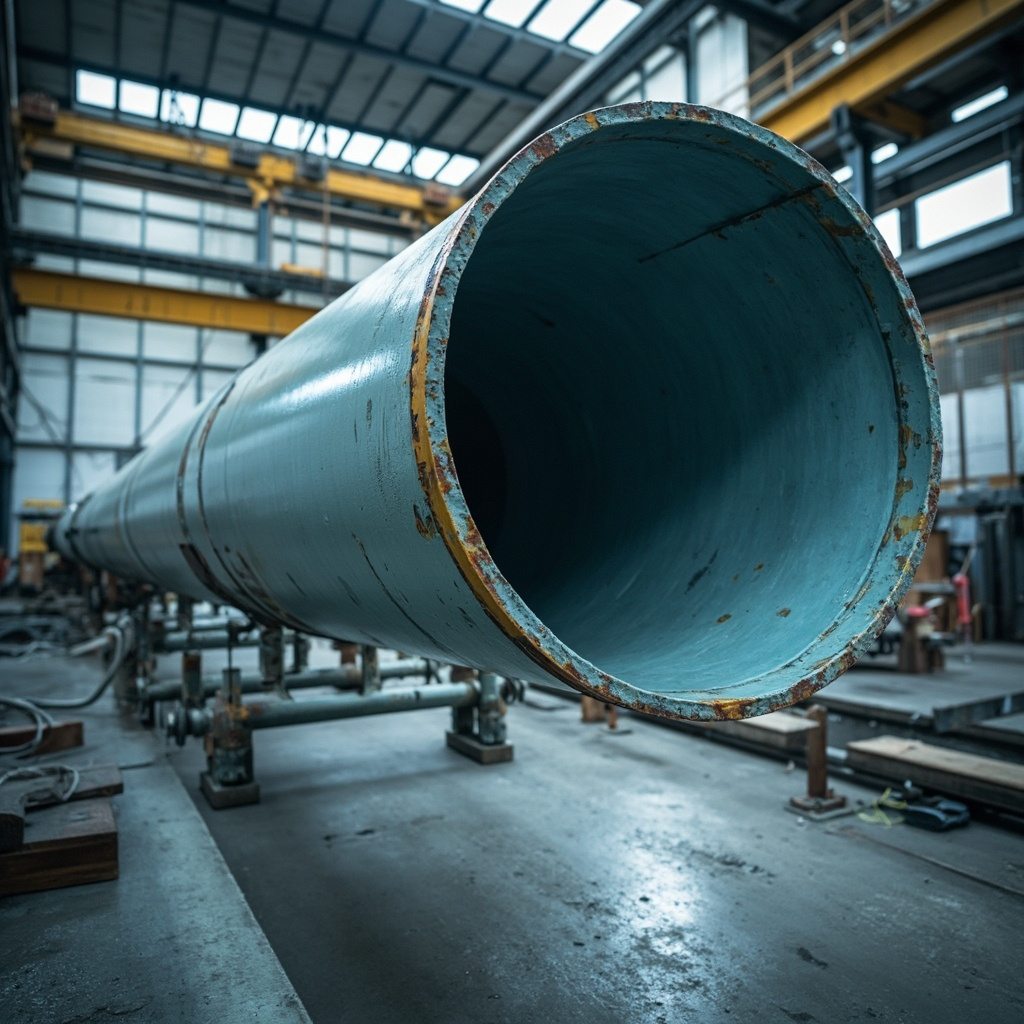
I. Indicadores-chave de desempenho do revestimento interno de tubulação (norma API RP 5L2)
| Indicador de desempenho | Requisito padrão (API RP 5L2) | Valor típico medido de epóxi sem solvente | Método de teste |
|---|---|---|---|
| Espessura de filme seco (DFT) | >65μm (única demão) | 80-120μm | Medidor de espessura de filme seco (específico para interior de tubulação) |
| Rugosidade superficial (Ra) | <5μm (requisito de redução de arrasto) | 2-4μm | Medidor de rugosidade por agulha |
| Adesão (método de tração) | >5MPa | 8-15MPa | ISO 4624 (dolly/20mm) |
| Poros | 0 (zero poros) | 0 | Faísca de alta tensão (1500V/65μm DFT) |
| Resistência à névoa salina (ASTM B117) | >500h (cruzamento riscado) | >1500h | ASTM B117 + classificação ISO 4628 |
II. Visão geral comparativa dos parâmetros técnicos
| Indicadores técnicos | Requisitos padrão | Nível de alta qualidade | Método de detecção |
|---|---|---|---|
| Adesão | ≥3MPa | ≥5MPa | ISO 4624 método de tração |
| Resistência à névoa salina | ≥500h | ≥1000h | ASTM B117 |
| Resistência às intempéries (QUV) | ≥1000h retenção de brilho >50% | ≥3000h retenção de brilho >80% | ISO 16474-3 |
| Teor de VOC | Em conformidade com o padrão GB | 50% abaixo do limite | GB/T 23985 |
| Janela de aplicação | 5-35°C | -10~40°C (ampla faixa de temperatura) | Condições recomendadas no TDS |

II. Processo de pintura por APCA
A aplicação por pulverização do revestimento interno de tubulações adota o processo APCA (Airless Plural Component Application / bicomponente de alta pressão sem ar) — (1) a tinta principal e o agente de cura permanecem separados antes de entrar no pistola de pulverização — são transportados através de dois circuitos de aquecimento independentes até a frente da pistola (cada circuito a 50-60°C para reduzir a viscosidade); (2) são misturados instantaneamente na câmara de mistura da pistola na proporção 1:1 (ou conforme a proporção da formulação); (3) o bico de pulverização rotativo (Rotary Spray Nozzle) gira a 3000-8000 rpm — revestindo uniformemente a parede interna do tubo; (4) o pulverizador avança a uma velocidade constante de 0,3-1 m/s ao longo do eixo do tubo. Para tubulações de grande diâmetro Ø500-1420 mm, utiliza-se um robô rastejante de pulverização de tubulações (Crawler) — o robô possui iluminação + câmera + pulverizador integrados — operado remotamente por pessoal fora da extremidade do tubo.
A aplicação do revestimento interno da tubulação deve ser concluída na linha de fabricação de tubos da fábrica (pré-fabricado em fábrica) — é quase impossível aplicar o revestimento interno em tubulações já soldadas em campo (área aberta). Portanto, a região de solda da tubulação (Field Joint) é a "janela de céu" do revestimento interno, não podendo ser protegida pelo revestimento interno — sendo necessário contar com o revestimento externo e a proteção catódica para compensação.
Aprofundamento técnico: método de otimização sistemática de parâmetros de processo (DOE - planejamento de experimentos)
A otimização do processo de produção de tintas não deve depender do "método de tentativa e erro", mas sim adotar o planejamento experimental DOE como método científico. Tomando o processo de dispersão como exemplo — os fatores que afetam a qualidade (velocidade linear/tempo/taxa de enchimento/temperatura), 4 fatores com 3 níveis cada — o fatorial completo exigiria 81 experimentos — o DOE usa experimento ortogonal L9 (9 vezes) ou método de superfície de resposta (27 vezes) para reduzir drasticamente o número de experimentos — obtendo simultaneamente os efeitos principais e interações de cada fator. Por exemplo, descobre-se que "a interação velocidade linear × tempo é significativa": alta velocidade linear + tempo curto e baixa velocidade linear + tempo longo podem atingir o mesmo efeito de dispersão — mas o primeiro economiza >20% de energia.
Na análise DOE, a interpretação do valor P — P95% de confiança). A análise DOE gera como saída final um conjunto de modelos preditivos (equações de regressão polinomial) — inserindo velocidade linear/tempo/temperatura → prevê fineza/viscosidade/brilho — fornecendo aos engenheiros de formulação uma ferramenta de "otimização digital de formulações".
Prática da indústria: do "tato do mestre experiente" para a "padronização de parâmetros"
Desafio comum da indústria de tintas — quando os mestres experientes se aposentam, levam com eles o "tato" (resistência à agitação / aplicação na placa de finura / inspeção visual do brilho do filme úmido) — os novos funcionários não conseguem replicar. Transformar o "tato" em parâmetros padrão quantificáveis (1) resistência à agitação → leitura do viscosímetro; (2) aplicação na placa de finura → leitura da placa de finura (μm); (3) brilho do filme úmido → medidor de brilho (valor GU). O "cartão de parâmetros padrão" de cada processo é afixado ao lado do equipamento — os novos funcionários operam de acordo com o "cartão" em vez de "seguir o feeling". A "padronização de parâmetros" é um passo fundamental para a fábrica de tintas passar da "oficina" para a "fábrica".
Perguntas Frequentes
Q1: Como quantificar o efeito de economia de energia pela redução de arrasto do revestimento interno de tubulação?Através do "Fator de Eficiência da Tubulação (Efficiency Factor)" EF = vazão real de gás / (vazão teórica de tubulação lisa) × 100%. Para tubo de aço nu sem revestimento interno, EF ≈ 92%-95%; após revestimento interno, EF ≈ 98%-100%. Cada aumento de 1% no EF — para uma tubulação de transporte de gás de 1000 km / Ø1000 mm — economiza anualmente cerca de 2 a 5 milhões de RMB em consumo de energia de compressores.
Q2: Por que o epóxi sem solvente precisa ser aquecido durante a pulverização interna de tubulações?O epóxi sem solvente tem viscosidade em temperatura ambiente >5000mPa·s — impossível de pulverizar por atomização. Após aquecimento a 50-60°C, a viscosidade cai para <1000mPa·s — permitindo atomização. Mas o aquecimento encurta o Pot Life — a 50°C o Pot Life pode ser de apenas 20-40min vs 2-4h em temperatura ambiente — é necessário usar o sistema de mistura online APCA (pulverizar imediatamente após a mistura / sem pré-mistura).
Q3: Impacto do desvio na proporção de mistura da APCA (como 1:0.9 ou 1:1.1) no desempenho do revestimento?Grave! Desvio na proporção de tinta principal/endurecedor >5% — desequilíbrio na relação NCO/OH —> desvio de 10% → cura incompleta do revestimento (dureza↓/resistência química↓) ou sobrecura (trincas por fragilidade). A bomba dosadora do sistema APCA precisa ser calibrada diariamente — verificando a precisão da proporção através da pesagem do peso real de saída dos dois componentes em 1 minuto.
Q4: Como é realizada a inspeção de qualidade da pintura interna de tubulações?(1) Robô de inspeção de tubulação tipo rastreador (Crawler/com sonda DFT + eletrodo de detecção de poros + câmera) percorre automaticamente a parede interna da tubulação a 0.2-0.5m/s para medir DFT e poros — a tubulação é aprovada se >99% da área total atender; (2) DFT é medido a cada 10m; (3) detecção de poros em 100% do comprimento total. O grau de automação da inspeção de qualidade da pintura interna é superior ao do revestimento externo (o revestimento externo requer inspeção manual — tubulações grandes permitem entrada humana/tubulações pequenas dependem de robôs).
Q5: O que fazer quando o revestimento interno da junta soldada (Field Joint) do tubo não pode ser aplicado?A área da junta soldada tem cerca de 200-300mm de largura — sem proteção de revestimento interno — esta parte da parede interna do tubo fica exposta. Duas estratégias de compensação: (1) usar segmentos de tubo de junta soldada fabricados com liga resistente à corrosão (CRA/aço inoxidável 316L) (tubo compósito mecânico) — custo elevado; (2) combinação de revestimento externo da junta soldada + proteção catódica (CP) — a corrente de CP também produz efeito de proteção catódica na parede interna do tubo na junta soldada — este é o esquema padrão para tubulações de transporte de longa distância.
Q6: A "limpeza com pig" (Pigging) em tubulações com revestimento interno danifica o revestimento interno? Há dano leve, mas aceitável. As escovas de arame e as copas de raspagem de poliuretano do pig (Pig), devido ao atrito prolongado com o revestimento interno, fazem a espessura do revestimento diminuir lentamente (a cada 100 limpezas com pig, redução de aproximadamente 1-3 μm). A frequência de limpeza com pig da tubulação (1-4 vezes por ano / dependendo da velocidade de deposição de impurezas no interior do tubo) tem um impacto cumulativo na vida útil do revestimento, sendo necessário reservar margem de desgaste ao projetar a espessura do revestimento.
Q7: Requisitos de resistência à pressão do revestimento para tubulações de gás natural de alta pressão?O revestimento em si não precisa suportar pressão (o tubo de aço suporta a pressão), mas o revestimento deve não formar bolhas (bolhas RGD) devido à expansão do gás escapando pelos microorifícios do revestimento durante a descompressão rápida de gás (Rapid Gas Decompression) — este é o item de teste crítico que distingue o revestimento interno para gás natural do revestimento para tubulações de líquidos (ISO 23936-2/NORSOK M-710). A alta densidade de reticulação da epóxi sem solvente apresenta boa resistência ao RGD.
Q8: O "brilho" do revestimento interno tem significado funcional?Sim. Uma superfície de revestimento interno de alto brilho (>85GU/60°) é mais lisa → o coeficiente de atrito entre o gás e a parede do tubo é menor → o efeito de redução de arrasto é melhor. O brilho inicial do revestimento interno e a taxa de retenção de brilho após o serviço são indicadores indiretos da durabilidade da redução de arrasto.
Q9: Qual é a diferença essencial de formulação entre o revestimento interno e o revestimento externo (3PE/FBE) da tubulação?O revestimento interno (epóxi líquido) — baixa viscosidade (aquecido a 50-60°C) / método de aplicação é por pulverização — foca na redução de atrito (lisura da superfície) e na resistência à corrosão ácida por traços de H₂S/CO₂ nos gases. O revestimento externo (3PE/FBE/pó) — estado sólido / método de aplicação é por extrusão ou fusão de pó — foca na resistência mecânica a impactos (pedras no solo de reaterro) e na corrosão por solo/águas subterrâneas. Os requisitos de desempenho dos revestimentos interno e externo são muito diferentes — as formulações não podem ser intercambiáveis.
Q10: Requisitos especiais de revestimento para o gasoduto de hidrogênio (Hydrogen Pipeline)?O hidrogênio, sendo a menor molécula, apresenta permeabilidade e risco de RGD muito superiores aos do gás natural. O revestimento interno do gasoduto de hidrogênio deve passar no teste de RGD da ISO 23936-2 (atmosfera de hidrogênio/100bar → despressurização rápida/10 ciclos/sem formação de bolhas). A tendência de formação de bolhas de epóxi sem solvente padrão sob RGD de hidrogênio é significativamente maior do que no gás natural — é necessária uma atualização de formulação (maior densidade de reticulação + menor porosidade).
Leituras relacionadas
Resumo
O revestimento interno de tubulação epóxi líquido isento de solventes (API RP 5L2/DFT>65μm/Ra20 anos). O processo de pulverização airless aquecida de dois componentes APCA é a tecnologia central para revestimento interno de tubulações. O revestimento interno de tubulações deve ser realizado na fábrica de fabricação de tubos — as juntas soldadas em campo não podem ser retocadas. A Kexin New Materials fornece aos clientes de tubulação produtos completos de revestimento interno e externo de tubulações e suporte técnico de pulverização APCA.