Introdução: As torres eólicas — um lado voltado para o mar, outro lado fechado e úmido
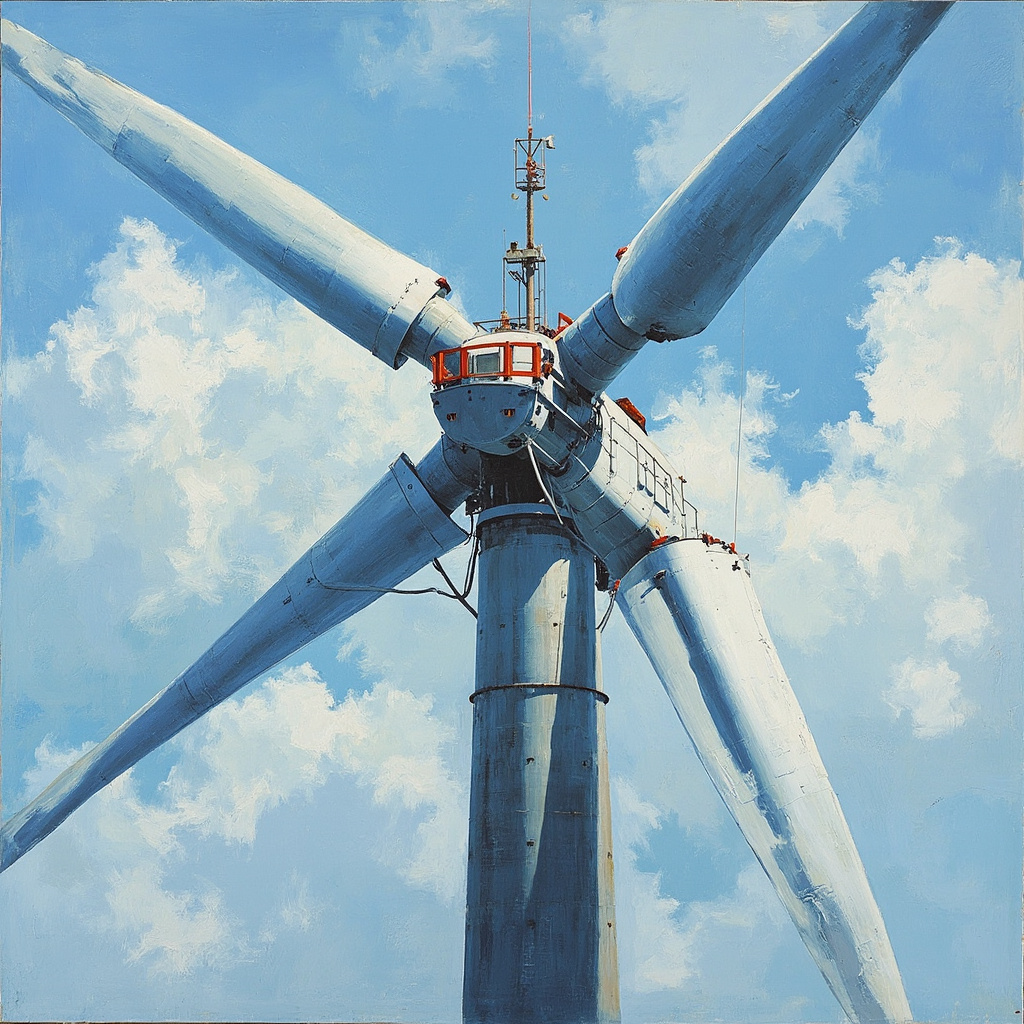
As torres de aerogeradores offshore sofrem corrosão dupla assimétrica: a parede externa enfrenta diretamente névoa salina intensa (nível CX) + forte radiação UV + lavagem por chuva, enquanto a parede interna encontra-se num ambiente de condensação continuamente húmido (RH>90%/sem ventilação) num espaço fechado. Os mecanismos de corrosão da parede externa e interna são totalmente distintos, exigindo um projeto de sistema de revestimento diferenciado. O objetivo central do revestimento da torre é 25 anos sem manutenção, pois o custo de uma única manutenção de um parque eólico offshore (navio + pessoal + espera por condições meteorológicas) frequentemente ultrapassa o custo total da pintura inicial.

I. Esquema de revestimento diferenciado para paredes interna e externa
| Parte | Ambiente corrosivo | Sistema de revestimento recomendado | DFT total (μm) | Vida útil alvo |
|---|---|---|---|---|
| Parede externa da torre (zona atmosférica) | C5-M/CX+UV | Zinco epóxi rico + epóxi micáceo de ferro + tinta de poli-siloxano | 320-400 | 25 anos |
| Parede externa da torre (zona de respingo) | CX (mais severo) | Zinco epóxi rico + epóxi micáceo de ferro + epóxi com flocos de vidro + poli-siloxano | 500-600 | 25 anos |
| Parede interna da torre | C3-C4 (fechado e muito úmido) | Tinta de base epóxi (sem zinco) + tinta intermediária epóxi de pasta espessa | 200-300 | 25 anos |
| Superfície de flange/parafusos | C5-M (corrosão em frestas) | Tinta de base inorgânica rica em zinco + retoque após aperto dos parafusos | 100-150 | 25 anos |
II. Comparação do teste de névoa salina entre diferentes sistemas de revestimento
| Sistema de Revestimento | Resistência à Névoa Salina (h/ASTM B117) | Corrosão em Cruz de Risca (mm) | Classificação de Bolhas (ISO 4628) | Ambiente de Aplicação |
|---|---|---|---|---|
| Tinta de Fundo Epóxi (Camada Única) | 400-600 | >3,0 | Classe 3 | C1-C2 |
| Epóxi Rico em Zinco + Epóxi Micáceo de Ferro | 1000-1500 | 1,0-2,0 | Classe 1-2 | C3-C4 |
| Epóxi Rico em Zinco + Epóxi Micáceo de Ferro + Poliuretano | 1500-2000 | 0,5-1,0 | Classe 0-1 | C5-M |
| Epóxi Rico em Zinco + Epóxi Micáceo de Ferro + Escamas de Vidro + Polissiloxano | >2500 | <0,5 | Classe 0 | CX |

Aprofundamento técnico: método de otimização sistemática de parâmetros de processo (DOE - planejamento de experimentos)
A otimização do processo de produção de tintas não deve depender do "método de tentativa e erro", mas sim adotar o método científico de DOE (Planejamento de Experimentos). Tomando como exemplo o processo de dispersão — os fatores que afetam a qualidade (velocidade linear/tempo/taxa de enchimento/temperatura), 4 fatores com 3 níveis cada — o fatorial completo exigiria 81 experimentos — o DOE utiliza experimento ortogonal L9 (9 vezes) ou método de superfície de resposta (27 vezes) para reduzir drasticamente o número de experimentos — obtendo simultaneamente os efeitos principais e interações de cada fator. Por exemplo, descobre-se que "a interação velocidade linear × tempo é significativa": alta velocidade linear + tempo curto e baixa velocidade linear + tempo longo podem atingir o mesmo efeito de dispersão — mas o primeiro economiza >20% de energia.
Na análise DOE, a interpretação do valor P — P95% de confiança). A análise DOE gera como saída final um conjunto de modelos preditivos (equações de regressão polinomial) — inserindo velocidade da linha/tempo/temperatura → prevê finura/viscosidade/brilho — fornecendo aos engenheiros de formulação uma ferramenta de "otimização digital de formulações".
Prática da indústria: do "toque do mestre experiente" para a "padronização de parâmetros"
Desafio comum da indústria de tintas — quando os mestres experientes se aposentam, levam com eles o "tato" (resistência à agitação/raspagem na placa de finura/observação visual do brilho do filme úmido) — os novos funcionários não conseguem replicar. Transformar o "tato" em parâmetros padrão quantificáveis (1) resistência à agitação → leitura do viscosímetro; (2) raspagem na placa de finura → leitura da placa de finura (μm); (3) brilho do filme úmido → medidor de brilho (valor GU). O "cartão de parâmetros padrão" de cada processo é afixado ao lado do equipamento — os novos funcionários operam de acordo com o "cartão" em vez de "seguir o feeling". A "padronização de parâmetros" é um passo fundamental para a fábrica de tintas passar da "oficina" para a "fábrica".
Perguntas Frequentes
Q1: Por que não se usa tinta de fundo rica em zinco na parede interna da torre? O interior é um espaço confinado (sem UV, sem lavagem por chuva), mas a umidade contínua (>90%RH) causa condensação de água aderida por longos períodos. Os produtos de corrosão da tinta de fundo rica em zinco (ZnO/Zn(OH)₂) acumulam-se muito rapidamente em ambientes confinados e úmidos → inchaço por ferrugem branca → afeta a adesão das camadas subsequentes. Para o interior, recomenda-se tinta de fundo epóxi sem pó de zinco + tinta intermediária epóxi de pasta espessa — proporcionando proteção puramente de barreira em vez de ânodo de sacrifício.
Q2: A pintura das torres é normalmente realizada na fábrica ou no local?Pintura em fábrica (linha de pintura da fábrica de fabricação de torres) — ambiente controlado (temperatura/umidade/limpeza) → qualidade do revestimento ótima. No local é realizado apenas: (1) pintura de reparo das soldas nas juntas de flange; (2) reparo de danos mecânicos durante o transporte e a elevação. O nível de controle de qualidade da pintura em fábrica é incomparável ao da pintura no local.
Q3: Considerações especiais no design da pintura da face do flange?A face do flange suporta pressão de contato extremamente alta após o aperto dos parafusos (>200MPa) — a pintura pode ser esmagada e rachar. Solução: (1) A face de vedação do flange não recebe pintura (vedação por contato metal-metal); (2) A circunferência externa do flange recebe pintura estendendo-se para dentro da face do flange em 5-10mm; (3) Após o aperto dos parafusos, pulverizar "pintura de reparo" sobre as cabeças de parafuso expostas e as folgas do flange.
Q4: Vulnerabilidade do revestimento na área de solda da torre?A rugosidade da solda (Rz 50-100μm) é muito superior à da chapa base (Rz 30-50μm) → a uniformidade da espessura do filme do revestimento na solda é deficiente (cristas muito finas / vales muito espessos) → ferrugem prioritária nas cristas. Solução: (1) fazer Stripe Coat (pré-revestimento) na solda — antes da pulverização geral, aplicar 1 demão de tinta de fundo separadamente na solda com pincel; (2) durante o jateamento, tratar prioritariamente a área de solda para garantir rugosidade uniforme.
Q5: A manutenção livre por 25 anos é realmente possível? O setor de energia eólica offshore tem atualmente o registro de operação mais longo de cerca de 20 anos (o primeiro parque eólico offshore Vindeby/Dinamarca em 1991) — o revestimento apresentava boa condição após 20 anos (sem corrosão significativa/apenas leve descamação em pó). Testes acelerados em laboratório (ISO 20340/4200h de envelhecimento cíclico) indicam que um sistema de revestimento de alto padrão com design razoável pode atingir 25-30 anos. No entanto, o revestimento na zona de respingo pode necessitar de manutenção local entre 15-20 anos — o que pode ser totalmente livre de manutenção são apenas a seção atmosférica da torre e a parede interna.
Q6: Perspetivas de aplicação de tintas amigas do ambiente (à base de água/sem solvente) na pintura eólica?A pintura de torres eólicas (linha de produção em fábrica) com tinta à base de água é tecnicamente viável — a tinta de fundo inorgânica à base de água rica em zinco já foi aplicada em alguns projetos eólicos europeus. A epóxi sem solvente (100% VS) usada no interior pode eliminar o risco de acumulação de VOC em espaços confinados. Atualmente, o tipo à base de solvente ainda é dominante — mas as regulamentações ambientais (especialmente na UE) impulsionarão a substituição acelerada por tintas à base de água/sem solvente na pintura eólica.
Q7: Diferenças nas necessidades de revestimento eólico em diferentes áreas marítimas (Mar do Norte/Mar do Sul da China/Mar da China Oriental)?Mar do Norte (Europa): baixa temperatura (5-15°C) + alta névoa salina (>500mg/m²·dia) + impacto de respingos e ondas de tempestade — com foco na resistência mecânica ao impacto e capacidade de cura a baixa temperatura do revestimento. Mar do Sul da China (China): alta temperatura (25-35°C) + forte radiação UV + alta névoa salina + micro-organismos (cracas) — com foco na resistência UV e prevenção de incrustação biológica marinha do revestimento. Os sistemas de revestimento em diferentes áreas marítimas precisam de ajustes personalizados conforme o ambiente oceânico local.
Q8: Qual é o layout típico do processo da linha de pintura para torres eólicas?Jateamento (Sa2.5) → Limpeza (remoção de poeira/detecção de sais) → Aplicação de tinta de base (pistola airless/máquina de pintura automática móvel) → Secagem da tinta de base (60-80°C/30-45min) → Tinta intermediária → Secagem → Tinta de acabamento → Secagem → Resfriamento → Inspeção (DFT + poros + aderência + aparência) → Expedição. A torre gira sobre suportes de rolos a 2-3 rpm para autogiro, garantindo revestimento uniforme de 360°. O tempo total de pintura de uma torre (aprox. 80m de altura/dividida em 4-6 segmentos) é de aprox. 8-12h por segmento.
Q9: A escolha da cor do revestimento da torre tem considerações funcionais?Tons claros (branco/cinza claro) refletem o calor da radiação solar e reduzem a temperatura interna da torre (a temperatura da parede interna no verão pode diminuir 10-15°C) → retardam a formação de água de condensação na parede interna e o envelhecimento do revestimento. Porém, os requisitos de sinalização aeronáutica exigem faixas vermelhas/laranja no topo da torre. O revestimento claro tem alta visualização de danos (facilita a inspeção), mas a contaminação por crostas de sal e fezes de aves é mais evidente → requer limpeza periódica.
Q10: Como são tratados os revestimentos das torres eólicas desativadas?As torres são recicladas como aço após a desativação — os revestimentos sofrem decomposição térmica completa no forno de sucata (forno de arco elétrico >1600°C), sem resíduos sólidos. O pó de zinco na tinta de base epóxi rica em zinco entra no pó do forno de arco elétrico na forma de óxido de zinco (ZnO) — pode ser recuperado por coletor de mangas (taxa de recuperação de zinco >95%). Sistemas de revestimento sem cloro orgânico/metais pesados não geram dioxinas ou outros poluentes secundários. O projeto de reciclabilidade (Design for Recycling) das torres eólicas é uma consideração importante para parques eólicos verdes.
Perguntas Frequentes: Complemento de Perguntas e Respostas Técnicas Aprofundadas
Q11: Como as diferenças de normas nacionais e internacionais para esta tecnologia afetam a exportação de produtos?As normas nacionais (GB) e as normas ISO/ASTM apresentam diferenças nos métodos de teste e nos valores de critério de conformidade. Por exemplo, o teste de névoa salina — GB/T 1771 (equivalente à ISO 7253) tem condições de teste basicamente consistentes com a ASTM B117 — mas os sistemas de classificação (ISO 4628 vs ASTM D610/D714) diferem — produtos exportados, ao fornecer relatórios de ensaio, devem indicar simultaneamente as normas internacionais correspondentes, caso contrário os clientes estrangeiros não conseguirão avaliar por comparação. Recomenda-se que a TDS (ficha de dados técnicos) dos produtos exportados liste simultaneamente os indicadores de dupla norma GB e ISO/ASTM — para aumentar a confiança dos clientes internacionais.
Q12: Como verificar o efeito de serviço a longo prazo desta tecnologia em projetos reais?Os testes acelerados de laboratório (névoa salina/QUV/corrosão cíclica) fornecem dados de comparativa relativa — mas não podem substituir completamente o teste real de exposição às intempéries. Recomenda-se — (1) instalar estruturas de exposição às intempéries na localidade da fábrica e em localidades típicas de clientes (como litoral C5-M/zona industrial C4) — inspecionar anualmente a aparência do revestimento/adhesão/variação da espessura do filme — estabelecer um banco de dados próprio de serviço em intempéries da empresa; (2) colaborar com universidades/institutos de pesquisa — combinar os dados da empresa com pesquisas acadêmicas — aumentar a credibilidade dos dados.
Q13: Quais são as precauções que as pequenas e médias empresas devem observar ao adquirir matérias-primas/equipamentos relacionados?(1)A estabilidade de lote do fornecedor é mais importante do que o preço unitário — recomenda-se exigir do fornecedor dados de COA de >10 lotes — avaliar a variação do lote (CpK); (2)Na compra de equipamentos, visite pares que já utilizam o equipamento há mais de 2 anos para compreender a confiabilidade a longo prazo e a qualidade do serviço pós-venda — em vez de se basear apenas nos dados de demonstração do fornecedor do equipamento; (3)Matérias-primas críticas (resina/agente de cura) — manter pelo menos 2 fornecedores qualificados para mitigar o risco de fornecimento único.
Q14: Qual é o estado atual e a tendência de transformação digital neste setor? A transformação digital da indústria de tintas evolui de “aplicação pontual” (automação de equipamentos/processos individuais) para “integração de sistemas” (cadeia completa ERP+MES+PMS). Atualmente, o “investimento de maior ROI” na digitalização de fábricas de tintas de pequeno e médio porte é o sistema automático de dosagem + digitalização de dados de controle de qualidade — com payback de 1 a 3 anos — sendo a direção prioritariamente recomendada. Tendência futura — IA + sensores para otimização em tempo real dos parâmetros de processo — reduzindo ainda mais a variação de qualidade entre lotes.
Q15: Como um engenheiro de tintas recém-chegado pode dominar rapidamente esta tecnologia?(1)Conciliar teoria e práticaNão se deve apenas ler literatura sem entrar em contato com a produção real — nem depender apenas da experiência sem estudar a teoria;(2)Estabelecer um “arquivo de casos de falha”Cada reclamação de cliente / anomalia de produção / falha de revestimento — registre a causa raiz e o processo de solução — este é o material de aprendizagem mais eficaz;(3)Aprender com os fornecedoresOs técnicos de fornecedores de resina / aditivos / pigmentos são os portadores de ”conhecimento tácito” neste campo — converse mais com eles sobre soluções para problemas específicos.
Leituras relacionadas
Resumo
As camadas de revestimento das torres eólicas offshore devem ser projetadas de forma diferenciada para a superfície externa (CX+UV) e a interna (ambiente fechado e de alta umidade) — a externa adota sistema à base de zinco rico + micáceo de ferro + polissiloxano (DFT 320-600 μm), e a interna utiliza sistema epóxi sem zinco (DFT 200-300 μm). A qualidade da pintura em linha de produção fabril é superior à execução em campo. O projeto de 25 anos sem manutenção é um requisito de economicidade para a eólica offshore. A Kexin New Materials oferece aos clientes de pintura de torres eólicas soluções de sistemas de revestimento personalizadas e suporte técnico em todo o processo.