Самое большое отличие новых энергетических транспортных средств от традиционных автомобилей с двигателем внутреннего сгорания заключается не во внешнем виде, а в «трех электрических системах» (саньдянь) — аккумуляторе, электродвигателе и электронном управлении. Ядром автомобиля с ДВС является двигатель и коробка передач, ключевой защитой выступают устойчивость к высоким температурам и маслостойкость; ядром электромобиля является высоковольтная система трех электрических систем, ключевыми направлениями защиты — изоляция, электрохимическая коррозия, безопасность аккумулятора и тепловое управление. Неподходящее покрытие в легком случае сокращает срок службы и увеличивает послепродажное обслуживание, в тяжелом — вызывает отказ изоляции или даже тепловой разгон в условиях высокого напряжения и электролита. Поэтому защитное окрашивание новых энергетических транспортных средств — это совершенно новая техническая задача. В данной статье, исходя из механизмов отказа различных компонентов трех электрических систем, разбираются техническая логика и ключевые моменты выбора изоляционных покрытий, антикоррозийных покрытий, а также теплопроводящих и огнезащитных комплексов.
Как поставщик систем покрытий для новой энергетики и промышленной защиты, Кэсинь Новые Материалы (kexinMaterials) осуществил системное планирование в области изоляционной антикоррозийной защиты корпусов аккумуляторов, трехзащиты электронного управления и теплопроводящих интерфейсных материалов. В данной статье также, опираясь на общеотраслевые стандарты (такие как GB/T 38031 по безопасности батарейных блоков, ISO 12944 по подходу к антикоррозийным системам), будут разъяснены ключевые требования к окрашиванию трех электрических систем, чтобы облегчить формирование обоснованных суждений при инженерном выборе.
I. Почему трехэлектрическим системам нужно специальное окрашивание
Окрашивание автомобилей с ДВС в основном служит антикоррозийной защите кузова и декоративному оформлению, у шасси и силового агрегата есть свои масло- и термостойкие покрытия. Трехэлектрические системы электромобиля работают при высоком напряжении (обычно 300–800 вольт), большом токе, в условиях контакта с электролитом и сложной влажно-тепловой среды, что предъявляет к покрытиям жесткие требования, отсутствующие у автомобилей с ДВС:
Во-первых, электрическая изоляция. Корпуса аккумуляторов, электродвигателей и электронного управления в основном металлические, но внутри — высокое напряжение, между корпусом и высоковольтными компонентами, а также между разными потенциалами должна быть надежная изоляция для предотвращения поверхностного пробоя и короткого замыкания. Покрытие часто используется как дополнительный изоляционный барьер.
Во-вторых, защита от электрохимической коррозии. Батарейный блок длительное время находится в районе шасси, контактирует с дождевой водой, противогололедной солью, грязью; утечка электролита (особенно литиевых солей в системах NMC или LFP) коррозионноактивна; алюминиевые корпуса при контакте с разнородными металлами склонны к гальванической коррозии. Обычного кузовного электрофореза недостаточно для этих условий.
В-третьих, тепловое управление и огнезащита. При заряде-разряде аккумулятор выделяет тепло, нужен теплопроводящий канал для отвода тепла к жидкостной пластине охлаждения; при этом существует риск возгорания при тепловом разгоне элементов, корпус и внутренние детали нуждаются в определенной огнестойкости и способности замедлять распространение.
В-четвертых, трехзащита (влагостойкость, солестойкость, противогрибковая защита). Электронные компоненты вроде контроллеров электродвигателя и зарядных устройств должны быть долговременно стабильны во влажно-тепловой и солевой среде. Эти четыре аспекта составляют ядро отличия окрашивания новых энергетических автомобилей от традиционных. По специализированной антикоррозийной изоляции корпусов аккумуляторов см. Антикоррозийное изоляционное покрытие корпусов аккумуляторов новых энергетических автомобилей данной серии.
II. Окрашивание батарейного блока: изоляция + антикоррозия как главная линия
Батарейный блок (корпус аккумулятора + модули + верхняя крышка) — приоритетная зона защитного окрашивания. Корпуса в основном из алюминиевого сплава (например, алюминий 6-й серии) или стали, внутри имеются жидкостная пластина охлаждения, Busbar (сборная шина), высоковольтные разъемы. Риски отказа сосредоточены на: внешней коррозии корпуса на шасси, внутренней коррозии от конденсата и утечки электролита, пробое изоляции высокого напряжения на корпус.
Внешняя защита обычно использует комбинацию «предварительная обработка + электрофорез или порошок + финишное покрытие». Алюминий сначала подвергают химической конверсии (например, бесхромовое пассивирование, керамизация) для повышения адгезии и стойкости, затем эпоксидный электрофорез или антикоррозийный порошок; стальной корпус — обычное фосфатирование + электрофорез. Внутри акцент на изоляции: между корпусом и высоковольтными компонентами или на поддоне модуля наносят изоляционное покрытие (порошковое или жидкое), достигающее требований по пробивному напряжению (в отрасли часто упоминают сотни–тысячи вольт, конкретно по конструкции изоляции автомобиля).
Нужно пояснить, что изоляционное покрытие — не «чем толще, тем лучше». Чрезмерная толщина влияет на сборочные зазоры, увеличивает вес, и может иметь большие внутренние напряжения, склонность к растрескиванию. В инженерии по целевому сопротивлению изоляции автомобиля (на основе пределов высоковольтной безопасности GB/T 18384 и др.) обратно рассчитывают требуемый класс покрытия, затем проверяют стандартными методами (например, выдерживаемое напряжение, объемное удельное сопротивление, сохранение изоляции после влажно-теплового воздействия). Порошковая изоляция благодаря отсутствию растворителя, равномерности пленки и хорошему покрытию кромок все чаще применяется на внутренних стенках корпусов аккумуляторов; жидкая изоляция подходит для локального усиления сложных структур.
III. Окрашивание электродвигателя: термостойкость, изоляция и защита посадочных мест подшипников
Приводной электродвигатель длительно работает при повышенной температуре и вибрации, обмотки обеспечивают межвитковую и относительно корпуса изоляцию за счет изоляционного лака (пропиточной смолы); внешняя поверхность корпуса нуждается в атмосферостойкой антикоррозийной защите; ключевое — «вращающиеся детали не красить, уплотнительные поверхности не красить». Корпуса в основном алюминиевые литые под давлением, поверхность достаточно защитить электрофорезом или порошком. В более требовательных случаях используют атмосферостойкий порошок (например, полиэфирный, эпоксидномодифицированный), совмещающий внешний вид и антикоррозию.
Внутренняя изоляционная система электродвигателя относится к электротехнической изоляции, обычно используют пропиточный лак класса нагревостойкости H или выше (например, эпоксидный, полиэфиримидный), оцениваемый по стандартам GB/T на изоляционные конструкции. Покрытие должно выдерживать тепловые циклы и влагу, предотвращать межвитковое замыкание. Нужно напомнить, что окрашивание двигателя и «защитное покрытие трех электрических систем» — два разных уровня: изоляция самого двигателя относится к электротехническим материалам, внешняя антикоррозия — к кузовной/конструкционной защите, при выборе не путайте.
IV. Электронное управление и зарядно-распределительная аппаратура: трехзащитный лак и заливка
Контроллер электродвигателя (MCU), зарядное устройство (OBC), высоковольтный распределительный блок (PDU), DC-DC и прочие электронные компоненты имеют ядром PCB и силовые приборы. Их защита обеспечивается трехзащитным лаком (conformal coating) и заливкой (potting). Трехзащитный лак формирует на PCB тонкий защитный слой, влагостойкий, солестойкий, противогрибковый, защищающий от легкой коррозии; заливка эпоксидной смолой или силиконом герметизирует весь модуль, обеспечивая более сильную механическую и изоляционную защиту.
Трехзащитные лаки по материалу делятся на акриловые, полиуретановые, силиконовые, эпоксидные и др., различающиеся термостойкостью, гибкостью, ремонтопригодностью. Из-за большой мощности и высокого тепловыделения электронного управления новой энергетики часто выбирают теплопроводящий силикон или модифицированные материалы для баланса изоляции и рассеивания. Нужно отметить, что при нанесении трехзащитного лака следует обходить отверстия, разъемы и тестовые точки, и он должен быть ремонтопригоден (многие производители требуют УФ-флуоресцентного обнаружения, съемности). По специализированной трехзащите электронных блоков управления см. Трехзащитный лак электронных блоков управления новой энергетики.
V. Теплопроводность и огнезащита: роль покрытия в тепловом управлении
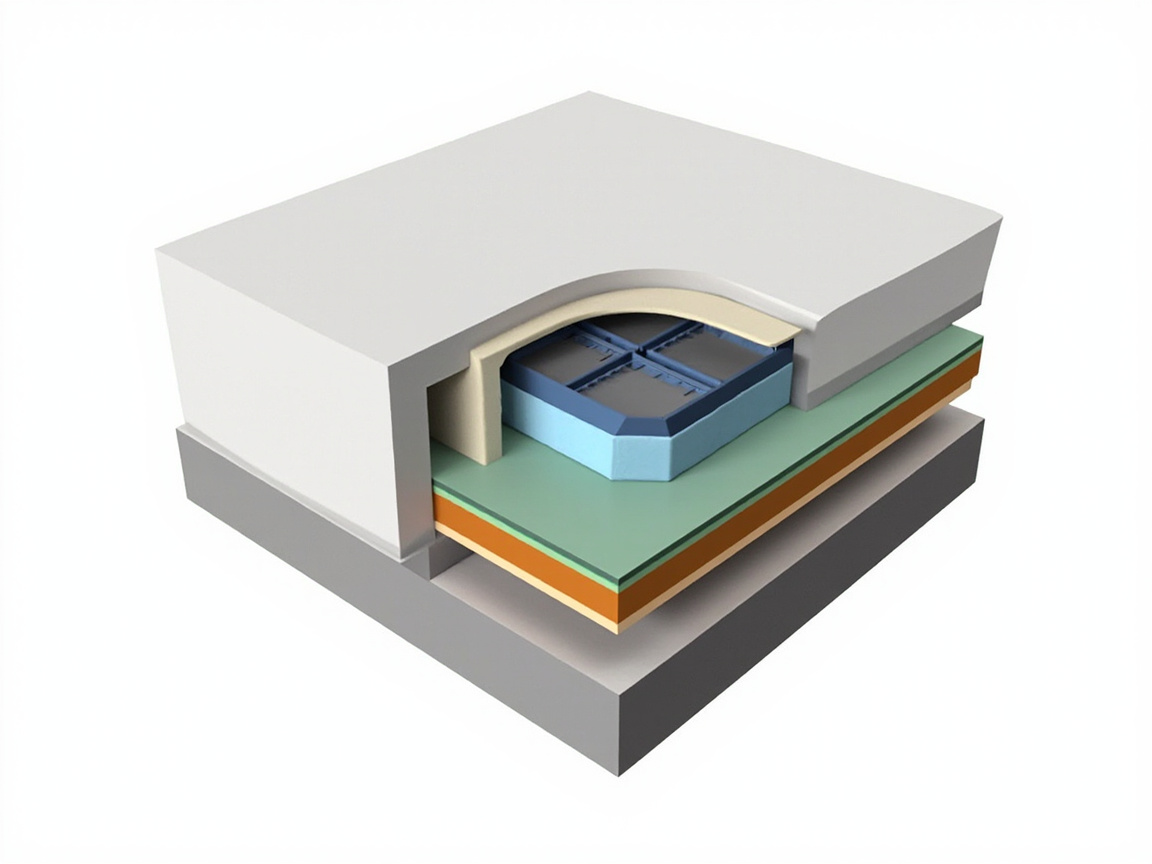
Тепловое управление аккумулятора требует «где надо проводить тепло — проводить, где надо изолировать — изолировать». Между жидкостной пластиной охлаждения и элементами обычно используют теплопроводящие интерфейсные материалы (теплопроводящая смазка, прокладки, клей), где теплопроводящее покрытие/клей выполняет функцию отвода тепла от элементов к холодной пластине. Такие материалы должны совмещать теплопроводность, электроизоляцию и податливость — проводить тепло, но не вызывать короткого замыкания.
В области огнезащиты внутренние детали батарейного блока, внутренняя поверхность верхней крышки, защитные оболочки жгутов используют огнестойкие материалы или огнезащитные покрытия, цель — замедлить распространение теплового разгона, выиграть время для эвакуации и спасения. Огнезащитные покрытия в основном безгалогенные или малогалогенные системы, оцениваемые по классам горючести GB/T 2408, UL 94 (например, V-0, V-1). Нужно четко понимать: огнезащита покрытия — это «замедление», а не «предотвращение» возгорания, безопасность автомобиля обеспечивается многослойной координацией самого элемента, BMS, конструкции и покрытия, нельзя считать покрытие единственной линией обороны.
VI. Таблица соответствия материалов и условий эксплуатации
Требования к покрытиям разных компонентов трех электрических систем существенно различаются, в таблице ниже обобщены основные потребности и типовые решения:
| Компонент | Основной риск отказа | Ключевые требования к покрытию | Типовое решение |
|---|---|---|---|
| Корпус аккумулятора (внеш.) | Коррозия шасси, удары камней, солевой туман | Антикоррозия, адгезия, атмосферостойкость | Конверсионная обработка+электрофорез/порошок+финишное покрытие |
| Корпус аккумулятора (внутр.) | Пробой изоляции, коррозия от конденсата | Выдерживаемое напряжение, объемная изоляция, влагостойкость | Изоляционный порошок/жидкая изоляционная краска |
| Жидкостная пластина охлаждения | Коррозия, недостаточная теплопроводность | Антикоррозия+теплопроводящий интерфейс | Антикоррозийная грунтовка+теплопроводящий клей/прокладка |
| Корпус электродвигателя | Вибрация, рост температуры, коррозия | Атмосферостойкая антикоррозия, не на вращающихся поверхностях | Электрофорез/атмосферостойкий порошок |
| Обмотка электродвигателя | Межвитковое замыкание, влага-тепло | Электротехническая изоляция, термостойкость | Пропиточный изоляционный лак (класс H) |
| PCB электронного управления | Влага, солевой туман, грибок | Трехзащита, ремонтопригодность | Трехзащитный лак (силикон/полиуретан) |
| Высоковольтный разъем | Поверхностный пробой, коррозия | Локальная изоляция, дугостойкость | Изоляционное покрытие/литьевое покрытие |
VII. Технология окрашивания и контроль качества
Качество окрашивания трех электрических систем держится на трех вещах: «предварительная обработка + толщина пленки + проверка свойств». Предварительная обработка определяет основу адгезии и стойкости: очистка алюминиевого корпуса, обезжиривание, бесхромовая конверсия или керамизация, фосфатирование стального корпуса — любые остатки масла станут источником раннего отказа. Толщину контролируют толщиномером, изоляционное покрытие проверяют на объемное удельное сопротивление и выдерживаемое напряжение (например, постепенное повышение до расчетного значения без пробоя), антикоррозийный слой — по логике ISO 12944 или солевому туману GB/T 1771.
Частые проверки: сопротивление изоляции (до/после влажно-теплового), выдерживаемое напряжение, солевой туман (нейтральный NSS по GB/T 10125 / ISO 9227), адгезия (решетка GB/T 9286), тепловой цикл, класс горючести. Ключевые пункты безопасности (изоляция, огнезащита) обязательно сопровождаются отчетом сторонней лаборатории, нельзя смотреть только на рекламные заявления. По методам выбора антикоррозийных систем см. статью из белого списка Руководство по выбору антикоррозийных окрасочных систем ISO 12944.
VIII. Вызовы окрашивания от облегчения и новых материалов
Новые энергетические автомобили ради запаса хода отчаянно снижают вес, широко используя алюминиевые, магниевые сплавы, инженерные пластики и композиты. Алюминиево-магниевые сплавы склонны к гальванической коррозии, в местах контакта разнородных металлов нужна изоляция или покрытие-барьер; поверхность композитов с низкой поверхностной энергией плохо удерживает покрытие, требует плазменной обработки или праймера; верхняя крышка аккумулятора из SMC (листовой формовочный компаунд) или алюминия — разные схемы окрашивания. Эти новые материалы делают невозможным «один электрофорез на все», необходима индивидуальная предобработка и покрытие по основе.
Еще одна тенденция — «интеграция окрашивания»: материалы, совмещающие структурное склеивание, теплопроводность, изоляцию, антикоррозию (например, теплопроводящий конструкционный клей, изоляционный антикоррозийный порошок) сокращают операции, вес и затраты. Такие многофункциональные покрытия предъявляют высокие требования к способности поставщика интегрировать рецептуру и процесс, Кэсинь Новые Материалы (kexinMaterials) следует комплексному подходу «краска + карта процесса + методы проверки», помогая заводам трех электрических систем объединить множественную защиту в воспроизводимую стандартную операцию.
IX. Типичные отказы и устранение неисправностей
Полевые отказы окрашивания трех электрических систем в основном связаны с обработкой основы или потерей контроля толщины. Типичные случаи:
1. Поры в изоляционном покрытии приводят к непрохождению высоковольтного теста. Причина — неравномерная толщина, частицы, загрязнение предобработки. Мера — повышение равномерности толщины, усиление очистки, выборочный контроль выдерживаемого напряжения по партиям.
2. Коррозия алюминиевого корпуса при контакте разнородных металлов. Причина — прямой контакт стали и алюминия без изоляции. Мера — изоляционная прокладка, барьерное покрытие или анодирование-изоляция.
3. Отслаивание трехзащитного лака. Причина — остатки флюса на PCB, несовместимость покрытия. Мера — очистка, выбор совместимого материала, контроль толщины нанесения.
4. Пустоты в теплопроводящем клее вызывают локальный перегрев. Причина — неравномерное нанесение, плохое удаление воздуха. Мера — нормированное нанесение и выдержка с удалением воздуха.
5. Снижение изоляции после солевого тумана. Причина — водопоглощение покрытия или слабая влагостойкость рецептуры. Мера — выбор малопоглощающей плотной системы и проверка изоляции после влажно-теплового.
X. Стандарты и ключевые моменты соответствия
Защита трех электрических систем новых энергетических автомобилей затрагивает множество стандартов, в инженерии нужно их соотносить: высоковольтная безопасность и сопротивление изоляции — GB/T 18384; безопасность батарейного блока — GB/T 38031; метод солевого тумана — GB/T 10125 / ISO 9227; адгезия — GB/T 9286; горючесть — GB/T 2408, UL 94; логику проектирования антикоррозийных систем можно заимствовать из ISO 12944-2018 («класс коррозионной среды + комплексная система»). Нужно подчеркнуть, стандарты описывают минимальный порог, автопроизводители часто имеют более строгие внутренние нормы, отчеты поставщика должны покрывать указанные заказчиком пункты, а не только общие.
XI. Координированная защита с зарядной инфраструктурой
Помимо трех электрических систем, зарядные станции, пистолеты, кабельные соединения также сталкиваются с наружной атмосферостойкостью, солестойкостью, изоляцией — логика едина с трех электрическими. Корпуса уличных станций в основном антикоррозийный порошок + атмосферостойкое финишное покрытие, внутренние электронные детали — трехзащитный лак, высоковольтные интерфейсы акцентируют изоляцию и путь поверхностного разряда. По наружной атмосферостойкости зарядных станций см. Атмосферостойкое покрытие зарядных станций новой энергетики. Выравнивание стандартов защиты бортовой и станционной сторон помогает сформировать единую цепь поставок и систему проверок, снизить сложность послепродажного обслуживания.
XII. Будущие тренды и системные вызовы окрашивания трех электрических систем
Защита трех электрических систем — не статичная задача, она быстро эволюционирует вместе с конструкцией аккумулятора, вольтажной платформой и скоростью заряда-разряда, предъявляя все более комплексные требования к покрытиям. Самый заметный тренд — «многофункциональная интеграция»: объединение изоляции, антикоррозии, теплопроводности, структурного склеивания и даже огнезащиты в меньшее число материалов и операций. Например, теплопроводящий конструкционный клей одновременно отводит тепло от элемента к холодной пластине и механически фиксирует; изоляционный антикоррозийный порошок одновременно служит внутренним изоляционным слоем и антикоррозийным слоем корпуса. Интеграция снижает вес, операции, повышает такт, но требует высочайшей способности к интеграции рецептуры и процесса, нужна координация материаловедения, электрохимии и конструирования.
Инновации в конструкции аккумулятора напрямую меняют границы окрашивания. CTC (элемент-в-салон) и CTB (элемент-в-кузов) интегрируют элементы прямо в шасси или кузов, убирая отдельную верхнюю крышку блока, что означает: защита бывшая «внутриблочной» опускается на кузовные детали, покрытие должно одновременно обеспечивать несущую способность, изоляцию, антикоррозию и безопасность салона, условия строже. Вдобавок ремонтопригодность и разборность покрытия выходят на повестку — как после аварии локально восстановить изоляцию без утилизации всего блока, вопрос инженерной реализации.
Рост вольтажной платформы усиливает требования к изоляции. 800-вольтовая платформа распространяется в премиум-моделях, требования к сопротивлению изоляции и классу выдерживаемого напряжения выше, объемное удельное сопротивление, пробивное напряжение и сохранение после влажно-теплового изоляционного покрытия нужно перекалибровать. Одновременно рост мощности быстрой зарядки дает большее тепловыделение, коэффициент теплопроводности интерфейсных материалов (теплоклей, прокладки), долгосрочная надежность и низкая диэлектрика становятся критичными — надо отводить тепло, не создавая канал утечки.
Давление по VOC и устойчивости параллельно. Автомобиль и компоненты снижают VOC, повышают рециклируемость, водное, безрастворное и порошковое окрашивание трех электрических систем ускоряется; также легкая разборка и малоотходная утилизация покрытий отработанных батарей включаются в проектирование. Это значит, покрытие ищет баланс в треугольнике «высокая производительность + низкая нагрузка на среду + цикличность», простой погоне за свойствами недостаточно.
Системы стандартов и проверок также догоняют. Методы испытаний высоковольтной безопасности, теплового разгона, циклической коррозии, горючести постоянно обновляются, внутренние нормы автопроизводителей часто опережают общие стандарты. Поставщику нужно не «пройти одну проверку», а создать воспроизводимую по партиям способность проверки, покрывающую указанные заказчиком пункты. Упаковка материала, процесса и проверки в «поставляемое защитное решение» — именно подход Кэсинь Новые Материалы (kexinMaterials) для сценариев трех электрических систем — чтобы автопроизводитель и заводы получали не просто покрытие, а аудируемый, воспроизводимый барьер безопасности.
Нельзя игнорировать координацию цепи поставок. Три электрические системы охватывают поставщиков элементов, модулей, корпусов, электронного управления, охлаждения, покрытие должно стабильно работать на интерфейсах многих материалов (сталь, алюминий, композит, шина), любая предобработка основы или допуск сборки одной стороны влияет на защиту. Создание межпоставщиковых стандартов интерфейса и совместных проверок важнее точечной оптимизации. Будущая конкурентоспособность за теми, кто выстраивает в линию «материал—процесс—проверка—цепь поставок».
В технологии автоматизация и чистота — еще один рычаг. Компоненты трех электрических систем массово переходят на роботизированное напыление и заливку, снижая человеческое воздействие (и попутно уменьшая вред от изоцианатов), повышая равномерность пленки; нанесение трехзащитного лака на PCB идет к селективному нанесению, распылению и вакуумной заливке, совмещая защиту и ремонтопригодность. Чистая сборочная среда (малопылевая, контроль влажности) сильно влияет на надежность изоляции и трехзащиты, часто важнее самого покрытия для выхода годных.
В огнезащите акцент на «безгалогенной эффективности». Традиционные бромсодержащие замедлители вызывают опасения по среде и рециклингу, безгалогенные вспучивающиеся и керамизирующиеся системы в фаворе; но безгалогенные часто требуют большего наполнения, возможно в ущерб теплопроводности или изоляции, нужен многокритериальный баланс рецептуры по горючести, теплопроводности, изоляции, механике. Универсальной рецептуры нет, надо кастомизировать под сценарий теплового разгона конкретного узла и стратегию безопасности автомобиля — в этом коренное отличие окрашивания трех электрических систем от обычной промышленной антикоррозии: это всегда инженерия безопасности, а не просто декор или антиржавчина.
XIII. Чек-лист частых испытаний окрашивания трех электрических систем
Защита трех электрических систем должна быть проверяемой, рекомендуется включить следующие тесты в приемочный лист, по возможности покрывая указанные заказчиком стандарты:
Сопротивление изоляции и выдерживаемое напряжение: проверка сопротивления и сохранения выдерживаемого напряжения изоляционного покрытия до и после влажно-теплового, цель по пределам высоковольтной безопасности автомобиля (см. GB/T 18384).
Солевой туман и циклическая коррозия: нейтральный по GB/T 10125 / ISO 9227, или метод циклической коррозии автопроизводителя, оценка стойкости корпуса и внутренних полостей.
Адгезия: решетка GB/T 9286, проверка межслойной адгезии, повтор после солевого тумана для стойкости.
Коэффициент теплопроводности: лазерная вспышка или стационарный метод для интерфейсных материалов, сверка с расчетом теплового управления.
Класс горючести: по GB/T 2408, UL 94 и др., помня — «замедление», а не «предотвращение».
Тепловой цикл и старение: высоко-низкотемпературные циклы, влажно-тепловое старение, стабильность в долгом режиме.
Трехзащитные свойства: влагостойкость, солестойкость, противогрибковость PCB (по стандартам трехзащитных лаков).
Упаковка этих пунктов с материалом и процессом в «пакет поставки» профессиональнее, чем один сертификат, и легче проходит аудит автопроизводителя и заводов.
XIV. Координация покрытия трех электрических систем с безопасностью автомобиля
Покрытие трех электрических систем — не изолированный элемент безопасности, оно вместе с самим элементом, BMS, конструкцией образует сеть безопасности автомобиля. Роль покрытия при тепловом разгоне — «выиграть время»: замедлить распространение пламени, защитить соседние элементы и высоковольтную цепь, оставить окно для предупреждения и эвакуации, а не заменять термостабильность самого элемента.
Поэтому показатели покрытия должны быть выровнены со стратегией безопасности: класс изоляции покрывать вольтаж с запасом; тепловой интерфейс соответствовать мощности управления; огнезащита — сценарию испытания распространения теплового разгона. Говорить в отрыве от автомобиля «какое крутое покрытие» бессмысленно, ценность — встроенность в систему.
С этим связана и ремонтная экономика. Проект покрытия с локальным восстановлением изоляции и разборкой снижает поставарийные затраты и процент утилизации. Будущая конкурентоспособность за системными поставщиками, выстраивающими в линию «материал—процесс—проверка—цепь поставок—ремонт», а не за продавцами одной краски.
15. Ключевые моменты подготовки образцов для контроля покрытий трех электрических систем
Отражают ли результаты испытаний реальный автомобиль, на семьдесят процентов зависит от подготовки образцов. Основные моменты:
Предварительная обработка должна представлять реальный автомобиль: алюминиевые корпуса проходят конверсионное покрытие по производственной линии, стальные корпуса — фосфатирование, детали смешанной линии обрабатываются по зонам, нельзя произвольно заменять.
Толщина пленки должна быть правильной: изоляционный и антикоррозийный слои готовятся согласно проектному DFT, слишком тонкий слой недооценивает риск, слишком толстый не отражает реальную сборку.
Отверждение должно быть полным: температура запекания и время должны соответствовать окну, иначе сшивка недостаточна, стойкость к электричеству и коррозии переоценивается.
Кромки и внутренние полости должны быть покрыты: ключевое для корпуса батареи — кромки и сварные швы, образцы должны содержать эти зоны легкого отказа, нельзя измерять только ровные пластины.
Разрыв между подготовкой и тестированием — корень многих случаев «годно в лаборатории, отказ на автомобиле». Только рассматривая образец как миниатюру реального автомобиля, выводы можно считать достоверными.
16. Управление интерфейсами в цепочке поставок покрытий трех электрических систем
Защита трех электрических систем охватывает нескольких поставщиков, управление интерфейсами определяет общую надежность. Рекомендуется建立 три вещи:
Во-первых, стандарты интерфейсов. Границы и допуски покрытий между корпусом, элементами, сборными шинами, охлаждающей пластиной должны быть письменно согласованы, чтобы избежать ситуации «каждый соответствует, а вместе — отказ».
Во-вторых, совместная верификация. Ключевые интерфейсы (например, изоляционное покрытие и уплотнительная прокладка, теплопроводный клей и холодная пластина) проходят испытания на уровне сборных узлов, а не только по односторонним отчетам.
В-третьих, обмен данными. Параметры материалов, технологические окна, данные испытаний共享 внутри цепочки поставок, при проблеме можно быстро определить — базовый материал, покрытие или сборка.
Относитесь к интерфейсу как к продукту, и окраска трех электрических систем сможет перейти от «точечной годности» к «системной надежности». Это также скрытое требование автопроизводителей к ключевым поставщикам.
17. Краткое резюме по окраске трех электрических систем
Суть окраски трех электрических систем — интеграция электрической изоляции, электрохимической антикоррозии, теплового управления и огнестойкости в комплексную проверяемую инженерию безопасности. Это больше не просто декор или защита от ржавчины, а невидимый барьер безопасности всего автомобиля. Только замкнув в кольцо материалы, технологию, верификацию и цепочку поставок, «три электрические системы» новых энергетических автомобилей действительно будут и мощными, и безопасными.
Часто задаваемые вопросы
В: В чем главное отличие окраски новых энергетических автомобилей от традиционных?
О: Ядро — требования к изоляции трех электрических систем, электрохимической коррозии, тепловому управлению и огнестойкости. У бензиновых авто защита важна по стойкости к маслу и температуре, у электромобилей — по высоковольтной изоляции, коррозии электролитом и безопасности батареи, функция покрытия расширилась от «антикоррозия и декор» до «барьер безопасности».
В: Почему батарейный блок нуждается и в антикоррозии, и в изоляции?
О: Снаружи корпус на днище контактирует с дождем и солевым туманом — нужна антикоррозия; внутри есть высоковольтные компоненты, конденсат и возможная утечка электролита — нужна изоляция от пробоя и электрохимической коррозии. Внутренние и внешние требования разные, обычно снаружи делают антикоррозийную систему, внутри — изоляционное покрытие по отдельному проекту.
В: Чем толще изоляционное покрытие, тем лучше?
О: Нет. Слишком толстый слой добавляет вес, влияет на сборочные зазоры и может дать внутреннее напряжение и растрескивание. Нужно по цели сопротивления изоляции автомобиля обратно рассчитать требуемый уровень, проверять напряжением пробоя и удельным объемным сопротивлением, а не слепо утолщать.
В: Окраска двигателя и трехзащитная обработка электроуправления — это одно и то же?
О: Нет. Изоляция обмотки самого двигателя относится к электротехнической изоляции (пропиточный лак, высокий температурный класс); снаружи корпуса — структурная антикоррозия (электрофорез/порошок); PCB электроуправления использует трехзащитный лак от влаги и солевого тумана. Материалы и стандарты всех трех разные.
В: Конфликтуют ли теплопроводное и огнестойкое покрытия?
О: Возможно. Хорошая теплопроводность часто требует высокого наполнения, огнестойкость тоже требует наполнителя, они могут синергично работать, но есть баланс рецептуры. Ключ — и теплопроводность, и электроизоляция, и соответствие классу огнестойкости (например, UL 94 V-0), нужна общая рецептурная разработка, а не простое сложение.
В: Почему алюминиевый корпус батареи легко корродирует?
О: Алюминий при контакте с разнородным металлом (например, стальной Busbar) или в хлорсодержащей среде (соль для таяния снега, литиевый электролит) склонен к гальванической и точечной коррозии. Нужны конверсионная пленка предобработки, изоляционная блокировка и подходящее покрытие для прерывания коррозионных путей.
В: Какие проекты нужно измерять для покрытий трех электрических систем?
О: Изоляционные: удельное объемное сопротивление, пробивное напряжение, сохранение изоляции после влажного тепла; антикоррозийные: солевой туман, адгезия, толщина пленки; безопасность: класс огнестойкости и тепловой цикл. Ключевые пункты безопасности требуют отчетов третьей стороны по указанным заказчиком стандартам.
В: Как окрашивать верхнюю крышку батареи из композита?
О: У композита низкая поверхностная энергия, плохая адгезия, нужна плазменная или грунтовочная обработка для повышения адгезии, затем совместимое антикоррозийное или изоляционное покрытие. Нельзя применять логику металлического электрофореза, нужна предобработка под базовый материал.
В: Может ли огнестойкое покрытие предотвратить возгорание батареи?
О: Не может полностью. Огнестойкое покрытие замедляет распространение теплового разгона, выигрывает время, безопасность автомобиля опирается на элемент, BMS, конструкцию и покрытие многослойно. Нельзя считать покрытие единственной линией защиты.
В: Кроме характеристик, на что смотреть при выборе?
О: На покрытие указанных заказчиком стандартов и отчетов третьей стороны, стабильность партий, технологическую применимость (равномерность толщины, ремонтопригодность), легкость и возможность многофункциональной интеграции. Оценка «материал + технология + верификация» вместе профессиональнее, чем взгляд на банку краски.
Дополнительное чтение
- Антикоррозийное и изоляционное покрытие корпуса батареи новых энергетических автомобилей: фокус на конкретных решениях и методах верификации внутренней и внешней изоляции и антикоррозии батарейного блока.
- Трехзащитный лак блока электроуправления новых энергетических автомобилей: углубленно о выборе материала, нанесении и требованиях к ремонтопригодности трехзащитного лака PCB.
- Руководство по выбору антикоррозийной окрасочной системы ISO 12944: через класс коррозионной среды + логику комплексной системы направляет антикоррозийный дизайн конструктивных деталей трех электрических систем.
- Вред здоровью от изоцианатов в автомобильной краске и защита
- Система окраски автомобиля на заводе-изготовителе и процесс электрофорезной грунтовки
- Система автомобильной ремонтной краски: 2K твердоцветная краска, базовая краска + лак и однокомпонентная