Аккумуляторный блок питания — это «сердце» нового энергетического транспортного средства, а корпус батареи (Battery Enclosure / Battery Tray) — «броня» этого сердца. Он должен выдерживать ударные столкновения, удары о днище и трение, а также вибрацию на сложных дорогах, долго противостоять воздействию дождя, снега, солевого тумана, песка и дорожной соли для таяния льда, и при этом поддерживать надёжную изоляцию и путь утечки в высоковольтной электрической системе (обычно 300–800 В). Это означает, что покрытие корпуса батареи не может ограничиваться лишь «антикоррозией», а должно одновременно выполнять тройную задачу: «антикоррозия + изоляция + определённая теплостойкость и огнестойкость». Сегодня, в эпоху быстрого роста парка транспортных средств на новой энергии и постепенного внедрения высоковольтных платформ 800 В, покрытие корпуса превратилось из «необязательной дополнительной защиты» в ключевое звено, напрямую влияющее на безопасность и гарантийный срок.
Как поставщик технологий промышленного защитного покрытия, Кэсинь Нью-Материалс (kexinMaterials) накопил большой объём данных первой линии по вспомогательным покрытиям для систем «трёх электрических компонентов» нового энергетического транспорта, охватывающих различные технологические маршруты для корпусов из алюминиевых сплавов, стали и композитных материалов. В этой статье мы разберём механизмы коррозии, показатели изоляции, сравнение материальных систем, контроль нанесения и синергию с тепловым управлением и пожарной защитой, вплоть до стандартов приёмки и распространённых ошибок выбора, подробно разложив инженерные аспекты антикоррозийного и изоляционного покрытия корпуса батареи, чтобы помочь инженерам превратить «опыт» в «ссылаемые данные» при выборе. Следует особо отметить, что конкретные значения в тексте взяты из открытых стандартов или общепринятых инженерных диапазонов отрасли; фактический выбор должен основываться на реальных испытаниях TDS (технический паспорт данных) продукта и технической спецификации проекта.
一、Почему корпусу батареи нужно двойное покрытие «антикоррозия + изоляция»
Для традиционных деталей шасси автомобиля в основном учитываются антикоррозия и стойкость к удару камней, а условия эксплуатации корпуса батареи гораздо сложнее. Эту специфику можно понять в четырёх измерениях.
Во-первых, проблема электробезопасности. Внутри батарейного блока — высоковольтная система, и корпус как внешняя оболочка токоведущей цепи должен изолировать высоковольтные компоненты от кузова (металла, доступного пассажирам) посредством изоляции. Если покрытие после увлажнения, солевого тумана или удара потеряет изоляцию, это может привести к утечке тока, срабатыванию сигнализации и даже к угрозе безопасности. Национальный стандарт GB 38031-2020 «Требования безопасности к тяговым аккумуляторным батареям для электромобилей» предъявляет чёткие требования к сопротивлению изоляции батарейного блока; сопротивление изоляции всего транспортного средства и системы должно соответствовать установленным пороговым значениям (например, для цепей напряжения класса B сопротивление изоляции обычно должно достигать уровня 100 Ω/В по критерию испытаний, конкретные значения — в соответствии с пунктами стандарта и методами испытаний). Это означает, что покрытие корпуса — это не просто «слой краски», а часть изоляционной системы, которая должна сохранять стабильное высокое сопротивление после влажного тепла, солевого тумана и циклов нагрева-охлаждения.
Во-вторых, проблема коррозии. Материалы корпуса в основном — алюминиевые сплавы (например, серии 6000, 5000) и сталь. Алюминиевые сплавы в прибрежной среде и среде с солью для таяния льда подвергаются точечной и щелевой коррозии; сталь же сталкивается с общей ржавчиной. Ещё сложнее то, что при утечке охлаждающей жидкости из батарейного блока (например, на основе этиленгликоля) или микроутечке электролита внутри корпуса возникает локальная среда сильной коррозии, интенсивность которой часто превышает обычную атмосферную коррозию в несколько раз.
В-третьих, гальваническая коррозия разнородных материалов. В батарейном блоке сосуществуют алюминиевый корпус, медные шины и стальные кронштейны; разность потенциалов различных металлов велика, и в присутствии электролита образуется гальванический элемент, ускоряющий растворение анода (например, алюминия). Покрытие здесь выступает и как коррозионный барьер, и как электрический изоляционный слой, способный прервать гальваническую цепь и снизить риск ускоренной коррозии от контакта разнородных металлов.
В-четвёртых, тепло и пожарная защита. Тепловая разгерметизация — один из наиболее обсуждаемых отраслевых рисков. Хотя само покрытие не является средством тушения, система покрытия с теплостойкостью, низким дымовыделением без галогенов и синергией с теплоизоляционными материалами может выиграть драгоценное время на начальной стадии распространения тепла. Соответствующую пожарную безопасность можно соотнести с требованиями испытаний на тепловое распространение по GB 38031-2020 и серии GB/T 31467; покрытие корпуса в общей конструкции безопасности играет роль «замедления», а не «предотвращения», но эта роль незаменима.
В целом, покрытие корпуса батареи — типичная инженерная задача «и то, и другое, и третье»: оно должно в одной системе плёнки одновременно удовлетворять требованиям антикоррозии, изоляции, теплостойкости, огнестойкости, адгезии, гибкости и технологичности нанесения — именно в этом и заключается сложность технологии.
二、Механизм коррозии корпуса батареи: от внешнего к внутреннему
Чтобы правильно выбрать покрытие, сначала нужно понять, «чем именно корродирует» корпус. По происхождению коррозию можно разделить на четыре категории: внешняя атмосферная коррозия, щелевая и гальваническая коррозия, коррозия от внутренней утечки среды и вибрационный износ-коррозия.
2.1 Внешняя атмосферная коррозия
Днище корпуса и зона нижней защиты кузова длительное время контактируют с дождевой водой, солью для таяния снега (NaCl, CaCl₂) и песком. Стальной корпус в условиях коррозионной агрессивности C3–C5 (согласно классификации атмосферной коррозионности по ISO 12944-2) без эффективного покрытия может иметь скорость коррозии десятки микрометров в год. Хотя алюминиевый сплав естественно пассивируется, в среде с Cl⁻ пассивная плёнка легко локально разрушается, образуя язвы точечной коррозии, а снижение pH на дне язвы вызывает автокаталитическое ускорение, углубляя точечную коррозию. Прибрежные районы и северные участки дорог с посыпкой солью зимой — зоны высокой частоты такой коррозии.
2.2 Щелевая коррозия и гальваника разнородных металлов
Стыки корпуса, границы герметика и покрытия, болтовые соединения — типичные зоны чувствительности к щелевой коррозии. Разница концентраций кислорода образует концентрационный гальванический элемент, и металл внутри щели ускоренно растворяется. Прямой контакт меди с алюминием, стали с алюминием образует гальваническую пару: алюминий (потенциал около −0.8 В относительно SCE) как анод расходуется, сталь/медь — катод. Если покрытие в этих зонах интерфейса прерывисто, коррозия быстро распространяется вдоль щели, и даже при внешне неповреждённом виде корпус может быть прокорродирован изнутри.
2.3 Внутренняя утечка охлаждающей жидкости и электролита
Утечка из жидкостной пластины охлаждения позволит этиленгликолевой охлаждающей жидкости попасть в корпус; при отказе элемента может просочиться электролит с LiPF₆, который при контакте с водой образует HF (плавиковую кислоту), крайне агрессивную к алюминию. Такая «эндогенная коррозия» часто более скрытая и бурная, чем внешняя атмосферная, поэтому внутреннее покрытие корпуса требует лучшей химической стойкости и целостности, без пор или пропусков.
2.4 Вибрационный износ-коррозия и удар камней
Вибрация при движении создаёт циклические напряжения на границе покрытия и основы; удар камней по днищу вызывает локальное истончение плёнки вплоть до обнажения основы. ISO 20567-1 использует испытание ударом гравия (Gravelometer) для оценки стойкости покрытия к удару камней, соответствующему условиям шасси и нижнего корпуса батареи. Для нижнего корпуса стойкость к удару камней и коррозионная стойкость одинаково важны, и при выборе нельзя смотреть только на данные солевого тумана.
三、Показатели и стандарты изоляции: изоляция — это не «покрасил и готово»
Изоляция — ключевое отличие покрытия корпуса батареи от обычного антикоррозийного покрытия. Отрасль уделяет внимание трём основным величинам, и ни одну нельзя упустить.
3.1 Объёмное и поверхностное удельное сопротивление
Изоляционное покрытие характеризуется объёмным удельным сопротивлением (Ω·cm) и поверхностным удельным сопротивлением (Ω). Хорошее изоляционное покрытие должно иметь объёмное удельное сопротивление на уровне выше 10¹² Ω·cm. Поверхностное сопротивление связано с «путь утечки» — утечкой вдоль поверхности покрытия. Чем целее и гидрофобнее поверхность, тем ниже риск утечки. Следует подчеркнуть, что удельное сопротивление не должно быть «чем выше, тем лучше» в отрыве от реальной технологии; оно должно стабильно достигаться при наносимой толщине и сохраняться после старения.
3.2 Диэлектрическая прочность (пробивное напряжение)
Диэлектрическая прочность (Dielectric Strength, кВ/мм) показывает максимальное электрическое поле на единицу толщины покрытия, которое оно выдерживает без пробоя. Покрытие корпуса тяговой батареи часто должно выдерживать пиковое напряжение системы с запасом прочности; распространённая конструкция — выдерживать пробивное напряжение уровня нескольких кВ (например, для платформы 800 В покрытие при толщине плёнки от десятков до сотен микрометров должно иметь пробивное напряжение уровня кВ). Конкретные значения должны основываться на реальных испытаниях TDS продукта; при выборе требуйте от поставщика отчёт о диэлектрической прочности по GB/T 1408.1 (соответствует IEC 60243) и обращайте внимание на соответствие толщины испытания вашей проектной толщине плёнки.
3.3 Сопротивление изоляции и испытание напряжением
Сопротивление изоляции всего блока оценивается по методам испытаний GB 38031-2020, GB/T 31467.3 и др.; покрытие как одно из звеньев изоляции должно сохранять изоляцию после влажного тепла и солевого тумана. В инженерии часто используют «влажное сопротивление изоляции»: образец с покрытием выдерживают в воде или при высокой влажности, затем измеряют сопротивление изоляции, и скорость деградации должна быть контролируемой. Многие случаи отказа как раз в том, что «в сухом состоянии изоляция отличная, а во влажном — падает при замере», поэтому влажные данные — жёсткий критерий приёмки.
Сводка соответствующих электрических стандартов испытаний:
- GB/T 1408.1 «Методы испытаний электрической прочности изоляционных материалов»: диэлектрическая прочность;
- GB/T 1410 «Методы испытаний объёмного и поверхностного удельного сопротивления твёрдых изоляционных материалов»;
- GB/T 16935.1 / IEC 60664: координация изоляции оборудования в низковольтных системах (путь утечки и воздушный зазор);
- ISO 16750-2: условия окружающей среды и испытания электрического и электронного оборудования дорожных транспортных средств (электрическая нагрузка, вопросы изоляции);
- GB/T 31467.3: литиевые тяговые аккумуляторные блоки и системы для электромобилей, часть 3: требования безопасности и методы испытаний.
Важно особо напомнить: вышеуказанные электрические стандарты регламентируют только изоляционные свойства «самого покрытия», а приёмка всего транспортного средства также включает критерии сопротивления изоляции и испытания напряжением всего блока по GB 38031-2020. Соотношение между ними подобно «годности детали» и «годности узла» — хорошие данные детали не гарантируют автоматический проход узла, поскольку сборочные напряжения, границы уплотнения, расположение шин влияют на итоговую изоляцию. Поэтому отдельные отчёты, предоставленные поставщиком покрытия корпуса, должны использоваться в сопоставлении с результатами испытаний всего блока автозавода, и не могут заменять друг друга.
四、Сравнение основных систем покрытия: эпоксидное, полиуретановое, порошковое — что подходит лучше
Для покрытия корпуса батареи нет «единственного ответа»; нужно смотреть на зону (внешнее дно, внутренняя полость, верхняя крышка) и технологию (электрофорез, порошок, жидкое распыление). Ниже сравниваются четыре основных направления для справки при выборе.
| Система | Типичная технология | Антикоррозийная способность | Изоляция/диэлектрик | Теплостойкость | Толщина плёнки | Применимая зона |
|---|---|---|---|---|---|---|
| Эпоксидный электрофорез (CED) | Катодный электрофорез | Отлично (хорошая герметизация) | Хорошо (базовая изоляция) | Средне (длительно ок. 120–140℃) | 15–30 µm | Общая грунтовка стального корпуса |
| Эпоксидный порошок | Электростатическое напыление+отверждение | Отл. (толстоплёночное экранирование) | Отл. (высокое удельное сопротивление) | Ср. (зависит от рецептуры) | 60–150 µm | Цельный или внутренний объём стального/алюминиевого корпуса |
| Жидкая эпоксидная/полиуретановая | Распыление | Хор./Отл. | Хор./Отл. | Полиуретан лучше по атмосферостойкости | 40–100 µm | Ремонт, локальное усиление |
| Изоляционный порошок (модифицированная эпоксидная/полиимидная) | Электростатическое напыление | Хор. | Отл. (высокая диэлектрика) | Выше (некоторые выдерживают 150℃+) | 80–200 µm | Высоковольтная изоляция, места с недостаточным путём утечки |
Логика выбора: для наружной нижней поверхности в приоритете стойкость к удару камней + коррозионная стойкость + атмосферостойкость, часто применяют «эпоксидная грунтовка + алифатическое полиуретановое финишное покрытие» или «антикоррозийный порошок + атмосферостойкий лак»; для внутреннего объёма в приоритете изоляция + химическая стойкость, можно использовать изоляционный эпоксидный порошок или жидкую эпоксидную краску с высоким удельным сопротивлением; для высоковольтных полостей с плотным путём утечки можно локально утолщать изоляционное покрытие на болтовых стойках, рёбрах жёсткости. Следует отметить, что атмосферостойкость наружной поверхности и изоляция внутреннего объёма часто противоречат друг другу (обычная эпоксидная краска плохо переносит погодные условия, полиуретан — посредственно изолирует), поэтому «зональная комплектация» — основной подход в современной окраске батарейных блоков.
4.1 Примеры двух типичных технологических маршрутов
Чтобы довести «зональную комплектацию» до производственной линии, в отрасли распространены два справочных маршрута. Первый — цельный корпус из стали с электрофорезом + усиление изоляции внутреннего объёма: сначала катодный электрофорез (CED) даёт равномерную грунтовочную плёнку 15–30 µm, обеспечивая базовую защиту от коррозии и адгезию; затем во внутренней высоковольтной изоляционной зоне локально дополнительно распыляется изоляционный эпоксидный порошок или жидкая эпоксидная краска, повышая удельное сопротивление и диэлектрическую прочность этой зоны; наружная нижняя поверхность поверх электрофорезного слоя покрывается алифатическим полиуретановым финишным покрытием, восполняя атмосферостойкость и стойкость к удару камней. Этот маршрут высокоавтоматизирован, равномерен по толщине плёнки, подходит для масштабных стальных корпусов. Второй — алюминиевый корпус без хроматирования + цельное напыление изоляционного порошка: алюминий сначала проходит обработку безхроматной конверсионной плёнкой на основе циркония-титана, затем цельное электростатическое напыление изоляционного эпоксидного порошка (60–150 µm), внутренний объём и наружная поверхность формируются за один проход; в местах с плотным путём утечки с помощью маскирующей оснастки локально утолщают до 150–200 µm. Этот маршрут безрастворный, с хорошим экранированием, но требует решения вопросов адгезии алюминиевого порошка и порошкового покрытия и краевого перекрытия. У двух маршрутов нет абсолютного превосходства или недостатков, ключ — в соответствии материала корпуса, темпа производства и показателей изоляции.
Нужно добавить: независимо от маршрута, «перекрытие краёв и внутренних углов» — общая трудность и для порошка, и для электрофореза. Внутренние углы после штамповки и гибки корпуса имеют слабое электрическое поле, мало адсорбции порошка, часто плёнка тоньше — именно здесь слабые места по коррозии и утечке, при проектировании следует оптимизировать R-радиус и при контроле качества акцентировать замер толщины.
Пять. Ключевые моменты выбора материалов: от смолы до наполнителя
5.1 Смоляная матрица
Эпоксидная система с сильной адгезией, хорошей химической стойкостью и высоким удельным сопротивлением —First Choice в качестве базы; но обычная эпоксидная краска плохо переносит погодные условия (на улице легко мелится), наружная поверхность требует алифатического полиуретанового финишного покрытия (согласно классификации атмосферостойкости полиуретановых финишных покрытий по ISO 12944-5) или применения атмосферостойкой модификации. Поли мочевина, полиимидные системы могут сохранять изоляцию при более высоких температурах, но имеют узкое технологическое окно и высокую стоимость, обычно применяются для специальных высоковольтных изоляционных участков. Температура стеклования смолы (Tg) также влияет на размерную стабильность покрытия при термоциклах, корпус испытывает перепады от −40℃ до 85℃ и выше, выбор Tg должен соответствовать условиям эксплуатации.
5.2 Изоляционные наполнители
Мука слюды, тальк, микрокремнезём сами по себе с высоким сопротивлением, удлиняют путь утечки (лабиринтный эффект), — распространённые наполнители для изоляции и защиты от коррозии; нанонаполнители (напр. поверхностно-модифицированный нано-SiO₂, BaTiO₃) снижают пористость, повышают плотность, улучшают пробивную прочность. Внимание: проводящие наполнители (сажа, металлический порошок) разрушают изоляцию, в изоляционных покрытиях их нельзя применять по ошибке. Этот выбор «изоляция vs проводимость» можно сопоставить с другой статьёй этой серии принципы проводящего покрытия для ЭМИ-экранирования — один и тот же наполнитель в двух сценариях играет прямо противоположную роль.
5.3 Химическая стойкость и огнестойкость
Для стойкости к хладагенту, электролиту (содержащему HF), следует акцентировать данные стойкости жидкой эпоксидной/полиуретановой краски к реагентам (по GB/T 9274 или ISO 2812 методом выдержки). По огнестойкости: наполнители с низким дымовыделением без галогенов (LSZH) (напр. гидроксид алюминия, гидроксид магния) подавляют дым при пожаре, но жертвуют частью механических свойств, требуется баланс рецептуры. Огнестойкость не означает «покрытие тушит пожар», скорее оно снижает выделение токсичного дыма при пожаре, выигрывая время для эвакуации и экстренного реагирования.
Шесть. Поверхностная подготовка и нанесение: семьдесят процентов срока службы защиты — в предварительной обработке
Какое бы ни было хорошее покрытие, при плохой подготовке основы оно рано выйдет из строя. Рекомендуемый процесс для корпуса батареи таков, каждый шаг требует количественного контроля.
- Обезжиривание и очистка: удаление штамповочного масла, СОЖ. Алюминий не переносит сильную щёлочь, применять слабощелочной или нейтральный обезжириватель, избегать перетравливания;
- Конверсионная плёнка/пассивация: для алюминия обычно безхроматная конверсионная плёнка на основе циркония-титана (соответствует экологичному тренду, заменяет пассивацию шестивалентным хромом), для стали — фосфатирование или силановая обработка;
- Контроль толщины плёнки: электрофорез 15–30 µm, порошок 60–150 µm, жидкость 40–100 µm, измерять магнитным/вихретоковым толщиномером (по GB/T 4956);
- Окно отверждения: температура и время отверждения эпоксидного порошка строго по TDS; пережиг — пожелтение, снижение изоляции, недожиг — недостаточная сшивка;
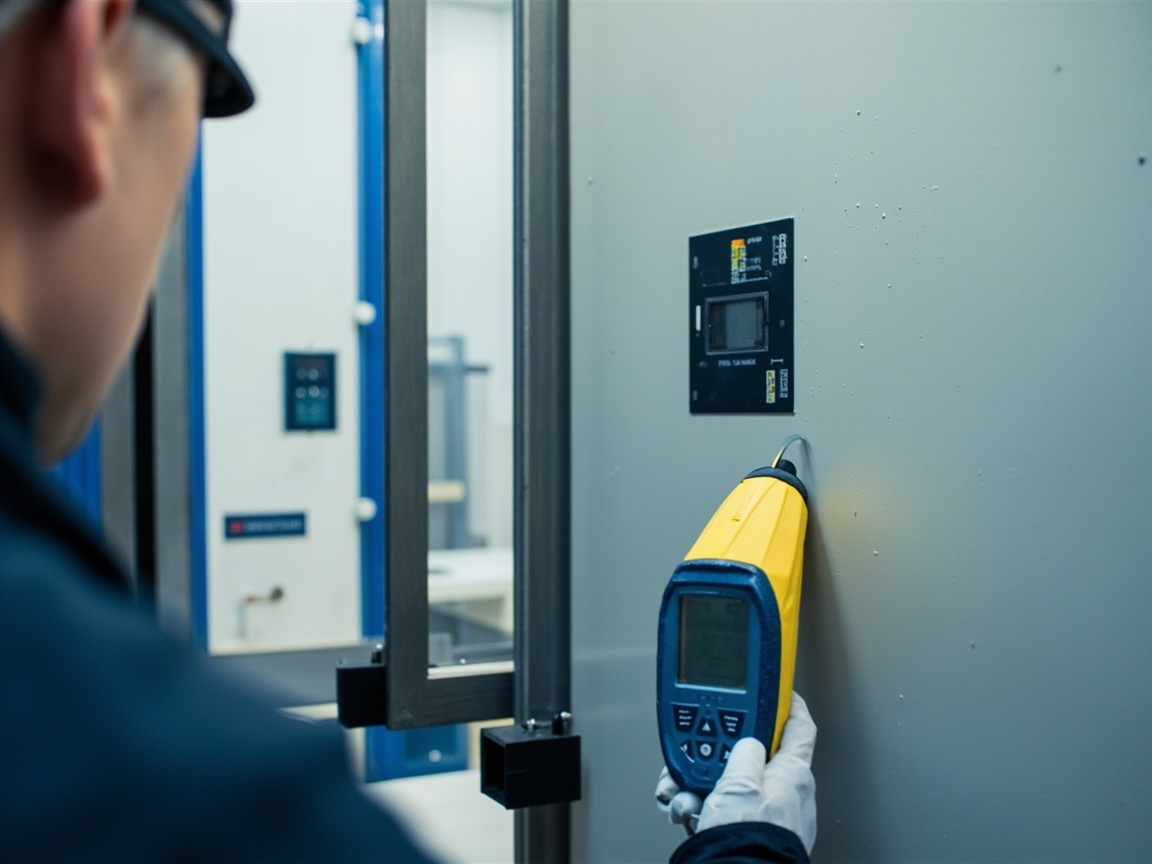
- Контроль дефектов: поры — большая опасность для изоляции, можно найти пропуски искровым дефектоскопом (Holiday Detection) и подкрасить, это «пористый контроль», распространённый для сосудов под давлением и тяжёлой антикоррозийной защиты;
- Контроль среды: температура окраски 5–40℃, относительная влажность ≤ 85%, температура основы выше точки росы на 3℃, по нормам нанесения ISO 12944-7, в сезон дождей и при высокой влажности остановить работы или перевести в помещение.
Как сопутствующий подход, Кэсинь Новые Материалы (kexinMaterials) подчёркивают совместную поставку «покрытие + технологическая карта»: не только рецептура, но и параметры конверсионной плёнки, диапазон толщины и окно отверждения, чтобы завод-изготовитель корпусов превратил «чутьё мастера» в «воспроизводимые данные», устраняя с корня риски изоляции из-за партионных колебаний.
Семь. Совместное проектирование с тепловым управлением и пожарной безопасностью
В современных батарейных блоках широко применяется комплексная защита «окраска + теплоизоляционная прокладка/сланцевая плита + противопожарное полотно». Покрытие отвечает за изоляцию и защиту от коррозии, теплоизоляционный материал — за замедление распространения тепла. При проектировании учитывайте:
- Покрытие и теплоизоляционный материал не должны взаимно набухать, склеиваться и выходить из строя, совместимость на границе — предварительное условие приёмки;
- Зона верхней крышки при необходимости облегчения (алюминий или композит) — покрытие должно совмещать адгезию и низкое прибавление веса;
- Съёмность при ремонте: часть OEM требует локальной ремонтопригодности покрытия, при выборе подтвердите повторную адгезию (по GB/T 9286 методом решётчатых надрезов);
- Электрический зазор и путь утечки: изменение толщины покрытия влияет на фактический путь утечки, при проектировании следует включать покрытие в расчёт изоляционного сочетания, а не докрашивать постфактум.
Суть совместного проектирования — «каждый выполняет свою роль, не мешая другому». Корпусное покрытие не должно и не может пытаться самостоятельно выполнить задачу пожаротушения, а должно довести до предела в рамках своей ответственности — целостность, высокое сопротивление, термостойкость, низкий дым.
Восемь. Система приёмки и контроля качества
Покрытие корпуса — не «нанёс и сдал», а измеримый замкнутый цикл приёмки:
- Толщина плёнки: магнитным/вихретоковым толщиномером по GB/T 4956 многоточечно, различая требования наружного низа, внутреннего объёма, рёбер жёсткости;
- Адгезия: метод решётчатых надрезов по GB/T 9286 до уровня 0/1, на ключевых участках — дополнительно отрывной метод (ISO 4624);
- Солевой туман: нейтральный солевой туман по GB/T 10125 / ISO 9227, фиксировать расползание коррозии от надреза и степень вспучивания;
- Электрические свойства: сопротивление изоляции в сухом и влажном состоянии, диэлектрическая прочность по GB/T 1410, GB/T 1408.1, порог ухудшения во влажном состоянии;
- Контроль пор: внутренний объём и высоковольтная изоляционная зона искровым дефектоскопом подтверждают отсутствие пропусков;
- Партионная прослеживаемость: каждая партия — образец, журнал, для послпродажного отслеживания и итерации рецептуры.
Только включив эти шесть пунктов во входной и выходной контроль, качество покрытия корпуса становится по-настоящему «управляемым, проверяемым, улучшаемым».
В масштабном производстве рекомендуется дополнительно внедрить подход статистического управления процессами (SPC): по трём ключевым характеристикам — толщина плёнки, адгезия, влажная изоляция — вести контроль среднего-размаха, при отклонении подряд идущих точек данных за пределы управления сразу предупреждать, а не отслеживать только когда вся партия забракована. Одновременно подключить искровый дефектоскоп, показания толщиномера в цифровую систему контроля качества, формируя прослеживаемый электронный журнал. Такой подход требует чуть больших начальных вложений, но заметно снижает частоту отказов изоляции корпуса за весь жизненный цикл нового энергетического авто, с точки зрения послепродажных затрат — выгодно.
Девять. Распространённые ошибки выбора
Заблуждение первое: чем толще изоляционное покрытие, тем лучше. Толщина ≠ хорошая изоляция, поры и пузыри — главные причины пробоя; следует контролировать толщину + дефектоскоп, равномерная целостная плёнка важнее просто толщины.
Заблуждение второе: антикоррозийное покрытие можно напрямую использовать как изоляцию. У обычного антикоррозийного покрытия удельное сопротивление не обязательно соответствует норме, на токоведущих частях нужна проверенная изоляционная система, нельзя заменять наобум.
Заблуждение третье: алюминию не нужна конверсионная плёнка. Пассивная плёнка алюминия легко разрушается в присутствии Cl⁻, безхроматная конверсионная плёнка заметно повышает адгезию покрытия и коррозионную стойкость, это необходимая операция, а не опция.
Заблуждение четвёртое: измерять только сухую изоляцию. Изоляция после влажного состояния и солевого тумана — реальная рабочая, обязательно проверять коэффициент сохранения изоляции после влажного тепла/солевого тумана, иначе риск огромен.
Заблуждение пятое: для наружной поверхности достаточно обычной эпоксидной краски. Обычная эпоксидная краска плохо устойчива к погодным условиям, на открытом воздухе за несколько месяцев начинает мелиться; если нижний корпус батарейного блока открыт, необходимо использовать атмосферостойкое финишное покрытие или порошковую систему. Заблуждение шестое: игнорирование гальванической коррозии. Если покрыть только алюминиевый корпус, не изолируя контактные точки меди и алюминия, гальваническая коррозия всё равно будет распространяться вдоль границы раздела; покрытие должно сочетаться с конструкционным изоляционным проектированием. Сведём ключевые моменты выше в одну фразу: покрытие корпуса батареи — это системная инженерия, объединяющая в себе «антикоррозию, изоляцию, теплостойкость, огнестойкость», и нельзя судить о его качестве по одному отдельному свойству. При инициировании проекта инженер должен сначала чётко определить три вещи — материал корпуса (алюминий/сталь/композит), класс условий эксплуатации (C3–C5, прибрежная зона или нет/наличие противогололёдной соли), а также напряжение электрической платформы (400 В или 800 В). Эти три пункта определяют базовую линию подготовки подложки, системы покрытия и диапазона толщины плёнки. Затем с помощью количественно измеримой таблицы приёмки (толщина плёнки, адгезия, солевой туман, изоляция во влажном состоянии, диэлектрическая прочность, контроль на поры) «опыт» фиксируется как «данные», и перед серийным производством проводится мелкосерийная проверка для подтверждения стабильности партий. В плане реализации комплектации Кэсинь Синьцайляо (kexinMaterials) рекомендует включать покрытие корпуса в предварительный этап проектирования безопасности трёх электрических систем всего автомобиля, а не исправлять после самостоятельного выбора со стороны завода корпусов; раннее вмешательство позволяет один раз прописать параметры конверсионной плёнки, схему зональной комплектации и требования к контролю на поры в техническом соглашении, значительно снижая скрытые риски изоляции и затраты на переделку на поздних этапах. Для сложных блоков со смешанным использованием нескольких материалов (алюминиевый корпус + медная шина + стальный кронштейн) ещё больше следует применять двойную страховку «конструкционное изоляционное проектирование + экранирование покрытием» для устранения риска гальванической коррозии. В: Почему покрытие корпуса батареи должно быть одновременно антикоррозийным и изоляционным? О: Потому что корпус одновременно находится в двух основных зонах риска: внешний солевой туман/песок и грязь вызывают коррозионный пробой, а внутренняя высоковольтная система (300–800 В) требует надёжной изоляции для предотвращения утечки тока. Покрытие должно одновременно прервать коррозионный путь и путь утечки тока, ни одно из них нельзя упустить, отказ любого из них приведёт к проблемам безопасности или конструкции. В: В чём разница между сопротивлением изоляции и диэлектрической прочностью, и на какие стандарты смотреть? О: Сопротивление изоляции — это «способность препятствовать утечке тока» (Ом), см. GB/T 1410, GB 38031-2020, GB/T 31467.3; диэлектрическая прочность — это «какое напряжение на единицу толщины может выдержать без пробоя» (кВ/мм), см. GB/T 1408.1 (IEC 60243). При выборе оба показателя должны быть предоставлены поставщиком в отчёте, и желательно включать данные во влажном состоянии. В: Какая обработка поверхности наиболее подходит для алюминиевого корпуса? О: Рекомендуется бесхромовая конверсионная плёнка на основе циркония-титана (экологично, хорошая адгезия), избегать пассивации шестивалентным хромом; для стального корпуса можно использовать фосфатирование или силановую обработку. Качество конверсионной плёнки напрямую определяет адгезию покрытия и срок коррозионной стойкости, это ключевая операция перед окраской. В: Что больше подходит для корпуса батареи — эпоксидный порошок или жидкая эпоксидная краска? О: Порошок имеет равномерную толщину плёнки, отсутствие растворителя VOC, хорошее экранирование, подходит для целого изделия или внутренних полостей; жидкое распыление гибкое, подходит для ремонта и локального утолщения. Часто используются в комбинации: порошок для внутренних полостей + жидкая полиуретановая краска снаружи, сочетая изоляцию и атмосферостойкость. В: Насколько сильно поры в покрытии влияют на изоляцию и как их обнаружить? О: Поры — основная слабая точка пробоя изоляции, одно микроотверстие может пробиться под высоким напряжением. Искровый контроль на поры (Holiday Detection) позволяет без разрушения найти места утечки, часто используется в отраслях тяжёлой антикоррозийной защиты и сосудов под давлением, особенно рекомендуется для внутренних полостей корпуса батареи и зон высоковольтной изоляции. В: Какие более высокие требования предъявляет платформа 800 В к покрытию корпуса? О: Чем выше напряжение, тем больше риск поверхностного пробоя и пробоя, требуется более высокая диэлектрическая прочность покрытия, большее поверхностное удельное сопротивление, более строгая толщина плёнки и целостность; при необходимости локально утолщают изоляционное покрытие в высоковольтной камере и включают покрытие в общий расчёт изоляционного согласования. В: Если охлаждающая жидкость протечёт и вызовет коррозию корпуса, справится ли покрытие? О: Зависит от химической стойкости покрытия. Для этиленгликолевой охлаждающей жидкости и электролита с содержанием HF следует выбирать проверенные на стойкость к реагентам эпоксидные/полиуретановые составы и опираться на данные выдержки по GB/T 9274 или ISO 2812; для внутренних полостей рекомендуется изоляционный эпоксидный порошок, а также проводить контроль на поры. В: Влияют ли огнестойкие наполнители на изоляционные свойства? О: Безгалогенные огнестойкие наполнители, такие как гидроксид алюминия и гидроксид магния, сами по себе изоляционные и обычно не ухудшают удельное сопротивление, но избыток снизит механические свойства и адгезию, нужен сбалансированный состав и подтверждение замерами, что снижение сопротивления не превышает норму. В: На сколько градусов должно быть стойким покрытие корпуса батареи? О: Обычные условия −40℃ до 85℃ (согласно температурному классу ISO 16750-4), защита при тепловом разгоне требует согласования с теплоизоляционными материалами, само покрытие выбирается по классу термостойкости, некоторые полиимидные классы выдерживают выше 150℃, но высокая термостойкость обычно означает рост стоимости и сложности техпроцесса. В: Как принимать качество покрытия корпуса батареи? О: Как минимум включать: толщину плёнки (GB/T 4956), адгезию (GB/T 9286 решётчатый надрез 0/1 класс), солевой туман (GB/T 10125 / ISO 9227), отсутствие пор по искровому контролю, отчёты о фактических измерениях сопротивления изоляции в сухом/влажном состоянии и диэлектрической прочности, а также создавать журнал прослеживаемости партий.Десять. Итоги инженерного выбора
Часто задаваемые вопросы
Дополнительное чтение