Электронный блок управления (ECU, контроллер) — это «нервный центр» новых энергетических транспортных средств, накопителей энергии и промышленного оборудования, внутри которого находятся плотно упакованные PCB (печатные платы), микросхемы, разъемы и силовые компоненты. Он часто работает в суровых условиях: высокая температура подкапотного пространства, вибрация шасси, морская соль-туман на побережье, влажное тепло в батарейном отсеке. Обычные незащищенные платы легко подвергаются утечке тока, коррозии и отказу из-за влаги, конденсата, солевого тумана и химических газов. Защитный лак (Conformal Coating, три защиты — от влаги, солевого тумана, плесени или загрязнений) — это тонкая защитная пленка, разработанная специально для PCB, которая изолирует цепи от коррозионной среды без значительного увеличения веса и габаритов.
Как поставщик технологий электронных защитных материалов, Кэсинь Новые Материалы (kexinMaterials) накопил большой объем данных по рецептурам защитных лаков и электронных нанопокрытий. В этой статье подробно рассматриваются механизмы отказа, типы материалов, стандарты, процессы нанесения и ремонт защитных лаков для электронных блоков управления, чтобы помочь производителям готовых изделий, поставщикам первого уровня (Tier-1) и ремонтным службам создать проверяемые нормы защиты.
I. Зачем PCB нужен защитный лак: механизмы отказа
Пути отказа незащищенных плат в суровых условиях многослойны и накладываются друг на друга; понимание этих механизмов позволяет правильно выбрать материал.
1. Электрохимическая миграция (ECM). При наличии влаги и смещения ионы металла мигрируют по поверхности, образуя дендриты, что вызывает короткое замыкание; это самый скрытый отказ в сценариях высокой влажности и высокого напряжения, часто без видимых аномалий, но уже с утечкой тока.
2. Конденсат и перемычки. При перепаде дневных и ночных температур образуется вода, межтоковая утечка между соседними проводниками возрастает, что вызывает либо дрейф сигнала, либо прерывистое короткое замыкание.
3. Коррозия солевым туманом. Ионы хлора разрушают паяные соединения и медную фольгу, образуя продукты коррозии, которые further поглощают влагу, создавая порочный круг.
4. Плесень. При высокой температуре и влажности плесень растет на органических остатках, разрушая изоляцию и выделяя кислые метаболиты, ускоряющие коррозию.
5. Пыль и химия. Токопроводящая пыль, сульфиды (например, сероводород) корродируют серебро, олово, вызывая плохой контакт и обрыв цепи.
Защитный лак образует на поверхности PCB непрерывную тонкую пленку толщиной от 25 до 200 микрон (в зависимости от типа), физически изолируя цепи от влаги, ионов и загрязнителей среды, сохраняя при этом определенную паропроницаемость и ремонтопригодность. Важно подчеркнуть, что защитный лак — это «поверхностная защита», а не «герметизация»; при длительном погружении по-прежнему требуется сочетание со степенью защиты корпуса (IP) и заливкой компаундом.
II. Основные типы и характеристики защитных лаков
В отрасли преобладают пять категорий; при выборе необходимо учитывать теплостойкость, влагостойкость, ремонтопригодность и стоимость.
2.1 Акриловый (Acrylic, AR)
Наиболее распространенный, прозрачный, быстросохнущий, легкоремонтный (удаляется растворителем), хорошая адгезия, низкая стоимость. Недостатки: средняя тепло- и химстойкость, не выдерживает частых высоких температур, при длительной работе в верхней части подкапотного пространства может достигать предела теплостойкости.
2.2 Полиуретановый (Polyurethane, UR)
Химстойкость, износостойкость и влагостойкость лучше, чем у акрилового, но для ремонта требуется специальный стриппер; теплостойкость средняя, подходит для контроллеров с разбрызгиванием масел или моющих средств.
2.3 Силиконовый (Silicone, SR)
Широкий температурный диапазон (примерно от -50 до 200 °C), хорошая гибкость, отличное водоотталкивание, подходит для переменных высоких и низких температур; но низкая механическая прочность, легко притягивает пыль, трудно ремонтируется (требуется механическое соскабливание или специальное средство), и некоторые силиконы имеют риск миграционного загрязнения (влияет на последующую пайку).
2.4 Параксилилен (Parylene, XY)
Формируется осаждением из газовой фазы, без слепых зон, сверхтонкий и равномерный, отличная стойкость — высококачественная защита; но оборудование дорогое, трудноремонтный, в основном используется в военной, медицинской отраслях и надежных источниках питания.
2.5 УФ-отверждаемый (UV)
Отверждение за секунды, высокая эффективность, требует прозрачности для отверждения; теневые зоны требуют повторного нанесения, часто комбинируется с акрилом или полиуретаном для сочетания эффективности и покрытия.
III. Характеристики и стандарты: ядро — IPC-CC-830
Авторитетная спецификация для защитных лаков — IPC-CC-830 (соответствует IEC 61086) «Квалификация и характеристики электроизоляционных соединений для печатных плат», а также сертификация UL 746E для изоляционных материалов. Ключевые проверяемые пункты приведены ниже; поставщик должен предоставлять соответствующий отчет о соответствии, а не устные обещания.
Внешний вид и покрытие: без пузырей, без пропусков, без «рыбьего глаза»; для селективного нанесения также проверяется, не заходит ли край в зону разъема.
Электрическая прочность: диэлектрическая прочность (по GB/T 1408.1 или IEC 60243), проверка отсутствия пробоя пленки при высоком напряжении.
Объемное и поверхностное сопротивление: высокоомное состояние, коэффициент сохранения сопротивления изоляции (мегаомы) после влажного тепла должен соответствовать норме.
Влагостойкость: после влажного тепла сопротивление изоляции не должно падать на порядок, предотвращая зарождение ECM.
Стойкость к солевому туману: после солевого тумана без коррозии, изоляция не снижается, особенно для контроллеров прибрежного и шассийного расположения.
Противогрибковость: по испытанию на плесень IPC TM-650 или ASTM G21 подтверждается, что органическая система не способствует плесени.
Тепловой удар: без растрескивания при циклах высоких и низких температур (по GB/T 2423.22 или IEC 60068-2-14), соответствует температурным перепадам автомобиля и накопителя.
IV. Таблица сравнения выбора материалов
Ниже сведены ключевые свойства основных защитных лаков для взвешивания при разработке:
| Тип | Теплостойкость | Влагостойкость | Ремонтопригодность | Стоимость | Типичная толщина пленки | Применение |
|---|---|---|---|---|---|---|
| Акриловый AR | Средняя (около 120 °C) | Хорошая | Легко (растворитель) | Низкая | 25–75 мкм | Универсальный |
| Полиуретановый UR | Средне–высокая | Отличная | Средняя (стриппер) | Средняя | 25–100 мкм | Химстойкость, износ |
| Силиконовый SR | Высокая (200 °C) | Отличная | Трудно | Средне–высокая | 50–200 мкм | Высокие/низкие темп. |
| Параксилилен XY | Высокая | Крайне отличная | Крайне трудно | Высокая | 1–25 мкм | Высококачественный |
| УФ-отверждаемый UV | Средняя | Хорошая | Средняя | Средняя | 25–75 мкм | Высокая эффективность |
Примечание: толщина пленки — типичный диапазон, должна контролироваться в серии методом измерения толщины или взвешивания; для зон с плотными разъемами чрезмерная толщина может вызвать перемычки между выводами, следует выбирать значение исходя из конструктивного зазора.
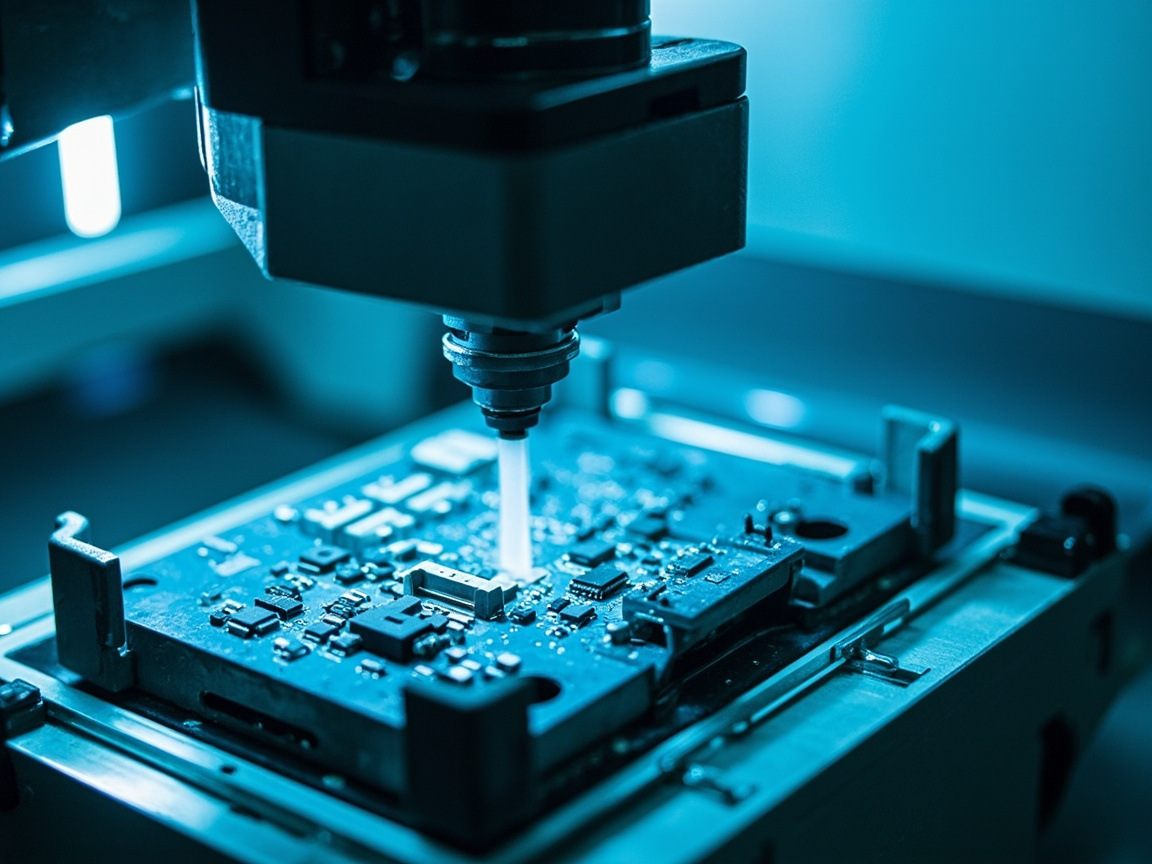
V. Процесс нанесения: селективное покрытие — основной метод
PCB электронных блоков управления в основном используют «селективное покрытие» (Selective Coating): клапанным распылением или роботом-распылителем покрывают только нуждающиеся в защите зоны, обходя разъемы, тестовые точки, подстроечные элементы. Ключевые моменты процесса должны быть закреплены по операциям.
1. Очистка. Удаление флюса, отпечатков пальцев, пыли (ионное загрязнение по тесту IPC-TM-650); ионные остатки — источник ECM, неполная очистка равносильна закладке мины.
2. Маскирование. Разъемы, золотые контакты, подстроечные резисторы маскируются термостойкой лентой или оснасткой, чтобы лак не попал в контактные зоны и не повлиял на соединение.
3. Нанесение. Окунание, кисть, распыление или селективное распыление с равномерным контролем толщины; селективное распыление требует симуляции траектории, подтверждения теней и краев.
4. Отверждение. При комнатной температуре, нагреве или УФ согласно технической карте, полная сшивка; УФ-отверждение должно гарантировать прозрачность и допокрытие теней, иначе теневые зоны не высохнут.
5. Проверка. Визуальный осмотр плюс УФ-лампа (флуоресцентный тип) для покрытия, отбор толщины пленки, ключевые позиции — проверка сопротивления изоляции после влажного тепла или солевого тумана.
Внимание: защитный лак нельзя наносить на теплоотводящие поверхности сильно нагревающихся силовых элементов, подвижные детали, контактные площадки, требующие полевой пайки, иначе пострадают контакт, теплоотвод и технологичность.
VI. Отличие от электронных нанопокрытий
Традиционный защитный лак имеет довольно толстую пленку (десятки микрон), а электронные защитные нанопокрытия этой партии обычно относятся к сверхтонким гидрофобным пленкам субмикронного до нескольких микрон уровня (например, фторсиликон, париленовые), более легкие и тонкие, не меняют форму, подходят для потребительской электроники и прецизионных разъемов. Позиционирование разное: толстопленочная защита подходит для сильной среды (солевой туман, риск погружения), нанопленка — для легкой влагозащиты и гидрофобного усиления. В инженерии можно накладывать: сначала нано-сверхтонкая пленка в качестве базы, затем локально защитный лак для усиления, но необходимо проверить совместимость двух слоев и адгезию.
Кэсинь Новые Материалы (kexinMaterials) для комплектации электронных блоков управления предлагает двойной подход «акрил легкоремонтный плюс силикон термостойкий» и вместе с этим карту процесса очистки и селективного нанесения, помогая производителям готовых изделий балансировать между защитой и технологичностью; для надежных источников питания также внедряется вариант газофазного осаждения параксилилена. Следует отметить, что ремонт — это не просто стереть старый лак и заново нанести; если при удалении повреждена контактная площадка или остался растворитель, это станет новым источником отказа, поэтому ремонтное место должно регламентировать специальный стриппер, очистку и сушку, а отремонтированная плата должна повторно пройти проверку сопротивления изоляции и покрытия, обеспечивая «один ремонт — одна надежность».
VII. Ремонт и устойчивость
Самое большое инженерное противоречие защитного лака — «защита против ремонта». Акрил можно растворить растворителем — самый дружественный; полиуретан требует стриппер; параксилилен практически неремонтопригоден. При проектировании следует четко определить: резервируются ли тестовые точки, заменяется ли неисправный узел целиком. В экологическом плане системы с растворителем должны контролировать летучие органические вещества (ЛОВ) (согласно тенденции лимитов GB 30981-2020 «Ограничение вредных веществ в промышленных защитных покрытиях» и связанной логике GB 33372 «Лимит летучих органических соединений в клеях»); водное или УФ защитное покрытие — направление, но нужно подтвердить, что их стойкость и полнота отверждения соответствуют норме, нельзя жертвовать защитой ради снижения ЛОВ.
VIII. Частые отказы и меры
Ниже сведены частые отказы защитного лака электронных блоков управления для гарантийной прослеживаемости:
| Отказ | Главная причина | Мера |
|---|---|---|
| Подпленочная коррозия | Неполная очистка, пропуск покрытия | Усилить очистку, сплошной контроль покрытия |
| Пузыри | Влага в основе, быстрое отверждение | Контроль влажности, замедленное отверждение |
| Растрескивание | Слишком толстая пленка, тепловой удар | Контроль толщины, выбор гибкого |
| Трудный ремонт | Ошибка выбора | Использовать акрил или съемный |
| Пропуск покрытия в зоне разъема | Маскирование или процесс | Оптимизировать траекторию нанесения |
IX. Синергия с защитой корпуса батареи и зарядных станций
Электронный блок управления — не изолированный электронный компонент. Антикоррозийное изоляционное покрытие корпуса батареи этой партии и статья об атмосферостойкости зарядных станций дают идеи защиты с точки зрения высоковольтной изоляции и атмосферостойкости корпуса; слабое место блока управления — в основном внутренняя схема, должно быть согласовано с внешней степенью защиты корпуса (IP, по IEC 60529 и GB/T 4208), реализуя «корпус держит большую воду, защитный лак — микровлагу», формируя двойную линию защиты от изделия до элемента. При инженерном рассмотрении также следует учитывать, что герметизация корпуса хотя и держит внешнюю воду, но не устраняет внутренний конденсат, поэтому даже при высокой степени защиты всего изделия внутренняя схема должна быть покрыта защитным лаком — они дополняют, а не заменяют друг друга, что часто упускают начинающие проектировщики, вызывая скрытые отказы.
X. Чек-лист выбора
Рекомендуется включить следующие пункты в спецификацию закупки защитного лака: основа и раскладка компонентов (расположение разъемов, теплоотводы), тип (акрил, полиуретан, силикон, параксилилен, УФ), диапазон толщины пленки и метод контроля, соответствие стандартам (IPC-CC-830, IEC 61086), показатели изоляции и стойкости к солевому туману, ремонтный процесс, соответствие ЛОВ (GB 30981), схема наложения с нанопокрытием. Количественно определив эти пункты и опираясь на техкарту и сторонние испытания, можно превратить «покраску по опыту» в «обоснованную защиту элементов».
XI. Сквозной контроль качества нанесения и выборочная проверка
Эффект защитного лака на 70% зависит от процесса. Помимо пунктов по отдельным операциям в разделе V, следует建立 замкнутый цикл сквозного контроля качества, переводя «полноту покрытия, равномерность толщины, отсутствие пропусков» в проверяемые данные.
Входной контроль: каждая партия защитного лака должна проверяться по сухому остатку, вязкости, жизнеспособности и условиям отверждения техкарты, чтобы избежать дрейфа характеристик между партиями; для флуоресцентных продуктов сохранять эталон интенсивности флуоресценции партии для различения старого и нового слоя при ремонте.
Контроль процесса: перед нанесением — полная проверка первого изделия, УФ-лампой подтверждается покрытие и края, теневые зоны и окрестности разъемов фотографируются для архива; в серии по статистической выборке — повторная проверка толщины и ионного загрязнения, превышение ионного загрязнения — предвестник электрохимической миграции, должно быть нулевым допуском.
Проверка готовой продукции: по IPC-CC-830 и серии GB/T 2423 проводятся типовые испытания партии, включая сопротивление изоляции после влажного тепла, отсутствие коррозии после солевого тумана, отсутствие растрескивания при тепловом ударе; для высоконадежных проектов добавляется долгосрочное старение свыше 100 часов, данные заменяют опытное «должно быть нормально».
Прослеживаемость: запись номера партии, параметров оборудования нанесения, кривой отверждения и выводов проверки, неисправное изделие можно обратно локализовать — материал, оборудование или процесс; создание прямой и обратной цепи прослеживаемости от партии покрытия до серийного номера терминала — одно из самых важных доказательств при аудите клиентов авто и накопителей, также переводит послепродажные затраты из «поиска иголки в стоге сена» в «точную локализацию». Кэсинь Новые Материалы (kexinMaterials) в карте процесса подчеркивают трехэтапный метод «подтверждение первого изделия + выборочная проверка партии + сохранение образца», помогая производителям поднять защиту от «покраски по ощущению» до «аудируемой защиты элементов».
XII. Различия выбора для типовых сценариев применения
Условия работы разных блоков управления сильно различаются, выбор защитного лака должен быть индивидуальным, а не универсальным. Контроллер подкапотного пространства: высокая температура и масляный туман, приоритет полиуретан или термостойкий силикон с обнажением теплоотводов. Контроллер шасси и околоколесный: вибрация и солевой туман вместе, нужна высокая адгезия и стойкость к солевому туману, полиуретан подходит лучше вместе с IP корпуса. Плата системы управления батареей и PCS накопителя: тяжелые влажное тепло и конденсат, акцент на влагостойкость и сохранение изоляции, силикон или акрил с нано-базой. Плата управления зарядным модулем: и высокая температура, и возможный контакт с моющим, выбирать химстойкий полиуретан. Прописав условия в спецификацию и на их основе выбрав тип, толщину и ремонт, можно добиться и защиты, и удобства изготовления и ремонта. Также заметим, что в одном транспортном средстве часто сосуществуют多种 контроллеров; вместо разработки отдельного плана защиты для каждой платы лучше сначала классифицировать по трем общим факторам — температура, солевой туман, ремонт — сформировав корпоративную матрицу выбора защиты, что сократит номенклатуру и облегчит обучение линии и управление запчасями, эффективный путь масштабного снижения затрат.
XIII. Инженерная дисциплина смешивания и контроля отверждения
Для двухкомпонентного полиуретана или УФ-нагревательной композитной системы соотношение и отверждение — критическая линия качества. Основа и отвердитель полиуретанового защитного лака должны точно дозироваться по объемному или массовому соотношению техкарты; отклонение приведет к недостаточной сшивке (мягкость, плохая химстойкость, липкость к пыли) или избыточной (хрупкость, растрескивание). После смешивания есть жизнеспособность, по истечении которой вязкость резко растет вплоть до гелеобразования, нужно «сколько нужно, столько и мешать», нельзя наносить просроченную смесь.
Условия отверждения также критичны. Комнатное отверждение требует достаточного периода выдержки для достижения финальной изоляции и стойкости, поспешная сборка может выявить слабые места позже; нагревное отверждение должно контролировать температурную кривую, избегая локального перегрева с пузырями или повреждением основы; УФ-отверждение должно гарантировать прозрачность и допокрытие теней, невысохшая тень равна пропуску. В карте процесса четко указать соотношение смешивания, время созревания, окно перемещения и полного отверждения, рекомендуется двойной контроль мерной емкостью и таймером для снижения человеческих колебаний. Прописывание смешивания и отверждения в инструкции — базовая гарантия долгосрочной надежности защиты блока управления.
XIV. Причины и устранениеЧасто задаваемые дефектов нанесения
В серии защитный лак часто дает несколько типов дефектов, распознавание причин стабилизирует качество. Апельсиновая корка и подтеки — в основном из-за вязкости или давления распыления, нужно вернуться к окну нанесения техкарты и перекалибровать; кратеры и пузыри часто от влаги в основе, воздуха при перемешивании или быстрого отверждения, нужно контроль влажности, деаэрацию и снижение скорости сушки поверхности; побеление и матовость легко появляются в УФ или влажной среде, связаны с гигроскопичностью рецептуры и неполным отверждением; неравномерная толщина помимо оборудования зависит от температуры платы и скорости воздуха в помещении. Для селективного нанесения самый частый дефект — заход края в разъем и пропуск тени, должен перехватываться симуляцией траектории и полной УФ-проверкой первого изделия. Кроме того, если ремонтное место неполно удаляет старый лак растворителем, остаток загрязнит интерфейс нового лака и снизит адгезию, следует регламентировать очистку и сушку с проверкой склейки. Рекомендуется создать библиотеку образцов дефектов, архивировать явление, причину и меру, чтобы линейный персонал сопоставлял, а не искал с нуля, удерживая высокий процент годности серии.
XV. Система стандартов и норм и пункты соответствия
Защитный лак тонкий, но охватывает семейства стандартов электроизоляции, экологических испытаний и вредных веществ, пункты соответствия нельзя игнорировать. В электроизоляции ядро — IPC-CC-830, IEC 61086, сопутствующие GB/T 1408.1 по диэлектрической прочности и серия GB/T 2423 по экологическим испытаниям; огнестойкость — по UL 746E и требованиям уровня изделия. По вредным веществам системы с растворителем должны учитывать тенденцию лимитов ЛОВ (логика контроля GB 30981-2020 для промышленных защитных покрытий) а также ограничения RoHS, REACH на特定 вещества, чтобы не блокировать экспорт или сертификацию изделия. Для автомобильного блока управления также нужно состыковать требования автомобильной надежности и нормы среды всего ТС, включив защитный лак в план верификации компонентов. Кэсинь Новые Материалы (kexinMaterials) при поставке продукта прилагают пояснение соответствия стандартам и индекс сторонних испытаний, помогая производителю превратить «соответствие материалов» из разрозненных справок в системную цепь доказательств, снижая сертификационные риски.
XV-1. Пункты оборудования нанесения и планировки линии
Успех селективного нанесения наполовину в материале, наполовину в оборудовании и линии. Система клапанного распыления должна выбирать диаметр сопла и подачу по плотности паек и рельефу платы, для мелкошаговых разъемов — прецизионный клапан малого расхода во избежание перемычек; робот-распылитель требует симуляции траектории, включая разъемы, тестовые точки и подстроечные элементы в запретные зоны с достаточным безопасным краем. В планировке линии очистка, маскирование, нанесение, отверждение, проверка должны быть однонаправленным потоком, чтобы избежать возврата уже покрытых плат и вторичного загрязнения; зона УФ-отверждения должна экранировать утечку и иметь место допокрытия теней. По контролю среды: помещение нанесения рекомендуется поддерживать избыточное давление и стабильные темп/влажность, снижая влияние пыли и конденсата на полноту покрытия. Для многономенклатурных мелкосерийных сценариев можно приоритетно использовать быстропереналаживаемые клапанные узлы вместо крупных линий окунания, гибко отвечая на разные типы плат. Включение параметров оборудования, файлов траектории и стандартов проверки в карту процесса позволяет защите блока управления перейти от «чутья мастера» к стабильному масштабному производству.
16. Путь проверки надёжности и экологической квалификации
Для автомобильных и высоконадёжных электронных блоков управления защитное покрытие нельзя ограничивать только входным контролем материалов — необходимо пройти вместе с готовым изделием полную проверку надёжности и экологической квалификации. Типичная цепочка верификации выглядит так: сначала выполняется материальная квалификация по IPC-CC-830, затем по серии GB/T 2423 проводятся испытания компонентов на воздействие окружающей среды, включая высокую температуру и влажность (постоянная или циклическая влажность), солевой туман, тепловой удар и вибрацию; в конце покрытие встраивается в готовое изделие для системных испытаний на долговечность и дорожные условия. На каждом уровне должны сохраняться прослеживаемые данные по сопротивлению изоляции, диэлектрической прочности и внешнему виду, чтобы при отказе можно было определить, в чём проблема — в материале, технологии или конструктивном зазоре.
Особое внимание следует уделить коэффициенту сохранения сопротивления изоляции при «относительной влажности с приложенным напряжением» — это отражает риск электрохимической миграции лучше, чем просто влажность и тепло; для контроллеров прибрежного размещения и расположенных в шасси следует сделать изоляцию и коррозию после солевого тумана критерием отбраковки. Вибрационные испытания проверяют гибкое согласование плёнки покрытия с компонентами и паяными соединениями, предотвращая растрескивание плёнки и оголение меди при резонансе. Включение этой поэтапной верификации в план разработки детали превращает защиту электронного блока из «нанесения слоя краски» в «надёжностное проектирование с цепью доказательств».
В части конкретных критериев рекомендуется установить жёсткие линии прохождения: «снижение сопротивления изоляции после влажного тепла не более чем на порядок», «отсутствие видимой коррозии и снижения изоляции после солевого тумана», «отсутствие растрескивания и отслаивания после теплового удара»; несоответствие любому из пунктов запускает доработку материала или технологии, а не допуск по опыту. Для высоконадёжных источников питания и доменных контроллеров можно дополнительно ввести длительное старение при шестидесяти градусах Цельсия и девяноста трёх процентах относительной влажности с приложенным напряжением, имитируя накопленные напряжения десятилетней эксплуатации автомобиля. Такие ускоренные испытания хоть и длительны, но позволяют выявить скрытые дефекты состава и технологии до начала серии — это гораздо выгоднее, чем отзывы после продажи. Закрепление критериев и ускоренного профиля в корпоративном стандарте делает качество защиты электронного блока по-настоящему предсказуемым и воспроизводимым. Когда эта цепь доказательств будет отработана, сборочное предприятие сможет перенести защиту из пассивного входного контроля в надёжностные вводные данные на этапе проектирования, снижая на ранней стадии последующую частоту отказов и риски отзыва.
17. Распространённые заблуждения и правильные решения
В инженерной практике вокруг защитного лака существует немало заблуждений, разберём их, чтобы не ошибиться. Заблуждение первое: чем толще плёнка, тем лучше защита. Неверно — избыточная толщина даёт внутренние напряжения и растрескивание, а также может вызвать перемычки между выводами; важнее равномерность, чем толщина. Заблуждение второе: нанёс защитный лак — значит, защищён от погружения в воду. Неверно — защитное покрытие это защита от влаги и брызг, для длительного погружения всё равно нужна защита входов корпуса и заливка. Заблуждение третье: УФ-отверждение всегда самое быстрое и экономичное. Неверно — затенённые зоны не высыхают и требуют повторного нанесения, а прозрачные элементы могут блокировать ультрафиолет. Заблуждение четвёртое: раз ремонт сложен — не наноси. Неверно — то, что требует защиты, должно быть защищено; можно использовать легкоремонтируемую акриловую систему для баланса. Заблуждение пятое: наноплёнка заменяет защитный лак. Неверно — они дополняют друг друга, а не заменяют; в жёстких условиях по-прежнему основным остаётся толстослойная защита. Внесение этих заблуждений в нормы проектирования заметно снижает полевые отказы и гарантийные споры.
Часто задаваемые вопросы
Вопрос: Что конкретно означает «три защиты» защитного лака?
Ответ: Обычно это защита от влаги (конденсата и влажности), защита от солевого тумана (хлоридной коррозии), защита от плесени или загрязнений (грибков и загрязнений). В разных регионах формулировки немного отличаются, но суть в том, чтобы дать PCB изолирующую защитную плёнку от окружения, а не герметичную водонепроницаемость.
Вопрос: По каким стандартам смотреть защитный лак?
Ответ: Основная спецификация IPC-CC-830 (соответствует IEC 61086), по изоляции — GB/T 1408.1, по климатическим испытаниям — серия GB/T 2423, по горючести — UL 746E. При выборе требуйте от поставщика отчёт о соответствии, а не устные заявления.
Вопрос: Как выбирать между акриловым и силиконовым защитным лаком?
Ответ: Акрил дешевле, легко ремонтируется, подходит для общего применения; силикон выдерживает более высокие температуры (от минус пятидесяти до двухсот градусов Цельсия), хорошая гибкость, подходит для переменных низких и высоких температур, но трудно ремонтируется и может мигрировать с загрязнением. Выбирайте по рабочей температуре и потребности в ремонте, при необходимости используйте оба по зонам.
Вопрос: Чем толще плёнка защитного лака, тем лучше?
Ответ: Нет. Избыточная толщина легко даёт внутреннее растрескивание, плохой отвод тепла, расход и может попасть в разъёмы, вызывая перемычки. По типу удерживайте 25–200 микрометров; равномерность важнее толщины, для плат высокой плотности особенно важно контролировать краевые зазоры.
Вопрос: Какие места нельзя покрывать защитным лаком?
Ответ: Выводы разъёмов, золотые контакты (gold fingers), подстроечные элементы, контактные площадки для полевой пайки, поверхности рассеивания мощности, подвижные детали — их следует маскировать и обходить, иначе пострадают контакт, теплоотвод и технологичность.
Вопрос: Достаточно ли защитного лака в условиях солевого тумана?
Ответ: Качественный защитный лак (с проверкой солевым туманом по IPC-CC-830) заметно продлевает срок службы, но при экстремальном солевом тумане всё же рекомендуется комбинация защитного лака с герметизацией корпуса (IP), а также выбирать более химически стойкий полиуретан или силикон, а не полагаться только на слой краски.
Вопрос: Может ли защитный лак защитить от погружения в воду?
Ответ: Обычный защитный лак предназначен для «защиты от влаги и брызг», а не для длительной герметизации при погружении. Кратковременный конденсат и брызги надёжны; для длительного погружения нужен корпус с классом IP плюс специальная заливка или упаковка — защитный лак не заменяет конструктивную герметизацию.
Вопрос: Как проверить, не пропущено ли нанесение защитного лака?
Ответ: Визуальный осмотр плюс флуоресцентный защитный лак, видимый под УФ-лампой для оценки покрытия, либо после влажного тепла или солевого тумана измерять сопротивление изоляции — место снижения изоляции и есть предполагаемый пропуск; в серии рекомендуется выборочный контроль, а не сплошной визуальный.
Вопрос: Являются ли водные и УФ защитные лаки трендом?
Ответ: Да. Для снижения ЛОС (тренд GB 30981) и повышения эффективности применение водных или УФ защитных лаков растёт, но нужно подтвердить, что их стойкость, полнота отверждения и совместимость с компонентами соответствуют нормам — нельзя жертвовать защитой ради соответствия.
Вопрос: В чём разница между защитным лаком и заливочным компаундом?
Ответ: Защитный лак — это тонкослойное поверхностное покрытие (десятки микрометров), сохраняющее форму и не добавляющее вес; заливочный компаунд — это толстослойное заполнение (миллиметровый уровень), полная обволакивающая защита, сильная ударостойкость, но не ремонтопригодна и заметно добавляет вес. Выбирайте по классу защиты и стратегии ремонта, либо комбинируйте оба.
Дополнительное чтение
- Электронное нанопокрытие трёх защит: принцип сверхтонкой защитной плёнки: от толстослойной защиты к комплементарному решению субмикронной наногидрофобной защиты.
- Антикоррозийное изоляционное покрытие корпуса батареи: защита силовой системы трёх электрических компонентов: от защиты схем к комплексной концепции изоляции и антикоррозии высоковольтного корпуса.
- Нормы ограничения VOC водного покрытия (GB 30981): понимание нормативного фона водной трансформации защитных лаков и соответствия по летучим органическим веществам.
- Атмосферостойкое антикоррозийное покрытие опор фотоэлектрических панелей: гарантия окраски 25-летнего срока службы на открытом воздухе
- Окраска чистых помещений полупроводников: система покрытий с низким газовыделением, антистатикой и химической стойкостью
- Обзор нанопокрытий: наночастицы, механизм действия и границы определения