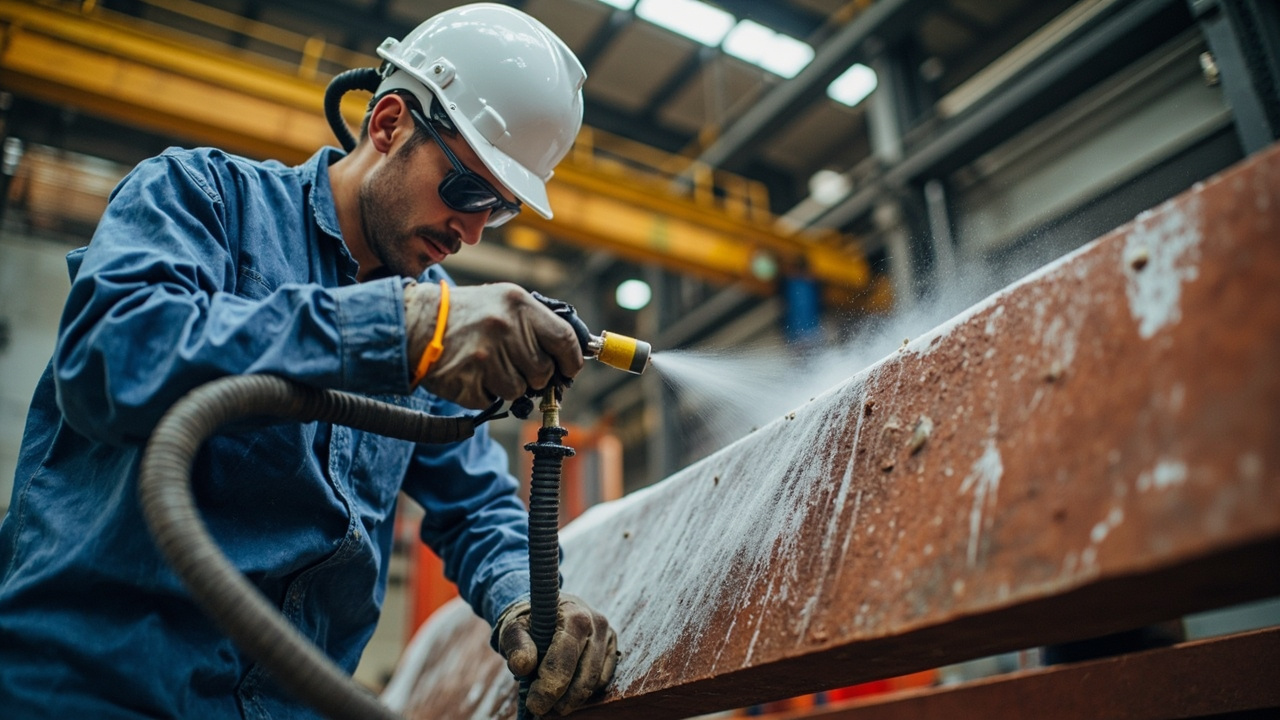
В антикоррозийных работах на стальных конструкциях, мостах, резервуарах, трубопроводах и различном механическом оборудовании есть неоднократно проверенная старая поговорка: “Три части краска, семь частей подготовка”. Это означает, что то, сколько лет прослужит антикоррозийное покрытие, на три части зависит от самой антикоррозийной краски и на семь частей — от подготовки поверхности перед нанесением. Как бы хороша ни была эпоксидная цинконаполненная грунтовка и какой бы дорогой ни была полиуретановая финишная краска, если на основании не очищены как следует слои ржавчины, окалина, масляные загрязнения и растворимые соли, адгезия не возникнет, коррозионная среда беспрепятственно проникнет через слабые места, и через несколько месяцев появятся пузыри, ржавчина и отслоения. В этой статье подробно разбирается вопрос ”подготовки поверхности под антикоррозийную краску”: что на самом деле представляет собой степень пескоструйной обработки Sa2.5, почему шероховатость контролируется в пределах 30–75 µm, что такое St3 при использовании механизированного инструмента, как выбирать для нового строительства и ремонта в двух разных условиях, и какое отношение это имеет к часто упоминаемой в сфере промышленных покрытий степени Sa2.5.
Как поставщик систем промышленных защитных покрытий, Кэсинь Новые Материалы (kexinMaterials) в проектировании подбора антикоррозийных грунтовок и совместимых финишных красок всегда ставит ”степень подготовки поверхности” на первое место среди ограничений сопроводительной документации. Независимо от того, выберете ли вы в итоге алкидную антикоррозийную краску, эпоксидную антикоррозийную краску или водную антикоррозийную систему, степень подготовки поверхности является предварительным условием, определяющим срок службы покрытия. Деление на степени, диапазоны шероховатости и параметры совместимости, приведенные в этой статье, взяты из открытых TDS, ISO 8501-1, ISO 12944-2018, а также национальных стандартов Китая и международных стандартов, таких как GB/T 25251-2010, и могут быть использованы с уверенностью.
一、Почему подготовка поверхности определяет успех или неудачу антикоррозийной краски
Статистические исследования отказов покрытий неоднократно показывали, что ненадлежащая подготовка поверхности является первопричиной ранних отказов антикоррозийных покрытий, и её влияние часто превышает суммарное влияние выбора краски и метода нанесения. Причины можно разобрать по трём пунктам:
- Корни адгезии — в границе раздела. Связь антикоррозийной краски со сталью обеспечивается механическим зацеплением плюс химической или полярной адсорбцией. Слои ржавчины, масляные загрязнения и окалина на поверхности основания прерывают эту связь, и адгезия падает до нуля. Без надлежащей подготовки поверхности даже самая дорогая краска не ”удержится”.
- Остаточные загрязнения — это точки старта коррозии. Зазоры под окалиной и ионы хлора с растворимыми солями, спрятанные в язвах ржавчины, образуют под покрытием гальваническую пару, вызывая скрытый отказ ”плёнка выглядит целой, а внутри уже проржавела насквозь”. Как только такой отказ начинается, стоимость ремонта многократно превышает затраты на тщательную подготовку основания изначально.
- Шероховатость определяет глубину закрепления. Микрорельеф, создаваемый пескоструйной обработкой, — это ”точки клёпки” механического соединения краски. При недостаточной шероховатости плёнка краски не ”держится”, а при избыточной — вершины пиков остаются непокрытыми, а в впадинах скапливается воздух, образуя поры. Поэтому шероховатость — не произвольное число, а технологический параметр, согласованный с типом краски и толщиной плёнки.
Поэтому подготовка поверхности под антикоррозийную краску — это не вспомогательная операция ”потереть наждачкой пару раз”, а инженерное решение, не менее важное, чем свойства самой краски. Вложение бюджета и времени в первую очередь в подготовку основания гораздо выгоднее, чем многократный последующий ремонт.
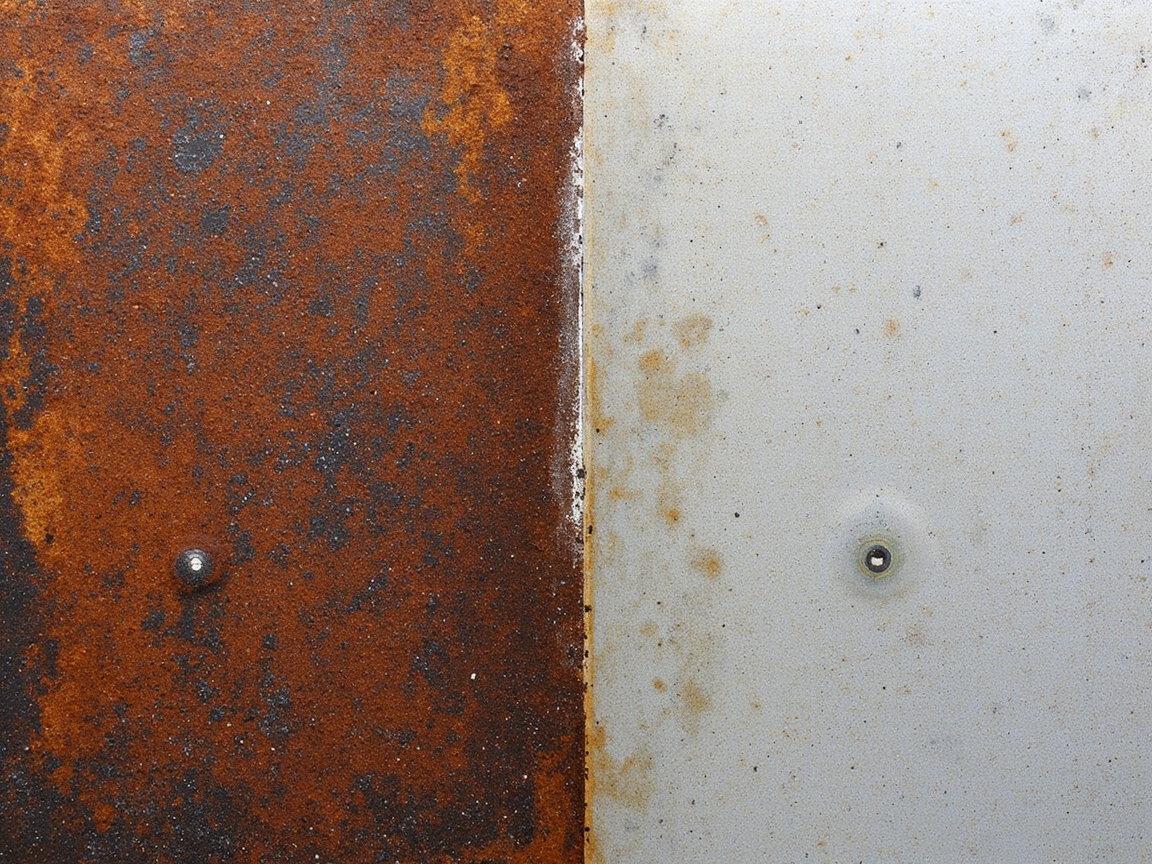
二、Система степеней подготовки поверхности: от ISO 8501-1
Упоминаемые в отрасли термины ”Sa2.5″”St3″ не являются изобретением производителей, а происходят из ISO 8501-1 «Подготовка стальной основы перед нанесением красок и родственных продуктов — Визуальная оценка чистоты поверхности». Стандарт делит качество очистки неокрашенной стали на две основные серии:
- Серия Sa (Blast cleaning, абразивная очистка): очистка путём воздействия абразива, такого как пескоструйная или дробеструйная обработка; степени от низкой к высокой: Sa1, Sa2, Sa2.5, Sa3.
- Серия St (Hand and power tool cleaning, очистка ручным и механизированным инструментом): очистка проволочными щётками, абразивными кругами, шлифовальными машинами и прочим ручным или механизированным инструментом; основные степени — St2 и St3.
Причина разделения на две серии в том, что их возможности очистки и достижимый эффект различаются на порядок. Абразивная очистка может почти полностью отделить окалину и ржавчину и создать равномерную анкерную насечку, тогда как очистка механизированным инструментом может удалить рыхлые слои только в пределах видимости, не способна полностью удалить плотно прилегающую окалину и с трудом стабильно создаёт нужную шероховатость.
Многие инженеры на объекте путают ”пескоструйную Sa2.5″ и ”механизированную St3″, полагая, что ”главное — убрать ржавчину”. Но разница в сроке службы прилипания между ними — кратная, и особенно в сильнокоррозионных средах (степени C4, C5 по ISO 12944) ошибочное использование St3 вместо Sa2.5 часто приводит к ранним отказам. Ниже разбираем по пунктам.
三、Пескоструйная Sa2.5 (Sa 2½): рекомендуемый порог для антикоррозийной краски
“S2.5″ — это Sa 2½ (тщательная абразивная очистка, почти белая степень), наиболее часто рекомендуемая степень для промышленных защитных грунтовок. Согласно ISO 8501-1, Sa 2½ требует, чтобы на поверхности стали не было видимых жиров, загрязнений, окалины, пятен ржавчины и старых покрытий и прочих примесей, а любые остаточные следы должны быть лишь точечными или полосчатыми лёгкими цветовыми пятнами. Простыми словами, визуально вся поверхность — равномерный металлический серо-белый цвет, допускаются лишь очень небольшие, рассеянные светлые полосы, не допускаются сплошные пятна ржавчины или остатки окалины.
Архивные исследования подтверждают универсальность Sa2.5: требования к подготовке поверхности для алкидной антикоррозийной краски (по GB/T 25251-2010) чётко указаны как ”пескоструйная Sa2.5, шероховатость 30–75 µm“; для универсальной износостойкой эпоксидной краски Jotacote Universal N10 от Jotun обработка углеродистой стали также указана как ”St 2 (минимум) / Sa 2½ (рекомендуется, ISO 8501-1)”. Таким образом, как для традиционной алкидной антикоррозийной краски, так и для современных эпоксидных систем, Sa2.5 является общепринятой рекомендуемой степенью для антикоррозийных грунтовок.
3.1 Почему шероховатость составляет 30–75 µm
Пескоструйная обработка — это не только ”удаление ржавчины”, она одновременно создаёт микрорельеф. Диапазон шероховатости, приведённый в архиве, — 30–75 µm (по данным алкидной антикоррозийной краски GB/T 25251-2010). Логика установки этого диапазона такова:
- Нижний предел 30 µm гарантирует закрепление: толщина сухой плёнки антикоррозийной грунтовки обычно составляет от нескольких десятков до более ста микрон, и если шероховатость слишком низкая (например, всего 10–15 µm), механическое зацепление плёнки с основанием недостаточно, и адгезия заметно снижается.
- Верхний предел 75 µm предотвращает непрокрас и скопление воздуха: при слишком высокой шероховатости вершины пиков пескоструя могут пробить проектную толщину и ”обнажить железо”, а во впадинах легко захватывается воздух, образуя поры или пузыри, что, наоборот, становится точкой старта коррозии.
- Согласование с толщиной плёнки: обычно толщина одного слоя антикоррозийной грунтовки составляет порядка 60–80 µm, и шероховатость 30–75 µm как раз позволяет плёнке ”обхватить” пики и впадины, формируя непрерывный плотный антикоррозийный барьер.
На объекте для качественной или количественной оценки попадания в диапазон 30–75 µm обычно используют сравнительные образцы шероховатости (например, копировальную ленту и измеритель шероховатости по ISO 8503).
3.2 Sa2.5 — не значит, что чем выше, тем лучше
Некоторые ошибочно полагают, что ”чем белее выдуто, тем лучше”, но на самом деле Sa3 (степень до белизны, полный равномерный металлический блеск), хотя и самая тщательная, значительно увеличивает стоимость, сроки и расход абразива, и для большинства комплектаций антикоррозийных красок не даёт необходимого прироста срока службы. Если только это не внутренние стенки резервуаров, пищевые среды или экстремальная коррозия (прибрежная CX), то Sa2.5 — это оптимальный баланс между ценой и надёжностью. Слепая погоня за Sa3 лишь повышает смету, не удваивая срок защиты.
四、Механизированная St3: ”тщательная ручная очистка” при ремонте на месте
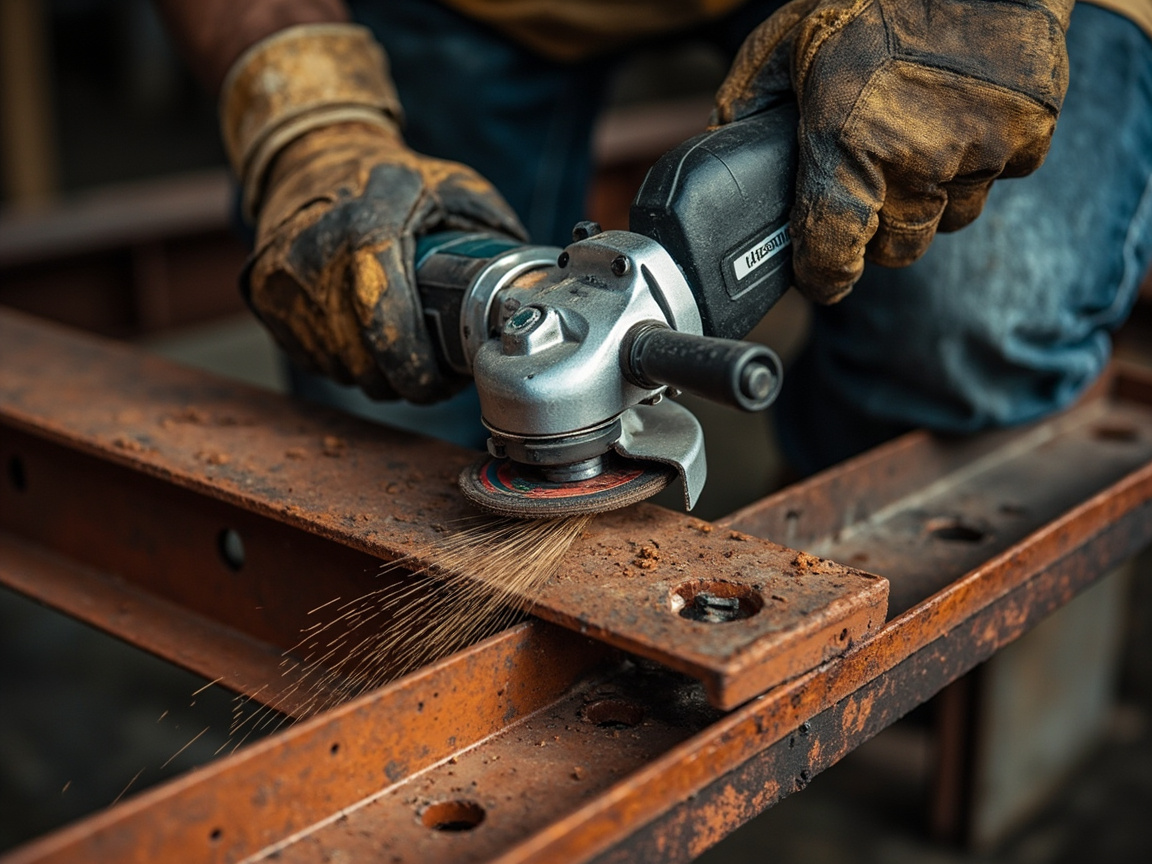
St3 — это высшая степень в очистке ручным и механизированным инструментом (ISO 8501-1). Её требование: с помощью проволочных щёток, вращающихся проволочных кругов, абразивных кругов, электрических шлифовальных машин и прочего инструмента поверхность стали очищается тщательно до отсутствия незакреплённой окалины, масляных загрязнений, рыхлых частей старого покрытия, и проявляется металлический базовый цвет, поверхность должна иметь определённую шероховатость (обеспечиваемую шлифовальными царапинами). Ключевое слово — ”тщательно”: St2 требует лишь ”в основном удалить рыхлый слой, сохранить плотно прилегающую окалину”, а St3 требует более чистой поверхности, ближе к металлическому основанию.
В архивных исследованиях чётко указано, что подготовка поверхности для алкидной антикоррозийной краски допускает ”или механизированную St3“ (по GB/T 25251-2010), что показывает: St3 — это пригодная альтернатива вне Sa2.5, когда на объекте нет условий для пескоструйной обработки.
4.1 Границы возможностей St3
Необходимо трезво понимать границы St3: очистка механизированным инструментом не может, подобно пескострую, отделить целиком плотно прилегающую окалину, она может обработать лишь до ”в пределах видимости нет явной незакреплённой ржавчины и загрязнений”. Поэтому:
- St3 применима для ремонтных объектов с лёгкой степенью коррозии, в основном сохранной окалиной или невозможностью остановить производство для пескоструя;
- адгезия и долговечность St3 значительно ниже, чем у Sa2.5, обычно соответствует более низким степеням коррозии (например, C2–C3 по ISO 12944);
- в сильнокоррозионных (выше C4) или погружных средах St3 не должна быть основным выбором, необходим пескоструй до Sa2.5 или выше.
五、Выбор подготовки поверхности в различных условиях
Для подготовки поверхности под антикоррозийную краску нет ответа ”подходящего всем”, ключ — в том, является ли условие новым строительством или ремонтом, а также в текущем состоянии основания.
5.1 Новые стальные конструкции: в приоритете Sa2.5
Сталь для новых цехов, мостов, резервуаров при выпуске часто имеет прокатную окалину. Если эта окалина плотно соединена с основанием, до пескоструя она может краткосрочно защищать сталь; но при отказе покрытия зазоры под окалиной становятся рассадником коррозии. Поэтому лучшая практика для новых проектов:
- оборудовать пескоструйную камеру в цехе или на заводе, выполнить сплошную пескоструйную обработку до Sa2.5, контролировать шероховатость в пределах 30–75 µm;
- сразу после пескоструя нанести цеховую грунтовку (например, эпоксидную цеховую грунтовку) для предотвращения вторичной коррозии;
- далее выполнять комплексно по схеме ”грунтовка — промежуточное покрытие — финишное покрытие”.
Новые условия располагают возможностью пескоструя (есть оборудование, можно остановить производство, можно проводить погрузочные работы), поэтому Sa2.5 — стандартный ответ, нет нужды идти на компромисс и использовать St3.
5.2 Ремонт / объекты со старой краской: шлифовка старой краски того же типа до St3
Уже эксплуатируемое оборудование, трубопроводы, стальные конструкции при ремонте часто невозможно остановить и перевезти в пескоструйную камеру, тогда применяют очистку механизированным инструментом St3 и следуют принципу ”шлифовки старой краски того же типа“:
- если исходное покрытие — алкидная система и всё ещё хорошо держится, при ремонте очистить повреждённые, проржавевшие участки до St3, затем подкрасить алкидной антикоррозийной краской и финишной краской того же типа, чтобы избежать несовместимости разнородных красок, вызывающей отслаивание старого слоя и сморщивание;
- если исходное покрытие уже массово разрушилось, необходимо расширить зону очистки до Sa2.5 (при наличии условий) и заново выполнить комплекс;
- “тот же тип” — ключевой момент: нанесение поверх старой алкидной краски сильнорастворимой двухкомпонентной краски может привести к набуханию старого слоя от растворителя и отказу, поэтому при ремонте в приоритете продукты, совместимые с исходной системой.
Согласно определению St3 в ISO 8501-1, шлифовальная очистка при ремонте старой краски должна достигать ”тщательного удаления рыхлой старой краски и ржавчины, обнажения металлического основания и создания шероховатости”, что и является типичным применением St3 при ремонте на месте.
5.3 Места сварочного прогара: локальная обработка St3
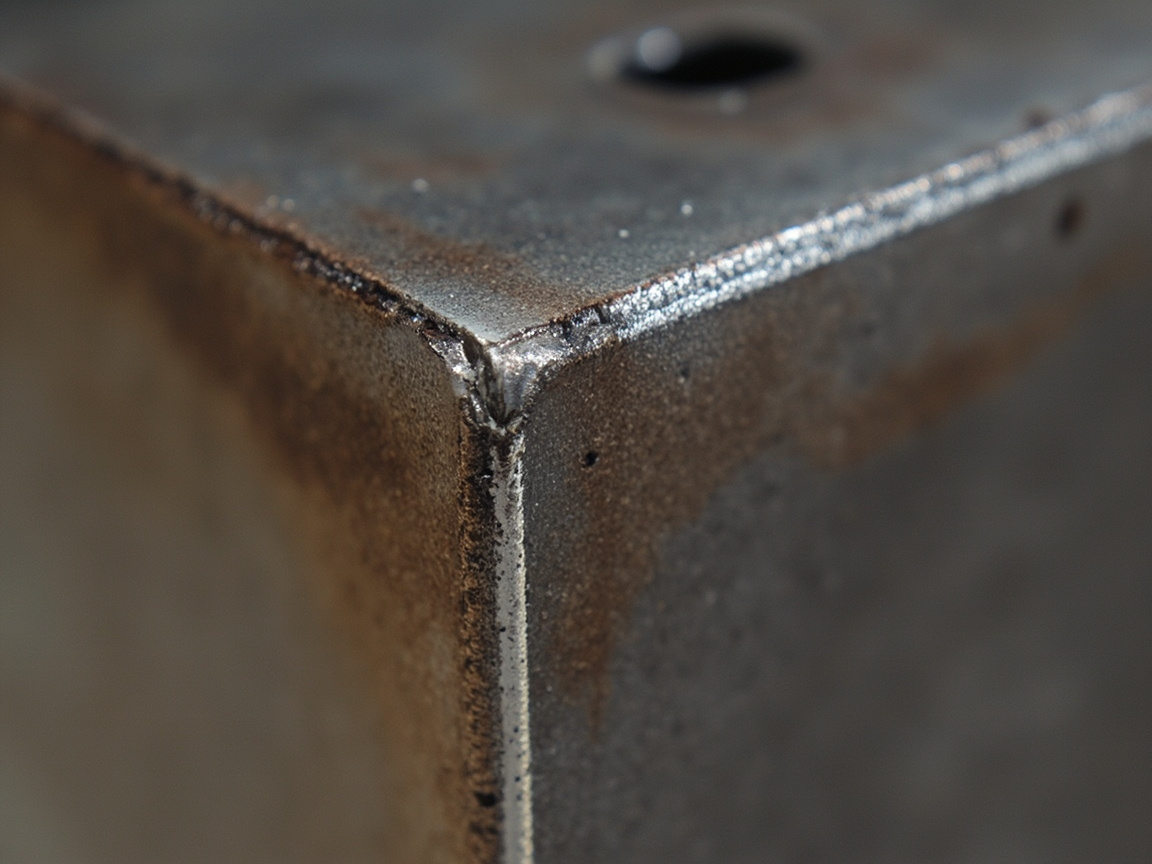
При новом строительстве или ремонте сварные швы и зоны термического влияния часто из-за высокой температуры сварки образуют прогарную окалину, брызги и изменение цвета, и эти участки — слабое звено, наиболее подверженное ранней коррозии. Принцип обработки:
- после сварки сначала удалить шлак, убрать брызги;
- зоны прогарного изменения цвета от сварки и прилегающие корродированные участки отшлифовать механизированным инструментом до St3, при необходимости локально дополнительно пескоструить до Sa2.5;
- затем нанести антикоррозийную грунтовку, обеспечив, чтобы толщина плёнки в зоне сварного шва была не ниже, чем на плоской поверхности.
Локальная обработка St3 в местах сварочного прогара, хоть и местная, напрямую определяет долговечность всего сварного шва и не может быть опущена. В требованиях к комплектации продуктов таких марок, как Jotun, также повсеместно подчёркивается ”необходимость дополнительной шлифовки сварных швов, кромок, мест резки”, по сути это и есть локальная очистка уровня St3.
六、Взаимосвязь Sa2.5 для антикоррозийной краски и Sa2.5 для промышленной краски
Читатели часто спрашивают: один ли это и тот же Sa2.5, о котором говорят для антикоррозийной краски и для промышленной защитной краски (например, эпоксидной, полиуретановой)? Ответ: один и тот же стандарт, одна и та же степень, просто разные сценарии применения.
Согласно ISO 8501-1, определение Sa2.5 едино и не меняется в зависимости от типа краски. Различия в том, что:
- Антикоррозийная краска (например, алкидная антикоррозийная краска GB/T 25251-2010) напрямую берёт Sa2.5 как условие собственного нанесения, причём сопутствующая шероховатость 30–75 µm;
- Промышленная краска (например, Jotacote Universal N10 от Jotun) также имеет Sa2.5 в качестве рекомендуемой степени (ISO 8501-1), в требованиях к подготовке поверхности указано ”углеродистая сталь St 2 (минимум) / Sa 2½ (рекомендуется)”;
- в системе ISO 12944-2018 Sa2.5 — это общий порог абразивной очистки для защитных покрытий стальных конструкций при коррозионных степенях C2–C5, и вне зависимости от того, является ли нижний слой цинконаполненной грунтовкой, эпоксидным промежуточным покрытием или полиуретановой финишной краской, всё строится на основании Sa2.5.
Иными словами, Sa2.5 антикоррозийной краски — это часть системы Sa2.5 промышленной краски. Антикоррозийная грунтовка как первый слой комплекта ”грунт—средний—финиш” часто предъявляет самые строгие требования к подготовке поверхности, поскольку напрямую определяет связь всего комплекта с основанием. Поняв это, не будешь воспринимать ”антикоррозийную краску достаточно просто немного отшлифовать” как опыт.
七、Таблица сравнения степеней подготовки поверхности (основное)
Сведём несколько упомянутых степеней вместе в одну таблицу для сравнения их определений, достижимого эффекта, типичной шероховатости и сценариев применения, чтобы облегчить выбор на объекте.
| Степень | Источник стандарта | Способ очистки | Достижимый эффект | Типичная шероховатость | Сценарий применения |
|---|---|---|---|---|---|
| Sa 1 | ISO 8501-1 | Лёгкая абразивная | Удаляет только рыхлые загрязнения, остаётся много окалины и ржавчины | Низкая | Почти не применяется для защиты от коррозии |
| Sa 2 | ISO 8501-1 | Абразивная | Большая часть окалины, ржавчины, старой краски удалена, допускается лёгкое изменение цвета | Средняя | Общая защитная грунтовка (низкая коррозия) |
| Sa 2½ (Sa2.5) | ISO 8501-1 | Тщательная абразивная | Почти белая степень, остаются лишь очень лёгкие цветовые пятна | 30–75 µm | Универсальная рекомендация для антикоррозийных грунтовок и промышленных красок (C2–C5) |
| Sa 3 | ISO 8501-1 | Абразивная до белизны | Полный равномерный металлический блеск, без видимых примесей | Высокая | Внутренние стенки резервуаров, пищевые среды, экстремальные (CX) |
| St 2 | ISO 8501-1 | Ручная/механизированная | В основном удаляет рыхлый слой, сохраняет плотно прилегающую окалину | Низкая | Минимальный уровень, лёгкая среда |
| St 3 | ISO 8501-1 | Механизированный инструмент | Тщательная очистка до металлического основания, с шероховатостью | Средне-низкая | Ремонт на месте, шлифовка старой краски того же типа, места сварочного прогара (C2–C3) |
Смысл этой таблицы в том, что когда вы видите в чертеже или спецификации ”подготовка поверхности Sa2.5″, вы должны сразу представлять целый комплекс требований ”шероховатость 30–75 µm + пескоструйное оборудование + визуальный стандарт почти белой степени”, а не просто понимать это как ”убрать ржавчину”.
八、Механизм влияния подготовки поверхности на адгезию
Почему Sa2.5 держит адгезию намного лучше, чем St3? С точки зрения механизма, есть два пути:
- Механическое зацепление (закрепление): создаваемая пескоструем анкерная насечка 30–75 µm подобна бесчисленным микрокрючкам, в которые при отверждении внедряется плёнка краски, формируя мощную механическую связь. Царапины от механизированного инструмента St3 более мелкие и неравномерные, сила закрепления от природы слабее.
- Чистота поверхности: Sa2.5 удаляет окалину, ржавчину и растворимые соли, обнажая активную металлическую поверхность, что способствует адсорбции полярных групп покрытия с металлом; St3 часто оставляет плотно прилегающую окалину и соли, на границе образуется «слабый пограничный слой», который при контакте с водой легко расслаивается по границе.
Кроме того, остаточные растворимые соли (например, хлорид-ионы) поглощают влагу и разрушают адгезию, поэтому после пескоструйной обработки иногда также проводят контроль солей (например, методом Bresle) — это часто игнорируемый, но жизненно важный этап в комплексе Sa2.5. Для стальных конструкций в морской среде и вблизи химических заводов с высокой солевой коррозией контроль солей не менее важен, чем Sa2.5.
IX. Осуществимые решения и ограничения на месте
Выбор уровня нельзя основывать только на техническом идеале, нужно учитывать условия на месте. Ниже приведеныЧасто задаваемыеные ограничения и способы их преодоления:
- Нет пескоструйного оборудования / невозможна остановка производства: приходится использовать метод механизированного инструмента St3 и смириться с более низким ожидаемым сроком службы; подходит для слабой среды C2–C3 или временного ремонта.
- Ограниченное пространство / эксплуатируемое оборудование: пескоструйная обработка дает много пыли и проблемы с утилизацией абразива, часто переходят на St3 или локальную пескоструйную обработку + вакуумное оборудование для сбора.
- Старая краска содержит свинец / вредные пигменты: шлифовка механизированным инструментом дает токсичную пыль, требуется мокрое или вакуумное шлифование с защитой, сухое шлифование с пылеобразованием строго запрещено.
- Сложная форма / внутренние угловые швы: пескоструйная обработка не достигает слепых зон, требуется дополнительное шлифование механизированным инструментом до St3, затем сплошное нанесение покрытия.
- Температура, влажность и точка росы: независимо от Sa или St, перед нанесением покрытия после обработки нужно контролировать точку росы (температура основания выше точки росы более чем на 3℃), относительную влажность (обычно ≤ 85%) и температуру (5–35℃), иначе ржавчина появится быстрее, чем будет нанесено покрытие.
Как видно, St3 — это не «экономия на материалах», а осуществимое решение в условиях на месте; но его применение должно иметь четкое ожидание по уровню коррозии и план ремонтных циклов, а не размытое «немного отшлифовать».
X. Контроль качества: не полагайтесь только на глаз
Качественная обработка поверхности должна быть проверяемой и приемлемой, рекомендуется включить следующие методы в инструктаж и акт приемки:
- Визуальная оценка: сравнение со стандартными фотографиями по ISO 8501-1 для подтверждения уровня Sa/St;
- Шероховатость: использование копировальной ленты + измерителя шероховатости или образцов-эталонов для подтверждения попадания в диапазон 30–75 µm (для комплекса с антикоррозийной грунтовкой);
- Соли: метод Bresle с наклейками для определения растворимых солей, при превышении нормы требуется повторная очистка или промывка;
- Запыленность: метод давящей ленты по ISO 8502-3 для подтверждения отсутствия пыли на поверхности;
- Мониторинг времени до появления ржавчины: интервал от пескоструйной обработки до нанесения грунтовки должен быть минимальным, при просрочке требуется повторная проверка.
Внесение этого в пункты приемки поможет избежать споров «выглядело нормально, а через полгода заржавело».
XI. Частые ошибки при обработке поверхности
Ошибка первая: использование St3 вместо Sa2.5. Применение шлифовки механизированным инструментом вместо пескоструйной обработки в сильно коррозионной среде резко снижает адгезию и срок службы.
Ошибка вторая: удаление ржавчины без контроля шероховатости. Чрезмерная или недостаточная пескоструйная обработка, профиль не в диапазоне 30–75 µm, что приводит к обнажению металла или невозможности удержать покрытие.
Ошибка третья: долго не красить после пескоструйной обработки. В условиях высокой влажности ржавчина появляется за несколько часов, все усилия напрасны, нужна цеховая грунтовка или контроль интервала.
Ошибка четвертая: игнорирование растворимых солей. На берегу моря, на стальных конструкциях химзаводов только пескоструйная обработка без контроля солей — остаток хлорид-ионов вызывает раннее вспучивание.
Ошибка пятая: беспорядочное нанесение сильного растворимого покрытия на старую краску. Нарушение принципа «тот же тип», нанесение двухкомпонентной сильнорастворимой краски на старый алкидный слой вызывает отслаивание и сморщивание.
Ошибка шестая: не обработаны брызги сварки. Точки брызг шлака становятся источником коррозии, весь сварной шов рано выходит из строя.
XII. Рекомендации по комплектации с Kexin New Materials
Kexin New Materials (kexinMaterials) в разработке антикоррозийных грунтовок и промышленных защитных комплексов придерживается принципа «сначала уровень обработки поверхности»: независимо от того, выбираете ли вы алкидную антикоррозийную краску или водную/эпоксидную антикоррозийную систему, мы в сопроводительной документации четко укажем рекомендуемый Sa2.5 (шероховатость 30–75 µm), а также границы очистки механизированным инструментом St3 для ремонтных сценариев. Преимущество в том, что получая покрытие, пользователь также получает четкий стандарт «до какой степени обработать основание», а не действует наугад.
Для новых проектов мы рекомендуем продвигать по цеховому процессу «пескоструйная обработка Sa2.5 + цеховая грунтовка + основной антикоррозийный комплекс»; для ремонта эксплуатируемого оборудования — выполнять по местному сценарию «шлифовка старой краски того же типа до St3 + локальная дополнительная пескоструйная обработка + совместимое докрашивание». Необходимо сообщить технической команде три параметра: «уровень коррозии (C2–C5 по ISO 12944), возможность остановки производства, существующая система старой краски» — и мы предоставим целевую обработку поверхности и комплекс покрытий, а не дадим общее предложение какой-то одной антикоррозийной краски.
Кроме того, качество обработки поверхности также влияет на адгезию водных систем — независимо от растворимого или водного антикоррозийного покрытия, уровень основания является предпосылкой. О различиях в адгезии водных и масляных красок можно прочитать в Сравнение адгезии водной и масляной красок; а особые требования водных красок к температуре, влажности и сушке/отверждению изложены в Сушка и отверждение водной краски. Для сценариев обновления со сменой на водную систему поверх старой алкидной краски также полезно ознакомиться с Перекраска водной краской поверх масляной, где даны более конкретные инструкции по обработке старого слоя и тестам на совместимость.
XIII. Внесение обработки поверхности в нормы и инструктаж
Наконец, практические рекомендации для инженеров и закупщиков:
- В технической документации на закупку покрытий указать как обязательные пункты «уровень обработки поверхности Sa2.5 (ISO 8501-1), шероховатость 30–75 µm, точка росы выше на 3℃, относительная влажность ≤ 85%»;
- Для ремонтных проектов отдельно прописать требования «шлифовка старой краски того же типа до St3, локальная дополнительная шлифовка прожогов сварки до St3»;
- Приемка контролируется тремя методами: визуально + шероховатость + соли, вести записи;
- Сроки и стоимость обработки поверхности выделять отдельной строкой, чтобы избежать привычного сжатия.
Обработка поверхности кажется «грязной работой перед началом», но на деле это технический фундамент всей антикоррозийной системы. Если этот этап выполнен качественно, антикоррозийная краска сможет реализовать свой должный защитный ресурс.
XIV. Матрица уровней коррозии по ISO 12944 и обработки поверхности
Сопоставление уровня обработки поверхности с коррозионной средой — самый практичный шаг в проектировании комплекса. Согласно ISO 12944-2018, коррозионные среды стали от низкой к высокой делятся на C2 (низкая), C3 (средняя), C4 (высокая), C5 (очень высокая) и CX (экстремальная, офшорная), а также погружные среды Im1–Im3. Разные уровни имеют разные минимальные пороги обработки поверхности, что напрямую определяет, как долго продержится антикоррозийный комплекс:
- C2–C3 (низкая и средняя коррозия, например, сухие помещения, обычная городская атмосфера): допускается очистка механизированным инструментом St3, соответствует легким защитным комплексам вроде алкидной антикоррозийной краски, чаще всего применяется на ремонте;
- C4 (высокая коррозия, например, промышленная атмосфера, прибрежные площадки): рекомендуется пескоструйная обработка Sa2.5, шероховатость 30–75 µm, комплекс с эпоксидной или водной антикоррозийной грунтовкой для средне- и долгосрочной стойкости;
- C5–CX (очень высокая и экстремальная, например, морские платформы, химзаводы, солевой туман): обязательно Sa2.5 или даже локально Sa3, в сочетании с цинкнаполненной грунтовкой и многослойной системой «грунт—средний—финиш», нельзя рассчитывать на однослойную антикоррозийную краску.
Ключевой вывод из этой матрицы: уровень обработки поверхности никогда не является изолированным показателем, а представляет собой системный параметр, связанный с «коррозионной средой + комплексом покрытий + расчетным сроком службы (низкий L, средний M, высокий H, очень высокий VH по ISO 12944)». В сопроводительной документации следует четко указывать уровень коррозии, ожидаемый срок службы и уровень Sa/St вместе, чтобы исключить на месте произвол «выбора уровня на ощупь». Архивы исследований подтверждают это: Jotun Barrier 80 UHS в среде C5 достигает «очень высокого (VH)» срока службы именно при условии качественного пескоструйного основания и правильного цинкнаполненного комплекса. Иными словами, если выбран неверный уровень, никакая дорогая антикоррозийная краска не исправит.
Часто задаваемые вопросы
1. В чем разница между обработкой поверхности Sa2.5 и St3 для антикоррозийной краски?
Sa2.5 — это пескоструйная очистка стали до «почти белого» уровня, практически без видимой ржавчины и окалины, с созданием профиля 30–75 µm; St3 — это тщательная очистка механизированным инструментом (УШМ, проволочные щетки и т.п.) до металлического основания, но невозможно сплошное удаление плотно прилегающей окалины, шероховатость также меньше. По адгезии и долговечности они различаются в несколько раз: Sa2.5 подходит для тяжелой защиты, St3 в основном для ремонта и слабой среды.
2. Почему шероховатость пескоструйной обработки для антикоррозийной краски нужно держать в 30–75 µm?
Согласно данным алкидной антикоррозийной краски GB/T 25251-2010, диапазон шероховатости комплекса составляет 30–75 µm. Нижний предел гарантирует якорную силу механического зацепления пленки, верхний — избегает обнажения железа на пиках и скопления воздуха в впадинах с образованием пор. Он согласован с толщиной одного слоя грунтовки (обычно 60–80 µm), формируя сплошной плотный барьер.
3. Обязательно ли для новых стальных конструкций использовать пескоструйную обработку Sa2.5?
Для новых проектов, где есть условия для пескоструйной обработки (оборудование, возможность остановки, возможность подъема), Sa2.5 — стандартный ответ и общая рекомендуемая степень для грунтовок типа алкидной антикоррозийной краски, эпоксидной антикоррозийной краски (ISO 8501-1). Только при невозможности пескоструйной обработки на месте ремонта переходят к очистке механизированным инструментом St3.
4. Почему при ремонте старой краски нужно «шлифовать того же типа до St3»?
При ремонте старой краски слепое нанесение сильнорастворимой двухкомпонентной краски может вызвать набухание старого слоя и отслаивание/сморщивание. Согласно принципу «тот же тип старой краски», при докрашивании того же типа алкидной антикоррозийной краской поверх старого алкидного слоя и шлифовке механизированным инструментом до St3 можно избежать проблем несовместимости — это надежный способ местного ремонта.
5. Как обрабатывать прожоги сварки?
Зона термического влияния сварного шва часто дает окалину прожога, брызги и изменение цвета — это зоны высокого риска ранней коррозии. Сначала удалите брызги шлака, затем отшлифуйте механизированным инструментом до St3 (при необходимости локально до Sa2.5), затем нанесите антикоррозийную грунтовку, обеспечив толщину пленки на шве не ниже, чем на плоской зоне.
6. Является ли Sa2.5 для антикоррозийной краски и Sa2.5 для промышленной краски одним и тем же стандартом?
Это один и тот же стандарт (ISO 8501-1), определение едино и не меняется в зависимости от типа краски. Sa2.5 антикоррозийной грунтовки является частью промышленной защитной системы окраски (ISO 12944-2018) как первый этап комплекса «грунт—средний—финиш», и требования к обработке поверхности здесь часто самые строгие.
7. В течение какого времени после пескоструйной обработки нужно нанести грунтовку?
Интервал должен быть минимальным, чтобы избежать ржавчины. В условиях высокой влажности ржавчина может появиться за несколько часов, поэтому после пескоструйной обработки обычно наносят цеховую грунтовку или строго контролируют интервал с повторной проверкой. Перед окраской также контролируют точку росы (температура основания выше точки росы более чем на 3℃) и относительную влажность (обычно ≤ 85%).
8. Можно ли использовать механизированный инструмент St3 в сильно коррозионной среде?
Не рекомендуется. St3 не может полностью удалить плотно прилегающую окалину, адгезия и долговечность значительно ниже, чем у Sa2.5, обычно соответствует слабой среде C2–C3 по ISO 12944. Для C4 и выше или погружных сред нужна пескоструйная обработка до Sa2.5 или выше.
9. Нужно ли при обработке поверхности проверять растворимые соли?
Для сред с высоким солевым туманом, таких как прибрежные и прилегающие к химзаводам, это очень важно. Остаточные хлорид-ионы поглощают влагу и разрушают адгезию, обычно используется метод наклеек Bresle, при превышении нормы требуется повторная очистка или промывка. Контроль солей не менее важен, чем Sa2.5.
10. Как принять обработку поверхности как合格ную?
Рекомендуется визуально (стандартные фото ISO 8501-1) подтвердить уровень Sa/St, измерителем шероховатости подтвердить 30–75 µm, методом Bresle измерить соли, методом давящей ленты ISO 8502-3 измерить запыленность, и внести эти пункты в акт приемки с сохранением записей.
Дополнительное чтение
- Сравнение адгезии водной и масляной красок: от механизма границы до практических различий, понимание общей предпосылки уровня обработки поверхности для адгезии разных типов красок.
- Перекраска водной краской поверх масляной: инструкции по обработке старого алкидного слоя и тестам на совместимость при обновлении до водной системы, соответствует сценарию ремонта St3 в этой статье.
- Полиуретановая краска для дерева (PU краска для дерева): взгляд на защитную окраску дерева в разных сценариях, формирующий с этой статьей сопоставление комплексов «металл—дерево» (связанное чтение).