
لکڑی کے دانوں کی حرارتی منتقلی (تھرمل ٹرانسفر پرنٹنگ) (اسے حرارتی تصعید والی لکڑی دانے کی منتقلی یا لکڑی دانے کی ویکیوم منتقلی بھی کہتے ہیں) ایک فنشنگ ٹیکنیک ہے جس میں لکڑی کے دانے کا نقش لیے ہوئے انک والا منتقلی کاغذ یا PET منتقلی فلم کو پہلے سے کیور شدہ کوٹنگ فلم کی سطح پر کس کر چپکایا جاتا ہے؛ حرارت دینے پر انک نرم ہو کر تصعید (sublimation) ہوتی ہے اور کوٹنگ کی بالائی پرت کی طرف منتقل ہوتی ہے، اور حامل (carrier) ہٹانے پر نقش کوٹنگ کی اندرونی سطح میں رہ جاتا ہے۔ یہ لمینیٹنگ (فلم چپکانا) اور امپریگنیٹڈ پیپر کی ہاٹ پریسنگ سے مختلف ہے — ان دونوں میں نقش اپنی الگ فلم یا پیپر پرت کے اندر ہوتا ہے اور انٹرفیس گوند کی پرت میں ہوتا ہے، جبکہ منتقلی میں نقش کوٹنگ کی بالائی 40–60 µm کی حد کے اندر رہتا ہے (یہ اعداد عوامی طور پر دستیاب مواد کے مطابق ہیں؛ تفصیل نیچے دیے گئے نوٹ میں دیکھیں)۔ سائٹ پر پہلے سے موجود دو لکیروں — انجینئرڈ بورڈ سبسٹریٹ پر فرنیچر کوٹنگ اور وُڈ کوٹنگ میں لکڑی دانوں کا ابھرنا — کے مطابق یہ مضمون صرف منتقلی کی لکیر کو دیکھتا ہے: منتقلی کا درجہ حرارت کی ونڈو، منتقلی کی شرح کی پڑھائی، ٹاپ کوٹ کی ہم آہنگی اور موسمی پائیداری کی منظوری۔ فلم اور امپریگنیٹڈ پیپر کے گوند انٹرفیس کے مسائل اس مضمون کے دائرۂ کار میں نہیں۔
یہ ناکامی کے مناظر فرنیچر اور پروفائل پلانٹوں میں بار بار دہرائے جاتے ہیں: الماری کے دروازے گاہک کی تنصیب کے تین ماہ بعد نقش کے کناروں پر دھند، گویا ایک تہہ دھوند چڑھ گئی ہو، دکھاتے ہیں؛ نمونہ معائنہ میں پتا چلتا ہے کہ شفاف ٹاپ کوٹ اس وقت لگایا گیا جب منتقلی کی پرت مکمل ٹھنڈی نہیں ہوئی تھی، اس لیے انک محلل سے دوبارہ اوپر کھچ گئی۔ جنوب کی طرف منہ کرنے والی کھڑکی کی پروفائل دو سال بعد مجموعی طور پر رنگ کی شدت کھو دیتی ہے اور ہاتھ سے پونچھنے پر رنگ نہیں لگتا؛ فیصلہ یہ ہے کہ یہ پاؤڈر کوٹنگ کی کم کیورنگ کے بعد چاکلیکرن (powdering) ہے، نہ کہ انک کا اترنا۔ بورڈ فرنیچر کی منتقلی سطح پر بددanst resistance معائنہ میں کافی کے داغ پونچھنے کے بعد مقامی چمک کی کمی ہو کر نیچے کا رنگ جھلکنے لگتا ہے، اور مسئلہ ٹاپ کوٹ کی موٹائی کے عملی کارڈ کی نچلی حد سے کم ہونا ہے، نہ کہ منتقلی کے پیرامیٹرز۔ یہ تینوں دوبارہ کام factory inspection میں «ظاہری طور پر منظور» لکھے جاتے ہیں، مگر کسی بھی جانچ نے بھرتی کے وقت کے حرارت، نمی اور مکینکی بوجھ کو کور نہیں کیا۔ سائٹ کا صفحہ فرنیچر کوٹنگ میں رنگ کے فرق ΔE کا کنٹرول پہلے ہی ΔE کے فیصلے کو واضح کر چکا ہے؛ یہ مضمون ΔE کا حساب دہراتا نہیں اور صرف تین باتوں پر توجہ دیتا ہے: قابلِ کنٹرول منتقلی کا عمل، سچی ہم آہنگ ٹاپ کوٹ، اور جانچ کے معیار۔
TL;DR|پہلے چھ نتیجے
- منتقلی کی ونڈو کام کے دھاتی درجہ حرارت سے طے ہوتی ہے: ویکیوم بیگ لکیر پر 180–200 ℃، 12–18 min روکنا؛ 190–200 ℃/15 min تجرباتی تحقیق کا مثالی نقطہ ہے؛ ≥195 ℃ اور 20 min سے زیادہ قیام پر کاغذی فلم کی الٹی چپک ہوتی ہے۔
- نقش صرف کوٹنگ میں جاتا ہے، لکڑی میں نہیں؛ عوامی مواد کے مطابق داخلہ 40–60 µm ہے، لہٰذا نقش کی عمر کی بالائی حد بیس کوٹ پاؤڈر کی موسمی پائیداری کی بالائی حد کے برابر ہے۔
- بیس کوٹ فلم موٹائی کی دو لکیریں: GB/T 5237.4-2017 سجاوٹی سطح پر مقامی موٹائی کم از کم 40 µm اور اوسط 60 µm~120 µm مانگتا ہے؛ منتقلی کے عمل کے لیے عوامی مواد 60–80 µm یا 70–90 µm تجویز کرتا ہے۔
- چپکنے کا معیار یکسانی ہے، جتنا زیادہ اتنا بہتر نہیں: −0.09 ~ −0.1 MPa تک کھینچ کر 3–5 min رکھ کر ہوا کی بندش جانچی جاتی ہے؛ پیچیدہ سیکشن کے لیے سلیکون فلم اور ایئر نکاسی نقاط کی ترتیب درکار ہے۔
- ٹاپ کوٹ کی تین لکیریں (شفاف پاؤڈر/واٹر بورن UV/ایکسائمر UV) کی ترجیحات مختلف ہیں؛ جلدی بند کرنے سے پن ہول اور سفید دھند ہوتی ہے، معیار واپس GB/T 4893.10-2024 خراش مزاحمت اور GB/T 4893.1-2021 مائع مزاحمت پر آتا ہے۔
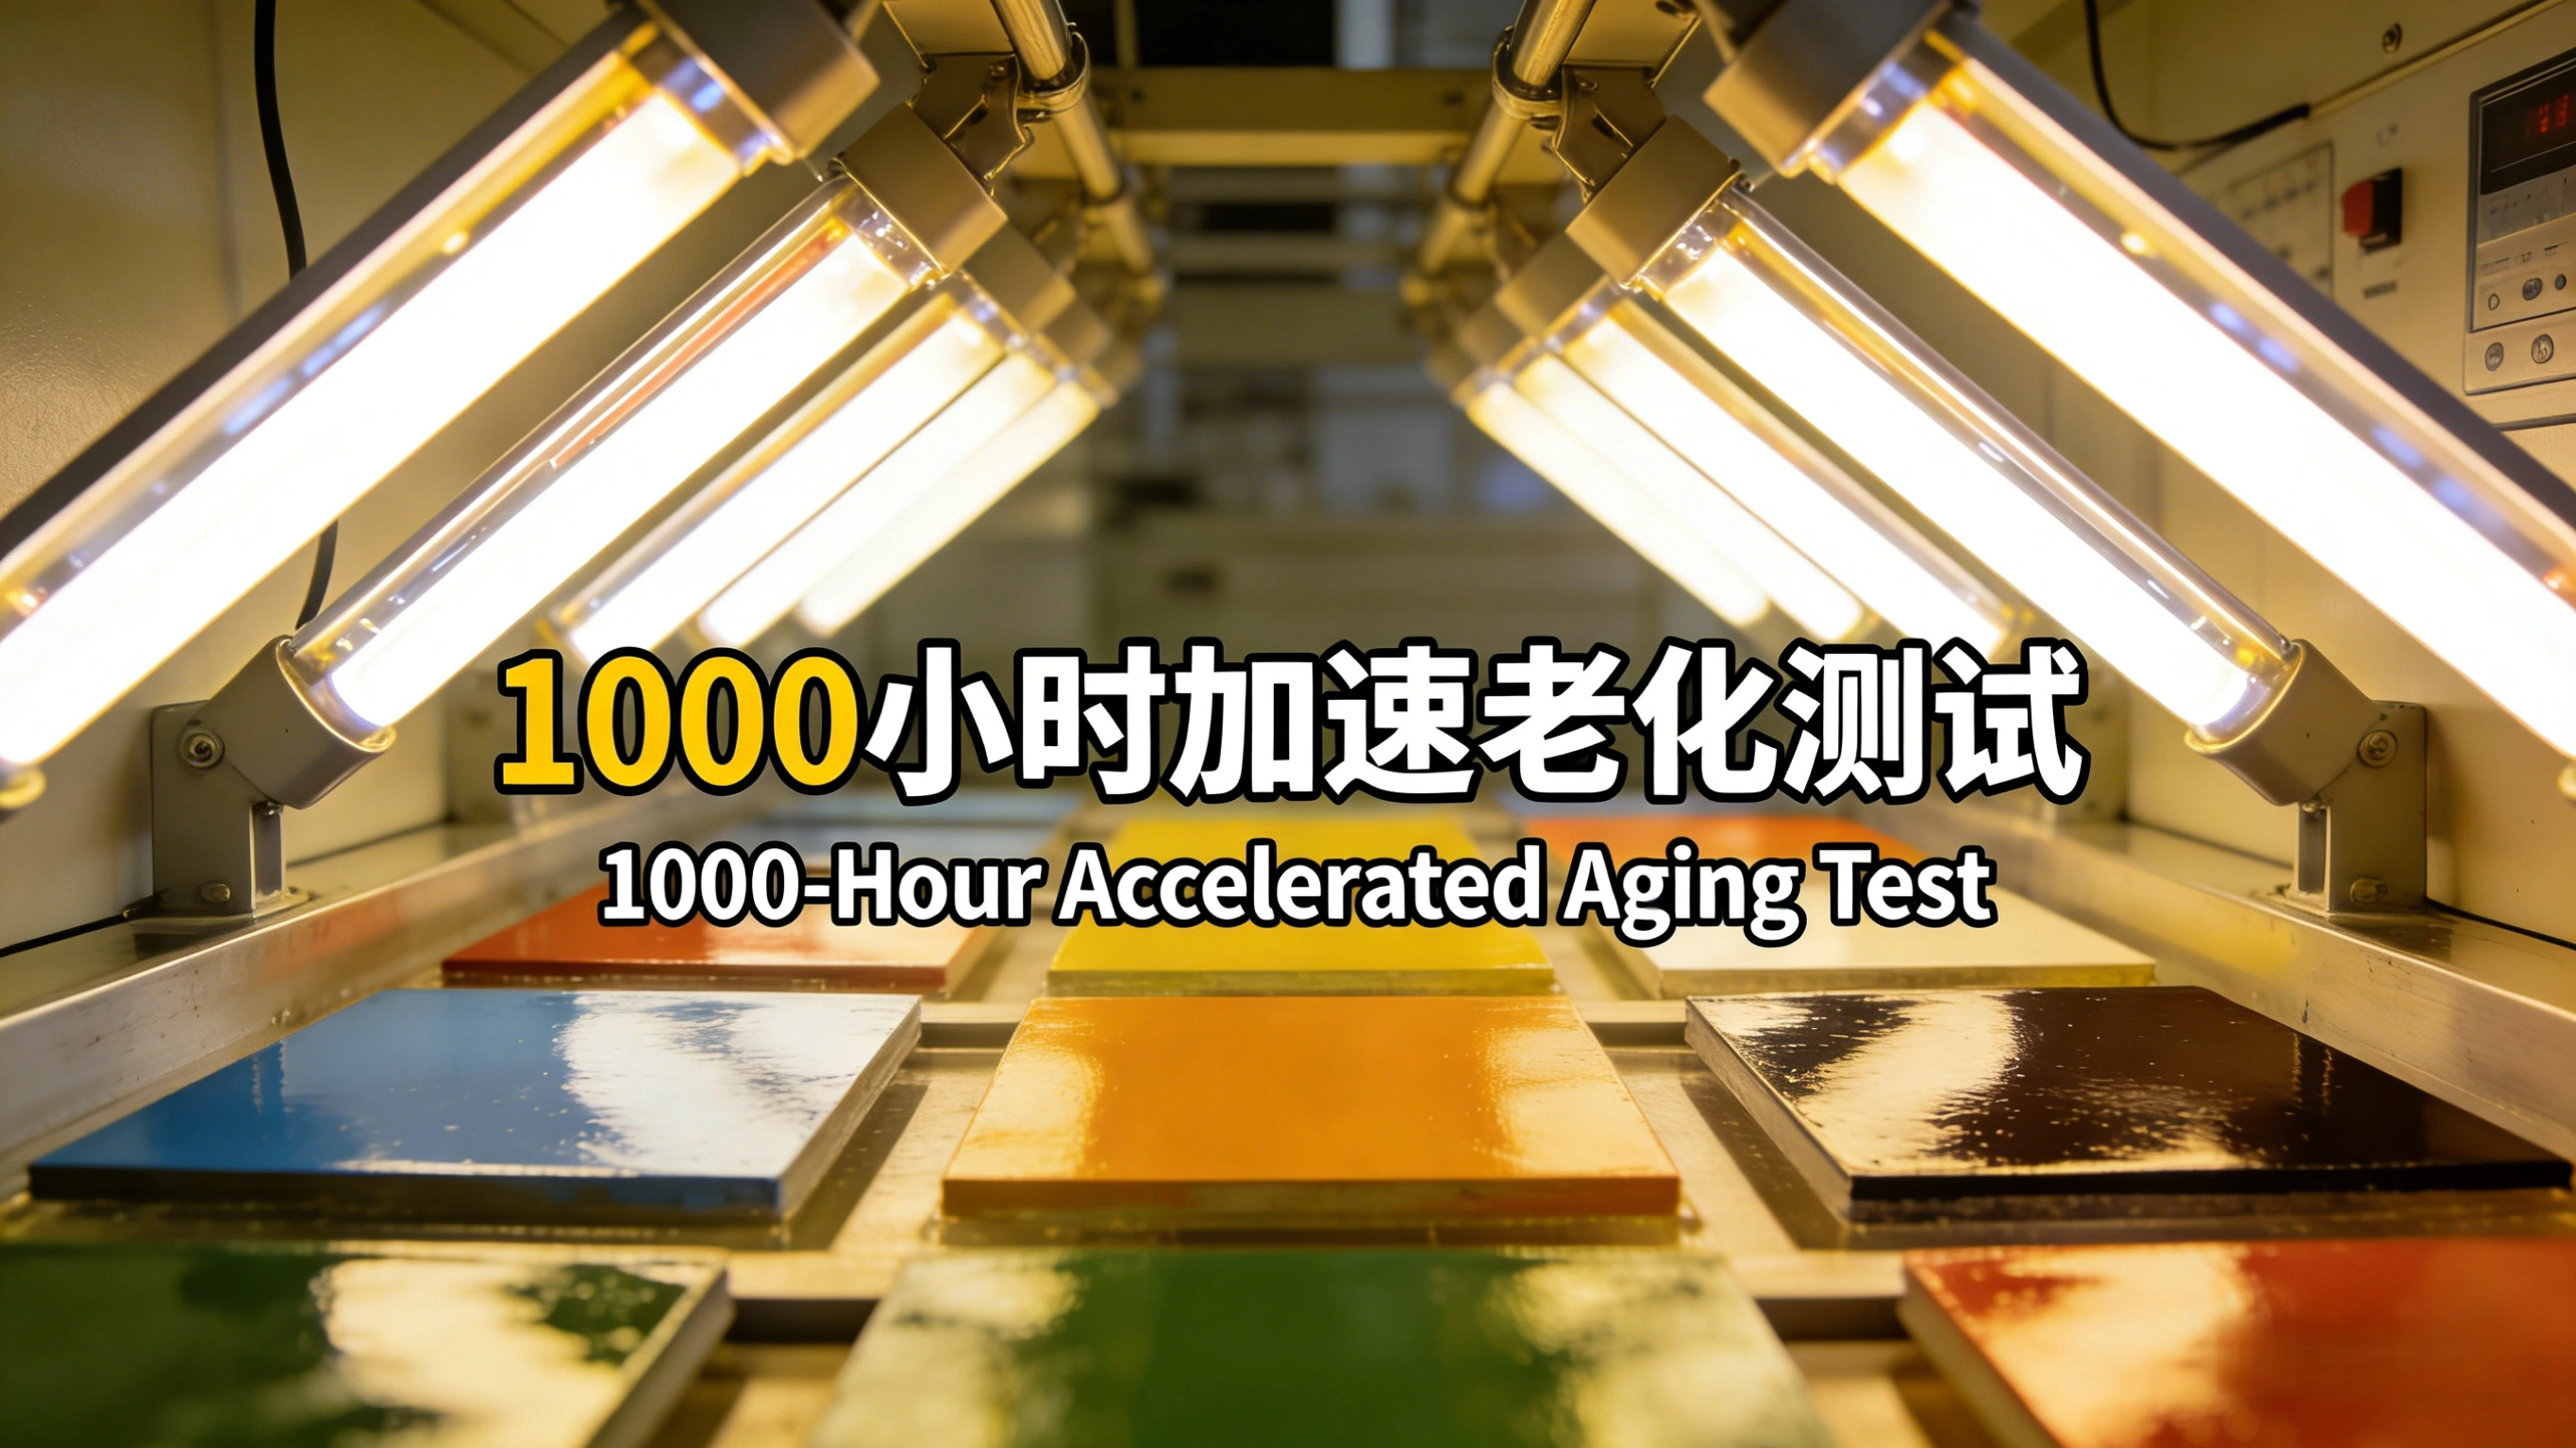
- بیرونی استعمال میں صرف معیاری درجہ بندی لکھی جائے، سالوں کی تعداد نہیں: زینون لیمپ GB/T 1865-2009 کے مطابق 1000 h یا 4000 h؛ قدرتی نمائش کی درجہ بندی 1 سال/3 سال/5 سال ہے اور چمک برآمد کم از کم 50%۔
1. پہلے حد تعین: تینوں فنشنگ لکیروں کا الگ ہونا
ایک ہی «لکڑی دانے کا اثر» کے پیچھے تین بالکل مختلف انٹرفیس ساخت ہو سکتی ہیں؛ معیار، آلات اور ناکامی کے نمونے ایک دوسرے پر لاگو نہیں ہوتے۔
1.1 حرارتی تصعید منتقلی: نقش کوٹنگ کے اندر بیٹھتا ہے
سبسٹریٹ پہلے پرائمر یا پاؤڈر کوٹنگ کی سپرے اور کیورنگ مکمل کرتا ہے، پھر لکڑی دانے کی انک والا منتقلی کاغذ/فلم چپکایا جاتا ہے، ویکیوم بیگ کے منفی دباؤ یا پریشر پلیٹ کے دباؤ سے فلم اور کوٹنگ کی سطح آپس میں جڑتی ہے، پھر فرنس یا پریس میں حرارت دی جاتی ہے۔ انک 180–200 ℃ کے درمیان تصعید ہوتی ہے اور کوٹنگ کی بالائی پرت میں داخل ہوتی ہے؛ حامل ہٹانے پر نقش کوٹنگ کا حصہ بن جاتا ہے۔ اس لکیر کی موسمی پائیداری کی بالائی حد نچلی کوٹنگ کے ریزن سسٹم سے طے ہوتی ہے: منتقلی کا نقش البر یا بورڈ پر براہِ راست نہیں چپکتا بلکہ کوٹنگ پر چپکتا ہے، لہٰذا کوٹنگ کی ترکیب، کیورنگ کی مقدار اور فلم موٹائی مل کر طے کرتے ہیں کہ نقش کتنی دیر زندہ رہے گا۔
1.2 کوٹنگ فلم پر منتقلی پرنٹنگ: کم درجہ حرارت، مختصر دورانیہ، مختلف معیار
واٹر بورن یا UV ٹاپ کوٹ فلم پر منتقلی پرنٹنگ کم حرارت کے وقت اور کم درجہ حرارت پر چلتی ہے (عوامی مواد کے مطابق فلم ساز کے پیرامیٹرز 140–180 ℃، 10–30 s، پریشر پلیٹ آلات 160–180 ℃، 18–25 s)، حرارت کا نفوذ کم ہوتا ہے، نقش بنیاداً کوٹنگ کی ہلکی سطح پر رک جاتا ہے۔ اس کا خطرہ موسمی پائیداری میں نہیں بلکہ رنگ اٹھنے اور دوبارہ کوٹنگ کی ونڈو میں ہے: اگر ٹاپ کوٹ کا کراس لنکنگ مکمل ہونے سے پہلے منتقلی کی گئی تو انک الٹی سمت میں فلم میں گھل جائے گی؛ منتقلی کے فوراً بعد ٹاپ کوٹ کرنے سے بند کرنے والی پرت باہر نہ نکلنے والے کم بوائلنگ اجزاء کو پن ہول بنا کر اوپر دھکیل دے گی، جس کا طریقۂ کار فرنیچر کوٹنگ میں پن ہول اور پھپھوندی کے دانے سے مطابقت رکھتا ہے۔
1.3 لمینیٹنگ اور امپریگنیٹڈ پیپر: انٹرفیس گوند کی پرت میں، الگ موضوع
PVC/PP فلم کی ویکیوم لمینیٹنگ اور میلَامائن امپریگنیٹڈ پیپر کی ہاٹ پریس چپکنے میں نقش فلم یا پیپر پرت کے اندر ہوتا ہے؛ چسپاں اور موسمی پائیداری گوند کی پرت اور ہاٹ پریس پیرامیٹرز طے کرتے ہیں۔ انجینئرڈ بورڈ کے کناروں کی کثافت کے فرق کا فنشنگ کی چسپاں پر اثر، لکڑی دانے کا ابھرنا اور سینڈنگ کنٹرول، پہلے انجینئرڈ بورڈ سبسٹریٹ پر فرنیچر کوٹنگ اور واٹر بورن لکڑی دانے کا ابھرنا کے دو صفحوں پر کھول چکے ہیں؛ یہ مضمون انہیں دہراتا نہیں اور صرف چھٹے حصے میں منتقلی سے اس کے ملنے والے حصے (کناروں اور نالیوں میں چپکنے کی خالی جگہ) کو بیان کرتا ہے۔
| پہلو | حرارتی تصعید منتقلی (اس مضمون کا مرکزی لکیر) | کوٹنگ فلم پر منتقلی پرنٹنگ | لمینیٹنگ/امپریگنیٹڈ پیپر چپکانا |
|---|---|---|---|
| نقش کی جگہ | کیور شدہ کوٹنگ کی بالائی 40–60 µm پرت کے اندر | کوٹنگ کی ہلکی سطح، داخلہ کم | الگ فلم یا پیپر پرت کے اندر، انٹرفیس گوند میں |
| نمونے والی حرارتی ونڈو | 180–200 ℃ پر 12–18 min روکنا | 140–180 ℃، 10–30 s یا 160–180 ℃، 18–25 s | ہاٹ پریس کا درجہ حرارت اور گوند کی قسم طے کرتی ہے، منتقلی کی ونڈو لاگو نہیں |
| چپکنے کا طریقہ | ویکیوم بیگ کا منفی دباؤ −0.09 ~ −0.1 MPa یا پریشر پلیٹ | پریشر پلیٹ، سلیکون فلم، مسلسل رولر پریس | ویکیوم لمینیٹنگ مشین، ہاٹ پریس |
| اہم ناکامی کے نمونے | ناکم منتقلی، ڈبل امیج، الٹی چپک، چاکلیکرن | رنگ اٹھنا، پن ہول، پرتوں کے درمیان الگ ہونا | بلے بننا، گوند کھلنا، کنارے اٹھنا |
| منظوری کی بنیاد | کوٹنگ معیارات + منتقلی نمونے کا موازنہ | کوٹنگ مزاحمت معیارات (GB/T 4893 سلسلہ) | GB/T 15102-2017 سجاوٹی پینل کے مطابق |
تینوں لکیروں کو ایک ہی عملی کارڈ پر لکھنا عام غلطی ہے: درجہ حرارت، وقت اور معیار مختلف لکیروں سے آتے ہیں، پھر ورکشاپ کارڈ پر چلتا ہے مگر کسی ایک لکیر کی ناکامی کی علامت سے میل نہیں کھاتا۔
2. درجہ حرارت—وقت—ویکیوم کی ونڈو: پہلے اعداد و شمار کے اختلافات واضح کریں
2.1 عوامی مواد میں درجہ حرارت اور وقت کے چھ جوڑے
ادبیات اور کارخانہ جات کی فراہم کردہ منتقلی کی ونڈو آپس میں متفق نہیں ہیں؛ یہ کسی کی تحریری غلطی نہیں بلکہ آلات کی شکل، پروفائل کی دیوار کی موٹائی، پرائمر کے ریزن اور فلم/انک سسٹم کے اختلاف کا نتیجہ ہے۔ نیچے دیا گیا جدول چھ اعداد و شمار کو ساتھ رکھتا ہے اور واضح کرتا ہے کہ ہر ایک کن شرائط سے نکلتا ہے؛ کوئی بھی جوڑا براہِ راست کسی اور لائن کے عملی کارڈ کے طور پر نقل نہیں کیا جا سکتا۔
| اعداد و شمار کا ماخذ | درجہ حرارت | وقت | موجود ہونے کی شرائط |
|---|---|---|---|
| البی پروفائل کارخانے کی تجرباتی تحقیق (مقالہ) | 190–200 ℃ | 15 min | ویکیوم بیگ منتقلی، پولیئیسٹر بیس پاؤڈر، ایک مقررہ انک کاغذ |
| اسی تجرباتی تحقیق کی ناکامی کی حد | ≥195 ℃ | 20 min تک بڑھنا | کاغذی فلم کی الٹی چپک ہوتی ہے، قیام کے وقت کی بالائی حد لازم ہے |
| کمپنی کے آپریشن لائحۂ عمل | 180–200 ℃ | 12–18 min | درجہ حرارت زیادہ تو وقت کم؛ فرنس کے درجہ حرارت کی ریکارڈنگ میں انحراف ±3 ℃ |
| فلم اور آلات کے سازندہ کی معلومات | 220 ℃ | 3 min | مسلسل منتقلی لائن، پتلی دیوار والی پروفائل؛ نفوذ 40–60 µm کا دعویٰ |
| درخواست شدہ پیٹنٹ کی عملی مثال | 200–220 ℃ | 20–30 min | القلیائی کھدائی ابھرے ہوئے نقش اور الیکٹرو ڈپوزیشن نچلی پرت کا مرکب عمل |
| پریشر پلیٹ فلیٹ منتقلی | 160–180 ℃ | 18–25 s | PET فلم پریس، ہموار سجاوٹی سطح، ویکیوم بیگ لکیر نہیں |
جدول پڑھنے کی کلیدی بات کوئی ایک عدد چننا نہیں بلکہ تین باتوں کی تصدیق ہے: پہلے، درجہ حرارت سے مراد فرنس کی دکھائی गई قیمت، گرم ہوا کا درجہ حرارت یا پروفائل کے دھات کا درجہ حرارت — کیورنگ اور منتقلی دونوں میں کام کے دھاتی درجہ حرارت کو معیار بنانا چاہیے، موٹی دیوار اور خالی اجزاء پر فرنس اور مواد کے درمیان 10–20 ℃ فرق ہو سکتا ہے؛ دوسرے، وقت کب سے شمار ہو، فرنس میں داخل ہونے اور نچلی حد کے درجہ حرارت تک پہنچنے کا فرق مسلسل لائن پر ایک بیچ بھر کا رنگ کا فرق پیدا کرنے کے لیے کافی ہے؛ تیسرے، ایک ہی فرنس میں مختلف مقامات کے درمیان فرق، لائحۂ عمل ہر گھنٹے ہر حرارتی زون کا درجہ حرارت ریکارڈ کرنے اور مقررہ قیمت سے انحراف ±3 ℃ سے نہ بڑھنے کو کہتا ہے۔
2.2 درجہ حرارت کے انحراف کے دونوں سروں کی ناکامی
کم درجہ حرارت انک کی نامکمل تصعید کی صورت میں ظاہر ہوتا ہے: نقش دھندلا، رنگ ہلکا اور چسپاں کم؛ یہ فیصلہ کوٹنگ میں رنگ کے فرق کا کنٹرول والے «کم منتقلی مقدار والے رنگ کے فرق» سے ایک ہی جڑ کا ہے۔ زیادہ درجہ حرارت کی صورت میں کوٹنگ کا پیلّا ہونا، انک کے پھیلاؤ سے لکیریں گُدھ کر ایک گچھا بن جانا، بلکہ کوٹنگ کے دوبارہ نرم ہو کر حامل فلم سے الٹی چپک اور فرنس سے نکال کر ٹھنڈا کرتے وقت فلم کا پھٹنا۔ گہرے رنگ کا بیس پاؤڈر ہلکے رنگ سے زیادہ حرارت جذب کرتا ہے، ایک ہی درجہ حرارت کا منحنی گہرے اور ہلکے دونوں رنگوں پر ہم اثر نہیں ہوتا، اس لیے رنگ بدلنے پر درجہ بندی (gradient) والی آزمائشی پینٹ دوبارہ بنانا لازمی ہے۔
2.3 ویکیوم کی مقدار اور چپکنے کی یکسانی
ویکیوم بیگ لکیر کا معیار «چپکنے کا دباؤ یکساں» ہے، «جتنا زیادہ کھینچو اتنا بہتر» نہیں۔ لائحۂ عمل −0.09 ~ −0.1 MPa تک کھینچنے اور منفی دباؤ 3–5 min رکھ کر دیکھنے کو کہتا ہے کہ قیمت واپس گرتی ہے یا نہیں، اسی سے ہوا کی بندش جانچی جاتی ہے؛ نیز کچھ عوامی مواد 0.3–0.8 MPa کے منفی دباؤ کے وقفے سے فلم کے برداشت کا دائرہ بیان کرتا ہے۔ کم ویکیوم پر فلم اور کوٹنگ کی سطح مقامی طور پر الگ ہو کر خالی جگہ یا ڈبل امیج بناتی ہے؛ نالی اور رِبر والے پیچیدہ سیکشن کے لیے زیادہ لچکدار سلیکون فلم اور مناسب ایئر نکاسی نقاط درکار ہوتے ہیں، محض منفی دباؤ بڑھانے سے اکثر نوکدار کونوں پر فلم چھید جائے۔
3. منتقلی کی شرح اور وضاحت: آزمائشی پینٹ سے پڑھیں، آنکھ کے تجربے پر انحصار نہ کریں
3.1 چھ سببی متغیرات
منتقلی کی شرح ایک ساتھ چھ چیزوں سے کنٹرول ہوتی ہے: حامل فلم (PET عام طور پر 12–25 µm، موٹائی کا رواداری ±1 µm) کی الگ ہونے کی صلاحیت، انک کا مالیکیولر وزن اور پگمنٹ کے ذرات کا حجم، کوٹنگ کی مسامیت اور جذب کی صلاحیت، چپکنے کا دباؤ اور ویکیوم کی یکسانی، پاسوں کی اوورلیپ اور نقش کی سمت، نیز ٹھنڈا ہونے کی رفتار۔ کوٹنگ خود کا اثر اکثر کم آنکھا جاتا ہے: خراب لیولنگ والی خالص پولیئیسٹر پاؤڈر کی سطح پر خردبینی اتار چڑھاؤ زیادہ، نقش کی وضاحت ہائیڈروکسی پولیوریتھین پاؤڈر سسٹم سے کم؛ فلم بہت پتلی ہو تو ڈھانپنا ناکافی، بہت موٹی ہو تو منتقلی کی حرارت میں اندرونی تناؤ کے خارج ہونے سے پن ہول اور اورنج پیل بنتی ہے، اس لیے عوامی مواد منتقلی کے بیس پاؤڈر کی فلم موٹائی 60–80 µm رکھتا ہے، جبکہ ایک اور البی پروفائل تجرباتی تحقیق 70–90 µm کو معیار کی بالائی حد کے زیادہ قریب مانتی ہے۔
3.2 پڑھنے کا طریقہ: ایک ہی پینٹ پر حوالہ نمونہ اور درجہ بندی والی آزمائشی پینٹ
درست طریقہ یہ ہے کہ ایک ہی سطح پر بوقت واحد «معیاری حوالہ نمونہ» اور «درجہ بندی والی آزمائشی پینٹ» رکھی جائے: ایک ہی پروفائل کو 5 ℃ کے قدم پر 3–5 درجہ حرارت کی سیڑھیاں بنا کر، یا ایک ہی بیچ کو وقت کی سیڑھیوں پر فرنس سے نکال کر، ایک ہی روشنی کے ماخذ اور ایک ہی روشنائی کی حالت میں مقابلہ کیا جائے۔ معائنہ 600–800 lux روشنی میں، 0.5–1.0 m کے دیکھنے کے فاصلے پر ہونا چاہیے؛ اگر نقش کے کنارے پھیل رہے ہیں یہ دیکھنے کے لیے قریب جھکنے کے بجائے عدسے (magnifier) کا استعمال کریں۔ فلم ساز کے «منتقلی کی شرح ≥95%» اور «نقش کی وضاحت ≥4 درجہ» خام مال کے معیار ہیں، صرف فیکٹری آمد کے وصولی لائن کے طور پر استعمال ہو سکتے ہیں، تیار کوٹنگ کی کارکردگی کے فیصلے کا متبادل نہیں۔
| نقص | موقع پر علامات | اہم سبب | تدبیر اور دوبارہ کام کی گنجائش |
|---|---|---|---|
| ناکم منتقلی | نقش ہلکا، نیچے کا رنگ نظر | درجہ حرارت کم یا وقت کم، انک کی پرت پتلی، بیس پاؤڈر بہت موٹا | ایک ہی نیچے کے رنگ کے سسٹم میں دوبارہ منتقلی ہو سکتی ہے، مگر حوالہ نمونہ دوبارہ بنانا ہوگا |
| ڈبل امیج اور ہٹاؤ | دہرا عکس، نقش کا کھسکنا | لپٹن کا سرکنا، بہت تیز ایئر نکاسی، کاغذ کے تناؤ کی عدم یکسانی | دوبارہ منتقلی ممکن نہیں؛ کوٹنگ پیسنے کے بعد بیس پاؤڈر دوبارہ چڑھا کر نئی منتقلی کرنی ہوگی |
| دھبے اور بادل نما داغ | مقامی گہرائی کی عدم یکسانی | ویکیوم کی عدم یکسانی، فلم پر تہیں، فرنس کے اندر درجہ حرارت کا فرق | پہلے چپکنے اور حرارتی زون چیک کریں، پھر ضائع ہونے کا فیصلہ کریں |
| مقامی رنگ اترنا | پونچھنے پر رنگ کے دھبے | کوٹنگ کی کم کیورنگ، پگمنٹ کی حرارت مزاحمت 200 ℃ سے کم | اسے پرائمر کے بیچ کا مسئلہ قرار دے کر پورا بیچ الگ کریں |
| حامل فلم کے ریشے | سطح پر ریشہ نما نشان | الگ ہونے کا زاویہ بہت زیادہ، کافی ٹھنڈا کیے بغیر فلم پھاڑنا | 40–50 ℃ سے نیچے ٹھنڈا کر کے پھاڑیں؛ ہلکی صورت میں ٹاپ کوٹ سے ڈھانپیں |
| ٹاپ کوٹ کے بعد سفیدی | نقش پر دھند، چمک کی کمی | کم بوائلنگ اجزاء باقی، جلدی ٹاپ کوٹ، پن ہول | پن ہول اور پھپھوندی کے دانے کے معیار پر عمل کریں |
پگمنٹ کو خود بھی اعلیٰ درجہ حرارت کے عمل کے مطابق منتخب کرنا ہوگا: عوامی مواد منتقلی کے پگمنٹ کی حرارت مزاحمت کم از کم 200 ℃ اور روشنی مزاحمت کم از کم 7 درجہ مانگتا ہے، ورنہ منتقلی کے اعلیٰ درجہ حرارت کے مرحلے میں ہی رنگ کا جھکاؤ آ جائے گا اور بعد کی موسمی پائیداری کی بات بے معنی ہوگی۔ فلم کے مطابق دی گئی روشنی پکڑ بیرونی قسم 6 درجہ سے کم نہیں، اندرونی قسم 4 درجہ سے کم نہیں، اور دونوں کو آپس میں بدلا نہیں جا سکتا۔
4. ٹاپ کوٹ کی پرت: کیا ٹاپ کوٹ ممکن ہے، کیا چڑھانا ہے، کتنا موٹا چڑھانا ہے
4.1 ٹاپ کوٹ کی تین لکیریں
منتقلی کی سطح کے اوپر شفاف پرت کی تین عمومی انجینئرنگ لکیریں ہیں: شاف پاؤڈر ٹاپ کوٹ (منتقلی کے ساتھ ایک ہی فرنس میں، مگر کیورنگ کی ونڈو کا میل لازم)، واٹر بورن UV ٹاپ کوٹ (طریقۂ کار اور الیگومر کے انتخاب کے لیے واٹر بورن UV کیور ایبل کوٹنگ دیکھیں)، اور ایکسائمر UV نرم احساس ٹاپ کوٹ (ایکسائمر UV سافٹ ٹچ وُڈ کوٹنگ دیکھیں)۔ تینوں میں خراش مزاحمت، بددanst مزاحمت، چمک اور احساس کی ترجیح بہت مختلف ہے: UV میں کراس لنکنگ کثافت زیادہ، خراش مزاحمت اچھی مگر بہت جلدی بند ہونا محلل کو پن ہول بنا کر اوپر دھکیل دیتا ہے؛ شاف پاؤڈر موٹا اور بھرپور مگر نقش کے احساس کو بھر دیتا ہے؛ ایکسائمر matte نرم اچھا مگر پتلا اور نچلے مواد پر گیلا کرنے (wetting) کا معیار سخت۔ رولر کوٹنگ اور فلڈ کوٹنگ کی فلم موٹائی کی یکسانی کا کنٹرول یہاں دہرایا نہیں جاتا، فرنیچر فلیٹ پینل رولر کوٹنگ کا عمل دیکھیں۔
| لکیر | ہم آہنگ ونڈو | دستیاب معیار | خاص خطرہ |
|---|---|---|---|
| شاف پاؤڈر ٹاپ کوٹ | بیس پاؤڈر جیسا ہی کیورنگ سسٹم، دوسری حرارت درکار | دباؤ کے نشاندہی کی سختی، ایسڈھرن، موسمی درجہ بندی | دوبارہ حرارت سے نقش کا دوسری بار پھیلاؤ |
| واٹر بورن UV ٹاپ کوٹ | سطح خشک ہونے کے بعد اعلیٰ توانائی شعاع سے کیورنگ، آکسیجن رکاوٹ (oxygen inhibition) کا خیال | مائع مزاحمت، بددanst مزاحمت، خراش مزاحمت | جلدی بند ہونے سے پن ہول اور سفیدی |
| ایکسائمر UV ٹاپ کوٹ | پتلی فلم، زیادہ گیلا کرنے کی ضرورت | 60° چمک، خراش مزاحمت، احساس | منتقلی سطح کی قطبیت (polarity) پر حساس، مقامی چسپاں کم ہونے کا خطرہ |
| بغیر ٹاپ کوٹ | براہِ راست فیکٹری سے نکالنا | صرف کوٹنگ اور منتقلی پرت کے ذاتی معیار | بددanst اور خراش مزاحمت میں کوئی اضافی گنجائش نہیں |
4.2 ٹاپ کوٹ کی دوبارہ کوٹنگ کی ونڈو اور نچلی پرت اٹھنے کا خطرہ
ٹاپ کوٹ اس وقت تک نہیں جب تک منتقلی کی پرت پوری طرح ٹھنڈی نہ ہو اور کم بوائلنگ اجزاء خارج نہ ہو جائیں؛ منتقلی کے بعد دوبارہ کوٹنگ کے وقت کی ونڈو واٹر بورن ٹاپ کوٹ کی واپس چپکنے سے بچاؤ کی ونڈو کے ایک جیسی ہے، معیار واٹر بورن وُڈ ٹاپ کوٹ کی اینٹی بلکنگ اور ری کوٹ ٹائم ونڈو میں دیکھیں۔ نچلی پرت اٹھنے (ٹاپ کوٹ کا محلل منتقلی کی انک کو دوبارہ اوپر کھچ لے) کا خطرہ براہِ راست پرائمر کے کراس لنکنگ ڈگری سے متعلق ہے: جب پرائمر کم کیور ہو تو منتقلی کے مرحلے میں انک پہلے ہی بہت گہرائی تک چلی گئی ہوتی ہے، ٹاپ کوٹ کا محلل دوبارہ اوپر چڑھا کر نقش کے کنارے دھندلا دیتا ہے۔
5. چسپاں اور ہم آہنگی کا ترتیب
منتقلی کا پرائمر کی سطح سے مطالبہ دو مرحلوں میں لکھا ہے۔ پہلا، سینڈنگ اور گرٹ کی درجہ بندی: بیس پاؤڈر کی سطح کی خردبینی ہمواری نقش کی وضاحت کی بالائی حد طے کرتی ہے، سینڈنگ کا عمل اور گرد ہٹانے کے لیے وُڈ کوٹنگ کا سینڈنگ عمل دیکھیں؛ سینڈ ایبل پرائمر کی سینڈنگ ونڈو اور دھاتی صابن (metal soap) کے خطرے کے لیے سینڈنگ سیلر کی سنڈ ایبلٹی کے معیار دیکھیں۔ دوسرا، پوری کیورنگ کے بعد منتقلی: کوٹنگ کو کثیف کراس لنکنگ جال بننا ہوگا؛ «سطح خشک مگر اندر گیلے» والی کم کیور کوٹنگ منتقلی کی حرارت میں مزید نرم ہو جائے گی، جس سے انک بہت گہرائی تک چلی جائے گی، نقش کے کنارے دھندلا ہوں گے اور طویل مدتی موسمی پائیداری بھی ساتھ کم ہوگی۔ چسپاں کا معیار کراس کٹنگ طرز پر (GB/T 9286-2021، وقفہ 2 mm) 0 درجہ تک پہنچنا چاہیے؛ لائحۂ عمل کا «اترنے کا رقبہ 5% سے زیادہ نہیں» 1 درجے کے مطابق ہے، دونوں کو ملا کر نہیں لکھا جا سکتا۔ پروفائل کی طرف مزید سخت انٹرفیس معیار ہیں: خشک چسپاں، گیلے چسپاں (38 ℃±5 ℃ میں 24 ہ گھلنا) اور کھولتے پانی کا چسپاں (20 min تک ابالنا) تینوں 0 درجہ مانگتے ہیں۔
6. کنارے، نالی اور بنیادی مواد کا فرق
انجینئرڈ بورڈ اور البی پروفائل کناروں پر سطح سے بالکل مختلف رویہ دکھاتے ہیں: پارٹیکل بورڈ اور MDF کے کناروں کی کثافت کم اور کوٹنگ جذب زیادہ، منتقلی فلم کناروں پر مشکل سے چپکتی ہے، خالی پٹی اور زاویائی چمک کی کمی آسان؛ البی پروفائل کے بیرونی کونوں پر فلم اوپر اٹھتی اور نالیوں میں معلق رہتی ہے، جو ویکیوم بیگ لکیر کا ذاتی نق ہے؛ عوامی مواد زیادہ لچکدار سلیکون فلم اور ایئر نکاسی نقاط کی جگہ بدلنے کی تجویز دیتا ہے۔ بنیادی مواد کا اپنا مقدارِ نمی اور پینٹ کا درجہ حرارت بھی نتیجہ بدلتے ہیں: لائحۂ عمل ورکشاپ کے ماحول کو 10–35 ℃، اضافی نمی 60%–70% لکھتا ہے؛ منتقلی کا کاغذ نم ہو تو پہلے گرم کر کے نمی نکلنا ضروری ہے، ورنہ اعلیٰ درجہ حرارت پر نمی بھاپ بن کر سیدھے بلے بناتی ہے۔ انجینئرڈ بورڈ کی سجاوٹ اور کناروں کی چسپاں کے مخصوص معیار انجینئرڈ بورڈ سبسٹریٹ پر فرنیچر کوٹنگ میں، اور لکڑی دانے کا ابھرنا کوٹنگ کے مرحلے میں کیسا ظاہر ہوتا ہے واٹر بورن کوٹنگ میں لکڑی دانے کا ابھرنا میں دیکھیں۔
7. اہم اعداد و شمار کا خلاصہ
- منتقلی کے بیس پاؤڈر کی فلم موٹائی: سجاوٹی سطح پر مقامی موٹائی کم از کم 40 µm، اوسط موٹائی 60 µm~120 µm بہتر (GB/T 5237.4-2017)؛ منتقلی کے عمل کے لیے عوامی مواد 60–80 µm یا 70–90 µm تجویز کرتا ہے۔
- درجہ حرارت اور وقت: ویکیوم بیگ لکیر 180–200 ℃، 12–18 min روکنا؛ تجرباتی تحقیق کا مثالی نقطہ 190–200 ℃، 15 min؛ ≥195 ℃ اور 20 min سے زیادہ قیام پر کاغذی فلم کی الٹی چپک۔
- ویکیوم: −0.09 ~ −0.1 MPa تک کھینچنا، منفی دباؤ 3–5 min رکھ کر ہوا کی بندش جانچنا؛ فلم کے برداشت کے منفی دباؤ کے وقفے کے طور پر 0.3–0.8 MPa کی بھی عوامی تحریر ہے۔
- انک کے نفوذ کی گہرائی: منتقلی کے بعد نقش کوٹنگ میں 40–60 µm تک جاتا ہے (عوامی مواد)، لہٰذا کوٹنگ کی اپنی موسمی پائیداری نقش کی عمر کی بالائی حد طے کرتی ہے۔
- پگمنٹ کا انتخاب: حرارت مزاحمت کم از کم 200 ℃، روشنی مزاحمت کم از کم 7 درجہ؛ حامل فلم PET عام طور پر 12–25 µm، موٹائی کا رواداری ±1 µm۔
- اندرونی کوٹنگ مزاحمت: گیلے حرارت اور خشک حرارت دونوں 70 ℃، 20 min (GB/T 4893.2-2020، GB/T 4893.3-2020)؛ مائع مزاحمت کی جانچ 10% ایسیٹک ایسڈ اور 10% سوڈیم کاربونیٹ محلول 24 ہ اثر (GB/T 4893.1-2021)۔
- سجاوٹی پینل کے مطابق: سطح کی رگڑ مزاحمت کا گھسنے کا قدر ≤80 mg/100 r، سادہ رنگ 350 r رگڑ کے بعد نیچے نہ نظر آئے؛ روشنی رنگ پکڑ نیلے اون کے کپڑے 6 درجہ پر گرے اسکیل کارڈ 4 درجہ تک پہنچے (GB/T 15102-2017)۔
- بیرونی تیز شدہ موسمی پائیداری: زینون لیمپ GB/T 1865-2009 طریقہ 1 سائیکل A، فلم پرت کی کارکردگی کی سطح کے لیے جانچ کا وقت 1000 h (Ⅰ، Ⅱ درجہ) اور 4000 h (Ⅲ درجہ)؛ قدرتی موسمی درجہ بندی کا وقت 1 سال، 3 سال، 5 سال (GB/T 5237.4-2017)۔
8. موسمی پائیداری اور کیمیائی مزاحمت کے معیار: اندرونی اور بیرونی الگ
فرنیچر کی اندرونی سطح اور عمارت کی بیرونی سطح دو الگ منطق استعمال کرتی ہیں؛ ملا کر استعمال دونوں قسم کے غلط وعدے لکھوا دیتا ہے۔
8.1 اندرونی: کوٹنگ مزاحمت اور سجاوٹی پینل معیار کو بنیاد
اندرونی الماری کے دروازے اور میز کی سطح پر بھرتی کا بوجھ ٹھنڈے مائع، گرم کپ، داغ اور رگڑ ہے۔ آزمائشی طریقے GB/T 4893 سلسلے پر آتے ہیں: ٹھنڈے مائع مزاحمت (GB/T 4893.1-2021، 10% ایسیٹک ایسڈ اور 10% سوڈیم کاربونیٹ ہر ایک 24 ہ)، گیلے حرارت اور خشک حرارت مزاحمت (.2-2020 اور .3-2020، دونوں 70 ℃، 20 min)، گرم اور ٹھنڈے کے درجہ حرارت کے فرق کی مزاحمت (.7-2013، زیادہ حرارت 40 ℃±2 ℃ اور اضافی نمی 95%±3% پر 1 h، کم حرارت −20 ℃±2 ℃ پر 1 h، کل 3 سائیکل)، جھٹکا مزاحمت (.9-2013، جھٹکے کی اونچائی 50 mm)، رگڑ مزاحمت (.8-2023، 60 r گھسن)، خراش مزاحمت (.10-2024)، چسپاں کراس کٹنگ (.4-2023)۔ سجاوٹی پینل کی طرف GB/T 15102-2017 کی مقداری لکیریں الگ ہیں: گھسنے کا قدر ≤80 mg/100 r، سادہ رنگ 350 r بعد نیچے نہ نظر، نقش دار 100 r بعد کم از کم 50% نقش باقی، خراش مزاحمت ≥1.5 N اور 90% سے بڑی مسلسل خراش نہ ہو، بددanst سادہ رنگ 4 درجہ سے اوپر اور نقش دار 5 درجہ سے اوپر، خشک حرارت اور سگریٹ جلن مزاحمت 4 درجہ سے اوپر، سطح پانی کی بھاپ اور دراڑ مزاحمت 4 درجہ سے اوپر، روشنی رنگ پکڑ نیلے اون کے کپڑے 6 درجہ گرے اسکیل کارڈ 4 درجہ کے مطابق۔ فرش درجے کی مصنوعات GB/T 18102-2020 کے رگڑ چکر کی درجہ بندی استعمال کرتی ہیں (کمرشل Ⅰ درجہ ≥12000 r، کمرشل Ⅱ درجہ ≥9000 r، گھریلو Ⅰ درجہ ≥6000 r، گھریلو Ⅱ درجہ ≥4000 r، ترمیم شدہ EN 13329:2016 سے لیا)، جنہیں الماری کے حصوں کے ساتھ ملا کر حوالہ نہیں دیا جا سکتا۔
8.2 بیرونی: کوٹنگ سسٹم کی درجہ بندی کو بنیاد، سالوں کا وعدہ نہیں
بیرونی پروفائل کے نقش کی عمر بیس پاؤڈر سسٹم پر منحصر ہے۔ GB/T 5237.4-2017 فلم پرت کی کارکردگی کو تیز شدہ موسمی پائیداری کے نتیجے سے Ⅰ، Ⅱ، Ⅲ درجوں میں تقسیم کرتا ہے، غیر مذکور ہو تو Ⅰ درجے کی سپلائی: تیز شدہ موسمی پائیداری GB/T 1865-2009 طریقہ 1 سائیکل A سے زینون لیمپ بڑھاپا (aging)، جانچ کا وقت 1000 h (Ⅰ، Ⅱ درجہ) اور 4000 h (Ⅲ درجہ)؛ Ⅲ درجہ چمک برآمد کم از کم 75% اور رنگ کا فرق ΔEab زیادہ سے زیادہ 3 مانگتا ہے؛ گیلے حرارت مزاحمت GB/T 1740 پر 47 ℃±1 ℃ میں 1000 h (Ⅰ، Ⅱ درجہ) یا 4000 h (Ⅲ درجہ)؛ نمکین چھڑک (salt spray) مزاحمت GB/T 10125 پر ایسیٹک سالت اسپرے 1000 h (Ⅰ، Ⅱ درجہ) یا 2000 h (Ⅲ درجہ)، خراش کی دونوں اطراف فلم کے نیچے ایک طرف نفوذ کی گھسنے کی چوڑائی 4 mm سے نہ زیادہ۔ قدرتی موسمی پائیداری GB/T 9276 پر، درجہ بندی کا وقت 1 سال، 3 سال، 5 سال، ہر درجہ چمک برآمد کم از کم 50% مانگتا ہے۔
سازندہ کی معلومات میں «بیرونی 5–8 سال رنگ نہ اترے» یا «فلورون سسٹم 10 سال سے زیادہ» جیسی باتیں عمومی ہیں، جو تجربی اعداد و شمار ہیں نہ کہ قابلِ جانچ معیار۔ یہ مضمون ہرگز سالوں کا وعدہ نہیں لکھتا اور صرف دو باتیں واضح کرتا ہے: منتخب سسٹم کن درجے کے جانچ وقت سے مطابقت رکھتا ہے، اور نقش کی موسمی بالائی حد بیس پاؤڈر سسٹم سے بڑھ نہیں سکتی۔ تجرباتی تحقیق ایک مفید موازنہ بھی دیتی ہے: UVB313 لیمپ، روزانہ 9 ہ روشنی، مسلسل 3 ہفتے کل 189 ہ، باکس کے اندر 60–65 ℃ کی شرائط میں، فلورون پاؤڈر پرائمر کے ساتھ انتہائی موسمزدہ لکڑی دانے کاغذ والے نمونے کا رنگ اترنے کا گرے کارڈ 4 درجہ تک پہنچا؛ اسی بیچ کے عام پولیئیسٹر سسٹم والے نمونے نمایاں طور پر کم رہے۔
8.3 کیمیائی اور بددanst مزاحمت
بیرونی پروفائل کی طرف معیار GB/T 5237.4-2017 کے آزمائشی طریقوں میں لکھا ہے: ہائیڈروکلورک ایسڈ مزاحمت 1+9 ہائیڈروکلورک ایسڈ محلول کی 10 بوندیں، 18 ℃~27 ℃ پر 15 min رکھنا؛ مورٹار مزاحمت 38 ℃±3 ℃، اضافی نمی 95%±5% پر 24 ہ رکھنا؛ ڈیٹرجنٹ مزاحمت 30 g/L محلول 38 ℃±1 ℃ پر 72 ہ غلانا؛ محلل مزاحمت GB/T 8013.3 رگڑنے کے طریقے، نتیجہ 3 درجہ یا 4 درجہ بہتر۔ فرنیچر کی اندرونی طرف GB/T 4893.1-2021 کے 10% ایسیٹک ایسڈ اور 10% سوڈیم کاربونیٹ 24 ہ، ساتھ روزمرہ کے داغ والے واسطے۔ منتقلی کی پرت کی ری ایجنٹ مزاحمت تجرباتی تحقیق میں الگ جانچی گئی: 10% ہائیڈروکلورک ایسڈ، 10% سوڈیم ہائیڈرو آکسائیڈ اور ایتھنول ہر ایک 48 ہ رکھ کر پونچھنے پر معیار والے سسٹم کی سطح میں نمایاں تبدیلی نہ ہوئی۔
8.4 مضر اجزاء اور ماحولی اعداد و شمار
فرنیچر کی تیار مصنوعات کی طرف GB 18584-2024 «فرنیچر میں مضر اجزاء کی حد» لاگو ہے، یہ معیار 2024-06-25 کو جاری اور 2025-07-01 کو نافذ ہوا، اور فارمل ڈیہائیڈ، بینزین سلسلہ اور TVOC، منتقلی قابل مضر عناصر، فیتھیلیٹ (phthalate) وغیرہ کو کور کرتا ہے؛ انجینئرڈ بورڈ سبسٹریٹ کی طرف فارمل ڈیہائیڈ اخراج GB 18580-2017 (E1 درجے کی حد 0.124 mg/m³) پر، درجہ بندی GB/T 39600-2021 کے E0 درجے 0.050 mg/m³ اور ENF درجے 0.025 mg/m³۔ منتقلی کے عمل کی اپنی ماحولی بات انک اور حامل فلم میں ہے: پرنٹنگ مرحلہ GB 38507-2020 کے انک میں طیار نامیاتی کمپاؤنڈ (VOC) کی مقدار کی حد پر عمل کرتا ہے، فضول کاغذ/فلم کو قابلِ ری سائیکل فضلۂ کے طور پر الگ جمع کیا جاتا ہے۔
9. دوبارہ کام کی فیصلہ لکیر: دوبارہ منتقلی ہو سکتی ہے یا پیس کر دوبارہ کوٹنگ چاہیے
فیصلے کے ترتیب میں پہلے یہ پوچھیں کہ «انٹرفیس کس پرت میں ہے»۔ اگر نقش کوٹنگ کے اندر ہے تو ناکم منتقلی داخلہ کی مقدار کی کمی ہے، ایک ہی نیچے کے رنگ کے سسٹم میں دوبارہ منتقلی کی اجازت ہے، مگر لازمی ہے کہ نئی حوالہ پینٹ بنائیں اور حوالہ نمونہ رکھیں، اور دوسری حرارت مجموعی شدت بڑھا دے گی، اس لیے رنگ کا نمبر کارڈ پر «ایک درجہ گہرا ہونے کی اجازت» لکھیں۔ ڈبل امیج، فلم کے ریشے اور فلم کے اندر خالی پٹی — یہ تینوں چپکنے اور آپریشن کے نقائص ہیں، دوبارہ منتقلی سے دہرا عکس نہیں جاتا؛ بس کوٹنگ پیس کر بیس پاؤڈر دوبارہ چڑھائیں۔ مقامی رنگ اترنا اور مجموعی چاکلیکرن پرائمر کے بیچ کا مسئلہ ہے، پورا بیچ الگ کر کے کیورنگ منحنی کا تعاقب کریں، اسی بیچ پر دوسری منتقلی نہ کریں۔ دوبارہ کام کی لاگت میں مرحلوں کی تعداد لکھیں: پیس کر دوبارہ کوٹنگ کا مطلب سینڈنگ، بیس پاؤڈر، کیورنگ اور منتقلی چاروں سے دوبارہ گزرنا ہے، اس کی لاگت دوسری منتقلی سے کہیں زیادہ، مگر نق والی سطح پر ٹاپ کوٹ سے ڈھانپنے کے مقابلے میں معیار کا خطرہ کم۔
10. منظوری اور لاگت: فی ㎡ قیمت کو قابلِ قبول مصنوعات کی لاگت میں بدلیں
پہلا ٹکڑا (first-article) کا نظام منتقلی کے عمل کا سب سے بھروسے مند پہلو ہے۔ تجویز ہے کہ تین چیزیں ایک ساتھ طے کریں: مہر لگا نمونہ (معیاری روشنی کارڈ اور دیکھنے کے فاصلے کے ساتھ)، درجہ بندی والی بیکنگ آزمائشی پینٹ (ہر رنگ یا فلم بدلنے پر دوبارہ)، حوالہ نمونہ (ایک ہی بیچ کی قدرتی دھوپ کا موازنہ، باقاعدہ ΔE کی فوٹو ریکارڈنگ)۔ نمونہ جانچ کی تحریر میں «منتقلی کی شرح/وضاحت/ΔE» تینوں الگ الگ لکھیں، جو «ظاہری طور پر اچھا» سے بہت زیادہ قابلِ عمل ہے: آنے والی فلم کو سازندہ کے مطابق منتقلی کی شرح ≥95%، وضاحت ≥4 درجہ پر منظور کریں؛ تیار مال کو GB/T 4893 سلسلے یا GB/T 5237.4 کی درجہ بندی سے منظور کریں۔ لاگت کے حساب کی حد بھی واضح کریں: «فی ㎡ قیمت» کو «فی ㎡ قابلِ قبول مصنوعات کی لاگت = مواد + توانائی + ٹاپ کوٹ کے اضافی خرچ + دوبارہ کام کی شرح شامل» میں بدلیں؛ دوبارہ کام کی شرح میں ایک تبدیلی فلم اور کوٹنگ کے پورے فرقِ قیمت کو کھا جاتی ہے، اسی لیے منتقلی کے عمل کے لیے ایک ٹکڑے کی لاگت سے بیرونی قیمت دینا مناسب نہیں۔ تجارتی شرائط اب بھی B2B پر چلتی ہیں، ترسیل کی شرط صرف EXW یا FOB۔
11. عام سوالات FAQ
Q1 کیا لکڑی دانے کی حرارتی منتقلی نقش کو لکڑی کے اندر پرنٹ کرتی ہے؟
نہیں۔ منتقلی کا نشان کوٹنگ ہے، لکڑی یا انجینئرڈ بورڈ سبسٹریٹ نہیں؛ انک کے تصعید کے بعد جو داخل ہوتا ہے وہ کیور شدہ کوٹنگ کی بالائی پرت ہے، عوامی مواد کے مطابق داخلہ 40–60 µm۔ لہٰذا نقش کے قابلِ مرمت ہونا کوٹنگ کی منطق سے جانا جاتا ہے: کوٹنگ پیس دیں تو نقش غائب؛ یہ ٹھوس لکڑی رنگنے یا وینیر چپکنے کے ناکامی اور دوبارہ کام کے راستے سے بالکل مختلف ہے، اس لیے قیمت اور منظوری کے کاغذوں میں ایک ہی کہانی نہیں لگائی جا سکتی۔
Q2 منتقلی کا درجہ حرارت آخر کار فرنس کے درجہ حرارت سے سیٹ ہو یا کام کے درجہ حرارت سے؟
کام کے دھاتی درجہ حرارت سے۔ موٹی دیوار والی پروفائل اور خالی اجزاء فرنس سے حرارت جذب کر کے اندرون حد تک پہنچنے میں نمایاں تاخیر کرتے ہیں؛ فرنس 200 ℃ دکھائے تو سیکشن کے مرکز میں 180 ℃ ہو سکتا ہے؛ الٹا مسلسل لائن پر مختصر اعلیٰ حرارت پتلی دیوار والے حصے کو زیادہ گرم کر سکتی ہے۔ فرنس ٹریکنگ آلات سے حقیقی منحنی ماپیں، «مواد کے درجہ حرارت کے نچلی حد تک پہنچنے کا لمحہ» کو وقت کی شروعات بنائیں، اور ہر گھنٹے ہر حرارتی زون کا انحراف ±3 ℃ کے اندر ریکارڈ کریں؛ یہ عملی کارڈ پر کسی ایک 195 ℃ کو نقل کرنے سے زیادہ قابلِ بھروسہ ہے۔
Q3 ایک ہی پروفائل کے دونوں سروں کا رنگ درمیان سے کیوں ہلکا ہو؟
زیادہ تر یہ چپکنے اور حرارتی میدان کا مسئلہ ہے، انک کا نہیں۔ دونوں سروں پر ویکیوم نکاسی سے ملنے والی جگہ فلم کا دباؤ درمیان سے کم ہوتا ہے، تصعید شدہ گیس مقامی جمع ہو کر ناکم منتقلی بناتی ہے؛ ساتھ ہی فرنس کے منہ اور مرکز کا فرق 5–10 ℃ تک ہو سکتا ہے۔ تدبیر یہ ہے کہ ایئر نکاسی نقاط کی ترتیب اور مہرربند پٹی کی حالت چیک کریں، پھر درجہ بندی والی آزمائشی پینٹ سے تصدیق کریں کہ فرق واقعی چپکنے سے ہے یا درجہ حرارت سے، تاکہ ہر مسئلے پر فلم بدلنے سے بچا جا سکے۔
Q4 منتقلی کے بعد ٹاپ کوٹ لازمی ہے؟
یہ بھرتی کے بوجھ پر منحصر ہے۔ اندرونی الماری کے دروازے پر اگر گرم کپ، داغ اور کثیف رگڑ کی ضرورت ہو تو ٹاپ کوٹ خراش اور بددanst مزاحمت کی اضافی گنجائش دیتا ہے، معیار GB/T 4893.3-2020، .10-2024 اور .1-2021 پر چلے؛ بغیر ٹاپ کوٹ کی منتقلی سطح انک کی پرت کو کھلا رکھتی ہے، بددanst جانچ میں پونچھنے کے بعد چمک کھونے کا امکان زیادہ۔ بیرونی پروفائل کی طرف عام طور پر الگ ٹاپ کوٹ نہیں کیا جاتا، کیونکہ بیس پاؤڈر سسٹم خود GB/T 5237.4-2017 کی درجہ بندی کے مطابق ڈیزائن ہے، اوپر ایک اور شاف پاؤڈر چڑھانا دوسری حرارت اور نقش کے دوسری بار پھیلنے کے خطرے کے برابر ہے۔
Q5 ٹاپ کوٹ کے بعد نقش دھندلا اور دھوند نما ہو، کیا یہ ٹاپ کوٹ کی خرابی ہے؟
پہلے وقت اور خارج ہونا جانچیں، فوراً کوٹنگ نہ بدلیں۔ منتقلی کے بعد فرنس سے نکال کر کافی ٹھنڈا نہ ہونا اور کم بوائلنگ اجزاء خارج نہ کر کے بند کرنے والی پرت چڑھا دیں تو فلم کے نیچے باریک پن ہول اور بکھراؤ بنتے ہیں، جو نظر میں «ایک تہہ دھوند» لگتی ہے، طریقہ فرنیچر کوٹنگ کے پن ہول اور پھپھوندی کے دانے والے صفحے جیسا ہے۔ اس کے بعد محلل کا نچلی پرت اٹھانا: پرائمر کی کراس لنکنگ کم ہو تو ٹاپ کوٹ کا محلل انک کو دوبارہ اوپر کھچ لیتا ہے، نقش کے کنارے دھندلا ہوتے ہیں۔ پہلی صورت میں ٹھنڈا ہونے اور قیام کے وقت کو درست کریں، دوسری میں کیورنگ منحنی پر لوٹ کر اصلاح کریں۔
Q6 کیا سازندہ کے «بیرونی N سال رنگ نہ اترے» کو منظوری کی شرط کے طور پر حوالہ دیا جا سکتا ہے؟
مشورہ نہیں۔ سالوں کا وعدہ مخصوص دھوپ کی جگہ، تنصیب کی سمت، دھونے کی تعداد اور بیس پاؤڈر کے بیچ پر منحصر ہے، قابلِ اعادہ آزمائشی شرائط نہیں ہیں؛ معاہدے میں لکھنے کے بعد نہ تو منظور کیا جا سکتا ہے نہ فیصلہ۔ لکھنے والا درست نسخہ معیاری درجہ بندی کا حوالہ ہے: تیز شدہ موسمی پائیداری 1000 h یا 4000 h، ساتھ چمک برآمد اور ΔEab کی حد، یا قدرتی نمائش 1 سال/3 سال/5 سال کی درجہ بندی کا جانچ وقت، نیز الگ تیسرے فریق کی جانچ اور فیصلہ کنندہ طے کریں۔
Q7 کیا منتقلی کاغذ اور PET فلم آپس میں بدلی جا سکتی ہیں؟
پریشر پلیٹ لکیر پر جزوی طور پر بدلی جا سکتی ہیں، ویکیوم بیگ لکیر پر سادہ تبدیلی ممکن نہیں۔ کاغذی اور PET حامل فلم کی الگ ہونے کا درجہ حرارت، حرارت مزاحم سکڑاؤ اور سختی مختلف ہے؛ عوامی مواد میں PET حامل فلم کی عام موٹائی 12–25 µm، 150 ℃ مستقل درجہ حرارت 30 min پر حرارتی سکڑاؤ 2% سے نہ زیادہ؛ ایک ہی انک دو حاملوں پر مختلف منتقلی کی شرح دے سکتی ہے۔ حامل بدلنے پر درجہ بندی والی آزمائشی پینٹ اور حوالہ نمونہ دوبارہ بنانا ضروری ہے، پرانا عملی کارڈ برقرار نہیں رکھا جا سکتا۔
Q8 منتقلی سطح پر بددanst نمونہ جانچ میں کیا معیار منظور کے لیے استعمال کریں؟
اندرونی حصے GB/T 4893.1-2021 کے واسطوں (10% ایسیٹک ایسڈ، 10% سوڈیم کاربونیٹ) اور 24 ہ اثر کے ساتھ، نیز GB/T 4893.10-2024 کی خراش مزاحمت کے معیار سے؛ سجاوٹی پینل کے مطابق GB/T 15102-2017 کی «سادہ رنگ 4 درجہ سے اوپر، نقش دار 5 درجہ سے اوپر» کو دیکھیں؛ درجہ بندی گرے اسکیل کارڈ سے اور معیاری روشنی کے تحت 600–800 lux پر آنکھ سے۔ فیصلے کی کلیدی بات یہ ہے کہ چمک کی کمی اور رنگ کی تبدیلی دونوں نتائج ساتھ ریکارڈ کریں؛ محض «نمایاں تبدیلی نہیں» لکھنے سے دوبارہ جانچ کا موازنہ ممکن نہیں رہتا۔
12. حوالہ جات اور اعداد و شمار کی وضاحت
1. GB/T 5237.4-2017 «البی تعمیراتی پروفائل حصہ 4: پاؤڈر کوٹڈ پروفائل»، 2017-10-14 جاری اور 2018-05-01 نافذ، GB/T 5237.4-2008 کی جگہ؛ یہاں فلم موٹائی، چسپاں، کیمیائی مزاحمت، تیز شدہ اور قدرتی موسمی پائیداری کے درجہ بندی کے اعداد اسی متن کی عوامی نقل سے لیے گئے ہیں۔
2. GB/T 1865-2009 «پگمٹ اینڈ ورnish — مصنوعی موسم میں بڑھاپا اور مصنوعی تابکاری نمائش — چھنایا ہوا زینون آرک ریڈییشن»، GB/T 1740، GB/T 10125، GB/T 9286-2021، GB/T 6739-2022، GB/T 8013.3، GB/T 9276۔
3. GB/T 4893 فرنیچر کی سطح کی کوٹنگ کے طبعی کیمیائی کارکردگی کے آزمائش سلسلے کے جاری نسخے: .1-2021، .2-2020، .3-2020، .4-2023، .7-2013، .8-2023، .9-2013، .10-2024۔
4. GB/T 15102-2017 «امپریگنیٹڈ ریزن فلم پیپر سجاوٹی فائبر بورڈ اور پارٹیکل بورڈ» اور GB/T 34722-2017 اسی نوعیت کے سجاوٹی پینل معیار؛ GB/T 18102-2020 «امپریگنیٹڈ پیپر لیمنیٹڈ لکڑی کا فرش» (ترمیم شدہ EN 13329:2016 سے لیا)۔
5. GB 18584-2024 «فرنیچر میں مضر اجزاء کی حد» (2024-06-25 جاری، 2025-07-01 نافذ)، GB 18580-2017، GB/T 39600-2021، GB 38507-2020۔
6. البی پروفائل لکڑی دانے کی حرارتی منتقلی کے تجرباتی تحقیقی نوعیت کی ادبیات (190–200 ℃/15 min مثالی ونڈو، 195 ℃ اور 20 min الٹی چپک کی حد، 70–90 µm فلم موٹائی، 189 ہ UVB313 اور 10% ری ایجنٹ 48 ہ اعداد) صنعتی تکنیکی مقالوں کی عوامی نقل سے آئی ہے؛ اس کی شرائط مخصوص پاؤڈر گریڈ اور انک کاغذ پر منحصر ہیں، حوالہ دیتے وقت دوبارہ تصدیق لازمی ہے۔
7. فلم اور آلات کے سازندہ کے عوامی اعداد و شمار (12–25 µm حامل فلم، 140–180 ℃/10–30 s، منتقلی کی شرح ≥95%، روشنی مزاحمت 6 درجہ/4 درجہ، 500 ہ QUV ΔE ≤1.5، نفوذ 40–60 µm، بیرونی 5–8 سال وغیرہ)؛ اس مضمون میں جو بھی «عوامی مواد کے مطابق» لکھا ہے وہ تیسرے فریق کی لیب میں دوبارہ نہیں جانچا گیا، صرف عمل کے انتخاب کے لیے، اور معاہدے کی منظوری کی شرط کے طور پر استعمال نہیں ہو سکتا۔
8. سائٹ کے متعلقہ صفحات: فرنیچر کوٹنگ میں رنگ کے فرق کا کنٹرول، فرنیچر فلیٹ پینل رولر کوٹنگ کا عمل، واٹر بورن UV کیور ایبل کوٹنگ، ایکسائمر UV سافٹ ٹچ وُڈ کوٹنگ، واٹر بورن ٹاپ کوٹ کی اینٹی بلکنگ اور ری کوٹ ونڈو، وُڈ کوٹنگ کا سینڈنگ عمل۔
Last updated: 2026-11-14۔ اس مضمون کا تکنیکی مواد Kexin New Materials (Guangdong) Co., Ltd. کی تکنیکی ٹیم نے مرتب کیا ہے، بیرونی تحریر کا نام اسی سے ہوگا۔ یہ مضمون صنعتی گاہکوں کے لیے ہے، نمونہ اور قیمت دینے کا انداز B2B ہے، ترسیل کی شرائط EXW یا FOB طے کی جاتی ہیں؛ متن میں تمام معیاری نمبر ان کے جاری مؤثر نسخوں کے مطابق ہیں، عوامی مواد کے اعداد منظوری کی بنیاد نہیں، اور حقیقی ہم آہنگی و معیار دونوں فریقین کے تکنیکی معاہدے سے طے ہوں گے۔