"Hiệu năng" của lớp phủ nano không được định hình tại thời điểm sơn phủ, mà thực sự bị khóa lại ở giai đoạn tạo màng và đóng rắn. Cùng một công thức, nếu nhiệt độ đóng rắn, thời gian, đường cong tăng nhiệt khác nhau, thì độ cứng, độ bám dính, góc kỵ nước và độ bền cuối cùng có thể chênh lệch rất lớn; trong khi đó độ dày màng ở quy mô nano (từ nm đến µm) lại trực tiếp quyết định ngưỡng bảo vệ và hành vi tín hiệu/tản nhiệt. Do đó, hiểu được "chất lỏng如何 chuyển thành pha rắn ổn định, năng lượng được đưa vào như thế nào, độ dày được kiểm soát ra sao", là con đường tất yếu từ phòng thí nghiệm đến dây chuyền sản xuất hàng loạt.
Xoay quanh nghiên cứu phát triển và công nghiệp hóa lớp phủ chức năng, Vật liệu mới Kexin (kexinMaterials) đã tích lũy lượng lớn dữ liệu cửa sổ quy trình về sự phối hợp giữa gốm nano, composite khí gel và các loại quy trình đóng rắn khác nhau. Bài viết này kết hợp TDS công khai và nghiên cứu đóng rắn lớp phủ composite nano, hệ thống phân tích đường tạo màng của lớp phủ nano, so sánh phương thức đóng rắn, kiểm soát độ dày màng và phương pháp kiểm tra, để kỹ sư tham khảo khi triển khai công thức.
I. Phương thức tạo màng: Ba đường từ pha lỏng đến pha rắn
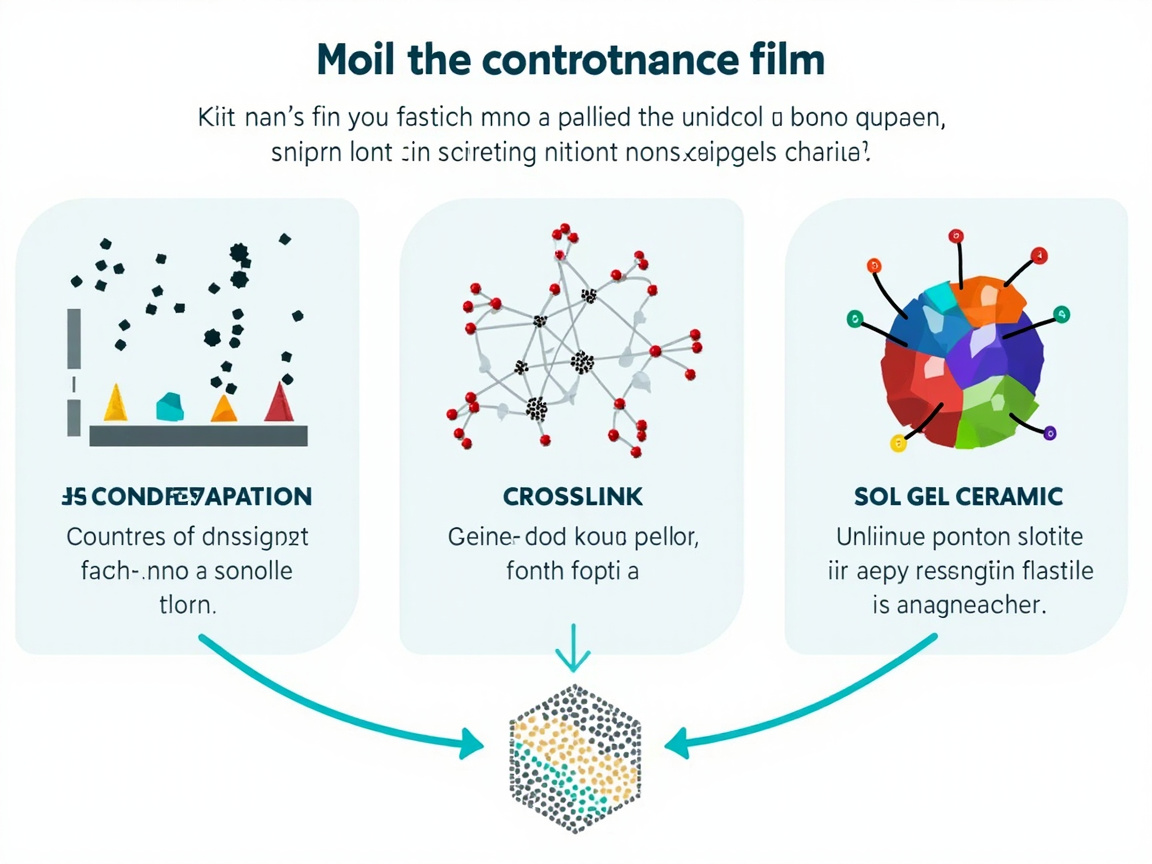
"Tạo màng (film formation)" của lớp phủ nano về bản chất là tiền chất pha lỏng chuyển thành màng mỏng pha rắn liên tục, đặc chắc, bám dính tốt. Theo cơ chế có thể chia thành ba loại:
- Dạng khô vật lý: sau khi dung môi hoặc nước bay hơi, nhựa/hạt chất đống tạo màng. Quy trình đơn giản nhất (như lớp phủ gốm khí gel một thành phần đóng rắn không khí nhiệt độ thường), nhưng mật độ liên kết chéo và kháng dung môi thường yếu hơn hệ liên kết chéo hóa học;
- Dạng liên kết chéo hóa học: hai thành phần (như —NCO và —OH) hoặc một thành phần đóng rắn ẩm, xảy ra trùng hợp cộng để tạo mạng ba chiều, độ cứng và kháng hóa chất tốt hơn, nhưng tồn tại ràng buộc thời gian sử dụng và tỷ lệ phối trộn;
- Dạng sol-gel gốm hóa: tiền chất (như silan/polisilazan) thủy phân ngưng tụ tạo mạng vô cơ, sau đó qua xử lý nhiệt "gốm hóa". Ví dụ TDS công khai của sơn gốm composite nano tự làm sạch kỵ nước YC-8703, ghi nhận "gốm hóa 7 ngày", và có thể sấy nhanh 150℃ trong 30 phút, độ cứng đạt 6–7H, nhiệt độ sử dụng lâu dài -50℃—400℃.
Điểm kỹ thuật: phương thức đóng rắn phải phù hợp với cơ chế tạo màng. Đem lớp phủ "dựa vào bay hơi dung môi" đi nướng nhiệt độ cao có thể nứt; đem hệ "cần liên kết chéo hóa học" để nhiệt độ thường lâu ngày có thể vĩnh viễn không khô thực.
II. So sánh phương thức đóng rắn: Nhiệt thường / IR / Nướng / UV
Đóng rắn về bản chất là "đưa năng lượng vào, thúc đẩy liên kết chéo hoặc gốm hóa". Các cách đưa năng lượng khác nhau có sự đánh đổi về chu kỳ, tiêu hao năng lượng, độ sâu thấu xuyên và ứng suất. Theo tổng quan nghiên cứu quy trình đóng rắn lớp phủ composite nano, so sánh điển hình là:
| Khía cạnh | Đóng rắn nhiệt (nướng/lò) | Đóng rắn UV (quang khởi) |
|---|---|---|
| Chu kỳ điển hình | 30 phút – 24 giờ | 10 giây – 5 phút |
| Tiêu hao năng lượng | Cao | Thấp |
| Giới hạn vật liệu nền | Cần chịu nhiệt | Cần UV xuyên thấu được hoặc chỉ bề mặt |
| Thấu xuyên/đóng rắn toàn thể | Không giới hạn độ dày (đóng rắn khối) | Bị giới hạn độ sâu thấu xuyên UV |
| Ứng suất dư | Cao hơn (mất phối nhiệt giãn) | Thấp hơn (định hình nhanh) |
| Độ nhạy ức chế oxy | Thấp | Cao (bề mặt có thể bị ức chế) |
| Tỷ lệ chuyển hóa (điển hình) | >90% | 70%–95% (thay đổi theo độ sâu) |
Đi vào quy trình lớp phủ nano cụ thể, TDS công khai đưa ra nhiều cửa sổ thực tế phong phú:
- Xử lý nhiệt IR (hồng ngoại): Onyx Nano Shield (khiên gốm nano gốc Si) ghi nhận đóng rắn ban đầu xử lý nhiệt IR 1 giờ hoặc nhiệt thường 2–3 giờ, đóng rắn cuối cần 14 ngày;
- Đóng rắn không khí nhiệt thường: ECS 1300AG (khí gel + gốm nano, bảo vệ điện tử) là đóng rắn không khí nhiệt thường, có thể gia tốc bằng nhiệt, chủ yếu một lớp;
- Nướng/nhiệt cao: Gaamp360 (lớp phủ gốm ô tô gốc SiO₂) chịu nhiệt đến 600℃, đóng rắn ban đầu 24–48 giờ, hoàn toàn 5–7 ngày; YC-8703 có thể sấy 150℃ 30 phút nhanh cứng;
- Hậu đóng rắn bậc thang: trong nghiên cứu epoxy composite nano, cách điển hình là hậu đóng rắn 80℃ 2 giờ + 120℃ 1 giờ, và tăng giảm nhiệt 2℃/phút để tối thiểu ứng suất.
Kinh nghiệm thực tế: nhiều lớp phủ nano ghi "có thể đóng rắn nhiệt thường", nhưng hiệu năng cuối (độ cứng, kháng hóa, bám dính) thường phụ thuộc vào một kỳ đóng rắn cuối dài (như 7 ngày, 14 ngày) hoặc một lần gia tốc nhiệt. Nghiệm thu không nên chỉ xem "khô bề mặt", mà phải xem "đóng rắn hoàn toàn".
III. Cửa sổ đóng rắn và độ dày màng trong TDS thực tế
Đặt song song dữ liệu TDS công khai của vài loại lớp phủ nano đại diện trên thị trường, có thể thấy trực quan mối liên hệ "phương thức đóng rắn — độ dày màng — hiệu năng":
| Sản phẩm/hệ (theo TDS công khai) | Độ dày màng | Phương thức và thời gian đóng rắn | Hiệu năng chính |
|---|---|---|---|
| Onyx Nano Shield (khiên gốm nano gốc Si) | 200–400 nm | Ban đầu IR 1 giờ hoặc nhiệt thường 2–3 giờ; cuối 14 ngày | Độ cứng bút chì 9H; góc tiếp xúc nước 120°; bền khoảng 1 năm |
| Gaamp360 (gốm ô tô gốc SiO₂) | 1–3 µm | Ban đầu 24–48 giờ; hoàn toàn 5–7 ngày; chịu nhiệt đến 600℃ | Độ cứng 9H; góc kỵ nước 100–120°; bền 2–5 năm |
| ECS 1300AG (khí gel + gốm nano, điện tử) | 12–25 µm | Đóng rắn không khí nhiệt thường, có thể gia tốc nhiệt, chủ yếu một lớp | Siêu kỵ nước, cách điện, cực chống ăn mòn; RoHS/REACH/WEEE |
| Sơn gốm nano sơn xe Re-yingcai (YCC05006G) | 80–150 nm | Đóng rắn nhiệt thường/nhiệt độ thường | Độ cứng bút chì 8H–9H; phun sương muối trung tính ≥1200 giờ; chịu nhiệt -45℃~180℃ |
| Sơn gốm composite nano YC-8703 | 50–100 µm | Khô bề mặt 2 giờ, khô thực 24 giờ, gốm hóa 7 ngày; có thể sấy nhanh 150℃ 30 phút | Độ cứng 6–7H; góc kỵ nước khoảng 110°; kết dính với nền >4 MPa; cách điện >200 MΩ |
Kết luận từ bảng này là: độ dày màng và thời gian đóng rắn không phải càng "mạnh" càng tốt. Màng mỏng cấp nm (như 80–400 nm) phù hợp màng cứng gương sơn xe/kính, nhưng độ sâu bảo vệ hạn chế; cấp µm (như 12–25 µm, 1–3 µm) dễ đạt chuẩn về cách điện điện tử, chống ăn mòn nặng. Khi chọn, trước tiên xác định "cần dày bao nhiêu để đạt ngưỡng bảo vệ", rồi suy ngược quy trình đóng rắn.
IV. Logic kiểm soát và kiểm tra độ dày màng nm–µm
Điều thú vị nhất nhưng cũng rắc rối nhất của lớp phủ nano là độ dày màng trải ba bậc thang từ nano đến micromet. Các quy trình lắng đọng khác nhau tự nhiên tương ứng với các khoảng độ dày khác nhau (theo tổng quan nghiên cứu lắng đọng lớp phủ composite nano):
| Quy trình lắng đọng | Khoảng độ dày điển hình | Đồng đều | Hình học áp dụng |
|---|---|---|---|
| Phun (Spray) | 5–100 µm | Trung bình (chất đống cạnh) | Ba chiều phức tạp |
| Nhúng (Dip) | 1–50 µm | Gradient (đầu trên mỏng hơn) | Tương đối tốt |
| Quay phủ (Spin) | 0.1–10 µm | Cao (vùng trung tâm) | Chỉ mặt phẳng |
Nhưng "quy trình có thể phủ dày bao nhiêu" không bằng "sản phẩm nên làm dày bao nhiêu". Ràng buộc kỹ thuật quyết định độ dày màng là:
- Ngưỡng bảo vệ dưới: dưới một độ dày nào đó, kỵ nước/cách điện/chống ăn mòn không đạt (như sơn ba bảo vệ PCB <25 µm lực bảo vệ giảm rõ rệt, xem chuyên đề bảo vệ điện tử);
- Giới hạn tản nhiệt và dẻo dai: quá dày ảnh hưởng tản nhiệt linh kiện, hoặc nứt dưới ΔT lớn;
- Đồng đều: phun chất đống cạnh, nhúng đầu trên mỏng, quay phủ chỉ giới hạn mặt phẳng — những điều này đều yêu cầu kiểm soát bằng đo thực tế chứ không bằng mắt.
Đo độ dày phải phù hợp quy mô:
- 1–1000 nm: máy đo ellips (Spectroscopic Ellipsometry), không tiếp xúc, độ chính xác cao, phù hợp màng mỏng gốm nano và lớp phủ cấp wafer;
- Vài chục nm–vài trăm µm: máy đo bậc/thiết bị đo bề mặt (Stylus Profilometry), định lượng qua bậc cạnh màng;
- Giao diện nm–µm: quan sát mặt cắt SEM, đồng thời xem hình thái và kết dính giao diện;
- 25–250 µm (loại sơn ba bảo vệ): đo độ dày xoáy hoặc phương pháp cắt mẫu, IPC-CC-830 đề xuất mỗi bảng lấy 5–10 điểm.
Nhắc nhở chính: lớp phủ nano "mỏng" là tương đối so với sơn vĩ mô. Thực sự ảnh hưởng hiệu năng là độ dày lớp đặc hiệu quả, nếu do kết tụ hoặc quy trình gây mỏng cục bộ/lỗ kim, toàn bảng bảo vệ sẽ "ngắn mạch" tại đây. Do đó đo thực tế nhiều điểm + kiểm tra khuyết tật (bọt khí, lỗ kim, cầu nối) đều không thể thiếu.
V. Xác định độ đóng rắn: Đừng chỉ xem "khô chưa"
"Khô bề mặt" "có thể chạm" không bằng "đóng rắn hoàn toàn". Công nghiệp thường dùng các phương tiện sau để xác định mức độ đóng rắn (degree of cure):
- FTIR / ATR-FTIR: theo dõi thay đổi cường độ đỉnh nhóm chức đặc trưng, như tiêu thụ —NCO isocyanate, nhóm epoxy, nhóm silanol, dùng tỷ lệ diện tích đỉnh ước tính tỷ lệ chuyển hóa. Tổng quan nghiên cứu chỉ ra đóng rắn nhiệt thường >90%, đóng rắn UV bị ảnh hưởng độ sâu thấu xuyên khoảng 70%–95%;
- Ứng suất dư (phương pháp cong wafer): đóng rắn nhiệt do mất phối giãn nở nhiệt thường sinh ứng suất dư cao hơn, cần qua tốc độ tăng giảm nhiệt (như 2℃/phút) để giảm nhẹ;
- Suy ngược hiệu năng vĩ mô: độ cứng bút chì (GB/T 6739), bám dính (GB/T 9286), lau dung môi, đạt giá trị ổn định tức coi là đóng rắn đầy đủ;
- DSC/TGA: thăm dò entanpi phản ứng dư và độ bền nhiệt.
Với lớp phủ gốm nano, còn phải chú ý "mức độ gốm hóa" — mạng sol-gel đã ngưng tụ đủ chưa, có hút ẩm do hydroxyl dư không. Chỉ tiêu ẩn này thường quyết định độ bền dài hạn hơn cả "mấy ngày khô được".
VI. Cửa sổ quy trình và kiểm soát khuyết tật thường gặp
Khuyết tật ở giai đoạn đóng rắn và tạo màng, phần lớn do cửa sổ quy trình mất kiểm soát:
| Khuyết tật | Nguyên nhân điển hình | Đối sách |
|---|---|---|
| Vỏ cam | Độ nhớt phun quá cao/khoảng cách quá xa | Kiểm tra lại độ nhớt TDS, kiểm soát khoảng phun 15–25 cm |
| Bọt khí/lỗ kim | Chất trợ hàn còn thoát khí, lớp quá dày, flash khô giữa lớp không đủ | Tăng cường làm sạch, kiểm soát dày, kéo dài flash khô |
| Nứt chu trình nhiệt | Lớp cứng + ΔT lớn / vật liệu nền dẻo | Đổi công thức dẻo, giảm độ dày màng, giảm nhẹ tăng giảm nhiệt |
| Đóng rắn không đủ | Nhiệt thường để lâu chưa đạt kỳ đóng rắn cuối | Thiết lập kỳ đóng rắn cuối hoặc gia tốc nhiệt, xác nhận FTIR |
| Kết tụ/không đều | Hạt nano phân tán kém | Sửa bề mặt + phân tán siêu âm, xem chuyên đề đặc trưng |
Trong thiết kế quy trình sản xuất hàng loạt, Vật liệu mới Kexin (kexinMaterials) thường đề xuất khách hàng viết "xử lý bề mặt — tham số phủ — đường cong đóng rắn — điểm đo thực tế độ dày — tiêu chuẩn nghiệm thu" thành một thẻ quy trình, thay vì theo kinh nghiệm "phủ rồi nói sau". Ví dụ với linh kiện điện tử/ô tô cần giao nhanh, có thể dùng nướng ngắn 150℃ gia tốc gốm hóa (như 30 phút nhanh cứng của YC-8703), nhưng phải đồng bộ dùng ellips/thiết bị đo bậc xác nhận độ dày màng và độ đóng rắn, tránh "khô bề mặt sống trong". Về xác định định lượng độ dày màng và hình thái, có thể tham khảo thêm chuyên đề của chúng tôi về Kiểm tra và đặc trưng sơn nano: kích thước hạt, Zeta, độ dày màng và độ cứng.
VII. Tóm tắt đề xuất chọn loại và quy trình
Đưa toàn văn thành danh sách thực thi:
- Xác định mục tiêu độ dày màng trước: bảo vệ (chống ăn mòn/cách điện) xem giới hạn dưới, tản nhiệt/dẻo dai xem giới hạn trên, suy ngược quy trình theo cơ chế;
- Chọn phương thức đóng rắn lại: được nhiệt thường thì dùng nhiệt thường (tiêu hao thấp, ứng suất thấp), muốn tăng tốc dùng IR/nướng gia tốc nhưng kỳ đóng rắn cuối không thể bỏ;
- Phù hợp chịu nhiệt vật liệu nền: vật liệu nền dẻo/nhạy nhiệt cẩn thận dùng nướng nhiệt cao, ưu tiên nhiệt thường hoặc IR công suất thấp;
- Nghiệm thu bằng dữ liệu: đo dày ellips/thiết bị bậc + độ đóng rắn FTIR + độ cứng/bám dính + góc kỵ nước, đều không thể thiếu;
- Kiểm soát khuyết tật: làm sạch, độ nhớt, flash khô, tốc độ tăng giảm nhiệt, viết vào thẻ quy trình.
Khi dự án còn liên quan xác định "kỵ nước tự làm sạch có đạt không", đề xuất đọc thêm Góc kỵ nước và góc lăn lớp phủ nano; khi bước vào giai đoạn thi công tại hiện trường, có thể kết hợp Quy trình thi công lớp phủ nano: xử lý bề mặt, phủ và cửa sổ dưỡng hộ quy hoạch thống nhất.
Cuối cùng nhắc một điểm: đừng coi "nhanh cứng" là mục tiêu duy nhất. Nhanh cứng thường đổi bằng tiêu hao năng lượng cao hơn, ứng suất nhiệt lớn hơn hoặc thấu xuyên bị giới hạn; sản xuất hàng loạt thực sự ổn định, là tìm điểm cân bằng giữa "hiệu năng đạt chuẩn, nhịp chấp nhận được, ứng suất kiểm soát được, tuân thủ không lo". Nối cơ chế tạo màng, so sánh đóng rắn, kiểm soát độ dày màng và cửa kiểm soát phân tán của bài này thành một chuỗi quy trình, hiệu quả hơn lặp lại thử sai, cũng dễ giao "mỏng mà mạnh" của lớp phủ nano ổn định đến khách hàng hơn.
VIII. Động học đóng rắn: Đường cong tăng nhiệt, tốc độ phản ứng và ứng suất dư
Đóng rắn không phải "hễ đun là xong", mà là một đường cong động học "nhiệt độ — thời gian — tỷ lệ chuyển hóa". Nắm đường cong này, mới tránh được khuyết tật ẩn:
- Cái bẫy tăng nhiệt quá nhanh: bề mặt đạt nhiệt độ phản ứng trước và nhanh chóng tạo vỏ, "khóa" dung môi trong màng hoặc monomer chưa phản ứng ở dưới, thoát ra sau tạo bọt khí, lỗ kim, thậm chí rỗng trong lớp; đồng thời vỏ khô bề mặt cản trở khuếch tán thành phần sau, gây "bên ngoài đóng rắn, trong sống tâm".
- Ý nghĩa tăng nhiệt bậc thang: trong nghiên cứu epoxy composite nano, cách điển hình là hậu đóng rắn 80℃ 2 giờ + 120℃ 1 giờ, và tăng giảm nhiệt 2℃/phút,mục đích là để phản ứng tiến triển đồng đều, cho các thành phần bay hơi thoát ra từ từ, và kiểm soát ứng suất nhiệt trong phạm vi có thể chịu đựng được.
- Nguồn gốc của ứng suất dư: một là sự không khớp hệ số giãn nở nhiệt (CTE) giữa lớp phủ và vật liệu nền, hai là sự co ngót thể tích khi đóng rắn. Do quá trình đóng rắn nhiệt trải qua nhiệt độ cao hơn và chênh lệch nhiệt độ lớn hơn, ứng suất dư thường cao hơn đóng rắn UV (tổng quan nghiên cứu chỉ ra tỷ lệ chuyển hóa đóng rắn nhiệt thường >90% nhưng ứng suất cao, UV chuyển hóa 70%–95% nhưng ứng suất thấp hơn). Ứng suất dư quá lớn sẽ biểu hiện là độ bám dính giảm, bong mép hoặc nứt khi thử nghiệm nhiệt lạnh-nóng.
- Cách định lượng ứng suất dư: thường dùng phương pháp độ cong wafer (wafer curvature / công thức Stony), thông qua độ cong uốn của vật liệu nền trước và sau khi đóng rắn để tính ngược ứng suất trong màng; cũng có thể dùng nanoindentation và tải trọng tới hạn vạch scratch để đánh giá gián tiếp độ dự phòng kết dính giao diện. Với vật liệu nền linh hoạt, có thể bổ sung lớp giải phóng ứng suất (như sơn lót linh hoạt) giữa lớp phủ và vật liệu nền để đệm.
- Chiến lược bù trừ quy trình: tách rời "ứng suất cao" và "nhịp độ nhanh" — trước tiên dùng nhiệt độ thấp trong thời gian dài để mạng lưới hình thành sơ bộ, sau đó nhiệt độ cao ngắn hạn để hoàn thành liên kết chéo cuối cùng; hoặc trong phạm vi cho phép giảm độ dày màng, chọn monomer/tiền chất có độ co ngót thấp hơn. Về bản chất, quản lý ứng suất dư là tuyến chính ẩn trong thiết kế đường cong đóng rắn, đáng quan tâm hơn "nướng bao lâu".
- Sự lựa chọn giữa nhiệt độ phòng và nhiệt độ cao: đóng rắn nhiệt độ phòng có ứng suất thấp nhất, tiết kiệm năng lượng nhất, nhưng chu kỳ dài nhất; nhiệt độ cao/IR tăng tốc nhưng ứng suất và khả năng chịu nhiệt của vật liệu nền bị hạn chế. Trong thực tế thường dung hòa là "nhiệt độ thấp thời gian dài" hoặc "IR gia nhiệt cục bộ giảm thiểu nhiệt toàn bộ".
Chín, Sự khác biệt bản chất giữa lớp phủ nano và sơn truyền thống trong đóng rắn
Nhiều kỹ sư dùng kinh nghiệm sơn công nghiệp truyền thống áp cho lớp phủ nano, dễ gặp bẫy. Sự khác biệt then chốt trong logic đóng rắn của hai loại:
| Khía cạnh | Sơn công nghiệp/ô tô truyền thống | Lớp phủ nano |
|---|---|---|
| Độ dày màng điển hình | Cấp µm (từ vài chục đến vài trăm µm) | Cấp nm–µm (80 nm đến vài chục µm) |
| Chi phối tạo màng | Bay hơi dung môi + oxy hóa/liên kết chéo | Gốm hóa sol-gel / liên kết chéo hóa học / chất đống nano |
| Xác định khô | Khô bề mặt/khô cốt (như GB/T 1728 khô bề mặt ≤4 h, khô cốt ≤24 h thường thấy) | "Khô bề mặt" xa mới bằng đóng rắn hoàn toàn, thường cần 7–14 ngày kỳ cuối |
| Thước đo kiểm tra | Máy đo độ dày, lưới vạch, độ cứng | Cần thêm ellipsometry/kính bước/SEM xem cấp nm |
| Rủi ro đồng đều | Chảy nhỏ, vỏ cam | Kết tụ nano, lỗ kim dễ "ngắn mạch cục bộ" |
Tóm lại, sơn truyền thống xem "khô chưa khô, chảy không phẳng", lớp phủ nano còn phải xem "gốm hóa đủ chưa, phân tán nano đều không". Áp thẳng tiêu chuẩn nghiệm thu của cái sau vào kinh nghiệm cái trước, thường bỏ sót khuyết tật ẩn nguy hiểm nhất.
Cũng vì khác biệt cấp độ, xác định "khô bề mặt/khô cốt" của sơn truyền thống (như GB/T 1728) không thể chuyển thẳng sang lớp phủ nano: "khô cốt" của gốm nano thường tương ứng với mạng sol-gel có ngưng tụ đủ chưa, liên kết chéo hóa học có đạt tỷ lệ chuyển hóa ổn định chưa, chứ không đơn thuần "dung môi bay khô không dính tay". Đây cũng là lý do前文 nhấn mạnh độ đóng rắn FTIR và kỳ đóng rắn cuối — dùng chữ "khô" vĩ mô của sơn để bao trùm chữ "thành" của lớp phủ nano, là sự lệch vị trí kinh nghiệm điển hình.
Mười, Ví dụ đường cong quy trình điển hình (góc nhìn TDS thực tế)
Tổng hợp lại cửa sổ đóng rắn TDS công khai của các lớp phủ nano đại diện trên thị trường, nhấn mạnh "kỳ đóng rắn cuối không thể bỏ":
- Onyx Nano Shield (gốc Si): đóng rắn ban đầu IR 1 h hoặc nhiệt độ phòng 2–3 h, nhưng cần 14 ngày để đóng rắn cuối — điều này có nghĩa "độ cứng cảm giác" khi xuất xưởng dùng ngay và "hiệu năng hoàn toàn" sau 14 ngày không phải một thứ;
- Gaamp360 (gốc SiO₂): ban đầu 24–48 h, hoàn toàn 5–7 ngày, chịu nhiệt đến 600℃, bền 2–5 năm;
- ECS 1300AG (khí gel + gốm, điện tử): đóng rắn không khí nhiệt độ thường, có thể gia nhiệt tăng tốc, chủ yếu một lớp, phù hợp PCB nhạy cảm nhiệt;
- YC-8703 (sơn composite gốm nano): khô bề mặt 2 h, khô cốt 24 h, 7 d gốm hóa, có thể 150℃ nướng 30 min nhanh đóng rắn, độ cứng 6–7H;
- Re-yingcai sơn gốm nano sơn ô tô: màng mỏng 80–150 nm, đóng rắn nhiệt độ thường/phòng đạt 8H–9H và sương muối ≥1200 h.
Quy luật chung là: có thể thao tác nhiệt độ phòng ≠ hiệu năng cuối tại nhiệt độ phòng. Nếu nhịp độ sản xuất không cho phép dưỡng tự nhiên 7–14 ngày, phải dùng gia nhiệt có kiểm soát (IR/lò nướng) làm xử lý "tăng tốc nhưng tương đương đóng rắn cuối", và dùng FTIR/độ cứng xác minh tính tương đương, chứ không đơn giản "nướng khô là được".
Mười một, Thẻ quy trình sản xuất và phối hợp triển khai
Biến tạo màng đóng rắn từ "kinh nghiệm" thành "quy trình có thể sao chép", hiệu quả nhất là một thẻ quy trình, đề nghị ít nhất bao gồm:
- Cấp xử lý bề mặt: phun bi Sa2.5 (như corundum trắng 46 mesh) hoặc ngưỡng mài sạch, làm rõ yêu cầu năng lượng bề mặt;
- Thông số phủ: áp lực phun/khoảng cách/tốc độ đi, hoặc tốc độ nhúng kéo, hoặc tốc độ quay phủ — quyết định khoảng độ dày màng;
- Đường cong đóng rắn: nút nhiệt độ—thời gian (như 80℃×2 h → 120℃×1 h, tăng giảm 2℃/min),以及 cửa sổ tránh nước/bụi;
- Điểm đo thực độ dày: theo cấp chọn ellipsometry/kính bước/đồng hồ xoáy, ghi vị trí lấy mẫu và tần suất;
- Ngưỡng nghiệm thu: độ cứng bút chì (GB/T 6739), bám dính lưới vạch (GB/T 9286), góc tiếp xúc, độ đóng rắn FTIR, sương muối/ẩm nhiệt;
- Xử lý bất thường: đường truy ngược vỏ cam/bọt/nứt (xem bảng khuyết tật mục sáu).
- Truy xuất và lưu mẫu: mỗi lô ghi dữ liệu thô nhiệt độ—thời gian đường cong đóng rắn, giá trị đo thực độ dày màng và mẫu đầu, lập hồ sơ truy ngược, thuận tiện định vị nhanh khi khách hàng hỏng là do vật liệu, quy trình hay vật liệu nền. Bản chất ổn định sản xuất là biến "làm đúng một lần" thành "mỗi lần đều làm đúng", mà hệ thống truy xuất là bảo đảm底線 của mục tiêu này.
Khi đưa thẻ quy trình vào dây chuyền, KeXin New Material (kexinMaterials) có thể cung cấp trọn gói hỗ trợ từ công thức, hiệu chuẩn đường cong đóng rắn đến kết nối kiểm tra bên thứ ba, giúp khách hàng đưa "phủ mỏng nano" sản xuất ổn định từ phòng thí nghiệm ra xưởng, chứ không dừng ở mẫu. Về xác định định lượng độ dày màng và hình thái, có thể tham khảo thêm Kiểm tra và đặc trưng nano sơn: kích thước hạt, Zeta, độ dày màng và độ cứng; bước vào giai đoạn thi công hiện trường thì có thể kết hợp Quy trình thi công lớp phủ nano: xử lý bề mặt, phủ và cửa sổ dưỡng quy hoạch thống nhất.
Mười hai, Chọn thiết bị đóng rắn: đèn IR, lò đối lưu và lò UV
Đưa quy trình đóng rắn xuống xưởng, trước tiên đối mặt chọn "dùng thiết bị gì gia nhiệt". Logic lựa chọn ba loại thiết bị chủ đạo như sau:
| Thiết bị | Tăng nhiệt/nhịp độ | Đồng đều | Hệ thống áp dụng | Hạn chế chính |
|---|---|---|---|---|
| Đèn hồng ngoại IR | Nhanh (tăng nhiệt cục bộ cấp giây) | Phụ thuộc dãy đèn và khoảng cách, dễ không đều | Lớp mỏng, dây chuyền, tăng tốc cục bộ (như Onyx IR 1 h) | Trường nhiệt độ khó tuyệt đối đều, cần đo nhiệt đa điểm |
| Lò đối lưu | Chậm nhưng đường cong可控 | Tốt tổng thể, có thể控温 bậc thang | Hàng loạt, màng dày, cần đường cong chính xác (như 80→120℃ hậu đóng rắn) | Năng lượng cao, tăng nhiệt chậm, ứng suất nhiệt cần lưu ý |
| Lò đóng rắn UV | Cực nhanh (10 s–5 min) | Bề mặt tốt | Hệ nano acrylate khởi UV | Độ xuyên sâu受限, ức chế oxy, không thích phản ứng nhiệt gốm hóa |
Ma trận chọn có thể đơn giản hóa: muốn nhanh và mỏng → IR; muốn hàng loạt và đường cong chính xác → lò đối lưu; muốn nhịp độ cực và hệ là đóng rắn UV → lò UV. Với loại gốm hóa sol-gel (cần ngưng tụ nhiệt), UV thường không dùng, vẫn chủ yếu IR/lò. Dù thiết bị nào, đều đề nghị bố trí điểm đo thực trường nhiệt độ và ghi "nhiệt độ—thời gian" đường cong, coi là một phần thẻ quy trình, tránh偏差 giữa "cài 120℃" và "bề mặt thực 120℃". Thiết bị còn cần hiệu chuẩn định kỳ (như suy giảm đèn IR, tính đồng nhiệt lò, trôi kế bức xạ UV), đưa lão hóa phần cứng vào kế hoạch bảo trì, mới duy trì nhất quán lâu dài.
Mười ba, Ổn định phân tán: biến số dễ bị bỏ qua nhất trước đóng rắn
Nhiều thất bại lớp phủ nano không xảy ra ở bước "đóng rắn", mà sớm hơn — trạng thái phân tán của hạt nano trước tạo màng đã quyết định độ đồng đều màng cuối. Hạt nano diện tích bề mặt cực lớn, năng lượng bề mặt cực cao, tự nhiên có xu hướng kết tụ để giảm năng lượng bề mặt; một khi kết tụ, xuất hiện ba loại vấn đề dây chuyền:
- Màng không đều: khối kết tụ hạt lớn tạo "đảo" cục bộ hoặc điểm thô trong màng, phá hỏng phẳng cấp nm, gây tập trung ứng suất;
- Lỗ kim và ngắn mạch: khối kết tụ rơi đi để lại lỗ vi, làm lớp bảo vệ mất liên tục đặc tại cục bộ, lớp phủ điện sẽ rò điện tại đây, lớp chống ăn mòn sẽ bắt đầu ăn mòn từ đây;
- Hiệu năng không đạt: hiệu ứng kỵ nước/tăng cường/low-k vốn do cấu trúc nano đồng đều cung cấp bị kết tụ pha loãng, góc tiếp xúc, độ cứng, điện trở thực đo đều trượt giảm.
Trên công trình, thủ đoạn常規 ức chế kết tụ gồm: biến tính bề mặt hạt (silan hóa, chất liên kết), giảm năng lượng bề mặt; thêm chất phân tán và phối hợp siêu âm/cắt phân tán; kiểm soát cực tính dung môi và hàm lượng rắn tránh đông tụ thứ cấp;以及 trước phủ dùng điện thế Zeta và phân bố kích thước DLS giám sát ổn định phân tán (chi tiết xem chuyên đề đặc trưng). Cách làm có kinh nghiệm là "coi phân tán là một nửa công thức" — quy trình tạo màng và đóng rắn tốt thế nào cũng cứu không được dung dịch đã kết tụ. Đây cũng là lý do thẻ quy trình sản xuất nên ghi "kiểm tra nhanh kích thước hạt/Zeta của lô phân tán", chứ không chỉ盯 đường cong đóng rắn.
Tại hiện trường sản xuất, đề nghị coi chất lượng phân tán là hạng mục cổng thay vì kiểm tra hậu sự: mỗi mẻ dung dịch trước phủ đo một lần phân bố kích thước DLS và điện thế Zeta,设定 "giới hạn trên D50/D90" và "giới hạn dưới tuyệt đối Zeta", vượt tiêu chuẩn thì tuần hoàn phân tán lại hoặc hạ cấp dùng; giai đoạn đóng gói và lưu tạm kiểm soát cắt và thời gian tĩnh, tránh đông tụ thứ cấp do vận chuyển xa hoặc để lâu. Với hệ nano nước và gốc dung môi, cái trước dễ đông tụ do thay đổi cường độ ion, cái sau cần phòng trôi nồng độ do bay hơi dung môi — quy tắc cổng nên设定 riêng theo hệ. Biến "phân tán không thấy" thành "tiêu chuẩn放行 có thể định lượng", là bước nhảy then chốt lớp phủ nano từ mẫu đến sản xuất ổn định. Bỏ qua nó, đường cong đóng rắn tinh vi thế nào cũng chỉ "định hình" cho màng đã không đều.
Câu hỏi thường gặp
1. Lớp phủ nano "khô bề mặt" rồi có phải đóng rắn tốt chưa?
Chưa chắc. Khô bề mặt chỉ đại diện dung môi bay hơi hoặc bề mặt đóng vỏ, liên kết chéo hóa học hoặc gốm hóa sol-gel thường cần kỳ đóng rắn cuối dài hơn (như 7 ngày, 14 ngày) hoặc một lần gia nhiệt tăng tốc. Nghiệm thu nên dùng độ cứng, bám dính, kháng dung môi và độ đóng rắn FTIR phán đoán tổng hợp, chứ không phải sờ không dính.
2. Nhiệt độ phòng, IR, nướng, UV bốn loại đóng rắn chọn sao?
Nhiệt độ phòng tiết kiệm năng lượng nhất, ứng suất thấp, phù hợp vật liệu nền nhạy nhiệt/linh hoạt; IR và nướng có thể tăng tốc và nâng mật độ liên kết chéo, nhưng bị giới hạn khả năng chịu nhiệt vật liệu nền; UV cực nhanh, năng lượng thấp, nhưng bị ảnh hưởng độ xuyên sâu và ức chế oxy, phù hợp lớp mỏng hoặc bề mặt hơn. Lựa chọn tùy thuộc vật liệu nền, độ dày màng và yêu cầu nhịp độ.
3. Độ dày màng lớp phủ nano thường làm bao nhiêu?
Biên độ rất lớn: sơn ô tô/màng cứng gốm thủy tinh 80–400 nm, gốm khí gel điện tử khoảng 12–25 µm, gốm ô tô SiO₂ 1–3 µm, sơn composite gốm nano 50–100 µm. Cốt lõi là "đạt ngưỡng bảo vệ mà không ảnh hưởng tản nhiệt linh hoạt", chứ không phải càng dày càng tốt.
4. Đo độ dày màng cấp nm bằng gì?
1–1000 nm ưu tiên ellipsometer (Spectroscopic Ellipsometry), không tiếp xúc và độ chính xác cao; vài chục nm đến vài trăm µm dùng kính bước/máy轮廓 bề mặt; giao diện và hình thái nm–µm dùng SEM mặt cắt; loại sơn ba phòng (25–250 µm) dùng đo độ dày xoáy hoặc phương pháp cắt mẫu.
5. Độ đóng rắn dùng phương pháp gì phán đoán?
Thường dùng ATR-FTIR truy vết tiêu thụ nhóm chức năng đặc trưng ước tính tỷ lệ chuyển hóa (đóng rắn nhiệt thường >90%, UV受深度 ảnh hưởng 70%–95%); phụ trợ ứng suất dư (độ cong wafer), độ cứng bút chì, bám dính và DSC/TGA. Với lớp gốm sol-gel, còn phải xem mạng ngưng tụ đủ chưa, hydroxyl残留 có hút ẩm không.
6. Tại sao lớp phủ nano của tôi bị vỏ cam, bọt hoặc nứt?
Vỏ cam đa phần do độ nhớt phun và khoảng cách mất kiểm soát; bọt/lỗ kim thường từ vật liệu nền残留出气 hoặc lớp phủ quá dày,闪干 không đủ; nứt chu kỳ nhiệt đa phần do lớp cứng gặp ΔT lớn hoặc vật liệu nền linh hoạt. Đối sách là tăng cường làm sạch, kiểm soát dày, kéo dài闪干, giảm nhẹ tăng giảm nhiệt, và ghi tham số vào thẻ quy trình.
7. Hạt nano kết tụ ảnh hưởng tạo màng không?
Có. Hạt nano năng lượng bề mặt cao dễ kết tụ, dẫn đến màng không đều, lỗ kim cục bộ hoặc quá dày, phá hỏng tính liên tục bảo vệ. Cần qua biến tính bề mặt, chất phân tán và siêu âm phân tán giải quyết, đây cũng là lý do lớp phủ nano "một nửa công thức ở phân tán".
8. Dùng nướng nhiệt độ cao tăng tốc mọi lớp phủ nano được không?
Không được. Phải xem cơ chế tạo màng công thức và chịu nhiệt vật liệu nền: loại bay hơi dung môi và một phần hệ gốm có thể gia nhiệt tăng tốc (như 150℃ 30 min nhanh đóng rắn), nhưng liên kết chéo hóa học hai thành phần có ràng buộc thời gianApplication和 tỷ lệ, vật liệu nền nhạy nhiệt/linh hoạt cũng có thể bị nướng hỏng. Mọi thứ lấy TDS và xác minh quy trình làm chuẩn.
9. Tăng nhiệt càng nhanh, hiệu suất đóng rắn càng cao càng tốt?
Không phải. Tăng nhiệt quá nhanh sẽ gây bề mặt đóng vỏ trước, bọt bên trong và "ngoài đóng rắn trong sống", và tăng ứng suất dư không khớp nhiệt, ngược lại giảm bám dính và tin cậy dài hạn. Đề nghị tăng nhiệt bậc thang (như 80℃×2 h rồi 120℃×1 h, tăng giảm 2℃/min) và phối hợp FTIR xác nhận tỷ lệ chuyển hóa.
10. Lớp phủ nano cũng cần đo VOC như sơn truyền thống không?
Tùy hệ vàCông dụng. Sơn bảo vệ công nghiệp受 giới hạn VOC GB 30981-2020等, hệ gốm khí gel đơn thành phần hoặc nano nước thường hàm lượng dung môi thấp, nhưng vẫn cần theo TDS sản phẩm và pháp quy thực tế (như yêu cầu phát thải công đoạn phủ) xác nhận, không vì "nano" mà mặc định miễn trừ. Khi chọn nên yêu cầu nhà cung cấp dữ liệu VOC và chất có hại.
Đọc mở rộng
- Góc kỵ nước và góc lăn lớp phủ nano: đặc trưng và ý nghĩa tự làm sạch: hiểu phương pháp đo góc kỵ nước sau đóng rắn, phán đoán "siêu kỵ nước thật" hay "giá trị giả".
- Quy trình thi công lớp phủ nano: xử lý bề mặt, phủ và cửa sổ dưỡng: đưa tham số tạo màng đóng rắn xuống quy hoạch thống nhất thi công hiện trường và cửa sổ dưỡng.
- Kiểm tra và đặc trưng nano sơn: kích thước hạt, Zeta, độ dày màng và độ cứng: bổ sung chi tiết kỹ thuật dụng cụ định lượng ellipsometry, kính bước, Zeta và độ cứng.