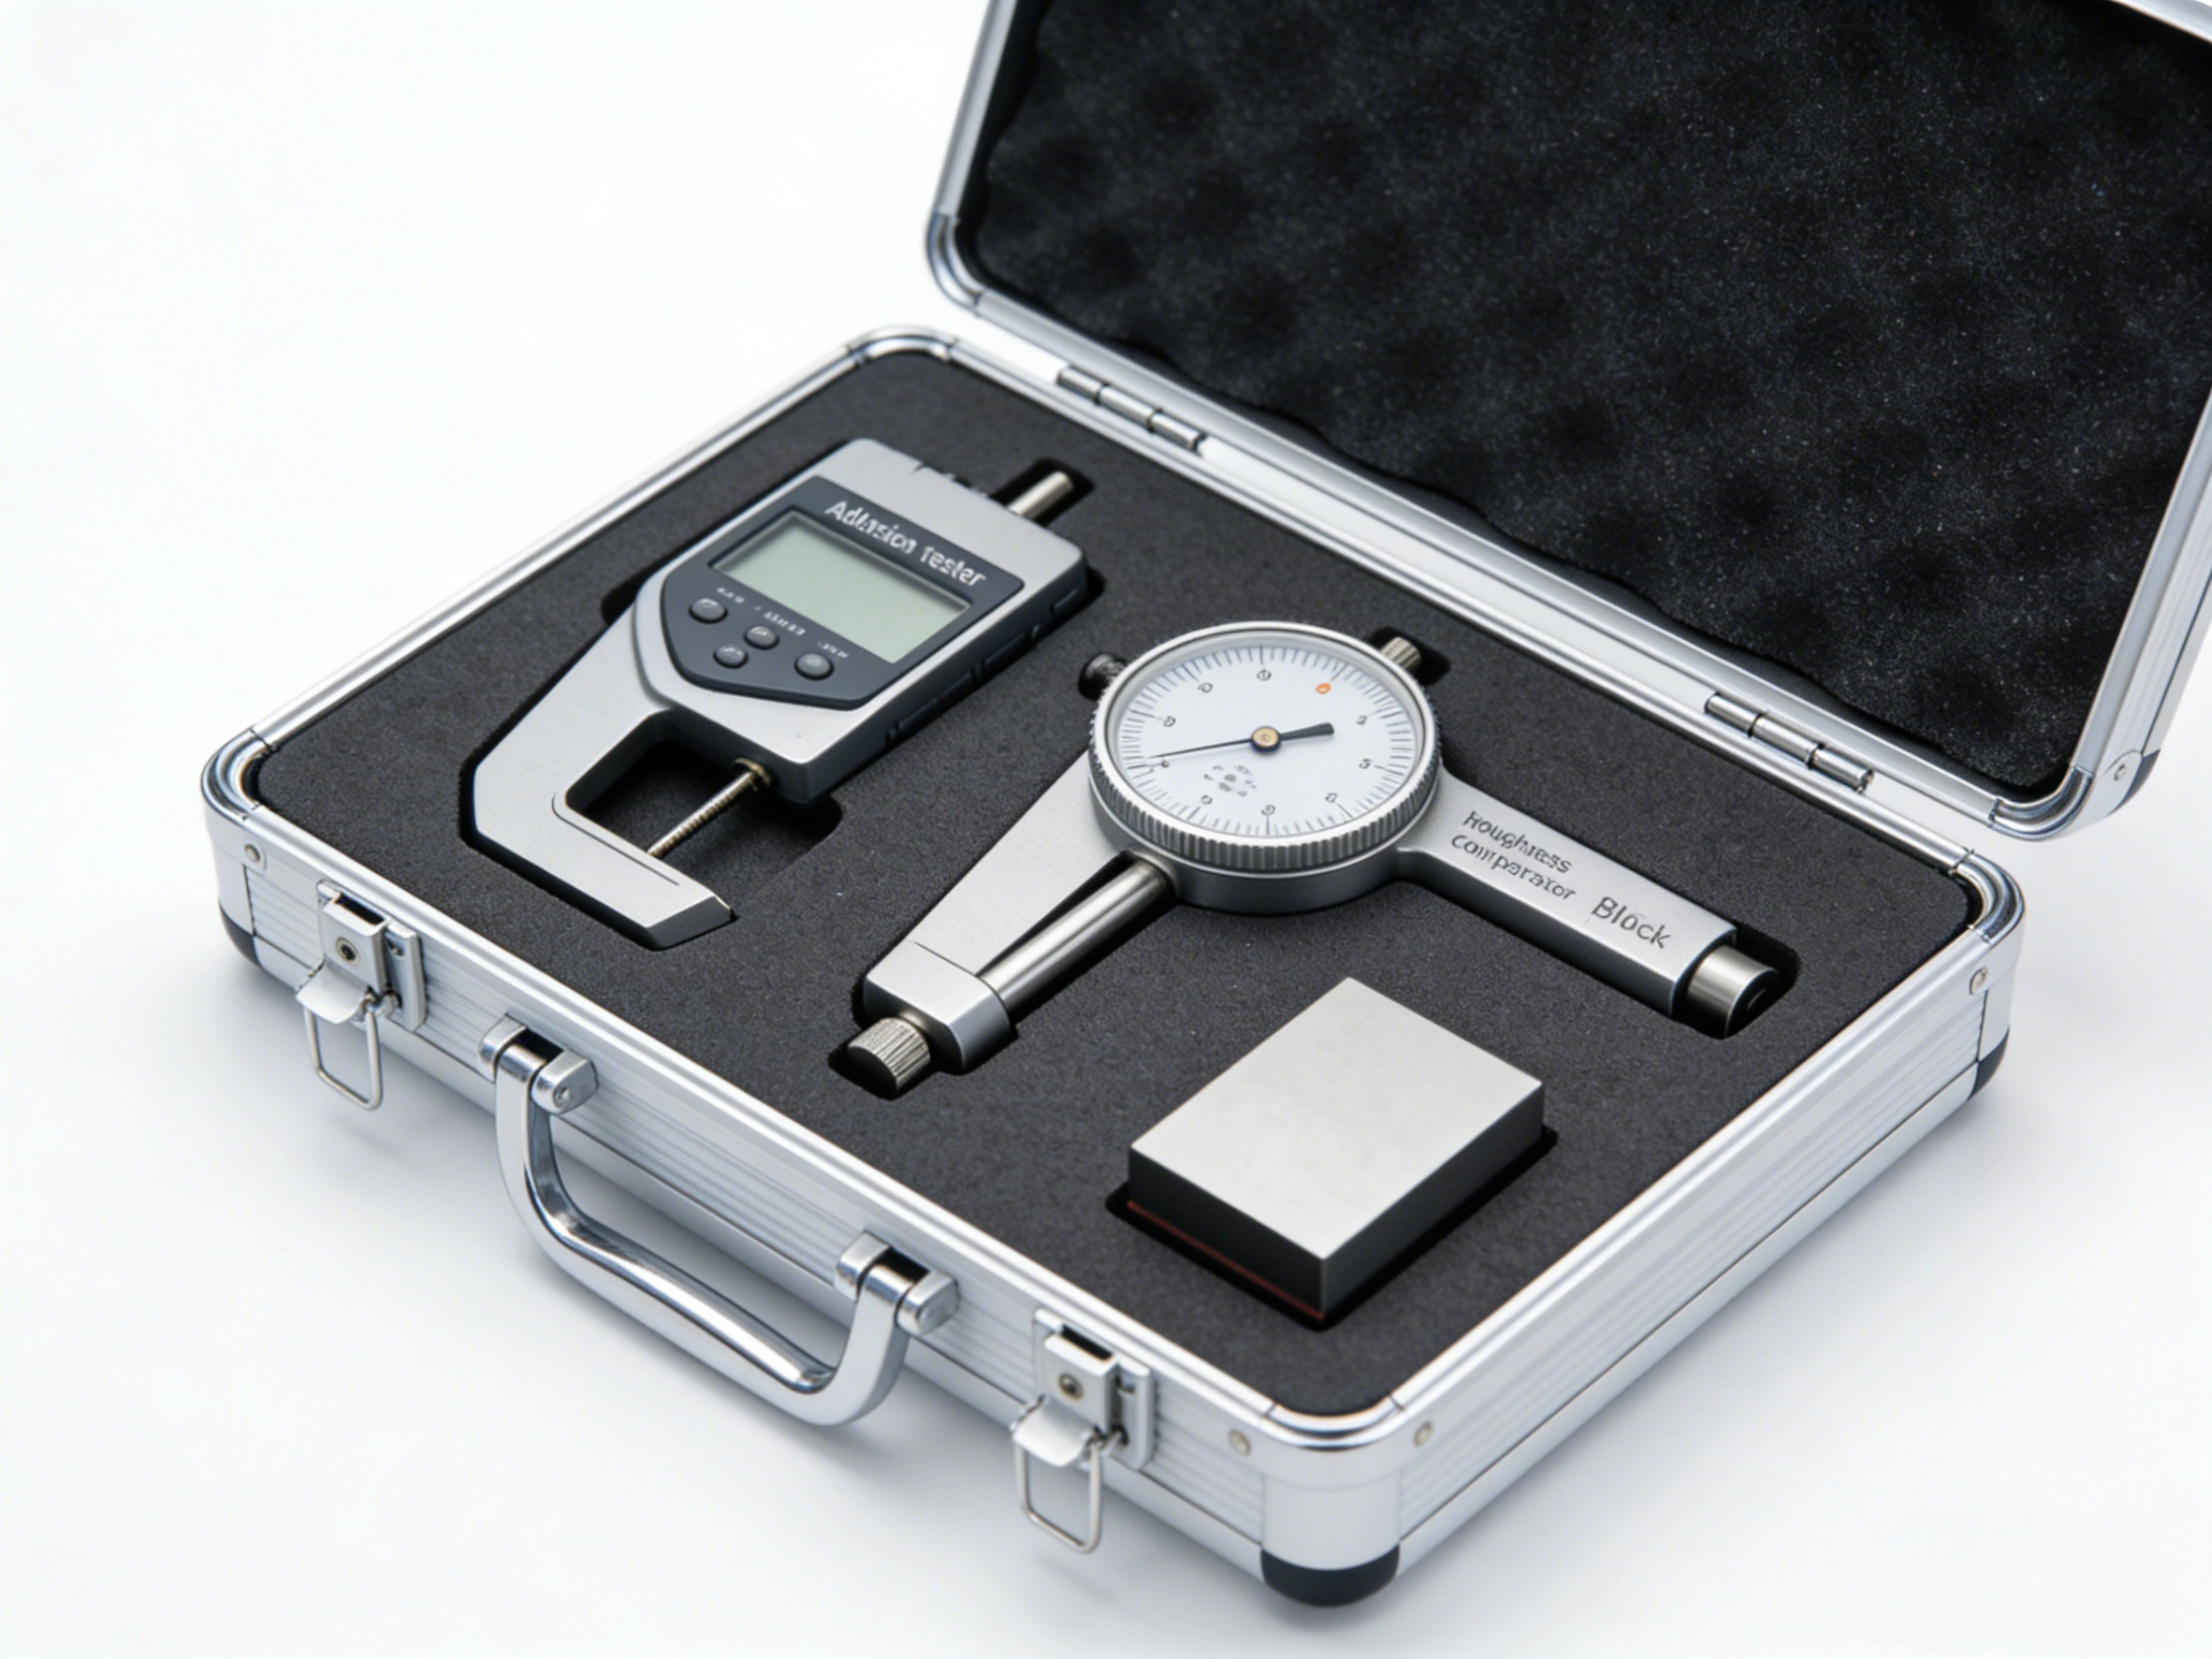
Thử nghiệm kéo tách (pull-off; tiêu chuẩn lõi: ISO 4624:2023 và GB/T 5210-2006) dán một đĩa kim loại (dolly) vuông góc lên lớp phủ đã lưu hóa bằng keo, sau đó đặt ứng suất kéo thẳng đứng với tốc độ khoảng 1 MPa/s để đo, theo đơn vị MPa, lực mà hệ lớp phủ tách khỏi vật nền; đây là thử nghiệm nghiệm thu mang tính phá hủy.
Một tình huống quen thuộc: ba tháng sau khi bàn giao công trình thép ven biển, lớp phủ mặt bong thành mảng hai bên mối hàn, và chủ đầu tư, nhà thi công, nhà sản xuất sơn kể ba câu chuyện khác nhau — nhà sản xuất nói hệ thống khỏe, nhà thi công viện dẫn chiều dày đã đạt. Người trọng tài không phải là ngoại quan mà là hai sự việc: giá trị kéo tách đo tại hiện trường và tỷ lệ từng dạng phá hủy trên mặt gãy. Con số trả lời "độ bám dính bao nhiêu"; dạng phá hủy trả lời "lớp nào là khâu yếu". Cả hai hợp lại mới thành tiêu chí nghiệm thu đầy đủ.
1. Thử nghiệm kéo tách: định nghĩa, phạm vi áp dụng và TL;DR
Phương pháp kéo tách kéo hệ lớp phủ ra như một khối: gãy xảy ra tại mặt yếu nhất trong chuỗi nối tiếp gồm đĩa kéo, lớp keo, từng lớp sơn và mặt tiếp giáp với vật nền. Vì vậy nó cho kết quả định lượng có đơn vị, đồng thời phơi bày lớp yếu nhất của hệ. Phương pháp phù hợp cho hệ chống ăn mặn nặng nhiều lớp thi công trong xưởng hoặc hiện trường — epoxy, polyurethane, fluorocarbon, polyaspartic (logic hệ thống xem bài sơn epoxy vảy kính dạng dày của chúng tôi) — và cả nền bê tông cùng lớp phủ kim loại phun nhiệt đã bịt lỗ (xem phun nhiệt kẽm/nhôm).
- Kết quả định lượng: lực kéo tách biểu thị theo MPa; đĩa tiêu chuẩn đường kính 20 mm có diện tích chịu lực khoảng 314 mm² và dải đo thông dụng 0–20 MPa.
- Gia đình tiêu chuẩn: ISO 4624:2023 quy định phương pháp A/B/C; tiêu chuẩn Trung Quốc hiện hành GB/T 5210-2006 tương đương hoàn toàn (IDT) với ISO 4624:2002; ASTM D4541 cho nền cứng như kim loại, ASTM D7234 cho bê tông.
- Thủ tục nghiệm thu hiện trường: kiểm tra và lấy mẫu độ bám dính/liên kết của hệ sơn bảo vệ kết cấu thép theo chuỗi ISO 16276 — 16276-1 cho kéo tách, 16276-2:2025 cho cắt ô vuông và cắt chữ X.
- Mốc giá trị thường gặp: lớp phủ két dằn 3,5 MPa sau thử phòng thí nghiệm (IMO PSPC), kéo tách hiện trường của hệ thép 5 MPa, nền bê tông 1,5 MPa — đặc thù dự án có quyền quyết.
- Tiêu chí hai chân: "giá trị trong ngưỡng + dạng phá hủy giải thích được" — cần cả hai; dạng A (phá hủy bám dính tại mặt tiếp giáp) không tự động đồng nghĩa với loại bỏ.
- Nhận diện thử nghiệm không hợp lệ: gãy tại keo, cắt không thông và kéo lệch tâm cho ra con số không được tính; xem mục 8.
2. Cơ sở tiêu chuẩn: ISO 4624, GB/T 5210 và họ tiêu chuẩn liên quan
Kéo tách không phải phương thức riêng của một nhà sản xuất mà là chuỗi tiêu chuẩn liền mạch từ quốc tế đến quốc gia, từ phương pháp thử đến nghiệm thu hiện trường. Tiêu chuẩn nào áp dụng tùy việc bạn thẩm định trong phòng thí nghiệm hay nghiệm thu tại công trường.
ISO 4624:2023 "Paints and varnishes — Pull-off test for adhesion" quy định ba phương pháp: phương pháp A kẹp mẫu giữa hai đĩa, thích hợp nền cứng và biến dạng (tấm mỏng, nhựa, gỗ); phương pháp B chỉ kéo từ mặt sơn bằng một đĩa, giới hạn ở nền cứng; phương pháp C dùng một đĩa kiêm luôn vật nền sơn. Để tránh nền biến dạng khi kéo, nền mỏng thường lắp kiểu "sandwich".
GB/T 5210-2006 (Pull-off test for adhesion) tương đương hoàn toàn (IDT) với ISO 4624:2002, áp dụng từ 2007-02-01, thay thế GB/T 5210-1985; tiêu chuẩn còn hiệu lực. Khi văn bản nghiệm thu Trung Quốc yêu cầu "thử theo GB/T 5210" thì chính là họ phương pháp này.
Bộ ASTM: ASTM D4541 điều chỉnh xác định lực kéo tách bằng thiết bị xách tay (kim loại và nền cứng khác); ASTM D7234 chuyên cho lớp phủ kéo trên bê tông. Tư duy thiết bị và keo gần với ISO, nhưng chi tiết mẫu và cách biểu đạt kết quả khác nhau — so giá trị xuyên tiêu chuẩn một cách thận trọng.
Chuỗi ISO 16276 đưa phương pháp ra hiện trường cho hệ bảo vệ kết cấu thép: vùng kiểm tra, kế hoạch lấy mẫu và tiêu chí chấp nhận/loại; 16276-1 ứng với kéo tách, 16276-2 (bản 2025) với cắt ô vuông và cắt chữ X. Nghị quyết IMO MSC.215(82) (PSPC) bắt buộc các yêu cầu cho lớp phủ két dằn; mức sàn phòng thí nghiệm được trích dẫn nhiều là 3,5 MPa.
3. Nguyên lý: ứng suất kéo thẳng đứng và quy đổi lực
Vật lý rất gọn: độ bám dính σ = F / A, trong đó F là lực tại khoảnh khắc tách và A là diện tích chịu lực của đĩa. Nhấn mạnh "thẳng đứng" có căn cứ: kéo lệch tâm dồn ứng suất về một bên đĩa và hạ thấp số đọc một cách hệ thống — nguồn gốc kinh điển của dữ liệu hiện trường bất thường.
3.1 Đường kính đĩa, diện tích chịu lực và chọn dải đo
Đường kính đĩa quyết định diện tích chịu lực và dải độ bền mà thiết bị bao phủ: đường kính nhỏ hơn sinh ứng suất lớn hơn ở cùng lực, hợp hệ độ bám cao; đường kính lớn hơn hợp nền độ bền thấp như bê tông.
| Đường kính đĩa (mm) | Diện tích chịu lực (mm²) | Dải thông dụng (MPa) | Ứng dụng điển hình |
|---|---|---|---|
| 10 | 78,5 | 0–80 | Hệ bám dính cao, độ dính kết của kim loại phun |
| 14 | 153,9 | 0–40 | Epoxy cường độ cao, hệ nhiều lớp dày |
| 20 | 314,2 | 0–20 | Hệ chống ăn mặn thông dụng (cấu hình tiêu chuẩn) |
| 50 | 1963,5 | 0–3,5 | Nền bê tông, lớp phủ độ bền thấp |
Ví dụ quy đổi: với đĩa 20 mm (A ≈ 314 mm²), 5 MPa ứng với lực kéo khoảng 314 mm² × 5 N/mm² ≈ 1571 N (khoảng 1,57 kN — tương đương khối lượng 160 kgf). Ngược lại: nếu sàn đặc thù là 5 MPa thì dải 0–20 MPa của đĩa 20 mm là quá đủ; với kẽm/nhôm phun có độ dính kết cao, chuyển sang đĩa 10 mm để dải đo không bị chạm đỉnh.
3.2 Tốc độ tải và độ chính xác thiết bị
Triết lý tải là "liên tục, chậm, lặp lại được": điển hình khoảng 1 MPa/s, thiết bị xách tay thường chỉnh được trong 0,1–1,5 MPa/s. Quá nhanh, lớp dính trễ gãy trước khi biến dạng, số đọc giòn; quá chậm, chảy lờn trỗi dậy và số đọc trôi. Thông thường độ phân giải 0,01 MPa và độ chính xác ±1 % vạch đầy, kèm hiệu chuẩn định kỳ với chuẩn có thể truy nguồn. Các mục tiên quyết — chiều dày, muối hòa tan — cũng phải đạt, vì thử độ bám dính trên nền không đạt thì vô nghĩa; xem bài của chúng tôi về lấy mẫu muối hòa tan theo Bresle và phun cát tới Sa2.5 với kiểm soát độ nhám.
4. Quy trình hiện trường: bảy bước then chốt
- Chọn điểm: vùng phẳng, tránh mối hàn, cạnh tự do, chảy và chỗ vá (thực hành tốt); một điểm đơn lẻ không bao giờ quyết — một nhóm thường không dưới 3 đĩa, tăng lên 5 khi tranh chấp.
- Môi trường: mặt sạch và khô, nhiệt độ nền cao hơn điểm sương ít nhất 3 °C, không mưa tuyết hay ngưng tụ (tiêu chí thông dụng); ghi nhiệt độ và độ ẩm.
- Chuẩn bị đĩa: mài và khử dầu mặt dán; Ra 30–50 μm là thực hành phổ biến để nới diện tích dán.
- Dán: chọn keo theo lớp phủ (xem 4.1), giữ lớp keo trong khoảng 0,2 mm, căn vuông góc, đuổi khí, và lưu hóa đủ theo catalog.
- Cắt: cắt lớp phủ xuyên tới nền xung quanh vành đĩa để tách vùng thử — cắt không thông làm phình diện tích chịu lực thực.
- Kéo: lắp và căn thiết bị, tải liên tục khoảng 1 MPa/s cho tới khi tách hoặc tới trần do đặc thù đặt ra.
- Đọc và ghi: ghi giá trị (MPa), dạng phá hủy với tỷ lệ diện tích, vị trí, ngày, số máy và loại keo; sau đó vá điểm theo mục 9.

4.1 Chọn keo và độ dày lớp keo
Keo là biến số vô hình của kéo tách, chi phối bởi hai nguyên tắc: độ bền keo đã lưu hóa phải vượt độ bám dính kỳ vọng của lớp phủ (nếu không keo gãy trước và thử nghiệm không hợp lệ), và lưu hóa không được làm trương hay tấn công lớp phủ. Ba họ thông dụng: cyanoacrylate đóng nhanh cho lớp mỏng, mặt nhẵn và kết quả trong ngày; epoxy hai cấu tử cho hệ dày, nhám, độ bền cao; keo nhiệt cho lớp phủ mềm đàn hồi nhằm giảm ứng suất lớp keo. Lớp keo quá dày lưu hóa chậm, co nhiều hơn và có thể thấm vào đường cắt "làm cầu" với lớp phủ quanh — số đọc phình lên. Vì vậy thực hành giữ lớp keo khoảng 0,2 mm và cắt ngay trước khi dán.
4.2 Cắt, kéo và đọc các mặt gãy
Cắt sau khi keo lưu hóa, lưỡi vuông góc mặt phẳng, một đường dứt; hệ dày thì tăng sâu theo từng mức. Chụp ngay cả hai mặt gãy sau kéo: chúng là chứng cứ sơ cấp để đọc dạng phá hủy, mà đụng vào, lau hay tái nhiễm bẩn sẽ làm méo tỷ lệ. Ước tỷ lệ từng dạng bằng lưới đơn giản và ghi "giá trị + tỷ lệ", ví dụ "5,2 MPa (B khoảng 80 %, A khoảng 20 %)".
5. Đọc dạng phá hủy và diễn đạt kết quả
Cùng một giá trị kéo tách mang nghĩa kỹ thuật hoàn toàn khác nhau tùy nơi gãy. Quy ước chữ cái hơi khác nhau giữa các bản tiêu chuẩn; bảng dưới theo lối dùng A/B/C/D phổ biến trong văn bản nghiệm thu Trung Quốc, và văn bản bản tiêu chuẩn áp dụng là tối thượng.
| Mã | Chỗ gãy | Nghĩa kỹ thuật | Xử lý |
|---|---|---|---|
| A | Mặt tiếp giáp lớp phủ/nền | Phá hủy bám dính; giá trị là độ bám dính mặt tiếp giáp | Chấp nhận nếu giá trị đạt ngưỡng |
| B | Trong lớp phủ | Phá hủy nội tại của lớp; mặt tiếp giáp bền hơn thân lớp | Chấp nhận nếu giá trị đạt ngưỡng |
| C | Trong keo | Phá hủy nội tại của keo; hợp lệ theo phần lớn quy ước | Keo gần trần độ bền — kiểm lại bằng keo mạnh hơn |
| D | Mặt tiếp giáp đĩa/keo hoặc keo/lớp phủ | Hỏng mối dán; thử nghiệm không hợp lệ | Dán lại bằng keo khác và làm lại |
| Phá hủy giữa các lớp | Giữa hai lớp của hệ | Bám dính giữa các lớp yếu | Phân tích cùng khe hời sơn lại và hồ sơ nhiễm bẩn giữa các lớp |
Ghi giá trị và tỷ lệ cùng lúc, ví dụ "5,2 MPa (B 80 % / A 20 %)". Kết quả toàn A với giá trị đạt nghĩa là độ bám dính mặt tiếp giáp đã đáp ứng ngưỡng đặc thù; tỷ lệ B cao (thân lớp gãy trước) thường báo hiệu dự trữ tại mặt tiếp giáp; phá hủy giữa các lớp trỏ về khe hời sơn lại hay nhiễm bẩn giữa các lớp trước khi quyết sửa — vấn đề giữa các lớp thường nằm ở cửa sổ công nghệ chứ không ở sơn.
6. Mức sàn nghiệm thu thường gặp và nguồn gốc
Không có con số bắt buộc duy nhất xuyên ngành; đặc thù và hồ sơ chủ đầu tư đặt sàn theo hệ và môi trường. Bảng gom các mốc hay được trích — khi ký, đặc thù dự án quyết.
| Kịch bản | Sàn thông dụng | Căn cứ / ghi chú nguồn |
|---|---|---|
| Lớp phủ két dằn (thử phòng thí nghiệm) | 3,5 MPa | Mốc IMO PSPC (MSC.215(82)) được trích dẫn rộng rãi |
| Hệ nặng trên thép (kéo tách hiện trường) | 5 MPa | Giá trị thông dụng của đặc thù ngoài khơi kiểu NORSOK M-501 |
| Lớp phủ trên bê tông | 1,5 MPa | Mốc ngành thông dụng trong khung ASTM D7234 |
| Tự kiểm quá trình (cắt ô vuông) | ISO 2409 cấp 1 hoặc tốt hơn | Hệ dày chuyển sang kéo tách để định lượng |

6.1 PSPC két dằn và đặc thù ngoài khơi
IMO PSPC yêu cầu lớp phủ két dằn tuổi thọ mục tiêu 15 năm, màng khô danh định 320 μm (hai lớp mỗi lớp 160 μm), quy tắc 90/10 về chiều dày (90 % số đọc đạt 320 μm trở lên, phần còn lại đạt 256 μm — 80 % danh định), xử lý bề mặt Sa2.5, bán kính cạnh từ 2 mm trở lên và sàn phòng thí nghiệm 3,5 MPa. Các đặc thù ngoài khơi và cầu kiểu NORSOK M-501 thường đặt sàn hiện trường của hệ thép ở 5 MPa — còn mặt tiếp xúc bu-lông cường độ cao có ràng buộc riêng về chọn sơn và nghiệm thu; xem bài của chúng tôi về sơn mặt tiếp xúc và hệ số trượt.
6.2 Nền bê tông và tự kiểm quá trình
Bê tông là nền độ bền thấp và rỗng; gãy của kéo tách thường xảy ra trong vữa lớp bề mặt chứ không tại mặt tiếp giáp, và báo cáo phải ghi "phá hủy nội tại trong nền" — khi đó giá trị phản ánh độ bền lớp bề mặt bê tông chứ không thuần độ bám dính của lớp phủ. Thiết kế hệ trên bê tông (tính kiềm, lót bịt) nằm trong bài của chúng tôi về sơn lót bịt và lớp phủ chống kiềm cho bê tông. Để tự kiểm nhanh trong quá trình, cắt ô vuông là thông dụng; xem bảng so sánh ở mục 7.
7. Kéo tách, cắt ô vuông và cắt chữ X: chọn thế nào
Mỗi phương pháp gánh một dải: cắt ô vuông nhanh và chấm cấp không đo, hợp tự kiểm lớp mỏng; cắt chữ X (ASTM D3359, phương pháp A) cần ít đường cắt và dùng đánh giá nhanh lớp dày hơn; kéo tách định lượng và trọng tài — thước của nghiệm thu và phân tích sự cố.
| Mục | Kéo tách | Cắt ô vuông | Cắt chữ X |
|---|---|---|---|
| Hình thức kết quả | định lượng, MPa | cấp định tính 0–5 (ISO 2409) | định tính |
| Dải chiều dày điển hình | mọi hệ, gồm nhiều lớp trên 250 μm | lớp đơn tới khoảng 250 μm (bước 1 mm) | kiểm nhanh lớp dày |
| Tiêu chuẩn chính | ISO 4624:2023 / GB/T 5210-2006 / ASTM D4541 | ISO 2409 / GB/T 9286 | ASTM D3359, phương pháp A |
| Tính phá hủy | lỗ cục bộ, cần sửa | lưới cắt nhỏ | khía nhỏ |
| Ứng dụng điển hình | nghiệm thu, phân xử, phân tích sự cố | tự kiểm, sơ tuyển | đánh giá nhanh tại hiện trường |
Lưu ý: kết quả kéo tách và cắt ô vuông không quy đổi cho nhau — một bên là độ bền dưới kéo thẳng đứng, một bên là phần trăm diện tích bóc sau cắt; trạng thái ứng suất khác nhau. Khi đặc thù đòi nghiệm thu bằng kéo tách, cắt ô vuông chỉ là tham chiếu quá trình; bài riêng của chúng tôi trình bày thử ISO 2409 và chấm độ nhám.
8. Năm trường hợp thử nghiệm không hợp lệ và quy tắc làm lại
- Gãy trong keo hoặc tại mặt đĩa (D): gãy chạy qua keo hoặc tại mặt đĩa/keo hay keo/lớp phủ — keo yếu quá hay dán kém; số không nói gì về hệ lớp phủ.
- Cắt không thông: lớp phủ ngoài vùng thử còn dính với vùng kéo, diện tích chịu lực thực vượt danh định và số đọc tăng đều.
- Kéo lệch tâm: trục kéo lệch khỏi pháp tuyến bề mặt, ứng suất dồn một bên, số đọc tụt và mặt gãy mang hình lưỡi liềm.
- Keo chưa lưu hóa đủ: trời lạnh, thời gian chờ thông thường không đủ, độ bền keo thiếu và số theo sàn của keo chứ không theo lớp phủ.
- Diện tích và cài đặt máy lệch nhau: đĩa ngoài tiêu chuẩn mà không chuyển tham số diện tích — số lệch đúng bằng một hệ số diện tích.
Quy tắc làm lại: nhận diện xong trường hợp không hợp lệ, đổi keo hoặc sửa thao tác và dán lại tại vị trí lân cận trên cùng chi tiết; nguyên nhân, số lượng và cách xử lý các lần không hợp lệ vào báo cáo. Khi dữ liệu lạ, soát căn chỉnh và chất lượng cắt trước khi nghi lớp phủ — nhiều tranh chấp công trường cuối cùng là chuyện tay nghề.
9. Sửa điểm thử sau khi kéo
Kéo tách mang tính phá hủy và điểm thử phải phục hồi theo hệ: mài lỗ thử và viền thành mỏng vát nhẹ và làm sạch, rồi dựng lại lót, giữa, phủ theo sơ đồ gốc với các khe hời sơn lại được giữ, đo lại chiều dày và ghi hồ sơ. Chỉ điểm lại lớp phủ là lỗi thường gặp — lót và giữa vắng mặt ở lỗ sẽ thành cửa ngõ sau này cho ẩm và muối, tại một điểm vốn đã nằm trên đường nước.

10. Dữ liệu then chốt trong một cái nhìn
- Đĩa tiêu chuẩn đường kính 20 mm, diện tích chịu lực khoảng 314 mm², dải thông dụng 0–20 MPa, độ phân giải máy 0,01 MPa.
- Tốc độ tải khoảng 1 MPa/s; thiết bị xách tay thường chỉnh 0,1–1,5 MPa/s.
- Đĩa 20 mm tại 5 MPa cần lực kéo thẳng đứng khoảng 1571 N (khoảng 1,57 kN) — tương đương 160 kgf.
- Sàn phòng thí nghiệm của két dằn 3,5 MPa (IMO PSPC), màng danh định 320 μm, quy tắc 90/10, bán kính cạnh từ 2 mm trở lên.
- Sàn hiện trường của hệ nặng trên thép thường 5 MPa; nền bê tông thường 1,5 MPa (thực hành ASTM D7234); đặc thù quyết.
- Cắt ô vuông cho lớp đơn tới khoảng 250 μm (bước 1 mm); dày hơn thì chuyển sang kéo tách.
- Lớp keo giữ trong khoảng 0,2 mm; mặt đĩa mài tới Ra 30–50 μm.
- GB/T 5210-2006 áp dụng từ 2007-02-01, thay GB/T 5210-1985, tương đương hoàn toàn ISO 4624:2002 và còn hiệu lực.
11. Câu hỏi thường gặp (FAQ)
Q1: Giá trị kéo tách bao nhiêu thì đạt nghiệm thu?
Hai chân: giá trị không tụt dưới sàn đặc thù và dạng phá hủy giải thích được. Các tham chiếu hay trích: 5 MPa cho kéo tách hiện trường hệ thép nặng, 3,5 MPa sau thử phòng thí nghiệm cho lớp phủ két dằn (IMO PSPC), 1,5 MPa cho lớp phủ trên bê tông (thực hành ASTM D7234). Tiêu chí luôn đáp xuống đặc thù dự án: hợp đồng nói 4 MPa thì nghiệm thu ở 4 MPa; hợp đồng đặt lấy mẫu theo ISO 16276-1 thì theo bảng của nó — "thực hành ngành" không thay thế văn bản hợp đồng.
Q2: Dạng phá hủy A (phá hủy bám dính) có tự động bị loại?
Không. A chỉ nói gãy chạy tại mặt tiếp giáp lớp phủ/nền, và giá trị tự nó là độ bám dính mặt tiếp giáp; miễn đạt ngưỡng thì dữ liệu hợp lệ và đạt. Cẩn thận với thái cực ngược lại: tỷ lệ B cao (thân lớp gãy trước) trông "khỏe hơn", nhưng nếu độ bền thân lớp dưới đặc thù thì đó cũng là lý do loại. Tiêu chí là "giá trị + dạng" cùng lúc, không phải săn một mặt gãy đẹp mắt.
Q3: Chọn keo thế nào và lớp keo dày bao nhiêu là hợp lý?
Hai nguyên tắc: độ bền keo đã lưu hóa trên độ bám dính kỳ vọng, và không trương hay tấn công lớp phủ. Cyanoacrylate đóng nhanh cho lớp mỏng, nhẵn và kết quả trong ngày; epoxy hai cấu tử cho hệ dày, nhám, độ bền cao; keo nhiệt cho lớp mềm để giảm ứng suất lớp keo. Giữ lớp keo khoảng 0,2 mm trở xuống: dày hơn lưu hóa chậm, co nhiều hơn và có thể thấm vào đường cắt, làm cầu với lớp phủ quanh, phình số đọc. Lưu hóa đủ theo catalog, kéo dài thời gian chờ khi lạnh và ghi nhiệt độ.
Q4: Những trường hợp nào làm thử nghiệm không hợp lệ và làm lại thế nào?
Năm trường hợp: gãy trong keo hay tại mặt đĩa (D), cắt không thông, kéo lệch tâm, keo chưa lưu hóa đủ, và đĩa có diện tích lệch với cài đặt máy. Dấu nhận biết lần lượt: mặt gãy toàn keo, lớp phủ bị tuột cả ngoài đường cắt, mặt hình lưỡi liềm, số dính sát sàn keo, số lệch đúng một hệ số diện tích. Làm lại: đổi keo hoặc sửa thao tác và dán lân cận; nguyên nhân, số lượng và cách xử lý các lần không hợp lệ vào báo cáo. Hai lần không hợp lệ liên tiếp tại một điểm buộc dừng lại soát máy và quy trình.
Q5: Sửa lỗ sau thử thế nào?
Phục hồi theo hệ gốc: mài mỏng vát nhẹ và làm sạch, rồi lót, giữa, phủ lần lượt với khe hời sơn lại được giữ, đo lại chiều dày và ghi vị trí. Cấm chỉ điểm lớp phủ — lót và giữa vắng mặt tại lỗ để ẩm và muối đi thẳng vào. Hồ sơ sửa gắn với số báo cáo thử để các vòng bảo trì lần ra chỗ; tránh cạnh và mối hàn ngay từ khâu chọn điểm cũng một phần vì khả năng sửa chữa này.
Q6: Cắt ô vuông có thay được kéo tách khi nghiệm thu?
Chung quy, không. Cắt ô vuông (ISO 2409 / GB/T 9286) cho cấp định tính 0–5, áp dụng lớp đơn tới khoảng 250 μm và hợp tự kiểm cùng sơ tuyển; ở hệ nhiều lớp dày lưỡi không xuyên trong một đường, chấm cấp méo. Khi đặc thù đòi kéo tách, cắt ô vuông chỉ là tham chiếu quá trình; trạng thái ứng suất khác nhau và không có quy đổi giữa số và cấp. Tiêu chí: phương pháp nghiệm thu theo hợp đồng và đặc thù — "đánh giá tương đương" bằng phương pháp khác không được công nhận khi phân xử.
Q7: Trời lạnh hay ẩm cao có thử được không?
Môi trường đập vào hai chỗ: lưu hóa keo và mặt tiếp giáp lớp phủ–nền. Lạnh, keo lưu hóa chậm hoặc chưa trọn và số theo sàn keo thay vì độ bám thật; ẩm cao và ngưng tụ đặt một lớp nước tại mặt tiếp giáp, hạ và rải số đọc. Tiêu chí thông dụng: nền cao hơn điểm sương ít nhất 3 °C, không mưa tuyết ngưng tụ, ghi điều kiện môi trường và thời gian lưu hóa keo. Khi bắt buộc làm trong lạnh: dùng keo lưu hóa lạnh, kéo dài thời gian chờ và ghi chú lệch trong báo cáo cho người soát.
Q8: Còn trên bê tông, mặt cong và kim loại phun thì sao?
Trên bê tông: đĩa 50 mm với dải thấp và epoxy hai cấu tử; nếu vữa gãy thì ghi "phá hủy nội tại trong nền". Trên chi tiết cong: đĩa có khớp các-đan để giữ kéo vuông góc, hoặc dời điểm sang đoạn phẳng. Với kẽm/nhôm phun độ dính cao, chuyển sang đĩa 10 mm để dải không chạm đỉnh và mài nhám mặt đĩa. Ba kịch bản chung một tiêu chí: kéo vuông góc, cắt xuyên tới nền, keo trên giá trị kỳ vọng — thiếu một, dữ liệu không được tính.
12. Tài liệu tham khảo và ghi chú nguồn
- ISO 4624:2023 "Paints and varnishes — Pull-off test for adhesion", tóm tắt trên trang ISO (phương pháp A/B/C).
- GB/T 5210-2006 (Pull-off test for adhesion), hồ sơ trên cổng toàn văn tiêu chuẩn Trung Quốc: tương đương hoàn toàn ISO 4624:2002, áp dụng 2007-02-01, thay GB/T 5210-1985.
- ASTM D4541 "Standard Test Method for Pull-Off Strength of Coatings Using Portable Adhesion Testers"; ASTM D7234 "…Pull-Off Adhesion Strength of Coatings on Concrete…".
- ISO 16276-1 (nghiệm thu kéo tách) và ISO 16276-2:2025 (nghiệm thu cắt ô vuông và chữ X): vùng kiểm tra, lấy mẫu và tiêu chí chấp nhận/loại cho hệ bảo vệ kết cấu thép.
- Nghị quyết IMO MSC.215(82), Performance Standard for Protective Coatings (PSPC): màng danh định 320 μm, quy tắc 90/10, Sa2.5, bán kính cạnh từ 2 mm trở lên, độ bám dính phòng thí nghiệm 3,5 MPa.
- Ghi chú nguồn: đường kính đĩa, dải và độ phân giải lấy từ số liệu công bố của thiết bị xách tay thông dụng — thông số thiết bị chứ không phải quy định bắt buộc của tiêu chuẩn; mức sàn 5 MPa và 1,5 MPa là thông lệ đặc thù chứ không phải nghĩa vụ xuyên ngành; chữ cái dạng phá hủy khác nhau giữa các bản ISO và ASTM — bản được hợp đồng chỉ định là tối thượng.
Last updated: 2026-11-04
Biên soạn bởi đội ngũ kỹ thuật Kexin New Materials (Guangdong) Co., Ltd. cho bối cảnh B2B kỹ thuật và mua hàng; điều kiện thương mại trên cơ sở EXW / FOB. Khi trích dẫn, ghi rõ nguồn.