Lời mở đầu: Tháp tuabin gió – một mặt hướng ra biển, một mặt kín và ẩm ướt
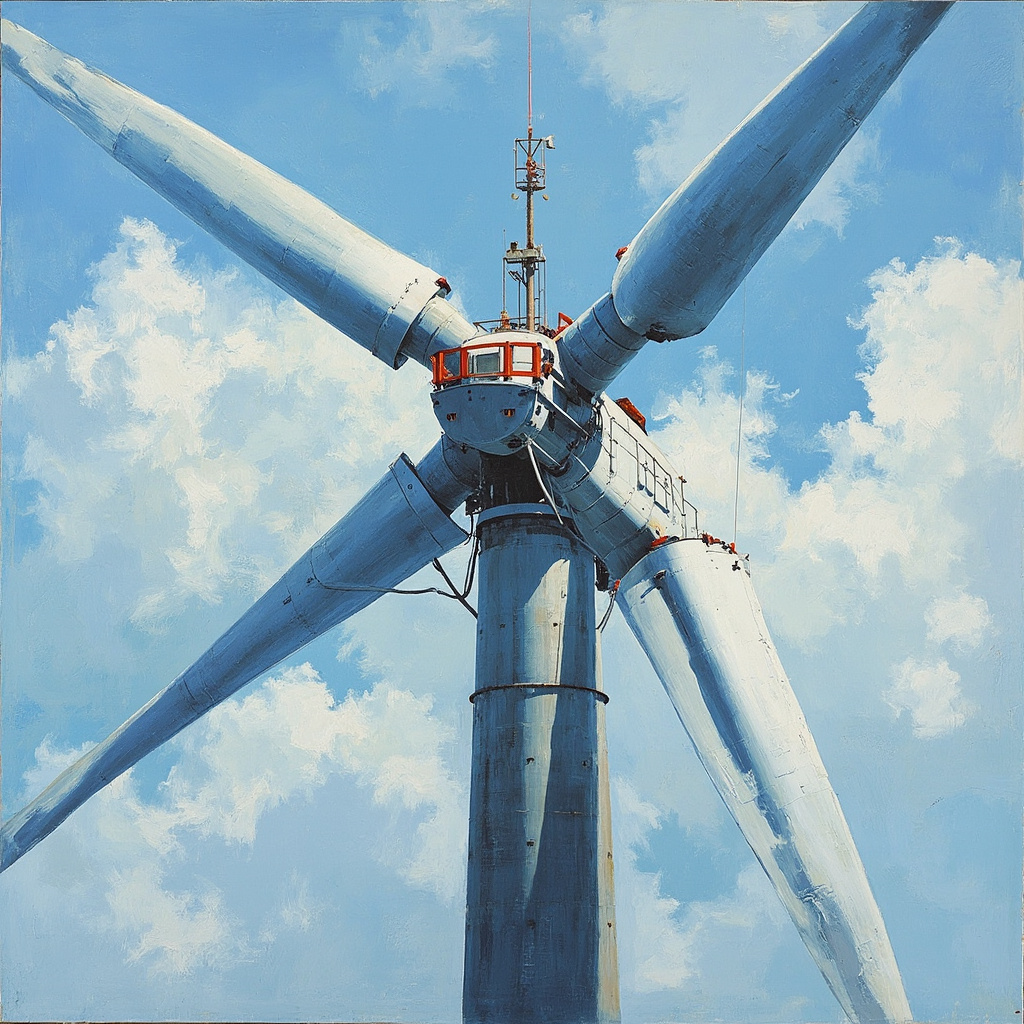
Tháp gió ngoài khơi chịu đựng sự ăn mòn kép không đối xứng: bề mặt ngoài đối mặt trực tiếp với sương muối cao (cấp CX) + tia cực tím mạnh + xói mòn bởi mưa, bề mặt trong nằm trong không gian kín môi trường ngưng tụ ẩm liên tục (RH>90%/không thể thông gió). Cơ chế ăn mòn của bề mặt ngoài và bề mặt trong hoàn toàn khác nhau, cần thiết kế hệ sơn khác biệt. Mục tiêu thiết kế cốt lõi của sơn phủ tháp là 25 năm không bảo trì vì chi phí bảo trì một lần của trang trại gió ngoài khơi (tàu + nhân sự + chờ đợi thời tiết) thường vượt quá tổng chi phí sơn phủ ban đầu.

I. Phương án sơn phủ phân hóa giữa bề mặt trong và ngoài
| Bộ phận | Môi trường ăn mòn | Hệ sơn khuyến nghị | Tổng DFT (μm) | Tuổi thọ mục tiêu |
|---|---|---|---|---|
| Mặt ngoài tháp (vùng khí quyển) | C5-M/CX+UV | Sơn lót epoxy kẽm giàu + epoxy mica sắt + sơn phủ polysiloxane | 320-400 | 25 năm |
| Mặt ngoài tháp (vùng bắn nước) | CX (nghiêm ngặt nhất) | Sơn lót epoxy kẽm giàu + epoxy mica sắt + epoxy vảy thủy tinh + polysiloxane | 500-600 | 25 năm |
| Mặt trong tháp | C3-C4 (kín, độ ẩm cao) | Sơn lót epoxy (không chứa kẽm) + sơn trung gian epoxy dày | 200-300 | 25 năm |
| Mặt bích/ bulong | C5-M (ăn mòn khe hở) | Sơn lót kẽm vô cơ + sơn phủ bổ sung sau khi siết bulong | 100-150 | 25 năm |
II. So sánh thử nghiệm phun sương muối của các hệ sơn khác nhau
| Hệ sơn phủ | Kháng phun muối (h/ASTM B117) | Sự ăn mòn lan rộng tại vết cắt chéo (mm) | Cấp độ nổi bọt (ISO 4628) | Môi trường áp dụng |
|---|---|---|---|---|
| Sơn lót epoxy (đơn lớp) | 400-600 | >3.0 | Cấp 3 | C1-C2 |
| Epoxy kẽm giàu + epoxy mica sắt | 1000-1500 | 1.0-2.0 | Cấp 1-2 | C3-C4 |
| Epoxy kẽm giàu + epoxy mica sắt + polyurethane | 1500-2000 | 0.5-1.0 | Cấp 0-1 | C5-M |
| Epoxy kẽm giàu + epoxy mica sắt + vảy thủy tinh + polysiloxan | >2500 | <0.5 | Cấp 0 | CX |

Kỹ thuật chuyên sâu: Phương pháp tối ưu hóa hệ thống các thông số quy trình (Thiết kế thí nghiệm DOE)
Quy trình tối ưu sản xuất sơn không nên dựa vào "phương pháp thử sai" mà nên áp dụng thiết kế thí nghiệm DOE – phương pháp khoa học. Lấy quy trình phân tán làm ví dụ — các yếu tố ảnh hưởng đến chất lượng (tốc độ tuyến tính/thời gian/tỷ lệ nạp/nhiệt độ) 4 yếu tố mỗi yếu tố 3 mức — thí nghiệm toàn nhân tử cần 81 lần — DOE dùng thí nghiệm trực giao L9 (9 lần) hoặc phương pháp bề mặt đáp ứng (27 lần) giảm mạnh số lần thí nghiệm — đồng thời thu được hiệu ứng chính và tương tác của các yếu tố. Ví dụ phát hiện "tương tác tốc độ tuyến tính × thời gian có ý nghĩa rõ rệt" — tốc độ tuyến tính cao + thời gian ngắn và tốc độ tuyến tính thấp + thời gian dài có thể đạt hiệu quả phân tán tương đương — nhưng phương án trước tiết kiệm năng lượng >20%.
Trong phân tích DOE, cách đọc giá trị P——P95% độ tin cậy). Kết quả cuối của DOE xuất ra một tập mô hình dự đoán (phương trình hồi quy đa thức)——nhập tốc độ dây/thời gian/nhiệt độ → dự đoán độ mịn/độ nhớt/độ bóng——cung cấp cho kỹ sư công thức công cụ "tối ưu hóa công thức số hóa".
Thực tiễn ngành: Từ "cảm giác của thợ lão làng" đến "tiêu chuẩn hóa thông số"
Thách thức phổ biến của ngành sơn – khi các thợ lão lành nghề nghỉ hưu, "cảm giác tay" (trở lực khuấy/quét bảng độ mịn/nhìn độ bóng màng ướt bằng mắt) cũng bị mang đi – nhân viên mới không thể sao chép. Chuyển "cảm giác tay" thành thông số tiêu chuẩn có thể định lượng (1) Trở lực khuấy → số đọc trên máy đo độ nhớt; (2) Quét bảng độ mịn → số đọc bảng độ mịn (μm); (3) Độ bóng màng ướt → máy đo độ bóng (giá trị GU). "Thẻ thông số tiêu chuẩn" của mỗi công đoạn được dán cạnh thiết bị – nhân viên mới vận hành theo "thẻ" thay vì "dựa vào cảm giác". "Tiêu chuẩn hóa thông số" là bước then chốt để nhà máy sơn chuyển từ "xưởng thủ công" sang "nhà máy".
Câu hỏi thường gặp
Q1: Tại sao không dùng sơn lót giàu kẽm cho bề mặt trong của tháp? Bề mặt trong là không gian kín (không tia UV, không bị nước mưa rửa trôi), nhưng độ ẩm liên tục cao (>90%RH) dẫn đến nước ngưng tụ bám lâu ngày. Sản phẩm ăn mòn của sơn lót giàu kẽm (ZnO/Zn(OH)₂) trong môi trường kín ẩm tích tụ quá nhanh → gỉ trắng trương nở → ảnh hưởng đến độ bám của lớp sơn tiếp theo. Bề mặt trong khuyến nghị dùng sơn lót epoxy không chứa bột kẽm + sơn trung gian epoxy dạng paste đặc — cung cấp bảo vệ chắn ngăn hoàn toàn thay vì anode hy sinh.
Q2: Sơn tháp thường được thực hiện tại nhà máy hay tại hiện trường?Sơn tại nhà máy (dây chuyền sơn của nhà máy sản xuất tháp) — môi trường được kiểm soát (nhiệt độ/độ ẩm/độ sạch) → chất lượng lớp phủ tối ưu. Tại hiện trường chỉ thực hiện: (1) sơn sửa chữa mối hàn tại chỗ nối mặt bích; (2) sửa chữa hư hỏng cơ học trong quá trình vận chuyển và lắp dựng. Mức độ kiểm soát chất lượng sơn tại nhà máy là điều mà sơn tại hiện trường không thể so sánh được.
Q3: Những cân nhắc đặc biệt trong thiết kế lớp phủ bề mặt mặt bích?Bề mặt mặt bích chịu áp lực tiếp xúc cực cao (>200MPa) sau khi siết chặt bu lông — lớp phủ có thể bị ép vỡ. Phương án: (1) Bề mặt kín mặt bích không sơn (dựa vào tiếp xúc kim loại-kim loại để kín); (2) Phần vành ngoài mặt bích được sơn và kéo dài vào trong bề mặt mặt bích 5-10mm; (3) Sau khi siết chặt bu lông, phun "lớp phủ vá" lên đầu bu lông lộ ra và khe hở mặt bích.
Q4: Tính yếu điểm của lớp phủ tại vùng mối hàn tháp?Độ nhám của mối hàn (Rz 50-100μm) cao hơn nhiều so với thép tấm nền (Rz 30-50μm) → Độ dày màng lớp phủ tại mối hàn không đều (đỉnh sóng quá mỏng/đáy sóng quá dày) → Tại đỉnh sóng bị gỉ ưu tiên. Giải pháp: (1) Tại mối hàn thực hiện Stripe Coat (sơn lót trước) — trước khi phun toàn bộ dùng chổi sơn lót 1 lớp riêng cho mối hàn; (2) Khi phun cát xử lý trọng điểm vùng mối hàn đảm bảo độ nhám đồng đều.
Q5: 25 năm không cần bảo trì có thực sự khả thi không? Ngành điện gió ngoài khơi hiện có hồ sơ vận hành dài nhất khoảng 20 năm (trang trại điện gió ngoài khơi đầu tiên Vindeby/Đan Mạch năm 1991) — lớp phủ sau 20 năm vẫn ở tình trạng tốt (không rỉ sét đáng kể/chỉ bạc màu nhẹ). Thử nghiệm gia tốc trong phòng thí nghiệm (ISO 20340/4200h lão hóa chu kỳ) cho thấy hệ thống phủ tiêu chuẩn cao được thiết kế hợp lý có thể đạt 25-30 năm. Tuy nhiên, lớp phủ ở vùng bắn tung (splash zone) có thể cần bảo trì cục bộ sau 15-20 năm — chỉ có thân tháp khu vực khí quyển và thành trong là hoàn toàn không cần bảo trì.
Q6: Triển vọng ứng dụng sơn thân thiện với môi trường (nước/không dung môi) trong sơn phủ điện gió? Sơn phủ tháp tuabin gió (dây chuyền nhà máy) sử dụng sơn nước về mặt kỹ thuật là khả thi — sơn lót kẽm vô cơ gốc nước đã được áp dụng trong một số dự án điện gió tại châu Âu. Epoxy không dung môi (100% VS) dùng cho bề mặt trong giúp loại bỏ rủi ro tích tụ VOC trong không gian kín. Hiện nay chủ yếu vẫn là sơn gốc dung môi — nhưng các quy định bảo vệ môi trường (đặc biệt là EU) sẽ thúc đẩy việc thay thế nhanh chóng sơn nước/không dung môi trong sơn phủ điện gió.
Q7: Sự khác biệt về nhu cầu sơn phủ điện gió giữa các vùng biển khác nhau (Bắc Hải/ Nam Hải/ Đông Hải)? Bắc Hải (Châu Âu): nhiệt độ thấp (5-15°C) + sương muối cao (>500mg/m²·day) + va đập sóng bão bắn tung — tập trung vào khả năng chịu va đập cơ học và khả năng đóng rắn ở nhiệt độ thấp của lớp phủ. Nam Hải (Trung Quốc): nhiệt độ cao (25-35°C) + tia cực tím mạnh + sương muối cao + sinh vật (hà) — tập trung vào khả năng chịu UV và chống bám bẩn sinh vật biển của lớp phủ. Hệ thống lớp phủ của các vùng biển khác nhau cần được điều chỉnh tùy chỉnh theo môi trường biển địa phương.
Q8: Bố trí quy trình điển hình của dây chuyền sơn tháp tuabin gió?Phun cát (Sa2.5) → Làm sạch (hút bụi/kiểm tra hàm lượng muối) → Phun sơn lót (máy phun không khí/sơn tự hành) → Sấy khô sơn lót (60-80°C/30-45phút) → Sơn trung gian → Sấy khô → Sơn phủ → Sấy khô → Làm mát → Kiểm tra (DFT + lỗ kim + độ bám dính + ngoại quan) → Xuất xưởng. Giá lăn quay tháp quay tự quay với tốc độ 2-3 vòng/phút để phủ đều 360°. Tổng thời gian sơn cho một tháp (cao khoảng 80m/chia 4-6 đoạn) khoảng 8-12h/đoạn.
Q9: Việc lựa chọn màu sơn tháp có xem xét đến chức năng không?Màu sáng (trắng/xám nhạt) phản chiếu nhiệt bức xạ mặt trời, hạ thấp nhiệt độ bên trong tháp (vào mùa hè nhiệt độ mặt trong có thể giảm 10-15°C) → làm chậm sự hình thành nước ngưng tụ và lão hóa lớp sơn bên trong. Tuy nhiên, yêu cầu cảnh báo hàng không bắt buộc phần đỉnh tháp phải có dải màu đỏ/cam. Lớp sơn màu sáng có độ hiển thị hư hại cao (thuận tiện cho kiểm tra) nhưng bám muối và phân chim gây ô nhiễm rõ rệt hơn → cần vệ sinh định kỳ.
Q10: Lớp phủ của tháp tuabin gió đã ngưng hoạt động được xử lý như thế nào? Sau khi tháp ngưng hoạt động, thép sẽ được thu hồi — lớp phủ bị phân hủy nhiệt hoàn toàn trong lò nấu lại thép phế liệu (lò hồ quang >1600°C), không để lại chất thải rắn. Bột kẽm trong sơn lót epoxy giàu kẽm chuyển thành dạng oxit kẽm (ZnO) vào khói bụi lò hồ quang — có thể thu hồi bằng bộ lọc túi vải (tỷ lệ thu hồi kẽm >95%). Hệ thống lớp phủ không chứa clo hữu cơ/kim loại nặng sẽ không sinh ra dioxin và các chất ô nhiễm thứ cấp khác. Thiết kế có tính tái chế (Design for Recycling) cho tháp tuabin gió là yếu tố quan trọng của trang trại gió xanh.
FAQ: Bổ sung hỏi đáp kỹ thuật chuyên sâu
Q11: Sự khác biệt về tiêu chuẩn của công nghệ này giữa trong và ngoài nước ảnh hưởng thế nào đến việc xuất khẩu sản phẩm?Tiêu chuẩn trong nước (GB) và tiêu chuẩn ISO/ASTM có sự khác biệt về phương pháp thử nghiệm và giá trị đánh giá đạt chuẩn. Ví dụ như thử nghiệm phun sương muối——GB/T 1771 (tương đương ISO 7253) điều kiện thử nghiệm về cơ bản nhất quán với ASTM B117——nhưng hệ thống đánh giá (ISO 4628 so với ASTM D610/D714) có khác biệt——sản phẩm xuất khẩu khi cung cấp báo cáo kiểm nghiệm bắt buộc phải đồng thời ghi chú rõ tiêu chuẩn quốc tế tương ứng nếu không khách hàng nước ngoài sẽ không thể đối chiếu đánh giá. Khuyến nghị trong TDS (bảng dữ liệu kỹ thuật) của sản phẩm xuất khẩu nên đồng thời liệt kê chỉ tiêu kép GB và ISO/ASTM——nâng cao độ tin cậy với khách hàng quốc tế.
Q12: Trong công trình thực tế, làm thế nào để xác minh hiệu quả phục vụ lâu dài của công nghệ này?Thử nghiệm tăng tốc trong phòng thí nghiệm (phun muối/QUV/ăn mòn tuần hoàn) cung cấp dữ liệu so sánh tương đối——nhưng không thể thay thế hoàn toàn thử nghiệm phơi nhiễm ngoài trời thực tế. Khuyến nghị——(1) Thiết lập giá phơi nhiễm ngoài trời tại nơi đặt nhà máy và tại nơi khách hàng điển hình (như ven biển C5-M/khu công nghiệp C4)——kiểm tra hàng năm sự thay đổi bề ngoài lớp phủ/độ bám dính/độ dày màng——xây dựng cơ sở dữ liệu phục vụ ngoài trời thuộc sở hữu doanh nghiệp; (2) Hợp tác với trường đại học/viện nghiên cứu——kết hợp dữ liệu doanh nghiệp với nghiên cứu học thuật——nâng cao độ tin cậy của dữ liệu.
Q13: Những lưu ý cho doanh nghiệp vừa và nhỏ khi mua sắm nguyên vật liệu/thiết bị liên quan?(1)Độ ổn định lô hàng của nhà cung cấp quan trọng hơn giá đơn vị——nên yêu cầu nhà cung cấp cung cấp dữ liệu COA của >10 lô hàng——đánh giá độ dao động lô hàng (CpK);(2)Mua sắm thiết bị cần khảo sát các đơn vị cùng ngành đã sử dụng thiết bị >2 năm để hiểu độ tin cậy lâu dài và chất lượng dịch vụ hậu mãi của thiết bị——thay vì chỉ tham khảo dữ liệu trình diễn từ nhà cung cấp thiết bị;(3)Nguyên liệu quan trọng (nhựa/chất đóng rắn)——duy trì ít nhất 2 nhà cung cấp đủ điều kiện để phòng ngừa rủi ro cung ứng đơn lẻ.
Q14: Thực trạng và xu hướng chuyển đổi số trong lĩnh vực này? Chuyển đổi số ngành sơn tiến hóa từ “ứng dụng rời rạc” (tự động hóa thiết bị/công đoạn đơn lẻ) sang ”tích hợp hệ thống” (toàn chuỗi ERP+MES+PMS). Hiện nay, khoản đầu tư có ROI cao nhất cho chuyển đổi số của các nhà máy sơn vừa và nhỏ là hệ thống phối liệu tự động + số hóa dữ liệu kiểm soát chất lượng — thời gian hoàn vốn 1-3 năm — là hướng được khuyến nghị ưu tiên. Xu hướng tương lai — AI + cảm biến giúp tối ưu hóa tham số quy trình theo thời gian thực — giảm thiểu hơn nữa sự dao động chất lượng giữa các lô.
Q15: Kỹ sư sơn mới vào nghề làm thế nào để nhanh chóng nắm vững kỹ thuật này?(1)Kết hợp lý thuyết và thực tiễnKhông được chỉ đọc tài liệu mà không tiếp xúc với sản xuất thực tế — cũng không được chỉ dựa vào kinh nghiệm mà không học lý thuyết; (2)Xây dựng“hồ sơ các trường hợp thất bại”Mỗi khiếu nại khách hàng / bất thường sản xuất / hỏng hóc lớp phủ — đều ghi lại nguyên nhân gốc và quy trình giải quyết — đây là tài liệu học tập hiệu quả nhất; (3)Học hỏi từ nhà cung cấpKỹ thuật viên của nhà cung cấp nhựa / phụ gia / bột màu lànền tảng của ”tri thức ngầm” trong lĩnh vực này — hãy thường xuyên trao đổi với họ về các giải pháp cho vấn đề cụ thể.
Bài đọc liên quan
Tóm tắt
Lớp phủ thân tháp điện gió ngoài khơi cần được thiết kế khác biệt theo mặt ngoài (CX+UV) và mặt trong (kín độ ẩm cao) — mặt ngoài sử dụng hệ thống kẽm giàu + mica sắt + polysiloxan (DFT 320-600μm), mặt trong sử dụng hệ thống epoxy không kẽm (DFT 200-300μm). Chất lượng sơn trên dây chuyền nhà máy tốt hơn thi công tại hiện trường. Thiết kế không bảo trì 25 năm là yêu cầu về tính kinh tế của điện gió ngoài khơi. Công ty Tân liệu liệu Khách Tín cung cấp phương ántương thích lớp phủ tùy chỉnh và hỗ trợ kỹ thuật toàn quy trình cho khách hàng sơn thân tháp điện gió.