
In chuyển nhiệt vân gỗ (còn gọi là in chuyển vân gỗ thăng hoa nhiệt hoặc in chuyển vân gỗ chân không) là quy trình hoàn thiện bề mặt trong đó giấy chuyển in hoặc màng chuyển in PET mang hoa văn mực vân gỗ được áp sát vào bề mặt lớp phủ đã đóng rắn; khi gia nhiệt, mực mềm ra, thăng hoa và khuếch tán vào lớp ngoài của màng sơn, sau khi bóc vật mang thì hoa văn lưu lại bên trong lớp phủ. Phương pháp này khác với ép phủ màng và ép nóng giấy ngâm tẩm — ở hai phương pháp sau, hoa văn nằm trong lớp màng hoặc lớp giấy độc lập và liên diện nằm ở lớp keo, còn hoa văn của in chuyển nhiệt nằm trong phạm vi 40–60 µm lớp bề mặt của màng phủ (theo tài liệu công khai; xem mục thuyết minh căn cứ số liệu ở cuối bài). Theo hai căn cứ hiện có trên site là sơn nội thất trên nền ván nhân tạo và nổi thớ gỗ trong sơn phủ gỗ, bài viết này chỉ xử lý "tuyến in chuyển": cửa sổ nhiệt độ chuyển in, cách đọc tỷ lệ chuyển, phối hợp lớp phủ bóng và nghiệm thu bền thời tiết; các vấn đề liên diện lớp keo của phủ màng và giấy ngâm tẩm không thuộc phạm vi nhận định của bài.
Các cảnh hỏng hóc thật lặp đi lặp lại ở nhà máy nội thất và nhà máy profile: cánh tủ bếp sau khi khách lắp đặt ba tháng thì rìa hoa văn mờ nhòe như phủ một lớp sương, lấy mẫu kiểm tra phát hiện khi sơn lớp verni phủ bóng thì lớp chuyển in chưa nguội hẳn, mực bị dung môi nhấc trở lại; thanh profile cửa sổ hướng nam sau hai năm sử dụng bị suy giảm độ bão hòa màu toàn phần, dùng tay lau không dính màu, nguyên nhân được xác định là bột sơn nền chưa đóng rắn đủ bị hóa phấn chứ không phải "rơi mực"; mặt chuyển in của nội thất ván khi kiểm tra lấy mẫu bền nhiễm bẩn, vết cà phê lau đi thì mất bóng cục bộ và lộ màu nền, vấn đề nằm ở chiều dày màng phủ bóng thấp hơn giới hạn dưới của phiếu công nghệ chứ không phải thông số chuyển in. Ba loại gia công lại ấy đều được ghi "đạt ngoại quan" trong kiểm tra xuất xưởng, nhưng không một phép thử nào bao trùm tải nhiệt, ẩm và tải cơ học khi sử dụng. Trang kiểm soát chênh lệch màu màng sơn nội thất đã nói rõ cách phán định ΔE; bài này không lặp lại thuật toán chênh lệch màu, chỉ tập trung ba việc: quá trình chuyển in kiểm soát được, lớp phủ bóng phối được, và nghiệm thu có tiêu chí.
TL;DR|Sáu kết luận xem trước
- Cửa sổ chuyển in định theo nhiệt độ kim loại của chi tiết: tuyến túi chân không 180–200 ℃, giữ nhiệt 12–18 min; 190–200 ℃/15 min là điểm lý tưởng do nghiên cứu thử nghiệm đưa ra; ≥195 ℃ và thời gian lưu vượt 20 min thì giấy màng dính ngược.
- Hoa văn chỉ đi vào lớp phủ chứ không vào gỗ; lượng thấm theo tài liệu công khai là 40–60 µm, nên trần tuổi thọ hoa văn bằng trần bền thời tiết của hệ bột sơn nền.
- Hai ranh giới chiều dày bột nền: GB/T 5237.4-2017 yêu cầu mặt trang trí tối thiểu 40 µm tại điểm cục bộ, chiều dày trung bình 60 µm~120 µm; tài liệu công khai cho công đoạn chuyển in khuyến nghị 60–80 µm hoặc 70–90 µm.
- Tiêu chí áp sát màng là đồng đều, không phải hút càng mạnh càng tốt: rút tới −0.09 ~ −0.1 MPa và giữ 3–5 min để kiểm độ kín khí; tiết diện phức tạp nhờ màng silicone và bố trí điểm hút khí.
- Ba tuyến phủ bóng (bột trong suốt/gốc nước UV/excimer UV) mỗi tuyến đánh đổi khác nhau; đóng phủ quá sớm gây lỗ kim và trắng mờ, tiêu chí quy về bền trầy xước theo GB/T 4893.10-2024 và bền chất lỏng theo GB/T 4893.1-2021.
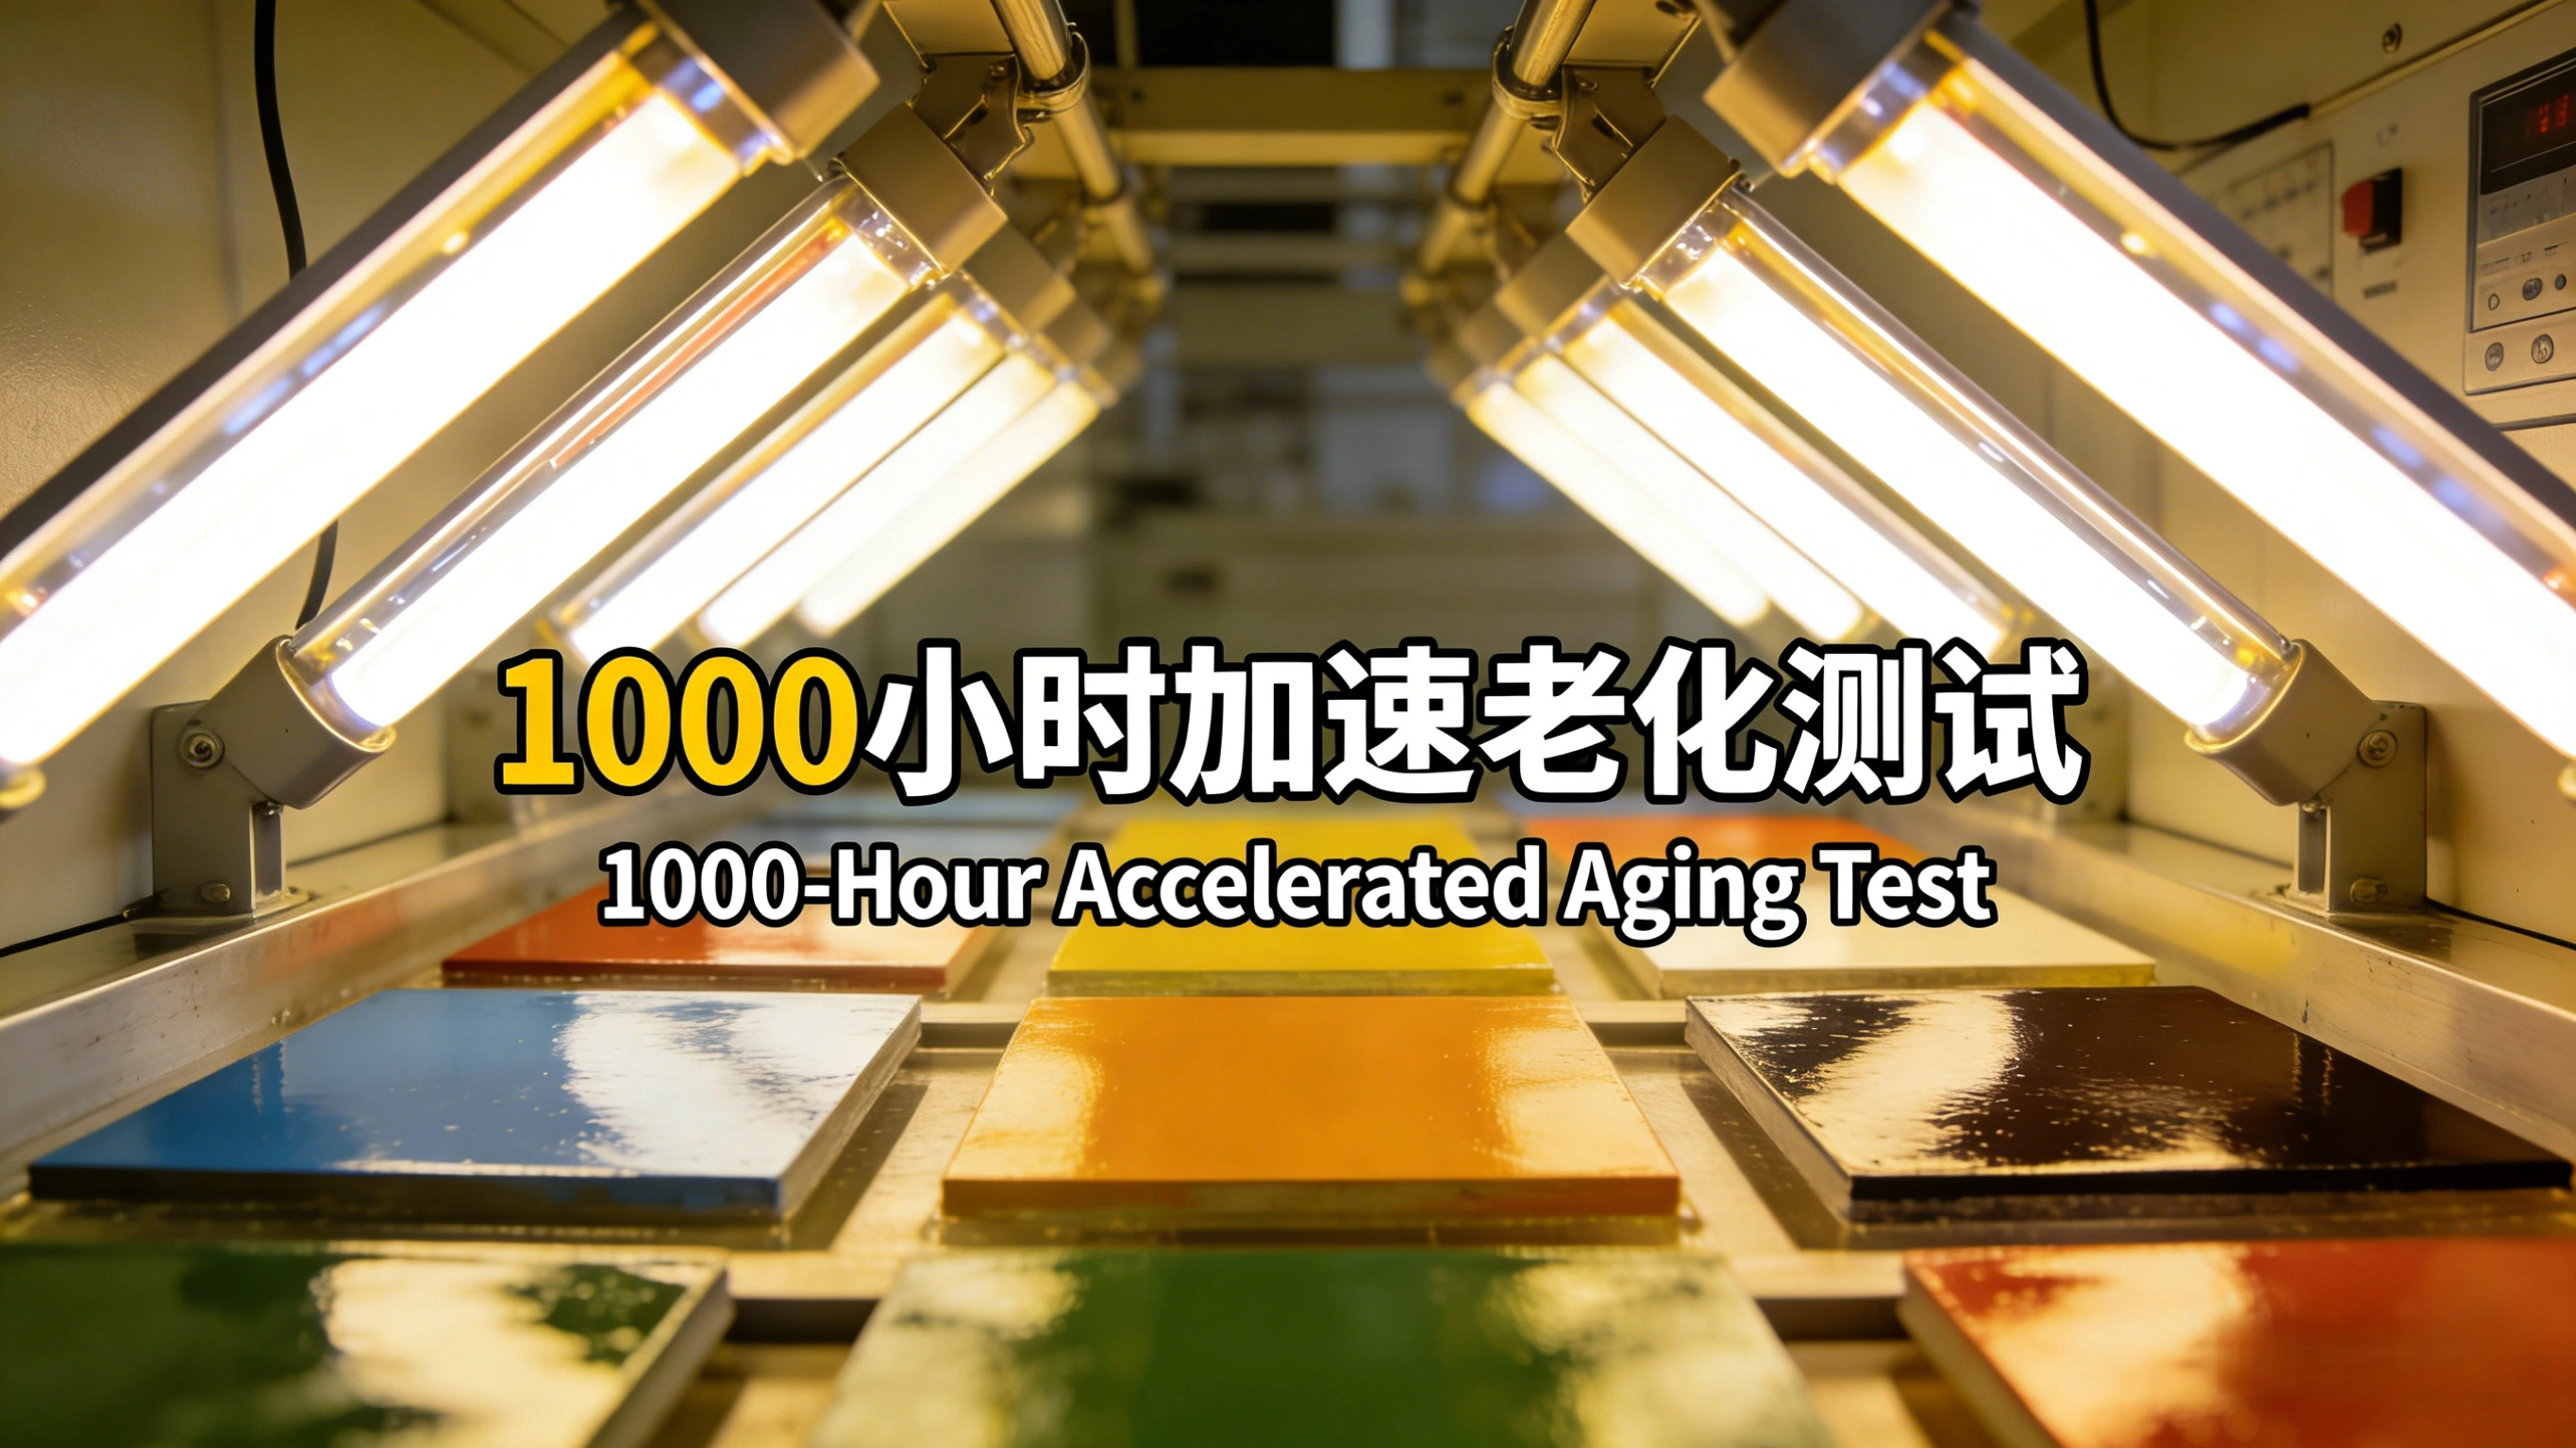
- Ngoài trời chỉ ghi phân cấp tiêu chuẩn, không ghi số năm: đèn xenon theo GB/T 1865-2009 làm 1000 h hoặc 4000 h; phân cấp phơi tự nhiên là 1 năm/3 năm/5 năm với độ giữ bóng không thấp hơn 50%.
1. Vạch định ranh giới: chỗ phân nhánh của ba tuyến hoàn thiện vân gỗ
Đằng sau cùng một "hiệu ứng vân gỗ" có thể là ba cấu trúc liên diện hoàn toàn khác nhau; tiêu chí, thiết bị và chế độ hỏng không được mượn lẫn giữa các tuyến.
1.1 In chuyển thăng hoa nhiệt: hoa văn rơi vào trong lớp phủ
Nền hoàn thành phun sơn lót hoặc sơn bột nền và đóng rắn trước, sau đó áp giấy/màng chuyển in đã in mực vân gỗ lên, nhờ áp suất âm của túi chân không hoặc lực ép của bàn ép để mặt màng áp sát mặt sơn, rồi đưa vào lò hoặc ép gia nhiệt. Mực thăng hoa trong khoảng 180–200 ℃ và thấm vào lớp bề mặt của màng sơn; sau khi bóc vật mang, hoa văn trở thành một phần của lớp phủ. Trần bền thời tiết của tuyến này do hệ nhựa của lớp phủ bên dưới quyết định: hoa văn chuyển in không bám trực tiếp trên nhôm hay trên ván mà bám trên lớp phủ, vì vậy công thức sơn, mức độ đóng rắn và chiều dày màng cùng quyết định hoa văn sống được bao lâu.
1.2 In chuyển trên màng sơn phủ: nhiệt thấp, chu kỳ ngắn, tiêu chí khác
In chuyển trên màng sơn mặt gốc nước hoặc UV dùng thời gian gia nhiệt ngắn hơn và nhiệt thấp hơn (thông số hãng vật liệu màng theo tài liệu công khai là 140–180 ℃, 10–30 s; thiết bị bàn ép là 160–180 ℃, 18–25 s); lượng nhiệt xuyên thấm nhỏ, hoa văn chủ yếu dừng ở lớp nông của màng sơn. Rủi ro của tuyến này không nằm ở bền thời tiết mà ở lẫn màu và cửa sổ sơn phủ lại: chuyển in khi sơn mặt chưa hoàn tất liên kết chéo thì mực sẽ hòa ngược vào màng sơn; vừa chuyển in xong đã phủ bóng ngay thì lớp đóng phủ sẽ đẩy các cấu phần sôi thấp chưa thoát ra thành lỗ kim, cơ chế trùng với lỗ kim và nốt sùi trong sơn nội thất.
1.3 Phủ màng và giấy ngâm tẩm: liên diện ở lớp keo, để thành bài khác
Ép màng chân không PVC/PP và ép nóng veneer giấy melamine ngâm tẩm có hoa văn nằm trong lớp màng hoặc lớp giấy; độ bám dính và bền thời tiết do lớp keo cùng thông số ép nóng quyết định. Ảnh hưởng của chênh lệch mật độ biên ván nhân tạo lên độ bám dính lớp trang trí, hiện tượng nổi thớ và biện pháp kiểm soát mài ướt đã được trình bày trong hai trang sơn nội thất trên nền ván nhân tạo và nổi thớ trong sơn gốc nước; bài này không lặp lại, chỉ nói phần giao với tuyến chuyển in ở mục 6 — khoảng trống tiếp xúc ở biên và rãnh.
| Hạng mục | In chuyển thăng hoa nhiệt (tuyến chính của bài) | In chuyển trên màng sơn | Phủ màng/dán veneer giấy ngâm tẩm |
|---|---|---|---|
| Vị trí hoa văn | trong 40–60 µm lớp bề mặt màng sơn đã đóng rắn | lớp nông của màng sơn, lượng thấm nhỏ | trong lớp màng hoặc lớp giấy riêng, liên diện ở lớp keo |
| Cửa sổ nhiệt điển hình | 180–200 ℃ giữ nhiệt 12–18 min | 140–180 ℃, 10–30 s hoặc 160–180 ℃, 18–25 s | do nhiệt ép và loại keo quyết định, không áp cửa sổ chuyển in |
| Cách áp sát màng | áp âm túi chân không −0.09 ~ −0.1 MPa hoặc bàn ép | bàn ép, màng silicone, cán liên tục | máy ép phủ chân không, máy ép nóng |
| Chế độ hỏng chủ yếu | chuyển thiếu, ảnh chồng, dính ngược, hóa phấn | lẫn màu, lỗ kim, bong giữa lớp | phồng rộp, hở keo, cong mép biên |
| Căn cứ nghiệm thu | tiêu chuẩn nhóm sơn phủ + mẫu đối chiếu chuyển in | tiêu chuẩn tính bền màng sơn (loạt GB/T 4893) | căn cứ ván trang trí GB/T 15102-2017 |
Đưa cả ba tuyến vào cùng một phiếu công nghệ là lỗi rất hay gặp: nhiệt độ, thời gian và tiêu chí đến từ những tuyến khác nhau, hiện trường thao tác đúng phiếu mà không khớp được đặc trưng hỏng của tuyến nào.
2. Cửa sổ nhiệt độ—thời gian—độ chân không: nói rõ các bất đồng căn cứ trước
2.1 Sáu tổ hợp nhiệt độ—thời gian trong tài liệu công khai
Các cửa sổ chuyển in mà tài liệu và hồ sơ hãng đưa ra không trùng nhau; đó không phải do ai đó viết sai, mà là hệ quả của kiểu thiết bị, chiều dày thành profile, hệ nhựa sơn lót và hệ màng—mực khác nhau. Bảng dưới đặt sáu căn cứ cạnh nhau và ghi rõ từng căn cứ được thiết lập trong điều kiện nào; không căn cứ nào được chép thẳng thành phiếu công nghệ của dây chuyền nhà khác.
| Nguồn căn cứ | Nhiệt độ | Thời gian | Điều kiện thiết lập |
|---|---|---|---|
| Nghiên cứu thử nghiệm tại nhà máy profile nhôm (báo cáo khoa học) | 190–200 ℃ | 15 min | chuyển in túi chân không, bột nền hệ polyester, cố định một loại giấy mực |
| Ranh giới hỏng của cùng nghiên cứu thử nghiệm đó | ≥195 ℃ | kéo dài tới 20 min | xuất hiện giấy/màng dính ngược, phải giới hạn mức trần thời gian lưu |
| Quy trình tác nghiệp của doanh nghiệp | 180–200 ℃ | 12–18 min | nhiệt cao thì thời gian ngắn, sai lệch ghi lò ±3 ℃ |
| Hồ sơ hãng màng và thiết bị | 220 ℃ | 3 min | dây chuyền chuyển in liên tục, profile thành mỏng, tuyên bố thấm 40–60 µm |
| Ví dụ thực thi của bằng sáng chế phát minh | 200–220 ℃ | 20–30 min | công nghệ phức hợp gồm khắc nổi bằng kiềm và lớp nền sơn điện ly |
| Chuyển in phẳng kiểu bàn ép | 160–180 ℃ | 18–25 s | ép màng PET, mặt trang trí phẳng, không theo tuyến túi chân không |
Chìa khóa đọc bảng không là chọn một con số, mà là làm rõ ba việc. Thứ nhất, nhiệt độ nói tới là nhiệt hiển thị của lò, nhiệt gió nóng hay nhiệt kim loại của thanh profile — bất kể đóng rắn hay chuyển in đều phải lấy nhiệt kim loại của chi tiết làm chuẩn; ở chi tiết thành dày và có khoang rỗng, nhiệt lò và nhiệt vật liệu có thể chênh 10–20 ℃. Thứ hai, thời gian tính từ mốc nào; khoảng chênh giữa lúc vào lò và lúc đạt ngưỡng nhiệt dưới trên dây liên tục đủ làm hỏng cả lô về màu. Thứ ba, chênh nhiệt giữa các vị trí trong cùng một lò: quy trình tác nghiệp yêu cầu ghi nhiệt từng vùng mỗi giờ, sai lệch so với giá trị đặt không quá ±3 ℃.
2.2 Hỏng hóc ở hai đầu của độ lệch nhiệt độ
Thiếu nhiệt biểu hiện ở mực thăng hoa không đủ: hoa văn mờ, màu nhạt, độ bám dính giảm; cách phán định cùng gốc với "chênh lệch màu do lượng chuyển thiếu" trong kiểm soát chênh lệch màu màng sơn nội thất. Dư nhiệt biểu hiện ở coating bị ngả vàng, mực lan ngang khiến các nét mờ nhòe vào nhau, thậm chí lớp phủ mềm lại lần hai rồi dính ngược vào màng nền mang mực, xé rách màng khi hạ nhiệt lấy ra khỏi lò. Bột nền màu sẫm hấp thụ nhiệt nhanh hơn màu nhạt, nên cùng một đường nhiệt không tương đương giữa màu sẫm và màu nhạt; đổi màu buộc phải làm lại dãy tấm thử nhiệt bậc.
2.3 Độ chân không và tính đồng đều của áp sát màng
Tiêu chí của tuyến túi chân không là "áp lực áp sát đồng đều", không phải "hút càng mạnh càng tốt". Quy trình tác nghiệp yêu cầu rút tới −0.09 ~ −0.1 MPa và giữ áp âm 3–5 min để xem chỉ số có tụt trở lại, từ đó phán định độ kín khí; một số tài liệu công khai khác mô tả khoảng áp âm mà màng chịu được là 0.3–0.8 MPa. Khi độ chân không không đủ, màng tách cục bộ khỏi mặt sơn, tạo dải trắng hoặc ảnh chồng. Tiết diện phức tạp có rãnh và đường gân cần màng silicone đàn hồi tốt hơn cùng bố trí điểm hút khí hợp lý; chỉ tăng áp âm thường làm màng bị đâm thủng ở góc nhọn.
3. Tỷ lệ chuyển và độ rõ nét: đọc từ tấm thử, không đọc bằng kinh nghiệm mắt nhìn
3.1 Sáu biến số nguyên nhân
Tỷ lệ chuyển chịu sự chi phối đồng thời của sáu yếu tố: tính bóc tách của màng nền (PET thông dụng 12–25 µm, dung sai chiều dày ±1 µm), khối lượng phân tử của mực và cỡ hạt bột màu, độ xốp và khả năng hấp thụ của màng sơn, áp lực tiếp xúc và độ đồng đều chân không, độ chồng mí giữa các lượt đi và hướng xếp vân, cùng tốc độ làm nguội. Ảnh hưởng của bản thân màng sơn thường bị đánh giá thấp: bột polyester thuần tự san phẳng kém có vi lồi lõm bề mặt lớn, độ rõ nét hoa văn thấp hơn hệ bột polyurethane chứa hydroxyl. Màng quá mỏng thì che phủ không đủ, quá dày thì khi gia nhiệt chuyển in sinh lỗ kim và vỏ cam do ứng suất trong giải phóng; vì vậy tài liệu công khai kiểm soát chiều dày bột nền chuyển in ở 60–80 µm, trong khi một nghiên cứu thử nghiệm khác trên profile nhôm cho rằng 70–90 µm gần mức trần chất lượng hơn.
3.2 Cách đọc: mẫu đối chứng cùng tấm cộng với tấm thử nhiệt bậc
Cách làm đúng là giữ đồng thời "mẫu đối chứng tiêu chuẩn" và "tấm thử bậc" trên cùng một mặt tấm: đi cùng một cây profile qua 3–5 bậc nhiệt cách nhau 5 ℃, hoặc lấy cùng một lô ra theo các bậc thời gian, rồi so sánh dưới cùng nguồn sáng, cùng điều kiện độ rọi. Kiểm tra nên tiến hành ở ánh sáng 600–800 lux, khoảng cách quan sát 0.5–1.0 m; khi cần xem rìa hoa văn có lan mờ hay không thì dùng kính lúp thay vì áp sát mắt. Các chỉ số theo cỡ hãng màng như "tỷ lệ chuyển ≥95%", "độ rõ hoa văn ≥ cấp 4" là tiêu chí duyệt nguyên liệu đầu vào, chỉ làm ngưỡng nghiệm thu lúc nhận hàng, không thay thế được phán định tính năng của lớp phủ thành phẩm.
| Khuyết tật | Đặc trưng tại hiện trường | Nguyên nhân chính | Xử lý và có gia công lại được không |
|---|---|---|---|
| Chuyển thiếu | hoa văn nhạt, lộ màu nền | nhiệt thấp hoặc thời gian ngắn, lớp mực mỏng, bột nền quá dày | được chuyển in lại một lượt trong cùng hệ màu nền, nhưng phải làm lại mẫu đối chứng |
| Ảnh chồng, lệch khuôn | hình đôi, hoa văn dịch vị trí | bọc màng bị trượt, hút khí quá nhanh, lực căng giấy không đều | không chuyển in lại được; phải mài bỏ lớp phủ, phun lại bột nền rồi làm lại |
| Đốm hoa, vệt mây | độ đậm nhạt không đều cục bộ | chân không không đều, màng bị gấp nếp, chênh nhiệt trong lò | kiểm tra tiếp xúc và các vùng nhiệt trước, rồi mới phán phế phẩm |
| Mất màu cục bộ | lau ra vệt loang màu | lớp phủ đóng rắn chưa đủ, bột màu chịu nhiệt dưới 200 ℃ | phán định vấn đề lô sơn lót, cách ly toàn lô |
| Rách tơ do màng nền | vệt sợi tơ trên bề mặt | góc bóc quá lớn, chưa đủ nguội đã xé màng | phải nguội xuống dưới 40–50 ℃ mới bóc; trường hợp nhẹ phủ bóng che được |
| Trắng mờ sau phủ bóng | hoa văn như phủ sương, mất bóng | thành phần sôi thấp chưa thoát hết, phủ bóng quá sớm, lỗ kim | xử lý theo tiêu chí lỗ kim và nốt sùi |
Bản thân bột màu cũng phải được tuyển chọn cho công đoạn nhiệt cao: tài liệu công khai yêu cầu bột màu dùng cho chuyển in chịu nhiệt không dưới 200 ℃ và cấp bền ánh sáng không dưới cấp 7, bằng không dịch màu đã xảy ra ngay ở giai đoạn nhiệt cao của chuyển in, nói gì tới bền thời tiết về sau. Cỡ hãng màng đưa ra độ bền ánh sáng cho loại ngoại thất không dưới cấp 6, loại nội thất không dưới cấp 4; hai mức này không được dùng lẫn.
4. Lớp phủ bóng: có phủ hay không, phủ loại gì, phủ dày đến đâu
4.1 Ba tuyến phủ bóng
Trên mặt chuyển in có ba tuyến lớp trong suốt dùng phổ biến trong thực tế kỹ thuật: phủ bóng bằng bột trong suốt (có thể cùng lò với chuyển in nhưng phải khớp cửa sổ đóng rắn), phủ bóng gốc nước UV (cơ chế và lựa chọn oligomer xem sơn đóng rắn UV gốc nước), phủ bóng excimer UV cảm giác mềm (xem sơn gỗ excimer UV cảm giác mềm). Ba tuyến khác biệt lớn ở đánh đổi kháng trầy, kháng nhiễm bẩn, độ bóng và cảm giác tay: UV mật độ liên kết chéo cao, kháng xước tốt nhưng đóng phủ quá sớm sẽ đẩy dung môi thành lỗ kim; bột trong dày và đầy đặn nhưng san phẳng mất cảm giác của vân; excimer làm mờ lì mềm mượt nhưng màng mỏng, yêu cầu độ ướt nền cao. Kiểm soát đồng đều chiều dày màng của sơn lăn và sơn vuốt không lặp lại ở bài này, xem công nghệ sơn lăn tấm phẳng nội thất.
| Tuyến | Cửa sổ tương thích | Tiêu chí có được | Rủi ro đặc thù |
|---|---|---|---|
| Phủ bóng bột trong suốt | Cùng hệ đóng rắn với bột nền, cần gia nhiệt lần hai | Độ cứng dập vết, thử nghiệm Erichsen, phân cấp bền thời tiết | Gia nhiệt lần hai khiến hoa văn khuếch tán lần hai |
| Phủ bóng gốc nước UV | Đóng rắn chùm năng lượng cao sau khi khô bề mặt, chú ý ức chế oxy | Kháng chất lỏng, kháng nhiễm bẩn, kháng trầy xước | Đóng phủ quá sớm gây lỗ kim và trắng mờ |
| Phủ bóng excimer UV | Chiều dày màng mỏng, cần độ ướt nền cao | Độ bóng 60°, kháng trầy xước, cảm giác tay | Nhạy với độ phân cực của mặt chuyển in, dễ mất bám cục bộ |
| Không phủ bóng | Xuất xưởng trực tiếp | Chỉ theo tiêu chí của bản thân lớp phủ và lớp chuyển in | Không có dự phòng cho kháng nhiễm bẩn và kháng trầy |
4.2 Cửa sổ sơn phủ lại của lớp phủ bóng và rủi ro nổi màng do dung môi
Phủ bóng chỉ được thực hiện sau khi lớp chuyển in nguội hoàn toàn và thành phần sôi thấp đã bay hết; thời gian cửa sổ sơn phủ lại sau chuyển in trùng với cửa sổ chống dính trở lại của sơn mặt gốc nước, tiêu chí xem Chống dính trở lại và cửa sổ thời gian sơn phủ lại của sơn mặt gỗ gốc nước. Rủi ro dung môi lớp phủ bóng nhấc ngược mực chuyển in (nổi màng, bở nền) liên quan trực tiếp tới mức độ liên kết chéo của sơn lót: khi sơn lót đóng rắn chưa đủ, mực đã thấm quá sâu ngay trong giai đoạn chuyển in, dung môi phủ bóng chồng thêm một lần nữa thì rìa hoa văn sẽ mờ nhòe.
5. Độ bám dính và trình tự các công đoạn phối hợp
Yêu cầu của chuyển in đối với bề mặt sơn lót được viết trong hai công đoạn. Một là chà nhám và cấp phối cỡ hạt: độ bằng phẳng vi mô của bề mặt bột nền quyết định trần độ rõ nét của hoa văn;Công nghệ chà nhám và vệ sinh bụi mài xem Công nghệ chà nhám trong sơn phủ gỗ, cửa sổ chà của sơn lót dễ chà và rủi ro kim loại soap xem Tiêu chí khả năng chà của sơn lót dễ chà. Hai là đóng rắn đủ mới chuyển in: lớp phủ phải tạo mạng liên kết chéo đặc chắc; lớp phủ đóng rắn thiếu "khô ngoài chưa khô trong" sẽ mềm thêm khi gia nhiệt chuyển in, gây mực thấm quá sâu, rìa hoa văn mờ nhòe và bền thời tiết dài hạn giảm đồng thời. Tiêu chí bám dính theo phương pháp cắt ô (GB/T 9286-2021, khoảng cách 2 mm) đạt cấp 0; mức "diện tích bong tróc không lớn hơn 5%" theo cỡ quy trình tác nghiệp tương ứng cấp 1, không được viết lẫn hai mức. Phía profile còn một bộ tiêu chí liên diện nghiêm hơn: bám dính khô, bám dính ướt (ngâm 38 ℃±5 ℃ trong 24 h) và bám dính nước sôi (luộc 20 min) đều yêu cầu cấp 0.
6. Biên, rãnh và khác biệt của nền
Ván nhân tạo và nhôm profile thể hiện hành vi ở biên hoàn toàn khác mặt phẳng. Biên ván dăm và MDF mật độ thấp, hút sơn nhiều, màng chuyển in khó áp sát biên, dễ xuất hiện dải trắng và mất bóng theo góc nhìn; tại góc lồi của profile nhôm màng bị kéo bong, tại rãnh lõm màng treo lơ lửng, đó là khuyết tật cố hữu của tuyến túi chân không, tài liệu công khai khuyến nghị dùng màng silicone đàn hồi tốt hơn và chỉnh vị trí điểm hút khí. Bản thân độ ẩm nền và nhiệt độ mặt tấm cũng ảnh hưởng kết quả: quy trình tác nghiệp ghi môi trường phân xưởng 10–35 ℃, độ ẩm tương đối 60%–70%; giấy chuyển in bị ẩm phải sấy gia nhiệt khử ẩm trước, nếu không nước sẽ hóa hơi ngay dưới nhiệt độ cao và tạo bóng khí trực tiếp. Tiêu chí cụ thể cho trang trí ván nhân tạo và bám dính biên xem sơn nội thất trên nền ván nhân tạo, biểu hiện nổi thớ trong giai đoạn sơn phủ xem nổi thớ trong sơn gốc nước.
7. Liệt kê dữ liệu then chốt
- Chiều dày bột nền cho chuyển in: mặt trang trí tối thiểu 40 µm tại điểm cục bộ, chiều dày trung bình nên 60 µm~120 µm (GB/T 5237.4-2017); tài liệu công khai cho công đoạn chuyển in khuyến nghị 60–80 µm hoặc 70–90 µm.
- Nhiệt độ và thời gian: tuyến túi chân không 180–200 ℃, giữ nhiệt 12–18 min; điểm lý tưởng nghiên cứu thử nghiệm đưa ra là 190–200 ℃, 15 min; ≥195 ℃ và thời gian lưu quá 20 min xuất hiện dính ngược giấy-màng.
- Độ chân không: rút tới −0.09 ~ −0.1 MPa, giữ áp âm 3–5 min kiểm độ kín khí; khoảng áp âm màng chịu được còn có cách viết công khai 0.3–0.8 MPa.
- Độ sâu thấm mực: sau chuyển in hoa văn vào lớp phủ 40–60 µm (tài liệu công khai), vì vậy bền thời tiết của chính lớp phủ quyết định trần tuổi thọ hoa văn.
- Lựa chọn bột màu: chịu nhiệt không dưới 200 ℃, bền ánh sáng không dưới cấp 7; màng nền PET thông dụng 12–25 µm, dung sai chiều dày ±1 µm.
- Tính bền màng sơn nội thất: bền ẩm nhiệt và bền khô nhiệt đều 70 ℃, 20 min (GB/T 4893.2-2020, GB/T 4893.3-2020); thử bền chất lỏng dùng dung dịch axit axetic 10% và natri cacbonat 10% tác dụng 24 h (GB/T 4893.1-2021).
- Cỡ ván trang trí: trị số mài mòn bề mặt ≤80 mg/100 r, màu trơn sau 350 r không lộ nền; bền ánh sáng đạt thẻ xám cấp 4 với vải len xanh cấp 6 (GB/T 15102-2017).
- Gia tốc thời tiết ngoại thất: đèn xenon theo GB/T 1865-2009 phương pháp 1 chu trình A, thời gian thử cho cấp tính năng màng là 1000 h (cấp I, II) và 4000 h (cấp III); thời gian thử phân cấp thời tiết tự nhiên là 1 năm, 3 năm, 5 năm (GB/T 5237.4-2017).
8. Tiêu chí bền thời tiết và bền hóa chất: tách bạch căn cứ trong nhà và ngoài trời
Mặt nội thất trong nhà và mặt ngoại thất công trình dùng hai hệ logic khác nhau; trộn lẫn sẽ viết ra cùng lúc hai loại cam kết sai.
8.1 Trong nhà: lấy tính bền màng sơn và tiêu chuẩn ván trang trí làm căn cứ
Tải khi sử dụng của cánh tủ và mặt bàn trong nhà là lạnh, cốc nóng, vết bẩn và ma sát. Phương pháp thử nằm trong loạt GB/T 4893: bền chất lỏng lạnh (GB/T 4893.1-2021, mỗi loại axit axetic 10% và natri cacbonat 10% tác dụng 24 h), bền ẩm nhiệt và bền khô nhiệt (.2-2020 và .3-2020, đều ở 70 ℃, 20 min), bền sốc nhiệt (.7-2013: giữ nóng ở 40 ℃±2 ℃ với độ ẩm tương đối 95%±3% trong 1 h, lạnh ở −20 ℃±2 ℃ trong 1 h, tổng 3 chu kỳ), bền va đập (.9-2013, cao rơi 50 mm), bền mài mòn (.8-2023, mài 60 r), bền trầy xước (.10-2024), bám dính cắt ô (.4-2023). Phía ván trang trí còn có các ngưỡng định lượng của GB/T 15102-2017: trị số mài mòn ≤80 mg/100 r, màu trơn 350 r không lộ nền, mặt có hoa văn sau 100 r giữ được trên 50% hoa văn, bền trầy ≥1.5 N và không có vết trầy liên tục lớn hơn 90%, bền nhiễm bẩn màu trơn cấp 4 trở lên và hoa văn cấp 5 trở lên, bền khô nhiệt và bền đốt thuốc lá cấp 4 trở lên, bền hơi nước bề mặt và bền nứt rạn cấp 4 trở lên, bền ánh sáng vải len xanh cấp 6 tương ứng thẻ xám cấp 4. Sản phẩm cấp sàn dùng phân cấp số vòng mài của GB/T 18102-2020 (thương mại cấp I ≥12000 r, thương mại cấp II ≥9000 r, dân dụng cấp I ≥6000 r, dân dụng cấp II ≥4000 r, chấp nhận có sửa đổi từ EN 13329:2016), không được dẫn lẫn với kiện cánh tủ.
8.2 Ngoài trời: lấy phân cấp hệ lớp phủ làm căn cứ, không viết cam kết số năm
Tuổi thọ hoa văn của profile ngoại thất phụ thuộc hệ bột nền. GB/T 5237.4-2017 phân cấp tính năng màng thành cấp I, II, III theo kết quả gia tốc thời tiết; nếu không ghi chú thì cung cấp theo cấp I: gia tốc thời tiết làm lão hóa xenon theo GB/T 1865-2009 phương pháp 1 chu trình A, thời gian thử 1000 h (cấp I, II) và 4000 h (cấp III); cấp III yêu cầu độ giữ bóng không thấp hơn 75%,chênh lệch màu ΔEab không lớn hơn 3; bền ẩm nhiệt theo GB/T 1740 làm 1000 h (cấp I, II) hoặc 4000 h (cấp III) ở 47 ℃±1 ℃; bền sương muối theo GB/T 10125 phun sương muối axetic 1000 h (cấp I, II) hoặc 2000 h (cấp III), chiều rộng ăn mòn lan dưới một bên của màng ở hai bên đường rạch không quá 4 mm. Thời tiết tự nhiên theo GB/T 9276, thời gian thử phân cấp là 1 năm, 3 năm, 5 năm, mọi cấp đều yêu cầu độ giữ bóng không thấp hơn 50%.
Hồ sơ hãng thường có câu "ngoài trời giữ 5–8 năm không phai" hay "hệ fluorocarbon trên 10 năm"; đó là lối nói kinh nghiệm chứ không phải tiêu chí kiểm chứng được. Bài này không viết cam kết số năm, chỉ làm rõ hai việc: hệ đã chọn tương ứng cấp thời gian thử nào, và trần bền thời tiết của hoa văn không thể vượt quá chính hệ bột nền. Nghiên cứu thử nghiệm còn cho một đối chiếu hữu ích: dưới nguồn đèn UVB313, chiếu sáng 9 h mỗi ngày, liên tục 3 tuần tổng cộng 189 h, trong buồng 60–65 ℃, mẫu phối sơn bột nền fluorocarbon với giấy vân gỗ siêu bền thời tiết đạt thẻ xám cấp 4 về mức phai màu; mẫu hệ polyester thường cùng lô thấp hơn rõ rệt.
8.3 Bền hóa chất và bền vết bẩn
Tiêu chí phía profile ngoại thất được viết trong các phương pháp thử của GB/T 5237.4-2017: bền axit clohydric nhỏ 10 giọt dung dịch axit clohydric pha 1+9, để ở 18 ℃~27 ℃ trong 15 min; bền vữa để ở 38 ℃±3 ℃, độ ẩm tương đối 95%±5% trong 24 h; bền chất tẩy rửa ngâm dung dịch 30 g/L ở 38 ℃±1 ℃ trong 72 h; bền dung môi theo phương pháp lau GB/T 8013.3, kết quả nên đạt cấp 3 hoặc cấp 4. Phía nội thất trong nhà lấy axit axetic 10% và natri cacbonat 10% tác dụng 24 h theo GB/T 4893.1-2021, cộng các môi trường vết bẩn thường ngày. Khả năng kháng thuốc thử của lớp chuyển in đã được kiểm chứng riêng trong nghiên cứu thử nghiệm: để yên mỗi loại — axit clohydric 10%, natri hydroxit 10% và ethanol — trong 48 h rồi lau sạch quan sát, hệ phối tốt bề mặt không thay đổi rõ rệt.
8.4 Chất có hại và căn cứ môi trường
Phía thành phẩm nội thất áp dụng GB 18584-2024 "Giới hạn chất có hại trong đồ nội thất"; tiêu chuẩn ban hành ngày 2024-06-25, hiệu lực từ 2025-07-01, bao phủ formaldehyde, nhóm benzen và TVOC, nguyên tố có hại di cư, phthalate, v.v.; phát thải formaldehyde của nền ván nhân tạo theo GB 18580-2017 (ngưỡng cấp E1 0.124 mg/m³), phân cấp theo GB/T 39600-2021 với cấp E0 0.050 mg/m³ và cấp ENF 0.025 mg/m³. Điểm môi trường của bản thân công đoạn chuyển in nằm ở mực in và màng nền: công đoạn in thực hiện ngưỡng hàm lượng hợp chất hữu cơ dễ bay hơi trong mực theo GB 38507-2020; giấy và màng phế liệu phân loại thu gom theo chất thải tái chế được.
9. Ranh giới phán định gia công lại: trường hợp được chuyển in lại và trường hợp phải mài, sơn lại
Thứ tự phán định trước hết phải hỏi "liên diện nằm ở tầng nào". Hoa văn nằm trong lớp phủ; chuyển thiếu là lượng thấm chưa đủ, được phép chạy lại một lượt chuyển in trong cùng hệ màu nền, nhưng phải lưu mẫu lại và làm mẫu đối chứng, đồng thời lần gia nhiệt thứ hai sẽ nâng độ bão hòa màu toàn phần, nên mã màu phải ghi trên phiếu công nghệ "cho phép đậm hơn một bậc". Ba loại ảnh chồng, xước tơ dạng sợi và dải trắng trong màng là khuyết tật tiếp xúc và thao tác; chuyển in lại không xóa được hình chồng, chỉ có thể mài bỏ lớp phủ, phun lại bột nền rồi làm lại. Mất màu cục bộ và hóa phấn toàn phần thuộc vấn đề lô sơn lót; phải cách ly cả lô và truy ngược đường cong đóng rắn, chứ không làm chuyển in lần hai trên chính lô đó. Tính chi phí gia công lại phải ghi rõ số lượt công đoạn: mài sơn lại nghĩa là chà nhám, bột nền, đóng rắn và chuyển in làm lại bốn lượt, căn cứ chi phí cao hơn hẳn chuyển in lần hai, nhưng rủi ro chất lượng thấp hơn việc phủ bóng che khuyết tật trên bề mặt lỗi.
10. Nghiệm thu và chi phí: đổi đơn giá mỗi m² thành giá thành phẩm đạt chuẩn
Chế định mẫu đầu tiên là điểm tựa tin cậy hàng đầu của công đoạn chuyển in. Khuyến nghị cố định đồng thời ba thứ: mẫu niêm phong (kèm thẻ nguồn sáng chuẩn và quy định khoảng cách quan sát), tấm thử bậc nhiệt lò (làm lại mỗi khi đổi màu hoặc đổi vật liệu màng) và mẫu lưu (đối chứng phơi nắng tự nhiên cùng lô, định kỳ chụp ảnh ghi ΔE). Cách viết kiểm tra lấy mẫu nên tách ba mục "tỷ lệ chuyển / độ rõ nét / ΔE", khả thi hơn nhiều so với "ngoại quan tốt": màng nhận vào duyệt theo cỡ hãng là tỷ lệ chuyển ≥95%, độ rõ nét ≥cấp 4; thành phẩm duyệt theo loạt GB/T 4893 hoặc phân cấp GB/T 5237.4. Ranh giới tính chi phí cũng phải ghi rõ: thay "đơn giá mỗi m²" bằng "giá thành mỗi m² sản phẩm đạt = vật liệu + năng lượng + vật tư phủ bóng + phân bổ tỷ lệ gia công lại"; tỷ lệ gia công lại dịch một bước là ăn hết toàn bộ chênh lệch giá giữa màng và sơn, đó cũng là lý do công đoạn chuyển in không nên dùng giá thành đơn chiếc để báo giá ra ngoài. Căn cứ thương mại vẫn thực hiện theo B2B, điều kiện giao hàng chỉ nói EXW hoặc FOB.
11. Câu hỏi thường gặp FAQ
Q1 In chuyển nhiệt vân gỗ có "in" hoa văn vào chính bản thân gỗ không?
Không. Đối tượng của chuyển in là lớp phủ chứ không phải gỗ hay nền ván nhân tạo; mực thăng hoa thấm vào lớp bề mặt của lớp phủ đã đóng rắn, lượng thấm theo tài liệu công khai là 40–60 µm. Vì vậy khả năng sửa chữa hoa văn phán định theo logic lớp phủ: mài bỏ lớp phủ là hoa văn biến mất. Đường lối hỏng hóc và gia công lại này hoàn toàn khác với nhuộm màu gỗ thịt hay dán veneer, nên báo giá và văn bản nghiệm thu không được dùng chung một cách nói.
Q2 Nhiệt độ chuyển in nên đặt theo nhiệt lò hay nhiệt chi tiết gia công?
Theo nhiệt kim loại của chi tiết gia công. Profile thành dày và chi tiết khoang rỗng có độ trễ rõ rệt từ hấp nhiệt lò đến khi bên trong đạt nhiệt; khi nhiệt hiển thị lò là 200 ℃ thì tâm tiết diện có thể mới ở 180 ℃; ngược lại vùng nhiệt cao thời gian ngắn trên dây liên tục vẫn có thể làm quá nhiệt chi tiết thành mỏng. Nên dùng thiết bị theo dõi nhiệt lò đo đường cong thực tế, lấy "thời điểm nhiệt vật liệu đạt ngưỡng dưới" làm mốc tính giờ, và yêu cầu mỗi giờ ghi sai lệch từng vùng nhiệt trong phạm vi ±3 ℃; cách này đáng tin hơn chép nguyên một mức 195 ℃ nào đó vào phiếu công nghệ.
Q3 Vì sao hai đầu cùng một cây profile nhạt màu hơn phần giữa?
Phần lớn là vấn đề tiếp xúc và trường nhiệt, không phải vấn đề mực. Hai đầu nối điểm hút chân không có áp suất màng thấp hơn vùng giữa, khí thăng hoa tích tụ cục bộ gây chuyển thiếu; đồng thời chênh nhiệt giữa cửa lò và tâm lò có thể tới 5–10 ℃. Cách xử lý: kiểm tra bố trí điểm hút khí và tình trạng thanh gioăng kín, rồi dùng tấm thử bậc xác định khác biệt do tiếp xúc hay do nhiệt, tránh hễ gặp vấn đề là đổi vật liệu màng.
Q4 Sau chuyển in có nhất định phải phủ bóng không?
Tùy tải sử dụng. Cánh tủ trong nhà nếu có yêu cầu cốc nóng, vết bẩn và ma sát tần suất cao thì phủ bóng tạo dự phòng về kháng trầy và kháng nhiễm bẩn, tiêu chí đi theo GB/T 4893.3-2020, .10-2024 và .1-2021; mặt chuyển in không phủ bóng lộ trực tiếp lớp mực, dễ mất bóng sau lau hơn khi thử nhiễm bẩn. Phía profile ngoại thất thường không phủ bóng riêng, vì hệ bột nền bản thân đã thiết kế theo phân cấp GB/T 5237.4-2017; xếp thêm một lớp bột trong suốt đồng nghĩa gia nhiệt lần hai và rủi ro hoa văn khuếch tán lần hai.
Q5 Sau phủ bóng hoa văn bị mờ như đóng sương, có phải lỗi của sơn phủ bóng?
Trước hết kiểm tra thời gian và khả năng thoát khí, đừng đổi sơn trước. Nếu lớp đóng phủ được sơn khi chi tiết chưa nguội đủ và thành phần sôi thấp chưa thoát sau khi ra lò, dưới màng sẽ hình thành lỗ kim mịn và tán xạ, nhìn bằng mắt là "như phủ một lớp sương"; cơ chế giống trang lỗ kim và nốt sùi trong sơn nội thất. Kế đến là dung môi bở nền: khi sơn lót liên kết chéo chưa đủ, dung môi phủ bóng nhấc mực lên trở lại, rìa hoa văn mờ nhòe. Nguyên nhân thứ nhất cần chỉnh thời gian làm nguội và thời gian lưu; nguyên nhân thứ hai phải quay về sửa đường cong đóng rắn.
Q6 Có được trích tuyên bố "ngoài trời N năm không phai" của hãng làm điều khoản nghiệm thu không?
Không khuyến nghị. Cam kết số năm phụ thuộc địa điểm phơi cụ thể, hướng lắp đặt, tần suất vệ sinh và lô bột nền, thiếu điều kiện thử tái lập được; ghi vào hợp đồng rồi thì vừa không nghiệm thu được vừa không trọng tài được. Phiên bản có thể ghi là trích phân cấp tiêu chuẩn: gia tốc thời tiết 1000 h hoặc 4000 h kèm độ giữ bóng và ngưỡng ΔEab tương ứng, hoặc thời gian thử phân cấp phơi tự nhiên 1 năm/3 năm/5 năm, đồng thời thỏa thuận riêng về kiểm nghiệm bên thứ ba và người phán định kết quả.
Q7 Giấy chuyển in và màng PET hoán đổi được không?
Trên tuyến bàn ép thì thay thế được một phần; trên tuyến túi chân không không thể thay đơn giản. Nền giấy và màng nền PET khác nhau về nhiệt độ bóc tách, tỷ lệ co nhiệt và độ cứng; theo tài liệu công khai, màng nền PET thông dụng dày 12–25 µm, tỷ lệ co nhiệt ở 150 ℃ hằng nhiệt 30 min không quá 2%; cùng một loại mực trên hai nền khác nhau cho tỷ lệ chuyển khác nhau. Đổi vật liệu nền buộc phải làm lại tấm thử bậc và mẫu đối chứng, không được dùng tiếp phiếu công nghệ cũ.
Q8 Mặt chuyển in kiểm tra lấy mẫu bền nhiễm bẩn thì lấy gì phán đạt?
Kiện trong nhà theo môi trường của GB/T 4893.1-2021 (axit axetic 10%, natri cacbonat 10%) và thời gian tác dụng 24 h, phối hợp tiêu chí kháng trầy của GB/T 4893.10-2024; cỡ ván trang trí có thể tham chiếu "màu trơn cấp 4 trở lên, hoa văn cấp 5 trở lên" của GB/T 15102-2017; xếp hạng dùng thẻ xám và quan sát dưới nguồn sáng chuẩn ở 600–800 lux. Điểm mấu chốt khi phán định là ghi đồng thời hai kết luận mất bóng và biến màu; chỉ viết "không thay đổi rõ rệt" sẽ khiến kiểm tra lại không có cơ sở so sánh.
12. Tài liệu tham khảo và thuyết minh căn cứ số liệu
1. GB/T 5237.4-2017 "Profile nhôm hợp kim dùng trong kiến trúc — Phần 4: Profile phun sơn bột", ban hành 2017-10-14, hiệu lực 2018-05-01, thay thế GB/T 5237.4-2008; dữ liệu chiều dày màng, bám dính, bền hóa chất và phân cấp thời tiết gia tốc lẫn tự nhiên trong bài đều lấy theo bản đăng tải công khai của văn bản này.
2. GB/T 1865-2009 "Sơn màu và verni — Lão hóa khí hậu nhân tạo và phơi bức xạ nhân tạo — Bức xạ hồ quang xenon có lọc", GB/T 1740, GB/T 10125, GB/T 9286-2021, GB/T 6739-2022, GB/T 8013.3, GB/T 9276.
3. Các bản hiện hành của loạt thử nghiệm tính lý hóa màng sơn bề mặt nội thất GB/T 4893: .1-2021, .2-2020, .3-2020, .4-2023, .7-2013, .8-2023, .9-2013, .10-2024.
4. GB/T 15102-2017 "Ván sợi và ván dăm trang trí bằng giấy ngâm tẩm" và tiêu chuẩn ván trang trí đồng loại GB/T 34722-2017; GB/T 18102-2020 "Sàn gỗ ép lớp bằng giấy ngâm tẩm" (chấp nhận có sửa đổi từ EN 13329:2016).
5. GB 18584-2024 "Giới hạn chất có hại trong đồ nội thất" (ban hành 2024-06-25, hiệu lực 2025-07-01), GB 18580-2017, GB/T 39600-2021, GB 38507-2020.
6. Tài liệu nghiên cứu thử nghiệm về in chuyển nhiệt vân gỗ trên profile nhôm (cửa sổ lý tưởng 190–200 ℃/15 min, ranh giới dính ngược tại 195 ℃ và 20 min, chiều dày màng 70–90 µm, 189 h UVB313 và dữ liệu thuốc thử 10% trong 48 h) trích từ đăng tải công khai của các báo cáo kỹ thuật ngành; điều kiện của chúng phụ thuộc hiệu bột và loại giấy mực cụ thể, khi trích dẫn phải kiểm chứng lại.
7. Căn cứ tài liệu công khai của hãng màng và thiết bị (màng nền 12–25 µm, 140–180 ℃/10–30 s, tỷ lệ chuyển ≥95%, bền ánh sáng cấp 6/cấp 4, ΔE ≤1.5 sau 500 h QUV, thấm 40–60 µm, ngoài trời 5–8 năm, v.v.): mọi số liệu bài này ghi chú "tài liệu công khai" đều chưa được phòng thử nghiệm bên thứ ba kiểm chứng lại, chỉ dùng tham khảo khi sàng lọc quy trình, không được làm điều khoản nghiệm thu hợp đồng.
8. Các trang liên quan trong site: kiểm soát chênh lệch màu màng sơn nội thất, công nghệ sơn lăn tấm phẳng nội thất, sơn đóng rắn UV gốc nước, sơn gỗ excimer UV cảm giác mềm, chống dính trở lại và cửa sổ sơn phủ lại của sơn mặt gốc nước, công nghệ chà nhám trong sơn phủ gỗ.
Last updated: 2026-11-14. Nội dung kỹ thuật của bài viết do đội ngũ kỹ thuật của Kexin New Materials (Guangdong) Co., Ltd. biên soạn; tên ký phía ngoài lấy theo tên này. Bài viết hướng tới khách hàng ngành sản xuất; cung cấp mẫu và báo giá theo căn cứ B2B, điều kiện giao hàng thỏa thuận theo EXW hoặc FOB. Mọi số hiệu chuẩn trong bài lấy theo bản hiện hành có hiệu lực; số liệu theo căn cứ tài liệu công khai không dùng làm căn cứ nghiệm thu; việc phối hợp cụ thể và tiêu chí phán định lấy thỏa thuận kỹ thuật giữa hai bên làm chuẩn.