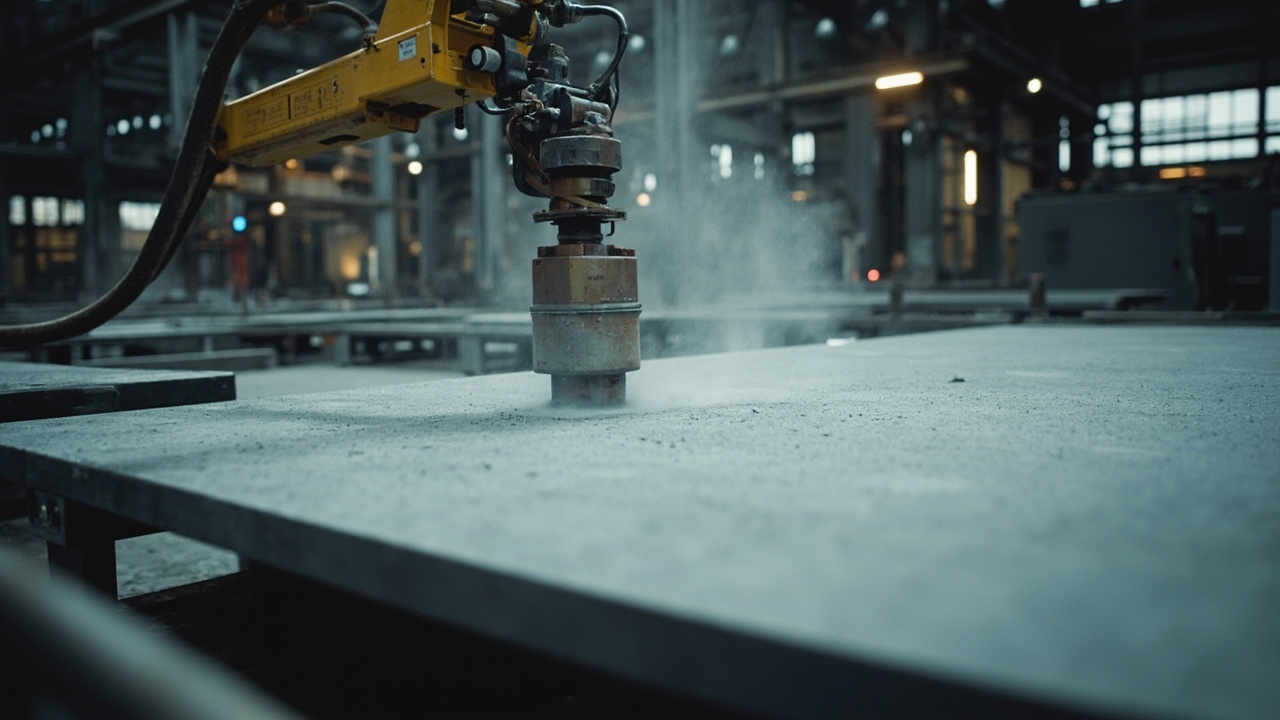
Tại các xưởng đóng tàu, dây chuyền tiền xử lý kết cấu thép và sản xuất cấu kiện thép lớn, trước khi cắt thép thường phải đi qua một dây chuyền tự động "phun bi tẩy gỉ + phun sơn lót xưởng". Lớp sơn lót mỏng manh này tưởng chừng không đáng chú ý, nhưng lại quyết định việc thép có bị gỉ lại trong quá trình gia công, lưu kho nhiều tháng sau đó hay không, đồng thời ảnh hưởng trực tiếp đến độ bám và tuổi thọ của hệ sơn chống ăn mòn cuối cùng. Sơn lót xưởng kẽm giàu vô cơ gốc nước chính là sinh ra cho khâu này — nó sử dụng silicate gốc nước làm chất nền, kẽm bột hàm lượng cao làm cốt lõi, vừa cung cấp bảo vệ catốt điện hóa, vừa chịu được nhiệt độ cao của hàn cắt sau này, là tuyến phòng thủ hiệu quả lâu dài đầu tiên trong giai đoạn tiền xử lý thép.
Một, Tại sao sơn lót xưởng lại không thể thiếu
Từ khi thép phun bi tẩy gỉ đến khi sơn phủ cuối cùng, thường phải trải qua nhiều công đoạn như cắt, lắp ráp, hàn, lưu kho, ngắn thì vài tuần, dài thì vài tháng. Bề mặt thép trần trong thời gian này rất dễ bị gỉ lại, một khi đã gỉ thì phải tẩy gỉ lại, tốn thời gian tốn công. Tác dụng của sơn lót xưởng là ngay sau khi tẩy gỉ tạo lập một lớp màng bảo vệ tạm thời mà bền bỉ, giúp thép giữ được sạch sẽ không gỉ trong toàn bộ chu kỳ gia công, đồng thời có tính thích ứng công nghệ có thể hàn, có thể cắt.
Hai, Cơ chế chống ăn mòn của kẽm giàu vô cơ gốc nước
Sự chống ăn mòn của sơn lót kẽm giàu vô cơ gốc nước được thực hiện đồng bộ bởi hai cơ chế:
- Bảo vệ catốt (hy sinh anốt): Hàm lượng kẽm bột trong màng sơn cao, điện thế điện cực của kẽm thấp hơn sắt, khi môi trường ăn mòn xâm nhập thì kẽm bị oxy hóa ưu tiên, "hy sinh" bản thân để bảo vệ nền thép, đây là cốt lõi chống ăn mòn của sơn giàu kẽm.
- Che chắn vật lý: Sản phẩm ăn mòn đặc chắc sinh ra từ oxy hóa kẽm bột lấp đầy lỗ xốp màng sơn, tiếp tục ngăn chặn hơi nước và oxy.
- Chất nền vô cơ chịu nhiệt: Dùng silicate làm vật tạo màng, sau khi đóng rắn tạo thành mạng vô cơ Si–O–Si, chịu nhiệt可达 hàng trăm độ C, khi hàn cắt không dễ cháy hỏng diện rộng, và sau khi nước hóa thì VOC cực thấp, thi công thân thiện môi trường.
Ba, Tham khảo thông số kỹ thuật chủ chốt
Khi chọn loại cần chú ý các chỉ tiêu cốt lõi sau, giá trị thực tế lấy theo bảng thông số sản phẩm cụ thể:
| Hạng mục | Chỉ tiêu điển hình | Mô tả |
|---|---|---|
| Hàm lượng kẽm màng khô | ≥ 80% | Chìa khóa chống ăn mòn giàu kẽm |
| Độ dày màng khô | 15–25 μm | Sơn lót xưởng nên phủ mỏng |
| Thời gian khô bề mặt | Vài phút | Phù hợp dây chuyền tự động |
| Tính chịu nhiệt | Có thể đạt trên 400℃ | Đảm bảo có thể hàn cắt |
| Chịu phun muối | Hiệu quả dài hạn | Không gỉ lại trong chu kỳ gia công |
| Hàm lượng VOC | Cực thấp | Vô cơ gốc nước thân thiện môi trường |
Bốn, Cảnh ứng dụng điển hình
- Đóng tàu và công trình hàng hải: Tấm thép, kết cấu phân đoạn phun sơn lót xưởng trên dây chuyền tiền xử lý, đảm bảo không gỉ lại trong chu kỳ xây dựng thân tàu.
- Dây chuyền tiền xử lý kết cấu thép: Tẩy gỉ sơn tự động trước khi cắt thép cấu kiện cầu, nhà thi đấu, xưởng, nâng cao hiệu suất sản xuất.
- Bồn chứa và đường ống lớn: Bảo vệ tạm thời trước khi cuộn tấm thép,兼顾 công nghệ hàn sau này.
- Máy xây dựng và gia công thép ngoại vi: Thép cần lưu kho lâu dài, vận chuyển liên nhà máy chống gỉ lại.
Năm, Quy trình thi công và kiểm soát chất lượng
Sơn lót xưởng phần lớn dùng cho dây chuyền tự động, quy phạm công nghệ ảnh hưởng trực tiếp đến hiệu quả chống ăn mòn và nhịp sản xuất:
- Xử lý bề mặt: Thép phải phun bi tẩy gỉ đến cấp Sa2.5, độ nhám bề mặt vừa phải, không dầu mỡ, vảy oxy hóa, đây là tiền đề kẽm giàu phát huy bảo vệ catốt.
- Phun tạo màng: Dây chuyền phun tự động kiểm soát độ dày màng 15–25μm, quá dày dễ gây bắn tóe hàn và lỗ khí, quá mỏng thì bảo vệ không đủ.
- Khô bề mặt nhanh: Sơn lót xưởng yêu cầu khô bề mặt nhanh, để thép nhanh chóng vào công đoạn sau, giảm chờ đợi dây chuyền.
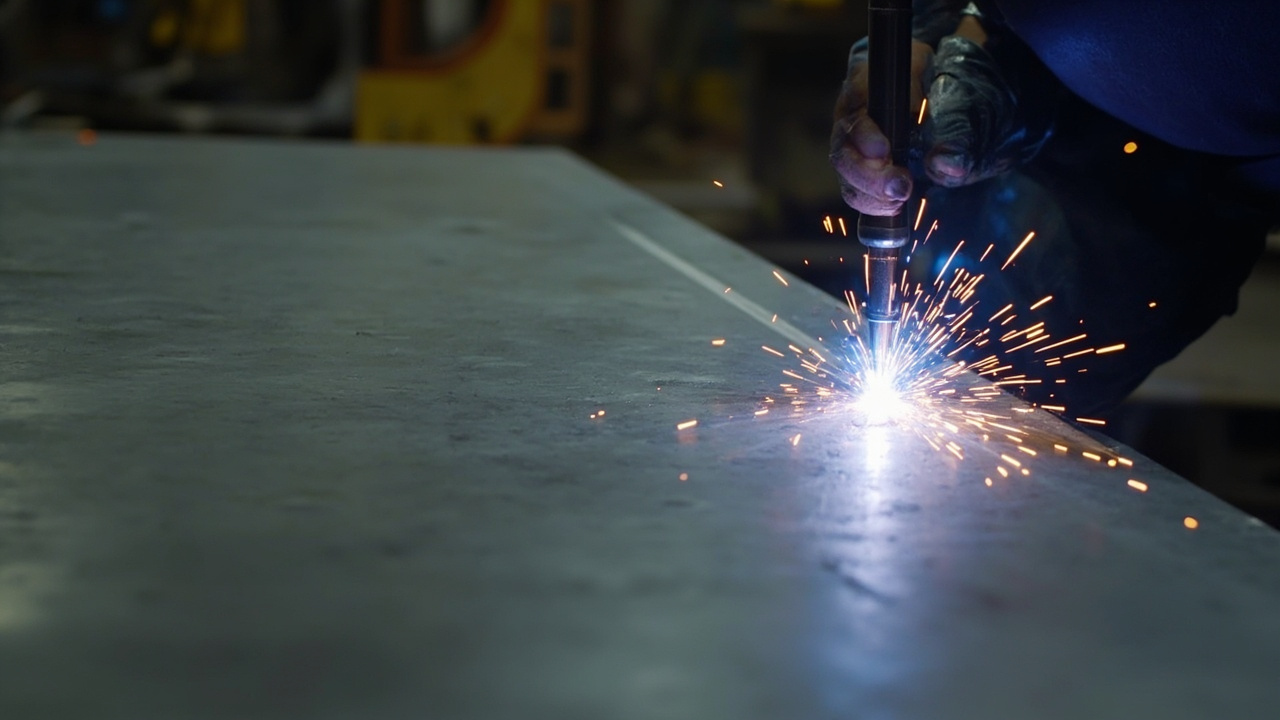
- Xác nhận tính thích ứng hàn: Sau phun nên xác nhận lượng khói và tình trạng lỗ khí khi hàn cắt, đảm bảo đáp ứng tiêu chuẩn công nghệ đóng tàu, kết cấu thép.
- Phối hợp lớp sau: Sau khi gia công xong, trên cơ sở sơn lót xưởng phủ tiếp kẽm giàu epoxy, sơn trung gian epoxy mica sắt và sơn phủ, cấu thành hệ chống ăn mòn nặng hoàn chỉnh.
Sáu, Khác biệt với sơn lót kẽm giàu epoxy
Kẽm giàu vô cơ và kẽm giàu epoxy đều là sơn lót giàu kẽm thường dùng chống ăn mòn nặng, nhưng định vị khác nhau:
| Hạng mục so sánh | Kẽm giàu vô cơ gốc nước | Kẽm giàu epoxy |
|---|---|---|
| Chất nền | Silicate (vô cơ) | Nhựa epoxy (hữu cơ) |
| Tính chịu nhiệt | Cao (có thể hàn cắt) | Thấp hơn |
| Bảo vệ catốt | Mạnh | Mạnh |
| Độ dẻo | Hơi giòn | Tốt hơn |
| Định vị điển hình | Sơn lót xưởng, chịu nhiệt | Sơn lót chống ăn mòn nặng phổ dụng |
| Tính thân thiện môi trường | Gốc nước VOC cực thấp | Tùy sản phẩm |
Nói đơn giản, cảnh cần chịu nhiệt cao, có thể hàn, phù hợp dây chuyền tiền xử lý thì ưu tiên chọn sơn lót xưởng kẽm giàu vô cơ; bộ phận yêu cầu cao về độ dẻo và phối hợp chống ăn mòn tổng thể thì thường dùng kẽm giàu epoxy. Hai loại cũng thường phân công hợp tác trong cùng một hệ.
Bảy, Điểm lưu ý lưu kho, vận chuyển và môi trường thi công
Sơn lót xưởng kẽm giàu vô cơ gốc nước tuy thi công thân thiện môi trường, nhưng có nhất định nhạy cảm với điều kiện lưu vận và môi trường, khi sử dụng thực tế cần chú ý:
- Lưu kho phân đóng gói: Kẽm giàu vô cơ đa phần là hai thành phần (kẽm bột và chất nền silicate đóng riêng), nên bảo quản kín nơi mát khô, tránh kẽm bột ẩm vón cục; sơn đã phối trộn có thời gian sử dụng, phải dùng hết trong thời gian quy định.
- Khuấy đều: Mật độ kẽm bột lớn, dễ lắng đáy, trong quá trình phun phải khuấy liên tục và trang bị thiết bị chống lắng, đảm bảo hàm lượng kẽm sơn phun ra ổn định đồng nhất, nếu không sẽ xuất hiện màng không đều hàm lượng kẽm, cục bộ bảo vệ ăn mòn không đủ.
- Nhiệt độ độ ẩm môi trường: Đóng rắn silicate vô cơ dựa vào hơi nước và二氧化碳 trong không khí, nhiệt độ thi công lý tưởng thường 5–40℃, độ ẩm tương đối 50%–85%; quá khô đóng rắn không hoàn toàn, quá ẩm dễ trắng mờ kết sương.
- Thông gió và an toàn: Xưởng phun nên giữ thông gió tốt, người vận hành đeo khẩu trang chống bụi, tránh hít lâu dài bụi kẽm bột.
- Bảo vệ vận chuyển: Cấu kiện thép phun sơn lót xưởng khi vận chuyển, xếp chồng phải lót cách, tránh va quẹt trầy xước sơn lót, chỗ trầy xước nên bồi phủ kịp thời, ngăn hình thành điểm gỉ lại.
Kiểm soát môi trường và lưu vận quy phạm, là tiền đề quan trọng đảm bảo sơn lót xưởng phát huy ổn định tác dụng bảo vệ catốt, kéo dài tuổi thọ bảo vệ trong chu kỳ gia công thép.
Tám, Câu hỏi thường gặp (FAQ)
Hỏi: Sơn lót xưởng có cần phủ sơn khác lên trên không? Cần. Sơn lót xưởng là lớp bảo vệ tạm thời kiêm chuyển tiếp, chống ăn mòn cuối cùng còn phải phối hợp sơn trung gian và sơn phủ lên trên, cấu thành hệ hoàn chỉnh.
Hỏi: Hàm lượng kẽm sơn lót giàu kẽm càng cao càng tốt? Hàm lượng kẽm cao có lợi cho bảo vệ catốt, nhưng quá cao sẽ ảnh hưởng độ đặc chắc và độ bám màng sơn. Hàm lượng kẽm màng khô đạt trên 80% là đảm bảo hiệu quả chống ăn mòn ưu việt, cần cân bằng tổng thể với công thức.
Hỏi: Kẽm giàu vô cơ gốc nước có yêu cầu độ ẩm thi công không? Có. Đóng rắn silicate vô cơ dựa vào độ ẩm và二氧化碳 thích hợp, quá khô hoặc quá ẩm đều ảnh hưởng chất lượng đóng rắn, nên theo hướng dẫn sản phẩm kiểm soát điều kiện môi trường.