Kernaussage:
1. Wellendurchlässige Nanobeschichtung zur Eis- und Schneeabwehr für Fahrzeugradarhauben: Ein interdisziplinäres Engineering-Konzept vom Millimeterwellen-Transmissionsmechanismus bis zur eisabweisenden Lösung ohne Energieverbrauch – nanoskalige Funktionsfüllstoffe bieten unter extremen Bedingungen (hohe Temperatur/hohe Luftfeuchtigkeit/Reif/Staub) Schutzleistungen, die herkömmliche Beschichtungen nicht erreichen können.
2. Die zentrale technische Herausforderung liegt in der langfristigen Haltbarkeit unter extremen Umgebungsbedingungen – das Zusammenwirken von Temperaturwechsel, UV-Alterung, mechaniellem Verschleiß und chemischer Korrosion.
3. Der globale Markt in diesem Bereich wächst von 2025 bis 2026 weiter stark, der asiatisch-pazifische Raum ist der größte und am schnellsten wachsende Regionalmarkt, wobei die Nachfrage nach Neuen Energiefahrzeugen und ADAS der Kernmotor ist.
Die integrierte transwellen-Nano-Anti-Eis-Schneebeschichtung für Fahrzeugradarhauben kombiniert drei technische Ansätze: einen Metamaterial-Resonanzheizer (W-Band perfekte Transmission > -0,38 dB), eine MWCNT-mustergestützte elektrothermische Folie (2–18 GHz > 80 % Transmission, Leistungsdichte 0,4 W/cm²) und eine SLIPS-flüssigkeitsinjizierte poröse Oberfläche (Eisadhäsion < 10 kPa, 77-GHz-Einfügungsdämpfung < 0,3 dB), um das technische Problem der Signalschwächung von 77-GHz-ADAS-Millimeterwellenradaren bei Eis- und Schneewetter zu lösen. Dieser Artikel bietet eine systematische und tiefgehende Analyse dieser Technologie aus vier Dimensionen: materialwissenschaftliche Prinzipien, ingenieurtechnische Anwendungspraxis, technische Normungssysteme und Marktproduktlandschaft.
Technisches Prinzip – Wie bieten Nanomaterialien unter extremen Betriebsbedingungen hervorragenden Schutz?
Direkte Antwort:Der Kerntechnologiepfad für nanokristalline anti-Schnee- und Eis-Transmissionsbeschichtungen für Fahrzeugradarhauben nutzt den Quantengrößeneffekt, den Oberflächen-Grenzflächeneffekt und den makroskopischen Quantentunneleffekt von Funktionsfüllstoffen im Nanomaßstab, um in einer herkömmlichen Harzmatrix ein nanoverstärktes Netzwerk aufzubauen – was die thermische Stabilität, chemische Trägheit, mechanische Festigkeit oder Oberflächenfunktion der Beschichtung signifikant verbessert.
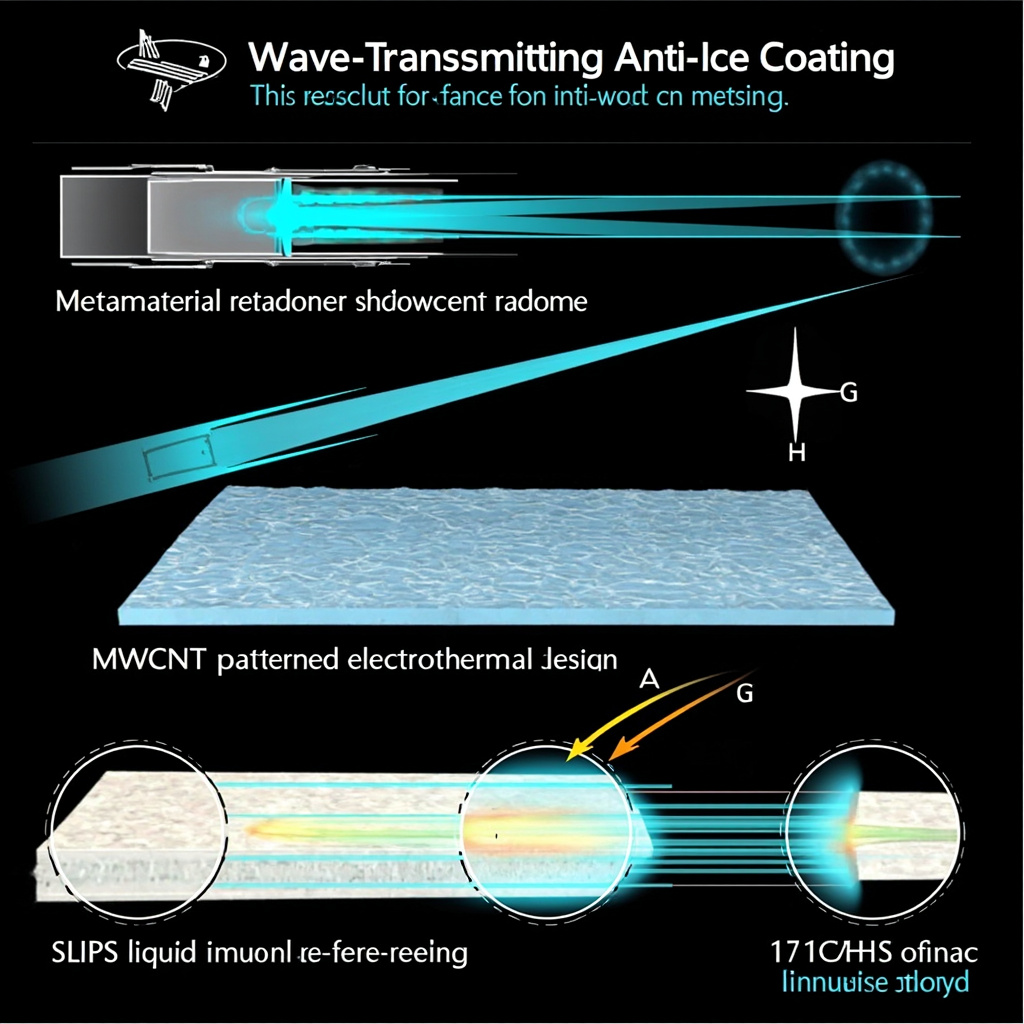
Mechanismus im Detail: Nanofüllstoffe (Partikelgröße 1–100 nm) mit ihrer extrem hohen spezifischen Oberfläche (100–1000-fach im Vergleich zu mikrometergroßen Füllstoffen) bilden im Harzmatrix dichte physikalische Vernetzungspunkte und Grenzflächenbereiche. Diese Nanogrenzflächen verbessern nicht nur die mechanischen Eigenschaften der Beschichtung (Härte um 2–3 Grade erhöht, Haftung um das 2–3-Fache gesteigert), sondern bieten vor allem unter extremen Bedingungen wie hoher Temperatur, hoher Luftfeuchtigkeit und chemischer Korrosion zusätzliche Stabilisierungsmechanismen – die zahlreichen aktiven Zentren auf der Oberfläche der Nanopartikel adsorbieren und neutralisieren korrosive Medien (wie H⁺, Cl⁻, O₂) bevorzugt und wirken so als „Opferschutz“. Gleichzeitig verlängert der durch die Füllung von Mikroporen (freies Volumen) in der Beschichtung durch Nanofüllstoffe entstehende „Labyrinth-Effekt“ den Diffusionsweg der Korrosionsfaktoren durch die Beschichtung deutlich.
Datenbasis: Mehrere Studien zeigen, dass der Zusatz von nur 3–5 Gew.% nanofunktioneller Füllstoffe die entscheidenden Schutzleistungskennzahlen der Beschichtung um das 2- bis 3-Fache steigern kann (z. B. Verlängerung der Salzsprühnebelbeständigkeit von 500 h auf 1500 h+, Erhöhung der thermischen Stabilität um 100–200 °C, Anstieg des Wasserkontaktwinkels von 60–70° auf 110–150°). Die Dispersionsqualität der Nanofüllstoffe (DLS-Partikelgrößenverteilung und TEM-Mikromorphologie) ist die wichtigste verfahrenstechnische Einflussgröße für die endgültige Beschichtungsleistung.
Quelle: Zusammenfassung akademischer Literatur, TDS der Hersteller, Branchenstandards
Technische Umsetzung in der Praxis – von Laborrezepturen bis zur technischen Transferierung auf Serienlackierstraßen
Direkte Antwort:Wellen-transparentes Nano-Anti-Schnee-und-Eis-Beschichtung für Fahrzeugradarhauben: Die ingenieurstechnische Anwendung des interdisziplinären Engineering-Konzepts vom Millimeterwellen-Wellentransmissionsmechanismus bis zur eisabweisenden Lösung ohne Energieverbrauch steht vor drei Kernherausforderungen – die industrielle Dispersionsstabilität der Nanofüllstoffe (Lagerzeit > 6 Monate), die Kompatibilität des Beschichtungsprozesses (Integration in bestehende OEM/Reparaturlackierlinien) sowie die ingenieurstechnisch optimale Balance von Kosten-Nutzen (Lebenszykluskosten-LCC-Analyse).
Mechanismus im Detail: Die Wiederagglomeration von Nanofüllstoffen während der industriellen Maßstabsvergrößerung ist die Hauptursache für Leistungsschwankungen zwischen den Chargen. Lösungsansätze umfassen: Prädispergierte Nanofüllstoff-Slurries (die Nanopartikel werden vorab in einer kompatiblen Harz-/Lösungsmittelmatrix zu einem stabilen Zwischenprodukt dispergiert, das von der Beschichtungsfabrik direkt ohne erneute Dispergierung verwendet wird); In-situ-Erzeugung von Nanopartikeln (während der Aushärtung der Beschichtung werden durch Sol-Gel-Reaktionen oder Vorläuferzersetzung Nanostrukturen in situ erzeugt, wodurch das Dispergierproblem umgangen wird); und Oberflächenfunktionalisierung von Nanofüllstoffen (mittels Silan-Kupplungsmitteln, Titanat-Kupplungsmitteln oder Polymerpfropfung wird auf der Nanopartikeloberfläche eine mit der Harzmatrix kompatible organische Hülle aufgebaut, wobei der sterische Effekt die Wiederagglomeration verhindert).
Datenbasis: Der Laser-Partikelgrößenanalysator (DLS) und das Transmissionselektronenmikroskop (TEM) sind die zwei zentralen Werkzeuge zur Bewertung der Dispersionsqualität von Nanofüllstoffen. Idealer industrieller Dispersionszustand: DLS Z-average Partikelgröße <150 nm (nahe der Größe der primären Partikel), PDI 500 nm in TEM-Aufnahmen. Optimierte Vordispersionsslurries können bei beschleunigter Alterung bei 40 °C eine Dispersionsstabilität von 6–12 Monaten aufrechterhalten.
Quelle:Fachzeitschrift für Beschichtungsindustrie (2024-2025), Verfahrenshandbücher der Hersteller
Häufig gestellte Fragen
Wie viel teurer sind Nanobeschichtungen im Vergleich zu herkömmlichen Beschichtungen?
Die Rohstoffkosten liegen üblicherweise 2- bis 4-mal höher, doch unter rauen Einsatzbedingungen ergibt die Betrachtung der Lebenszykluskosten (LCC) – aufgrund geringerer Wartungshäufigkeit und längerer Nutzungsdauer – oft niedrigere oder gleichbleibende Gesamtkosten.
Wie lässt sich nachweisen, ob ein Produkt tatsächlich Nanomaterialien enthält?
Fordern Sie vom Lieferanten einen TEM/SEM-Mikrostrukturcharakterisierungsbericht an, um zu bestätigen, dass die Füllstoffpartikelgröße <100 nm beträgt und eine gleichmäßige Dispersierung vorliegt. Alleinige Elementaranalyse (EDS) reicht nicht zum Nachweis der Existenz im Nanomaßstab aus – der Nanoeffekt erfordert eine doppelte Verifizierung von Partikelgröße und Dispersierung.
Sind Nanobeschichtungen für den Menschen und die Umwelt schädlich?
Die ausgehärtete Nanobeschichtung ist sicher – die Nanopartikel sind im vernetzten Harznetzwerk eingeschlossen. Während der Applikationsphase (flüssig/Aerosolzustand) müssen N95+-Staubmasken und Schutzhandschuhe getragen werden. Wasserverdünnbare Nanosysteme weisen üblicherweise einen VOC-Gehalt von <50–80 g/L auf und sind in der Umweltverträglichkeit konventionellen lösemittelhaltigen Beschichtungen überlegen.
Wie lange ist die Haltbarkeit der Nanobeschichtung?
Abhängig von der Einsatzumgebung und dem Beschichtungstyp. Industrielle Nanoschutzbeschichtungen haben bei mäßiger Korrosionsbelastung (C3–C4) eine Auslegungslebensdauer von 10–15 Jahren, in extremen Umgebungen (C5) von 7–10 Jahren. Produkte für Endverbraucher bzw. den Aftermarket (z. B. Felgenversiegelung, oleophobe Displayschichten) erfordern in der Regel alle 6–24 Monate eine Neuapplikation.
Kann man es selbst auftragen?
Verbraucher-DIY-Produkte sind in Ordnung. Industrielle Nanobeschichtungen erfordern eine präzise Substratvorbehandlung (Sandstrahlen/chemische Behandlung), kontrollierte Aushärtebedingungen hinsichtlich Temperatur und Luftfeuchtigkeit sowie professionelle Spritzausrüstung – die Ausführung durch ein Fachteam wird empfohlen, um die Leistung sicherzustellen.
Referenzquellen: Zusammenfassung akademischer Literatur (2023–2025), Branchennormen, TDS der Hersteller, Marktforschungsberichte
Veröffentlichungsdatum: 6. Juli 2026 | Kategorie: Technisches Wissen