Trois technologies clés pour le choix scientifique des revêtements plastiques : assurer la durabilité et le toucher grâce au substrat, aux performances et au procédé !
Dans la conception esthétique des pièces en plastique industrielles et des produits électroniques grand public, la peinture par pulvérisation constitue souvent le dernier maillon déterminant la perception de valeur du produit. La couleur, le toucher, la résistance à l'usure et la fiabilité à long terme dépendent presque entièrement du système de revêtement et du procédé de pulvérisation. Pourtant, de nombreuses entreprises choisissent leurs peintures en s'appuyant sur « l'expérience » ou « le ressenti », ce qui entraîne des problèmes tels que craquelures, écaillage, rayures, décoloration, perte de brillance, cloquage ou migration de colorant, et les retouches en série sont extrêmement coûteuses.

Pour éviter ces erreurs à la racine, il faut revenir aux trois variables fondamentales d'une sélection scientifique de la peinture : compatibilité avec le support, normes de performance, faisabilité du procédé. Ce ne sont pas des principes abstraits, mais une logique technique concrètement applicable.
I. Le support détermine le préalable au choix de la peinture : sans une identification correcte du matériau, toutes les conséquences ne sont que des problèmes qui éclateront plus tard.
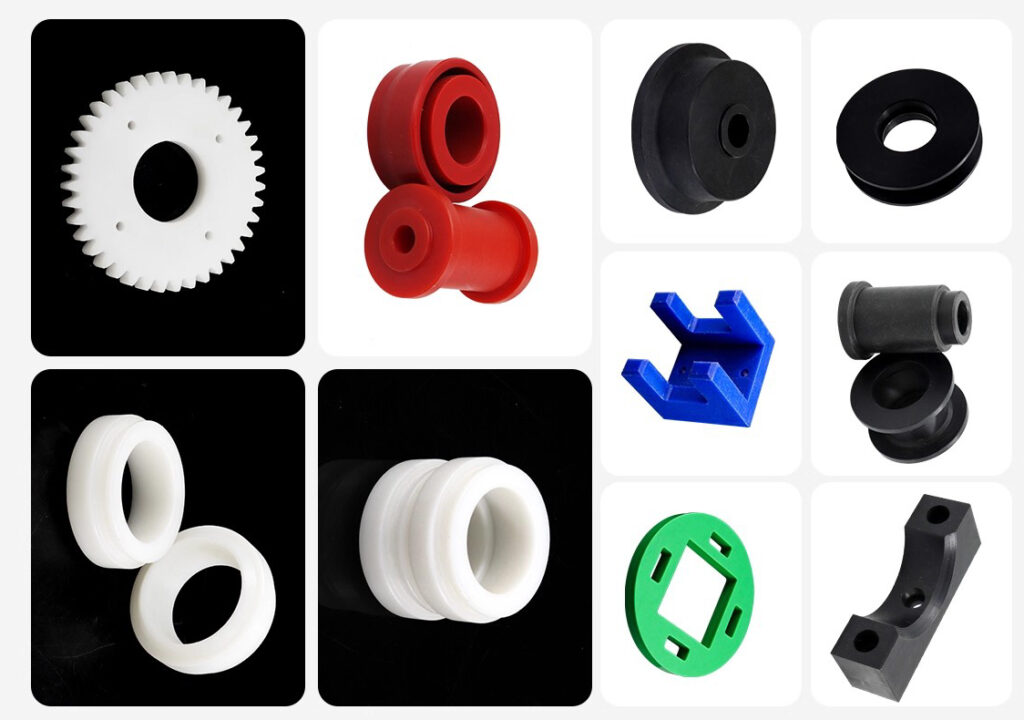
La polarité, la température de déformation thermique et l'activité de surface des différents substrats plastiques sont totalement différentes, ce qui détermine directement si le système de pulvérisation est utilisable et si l'adhérence est fiable.
ABS / PC sont des matériaux de polarité moyenne à élevée, et un système de peinture plastique universel dans l'industrie permet d'obtenir une adhérence solide ;
PP / PE sont des matériaux de faible polarité, et sans traitement de fond spécial ou traitement par corona/flamme, toute peinture ultérieure finira par « se détacher tôt ou tard ».
Une règle de fer à retenir absolument :
Pour les substrats incomprehensibles — toujours faire un échantillon et tester l'adhérence (croix de cent), ne jamais passer directement à la production en série.
Le site industriel n'est pas un lieu où l'on peut se permettre l'essai et l'erreur ; l'identification du subjectile est la première étape, la seule capable de déminer le terrain.
II. Choisir le système en fonction des performances et de l'usage : toutes les peintures pour plastique ne naissent pas pour le même champ de bataille
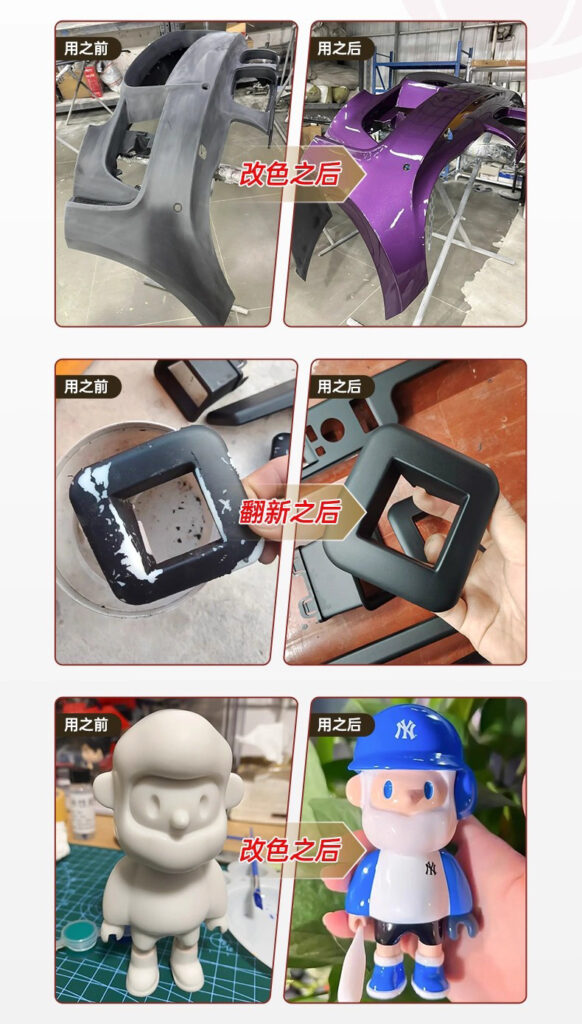
La peinture pour plastique ne sert pas seulement à « colorer », elle répond d'abord à la situation d'utilisation.
Exemple :
- Produits de grande consommation courants : une peinture acrylique monocomposante suffit à répondre aux besoins esthétiques et de volume.
- Outils, alimentations, boîtiers d'équipements électroniques : nécessitent une résistance aux rayures et à l'abrasion, privilégier le système PU à quatre composants
- Scénarios d'utilisation en extérieur : il est impératif d'utiliser un système de durcissement UV pour résister au vieillissement dû aux ultraviolets et aux intempéries
- Tactilité et apparence haut de gamme : les systèmes de peinture caoutchouc, peinture métallique, peinture nacrée et mat nécessitent des lignes dédiées et des procédés spécifiques.
Utiliser le mauvais système, ce n'est pas « imparfait » — c'est un échec inévitable.
III. Le procédé détermine la réussite ou l'échec : la capacité à produire en série ne dépend pas de la formulation, mais de l'exécution.
Même en choisissant correctement le substrat et le système, si le processus de pulvérisation et de durcissement n'est pas maîtrisé, des défaillances peuvent toujours survenir.
Les points clés de contrôle du procédé pour la peinture des pièces en plastique se divisent principalement en trois catégories :
1)Contrôle de la propreté — Un environnement sans poussière ou à faible teneur en poussière évite l'enfouissement de particules dans le film de peinture
2)Cohérence de la pulvérisation — La distance de pulvérisation, la vitesse de passage et le contrôle de l'épaisseur du film affectent le niveau et l'apparence
3)Intégrité de la cure — Une température ou un temps insuffisant entraîne une réticulation incomplète ; la perte de peinture et le décollement ultérieurs sont des « erreurs à retardement »
Beaucoup de tragédies de retouche en usine ne sont pas dues à une mauvaise peinture, mais à un processus sans enregistrement, sans norme, non reproductible.
IV. La validation avant production de série est le « fusible » — ne pas la tester, c'est attendre l'explosion.
Avant toute production en série, il faut obligatoirement passer au moins trois validations :
- Test d'adhérence à grille (Cross-hatch)
Assurer une liaison stable du film de peinture sans décollement - Test de résistance à l'alcool/à la sueur/à l'huile de silicone/à l'abrasion
Vérification de la fiabilité à long terme en environnement d'utilisation réel - Évaluation de l'écart de couleur et de l'apparence sous source lumineuse standard
Éviter que des différences de lot ou des défauts invisibles n'atteignent le marché
Ce ne sont pas des formalités de laboratoire, mais le moyen le moins coûteux d'éviter des pertes de l'ordre du million.
V. Conclusion : bien choisir la peinture double la valeur du produit ; un mauvais choix rend tout vain.
La pulvérisation de plastique peut sembler être la « dernière étape », mais c'est en réalité la vanne qui détermine si le produit peut atteindre une « qualité de niveau commercial ».
Choisir la peinture = adaptation au substrat + conformité aux performances + faisabilité du processus
Ces trois éléments sont indispensables ; toute négligence se retournera à l'avenir sous forme de coûts, de réclamations ou de défaillance.

Lorsque vous pouvez examiner un projet avec cette logique scientifique de sélection de peinture,
ce que vous obtenez n'est pas seulement « la couleur »,
mais le contrôle global de la durabilité, de la texture, du coût et de la réputation.