工業塗装、建築塗料、Furnitureの吹付塗装などの現場において、塗Film Thicknessは最終的な仕上がりに影響を与える重要なパラメータの一つである。塗料を厚く塗りすぎると、光沢や平滑性が損なわれるだけでなく、タレ、乾燥むら、付着性の低下、オレンジピール、ひび割れなど一連の問題を引き起こす。製品製品質とSurfaceの美観を確保するためには、厚塗り塗膜を早期に発見し対処することが極めて重要である。以下では、発生原因、弊害、補修措置、および予防方法の4つの側面から本問題を総合的に解説する。


一、塗装塗料が厚すぎる主な原因
1. スプレーガンの空気圧設定が不適切
スプレーガンの空気圧が低すぎると霧化が不十分となり、塗料が局所的に集中して付着し、過厚な塗膜を形成する。逆に、空気圧が不安定な場合も噴幅が大小を繰り返し、局所的な塗料の蓄積を招きやすい。
2. 手法が不適切
一般的な操作ミスには以下のものがあります:
- ガン距離が近すぎる
- スプレー速度が遅すぎる
- オーバーラップ率が高すぎる
- 隅角部に繰り返し補吹きする
これらはすべて塗料のたまり(塗料溜まり)を引き起こす原因となります。
3. 塗料のViscosityが高すぎる
Viscosityが高すぎると、霧化粒子が大きくなり、Surfaceに堆積しやすくなり厚塗りになりやすい。
4. 一度に吹きすぎる(回数が多すぎる)
早乾性や高光沢を求めるあまり、一部の作業者は一度に多層を吹き付けるが、十分なフラッシング(乾燥待ち)時間を確保せず、下層の塗膜が溶剤を放出・揮発する前に重ね塗りされるため、最終的に全体のFilm Thicknessが過剰になる。
5. 環境Humidity・Temperatureの影響
Humidityが高い、またはTemperatureが低いと溶剤の揮発効率が低下し、塗膜Surfaceの乾燥が遅れて、塗膜のたれ込みや局所的な厚塗りを生じやすくなる。
二、塗装の塗料が厚すぎることの害
1. たれおよび垂れ下がり
厚すぎる塗膜は重力によって垂れが生じやすく、Surfaceが不均一になり、外観に影響を及ぼす。
2. 乾燥時間の延長
溶剤が円滑に揮発しにくく、乾燥時間が増加し、生産サイクルが長引く。
3. 割れと光沢消失
厚塗り膜の内層と外層の乾燥速度が異なるため、内層が外層を引っ張って亀裂が生じやすく、同時に塗面の質感も低下する。
4. 付着性の低下
乾燥が不十分であるか、あるいは塗膜の内部応力が過大であると、下地に対する塗料の付着強度に影響を及ぼす。
5. 耐久性の低下
厚塗りは美観を損なうだけでなく、Wear-Resistant耗性、Weather-Resistant性および長期安定性を低下させる。
三、塗装の塗り重ねが厚すぎた場合の補修措置
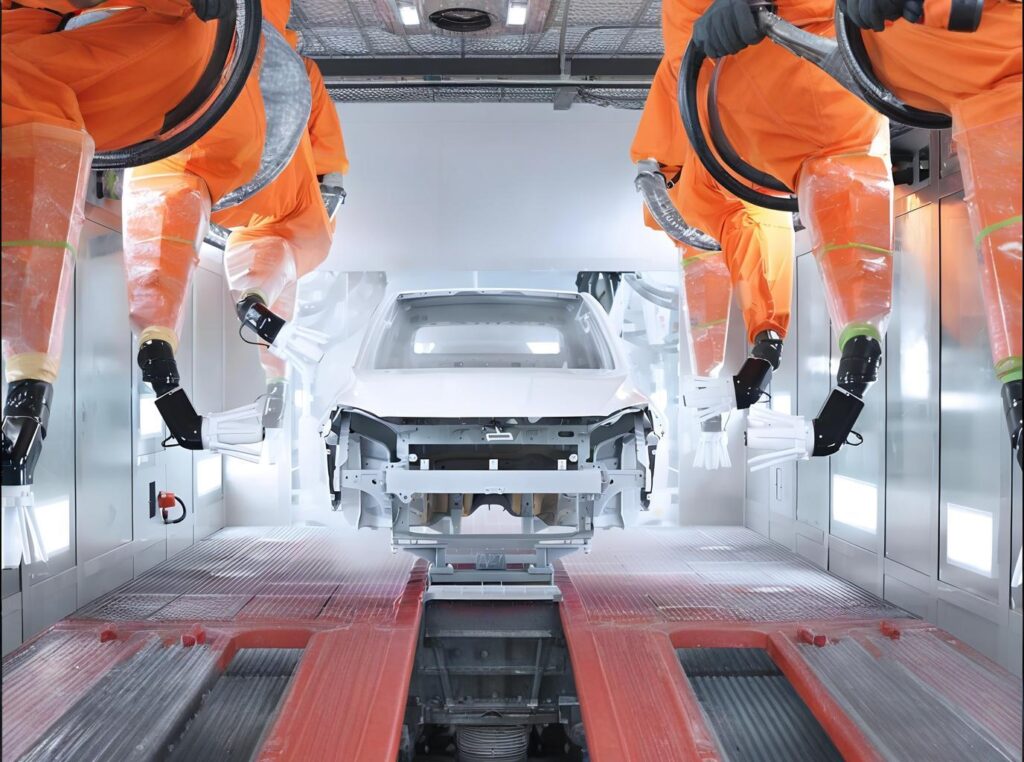
1. 部分的に厚すぎる場合:研磨または軽い研磨で修正可能
局所的に厚塗りとなっているがタレが生じていない場合は、以下を使用できる:
- 細目サンドペーパー(800–1500#)
- 研磨剤(ポリッシングペースト)
- スポンジサンドペーパー
軽く研磨して平らにし、必要に応じて薄く上塗りを吹き付けてください。
2. たれが発生した場合:スクレーパーまたは研磨で修正
塗膜が完全に乾燥した後、専用のへらで隆起した部分を軽く削り、サンドペーパーで平らに研磨し、最後に再塗装する。
3. 全体が厚すぎる:すべて研磨し直して再塗装することを推奨
全体の塗膜が明らかに厚すぎる場合、またはひび割れのリスクが生じた場合は、Surfaceを適切な粗さ(一般的に320–600#)まで再研磨し、その後規定の重塗プロセスを実施すること。
4. 塗料のViscosityを下げた後に薄く吹き付ける
希釈比率を再調整し、スプレーによる薄付けのコントロールを容易にするとともに、複数回の薄塗りによりIdeal的なFilm Thicknessを層ごとに構築できるようにしてください。
四、塗装の塗りむら(塗り厚)をどのように防ぐか?(重点参照)
1. スプレーガンのパラメータを正しく設定する
- 気圧:塗料系および設備の推奨値に基づいて調整する
- 噴幅:均一を維持する
- ガンノズルの仕様:過大サイズによる塗料の過剰吐出しを避けること
2. 塗装手法の規範化
- ガン距離:15~25cm
- 移動速度:安定かつ均一
- オーバーラップ率:約50%
- 複数回に分けて薄く吹き付けること(薄塗り重ね)を要求しており、「一度に厚く塗ろうとすること」は避けること。
3. 塗料のViscosityを制御する
希釈剤およびViscosityカップ(フォードカップなど)を用いて、標準範囲内に管理する。
4. フラッシュ乾燥の時間を十分に取る
各塗布の間は溶剤を十分に揮発させること。通常5~15分間とし、塗料系によって決定する。
5. スプレー環境の最適化
- Temperature:20~30℃
- Humidity:相対Humidity 75% 未満
- 換気:適度に行うこと。ただし風速が速すぎないようにする。
Goodな環境は塗膜欠陥の発生確率を大幅に低減できる。