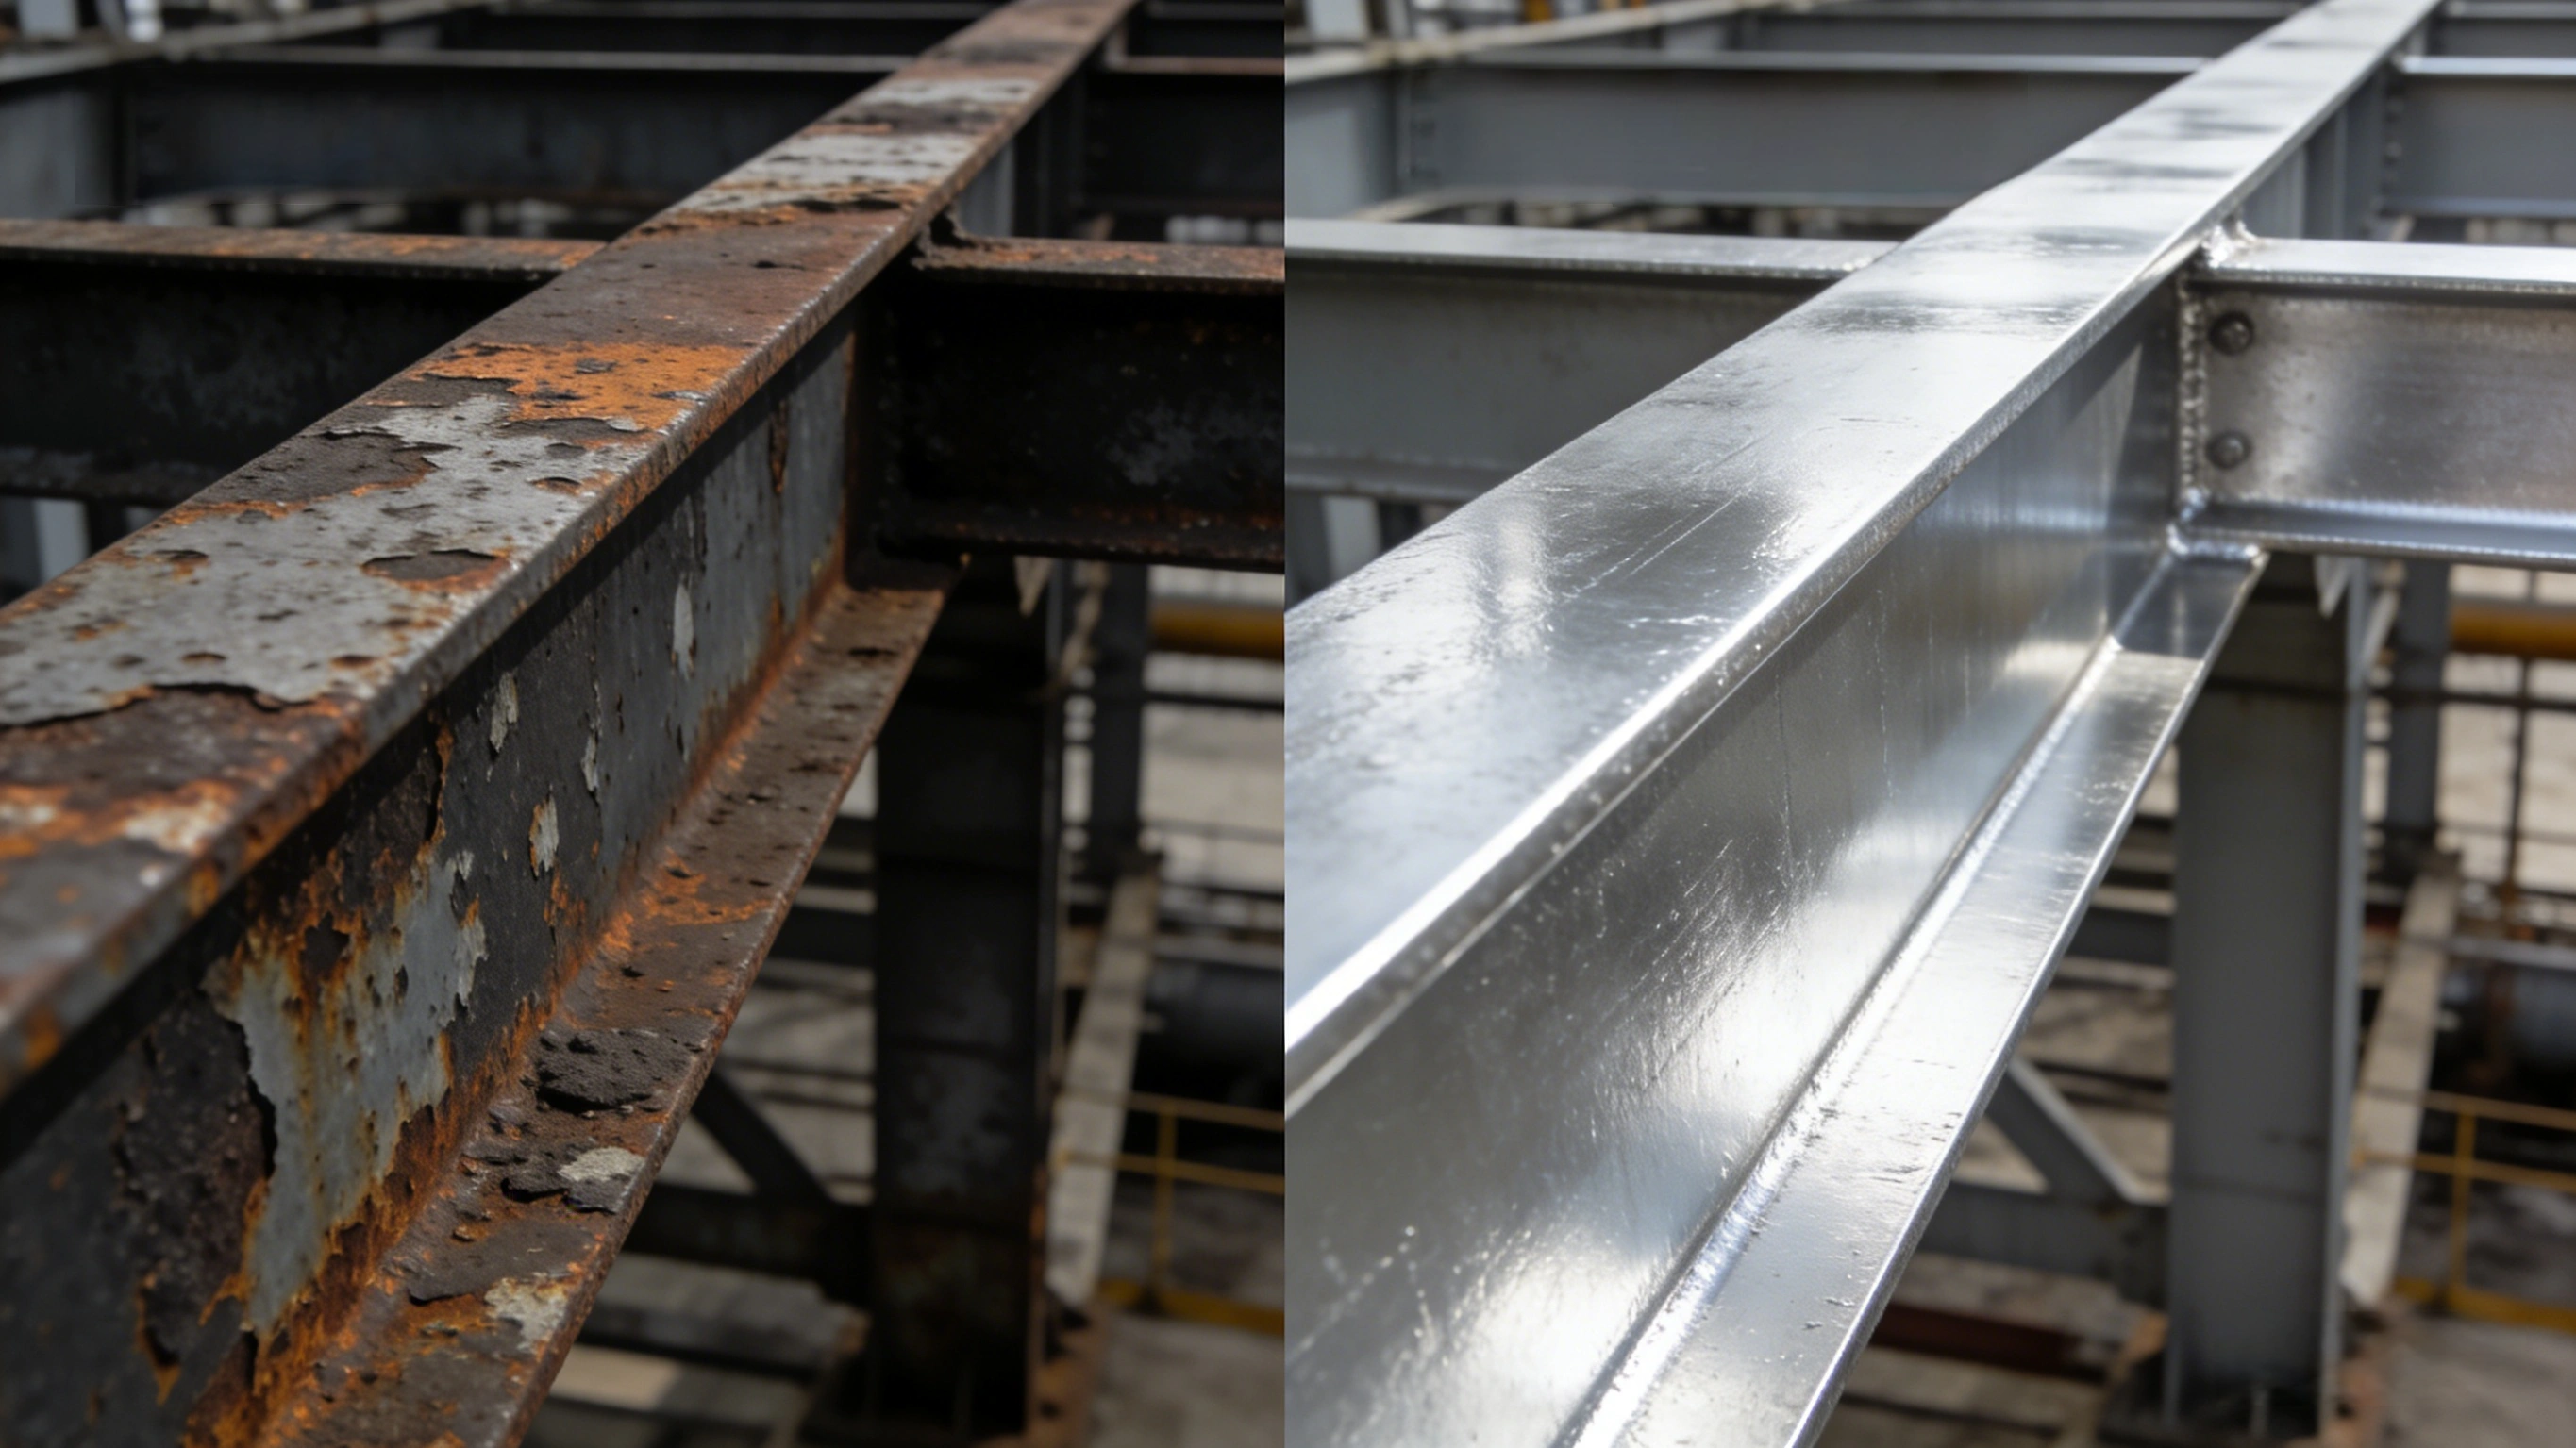
储罐角焊缝与边棱腐蚀指立式圆筒形钢制焊接储罐上的角焊缝与焊趾、罐底边缘板环形角缝、接管与补强圈根部、钢板剪切边与热切割边等几何突变部位,因干膜厚度不足、表面粗糙度不连续、焊接缺陷未修整以及检漏盲区叠加,早于平面区域发生的局部锈蚀与涂层失效。它不是一种腐蚀机理的名称,而是一组可测量对象的统称:处理等级按 ISO 8501-3 判定,焊缝几何按 ISO 5817 判定,膜厚按 ISO 19840 或 SSPC-PA 2 判定,涂层连续性按 ASTM D5162 一类电火花检漏判定,环境严酷度按 ISO 12944-2 分类。
沿海罐区的常见画面是:投用第 3 到第 5 年,罐壁大面的漆膜仍然完好,光泽只有轻微下降,但角焊缝下侧出现 1 mm 至 3 mm 宽的锈痕流挂,罐底边缘板与环形角缝处漆膜起泡剥落,人孔与接管根部一整圈发锈。等到拆保温层检查,环缝下方的钢壁已经出现局部减薄。业主的困惑通常是一句话:膜厚验收报告是合格的,为什么先坏在这些地方。答案在于布点与判据——常规测点落在平面上,角缝与边棱既没有被同等布点,也没有被同等对待。
TL;DR:先看结论
- 焊缝与边棱是独立对象:ISO 8501-3:2025 用 P1、P2、P3 三个处理等级单列要求,重防腐体系通常从 P2 起评,C4 以上或追求高耐久时按 P3。
- 边缘圆角可量化:P3 要求机械切割边倒圆半径不小于 2 mm,热切割边常按 3 遍倒角或 3 遍打磨处理;板厚小于 3 mm 时 P3 往往做不到,需在设计与工艺间取舍。
- 咬边限值看厚度比例:ISO 5817:2023 连续咬边 B 级 0.05t 且不大于 0.5 mm、C 级 0.1t、D 级 0.2t;GB 50205-2020 体系里二级焊缝不超过 0.05t 且不大于 0.5 mm、连续长度不大于 100 mm。
- 膜厚合格不等于角缝合格:ISO 19840 要平均值不低于额定值、单点不低于额定值的 80%、低于额定值的读数占比不超过 20%;IMO PSPC 用 90/10 规则,中国工程口径同样按 90/10 判定焊缝与节点薄涂。
- 检漏电压由膜厚算出:ASTM D5162 以 0.5 mm(20 mil)为低压湿海绵与高压火花的常用分界,高压按 V = M × √T 取值,M 为 3294 或 7843,1.5 mm 约对应 9.6 kV,低压常用 5 V 至 90 V。
- 粗糙度与盐分是焊区隐形坑:涂装用 Rz 而非 Ra,同一面 Rz 约为 Ra 的 4 倍至 6 倍;多数体系要求 Rz 40 μm 至 75 μm,PSPC 为 30 μm 至 75 μm,热喷涂铝要求 Sa 3 且 Rz 不小于 75 μm,可溶性盐按 NaCl 当量不超过 50 mg/m²。
- 条涂是几何不利部位补回膜厚的手段:ISO 12944-5 把 stripe coat 定义为专为边棱、焊缝与螺纹件增加厚度的额外一道,条款要写部位清单、材料、道数与测点。
- 工况要分开算:罐内衬里不在 GB/T 30790 与 ISO 12944 的适用范围内;保温层下腐蚀按 NACE SP0198 关注约 -4 ℃ 至 175 ℃ 的金属表面温区,停机冷凝会让风险跨越区间。
为什么储罐的涂层先坏在角焊缝和边棱
角焊缝与边棱的问题不是单一变量,而是 3 件事同时发生:涂料在几何突变处形成的膜厚分布不均、喷砂介质无法在同一等级上处理焊缝与母材、以及结构几何本身把水与介质留在缝根。储罐的环缝与纵缝交叉处呈 T 形或 K 形,焊趾与母材之间是台阶而不是坡面,台阶的垂直面在喷涂时受视线与喷枪角度限制,实际到场率低于平面。关于罐内壁的介质与配套选择,另见储罐内壁防腐涂层配套与介质选择,本文只谈外壁、边缘板与焊缝几何这一条空白线。
几何、膜厚与介质滞留同时发生
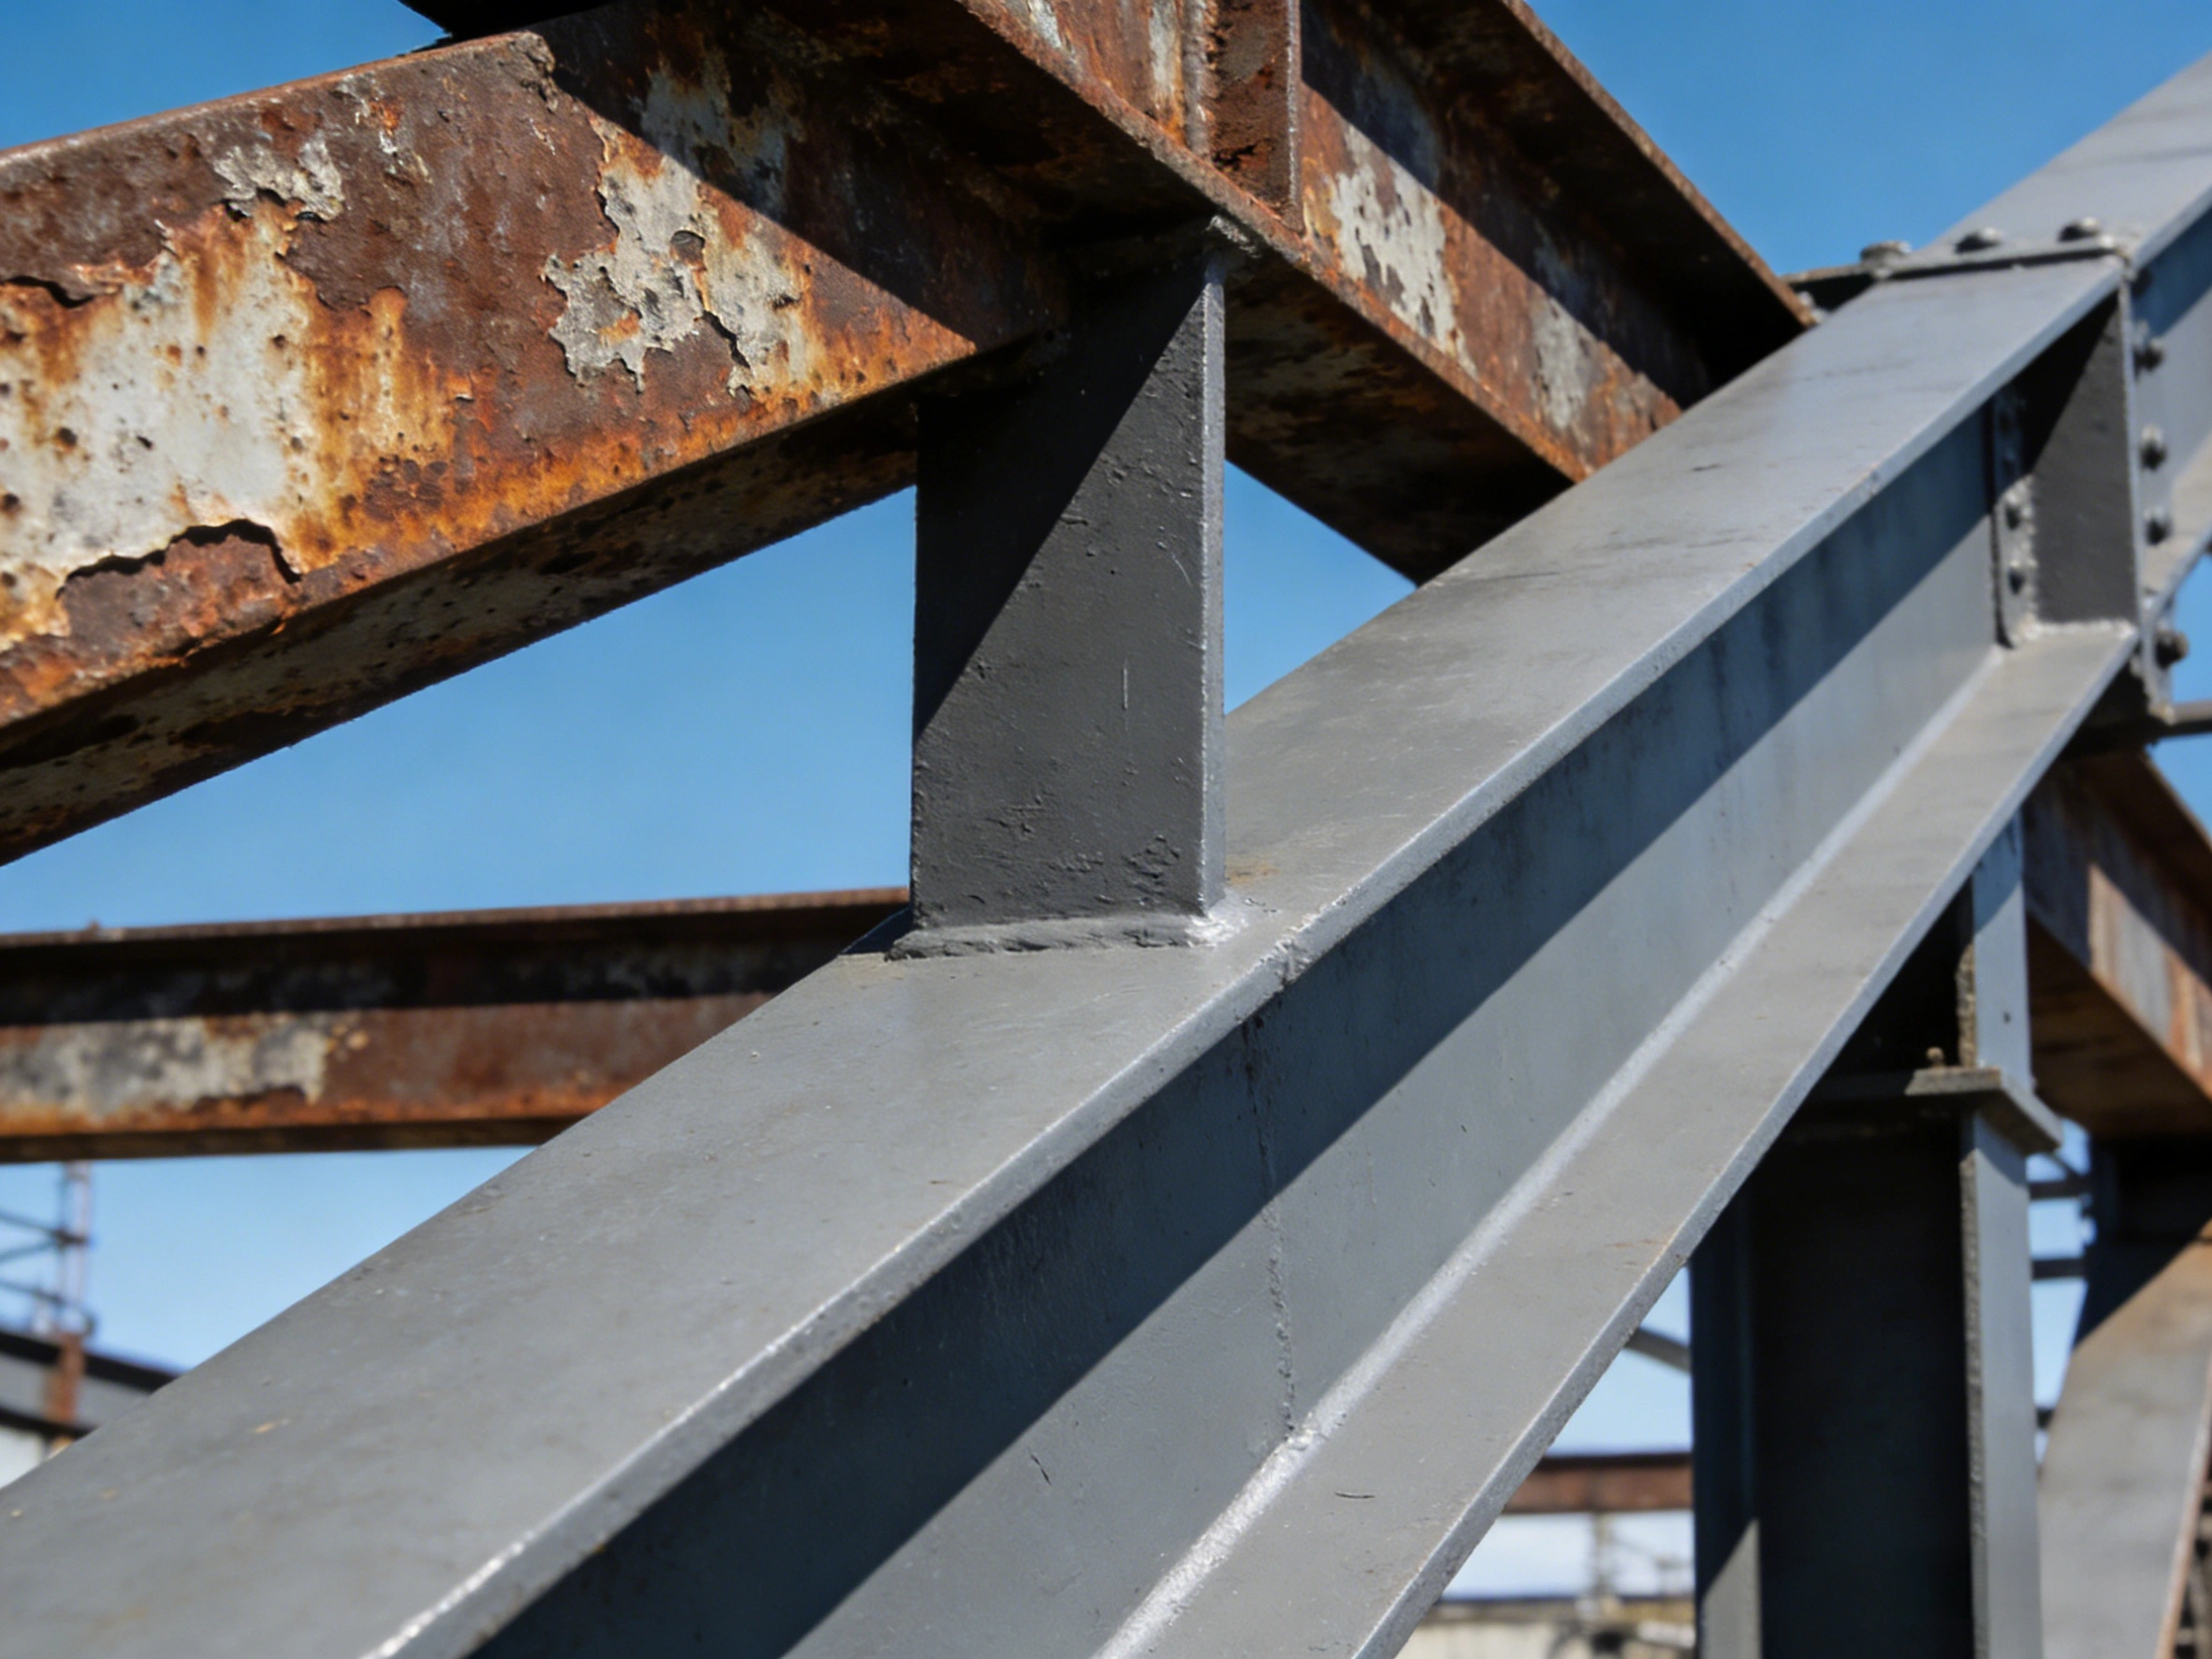
凸出的棱边会因为涂料的重力流平与表面张力回缩而减薄,直角尖棱上的干膜常明显低于同道的平面读数;凹角与焊趾根部则相反,积液与粉尘驻留使涂层偏厚但多孔,干燥收缩应力集中,容易出现针孔与微裂纹。焊缝余高与咬边形成的台阶,让锚纹在焊区不连续:磨料打在焊缝硬化的热影响区上会反弹,根部与咬边槽内又打不深,于是附着力的短板先出现在这里,而不是大面。
三类位置不要混在一张表里谈
同一台储罐上至少有 3 类位置需要分开判定:罐外大气侧(按 ISO 12944-2 选体系与维护周期)、罐内介质侧(衬里与涂料的适用规范不同,GB/T 30790 与 ISO 12944 系列的适用范围明确不含储罐衬里)、保温层下与埋地侧(冷凝与土壤介质主导,另按 NACE SP0198 一类标准)。把它们写进同一张验收表,会得到看似严格、实则无法执行的条款。
| 部位 | 几何特征 | 涂层薄弱点 | 失效先兆 | 首要对策 |
|---|---|---|---|---|
| 角焊缝与焊趾 | T 形或 K 形台阶,焊趾为垂直面 | 到场率低、锚纹不连续 | 焊趾下侧 1 mm 至 3 mm 锈痕 | 焊趾打磨过渡后按 P2 或 P3 复验,并先做条涂 |
| 罐底边缘板环形角缝 | 水平与垂直交界,外侧接地 | 积液滞留、涂层长期潮湿 | 边缘板上翘、渗水与流锈 | 散水坡与搭接坡面重做,按部位单列测点 |
| 剪切边与棱边 | 直角尖棱、毛刺 | 重力回流减薄,膜厚明显低于平面 | 棱边一线发锈并扩至两侧 | 倒圆半径不小于 2 mm,或按 3 遍打磨处理 |
| 热切割边与坡口 | 氧化皮与硬化带并存 | 锚纹偏浅、硬度高反弹 | 切割面起泡与局部剥落 | 切割面二次喷砂或打磨,必要时用动力工具补到 St 3 |
| 接管与补强圈根部 | 多道焊缝交汇、间隙窄 | 残砂与焊渣清除困难 | 根部一圈发锈、针孔报警密集 | 先清理后检漏,漏点按 50 mm 外延打磨修补并复检 |
处理等级与焊缝几何:从图纸到验收的可测量口径
ISO 8501-3 是把焊缝与边缘单独定级的标准。现行版 ISO 8501-3:2025 于 2025 年 8 月发布并取代 2007 版,国内对应文本为 GB/T 8923.3-2009(等同采用 ISO 8501-3:2006,与 2025 版存在版本差)。该标准用 P1、P2、P3 三个处理等级描述焊缝、边缘与其他缺陷区域要修整到什么程度:P1 只要求去除松散飞溅与焊渣,允许不连续焊缝;P2 要求焊缝连续、消除锐边与开放气孔、去除松散及轻微附着的飞溅;P3 要求缺陷基本不可见、焊缝与母材平滑过渡、机械切割边倒圆半径不小于 2 mm。选哪一级由 ISO 12944-2 的环境类别与目标耐久性反推,而不是由施工方便宜决定。
| 处理等级 | 焊缝要求 | 机械切割边 | 热切割边与坡口 | 与 ISO 5817 的衔接及典型适用 |
|---|---|---|---|---|
| P1 轻度 | 去除松散焊渣与飞溅,允许不连续焊缝 | 简单去毛刺 | 无强制坡口修整 | 接近 D 级;低腐蚀环境或短期防护 |
| P2 中等 | 焊缝连续,消除锐边与开放气孔,去除轻微附着飞溅 | 单边约 1 mm 倒角 | 热切割面需二次清理 | 对应 C 级为常见起点;海洋与工业环境的主力要求,PSPC 即要求 P2 |
| P3 精细 | 缺陷基本不可见,焊缝与母材平滑过渡 | 倒圆半径不小于 2 mm | 3 遍倒角或等效打磨;板厚小于 3 mm 时难以实现 | 与 B 级协同;C4 以上、高耐久或热喷涂配套时选用 |
咬边、余高与错边:3 个直接决定涂层厚度的几何量
涂层要看焊缝几何,是因为这三项都直接吃掉膜厚:咬边本身就是一条深度可达母材厚分数倍的沟槽,槽内要填满涂料才谈得上防护;余高过高形成台阶,台阶顶面喷不到;错边让搭接区出现缝隙。ISO 5817:2023 对连续咬边给出 3 档:B 级不超过 0.05t 且不大于 0.5 mm,C 级不超过 0.1t,D 级不超过 0.2t;裂纹与未熔合在任何等级都不允许。中国钢结构验收体系(GB 50205-2020、GB 50661-2011)按焊缝等级表述:一级焊缝不允许咬边,二级不超过 0.05t 且不大于 0.5 mm、连续长度不大于 100 mm,三级不超过 0.1t 且不大于 1.0 mm。同一部位返修不宜超过 2 次,因为反复受热会让热影响区硬化与锚纹进一步恶化。
- 设计阶段就定级:把 P1/P2/P3 写进图纸与焊接工艺文件,而不是涂装前的口头要求。
- 检查点在焊接批准之前:缺陷在建成状态与清洁之后都会显现,喷砂后要复验 1 次。
- 修整不得损害焊缝完整性:打磨后的焊缝不得违反焊接质量经理或设计规定的形式与公差。
- 同一部位返修不超过 2 次:超限要专项方案并经设计确认,同时记录热影响区状态。
膜厚:角缝与棱边为什么系统性偏薄
平面上的膜厚达标不等于角缝达标,原因有两层。一层是成膜本身:尖棱处涂料回流减薄,凹角处堆积但含气孔。另一层是测量:喷砂粗面会让磁性测厚仪偏读,规格书通常要求扣除粗糙度修正值,公开资料的常用区间是 10 μm 至 25 μm;测点如果只按面积均匀布在平面上,角缝与棱边就完全不在统计里。膜厚与损耗系数怎么算,见干膜厚度、理论涂布率与损耗系数计算;这里要补的是分部位布点。
凸棱减薄与凹角积漆
写规格书时把两句话分开:先是每道涂层的额定干膜厚度与总厚度,再是角缝、棱边、接管根部这三类部位的单独测点数量与判定规则。缺了第二句,现场就会用平面的漂亮数字交差。

4 套膜厚验收规则的差别
| 规则 | 判定内容 | 测点结构 | 对边棱与焊缝意味着什么 |
|---|---|---|---|
| ISO 19840 | 平均值不低于额定干膜厚度;单点不低于额定值的 80%;介于 80% 与 100% 之间的读数占比不超过 20%;且不超上限 | 按检测区域分组统计全部读数 | 只要边角单点低于 80% 就局部返工,平均值再漂亮也不能替代 |
| SSPC-PA 2 | 以表面探针法分层计数,单点判定常按规定值的 80% 至 120% 区间 | 同一部位取 3 个读数的均值作为一个测点,多个测点代表一个区域 | 强调怎么数点,不写清部位就无法暴露角缝偏薄 |
| IMO PSPC 90/10 | 90% 测点不低于额定值,其余不低于额定值的 90% | 全舱或全罐面积统计 | 对边角更严格:边缘与焊缝处锈蚀须小于该类部位面积的 20% |
| 中国工程口径 | 公开资料常见 90% 测点达设计厚度、余 10% 不低于设计值 90%,且焊缝薄涂与节点少涂判不合格 | 按构件与部位列检验批 | 把焊缝与节点单列是能否拒收的关键,写进规格书才有效 |
条涂(stripe coat):做法、收益与怎么写进规格书
ISO 12944-5 对体系中的每一道有明确命名:底漆是第 1 道,中间漆是底漆与面漆之间的任何一道,连接漆(tie coat)用于改善层间结合或消除空隙缺陷,条涂(stripe coat)则是专门为边棱、焊缝与螺纹件等薄弱部位增加厚度的额外一道。条涂的意义在于:它是能在几何不利部位主动补回膜厚的手段,而大面喷涂无法在不造成流挂的前提下完成这件事。
- 材料选对:用无溶剂或高固含的刷涂型条涂料,避免用高挥发产品做厚涂造成针孔。
- 先条涂后大面积:交叉方向刷 2 遍,把焊趾与棱边覆盖住,再进入喷涂工序。
- 记录湿膜:条涂用湿膜梳当场读数,比事后磁性测厚更容易证明做到位。
- 给出上限:限制单道湿膜厚度与总厚度,防止流挂、放热开裂与层间附着下降。
- 列入部位清单:环缝与纵缝交叉点、接管根部、罐底边缘板、剪切边与热切割边,逐项可查。
收益与风险要一起写。收益是可验收的膜厚与更少的焊区返修;风险是流挂、厚涂固化放热、溶剂滞留与层间附着下降,尤其在使用高-build 无溶剂产品时。因此条款要同时给出上限:单道条涂的湿膜厚度、允许的道数、总厚度不超过体系额定值加 60 μm 一类的硬上限,以及超厚部位必须记录。写清部位清单、材料、道数与测点,条涂才是可验收项;只写一句边角加强,现场就会把它当成可选项砍掉。
粗糙度与可溶性盐:焊缝与热影响区的两个隐形坑
粗糙度与盐分是焊区失控的两条隐形线,参数量纲必须先对齐:涂装标准用的是 Rz(锚纹峰谷高度),机加工习惯用的 Ra 不能替代,同一张喷砂面上 Rz 约为 Ra 的 4 倍至 6 倍。常用口径包括:多数体系要求 Rz 40 μm 至 75 μm;IMO PSPC 规定喷射清理后粗糙度为 30 μm 至 75 μm;热喷涂铝(TSA)要求 Sa 3 且 Rz 不小于 75 μm;ISO 8503-1 比较样块的名义值为钢砂 G 25 μm、60 μm、100 μm、150 μm 与钢丸 S 25 μm、40 μm、70 μm、100 μm,国内 GB/T 13288 按细、中、粗分级。可溶性盐按 ISO 8502-9 折算为氯化钠当量,PSPC 的限值是 50 mg/m²。
- 评 Rz 不评 Ra:Rz 是峰谷平均落差,直接关联附着力;Rz 约为 Ra 的 4 倍至 6 倍,两者不可换算验收。
- 样块不能混用:钢砂 G 与钢丸 S 的形貌不同,ISO 8503-1 名义值分别为 25 μm、60 μm、100 μm、150 μm 与 25 μm、40 μm、70 μm、100 μm。
- 胶带法留证:复制胶带(ISO 8503-5、ASTM D4417 方法 C)读数减去 50 μm 背衬,一个区域测 2 点至 3 点取均值,可留纸质记录。
- 边角单测:边角与焊缝附近喷砂容易偏浅,布点上要与平面分开统计。
为什么焊缝区容易喷不到位
焊缝区之所以容易喷不到位,有 4 个物理原因:磨料以约 45° 至 90° 入射时才会形成有效锚纹,而焊趾槽面与根部是背对喷枪的;焊缝与热影响区硬度高于母材,反弹使刻痕变浅;咬边槽与气孔里嵌着焊渣,不先修整就喷不干净;二次损伤(焊接装夹、火工矫正)常发生在已处理区域。对策是把处理等级写进焊接批准之前的检查点,并在喷砂后再验 1 次,必要时局部打磨或动力工具处理补到 St 3。灰尘度按 ISO 8502-3 评为 1 级也是同一逻辑:焊缝周围的残砂与粉尘比平面更难清。
检漏:电压选取、方法边界与焊区漏检
检漏方法的边界由膜厚决定。ASTM D5162 规定:低压湿海绵法一般用于总厚度不超过 0.5 mm(20 mil)的涂层,高压火花法用于大于 0.5 mm 的涂层;厚度在 0.25 mm 至 0.5 mm 之间也可以用高压,但必须正确计算并设定电压且经涂料制造商认可。高压电压常用计算式 V = M × √T(T 为干膜厚度,单位 mm),附录口径为 T 不超过 1 mm 时 M 取 3294、T 大于 1 mm 时 M 取 7843,例如 1.5 mm 约等于 9.6 kV;低压湿海绵常用 5 V 至 90 V。允许漏点数量必须在测试之前约定,因为判据取决于厚度、设计与服役条件。储罐验收检测中膜厚与针孔的组合写法,见涂装项目验收规范:ISO 12944 与 SSPC-PA 2 的膜厚检测与针孔检测。
| 方法 | 适用总膜厚 | 电压或探头 | 焊区与补口的注意点 | 判定口径 |
|---|---|---|---|---|
| 低压湿海绵(ASTM D5162 方法 A) | 一般不超过 0.5 mm | 常用 5 V 至 90 V | 对已服役与吸湿涂层安全,适合在役罐与薄涂层 | 报警即为漏点,数量上限须事先约定 |
| 高压火花(方法 B) | 大于 0.5 mm 为主 | 设备范围约 2.3 kV 至 30 kV;V = M × √T,M 为 3294 或 7843 | 0.25 mm 至 0.5 mm 区间须经计算并获制造商同意;旧涂层有击穿完好区风险 | 漏点定位后标记并修补复检 |
| 现场补口与真空法 | 厚膜衬里或几何受限部位 | 铜刷或碳刷探头、真空试漏箱 | 探头移动速度控制在约 0.3 m/s 以内,接地须可靠 | 补口 100% 检测,漏点台账闭环 |
焊区漏检率偏高的 4 个原因
焊区漏检率高不是仪器问题,而是几何与电学问题:探头与钢面在焊趾处的间距变化,使击穿电压在凸起处被抬高、在凹陷处被漏掉;接地回路不良时灵敏度下降,储罐接地网的连接点要专门确认;焊缝表面多孔与残留焊渣会产生连续假报警;对已服役涂层直接上高压有击穿完好区的风险,D5162 对此明确提示,浸没或吸湿后的衬里尤其要小心。现场口径还包括探头移动速度控制在约 0.3 m/s 以内、补口部位 100% 检测、在役罐优先用低压湿海绵或真空试漏箱。

漏点修补与复检的闭环
复检要闭环:漏点标记在边缘外至少 50 mm,打磨延伸到完好区形成搭接坡面,按体系重新涂装并达到原设计厚度后,用同一电压复测;公开资料里还有一条常用要求,即修复区做到原涂层厚度的 120% 再复检。附着力是否受影响,用拉开法在修补区与母区各测一组对比,判据与破坏形式见防腐涂层附着力验收:拉开法测试的数值判定与破坏形式。漏点台账要有部位、日期、电压、数量与处置人,才能在第 2 次检修时判断是施工缺陷还是服役劣化。
罐内介质、罐外大气与保温层下:3 类工况分开算
3 类工况的驱动因素不同,不能互相套用判据。罐内介质侧关心的是浸泡、温度循环与气液交界线的干湿交替,涂层鼓泡与溶胀多发生在底圈板积水区与接管根部;这一侧应走衬里与食品接触一类专门口径,涉及迁移与清洁度要求时见食品级储罐内衬涂料与迁移合规。罐外大气侧按 ISO 12944-2 分类选配套,低碳钢首年厚度损失的公开口径为 C3 约 25 μm 至 50 μm、C4 约 50 μm 至 80 μm、C5 约 80 μm 至 200 μm,对应体系总额定干膜厚度在 GB/T 30790.5 的示例里为:C4 高耐久约 280 μm、采用富锌底漆约 240 μm、C5 追求 15 年以上约 320 μm,富锌底漆不挥发物中锌粉质量分数不低于 80%。罐底外侧与埋地部分常与阴极保护同时存在,涂层要按阴极剥离抗性选型,见涂层的阴极剥离:机理、测试标准与阴极保护配套设计。
| 工况 | 主导依据 | 失效机理 | 涂层要点 |
|---|---|---|---|
| 罐内介质侧 | 衬里与食品接触类专门口径(GB/T 30790 与 ISO 12944 不含储罐衬里) | 浸泡、溶胀、气液交界干湿交替 | 按介质选配套,鼓泡与溶胀部位单独判定 |
| 罐外大气侧 | ISO 12944-2 分类与 GB/T 30790.5 体系示例 | 盐分沉积、冷凝与紫外粉化叠加 | C4 约 280 μm 总膜厚、富锌底约 240 μm、C5 约 320 μm 一档,边角靠条涂补回 |
| 保温层下与埋地侧 | NACE SP0198、ISO 19277、HG/T 5178-2017 | 约 -4 ℃ 至 175 ℃ 温区内进水与冷凝循环 | 护套断口与穿管处先做条涂或热喷涂金属层,隔热层不替代防腐层 |
保温层下腐蚀是储罐与管廊边棱失效里容易被忽略的一类:NACE SP0198 的公开口径指出,碳钢在约 -4 ℃ 至 175 ℃ 的金属表面温度区间内,一旦保温层进水并反复干湿循环,腐蚀速率明显高于干燥状态;低于该区间水分冻结、高于该区间表面趋于干燥,风险都下降,但停机降温时的冷凝会让实际风险跨越区间边界。国内 HG/T 5178-2017 按温区给出配套方向,试验与评价框架参照 ISO 19277:2018。对涂层体系的实际含义有两条:一是护套断口、搭接与穿管处的边棱必须先做条涂或热喷涂金属层,二是隔热涂层不能替代防腐涂层。关于热喷涂锌铝与封闭漆的配套,见热喷涂锌铝合金涂层工艺与配套;关于海洋高盐工况下寿命与维护周期的量化写法,见高盐度海洋环境 CX 钢结构涂装设计寿命与维护周期。
关键数据速查(带单位)
- 机械切割边倒圆半径:不小于 2 mm(ISO 8501-3:2025 的 P3 要求)。
- 连续咬边深度上限:0.05t 且不大于 0.5 mm(ISO 5817:2023 的 B 级)。
- 膜厚单点下限:不低于额定干膜厚度的 80%(ISO 19840);90% 测点达标、余 10% 不低于额定值 90%(PSPC 的 90/10 规则)。
- 检漏分界厚度:0.5 mm,即 20 mil(ASTM D5162)。
- 高压检漏计算式:V = M × √T,M 为 3294(T 不超过 1 mm)或 7843(T 大于 1 mm),T 单位 mm;1.5 mm 约 9.6 kV。
- 喷砂锚纹常用区间:Rz 40 μm 至 75 μm;PSPC 为 30 μm 至 75 μm;热喷涂铝 Sa 3 且 Rz 不小于 75 μm。
- 可溶性盐限值:以 NaCl 当量计不超过 50 mg/m²(ISO 8502-9 折算口径)。
- 除锈后底漆时间窗:公开资料口径为 4 h 至 6 h 内完成底漆,超时返锈需重新处理。
- C4 环境示例配套:总额定干膜厚度约 280 μm,采用富锌底漆时约 240 μm;C5 追求 15 年以上时约 320 μm(GB/T 30790.5 示例口径)。
- 涂层良好的判据里有一条与边缘直接相关:IMO PSPC 允许点锈面积小于 3%,但边缘与焊缝处的锈蚀须小于该类部位的 20%。
验收记录与可追溯要素
验收文件能不能追溯,决定 3 年后的返工成本由谁承担。一套可执行的记录至少包括下列内容,且每一项都要写数值而不是写已执行。
- 焊缝与边缘处理等级实测记录:部位编号、修整方式、达到的 P 等级与检验人。
- 条涂记录:材料名称与批号、道数、湿膜读数、施工时间与环境温湿度、露点差。
- 粗糙度与盐分实测:方法(样块、胶带或触针仪)、Rz 数值区间、盐分 mg/m² 与取样面积。
- 膜厚分部位统计:平面、角缝、棱边、接管根部各组的平均值、单点下限与达标比例。
- 检漏台账:电压、探头类型、移动速度、漏点数量与部位、修补与复检结果。
- 附着力与外观复验:拉开法数值与破坏形式、按 ISO 4628 系列的劣化等级评定。
高发部位排查清单
- 罐底边缘板与环形角缝:外侧毛细上升与散水坡积水,是锈蚀起点集中的位置。
- 底圈板下部约 500 mm 与罐周基础环梁:干湿交替与机械碰撞双重作用。
- 接管、补强圈与人孔根部:焊缝几何不利且常有二次热损伤,涂层薄且残砂多。
- 罐顶抗风圈、栏杆与扶手焊点:高空维护时容易被踩踏破坏并积水。
- 保温层断口、护套搭接与穿管处:进水与冷凝的主通道,CUI 高发。
- 环缝与纵缝交叉点:T 形或 K 形几何使喷枪与探头都难覆盖,检漏漏检率高。
- 浮顶盘梯、导向柱与加热盘管附近:磨损与介质滞留叠加,局部减薄要测厚复核。
常见问题
角焊缝一定要打磨到与母材平齐吗?
不一定,取决于选定的处理等级与环境类别。P2 只要求焊缝连续、消除锐边与开放气孔,并不要求把余高完全磨平;P3 才要求平滑过渡、缺陷基本不可见。判断依据是涂层能否在焊趾处形成连续且达到额定厚度的膜,而不是外观齐平。实际做法通常是在焊接批准后、喷砂前做一次修整检查,喷砂后再复验一次,把焊缝、焊趾与周围 50 mm 范围作为同一个验收单元记录。
为什么同一批测点按 SSPC-PA 2 合格,按 ISO 19840 却不合格?
两套规则的统计结构不同。ISO 19840 同时约束平均值、单点下限与低于额定值的读数占比,任一单点低于额定值的 80% 就会触发局部返工;SSPC-PA 2 用表面探针法分层计数,判定基于测点与区域的组合关系,常按 80% 至 120% 区间取值。若合同只写其中一套,或把两套混用,就会出现承包商与业主各拿一份合格结论的情况。正确做法是在技术规格书里指定其中 1 套,并明确每个部位类别的测点数量。
检漏电压是不是越高越保险?
不是。电压低于击穿阈值会漏检针孔,过高则会击穿完好涂层,在焊缝与棱边等本来减薄的部位造成新缺陷。ASTM D5162 要求先按总膜厚与介质耐电强度确定电压,附录计算式给出 V = M × √T,T 不超过 1 mm 时 M 取 3294、大于 1 mm 时取 7843,且 0.25 mm 至 0.5 mm 区间的高压使用需经涂料制造商认可。允许漏点数量也要在测试前约定,否则检漏结果无法用于判定。
在役储罐涂层可以直接上高压火花复测吗?
要谨慎。D5162 明确提示,对曾经浸没或长期吸湿的涂层使用高压检测,常因渗透导电与表面污染造成误判,甚至击穿原本完好的部位。在役罐的常规做法是优先用低压湿海绵或真空试漏箱,配合母材超声波测厚复核减薄量;确需高压时应限定区域、下调电压并逐条记录,避免把完好区检成新漏点。
富锌底漆在角缝处需要加封闭漆吗?
取决于体系与后续涂层。环氧富锌表面在喷砂后暴露时间较长会出现锌盐,粗糙面上锌粉偏析也会让焊区导电通道不均匀,许多配套会在富锌底之后加一道环氧封闭或连接漆来稳定界面,再上中间漆。按 GB/T 30790.5 与 ISO 12944-5 的口径,富锌底漆不挥发物中锌粉质量分数不低于 80%,膜厚与配套须按环境类别与耐久性一起定;角缝与棱边仍要靠条涂补回厚度,封闭漆不能替代这一步。
热切割边和机械剪切边的处理差别在哪里?
机械剪切边的问题主要是毛刺与直角尖棱,处理方式是倒角或倒圆,P3 级要求半径不小于 2 mm;热切割边同时带氧化皮、硬化层与挂渣,喷砂时磨料在硬化面上反弹、刻痕偏浅,因此需要二次清理或打磨,再验粗糙度。两者的判定参数不同:前者看几何半径,后者看锚纹深度 Rz 与清理等级是否同时达标,写成一句边缘处理合格会掩盖差异。
保温层下腐蚀能不能靠加厚膜厚解决?
不能。CUI 的驱动因素是保温层进水后的反复干湿循环与停机冷凝,膜厚只能延缓,不能阻断水与氯离子的到达路径。有效顺序是先处理护套断口、搭接与穿管处的密封,再选配套:按温区在环氧酚醛、改性有机硅或热喷涂铝之间选择,热喷涂铝要求 Sa 3 与 Rz 不小于 75 μm 的前处理。隔热涂层与防腐涂层是两项工作,混为一谈会同时做坏。
罐内壁衬里能用 ISO 12944 或 GB/T 30790 验收吗?
不能直接套用。GB/T 30790 与 ISO 12944 系列针对的是钢结构表面在大气环境中的防护涂料体系,适用范围不含干膜厚度大于 2 mm 的厚膜材料与储罐衬里。内壁应走浸泡与介质相容性口径:按介质做耐液体与扩散试验、必要时按食品接触迁移要求评价,检漏与测厚按衬里类工程标准执行,例如 GB 50393 与相关施工验收规范。
参考资料与口径说明
以下为本文明确引用或据以判定口径的标准与文件,版本以正文所述为准。凡标注为公开资料口径的数值(检测机构汇总、行业解读、施工方案模板),均未直接引用标准原文条款,用于项目前需按现行版本逐条核对。
- ISO 8501-3:2025 焊缝、边缘与其他表面缺陷区域的准备等级(2025 年发布,取代 2007 版);国内对应 GB/T 8923.3-2009(对应 ISO 8501-3:2006)。
- ISO 5817:2023 钢、镍、钛及其合金熔焊接头缺陷质量等级(B、C、D 三级)。
- ISO 12944 系列(2017 至 2018 修订版):-2 环境分类、-3 设计考虑、-4 表面类型与处理、-5 防护涂料体系、-6 实验室性能测试、-9 离岸及相关结构;国内对应 GB/T 30790 系列。
- ISO 19840 干膜厚度验收判据;SSPC-PA 2 涂层厚度测量与判定的表面轮廓探针法。
- ASTM D5162 金属基材非导电涂层不连续性(针孔)检测标准实践;ASTM D7854 低压湿海绵检漏;NACE/AMPP SP0188 电火花检漏实践。
- ISO 8503-1、-2、-5 喷射清理钢材表面粗糙度样块与评定方法;GB/T 13288 涂装前钢材表面粗糙度等级评定;ASTM D4417 复制胶带法。
- ISO 8502-3 灰尘度评定、ISO 8502-9 Bresle 法可溶性盐测定。
- IMO PSPC 保护涂层性能标准(SOLAS 强制适用):边缘半径 2 mm 或 3 遍打磨、Sa 2.5 粗糙度 30 μm 至 75 μm、盐分 50 mg/m²、90/10 规则。
- NACE SP0198-2017 保温层下腐蚀控制;ISO 19277:2018 CUI 涂层评价;HG/T 5178-2017 保温层下金属表面用防腐涂料。
- GB 50205-2020 钢结构工程施工质量验收标准;GB 50661-2011 钢结构焊接规范;GB 50128-2014 立式圆筒形钢制焊接储罐施工规范;GB 50393 钢质石油储罐防腐蚀工程技术标准;SY/T 0063-2020 管道防腐层检漏试验方法。
Last updated: 2026-11-09。本文由客信新材料(广东)有限公司技术团队整理,面向 B2B 项目技术沟通;供货口径仅涉及 EXW 与 FOB 条款。文中判据用于说明标准框架与量化思路,具体项目请以设计文件、涂料技术数据表与现行标准原文为准。