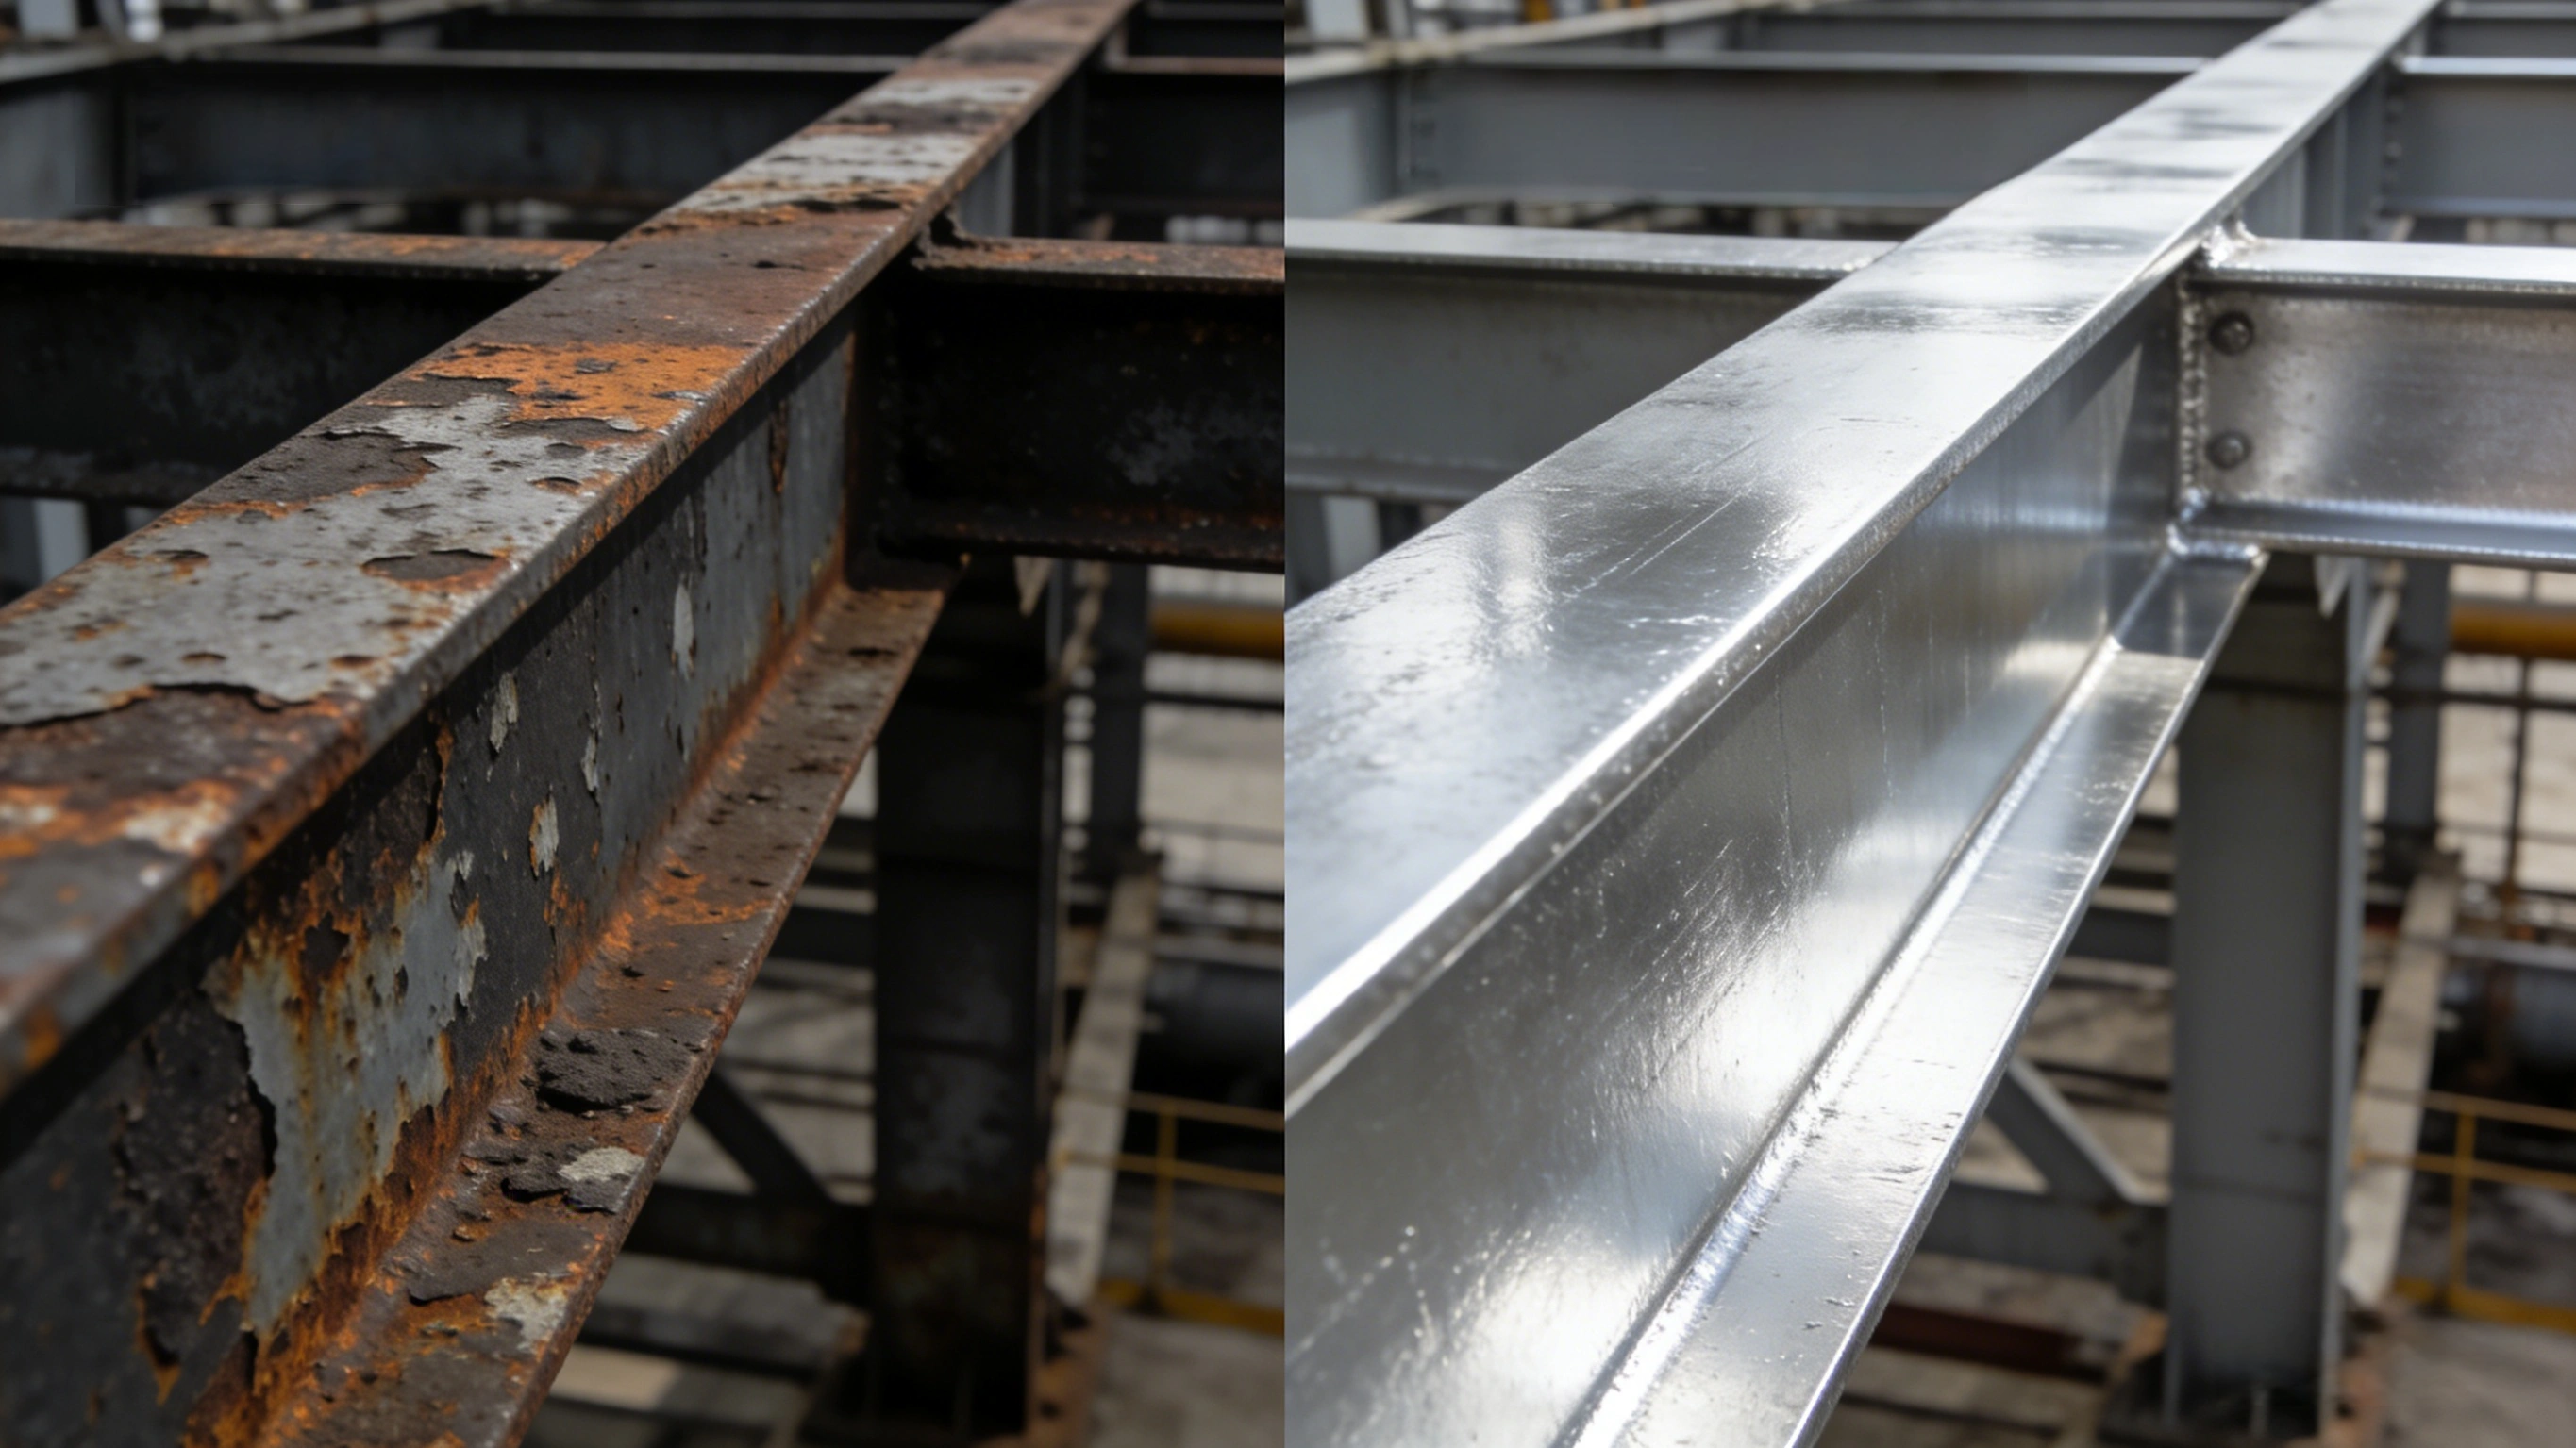
اسٹوریج ٹینک کی کونیی ویلڈ اور کناروں کا کورروژن سے مراد عمودی سلنڈریکل ویلڈڈ اسٹیل اسٹوریج ٹینکوں پر کونیی ویلڈ (فلٹ ویلڈ) اور ویلڈ ٹو، ٹینک کے نچلے ایج پلیٹ کی اینولر کونیی ویلڈ، نوزلز و رین فورسنگ پیڈز کی بنیاد، شیئرڈ کنارے اور تھرمل کٹ کنارے جیسے جیومیٹرک طور پر اچانک بدلنے والے مقامات پر مقامی زنگ اور کوٹنگ کی ناکامی ہے، جو ڈرائی فلم تھکنیس (DFT) کی کمی، غیر مسلسل سرفیس پروفائل، بغیر مرمت شدہ ویلڈنگ نقائص اور ہولیڈی ڈیٹیکشن کے اندھے مقامات کے ملنے سے فلیٹ علاقوں سے پہلے ظاہر ہوتی ہے۔ یہ کسی ایک کورروژن میکانزم کا نام نہیں بلکہ قابل پیمائش اشیاء کا مجموعی نام ہے: تیاری کا گریڈ ISO 8501-3 سے، ویلڈ جیومیٹری ISO 5817 سے، فلم کی موٹائی ISO 19840 یا SSPC-PA 2 سے، کوٹنگ کی تسلسل ASTM D5162 جیسے ہائی وولٹیج سپارک ہولیڈی ٹیسٹ سے، اور ماحول کی شدت ISO 12944-2 سے طے ہوتی ہے۔
ساحلی ٹینک فارمز میں عام منظر یہ ہے کہ سروس میں آنے کے 3 سے 5 سال بعد ٹینک کی دیواروں کی بڑی سطح کی پینٹ سلامت رہتی ہے، چمک معمولی کم ہوتی ہے، مگر کونیی ویلڈ کے نیچے 1 mm سے 3 mm چوڑے زنگ کے بہتے نشان، ٹینک کے نچلے ایج پلیٹ اور اینولر کونیی ویلڈ پر بلسٹر شدہ اور اترتی کوٹنگ، اور مین ہول و نوزل کی بنیاد پر پورے دائرے میں زنگ نظر آتا ہے۔ جب تک انسولیشن ہٹا کر معائنہ نہ ہو، اینولر ویلڈ کے نیچے اسٹیل وال کی موٹائی مقامی طور پر کم ہوچکی ہوتی ہے۔ مالکان کی حیرت عام طور پر ایک جملے میں ہوتی ہے: DFT منظوری کی رپورٹ پاس ہے تو پہلے یہی مقامات کیوں خراب ہوئے۔ جواب پوائنٹس کی تقسیم اور شرائط میں ہے — معمول کے پیمائش پوائنٹ فلیٹ سطح پر رکھے جاتے ہیں؛ کونیی ویلڈز اور کناروں پر نہ اتنے پوائنٹ رکھے جاتے ہیں نہ انہیں یکساں اہمیت دی جاتی ہے۔
TL;DR: پہلے نتائج دیکھیں
- ویلڈز اور کنارے الگ اقسام ہیں: ISO 8501-3:2025 میں P1، P2، P3 کے 3 تیاری کے گریڈ اور الگ شرائط؛ ہیوی ڈیوٹی سسٹمز میں عام آغاز P2 سے، C4 سے زائد یا ہائی ڈیور ایبلٹی پر P3۔
- کنارے کا رداس قابل پیمائش: P3 میں مشینی کٹ کناروں کا رداس کم از کم 2 mm؛ تھرمل کٹ کناروں پر عام طور پر 3 بار چیمفر یا 3 بار گرائنڈنگ؛ 3 mm سے کم موٹائی والی پلیٹوں پر P3 اکثر ممکن نہیں — ڈیزائن اور پروسیجر میں توازن رکھیں۔
- انڈرکٹ کی حد موٹائی کے تناسب سے: ISO 5817:2023 میں مسلسل انڈرکٹ لیول B 0.05t اور 0.5 mm سے زائد نہیں، C 0.1t، D 0.2t؛ GB 50205-2020 میں گریڈ 2 ویلڈ 0.05t سے زائد نہیں، 0.5 mm سے زائد نہیں، مسلسل لمبائی 100 mm سے زائد نہیں۔
- موٹائی کا پاس ہونا کونیی ویلڈ کی منظوری نہیں: ISO 19840 میں اوسط NDFT سے کم نہیں، کوئی سنگل پوائنٹ NDFT کے 80% سے کم نہیں، NDFT سے کم ریڈنگز کا حصہ 20% سے زائد نہیں؛ IMO PSPC میں 90/10 اصول؛ چینی انجینئرنگ میں ویلڈز اور نوڈز کی کم موٹائی پر بھی اسی 90/10 سے فیصلہ۔
- ہولیڈی وولٹیج موٹائی سے بنتا ہے: ASTM D5162 میں کم وولٹیج ویٹ سپنج اور ہائی وولٹیج سپارک کی تقسیم 0.5 mm (20 mil)؛ HV کے لیے V = M × √T، M کی قدر 3294 یا 7843؛ 1.5 mm تقریباً 9.6 kV؛ LV عام طور پر 5 V سے 90 V۔
- پروفائل اور نمکیات ویلڈڈ زون کے پوشیدہ پھندے: کوٹنگ میں Rz، Ra نہیں؛ ایک ہی سطح پر Rz قدر Ra سے تقریباً 4 سے 6 گنی؛ زیادہ تر سسٹمز میں Rz 40 μm سے 75 μm، PSPC میں 30 μm سے 75 μm؛ TSA میں Sa 3 اور Rz کم از کم 75 μm؛ حلپذیر نمکیات NaCl مساوی میں 50 mg/m² سے کم۔
- سٹرائپ کوٹ جیومیٹرک طور پر کمزور مقامات پر موٹائی کی بحالی کا ذریعہ ہے: ISO 12944-5 میں سٹرائپ کوٹ کو کناروں، ویلڈز اور تھریڈز پر موٹائی بڑھانے والی مخصوص اضافی کوٹ کے طور پر بیان کیا گیا؛ شرائط میں مقامات کی لسٹ، مواد، کوٹس کی تعداد اور پوائنٹس لازمی۔
- حالات الگ الگ حساب کریں: ٹینک لائننگ GB/T 30790 اور ISO 12944 کے دائرہ کار سے باہر؛ CUI کے لیے NACE SP0198 کے مطابق دھات کی سطح کا تقریباً -4 ℃ سے 175 ℃ کا وقفہ دیکھیں؛ شٹ ڈاؤن کی کنڈنسیشن خطرے کو حدود سے پار لے جاتی ہے۔
اسٹوریج ٹینک کی کوٹنگ کونیی ویلڈز اور کناروں پر پہلے کیوں خراب ہوتی ہے
کونیی ویلڈ اور کناروں کا مسئلہ کوئی ایک متغیر نہیں بلکہ 3 چیزیں بیک وقت ہوتی ہیں: جیومیٹرک تبدیلی کی جگہ کوٹنگ کی غیر مساوی موٹائی کی تقسیم، بلاسٹنگ ایبریسوو ویلڈ اور میٹرنل کو ایک ہی گریڈ تک تیاری نہیں دے پاتا، اور جیومیٹری خود پانی و میڈیم کو ویلڈ کی جڑ میں روک لیتی ہے۔ ٹینک میں اینولر اور لونگیٹیوڈینل ویلڈز کے چوراہے T یا K شکل بناتے ہیں؛ ویلڈ ٹو اور میٹرنل کے درمیان ڈھلوان نہیں سیڑھی ہوتی ہے، اور اس عمودی سطح تک سپرے کے وقت دید اور گن کے زاویے کی پابندی کی وجہ سے کوٹنگ کا ٹرانسفر فلیٹ سے کم رہتا ہے۔ ٹینک کی اندرونی سطح کے میڈیم اور سسٹم انتخاب کے لیے دیکھیںاسٹوریج ٹینک کی اندرونی اینٹی کورروژن کوٹنگ سسٹم اور میڈیم کا انتخاب؛ یہ مضمون صرف بیرونی وال، ایج پلیٹ اور ویلڈ جیومیٹری کی بات کرتا ہے۔
جیومیٹری، فلم کی موٹائی اور میڈیم کا رکاؤ ایک ساتھ پیش آتے ہیں
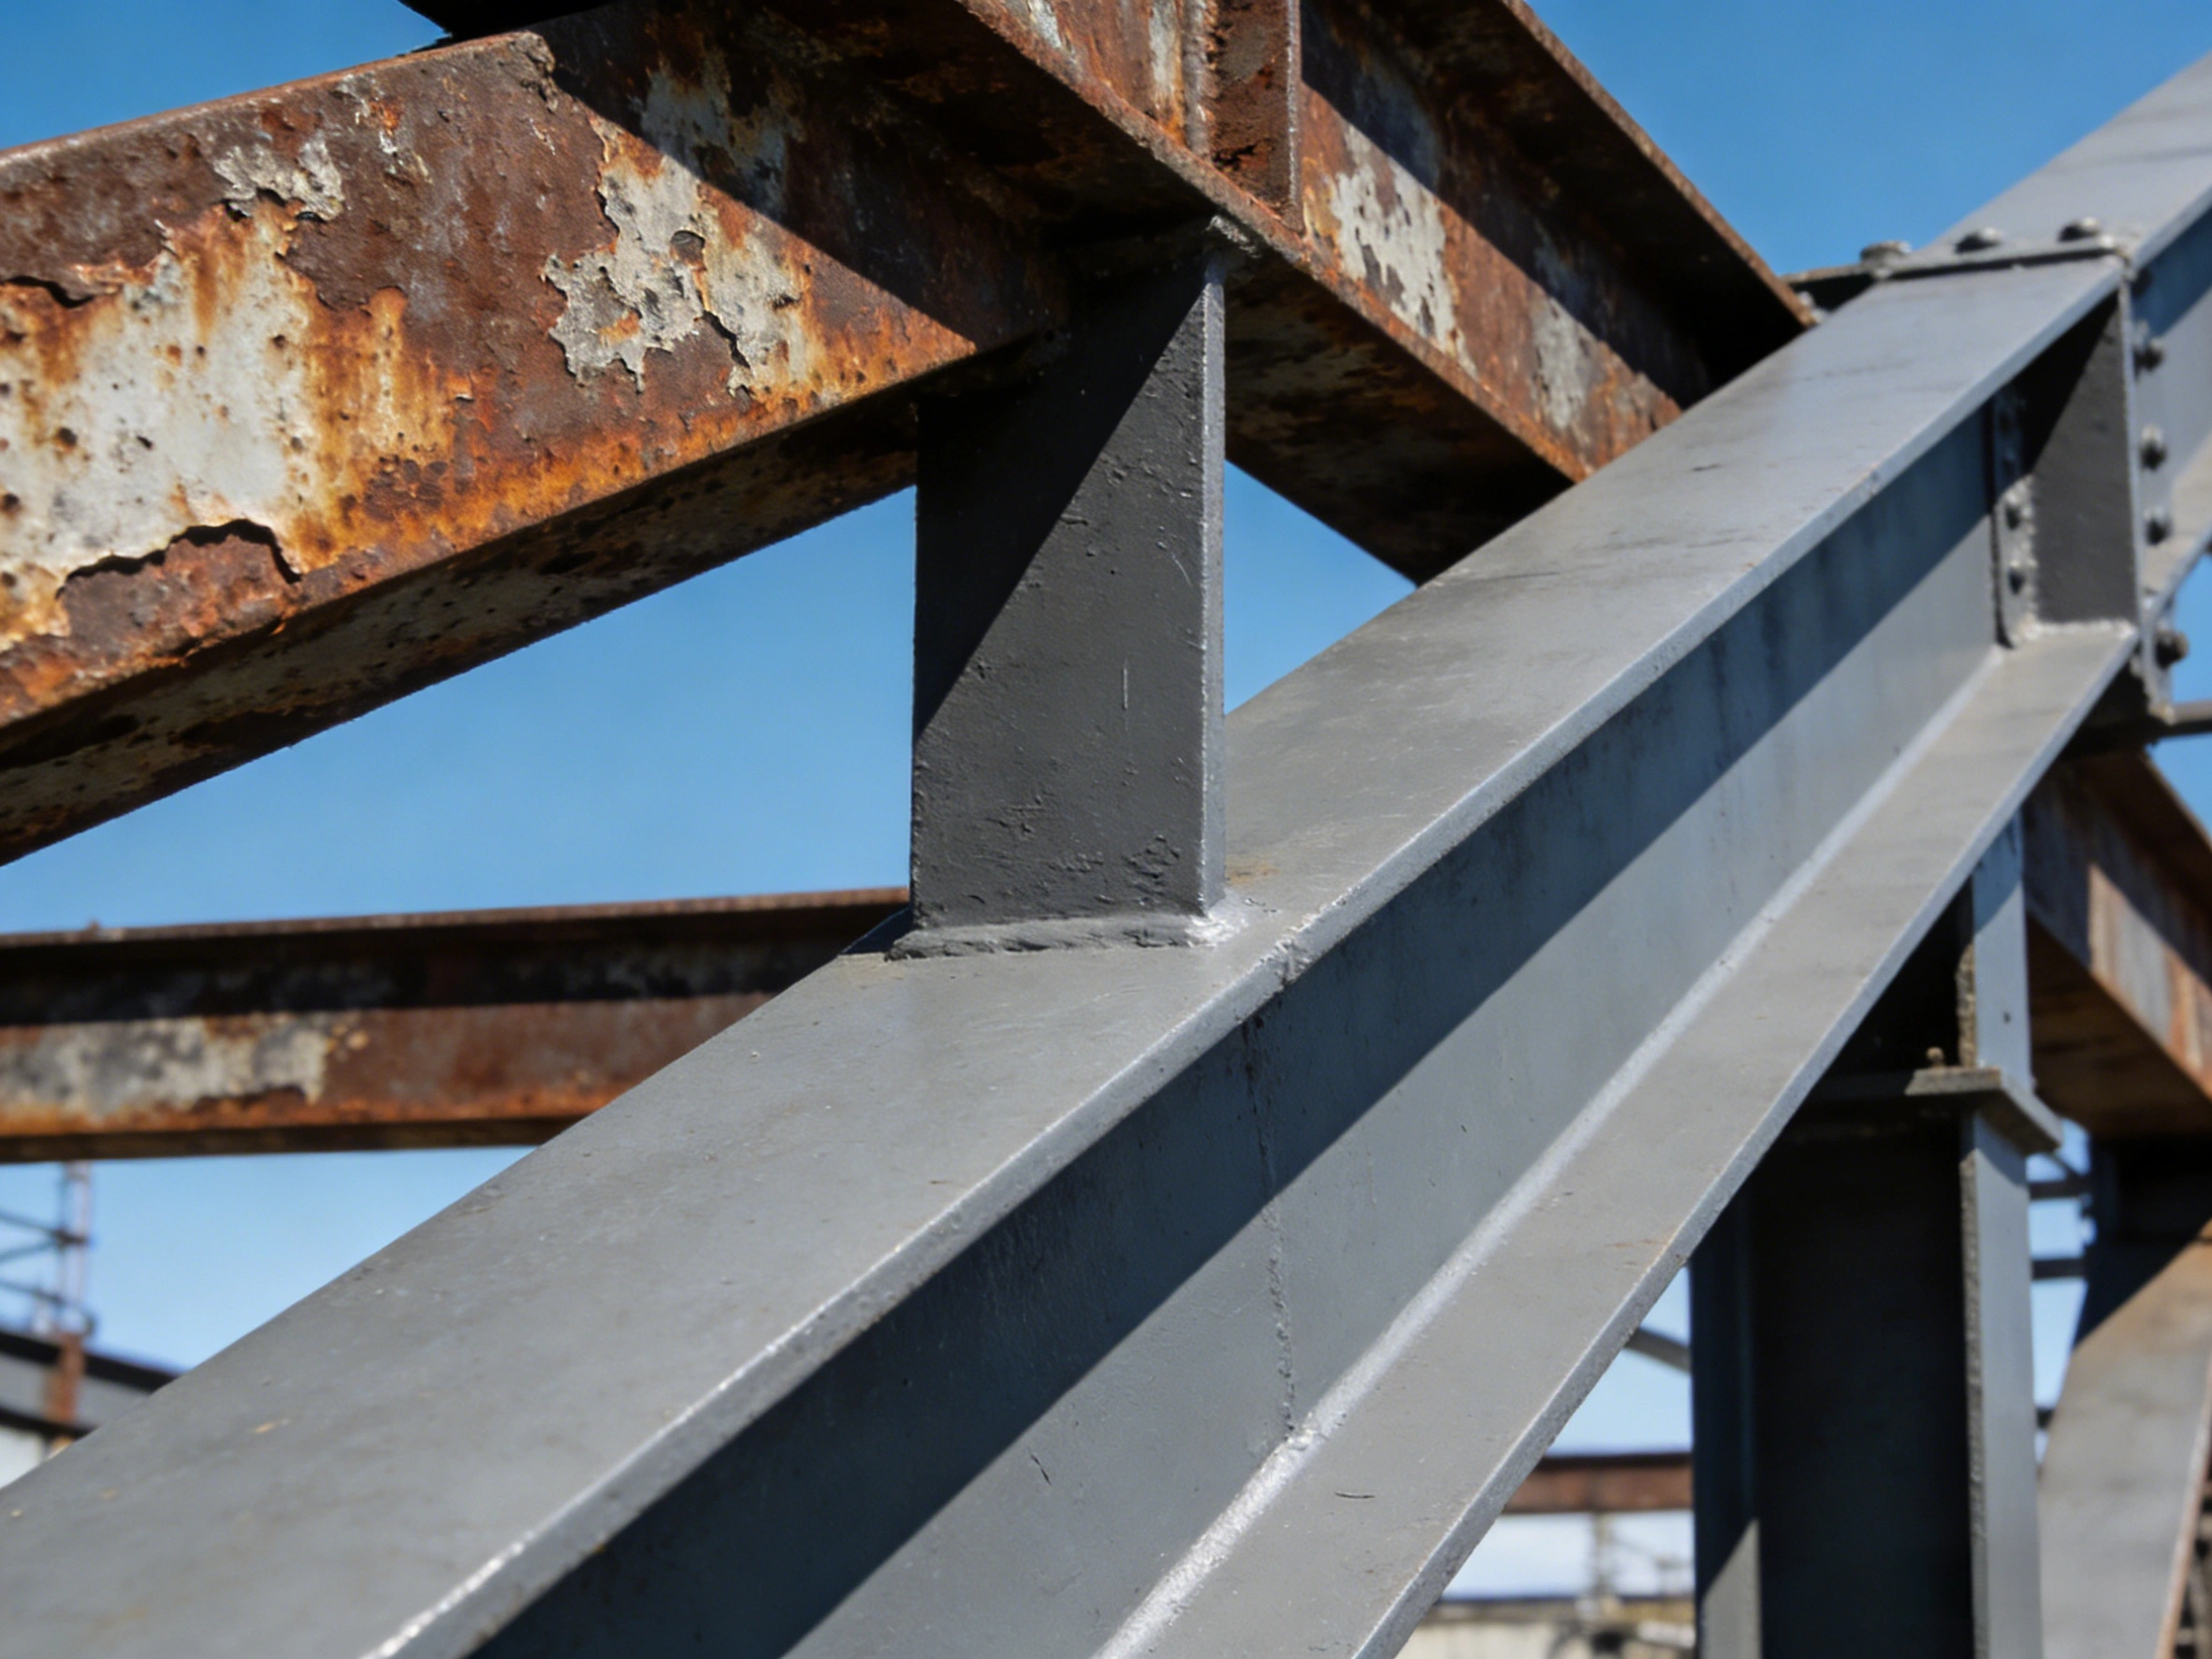
بیرونی کنارے کشش ثقل سے لیولنگ اور سطحی تناؤ کی واپسی کے سبب پتلے ہو جاتے ہیں؛ نوکدار کنارے پر ڈرائی فلم اکثر اسی پاس کی فلیٹ ریڈنگ سے کھلے عام کم ہوتی ہے۔ اندرونی کونوں اور ویلڈ ٹو کی بنیاد میں الٹ ہوتا ہے: مائع و گرد کے جمع ہونے سے کوٹنگ موٹی مگر شیدار ہوتی ہے، خشک ہوتے وقت سکڑاؤ کا دباؤ مرتکز ہو کر پن ہولز اور باریک دراڑیں بناتا ہے۔ ویلڈ رین فورسمنٹ اور انڈرکٹ کی سیڑھیاں ویلڈڈ زون میں اینکر پیٹرن کو غیر مسلسل کر دیتی ہیں: ایبریسوو سخت شدہ ہیٹ افیکٹڈ زون سے ٹکرا کر اچھل جاتا ہے، جڑ اور انڈرکٹ نالی میں گہرائی نہیں کاٹ پاتا؛ چنانچہ ایڈھیرنس کی کمزوری بڑی سطح سے پہلے یہاں نکلتی ہے۔
تین اقسام کے مقامات کو ایک ہی ٹیبل میں نہ رکھیں
ایک ہی ٹینک پر کم از کم 3 اقسام کے مقامات ہیں جن کا فیصلہ الگ الگ ہونا چاہیے: بیرونی ماحول والا رخ (سسٹم اور مینٹیننس سائیکل ISO 12944-2 سے)، اندرونی میڈیم والا رخ (لائننگ اور پینٹ کے الگ ضابطے؛ GB/T 30790 اور ISO 12944 سلسلے کے دائرہ کار میں اسٹوریج ٹینک لائننگ صراحتاً شامل نہیں)، اور انسولیشن کے نیچے یا دفن شدہ رخ (کنڈنسیشن اور مٹی کا میڈیم غالب؛ NACE SP0198 جیسے معیار)۔ تینوں کو ایک ہی منظوری کے ٹیبل میں ڈالنے سے ایسے شرائط بنتے ہیں جو سخت تو لگتے ہیں مگر نافذ نہیں ہو سکتے۔
| مقام | جیومیٹرک خصوصیت | کوٹنگ کی کمزوری | ناکامی کی علامت | بنیادی اقدام |
|---|---|---|---|---|
| کونیی ویلڈ اور ویلڈ ٹو | T یا K سیڑھی نما؛ ویلڈ ٹو عمودی سطح | کم ٹرانسفر ایفیشینسی؛ غیر مسلسل اینکر پیٹرن | ویلڈ ٹو کے نیچے 1 mm سے 3 mm چوڑے زنگ کے بہاؤ کے نشان | ویلڈ ٹو کو گرائنڈ ٹرانزیشن کے بعد P2 یا P3 سے ری انسپیکٹ کریں اور پہلے سٹرائپ کوٹ لگائیں |
| ٹینک کے نچلے ایج پلیٹ کی اینولر کونیی ویلڈ | افقی و عمودی کا سنگم؛ بیرونی رخ زمین سے ملتا ہے | پانی جمع؛ کوٹنگ طویل عرصے تک تر | ایج پلیٹ کا اوپر اٹھنا، رساؤ اور زنگ کا بہنا | سلاپ ڈرین اور اوورلیپ ڈھلوان دوبارہ بنائیں؛ مقام کے حساب سے الگ پوائنٹس |
| شیئرڈ کنارے اور اینگلز | نوکدار کونے اور بررس | کشش ثقل سے بہہ کر پتلا؛ فلیٹ سے کھلے عام کم موٹائی | کنارے کی لکیر پر زنگ اور دونوں جانب پھیلاؤ | رداس کم از کم 2 mm، یا 3 گرائنڈنگ پاسز |
| تھرمل کٹ کنارے اور بینلز | آکسڈ سکیل اور سخت شدہ پرت کا امتزاج | ہلکا اینکر پیٹرن؛ زیادہ سختی سے ایبریسوو کا اچھلنا | کٹ سطح پر بلسٹرنگ اور مقامی ڈیلامینیشن | کٹ سطح کی دوسری بار بلاسٹنگ یا گرائنڈنگ؛ ضرورت پر پاور ٹول سے St 3 تک |
| نوزل اور رین فورسنگ پیڈ کی بنیاد | متعدد ویلڈز کا سنگم اور تنگ گیپ | بچا گرٹ اور سلگ کی صفائی مشکل | بنیاد کا پورا دائرہ زنگ آلود؛ پن ہول الرٹ گنجان | پہلے صفائی پھر ہولیڈی ٹیسٹ؛ نشان کو 50 mm باہر تک گرائنڈ کر مرمت اور ری ٹیسٹ |
تیاری کے گریڈ اور ویلڈ جیومیٹری: ڈرائنگ سے منظوری تک کے قابل پیمائش معیار
ISO 8501-3 وہ معیار ہے جو ویلڈز اور کناروں کو الگ گریڈ دیتا ہے۔ موجودہ ISO 8501-3:2025 اگست 2025 میں شائع ہوا اور 2007 کے ایڈیشن کا متبادل ہے؛ چین کا ہم آہنگ متن GB/T 8923.3-2009 ہے (ISO 8501-3:2006 اپنایا گیا، 2025 سے فرق ہے)۔ یہ معیار ویلڈز، کناروں اور دیگر نقائص والے علاقوں کے لیے 3 تیاری کے گریڈ بتاتا ہے: P1 میں ڈھیلے سپیٹر اور سلگ کا اخراج، غیر مسلسل ویلڈ کی اجازت؛ P2 میں مسلسل ویلڈ، نوکدار کناروں و کھلے گیس ہولز کا خاتمہ، ڈھیلے اور ہلکے چپکنے والے سپیٹرز کا اخراج؛ P3 میں نقائص بنیادی طور پر نظر نہ آئیں، ویلڈ اور میٹرنل میں ہموار منتقلی، اور مشینی کٹ کناروں کا رداس کم از کم 2 mm۔ کون سا گریڈ چاہیے یہ ISO 12944-2 کے ماحول اور ہدف ڈیور ایبلٹی کلاس سے طے ہوتا ہے، سہولتِ تعمیر سے نہیں۔
| تیاری کا گریڈ | ویلڈ کا تقاضا | مشینی کٹ کنارے | تھرمل کٹ کنارے اور بینلز | ISO 5817 سے ربط اور عام اطلاق |
|---|---|---|---|---|
| P1 ہلکی | ڈھیلے سلگ اور سپیٹرز کا اخراج؛ غیر مسلسل ویلڈ کی اجازت | بررس کا سادہ اخراج | بینلز کی کوئی لازمی تیاری نہیں | لیول D کے قریب؛ کم کورروژن ماحول یا عارضی تحفظ |
| P2 درمیانی | مسلسل ویلڈ؛ نوکدار کناروں و کھلے گیس ہولز کا خاتمہ؛ ہلکے چپکنے والے سپیٹرز کا اخراج | ایک طرف تقریباً 1 mm چیمفر | تھرمل کٹ سطح کی دوسری بار صفائی | عام آغاز C لیول؛ سمندری و صنعتی ماحول کا بنیادی تقاضا — PSPC میں P2 لازمی |
| P3 بہترین | نقائص بنیادی طور پر نظر نہ آئیں؛ ویلڈ اور میٹرنل میں ہموار منتقلی | رداس کم از کم 2 mm | 3 بار چیمفر یا مساوی گرائنڈنگ؛ 3 mm سے کم موٹائی پر مشکل | B لیول کے ساتھ؛ C4 سے زائد، ہائی ڈیور ایبلٹی یا تھرمل سپرے سسٹمز کے لیے |
انڈرکٹ، رین فورسمنٹ اور مس الائنمنٹ: تین جیومیٹرک مقداریں جو کوٹنگ کی موٹائی طے کرتی ہیں
کوٹنگ کو ویلڈ جیومیٹری پر دھیان دینا ہے کیونکہ یہ تینوں موٹائی کھا جاتے ہیں: انڈرکٹ خود ایک نالی ہے جس کی گہرائی میٹرنل کی موٹائی کے کئی حصوں تک ہو سکتی ہے؛ بھرے بغیر تحفظ کی بات نہیں۔ رین فورسمنٹ زیادہ ہو تو سیڑھی بنتی ہے جس کی چوٹی سپرے سے نہیں ڈھکتی؛ مس الائنمنٹ اوورلیپ میں شگاف بناتا ہے۔ ISO 5817:2023 مسلسل انڈرکٹ کے لیے 3 سطحیں دیتا ہے: لیول B زیادہ سے زیادہ 0.05t اور 0.5 mm سے زائد نہیں، لیول C زیادہ سے زیادہ 0.1t، لیول D زیادہ سے زیادہ 0.2t؛ دراڑیں اور ان فارژن کسی بھی لیول میں قابل قبول نہیں۔ چینی اسٹیل سٹرکچر منظوری (GB 50205-2020، GB 50661-2011) ویلڈ گریڈ کے مطابق بیان کرتی ہے: گریڈ 1 میں انڈرکٹ ہرگز نہیں، گریڈ 2 میں 0.05t سے زیادہ نہیں اور 0.5 mm سے زیادہ نہیں، مسلسل لمبائی 100 mm سے زیادہ نہیں، گریڈ 3 میں 0.1t سے زیادہ نہیں اور 1.0 mm سے زیادہ نہیں۔ ایک ہی مقام کی مرمت 2 بار سے زیادہ نہیں کرنی چاہیے، کیونکہ بار بار حرارت ہیٹ افیکٹڈ زون کو سخت اور اینکر پیٹرن کو مزید خراب کرتی ہے۔
- گریڈ ڈیزائن کے مرحلے میں طے کریں: P1/P2/P3 ڈرائنگ اور ویلڈنگ پروسیجر ڈاکومنٹس میں لکھیں، کوٹنگ سے پہلے زبانی تقاضوں پر نہیں۔
- انسپیکشن پوائنٹ ویلڈ کی منظوری سے پہلے: نقائص جیسا بنا ہوا حالت میں بھی اور صفائی کے بعد بھی نظر آتے ہیں؛ بلاسٹنگ کے بعد ایک بار ری ویریفکیشن۔
- تیاری ویلڈ کی سالمیت کو نہ توڑے: گرائنڈنگ کے بعد ویلڈ کی شکل اور رواداری ویلڈنگ کوالٹی مینیجر یا ڈیزائن کے تقاضوں کے منافی نہ ہو۔
- ایک ہی مقام پر مرمت 2 بار سے زیادہ نہیں: حد سے گزرے تو مخصوص منصوبہ اور ڈیزائن کی منظوری، ساتھ ہیٹ افیکٹڈ زون کی حالت کا ریکارڈ۔
فلم کی موٹائی: کونیی ویلڈز اور کنارے منظم طور پر پتلے کیوں رہ جاتے ہیں
فلیٹ پر DFT کا پورا اترنا کونیی ویلڈ کے اترنے کو نہیں کہتے؛ اس کی دو پرتیں ہیں۔ فلم بندی کی پرت: نوکدار کناروں پر کوٹنگ بہہ کر پتلی، اندرونی کونوں میں جمع مگر ہوا کے حبابوں کے ساتھ۔ پیمائش کی پرت: بلاسٹ شدہ کھردری سطح میگنیٹک گیج کی ریڈنگ کو بڑھا چڑھا کر دکھا سکتی ہے، اس لیے اسپیک میں عام طور پر سرفیس پروفائل کی اصلاح کم کرنے کا کہا جاتا ہے؛ عوامی ڈیٹا میں عام رینج 10 μm سے 25 μm ہے؛ اور اگر پوائنٹ صرف فلیٹ پر رقبے کے حساب سے رکھے جائیں تو کونیی ویلڈ اور کنارے شماریات سے باہر رہ جاتے ہیں۔ موٹائی اور ویسٹ فیکٹر کا حساب دیکھیںڈرائی فلم تھکنیس، تھیوریٹیکل اسپریڈنگ ریٹ اور ویسٹ فیکٹر کا حساب؛ یہاں اضافہ مقام کے لحاظ سے پوائنٹس کا ہے۔
بیرونی کناروں پر پتلا ہونا اور اندرونی کونوں پر کوٹنگ جمع ہونا
اسپیک لکھتے وقت دو جملے الگ کریں: پہلا ہر کوٹ کا نومینل ڈی ایف ٹی (NDFT) اور کل موٹائی؛ دوسرا کونیی ویلڈ، کناروں اور نوزل بنیاد کی 3 اقسام کے مقامات کے الگ پوائنٹس کی تعداد اور فیصلے کے اصول۔ دوسرا جملہ چھوٹے تو سائٹ فلیٹ کے خوبصورت اعداد کے ساتھ کام ختم کر دے گی۔

چار DFT منظوری کے اصولوں میں فرق
| اصول | فیصلے کا مضمون | پیمائش پوائنٹس کا ڈھانچہ | کناروں اور ویلڈز کے لیے مطلب |
|---|---|---|---|
| ISO 19840 | اوسط NDFT سے کم نہیں؛ سنگل پوائنٹ NDFT کے 80% سے کم نہیں؛ 80% اور 100% کے درمیان ریڈنگز کا حصہ 20% سے زائد نہیں؛ اور اوپری حد سے زیادہ نہیں | ہر انسپیکشن رقبے کی تمام ریڈنگز کو گروپ کریں | کنارے یا کونے کا سنگل پوائنٹ بھی 80% سے کم ہو تو مقامی ری ورک؛ اوسط چاہے کتنی ہی اچھی ہو متبادل نہیں |
| SSPC-PA 2 | سرفیس پروب میتھڈ سے پرت وار گنتی؛ سنگل پوائنٹ اکثر درج قدر کے 80% سے 120% کے وقفے میں | ایک ہی مقام کی 3 ریڈنگز کا اوسط ایک پوائنٹ؛ متعدد پوائنٹس رقبے کی نمائندگی کرتے ہیں | بنیادی نکتہ پوائنٹس کی گنتی کا طریقہ ہے؛ مقامات لکھے بغیر کونیی ویلڈ کی کمی سامنے نہیں آئے گی |
| IMO PSPC 90/10 | 90% پوائنٹس کم از کم NDFT؛ باقی کم از کم NDFT کے 90% | پورے کمپارٹمنٹ یا پورے ٹینک کے رقبے کی شماریات | کناروں و ویلڈز پر زیادہ سختی: ان مقامات کا رقبہ 20% سے کم زنگ |
| چینی انجینئرنگ کا طریقہ | عوامی ڈیٹا میں عام: 90% پوائنٹس ڈیزائن موٹائی تک، باقی 10% کم از کم ڈیزائن قدر کے 90%؛ ویلڈز پر کم موٹائی اور نوڈز میں کمی کو ناکام قرار دیا جاتا ہے | رقبے اور مقام کے حساب سے انسپیکشن بیچ | ویلڈز اور نوڈز کو الگ رکھنا ریجیکشن کی کلید ہے؛ اسپیک میں لکھا جائے تو مؤثر |
سٹرائپ کوٹ (کناروں اور ویلڈ پر برش سے پہلے کوٹ): طریقہ، فوائد اور اسپیک میں تحریر
ISO 12944-5 سسٹم کے ہر کوٹ کو واضح نام دیتا ہے: پرائمر پہلا کوٹ؛ انٹرمیڈیٹ کوٹ پرائمر اور ٹاپ کوٹ کے درمیان کوئی بھی کوٹ؛ ٹائی کوٹ انٹر کوٹ جوڑ بہتر بنانے یا خلا کے نقائص مٹانے کے لیے؛ اور سٹرائپ کوٹ (کناروں اور ویلڈ پر برش سے پہلے کوٹ) وہ اضافی کوٹ ہے جو مخصوص طور پر کناروں، ویلڈز اور تھریڈڈ اجزاء جیسے کمزور مقامات پر موٹائی بڑھانے کے لیے لگائی جاتی ہے۔ سٹرائپ کوٹ کی اہمیت یہ ہے کہ یہ جیومیٹرک طور پر سازگار نہ مقامات پر موٹائی واپس لانے کا واحد ذریعہ ہے؛ بڑی سطح پر سپرے یہ کام ڈرنٹنگ کے بغیر نہیں کر سکتا۔
- مواد درست: برش کے لیے سولونٹ لیس یا ہائی سولڈ سٹرائپ کوٹ مواد؛ زیادہ وولیٹائل پروڈکٹ سے موٹا کوٹ پن ہولز بناتا ہے۔
- پہلے سٹرائپ کوٹ، پھر بڑا رقبہ: دو بار کراس سمت برش سے ویلڈ ٹوز اور کنارے ڈھانپیں، پھر سپرے۔
- WFT ریکارڈ: سٹرائپ کوٹ پر ویٹ فلم کامب سے فوری ریڈنگ؛ یہ بعد کی میگنیٹک پیمائش سے بہتر ثبوت ہے۔
- اوپری حدود: فی کوٹ WFT اور کل موٹائی کی حد؛ ڈرنٹنگ، حرارت سے دراڑ اور ایڈھیرنس کی کمی سے بچاؤ۔
- مقامات کی لسٹ: اینولر و لونگیٹیوڈینل ویلڈ کے چوراہے، نوزل بنیاد، ٹینک کے نچلے ایج پلیٹ، شیئرڈ اور تھرمل کٹ کنارے؛ شدر وار چیک۔
فوائد اور خطرات دونوں ساتھ لکھیں۔ فوائد: قابل منظوری موٹائی اور ویلڈڈ زون کی کم مرمت۔ خطرات: ڈرنٹنگ، موٹے کوٹ کی کیورنگ میں حرارت، سالوینٹ کا قید ہونا اور انٹر کوٹ ایڈھیرنس میں کمی — خاص طور پر ہائی بلڈ سولونٹ لیس پروڈکٹس میں۔ لہذا شرائط میں اوپری حدود بھی ہونی چاہئیں: فی سٹرائپ کوٹ ویٹ فلم تھکنیس (WFT)، اجازت یافتہ کوٹس کی تعداد، کل موٹائی زیادہ سے زیادہ سسٹم کے NDFT پلس 60 μm جیسی سخت حد، اور انتہائی موٹے مقامات کا ریکارڈ لازمی۔ مقامات کی لسٹ، مواد، کوٹس کی تعداد اور پوائنٹس لکھنے سے ہی سٹرائپ کوٹ قابل منظوری شے بنتا ہے؛ محض "کنارے مضبوط کریں" لکھنے سے سائٹ اسے اختیاری سمجھ کر کاٹ دے گی۔
سرفیس پروفائل Rz اور حلپذیر نمکیات: ویلڈ اور ہیٹ افیکٹڈ زون کے دو پوشیدہ خطرات
پروفائل اور نمکیات ویلڈڈ زون کی دو خاموش لکیریں ہیں؛ پہلے پیرامیٹرز کا پیمانہ یکساں کریں: کوٹنگ کے معیار Rz (اینکر پیٹرن کی پک تا ویلی بلندی) استعمال کرتے ہیں؛ مشیننگ کا رواج Ra اس کا متبادل نہیں؛ ایک ہی بلاسٹ شدہ سطح پر Rz کی قدر Ra سے تقریباً 4 سے 6 گنی۔ عام حدود: زیادہ تر سسٹمز Rz 40 μm سے 75 μm چاہتے ہیں؛ IMO PSPC نے بلاسٹنگ کے بعد 30 μm سے 75 μm مقرر کیا؛ تھرمل سپرے ایلومینیم (TSA) میں Sa 3 اور Rz کم از کم 75 μm؛ ISO 8503-1 کے تقابلی بلاکس کی نامزد قدریں: اسٹیل گرٹ G 25 μm، 60 μm، 100 μm، 150 μm اور اسٹیل شاٹ S 25 μm، 40 μm، 70 μm، 100 μm؛ GB/T 13288 کو fine، medium، coarse کی درجہ بندی دیتی ہے۔ حلپذیر نمکیات ISO 8502-9 سے سوڈیم کلورائیڈ مساوی میں ظاہر ہوتے ہیں؛ PSPC کی حد 50 mg/m² ہے۔
- Rz جائزہ، Ra نہیں: Rz اوسط پک ویلی بلندی ہے اور ایڈھیرنس سے براہ راست متعلق؛ Rz قدر Ra سے تقریباً 4 سے 6 گنی؛ دونوں کو باہم بدل کر منظوری نہیں دی جا سکتی۔
- نمونہ بلاک مکس نہ کریں: گرٹ G اور شاٹ S کی شکل مختلف؛ ISO 8503-1 کی نامزد قدریں بالترتیب 25 μm، 60 μm، 100 μm، 150 μm اور 25 μm، 40 μm، 70 μm، 100 μm۔
- ریپلیکا ٹیپ سے ثبوت: (ISO 8503-5، ASTM D4417 طریقہ C) ریڈنگ میں سے 50 μm کی لائنر منفی کریں؛ ہر رقبے میں 2 سے 3 مقامات کا اوسط؛ کاغذی ریکارڈ محفوظ رکھیں۔
- کناروں کی الگ پیمائش: کناروں اور ویلڈ کے قریب بلاسٹ ہلکا رہ جاتا ہے؛ پوائنٹس فلیٹ سے الگ گروپ کریں۔
ویلڈڈ زون میں بلاسٹنگ اکثر ادھوری کیوں رہ جاتی ہے
ویلڈڈ زون میں بلاسٹ کی ادھوراپن کی 4 طبعی وجوہات ہیں: مؤثر اینکر پیٹرن کے لیے ایبریسوو کا ٹکراؤ تقریباً 45° سے 90° چاہیے، مگر ویلڈ ٹو کی نالی اور جڑ گن کے منہ کے مخالف رہتی ہیں؛ ویلڈ اور ہیٹ افیکٹڈ زون میٹرنل سے سخت، ٹکراؤ گہرائی کم کر دیتا ہے؛ انڈرکٹ نالیوں اور گیس ہولز میں سلگ دبی رہتی ہے، پہلے مرمت کے بغیر صفائی مکمل نہیں؛ ثانوی نقصان (ویلڈنگ کلیمپنگ، ہیٹ سٹرینیٹنگ) اکثر تیاری شدہ علاقوں میں ہوتا ہے۔ جواب: تیاری کا گریڈ ویلڈ کی منظوری سے پہلے انسپیکشن پوائنٹ بنائیں، بلاسٹنگ کے بعد ایک بار دوبارہ جائزہ لیں، جہاں ضرورت ہو مقامی گرائنڈنگ یا پاور ٹول ٹریٹمنٹ سے St 3 تک پورا کریں۔ ISO 8502-3 کے تحت ڈسٹ لیول 1 کا تقاضہ بھی یہی منطق ہے: ویلڈ کے گرد بچا گرٹ و گرد فلیٹ سے زیادہ مشکل سے صاف ہوتا ہے۔
ہولیڈی / پن ہول ٹیسٹ — وولٹیج کا انتخاب، طریقوں کی حدود اور ویلڈ زون میں مس ڈیٹیکشن
ہولیڈی / پن ہول ٹیسٹ — طریقوں کی حد موٹائی طے کرتی ہے۔ ASTM D5162: کم وولٹیج ویٹ سپنج عام طور پر کل موٹائی 0.5 mm (20 mil) تک؛ ہائی وولٹیج سپارک 0.5 mm سے زائد کے لیے؛ 0.25 mm سے 0.5 mm کے درمیان HV بھی جائز ہے بشرطیکہ وولٹیج درست حساب کے ساتھ سیٹ ہو اور پینٹ مینوفیکچرر منظور کر لے۔ HV کے لیے عام فارمولا V = M × √T (T ڈرائی فلم موٹائی mm میں)؛ ضمیمے کے مطابق T 1 mm تک ہو تو M = 3294، 1 mm سے زائد ہو تو M = 7843؛ مثال کے طور پر 1.5 mm تقریباً 9.6 kV؛ کم وولٹیج ویٹ سپنج عام طور پر 5 V سے 90 V۔ قابلِ اجازت ہولیڈیز کی تعداد ٹیسٹ سے پہلے طے کرنی چاہیے، کیونکہ فیصلہ موٹائی، ڈیزائن اور سروس کے حالات پر منحصر ہے۔ ٹینک منظوری میں موٹائی اور پن ہول کی مشترکہ رپورٹنگ کے لیے دیکھیںکوٹنگ پروجیکٹ کی منظوری کے معیار: ISO 12944 اور SSPC-PA 2 کے تحت DFT اور پن ہول انسپیکشن۔
| طریقہ | موزوں کل موٹائی | وولٹیج یا پروب | ویلڈڈ زون اور مرمت شدہ جوڑوں پر احتیاط | فیصلے کا پیمانہ |
|---|---|---|---|---|
| کم وولٹیج ویٹ سپنج (ASTM D5162 طریقہ A) | عام طور پر 0.5 mm سے زائد نہیں | عام 5 V سے 90 V | سروس شدہ اور نمی جذب کوٹنگز پر محفوظ؛ فعال ٹینکوں اور پتلی کوٹنگ کے لیے موزوں | ہر الرٹ ہولیڈی؛ تعداد کی زیادہ سے زیادہ حد پہلے طے |
| ہائی وولٹیج سپارک (طریقہ B) | زیادہ تر 0.5 mm سے زائد | آلات کی رینج تقریباً 2.3 kV سے 30 kV؛ V = M × √T، M = 3294 یا 7843 | 0.25 mm سے 0.5 mm کے وقفے میں HV حساب اور مینوفیکچرر کی منظوری کے ساتھ؛ پرانی کوٹنگ میں سلامت حصوں کے بریک ڈاؤن کا خطرہ | ہولیڈی مقام پر نشان، پھر مرمت اور ری ٹیسٹ |
| فیلڈ مرمت کے جوڑ اور ویکیوم میتھڈ | موٹی فلم لائننگ یا جیومیٹرک طور پر محدود مقامات | کاپر برش یا کاربن برش پروب، ویکیوم ہولیڈی باکس | پروب کی رفتار تقریباً 0.3 m/s تک؛ گرآنڈنگ قابل اعتماد ہونی چاہیے | مرمت شدہ جوڑوں پر 100% معائنہ؛ ہولیڈی لاگر کا کلوزڈ لوپ |
ویلڈ زون میں مس ڈیٹیکشن زیادہ ہونے کی 4 وجوہات
ویلڈ زون میں مس ڈیٹیکشن کی شرح instruments کا مسئلہ نہیں، جیومیٹری اور الیکٹریکل مسئلہ ہے: ویلڈ ٹوز پر پروب اور اسٹیل سطح کے درمیان فاصلے کے بدلنے سے بریک ڈاؤن وولٹیج ابھار پر بڑھ جاتی ہے اور گڈھے چھوٹ جاتے ہیں؛ ناقص گرآنڈ سرکٹ سے حساسیت کم؛ ٹینک کے گرآنڈ نیٹ ورک کے جوڑ الگ سے کانفرم کریں؛ مسالدار ویلڈ سطح اور بچی ہوئی سلگ مسلسل جھوٹے الرٹ دیتی ہیں؛ سروس شدہ کوٹنگ پر براہ راست HV لگانے سے سلامت علاقوں کے بریک ڈاؤن کا خطرہ، D5162 متنبہ کرتا ہے، خاص طور پر ڈوبی یا نمی جذب کرنے والی لائننگ میں۔ فیلڈ کے ضابطے: پروب کی رفتار تقریباً 0.3 m/s تک محدود، مرمت شدہ جوڑوں پر 100% معائنہ، اور سروس میں ٹینکوں پر پہلے کم وولٹیج ویٹ سپنج یا ویکیوم باکس ٹیسٹ۔

ہولیڈی مرمت اور ری ٹیسٹ کا کلوزڈ لوپ
ری ٹیسٹ کلوزڈ لوپ میں: ہولیڈی کے نشان کنارے سے کم از کم 50 mm باہر؛ گرائنڈنگ سلامت علاقے تک اوورلیپ ڈھلوان بنا کر بڑھائیں؛ سسٹم کے مطابق اصل ڈیزائن موٹائی تک دوبارہ کوٹنگ؛ پھر اسی وولٹیج پر ری ٹیسٹ۔ عوامی ڈیٹا میں ایک اور عام ضرورت یہ ہے کہ مرمت کو اصل کوٹنگ موٹائی کے 120% تک لے جا کر دوبارہ جانچیں۔ ایڈھیرنس متاثر ہوا یا نہیں، پل آف ٹیسٹ مرمت شدہ اور اصل زون میں ایک ایک سیٹ لے کر موازنہ کریں؛ شرائط اور فیلچر موڈز دیکھیںکورروژن مزاحم کوٹنگ کی ایڈھیرنس منظوری: پل آف ٹیسٹ کی عددی شرائط اور فیلچر موڈز۔ ہولیڈی لاگر میں مقام، تاریخ، وولٹیج، تعداد اور کارروائی کرنے والا لازمی درج ہو، تاکہ دوسری مینٹیننس شٹ ڈاؤن پر کہا جا سکے کہ یہ تعمیر کی خامی ہے یا سروس کی تنزلی۔
ٹینک کے اندر میڈیم، باہر ماحول اور انسولیشن کے نیچے: 3 اقسام کے حالات الگ الگ
3 اقسام کے حالات کے محرکات مختلف ہیں؛ شرائط ایک دوسرے پر لاگو نہیں ہوتیں۔ اندرونی میڈیم والے رخ میں ڈوبنا، درجہ حرارت کے سائیکل، اور مائع/گیس کی لکیر پر خشک و تر کا بدلنا اہم ہے؛ کوٹنگ کے بلسٹر اور سولنگ زیادہ تر نچلی وال کی پانی جمع ہونے والی جگہوں اور نوزل بنیاد پر؛ یہاں لائننگ اور فوڈ کانٹیکٹ کے مخصوص معیار چلائیں، مائگریشن اور کلیئننس کے تقاضوں کے لیے دیکھیںفوڈ گریڈ اسٹوریج ٹینک لائننگ پینٹ اور مائگریشن کی تعمیل۔ بیرونی ماحول ISO 12944-2 کی درجہ بندی سے؛ لوس کاربن اسٹیل کی پہلے سال موٹائی کے نقصان کی عوامی قدریں: C3 تقریباً 25 μm سے 50 μm، C4 تقریباً 50 μm سے 80 μm، C5 تقریباً 80 μm سے 200 μm؛ GB/T 30790.5 کی مثالوں میں متعلقہ سسٹم کا NDFT: C4 ہائی ڈیور ایبلٹی تقریباً 280 μm، زنک رچ پرائمر کے ساتھ تقریباً 240 μm، C5 اور 15 سال سے زائد کے ہدف پر تقریباً 320 μm؛ زنک رچ پرائمر کے نان وولیٹائل حصے میں زنک پاؤڈر کا وزنی حصہ کم از کم 80%۔ ٹینک کی نچلی بیرونی سطح اور دفن شدہ حصہ اکثر کیتھوڈک پروٹیکشن کے ساتھ رہتا ہے؛ کوٹنگ کیتھوڈک ڈی بونڈمنٹ مزاحمت سے منتخب کریں، دیکھیںکوٹنگ کی کیتھوڈک ڈی بونڈمنٹ: میکانزم، ٹیسٹ معیار اور کیتھوڈک پروٹیکشن سسٹم ڈیزائن۔
| حالت | بنیادی حوالہ | ناکامی کا میکانزم | کوٹنگ کے اہم نکات |
|---|---|---|---|
| اندرونی میڈیم کا رخ | لائننگ اور فوڈ کانٹیکٹ کے مخصوص معیار (GB/T 30790 اور ISO 12944 میں اسٹوریج ٹینک لائننگ شامل نہیں) | ڈوبنا، سولنگ، مائع/گیس کی سطح پر خشک و تر کا بدلنا | میڈیم کے مطابق سسٹم؛ بلسٹر اور سولنگ والے مقامات کا انفرادی فیصلہ |
| بیرونی ماحول کا رخ | ISO 12944-2 کی درجہ بندی اور GB/T 30790.5 کے نمونہ سسٹمز | نمک کا جمع ہونا، کنڈنسیشن اور UV سے چکنی ہونے والی سطحی خستگی کا امتزاج | C4 میں کل تقریباً 280 μm؛ زنک رچ پرائمر کے ساتھ تقریباً 240 μm؛ C5 کے لیے تقریباً 320 μm؛ کنارے سٹرائپ کوٹ سے پورے |
| انسولیشن کے نیچے اور دفن شدہ رخ | NACE SP0198، ISO 19277، HG/T 5178-2017 | تقریباً -4 ℃ سے 175 ℃ کے وقفے میں پانی اور کنڈنسیشن کے سائیکل | جیکٹ کے کٹ اور پائپ پینٹریشن پر پہلے سٹرائپ کوٹ یا تھرمل سپرے میٹل لیئر؛ تھرمل انسولیشن اینٹی کورروژن کوٹنگ کا متبادل نہیں |
انسولیشن کے نیچے کورروژن (CUI) ٹینکوں اور پائپ ریک کے کناروں کی ناکامی کی اکثر نظرانداز ہونے والی قسم ہے: NACE SP0198 کی عوامی رپورٹ کے مطابق کاربن اسٹیل کی دھات کی سطح کا درجہ حرارت تقریباً -4 ℃ سے 175 ℃ کے درمیان ہو اور انسولیشن میں پانی گھس کر بار بار خشک و تر کے سائیکل بنائے تو کورروژن کی شرح خشک حالت سے کھلے عام زیادہ؛ اس رینج سے نیچے نمی جم جاتی ہے، اوپر سطح خشک رہتی ہے، خطرہ کم؛ مگر شٹ ڈاؤن پر کنڈنسیشن عملی خطرے کو حدود سے پار لے جاتا ہے۔ HG/T 5178-2017 درجہ حرارت کے مطابق سسٹم تجویز کرتا ہے؛ ٹیسٹ اور جائزے کا فریم ورک ISO 19277:2018 سے؛ کوٹنگ سسٹمز کے لیے دو عملی نکات: جیکٹ کے کٹ، اوورلیپ اور پائپ پینٹریشن کے کناروں پر پہلے سٹرائپ کوٹ یا تھرمل سپرے میٹل لیئر، اور تھرمل انسولیشن اینٹی کورروژن کوٹنگ کا متبادل نہیں ہو سکتی۔ تھرمل سپرے زنک ایلومینیم اور سیلر کے سسٹم کے لیے دیکھیںتھرمل سپرے زنک ایلومینیم کوٹنگ کا طریقہ کار اور سسٹم؛ سمندری زیادہ نمکین حالات میں زندگی کے دورانیے اور مینٹیننس سائیکل کی عددی تحریر کے لیے دیکھیںزیادہ نمکیاتی سمندری ماحول CX اسٹیل سٹرکچر کی کوٹنگ ڈیزائن لائف اور مینٹیننس سائیکل۔
اہم ڈیٹا کا فوری حوالہ (یونٹس کے ساتھ)
- مشینی کٹ کناروں کا رداس: کم از کم 2 mm (ISO 8501-3:2025 کا P3)۔
- مسلسل انڈرکٹ کی زیادہ سے زیادہ گہرائی: 0.05t اور 0.5 mm سے زائد نہیں (ISO 5817:2023 کا لیول B)۔
- سنگل پوائنٹ کی کم از کم موٹائی: NDFT کے 80% سے کم نہیں (ISO 19840)؛ 90% پوائنٹس NDFT تک، باقی 10% کم از کم NDFT کے 90% (PSPC کا 90/10 اصول)۔
- ہولیڈی تقسیم کی موٹائی: 0.5 mm، یعنی 20 mil (ASTM D5162)۔
- HV ہولیڈی کا فارمولا: V = M × √T، M = 3294 (T 1 mm تک) یا 7843 (T 1 mm سے زائد)، T mm میں؛ 1.5 mm تقریباً 9.6 kV۔
- بلاسٹ شدہ اینکر پیٹرن کی عام رینج: Rz 40 μm سے 75 μm؛ PSPC میں 30 μm سے 75 μm؛ TSA میں Sa 3 اور Rz کم از کم 75 μm۔
- حلپذیر نمکیات کی حد: NaCl مساوی کے طور پر 50 mg/m² سے کم (ISO 8502-9)۔
- بلاسٹنگ کے بعد پرائمر کا وقفہ: عوامی ڈیٹا میں 4 h سے 6 h کے اندر پرائمر؛ تاخیر سے دوبارہ زنگ پر تیاری دہرائیں۔
- C4 کے لیے نمونہ سسٹم: NDFT تقریباً 280 μm؛ زنک رچ پرائمر کے ساتھ تقریباً 240 μm؛ C5 اور 15 سال سے زائد کے ہدف پر تقریباً 320 μm (GB/T 30790.5 کی مثال)۔
- اچھی کوٹنگ کی تعریف میں ایک شرط براہ راست کناروں سے متعلق: IMO PSPC میں 3% سے کم سپاٹ زنگ کی اجازت، مگر کناروں اور ویلڈز پر زنگ ان مقامات کے رقبے کے 20% سے کم ہو۔
منظوری کے ریکارڈ اور قابلِ تراکی عناصر
منظوری کے کاغذات قابلِ تراک رہیں گے یا نہیں، یہ طے کرتا ہے کہ 3 سال بعد ری ورک کی لاگت کون اٹھائے۔ قابل عمل ریکارڈ میں کم از کم درج ذیل شامل ہو، اور ہر جگہ "کر دیا" کے بجائے اصل قدر لکھی جائے۔
- ویلڈ اور کناروں کے تیاری کے گریڈ کی پیمائش: مقام کا نمبر، تیاری کا طریقہ، حاصل کردہ P گریڈ اور انسپیکٹر۔
- سٹرائپ کوٹ کا ریکارڈ: مواد کا نام اور بیچ نمبر، کوٹس کی تعداد، WFT ریڈنگ، کوٹنگ کا وقت، درجہ حرارت و نمی اور ڈی پوائنٹ سے فرق۔
- پروفائل اور نمکیات کی پیمائش: طریقہ (نمونہ بلاک، ٹیپ یا پروفائل میٹر)، Rz کی رینج، نمکیات mg/m² میں اور سیمپلنگ کا رقبہ۔
- موٹائی کا مقام کے حساب سے خلاصہ: فلیٹ، کونیی ویلڈ، کنارے اور نوزل بنیاد کے گروپس کی اوسط، سنگل پوائنٹ کی کم از کم قدر اور پاس کا تناسب۔
- ہولیڈی لاگر: وولٹیج، پروب کی قسم، رفتار، ہولیڈیز کی تعداد اور مقامات، مرمت اور ری ٹیسٹ کے نتائج۔
- ایڈھیرنس اور ظاہری حالت کی ری ویریفکیشن: پل آف کی قدریں اور فیلچر موڈز، ISO 4628 سلسلے سے تنزلی کی گریڈنگ۔
زیادہ متاثرہ مقامات کی چیکنس لسٹ
- ٹینک کے نچلے ایج پلیٹ اور اینولر کونیی ویلڈ: بیرونی کیپلری چڑھائی اور سلاپ ڈرین میں پانی جمع؛ زنگ کے آغاز کا مرتکز مقام۔
- نچلی وال کا تقریباً 500 mm نچلا حصہ اور ٹینک کے گرد بنیاد کی اینولر بیم: خشک و تر کے سائیکل اور میکانکی ٹکراؤ دونوں۔
- نوزلز، رین فورسنگ پیڈز اور مین ہولز کی بنیادیں: سازگار نہ جیومیٹری اور اکثر ثانوی حرارتی نقصان؛ پتلی کوٹنگ اور بچا گرٹ زیادہ۔
- ٹینک کی چھت کے اینٹی ونڈ رنگس، ریلنگز اور ہینڈ ریل کے ویلڈ پوائنٹس: بلندی پر دیکھ بھال میں روندنے سے نقصان اور پانی جمع ہونا آسان۔
- انسولیشن کے کٹ، جیکٹ اوورلیپ اور پائپ پینٹریشن: پانی اور کنڈنسیشن کے اہم راستے؛ CUI زیادہ مرتکز۔
- اینولر اور لونگیٹیوڈینل ویلڈ کے چوراہے: T یا K جیومیٹری میں گن اور پروب دونوں مشکل سے پہنچتے ہیں؛ مس ڈیٹیکشن زیادہ۔
- فلوٹنگ روف ڈیک کی سیڑھیاں، گائیڈ پوسٹس اور ہیٹنگ کوائل کے پاس: رگڑ اور میڈیم کا قیاد ساتھ؛ مقامی موٹائی کی کمی کو التراسونک گیج سے تصدیق کریں۔
عام سوالات
کیا کونیی ویلڈ کو لازماً میٹرنل کے ساتھ فلش گرائنڈ کیا جائے؟
ضروری نہیں؛ یہ منتخب تیاری کے گریڈ اور ماحول پر منحصر ہے۔ P2 میں صرف مسلسل ویلڈ، نوکدار کناروں اور کھلے گیس ہولز کا خاتمہ چاہیے؛ رین فورسمنٹ کو مکمل ہموار کرنا لازمی نہیں۔ P3 میں ہموار منتقلی اور نقائص کا بنیادی طور پر نظر نہ آنا چاہیے۔ فیصلے کی بنیاد یہ ہے کہ ویلڈ ٹو پر کوٹنگ مسلسل اور NDFT تک پہنچتی ہے یا نہیں، ظاہری ہم سطحی پر نہیں۔ عمل میں عام طور پر ویلڈ کی منظوری کے بعد اور بلاسٹنگ سے پہلے تیاری کی چیک، بلاسٹنگ کے بعد دوبارہ جائزہ؛ اور ویلڈ، ویلڈ ٹو و اس کے گرد 50 mm کے علاقے کو ایک ہی منظوری یونٹ کے طور پر ریکارڈ کیا جائے۔
وہی پیمائش کے پوائنٹس SSPC-PA 2 پر پاس ہو کر ISO 19840 پر فیل کیوں ہو جاتے ہیں؟
دونوں اصولوں کا شماریاتی ڈھانچہ مختلف ہے۔ ISO 19840 اوسط، سنگل پوائنٹ کی کم از کم قدر اور NDFT سے کم ریڈنگز کے تناسب تینوں کو اکٹھا کنٹرول کرتا ہے؛ کوئی بھی سنگل پوائنٹ NDFT کے 80% سے کم ہو تو مقامی ری ورک لازم۔ SSPC-PA 2 سرفیس پروب سے پرت وار گنتی کرتا ہے؛ فیصلہ پوائنٹس اور رقبے کے مجموعے پر اور اکثر 80% سے 120% کے وقفے سے۔ اگر کنٹریکٹ میں صرف ایک لکھا ہو یا دونوں مکس ہوں تو ٹھیکیدار اور مالک کے پاس الگ الگ "پاس" نتائج آ سکتے ہیں۔ درست طریقہ: تکنیکی اسپیک میں 1 اصول منتخب کریں اور ہر مقام کی اقسام کے پوائنٹس کی تعداد متعین کریں۔
کیا ہولیڈی کے لیے وولٹیج جتنی زیادہ اتنی زیادہ حفاظت؟
نہیں۔ وولٹیج بریک ڈاؤن تھریشولڈ سے کم ہو تو پن ہول چھوٹ جاتے ہیں؛ بہت زیادہ ہو تو سلامت کوٹنگ بریک ڈاؤن ہو کر ویلڈز اور کناروں جیسے پہلے سے پتلے مقامات پر نئے نقصانات بن جاتے ہیں۔ ASTM D5162 پہلے کل موٹائی اور کوٹنگ کی ڈائیلیکٹرک سٹرینتھ سے وولٹیج طے کرنے کا کہتا ہے؛ ضمیمے کا فارمولا V = M × √T؛ T 1 mm تک ہو تو M = 3294، 1 mm سے زائد ہو تو 7843؛ اور 0.25 mm سے 0.5 mm کے وقفے میں HV کے استعمال کے لیے پینٹ مینوفیکچرر کی منظوری لازمی۔ قابلِ اجازت ہولیڈیز کی تعداد بھی ٹیسٹ سے پہلے طے کریں، ورنہ نتائج فیصلے کے لیے قابل استعمال نہیں رہتے۔
کیا سروس میں موجود ٹینک کی کوٹنگ پر براہ راست ہائی وولٹیج سپارک ری ٹیسٹ ہو سکتا ہے؟
احتیاط چاہیے۔ D5162 واضح کرتا ہے کہ جن کوٹنگز ڈوبی رہی ہوں یا لمبے عرصے تک نمی جذب کی ہو، ان پر HV ٹیسٹ اکثر آئونک رساؤ اور سطحی آلودگی سے غلط نتائج دیتا ہے، یہاں تک کہ اصل میں سلامت مقامات بریک ڈاؤن ہو جاتے ہیں۔ فعال ٹینکوں پر رواج: پہلے کم وولٹیج ویٹ سپنج یا ویکیوم باکس؛ میٹرنل کے التراسونک تھکنیس میجر سے موٹائی کی کمی کی تصدیق؛ HV واقعی ضروری ہو تو علاقہ محدود، وولٹیج کم اور شدر وار ریکارڈ رکھیں تاکہ سلامت علاقے نئے ہولیڈیز نہ بن جائیں۔
کیا زنک رچ پرائمر والے کونیی ویلڈ پر سیلر کوٹ کا اضافہ ضروری ہے؟
سسٹم اور بعد کی کوٹنگز پر منحصر۔ ایپوکسی زنک رچ کی سطح بلاسٹنگ کے بعد طویل ایئر ایکس پوژر میں زنک سیلز بناتی ہے؛ کھردری سطح پر زنک پاؤڈر کی سیپریشن ویلڈڈ زون میں کنڈکٹو پاتھ غیر مساوی کرتی ہے؛ اس لیے بہت سے سسٹمز زنک رچ پرائمر کے بعد انٹرفیس مستحکم کرنے کے لیے ایک ایپوکسی سیلر یا ٹائی کوٹ لگا کر پھر انٹرمیڈیٹ کوٹ دیتے ہیں۔ GB/T 30790.5 اور ISO 12944-5 کے مطابق زنک رچ پرائمر کے نان وولیٹائل حصے میں زنک پاؤڈر کم از کم 80%؛ موٹائی اور سسٹم ماحول و ڈیور ایبلٹی کلاس کے ساتھ طے کریں؛ کونیی ویلڈ اور کناروں کی موٹائی پھر بھی سٹرائپ کوٹ سے بحال ہوتی ہے — سیلر اس مرحلے کا متبادل نہیں۔
تھرمل کٹ اور مشینی شیئرڈ کناروں کی تیاری میں کیا فرق ہے؟
مشینی شیئرڈ کناروں کا مسئلہ بنیادی طور پر بررس اور نوکدار کونے؛ علاج چیمفر یا راؤنڈنگ؛ P3 میں رداس کم از کم 2 mm۔ تھرمل کٹ کناروں پر آکسڈ سکیل، سخت پرت اور لگی سلگ ساتھ؛ بلاسٹنگ میں ایبریسوو سخت سطح سے اچھل کر ہلکے نشان بناتا ہے؛ اس لیے دوسری بار صفائی یا گرائنڈنگ کے بعد پروفائل کا دوبارہ جائزہ۔ فیصلے کے پیرامیٹر مختلف: پہلے میں جیومیٹرک رداس؛ دوسرے میں Rz اینکر ڈیپتھ اور صفائی کا گریڈ دونوں اکٹھا؛ محض "کناروں کی تیاری منظور" لکھنے سے فرق چھپ جاتا ہے۔
کیا انسولیشن کے نیچے کورروژن موٹی DFT سے حل ہو سکتا ہے؟
نہیں۔ CUI کے محرکات انسولیشن میں پانی، بار بار خشک و تر کے سائیکل اور شٹ ڈاؤن کی کنڈنسیشن ہیں؛ موٹائی صرف تاخیر دیتی ہے، پانی اور کلورائیڈ آئنوں کے راستے کو روکتی نہیں۔ مؤثر ترتیب: پہلے جیکٹ کے کٹ، اوورلیپ اور پائپ پینٹریشن کی سیلنگ؛ پھر درجہ حرارت کے مطابق ایپوکسی فینولک، موڈیفائیڈ سلیکون یا تھرمل سپرے ایلومینیم سے انتخاب؛ TSA کے لیے Sa 3 اور Rz کم از کم 75 μm کی تیاری۔ حرارتی انسولیشن اور اینٹی کورروژن کوٹنگ دو الگ کام ہیں؛ دونوں کو ملا دینے سے دونوں بگڑ جاتے ہیں۔
کیا ٹینک کی اندرونی لائننگ ISO 12944 یا GB/T 30790 سے منظور ہو سکتی ہے؟
براہ راست لاگو نہیں۔ GB/T 30790 اور ISO 12944 سلسلہ ماحول میں اسٹیل سٹرکچر کی بیرونی سطحوں کے محافظ کوٹنگ سسٹمز کے لیے ہیں؛ ان کے دائرہ کار میں 2 mm سے زیادہ DFT والی موٹی فلم مٹیریلز اور اسٹوریج ٹینک لائننگ شامل نہیں۔ اندرونی سطح پر ڈوبنے اور میڈیم کمپیٹیبلٹی کا معیار چلائیں: میڈیم کے مطابق لیکوڈ ریزسٹنس اور ڈفیوژن ٹیسٹ؛ فوڈ کانٹیکٹ کی صورت میں مائگریشن کا جائزہ؛ ہولیڈی اور موٹائی لائننگ کے انجینئرنگ معیار جیسے GB 50393 اور متعلقہ منظوری کے کوڈز سے۔
حوالہ جات اور تصریحات
ذیل میں وہ معیار اور کاغذات ہیں جنہیں اس مضمون میں واضح طور پر حوالہ دیا گیا یا ان سے فیصلے کے پیمانے لیے گئے؛ ایڈیشن متن کے مطابق۔ جہاں اقدار عوامی ڈیٹا کی اصطلاح میں دی گئی ہیں (ٹیسٹ لیبوں کا خلاصہ، انڈسٹری کی تشریحات، کنسٹرکشن پلان ٹیمپلیٹس) وہاں معیار کی اصل شقوں کا حوالہ نہیں دیا گیا؛ پروجیکٹ میں استعمال سے پہلے موجودہ ایڈیشن سے شدر وار تصدیق کریں۔
- ISO 8501-3:2025 ویلڈز، کناروں اور دیگر سطحی نقائص والے علاقوں کی تیاری کے گریڈ (2025 میں شائع، 2007 کے ایڈیشن کا متبادل)؛ چین میں ہم آہنگ GB/T 8923.3-2009 (ISO 8501-3:2006 کے مطابق)۔
- ISO 5817:2023 اسٹیل، نکل، ٹائٹینیم اور ان کے الائیز کے فیوژن ویلڈڈ جوڑوں میں نقائص کے معیار کی 3 سطحیں (B، C، D)۔
- ISO 12944 سلسلہ (2017 سے 2018 کے ریویژنز): -2 ماحول کی درجہ بندی، -3 ڈیزائن، -4 سطح کی اقسام و تیاری، -5 محافظ کوٹنگ سسٹمز، -6 لیب پرفارمنس ٹیسٹ، -9 آف شور اور متعلقہ سٹرکچرز؛ چین میں ہم آہنگ GB/T 30790 سلسلہ۔
- ISO 19840 ڈرائی فلم موٹائی کے منظوری کے معیار؛ SSPC-PA 2 کوٹنگ موٹائی کی پیمائش و فیصلے کے لیے سرفیس پروفائل پروب میتھڈ۔
- ASTM D5162 کنڈکٹو سبسٹریٹ پر نان کنڈکٹو کوٹنگ کی ڈسکنٹینیوٹی (پن ہول) کا معیاری طریقہ؛ ASTM D7854 کم وولٹیج ویٹ سپنج ہولیڈی ڈیٹیکشن؛ NACE/AMPP SP0188 ہائی وولٹیج سپارک پریکٹس۔
- ISO 8503-1، -2، -5 بلاسٹ شدہ اسٹیل کی سرفیس پروفائل کے نمونہ بلاکس و جائزہ؛ GB/T 13288 کوٹنگ سے پہلے اسٹیل کی پروفائل کی گریڈنگ؛ ASTM D4417 ریپلیکا ٹیپ میتھڈ۔
- ISO 8502-3 ڈسٹ لیول کا جائزہ؛ ISO 8502-9 Bresle پچ سے حلپذیر نمکیات کی پیمائش۔
- IMO PSPC محافظ کوٹنگ پرفارمنس اسٹینڈرڈ (SOLAS کے تحت لازمی): کنارے کا رداس 2 mm یا 3 گرائنڈنگ پاسز؛ Sa 2.5 کے بعد پروفائل 30 μm سے 75 μm؛ نمکیات 50 mg/m²؛ 90/10 اصول۔
- NACE SP0198-2017 انسولیشن کے نیچے کورروژن کا کنٹرول؛ ISO 19277:2018 CUI کوٹنگ ایویولیشن؛ HG/T 5178-2017 انسولیشن کے نیچے دھاتی سطحوں کے لیے اینٹی کورروژن پینٹس۔
- GB 50205-2020 اسٹیل سٹرکچر تعمیراتی کوالٹی کی منظوری؛ GB 50661-2011 اسٹیل سٹرکچر ویلڈنگ کوڈ؛ GB 50128-2014 عمودی سلنڈریکل ویلڈڈ اسٹیل ٹینک تعمیر کوڈ؛ GB 50393 اسٹیل پٹرولیم ٹینک کورروژن کنٹرول انجینئرنگ معیار؛ SY/T 0063-2020 پائپ لائن کوٹنگ ہولیڈی ڈیٹیکشن ٹیسٹ میتھڈ۔
Last updated: 2026-11-09۔ یہ مضمون Kexin New Materials (Guangdong) Co., Ltd. کی ٹیکنیکل ٹیم نے B2B پروجیکٹ تکنیکی مواصلات کے لیے مرتب کیا ہے؛ سپلائی کی شرائط صرف EXW اور FOB تک۔ معیارات محض معیاری فریم ورک اور عددی نقطہ نظر سمجھانے کے لیے ہیں؛ مخصوص منصوبوں میں ڈیزائن ڈاکومنٹیشن، پینٹ کی ٹیکنیکل ڈیٹا شیٹس اور موجودہ معیار کے اصل متن کو حتمی مانیں۔