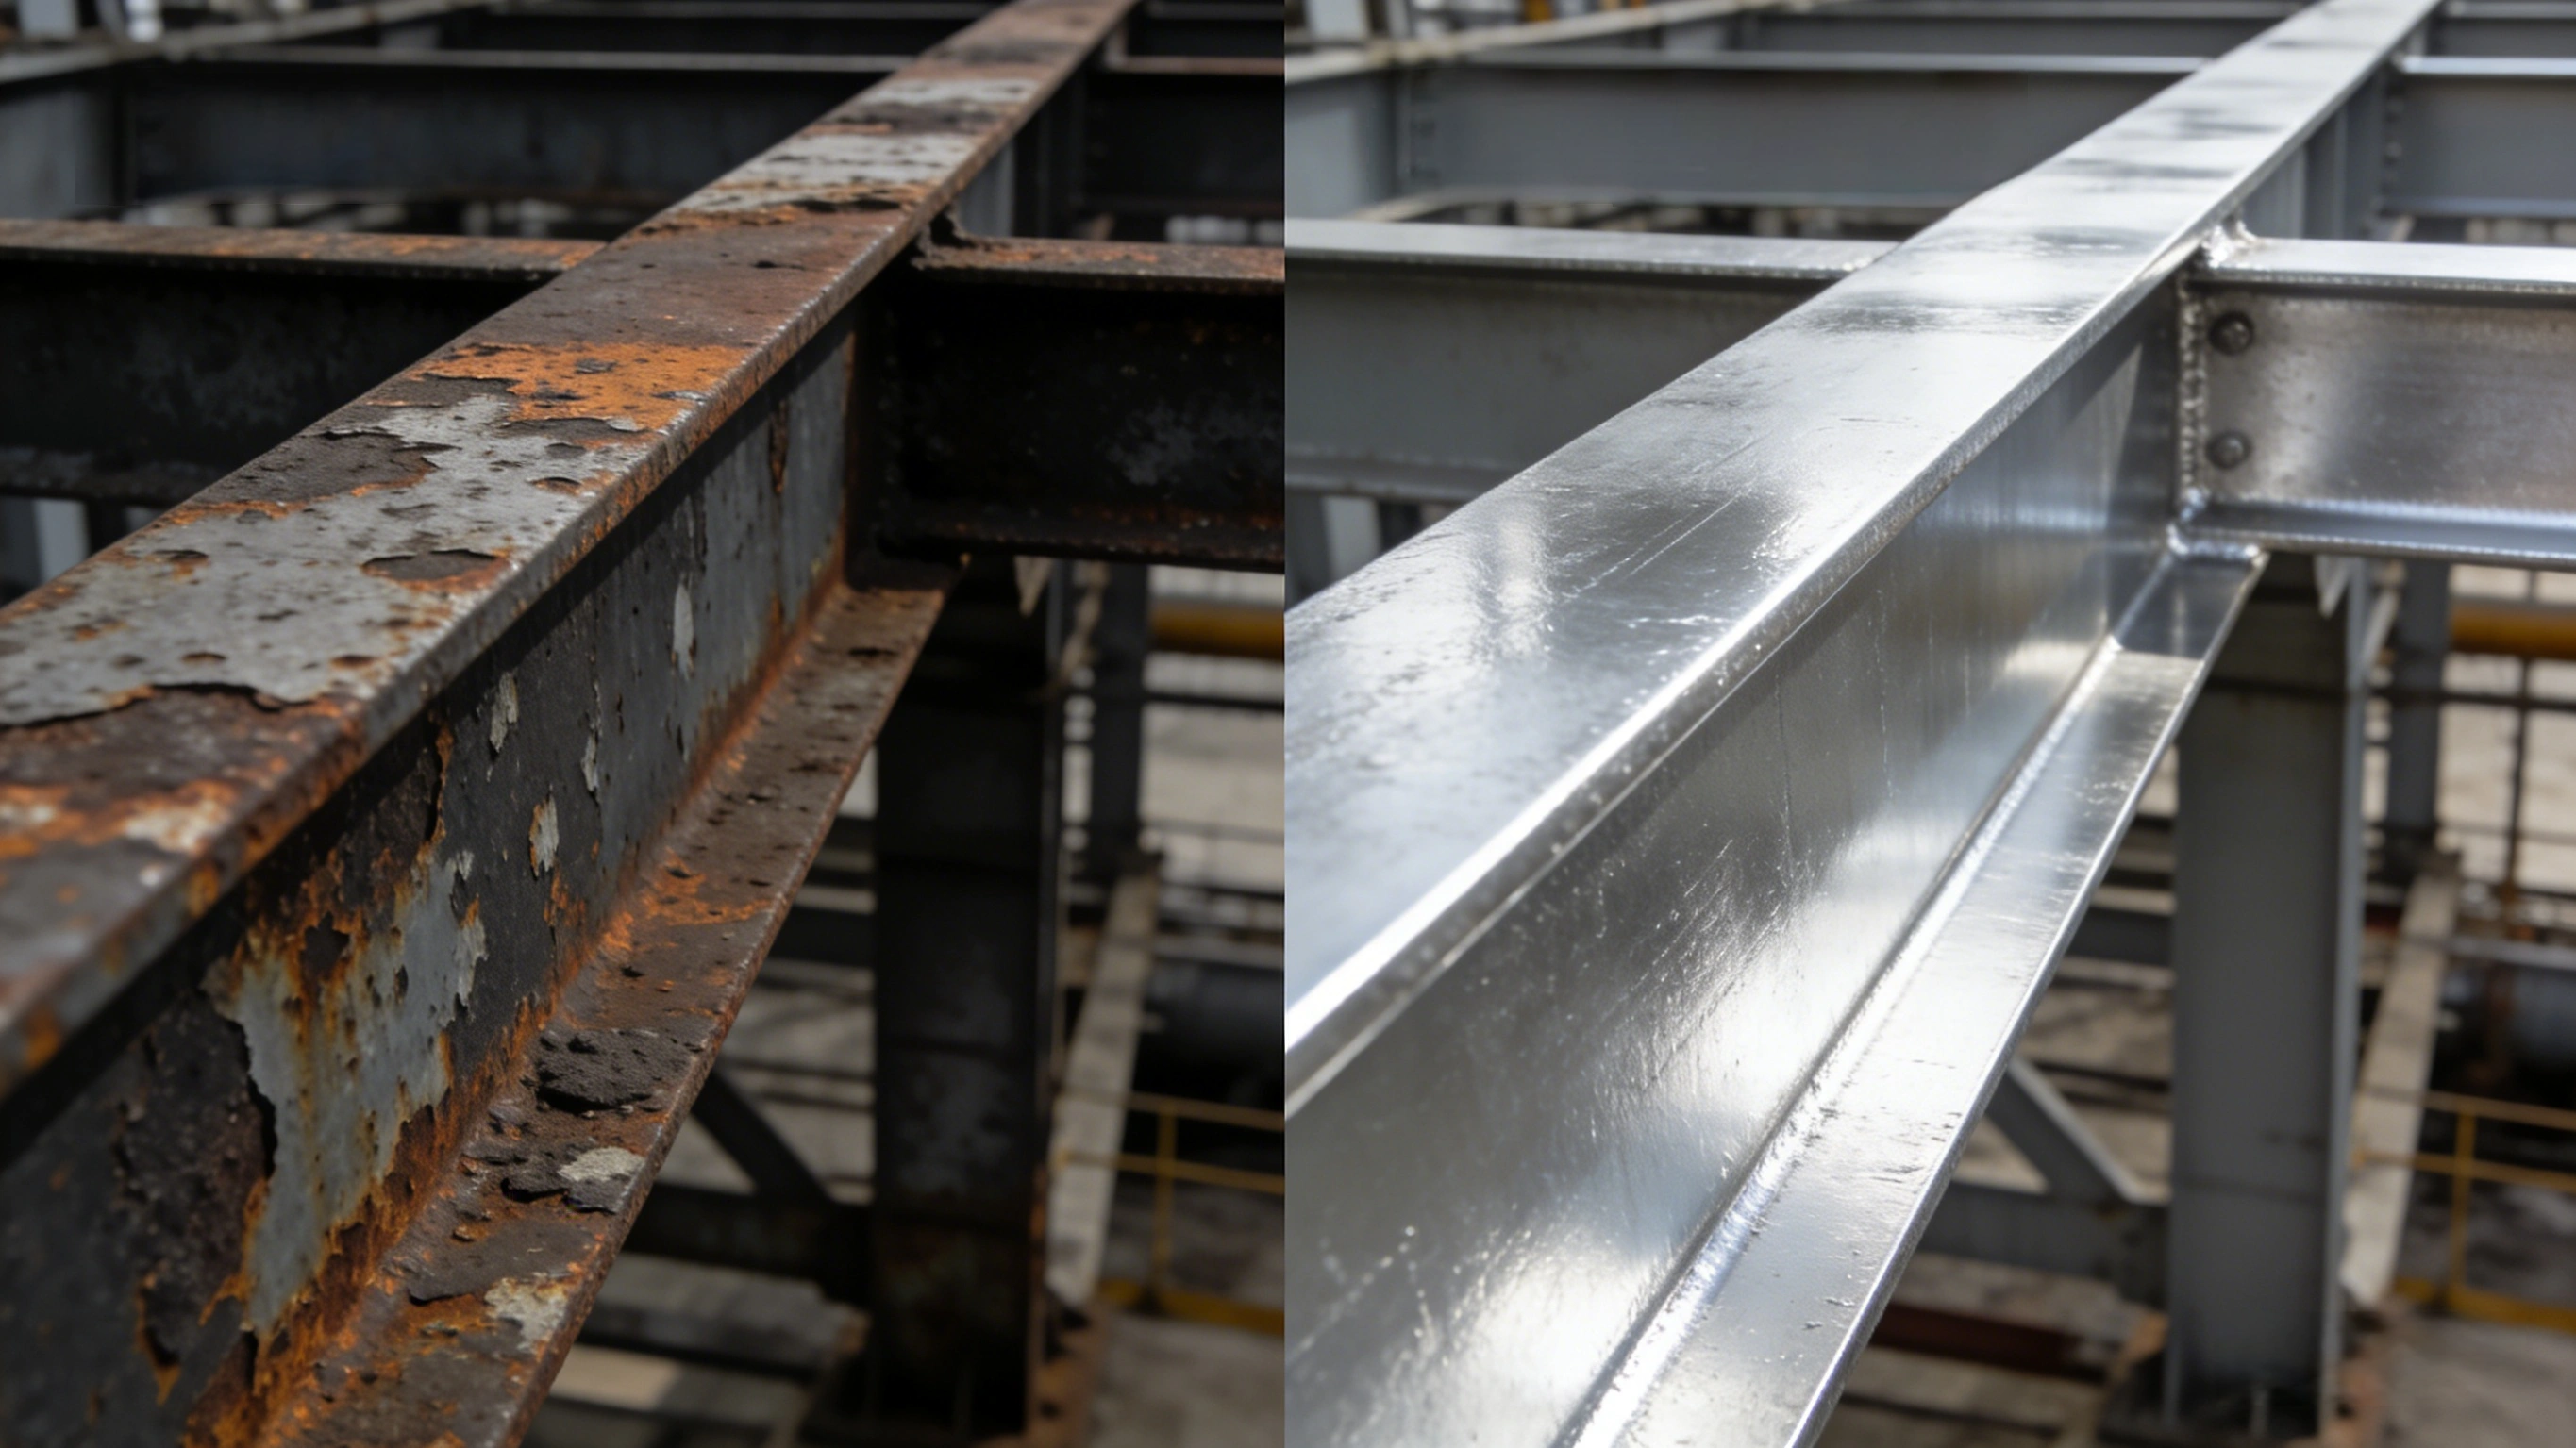
Ăn mòn mối hàn góc và cạnh của bồn chứa chỉ hiện tượng gỉ cục bộ và hỏng lớp phủ xuất hiện sớm hơn vùng phẳng tại các vị trí biến đổi hình học trên bồn chứa thép hình trụ đứng hàn: mối hàn góc và chân mối hàn, mối hàn góc vòng tại tấm biên đáy, gốc cổ ống nối và vòng gia cường, cạnh cắt cơ học và cạnh cắt nhiệt của tôn. Nguyên nhân là tổng hợp của chiều dày màng khô không đủ, profile bề mặt gián đoạn, khuyết tật hàn chưa được gia công và vùng mù khi dò lỗ hổng. Đây không phải tên một cơ chế ăn mòn, mà là tập hợp các đối tượng đo được: cấp độ xử lý phán định theo ISO 8501-3, hình học mối hàn theo ISO 5817, chiều dày màng theo ISO 19840 hoặc SSPC-PA 2, tính liên tục của lớp phủ theo kiểm tra tia lửa điện kiểu ASTM D5162, độ khắc nghiệt môi trường phân loại theo ISO 12944-2.
Cảnh quen thuộc ở các kho bồn ven biển: từ năm thứ 3 đến năm thứ 5 sau khi đưa vào vận hành, màng sơn trên mặt lớn thành bồn vẫn còn tốt, độ bóng chỉ giảm nhẹ, nhưng phía dưới mối hàn góc xuất hiện vệt gỉ chảy dài rộng 1 mm đến 3 mm, màng sơn tại tấm biên đáy và mối hàn góc vòng bị rộp bong, quanh cửa người và gốc cổ ống nối gỉ trọn một vòng. Đến khi tháo lớp cách nhiệt kiểm tra, thành thép dưới mối hàn vòng đã giảm dày cục bộ. thắc mắc của chủ đầu tư thường chỉ một câu: báo cáo nghiệm thu chiều dày màng đạt yêu cầu, vì sao hỏng trước ở chính những chỗ này. Câu trả lời nằm ở bố trí điểm đo và tiêu chí: điểm đo thông thường rơi trên mặt phẳng, còn mối hàn góc và cạnh vừa không được bố trí điểm tương ứng, vừa không được đối xử tương ứng.
TL;DR: đọc kết luận trước
- Mối hàn và cạnh là đối tượng độc lập: ISO 8501-3:2025 đặt yêu cầu riêng với 3 cấp xử lý P1, P2, P3; hệ chống ăn mòn nặng thường khởi đánh từ P2, từ C4 trở lên hoặc hướng bền cao thì theo P3.
- Bo cạnh đo lường được: P3 yêu cầu bán kính bo cạnh cắt cơ học không nhỏ hơn 2 mm; cạnh cắt nhiệt thường xử lý 3 lần vát hoặc 3 lần mài; khi chiều dày tôn nhỏ hơn 3 mm thì P3 thường không đạt nổi, phải cân nhắc giữa thiết kế và công nghệ.
- Giới hạn lẹm chân hàn theo tỷ lệ chiều dày: ISO 5817:2023 cho lẹm liên tục, cấp B 0.05t và không quá 0.5 mm, cấp C 0.1t, cấp D 0.2t; trong hệ GB 50205-2020, mối hàn cấp 2 không quá 0.05t và không lớn hơn 0.5 mm, chiều dài liên tục không quá 100 mm.
- Màng đạt không đồng nghĩa mối hàn góc đạt: ISO 19840 yêu cầu giá trị trung bình không thấp hơn danh định, điểm đơn không thấp hơn 80% danh định, tỷ lệ số đọc dưới danh định không quá 20%; IMO PSPC dùng quy tắc 90/10; thực hành công trình Trung Quốc cũng phán 90/10 cho sơn mỏng tại mối hàn và nút.
- Điện áp dò lỗ hổng tính từ chiều dày màng: ASTM D5162 lấy 0.5 mm, tức 20 mil, làm ranh giới thông dụng giữa bọt biển thấp áp và tia lửa cao áp; cao áp theo V = M × √T với M bằng 3294 hoặc 7843; 1.5 mm tương ứng khoảng 9.6 kV; thấp áp thường 5 V đến 90 V.
- Độ nhám và muối là hố ẩn ở vùng hàn: dùng Rz chứ không dùng Ra; cùng bề mặt, Rz gấp khoảng 4 đến 6 lần Ra; phần lớn hệ yêu cầu Rz 40 µm đến 75 µm, PSPC 30 µm đến 75 µm, phun nhôm yêu cầu Sa 3 và Rz không nhỏ hơn 75 µm; muối hòa tan tính theo đương lượng NaCl không quá 50 mg/m².
- Stripe coat là biện pháp bù chiều dày ở vị trí hình học bất lợi: ISO 12944-5 định nghĩa stripe coat là lớp bổ sung riêng để tăng dày tại cạnh, mối hàn và chi tiết ren; điều khoản phải ghi danh mục vị trí, vật liệu, số lớp và điểm đo.
- Tách riêng từng nhóm điều kiện: lớp lót trong bồn nằm ngoài phạm vi của GB/T 30790 và ISO 12944; CUI theo NACE SP0198 tập trung vào dải nhiệt độ bề mặt kim loại khoảng -4 °C đến 175 °C; nước ngưng khi dừng máy đẩy rủi ro vượt khỏi dải.
Vì sao lớp phủ của bồn chứa hỏng trước ở mối hàn góc và cạnh
Vấn đề của mối hàn góc và cạnh không phải một biến số đơn lẻ, mà là 3 việc xảy ra đồng thời: phân bố chiều dày màng không đều của sơn tại vùng hình học biến đổi, hạt phun cát không thể xử lý mối hàn và kim loại cơ bản đạt cùng một cấp, và chính hình học kết cấu giữ nước cùng môi chất lại ở gốc mối hàn. Giao điểm giữa mối hàn vòng và mối hàn dọc của bồn chứa có hình chữ T hoặc chữ K, giữa chân mối hàn và kim loại cơ bản là bậc thang chứ không phải mặt dốc; mặt đứng của bậc bị giới hạn tầm nhìn và góc súng phun nên tỷ lệ phủ thực tế thấp hơn mặt phẳng. Về môi chất và lựa chọn hệ phủ bên trong bồn, xem Hệ phủ chống ăn mòn bên trong bồn chứa và lựa chọn môi chất; bài này chỉ nói đến thành ngoài, tấm biên và hình học mối hàn.
Hình học, chiều dày màng và môi chất ứ đọng xảy ra đồng thời
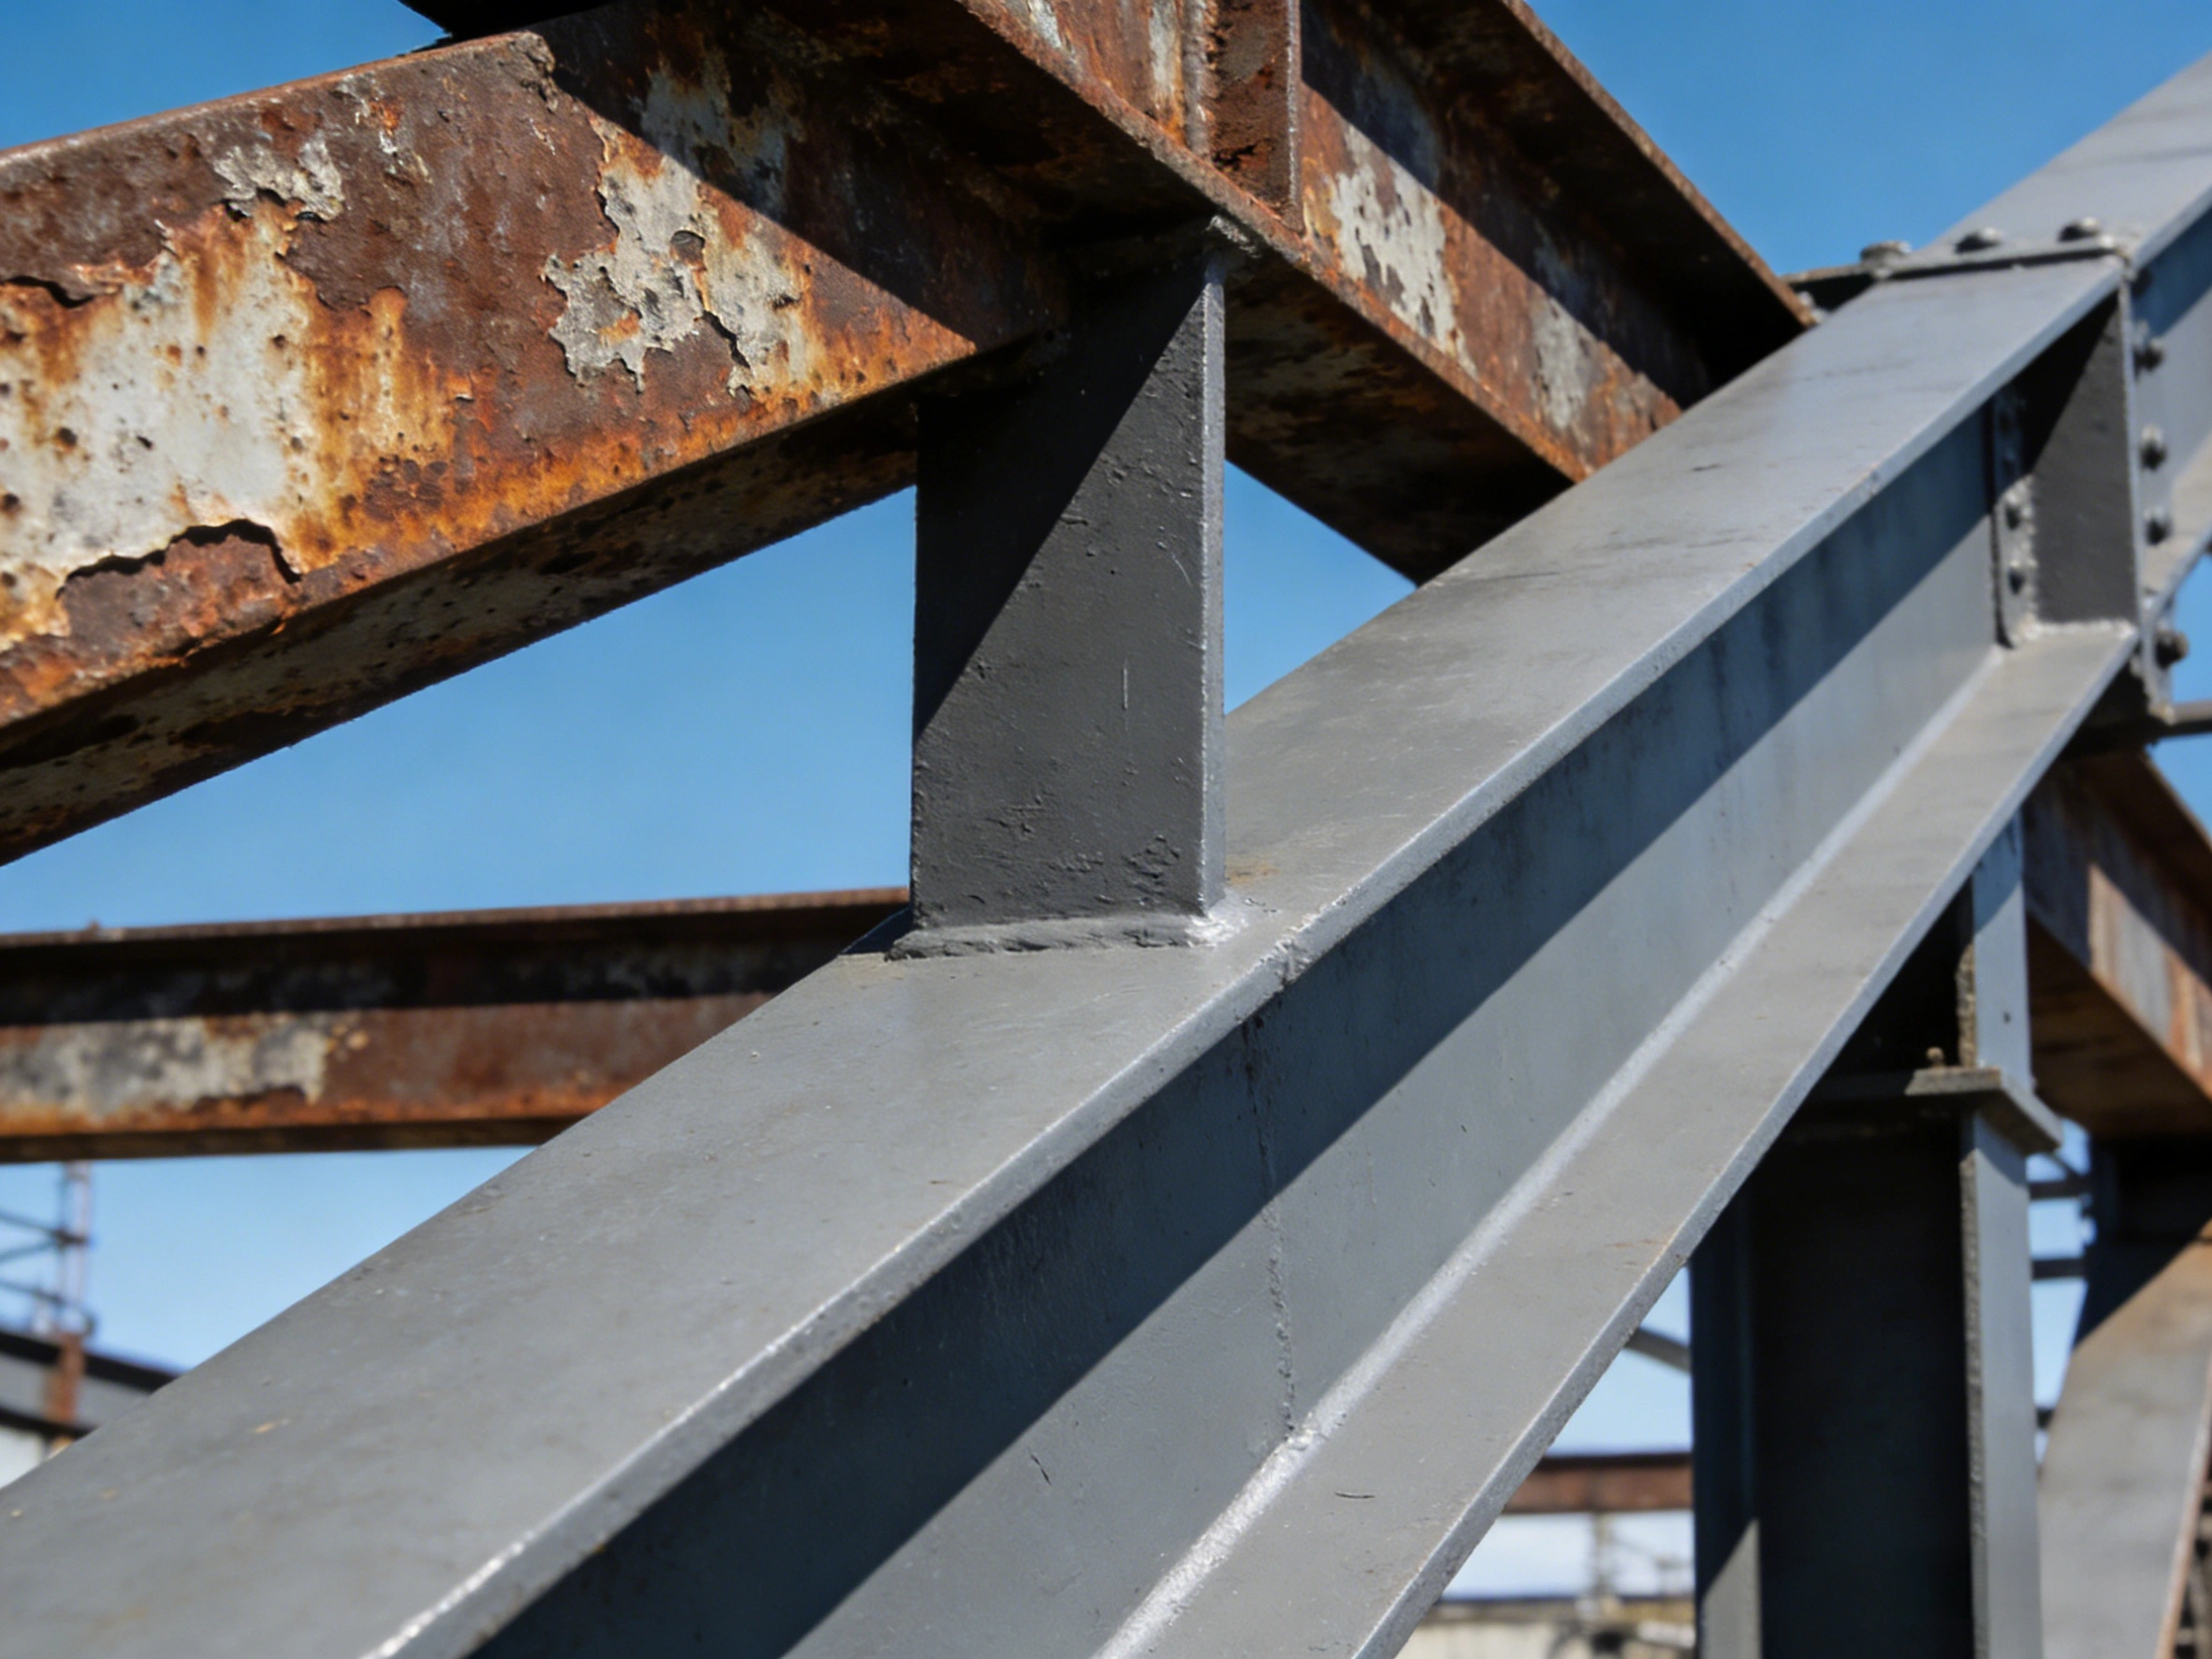
Cạnh lồi bị mỏng do sơn tự san bằng theo trọng lực và co lại theo sức căng bề mặt; màng khô trên cạnh nhọn vuông góc thường thấp hơn rõ rệt so với số đọc cùng lớp trên mặt phẳng. Góc lõm và gốc chân mối hàn thì ngược lại: tích sơn và bụi khiến lớp phủ dày nhưng xốp, ứng suất co khô tập trung, dễ sinh lỗ kim và vết nứt nhỏ. Bậc tạo bởi phần nhô mối hàn và rãnh lẹm chân hàn làm profile nhám gián đoạn tại vùng hàn: hạt mài bật lại trên vùng ảnh hưởng nhiệt bị hóa cứng, còn trong rãnh lẹm và gốc mối thì không ăn sâu; vì vậy điểm yếu bám dính xuất hiện ở đây trước, không phải trên mặt lớn.
Ba nhóm vị trí không nên gộp chung một bảng
Trên cùng một bồn chứa có ít nhất 3 nhóm vị trí cần phán định riêng: phía khí quyển ngoài bồn chọn hệ và chu kỳ bảo trì theo ISO 12944-2; phía môi chất trong bồn có quy phạm áp dụng cho lớp lót và sơn khác hẳn, phạm vi của GB/T 30790 và bộ ISO 12944 loại trừ rõ ràng lớp lót trong bồn chứa; phía dưới lớp cách nhiệt và chôn ngầm do nước ngưng và môi trường đất chi phối, áp dụng riêng các chuẩn như NACE SP0198. Gộp hết vào một bảng nghiệm thu sẽ cho ra điều khoản tưởng chặt mà thực tế không tài nào thực thi.
| Vị trí | Đặc điểm hình học | Điểm yếu của lớp phủ | Dấu hiệu hỏng sớm | Đối sách ưu tiên |
|---|---|---|---|---|
| Mối hàn góc và chân mối hàn | Bậc hình chữ T hoặc chữ K, chân mối hàn là mặt đứng | Tỷ lệ phun phủ tới thấp, profile nhám gián đoạn | Vệt gỉ rộng 1 mm đến 3 mm phía dưới chân mối hàn | Mài chuyển tiếp chân mối hàn rồi kiểm lại theo P2 hoặc P3, làm stripe coat trước |
| Mối hàn góc vòng tại tấm biên đáy | Giao giữa mặt nằm và mặt đứng, phía ngoài áp nền | Nước đọng ứ lại, lớp phủ ẩm ướt kéo dài | Tấm biên cong vênh, thấm nước và chảy gỉ | Làm lại dốc thoát nước và mặt dốc chồng mí, bố trí điểm đo riêng theo vị trí |
| Cạnh cắt cơ học và cạnh tôn | Cạnh nhọn vuông góc, ba via | Sơn chảy ngược do trọng lực làm mỏng, màng thấp rõ so với mặt phẳng | Gỉ một đường theo cạnh rồi lan sang hai bên | Bán kính bo không nhỏ hơn 2 mm, hoặc xử lý mài 3 lần |
| Cạnh cắt nhiệt và mép vát | Lớp oxit và vùng hóa cứng cùng tồn tại | Profile nông, độ cứng cao làm hạt mài bật lại | Mặt cắt bị rộp và bong cục bộ | Phun cát lần hai hoặc mài lại mặt cắt, khi cần dùng dụng cụ cơ khí bổ sung đạt St 3 |
| Gốc cổ ống nối và vòng gia cường | Nhiều mối hàn hội tụ, khe hẹp | Khó làm sạch cát tồn dư và xỉ hàn | Gỉ trọn một vòng quanh gốc, cảnh báo lỗ kim dày đặc | Làm sạch trước rồi dò lỗ hổng; lỗ hổng mài loang ra 50 mm để vá và kiểm lại |
Cấp độ xử lý và hình học mối hàn: thước đo kiểm được từ bản vẽ đến nghiệm thu
ISO 8501-3 là chuẩn phân loại riêng cho mối hàn và cạnh. Bản hiện hành ISO 8501-3:2025 phát hành tháng 8 năm 2025 thay bản 2007; văn bản Trung Quốc tương ứng là GB/T 8923.3-2009 chấp nhận tương đương ISO 8501-3:2006, có lệch phiên bản so với bản 2025. Chuẩn dùng 3 cấp xử lý P1, P2, P3 mô tả mức phải gia công lại mối hàn, cạnh và vùng khuyết tật khác: P1 chỉ yêu cầu loại bỏ bắn tóe rời và xỉ hàn, cho phép mối hàn gián đoạn; P2 yêu cầu mối hàn liên tục, loại bỏ cạnh sắc và lỗ rỗ khí hở, gỡ bắn tóe rời và bám nhẹ; P3 yêu cầu khuyết tật gần như không thấy, mối hàn chuyển tiếp trơn với kim loại cơ bản, bán kính bo cạnh cắt cơ học không nhỏ hơn 2 mm. Chọn cấp nào suy ra từ phân loại môi trường và tuổi thọ mục tiêu của ISO 12944-2, chứ không do sự tiện của công trường quyết định.
| Cấp xử lý | Yêu cầu mối hàn | Cạnh cắt cơ học | Cạnh cắt nhiệt và mép vát | Nối với ISO 5817 và phạm vi dùng điển hình |
|---|---|---|---|---|
| P1 nhẹ | Loại xỉ hàn và bắn tóe rời, cho phép mối hàn gián đoạn | Loại bỏ ba via đơn giản | Không buộc gia công mép vát | Gần cấp D; môi trường ăn mòn thấp hoặc bảo vệ ngắn hạn |
| P2 trung bình | Mối hàn liên tục, hết cạnh sắc và lỗ rỗ khí hở, gỡ bắn tóe bám nhẹ | Vát một bên khoảng 1 mm | Mặt cắt nhiệt phải làm sạch lần hai | Lấy cấp C làm mốc khởi đầu phổ biến; yêu cầu chủ lực cho môi trường biển và công nghiệp, PSPC đòi P2 |
| P3 kỹ | Khuyết tật gần như không thấy, mối hàn chuyển tiếp trơn với kim loại cơ bản | Bán kính bo không nhỏ hơn 2 mm | Vát 3 lần hoặc mài tương đương; khó đạt khi tôn mỏng hơn 3 mm | Phối hợp với cấp B; chọn cho C4 trở lên, yêu cầu bền cao hoặc hệ phun nhiệt |
Lẹm chân hàn, phần nhô và sai lệch: 3 đại lượng hình học quyết định trực tiếp chiều dày lớp phủ
Lớp phủ phải nhìn hình học mối hàn vì cả ba đại lượng đều ăn trực tiếp vào chiều dày: rãnh lẹm chân hàn bản thân là một rãnh sâu có thể đạt vài lần con số chiều dày kim loại cơ bản, phải lấp đầy sơn trong rãnh mới nói chuyện bảo vệ; phần nhô quá cao tạo bậc, mặt trên bậc phun không tới; sai lệch tạo khe ở vùng chồng mí. ISO 5817:2023 đưa 3 mức cho lẹm chân hàn liên tục: cấp B không quá 0.05t và không lớn hơn 0.5 mm, cấp C không quá 0.1t, cấp D không quá 0.2t; nứt và không ngấu không được chấp nhận ở mọi cấp. Hệ nghiệm thu kết cấu thép Trung Quốc, gồm GB 50205-2020 và GB 50661-2011, diễn đạt theo cấp mối hàn: mối hàn cấp 1 không cho phép lẹm chân hàn, cấp 2 không quá 0.05t và không lớn hơn 0.5 mm với chiều dài liên tục không quá 100 mm, cấp 3 không quá 0.1t và không lớn hơn 1.0 mm. Sửa lại cùng một vị trí không nên quá 2 lần, vì gia nhiệt lặp lại làm vùng ảnh hưởng nhiệt hóa cứng thêm và profile nhám tiếp tục xấu đi.
- Chốt cấp ngay từ giai đoạn thiết kế: đưa P1/P2/P3 vào bản vẽ và hồ sơ quy trình hàn, thay vì yêu cầu nói miệng trước khi sơn.
- Mốc kiểm tra đặt trước phê duyệt hàn: khuyết tật lộ ra cả ở trạng thái hoàn thiện lẫn sau khi làm sạch; sau phun cát phải kiểm lại 1 lần.
- Gia công không được hủy tính toàn vẹn mối hàn: mối hàn sau mài không được vi phạm hình dạng và dung sai do quản lý chất lượng hàn hoặc thiết kế quy định.
- Không sửa quá 2 lần tại cùng một vị trí: vượt giới hạn phải có phương án riêng và được thiết kế xác nhận, đồng thời ghi trạng thái vùng ảnh hưởng nhiệt.
Chiều dày màng: vì sao mối hàn góc và cạnh mỏng hơn một cách hệ thống
Chiều dày màng đạt trên mặt phẳng không đồng nghĩa đạt tại mối hàn góc, vì hai tầng nguyên nhân. Tầng thứ nhất là bản thân quá trình tạo màng: ở cạnh nhọn sơn chảy ngược làm mỏng, ở góc lõm sơn tích lại nhưng chứa bọt khí. Tầng thứ hai là đo lường: bề mặt phun cát thô khiến máy đo từ tính đọc thiên cao, specifications thường yêu cầu trừ giá trị hiệu chỉnh độ nhám, khoảng phổ biến trong tài liệu công khai là 10 µm đến 25 µm; nếu điểm đo chỉ phân bố đều theo diện tích trên mặt phẳng thì mối hàn góc và cạnh hoàn toàn không có trong thống kê. Cách tính chiều dày màng và hệ số hao hụt xem Chiều dày màng khô, định mức phủ lý thuyết và hệ số hao hụt; điều cần bổ sung ở đây là bố trí điểm đo riêng theo vị trí.
Cạnh lồi giảm dày, góc lõm tích sơn
Khi viết specifications hãy tách thành hai câu: trước hết là chiều dày màng khô danh định của từng lớp và tổng chiều dày; sau đó là số điểm đo riêng và quy tắc phán định cho ba nhóm vị trí mối hàn góc, cạnh, gốc cổ ống nối. Thiếu câu thứ hai, công trường sẽ dùng những con số đẹp trên mặt phẳng để cho qua.

Khác biệt giữa 4 bộ quy tắc nghiệm thu chiều dày màng
| Quy tắc | Nội dung phán định | Kết cấu điểm đo | Ý nghĩa với cạnh và mối hàn |
|---|---|---|---|
| ISO 19840 | Trung bình không thấp hơn chiều dày màng khô danh định; điểm đơn không thấp hơn 80% danh định; tỷ lệ số đọc giữa 80% và 100% không quá 20%; không vượt trần | Gom toàn bộ số đọc theo vùng kiểm tra | Chỉ cần một điểm ở góc cạnh dưới 80% là sửa cục bộ; trung bình đẹp đến mấy không thay được |
| SSPC-PA 2 | Đếm phân tầng bằng phương pháp đầu dò bề mặt; điểm đơn thường phán trong khoảng 80% đến 120% giá trị quy định | Trung bình 3 số đọc cùng vị trí thành một điểm đo; nhiều điểm đại diện một vùng | Nhấn vào cách đếm điểm; không ghi rõ vị trí thì không phơi được chuyện mối hàn góc mỏng |
| IMO PSPC 90/10 | 90% điểm không thấp hơn danh định, phần còn lại không thấp hơn 90% danh định | Thống kê toàn bộ diện tích khoang hoặc bồn | Nghiêm hơn với góc cạnh: gỉ tại cạnh và mối hàn phải dưới 20% diện tích loại vị trí đó |
| Thực hành công trình Trung Quốc | Tài liệu công khai thường gặp: 90% điểm đạt chiều dày thiết kế, 10% còn lại không thấp hơn 90% giá trị thiết kế; sơn mỏng tại mối hàn và thiếu sơn tại nút bị phán không đạt | Lập lô kiểm tra theo cấu kiện và vị trí | Tách riêng mối hàn và nút là chìa khóa của quyền từ chối nghiệm thu; phải ghi vào specifications mới hiệu lực |
Quét tăng dày bằng cọ ở cạnh và mối hàn (stripe coat): cách làm, lợi ích và đưa vào kỹ thuật
ISO 12944-5 đặt tên rõ cho từng lớp trong hệ: sơn lót là lớp thứ 1, lớp trung gian là bất kỳ lớp nào giữa lót và phủ mặt, lớp liên kết (tie coat) dùng để cải thiện bám giữa lớp hoặc khử khuyết tật kẽ hở, còn stripe coat là lớp bổ sung riêng nhằm tăng dày cho những vị trí yếu như cạnh, mối hàn và chi tiết ren. Ý nghĩa của stripe coat: đó là biện pháp chủ động bù lại chiều dày ở vị trí bất lợi về hình học, điều mà phun trên mặt lớn không thể làm nếu không gây chảy xệ.
- Chọn đúng vật liệu: dùng sơn quét tăng dày không dung môi hoặc hàm lượng rắn cao, tránh sản phẩm bay hơi cao sơn dày sinh lỗ kim.
- Stripe coat trước, phun diện lớn sau: quét 2 lớp theo hai hướng chéo nhau phủ kín chân mối hàn và cạnh, rồi mới vào công đoạn phun.
- Ghi màng ướt: dùng lược đo màng ướt đọc tại chỗ, dễ chứng minh đạt hơn đo từ tính hậu kiểm.
- Đặt trần: giới hạn chiều dày màng ướt một lớp và tổng chiều dày, phòng chảy xệ, nứt do tỏa nhiệt và giảm bám giữa lớp.
- Liệt kê vào danh mục vị trí: giao điểm mối hàn vòng và mối hàn dọc, gốc cổ ống nối, tấm biên đáy, cạnh cắt cơ học và cạnh cắt nhiệt, kiểm tra từng mục.
Lợi và rủi ro phải viết cùng nhau. Lợi là chiều dày màng nghiệm thu được và ít phải sửa vùng hàn hơn; rủi ro là chảy xệ, tỏa nhiệt khi đóng rắn lớp dày, dung môi kẹt lại và bám giữa lớp giảm, đặc biệt với sản phẩm high-build không dung môi. Vì vậy điều khoản đồng thời phải đưa trần: chiều dày màng ướt của một lớp stripe coat, số lớp cho phép, trần cứng kiểu tổng chiều dày không vượt quá giá trị danh định của hệ cộng 60 µm, và các vị trí dày quá mức phải được ghi lại. Viết rõ danh mục vị trí, vật liệu, số lớp và điểm đo thì stripe coat mới thành hạng mục nghiệm thu; chỉ ghi một câu tăng cường ở góc cạnh, công trường sẽ coi đó là hạng mục tùy chọn và cắt bỏ.
Độ nhám và muối hòa tan: hai ẩn họa ở vùng hàn và vùng ảnh hưởng nhiệt
Độ nhám và muối là hai đường ẩn khiến vùng hàn mất kiểm soát, thước đo tham số phải thống nhất trước: chuẩn sơn dùng Rz, tức chiều cao mào-thung lũng của profile, còn thói quen gia công dùng Ra không thay thế được; trên cùng một bề mặt phun cát, Rz gấp khoảng 4 đến 6 lần Ra. Các mốc thông dụng: phần lớn hệ yêu cầu Rz 40 µm đến 75 µm; IMO PSPC quy định độ nhám sau phun làm sạch là 30 µm đến 75 µm; phun nhôm TSA yêu cầu Sa 3 và Rz không nhỏ hơn 75 µm; mẫu so sánh ISO 8503-1 có giá trị danh định cho hạt mài thép G là 25 µm, 60 µm, 100 µm, 150 µm và cho bi thép S là 25 µm, 40 µm, 70 µm, 100 µm; GB/T 13288 của Trung Quốc phân loại mịn, trung bình, thô. Muối hòa tan quy đổi theo ISO 8502-9 ra đương lượng natri clorua, giới hạn của PSPC là 50 mg/m².
- Đánh Rz không đánh Ra: Rz là chênh trung bình giữa mào và thung lũng, liên quan trực tiếp đến bám dính; Rz gấp khoảng 4 đến 6 lần Ra, không quy đổi qua nhau để nghiệm thu.
- Không trộn mẫu so sánh: hình thái hạt mài thép G và bi thép S khác nhau; giá trị danh định ISO 8503-1 lần lượt là 25 µm, 60 µm, 100 µm, 150 µm và 25 µm, 40 µm, 70 µm, 100 µm.
- Băng replica lưu chứng: đọc băng dán replica theo ISO 8503-5 và ASTM D4417 method C, trừ 50 µm lớp nền, mỗi vùng đo 2 đến 3 điểm lấy trung bình, lưu được bản giấy.
- Đo riêng góc cạnh: phun cát ở góc cạnh và gần mối hàn dễ nông, điểm đo phải tách thống kê khỏi mặt phẳng.
Vì sao vùng mối hàn dễ phun không tới
Vùng mối hàn dễ phun không tới vì 4 nguyên nhân vật lý: hạt mài chỉ tạo profile hiệu quả khi góc tới khoảng 45° đến 90°, mà mặt rãnh chân mối hàn và gốc mối lại quay lưng về phía súng; độ cứng mối hàn và vùng ảnh hưởng nhiệt cao hơn kim loại cơ bản nên hạt bật lại, vết hằn nông; xỉ hàn cài trong rãnh lẹm và lỗ rỗ khí, không xử lý trước thì phun không sạch; hư hại thứ cấp như kẹp gá hàn hay nắn nhiệt thường xảy ra trên vùng đã xử lý. Đối sách là đưa cấp xử lý vào mốc kiểm tra trước khi phê duyệt hàn, kiểm lại 1 lần sau phun cát, khi cần thì mài cục bộ hoặc dùng dụng cụ cơ khí bổ sung đạt St 3. Việc đánh giá bụi theo ISO 8502-3 đạt cấp 1 cũng cùng logic: cát tồn dư và bụi quanh mối hàn khó sạch hơn mặt phẳng.
Dò lỗ hổng: chọn điện áp, ranh giới phương pháp và vùng hàn hay bị sót
Ranh giới của phương pháp dò lỗ hổng do chiều dày màng quyết định. ASTM D5162 quy định: bọt biển ướt điện áp thấp thường dùng cho tổng chiều dày không quá 0.5 mm, tức 20 mil; tia lửa điện áp cao dùng cho màng lớn hơn 0.5 mm; khoảng 0.25 mm đến 0.5 mm vẫn có thể dùng cao áp nhưng phải tính và đặt điện áp đúng, đồng thời được nhà sản xuất sơn chấp thuận. Công thức điện áp cao áp thông dụng là V = M × √T với T là chiều dày màng khô tính bằng mm; phụ lục lấy M bằng 3294 khi T không quá 1 mm và M bằng 7843 khi T lớn hơn 1 mm, ví dụ 1.5 mm tương đương khoảng 9.6 kV; bọt biển ướt thấp áp thường dùng 5 V đến 90 V. Số lỗ hổng cho phép phải thống nhất trước khi test, vì tiêu chí phụ thuộc chiều dày, thiết kế và điều kiện vận hành. Cách kết hợp chiều dày màng và lỗ kim trong nghiệm thu bồn chứa, xem Nghiệm thu dự án sơn: đo chiều dày màng và phát hiện lỗ kim theo ISO 12944 và SSPC-PA 2.
| Phương pháp | Tổng chiều dày màng áp dụng | Điện áp hoặc đầu dò | Lưu ý vùng hàn và vị trí sơn vá | Căn cứ phán định |
|---|---|---|---|---|
| Bọt biển ướt điện áp thấp (ASTM D5162 method A) | Thường không quá 0.5 mm | Thông dụng 5 V đến 90 V | An toàn với màng đã qua sử dụng và ngậm ẩm; hợp với bồn đang vận hành và màng mỏng | Có báo động là lỗ hổng; trần số lượng phải chốt trước |
| Tia lửa điện áp cao (method B) | Chủ yếu cho trên 0.5 mm | Thiết bị khoảng 2.3 kV đến 30 kV; V = M × √T với M bằng 3294 hoặc 7843 | Khoảng 0.25 mm đến 0.5 mm phải qua tính toán và được nhà sản xuất đồng ý; màng cũ có nguy cơ đánh thủng vùng còn tốt | Định vị lỗ hổng rồi đánh dấu, sửa và kiểm lại |
| Sơn vá hiện trường và phương pháp chân không | Lớp lót dày hoặc vị trí hình học chật hẹp | Đầu chổi đồng hoặc chổi carbon, hộp thử rò chân không | Tốc độ đầu dò giữ dưới khoảng 0.3 m/s; tiếp địa phải bảo đảm | Kiểm tra 100% vị trí sơn vá; sổ lỗ hổng khép vòng |
4 nguyên nhân tỷ lệ bỏ sót tại vùng hàn cao
Tỷ lệ bỏ sót ở vùng hàn cao không phải lỗi thiết bị mà là chuyện hình học và điện: khoảng cách giữa đầu dò và mặt thép biến thiên tại chân mối hàn khiến điện áp đánh thủng bị nâng ở chỗ nhô và bị bỏ qua ở chỗ lõm; khi mạch tiếp địa kém, độ nhạy giảm, điểm nối lưới tiếp địa của bồn phải được xác nhận riêng; bề mặt mối hàn xốp và xỉ tồn dư gây báo giả liên tục; lên cao áp trực tiếp trên màng đã qua sử dụng có nguy cơ đánh thủng vùng còn tốt, D5162 cảnh báo rõ điều này, lớp lót từng ngâm hoặc ngậm ẩm càng phải thận trọng. Thước đo hiện trường còn gồm: tốc độ di chuyển đầu dò giữ trong khoảng 0.3 m/s trở xuống, các vị trí sơn vá phải kiểm tra 100%, bồn đang vận hành ưu tiên bọt biển ướt điện áp thấp hoặc hộp thử rò chân không.

Vòng kín sửa lỗ hổng và kiểm tra lại
Kiểm tra lại phải khép vòng: lỗ hổng được đánh dấu cách mép tối thiểu 50 mm, mài loang ra vùng còn tốt tạo mặt dốc chồng mí, sơn lại theo hệ cho đến đúng chiều dày thiết kế ban đầu rồi đo lại bằng cùng điện áp; tài liệu công khai còn một yêu cầu thông dụng khác là vùng sửa phải đạt 120% chiều dày lớp gốc rồi mới kiểm lại. Độ bám dính có bị ảnh hưởng hay không, dùng phương pháp kéo bật đo mỗi bên một nhóm số liệu để so sánh giữa vùng sửa và vùng gốc; tiêu chí và dạng phá hủy xem Nghiệm thu độ bám dính lớp phủ chống ăn mòn: phán định số liệu và dạng phá hủy của phương pháp kéo bật. Sổ theo dõi lỗ hổng phải có vị trí, ngày, điện áp, số lượng và người xử lý, thì kỳ đại tu lần thứ 2 mới phán được là khuyết tật thi công hay suy giảm trong vận hành.
Môi chất trong bồn, khí quyển ngoài bồn và dưới lớp cách nhiệt: tính riêng 3 nhóm điều kiện
Động lực của 3 nhóm điều kiện làm việc khác nhau nên không áp tiêu chí lẫn nhau. Phía môi chất trong bồn quan tâm ngâm, chu kỳ nhiệt và vùng giao diện lỏng-khí khô-ướt luân phiên; màng sơn phồng rộp và trương nở chủ yếu ở vùng đọng nước đáy bồn và gốc cổ ống nối; phía này phải theo chuẩn riêng về lớp lót trong bồn và tiếp xúc thực phẩm, khi liên quan yêu cầu di cư và độ sạch xem Sơn lớp lót bồn chứa cấp thực phẩm và tuân thủ yêu cầu di cư. Phía khí quyển ngoài bồn phân loại theo ISO 12944-2 để chọn hệ; tổn hao chiều dày năm đầu của thép carbon thấp theo tài liệu công khai: C3 khoảng 25 µm đến 50 µm, C4 khoảng 50 µm đến 80 µm, C5 khoảng 80 µm đến 200 µm; tổng chiều dày màng khô danh định của hệ tương ứng trong ví dụ GB/T 30790.5: C4 bền cao khoảng 280 µm, dùng sơn lót giàu kẽm khoảng 240 µm, C5 hướng trên 15 năm khoảng 320 µm; bột kẽm trong phần không bay hơi của sơn lót giàu kẽm không thấp hơn 80%. Mặt ngoài đáy bồn và phần chôn ngầm thường đi cùng bảo vệ catot, lớp phủ phải chọn theo khả năng chống bong tróc cathodic, xem Bong tróc cathodic của lớp phủ: cơ chế, tiêu chuẩn thử và thiết kế phối hợp bảo vệ catot.
| Điều kiện | Căn cứ chủ đạo | Cơ chế hỏng | Điểm chính về lớp phủ |
|---|---|---|---|
| Phía môi chất trong bồn | Chuẩn riêng về lớp lót trong bồn và tiếp xúc thực phẩm; GB/T 30790 và ISO 12944 không gồm lớp lót trong bồn chứa | Ngâm, trương nở, khô-ướt luân phiên tại mặt phân pha lỏng-khí | Chọn hệ theo môi chất; vùng rộp và trương nở phán định riêng |
| Phía khí quyển ngoài bồn | Phân loại ISO 12944-2 và ví dụ hệ của GB/T 30790.5 | Tích muối, ngưng ẩm và phấn hóa do tia tử ngoại cộng dồn | C4 tổng màng khoảng 280 µm, lót giàu kẽm khoảng 240 µm, C5 khoảng 320 µm; góc cạnh bù bằng stripe coat |
| Phía dưới lớp cách nhiệt và chôn ngầm | NACE SP0198, ISO 19277, HG/T 5178-2017 | Trong dải khoảng -4 °C đến 175 °C, nước vào và chu kỳ ngưng ẩm | Đầu cắt vỏ và ống xuyên làm stripe coat hoặc lớp kim loại phun nhiệt trước; lớp cách nhiệt không thay lớp chống ăn mòn |
Ăn mòn dưới lớp cách nhiệt, tức CUI, là nhóm dễ bị bỏ quên trong hỏng hóc ở cạnh bồn chứa và giá ống: tài liệu công khai của NACE SP0198 chỉ ra rằng với thép carbon, trong khoảng nhiệt độ bề mặt kim loại khoảng -4 °C đến 175 °C, khi lớp cách nhiệt bị thấm nước và lặp chu kỳ khô-ướt, tốc độ ăn mòn cao rõ rệt so với trạng thái khô; thấp hơn khoảng đó nước đóng băng, cao hơn thì bề mặt khô dần, rủi ro đều giảm, nhưng nước ngưng khi dừng máy và hạ nhiệt khiến rủi ro thực tế vượt qua biên của khoảng. HG/T 5178-2017 của Trung Quốc cho định hướng phối hợp theo dải nhiệt; khung thử nghiệm và đánh giá tham chiếu ISO 19277:2018. Với hệ sơn, điều đó có nghĩa 2 điểm: một là cạnh tại đầu cắt vỏ bảo vệ, mối chồng và vị trí ống xuyên phải làm stripe coat hoặc lớp kim loại phun nhiệt trước; hai là sơn cách nhiệt không thay thế sơn chống ăn mòn. Về phối hợp kẽm-nhôm phun nhiệt với sơn bịt kín xem Quy trình và phối hợp lớp phủ hợp kim kẽm-nhôm phun nhiệt; về cách viết định lượng tuổi thọ và chu kỳ bảo trì trong điều kiện biển mặn cao xem Tuổi thọ thiết kế và chu kỳ bảo trì của sơn kết cấu thép CX trong môi trường biển độ mặn cao.
Tra cứu nhanh số liệu then chốt kèm đơn vị
- Bán kính bo cạnh cắt cơ học: không nhỏ hơn 2 mm theo yêu cầu P3 của ISO 8501-3:2025.
- Trần độ sâu lẹm chân hàn liên tục: 0.05t và không quá 0.5 mm theo cấp B của ISO 5817:2023.
- Sàn điểm đơn của chiều dày màng: không thấp hơn 80% chiều dày màng khô danh định theo ISO 19840; 90% điểm đạt, 10% còn lại không thấp hơn 90% danh định theo quy tắc 90/10 của PSPC.
- Chiều dày ranh giới phương pháp dò: 0.5 mm, tức 20 mil, theo ASTM D5162.
- Công thức điện áp cao áp: V = M × √T, M bằng 3294 khi T không quá 1 mm hoặc 7843 khi T lớn hơn 1 mm, T đơn vị mm; 1.5 mm khoảng 9.6 kV.
- Khoảng profile phun cát thông dụng: Rz 40 µm đến 75 µm; PSPC 30 µm đến 75 µm; phun nhôm Sa 3 và Rz không nhỏ hơn 75 µm.
- Giới hạn muối hòa tan: không quá 50 mg/m² tính theo đương lượng NaCl theo quy đổi ISO 8502-9.
- Cửa sổ thời gian sơn lót sau làm sạch: tài liệu công khai nói hoàn tất sơn lót trong 4 h đến 6 h; để gỉ quay lại phải xử lý lại.
- Hệ ví dụ môi trường C4: tổng chiều dày màng khô danh định khoảng 280 µm, dùng sơn lót giàu kẽm khoảng 240 µm; C5 hướng trên 15 năm khoảng 320 µm theo ví dụ GB/T 30790.5.
- Trong tiêu chí màng còn tốt có một mục liên quan trực tiếp đến cạnh: IMO PSPC cho phép diện tích gỉ điểm dưới 3%, nhưng gỉ tại cạnh và mối hàn phải dưới 20% loại vị trí đó.
Hồ sơ nghiệm thu và các yếu tố truy xuất
Hồ sơ nghiệm thu có truy xuất được hay không quyết định ai trả chi phí làm lại sau 3 năm. Một bộ hồ sơ khả thi ít nhất gồm các nội dung dưới đây, và mỗi mục phải ghi con số chứ không ghi đã thực hiện.
- Ghi kết quả đo cấp xử lý mối hàn và cạnh: mã vị trí, cách gia công, cấp P đạt được và người kiểm tra.
- Ghi stripe coat: tên và lô vật liệu, số lớp, số đọc màng ướt, thời gian thi công cùng nhiệt ẩm môi trường, chênh điểm sương.
- Đo thực tế nhám và muối: phương pháp, mẫu so sánh hoặc băng replica hoặc đầu dò stylus, khoảng giá trị Rz, muối mg/m² và diện tích lấy mẫu.
- Thống kê chiều dày màng theo vị trí: trung bình, sàn điểm đơn và tỷ lệ đạt của từng nhóm mặt phẳng, mối hàn góc, cạnh, gốc cổ ống nối.
- Sổ dò lỗ hổng: điện áp, loại đầu dò, tốc độ di chuyển, số lượng và vị trí lỗ hổng, kết quả sửa và kiểm lại.
- Kiểm lại bám dính và diện mạo: số liệu kéo bật và dạng phá hủy, đánh giá cấp suy giảm theo bộ ISO 4628.
Danh sách kiểm tra các vị trí rủi ro cao
- Tấm biên đáy và mối hàn góc vòng: hút mao dẫn từ phía ngoài và nước đọng trên dốc thoát nước, nơi tập trung các khởi điểm gỉ.
- Phần dưới khoảng 500 mm của bản đáy và dầm vòng nền quanh bồn: tác động kép của khô-ướt luân phiên và va chạm cơ học.
- Gốc cổ ống nối, vòng gia cường và cửa người: hình học mối hàn bất lợi, thường mang hư hại nhiệt thứ cấp, màng mỏng và cát tồn dư nhiều.
- Vòng chống gió trên nóc bồn, tay vịn và các điểm hàn lan can: khi bảo trì trên cao dễ bị giẫm phá và đọng nước.
- Đầu cắt lớp cách nhiệt, mối chồng vỏ bảo vệ và vị trí ống xuyên qua: đường chính để nước vào và ngưng ẩm, CUI xảy ra tập trung.
- Giao điểm mối hàn vòng và mối hàn dọc: hình chữ T hoặc chữ K khiến súng phun lẫn đầu dò đều khó phủ, tỷ lệ bỏ sót khi dò lỗ hổng cao.
- Khu vực cầu thang xoắn của mái nổi, cột dẫn hướng và coil gia nhiệt: mài mòn cộng với ứ đọng môi chất; giảm dày cục bộ phải đo chiều dày kiểm lại.
Câu hỏi thường gặp
Mối hàn góc nhất thiết phải mài phẳng ngang kim loại cơ bản không?
Không nhất thiết, tùy cấp xử lý và loại môi trường đã chọn. P2 chỉ yêu cầu mối hàn liên tục, hết cạnh sắc và lỗ rỗ khí hở, không buộc mài phẳng hoàn toàn phần nhô; P3 mới yêu cầu chuyển tiếp trơn và khuyết tật gần như không thấy. Căn cứ phán định là lớp phủ có tạo được màng liên tục đạt chiều dày danh định tại chân mối hàn hay không, chứ không phải vẻ ngoài phẳng đẹp. Cách làm thực tế thường là: sau khi hàn được phê duyệt và trước phun cát, kiểm tra gia công một lần; sau phun cát, kiểm lại một lần; ghi mối hàn, chân mối hàn và phạm vi 50 mm xung quanh thành cùng một đơn vị nghiệm thu.
Vì sao cùng một loạt điểm đo, theo SSPC-PA 2 thì đạt mà theo ISO 19840 lại không?
Cấu trúc thống kê của hai quy tắc khác nhau. ISO 19840 ràng buộc đồng thời giá trị trung bình, sàn điểm đơn và tỷ lệ số đọc dưới danh định, chỉ một điểm dưới 80% danh định là phát sinh sửa cục bộ; SSPC-PA 2 đếm phân tầng theo phương pháp đầu dò bề mặt, phán định dựa trên quan hệ giữa điểm đo và vùng, thường lấy khoảng 80% đến 120%. Nếu hợp đồng chỉ ghi một trong hai bộ, hoặc trộn lẫn cả hai, sẽ có cảnh nhà thầu và chủ đầu tư mỗi bên cầm một kết luận đạt. Cách đúng là chỉ định một trong 2 bộ quy tắc ngay trong specifications và làm rõ số điểm đo cho từng loại vị trí.
Điện áp dò lỗ hổng càng cao càng an toàn phải không?
Không. Dưới ngưỡng đánh thủng sẽ sót lỗ kim; quá cao sẽ chọc thủng màng còn tốt, tạo khuyết tật mới ngay tại những chỗ vốn đã mỏng như mối hàn và cạnh. ASTM D5162 yêu cầu xác định điện áp trước theo tổng chiều dày màng và độ bền điện của môi chất; phụ lục cho công thức V = M × √T, T không quá 1 mm lấy M bằng 3294, lớn hơn 1 mm lấy 7843; dùng cao áp cho khoảng 0.25 mm đến 0.5 mm phải được nhà sản xuất sơn chấp thuận. Số lỗ hổng cho phép cũng phải chốt trước khi đo, nếu không kết quả không dùng để phán định được.
Bồn đang vận hành có lên cao áp đo lại trực tiếp được không?
Phải thận trọng. D5162 cảnh báo rõ: dùng cao áp trên màng từng ngâm hoặc ngậm ẩm lâu ngày thường gây nhận định sai do dẫn điện thẩm thấu và bề mặt nhiễm bẩn, thậm chí đánh thủng vùng vốn còn tốt. Thông lệ với bồn đang vận hành là ưu tiên bọt biển ướt điện áp thấp hoặc hộp thử rò chân không, kèm đo chiều dày siêu âm kim loại cơ bản để đối chiếu mức giảm dày; nếu buộc dùng cao áp thì khoanh vùng, hạ điện áp và ghi từng điểm, tránh biến vùng tốt thành lỗ hổng mới.
Có cần thêm sơn bịt kín trên sơn lót giàu kẽm tại mối hàn góc không?
Tùy hệ và lớp phủ tiếp theo. Bề mặt epoxy giàu kẽm để lộ lâu sau phun cát sẽ sinh muối kẽm; sự thiên tách bột kẽm trên nền nhám cũng khiến đường dẫn điện vùng hàn không đều. Nhiều hệ thêm một lớp bịt kín epoxy hoặc lớp liên kết sau lót giàu kẽm để ổn định mặt phân lớp, rồi mới sơn trung gian. Theo GB/T 30790.5 và ISO 12944-5, bột kẽm trong phần không bay hơi của sơn lót giàu kẽm không thấp hơn 80%; chiều dày và phối hợp phải chốt cùng cấp môi trường và tuổi thọ; mối hàn góc và cạnh vẫn phải bù dày bằng stripe coat, sơn bịt kín không thay được bước này.
Khác biệt xử lý giữa cạnh cắt nhiệt và cạnh cắt cơ học nằm ở đâu?
Cạnh cắt cơ học chủ yếu là ba via và cạnh nhọn vuông góc; cách xử lý là vát hoặc bo, cấp P3 yêu cầu bán kính không nhỏ hơn 2 mm. Cạnh cắt nhiệt mang đồng thời lớp oxit, lớp hóa cứng và xỉ dính; khi phun cát hạt mài bật trên mặt hóa cứng nên vết hằn nông, cần làm sạch hoặc mài lần hai rồi mới kiểm độ nhám. Tham số phán định khác nhau: loại trước nhìn bán kính hình học, loại sau nhìn đồng thời độ sâu profile Rz và cấp làm sạch. Gộp thành một câu xử lý cạnh đạt là che lấp khác biệt.
Ăn mòn dưới lớp cách nhiệt có giải quyết bằng cách tăng chiều dày màng không?
Không. Động lực của CUI là chu kỳ khô-ướt lặp lại sau khi nước vào lớp cách nhiệt và nước ngưng khi dừng máy; màng dày chỉ trì hoãn, không chặn được đường nước và ion clorua tới bề mặt. Trình tự hiệu quả: làm kín đầu cắt vỏ bảo vệ, mối chồng và ống xuyên trước; rồi chọn hệ theo dải nhiệt giữa epoxy-phenolic, silicone cải biến hoặc phun nhôm; phun nhôm yêu cầu xử lý nền Sa 3 và Rz không nhỏ hơn 75 µm. Sơn cách nhiệt và sơn chống ăn mòn là hai việc khác nhau; đánh đồng là hỏng cả hai.
Lớp lót trong thành bồn có nghiệm thu bằng ISO 12944 hay GB/T 30790 được không?
Không áp dụng trực tiếp. GB/T 30790 và bộ ISO 12944 nhắm tới hệ sơn bảo vệ bề mặt kết cấu thép trong khí quyển; phạm vi loại trừ vật liệu màng dày có chiều dày màng khô trên 2 mm và lớp lót trong bồn chứa. Thành trong phải theo chuẩn ngâm và tính tương thích môi chất: thử kháng lỏng và khuếch tán theo môi chất, khi cần đánh giá theo yêu cầu di cư của vật liệu tiếp xúc thực phẩm; dò lỗ hổng và đo chiều dày thực hiện theo chuẩn công trình lớp lót, ví dụ GB 50393 và quy phạm nghiệm thu thi công liên quan.
Tài liệu tham khảo và ghi chú căn cứ
Dưới đây là các tiêu chuẩn và văn bản mà bài dẫn trực tiếp hoặc căn cứ để chốt thước đo, phiên bản lấy như mô tả trong bài. Mọi giá trị ghi theo tài liệu công khai, chẳng hạn tổng hợp của đơn vị kiểm nghiệm, bình luận ngành hay mẫu phương án thi công, đều không trích nguyên văn điều khoản chuẩn; trước khi dùng cho dự án cần đối chiếu từng điều theo bản hiện hành.
- ISO 8501-3:2025 Cấp độ chuẩn bị cho vùng mối hàn, cạnh và khuyết tật bề mặt khác, phát hành 2025 thay bản 2007; tương ứng Trung Quốc là GB/T 8923.3-2009, ứng với ISO 8501-3:2006.
- ISO 5817:2023 Khuyết tật trong mối hàn nóng chảy của thép, niken, titan và hợp kim của chúng, cấp chất lượng B, C, D.
- Bộ ISO 12944, bản sửa đổi 2017 đến 2018: -2 phân loại môi trường, -3 considerations thiết kế, -4 kiểu bề mặt và xử lý, -5 hệ sơn bảo vệ, -6 thử nghiệm tính năng trong phòng thí nghiệm, -9 kết cấu ngoài khơi và liên quan; tương ứng Trung Quốc là bộ GB/T 30790.
- ISO 19840 tiêu chí nghiệm thu chiều dày màng khô; SSPC-PA 2 phương pháp đầu dò bề mặt đo và phán định chiều dày lớp phủ.
- ASTM D5162 thực hành chuẩn kiểm tra tính liên tục, tức lỗ kim, của lớp phủ không dẫn điện trên nền kim loại; ASTM D7854 bọt biển điện áp thấp; NACE/AMPP SP0188 thực hành kiểm tra tia lửa điện áp cao.
- ISO 8503-1, -2, -5 mẫu so sánh và phương pháp đánh giá độ nhám bề mặt thép phun làm sạch; GB/T 13288 đánh giá cấp độ nhám bề mặt thép trước khi sơn; ASTM D4417 phương pháp băng replica.
- ISO 8502-3 đánh giá bụi; ISO 8502-9 xác định muối hòa tan theo phương pháp Bresle.
- IMO PSPC tiêu chuẩn hiệu năng lớp phủ bảo vệ, bắt buộc theo SOLAS: bán kính cạnh 2 mm hoặc mài 3 lần; Sa 2.5 với độ nhám 30 µm đến 75 µm; muối 50 mg/m²; quy tắc 90/10.
- NACE SP0198-2017 kiểm soát ăn mòn dưới lớp cách nhiệt; ISO 19277:2018 đánh giá lớp phủ cho CUI; HG/T 5178-2017 sơn chống ăn mòn dùng cho bề mặt kim loại dưới lớp cách nhiệt.
- GB 50205-2020 tiêu chuẩn nghiệm thu chất lượng thi công kết cấu thép; GB 50661-2011 quy phạm hàn kết cấu thép; GB 50128-2014 quy phạm thi công bồn chứa thép hình trụ đứng hàn; GB 50393 tiêu chuẩn kỹ thuật chống ăn mòn bồn chứa dầu bằng thép; SY/T 0063-2020 phương pháp thử dò lớp chống ăn mòn đường ống.
Last updated: 2026-11-09. Bài viết do đội ngũ kỹ thuật của Kexin New Materials (Guangdong) Co., Ltd. tổng hợp, phục vụ trao đổi kỹ thuật dự án B2B; điều kiện cung ứng chỉ áp dụng EXW và FOB. Các tiêu chí trong bài minh họa khung chuẩn và cách lượng hóa; dự án cụ thể vui lòng lấy hồ sơ thiết kế, bảng chỉ dẫn kỹ thuật của sơn và bản gốc tiêu chuẩn hiện hành làm căn cứ.