Ob eine wasserverdünnbare Farbe (wasserverdünnbare Beschichtung) „filmbildend wird und wie gut sie filmbildet“, ist die grundlegendste Fragestellung in der Technologie wasserverdünnbarer Beschichtungen. Ein häufiges Phänomen vor Ort: Dieselbe wasserverdünnbare Farbe (wasserverdünnbare Beschichtung) ergibt im Sommer bei der Verarbeitung einen glänzenden, ebenen Film, im Winter oder bei hoher Luftfeuchtigkeit jedoch Weißanlaufen, Abpudern und Abschuppen beim Wischen – dahinter steckt keine „Verderbnis“ der Farbe, sondern der physikalisch-chemische Prozess der „Filmbildung“ wurde durch die Umgebung unterbrochen. Um dies grundlegend zu beheben, muss man verstehen, wie Latexpartikel aus einem dispersen Zustand zu einem kontinuierlichen, transparenten Film verschmelzen, und welche Rolle das Filmbildungshilfsmittel (Coalescing Agent) als „temporärer Weichmacher“ dabei spielt.
Kexin New Materials (kexinMaterials) verfügt über systematische Experimente zur Filmbildungsfenster und zur Auswahl von Filmbildungshilfsmitteln bei verschiedenen wasserverdünnbaren Harzen. Dieser Artikel erklärt die „Filmbildung“ umfassend anhand des Prinzips der Latexfilmbildung sowie Normen wie GB/T 1725-2007 und ASTM D2354 (Bestimmung der minimalen Filmbildungstemperatur).
I. Die drei Phasen der Filmbildung
Die Filmbildung von wasserverdünnbarer Farbe (Emulsionstyp) ist ein typischer „Partikelverschmelzungs“-Prozess, der in drei Phasen unterteilt wird:
- Wasserverdunstung und dichte Partikelpackung: Nach der Verarbeitung verdunstet das Wasser, die Konzentration der Latexpartikel (ca. 50–300 nm) steigt, und sie nähern sich unter Brownscher Bewegung und Sedimentation durch Schwerkraft allmählich an, wodurch eine Packungsschicht entsteht, bei der „die Partikel in Kontakt sind, aber noch Hohlräume aufweisen“. Die Geschwindigkeit dieses Schritts wird durch Temperatur, Luftfeuchtigkeit und Filmdicke bestimmt – bei hoher Feuchtigkeit langsam, bei dicker Beschichtung langsam.
- Partikeldeformation und -verschmelzung (Kern): Wenn die Temperatur über der minimalen Filmbildungstemperatur (MFFT) der Emulsion liegt, weicht die Schale der Polymerpartikel auf, und unter der gemeinsamen Wirkung des Kapillardrucks (negativer Druck durch die Wassermeniskus zwischen den Partikeln, kann mehrere Atmosphären erreichen) und der Kettensegmentbewegung der Partikel selbst verschwinden die Partikelgrenzen, sie verschmelzen miteinander und bilden einen kontinuierlichen Film. Dieser Schritt ist der qualitative Sprungpunkt der „Filmbildung“.
- Ketten diffusion und finale Verdichtung/Vernetzung: Nach der Verschmelzung diffundieren die Polymerkettensegmente über die ursprünglichen Partikelgrenzen hinweg, verflechten sich, und die Filmfestigkeit steigt mit der Zeit; enthalten sie selbstvernetzende Gruppen oder wird ein externer Härter zugegeben, erfolgt eine weitere chemische Vernetzung, wodurch die Beständigkeit stark ansteigt.
Das Verständnis dieser drei Schritte erklärt: Temperatur unter MFFT → Partikel verschmelzen nicht → „Weißanlaufen, Abpudern“; unzureichendes Filmbildungshilfsmittel → schlechte Verschmelzung → Kraterbildung und Rissbildung; hohe Feuchtigkeit → langsames Wasserverdunsten → verzögerte Verschmelzung, Ablaufen (Sagging).
II. Minimale Filmbildungstemperatur (MFFT) und Glasübergangstemperatur (Tg)
Die MFFT ist der „Temperaturschalter“ dafür, ob eine Emulsion filmbildend wird. Theoretisch liegt die MFFT nahe der minimalen Filmbildungstemperatur des Polymers, erfahrungsgemäß liegt die MFFT in der Nähe der Tg (Glasübergangstemperatur) (bei homogenen Emulsionen liegt die MFFT oft etwas unter der Tg; bei Kern-Schale-Strukturen ist es komplexer). Die Tg ist die Temperatur, bei der das Polymer vom Glaszustand in den hochelastischen Zustand übergeht: hohe Tg → hart, hitzebeständig, aber schwer filmbildend (hohe MFFT); niedrige Tg → weich, leicht filmbildend, aber klebrig und weniger hitzebeständig.
Konstruktionswiderspruch: Man will Härte und Hitzebeständigkeit → Tg erhöhen → MFFT steigt → schwer filmbildend; man will leichte Filmbildung → Tg senken → klebrig und nicht hitzebeständig. Die Lösung ist das Filmbildungshilfsmittel: Es „weichmacht“ das Polymer temporär, senkt die MFFT unter Raumtemperatur, verdunstet nach der Filmbildung mit der Zeit (oder durch Einbrennen) und das Polymer gewinnt seine hohe Tg-Steifheit zurück. Das entspricht „zuerst erweichen und filmbilden, danach härten“. Genau dies ist der entscheidende technische Kniff, damit wasserverdünnbare Farbe sowohl gut verarbeitbar als auch hochhart ist.
ASTM D2354 „Standard Test Method for Minimum Film Formation Temperature of Emulsions by the Step-Temperature Procedure“ ist die Standardmethode, das nationale Normensystem verwendet ebenfalls ähnliche Stufentemperatur-Filmbildungsgeräte. Bei der Rezepturbewertung sollte der gemessene MFFT-Wert angefordert werden, nicht nur die Tg betrachtet werden.
III. Arten und Wirkung von Filmbildungshilfsmitteln
Filmbildungshilfsmittel (Koaleszierhilfsmittel/Filmbildungsweichmacher) müssen erfüllen: ① begrenzt mit Wasser mischbar, kann in die Polymerphase eindringen und weichmachen; ② ausreichend hoher Siedepunkt, bleibt während der Verarbeitung im Film zur Verschmelzungshilfe und verdunstet danach langsam; ③ niedriger VOC (oder ausgenommen) zur Konformität; ④ keine Beeinträchtigung von Stabilität und Beständigkeit.
Häufige Typen:
- Texanol (Dodecylalkoholester, 2,2,4-Trimethyl-1,3-pentandiolmonoisobutyrat): Klassiker, hocheffizient, geruchsarm, gering toxisch, Siedepunkt ca. 255 °C, starke Wirksamkeit, Hauptmittel für wasserverdünnbare Holz- und Industriebeschichtungen. Da der Siedepunkt nahe der 250-°C-Schwelle liegt, muss die VOC-Berechnung nach Norm beurteilt werden.
- Dipropylenglykolbutylether (DPnB): stark wirksam, langsam verdunstend, geeignet für Hoch-Tg-Systeme, aber Geruch und VOC relativ hoch, Dosierung sollte kontrolliert werden.
- Dipropylenglykolmonomethylether (DPM) / Propylenglykolmonomethylether (PM): mittlere Wirksamkeit, schnell verdunstend, oft als Hilfslösemittel und Filmbildungskooperationsmittel.
- Tripropylenglykolbutylether (TPnB): hoher Siedepunkt, geringe Verdunstung, geruchsarm, umweltfreundlicher Trendtyp.
- Niedrig-VOC-Hochsiedepunktester/-etherester: neue Generation niedriggeruchiger, niedriger VOC-Filmbildungshilfsmittel, erfüllen die strengen Grenzwerte von GB 30981-2020.
Auswahlprinzipien: ① Wirksamkeit (Fähigkeit, MFFT zu senken); ② Verdunstungsrate (zu schnell keine Filmbildungshilfe, zu langsam dauerhaft klebrig); ③ VOC und Geruch; ④ Nebenwirkungen auf Wasser- und Beständigkeit des Films (einige Hilfsmittelrückstände verringern Wasserbeständigkeit); ⑤ Kosten.
IV. Dosierung und Balance von Filmbildungshilfsmitteln
Die Dosierung beträgt normalerweise 2 %–10 % der Emulsionsmasse, abhängig von Tg und Verarbeitungstemperatur: im Winter/bei niedriger Temperatur mehr zugeben, im Sommer/bei hoher Temperatur weniger; bei Hoch-Tg-Harz (z. B. hartes Acrylat) mehr, bei niedrigem Tg (z. B. weiches PU) weniger. Folgen von Überdosierung: ① VOC-Überschreitung; ② dauerhaft klebriger Film, leicht staubanziehend; ③ verringerte Wasser- und Chemikalienbeständigkeit (hydrophile Rückstände des Hilfsmittels); ④ langsamere Trocknung. Folgen von Mangel: ① schlechte Filmbildung, Weißanlaufen, Krater; ② niedriger Glanz, schlechte Haftung.
In der Praxis wird eine „anpassbare Rezeptur“ verwendet: Die Dosierung der Filmbildungshilfsmittel wird je nach Saison und örtlicher Temperatur/Feuchtigkeit angepasst, begleitet von Verarbeitungsfenster-Management. Dies zeigt auch, dass wasserverdünnbare Farbe „mehr Prozessdisziplin benötigt als lösemittelhaltige Beschichtung“.
V. Selbstvernetzung: Beständigkeitssprung nach der Filmbildung
Ein rein thermoplastischer Emulsionsfilm hat begrenzte Wasser- und Chemikalienbeständigkeit. Hochwertige wasserverdünnbare Systeme führen Selbstvernetzung ein, um nach der Filmbildung einen Beständigkeitssprung zu erreichen:
- Ketocarbonyl + Hydrazid: Emulsion mit DAAM (Diacetonacrylamid) mit ADH (Adipinsäuredihydrazid) kombiniert, während der Filmbildung erfolgt Hydrazid-Keton-Kondensation zu einem kovalenten Netzwerk.
- Epoxid/Aziridin: extern zugefügter Vernetzer, Vernetzung bei Raumtemperatur oder durch Erhitzen.
- Siloxan-Hydrolyse-Kondensation: Einführung von Alkoxysilan, nach der Filmbildung Hydrolyse-Kondensation zu Si-O-Si-Netzwerk, erhöht Wasserbeständigkeit und Härte.
- Zweikomponenten-wasserverdünnbares PU: extern hydrophiles HDI-Trimerer zugefügt, —NCO reagiert mit —OH/—NH₂ zur Vernetzung (siehe wasserverdünnbares Polyurethanharz).
Selbstvernetzung ermöglicht es wasserverdünnbarer Farbe, nach „Niedrigtemperatur-Filmbildung (durch Hilfsmittel zur MFFT-Senkung)“ dennoch „hohe vernetzte Beständigkeit“ zu erhalten, und ist die Schlüsseltechnik für die wasserverdünnbare Substitution von Öl/Lösemittelsystemen. Aber Selbstvernetzung hat Topfzeit- oder Reaktionsbedingungsbeschränkungen, Rezeptur und Verarbeitung müssen abgestimmt sein.
VI. Verhältnis von Filmbildung zu Trocknung und Aushärtung
Filmbildung ≠ vollständige Aushärtung. Drei Ebenen:
- Staubtrocken: Wasser weitgehend verdunstet, Film berührbar ohne Kleben, einige Minuten bis zehn Minuten.
- Durchgetrocknet/Filmbildung abgeschlossen: Partikel verschmolzen kontinuierlich, transportierbar, einige Stunden.
- Vollständige Aushärtung/Beständigkeitsaufbau: Vernetzungsreaktion und Ketten diffusion abgeschlossen, benötigt mehrere Tage bis über zehn Tage (je nach Temperatur, Feuchtigkeit, Vernetzungstyp). Wasserverdünnbare Farbe hat früh geringe Wasserbeständigkeit, muss gepflegt werden.
Trockenzeiten nach GB/T 1728 (Staubtrocken/Durchgetrocknet) messen, ASTM D1640 hat ähnliche Methoden. Arbeitsplanung muss nach „vollständiger Aushärtungszeit“ nicht nach „Staubtrockenzeit“ für Belastung und Wasserkontakt erfolgen.
VII. Verarbeitungsfaktoren, die die Filmbildung beeinflussen
- Temperatur: Muss über der (durch Hilfsmittel kompensierten) tatsächlichen Filmbildungstemperatur liegen, normalerweise ≥ 5–10 °C. Bei niedriger Temperatur Hilfsmittel zugeben oder heizen.
- Feuchtigkeit: Relative Luftfeuchtigkeit ≤ 75 %–85 %, hohe Feuchtigkeit lässt Wasser schwer verdunsten, verzögert Verschmelzung, neigt zu Weißanlaufen und Ablaufen. Substrat 3 °C über Taupunkt.
- Filmdicke: Dicke Beschichtung hat langen Wasserverdunstungsweg, neigt zu oberflächlich trocken innen nass, Ablaufen; dünne Mehrschichtbeschichtung stabiler.
- Lüftung: Mäßige Lüftung beschleunigt Wasserverdunstung, aber zu starker Wind führt zu schneller Oberflächenhautbildung („Hautbildung versiegelt Wasser“ verzögert Trocknung eher).
- Substrat: Poröses Substrat (Holz, Beton) saugt Wasser auf, verkürzt Wasser verweildauer aber neigt zu Quellung/Faseraufrichtung oder Wasserentzug ungleichmäßige Filmbildung; dichtes Metall benötigt Netzmittel gegen Krater.
VIII. Fehlerbehebungstabelle für Filmbildungsversagen
| Phänomen | Hauptursache | Gegenmaßnahme |
|---|---|---|
| Weißanlaufen/Abpudern | Temperatur < MFFT, Hilfsmittel unzureichend | Filmbildungshilfsmittel zugeben, erwärmen, Feuchtigkeit kontrollieren |
| Krater/Rand Schrumpf | schlechte Benetzung, Oberflächenverschmutzung | Netzmittel zugeben, Substrat reinigen |
| Ablaufen (Sagging) | große Filmdicke, langsame Trocknung bei hoher Feuchtigkeit | Filmdicke reduzieren, Feuchtigkeit kontrollieren, verdicken |
| Rissbildung | Hilfsmittelmangel/Trocknungs spannung | Filmbildungshilfsmittel zugeben, langsamer trocknen |
| Klebrigkeit | Hilfsmittelüberschuss/nicht verdunstet | Hilfsmittel reduzieren, Pflege verlängern, erwärmen |
| Niedriger Glanz | schlechte Verschmelzung, rau | Filmbildungshilfsmittel zugeben, Lacklauf optimieren |
IX. Design trend niedriger VOC-Filmbildungshilfsmittel
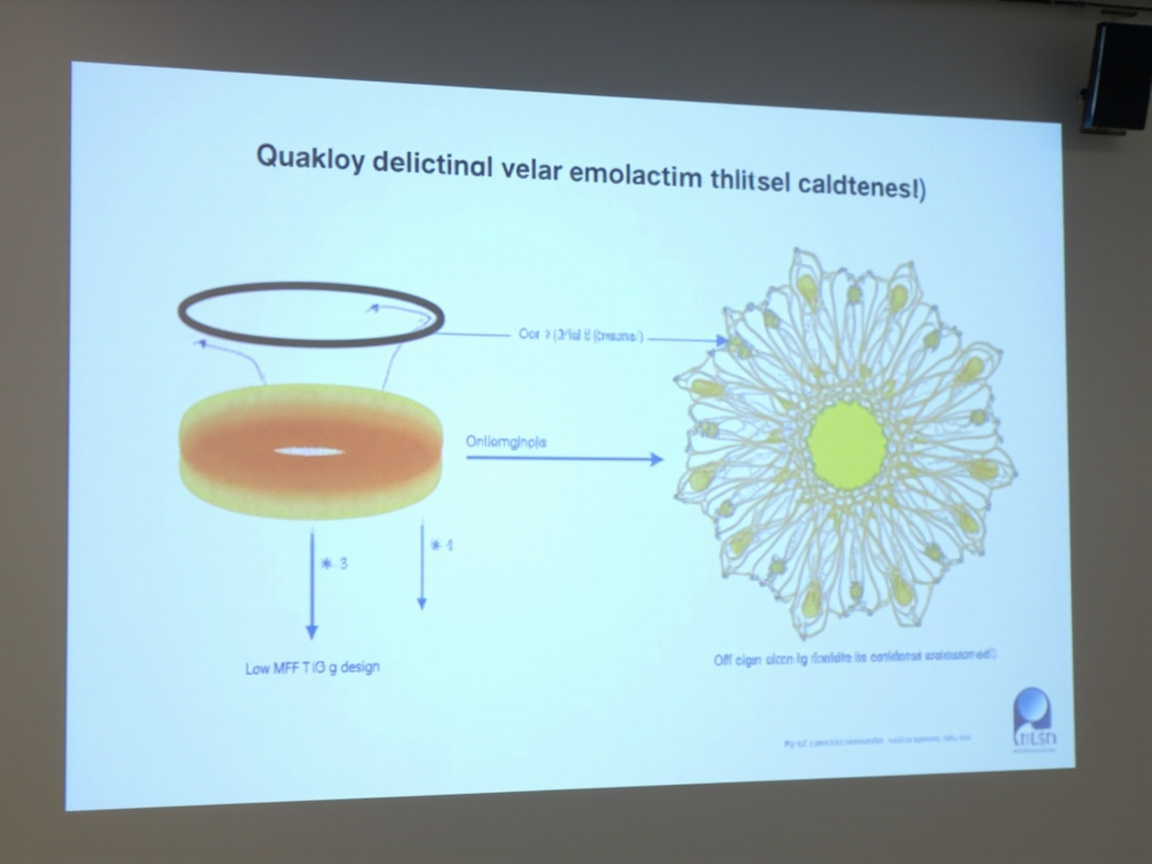
Angesichts der strengen Grenzwerte von GB 30981-2020 entwickeln sich Filmbildungshilfsmittel hin zu „niedrigem VOC, hohem Siedepunkt, geringschem Geruch, hoher Wirksamkeit“: ① Einsatz von TPnB und anderen geruchsarmen, niedrig-VOC-Typen zur Teilsubstitution von Texanol/DPnB; ② Einführung von Selbstvernetzung/Kern-Schale-Struktur zur Reduzierung der Hilfsmittelabhängigkeit (Polymer selbst niedrige MFFT bei hoher Tg); ③ hoher Festkörpergehalt reduziert Wasser- und Hilfsmittel gesamteinsatz; ④ Einbrennprozess lässt Filmbildung nicht durch Hilfsmittel sondern durch Temperatur erfolgen. Diese Richtungen gemeinsam heben VOC und Filmbildungsqualität von wasserverdünnbarer Farbe gleichzeitig.
Kexin New Materials (kexinMaterials) vertritt in der Rezeptur die Strategie „Strukturdesign zur Reduzierung der Hilfsmittelabhängigkeit“: Durch Kern-Schale-Emulsion und Selbstvernetzung wird die MFFT gedrückt bei Erhalt hoher Tg, wodurch die Filmbildungshilfsmittelmenge reduziert und Filmbildung mit niedrigem VOC vereinbart wird. Zum Beitrag von Filmbildungshilfsmitteln zu VOC siehe VOC-Vergleich wasserverdünnbar vs. lösemittelhaltig.
X. Empfehlungen von Mechanismus zu Auswahl/Verarbeitung
Für Ingenieure: ① MFFT- und Tg-Daten anfordern, nicht nur auf „filmbildend“-Werbung achten; ② Filmbildungshilfsmitteltyp und VOC-Beitrag bestätigen; ③ Hilfsmitteldosierung und Verarbeitungsfenster nach örtlicher Temperatur/Feuchtigkeit festlegen; ④ zwischen Staubtrocken/Durchgetrocknet/Vollhärtung unterscheiden für Arbeitsschritte; ⑤ Abnahme nach GB/T 1728 Trocknung und GB/T 23986 VOC doppelt kontrollieren.
Begleitende Prozesskarten geben je nach Chargenumgebung „Hilfsmittelfeinabstimmung + Temperatur-Feuchtigkeitsfenster + Pflegezeit“ Empfehlungen, damit wasserverdünnbare Farbe in verschiedenen Jahreszeiten stabil filmbildet. Verwandte Verarbeitungskontrolle siehe Schlüsselpunkte zur Verarbeitung wasserverdünnbarer Beschichtung und Trocknung und Aushärtung wasserverdünnbarer Farbe.
X. Auswahl und Dosierungs engineering von Filmbildungshilfsmitteln
Die Auswahl von Filmbildungshilfsmitteln ist der Bereich, der bei wasserverdünnbaren Rezepturen am meisten Können erfordert. Bewertungsdimensionen: ① MFFT-Senkungs wirksamkeit (je weniger Dosierung desto effizienter); ② Verdunstungsrate (zu schnell keine Filmbildungshilfe, zu langsam dauerhaft klebrig); ③ VOC und Geruch (niedriger VOC, geringscher Geruch als Trend); ④ Nebenwirkungen auf Wasserbeständigkeit (einige Hilfsmittel hydrophile Rückstände senken Wasserbeständigkeit); ⑤ Verträglichkeit mit dem System (keine Flockung, kein Vergilben); ⑥ Kosten. Übliche Typen: Texanol (Dodecylalkoholester, stark wirksam, Siedepunkt ca. 255 °C, geruchsarm gering toxisch, aber nahe 250-°C-Schwelle VOC nach Norm prüfen), DPnB (stark wirksam langsam verdunstend, Geruch und VOC höher), DPM/PM (mittel wirksam schnell verdunstend, Hilfslösemittel synergie), TPnB (hoher Siedepunkt gering verdunstend geruchsarm, umweltfreundlicher Trend).
Die Dosierung beträgt normalerweise 2 %–10 % der Emulsionsmasse, je nach Tg und Verarbeitungstemperatur: im Winter/bei niedriger Temperatur mehr, im Sommer/bei hoher Temperatur weniger; bei hoher Tg (hartes Acrylat) mehr, bei niedriger Tg (weiches PU) weniger. Folgen von Überdosierung: VOC-Überschreitung, dauerhaft klebrig staubanziehend, verringerte Wasser- und Chemikalienbeständigkeit, langsamere Trocknung; Folgen von Mangel: schlechte Filmbildung, Weißanlaufen Krater, niedriger Glanz. In der Praxis wird eine „anpassbare Rezeptur“ saisonal angepasst, begleitet von Verarbeitungsfenster-Management – genau dies zeigt, dass wasserverdünnbare Farbe mehr Prozessdisziplin benötigt als lösemittelhaltige Beschichtung.
XI. Kern-Schale-Emulsion und Selbstvernetzung: Strukturelle Reduzierung der Hilfsmittelabhängigkeit
Der grundlegende Weg zur Reduzierung der Filmbildungshilfsmittelabhängigkeit ist das Harzstrukturdesign. Kern-Schale-Emulsion: Kern ist niedrig-Tg-weiches Segment (bei niedriger Temperatur leicht verschmelzend), Schale ist hoch-Tg-hartes Segment (nach Filmbildung steif), wodurch die Partikel insgesamt niedrige MFFT bei nach Filmbildung hoher Härte haben, reduziert den Bedarf an Filmbildungshilfsmitteln. Selbstvernetzung: nach Filmbildung chemische Vernetzung (Ketocarbonyl+Hydrazid, Siloxan-Kondensation, Zweikomponenten-PU externes HDI), Beständigkeitssprung ohne dicke Hilfsmittelschicht. Kombination beider kann Filmbildungshilfsmitteldosierung sehr niedrig drücken bei Erhalt hoher Beständigkeit, ist der Mainstream-Weg zur Erfüllung strenger GB 30981-2020 Grenzwerte.
Zudem reduziert hoher Festkörpergehalt Wasser- und Hilfsmittel gesamteinsatz, Einbrennprozess lässt Filmbildung nicht durch Hilfsmittel sondern durch Temperatur erfolgen, ebenfalls kooperative VOC-Reduktion. Kexin New Materials (kexinMaterials) vertritt „Strukturdesign zur Reduzierung der Hilfsmittelabhängigkeit“: Durch Kern-Schale und Selbstvernetzung MFFT drücken bei Erhalt hoher Tg, wodurch Filmbildungshilfsmittel reduziert, Filmbildung und niedriges VOC vereinbart. Dies ist nachhaltiger als bloßes „Hilfsmittel häufen“.
XII. Vertiefte Fehlerbehebung bei Filmbildungsversagen vor Ort
Zusätzlich zur obigen Tabelle ist vor Ort zu beachten: ① „Scheintrocken“ – Oberflächenhaut, innen noch nass, mit Fingernagel drücken oder Nassfilmdickenmesser kann erkennen, muss Lacklauf und Trocknung verlängern; ② „Aufrauen“ – Hilfsmittel unwirksam oder schlechte Verträglichkeit führt zu Glanzverlust, rauer Haptik, muss verträgliches Hilfsmittel wechseln; ③ „Kettenkrater“ – Substrat ölige Verschmutzung oder Silikonkontamination, muss gründlich reinigen, verträgliches Netzmittel zugeben; ④ „Niedrigtemperatur-Weißanlauf“ – unter MFFT schlechte Filmbildung, muss erwärmen oder Hilfsmittel zugeben; ⑤ „Dickrand/Fettrand“ – Randfilmdicken ansammlung Ablaufen, muss Spritzgang und Thixotropie kontrollieren. Fehlerbehebungsreihenfolge: zuerst Umgebung (Temperatur Feuchtigkeit Taupunkt) → dann Rezeptur (Hilfsmittel/Verhältnis) → zuletzt Substrat (Reinigung/Rauheit). Die meisten Filmbildungsunfälle sind Umgebungs- oder Prozessprobleme, nicht das Harz selbst.
XIII. Geschlossener Kreis von Filmbildungsmechanismus zu Verarbeitungsprozess
Filmbildungsmechanismus in Verarbeitung umsetzen: ① System-MFFT und Ortstemperatur bestätigen, bestimmt Filmbildungshilfsmitteldosierung; ② Temperatur Feuchtigkeit und Taupunkt kontrollieren (Substrat 3 °C über Taupunkt, Feuchtigkeit ≤ 80 %); ③ dünne Mehrschichtbeschichtung, vermeide oberflächlich trocken innen nass; ④ mäßige Lüftung beschleunigt Wasserverdunstung aber nicht zu stark gegen Hautbildung; ⑤ zwischen Staubtrocken/Durchgetrocknet/Vollhärtung Arbeitsschritte planen; ⑥ Pflegezeit nach vollständiger Aushärtung managen. Kexin New Materials (kexinMaterials) Prozesskarte gibt je nach Chargenumgebung „Hilfsmittelfeinabstimmung + Temperatur-Feuchtigkeitsfenster + Pflegezeit“ Empfehlungen, damit wasserverdünnbare Farbe in verschiedenen Jahreszeiten stabil filmbildet. Verwandte Trocknungspflege siehe Trocknung und Aushärtung wasserverdünnbarer Farbe, Verarbeitungskontrolle siehe Schlüsselpunkte zur Verarbeitung wasserverdünnbarer Beschichtung.
XIV. Niedrig-VOC-Evolutionspfad von Filmbildungshilfsmitteln
Angesichts strenger GB 30981-2020 Grenzwerte entwickeln sich Filmbildungshilfsmittel hin zu „niedrigem VOC, hohem Siedepunkt, geringschem Geruch, hoher Wirksamkeit“. Traditionelles Texanol ist zwar stark wirksam, aber Siedepunkt ca. 255 °C nahe Schwelle, in einigen Definitionen als VOC gezählt; neue Generation wie Tripropylenglykolbutylether (TPnB) hat höheren Siedepunkt, geringere Flüchtigkeit, kleineren Geruch, kann Verschmelzung bei niedrigerem VOC-Beitrag vollenden. Gleichzeitig reduziert Rezeptur durch Kern-Schale-Emulsion und Selbstvernetzung strukturell die MFFT-Abhängigkeit, senkt Filmbildungshilfsmittel gesamtmenge. Hochfestkörper systeme reduzieren Wasser- und Hilfsmittel gesamteinsatz, Einbrennprozess lässt Filmbildung nicht durch Hilfsmittel sondern durch Temperatur erfolgen, ebenfalls kooperative VOC-Richtung. Diese Pfade gemeinsam machen „Filmbildungsqualität“ und „niedriges VOC“ von wasserverdünnbarer Farbe von Widerspruch zu Vereinbarkeit.
XV. Mikroskopische Beobachtung und Beurteilung des Filmbildungsprozesses
Filmbildungsqualität kann mit Hilfsmitteln beurteilt werden: ① Beobachtung des Nassfilms, Kontinuität der Partikelverschmelzung; ② nach Staubtrocken Fingernagel drücken oder Nassfilmkamm um „Scheintrocken“ (Oberflächenhaut innen nass) zu erkennen; ③ nach vollständiger Aushärtung Härteentwicklung (GB/T 6739) und Wasserbeständigkeit (GB/T 1733) zur Vernetzungs verifikation; ④ bei Bedarf Schnitt oder Mikroskop für Filmkontinuität und Poren. Diese Beurteilungen in Prozesskarte schreiben ist wissenschaftlicher als „schauen ob glänzend“. Vor Ort am häufigsten genutzt: „Temperatur-Feuchtigkeits aufzeichnung + Trocknungszeit + Härteentwicklung“ Dreiergarnitur, genug um die meisten Filmbildungsunfälle zu kontrollieren.
XVI. Vergleich der Filmbildungsfenster verschiedener Harzsysteme
Acrylemulsion: MFFT mittel, Filmbildungshilfsmittelbedarf mittel, schnelltrocknend, verarbeitungstolerant; Epoxiddispersion: Zweikomponenten, Filmbildung durch Wasserverdunstung + Aminhärtung, empfindlich gegen Temperatur Feuchtigkeit aber nach Filmbildung stark beständig; Polyurethan dispersion (PUD): MFFT einstellbar, nach Selbstvernetzung oder Zweikomponenten Beständigkeitssprung, Filmbildungsfenster relativ breit; alkydmodifiziert: Einkomponente, guter Lacklauf aber frühe Wasserbeständigkeit schwach, langsam trocknend. Bei Auswahl muss „Filmbildungsfenster“ mit örtlicher Temperatur Feuchtigkeit kapazität abgestimmt werden – wenn Umgebung vor Ort nicht kontrollierbar, priorisiere System mit breitem Filmbildungsfenster und feuchtigkeitsunempfindlich, statt blind Hochleistung zu jagen und zu scheitern.
十七、 Dosierung von Filmbildungshilfsmitteln und saisonale Rezepturverwaltung
Die Dosierung von Filmbildungshilfsmitteln sollte je nach Jahreszeit dynamisch angepasst werden: im Winter bei niedrigen Temperaturen mehr zugeben (zur Sicherstellung der Verschmelzung), im Sommer bei hohen Temperaturen weniger (zur Vermeidung von Klebigkeit und zur Senkung des VOC); in feuchten Gebieten eher auf schnell verdunstende Sorten setzen und Entfeuchtung ergänzen. Es wird empfohlen, eine „Saisonrezeptur-Tabelle“ zu erstellen: Basisdosis für Frühling/Herbst, Reduktion im Sommer, Erhöhung im Winter, jeweils mit Temperatur-Feuchte-Fenster und Pflegephase, um einen reproduzierbaren Prozess zu bilden. Die begleitende Prozesskarte gibt mit jeder Chargenumgebung Vorschläge zu „Feinabstimmung der Hilfsmittel + Temperatur-Feuchte-Fenster + Pflegephase“, damit die wasserverdünnbare Farbe in verschiedenen Jahreszeiten stabil filmbildet. Zur Steuerung der Verarbeitungsumgebung siehe ergänzend Wichtige Punkte zur Verarbeitung von wasserverdünnbaren Beschichtungen; zur Trocknungs- und Pflegezeit siehe Trocknung und Aushärtung von wasserverdünnbaren Farben.
Achtzehn, Schnellprüfliste vor Ort für die Filmbildungsqualität
Um den Filmbildungsmechanismus in eine operable Vor-Ort-Prüfung umzusetzen, wird eine Checkliste empfohlen: Erstens, Umgebungstemperatur, relative Luftfeuchte und Taupunkt erfassen und bestätigen, dass der Untergrund mindestens 3 °C über dem Taupunkt liegt; zweitens, die Kontinuität der Verschmelzung des Nassfilms beobachten, keine Krater oder Randziehen; drittens, nach dem Antrocknen mit dem Fingernagel kneifen oder mit dem Nassfilmkamm prüfen, ob Scheintrocknung vorliegt; viertens, nach dem Durchtrocknen Haftung und Aussehen messen; fünftens, die Härteentwicklungskurve verfolgen, jeweils am ersten, dritten, siebten und vierzehnten Tag eine Messung; sechstens, vor der vollständigen Aushärtung kein Wasser und keine schwere Belastung. Diese sechs Punkte als Prozesskarte festzuhalten, ist wissenschaftlicher als nur auf Glanz zu achten. Vor Ort am häufigsten genutzt werden Temperatur-Feuchte-Aufzeichnung, Trocknungszeit und Härteentwicklung – das Dreibuch, das ausreicht, um die meisten Filmbildungsschäden zu beherrschen und Erfahrung in reproduzierbare Daten zu überführen.
Neunzehn, Zusammenfassung der Synergie zwischen Filmbildungshilfsmitteln und Harzen
Die Filmbildung ist die qualitative Veränderung der wasserverdünnbaren Farbe vom flüssigen Zustand zur Schutzschicht; das Filmbildungshilfsmittel ist ein temporärer Weichmacher, der die Filmbildungstemperatur eines Polymers mit hoher Glasübergangstemperatur unter Raumtemperatur senkt, nach der Filmbildung verdunstet und das Polymer wieder hochsteif macht. Da Filmbildungshilfsmittel jedoch als flüchtige organische Verbindungen (VOC) zählen und bei Überdosierung klebrig werden und die Wasserbeständigkeit senken, versuchen moderne Rezepturen, durch Kern-Schale-Latex und Selbstvernetzung strukturell die Abhängigkeit von Hilfsmitteln zu verringern. Wer die Filmbildung versteht, versteht, warum wasserverdünnbare Farben so empfindlich gegenüber Temperatur und Feuchte sind, warum sie spezifische Probleme wie Flash-Rost und Quellung der Fasern haben und warum eine Pflegephase nötig ist. Auf der Verarbeitungsseite müssen Mindestfilmbildungstemperatur, Dosierung der Filmbildungshilfsmittel, Temperatur-Feuchte-Fenster und Pflegephase als Einheit verwaltet werden. Für Ingenieure ist es beim Materialauswahl wichtiger, zunächst zu fragen, ob die Mindestfilmbildungstemperatur des Systems mit der Verarbeitungstemperatur der Umgebung übereinstimmt, als zu fragen, ob die Farbe glänzt. Erst wenn der Filmbildungsmechanismus in der Prozesskarte landet, lässt sich die Qualität der wasserverdünnbaren Farbe vor Ort stabil und kontrollierbar halten.
Zwanzig, Kapillardruck und Partikelgröße: Warum kleine Partikel leichter verschmelzen
Eine der Kernantriebskräfte für die Partikelverschmelzung ist der Kapillardruck, qualitativ abschätzbar mit der Young-Laplace-Gleichung: ΔP = 2γ/r, wobei γ die Oberflächenspannung des Wassers ist (bei 20 °C ca. 72,8 mN/m, ein allgemeiner Wert aus physikalisch-chemischen Handbüchern) und r der Krümmungsradius des Wassermeniskus in den Partikelzwischenräumen. Je kleiner die Partikel, desto enger die Zwischenräume, desto kleiner der Meniskus-Krümmungsradius und desto größer der erzeugte kapillare Unterdruck – bei Latexpartikeln im Bereich von einigen Dutzend bis hundert Nanometern kann der theoretische Kapillardruck im Megapascal-Bereich liegen, entsprechend Dutzenden von Atmosphären, was ausreicht, um bereits erweichte Polymerpartikel zusammenzupressen. Dieses physikalische Bild erklärt zwei technische Phänomene: Erstens, kleine Latexpartikel (wie kleinteiliges PUD) bilden oft dichtere, transparentere Filme, da die Verschmelzungskraft stärker und die Restporen weniger sind; zweitens, sobald das Wasser vollständig verdunstet ist, verschwindet der Meniskus und damit der Kapillardruck – wenn zu diesem Zeitpunkt die Partikel noch nicht verschmolzen sind (niedrige Temperatur oder unzureichende Hilfsmittel), verbleibt der Film im „dicht gepackt, aber nicht verschmolzen“-Zustand der Kreidung, und eine nachträgliche Erwärmung kann kaum noch vollständig helfen, da die größte Verschmelzungskraft fehlt. Daher ist das Zeitfenster des „Verschmelzens unter Wasser“ äußerst kritisch – auch deshalb ist starkes Gebläse und schnelles Trocknen eher schädlich: das Wasser verdunstet zu schnell, die Partikel haben keine Zeit, sich unter dem Kapillardruck zu verformen und zu verschmelzen, und der Film wird schlechter.
Einundzwanzig, Messmethoden und Dateninterpretation der MFFT
Die Standardmessung der MFFT erfolgt mit der Stufentemperaturplatten-Methode: gemäß ASTM D2354 wird die Latex oder Beschichtung auf eine Metallplatte mit kontinuierlichem Temperaturgradienten aufgetragen; nach dem Trocknen wird die kritische Stelle beobachtet, an der der Film von kontinuierlich transparent zu weiß trüb und rissig wechselt – die dortige Temperatur ist die MFFT; in China kann nach GB/T 11175-2002 „Prüfverfahren für synthetische Harzdispersionen“, Abschnitt Bestimmung der Mindestfilmbildungstemperatur, durchgeführt werden. Bei der Interpretation der MFFT-Daten gibt es drei wesentliche Punkte. Erstens, MFFT und Tg sind nicht identisch: Wasser weichmacht die hydrophile Schale, wodurch die MFFT oft etwas unter Tg liegt; bei Kern-Schale-Latex wird die MFFT hauptsächlich von der Schale bestimmt und kann deutlich vom nach der Gesamtzusammensetzung berechneten Tg abweichen – daher ist „Tg raten für Filmbildung“ unzuverlässig. Zweitens, klären, ob die berichtete MFFT für „reine Dispersion“ oder „fertige Beschichtung“ gilt: die MFFT der mit Filmbildungshilfsmitteln versehenen Beschichtung liegt weit unter der der reinen Dispersion; bei der Rezepturbewertung sollten beide Werte angefordert werden, um die Hilfsmittelbelastung zu beurteilen. Drittens, Verarbeitung nahe der MFFT ist ein Grenzzustand; technisch wird empfohlen, die Verarbeitungstemperatur mindestens 5 °C über der MFFT der fertigen Beschichtung zu halten, um Sicherheitsspielraum zu lassen, und besonders auf Tag-Nacht-Temperaturunterschiede zu achten – tagsüber erfüllt, nachts unter MFFT gefallen, führt zum Versagen der Verschmelzung in der zweiten Hälfte des Nassfilms, ebenfalls Weißanlaufen und Abkreiden, eine häufige Ursache für Misserfolge bei Außenarbeiten im Frühling und Herbst.
Zweiundzwanzig, Trocknungsschrumpfung und innere Spannung: Die letzte Hürde der Filmbildung
Vom Nass- zum Trockenfilm schrumpft das Volumen erheblich – Wasser und Hilfsmittel machen einen hohen Anteil am Nassfilmvolumen aus, nach deren Verdunstung verkleinert sich das Filvolumen stark. Erfolgt die Schrumpfung, nachdem der Film bereits auf einem starren Untergrund haftet, wird sie durch den Untergrund behindert und im Film als Zugspannung aufgebaut. Anzeichen zu hoher innerer Spannung: Rissbildung (Spannung übersteigt die Kohäsionsfestigkeit des Films), Randrollen (Spannungskonzentration an Kanten), Haftungsverlust (Spannung wandelt sich an der Grenzfläche in Scherung um). Einflussfaktoren und Regeln: eine einzelne dicke Schicht hat absolute Schrumpfung und höhere Spannung, daher sind bei wasserverdünnbaren Farben mehrere dünne Schichten vorzuziehen; zu schnelles Trocknen (hohe Temperatur, starker Wind) fixiert die Oberfläche zuerst, innen schrumpft später, steilerer Spannungsgradient und höhere Rissanfälligkeit; zu hohe Pigmentvolumenkonzentration (PVC) verschlechtert die Filmkontinuität und verringert weiter die Rissfestigkeit. Gegenmaßnahmen: Schichtdicke pro Auftrag kontrollieren, Trocknungsbedingungen mildern, zähe Harze oder weiche Kern-Schale-Strukturen zur Spannungsaufnahme wählen, ggf. flexible Komponenten einführen. Wer die Kette „Schrumpfung – Spannung – Riss“ versteht, begreift, warum die Rezeptur von pastösen wasserverdünnbaren Produkten viel schwieriger ist als bei dünnen Schichten, und kann bei der Fehlersuche „Riss“ von der Erscheinung auf die Spannungsursache zurückführen.
Dreiundzwanzig, VOC-Abwägung von Filmbildungshilfsmitteln und Trend zu geringem Geruch
Filmbildungshilfsmittel sind zwar notwendig für die Filmbildung wasserverdünnbarer Farben bei niedrigen Temperaturen, aber auch eine der Hauptquellen für VOC und müssen nach GB/T 23986-2009 berechnet und Grenzwerten wie GB 30981-2020 entsprechen. Technisch üblich sind Texanol (2,2,4-Trimethyl-1,3-pentandiolmonoisobutyrat), DPM und Glykolether – langsam verdunstend, langes Filmbildungsfenster, doch Geruch und VOC nicht zu vernachlässigen. In jüngerer Zeit ersetzen zunehmend geruchsarme, hocheffiziente Filmbildungshilfsmittel (wie bestimmte hochsiedende Ester, modifizierte Alkoholester), die bei geringerer Zugabemenge die MFFT unter Raumtemperatur senken. Auswahlprinzip: so wenig Filmbildungshilfsmittel wie möglich zugeben, sofern die Mindestverarbeitungstemperatur erfüllt ist – das senkt VOC und Geruch und verkürzt die Durchtrocknung. Bei innen und für Kinderartikel mit hohem Anspruch an Geruchsfreiheit sollten „Art und Menge der Filmbildungshilfsmittel“ in das technische Abkommen geschrieben und nach GB/T 23986 abgenommen werden, statt sich auf die Bezeichnung „umweltfreundlich“ zu verlassen.
Häufig gestellte Fragen
Frage: Was ist MFFT und warum entscheidet sie, ob wasserverdünnbare Farbe filmbilden kann?
Antwort:
MFFT (Mindestfilmbildungstemperatur) ist die niedrigste Temperatur, bei der Latexpartikel zu einem kontinuierlichen Film verschmelzen können. Liegt die Temperatur über der MFFT, weichen die Partikel auf und verschmelzen unter Kapillardruck; darunter verschmelzen sie nicht, der Film ist nicht kontinuierlich, weißt an und kreidet. Sie entspricht etwa dem Tg des Polymers und ist der „Temperaturschalter“ für die Verarbeitung wasserverdünnbarer Farben.
Frage: Welche Funktion haben Filmbildungshilfsmittel genau?
Antwort:
Sie sind temporäre „Weichmacher“: sie senken die MFFT eines Polymers mit hohem Tg vorübergehend unter Raumtemperatur, sodass die Partikel bei Raumtemperatur verschmelzen können; nach der Filmbildung verdunsten sie mit der Zeit/bei Einbrennen, und das Polymer kehrt zur hohen Tg-Steifigkeit zurück. Also „zuerst weich, dann hart“, wodurch wasserverdünnbare Farbe einerseits gut verarbeitbar und andererseits hochhart ist.
Frage: Was ist Texanol und warum wird es häufig verwendet?
Antwort:
Texanol (2,2,4-Trimethyl-1,3-pentandiolmonoisobutyrat) ist das klassischste Filmbildungshilfsmittel, hocheffizient, geruchsarm, niedrig toxisch, Siedepunkt ca. 255 °C, senkt die MFFT stark und ist die Hauptkomponente in wasserverdünnbaren Holz- und Industriebeschichtungen. Da der Siedepunkt nahe der 250-°C-Schwelle liegt, muss bei der VOC-Berechnung nach GB/T 23986 geprüft werden, ob es angerechnet wird.
Frage: Ist mehr Filmbildungshilfsmittel immer besser?
Antwort:
Nein. Überdosierung führt zu VOC-Überschreitung, langfristig klebrigem, staubanziehendem Film, verminderter Wasser- und Chemikalienbeständigkeit und langsamerer Trocknung. Zu wenig führt zu schlechter Filmbildung mit Weißanlaufen und Kratern. Es muss je nach Tg, Verarbeitungstemperatur und Jahreszeit präzise gesteuert werden (meist 2 %–10 % der Latexmasse).
Frage: Warum kreidet wasserverdünnbare Farbe im Winter leicht und wird weiß?
Antwort:
Im Winter ist es oft kalt, unterhalb der MFFT (selbst mit Filmbildungshilfsmitteln kann die Kompensation unzureichend sein), die Partikel verschmelzen nicht, der Film ist nicht kontinuierlich, weiß-kreidig, beim Wischen bröckelt er ab. Gegenmaßnahmen: Filmbildungshilfsmittel zugeben, erwärmen (oder Niedrigtemperatur-Einbrennen), Feuchte kontrollieren, Verarbeitung bei niedriger Temperatur und hoher Feuchte vermeiden.
Frage: Sind Filmbildung und Aushärtung dasselbe?
Antwort:
Nein. Filmbildung ist das Verschmelzen der Partikel zu einem kontinuierlichen Film (Antrocknen/Durchtrocknen); vollständige Aushärtung ist der Abschluss von Vernetzung und Ketten Diffusion, Aufbau der Beständigkeit, benötigt mehrere Tage bis über zehn Tage. Wasserverdünnbare Farben haben früh geringe Wasserbeständigkeit und müssen gemäß der vollständigen Aushärtezeit gepflegt werden, statt nach Antrocknen Lasten zu tragen oder Wasser zu berühren.
Frage: Wie verbessert Selbstvernetzung die Beständigkeit wasserverdünnbarer Farben?
Antwort:
Die Selbstvernetzung erfolgt nach der Filmbildung chemisch (z. B. Keto-Carbonyl + Hydrazid, Siloxan-Kondensation, 2K-PU mit externem HDI), bildet ein kovalentes Netzwerk, wodurch Wasser-, Chemikalien- und Abriebbeständigkeit stark ansteigen, sodass wasserverdünnbare Farbe auch nach „Niedrigtemperatur-Filmbildung“ hohe Beständigkeit erreicht – der Schlüssel zum Ersetzen von lösemittelhaltiger Farbe.
Frage: Welchen Einfluss hat eine feuchte Umgebung auf die Filmbildung?
Antwort:
Hohe Feuchte (>75 %) lässt Wasser langsam verdunsten, Verschmelzung verzögert sich, Antrocknen verlangsamt sich, leicht Weißanlaufen, Ablaufen, frühe Wasserbeständigkeit schlecht; zudem bei Metall leicht Flash-Rost. Feuchte ≤ 80 % kontrollieren, Untergrund 3 °C über Taupunkt, Lüftung verstärken, ggf. entfeuchten oder erwärmen.
Frage: Wie wählt man niedrig-VOC Filmbildungshilfsmittel?
Antwort:
Bevorzugt Sorten über der niedrigen Siedegrenze, geruchsarm, hocheffizient (wie TPnB-Klasse), und ergänzend Kern-Schale-Latex/Selbstvernetzung zur strukturellen Senkung der MFFT-Abhängigkeit nutzen, um die Gesamtmenge der Hilfsmittel zu reduzieren und Grenzwerte wie GB 30981-2020 zu erfüllen. Siehe VOC-Vergleich wasserverdünnbar vs. lösemittelhaltig.
Frage: Warum neigen dicke Schichten wasserverdünnbarer Farbe zu Problemen?
Antwort:
Bei dicken Schichten ist der Wasserverdunstungsweg lang, die Oberfläche neigt zum vorzeitigen Hautbilden, während innen langsam trocknet („oben trocken, unten nicht“), zudem unter Schwerkraft leicht Ablaufen und durch innere Spannung Rissbildung. Wasserverdünnbare Farben sind mit mehreren dünnen Schichten vorzuziehen, ergänzt durch thixotrope Verdickung zur Ablaufkontrolle, was den physikalischen Gesetzen der Filmbildung eher entspricht.
Ergänzende Lektüre
- VOC-Vergleich wasserverdünnbar vs. lösemittelhaltig: Verständnis des VOC-Beitrags von Filmbildungshilfsmitteln und des Niedrig-VOC-Designs.
- Wasserverdünnbare Polyurethanharze: Sehen, wie sich selbstvernetzende PUD nach der Filmbildung hohe Beständigkeit verschaffen.
- Trocknung und Aushärtung von wasserverdünnbaren Farben: Filmbildung bis zur Trocknung, Aushärtung und Pflege über den gesamten Zyklus erweitern.
- Filmbildungsmechanismus und Rezeptur wasserverdünnbarer Holzbeschichtungen: Von der Latexpartikelverschmelzung zur Filmeigenschaft
- Rezeptur und Harzsysteme wasserverdünnbarer Industriebeschichtungen: Von Filmbildungsstoffen bis zur Auswahl und Anwendung
- Wie man unter dem Hintergrund der Öl-zu-Wasser-Umstellung wasserverdünnbare Industriebeschichtungen auswählt: Harzsysteme und Einsatzbedingungen