Water-BasedWood塗料(Water-BasedWoodペイント)は、Water-Based塗料の中で消費者に最も身近でありながら、技術的細部が最も見落とされやすいカテゴリーである。多くの人は「木に塗るWater-Basedペイント」と「壁に塗るエマルションペイント」はほぼ同じだと思っているが、実際にはWood塗料は透明性、光沢/つや消しの制御、耐熱カップ・Water-Resistant・耐アルコール、抗涨筋(導管浮きPrevents)、粘着Prevents、なめらかな手触りなど、多重の厳しい要求を同時に満たす必要があり、その成膜メカニズムと配合の複雑さは一般的な建築用エマルションよりはるかに高い。Water-BasedWood塗料の「成膜全プロセス」を理解することが、製品の優劣を判断し、Applicationでの失敗を避ける前提である。
KeXin New Material(kexinMaterials) はWood塗装分野において、Water-Basedアクリル、Water-Basedポリウレタン(PUD)およびアクリル-ポリウレタンハイブリッド系の適用データを長期にわたり追跡しており、本稿では GB/T 23999-2009、GB/T 23986-2009 などの実際の規格を組み合わせ、Water-BasedWood塗料が「エマルション粒子」から「連続塗膜」に至る物理化学プロセスを詳しく解説する。
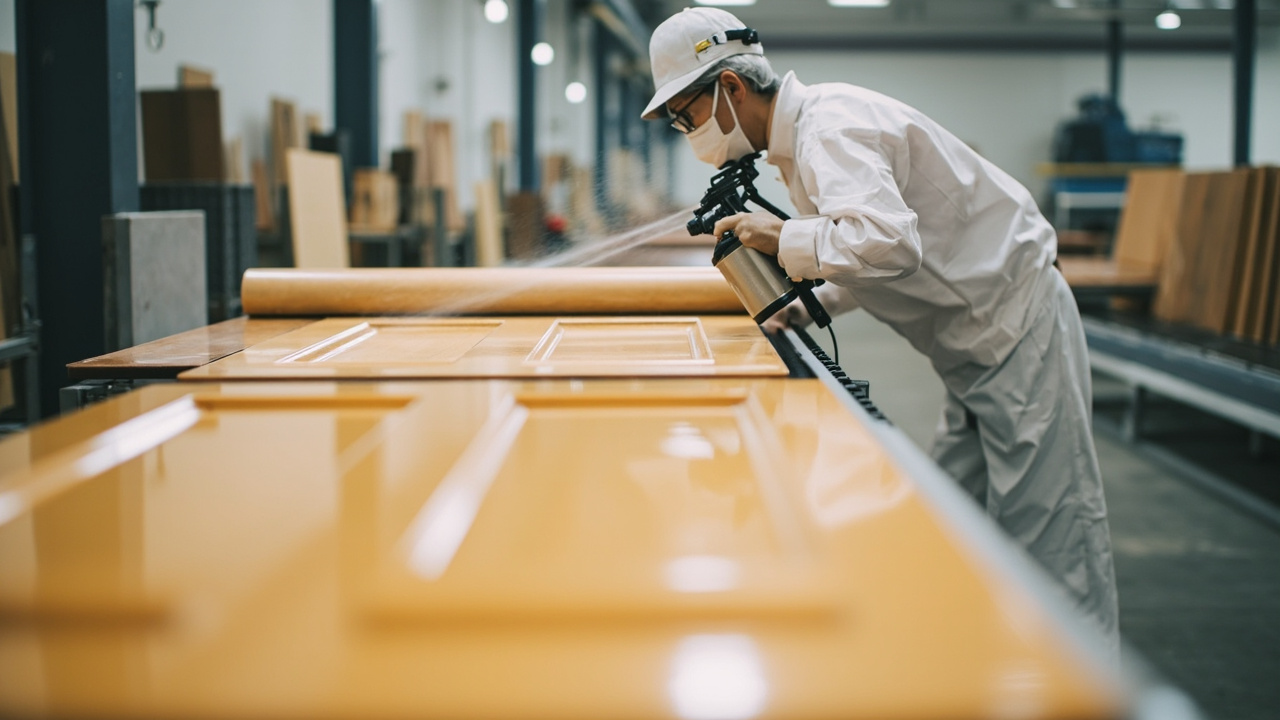
一、Water-BasedWood塗料の分類と位置付け
樹脂系により、Water-BasedWood塗料は主に以下に分類される:①Water-BasedアクリルWood塗料(コスト低、Weather-Resistant性良、ただしHardnessと耐熱やや弱);②Water-Basedポリウレタン分散体(PUD)Wood塗料(Hardness、Wear-Resistant耗、耐薬品、手触り優れ、主流の高級品);③アクリル-ポリウレタンハイブリッド(コストとPerformanceのバランス);④Water-Basedアルキド/自己架橋アクリル(補修とDIY)。用途別には透明プライマー、透明トップコート(光沢/半つや消し/全つや消し)、実色ペイント、Water-Based着色剤(Water-Based色精/色ペースト)に分かれる。
溶剤型 PU Wood塗料(例:二液型Oil-Based PU)と比較して、Water-BasedWood塗料は VOC が大幅に低下し、かつ不燃性で臭気が低く、GB/T 23999-2009『Indoor装飾装修用 Water-BasedWood塗料』および HJ 2537-2014 環境ラベル要求に適合しており、Furniture、木製ドア、床材、子供用無垢木製品の主流の環境対応Solutionである。
二、成膜メカニズム:水が揮発した後、粒子はどうやって「成長して」膜になるか
Water-BasedWood塗料の成膜は典型的な「エマルション成膜」の物理プロセスであり、コアは以下の三段階に分かれる:
- 水分揮発と粒子の密充填:Application後、水が絶えず蒸発し、ラテックス粒子(直径約 50–300 nm)の濃度が上昇し、毛管圧と粒子間反発力のバランスの下で次第に接近・密充填し、「粒子が接触しているがまだ空隙がある」層を形成する。
- 粒子の変形と融合(最も重要):系のTemperatureがエマルションの最低成膜Temperature(MFFT)以上になると、粒子の殻層が軟化し、毛管圧(メニスカス負圧)と高分子鎖セグメントの運動の共同作用により、粒子界面が消失し相互に融合して連続透明膜を形成する。このステップは成膜助剤により MFFT を室温以下に下げることに依存する。
- 分子鎖拡散と最終緻密化:融合後、ポリマー鎖セグメントが元の粒子境界を越えて拡散(「鎖絡み」)し、膜強度と耐性は時間とともにさらに上昇する;自己架橋基(例:ジアセトンアクリルアミド/アジピン酸ジヒドラジド、または外部添加Water-Basedイソシアネート)を含む場合は、化学架橋も発生し、Water-Resistant・耐薬品性が显著に向上する。
この三ステップを理解すれば、多くの現場の問題が説明できる:Temperatureが MFFT 未満→粒子が融合せず→「塗膜が白化し、こすると粉落ち」;成膜助剤不足→ピンホール、亀裂;高Humidity→水の揮発が遅く融合が遅れ→表乾極めて遅く、垂れやすい。
2.1 毛管圧と MFFT の関係
MFFT はエマルションが成膜できるかの「Temperatureスイッチ」である。一般的なWater-BasedWoodエマルションの MFFT は 5–30℃ の範囲である。Application環境Temperatureは MFFT に近いかそれ以下であることが多いため、成膜助剤(Texanol、DPM、アルコールエステル十二など)を添加して一時的に MFFT を下げ、粒子が室温でも軟化・融合できるようにする必要がある。ただし成膜助剤は VOC 算定項目であり、GB/T 23986 に基づき量を管理する必要があり、これもWater-BasedWood塗料の VOC の主要な発生源の一つである。
2.2 自己架橋:『物理膜』から『化学網』へ
単なる熱可塑性エマルション膜のWater-Resistant・耐アルコール性は限られている。高級Water-BasedWood塗料は自己架橋を導入する:例えばケトンカルボニル基含有アクリルエマルションにアジピン酸ジヒドラジド(ADDH)を配合し、成膜過程でヒドラジド-ケトン反応により共有結合(covalent)架橋を形成;または二液型Water-Based PU であり、親水改質 HDI トリマー硬化剤を外部添加し、—NCO と —OH/—NH₂ が架橋してポリウレタンネットワークを形成する。架橋後、耐熱カップ、耐アルコール、耐乾熱が显著に向上し、これがWater-BasedWood塗料がOil-Based PU を代替する关键技術経路である。
三、配合組成と关键助剤
Water-BasedWood塗料の配合は同様に成膜物質、水、助溶剤、助剤から構成されるが、助剤の重点は異なる:
- 樹脂:PUD またはアクリル-PUD ハイブリッドを主体とし、Hardness、手触り、耐性を決定する。
- 成膜助剤:MFFT を制御、前述の通り。
- 濡れ・レベリング剤:シリコーンまたはアクリルエステル系で、刷毛目を除去し、Wood導管の濡れを改善し、エッジ収縮をPreventsする。
- 消泡剤:Wood塗料のApplicationはロール塗り/刷毛塗りが多く、空気を巻き込みやすいため、高効率な消泡で透明性に影響しないものが必要。
- 増粘剤:HEUR を主体とし、剪断減粘のApplication手触りをProvidesし、沈降・垂れを防ぐ。
- 手触り/ワックス助剤:ポリテトラフルオロエチレンまたはポリエチレンワックスの微分散体で、滑らかな手触り、耐傷、粘着Preventsを付与する。
- 抗涨筋剤:Wood導管が水で膨潤する「涨筋(導管浮き)」はWater-BasedWood特有の欠陥であり、低吸水樹脂、事前充填(プライマー多回塗り)、または热水/赤外線によるWoodの前処理で緩和する。
- pH 調整剤:AMP-95 で、アルカリ性の安定を維持。
- 缶内Anticorrosive:BIT など、Water-Based系には必須。
- つや消し粉:シリカ消光粉で光沢を調整し、透明性と手触りのバランスに注意。
四、关键Performance指標と引用可能な規格
Water-BasedWood塗料の評価は規格に落とし込む必要がある:
- VOC:GB/T 23986-2009 により測定し、GB/T 23999-2009 および HJ 2537-2014 の限度値を満たさねばならない(Water-BasedWood塗料の VOC 限度値は工業用ペイントより厳しいことが多く、例えば GB/T 23999 はWater-BasedWood塗料の VOC 要求を ≤ 300 g/L の等級などとし、詳細は規格文本による)。
- 乾燥時間:GB/T 1728 により、表乾・実乾をそれぞれ計時;Water-BasedWoodは多く表乾 0.5–1 h、実乾数時間~1日。
- 付着性/塗膜結合:GB/T 9286 クロスカット、または GB/T 4893.4 FurnitureSurface塗膜付着性(収録法)を参照;Woodの涨筋、塗膜剥離は多く下地処理と配套不当が原因。
- Hardness:GB/T 6739 鉛筆Hardnessにより、Water-Based PU Wood塗料は ≥ 1H–2H に達する。
- 耐液性(水、アルコール、茶、コーヒー):GB/T 4893.1(FurnitureSurface 耐冷液測定)または GB/T 9274 により、熱いコップ、酒、酢は高頻度の試練である。
- 耐乾熱/耐湿熱:GB/T 4893.3(耐乾熱)、GB/T 4893.2(耐湿熱)により、食卓、カウンター面の適用性を決定する。
- Wear-Resistant耗/耐傷:GB/T 4893.8(磨耗)、GB/T 4893.9(耐衝撃)、または ISO 11998 耐湿摩擦洗浄。
- 粘着Prevents:GB/T 23999 附属書または関連方法により、重ね置きでベタつかないことはFurniture出荷の硬指標である。
これらの規格は「良いペイント」を主観的感觉から定量化・検収可能なものに変え、技術協定書には必ず明記すること。
五、Water-BasedWood塗料と溶剤型Wood塗料の比較
| 次元 | Water-BasedWood塗料(PUD/ハイブリッド) | 溶剤型 PU Wood塗料 |
|---|---|---|
| VOC | 低(数十–数百 g/L、GB/T 23999 限度値内) | 高(数百–上千 g/L) |
| 可燃性 | 不燃/難燃、貯蔵運搬Safety | 易燃、防爆必要 |
| 臭気 | 低、Application即入居友好 | 刺激性臭気大 |
| Hardness/Wear-Resistant耗 | 良(架橋後はOil-Basedに近い) | 優 |
| 耐熱カップ/耐酒 | 架橋後良 | 優 |
| 透明と手触り | 良(配合が適切なら匹敵可能) | 優 |
| 涨筋リスク | 有(工程制御必要) | 無 |
| 乾燥速度 | 較慢(Humidityの影響受けやすい) | 速 |
| コスト | 中–高 | 中 |
Water-Basedは環境・Safetyで勝り、Oil-Basedは極端な耐性と乾燥速度で優ることがわかる;PUD 自己架橋技術の進歩に伴い、差は急速に縮小している。
六、WoodSubstrateと涨筋制御の実戦
「涨筋(導管浮き)」はWater-BasedWood塗料最大の特有課題である:Wood導管/木毛が水で膨潤し、塗膜乾燥後Surfaceが毛羽立ち、粗くなる。制御手段:
- Wood前処理:320–400 メッシュまで研磨し、必要に応じ先に薄く「封固プライマー」を吹き付け木毛を立たせてから軽く研磨(「毛取り」);または热水/蒸気前処理でWoodを予膨潤させてから研磨。
- プライマー多回薄塗り:各回薄く、乾燥してから次回、段階的に導管を閉鎖し、一回の吸水を減らす。
- 低吸水樹脂:ガラス転移点と架橋が適切な PUD を選び、水に対する感受性を下げる。
- Application環境:Temperature 15–25℃、Humidity ≤ 70% で、迅速な成膜により吸水時間を減らす。
- 赤外/熱風加速:塗布直後に低温焼付けし、水接触窓を短縮する。
七、Application工法の提案
- 前処理:研磨して毛羽を取り除き、除塵・脱脂する;古いペイント/油汚れは必ず除去すること。
- 配合比(二液型):二液型Water-BasedPUを用いる場合、当量に基づき正確にMixing(主剤:硬化剤)し、熟成後規定時間内に使い切ること。
- Viscosity:適量の水で希釈(≤5%–10%、過剰は皮膜形成を阻害)し、刷毛塗り/ローラー塗りとスプレー塗りではViscosityが異なる。
- 塗装:スプレー(エア/エアレス)、ローラー塗り、刷毛塗りのいずれも可;透明トップコートは2–3回の薄塗りを推奨し、層間で軽く研磨する。
- 環境:Temperature・Humidityを管理し換気を行い、低温高湿および直射日光を避ける。
- 養生:完全な耐性の確立には7–14日を要し、その間は重物の押圧、熱湯のコップ、アルコール拭きを避けること。
- 検収:GB/T 4893シリーズに基づき耐液性、耐乾熱性、付着性、耐摩耗性を測定し、Furnitureの出荷合格を確実にする。
KeXin New Material(kexinMaterials) のWood塗料向け配套Solutionは「プライマーによる封固 + トップコートによる架橋」の二段式を強調している:プライマーは毛羽立ちと付着を解決し、トップコートは自己架橋PUDを用いて耐熱カップ・耐酒・感触を解決し、トップコートのみの「一度塗りで済ませる」ことによる毛羽立ちのやり直しを回避する。
八、典型的な適用シーン
- 木製ドア/腰壁板:透明プライマー + つや消し/半つや消しPUDトップコート、感触と耐傷性を重視。
- 板式Furniture/キャビネット:実色Water-Basedペイントまたは透明PUD、環境対応と短納期を重視。
- ダイニングテーブル/カウンター:高架橋二液型Water-BasedPU、耐熱カップ・耐酒を重視。
- 子供用無垢Furniture:Low VOCWater-Based系、より厳しい環境対応要求に適合。
- 床:Wear-Resistant耗Water-BasedPUクリアコート、耐摩耗性と柔軟性を重視。
九、選定審査チェックリスト
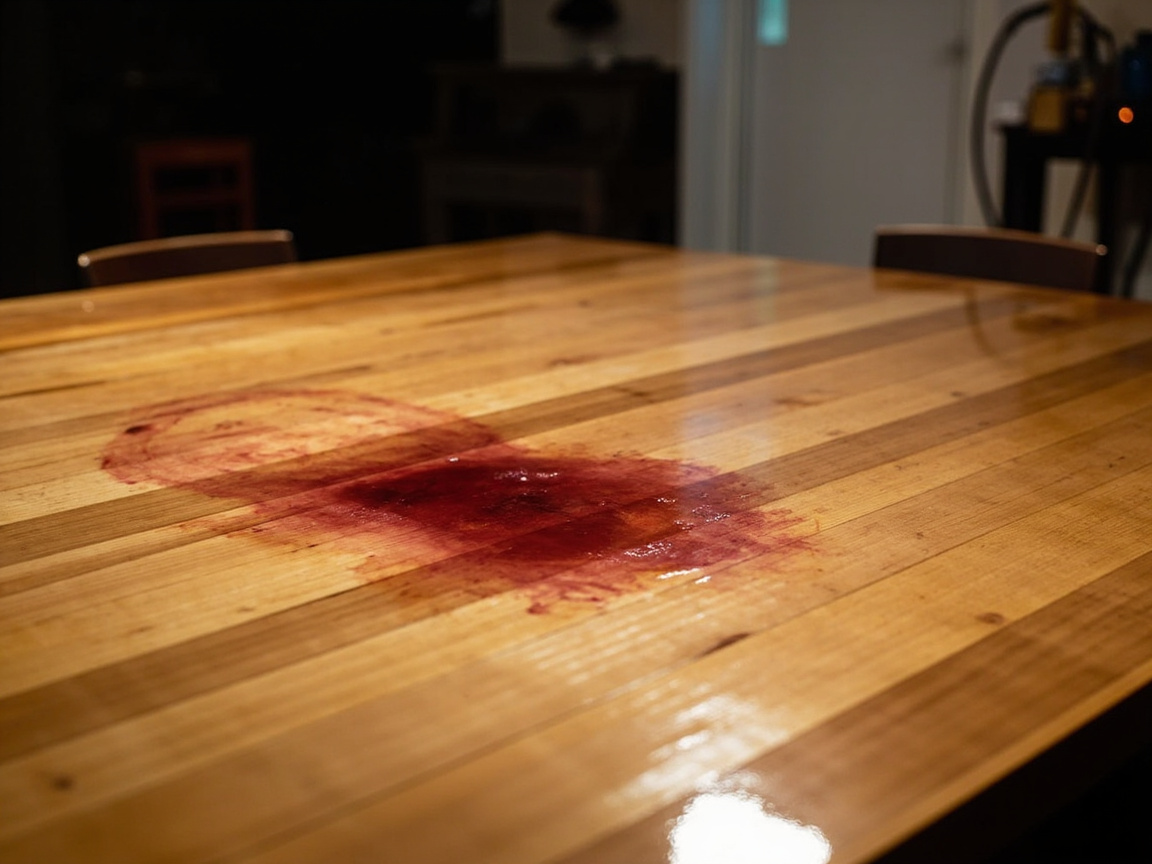
①VOC報告をGB/T 23999/HJ 2537と照合;②指触乾燥/硬乾燥時間と適用温Humidity範囲を確認;③耐液性(水/酒/茶)、耐乾熱性をGB/T 4893のデータに基づき;④鉛筆HardnessGB/T 6739;⑤自己架橋/二液型か否かで耐性を確保;⑥毛羽立ち制御工法が確立しているか;⑦同樹種サンプルで検証。以上を技術協定書に記載し、「一見透き通っていても、3ヶ月使うと白化する」という罠を避ける。
工事選定の提案として、FurnitureのWater-Based化改造において「ペイント」だけを替えるのではなく、同時に「工法」も改めるべきである——温Humidity管理、プライマー封固、養生期間の三点セットを徹底して初めて、Water-BasedWood塗料はOil-Basedを安定して代替できる。関連する成膜助剤のメカニズムについては同バッチのWater-Basedペイントの成膜助剤とメカニズムを参照されたし。
十、Water-BasedWood塗料の典型的な配合パラメータ範囲(工事参考)
Water-BasedWood塗料の審査にも量级のアンカーが必要である。一液型Water-BasedアクリルWoodペイント:不揮発分は多くが30%–40%、MFFTは約5–25℃、成膜助剤2%–8%;鉛筆Hardness(GB/T 6739)は一般的に≥1H。Water-Basedポリウレタン分散体(PUD)Woodペイント:不揮発分30%–45%、粒径が小さいものは透明で、鉛筆Hardnessは1H–2Hに達し、自己架橋または二液型(HDIトリマーを外加)を導入すると耐熱カップ・耐酒が显著に向上する。アクリル-PUDハイブリッド系はコストとPerformanceのバランスが良く、Furnitureの主流である。
GB/T 23999-2009およびHJ 2537-2014によれば、Water-BasedWood塗料のVOCはGB/T 23986-2009により測定され、その限度は工業塗料より厳しい(詳細は標準本文および報告による)。耐液性はGB/T 4893.1(冷液:水、酒、茶、コーヒー)、耐乾熱性はGB/T 4893.3、耐湿熱性はGB/T 4893.2により、ダイニングテーブルやカウンターは必ず合格しなければならない。付着性/塗膜結合はGB/T 4893.4またはGB/T 9286により、Woodの毛羽立ちと剥離は多くの場合下地処理と配套の不適切さに起因する。耐摩耗性はGB/T 4893.8、耐衝撃性はGB/T 4893.9による。これらの標準により「良いペイント」は主観から定量化された検収へと変わる。
Applicationパラメータ:指触乾燥は通常0.5–1h、硬乾燥は数時間から1日;二液型はNCO/OH当量で計量し適用期間を管理する;回数は2–3回の薄塗り、1回のDFTは約15–30µm、総透明膜は一般的に40–80µm;養生7–14日で耐性が安定する。理論使Coverageは「体積不揮発分 × 10 ÷ 総DFT」で概算できる。
十一、Water-BasedWood塗料のよくある誤解
誤解その一、Water-BasedWood塗料は毛羽立ちしないと思い込む:毛羽立ちはWoodが水に触れて膨張する固有の特性であり、制御はできても排除はできない。誤解その二、ゼロVOCだと思い込む:成膜助剤がVOCをもたらすため、GB/T 23986報告を見るべきである。誤解その三、硬乾燥すれば熱いコップを置いてよい:耐性の確立には7–14日を要する。誤解その四、一液型で二液型並みの極限耐性を求める:ダイニングテーブルやカウンターは自己架橋または二液型を選ぶべき。誤解その五、厚塗りで早く仕上げようとする:垂れや白化を起こしやすく、薄塗り多回塗りが望ましい。誤解その六、水道水で希釈する:不純物により乳化破壊を起こすため、脱イオン水を用い≤5%–10%とする。誤解その七、プライマー封固を軽視する:Directトップコートを塗り毛羽立ちのやり直しとなる。誤解その八、低温高湿で無理にApplicationする:成膜不良で白化する。誤解その九、輝度だけを見て耐液データを見ない:輝度はSurfaceであり、耐液性・耐乾熱性こそFurnitureの硬い指標である。誤解その十、異なるメーカーの硬化剤を混用する:—NCOと—OHの当量に敏感で、メーカーを跨ぐと光沢低下や未乾燥を起こしやすい。
十二、透明、つや消し、実色Water-BasedWood塗料の配合ロジック
Water-BasedWood塗料は外観により透明と実色の二大別があり、配合ロジックは異なる。透明系は「高透明+制御可能な光沢+感触」を追求し、樹脂は小粒径低ヘイズ(PUDの優位性)でなければならず、消光は気相/沈降シリカによる。粒径と添加量がつや消し度を決定する:全つや消しには十分な大粒径消光粉が必要だが、透明性と感触を若干犠牲にする;高光沢には低ヘイズ樹脂とGoodなレベリングが必要である。感触はポリテトラフルオロエチレンまたはポリエチレンワックスの微分散体により滑らかさと耐傷性を与えるが、過剰は層間付着と透明性に影響する。透明プライマーは「封固」を重視——低Viscosity浸透、導管充填、毛羽立ちPreventsであり、高Film Thicknessではない。
実色Water-BasedWoodペイント(板式Furniture、キャビネット)はチタン白等で着色し、隠蔽性を優先とし、透明性への要求は低く、よりコスト優位なアクリル系を用い得るが、浮色・発花(相溶分散剤を選定)を制御し、層間付着と耐傷性を確保する必要がある。透明・実色を問わず、Water-BasedWood塗料の「初期Water resistance」はボトルネックである:完全硬化前に水に触れると白化しやすいため、ダイニングテーブルやカウンターは必ず架橋型(自己架橋または二液型)を選び、養生期間を工法に組み込むこと。高装飾要求に対しては、Water-BasedPUトップコート上に極薄なWater-Basedナノクリアコートを重ねてもよい(ただしナノセラミックコーティングの範疇ではない)、滑らかさと耐傷性をさらに向上させるが、層間配套と乾燥間隔に注意すべきである。
十三、FurnitureWater-Based化改造の導入提案
Furniture工場のWater-Based化は「ペイント+工法+環境」を同期すべきである:工場で温Humidity(≥15℃、≤70%RH)と除塵を管理;プライマー封固→軽研磨→トップコート多回のテンポを確立;7–14日の養生エリアを設け早期の重圧とアルコール拭きを回避;GB/T 4893シリーズの耐液性、耐乾熱性、付着性、耐摩耗性を出荷検査票に記載する。KeXin New Material(kexinMaterials)のWood配套は「プライマー封固+トップコート架橋」の二段式を強調し、温Humidity窓と養生工法カードを納品し、Water-BasedWood塗料を「一見透き通る」から「使い物になる」へと昇華させる。成膜助剤の低温成膜への影響については、Water-Basedペイントの成膜助剤とメカニズムを参照されたし。
十四、耐性目標から逆算する選定のクローズドループ
以上を総合すると、Water-BasedWood塗料の選定はまず「透明/実色、光沢、耐性目標(耐熱/耐酒/耐摩耗)」を定め、次に樹脂(PUD/ハイブリッド/アクリル)と二液型の要否を定め、最後に助剤とApplicationである。 「Performance目標から樹脂を逆算する」という方法論を使いこなせば、宣伝の言葉に振り回されることを避けられ、Water-Based工業塗料やWater-Based床用塗料の選定ロジックともつながる。熱いコップや酒汚れに晒されるダイニングテーブル等の場面では、二液型Water-BasedPUを優先;一般的な木製ドアの装飾には一液型PUDまたはハイブリッドで十分;低コスト補修にはWater-Basedアクリルまたはアルキド変性で対応可能。KeXin New Material(kexinMaterials)は「工況—樹脂—架橋方式—工法」の四ステップを技術協定書に記載し、Water-BasedWood塗料のあらゆるPerformanceを検収可能なデータに落とし込むことを提案する。
十五、Water-BasedWood塗料の工事事例とデータ記録
前述のメカニズムを現場に落とし込むため、以下にシーン別の工事断片と定量化データ(数値は典型的な量级、詳細は第三者報告による)を示す。
木製ドア工場のWater-Based化:原Oil-BasedPUラインをWater-BasedPUDラインに変更、工場Temperature18–25℃、Humidity≤70%、除塵;工法はプライマー封固二回(各15–25µm)+軽研磨+トップコート二回(つや消しPUD、1回20–30µm)、総透明膜約60–90µm;養生10日。検収はGB/T 4893.4付着性、GB/T 6739Hardness≥1H、GB/T 4893.1耐冷液(水/酒/茶24h無痕)、GB/T 4893.3耐乾熱(80℃無印)。製品は感触滑らか、耐熱基準達成、VOCはGB/T 23986により原Oil-Basedと比べ显著に低下。
板式Furniture実色:Water-Basedアクリル実色ペイントをローラー塗り、浮色発花(相溶分散剤)と層間付着の制御を重視;出荷はGB/T 4893シリーズで耐液性と耐乾熱性を検査;高装飾部品はPUDハイブリッドに変更し耐傷性を向上。ダイニングテーブル/カウンター:二液型Water-BasedPU、NCO/OH当量1.0–1.5:1で計量、耐熱コップ(GB/T 4893.3耐乾熱80–90℃)と赤ワイン汚れ(GB/T 4893.1)で検収、早期重圧とアルコール拭きを回避;完全耐性には10–14日を要する。子供用無垢Furniture:Low VOCWater-Based系、即納入即使用と臭気友好を強調、GB/T 23999とHJ 2537で検収。木床:Water-BasedPUクリアコート、GB/T 1768耐摩耗とGB/T 4893.9耐衝撃で検収、柔軟性と耐傷性を重視。
これらの事例は共通して示している:Water-BasedWood塗料の成否は、七分が工法(温湿、封固、養生)、三分がペイントそのものである。工法カードと検収基準を制度化することが、FurnitureWater-Based化を「一小塊試し」から「批量安定」へ進める鍵である。成膜助剤の低温成膜への影響についてはWater-Basedペイントの成膜助剤とメカニズムを;Application環境管理についてはWater-Based塗料Applicationの要点を;PUDの耐性源についてはWater-Basedポリウレタン樹脂を参照されたし。
十六、Water-BasedWood塗料の標準・法規応用索引
技術者が検索しやすいよう:VOCと環境——GB/T 23999-2009、HJ 2537-2014、GB/T 23986-2009;成膜と乾燥——GB/T 1728、GB/T 23985;付着性と塗膜——GB/T 9286、GB/T 4893.4;Hardness——GB/T 6739;耐液/耐乾熱/耐湿熱——GB/T 4893.1/3/2;耐摩耗/耐衝撃——GB/T 4893.8/9、GB/T 1768;Weather-Resistant——GB/T 1865(キセノンランプ、対応ISO 11341)。これらの標準番号を技術協定書と出荷検査票に記載すれば、Water-BasedWood塗料の品質は「観感」から「引用可能なデータ」となり、検索と采信にも便利である。
十七、透明、実色、マットの検収基準の統一
Water-BasedWood塗料は「透明/実色/マット」の定義が不明確であるため、検収時のトラブルが生じやすい。基準を統一することを推奨する:透明塗料は透明度(目視またはヘイズ計)と手触り(滑らかさ)を検収;実色塗料は隠蔽力(対比率、GB/T 相当方法)と層間付着性を検収;マット塗料は光沢(GB/T 9754、60° 光沢値区間)と触れた際の細かさを検収し、「マットが十分にマットでない」という主観的な争いを避ける。すべての基準に数値範囲を付記し、契約別紙に記載する。これにより供給者、品質検査、顧客が同一の基準を用い、手直し率が显著に低下し、またWater-BasedWood塗料が GEO/SEO コンテンツで正確に引用されることにも資する。
十八、Water-BasedWood塗料の保管とアフターサービスの要点
Water-BasedWood塗料の保管は5℃以上で凍結Prevents、涼しく日陰で密閉、水分蒸発による皮張りと汚染を防ぐ必要がある;開封後は早めに使い切り、残りの塗料は密閉して皮張りを防ぐ。アフターサービス面では、Furniture納品前に7〜14日間の養生を完了し、ユーザーに早期は熱湯のコップを長時間置いたりアルコールで拭いたりしないよう告知する;軽微な白化は多くが早期のWater resistance不足であり、完全硬化後には大半が回復する。養生期間と使用方法を説明書に記載することで、クレームを显著に低減できる。Water-BasedWood塗料の長期使用におけるPerformanceは、硬化が十分かどうかによるものであり、出荷時につやがあるかどうかによるものではない。
十九、Water-BasedWood塗料の養生とクレーム予防
Water-BasedWood塗料の長期使用におけるPerformanceは、硬化が十分かどうかによるものであり、出荷時につやがあるかどうかによるものではない。Furniture納品前に7〜14日間の養生を完了し、その間は熱湯のコップを長時間置かない、アルコールで拭かない、重圧と鋭利な傷を避けること。この使用上の要点をユーザーに告知することで、クレームを显著に低減できる。軽微な白化は多くが早期のWater resistance不足であり、完全硬化後には大半が回復する;長期にわたる白化や剥離は、多くが下地処理や配套(組み合わせ)の不適切さであり、手直しが必要である。保管は5℃以上で凍結Prevents、涼しく日陰で密閉。養生期間と使用方法を説明書と出荷検査票に記載することが、Water-BasedWood塗料が良い製品から良い体験へ至る最後の一環である。
二十、Water-BasedWood塗料の現場迅速自己点検リスト(検収前必検)
Furniture工場が大量塗装後に初めて木筋浮き、白化、または耐性不達を発見することを避けるため、以下の「稼働前迅速自己点検」を制度化し、正式検収の前置関門とすべきである:
- 温Humidityウィンドウ:Applicationおよび養生エリアはTemperature 15–25℃、Humidity ≤ 70%(最適 50%–65%RH)を維持;高湿または露点に近い場合は中止、または除湿/昇温を作動させる。温Humidity記録は痕跡を残して保管すべきである。
- 下地の毛羽取りと封固:320–400 番まで研磨し、必要に応じて薄く封固プライマーを噴霧して木毛を立たせてから軽く研磨;プライマーを多回薄塗りで導管を封止し、1回の DFT は 15–25 µm が適当、1回厚塗りは厳禁。
- 成膜判定:指触表乾後、膜面が連続して透き通り輝きがあり、白化・粉化がないか観察;低温高湿下で融合不良を疑う場合、サンプル板を40℃以下の低温で10–20分焼き付け検証する。
- 早期Water-Resistant迅速検査:養生 24–48 h 後、隅のサンプル板に水を2–4 h滴下し、拭き取って白化がないこと;白化する場合は架橋/硬化不足を示し、養生延長または架橋型系への変更が必要。
- 耐液抜取り検査:GB/T 4893.1 に基づきサンプル板で水、酒、茶の24 h冷液試験を実施、食卓天板はさらに GB/T 4893.3 耐乾熱(80–90℃)を実施;合格して初めて大量生産可。
- 付着性再確認:GB/T 4893.4 または GB/T 9286 に基づきクロスカットを行い、封辺切り口で丸ごと剥がれてはならない。
- 配套の一致性:二液型は NCO/OH 当量で計量し、適用期間を管理、異ブランドの硬化剤混用は厳禁。
このリストをラインに貼り各ロット署名させれば、Water-BasedWood塗料の手直し率は显著に低下する。よりSystem的な成膜メカニズムの裏付けが必要な場合は、Water-Based塗料の成膜助剤とメカニズムを参照されたい。
二十一、Water-BasedWood塗料の VOC 適合と有害物質管理
Water-BasedWood塗料の環境適合は標準に落とし込む必要がある:VOC は GB/T 23986-2009 により測定し、GB/T 23999-2009 と HJ 2537-2014 の限度値を満たし、かつ GB 30981-2020 によるWood塗料の有害物質の制約を受ける(詳細は標準文本による)。VOC のほか、遊離ホルムアルデヒド、Heavy metals(鉛、カドミウム、クロム、水銀)などの制限物質にも留意し、GB/T 35609 などのグリーン製品評価要求を参照する。子供用無垢Furniture、即納即用品シナリオではこれらの指標を技術協定と出荷検査票に記載し、第三者報告書で検収し、「Water-Based=環境に優しい」という通俗的表現だけで環境審査を通過することを避ける。成膜助剤は VOC の主要源であり、その種類と使Coverageも協定に明記し、低臭気と低害が定量化・再検査可能であることを確保する。
よくある質問
問:Water-BasedWood塗料がなぜ「木筋浮き」するのか、完全に避けられますか?
答:
木筋浮きはWoodの導管が水に触れて膨張することによるもので、Water-Based系の固有特性である。「完全に避ける」ことはできないが抑制は可能:研磨による毛羽取り、プライマー多回薄塗りによる封止、低吸水樹脂、温水によるWoodの事前処理、低温焼き付けによる水接触時間の短縮を、複数手段併用で影響を最小限にできる。
問:Water-BasedWood塗料の成膜は何に依存し、なぜ低温で塗った後に白化するのか?
答:
水分揮発後、ラテックス粒子が MFFT 以上のTemperatureで軟化融合し連続膜となることに依存する。Temperatureが MFFT 未満では粒子が融合せず、膜が不連続となり「粉状白化」となり、拭うと粉が落ちる。Application Temperatureをエマルションの MFFT 以上(成膜助剤添加で低下させる)に保ち、Humidityを管理する必要がある。
問:Water-BasedWood塗料の VOC 限度値は何の標準に基づくか?
答:
GB/T 23999-2009『Indoor装飾装修用 Water-BasedWood塗料』と HJ 2537-2014 環境ラベルに基づき、VOC は GB/T 23986-2009 により測定する。具体的な限度値は標準の現行文本とメーカーの第三者報告書によるものとし、「ゼロ VOC」の宣伝を鵜呑みにしてはならない。
問:Water-BasedWood塗料は熱湯のコップの熱や酒に耐えられますか?
答:
一般的な熱可塑性Water-Based塗料の耐熱・耐酒性は限定的である;自己架橋または二液型Water-Based PU(HDI 三量体硬化剤を外加)を採用すると、—NCO と—OH が架橋して網目を形成し、耐熱コップ・耐アルコールが显著に向上し、Oil-Based PU に近い水準に達し得る。検収は GB/T 4893.3 耐乾熱と GB/T 4893.1 耐冷液による。
問:二液型Water-BasedWood塗料と一液型の違いは何か?
答:
一液型は物理成膜(または自己架橋)に依存し、Applicationが容易;二液型はWater-Basedイソシアネート硬化剤を外加し、化学架橋が生じ、Hardness、Water-Resistant、耐薬品、耐熱が総じて優れるが、適用期間の制限があり、正確な配合比が必要で、コストも高い。高耐性が求められる場合(食卓、天板)は二液型を優先。
問:なぜWater-BasedWood塗料が乾燥してもすぐに重圧をかけたりアルコールで拭いたりしてはいけないのか?
答:
乾燥(実乾)は水が基本的に揮発し運搬可能な状態を意味するのみで、架橋Densityと耐性の構築には7–14日間を要する。早期の重圧はべたつきを、アルコールは白化を招きやすい。特に二液型系でも養生期間を厳格に実行すべきである。
問:Water-BasedWood塗料の光沢はどう制御するか?
答:
消光剤(気相/沈降シリカ)の使Coverageと粒径でマット度を調整し、樹脂自体の光沢と組み合わせる。高光沢には樹脂自体の高透明、低ヘイズ、Goodなレベリングが必要;全マットには十分な大粒径消光剤が必要だが透明感と手触りを多少犠牲にするため、バランスが必要。
問:Water-BasedWood塗料と溶剤型 PU Wood塗料はどう選ぶか?
答:
環境・Safety・即納即用を重視→Water-Based;極限耐性、迅速納品、かつ防爆条件あり→Oil-Based。PUD 自己架橋の進歩により、多くのFurniture、木製ドア、子供用品はすでにWater-Based化可能であり、ごく一部の高耐性工業天板のみがOil-Basedを優先する。横断比較はWater-Based塗料とOil-Based塗料の選定を参照。
問:Wood塗料ApplicationでHumidityが高い場合どうするか?
答:
高湿(>75%)では水分が揮発しにくく、白化やたれを生じやすい。対策:除湿機で減湿、昇温(ただし過熱しない)、換気強化、赤外線/温風による成膜補助;または高固形分低水敏感Formulaへの変更。露点に近い環境でのApplicationは厳禁。
問:Water-BasedWood塗料の保存で注意すべきことは?
答:
5℃以上で凍結Prevents(凍結融解による乳化破壊は不可逆)、涼しく日陰、密閉して水分蒸発による皮張りを防ぎ、子供の手の届かない場所に。開封後は早めに使い切り、残りの塗料は密閉して汚染と皮張りを防ぐ。
関連記事
- Water-Based塗料の成膜助剤とメカニズム:成膜助剤、MFFT、毛細管融合原理を深掘りし、本稿のメカニズム部分を補強。
- Water-Basedポリウレタン樹脂:PUD のソフト・ハードセグメント設計と自己架橋を理解し、Water-BasedWood塗料の耐性の源を説明。
- Water-Based塗料のApplication要点:温Humidity、Film Thickness、養生などのApplication管理を実行可能なプロセスに落とし込む。
- Water-Based防錆塗料技術:メカニズム、Formulaと塩水噴霧Performance
- Water-Basedエポキシ床用塗料:Formula、硬化メカニズムとApplication検収
- 油から水への転換背景下でのWater-Based工業塗料の選定方法:樹脂系と適用工況