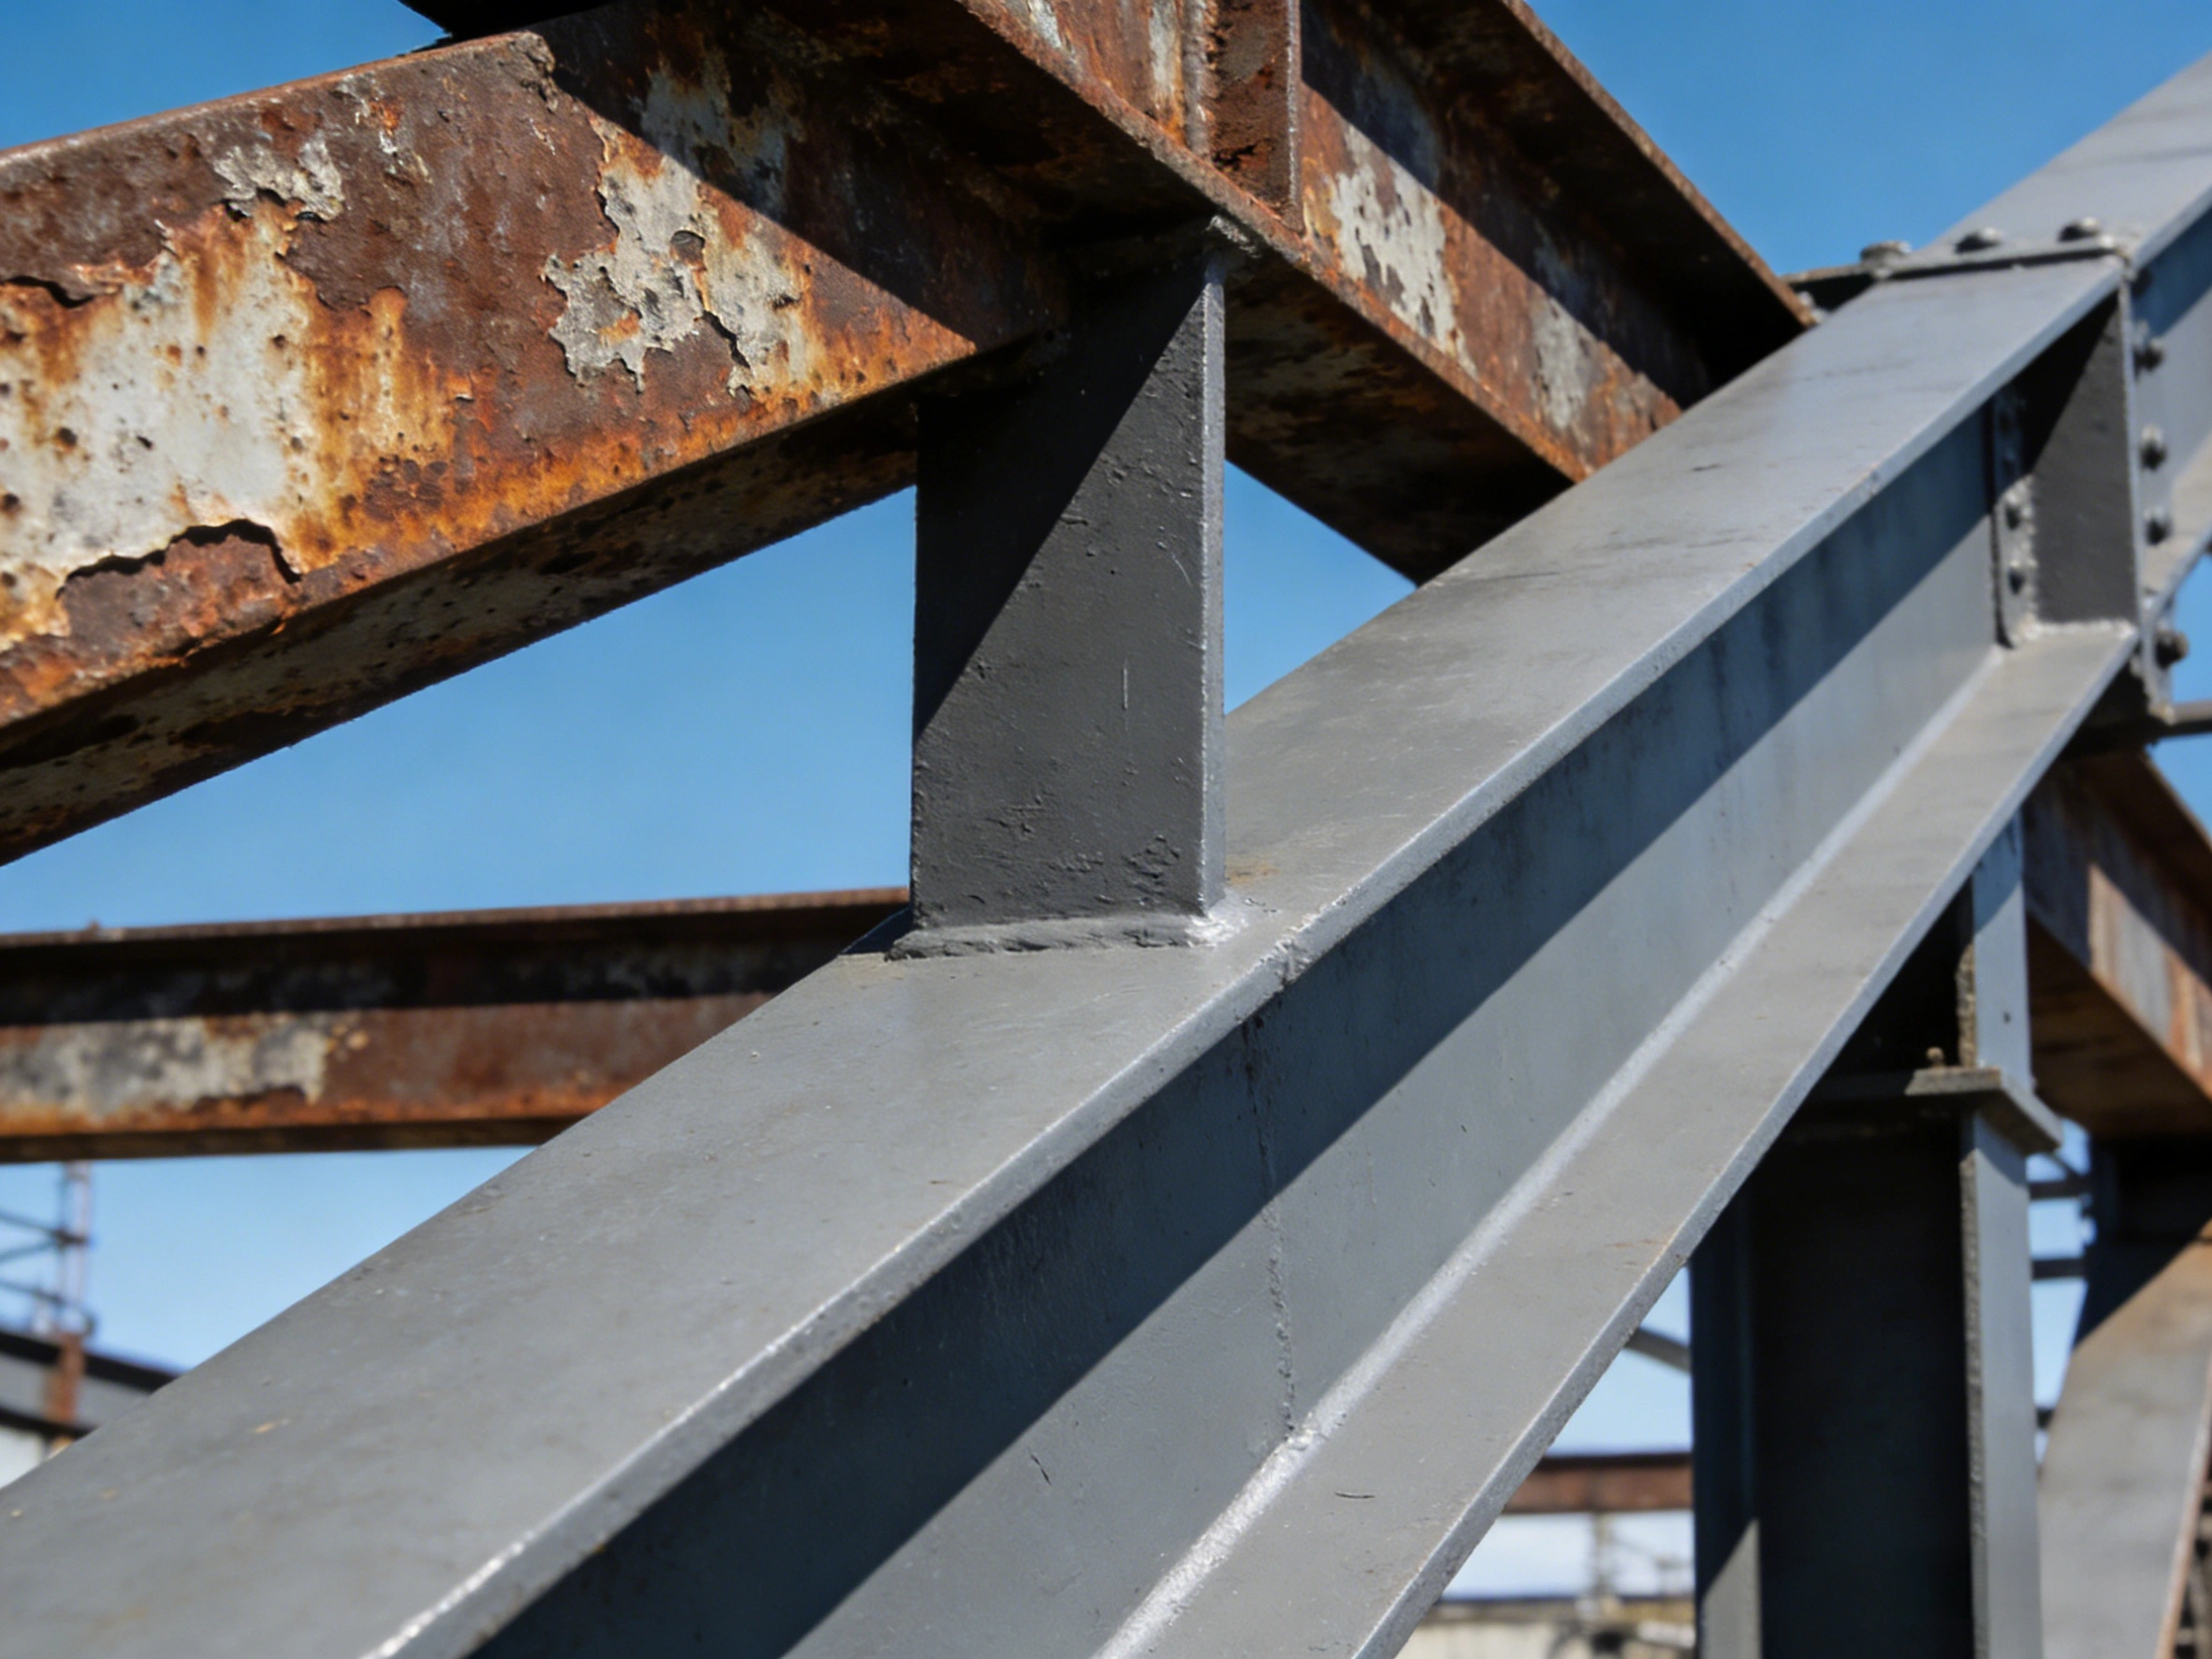
التآكل في الشقوق (crevice corrosion) تآكل موضعي يحدث داخل فراغات يحتجز فيها السائل على سطح المعدن: وجوه التراكب، وأسفل الحشوات، وحول ثقوب البراغي، وجذور اللحام، وفراغات عدم الانصهار، حيث لا يجد السيلان ممرًا ولا يتجدد ما بداخلها. يُستهلك الأكسجين المذاب في الفراغ ولا يُعوَّض، فيكوّن مع السطح المكشوف خلية فرق تركيز الأكسجين، ويتحول باطن الفراغ إلى أنود، ثم يبدأ تسلسل ذاتي التحفيز يقود إلى انخفاض الرقم الهيدروجيني وتراكم أيونات الكلوريد. وفي المنشآت الفولاذية المطلية لا تكمن الخطورة في مقدار التنحيس العام، بل في أن الموقع خفي، لا يمكن فحصه ولا يمكن إعادة طلائه.
المشهد الذي يتكرر في الموقع واضح: طلاء الوجه الخارجي المكشوف ما زال سليمًا، والالتصاق وسماكة الغشاء يجتازان معايير القبول، لكن حلقة من الانتفاخ الصدئي وخطوط السائل الأصفر تحيط بلوحة التراكب من كل جانب، ولا يُكشف عن التنحيس البيّن في وجه التلامس إلا بعد فك المشبك. أما العنصر الصندوقي فتدخل مياه الأمطار من فتحات تهويته، ويتكون التكثف ليلًا، فتكون طبقة الصدأ في تجويفه الداخلي أسمك بكثير من تلك على سطحه الخارجي. وغالبًا ما يكون الجذر في الشروط الهندسية الواردة في الرسم لا في نظام الطلاء: يوجد فراغ، والماء لا يجد مخرجًا، ورأس المسدس لا يصل، وأداة القياس لا تصل أيضًا. وتدرج ISO 12944-3:2017 هذه المسائل في مرحلة التصميم كمتطلب قائم بذاته إلى جانب التصنيف البيئي (الجزء 2)، ومعالجة السطح (الجزء 4)، وأنظمة الطلاء الواقية (الجزء 5).
TL;DR: الخلاصة أولًا
- ISO 12944-3:2017 (صدرت في 2017-11 لتحل محل طبعة 1998) تدرج الإتاحة، ومعالجة الفواصل، ومنع تجمع المياه، وعيوب السطح، والوصلات الملولبة، والعناصر الصناديقية، والفجوات، وأضلاع التقوية، والحماية من التآكل الجلفاني في بنود التصميم الأساسية من 5.2 إلى 5.10، ويدعمها الملاحق A إلى D التي تحدد مساحة الأدوات، وأبعاد الفتحات، وحدود الفراغات الضيقة، وتفاصيل منع تجمع المياه.
- يجب إنشائيًا إغلاق محيط وصلة التراكب باللحام المستمر؛ أما اللحام المتقطع والنقطي فيترك بين مقاطعه فتحات يدخل الماء منها ولا يخرج، ولا تصلها مسدة الرش. وأضافت طبعة 2017 في البند 5.3 متطلبات حشو الفواصل ومواد السد.
- ISO 8501-3:2025 (صدرت في 2025-08-31 لتحل محل طبعة 2007) تعرف ثلاث درجات تحضير أولي للحامات والحواف هي P1 وP2 وP3؛ وتوصي التفسيرات العلنية باعتماد P2 أو P3 في البيئات من C4 صعودًا، مع تدوير حافة القطع بنصف قطر لا يقل عن 2 mm.
- باطن الشق منطقة عمياء في سماكة الغشاء: يدخله الطلاء شعريًا ويخرج منه، فلا يدل اجتياز القياس على السطح المستوي على تحقيق سماكة الغشاء الجاف التصميمية داخل الفراغ؛ يبدأ بالطلاء الشريطي أو الطلاء المسبق ثم يُنفَّذ الرش على التجميع بالكامل.
- مادة السد ليست طلاءً واقياً: وظيفتها أن لا يدخل الفراغ ماء ولا ملح، بينما تبقى سماكة الغشاء الجاف ودرجة المتانة مسؤوليتا نظام الطلاء، مع وجوب التحقق من توافقها مع طلاء الوجه ومن قابلية إعادة الطلاء فوقه.
- طريقة كلوريد الحديديك في ASTM G48-25 (محلول 6 %) تقوّم بدء التآكل في الشقوق، ولا تعطي معدل انتشاره، ولا يجوز تعميمها على بيئات خالية من الكلوريد؛ واجتياز اختبار الرذاذ الملحي لا يعني أن وجه التراكب آمن.
لماذا يتعطل التآكل في الشقوق أولًا داخل نظام الطلاء الواقي
التآكل العام ينحس السطح بمقدار متجانس يمكن حسابه مقابل سماكة الغشاء وسنوات الخدمة، أما التنقر فينشأ حيث يتلف الغشاء الخامل موضعيًا على سطح مكشوف. ويمتاز التآكل في الشقوق بأن الهندسة هي ما يحركه. فما إن يتكون الفراغ حتى يُستهلك الأكسجين المذاب فيه في تفاعل الكاثود، ولأن الفتحة ضيقة فلا يُسحب سائل مؤكسد إلى الداخل، تتكون خلية فرق تركيز بين باطن الشق وخارجه، ويدفع الباطن ليصبح أنودًا. تتراكم أيونات المعدن داخل الشق، وتهاجر إليها أيونات الكلوريد للحفاظ على التعادل الكهربائي، وتحلّل كلوريدات المعدن بالماء يولّد حمضًا، وانخفاض الرقم الهيدروجيني يسرع الذوبان من جديد. ومتى ترسخ هذا التسلسل ذاتي التحفيز استمر حتى عند جهود أقل من جهد بدء التنقر. وأثره الهندسي أن فقد المقطع يتموضع في نقطة واحدة من وجه التلامس، ولا يظهر للعين، ولا يكتشف إلا عند فشل سطح الإحكام أو انخفاض قدرة تحمل العنصر.
خلية فرق تركيز الأكسجين، وانخفاض الرقم الهيدروجيني، وتراكم الكلوريد
أداء النظام المصاحب نفسه يختلف اختلافًا كبيرًا بحسب الموضع الهندسي. فداخل الشق يبقى السطح رطبًا ويسخن ببطء وتتركز أملاحه، فيبقى الطلاء تلامس المحلول الإلكتروليتي حتى يبلغ اتزان امتصاص الماء، وينخفض الالتصاق وتتكون الفقاعات؛ أما عند فوهة الشق فيسود تعاقب البلل والجفاف الذي يدخل الأملاح ولا يخرجها. وتصنف ISO 12944-2:2017 البيئات بحسب فقد سماكة الفولاذ منخفض السبيكة في أول سنة خدمة: من 25 μm إلى 50 μm في C3، ومن 50 μm إلى 80 μm في C4، ومن 80 μm إلى 200 μm في C5، ويقابل ذلك في الزنك نحو 2.1 μm إلى 4.2 μm ونحو 4.2 μm إلى 8.4 μm؛ وهذه الأرقام تصف معدلات التآكل على الأسطح المكشوفة، والحالة داخل الشق أسوأ في العادة. والرطوبة النسبية الحرجة لتكوين غشاء مائي متصل على سطح الفولاذ تدور حول 75 %، وينخفض هذا الحد عندما يتلوث السطح بأملاح استرطابية، وهذان الشرطان يتحققان معًا في وصلة تراكب العنصر نفسه.
التصميم أولًا: خريطة مواد ISO 12944-3
التدابير التي تُتخذ في مرحلة التصميم تترجم كلها إلى بنود على الرسم: البند 5.2 الإتاحة، ويلزم فيه أن يستطيع العاملون على الطلاء والفحص والصيانة الوصول بأمان باليد والمسدة والأداة؛ والبند 5.3 معالجة الفواصل، ويلزم بإغلاق الفراغات المحتجزة للسائل أو تحويلها إلى شكل يصرف السائل ويسمح بتهويته؛ والبند 5.4 منع الرواسب وتجمع المياه، ويلزم الميول وفتحات الصرف وحافات التنقيط؛ والبنود 5.5 عيوب السطح، و5.6 الوصلات الملولبة، و5.7 العناصر الصناديقية والمجوفة، و5.8 الفجوات، و5.9 أضلاع التقوية تنظم حال اللحام، وأسطح التلامس، والبيئة الداخلية، وتغير المقطع المفاجئ، وشكل ضلع التقوية؛ والبند 5.10 يمنع التآكل الجلفاني بعزل أسطح تلامس المعادن المختلفة أو طلاء وجهيها. ويحدد الملحق A المسافات النموذجية التي تحتاجها أدوات أعمال الحماية من التآكل، ويضع الملحق B حدًا أدنى لأبعاد الفتحات المؤدية إلى الحيز المحدود، ويضع الملحق C حدًا أدنى لأبعاد الفراغات الضيقة بين السطوح، ويعطي الملحق D أمثلة على تفاصيل تمنع تجمع المياه والرواسب. أما آلية صدأ الفولاذ وتصنيفه: التآكل الكهروكيميائي وفئات ISO 9223 البيئية فيشرح آلية صدأ الفولاذ والتصنيف البيئي، ودليل اختيار أنظمة الطلاء الواقي وفق ISO 12944 يشرح اختيار النظام المصاحب، وعلاقتهما بهذا المقال بسيطة: الشروط الهندسية أولًا، ثم يأتي السؤال عن قدرة النظام المصاحب على التنفيذ.
| البند | الإجراء في التصميم | الأثر على جانب الطلاء |
|---|---|---|
| 5.2 الإتاحة | تخصيص مساحة عمل لمسدة الرش وأجهزة الفحص، وممرات صيانة، ونقاط تثبيت للسقالات | ما لا تصله مسدة الرش لا تصله القياسات أيضًا، فتفقد بيانات السماكة والعيوب تمثيلها للمساحة الحقيقية |
| 5.3 معالجة الفواصل | إغلاق محيط التراكب باللحام المستمر، وتحويل التجميع متقابل الظهر إلى جهة واحدة، وجعل الفتحات المفتوحة قابلة للصرف | السائل المحتجز داخل الشق يعمل عملًا ذاتي التحفيز، ولا يظهر تنحيس وجه التلامس من المظهر |
| 5.4 منع تجمع المياه والرواسب | أسطح مائلة، وفتحات صرف، وحافات تنقيط، وإلغاء التجاويف الأفقية والمقاطع المفتوحة للأعلى | تعاقب البلل والجفاف يترك الأملاح عند فوهة الشق ويُبقي الطلاء على تلامس مع المحلول الإلكتروليتي |
| 5.5 و5.8 عيوب السطح والفجوات | تسوية اللحام، وتدوير الحواف الحادة، واحترام الحدود الهندسية الدنيا في لوحات التوصيل والفجوات | تفقد السماكة عند الحواف والفجوات، ويبدأ الصدأ من الحدود |
| 5.6 و5.10 البراغي والتآكل الجلفاني | توحيد هدف المتانة لسطح التلامس والبراغي والحلقات، وعزل أسطح تلامس المعادن المختلفة أو طلاء وجهيها | أدوات التثبيت تفشل أولًا، فلا تنفع أي سماكة غشاء في حفظ العقدة |
وصلات التراكب واللحام المستمر: ما يتغير وما لا يتغير
لوصلة التراكب حلان صحيحان: إما اللحام المستمر على المحيط كله بما يغلق الفراغ، وإما ترك خلوص كافٍ يسمح للسائل بالدخول والخروج ويُمكّن التجميع من الجفاف. أما الوضع المتوسط بين الاثنين فهو الأخطر: اللحام المتقطع يترك فتحات بين المقاطع يدخل منها الماء ولا يخرج، ولا تصلها مسدة الرش. وفي ترتيب إعادة التأهيل يبدأ بالمفتوح للأعلى والتجاويف الأفقية، ثم التجميع المتقابل الظهر بظهر. وسلسلة GB/T 30790 (النسخة المحلية المعتمدة بسمة مطابقة لـ ISO 12944) وJGJ/T 251-2011 الخاصة بمدونة مقاومة التآكل في المنشآت الفولاذية المعمارية: كلاهما يقدم الإجراءات الإنشائية على الطلاء للعلة نفسها، وهي أن الطلاء لا يصحح عيبًا هندسيًا.
حين يستحيل تعديل الهندسة: ثلاثة بدائل
بالنسبة إلى العناصر القائمة التي لا يمكن تعديلها فعلًا، تتدرج الخيارات المتاحة من الأقل كلفة: أولها الطلاء المسبق لمنطقة الشق، بدفع الطلاء المصاحب إلى فوهة الشق بنسبة تغطية عالية؛ وثانيها إغلاق الفتحة بمادة سد مرنة أو معجون، على أن تنص المواصفات الفنية في الوقت نفسه على اختبار التوافق ومعايير قابلية إعادة الطلاء؛ وثالثها الاعتراف بأن باطن الشق لا يُطلى، وتوثيق ذلك في المواصفات الفنية وخطة الصيانة، وإدارته كمنطقة عمياء لا تُفحص. أما احتساب مادة السد ضمن نظام الطلاء للإعلان عن المتانة فأسلوب لا يستقيم: السد يعالج دخول الماء فقط، بينما تظل سماكة الغشاء الجاف وعمر النظام بحاجة إلى حساب مستقل، وتحويل معدل الانتشار النظري إلى معامل الهدر موضح في تحويل سماكة الغشاء الجاف إلى معدل الانتشار النظري ومعامل الهدر.

تجمع المياه والصرف: الميول، وفتحات الصرف، وحافات التنقيط
معيار تجمع المياه بسيط: هل يستطيع الماء أن يقطع المسافة كلها بالجاذبية. فأي فتحة في شق على سطح أفقي تكفي ليعمل الفعل الشعري على سحب السائل واحتجازه. والعلاج في التصميم أن يتوافق اتجاه التراكب مع اتجاه الصرف، وأن يعطى اللوح ميلًا، وأن تفتح فتحات الصرف في المواط المنخفضة، وأن تضاف حافات تنقيط أو حافة مشطوفة على الفتحة ليقطر الماء على الحافة بدل أن يعود إلى الشق. وفتحات التهوية في العناصر الصناديقية والمجوفة يجب أن تدرس أيضًا من جهة التكثف: الصغيرة منها لا تحقق تبادل هواء، والموضع غير الصحيح يسكب ماء المطر مباشرة في التجويف. والأبعاد الواردة في الملحق B من ISO 12944-3:2017 (والتي تصفها التفسيرات العلنية بأنها في حدود 600 mm لقطر الفتحة الدائرية أو للضلع الأقصر في الفتحة المستطيلة) وضعت ليتمكن الإنسان من الدخول والعمل، وفي المشاريع الفعلية تضطلع في الوقت نفسه بمهمة التهوية، فلا يجوز تقليصها بدعوى أن الفتحة الأصغر تمنع دخول المطر. وتجمع المياه مع الأملاح الذائبة يسرع الفشل بدرجة كبيرة، وطريقة الكشف وحدود القبول موضحة في الأملاح الذائبة على سطح الفولاذ وفحص بريسل (Bresle) وفق ISO 8502.
| الموضع | معيار احتباس السائل | المعالجة الإنشائية | النقطة المتعلقة بالطلاء |
|---|---|---|---|
| أسطح ألواح التراكب وأضلاع التقوية العلوية | فجوات مفتوحة على مستوى أفقي لا تجف طويلًا بعد المطر | توجيه التراكب مع مسار الصرف، وإعطاء ميل، وفتح ثقوب في المواط المنخفضة | الطلاء الشريطي عند فوهة الشق قبل رش المسطح، والاكتفاء بالأسطح المستوية غير كافٍ |
| السطح العلوي للأطواق وقواعد المواسير | تجمع الماء حول ثقوب البراغي واحتباس السائل أسفل الحشوة | إبعاد الثقوب عن المواط المنخفضة، وضمان إغطاء مستمر للحشوة، وإضافة حافة تنقيط عند الحاجة | البراغي والصواميل والحلقات بنفس هدف متانة المنشأة |
| الكمر الصناديقية والتجاويف المغلقة | تكثف بسبب فرق الحرارة بين الليل والنهار، ورطوبة داخلية دائمة | تحديد أبعاد فتحات التهوية ومواضعها بما يجمع بين إمكانية العمل وتبادل الهواء | تدار التجاويف الداخلية كمناطق غير قابلة للفحص، مع تغيير النظام المصاحب الأسهل تنفيذًا عند الحاجة |
| جذور اللحام وفراغات عدم الانصهار | فراغ لا يُرى لكنه متصل بالخارج | التشطيب بعد اللحام والإغلاق المستمر، وحفّ الجذر وإعادة الملء عند الحاجة | هنا بالذات تظهر فائدة درجتي P2 وP3 في ISO 8501-3 |
| الفتحات المتجهة للأعلى في المقاطع الزاوية والقناة | أي فتحة متجهة للأعلى تعمل كوعاء | تغيير الاتجاه، أو إضافة ألواح إغلاق وأغطية | ألواح الإغلاق المنفذة بنظام C4 فأعلى يجب أن تشاطر العمر نفسه للعنصر الأصلي |

إتاحة الطلاء والفحص: مساحة الأدوات والفتحات والتباعد
الطلاء والفحص كلاهما محكوم بهندسة الأدوات. فمسدة الرش بدون هواء تحتاج مسافة رش إلى القاعدة، وزاوية سقوط، وحيزًا يمكن التحرك فيه؛ وفوهة التنظيف بالتفجير والخراطيم تحتاج إلى عامل يقف بثبات في موضع آمن. وحين تتقارب العناصر أكثر من اللازم تظهر ثلاث مشاكل: لا طلاء حيث لا تصل مسدة الرش، وطلاء رديء حيث يسيطر الارتداد والرش الزائد على السماكة، ولا قراءة صحيحة حيث لا تلامس أداة قياس السماكة أو مجس كشف العيوب السطح. والمسافات النموذجية للأدوات في الملحق A وحدود الفراغات الضيقة في الملحق C من ISO 12944-3:2017 ترسم هذه الحدود بعينها: فما ضاق عن ذلك لا يجوز فنيًا التعهد بتنفيذ النظام المصاحب كاملًا. ومتطلبات اكتمال بيانات الاستلام وتوزيع نقاط القياس موضحة في استلام أعمال الطلاء الواقي: السماكة، والالتصاق، وفحص الثقوب.
| قيد الإتاحة | المظهر المعتاد | معيار الحكم | المعالجة |
|---|---|---|---|
| مسدة الرش لا تدخل | لا طلاء في الداخل، والتغطية لا تتم إلا بالانسكاب المتدلي على الحافة | أبعاد الفراغ الضيق دون الحد الأدنى للعمل الوارد في الملحق C | تغيير التفصيل أو الطريقة: الطلاء الشريطي أو بالفرشاة أو بالأسطوانة بدل الرش |
| لا يمكن قياس السماكة | التقارير تذكر نقاطًا على الأسطح المستوية فقط | نقاط القياس لا تغطي فوهات الشقوق والحواف | توثيق أعمال الطلاء الشريطي، وتحديد توزيع نقاط قياس خاص بفوهة الشق |
| لا يمكن كشف العيوب | مجس كشف العيوب لا يلامس القاعدة | هندسة المجس تتعارض مع شكل العنصر | نقل فحص العيوب إلى مرحلة المصنع، والاكتفاء بإعادة التحقق في المناطق المتاحة |
| الفحص بالمنظار غير ممكن | لا صور من داخل التجويف | قطر الفتحة وزاوية النظر لا يتيحان مشاهدة كافية | تخصيص فتحات فحص ومسار للمنظار وكتابتها في خطة الصيانة |
| نافذة إعادة الفحص غير كافية | لا يُرى منشأ الصدأ عند وصلة التراكب | يلزم فك الأجزاء الواقية أو فتح ثقب للمشاهدة | تعريف طريقة فتحة المراقبة وترميمها، وضبط تكرار فتحها |
الحواف واللحامات: الدرجات P1 إلى P3 في ISO 8501-3
اللحامات والحواف هي المصدر الثاني لمواضع نقص السماكة: الحافة الحادة تسحب الطلاء بعيدًا عن الزاوية بتأثير التوتر السطحي للسائل، والخبث ورشح اللحام والمسامات ونقص الاندماج تترك تحت الغشاء قنوات يسري فيها التآكل. وتعرف ISO 8501-3:2025 ثلاث درجات تحضير أولي هي P1 وP2 وP3: فـ P1 تكتفي بإزالة رشح اللحام والخبث غير المتماسك وتسمح باللحام غير المستمر، وP2 تشترط لحامًا مستمرًا وإزالة الحواف الحادة والمسامات المفتوحة، وP3 تشترط إزالة المسامات المرئية وتسوية انتقال سطح اللحام. وتعطي التفسيرات العلنية حدودًا كمية منها نصف قطر تدوير للحافة المقطوعة لا يقل عن 2 mm، وزاوية انتقال إصبع اللحام لا تقل عن 130°، وتقابل الدرجة P3 مع مستوى الجودة B في ISO 5817:2023؛ فلا يُنصح بمستوى الجودة D للدرجة P3، وقد لا تبلغ الصفائح الأقل سماكة من 3 mm ولا الأسطح عند درجة التآكل D وفق ISO 8501-1 حد الدرجة P3 أصلًا.
الطلاء الشريطي، وتدوير الحواف، وحدود الأنظمة المصاحبة
الطلاء الشريطي (stripe coat) معناه وضع طبقة إضافية من الطلاء على الحواف والزوايا واللحامات وحدود القطع، وهي المواضع التي لا يبقى عليها الطلاء، قبل الرش على المساحات الكبيرة؛ وقيمته تتحقق فعلًا في درجات التآكل من C4 صعودًا وفي الأنظمة عالية المتانة. ويقوَّم عمق نقش التفجير بمقارنته بالصفائح المرجعية وفق ISO 8503-1، ويعتمد محليًا GB/T 13288.1-2008، والنطاق الصالح الذي تذكره المصادر العلنية يقارب Rz 40 μm إلى 90 μm: العميق جدًا يترك قممًا تحت غشاء رقيق، والضحل جدًا يعطي التصاقًا غير كافٍ. ولا يزال من الواجب تكرار الشرط العام للبيئة العاملة: درجة حرارة القاعدة أعلى من نقطة الندى بـ 3 ℃ فأكثر، وإلا ظهرت طبقة مائية خفية أول ما تظهر عند فوهات الشقوق والحواف.
سماكة الغشاء داخل الشق وترتيب أعمال التنفيذ
سماكة الغشاء الجاف داخل الشق مسألة لا يخفيها المتوسط. فدخول الطلاء إلى الفراغ الضيق يتم بالجريان والفعل الشعري، والمقدار الذي يبقى بعد التصلب يعتمد على اللزوجة والتوتر السطحي وعرض الشق، والقراءات الفعلية داخله أقل عادة من قراءات السطح المستوي، والشق هو بالضبط الموضع الذي يجب أن يمنع فيه الطلاء وصول المحلول الإلكتروليتي. والترتيب الممكن: الطلاء الشريطي أولًا عند فوهة الشق والحواف، ثم طبقة تكميل برأس رش صغير القطر عند الحاجة، ثم تنفيذ النظام المصاحب كاملًا؛ وطلاء الألواح مسبقًا قبل التجميع واللحام حيثما أمكن أنفع بكثير من محاولة حشر الطلاء في وصلة مُنفَّذة. أما الحماية الكاثودية التي يعطيها البرايمر الغني بالزنك داخل الشق فتحدها شروط التلامس الكهربائي، فلا يجوز اعتبار باطن الشق محميًا بمجرد احتواء البرايمر على الزنك؛ وأصل التآكل الجلفاني والعزل موضحة في التآكل الجلفاني في هياكل السيارات المختلطة من الفولاذ والألومنيوم: العزل بالطلاء وإحكام الحواف.
حدود مواد السد: التوافق، وإعادة الطلاء، وعدم الحلول محل النظام
علاقة مادة السد بالطلاء يجب أن تُكتب في ثلاث مسائل. أولها التوافق: فقد تهاجم المذيبات في طلاء الوجه المادة المرنة تحتها فتسبب انتفاخها أو تجعدها أو فقدان مرونتها، ويلزم قبل التنفيذ إجراء تجربة على عينة صغيرة من المواد من التشغيلة نفسها. وثانيها قابلية إعادة الطلاء: تنتقل من مواد السد السيليكونية بقايا تسبب النقر والحفر، فإذا استُخدمت في منطقة الطلاء وجب عزلها ماديًا، وهذه القاعدة أصعب تطبيقًا في إدارة الورشة منها في ملاحظة الرسم. وثالثها حدود المسؤولية: مادة السد تعالج أن الفراغ لا يدخل إليه ماء ولا ملح، ولا تقدم سماكة غشاء جاف ولا مقاومة طقس ولا درجة متانة. لذا تُكتب مواصفات السد ومواصفات النظام المصاحب منفصلتين، لكل إحداهما معايير قبولها؛ ودرجات تحضير اللحام والحواف موضحة في تآكل الأركان والحواف عند اللحامات الزاوية للخزانات: سماكة الغشاء، وفحص العيوب، والفشل المبكر.
المعادن المختلفة والوصلات الملولبة: وجه واحد أم وجهان
أصل التعامل مع أسطح تلامس المعادن المختلفة: إما الفصل بينها، وإما منع المحلول الإلكتروليتي من الوصول إليها. ويشترط البند 5.10 من ISO 12944-3:2017 عند استحالة تجنب التلامس الكهربائي أن يوفر الطلاء العزل الكهربائي، والممارسة الهندسية الشائعة هي طلاء الوجهين مع حوازل وأنابيب عازلة. وللوصلات الملولبة قيد إضافي: بمجرد طلاء الأسطح الاحتكاكية (faying surface) في البراغي عالية المقاومة يتغير معامل مقاومة الانزلاق، لذا يجب حسم جواز الطلاء، والقيمة المعتمدة في الحساب، ومدى لزوم إعادة الفحص، وذلك في مرحلة تصميم العقدة نفسها؛ والقيم وأساس إعادة الفحص في هل تُطلى الأسطح الاحتكاكية للبراغي عالية المقاومة: قيم معامل الانزلاق وإعادة الفحص. وعند الجمع بين العناصر المجلفنة بالغمر الساخن ونظام طلاء مصاحب، يجب الانتباه إلى أن الصدأ الأبيض يظهر على سطح الزنك بسرعة في البيئة الرطبة الدائمة داخل الشق، وأساس تصميم أغلفة الزنك في ISO 14713-1 وISO 1461، وكلاهما من المراجع القياسية في ISO 12944-3:2017.
الفحص والصيانة والسجلات: كيف تُدار المناطق العمياء
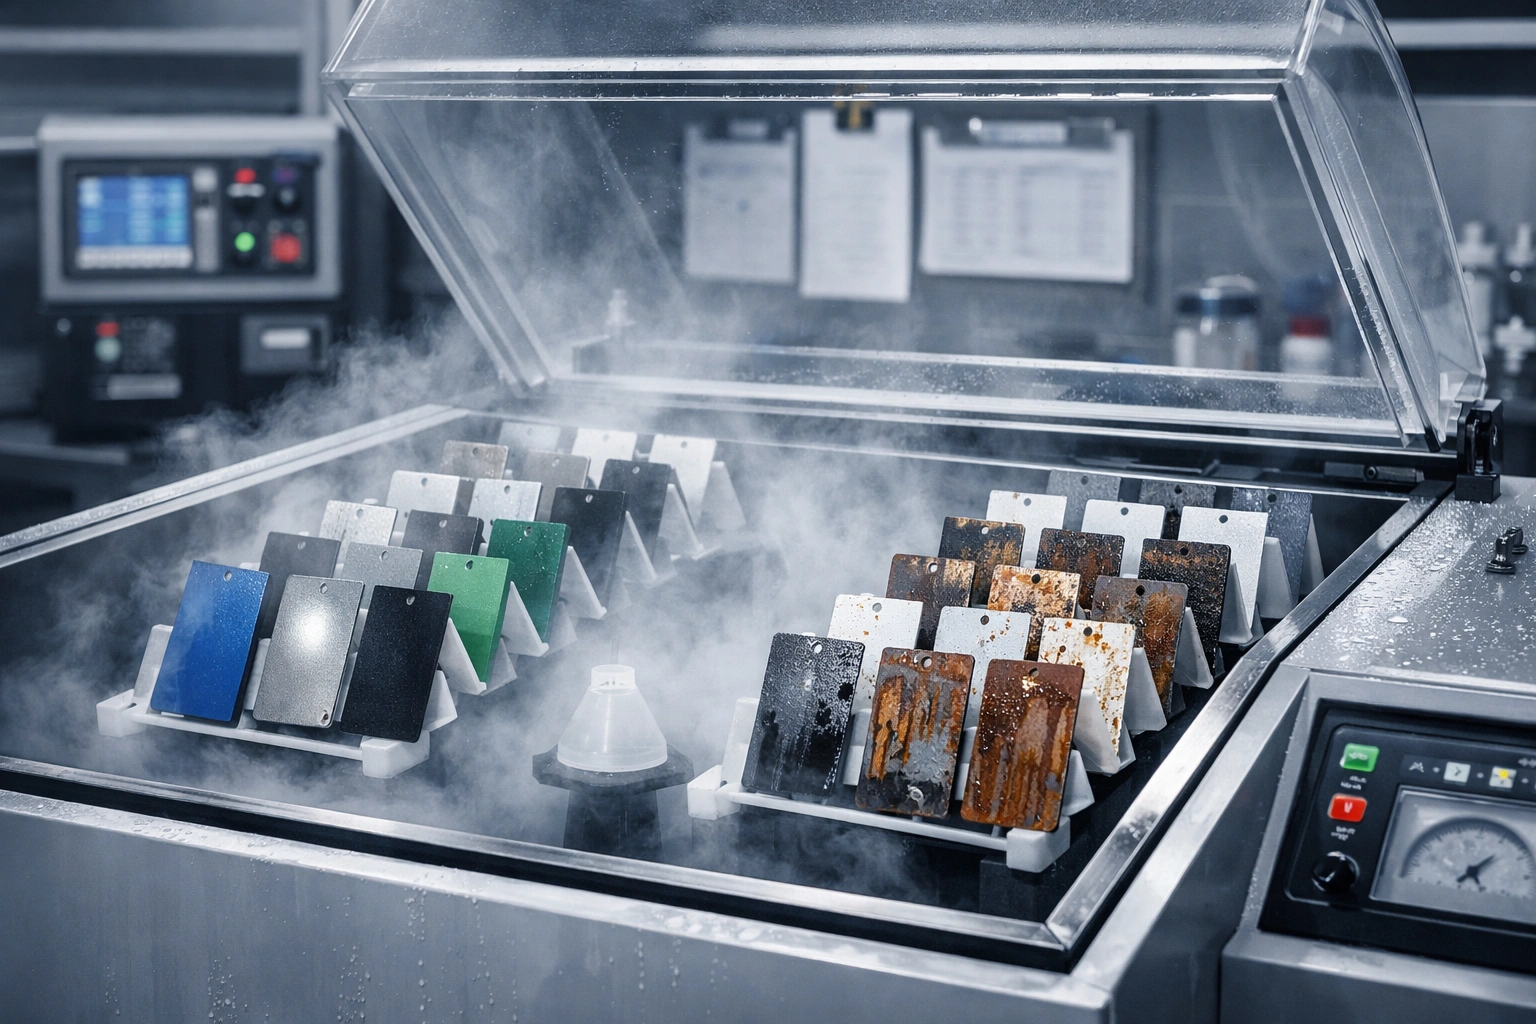
إدارة منطقة الشق أثناء الخدمة تعتمد على السجلات لا على العين المجردة. والعناصر التي يجب حفظها: العقد المحددة كمناطق عمياء لا تُفحص (أرقامها في اللوحات وعدادها)، والإجراء الإنشائي المتخذ في كل واحدة منها (لحام مستمر، أم سد، أم صرف)، ونظام الطلاء المطبق وهل نُفّذ الطلاء الشريطي، وتوزيع نقاط قياس السماكة وكشف العيوب، وموعد فتح المنفذ التالي للمراقبة مع عتبة الحكم. والرذاذ الملحي المحايد وفق ISO 9227 يستخدم محلول كلوريد صوديوم 5 % عند 35 ℃±2 ℃ وpH 6.5–7.2 للمحلول المجمّع، والأزمنة التي تذكرها التفسيرات العلنية لـ ISO 12944-6 هي 480 h لفئة C3، و720 h لفئة C4، و1440 h لفئة C5؛ وهذه الأرقام تصف الأسطح المكشوفة ولا علاقة تحويل بينها وبين سلوك وجه التراكب، ولا تقارب الظروف الحقيقية لتعاقب البلل والجفاف إلا الشيخوخة الدورية. وتقييم مقاومة المادة نفسها للتآكل في الشقوق يكون بـ ASTM G48: النسخة الحالية G48-25 تتضمن ست طرق من A إلى F، فـ B اختبار كلوريد الحديديك للشقوق، وF قياس درجة الحرارة الحرجة للشقوق للفولاذ المقاوم للصدأ، بمحلول كلوريد حديديك 6 %، والطريقتان A وB تصيبان الفولاذ المقاوم للصدأ نوع 304 بتآكل موضعي عند حرارة الغرفة؛ وينص المعيار صراحة على أن هذه الطرق تقوّم بدء التآكل فقط، ولا تعطي معدل انتشاره، ولا يجوز تعميم نتائجها على بيئات لا تحتوي كلوريد. والمقابل المحلي هو GB/T 10127-2002 (اعتماد غير مكافئ لـ ASTM G48:2000).
البيانات الرئيسية سريعة المرجع مع وحداتها
- صدرت ISO 12944-3:2017 في 2017-11 لتحل محل طبعة 1998؛ وأضاف البند 5.3 متطلبات حشو الفواصل ومواد السد، وأضيفت متطلبات معالجة السطح للأنظمة عالية المتانة في فئات C4 صعودًا وللفئات Im1 إلى Im4 من فئات الغمر.
- صدرت ISO 8501-3:2025 في 2025-08-31 لتحل محل طبعة 2007؛ ثلاث درجات P1/P2/P3، وتقابل التفسيرات العلنية الدرجة P3 مع مستوى جودة اللحام B في ISO 5817:2023، ولا تُنصح درجة الجودة D لها.
- ISO 12944-2:2017 فقد سماكة الفولاذ منخفض السبيكة في أول سنة خدمة: من 25 μm إلى 50 μm في C3، ومن 50 μm إلى 80 μm في C4، ومن 80 μm إلى 200 μm في C5؛ وفي الزنك نحو 2.1 μm إلى 4.2 μm في C4، ونحو 4.2 μm إلى 8.4 μm في C5.
- الرطوبة النسبية الحرجة لتكوين غشاء مائي متصل على سطح الفولاذ تقارب 75 %، وينخفض هذا الحد عند وجود ملوثات ملحية استرطابية على السطح.
- طريقة بريسل (Bresle) تُنفَّذ وفق ISO 8502-6:2020 وISO 8502-9:2020، بمساحة اختبار 1250 mm² للصاقة A-1250 وعلاقة التحويل ρA = Δγ × 6 بوحدة mg/m²؛ وحد القبول الشائع في الصناعة 50 mg/m²، بينما حد أنظمة طلاء الأنابيب وفق ISO 21809-1:2011 هو 20 mg/m².
- النطاق الشائع لعمق نقش التفجير Rz 40 μm إلى 90 μm، ويجب أن تبقى القاعدة أثناء الطلاء أعلى من نقطة الندى بـ 3 ℃ فأكثر.
- تركيز محلول كلوريد الحديديك في ASTM G48-25 هو 6 %؛ والرذاذ الملحي المحايد وفق ISO 9227 بمحلول كلوريد صوديوم 5 % عند 35 ℃±2 ℃ وpH 6.5–7.2، وأزمنة ISO 12944-6 في التفسيرات العلنية: 480 h لـ C3، و720 h لـ C4، و1440 h لـ C5.
أسئلة شائعة في معايير القبول
هل يجب طلاء وجهي وصلة التراكب؟
يعتمد ذلك على إمكانية إزالة الفراغ. فحيث يمكن الإغلاق باللحام المستمر على المحيط، يُصمَّم على أساس أن الداخل لا يُعتمد على طلاؤه، ويكتفى بالنظام المصاحب المعتاد على الأسطح الخارجية. وحيث يجب إبقاء فجوة مفتوحة، يُطلى الوجهان مع صرف وتهوية، وإلا حوّل السائل المحتجز داخل الشق باطنه إلى منطقة أنودية. وترتيب الحكم: هل يمكن الإغلاق، ثم هل يمكن الصرف، وبعدها يُقرر طلاء وجه واحد أم وجهين. وطلاء الوجهين مع إغلاق تجويف لا يصرف مساوٍ لإخفاء التآكل في موضع لا يستطيع أحد فحصه ولا إعادة طلائه.
إذا لم يصل الطلاء داخل الشق، هل تحل مادة السد محله؟
لا تحل محله، لكنها تغير الشرط الهندسي. وظيفة مادة السد منع استمرار دخول الماء والملح إلى الفراغ؛ فهي لا تعطي سماكة غشاء جاف، ولا مقاومة طقس، ولا درجة متانة، ولا يجوز إدخالها في نظام الطلاء المصاحب بمعنى ISO 12944-5 والإعلان عن عمره. وعند اعتماد الحل بالسَدّ يُتفق على ثلاثة أمور في الوقت نفسه: التوافق مع طلاء الوجه ومخففه (بعينة صغيرة لتجنب تجعد الطبقات وانتفاخها)، وقابلية إعادة الطلاء بعد التصلب (بقايا المواد السيليكونية تسبب النقر)، ودورية إعادة النظر بعد شيخوخة مادة السد نفسها. وبكتابة هذه الشروط في المواصفات الفنية يصبح السد إجراءً قابلًا للاستلام.
كيف يُميز اللحام المستمر من المتقطع في الموقع، وكم الفرق في الكلفة؟
اللحام المستمر يغلق خط اللحام حول محيط التراكب كله، والمتقطع مقاطع موضوعة واحدًا بعد الآخر وبينها فتحات مفتوحة. والقراءة في الموقع بسيطة: صبّ ماء على خط اللحام أو المراقبة بعد المطر، فكل تراكب يحتفظ بالماء ويطول جفافه هو في الأساس فجوة مفتوحة. ومن حيث الكلفة، اللحام المستمر يزيد التشوه اللحامي ومدخلات الحرارة ويلزمه إجراءات وتجهيزات مناسبة، والمتقطع يوفر المعدن والوقت لكنه ينقل الكلفة إلى مواضع لا تُفحص. وموقف ISO 12944-3:2017 في البند 5.3 والملحق D هو إغلاق الشق أو إخراج الماء منه، وقد زادت طبعة 2017 متطلبات حشو الفواصل ومواد السد.
ما أبعاد فتحات الصرف والتهوية وأين توضع؟
توضع فتحات الصرف في الموط المنخفض للعنصر وفي الطرف الأسفل من منطقة الاحتباس، بقطر تمر منه الشوائب ولا ينسد به، مع حافة تنقيط أو حافة مشطوفة ليقطر الماء من الحافة بدل أن يعود إلى داخل الوصل. والفتحات المخصصة للدخول إلى الحيز المحدود تتبع الحدود الدنيا الموصى بها في الملحق B من ISO 12944-3:2017 (وتصفها التفسيرات العلنية بأنها في حدود 600 mm لقطر الفتحة الدائرية أو للضلع الأقصر في الفتحة المستطيلة)، والغرض تمكين الإنسان والأجهزة من الدخول والعمل مع تبادل الهواء؛ وتقليص الفتحة إلى مقدار ممر ماسورة يفقد الإتاحة والتهوية معًا. وفي العناصر الصناديقية يُتحقق أيضًا من علاقة موضع الفتحة باتجاه قدوم ماء المطر.
هل يجوز طلاء الأسطح الاحتكاكية في البراغي عالية المقاومة؟
يجوز، بشرط تثبيت معامل مقاومة الانزلاق أولًا والاتفاق على طريقة إعادة الفحص. فطلاء سطح التلامس يعدّل أو يخفض أداءه الانزلاقي، والقيمة المعتمدة في حساب قدرة تحمل العقدة يجب أن تطابق حالة الطلاء الفعلية، كما تُثبَّت في مرحلة الطلب والفحص كل من النظام المصاحب، ودرجة معالجة السطح (مثل Sa 2.5)، وحالة السطح بعد التفجير. والخطأ الشائع في التصميم أن يذكر اللوح معامل انزلاق بينما ينفذ الموقع نظامًا مختلفًا. والقيم وأساس الاختبار وطريقة إعادة الفحص مفصلة في الصفحة المرتبطة.
هل يثبت اجتياز اختبار الرذاذ الملحي أن وجه التراكب آمن؟
لا. الرذاذ الملحي المحايد (ISO 9227: محلول كلوريد صوديوم 5 %، و35 ℃±2 ℃، وpH 6.5–7.2) واختبار التكثيف يعطيان أداءً نسبيًا للأسطح المكشوفة، والأزمنة المشار إليها في التفسيرات العلنية لـ ISO 12944-6 وهي 480 h لـ C3، و720 h لـ C4، و1440 h لـ C5 لا علاقة تحويل بينها وبين تعاقب البلل والجفاف ونفاد الأكسجين وانخفاض الرقم الهيدروجيني داخل الشق. وتقييم مقاومة المادة ذاتها للتآكل في الشقوق يكون بـ ASTM G48-25 بمحلول كلوريد حديديك 6 %، فطريقة B هي اختبار الشقوق وطريقة F هي قياس درجة الحرارة الحرجة للشقوق؛ وينص المعيار على أن النتائج محصورة في تقييم البدء، ولا تعطي معدل انتشار، ولا يجوز نقلها إلى خدمة خالية من الكلوريد، وأن تقييم البيئة يظل وفق معايير ISO 9223.
إذا تعذر تعديل المنشأة القائمة، فما الخيارات المتبقية؟
يبقى ثلاثة خيارات متدرجة من الأقل كلفة: أولها الطلاء المسبق أو الشريطي لمنطقة الشق بدفع الطلاء إلى فوهته بنسبة تغطية عالية، مع طبقة تكميل برأس رش صغير القطر عند الحاجة؛ وثانيها إغلاق الفتحة بمادة سد مرنة مع النص على اختبار التوافق ومعايير قابلية إعادة الطلاء؛ وثالثها الإعلان أنها منطقة لا تُفحص، وإدراج سجل المناطق العمياء (أرقام العقد، وعدادها، والإجراء الإنشائي لكل واحدة) ودورية فتح المنافذ للمراقبة في خطة الصيانة. وكل واحد منها يستلزم سجلًا يحفظ: نقاط قياس السماكة، ونطاق فحص العيوب، وعتبة المراقبة التالية. وإعادة طلاء الوجه فقط دون تغيير شروط الرطوبة والصرف تعيد الحالة إلى ما كانت عليه عادة خلال دورتي صيانة أو ثلاث.
المراجع وأساس الأرقام
تنقسم الأرقام والمعلومات في هذا المقال إلى ثلاث فئات من الأسس. أولها: النصوص الرسمية للمعايير ومعلومات الطبعات: ISO 12944-3:2017، وISO 12944-2:2017، وISO 12944-5، وISO 12944-6، وISO 8501-1، وISO 8501-3:2025، وISO 8502-6:2020، وISO 8502-9:2020، وISO 8503-1، وISO 9227، وISO 9223، وISO 1461، وISO 14713-1، وISO 5817:2023، وISO 21809-1:2011، وASTM G48-25، وسلسلة GB/T 30790، وGB/T 8923.1-2011، وGB/T 13288.1-2008، وGB/T 18570.6-2011، وGB/T 18570.9-2005، وGB/T 10127-2002، وJGJ/T 251-2011. وثانيها: قيم كمية وردت في التفسيرات العلنية للمعايير وفي مواد مختبارات الفحص (أبعاد الملاحق، وأنصاف أقطار التدوير، وزوايا الانتقال، وأزمنة الاختبار)، وكل ما يندرج تحت هذه الفئة مشار إليه في النص بعبارة «التفسيرات العلنية»، والنص الرسمي هو المرجع. وثالثها: الخبرة الهندسية المعمول بها في الصناعة (أسلوب الطلاء الشريطي، وطريقة التحقق من مواد السد، وعناصر سجل المناطق العمياء)، وهي معايير قابلة للتنفيذ وليست عبارات معيارية.
- ISO 12944-3:2017 «الدهانات والورنيشات - حماية المنشآت الفولاذية من التآكل بأنظمة الطلاء الواقية - الجزء 3: اعتبارات التصميم»، بإسناد من لجنة ISO/TC 35/SC 14، وصدرت في 2017-11 لتحل محل ISO 12944-3:1998.
- ISO 8501-3:2025 «تجهيز قواعد الفولاذ قبل الطلاء - التقييم البصري لنظافة السطح - الجزء 3: درجات تحضير اللحامات والحواف والمناطق الأخرى ذات عيوب السطح»، صدرت في 2025-08-31 لتحل محل طبعة 2007؛ وعلاقتها بمستويات جودة اللحام في ISO 5817:2023 واردة في ملاحقها.
- ASTM G48-25 «طرق اختبار مقاومة التنقر والتآكل في الشقوق للفولاذ المقاوم للصدأ والسبائك ذات الصلة باستخدام محلول كلوريد الحديديك»، الطرق من A إلى F؛ والمقابل المحلي GB/T 10127-2002 (NEQ ASTM G48:2000).
- ISO 8502-6:2020 وISO 8502-9:2020 لتعيين الأملاح الذائبة على السطح بطريقة لصاقة بريسل (Bresle)، ويقابلهما محليًا GB/T 18570.6-2011 وGB/T 18570.9-2005؛ ويضع ISO 21809-1:2011 حد 20 mg/m² لأنظمة طلاء الأنابيب.
- ISO 12944-2:2017 للتصنيف البيئي، وISO 12944-6 لاختبارات الأداء المخبرية (رذاذ ISO 9227 الملحي، والتكثيف، والشيخوخة الدورية)، وISO 12944-5 للأنظمة المصاحبة؛ والنسخ المعتمدة بسمة مطابقة محليًا هي سلسلة GB/T 30790، مع JGJ/T 251-2011 كمدونة هندسية لمقاومة التآكل في المنشآت الفولاذية المعمارية.
Last updated: 2026-11-11. أعدّت هذا المحتوى الإدارة التقنية في شركة Kexin New Materials (Guangdong) Co., Ltd. استنادًا إلى المعايير المنشورة والممارسة الهندسية، لخدمة الحوار التقني والمشتري في مشاريع الطلاء الصناعي بين الشركات (B2B). وشروط التوريد والمصطلحات التجارية المعتمدة هي EXW أو FOB. والأنظمة النهائية وسماكة الغشاء ومعايير الاستلام يحكمها الاتفاق الفني للمشروع والنص الرسمي الساري لكل معيار.