Introduction : la différence de couleur — l'épreuve ultime de la conformité des lots
Les constructeurs automobiles tolèrent un écart de couleur inter-lots ΔE≤0,5 (CIELAB), les marques haut de gamme exigeant même ΔE≤0,3. Le système de dosage automatique doit maintenir l'erreur de pesage des pigments par lot dans la limite de cinq dix-millièmes (0,05 %) afin de garantir l'absence totale d'écart de couleur pour les commandes en grande quantité.
I. Norme de classe pour l'écart de couleur ΔE
| Plage de ΔE | Perception par l'œil humain | Scénarios applicables | Exigences de contrôle qualité |
|---|---|---|---|
| ≤0.3 | Indiscernable | Pièces de même couleur pour OEM automobile | Inspection totale de chaque lot |
| 0.3-0.5 | Extrêmement léger | Retouche automobile, électroménager haut de gamme | Premier échantillon + dernier échantillon + contrôle par sondage |
| 0.5-1.0 | Léger (visible de près) | Peinture de finition industrielle, machinerie de génie civil | Premier échantillon + contrôle par sondage régulier |
| 1.0-2.0 | Discernable | Apprêt ordinaire, peinture de bâtiment | Confirmation du premier échantillon |
| >2.0 | Différence de couleur évidente | Non conforme | Ajustement de la formule requis |

II. Système de classification de la précision de dosage
| Mode de dosage | Précision | Convient à | Investissement (10 000 RMB) |
|---|---|---|---|
| Pesage manuel | ±50-100g(0,5-1%) | Charge de remplissage | 0 |
| Semi-automatique (balance électronique + manuel) | ±20-50g(0,2-0,5%) | Pigments ordinaires | 5-10 |
| Automatique à décrément | ±5-10g(0,05-0,1%) | Pigments à haut pouvoir colorant | 30-80 |
| Automatique à incrément (capteur de pesanteur) | ±1-5g(0,01-0,05%) | Tous pigments | 80-200 |
| Automatique à micro-dosage (vis servo) | ±0,1-1g(<0,01%) | Pâtes colorantes à haute concentration | 150-500 |
III. Technologies clés et stratégies de contrôle
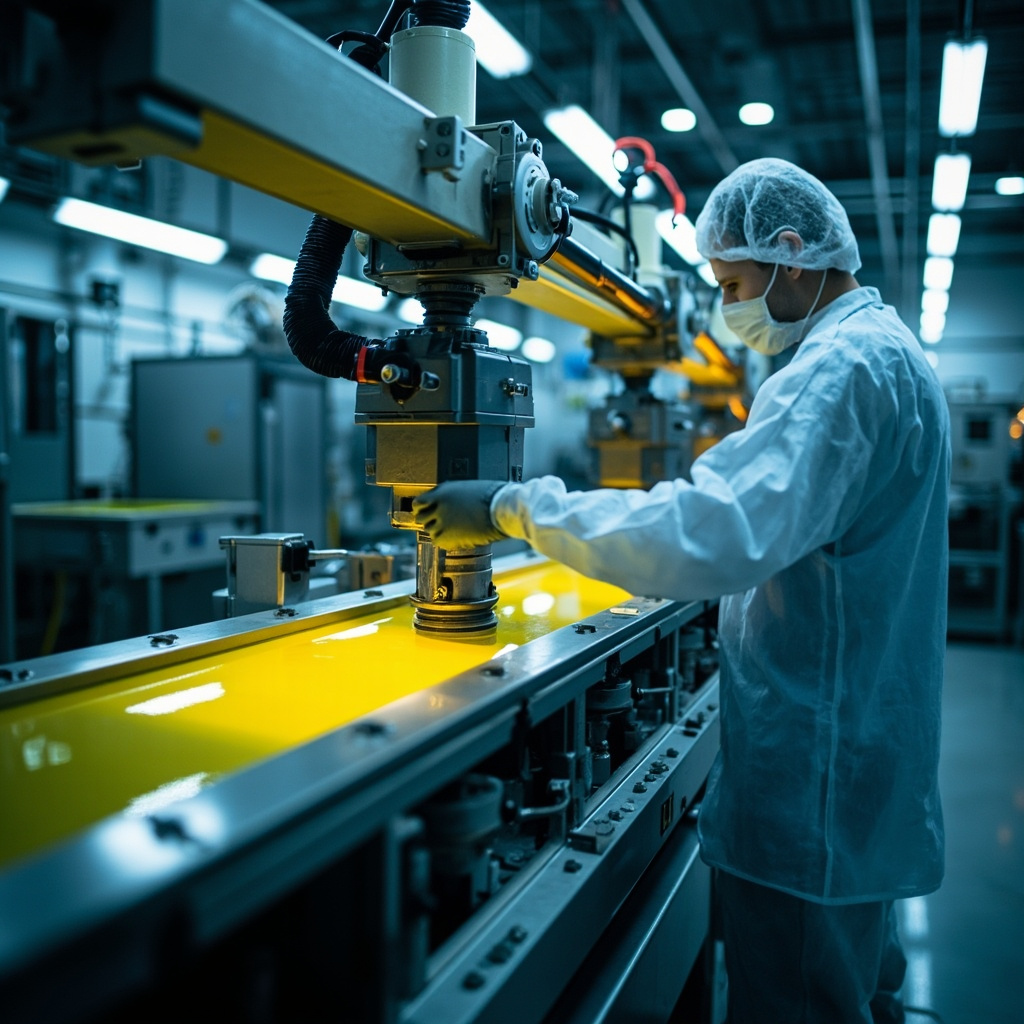
Pesage à gravité sans contact : 8 à 16 capteurs de haute précision (résolution 0.1g), le PLC lit en temps réel les variations de poids de la trémie. En trois phases : alimentation rapide (80%) → alimentation lente (15%) → complément en micro-quantité (5%). Comprend la vérification par code-barres des matières premières (anti-erreur de matière), le transport pneumatique étanche (anti-pollution croisée), et la traçabilité MES sur l'ensemble du processus (conservation des données ≥ 3 ans).
La peinture de retouche automobile adopte une solution intégrée en trois volets logiciel de formulation + dosage automatique + spectrophotomètre en ligne à retour bouclé : le logiciel de formulation calcule la quantité théorique → pesage automatique → mesure en ligne du ΔE réel → si dépassement, calcul automatique du plan de correction (algorithme de correction en anneau chromatique) → contrôle en boucle fermée.

Approfondissement technique : traçabilité métrologique du dosage automatique et compensation de métamérisme
Le « traçage métrologique » du système de dosage automatique est une exigence fondamentale de l'ISO 9001 et de l'IATF 16949 — la précision de chaque capteur de pesage par lot doit être traçable au étalon national de métrologie. Pour les clients OEM automobiles — les enregistrements de traçage métrologique du système de dosage doivent être archivés > 15 ans, ce qui constitue la base légale pour l'usine de prouver la conformité de la précision de dosage.
La « compensation métamérique » dans la formulation des couleurs — les logiciels de formulation haut de gamme ne calculent pas seulement l'appariement des valeurs tristimulus, mais aussi les différences de courbes de réflectance sous les trois sources lumineuses D65+A+TL84 et calculent automatiquement les pigments de compensation. Cet algorithme de « formulation chromatique de haute dimension » basé sur l'optimisation conjointe multi-sources lumineuses constitue le principal avantage concurrentiel des logiciels de formulation haut de gamme.
Cas industriel : réclamation de 2 millions de yuans due à la métamérie
Un fournisseur de peinture pour panneaux d'électroménager — le premier lot de peinture cuite blanche correspond parfaitement sous D65 (ΔE=0.5). Mais les consommateurs ont remarqué sous lampe à incandescence chaude (2800K) que le panneau « jaunissait » et que la couleur ne correspondait pas à la peinture d'un autre fournisseur. L'enquête a révélé que les deux lots de peinture présentaient une grave « métamérisme » (MI=3.5) — la cause racine étant que les deux fournisseurs utilisaient des qualités différentes de dioxyde de titane — avec de grandes différences dans les courbes de réflectance. Finalement, le fournisseur a pris en charge tous les frais de remplacement des panneaux + l'indemnisation de la marque, la perte totale dépassant 2 millions de yuans — la leçon : « la coloration ne doit pas seulement être conforme sous une seule source lumineuse ».
FAQ
Q1 : Pourquoi y a-t-il encore des écarts de couleur entre les lots malgré la même formule et les mêmes pigments ?Fluctuation de la teinte entre les lots de pigments (même avec le même fournisseur), différences de précision de pesage, différences de degré de dispersion, différences de couleur de la résine.
Q2 : Signification pratique de ΔE=0.5 ?L*/a*/b* présentent chacun un écart d'environ 0,3 unité. La porte et l'aile présentant un ΔE>0,5 peuvent être détectées par le contrôle qualité sous un éclairage spécifique.
Q3 : Comment éviter la contamination croisée entre différentes couleurs ?Chaque pigment dispose d'un circuit indépendant, le changement de couleur déclenche un nettoyage automatique (air comprimé + solvant), et les pigments clés (noir de carbone / bleu phtalocyanine) utilisent des silos dédiés.
Q4 : Comment peser avec précision de minuscules quantités de pigment (<0,1 %) ?Méthode du coloris pré-dispersé : préparer un coloris à 10 % de concentration puis le peser, en multipliant la valeur cible par 10 pour réduire l'erreur relative.
Q5 : Comment étalonner la précision de pesage ?Étalonnage quotidien à point unique avec masselotte étalon, étalonnage hebdomadaire de linéarité multipoint, vérification mensuelle du système complet par un tiers, verrouillage automatique de la formulation en cas de dépassement de tolérance.
Q6 : Impact de la température et de l'humidité sur la précision du dosage ?La température provoque une dérive du zéro des capteurs (0,01 % FS/°C), et les pigments absorbent l'humidité (le noir de carbone prend 2 % à 3 % de poids en masse lorsque RH > 80 %). La salle de dosage est à température et humidité constantes (23 ± 2 °C, RH 50 ± 10 %).
Q7 : Délai de récupération de l'investissement ?Usine de 10 000 tonnes/an nécessitant un investissement de 1,5 à 3 millions. Économies sur les reprises de teinture (1 à 2 millions/an), réduction des réclamations pour écart de couleur (0,5 à 1 million/an), économie de main-d'œuvre (3 à 5 personnes). Délai de récupération de 2 à 3 ans.
Q8 : Pourquoi l'appariement des couleurs des peintures métalliques à effet flocon est-il plus difficile ?En plus des trois éléments de la couleur, il faut également contrôler la taille des particules de poudre d'aluminium / de poudre nacrée, l'orientation et l'effet scintillant — ce qui implique un appariement de 5 à 7 dimensions. Nécessite une surveillance en ligne de la taille des particules par diffraction laser + une comparaison automatique d'échantillons pulvérisés par robot.
Q9 : Comment intégrer l'ERP ?L'ERP émet les ordres de fabrication → le système de dosage reçoit la formule → calcule automatiquement les besoins en matières premières → renvoie en temps réel les données de pesée → l'ERP met à jour le stock → le MES enregistre l'ensemble du processus. Interface OPC-UA ou REST API.
Q10 : Récupération après une panne de courant ?L'onduleur (UPS) garantit 30 min d'alimentation pour terminer le lot en cours, les données sont sauvegardées en double redondance en temps réel, après rétablissement la reprise se fait au point d'interruption (sans recommencer depuis le début), et la poursuite intervient après vérification et confirmation manuelles.
FAQ : Compléments aux questions techniques approfondies
Q11 : Comment les différences de normes nationales et internationales pour cette technologie affectent-elles l'exportation des produits ? Il existe des différences entre la norme nationale (GB) et les normes ISO/ASTM en termes de méthodes d'essai et de valeurs de critères d'acceptation. Par exemple, pour les essais de brouillard salin — les conditions d'essai du GB/T 1771 (équivalent à l'ISO 7253) sont fondamentalement identiques à l'ASTM B117 — mais les systèmes de notation (ISO 4628 vs ASTM D610/D714) diffèrent — les produits exportés doivent, lors de la fourniture du rapport d'essai, indiquer simultanément la norme internationale correspondante, sinon les clients étrangers ne peuvent pas procéder à une évaluation comparative. Il est recommandé de lister simultanément les indicateurs à double norme GB et ISO/ASTM dans la TDS (fiche technique) des produits exportés — afin de renforcer la confiance des clients internationaux.
Q12 : Comment vérifier l'effet de service à long terme de cette technologie dans des projets réels ?Les tests accélérés en laboratoire (brouillard salin/QUV/corrosion cyclique) fournissent des données de comparaison relative — mais ne peuvent pas remplacer entièrement les tests réels d'exposition extérieure. Recommandations — (1) Installer des supports d'exposition extérieure sur le site de l'usine et dans des lieux clients typiques (comme côtier C5-M/zone industrielle C4) — vérifier annuellement l'apparence du revêtement/l'adhérence/les variations d'épaisseur de film — établir une base de données de service extérieur propre à l'entreprise ; (2) Coopérer avec des universités/instituts de recherche — combiner les données de l'entreprise avec des recherches académiques — améliorer la fiabilité des données.
Q13 : Points d'attention pour les PME lors de l'achat de matières premières/équipements connexes ?(1) La stabilité des lots du fournisseur est plus importante que le prix unitaire — il est recommandé de demander au fournisseur des données COA de plus de 10 lots — et d'évaluer la variation des lots (CpK) ; (2) Pour l'achat d'équipements, visiter des pairs utilisant déjà cet équipement depuis plus de 2 ans pour comprendre la fiabilité à long terme de l'équipement et la qualité du service après-vente — plutôt que de se référer uniquement aux données de démonstration du fournisseur d'équipement ; (3) Pour les matières premières critiques (résine/agent de durcissement) — conserver au moins 2 fournisseurs qualifiés afin de se prémunir contre le risque d'approvisionnement unique.
Q14 : Quel est l'état actuel et les tendances de la transformation numérique dans ce domaine ?L'industrie des peintures évolue d'une “application ponctuelle” (automatisation d'un équipement/processus unique) vers ”l'intégration des systèmes” (ERP+MES+PMS sur toute la chaîne). Actuellement, pour les usines de peinture de petite et moyenne taille, le ”investissement au ROI le plus élevé” de la numérisation est le système de dosage automatique + la numérisation des données de contrôle qualité — avec un délai de récupération de l'investissement de 1 à 3 ans — ce qui constitue la direction prioritairement recommandée. Tendances futures — l'IA + les capteurs permettent l'optimisation en temps réel des paramètres de procédé — réduisant davantage la variation de qualité entre les lots.
Q15 : Comment un ingénieur en revêtements débutant peut-il maîtriser rapidement cette technologie ?(1)Allier théorie et pratiqueIl ne faut pas se contenter de lire des publications sans toucher à la production réelle — ni se fier uniquement à l'expérience sans étudier la théorie ; (2)Créer un “dossier de cas d'échec”Chaque réclamation client / anomalie de production / défaillance de revêtement — doit être consigné avec la cause racine et le processus de résolution — c'est le matériel d'apprentissage le plus efficace ; (3)Apprendre auprès des fournisseursLes techniciens des fournisseurs de résines / additifs / pigments sont les détenteurs des « connaissances tacites » dans ce domaine — échanger davantage avec eux sur les solutions aux problèmes concrets.
Recommandations pour l'application et la mise en œuvre en ingénierie
Préparation préalable aux travaux et évaluation des risques
Avant le début officiel des travaux, il est impératif de compléter trois tâches préalables : (1) Confirmation de l'état du substrat — vérifier le taux d'humidité du substrat (béton <4 % / acier sans pellicule d'eau visible), le niveau de préparation de surface (sablage Sa2.5 / manuel St3) et la pollution saline (chlorures point de rosée + 3 °C) — les trois conditions doivent être réunies pour procéder à l'application — tout dépassement d'un des paramètres entraînera des défauts irréversibles lors de la cure du revêtement ; (3) Vérification du lot de peinture — vérifier le numéro de lot, la date de fabrication et le rapport d'essai COA — confirmer que la peinture est dans son période de validité et que les indicateurs clés (viscosité / finesse / temps de cure) répondent aux exigences.
Points clés de contrôle lors de l'exécution des travaux
Pendant le processus de construction, il est nécessaire de surveiller et d'enregistrer en continu les paramètres suivants : (1) l'épaisseur du film humide (WFT) de chaque couche (humidimètre / au moins 5 points par 10 m²) — la relation de conversion entre le WFT et l'épaisseur de film sec cible (DFT) est DFT = WFT × teneur en solides en volume (%) — ajuster immédiatement les paramètres de pulvérisation en cas d'écart du WFT ; (2) le temps de séchage / durcissement de chaque couche — le système époxy nécessite séchage superficiel (2-4 h / 23 °C) → durcissement à cœur (6-12 h) → durcissement complet (7 jours) — l'application de la couche suivante doit se faire dans la fenêtre de repeinture optimale de la couche précédente (généralement 4 à 24 h après le séchage superficiel) — repeinture trop précoce → infiltration de solvant intercouches et décollement / repeinture trop tardive → diminution de l'adhérence intercouches ; (3) l'enregistrement continu des conditions environnementales de travail — enregistrer la température / l'humidité / le point de rosée toutes les 2 h — à archiver comme partie des documents de fin de chantier.
Réception qualitative et dossier de fin de travaux
L'acceptation finale du système de revêtement doit être basée sur les normes d'acceptation stipulées au contrat (telles que ISO 12944/SSPC-PA 2/GB 50205) — les principaux points d'inspection comprennent : (1) épaisseur du film sec (DFT/≥5 points par 10 m²/chaque point individuel ≥ 80 % de la valeur nominale/la moyenne comprise entre 100 % et 120 % de la valeur nominale) ; (2) détection des pores (méthode à éponge humide pour DFT 500 μm / zéro pore) ; (3) adhérence (méthode d'arrachement ISO 4624 / ≥ valeur de conception / le mode de rupture prioritaire étant la rupture cohésive) ; (4) inspection visuelle (pas de coulures / pas de peau d'orange / pas de particules / brillance uniforme). Toutes les données de contrôle d'acceptation doivent être compilées dans un dossier de fin de travaux comprenant le rapport d'essai + le registre de chantier + les numéros de lot de peinture + les relevés environnementaux — servant de référence de données pour la période de garantie de 25 ans du système de revêtement — période d'archivage ≥ 5 ans.
Lecture connexe
Résumé
Le système de dosage automatique est l'équipement central pour atteindre ΔE ≤ 0,5. De la pesée gravimétrique sans contact (niveau 0,1 g), à l'alimentation en trois phases (rapide - lente - trace), jusqu'à la correction en boucle fermée par spectrophotomètre en ligne, un contrôle précis et systématique garantit l'absence de différence de couleur à grande échelle. La ligne de dosage automatique de Kexin New Materials a déjà atteint une précision de pesée de 5/10000.