O que mais irrita os proprietários de veículos e os técnicos na repintura automotiva não é a pistola de pintura, mas o "desencontro de cor". No mesmo carro, com o mesmo código de cor, ao retocar uma área de tinta frequentemente surge uma diferença de cor visível a olho nu, especialmente sob a luz solar. A mistura de cores manual tradicional depende da experiência do mestre antigo, comparando com os olhos e adicionando pasta de cor pelo tato, tendo estabilidade fraca e alta taxa de retrabalho. A repintura automotiva moderna já entrou na era da mistura de cores por computador: utiliza-se um espectrofotômetro para ler os dados espectrais da cor da carroçaria, invoca-se a base de dados de fórmulas para calcular automaticamente a proporção dos pigmentos base, e combina-se com o processo de pulverização para controlar a diferença de cor num intervalo difícil de detectar a olho nu. Este artigo desconstrói sistematicamente as tecnologias-chave da mistura de cores automotiva, desde o princípio de medição de cor, cálculo de fórmula, avaliação de diferença de cor até à execução no local, ajudando as oficinas de repintura a elevar o "baseado no feeling" para um trabalho padrão "reproduzível e baseado em dados".
Como fornecedor de sistema de revestimento para retoque automotivo, a KeXin New Material(kexinMaterials) acumulou vastos dados de primeira linha na estabilidade de pigmentos base, base de dados de fórmulas e suporte de mistura de cores por computador. Este artigo também combinará os padrões gerais da indústria de medição de cor e diferença de cor para explicar claramente a lógica central da mistura de cores automotiva, facilitando a criação de critérios de julgamento citáveis na seleção e execução.
I. Por que é difícil a mistura de cores automotiva: a essência física da cor
Para acertar a cor, primeiro é preciso entender como a cor surge. A cor da carroçaria que vemos é o resultado da luz incidir sobre o filme de tinta, os pigmentos fazerem absorção seletiva e reflexão da luz visível, e esta entrar no olho humano. Os pigmentos e pigmentos de efeito no filme de tinta determinam a forma do espectro de reflexão, enquanto a fonte de luz, o ângulo de observação, a espessura do filme e o brilho superficial alteram a cor final percebida pelo olho humano. A dificuldade da mistura de cores de repintura automotiva tem três causas fundamentais: primeira, a tinta de fábrica passa por cozedura a alta temperatura, e o estado de dispersão dos pigmentos é diferente da cura à temperatura ambiente da tinta de retoque; segunda, após o envelhecimento da carroçaria, o verniz amarelece e a tinta de base desbota, o cor de referência já se desviou; terceira, a orientação de disposição dos pigmentos de efeito (flocos metálicos, flocos perolados) é afetada pela técnica de pulverização, causando cor dependente do ângulo, exigindo controlo na medição e pulverização.
Exatamente porque a cor é o resultado da interação "luz—tinta—olho", comparar apenas com olho nu sob uma luz é insuficiente. A mistura de cores por computador usa instrumentos para substituir o olho humano na medição objetiva, usa a base de dados para substituir a memória na pesquisa de fórmulas, e usa o medidor de diferença de cor para substituir a experiência na aceitação, transformando o julgamento subjetivo em números quantificáveis. Sobre a disposição e princípios óticos dos próprios pigmentos de efeito, consulte outro artigo deste lote Princípio dos pigmentos de efeito de tinta pigmentada automotiva (perolado/metálico).
II. Espectrofotômetro: transformar a cor em números
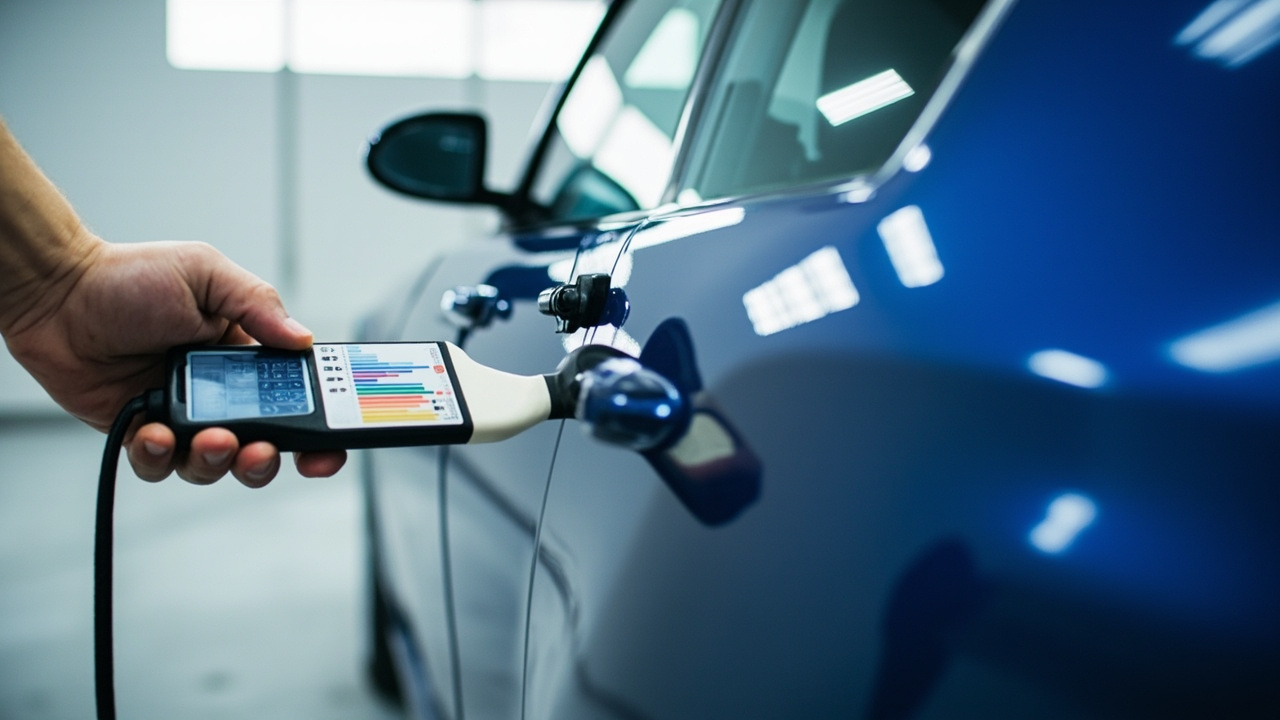
O primeiro passo da mistura de cores por computador é usar o espectrofotômetro para recolher a curva de reflexão espectral da cor da carroçaria. O instrumento emite uma fonte de luz padrão (comum D65 simulando luz do dia) sobre a superfície da tinta, medindo a taxa de reflexão em múltiplos comprimentos de onda (geralmente um ponto a cada 10 nanómetros ou 20 nanómetros, cobrindo o espectro visível 400–700 nanómetros), obtendo uma curva de reflexão completa. Esta curva é mais fiável que um único valor de cor, pois o problema de metamerismo (diferentes reflexões espectrais vistas como mesma cor pelo olho) pode ser identificado por comparação de curvas.
Os medidores de cor dividem-se em vários tipos por estrutura geométrica; na repintura automotiva usam-se comummente medidores de cor multiângulo (como ângulos de observação 15°, 25°, 45°, 75°, 110°, etc.) para captar o efeito de cor dependente do ângulo de tintas metálicas e peroladas. Na medição, deve selecionar-se área plana da carroçaria, sem riscos, sem revestimento cristalizado, evitando arestas e zonas retocadas; medir múltiplos pontos por local e fazer média, reduzindo diferenças locais. A luz ambiente deve ser estável, idealmente em caixa de luz padrão ou com a placa branca de calibração do próprio medidor. O instrumento precisa de calibração regular com placa branca padrão e poço negro, garantindo leituras consistentes.
A cor medida é comummente expressa no espaço de cor CIE L*a*b* (ou CIELAB). Onde L* representa luminosidade (eixo preto-branco, 0 é preto, 100 é branco), a* representa eixo vermelho-verde (positivo é vermelho, negativo é verde), b* representa eixo amarelo-azul (positivo é amarelo, negativo é azul). Estes três valores posicionam a cor num espaço de cor uniforme, e a distância entre valores adjacentes aproxima-se da magnitude da diferença de cor percebida pelo olho.
III. Base de dados de fórmulas e sistema de pigmentos base: o "armazém de matérias" da mistura
Após medir o L*a*b* da cor alvo, o sistema de mistura invoca a base de dados de fórmulas, procurando a fórmula base mais próxima. Os fabricantes de tinta de retoque automotiva geralmente estabelecem vasto sistema de pigmentos base e biblioteca de fórmulas, cobrindo códigos de cor de séries de carros principais. O pigmento base (pasta de cor) é uma unidade de coloração básica pré-moída e com dispersão estável de pigmento, dividida por matiz em branco, preto, amarelo, vermelho, azul, laranja, roxo, verde, bem como pasta de alumínio prateado, pó perolado, pigmento base transparente, agente de controlo de cor, etc.
A lógica do software de mistura por computador é: partindo do código de cor original do fabricante mais próximo, com base no desvio entre a leitura do medidor e a placa padrão, usa algoritmo de coloração (como modelo ótico Kubelka–Munk, mínimos quadrados iterativos) para calcular inversamente quais pigmentos base aumentar ou diminuir e quanto de cada. Os sistemas modernos conseguem ainda selecionar diferentes modelos de cálculo conforme as características do material (tinta sólida, tinta prateada, tinta perolada), pois o comportamento de dispersão dos flocos metálicos e perolados difere de pigmentos comuns.
É necessário enfatizar que a estabilidade do próprio pigmento base determina a taxa de acerto da mistura. A flutuação de matiz, finura e teor de pigmento entre lotes do mesmo pigmento base transmite-se diretamente à fórmula final. Portanto, o fornecedor do sistema deve consolidar a dispersão de pigmento, controlo de finura e estabilidade de armazenamento dos pigmentos base. A KeXin New Material(kexinMaterials) adota controlo padronizado na moagem e consistência de lote dos pigmentos base, com o objetivo de, ao reproduzir a mesma fórmula em diferentes alturas e lojas, manter a cor num intervalo controlável, reduzindo o retrabalho de "fórmula certa, cor desviada".
IV. Avaliação de diferença de cor: ΔE e o limiar visível a olho nu
Se a mistura está certa ou não, em última análise julga-se pela diferença de cor. A indústria usa geralmente a fórmula de diferença de cor CIE 1976 ΔE*ab para representar a distância euclidiana de duas cores no espaço L*a*b*: ΔE = √[(ΔL*)² + (Δa*)² + (Δb*)²]. Quanto maior o ΔE, maior a diferença de cor. Mas o olho humano tem sensibilidades diferentes para luminosidade, vermelho-verde, amarelo-azul; as fórmulas posteriores CIE 1994, CIEDE2000 corrigiram os pesos, aproximando-se da visão real. No entanto, o ΔE*ab, pela simplicidade e intuição, ainda é amplamente usado como julgamento inicial na indústria de repintura.
Sobre "quanto de diferença de cor é visível a olho nu", a experiência da indústria é aproximadamente: ΔE menor que 1.0 geralmente indiscernível a olho nu; 1.0–2.0 detectável em comparação por especialista mas não fácil de notar à distância normal; 2.0–3.0 claramente visível; maior que 3.0 a diferença de cor é proeminente. A aceitação de repintura automotiva frequentemente controla ΔE dentro de 1.5 ou mesmo 1.0 como padrão elevado. Note que ΔE é um valor global; por vezes os desvios de L*, a*, b* individualmente não são grandes mas a combinação desvia a cor global, também podendo ser notada pelo cliente; portanto não só ver o ΔE total, mas também os desvios das três componentes.
Medir a diferença de cor deve ser sob fonte de luz padrão (recomenda-se D65 ou caixa multi-fonte com D65, A, TL84, CWF, etc.), com a fonte de luz do principal cenário de uso do cliente como referência. A mesma zona de retoque deve ser medida em múltiplos ângulos (especialmente o ângulo de brilho e frontal para tintas de efeito), pois a diferença de cor de tinta metálica varia com o ângulo. A tabela abaixo dá intervalos de referência para critérios de diferença de cor comuns na repintura automotiva:
| Diferença de cor ΔE*ab | Significância visual | Sugestão de aceitação de retoque | Tratamento típico |
|---|---|---|---|
| ≤ 1.0 | Quase indiscernível a olho nu | Excelente, pode entregar direto | Sem necessidade de tratamento |
| 1.0–1.5 | Detectável por comparação de especialista | Padrão elevado atingido | Pode ajuste fino ou aceitar |
| 1.5–2.0 | Ocasionalmente notável à distância normal | Geralmente atingido | Conforme exigência do cliente |
| 2.0–3.0 | Claramente visível | Necessita retrabalho | Re-misturar e pulverizar |
| > 3.0 | Diferença de cor proeminente | Não conforme | Refazer bloco inteiro |
V. Cor dependente do ângulo: a maior variável na mistura de tintas de efeito
A diferença de cor de tinta sólida (cor única) é principalmente desvio de L*, a*, b*, relativamente fácil de controlar. Mas tintas prateadas e peroladas contêm flocos metálicos finos ou flocos perolados; a luz sofre reflexão e interferência nas camadas dos flocos, a cor muda drasticamente com o ângulo de observação, este efeito de "cor dependente do ângulo" torna a mistura muito mais difícil. Mesma fórmula, na pulverização, pressão de ar, velocidade de passe e espessura do filme diferentes, a orientação dos flocos metálicos (deitados ou erguidos) difere, frontalmente mais escuro, lateralmente mais claro, ou vice-versa.
Portanto a mistura por computador de tintas de efeito não pode ver apenas L*a*b* de um ângulo, mas usar medidor multiângulo para recolher dados de pelo menos três ângulos (como 25°, 45°, 75° ou 15°, 45°, 110°) e controlar a diferença de cor de cada ângulo separadamente. Na mistura usam-se comummente técnicas de "ajustar claro/escuro em visão lateral" "controlo de diferença frontal-lateral": adicionar pigmento base específico para alterar a cobertura dos flocos metálicos e transparência da base, puxando a diferença frontal-lateral de volta ao alvo. Tais técnicas dependem da compreensão do comportamento ótico dos pigmentos de efeito, ver detalhes em Princípio dos pigmentos de efeito de tinta pigmentada automotiva (perolado/metálico).
A experiência no local é: para tintas de efeito, é melhor fazer pulverização de transição (esfumaçado) em bloco inteiro ou placas adjacentes, do que retocar apenas um pequeno bloco com borda dura, caso contrário a diferença de cor angular na borda será muito evidente. A pulverização de transição combinada com a fórmula precisa da mistura por computador consegue "esconder" a diferença de cor no gradiente.
VI. Influência do processo de pulverização na diferença de cor: acertar a mistura mas também pulverizar certo
Muito retrabalho não é por mistura errada, mas o processo de pulverização "desvia" a cor. As variáveis de processo-chave que afetam a cor final incluem:
Primeiro, espessura do filme de tinta. Mesma fórmula, pulverizar fino deixa base transparente, mais escuro; pulverizar espesso cobre mais, mais vibrante. Tinta sólida é relativamente insensível à espessura, tinta de efeito é extremamente sensível — a espessura altera camadas de flocos metálicos, mudando a diferença frontal-lateral. Deve construir conforme espessura de filme seco (DFT) recomendada pela fórmula, e controlar com medidor de espessura.
Segundo, pistola e pressão de ar. Pressão alta, atomização fina, partícula pequena, floco metálico mais deitado, cor mais clara; pressão baixa, partícula grossa, floco mais erguido, cor mais escura. Velocidade de passe e taxa de sobreposição também alteram quantidade de tinta por área, afetando espessura e orientação. Recomenda-se fixar modelo de pistola, pressão na ponta e ritmo de passe, tratando como parte da fórmula.
Terceiro, razão de diluição e ambiente de cabine. Tipo de diluente (secagem rápida/lenta) altera nivelamento e flash, temperatura e humidade afetam evaporação de solvente e retração do filme. Com grande flutuação de temperatura e humidade, mesma fórmula também desvia. A cabine deve manter temperatura e humidade estáveis (como 20–25℃, humidade relativa 50%–70%) e calibrar fórmula em condições padrão.
Quarto, a influência do verniz. O brilho, o amarelecimento e a espessura do filme do verniz de acabamento transparente alteram a aparência da cor da camada inferior. O verniz de um carro antigo já está amarelado; se, na repintura, for usado um verniz totalmente novo e de alta transparência, a cor da camada inferior parecerá mais "fria". Quando necessário, faça polimento geral das áreas adjacentes ou aplique verniz transparente global para uniformizar a referência de brilho.VII. Diferenças nas estratégias de mistura de cores entre tintas sólidas e tintas de efeito
A mistura de tintas sólidas é relativamente direta: usando o L*a*b* medido como alvo, ajustam-se os concentrados de preto, branco e cores para que as três componentes se aproximem do objetivo; geralmente, manter o ΔE dentro de 1,5 é suficiente. O foco está na pureza e no poder de cobertura dos concentrados, evitando a introdução de cores estranhas.
A mistura de tintas de efeito é muito mais complexa. Primeiro define-se a cor de base (luminosidade e matiz em visão lateral), depois o contraste entre visão frontal e lateral e a intensidade de cintilação. O raciocínio comum é: usar pasta de alumínio ou pó perolado para controlar luminosidade e cintilação, usar concentrados transparentes para ajustar o matiz lateral, e usar agente de controle de cor para afinar o contraste frontal-lateral. A ordem de mistura é primeiro a direção geral (preto-branco, matiz principal) e depois os detalhes (lateral tendendo a vermelho ou verde); a cada passo mede-se em múltiplos ângulos, evitando focar num único ângulo e estragar outro.
Para tintas peroladas, deve-se ainda considerar a cor de interferência da camada perolada; pós perolados de diferentes tamanhos de partícula e revestimentos apresentam diferentes desvios de matiz (ex.: perolado branco tende a azul, perolado amarelo tende a dourado). No momento da mistura, trate-o como variável independente. Para essas fórmulas de alta dificuldade, fabricantes maduros fornecem combinações de "perolado + agente de controle de cor" com janelas de adição recomendadas, reduzindo o custo de tentativa e erro da loja.
VIII. Envelhecimento e desvio da cor de referência: como equalizar cor em carros antigos
Na repintura de carro novo, a referência é a cor original de fábrica; na repintura de carro antigo, a referência é a "cor da carroçaria já envelhecida". A radiação UV faz o verniz amarelecer e certos pigmentos orgânicos da tinta de base desbotam, causando desvio de matiz geral no carro antigo. Se se misturar diretamente pelo código original de fábrica, a repintura ficará mais nova e mais viva, destoando da tinta antiga ao redor.
O método de tratamento é: usar como referência de medição a cor real envelhecida da carroçaria, e não o código original de fábrica. O espectrofotômetro varre a área de tinta antiga para obter o L*a*b* real, e a fórmula é recalculada com base nisso. Para casos de forte amarelecimento do verniz, pode-se primeiro lixar e polir o verniz antigo ao redor para reduzir a interferência do amarelecimento, ou avaliar uniformemente a aparência "com verniz antigo" na comparação. Em áreas grandes e de alta visibilidade (como portas, para-lamas), recomenda-se fazer transição de borda (blending) local, para que a cor nova e a antiga se liguem naturalmente, em vez de justapor bordas rígidas.
IX. Erros comuns de mistura de cores e resolução de problemas
Os erros frequentes na mistura e na aplicação vêm, na maioria, do processo e não do equipamento. Problemas típicos:
Um, medir apenas um ponto para misturar. Diferentes posições da carroçaria envelhecem de forma irregular e recebem luz diferente; medição de ponto único tem baixa representatividade. Deve-se medir múltiplos pontos e tirar média, evitando marcas de repintura. Dois, ignorar a fonte de luz. Cor "certa" sob lâmpada amarelada da oficina fica totalmente desviada sob luz do dia. Comparação e aceite devem ser feitos em cabine de luz padrão segundo fontes como D65. Três, controlar só a visão frontal em tinta de efeito. Sem controlar o contraste frontal-lateral, surge uma faixa clara lateral sob sol. Deve-se medir em múltiplos ângulos. Quatro, descolar aplicação da mistura. Mistura feita em condições ideais, mas na pintura muda-se pressão e espessura à vontade, e a cor foge. Fixe os parâmetros de pintura na ficha de processo. Cinco, verniz incompatível. Verniz errado ou espessura irregular desvia a aparência global. Uniformize o sistema e o brilho do verniz.
Tabela de resolução de problemas:
| Fenómeno | Causa provável | Medida |
|---|---|---|
| Diferença de cor óbvia sob sol | Não controlou contraste frontal-lateral / espessura irregular | Medir em múltiplos ângulos, fixar espessura |
| Mais novo e mais vivo | Usou código de fábrica sem considerar envelhecimento | Usar cor envelhecida medida na carroçaria como referência |
| Borda dura e ofuscante | Retoque local pequeno sem blending | Pintura de peça inteira ou transição blending |
| Mesma fórmula, resultados diferentes | Lote de concentrado / instrumento não calibrado | Controlar lote de concentrados, calibrar espectrofotômetro |
| Muda após verniz | Amarelecimento do verniz / brilho irregular | Uniformizar verniz e referência de polimento |
X. Seleção e manutenção de sistemas de mistura por computador
Para oficinas de retoque escolherem sistema de mistura por computador, vejam quatro pontos: precisão e capacidade multiângulo do espectrofotômetro, cobertura e frequência de atualização da biblioteca de fórmulas, se o software avisa sobre metamerismo, e se o fabricante fornece concentrados estáveis continuamente. O hardware é só a entrada; a biblioteca de fórmulas e os concentrados são o núcleo competitivo. Após implantação, manutenção diária: calibração regular do instrumento, guarda adequada da placa branca padrão, estabilidade da fonte de luz do ambiente, uso de concentrados por FIFO e dentro da validade, evitando sedimento e película.
Em gestão de dados, recomenda-se guardar os dados de medição, fórmula final, parâmetros de pintura e ΔE de aceite de cada serviço, formando a "biblioteca de fórmulas de sucesso" da loja. Da próxima vez, para mesmo carro e cor, chama-se e ajusta-se, poupando tempo e mantendo qualidade. Para lojas de rede, subir dados à nuvem permite "uma loja mistura, várias usam". Essa ideia de entregar junto "tinta + dados + processo" é o valor do sistema da KeXin New Material(kexinMaterials) — não só dá concentrados, mas também limites de processo de mistura replicáveis.
XI. Ligação com o sistema de tinta original de fábrica
A mistura de retoque não é isolada; tem de se ligar ao sistema de tinta OEM (primário eletroforético, camada intermédia, tinta pigmentada, verniz). A tinta de cor de fábrica passa por cocção a alta temperatura; dispersão de pigmentos e orientação de pigmentos de efeito diferem do retoque à temperatura ambiente, por isso a fórmula de retoque costuma precisar de correção "estado de retoque" do código original. Entender o sistema OEM ajuda a julgar em que camada está a cor de referência: o problema de cor às vezes não é na tinta de cor, mas na transparência da base, cor vinda da camada intermédia ou amarelecimento do verniz. Sobre primário eletroforético e sistema OEM completo, leia Sistema de pintura de tinta original de fábrica e processo de primário eletroforético. Com visão de sistema, a taxa de acerto e a qualificação à primeira sobem claramente.
XII. Tendência de mistura digital e gestão de dados de cor
A mistura por computador hoje tem hardware (espectrofotômetro, software de fórmulas) maduro; a verdadeira disputa virou "dados". Quem tem base de dados de cor mais completa, precisa e actualizada abre vantagem em acerto à primeira e eficiência da loja. O setor está a passar de "biblioteca de fórmulas local" para "plataforma de dados de cor colaborativa na nuvem", com linhas técnicas claras.
Uma, partilha de biblioteca na nuvem. O fabricante cobre códigos OEM de gamas principais, mas a loja encontra diariamente "modelo comum da loja + equipamento da loja + processo da loja". Subir essas fórmulas de sucesso anonimamente forma efeito de rede "uma loja mistura, várias usam", reduzindo erro repetido. Pressupõe recolha normalizada: guardar curva de reflectância, fórmula final, parâmetros de pintura, ΔE de aceite — não só "mais ou menos".
Duas, base espectral substitui valor único de cor. Sistemas antigos guardavam só L*a*b*; não tratam metamerismo. Plataformas modernas guardam curva de reflectância completa (ponto a cada 10 nm), medem delta total e comparam espectro ponto a ponto, avisando risco de "valor perto mas cores separam sob luz". Base maior = mais restrições ao algoritmo = recomendação mais precisa.
Três, recomendação de fórmula assistida por algoritmo. Com fórmulas de sucesso históricas + desvio medido, modelo ótico de cor faz recomendação iterativa, encurtando o "tentar até chegar perto". Mas atenção: algoritmo auxilia, não substitui; no fim, pintar placa e aceitar em múltiplos ângulos, pois a pintura "reprocessa" a cor. Fechar ciclo algoritmo + medição + pintura normativa é a cadeia completa.
Quatro, ligação de dados com fabrico. OEM já cria arquivo espectral do código em produção; se o retoque ler o mesmo espectro e não só texto do código, faz correção "estado de retoque" direta, reduzindo desvio de referência por diferença de cocção e cura ambiente. Mesma origem de dados carro-e-retoque é direção de alto valor para qualificação à primeira.
Cinco, base de qualidade de dados não ignorável. Por melhor plataforma, se instrumento não calibrado, luz instável, recolha errada, entra lixo e sai lixo. A loja deve pôr na rotina calibração, manutenção de cabine, SOP de recolha, tratando qualidade de dados como activo igual à tinta. A KeXin New Material(kexinMaterials) ao promover "tinta + dados + processo" também usa norma de recolha e partilha na nuvem como apoio, ajudando redes a tornar experiência de mestre em activo digital replicável, não perdido com saída de pessoa.
No longo prazo, dados de mistura estendem-se a rastreabilidade e seguros. Espectro e processo guardados servem prova objetiva em disputa de cor; em usados e reparação de acidente, provam consistência com original. Quando dados cobrem "medição—fórmula—pintura—aceite—rastreio", a mistura automotiva deixa de ser arte e vira engenharia auditável.
XIII. Lista de configuração padrão da oficina de mistura
Para fixar mistura por computador, a oficina precisa de hardware completo e calibravel. Lista como base de autoavaliação:
Um, espectrofotômetro (preferência multiângulo). Entrada de dados; recomenda-se modelo com 15°/25°/45°/75°/110°, com placa branca e poço negro para calibração, em cabine de luz padrão.
Dois, cabine de luz padrão. Fontes D65, A, TL84, CWF para comparação visual e aceite multi-fonte, evitando erro sob lâmpada amarelada.
Três, utensílios de mistura e medição. Copo com escala, balança (0,1 g), vara de mistura para concentrados por volume ou massa.
Quatro, controle de viscosidade e espessura. Copo DIN 4 (com cronómetro), medidor de filme húmido e seco para quantificar pintura, sem palpite.
Cinco, equipamento de pintura e cura. Pistola (1,2–1,4 mm), ar comprimido purificado, infravermelho ou estufa para tornar fórmula em placa aceitável.
Seis, placas de comparação e biblioteca. Guardar placas de sucesso e dados correspondentes como activo reutilizável.
Unir esses seis à SOP cria "sempre estável" em vez de "às vezes certo". Equipamento é esqueleto; dados e disciplina são alma.
XIV. Ciclo de gestão de qualidade da mistura
A mistura não é ação única, é ciclo de melhoria. Com PDCA (planear—executar—verificar—melhorar) empurra-se acerto e eficiência continuamente.
Fase de planeamento: recolher a curva de reflexão da carroçaria com um espectrofotómetro, invocar a biblioteca de fórmulas para calcular a fórmula inicial, e registar o Δ;E alvo e a tolerância multiângulo.
Fase de execução: medir rigorosamente conforme a fórmula, pulverizar conforme a ficha de processo, fixar a pressão do pistola, o percurso do pistola e a espessura do filme, tratando o "ajuste de cor" e a "pulverização" como uma reprodução integral.
Fase de verificação: aceitar com medição de cor multiângulo, registar o Δ;E frontal e lateral, o brilho e o aspeto, e avaliar se a janela estabelecida foi atingida; se não cumprir, regressar à fase de planeamento para ajustes finos.
Fase de melhoria: guardar os dados de medição de cor, fórmula, processo e aceitação de cada encomenda na biblioteca na nuvem, tornando-os o ponto de partida para a próxima cor idêntica no mesmo veículo, e realizar análise de causa raiz para desvios de alta frequência.
Este ciclo fechado parece laborioso, mas consegue transformar o "tato do mestre experiente" em "ativo da loja". À medida que os dados acumulam continuamente, o ajuste de cor passa da arte para a engenharia, a taxa de retrabalho e os custos diminuem, e a satisfação do cliente aumenta.
XV. Complemento sobre equívocos comuns no ajuste de cor
Além dos pontos anteriores, há ainda alguns equívocos facilmente negligenciados:
Equívoco 1: instrumento caro significa necessariamente preciso. Errado. Por mais caro que seja o espectrofotómetro, sem calibração e com luz ambiente caótica, os dados não são fiáveis. A calibração e o SOP determinam mais a fiabilidade do que o preço.
Equívoco 2: quanto mais completa a biblioteca de fórmulas, melhor. Errado. Biblioteca grande mas com dados sujos gera recomendações confusas. É melhor uma biblioteca pequena mas com cada registo limpo e rastreável.
Equívoco 3: aceitar apenas sob luz diurna. Errado. O cliente pode ver o veículo numa garagem subterrânea ou sob luz de rua à noite; é obrigatório aceitar sob múltiplas fontes de luz.
Equívoco 4: diferença de cor pequena equivale a sucesso. Errado. É preciso ainda observar a diferença frontal-lateral, o brilho e a consistência após envelhecimento; olhar apenas o ΔE pode levar a julgamentos errados.
Escrever estes equívocos na formação permite evitar muitos desvios.
Perguntas frequentes
P: A afinação de cor por computador elimina totalmente a diferença de cor?
R: Não. A afinação de cor por computador objetiva a medição de cor e o cálculo da fórmula, podendo melhorar muito a taxa de acerto, mas a cor final ainda é afetada pela espessura do filme de pulverização, pressão de ar, temperatura e humidade, verniz e referência de envelhecimento. Mesmo com ΔE instrumental abaixo de 1,0, se o processo de pulverização estiver descontrolado pode ainda haver desvio de cor. Cor exata na afinação é apenas o pré-requisito; pulverizar certo é o resultado.
P: Que valor de ΔE é considerado aceitável?
R: A experiência da indústria é: ΔE*ab inferior a 1,0 é praticamente impercetível ao olho humano, 1,0–1,5 é padrão elevado, 1,5–2,0 geralmente aceitável, 2,0–3,0 visivelmente óbvio e requer retrabalho, acima de 3,0 reprovado. Tintas de efeito exigem ainda controlo do desvio frontal-lateral por ângulo, não bastando o ΔE total.
P: Por que a tinta metálica é mais difícil de afinar do que a tinta lisa?
R: A tinta metálica contém flocos metálicos, e a cor varia com o ângulo de observação (cromatismo dependente do ângulo). Com a mesma fórmula, diferentes espessuras de filme e pressões de pulverização alteram a orientação dos flocos metálicos, mudando a cor frontal e lateral. É obrigatório usar espectrofotómetro multiângulo para controlar separadamente a diferença de cor em múltiplos ângulos, dificuldade muito superior à tinta lisa que olha apenas L*a*b*.
P: Por que o retoque de veículo antigo parece sempre "demasiado novo"?
R: O verniz do veículo antigo amarelece e a tinta de base desbota, a cor real da carroçaria já desviou. Se se ajusta conforme o código de cor novo de fábrica, o retoque fica novo e vivo demais. O correto é usar como referência a cor envelhecida medida na carroçaria para medição e cálculo inverso da fórmula, e fazer transição de esfumatura nas áreas de alta visibilidade.
P: O que é metameria e o computador consegue detetá-la?
R: Metameria ocorre quando duas cores parecem diferentes sob fontes de luz distintas (curvas de reflexão espectral diferentes). Comparar sob uma única lâmpada leva a julgar erradamente "consistente". A afinação de cor por computador recolhe a curva de reflexão espectral completa e pode aceitar numa caixa de luz padrão com múltiplas fontes, identificando o risco de metameria.
P: Por que a cor ficou certa na afinação mas desviou na pulverização?
R: A variável mais comum é a espessura do filme de tinta e a pressão do pistola. A espessura altera o número de camadas e a orientação dos pigmentos de efeito; a pressão muda a finura da atomização e o nivelamento dos flocos metálicos. Deve fixar-se o modelo do pistola, a pressão na ponta, o ritmo do percurso na ficha de processo, tratando-os como um todo com a fórmula.
P: O verniz afeta a cor final?
R: Sim. O brilho, a espessura e o amarelecimento do verniz alteram a aparência da camada inferior. O verniz antigo já amareleceu, o novo é mais transparente, a cor base parece mais fria. Se necessário, polir uniformemente ou aplicar verniz global, estabelecendo uma referência de brilho consistente antes de comparar.
P: Como manter um espectrofotómetro?
R: Calibrar periodicamente com placa branca padrão e poço negro; guardar a placa branca padrão ao abrigo da luz e humidade; ambiente de medição com luz estável; usar os pigmentos base por FIFO e dentro do prazo de validade, evitando sedimentação e película; guardar dados de medição e fórmula de cada encomenda para formar a própria biblioteca de sucessos.
P: A loja deve construir a sua própria biblioteca de fórmulas?
R: Muito recomendável. A biblioteca total do fabricante cobre as gamas principais, mas as "fórmulas de combate" dos modelos e processos habituais da loja são mais realistas. Guardar e partilhar valores de cor, fórmulas, parâmetros de pulverização e ΔE de aceitação melhora eficiência e estabilidade, ideal para lojas de cadeia.
P: Qual a diferença entre afinação de retoque e afinação de fábrica?
R: A fábrica usa linha de cura por calor a alta temperatura em lote, dispersão de pigmentos e orientação de efeito estáveis, produzindo em massa pelo código de cor; o retoque é peça única de cura à temperatura ambiente, tendo de lidar com referência de envelhecimento, esfumatura local e diferenças de equipamento. A fórmula de retoque frequentemente exige correção "estado de retoque" ao código de fábrica, dependendo mais de instrumentos e disciplina de processo.
Leitura adicional
- Princípio dos pigmentos de efeito em tintas de cor automotivas (perolizados/metálicos): compreender profundamente o comportamento ótico dos flocos metálicos e perolizados é a base para controlar o cromatismo dependente do ângulo e a taxa de acerto na afinação de tintas de efeito.
- Sistema de pintura automotiva de fábrica e processo de primário eletroforético: da perspetiva do sistema OEM, identificar os níveis de origem da diferença de cor, construindo o pensamento integrado "base—intermédio—cor—verniz".
- Mecanismo hidrofóbico do revestimento nano cerâmico automotivo: entender o impacto do revestimento cerâmico sobre o verniz no brilho e aspeto, evitando confundir efeito de revestimento com diferença de cor.
- Limpeza da oficina de pintura automotiva e design da cabina de pulverização: fluxo de ar, filtragem e controlo ambiental
- Revestimento protetor do sistema de três eletrónicos de veículos de nova energia
- Sistema de tinta de retoque automotiva: tinta sólida 2K, tinta de base + verniz e de componente único