Der elektrostatische Sprühprozess der Pulverbeschichtung ist eine vollständige technische Kette, bei der pulverförmige Beschichtung durch ein elektrostatisches Feld auf das geerdete Werkstück adsorbiert, dann durch Erhitzen aufgeschmolzen, verlaufen und ausgehärtet wird, um eine Schicht zu bilden. Es ist der letzte entscheidende Schritt, mit dem die Pulverbeschichtung vom „Rezept“ zum „Produkt“ gelangt – so gut das Rezept auch ist, bei unkontrolliertem Sprühprozess kommt es zu Orangenhaut, ungleichmäßiger Schichtdicke, verstopften Pistolen oder Rückgewinnungsverschmutzung. Gemäß dem Rahmen der ISO-8130-Reihe und GB/T 21782 „Pulverbeschichtung – Beschichtung“ besteht die Pulververarbeitung aus fünf Abschnitten: Vorbehandlung, elektrostatisches Sprühen, Rückgewinnung, Aushärtung sowie Kühlung und Prüfung, wobei jeder Abschnitt ein quantifizierbares Prozessfenster aufweist. Aus ingenieurtechnischer Sicht ist das Sprühen keine isolierte Handlung, sondern ein Systemengineering mit gekoppelten „Pulver – Elektrik – Gas – Wärme – Rückgewinnung“: Die Partikelgröße und Aufladefähigkeit des Pulvers bestimmen den Pulvereffekt (Übertragungswirkungsgrad), die Feldverteilung der Spritzpistole bestimmt die Abdeckungsgleichmäßigkeit, das Luftmengengleichgewicht des Rückgewinnungssystems bestimmt Materialausnutzung und Explosionsschutz, und die Temperaturkurve des Aushärtungsofens bestimmt die Qualität der vernetzten Schichtbildung. Bei Fehlanpassung in einem Abschnitt werden, selbst wenn die Vorbehandlung scheinbar in Ordnung und das Aussehen intakt ist, verborgene Risiken wie unzureichende Haftung, verminderter Korrosionsschutz oder verkürzte Lebensdauer eingebaut.
Im Bereich der funktionellen Pulver liefert kexinMaterials nicht nur Pulver, sondern bietet auch „Prozesskarte plus Anlagenparameter plus Rückgewinnungskonzept“ an, um das Sprühen von Erfahrung zu replizierbaren Daten zu machen. Dieser Artikel zerlegt den elektrostatischen Sprühprozess abschnittsweise auf Basis zitierfähiger Standards (ISO 8130, GB/T 21782, GB/T 9286, GB/T 13452.2), um Ingenieuren zu helfen, „gutes Sprühen“ in verifizierbare Schichtdicke und Aushärtungsgrad zu verwandeln.
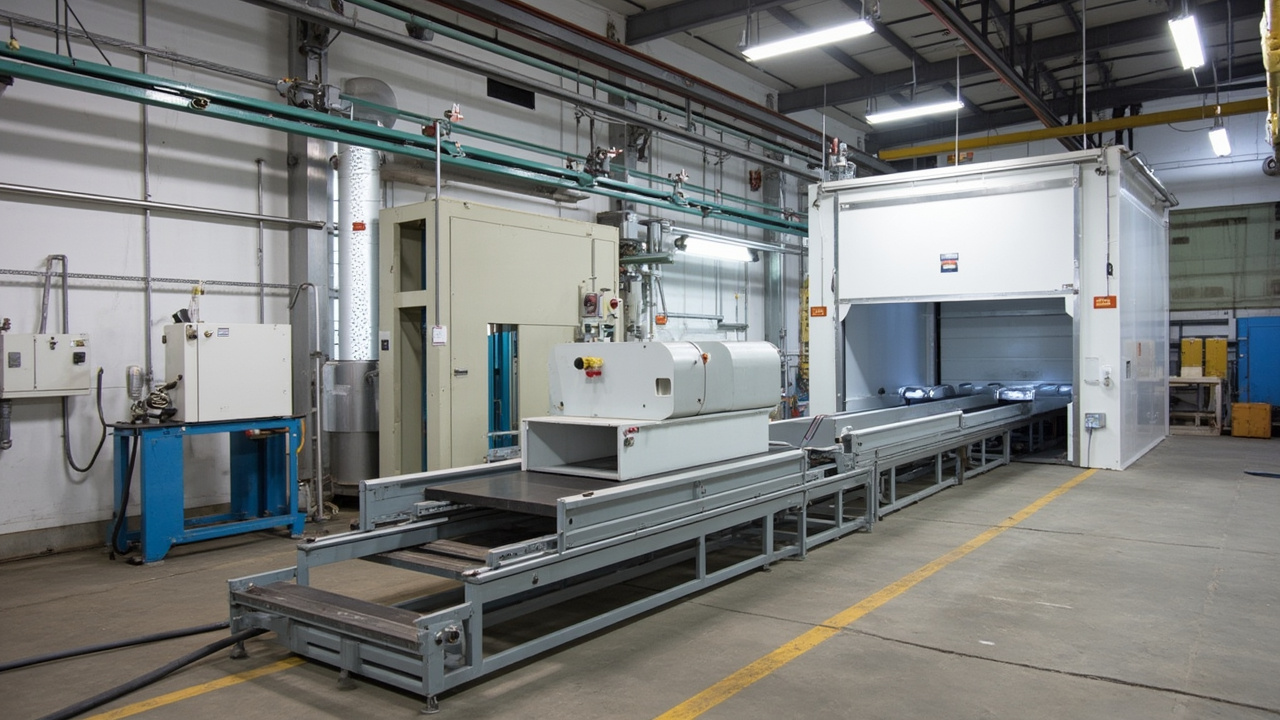
I. Physikalisches Prinzip des elektrostatischen Sprühens
Das elektrostatische Sprühen beruht auf drei Schritten: „Ladung – Feld – Adsorption“. Schritt eins, Aufladen: Die Korona-Spritzpistole (Corona) legt eine Hochspannung von 30–100 Kilovolt an die Elektrode an, wodurch die Luft an der Pistolenmündung ionisiert wird; die Pulverpartikel fliegen durch die Ionisationszone und nehmen negative Ladung auf. Die Reibungspistole (Tribo) erzeugt durch Reibung des Pulvers an der Pistolenwand Ladung (meist positive), ohne externe Hochspannungselektrode. Schritt zwei, Feldadsorption: Das geladene Pulver fliegt im elektrischen Feld zur geerdeten Werkstückoberfläche und wird adsorbiert, wodurch eine lose Pulverschicht entsteht. Die Feldstärke wird durch Spannung und Abstand bestimmt, etwa mehrere Kilovolt pro Zentimeter. Schritt drei, Ladungsabfall und Ablagerung: Nach Erreichen des Werkstücks wird die Ladung über das Werkstück in die Erde abgeführt; die Pulverschicht verbleibt vorübergehend durch Elektrostatik und Van-der-Waals-Kräfte, bis sie im Ofen aufschmilzt und aushärtet.
Aus physikalischer Sicht unterliegt der Flug des geladenen Pulvers in der Luft dem gemeinsamen Wirken von drei Kräften: elektrostatische Feldkraft (zum Werkstück gerichtet, Hauptursache der Adsorption), Schwerkraft (konstant nach unten, relativ starker Einfluss auf Feinpulver) und Luftwiderstand (quadratisch zur Partikelgröße). Daher werden Feinpulver (Partikelgröße etwa 10–20 Mikrometer) leichter vom Feld „abgelenkt“ oder mit dem Luftstrom verweht, während Grobpulver (etwa 50–80 Mikrometer) stabiler ist, aber die Kantenabdeckung etwas schlechter – genau dies ist der Grund, warum die Pulverkornverteilung kontrolliert werden muss. Eine weitere Schlüsselbeschränkung der elektrostatischen Adsorption: Das Werkstück muss gut geerdet sein (Erdungswiderstand meist unter einigen Megohm gemäß Gerätespezifikation); sobald der Erdungskreis durch Pulveransammlung an Aufhängern oder Kettenöl unterbrochen wird, bricht der Pulvereffekt drastisch ein, zudem bestehen Risiken von Funkenbildung und Gefährdung der Personensicherheit.
Das Korona-Verfahren hat einen hohen Pulvereffekt und breite Anwendbarkeit, neigt aber in toten Winkeln zu „inverser Ionisation (Ionenwind)“, was zu Orangenhaut führt; das Reibungsverfahren hat keinen Ionisationswind, gute Kantenabdeckung, aber die Ladungsmenge wird von Pulverwiderstand und Klima beeinflusst und ist selektiv bezüglich des Pulvers. Die Auswahl erfolgt nach Werkstückform und Pulvertyp.
II. Spritzpistolen und Schlüsselparameter
| Parameter | Typischer Bereich | Auswirkung |
|---|---|---|
| Spannung (Korona) | 30–100 kV | Hoch → starke Adsorption, aber leicht inverse Ionisation, Orangenhaut |
| Strom/Pulverausstoß | nach Pistolentyp | bestimmt Produktionskapazität und Schichtdicke |
| Zerstäuberluft | einstellbar | beeinflusst Strahlbild und Verlauf |
| Spritzdistanz | 150–300 mm | zu nah: Durchschlag, zu fern: geringer Pulvereffekt |
| Werkstückerdung | muss zuverlässig sein | schlechte Erdung: schlechter Pulvereffekt, Sicherheitsrisiko |
| Förderketten-Geschwindigkeit | nach Takt | bestimmt Einzelschichtdicke und Ofenlänge |
Prozess-Schwerpunkte: Spannung ist nicht so hoch wie möglich – zu hoch erzeugt Ionenwind, der bereits adsorbiertes Pulver wegbläst, und Kantenrückionisation; zu geringer Spritzdistanz verursacht Funken, die Pulverschicht und Werkstück beschädigen. Die optimale Parameterkombination ist „niedrigste ausreichende Spannung für Adsorption plus passender Pulverausstoß plus stabile Erdung plus vernünftige Ketten-Geschwindigkeit“. kexinMaterials gibt in der Prozesskarte konkrete Spannungsbereiche und Pulverausstoßeinstellungen an, statt vage „mit Elektrostatik sprühen“.
Im Inneren der Spritzpistole gibt es weitere oft übersehene Details: Elektrodenreinheit (Pulveransammlung an Koronanadeln führt zu instabilem Entladungs- und Pulverschwankungen), Düsenverschleiß (nach langer Nutzung Verformung des Strahlbilds, ungleichmäßige Schichtdicke), Temperaturdrift des eingebauten Hochspannungsmoduls (Spannungsabfall möglich nach mehreren Stunden Dauerbetrieb). Daher wird an Produktionslinien empfohlen, pro Schicht den Zündentladungszustand der Pistole zu prüfen und mit Standardprüfplatten Stichproben des Pulvereffekts zu machen. Bei Reibungspistolen verändern Verschleiß und Material der Pistoleninnenwand direkt den Reibungsaufladewirkungsgrad; Reibungsfutterrohre müssen regelmäßig getauscht und die Aufladefähigkeit überprüft werden. Eine weitere Schlüsselparametergruppe ist die Abstimmung von „Pulverausstoß – Zerstäuberluft“: Zu hoher Ausstoß bei unzureichender Zerstäubung lässt Pulverklumpen direkt aufs Werkstück prallen, was Kantenanhäufung und Partikel verursacht; zu starke Zerstäubung führt zu zu diffuser Pulverwolke, geringerem Pulvereffekt und höherer Rückgewinnungslast.
III. Kopplung von Pulvereigenschaften und Sprühprozess
Das Sprühresultat wird weitgehend bereits bei der Pulverauslieferung bestimmt; der Prozess bringt es nur „zur Freisetzung“. Vier Pulverkennzahlen und ihre Kopplung mit dem Sprühen sind Schwerpunkte:
Erstens, Kornverteilung. Gemessen nach ISO 8130-1 (oder GB/T 21782.13). Partikelgröße etwa 20–60 Mikrometer eignet sich am besten für elektrostatisches Sprühen; zu fein (90 Mikrometer) schlechter Verlauf, Orangenhaut, schwache Kantenabdeckung. Die Korngröße beeinflusst auch die Aufladung: Feinpulver hat bei gleicher Masse größere spezifische Oberfläche, mehr Ladung, neigt aber zu Verwehen; Grobpulver weniger Ladung, aber stabilerer Flug. Rezeptur und Mahlprozess müssen ausbalanciert werden.
Zweitens, Aufladefähigkeit. Koronaaufladung nutzt die Fähigkeit des Pulvers, im Ionisationsbereich Elektronen einzufangen; Reibungsaufladung nutzt die Arbeitfunktionsdifferenz zwischen Pulver und Pistolenrohr. Manche Füllstoffe (z. B. fluor- oder silikonhaltige Oberflächenbehandlungsmittel) verändern den Widerstand deutlich, sodass manche Pulver nur an bestimmte Pistolentypen passen. Bei Wareneingang sollte die Aufladefähigkeit stichprobenartig geprüft werden, um Linienunfälle wie „gleiche Pulversorte, andere Charge, aber Pulvereffekt viel schlechter“ zu vermeiden.
Drittens, Fließfähigkeit. Bewertet nach ISO 8130-5 (Fließeigenschaften der Pulver/Luft-Mischung). Gute Fließfähigkeit bedeutet gleichmäßige Fluidisation, stabile Pulverzufuhr, konsistente Schichtdicke; schlechte führt zu Brückenbildung, pulsierendem Ausstoß, verstopften Pistolen. Fließfähigkeit wird oft mit Aerosil (pyrogenem Aluminiumoxid) als Fließhilfe geregelt, aber Überschuss schädigt Aussehen und Rückgewinnungsstabilität – Maß halten.
Viertens, Gelierzeit und Lagerstabilität. Die Gelierzeit (Gel Time) wird nach ISO 8130-6 gemessen und spiegelt das Zeitfenster vom Schmelzen bis Beginn der Vernetzung unter Hitze wider, bestimmt direkt den Prozessrhythmus von Sprühen–Schmelzen–Verlaufen und die Ofentemperaturkurve; die Lagerstabilität (nach GB/T 21782 relevanten Methoden oder Herstellerspezifikation) bestimmt, ob das Pulver im Lager und nach Rückgewinnungsmischung verklumpt, verfärbt oder driftet. Gelierzeit und Aufheizrate des Werkstücks (PMP-Kurve) müssen abgeglichen werden, um weder das Verlaufsfenster zu verpassen noch unterzuhärten.
IV. Pulverzufuhr- und Fluidisierungstransportsystem
Das Pulverzufuhrsystem ist die Kette, die „Pulver im Fass“ stabil, gleichmäßig und kontrollierbar zur Pistole bringt; Kern besteht aus Wirbelschicht, Pulverbehälter, Venturi-Pumpe, Pulverrohr und Rückmischung.
Wirbelschicht: Poröse Bodenplatte des Behälters lässt niederdruckige saubere Luft ein, sodass Pulver „fluidiert“ (wie siedende Flüssigkeit) und gleichmäßig angesaugt werden kann. Fluidisierungsdruck muss so eingestellt sein, dass Pulver gerade schwebt, nicht aufwallt, nicht ruht; zu niedriger Druck saugt nicht, zu hoch verdichtet Pulverwolke, schadet Pulvereffekt und Aussehen. Fluidisierungsgleichmäßigkeit bestimmt Schichtdickenschwankung direkt, daher Behälter regelmäßig entleeren, Klumpen und Feuchtigkeit vermeiden.
Venturi-Zufuhr: Saugt über Unterdruck im Düsenhals durch Druckluft fluidisiertes Pulver und fördert zur Pistole. Vorteil: einfache Struktur, leichte Parallelschaltung mehrerer Pistolen; Nachteil: Ausstoß abhängig von Luftdruck und Füllstand, mit sinkendem Behälterstand variierend – benötigt „Konstantdruck plus Füllstandskompensation“ oder gewichtsbasierte Regelung zur Stabilisierung.
Pulverrohr und Pistolenanordnung: Je länger das Rohr, je mehr Bögen, desto stärker Reibungs- und elektrostatische Adsorption unterwegs, deutlichere Endabschwächung; daher lange Linien mit mehreren Pistolen abschnittsweise, kurze Rohre, wenig Bögen. Bei Synchronbetrieb muss Ausstoß jeder Pistole gleich sein, sonst große Schichtdickenunterschiede an verschiedenen Seiten desselben Werkstücks.
Rückmischung und Verhältnis: Rückgewinnungspulver nach Zyklon-Filtertrennung mit 10–30 % Anteil laut Prozesskarte im Behälter mit Neuware vor mischen, nötigenfalls vor Siebung zur Entfernung von Klumpen und Feinstpulver. Unkontrolliertes Rückmischverhältnis ist häufige Ursache für „gleiche Parameter, aber Schicht wird dicker und hässlicher“. kexinMaterials betont im Zufuhrkonzept „Linientrennung nach Farbe und System, Rückmischanteil in Prozesskarte schreiben und regelmäßig Aussehen und Leistung verifizieren“, um Zufuhr von Gefühl zu Daten zu machen.
V. Faraday-Abschirmung und Abdeckungsmaßnahmen
Komplexe Werkstücke (Gitter, tiefe Hohlräume, Innenkanten) weisen „Faraday-Abschirmung (Faraday Cage)“ auf: Feldlinien umgehen vom Leiter umschlossene Hohlräume, Innenkanten und tiefe Vertiefungen haben extrem schwaches Feld, Pulver gelangt schwer hinein, was zu lokalem Fehlen der Beschichtung führt. Gegenmaßnahmen: Reibungspistole (kein Ionenwind, Reibungsladung, Kantenabdeckung besser als Korona); mehrere Pistolen plus Werkstückdrehung (tote Winkel aus verschiedenen Winkeln nachsprühen); Spannung senken, Strom erhöhen (verbessert Eindringen in Vertiefungen); Werkstück vorwärmen (leichtes Anschmelzen, bessere Aufnahme komplexer Zonen); Rezepturoptimierung (Pulveraufladung und Fließfähigkeit erhöhen, siehe Prinzip und Klassifizierung von Pulverbeschichtungen).
Faraday-Abschirmung ist der häufigste Fehler „scheinbar gesprüht, tatsächlich nicht erreicht“ bei Pulverbeschichtung; bei Erstmusterprüfung muss mit Dickenmessgerät (GB/T 13452.2) die Schichtdicke in toten Winkeln geprüft werden. Ingenieurpraxis kennt weitere leicht übersehene Abschirmungsszenarien: Innenrohre von schlanken Rohren, Zwischenräume dicht stehender Kühlrippen, Rückseite von Gewindelöchern – dort wird das Feld von umgebendem Metall „abgesaugt“, selbst wenn man sieht, dass die Pistole sprüht, gelangt kein Pulver hinein. Neben obigen Maßnahmen können Kombinationen aus „eingebauter Kleinpistole“, „schräge Werkstückaufhängung“ oder lokaler Vorwärmung helfen; bei Serienkomplexteilen sollte in der Prozessvalidierung die Innenwand-Schichtdickenverteilung an geschnittenen Prüfplatten gemessen statt nur Außenfläche.
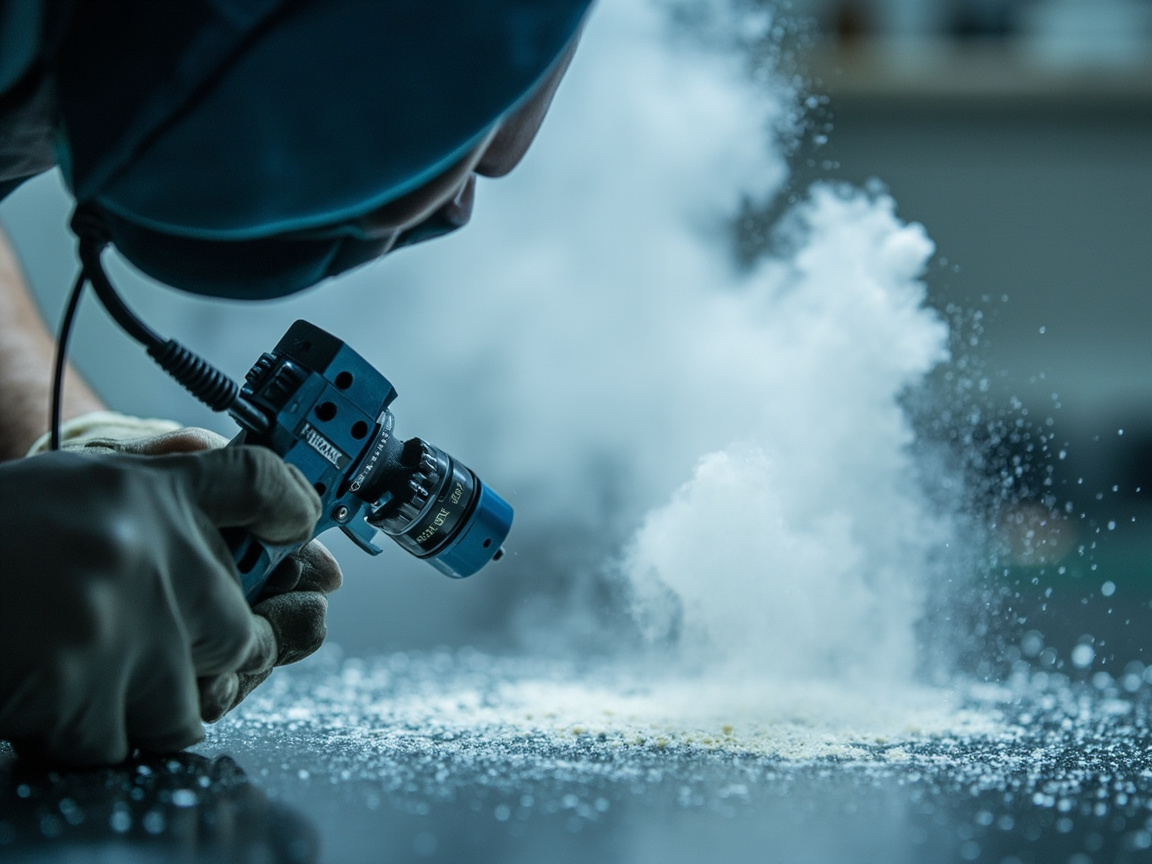
VI. Rückgewinnungssystem: Hohe Ausnutzung und Staubexplosionsschutz
Übersprühpulver macht erheblichen Anteil des Ausgestoßenen aus; das Rückgewinnungssystem sammelt nicht adsorbiertes Pulver zur Wiederverwendung, sodass Materialausnutzung über 95 % erreicht. Zyklonabscheidung plus Filterpatrone (Cartridge) ist Hauptlösung: Grobkorn vorab Zyklon, Feinpulver Patrone, Rückpulver mit Neuware anteilig mischen. Rückpulvermanagement: Kornverteilung driftet (mehr Feinpulver), daher 10–30 % Anteil an Neuware, Überschuss schadet Verlauf und Aussehen; verschiedene Farben und Systeme strikt trennen. Staubexplosionsschutz: Pulver brennbar, Auslegung nach GB 15577, GB 17440: Konzentrationsüberwachung, antistatische Erdung, explosionsgeschützte Elektrik, Druckentlastungsöffnungen; Sprühkabine und Rückgewinnung gesamt explosionsschutzgeprüft.
Die Auslegung des Rückgewinnungssystems muss auch „Luftmengengleichgewicht“ berücksichtigen. Kabine sollte kontrolliert leicht Unter- oder Überdruck haben: zu starker Unterdruck saugt viel saubere Luft ab, hoher Energieverbrauch und Feinpulveraustrag; zu starker Überdruck staubt in Werkstatt aus. Sinnvoll: Erfassungsgeschwindigkeit an Kabinenöffnung normgerecht, damit Übersprühpulver effektiv erfasst, aber Wind nicht verschwendet. Patronenabreinigung (Impulsrückblasen) und Wechselzyklus beeinflussen Rückpulverqualität: Verstopfung erhöht Systemwiderstand, instabiler Pulvereffekt; Patronenbruch lässt Feinpulver entweichen, Konzentration überschreitet Grenzwert. Konzentrationsüberwachung muss verknüpft sein – bei Erreichen eines bestimmten Anteils der Explosionsgrenze Alarm oder Stopp, harte Forderung von GB 15577.
kexinMaterials betont im Rückgewinnungskonzept „Linientrennung nach Farbe und System“, um Farbwechselverschmutzung zu vermeiden, und schreibt Rückmischanteil in Prozesskarte zur Chargenstabilität.
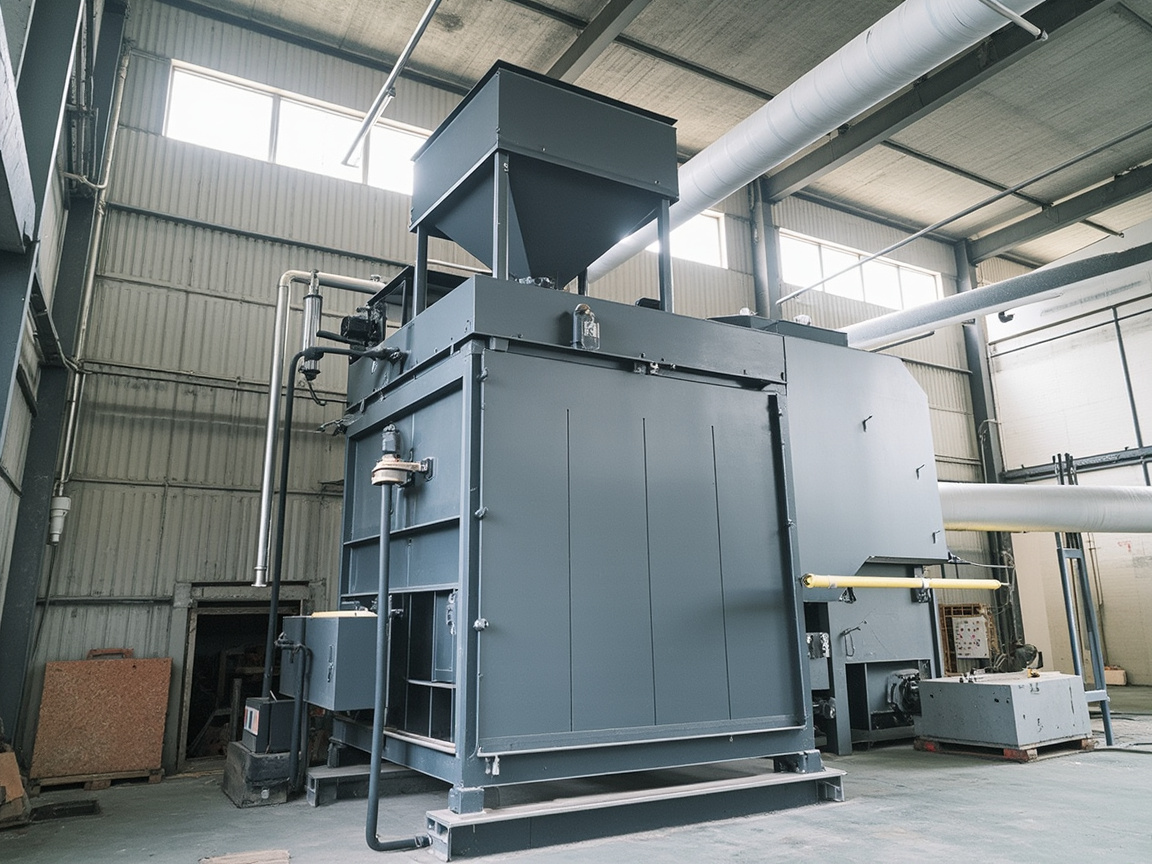
VII. Aushärtung: Ofentemperaturkurve entscheidet über Erfolg
Der Aushärtungsofen schmilzt die Pulverschicht auf, lässt verlaufen und vernetzt (duroplastisch) oder formt durch Schmelze (thermoplastisch). Kernparameter: Werkstücktemperatur (PMP, Part Metal Temperature) – nicht Ofentemperatur, sondern Werkstück selbst; Aushärtungsfenster abgestimmt auf Gelierzeit (nach ISO 8130-6); Beheizung (Konvektionswarmluft universell, Infrarot schnelleres Aufheizen für dünne Teile, oft kombiniert); Entlüftung (dickfilm- oder füllstoffhaltige Pulver brauchen ausreichend Entlüftung, um Nadelstiche, Blasen zu vermeiden, siehe isolierende Pulverbeschichtung bezüglich porenfreier Anforderung).
Unzureichende Aushärtung ist der häufigste verborgene Fehler bei Pulverbeschichtung – Aussehen wirkt trocken, aber Vernetzung ungenügend, später Abplatzen. Es muss mit „Werkstücktemperaturschreiber“ die PMP-Kurve gemessen statt nur Ofenthermometer. PMP beeinflussende Faktoren: Wanddicke (dicke Teile langsam, längere Haltezeit), Aufhängdichte (dichte Behangung blockiert Luftumwälzung), Ofenluftführung (tote Winkel kälter), Ketten-Geschwindigkeit (zu schnell: zu kurze Verweilzeit). Daher bei gleicher Ofentemperatur können Dünnblech und dickes Rohr PMP um Dutzende Grad differieren. Ingenieurpraxis: Bei neuem Werkstück Temperaturschreiber mit durch Ofen, „Aufheizen–Halten–Kühlen“-Kurve zeichnen, mit Gelierzeit und Aushärtegrad Kette und Ofen einstellen. Bei Dickfilm- oder Füllstoffsytemen anfangs „Entlüftungsplateau“ vorsehen, damit eingeschlossene Gase vor Schmelzverlauf entweichen, sonst Nadelstiche/Blasen unvermeidbar.
VIII. Vorbehandlung und Inline-Prüfung
Vorbehandlung: Entfetten, Spülen, Oberflächenumwandlung (Phosphatierung oder Silanisierung) oder Strahlen (Sa2.5, siehe Beschichtungsoberflächenbehandlung Sa2.5). Umwandlungsschicht oder Ankerprofil ist Haftgrundlage; schwere Korrosionsschutzteile meist Strahlen (siehe Pulverbeschichtung für schweren Korrosionsschutz). Schichtdicke: während Verarbeitung Nass- (oder Pulverschicht-), nach Aushärtung Trockenfilm nach GB/T 13452.2, im Sollbereich. Haftung: GB/T 9286 Gitterschnitt, 0/1 Klasse exzellent. Aussehen: keine Orangenhaut, Läufer, Partikel, Nadelstiche, Krater. Härte und Schlagfestigkeit: GB/T 6739, GB/T 1732.
Vorbehandlungsqualität muss mit Geräten quantifiziert statt nach Gefühl. Nach Entfettung Wasserfilmtest (Oberfläche voll benetzt, keine abreißenden Tropfen); nach Strahlen Rauheit Ankerprofil (meist 40–100 Mikrometer je Norm/Pulversystem), Reinheitsgrad nach Muster (GB/T 8923.1 Sa2.5 naheweiß, kein sichtbares Fett/Zunder); nach Silan/Phosphat Umwandlungsschichtgewicht oder Tropftest. Inline-Prüfung betont „Prozesskontrolle“: Nassfilm/Pulverschichtdickenmesspunkte an Linie, Rückmeldung Ausstoß/Kette; nach Aushärtung Stichproben Trockenfilm und Haftung, bei Trendabweichung (z. B. systematisch dünner) sofort Parameter, statt nach Komplettcharge Nacharbeit.
kexinMaterials empfiehlt für jedes neue Werkstück „Erstmuster-Drei-Prüfung“: Schichtdickenverteilung, Haftung, Aushärtegrad (löslicher Anteil oder Acetonwisch oder DSC-Glasübergang), erst nach Bestätigung des Prozessfensters Serie.
IX. Farbwechsel, Reinigung und Umgebungskontrolle
Größte verborgene Kosten bei Mehrprodukt-Kleinserie ist „Farbwechsel“. Nicht nur Behälter leeren, sondern komplette Luftwege, Rohre, Kabine, Rückgewinnung reinigen: Behälter und Rohre auspusten, Patronen Rückblasen oder Trommelwechsel, Kabinenwand- und Bandanhaftung entfernen, Rückgewinnung isolieren gegen Verschleppung. Wechselzeit frisst effektive Kapazität; daher Linienauslegung trennen „gleiche Farbe durchgehend“ und „andere Farbe wechseln“: gleiche Farbe nur nachfüllen, andere Farbe Reinigung nach Vorschrift und „kein Restfarb“-Verifikation (Weißplatte zum Bestätigen ohne Fremdfarbe). Bei häufigem Wechsel eigene Kleinkabine, Schnellwechselmodul oder „eine Farbe eine Linie“.
Umgebungskontrolle beeinflusst Stabilität ebenso. Kabinentemperatur/Feuchte empfohlen geregelt (meist 15–30 °C, 45–65 % r. F. je Pulver/Gerät): zu feucht, Pulver zieht Wasser, Fließfähigkeit sinkt, Aushärtungsblasen; zu trocken, Elektrostatik zu stark, Rückionisation/Orangenhaut, plus Entladungsrisiko Mensch/Gerät. Sauberkeit ebenfalls: Staub/Fasern in Luft landen auf Nassfilm als Partikel/Krater. Druckluft muss entölt/entwässert (inkl. Taupunkt), sonst Öl/Wasser in Pulverwolke direkt Krater und Aushärtefehler.
X. Typische Anwendungsfälle
Elektrostatisches Pulversprühen durchdringt fast alle Metallwarenbranchen, Beispiele:
Eins: Hausgeräte und Baustoffe. Kühlschrankgehäuse, Waschmaschineninnenbehälter, Aluminiumprofile, Sicherheitstüren, meist Polyester- oder Epoxy-Polyester-Pulver, dekorativ und wetterfest. Diese Linien schneller Takt, viele Farben, per Automaten plus Mehrpistolen und präzisem Farbwechsel kostengesteuert.
Zwei: Rohre und Korrosionsschutzvorfertigung. Öl-/Erdgasleitungen, Wasserstahlrohre, Bewehrungsstahl, FBE einlagig oder 3LPE/3LPP (siehe Pulverbeschichtung für schweren Korrosionsschutz), in Werk kontinuierlich gesprüht dann wassergekühlt, Qualität weit besser als Vor-Ort.
Drei: Elektrik und Isolation. Sammelschienen, Batteriegehäuse, Motorenteile, isolierendes Pulver (siehe isolierende Pulverbeschichtung), fordert Volumenwiderstand und Dielektrizitätsfestigkeit, Sprühprozess extra Staub- und Schichtdickenkontrolle.
Vier: Verschleiß und Industrieteile. Bergbaumaschinen, Förderrinnen, Ölbohrgestänge (siehe verschleißfeste Pulverbeschichtung), Keramikzuschlag in Epoxidmatrix, Sprühparameter müssen Pulvereffekt und Füllstoffabsinken ausgleichen.
Fünf: Hitzebeständige Teile. Auspuff, Ofengehäuse, Motor, Silikon-Hitzepulver (siehe silikonhaltige Hochtemperaturbeschichtung), Aushärtung stufiges Aufheizen für Glasur-Verdichtung/Keramisierung.
Jede Branche hat andere Prozesskarten-Schwerpunkte, aber „Erstmusterprüfung, Prozessschichtdicke, Aushärtegrad, Rückgewinnungsmanagement“ durchgehend. kexinMaterials liefert branchen-differenzierte Prozesskartenvorlagen, die obige Gemeinsamkeiten und Branchenparameter in eine ausführbare Datei mergen.
XI. Digitales Sprühen und Closed-Loop-Qualitätskontrolle
Traditionelles Sprühen verlässt sich auf Meister, die „Pulverwolke sehen, Ton hören“ zum Einstellen – schwer zu kopieren und rückverfolgen. Digitaler Trend: jeden Prozesswert messbar, alarmierbar, rückverfolgbar machen:
Eins: Pulvereffekt- und Schichtdicken-Online-Monitoring. Berührungslose Dickenmessung oder Gewichtsmethode schätzt Einzelteil-Schichtdicke实时, bei Abweichung Alarm, um Charge zu dick/dünn zu vermeiden.
Zweitens: Online- oder Near-Line-Prüfung des Aushärtegrads. Neben Temperaturdatenloggern kann near-line der Glanz, die Härte oder ein tragbarer DSC/Infrarot für Stichproben genutzt werden, um „Unterhärtung“ vor dem Versand auszusortieren.Drittens: Digitalisierung von Rückgewinnung und Explosionsschutz. Luftmenge, Filterdifferenzdruck, Staubkonzentration und Erdungszustand werden vollständig in die Cloud geladen; bei Anomalien erfolgt automatische Lastreduzierung oder Stillstand, um die konforme Dokumentation gemäß GB 15577 zu erfüllen.
Viertens: Versionierung der Prozessparameter. Bei jedem Wechsel von Werkstück/Pulver werden Spannung, Pulveraustrag, Kettengeschwindigkeit, Ofentemperaturkurve und Rückmischverhältnis als „Prozessversion“ gespeichert; beim nächsten gleichen Typ per Knopfdruck aufrufbar, sodass auch neue Mitarbeiter stabil in Produktion gehen können.
Der Wert dieses geschlossenen Regelkreises liegt nicht nur in Material- und Arbeitsersparnis, sondern vielmehr darin, „Erfahrung in Daten und Daten in Standards zu verwandeln“, sodass die Qualität nicht mehr von einzelnen erfahrenen Arbeitern abhängt. Für Unternehmen mit mehreren Standorten und Produktionslinien ermöglichen einheitliche Prozesskarten und Daten-Dashboards zudem den horizontalen Vergleich der Linienunterschiede und die schnelle Lokalisierung von Anomaliequellen.
Zwölf, Kostenstruktur und Energieeinsparung
Die Kosten der Pulverbeschichtung dürfen nicht nur am „Pulverpreis“ gemessen werden, es muss die Gesamtkette betrachtet werden:
Materialnutzung: Elektrostatisches Spritzen plus Rückgewinnung erreicht eine Materialausnutzung von über 95 %, Überspritzpulver wird wiederverwendet; im Vergleich zum Lösemittelverlust und Farbnebel bei Flüssigbeschichtung sind die Materialverluste des Pulvers minimal, und bei null VOC (gemäß GB 30981 Lösemittel null) entfallen Abluftbehandlungskosten.
Energieverbrauch: Der Aushärteofen ist der Hauptenergieverbraucher. Energieeinsparung gelingt durch Niedrigtemperatur-Aushärtepulver (senkt die Vernetzungstemperatur), Infrarot-Vorwärmung (schnelles Aufheizen dünner Teile), Ofenisolierung und Wärmerückgewinnung sowie sinnvolle Kettengeschwindigkeit (vermeidet zu dichte Belegung und schlechte Luftzirkulation im Ofen).
Nacharbeitskosten: Erstmuster-Drei-Prüfungen und Schichtdickenkontrolle im Prozess beseitigen Fehler auf Einzelteil-Ebene, was weit günstiger ist als Nacharbeit ganzer Chargen. Versagen wie Faraday-Abschirmung, Unterhärtung oder Farbmischung, die in die Downstream-Produktion gelangen, lassen Nacharbeits- und Schadensersatzkosten exponentiell steigen.
Farbumstellungskosten: Wie zuvor erwähnt, sind Umstellzeit und Abfall der versteckte Hauptposten; Dedizierte Linien oder Schnellumstellmodule senken die Kosten deutlich.
Zusammenfassend sind die Stückkosten der Pulverbeschichtung bei Serien- und Regelteilen oft niedriger als bei Flüssigbeschichtung, zudem geringerer Umweltcompliance-Druck; die wahre Kostenfalle liegt in „Nacharbeit und Abfall durch Prozessverlust“, was genau von Prozesskarte und Digitalisierung gelöst wird.
Dreizehn, Arbeitsschutz und Sicherheitsdetails
Sicherheit geht vor und muss im Detail umgesetzt werden. Neben dem Staubexplosionsschutz des Rückgewinnungssystems (GB 15577, GB 17440) ist zu beachten:
Elektrische Sicherheit: Spritzpistole mit Hochspannung, Trockenkanal mit Hochtemperatur – Geräte benötigen zuverlässige Erdung, Überstromschutz und Notstopp; Wartung an Trockenkanal oder Kabine nur nach Spannungsfreischaltung und Kennzeichnung.
Elektrostatik und Brand: Pulverwolken in geschlossenen Räumen können bei Explosionskonzentration und Zündquelle explodieren; daher in der Kabine keine offenen Flammen/Funken, explosionsgeschützte Elektrik, Erdung und Konzentrationsinterlock sind unverzichtbar; auch Staubaufwirbelung beim Filter- oder Pulverbehälter-Reinigen kontrollieren, um lokale Konzentrationsansammlung zu vermeiden.
Personenschutz: Bediener tragen Staubmaske (gegen Feinpulvereinatmen), Schutzbrille, antistatische Kleidung und Schuhe; Trockenkanal-Abluft muss Aushärte-Nebenprodukte behandeln (manche Pulver setzen beim Aushärten Spuren flüchtiger Stoffe frei), um Luft am Arbeitsplatz normgerecht zu halten.
Chemikalienkontakt: Entfettungs- und Konversionsmittel der Vorbehandlung sind ätzend oder reizend, nach Sicherheitsdatenblatt (SDS) handhaben, mit Augenspülung und Notdusche ausstatten.
Sicherheit als „tägliche Checkliste“ zu schreiben wirkt besser als mündliche Ermahnung: Ist Erdung intakt, Alarm online, Ex-Schutz-Elektrik intakt, Abluft normal, Schutzausrüstung vorhanden – Punkt für Punkt abhaken, dann ist das Risiko kontrollierbar.
Vierzehn, Häufige Prozessirrtümer
Irrtum eins: Ofen bei 200 ℃ bedeutet Aushärtung. Falsch. Maßgeblich ist die Werkstücktemperatur (PMP); dicke Teile heizen langsam, Ofentemperatur erreicht ≠ Werkstück erreicht. Irrtum zwei: Höhere Spannung = besserer Auftrag. Falsch. Zu hoch führt zu Korona-Gegenionisation, Orangenhaut, Funken; niedrigste ausreichende Spannung wählen. Irrtum drei: Rückgewinnungspulver einfach zugeben. Falsch. Korndrift erfordert Beimischkontrolle, Übermaß schadet Optik; Farb-/Systemmischung ist Unfall. Irrtum vier: Komplexteil in einem Durchgang voll spritzen. Falsch. Faraday-Abschirmung braucht Mehrpistolen/Reibpistole/Drehung und Dickenmessung an Totwinkeln. Irrtum fünf: Nur Optik, kein Aushärtegrad. Falsch. Unterhärtung sieht ok aus, schuppt später; Aushärtegrad messen. Irrtum sechs: Je feiner Pulver, desto besser. Falsch. Zu fein = Wolkenverlust, geringer Auftrag, mehr Rückgewinnung, Körnigkeit; Korngrößenverteilung sinnvoll. Irrtum sieben: Farbwechsel nur Pulverbehälter. Falsch. Schlauch, Kabine, Rückgewinnung voll reinigen, sonst Fremdfarbe. Irrtum acht: Feuchte egal. Falsch. Zu feucht = Blasen, zu trocken = starke Elektrostatik/Orangenhaut; Umgebung kontrollieren.
Fünfzehn, Technologietrends
Eins: Digitales Spritzen – Online-Schichtdicke und Aushärtegrad-Monitoring, Echtzeit-Regelkreis; zwei: Reibpistolen-Verbreitung – bessere Kantenabdeckung, weniger Gegenionisation; drei: Niedrigtemperatur-Aushärtung – weniger Energie, mehr Substrate; vier: Grüne Rückgewinnung – effizientere Filter für Feinstaub und Beimischalgorithmen, höhere Ausnutzung; fünf: Wasserbasiert/Hochdekorativ und Funktionsintegration – Korrosionsschutz, Verschleiß, Isolierung, Hitzebeständigkeit in einem Pulversystem, weniger Prozessschritte.
Sechzehn, Entscheidungsbaum zur Auswahl
Spritzverfahren zuerst nach Werkstück (Formkomplexität bestimmt Korona oder Reibung, ob Wirbelsintern nötig); dann Stückzahl (Serie = Automatik, Kleinserie = manuell); dann Farbfrequenz (hoher Wechsel = Schnellreinigungslinie); zuletzt Rückgewinnungs- und Ex-Schutzlevel (nach GB 15577). Diesen Pfad als Linien-Spezifikation schreiben, keine Fehltritte. Ergänzung: Auch das Pulversystem selbst – grobe Zuschläge (Verschleißpulver) brauchen mehr Austrag/Antisetzung, Isolierpulver Staub/Mindestdicke kontrollieren, Hitze-Pulver Stufentemperung; all dies eigene Zeile in Prozesskarte.
Siebzehn, Häufige Fehler und Fehlerbehebung
| Fehler | Ursache | Maßnahme |
|---|---|---|
| Orangenhaut | Hohe Spannung, schlechtes Fließen | Spannung, Gelzeit regeln |
| Ungleich dick | Faraday, schlechte Position | Mehrpistole/Reibung/Drehung |
| Nadelstiche | Entlüftung unvollständig | Vorwärmen entlüften |
| Pistolenstopfen | Pulver feucht, zu fein | Lagerung, Korngröße regeln |
| Unterhärtung | PMP zu niedrig | Werkstücktemp. messen |
| Farbmischung | Rückgewinnung gemischt | Linie/Farbe trennen |
| Krater | Öl/Wasser/Verschmutzung | Luft reinigen, Umgebung |
| Körner | Staub/Fasern | Reinheit kontrollieren |
Achtzehn, Normen und Prüfliste
Abnahme umfasst: GB/T 13452.2 (Schichtdicke); GB/T 9286 (Haftung); GB/T 6739 (Härte); GB/T 1732 (Schlag); ISO 8130-6 (Gelzeit, Prozesseinstellung); ISO 8130-5 (Fließverhalten/Pulver-Luft-Gemisch); ISO 8130-1 (Korngrößenverteilung); GB 15577 / GB 17440 (Ex-Compliance). Empfehlung: „Schichtdicke + Haftung + Aushärtegrad + Ex-Check“ als Vierfach-Barriere, mit Prozesskarte datenmäßig dokumentieren.
Häufige Fragen
Frage: Wie hoch ist die Spannung beim Elektrostatik-Spritzen üblich?
Antwort: Korona-Pistolen oft 30–100 kV, aber nicht „je höher desto besser“. Zu hoch = Gegenionisation (Ionenwind weht Pulver weg), Kanten-Orangenhaut, Funken. Niedrigste ausreichende Spannung + passender Austrag + Erdung setzen, Bereich in Prozesskarte.
Frage: Korona- oder Reibpistole – wie wählen?
Antwort: Korona nutzt Hochspannung-Ionisation, hoher Auftrag, universell, aber Totwinkel durch Ionenwind; Reibung erzeugt Ladung durch Rohrreibung, kein Ionenwind, bessere Kanten (Faraday), aber empfindlich gegen Pulverwiderstand/Klima. Komplex/Gitter = Reibung, große Flächen/Serie = Korona.
Frage: Was ist Faraday-Abschirmung, Lösung?
Antwort: Hohlraum/Innenecke im Leiter hat schwaches Feld, Pulver kommt nicht rein = Fehlstelle. Gegenmaßnahme: Reibpistole, Mehrpistole + Drehung, Spannung runter Strom rauf, Werkstück vorwärmen, Pulverladung optimieren, Dicke an Totwinkeln prüfen (GB/T 13452.2).
Frage: Rückgewinnungspulver unbegrenzt wiederverwendbar?
Antwort: Nein. Korngrößen driftet (fein mehr), Übermaß schadet Fließen/Optik; verschiedene Farben/Systeme nie mischen. Meist 10–30 % mit Neu mischen, Anteil in Karte, regelmäßig Optik/Prüfung.
Frage: Aushärtung nach Ofen- oder Werkstücktemperatur?
Antwort: Nach Werkstück (PMP). Ungleiche Dicke heizt langsam, Ofen ok ≠ Werkstück ok. PMP-Kurve mit Logger messen, Gelzeitfenster (ISO 8130-6) matchen, Unter/Überhärtung vermeiden.
Frage: Folgen von Unter- und Überhärtung?
Antwort: Unter: weich, chemieschwach, geringe Haftung, späteres Abplatzen; Über: spröde, gelb, matt, schlechter. Beides via Ofen-Zeit-Kurve und PMP steuern, Aushärtegrad prüfen.
Frage: Sicherheitsschwerpunkt Pulverbeschichtung?
Antwort: Kern: Staub-Ex-Schutz. Pulver brennbar, nach GB 15577/17440 Kabine/Rückgewinnung (Konzentration, Erdung, Ex-Elektrik, Entlastung); Bediener Staubschutz; Trockenabluft Nebenprodukte behandeln.
Frage: Wie wichtig ist Vorbehandlung für Pulverhaftung?
Antwort: Entscheidend. Fett weg, Konversionsschicht/Ankerprofil nötig, sonst Haftung/Korrosion stark runter; Schwer-Korrosionsschutz sandstrahlen Sa2.5 (siehe Beschichtung Oberflächenbehandlung Sa2.5). Vorbehandlung ist das Fundament.
Frage: Schichtdicke kontrollieren und messen?
Antwort: Über Austrag, Kettengeschwindigkeit, Abstand, Spannung gesteuert; im Bau Pulverschicht messbar, nach Härtung GB/T 13452.2 magnetisch/wirbelstrom, Sollbereich und gleichmäßig, besonders Kanten/Totwinkel.
Frage: Warum Erstmuster-Drei-Prüfungen?
Antwort: Neue Form/Dicke/Material brauchen Verifizierung. Drei-Prüfung (Schichtdicke, Haftung GB/T 9286, Aushärtegrad DSC oder Aceton) vor Serie vermeidet Chargen-Nacharbeit, macht Erfahrung zu Daten.
Frage: Gelzeit und Fließverhalten – welche Norm?
Antwort: Gelzeit (Schmelze zu Vernetzung) ISO 8130-6; Fließverhalten (Pulver/Luft-Fluidisation, Austrag stabil) ISO 8130-5. Beide Schlüsselparameter, um Pulver mit Spritzprozess abzugleichen.
Frage: Warum dauert Farbwechsel lang, Optimierung?
Antwort: Behälter, Schlauch, Kabinenwand, Rückgewinnung, Filter reinigen, jede Restmenge = Fremdfarbe. Besser: Dedizierte Linie, Schnellwechsel-Modul, Verfahren und „Weißbrett-Test keine Restfarbe“; Hochfrequenz-Wechsel lohnt sich.
Empfohlene Lektüre
- Pulverbeschichtung Prinzip und Klassifikation: von Filmbildung zu Harzsystem: Pulverfilmbildung, Korngröße, Gelzeit verstehen ist Voraussetzung für Spritzparameter.
- Schwer-Korrosionsschutz Pulverbeschichtung: FBE und Mehrschicht: Rohr FBE / 3LPE ist typisches Werk-Vorbeschichten, hier umgesetzt.
- Beschichtung Oberflächenbehandlung Sa2.5 und Strahlgrade: Vorbehandlung bestimmt Haftung/Haltbarkeit, Spritzen rettet schlechte Vorbehandlung nicht.
- Industriebeschichtung Verarbeitung: Airless-Parameter, Schichtdicke, Intervalle