Verschleißfeste Pulverbeschichtung ist eine Art funktioneller Beschichtung, die durch die Zugabe von harten Füllstoffen und einem hochvernetzten Netzwerk dafür sorgt, dass der Beschichtungsfilm bei mechanischer Beanspruchung wie Reibung, Kratzern, Erosion und Stoß seine Masse und Dimensionsstabilität bewahrt. Viele Ausfälle an Industriestandorten beruhen nicht auf Korrosion oder Alterung, sondern auf „Abrieb“ – Förderanlagen werden von Materialien zerkratzt, Ölrohre von Förderflüssigkeit erodiert, Regale von Gabelstaplern gestoßen, Bergbaumaschinen von Erz abgenutzt. Laut unvollständiger Statistik ist der durch Reibung und Verschleiß verursachte Verlust an Material und Energie im Fertigungssektor beträchtlich. Pulverbeschichtung ist aufgrund der Möglichkeit, in einem Arbeitsgang dick zu beschichten, freier Füllstoffzugabe und Lösemittelfreiheit ein natürlicher Träger für verschleißfeste Beschichtungen und kann auf Metalloberflächen eine Schutzhülle bilden, die härter und schnittfester ist als der Grundwerkstoff. Noch wichtiger ist, dass verschleißfeste Pulver das „Verschleißschutz“ vom Austausch des ganzen Bauteils zu „eine entwerfbare harte Hülle auf die Oberfläche aufbringen“ verändern und so Stillstands- und Ersatzteilkosten drastisch senken.
Im Bereich der Funktionspulver bietet kexinMaterials (kexinMaterials) Lösungen von universellem verschleißfestem Epoxid bis zu hochgradig aluminiumoxid- und siliziumkarbidhaltigen Schwer-Verschleißpulvern an und kombiniert diese mit Korrosionsschutz und antistatischer Ausrüstung. Dieser Artikel nutzt zitierfähige Normen (GB/T 1768, GB/T 23988, ASTM D4060, ASTM G65, GB/T 6739 usw.) als Grundlage, um die technische Logik verschleißfester Pulverbeschichtungen zu zerlegen und Ingenieuren zu helfen, „Verschleißfestigkeit“ von einem Schlagwort in ein quantifizierbares Betriebsauslegungskonzept zu verwandeln.
Eins: Vier grundlegende Mechanismen des Verschleißes
Um verschleißfest zu sein, muss man zuerst verstehen, „wodurch abgenutzt wird“. Der Verschleiß wird nach Mechanismus in vier Kategorien unterteilt. Erstens Abrasion: harte Partikel (Sand, Erz, Staub) pflügen zwischen zwei Oberflächen, am häufigsten. Widerstand durch harte Füllstoffe (Aluminiumoxid, Siliziumkarbid, Korund). Zweitens Adhäsionsverschleiß: zwei Metalloberflächen kommen direkt in Kontakt, Kaltverschweißung – Aufreißen (z. B. fressende Reibung ohne Öl). Widerstand durch reibungsarme Füllstoffe (Molybdändisulfid, PTFE, Graphit) und Trennschichten. Drittens Erosionsverschleiß: Hochgeschwindigkeitsfluid mit Partikeln schlägt auf Oberfläche (z. B. Rohrbögen, Schlammpumpen). Widerstand durch Ausgleich von Zähigkeit und Härte, rein spröde reißt leicht. Viertens Ermüdungs- oder Fretting-Verschleiß: oberflächliche Ermüdungsabschuppung unter zyklischer Belastung. Widerstand durch hohe Haftung und ermüdungsfestes Netzwerk.
Eine Beschichtung muss oft mehrere Mechanismen gleichzeitig bewältigen, daher ist „nur Härte anstreben“ ein Irrtum – zu hart und spröde, bei Stoß eher abplatzend, man braucht „hart und zäh“. Zu ergänzen sind zwei Betriebsbedingungen: erstens korrosiv-erosive Kombination (erosion-corrosion), wie fördernde Flüssigkeit mit Sand und Chloridionen, die sowohl abnutzt als auch korrodiert, einzelner Verschleiß- oder Korrosionsschutz hält nicht; zweitens Fretting-Verschleiß, an kleinen Relativbewegungen von Schraubverbindungen und Presssitzen, leicht Ermüdungsquellen auslösend. Die Identifikation des dominierenden Mechanismus ist der erste Schritt der Auswahl, bei falscher Methode ist die härteste Beschichtung nutzlos.
Zwei: Verschleißfeste Füllstoffe und Härtesysteme
Die „Härte“ verschleißfester Pulver kommt von Füllstoffen und Vernetzung. Aluminiumoxid (Korund) Mohshärte 9, Mikrohärte ca. 2000, ist Haupt-Verschleißzuschlagstoff, universell; Siliziumkarbid Mohs 9,5, extrem, für extremen Abrasion geeignet, aber leicht leitfähig, hart und spröde; Wolframkarbid extrem (Mikrohärte über 2000), für Ölbohrwerkzeuge, aber teuer, hohe Dichte; Siliziumdioxid oder Quarz Mohs 7, mittlerer Verschleißschutz, billig; Molybdändisulfid und PTFE weich, für Reibungsminderung und Adhäsionsschutz; Nylon oder Polyethylen (thermoplastisch) zäh und verschleißfest, für Partikelerosion geeignet. Die Bleistifthärte des Harzsubstrats (GB/T 6739) beeinflusst ebenfalls die Verschleißfestigkeit: Epoxid, Polyurethan-Vernetzungsnetzwerk hohe Härte, kratzfest; aber der von Füllstoffen beigesteuerte „makroskopische Verschleißschutz“ übersteigt bei weitem die Eigenhärte des Harzes. Die Rezeptur ist Kombination aus „hartem Zuschlagstoff plus zähem Substrat plus hoher Haftung“.
Ergänzende Hinweise zur Füllstofftechnik: Partikelgröße und Sieblinie beeinflussen Dichte und Verschleißwiderstand – einzelne Korngröße lässt leicht Hohlräume, Sieblinie (fein-grob kombiniert) erhöht Schüttdichte, reduziert Nadelstiche; Füllstoffgehalt hat Obergrenze, zu hoch führt zu unvollständiger Harzumhüllung, Haftung und Zähigkeit sinken; Oberflächenbehandlung der Füllstoffe (Kupplungsmittel) verbessert Grenzfläche zum Harz, reduziert Abschuppung. Wolframkarbid ist zwar extrem hart, neigt aber wegen hoher Dichte zum Absetzen beim Spritzen und ist kostspielig, nur für extreme Bedingungen wie Ölbohrwerkzeuge, Schlammpumpen; Aluminiumoxid hat bestes Preis-Leistungs-Verhältnis, ist Hauptzuschlag der meisten Verschleißpulver. Molybdändisulfid und PTFE erhöhen nicht die Härte, senken aber Reibungskoeffizient, geeignet für „Reibungsminderung und Adhäsionsschutz“ statt „Schnittfestigkeit“.
| Füllstoff/System | Härte (Mohs/Mikro) | Wirkung | Hinweis |
|---|---|---|---|
| Aluminiumoxid Al₂O₃ (Korund) | Mohs 9 / HV ~2000 | Haupt-Verschleißzuschlag, universell | Übermenge senkt Zähigkeit |
| Siliziumkarbid SiC | Mohs 9,5 / extrem | Extremer Abrasion | Leicht leitfähig, hart und spröde |
| Wolframkarbid WC | Extrem (HV ~2000+) | Schwerer Verschleiß, Ölbohrwerkzeuge | Teuer, hohe Dichte |
| Siliziumdioxid/Quarz | Mohs 7 | Mittlerer Verschleißschutz, billig | Normal |
| Molybdändisulfid MoS₂ | Weich | Reibungsminderung, Adhäsionsschutz | Erhöht nicht Härte |
| Polytetrafluorethylen PTFE | Weich | Selbstschmierend, Reibung senkend | Erhöht nicht Härte |
| Nylon/Polyethylen (thermoplastisch) | Mittel | Zäher Verschleißschutz (Partikel) | Siehe Thermoplastische Pulver |
Drei: Bewertungsmethoden für Verschleißfestigkeit
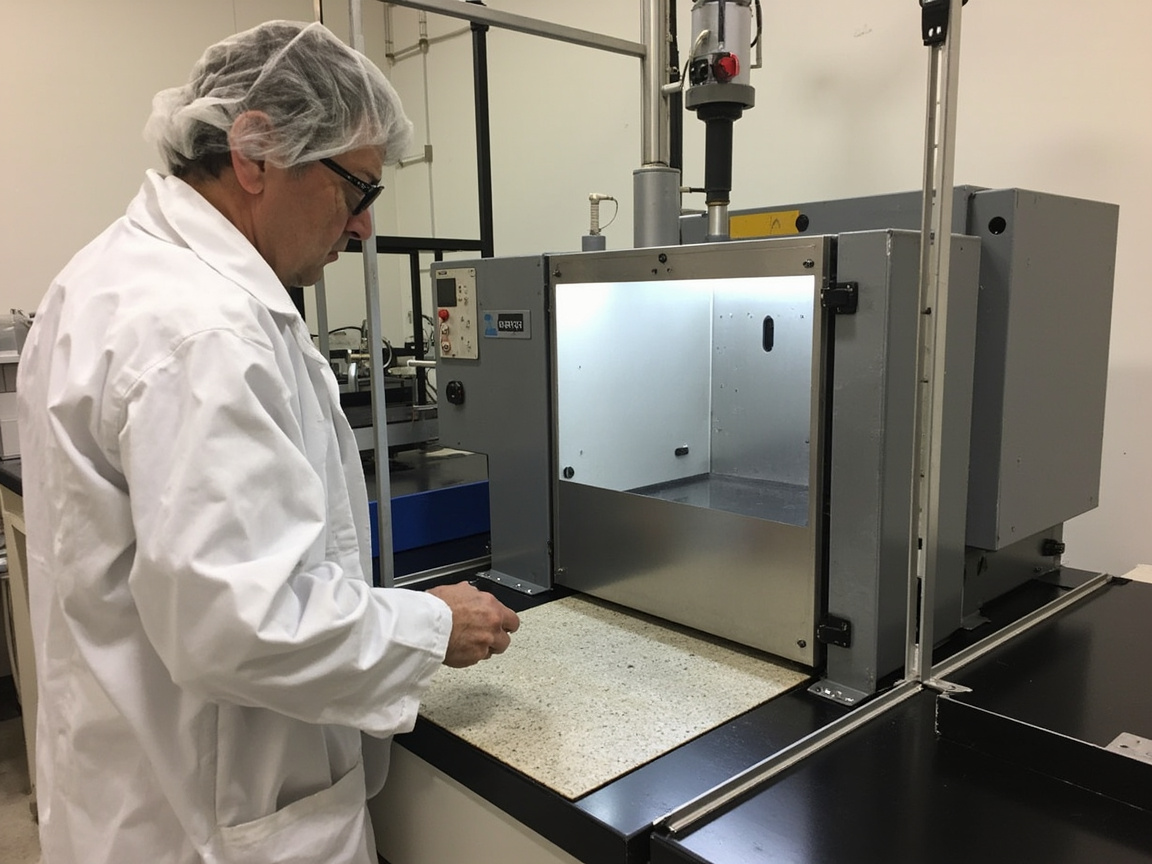
Es gibt keinen einzelnen universellen Verschleißtest, man wählt nach Betriebsbedingung. Taber-Verschleiss nach GB/T 1768 oder ASTM D4060, rotierende Gummischleifscheibe, Massenverlust oder Umdrehungen gemessen; für dekorative oder allgemeine Verschleißfestigkeit, Ergebnis stark von Last, Scheibentyp, Umdrehungen abhängig. Fallstrahlverfahren nach GB/T 23988, Sandstrom erodiert Probe, Sandmenge oder Schichtdickenverlust bis vorgegebener Verschleiß gemessen; simuliert Erosion, für Rohre oder pneumatische Förderung. Trockensand-Gummirad nach ASTM G65, definierte Sandmenge unter Rad reibt Probe, Volumenverlust quantifiziert; klassisch für Industrieverschleiß. Fallkugel oder Erosion misst Hochgeschwindigkeitspartikelstoß, Erosionsrate. Bleistifthärte (GB/T 6739) indirekt kratzfest, nicht gleich makroskopischer Verschleißschutz.
Wichtiger Hinweis: Labor-Verschleißdaten müssen „nah an der Betriebsbedingung“ sein, um Sinn zu ergeben. Taber gut heißt nicht gegen Erzerosion gut – Testmethode muss mit echtem Verschleißmechanismus übereinstimmen, sonst Fehlurteil. Weiter zur Interpretation von Testparametern: Taber CS-10 / H-22 Scheibe, Last 250 g–1000 g, unterschiedliche Umdrehungen ergeben völlig andere Resultate, Bericht muss volle Parameter enthalten für Vergleichbarkeit; ASTM G65 hat Verfahren A–E (Trockensandfluss, Last, Umdrehungen unterschiedlich), industrieller Schwerverschleiß meist Verfahren A; Fallstrahlverfahren Sandfluss und Fallhöhe bestimmen Erosionswinkel und -geschwindigkeit, unterschiedliche Winkel (Normalstoß vs. tangentiale Strömung) andere Mechanismen. Gleiche Beschichtung bei 30° und 90° Angriffswinkel kann völlig andere Massenverluste zeigen, genau dies ist Schlüsselvariable der Erosionsauswahl.
Vier: Ausgleich von Härte und Zähigkeit
Das größte Auslegungsdilemma verschleißfester Beschichtungen ist „hart und zäh“. Zu hart (hohes Aluminiumoxid oder Siliziumkarbid, hohe Vernetzung): stark gegen Abrasion, aber bei Stoß oder Biegung leicht rissig, Kantenabplatzung; zu zäh (thermoplastisch, niedrige Vernetzung): stoßfest, aber leicht von Partikeln gepflügt; optimal: Substrat gewisse Zähigkeit zur Stoßabsorption, harte Zuschlagstoffe übernehmen Partikelschnitt, und Zuschlag fest mit Substrat verbunden, nicht abschuppend.
Ingenieurpraxis: Rezeptur nach „Stoßanteil“ anpassen: reiner Abrasion (Bunker, Rutschen) eher hart; mit Stoß (Bögen, Wagenkipper) Zähigkeit erhöhen (elastische Modifizierung, Füllstoff reduzieren, zähes Harz). kexinMaterials (kexinMaterials) macht bei Ölrohr-Verschleßpulvern oft „zähe Epoxidmatrix plus mittel-hohes Aluminiumoxid“, widersteht sowohl Förderflüssigkeitserosion als auch Bohrlochstoß. Qualitative Regel zur Hilfe: wenn Verschleiß vorwiegend „Niedrigwinkel-Hochgeschwindigkeits-Partikelstrahl“ (z. B. Windklingen, Schlammpumpenlaufräder), ist Zähigkeit wichtiger als absolute Härte, weil spröde Beschichtung durch wiederholten Stoß abplatzt; wenn vorwiegend „Hochwinkel-Abrasion“ (z. B. Bunkerboden, Schrapper), sind harte Zuschlagstoffe entscheidender. Die „Winkel–Geschwindigkeit–Partikelhärte“ der Bedingung dreidimensional klären, um Härte-Zäh-Verhältnis zu bestimmen.
Fünf: Thermoplastische Verschleißsysteme und Vergleich von Hartauftragsverfahren
Außer härtendem Epoxid mit Keramikfüllstoff gibt es zwei weitere wichtige Wege für Verschleißschutz:
Thermoplastische Pulver: Nylon (PA), Polyethylen (PE), UHMW-PE, PEEK usw., durch Zähigkeit gegen Partikelerosion und Reibung, oft für Bunkerauskleidung, Spindeln, Lebensmittel- und Pharmageräte (keine Kontamination). Vorteile: gute Zähigkeit, nicht spröde, dick beschichtbar; Nachteile: Härte und Temperaturbeständigkeit geringer als härtend plus Keramik. Auswahl siehe Härtende und thermoplastische Pulver.
Vergleich Hartauftragsverfahren: Verschleißpulver-Spritzen ist nur eine Art „Hartauftrag“. Parallel: Auftragschweißen (hochlegierte Schicht, sehr dick und hart aber große Wärmeverformung), thermisches Spritzen Flamme/Lichtbogen (Metall- oder Keramikschicht, Haftung durch mechanisches Greifen), Laserauftragschweißen (niedrige Verdünnung, metallurgische Bindung, präzise aber teure Geräte). Vorteil Elektrostatisches Pulverspritzen: niedrige Temperatur, lösemittelfrei, komplexe Teile werkseitig vorfertigbar, mittlere Dicke in einem Arbeitsgang, für Serienstandardteile; Nachteil: Dicke und extreme Härte geringer als Auftragschweißen/Schmelzauftrag. Auswahl ist Abwägung „Leistung–Verformung–Kosten–Serie“, nicht blind höchste Härte.
Sechs: Typische Anwendungen
Förderung und Bunker: Bandförderer, Rutschen, Trichterauskleidung, gegen Erz- oder Getreideabration. Ölrohre und -stangen: Tauchpumpen, Rohre, Bohrgestängeverbindungen mit verschleiß- und korrosionsfester Pulver (oft kombiniert mit Korrosionsschutz, siehe Schwer-Korrosionsschutz-Pulverbeschichtung). Windkraft und Baumaschinen: Blattvorderkante, Schaufel, verschleißfeste Platten. Regale und Boden: Gabelstapler-Gänge Bodenbeschichtung, Regalständer, gegen Stoß und Kratzer (siehe Antistatische Beschichtung am Boden oft verschleißfest nötig). Automobil und allgemein: FahrwerksTeile, Dämpferteile Verschleißschutzhaube. Ergänzung: Bergbau-Brecherauskleidung, Erzaufbereitung-Hydrozyklon, Zementwalzenflächen-Schutz, Bagger-Schiff-Rohrsysteme sind alle hochwertige Szenarien für Verschleißpulver – diese Anlagen kosten bei einer Stunde Stillstand Zehntausende, die Investition in eine verschleißfeste Hülle hat extrem hohes ROI.
Sieben: Verarbeitung und Systemaufbau
Verschleißpulver reagieren empfindlich auf Vorbehandlung und Schichtdicke. Vorbehandlung: Strahlen Sa2.5 (siehe Beschichtung Oberflächenbehandlung Sa2.5), Aufrauen für mechanisches Greifen, Entfernen von Zunder (sonst Verschleiß zuerst Grundmaterial freilegend). Schichtdicke: Verschleißschutz durch Dicke, regulär 150–500 Mikrometer, Schwerverschleiß bis 1 mm; zu dünn nicht verschleißfest, zu dick reißig. Aushärtung: volle Vernetzung für Matrixhärte und Haftung; Stufentemperatur zur Entlüftung. Kanten: Kanten leicht abgenutzt, müssen umhüllt und verdickt werden. kexinMaterials (kexinMaterials) wählt bei Verschleißsystem nach „Verschleißtyp (Abrasion/Erosion/Adhäsion) mal Partikelhärte mal Stoßintensität mal Medienkorrosion“ vierdimensional und gibt Schichtdicke und Füllstoffsytem vor.
Verarbeitung beachten: Pulver mit Schwerfüllstoffen (Wolframkarbid, Siliziumkarbid) setzen leicht ab, vor Spritzen voll fluidisieren und rühren, stabile Pulverzufuhr, sonst ungleiche Dicke und Füllstoffverteilung; Hochfüllsysteme hohe Schmelzviskosität, schlechte Verlauf, etwas höhere Aushärtetemperatur oder längere Haltezeit nötig, aber Überhärtung spröde vermeiden; Kanten, Öffnungen wegen Faraday-Abschirmung und „Randeffekt“ oft dünner, erste Verschleißzone, vorab verdicken oder nachspritzen. Diese Details entscheiden, ob Schicht „gleichmäßiger Schutz“ oder „lokales Schwachglied“.
Acht: Häufige Irrtümer
Irrtum eins: hohe Bleistifthärte gleich guter Verschleißschutz. Falsch. Bleistifthärte kratzfest, makroskopischer Verschleißschutz von Füllstoff und Dicke bestimmt, weiche PTFE-Beschichtung kann auch reibungsarm verschleißfest sein. Irrtum zwei: je härter desto verschleißfester. Falsch. Zu hart bei Stoß aufplatzend, braucht Härte-Zäh-Balance. Irrtum drei: Taber gut heißt universell. Falsch. Taber simuliert leichten Verschleiß, nicht Erzerosion, Test muss an Bedingung angepasst. Irrtum vier: nur beschichten ohne Grundvorbehandlung. Falsch. Unzureichende Vorbehandlung, Verschleißschicht zuerst mit Rost abfallend. Irrtum fünf: Verschleißschutz hat nichts mit Korrosionsschutz zu tun. Falsch. Ölrohre etc. beides, braucht Kombi (siehe Schwer-Korrosionsschutz-Pulverbeschichtung). Irrtum sechs: dick reicht. Falsch. Zu dick innere Spannung, Kantenriss, und Schwerfüllschicht schlechter Verlauf, porös. Irrtum sieben: einmal bis Maximum. Falsch. Dicke an Verschleißrate anpassen, zu dick Verschwendung, zu dünn früh Alterung.
Neun: Technologietrends
Eins Nanoverstärkung: Nano-Aluminiumoxid oder Siliziumkarbid erhöht Dichte und Härte bei erhaltener Zähigkeit; zwei Gradientenbeschichtung: Oberfläche hart, Untergrund zäh, kombiniert Verschleiß- und Stoßwiderstand; drei Selbstschmier-Komposit: harte Zuschlag plus Molybdändisulfid oder PTFE, verschleißfest und reibungsmindernd; vier Online-Verschleißüberwachung: Sensornetzwerk zur Warnung vor Austausch; fünf Remanufacturing: alte verschlissene Teile neu mit Verschleißpulver beschichten zur Maß- und Lebensdauerwiederherstellung, wichtiges Kreislaufwirtschaftsmittel.
Zehn: Entscheidungsbaum zur Auswahl
Verschleßpulver wählen zuerst Verschleißtyp (Abrasion, Erosion, Adhäsion, Ermüdung); dann Partikelhärte (bestimmt Zuschlagstoffklasse); dann ob Stoß enthalten (bestimmt Zäh-Härte-Verhältnis); dann ob Medium korrodiert (bestimmt Korrosionsschutz ja/nein); zuletzt Substrattemperatur (bestimmt Harztemperaturbeständigkeit, siehe Silikon-Hochtemperaturbeschichtung). Diesen Pfad als Spezifikation schreiben, Auswahl nicht geraten. Ergänzung: bei dicker extremer Hartauftrag und Wärmeeinfluss akzeptabel, Auftragschweißen/Schmelzauftrag vergleichen; bei Serienstandardteilen und lösemittelfreier Umweltfreundlichkeit, härtendes Verschleißpulver besser; bei zäher Erosionspriorität, thermoplastisches Nylon/PE erwägen.
Elf: Fallrezension und Lebensdauerverwaltung
Fall eins: Erzaufbereitungsrutsche original nacktes Stahlblech, nach drei Monaten durchgescheuert. Nach 500 Mikrometer hoch-Aluminiumoxid-Verschleißepoxid Lebensdauer über zwei Jahre, Stillstands- und Blechwechselkosten gerechnet, Amortisation unter zwei Monate. Lehre: harte Hülle auf Verschleißteil hat viel höheres Preis-Leistung als häufiger Wechsel.
Fall zwei: Ölrohrverbindung both abnutzend und korrodierend, einfache FBE-Korrosionsschicht schnell versagt. Geändert zu „Epoxid-Korrosionsschutzmatrix plus mittel-hohes Aluminiumoxid“ Komposit-Verschleißpulver, widersteht Förderflüssigkeitserosion und Korrosion, Pumpeninspektionsintervall deutlich verlängert. Lehre: Ölquelle muss Verschleiß–Korrosion kombiniert auslegen.
Fall drei: Bogen mit rein hohem Aluminiumoxid, Kantenabplatzen im Betrieb. Ursache: Bogen hat Hochgeschwindigkeitspartikelstoß, rein sprödes System durch wiederholten Stoß abschuppend. Geändert zu „zähe Epoxidmatrix plus mittel-hohes Aluminiumoxid“ und Füllstoff reduziert, stabil. Lehre: Stoßbedingung muss Härte-Zäh-Balance.
Lebensdauerverwaltung: „Testblech–Messung–Wechsel“ Closed-Loop. Vor Inbetriebnahme gleichsystem-Testbleche hängen, periodisch wiegen und dicke messen, Restlebensdauer berechnen; an leicht abnutzenden Stellen Mindestdicken-Alarmlinie, bei Erreichen nachbeschichten, aus „kaputt dann reparieren“ wird „planmäßig nach Verschleißrate reparieren“, minimiert ungeplante Stillstände.
Zwölf: Häufige Defekte und Fehlerbehebung
| Defekt | Ursache | Gegenmaßnahme |
|---|---|---|
| Frühes Durchscheuern | Schichtdicke unzureichend | Auf Auslegungsdicke erhöhen |
| Kantenriss | Zu hart, mit Stoß | Zähigkeit erhöhen, Füllstoff senken |
| Mit Rost abfallend | Schlechte Vorbehandlung | Strahlen Sa2.5 |
| Abschuppung | Schwache Zuschlagbindung | Matrixhaftung optimieren |
| Korrosionsdurchbruch | Kein Korrosionsschutz | Korrosionsschutzgrundierung zufügen |
| Ungleiche Füllstoffabsatz | Fluidisierung/Rührung unzureichend | Voll fluidisieren, stabile Pulverzufuhr |
Dreizehn: Normen und Prüfliste
Abnahme umfasst: GB/T 1768 oder ASTM G65 (Verschleiß, nach Bedingung wählen); GB/T 6739 (Härte); GB/T 1732 (Stoß); GB/T 9286 (Haftung); GB/T 13452.2 (Schichtdicke); bei Bedarf GB/T 23988 Fallstrahl oder ASTM G65 Trockensand-Gummirad. Empfehlung „Laborverschleiß plus Vor-Ort-Testblech“ Doppelverifikation, weil Labormethode mit echtem Verschleißmechanismus übereinstimmen muss.
Vierzehn: Interpretationsdetails von Verschleißtestparametern und Datenvergleichbarkeit
Wie erwähnt muss Verschleißtest „an Bedingung angepasst“ sein, hier Details zu Messwerten und Vergleichbarkeit. Taber (GB/T 1768 / ASTM D4060) Ergebnis stark abhängig von Scheibentyp (CS-10, H-22 etc.), Last (250 g, 500 g, 1000 g) und Umdrehungen, Bericht ohne diese Parameter hat keine Vergleichbarkeit zwischen Labors. ASTM G65 Verfahren A–E, Kernvariablen Trockensandfluss, Last, Umdrehungen, industrieller Schwerverschleiß meist A; Änderung einer Variable ändert Volumenverlust messbar. Fallstrahlverfahren (GB/T 23988) Erosionswinkel entscheidend: Sandstrom bei 30° (tangential) vs. 90° (normal) zerstört Beschichtung völlig anders, gleiche Beschichtung bei beiden Winkeln Massenverlust um Mehrfaches unterschiedlich.
Daher Wert von Verschleißdaten liegt nicht an „wie groß Zahl“, sondern „ob Bedingung klar geschrieben, ob mit echtem Verschleißmechanismus konsistent“. Bei Auswahl Lieferant volle Testbedingungen fordern, und möglichst gleiches Schleifmittel wie Vorort (z. B. Erz vor Ort, gleiche Erzart für Erosion) statt Standardquarzsand – unterschiedliche Mineralhärte und Kanten verfälschen. „Testbedingung“ als Teil der Daten betrachten, um durch schöne Zahlen nicht irreführt zu werden.
Fünfzehn: Remanufacturing und Maßreparatur
Eine weitere hochwertige Verwendung von verschleißfestem Pulver ist die ”Wiederaufbereitung”: Viele Geräte werden nicht vollständig verschrottet, sondern weisen lediglich örtlich begrenzten Verschleiß über das zulässige Maß hinaus auf (z. B. Wellenzapfen, Kolbenstangen, Pumpengehäuse, Walzenoberflächen). Traditionelle Reparaturen erfolgen durch Auftragsschweißen oder Einpressen von Buchsen, was große Wärmeeinflusszonen oder schlechte Passungen verursacht; das Pulverspritzen kann bei niedrigeren Temperaturen auf der Verschleißfläche eine verschleißfeste Schale neu aufbauen, Maße und Funktion wiederherstellen, und die Kosten betragen oft nur einen Bruchteil eines Neuteils und entsprechen zudem der Kreislaufwirtschaft. Die Kernpunkte der Wiederaufbereitung: Erstens muss die alte Verschleißfläche und Ermüdungsschicht gründlich entfernt werden (Sandstrahlen oder maschinelle Bearbeitung bis zum dichten Grundwerkstoff), andernfalls blättert die neue Beschichtung zusammen mit der alten Ermüdungsschicht ab; zweitens muss die Reparaturdicke und -form kontrolliert werden, bei Bedarf nach dem Spritzen maschinell auf Toleranz bearbeiten; drittens muss das Füllstoffsystem gemäß dem ursprünglichen Versagensmechanismus ausgewählt werden, um ”repariert und wieder kaputt” zu vermeiden. Für Serien-Verschleißteile ist die Etablierung eines Kreislaufs ”Verschleißgrenze erreicht — neu beschichten — wiederverwenden” ein pragmatischer Weg zur Kosten senkung und Effizienzsteigerung.Sechzehn. Mikroskopische Diagnose von Versagensfällen bei verschleißfesten Beschichtungen
Wenn eine verschleißfeste Schicht vorzeitig versagt, sind die Ursachen mit bloßem Auge nicht erkennbar; eine mikroskopische Diagnose ist nötig, um ”Phänomene” in ”Gegenmaßnahmen” zu übersetzen. Häufige Versagensmorphologien und ihre Hinweise:
Erstens, vorherrschende Pflugfurchen: Dies zeigt unzureichende Makrohärte oder unzureichenden Zuschlagstoff, die Gegenmaßnahme ist, den Aluminiumoxid-/Siliziumkarbid-Gehalt oder die Korngröße zu erhöhen oder zu einem härteren Zuschlagstoff zu wechseln.
Zweitens, Kantenausbruch, chunk-artiges Abblättern: Dies zeigt, dass das System zu spröde ist oder Stoßbelastung enthält; die Gegenmaßnahme ist Zähigkeitssteigerung (Füllstoffmenge senken, elastische Modifizierung zufügen, zähes Harz verwenden), statt weiter zu härten.
Drittens, flächiges Abblättern an der Grenzfläche: Die Grundursache liegt meist an der Grenzfläche — unzureichende Vorbehandlung (zu geringe Ankerrauheit, Öl oder Rost vorhanden), inkompatible Grundierung oder thermische Ausdehnungsfehlanpassung zwischen Pulver und Substrat; die Gegenmaßnahme ist, Vorbehandlung und Grundierungsanpassung streng zu beachten.
Viertens, Zuschlagstoff freiliegend, aber Matrix abgetragen: Dies zeigt unzureichenden Verschleißbeitrag des Harzes oder unvollständige Aushärtung; die Gegenmaßnahme ist, Vernetzungsdichte und Aushärtungsfenster anzupassen.
Die Einbeziehung von SEM-Querschnitten oder metallografischen Beobachtungen der Versagensfläche in die Nachbesprechung gibt der Rezeptur- und Prozessverbesserung eine Richtung, sonst ist jedes Mal ”einfach nach Gefühl etwas anpassen”. Kexin New Materials (kexinMaterials) empfiehlt Kunden bei verschleißfesten Zubehörlösungen, Versagensbauteile für Bruchflächenanalysen aufzubewahren und Iterationen durch Beweise statt durch Vermutungen zu leiten.
Siebzehn. Rezeptur-Designvariablen für verschleißfestes Pulver
Die Rezeptur von Verschleißschutzpulver ist im Wesentlichen ein Gleichgewicht der drei Variablen ”Zuschlagstoff — Matrix — Grenzfläche”. Der Zuschlagstoff bestimmt die obere Grenze des Schnittwiderstands (Art, Korngröße, Sieblinie, Gehalt); die Matrix (Epoxid, Polyester, Polyurethan oder andere) bestimmt Zähigkeit und Haftung (Vernetzungsdichte, Glasübergangstemperatur, Benetzung des Zuschlagstoffs); die Grenzfläche (Kupplungsmittel, Grundierung) bestimmt, dass der Zuschlagstoff nicht abblättert. Zur Erhöhung der Verschleißfestigkeit werden oft harte Zuschlagstoffe zugegeben, aber ein Überschuss an Zuschlagstoff opfert Zähigkeit und Fließfähigkeit, daher verwendet man in der Praxis Sieblinien (Kombination aus grob und fein) und Kopplungsbehandlung, um ”sowohl hart als auch rissfrei” zu erreichen. Bei hohen Betriebstemperaturen (siehe organische Silikon-Hochtemperaturbeschichtung) muss das Harzsystem zudem auf eine wärmebeständige Matrix umgestellt werden. Es gibt keine Rezeptur, die ”am besten” ist, sondern nur eine, die ”am besten zur Betriebsbedingung passt” — dies ist auch der Grund, warum Verschleißschutzpulver normalerweise anwendungsspezifisch angepasst wird und nicht mit einer einzigen universellen Rezeptur alles abdeckt.
Achtzehn. Beispiel für Abnahme und Prüfplattenmanagement bei Engineering-Projekten
Für die Abnahme von Verschleißschutzarbeiten wird ein ”Drei-Teile-Set” empfohlen: Erstens Schichtdicke (mehrpunktige Messung gemäß GB/T 13452.2, einschließlich Kanten und verschleißgefährdeter Bereiche); zweitens Haftfestigkeit (Gitterschnitt gemäß GB/T 9286, insbesondere bei zuschlagstoffhaltigen Systemen muss flächiges Abblättern vermieden werden); drittens Verschleißnachweis (je nach Bedingung Taber / ASTM G65 / Fallstrahlverfahren wählen und vollständige Parameter dokumentieren). Bei kritischen Anlagen sollten Prüfplatten desselben Systems mitlaufen, regelmäßig gewogen und gemessen werden, um die Restlebensdauer abzuschätzen, mit Alarmgrenze für proaktives Nachbeschichten. Wenn ”Prüfplatte — Messung — Austausch” in die Wartungsvorschrift aufgenommen wird, wird die verschleißfeste Schicht von einer ”Einmalbeschichtung” zu einem ”managementfähigen Verschleißteil”, was ungeplante Stillstände und Reparaturkosten maximal reduziert.
Neunzehn. Lagerung, Transport und Öffnungsmanagement von verschleißfestem Pulver
Verschleißfestes Pulver enthält oft schwere Füllstoffe (Wolframkarbid, Siliziumkarbid), die leicht Feuchtigkeit ziehen, verklumpen und bei langer Lagerung sedimentieren; das Lagerungs- und Transportmanagement beeinflusst direkt Pulverauftrag und Aussehen. Das Lager sollte kühl, trocken, feuchtigkeitsgeschützt und hitzegemieden sein; nach dem Öffnen zügig verbrauchen und versiegeln; Rückgewinnungspulver gemäß Prozesskarte anteilig beimischen, regelmäßig sieben um Verklumpungen zu entfernen; verschiedene Systeme und Farben strikt trennen, Vermischung vermeiden. Wenn vor Ort instabiler Pulveraustrag, Schwankungen der Schichtdicke oder Oberflächenpartikel auftreten, zuerst prüfen, ob das Pulver feucht ist oder die Fluidisation ungleichmäßig — die meisten ”Spritzanomalien” liegen an der Pulverbeschaffenheit, nicht an den Pistolenparametern. Lagerung und Transport in die Prozesskarte aufnehmen, dann bleibt die Qualität der verschleißfesten Schicht stabil.
Zudem muss die Korngrößenstabilität von Pulvern mit schweren Füllstoffen genau überwacht werden: Nach längerer Lagerung kann leichtes Absinken und Schichten des groben Zuschlagstoffs auftreten; vor Gebrauch muss gemäß Vorgabe fluidisiert und gerührt werden, um sicherzustellen, dass die ausgetragene Pulverzusammensetzung der Werkslieferung entspricht; sonst driftet Schichtdicke und Verschleißfestigkeit selbst bei unveränderten Parametern. Bei hochwertigen Wolframkarbid-Systemen sollten zudem Eingangsprüfungen von Korngröße und Zusammensetzung erfolgen, um frühes Versagen durch minderwertige Substitution zu vermeiden. Den ”Pulverzustand” als Prozessvariable und nicht als Konstante zu betrachten, ist ein Merkmal der Reife im Verschleißschutz-Engineering.
Zwanzig. Schnellreferenz für die Auswahl von verschleißfestem Pulver
Ein Satz zur schnellen Orientierung vor Ort: Reiner Abrieb (Bunker, Rutschen) → hoher Aluminiumoxidanteil, eher hart, dicke Schicht; mit Stoß (Bögen, Wagenkipper) → zäh machen, Füllstoff senken, zähes Harz; mit Korrosion (Ölrohre, Marine) → Epoxid-Korrosionsschutzmatrix plus verschleißfeste Zuschlagstoffe kombiniert; Hochtemperaturbedingungen → wärmebeständige Matrix (siehe organische Silikon-Hochtemperaturbeschichtung); zäh gegen Erosion → thermoplastisches Nylon oder Polyethylen (siehe Duro- und Thermoplastpulver). Zuerst anhand der vier Dimensionen Verschleißart, Partikelhärte, Stoß, Korrosion lokalisieren, dann Schichtdicke und Zuschlagstoffgehalt festlegen — so liegt die Auswahl nicht daneben. Diese Referenztabelle auf die erste Seite der Prozesskarte kleben, dann gehen auch Neue nicht in die Irre.
Häufig gestellte Fragen
Frage: Worauf beruht hauptsächlich der Abriebwiderstand einer verschleißfesten Pulverbeschichtung?
Antwort: Auf harten Füllstoffen (Aluminiumoxid, Siliziumkarbid, Wolframkarbid usw.), die im Film ein schnittfestes Gerüst bilden, plus einem hochvernetzten Harznetzwerk, das Härte und Haftung liefert. Der makroskopische Verschleißwiderstand wird hauptsächlich von Füllstoffart, -gehalt und Schichtdicke bestimmt; die Eigenhärte des Harzes ist nur unterstützend.
Frage: Bedeutet hohe Bleistifthärte automatisch hohe Verschleißfestigkeit?
Antwort: Nicht unbedingt. Die Bleistifthärte (GB/T 6739) spiegelt Kratzfestigkeit wider; der makroskopische Verschleißwiderstand wird von Füllstoff und Dicke bestimmt. Weiche Beschichtungen mit PTFE oder Molybdändisulfid haben niedrige Reibung und sind in manchen Bedingungen ebenfalls verschleißfest, aber die Bleistifthärte ist nicht hoch. Beide sind keine gleichwertigen Kennzahlen.
Frage: Warum versagt eine zu harte verschleißfeste Schicht?
Antwort: Zu harte Beschichtungen reißen oder brechen bei Stoß oder Biegung leicht aus (besonders bei stoßbelasteten Teilen wie Bögen, Wagenkippern). Das Verschleißdesign muss harte Zuschlagstoffe mit zäher Matrix balancieren; ein rein sprödes System versagt unter Stoß sogar früher.
Frage: Wie wählt man Verschleißtests sinnvoll aus?
Antwort: Gemäß dem realen Verschleißmechanismus: leichter Abrieb oder dekorativ mit Taber (GB/T 1768 / ASTM D4060); Erosion oder Rohre mit Fallstrahl oder ASTM G65 Trockensand-Gummirad; bei Stoß zusätzlich Stoßversuch. Labormethoden müssen nah an der Bedingung sein, sonst Fehlurteil. Bericht muss Last, Radtyp, Umdrehungen, Angriffswinkel etc. vollständig enthalten.
Frage: Wie dick wird verschleißfestes Pulver normalerweise aufgetragen?
Antwort: Je nach Verschleißintensität üblich 150–500 Mikrometer, bei schwerem Verschleiß (Bunker, Ölrohre) bis 1 Millimeter. Zu dünn = nicht verschleißfest, zu dick = reißt leicht; Kanten dicker umhüllen.
Frage: Kann man Verschleißschutz und Korrosionsschutz zusammen machen?
Antwort: Ja, und oft nötig. Ölrohre, Marineanlagen sind sowohl abriebs- als auch korrosionsbeansprucht; man kombiniert verschleißfeste Zuschlagstoffe mit Epoxid-Korrosionsschutzmatrix (siehe Pulverbeschichtung für schweren Korrosionsschutz), in einem Arbeitsgang.
Frage: Wie wichtig ist die Vorbehandlung für Verschleißfestigkeit?
Antwort: Extrem wichtig. Sandstrahlen Sa2.5 erhöht mechanischen Griff, entfernt Zunder; wenn Rost am Substrat ist, reißt der Verschleiß zuerst die Rostschicht mit ab, die verschleißfeste Schicht ist wirkungslos. Die Vorbehandlung bestimmt die Haftlebensdauer.
Frage: Eignet sich thermoplastisches Pulver für Verschleißschutz?
Antwort: Für manche Bedingungen ja. Thermoplastische Pulver wie Nylon, Polyethylen, UHMWPE haben gute Zähigkeit, widerstehen Partikelerosion und Reibung, oft für Bunkerauskleidung, Spindeln (siehe Duro- und Thermoplastpulver); aber Härte und Temperaturbeständigkeit sind geringer als bei duroplastischem Epoxid mit Keramikfüllstoff.
Frage: Sind Beschichtungen mit Molybdändisulfid oder PTFE verschleißfest oder reibungsmindernd?
Antwort: Sie sind reibungsmindernd (gegen Festfressen), verhindern durch niedrigen Reibungskoeffizienten das Verklemmen zweier Metalle, erhöhen selbst keine Härte. Oft mit harten Zuschlagstoffen kombiniert: harte Partikel gegen Abrieb, weiche Phase senkt Reibung, jeweils eigene Aufgabe.
Frage: Wie erkennt man vor Ort, welches verschleißfeste Pulver man braucht?
Antwort: Vier-Dimensionen-Auswahl: Verschleißart (Abrieb/Erosion/Festfressen/Ermüdung), Partikelhärte, ob Stoß, ob Medium korrosiv. Reiner Abrieb = eher hart (hoher Aluminiumoxid), Stoß = zäh machen, korrosive Umgebung = Korrosionsschutz dazu, Mediumtemperatur bestimmt Harz-Temperaturbeständigkeit (siehe organische Silikon-Hochtemperaturbeschichtung). Bei extrem harten Flächen auch Auftragsschweißen / Laserauftragschweißen vergleichen.
Frage: Wie verwaltet man die Lebensdauer, wenn eine verschleißfeste Beschichtung kaputtgeht?
Antwort: Geschlossener Kreislauf ”Prüfplatte — Messung — Austausch” aufbauen: vor Inbetriebnahme Prüfplatten desselben Systems anhängen, regelmäßig wiegen und messen zur Restlebensdauerschätzung, Mindestschichtdicken-Alarmgrenze setzen, bei Erreichen nachbeschichten; aus reaktiver Reparatur wird aktive planmäßige Wartung, reduziert ungeplante Stillstände.
Empfohlene weiterführende Lektüre
- Engineering-Anwendung von Pulverbeschichtungen für schweren Korrosionsschutz: Ölrohre etc. mit ”Verschleißschutz plus Korrosionsschutz” kombiniert ist Industriestandard, beide Artikel ergänzen sich.
- Kernunterschiede zwischen Duro- und Thermoplastpulvern: Bunkerauskleidung wählt oft thermoplastisches Nylon oder Polyethylen für Verschleißschutz, dieser Artikel bietet das andere Extrem der Auswahl.
- Oberflächenvorbehandlung für Beschichtungen Sa2.5 und Sandstrahlgrade: Das Fundament der Lebensdauer einer verschleißfesten Schicht ist die Vorbehandlung; Sandstrahlrauheit bestimmt direkt den mechanischen Griff.
- Prinzipien und Klassifizierung von Pulverbeschichtungen: von der Filmbildungsmechanik bis zur Harzsystemauswahl
- Isolierende Pulverbeschichtung: Volumenwiderstand, Dielektrizitätsfestigkeit und elektrische Anwendungen
- Industrielackierung: Airless-Spritzparameter, Schichtdickenkontrolle und Beschichtungsintervalle