Zweikomponenten-Beschichtung (2K) ist eines der leistungsstärksten Systeme im Bereich der industriellen Schutzbeschichtung und Bodenbeschichtung, aber ihre hohe Leistung hat eine Voraussetzung: Basiskomponente und Härter müssen im richtigen Verhältnis gemischt werden. Eine Vielzahl von Lackfehlern in der Praxis – Weichbleiben, Glanzverlust, Nicht-Aushärten, Sprödrissbildung, drastischer Rückgang der Chemikalienbeständigkeit – resultiert nicht aus schlechter Lackqualität an sich, sondern aus einem falschen Mischverhältnis. Viele Verarbeitungsteams haben die Gewohnheit, ”nach Gefühl, nach Viskosität, nach Erfahrung zuzugeben”; das mag bei Einkomponenten-Systemen durchgehen, bei Zweikomponenten-Epoxid und Polyurethan ist es jedoch fatal. Um Mischungsfehler dauerhaft zu beheben, muss die zugrundeliegende Logik des ”Äquivalentverhältnisses” verstanden und eine umsetzbare Messdisziplin etabliert werden.
Als technischer Lieferant für industrielle Schutzbeschichtungen hat Kexin New Materials (kexinMaterials) umfangreiche Praxisdaten zur Mischungsabstimmung von Zweikomponenten-Systemen gesammelt. Dieser Artikel zerlegt systematisch die Schlüsseltechnik des Mischverhältnisses von Zweikomponenten-Beschichtungen – von der chemischen Stöchiometrie über Massen- und Volumenverhältnis, Folgen von Mischungsfehlern, Messwerkzeugen bis zur Verarbeitungsdisziplin – und hilft Ihnen vor Ort, vom ”nach Gefühl” auf ”nach Äquivalent” umzusteigen.
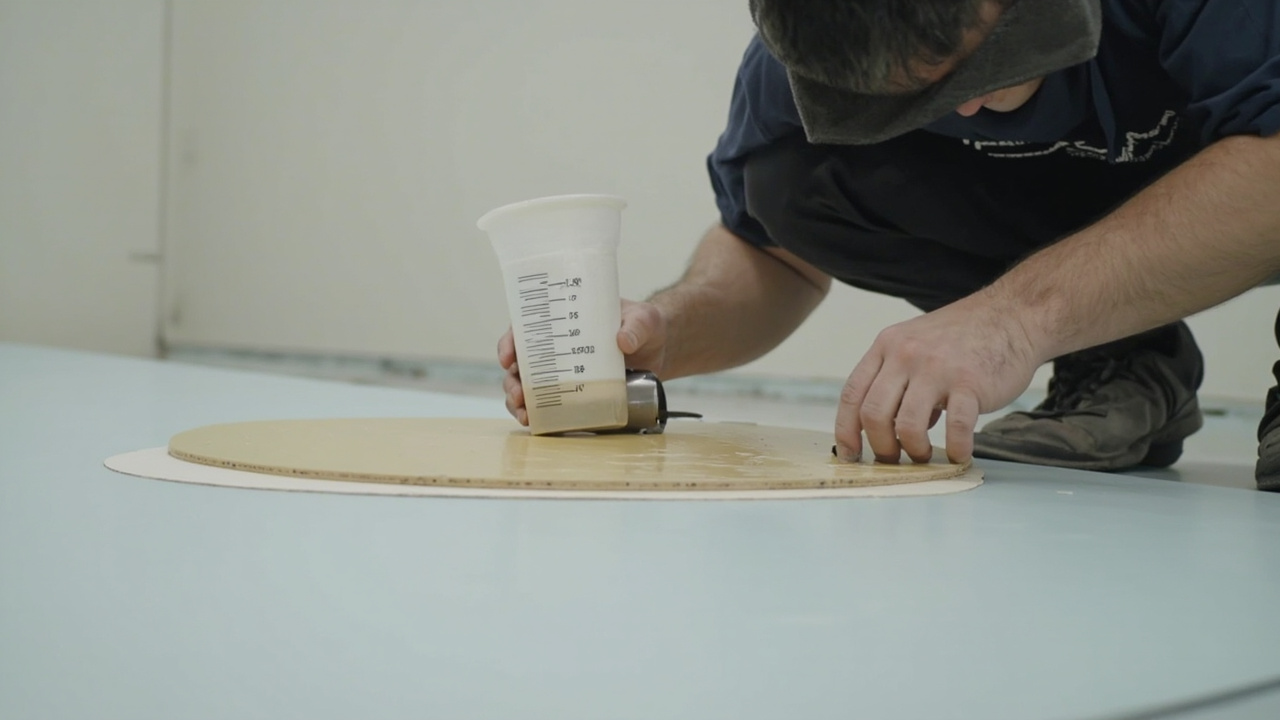
Eins: Warum Zweikomponenten exakt abgemischt werden müssen: Das Wesen des Äquivalentverhältnisses
Zweikomponenten-Beschichtungen vernetzen durch chemische Reaktion der beiden Komponenten zu einem Film. Am Beispiel Epoxid enthält die Basiskomponente Epoxygruppen, der Härter Aminwasserstoff; am Beispiel Polyurethan enthält die Basiskomponente Hydroxylgruppen, der Härter Isocyanat (—NCO). Die stöchiometrische Beziehung der Reaktion lautet:
Eine funktionelle Gruppe benötigt eine entsprechende funktionelle Gruppe, um vollständig zu reagieren
Das „Äquivalentverhältnis“ (Stoichiometric ratio) ist das Verhältnis, bei dem die Anzahl der funktionellen Gruppen beider Komponenten genau übereinstimmt. Bei Epoxid misst man „wie viele Epoxygruppen“ mit der Epoxidäquivalentmasse (EEW, g/Äquivalent); beim Härter misst man „wie viele aktive Wasserstoffe“ mit der Aminäquivalentmasse (AHEW). Das theoretische Massenmischverhältnis:
Härter-Masse = Harz-Masse × (AHEW / EEW)
Bei Polyurethan werden Hydroxyläquivalent (aus OH-Wert) und —NCO-Äquivalent abgeglichen; das Molverhältnis von —NCO zu —OH (Index NCO/OH) liegt typischerweise bei 1,0–1,1 (leichte Überdosierung sichert vollständige Reaktion).
Reale Formulierungen lassen oft eine Komponente (meist Härter/Isocyanat) leicht um 5%–15% überdosieren, um Nebenreaktionen und Verluste auszugleichen. Aber „leichte Überdosierung“ ist ein von Formulierern experimentell verifizierter Bereich, kein Spielraum für den Verarbeiter. Weicht man aus diesem Fenster, bricht die Leistung ein.
Zwei: Massenverhältnis, Volumenverhältnis und die Falle des „nach Augenmaß Zugebens“
Das im TDS angegebene Mischverhältnis kann ein Massenverhältnis (kg/kg) oder Volumenverhältnis (L/L) sein; beide dürfen nicht vermischt werden, es sei denn, die Dichte ist gleich (selten). Häufige Fehler:
- Volumenbecher als Massenverhältnis nutzen: Basiskomponente und Härter haben unterschiedliche Dichten, Volumen 2:1 ≠ Masse 2:1, führt zu Äquivalentfehlern;
- Nach Viskosität urteilen: Viskosität spiegelt nicht das Verhältnis funktioneller Gruppen wider, ein dickerer Lack muss nicht mehr Härter enthalten;
- Nach Farbe: noch gefährlicher, Farbe und Mischverhältnis haben keine bestimmte Beziehung.
Korrektes Vorgehen: Streng nach dem im TDS angegebenen „Massenverhältnis“ oder „Volumenverhältnis“ mit dem entsprechenden Messgerät (Elektronikwaage oder kalibriertem Messbecher) abmessen. Wenn der TDS das Massenverhältnis angibt, muss gewogen werden; bei Volumenverhältnis den kalibrierten Volumenbecher nutzen. Umrechnungen zwischen Systemen erfordern Dichtekorrektur, vor Ort nicht empfohlen.
Die folgende Tabelle listet typische Mischverhältnisse gängiger Zweikomponenten-Systeme (branchenöffentliche Erfahrungswerte, konkret gemäß TDS):
| System | Typisches Mischverhältnis (Volumen) | Typisches Mischverhältnis (Masse) | Anmerkung |
|---|---|---|---|
| Epoxid-Bodenbeschichtung (aminhärtend) | nach Rezeptur 3:1–5:1 | nach AHEW/EEW | Härter leicht überdosiert |
| Epoxid-Zinkstaub-Grundierung | Komponente A:B üblich 8:1–10:1 (Masse) | nach Zinkpasten:Härter | Basiskomponente meist Paste |
| 2K-Polyurethan-Klarlack (HDI) | 2:1 (Volumen) | nach NCO/OH | siehe Whitelist auto-2k-clearcoat |
| Aliphatische PU-Decklack | 4:1–10:1 (Volumen, je nach Feststoff) | nach Äquivalent | Hoher Feststoff stark variabel |
| Elastisches Epoxid (Polyetheramin) | nach Äquivalent 1:1–2:1 | nach AHEW/EEW | Flexibles System |
Drei: Kettenfolgen bei Mischungsfehlern
Abweichung vom Äquivalentfenster löst eine Reihe vorhersagbarer Fehler aus:
Härter/Isocyanat unzureichend (Basiskomponente übergewichtet): Unvollständige Reaktion, restliche Epoxy- oder Hydroxylgruppen im Film, zeigt sich als Weichbleiben, Klebrigkeit, niedrige Härte, schlechte Chemikalien- und Wetterbeständigkeit, leichter Glanzverlust, langfristig nicht trocknend.
Härter/Isocyanat überdosiert: Rest —NCO oder Amin im Überschuss, Film wird spröde, reißanfällig, setzt mehr freie Monomere frei (Reizung und Vergilbungsrisiko steigen, besonders aromatisches PU vergilbt stärker), Haftung kann ebenfalls sinken.
Verdünner außer Kontrolle: Übermäßige Verdünnung senkt Feststoffgehalt, Filmstärke, verlängert Trocknung, läuft ab/Orangenhaut. Verdünnerzugabe meist als Volumenprozent klar angegeben (z. B. +10%), nicht willkürlich.
In der Praxis gilt das Mischverhältnis als „rote Linie“ – nicht „ungefähr reicht“, sondern „ein bisschen Abweichung und es bricht ein“. Laut TDS-Erfahrung bei Automobil-Klarlack (siehe Whitelist 2K-Polyurethan-Klarlack) dürfen 2:1 und 4:1 niemals vertauscht werden, was genau auf Äquivalentunterschieden beruht.
Vier: Messwerkzeuge und Arbeitsdisziplin
Um das Mischverhältnis vor Ort umzusetzen, braucht es umsetzbare Werkzeuge und Schritte:
- Werkzeuge: Elektronische Tischwaage (Genauigkeit 1 g, bei viel Basiskomponente 10 g), kalibrierter Mischbecher (bei Volumenverhältnis), Rührstab, Timer.
- Schritte: Zuerst Basiskomponente (A) wiegen/messen, dann Härter (B), zuletzt vorgeschriebenen Verdünner (falls vorhanden); erst A dann B, um alleiniges B-Rest zu vermeiden.
- Rühren: Eine Richtung gleichmäßig 2–3 Minuten, Wand und Boden abstreifen, keine sichtbaren Streifen; Zweikomponenten-Spritzen mit dynamischem Mischkopf.
- Reifezeit (Induktionszeit): Manche Systeme nach Mischen kurz zur Entlüftung stehen lassen, gemäß TDS.
- Topfzeit (Pot Life): Reaktion beginnt nach Mischen sofort, überschreiten lässt Viskosität stark steigen bis Gelieren. Bedarfsgerecht mischen, lieber weniger öfter.
Ein oft übersehenes Detail: Temperatur beeinflusst Viskosität, aber nicht das Äquivalent. Im Winter ist die Basiskomponente dick, manche denken fälschlich „mehr Härter zum Verdünnen“ – falsch, Härter ist kein Verdünner. Dickflüssigkeit löst man durch Erwärmen oder TDS-erlaubten Verdünner, nicht durch Mischänderung.
Fünf: Mischverhältnis-Kontrolle beim Zweikomponenten-Spritzen
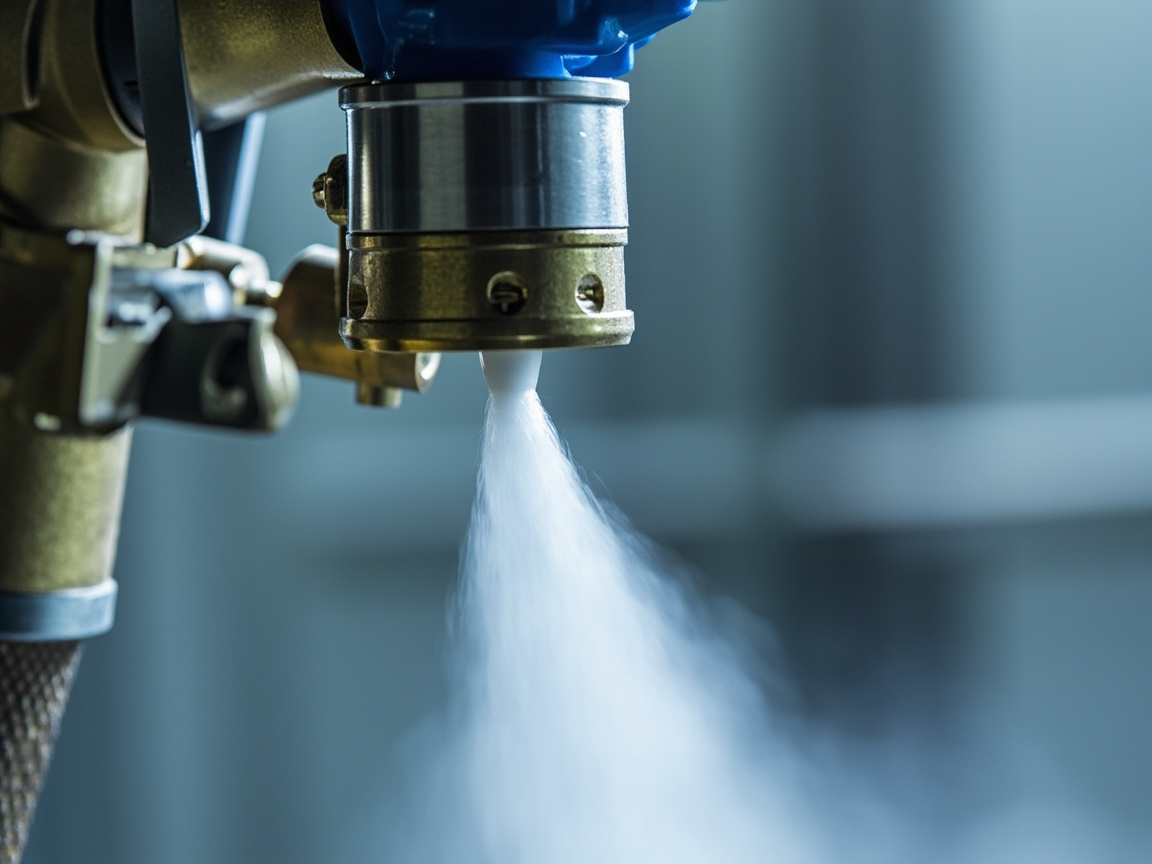
Großflächen nutzen oft Zweikomponenten-Airless-Spritzen (2K-Spritzgerät), das per Präzisionspumpe A und B im eingestellten Volumenverhältnis fördert und im Mischkopf dynamisch mischt. Kontrollpunkte:
- Gerätekalibrierung: Regelmäßig A/B-Ausgabeverhältnis mit Durchflussmesser prüfen, Pumpverschleiß vermeiden;
- Erwärmen: Im Winter Viskosität senken, Dosierung stabilisieren;
- Reinigen: Nach Arbeit sofort mit verträglichem Lösemittel Mischkopf und Leitungen spülen, Gelblockade vermeiden;
- Abfall: Im Mischkopf bereits gemischtes Material innerhalb Topfzeit aufbrauchen oder fachgerecht entsorgen.
Auch automatische Dosierung kann bei Kalibrierfehler systematisch falsch mischen, daher regelmäßig prüfen und protokollieren.
Sechs: Versteckte Zerstörung des Äquivalents durch Wasser und Verunreinigungen
Verhältnis stimmt, mischt man Wasser/Verunreinigung ein, wird Äquivalent dennoch zerstört:
- Epoxid: Wasser reagiert nicht direkt mit Epoxid, verdünnt aber Basiskomponente, beeinträchtigt Haftung; ist Härter Amin, bildet Wasser Nebenprodukte, verbraucht Aktivität;
- Polyurethan: Wasser reagiert sehr schnell mit —NCO, bildet CO2 (Blasen) und verbraucht Isocyanat, führt zu unzureichender Vernetzung, Weichheit, Vergilbung. Laut Whitelist Polyurethan-Klarlack Vergilbungsbeständigkeit ist Feuchtigkeit eine Hauptursache für PU-Vergilbung und -Versagen.
Daher müssen Zweikomponenten-Systeme feuchtigkeitsgeschützt verarbeitet werden: Feuchte des Untergrunds, relative Luftfeuchte, Trockenheit von Behältern und Werkzeug kontrollieren. Das ist ebenso wichtig wie Mischdisziplin.
Sieben: Mischverhältnis-Verifikation: Wie weiß man, es stimmt
Schnelle Vor-Ort-Verifikation:
- Gewichtsprüfung: Nach Mischen Gesamtgewicht, Rückschluss A/B-Verhältnis;
- Gelzeit/Topfzeit beobachten: Zeit bis Gelieren deutlich kürzer/länger als TDS deutet auf Misch- oder Temperaturfehler;
- Musterhärtung: Kleinmuster ausgehärtet Härte (GB/T 6739), Haftung (GB/T 9286), Trocken grad messen, abnorm dann Misch prüfen;
- Drittlabor: Schlüsselprojekte Film zur Vernetzungsdichte senden (z. B. DSC Glasübergang Tg, FTIR restliche Gruppen).
„Nach Mischen kurz prüfen“ zur Gewohnheit machen, kann Serienfehler abfangen.
Acht: Häufige Irrtümer
| Irrtum | Wahrheit |
|---|---|
| Dickflüssig, also mehr Härter | Härter kein Verdünner, zerstört Äquivalent |
| Volumen/Masse beliebig tauschen | Dichte unterschiedlich, muss nach TDS |
| Mehr Härter = härter | Überschuss spröde, reißt, vergilbt, reizt |
| Nach Farbe Misch beurteilen | Farbe und Misch ohne bestimmte Beziehung |
| Im Winter beliebig mischen | Kalt reagiert langsamer, Äquivalent gleich, präziser nötig |
Neun: Mischhinweise bei Auswahl und Abstimmung
Verschiedene Bedingungen haben unterschiedliche Toleranz:
- Hochfeststoff-Systeme eng toleriert, Misch empfindlicher;
- Elastisches Epoxid (Polyetheramin) Äquivalent bestimmt Flexibilität, Fehlmischung hart-spröde oder weich-klebrig, siehe Charge elastisches Epoxid Dehnungsfugen;
- Epoxidhärter-Auswahl (Charge Epoxidhärter Auswahl) bestimmt Mischfenster, Härterwechsel erfordert Neuberechnung.
Kexin New Materials (kexinMaterials) schreibt bei Zweikomponenten-Lieferung „Mischverhältnis (Masse/Volumen) + Äquivalentgrundlage + Messwerkzeug + Topfzeit“ auf die Prozesskarte, schult Verarbeitungsteams und prüft vor Ort, um Mischunfälle vor Serie zu verhindern.
Zehn: Störungstabelle Mischunfälle
| Phänomen | Mögliches Mischproblem | Gegenmaßnahme |
|---|---|---|
| Weich, nicht trocken | Härter zu wenig/Wasser verbraucht | Streng mischen, feuchtigkeitsschützen |
| Sprödriss | Härter überdosiert | Auf Äquivalent zurück |
| Blasen | PU Wasser verdünnt zu viel | Feuchte kontrollieren, Verdünnung |
| Glanzverlust | Misch falsch/Härtung unzureichend | Misch prüfen, Härtung sichern |
| Topfzeit abnorm | Misch oder Temperatur falsch | Verhältnis und Temp prüfen |
Elf: Berechnungsbeispiel Äquivalentverhältnis
Epoxid EEW=190 g/eq, AHEW=95 g/eq, dann Epoxid:Härter Masse = 190:95 = 2:1 (Masse). Nutzt man AHEW=50, wird 190:50 = 3,8:1. Härterwechsel erfordert Neuberechnung, altes Verhältnis nicht übernehmen. PU-Seite: —OH-Äquivalent 1000 g/eq, —NCO-Äquivalent 210 g/eq, bei NCO/OH=1,05, dann —NCO-Masse : —OH-Masse = 1,05×210 : 1000 ≈ 0,22:1. Mit dieser Rechnung kein Auswendiglernen nötig.
Zwölf: Fehlerquellen und Kontrolle der Vor-Ort-Messung
Fehler aus: Waagenungenauigkeit, Ableseparallaxe, Behälterrest, Temp/Feuchte verändern Viskosität und Volumenurteil, Komponentensediment. Kontrolle: kalibrierte Waage (Genauigkeit ≤ 1%), saubere Behälter, Kleincharge, Charge und Umgebung notieren; wertvolle/große Flächen mit 2K-Gerät automatisch dosieren. Mischdisziplin ist letzte Hürde für gutes Material ohne Fehlstellen.
Dreizehn: Mischverhältnis und Aushärtegrad vor Ort beurteilen
Misch und Klima stimmen, Film sollte innerhalb TDS-Topfzeit gelieren, antrocknen, hart werden. Beurteilung: Fingertrocken, Nageldruck, Härteprüfer (GB/T 6739), Zug (GB/T 5210); abnorm weich-klebrig meist Mischfehler oder Feuchte. Schlüsselprojekte Kleinmuster und Naturprobe aufbewahren als Beleg.
Vierzehn: Review häufiger Mischunfälle
Unfall 1: Volumen statt Masse, unvollständig – muss TDS-Werkzeug nutzen. Unfall 2: zum Verdünnen mehr Härter, spröde vergilbt – Härter kein Verdünner. Unfall 3: Feuchte PU, Blasen nicht trocken – feuchtigkeitsschützen. Unfall 4: Härter gemischt, Schichtablösung – nach Äquivalent neu rechnen und nicht mischen. Unfallliste anbringen, beugt Fehlern vor.
Fünfzehn: Volumenfeststoff und Schichtdickenumrechnung bei 2K
Richtiges Mischen nur erster Schritt, Schichtdicke aus Volumenfeststoff: theoretische DFT (µm) = Volumenfeststoff × Nassfilmdicke ÷ 100; Nassfilmkarte nutzen, dann Trockenfilm, prüfen GB/T 13452.2. Masse statt Volumen, Feststoff ignorieren, Ursache für zu dünn, besonders lösemittelfrei und hochfest.
Sechzehn: Fehlergrenzen automatisch vs. manuell
2K-Spritzpumpe präzise, repetitiv, großflächen; Handwaage menschlich beeinflusst, Schulung nötig. Regel: Handmisch Fehler ±2%, Schlüssel ±1%; über Grenze neu mischen. Messung als QC-Punkt, Charge/Wägung/Umgebung notieren für Rückverfolgbarkeit.
Siebzehn: Verknüpfte Verwaltung Misch und Topfzeit
Hohe Härteraktivität kurze Topfzeit, Temperatur verkürzt weiter. Menge an Topfzeit und Tempo anpassen, lieber weniger öfter. Über Topfzeit selbst vor Gelieren minderwertig, nicht wiederverwenden. „Wieviel, bis wann verbraucht“ auf Prozesskarte, verhindert Gelabfall und Leistungsunfälle.
Achtzehn: Rote Linie bei fremden Komponenten
Basiskomponente und Härter müssen zusammengehören; Härterwechsel neu rechnen und prüfen. Nie A-Werk Basis mit B-Werk Härter „testen“. PU-Seite —NCO und —OH verschieden, Werk/Typ mischen = Glanzverlust nicht trocken. Rote Linie in Arbeitsanweisung, vor Ort aushängen.
Neunzehn: Theoretische DFT und Verlust bei 2K
Nach richtigem Mischen beeinflussen Volumenfeststoff und Verlust Schichtdicke. Theoretische DFT = Volumenfeststoff × Nassfilmdicke; praktisch Verlustfaktor (Spritzen 10%–30%). Verlust ignorieren = systematisch zu dünn. Prozesskarte zeigt Misch, Nassfilm, Verlust, damit DFT reproduzierbar.
Zwanzig: Vor-Ort-Karte Epoxid vs. PU Misch
Epoxid: EEW zu AHEW, Masse. PU: —OH zu —NCO, NCO/OH≈1,0–1,1. Beide Karten nebeneinander, Gewohnheitsmisch vermeiden. Schlüsselprojekte Misch als „Masse (g):Masse (g)“ und Doppelkontrolle Unterschrift, Rechenfehler vermeiden.
Einundzwanzig: Umweltrisiko durch Mischfehler
Falsch = nicht härtend/klebrig, unreacted Komponenten höhere VOC, Geruch, GB 30981 schwer einhaltbar. Fehlmischung nicht nur Leistung, auch Umweltunfall. Misch in Umwelt- und Qualitätskontrolle, Teil konformer Produktion.
Zweiundzwanzig: Intelligente Dosierung und Digitalisierung
2K-Gerät automatisch dosieren, protokollieren, alarmieren; mit MES gekoppelt, Daten rückverfolgbar. Handmisch per Scan BOM prüfen. Digital senkt Fehler, Trend bei Großprojekten, objektiver Beleg bei Streit.
Dreiundzwanzig: Einfluss von Farbpasten und Füllstoffen bei 2K
Farbpasten, Füllstoffe mit aktiv/Feuchte verbrauchen Komponenten, ändern Äquivalent. Hochgefüllt effektives Äquivalent rechnen, nötig erhöhen. Pastenfeuchte ignorieren = PU Blasen, Epoxid weich, versteckte Ursache. Rezeptur und Misch müssen Zusätze einrechnen.
Vierundzwanzig: Einfluss Misch auf elektrische Eigenschaften
Antistatisch-Epoxid nutzt leitfähige Füllstoffe Netzwerk, Fehlmischung zerstört Kontinuität, Oberflächenwiderstand steigt. Präzise Misch Voraussetzung. Abnahme mit Widerstandsmeter multipoint, lokal ok tarnt nicht global Versagen.
Fünfundzwanzig: Aufzeichnungs- und Rückverfolgungssystem für Mischverhältnisse
26. Schulungspunkte für Einsteiger beim Mischen
Schulungsschwerpunkte: TDS-Äquivalent lesen, richtiges Messgerät wählen, Nachwiegen nach dem Wiegen, Umgebungsbeurteilung, Topfzeit-Management, Erkennen von Anomalien. Die Unfallliste in diesem Artikel als Fallstudien nutzen. Bei guter Schulung lässt sich die Fehlmischungsrate um eine Größenordnung senken. Der Mensch ist der letzte Ausführende der Mischdisziplin.
27. Zusammenhang zwischen Mischverhältnis und Energie-/Kostenaufwand
Präzises Mischen reduziert Nacharbeit und Farbabfall, senkt direkt Material- und Energieverbrauch; automatische Dosierung steigert Effizienz und senkt Personalkosten. Das Mischungsmanagement in die Kosteningenieurleistung einbeziehen, ist ein geringer Aufwand mit großem Ertrag. Feindosierung ist der erste Angriffspunkt für die Digitalisierung der Beschichtungsverarbeitung.
28. Einfluss des Mischverhältnisses auf das Erscheinungsbild der Beschichtung
Falsches Mischen führt zu Orangenhaut, Kratern, Glanzverlust, Klebrigkeit. Optische Mängel stammen oft vom Mischverhältnis und nicht von der Verarbeitungstechnik. Präzises Mischen ist die Basis für ein einwandfreies Aussehen, insbesondere Hochglanz- und transparente Systeme reagieren extrem empfindlich auf Abweichungen. Bei optischen Reklamationen zuerst das Mischverhältnis, dann den Prozess prüfen.
29. Chargenkonsistenz bei Zwei-Komponenten-Systemen
Bei gleicher Rezeptur unterscheiden sich Viskosität und Reaktivität zwischen Chargen geringfügig. Chargenkonsistenz beruht auf Rohstoffkontrolle und In-Prozess-Kontrolle. Konsistenz ist Voraussetzung für Großflächenverarbeitung, sonst gleiche Technik mit unterschiedlichem Ergebnis. Bei Wareneingang Konsistenzprüfung durchführen, Produktion und Qualität stabilisieren.
30. Balance zwischen Mischverhältnis und Beschichtungseffizienz
Hoher Festkörper reduziert Auftragsgänge und steigert Effizienz, aber Mischverhältnis ist empfindlicher, Fehlertoleranz geringer. Effizienz und Genauigkeit müssen balanciert werden, durch Geräte und Schulung. Der Balancepunkt ist der optimalste Bereich für Projektökonomie. Blindes Beschleunigen bringt oft Nacharbeit, Ertrag unter Aufwand.
31. Digitalisierung des Mischungsmanagements
Scan-basiertes Mischen, elektronische Chargenprotokolle, automatische Alarmierung sind Trends. Digitalisierung reduziert menschliche Fehler, liefert Rückverfolgungsbelege. Transformation nicht nur für Effizienz, sondern für kontrollierbare Qualität. Großprojekte sollten priorär digitale Mischsysteme einsetzen.
32. Zusammenhang zwischen Mischverhältnis und Bewitterungsbeständigkeit der Beschichtung
Falsches Mischen führt zu unvollständiger Vernetzung, restliche Gruppen degradierten unter UV leichter, Bewitterungsbeständigkeit sinkt abrupt. Zusammenhang wird oft ignoriert, Vergilbung und Kreiden fälschlich auf schlechtes Material geschoben. Bewitterungsbeständigkeit stützt sich auf korrektes Mischen, besonders aliphatische Systeme. Mischverhältnis in Bewitterungsmanagement einbeziehen, Lebensdauer im Freien an der Quelle sichern, späteren massiven Reparaturaufwand und Markenverlust reduzieren.
33. Vor-Ort-Schnellprüfung des Mischverhältnisses
Nach dem Mischen Gesamtgewicht wiegen und Verhältnis rückrechnen ist die schnellste Prüfung. Bei Anomalie Linie stoppen, Waage und Charge prüfen. Kombiniert mit Kleinmuster zur Härte- und Haftungsmessung, doppelte Sicherheit. Schnellprüfverfahren vor Ort anwendbar, keine teuren Geräte nötig. In Arbeitsanweisungskarte schreiben, jeder kann es, blockiert die meisten Mischfehler an der ersten Stelle, kostengünstig und wirksam.
34. Zusammenhang zwischen Mischverhältnis und Farbabfallreduzierung
Korrektes Mischen reduziert Nichtvernetzung und Nacharbeit, direkt Farbabfall und Lösemittelverbrauch. Farbabfallreduzierung senkt Kosten und nützt Umwelt. Feindosierung ist der erste Angriffspunkt für die Digitalisierung der Beschichtungsverarbeitung. Mischungsmanagement in Kosteningenieurleistung einbeziehen, geringer Aufwand großer Ertrag. Reduzierung senkt auch Druck bei Gefahrstoffentsorgung, passt zu Umweltzielen des Unternehmens.
35. Standardisierte Ablage von Mischwissen
Äquivalentberechnung, häufige Fehler, Prüfmethoden standardisiert in Karten ablegen, Wissen wiederverwendbar. Neueinsteiger nach Karte arbeiten, Fehlerrate um eine Größenordnung gesenkt. Standardisierung ist Organisationsgedächtnis, unabhängig von Einzelerfahrung. Je tiefer Ablage, desto stabiler Auswahl und Verarbeitung. Wissensasset wertvoller als einmaliger Erfolg, systematisch aufbauen und laufend aktualisieren.
36. Balancepunkt zwischen Mischverhältnis und Beschichtungseffizienz
Hoher Festkörper reduziert Auftragsgänge und steigert Effizienz, aber Mischverhältnis empfindlicher, Fehlertoleranz geringer. Effizienz und Genauigkeit balancieren durch Geräte und Schulung. Balancepunkt ist optimaler Bereich Projektökonomie. Blindes Tempo bringt Nacharbeit, Ertrag unter Aufwand. Balancepunkt finden, Termin und Qualität sichern, Zeichen reifen Projektmanagements und Quelle von Wettbewerbsfähigkeit.
37. Chargenkonsistenzmanagement bei Zwei-Komponenten-Systemen
Bei gleicher Rezeptur unterscheiden sich Viskosität und Reaktivität zwischen Chargen geringfügig. Chargenkonsistenz beruht auf Rohstoffkontrolle und In-Prozess-Prüfung. Konsistenz ist Voraussetzung für Großverarbeitung, sonst gleiche Technik andere Ergebnisse. Bei Eingang Konsistenzprüfung, Produktion und Qualität stabil. Management erhöht Kosten, vermeidet aber Risiko flächendeckender Nacharbeit durch Chargenschwankung.
38. Digitalisierung des Mischungsmanagements
Scan-Mischen, elektronische Chargenprotokolle, automatische Alarmierung sind Trend. Digitalisierung senkt menschliche Fehler, liefert Rückverfolgungsbelege. Transformation nicht nur Effizienz, sondern Qualitätskontrolle. Großprojekte sollten priorär System einsetzen, Mischen von Personen- zu Regelbasierung wandeln. Transformation ist Branchenrichtung, frühe Layout früher Nutzen, erleichtert Fernaudit und Compliance.
39. Haftungsrückverfolgung bei Mischunfällen
Jede Chargenmischung protokolliert Chargennr., Wiegewerte, Waagen-Nr., Umgebung, Bediener, Topfzeit. Protokoll abrufbar, Unfall rückverfolgbar, Haftung klar. Rückverfolgungssystem ist Qualitätsloop und objektiver Beleg bei Streit. Rückverfolgung in System aufnehmen, betrügt nicht und hilft Verbesserung. Klare Haftung steigert Qualitätsbewusstsein aller, positive Schleife.
40. Closed-Loop-Management von Mischverhältnis und Qualität
Mischmanagement sollte Loop bilden: Äquivalententwurf, Vor-Ort-Dosierung, Prozessprotokoll, Endprüfung, Anomalierückverfolgung. Loop macht jede Mischung复盘bar und verbesserbar. Loop ist Zeichen gereifter Qualität, entspricht Zertifizierungsanforderungen. Loop in Regeln schreiben, Mischen von Person- zu Regelbasis. Loop mehrt Papier, bringt Stabilität und Vertrauen, langfristig Qualitätskosten deutlich gesenkt.
41. Zusammenfassung des Mischungsmanagements
Zusammenfassung Mischmanagement: Genau ist Untergrenze, Stabil ist Ziel, Rückverfolgbar ist Sicherung. Genau durch Äquivalent und Messgerät, Stabil durch Umgebung und Gerät, Rückverfolgbar durch Protokollsystem. Alle drei vorhanden, Zwei-Komponenten-Beschichtung verlässlich. Mischen ist basischster und leicht unterschätzter Schritt der Beschichtungsverarbeitung. Beachtung nötig, Materialpotenzial wird zu Vor-Ort-Leistung, Projekt weniger Nacharbeit mehr Ruf.
42. Kausalität von Mischverhältnis und Beschichtungslebensdauer
Korrektes Mischen, volle Vernetzung, lange Lebensdauer; falsches Mischen, Restgruppen, Frühalterung. Kausalität einfach aber oft ignoriert. Kausalität verstehen, Wiegen vor Ort ernstgenommen. Kausalität ist Basis Qualitätskultur, in Schulung wiederholt. In Sicherheits- und Qualitätshandbuch schreiben, alle wissen. Kausalität beachten, Materiallebensdauer realisiert, Projektrruf und Wiederauftrag folgen, positive Schleife.
43. Kulturempfehlung zum Mischungsmanagement
Empfehlung Mischdisziplin als Qualitätskultur: jeder kennt Äquivalent, jede Station prüft, Fehler rückverfolgt. Kultur dauerhafter als Regeln, Disziplin zur Gewohnheit. Kulturumsetzung braucht Führungsvorbild und laufende Kommunikation. Team mit guter Mischkultur hat deutlich weniger Nacharbeit. Kultur ist implizite Wettbewerbsfähigkeit, kurzfristig unsichtbar, langfristig echter Wert. Kulturaufbau zahlt sich in Jahren aus.
44. Zusammenhangsregel zwischen Zwei-Komponenten-Mischung und Beschichtungshärte
Zwischen Mischverhältnis und Endhärte besteht vorhersagbare monotone Beziehung. Nach GB/T 6739 Bleistifthärte und GB/T 531 Shore-Härte (Elastomere) Prüfidee: bei zu wenig Härter niedrige Vernetzungsdichte, Härteplateau erreicht nicht TDS-Nennwert und bleibt dauerhaft weich; bei Härterüberschuss anfangs höhere Härte, aber Restspannung später Versprödung, Schlag leicht Riss. Vor Ort "Kleinmuster-Gradientenmischung" nutzen: nahe TDS-Empfehlung 95%, 100%, 105% drei Stufen Proben, nach voller Aushärtung Härte und Haftungskurve messen, zulässiges Mischfenster bestätigen. Macht verschwommene "Misch-Totlinie" zu sichtbarem Bereich, verhindert Fehlmischung und lässt Toleranz. Schlüsselprojekte vor Start machen, Daten statt Erfahrung. Mischfenster in Arbeitskarte und als Eingangsprüfbasis, mit Wiegeprotokoll archivieren. Hinweis: Gradientenmuster bei Standardklima voll aushärten sonst Härteunterschied als Mischeffekt falsch gelesen. Bei Hochfestkörper- und lösemittelfreien Systemen Toleranz enger, Stufen 98%, 100%, 102% besser, Wiegefehler in Karte schreiben, Streit reduzieren.
Häufige Fragen
Frage: Warum muss Zwei-Komponenten-Beschichtung exakt gemischt werden?
Antwort: Weil chemische Vernetzung, funktionelle Gruppen nach Äquivalent passen. Abseits Fenster Restgruppen: weich, nicht trocken, spröde, Chemiebeständigkeit abrupt sinkt, Leistung einsturz.
Frage: Sind Massen- und Volumenverhältnis austauschbar?
Antwort: Nein. Dichte unterschiedlich, Volumen 2:1 nicht gleich Masse 2:1. Nur nach TDS-Angabe einer Art, mit passendem Gerät (Waage oder Messbecher) dosieren.
Frage: Macht mehr Härter härter?
Antwort: Nein. Überschuss rest —NCO/Amin, Film spröde rissig, Vergilbung und Reiz steigen, Haftung sinkt. Zu Äquivalent zurück, leichter Überschuss nur TDS-Bereich (5%–15%).
Frage: Kann bei zähem Hauptmittel mehr Härter verdünnen?
Antwort: Nein. Härter kein Verdünner, Überschuss bricht Äquivalent. Zäh durch Erwärmen oder TDS-erlaubten Verdünner, nicht Mischung ändern.
Frage: Wie wissen dass Mischung korrekt?
Antwort: Nach Mischen Gesamtgewicht rückrechnen; Gelier-/Topfzeit anomal?; Kleinmuster Härte (GB/T 6739), Haftung (GB/T 9286); Schlüsselprojekt Vernetzungsdichte messen.
Frage: Was bei PU-Mischung mit Wasser?
Antwort: Wasser reagiert schnell mit —NCO zu CO2 Blasen und verbraucht Isocyanat, Vernetzung mangelhaft, weich, vergilbt. Feuchtigkeit und relative Feuchte kontrollieren.
Frage: Wie Zwei-Komponenten-Spritzgerät Mischung sichern?
Antwort: Präzisionsdosierpumpe fördert nach Volumenverhältnis, regelmäßig Durchfluss A/B kalibrieren, Winter erwärmen Viskosität stabil, nach Ende Mischer spülen gegen Gel.
Frage: Verschiedene Härter tauschen und Verhältnis ändern?
Antwort: Nein. Amin-Äquivalent/—NCO-Äquivalent unterschiedlich, neuer Härter neues Äquivalent rechnen, Typmischung trocknet nicht, matt, ab.
Frage: Einfluss Mischung auf Topfzeit?
Antwort: Ja. Aktiver Härter kürzere Topfzeit, Temperatur steigt verkürzt. Korrekte Mischung über Topfzeit trotzdem Gel-Schrott, bedarfswiegen.
Frage: Epoxid und PU gleiche Mischlogik?
Antwort: Beide Äquivalent, aber Gruppen anders: Epoxid Epoxidgruppe zu Aminwasserstoff (EEW zu AHEW), PU —OH zu —NCO (NCO/OH Index ca. 1.0–1.1). Mechanismus gleich, Äquivalent je eigen.
Empfohlene Literatur
- Epoxidhärtungsmittel-Auswahl: Verstehen wie Aminäquivalent Mischung bestimmt, Härterwechsel neu rechnen.
- 2K-Polyurethan-Klarlack-Technik: Von Auto-Klarlack HDI-Härter Mischung, Schichtdicke und VOC echte TDS-Daten.
- Polyurethan-Klarlack vergilbungsbeständig: Feuchtigkeit bricht PU-Mischung und Vergilbung, ergänzt本文防潮纪律.
Empfohlene Literatur
- Epoxid-Glimmer-Eisenoxid-Zwischenbeschichtung: Glimmeroxid-Schichtabschirmmechanismus und Systemdesign
- Epoxid-Bodenbeschichtungssystem: von Grundierung, Zwischenbeschichtung zu Decklack komplette Logik
- Epoxid-Zinkstaub-Grundierung Technikanalyse: Zinkgehalt, Festkörper und kathodischer Schutzmechanismus