Los revestimientos bicomponente (2K) son uno de los sistemas de mayor rendimiento en el campo de la protección industrial y los revestimientos para suelos, pero su alto rendimiento tiene un requisito previo: el componente principal y el agente de curado deben mezclarse en la proporción correcta. En la realidad, gran cantidad de defectos de pintura —blandura, pérdida de brillo, no secado, agrietamiento frágil, caída abrupta de resistencia química— no se deben a baja calidad de la pintura en sí, sino a un error en la proporción de mezcla. Muchos equipos de aplicación tienen el hábito de "ir a ojo, ver la viscosidad, añadir por experiencia", lo cual quizá funcione en sistemas monocomponente, pero es fatal en epoxi y poliuretano bicomponente. Para erradicar los accidentes de proporción, es necesario comprender la lógica subyacente de la "relación de equivalencia" y establecer una disciplina de medición ejecutable.
Como proveedor técnico de revestimientos protectores industriales, KeXin New Material(kexinMaterials) ha acumulado una gran cantidad de datos de primera línea en el equipamiento de proporción de sistemas bicomponente. Este artículo desglosará sistemáticamente la tecnología clave de la proporción de mezcla de revestimientos bicomponente, desde la esencia de la estequiometría química, la relación masa-volumen, las consecuencias del descontrol de proporción, las herramientas de medición hasta la disciplina de aplicación, ayudándote a mejorar in situ de "ir a ojo" a "según equivalencia".
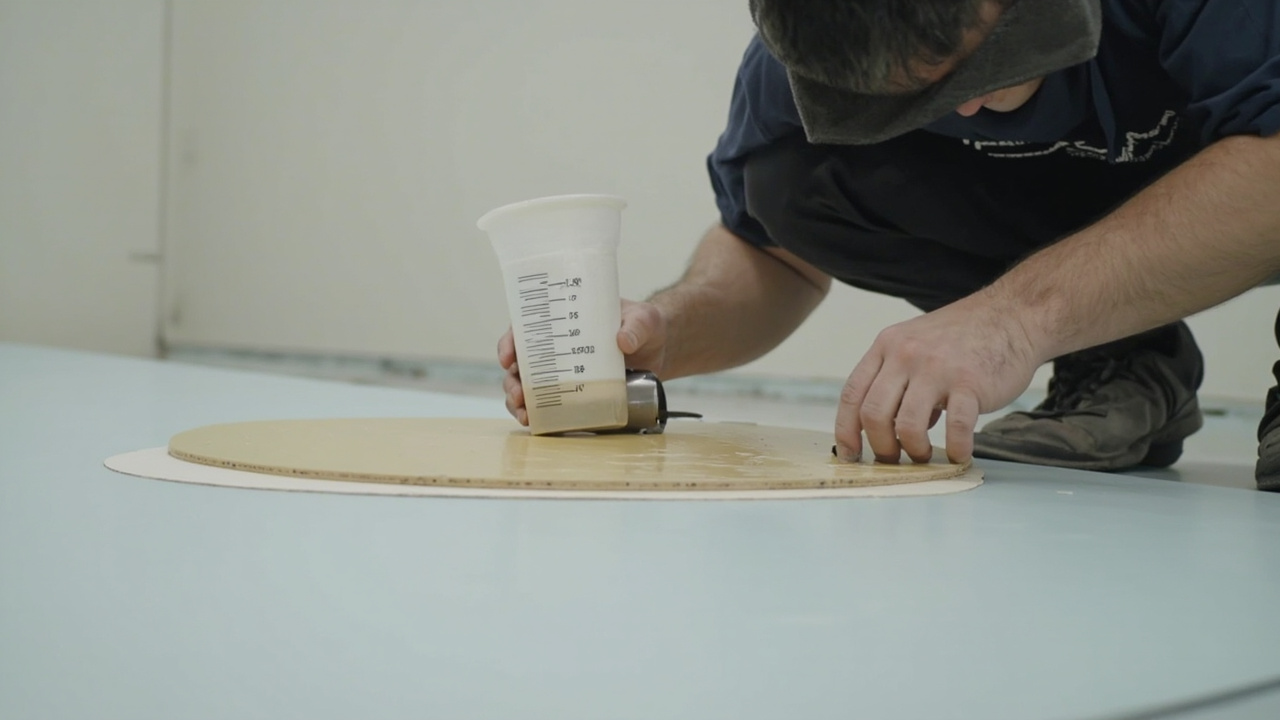
一、Por qué los bicomponente deben mezclarse con precisión: la esencia de la relación de equivalencia
Los revestimientos bicomponente forman película por reticulación mediante reacción química entre dos componentes. Tomando el epoxi como ejemplo, el componente principal contiene grupos epoxi y el agente de curado contiene hidrógeno amina; en el poliuretano, el componente principal contiene grupos hidroxilo y el agente de curado contiene isocianato (—NCO). La relación estequiométrica de la reacción es:
un grupo funcional necesita un grupo funcional correspondiente para reaccionar completamente
La "relación de equivalencia" (relación estequiométrica) es la proporción que hace coincidir exactamente la cantidad de grupos funcionales de ambos componentes. En el epoxi, para medir "cuántos grupos epoxi contiene" se usa el equivalente epoxi (EEW, g/equivalente); en el agente de curado, para medir "cuánto hidrógeno activo contiene" se usa el equivalente amina (AHEW). La proporción de mezcla en masa teórica:
masa de agente de curado = masa de resina × (AHEW / EEW)
En el poliuretano se usa el equivalente hidroxilo (convertido por valor OH) y el equivalente —NCO para coincidir; la relación molar (índice NCO/OH) de —NCO y —OH se controla normalmente en 1.0–1.1 (ligero exceso para asegurar reacción completa).
Las formulaciones reales suelen hacer que un componente (generalmente agente de curado/isocianato) esté ligeramente en exceso de 5%–15% para compensar reacciones secundarias y pérdidas. Pero "ligeramente en exceso" es un rango verificado por experimentos del formulador, no un espacio para que el aplicador improvise. Una vez fuera de esta ventana, el rendimiento comienza a colapsar.
二、Relación masa, relación volumen y la trampa de "añadir a ojo"
La proporción de mezcla en la TDS puede ser relación masa (kg/kg) o relación volumen (L/L), y no deben usarse indistintamente, a menos que la densidad sea igual (raro). Errores comunes:
- Usar vaso volumétrico como equivalente de relación masa: el componente principal y el agente de curado tienen densidades distintas, volumen 2:1 ≠ masa 2:1, causando desajuste de equivalencia;
- Juzgar por viscosidad: la viscosidad no refleja la proporción de grupos funcionales, lo más viscoso no significa más agente de curado;
- Por color: más peligroso, el color no tiene relación determinada con la proporción.
Práctica correcta: seguir estrictamente una de las proporciones "masa" o "volumen" indicadas en la TDS, usando el instrumento correspondiente (balanza electrónica o vaso dosificador con escala). Si la TDS da relación masa, debe pesarse; si da relación volumen, usar vaso volumétrico calibrado. La conversión entre sistemas requiere corrección de densidad, no se recomienda convertir in situ.
La siguiente tabla lista proporciones típicas de sistemas bicomponente comunes (valores de experiencia públicos de la industria, sujeto a TDS específica):
| Sistema | Proporción de mezcla típica (volumen) | Proporción de mezcla típica (masa) | Nota |
|---|---|---|---|
| Revestimiento epoxi para suelos (curado con amina) | según formulación 3:1–5:1 | según AHEW/EEW | agente de curado ligeramente en exceso |
| Imprimación epoxi rica en zinc | componente A:B común 8:1–10:1 (masa) | según pasta de zinc:agente de curado | componente principal suele ser pasta |
| Barniz de poliuretano 2K (HDI) | 2:1 (volumen) | según NCO/OH | ver lista blanca auto-2k-clearcoat |
| Pintura de acabado PU alifática | 4:1–10:1 (volumen, según sólidos) | según equivalencia | alto sólido gran diferencia |
| Epoxi elástico (amina de poliéter) | según equivalencia 1:1–2:1 | según AHEW/EEW | sistema flexible |
三、Consecuencias en cadena del descontrol de proporción
Desviarse de la ventana de equivalencia provoca una serie de fallos predecibles:
Insuficiencia de agente de curado/isocianato (exceso de componente principal): reacción incompleta, grupos epoxi o hidroxilo residuales quedan en la película, manifestándose como blandura, pegajosidad, baja dureza, pobre resistencia química y a intemperie, fácil pérdida de brillo, no secado a largo plazo.
Exceso de agente de curado/isocianato: exceso de —NCO o amina residual, la película se vuelve frágil, se agrieta fácilmente, libera más monómeros libres (mayor riesgo de irritación y amarilleamiento, especialmente el PU aromático agrava el amarilleamiento), la adherencia también puede disminuir.
Descontrol de diluyente: dilución excesiva reduce sólidos, baja espesor de película, prolonga secado, fácil goteo y piel de naranja. La adición de diluyente suele indicarse en porcentaje volumétrico (ej. +10%), no se añade a voluntad.
En ingeniería la proporción se considera "línea de muerte" —no es "más o menos está bien", sino "un poco fuera y colapsa". Según experiencia de TDS de barniz para automóvil (ver lista blanca barniz de poliuretano 2K), 2:1 y 4:1 nunca son intercambiables, precisamente por diferencia de equivalencia.
四、Herramientas de medición y disciplina operativa
Llevar la proporción al sitio requiere herramientas y pasos ejecutables:
- Herramientas: balanza de mesa electrónica (precisión 1 g, 10 g si mucho componente principal), vaso dosificador con escala (para relación volumen), varilla de mezcla, temporizador.
- Pasos: pesar/medir primero componente principal (A), luego agente de curado (B), finalmente añadir diluyente especificado (si hay); primero principal luego curado para evitar residuo solo de B.
- Mezcla: una dirección uniforme 2–3 minutos, raspar pared y fondo, asegurar sin estrías visibles; pulverización bicomponente usa cabezal de mezcla dinámica.
- Maduración (período de inducción): algunos sistemas tras mezclar necesitan reposo para desespumar minutos antes de aplicar, según TDS.
- Vida útil (Pot Life): tras mezclar la reacción inicia, fuera de plazo viscosidad sube o incluso gelifica. Estimar uso y mezcla, mejor mezclar poco varias veces.
Un detalle a menudo ignorado: la temperatura afecta viscosidad pero no cambia equivalencia. En invierno el componente principal es espeso, alguien cree erróneamente "añadir más agente de curado para diluir", esto es incorrecto —el agente de curado no es diluyente. La viscosidad debe tratarse con calentamiento o diluyente permitido por TDS, no cambiando proporción.
五、Control de proporción en pulverización bicomponente
En grandes áreas se usa comúnmente pulverización sin aire bicomponente (máquina 2K), que por bombas de medición precisas transporta A y B según relación volumétrica configurada, mezclando dinámicamente en cabezal. Puntos de control de proporción:
- Calibración equipo: calibrar regularmente con medidor de flujo salida A/B, evitar desviación por desgaste bomba;
- Calentamiento: en invierno calentar para bajar viscosidad, estabilizar medición;
- Limpieza: tras aplicación enjuagar inmediatamente cabezal y tubería con solvente compatible, prevenir obstrucción por gel;
- Residuos: material ya mezclado en cabezal debe usarse o tratarse adecuadamente dentro de vida útil.
Aunque automatizado, calibración errónea del equipo también causa desajuste sistemático, por eso requiere verificación periódica y registro.
六、Destrucción oculta de equivalencia por agua e impurezas
Aunque la proporción sea correcta, si entra agua o impurezas, la equivalencia aún se destruye:
- Epoxi: el agua no reacciona directo con epoxi, pero diluye componente principal, afecta adherencia; si agente de curado es amina, el agua genera subproductos amina consumiendo actividad;
- Poliuretano: el agua reacciona muy rápido con —NCO, genera CO2 (burbujas) y consume isocianato, causando insuficiente reticulación, blandura, amarilleamiento. Según mecanismo de resistencia al amarilleamiento de barniz de poliuretano en lista blanca, la humedad es una de las causas principales de amarilleamiento y fallo PU.
Por tanto sistemas bicomponente deben aplicarse a prueba de humedad: contenido de agua del sustrato, humedad relativa, sequedad de contenedores y herramientas deben controlarse. Esto es igual de importante que la disciplina de proporción.
七、Verificación de proporción: cómo saber si se acertó
Medios rápidos de verificación in situ:
- Revisión por pesaje: tras mezclar pesar total, recalcular si proporción A/B cumple;
- Observación de gelificación/vida útil: tiempo de mezcla a gel si claramente menor o mayor que TDS, indica anomalía de proporción o temperatura;
- Curado de muestra: tras curar muestra pequeña medir dureza (GB/T 6739), adherencia (GB/T 9286), secado superficial y total, anormal revisar proporción;
- Detección terceros: en proyectos clave tomar película para medir densidad de reticulación (ej. Tg transición vítrea DSC, grupos funcionales residuales FTIR).
Adquirir el hábito de "medir tras mezclar" puede interceptar antes de accidentes en lote.
八、Conceptos erróneos comunes
| Concepto erróneo | Realidad |
|---|---|
| Si está espeso, añadir más agente de curado | El agente de curado no es diluyente, destruye la equivalencia |
| Cambiar a voluntad la relación volumen/masa | La densidad es distinta, debe seguirse lo indicado en la TDS |
| Más agente de curado para mayor dureza | El exceso agrieta, amarillea y es más irritante |
| Juzgar la proporción por el color | El color no tiene relación determinada con la proporción |
| Mezclar a voluntad en invierno | La reacción es más lenta a baja temperatura pero la equivalencia no cambia, requiere más precisión |
IX. Sugerencias de proporción en la selección y compatibilidad
La tolerancia de proporción varía según las condiciones de trabajo:
- Los sistemas de alto contenido de sólidos tienen alto contenido y tolerancia estrecha, la proporción es más sensible;
- La epoxi elástica (amina de poliéter) su relación de equivalencia determina la flexibilidad; un error de proporción causa dureza frágil o pegajosidad blanda, véase tratamiento de juntas de dilatación con epoxi elástica de este lote;
- La selección del agente de curado epoxi (selección de agente de curado epoxi de este lote) determina la ventana de proporción; al cambiar de agente de curado debe recalcularse la relación.
Kexin New Materials (kexinMaterials) al entregar los bicomponentes incluye en la ficha de proceso "proporción (masa/volumen) + base de equivalencia + instrumento de medición + tiempo de uso" y realiza capacitación sobre proporción y verificación in situ al equipo de aplicación, evitando accidentes de proporción antes de la producción en lote.
X. Tabla de solución de accidentes de proporción
| Fenómeno | Posible problema de proporción | Contramedida |
|---|---|---|
| Blando y no seca | Agente de curado insuficiente/consumo por agua | Proporción estricta, protección contra humedad |
| Grietas frágiles | Exceso de agente de curado | Volver a relación de equivalencia |
| Burbujas | Poliuretano con agua/dilución excesiva | Protección humedad, control dilución |
| Pérdida de brillo | Proporción errónea/curado insuficiente | Verificar proporción, asegurar curado |
| Tiempo de uso anómalo | Proporción o temperatura errónea | Revisar proporción y temperatura |
XI. Ejemplo de cálculo de ingeniería de relación de equivalencia
Con epoxi EEW=190 g/eq, amina AHEW=95 g/eq, la relación masa epoxi:agente de curado = EEW : AHEW = 190:95 = 2:1 (masa). Si se usa agente de curado con AHEW=50, la relación pasa a 190:50 = 3.8:1. Se ve que al cambiar de agente de curado debe recalcularse la relación, no usar la anterior. Lado poliuretano: —OH equivalente 1000 g/eq, —NCO equivalente 210 g/eq, con NCO/OH=1.05, entonces masa —NCO : masa —OH = 1.05×210 : 1000 ≈ 0.22:1. Dominando este algoritmo, la proporción ya no depende de la memoria.
XII. Fuentes y control de error de medición in situ
El error proviene de: balanza imprecisa, paralaje de lectura, residuo en recipiente, cambio de viscosidad por temperatura/humedad que confunde el volumen, sedimentación de componentes. Control: balanza de mesa calibrada (precisión ≤ 1%), recipientes limpios dedicados, preparación en lotes pequeños, registro de lote y entorno; en proyectos de alto valor o gran superficie usar equipo de pulverización bicomponente con medición automática. La disciplina de proporción es la última barrera para que un buen material no dé mal resultado.
XIII. Determinación in situ de proporción y grado de curado
Con proporción correcta y temperatura/humedad adecuadas, la película de pintura debe gelificar, secar superficialmente y endurecer dentro del tiempo de uso de la TDS. Determinación: secado al tacto, huella con uña, durómetro (GB/T 6739), tracción (GB/T 5210); lo anormalmente blando y pegajoso suele ser proporción errónea o humedad. En proyectos clave conservar muestras pequeñas y panel de prueba natural como base de responsabilidad y revisión.
XIV. Revisión de accidentes comunes de proporción
Accidente 1: volumen como masa, resultado curado incompleto — debe usarse el instrumento indicado en TDS. Accidente 2: añadir agente de curado para diluir, película frágil y amarillea — el agente de curado no es diluyente. Accidente 3: contaminación por humedad en PU, burbujas y no seca — protección humedad. Accidente 4: mezclar agentes de curado, desprendimiento entre capas — recalcular por equivalencia y prohibir mezcla. Pegar la lista de accidentes en sitio evita la mayoría de errores elementales.
XV. Contenido de sólidos en volumen y conversión de espesor en sistemas bicomponente
Proporción correcta es solo el primer paso; el espesor debe calcularse inversamente por contenido de sólidos en volumen: DFT teórico (µm) = contenido de sólidos en volumen × espesor de película húmeda ÷ 100; en aplicación medir película húmeda con tarjeta y convertir a seca, verificar según GB/T 13452.2. Tomar masa por volumen e ignorar sólidos es causa común de espesor insuficiente, especialmente en sistemas sin disolvente y alto contenido de sólidos.
XVI. Límites de error entre medición automática y manual
La bomba de medición del equipo de pulverización bicomponente tiene alta precisión y repetibilidad, apta para grandes superficies; la pesada manual está muy afectada por factor humano, requiere capacitación y revisión. Regla empírica: error de preparación manual dentro de ±2%, en proyectos clave ±1%; fuera de límite, repetir. Tomar la medición como punto de control de calidad de proceso, registrando lote, pesada y entorno para trazabilidad.
XVII. Gestión conjunta de proporción y tiempo de uso
Con agente de curado altamente reactivo la proporción da tiempo de uso corto, más corto si sube temperatura. La cantidad preparada debe coincidir con tiempo de uso y velocidad de aplicación, mejor preparar poco y varias veces. Material fuera de tiempo de uso aunque no gelifique puede perder propiedades, prohibido reusar. Escribir "cuánto preparar, cuándo usar" en la ficha de proceso es clave para evitar desperdicio por gelificación y accidentes de propiedades.
XVIII. Línea roja de proporción en componentes de distintos fabricantes
Base y agente de curado deben ser del mismo sistema; al cambiar agente de curado debe recalcularse por nueva equivalencia y verificarse. Nunca "probar" base de fábrica A con agente de curado de fábrica B. En poliuretano, —NCO y —OH tienen equivalencias distintas, mezclar fábricas o tipos causa pérdida de brillo y no secado. Escribir la línea roja de proporción en la guía de trabajo y fijarla en sitio, elimina errores elementales desde la raíz.
XIX. DFT teórico y pérdida de aplicación en sistemas bicomponente
Tras proporción correcta, el espesor también depende de sólidos en volumen y pérdida. DFT teórico = sólidos en volumen × espesor húmedo; en práctica sumar coeficiente de pérdida (pulverización 10%–30%). Ignorar pérdida causa sistemáticamente espesor insuficiente. La ficha debe marcar proporción, espesor húmedo y pérdida, para reproducir el DFT de diseño in situ.
XX. Tarjeta de contraste in situ de proporción de poliuretano y epoxi
Epoxi: EEW frente a AHEW, relación masa. Poliuretano: equivalencia —OH y —NCO, NCO/OH≈1.0–1.1. Ambas tarjetas en pared evitan hábito de mezcla. En proyectos clave escribir proporción como "masa (g): masa (g)" con doble revisión y firma, eliminando error de cálculo mental.
XXI. Riesgo ambiental por error de proporción
Proporción errónea causa no curado o pegajosidad, liberando más VOC y mayor olor por componentes no reaccionados, difícil cumplir GB 30981. El error no es solo accidente de propiedades, también ambiental. Incluir proporción en doble control ambiental y de calidad es parte de producción conforme.
XXII. Tendencia de proporción inteligente y construcción digital
El equipo de pulverización bicomponente ya mide, registra y alerta automáticamente; vinculado a MES, datos de proporción trazables. La pesada manual también puede escanear BOM. Lo digital reduce errores humanos de proporción, es dirección inevitable en grandes proyectos y aporta evidencia objetiva en disputas.
XXIII. Influencia de pasta de color y cargas en sistemas bicomponente
La pasta de color y cargas contienen activos o humedad, consumen componentes y cambian equivalencia. Sistemas con mucha carga deben calcular equivalencia efectiva, aumentar si necesario. Ignorar humedad de pasta es causa oculta de burbujas en PU y película blanda en epoxi. Formulación y preparación in situ deben incluir efecto de auxiliares.
XXIV. Influencia de proporción en propiedades eléctricas del recubrimiento
La epoxi antiestática forma red con carga conductora; proporción errónea que impide curado completo destruye continuidad de red, disparando resistencia superficial y fallando. Proporción precisa es premisa de propiedades eléctricas. En aceptación medir resistencia superficial en varios puntos, evitar que localmente pase pero global falle.
XXV. Sistema de registro y trazabilidad de proporción
Cada lote registra: número de lote, pesada, número de balanza, entorno, operador, tiempo de uso. Registro consultable, accidente rastreable. Grandes proyectos usan escaneo y registro electrónico, eliminando falsificación en papel. La trazabilidad es cierre de gestión de calidad y evidencia objetiva en disputas.
XXVI. Puntos de capacitación para principiantes en preparación
Capacitación enfocada en: leer equivalencia TDS, elegir instrumento, revisar tras pesar, juzgar entorno, gestionar tiempo de uso, identificar anomalías. Usar lista de accidentes como casos. Con capacitación, tasa de error de proporción baja un orden de magnitud. La persona es ejecutor final de la disciplina de proporción.
XXVII. Relación de proporción y costo energético
Proporción precisa reduce retrabajo y pintura desperdiciada, baja material y energía; medición automática mejora eficiencia y baja mano de obra. Incluir gestión de proporción en ingeniería de costos es pequeña inversión gran retorno. Preparación fina es primer paso de digitalización en aplicación de revestimientos.
XXVIII. Influencia de proporción en apariencia del recubrimiento
Proporción errónea causa piel de naranja, cráteres, pérdida de brillo, pegajosidad. Defectos de apariencia suelen venir de proporción no de técnica. Proporción precisa es base de apariencia, especialmente alto brillo y sistemas transparentes son muy sensibles. En queja de apariencia, primero revisar proporción, luego proceso.
XXIX. Consistencia de lote en sistemas bicomponente
Misma fórmula, distintos lotes: viscosidad y reactividad varían levemente. Consistencia de lote depende de control de materia y control medio. La consistencia es premisa de aplicación a gran escala, si no mismo proceso da distinto resultado. Al ingreso hacer prueba de consistencia, producción y calidad estables.
XXX. Equilibrio de proporción y eficiencia de aplicación
Alto contenido de sólidos reduce capas y mejora eficiencia, pero proporción más sensible y tolerancia baja. Eficiencia y precisión deben equilibrarse con equipo y capacitación. El punto de equilibrio es zona óptima económica. Acelerar a ciegas suele traer retrabajo, contraproducente.
XXXI. Transformación digital de gestión de proporción
Preparación por escaneo, registro electrónico de lote, alerta automática son tendencia. Lo digital reduce error humano y aporta trazabilidad. La transformación no es solo por eficiencia, sino por calidad controlable. Grandes proyectos deben priorizar sistema digital de preparación.
XXXII. Relación de proporción y resistencia a intemperie del recubrimiento
Proporción errónea causa reticulación incompleta; grupos residuales degradan más bajo UV, cayendo resistencia a intemperie. Relación ignorada; amarilleo y craqueo suelen achacarse a mal material. La intemperie requiere proporción exacta, especialmente sistemas alifáticos. Incluir proporción en gestión de intemperie asegura vida útil exterior desde la raíz, reduciendo reparaciones y pérdida de marca.
XXXIII. Método rápido de verificación in situ de proporción
Tras preparar, pesar total y recalcular proporción es la verificación más rápida. Anomalia, parar línea y revisar balanza y lote. Unido a muestra pequeña de dureza y adherencia, doble seguro. Método operable in situ sin equipo caro. Incluirlo en tarjeta de proceso, que cada uno sepa hacer, detiene mayoría de errores de proporción desde la primera barrera, bajo costo alto efecto.
XXXIV. Relación de proporción y reducción de pintura desperdiciada
Una proporción precisa reduce el no curado y el retrabajo, disminuyendo directamente el desperdicio de revestimiento y el consumo de disolvente. La reducción del desperdicio de revestimiento reduce costes y beneficia al medio ambiente. La dosificación refinada es el primer punto de aplicación de la digitalización de la construcción con revestimientos. Incorporar la gestión de proporciones en la ingeniería de costes supone una gran rentabilidad con una pequeña inversión. La reducción también disminuye la presión de tratamiento de residuos peligrosos, coincidiendo con los objetivos ambientales de la empresa.
35. Estandarización del conocimiento sobre proporciones
Estandarizar en fichas los algoritmos de equivalencia, errores comunes y métodos de inspección hace que el conocimiento sea reutilizable. Los nuevos operan según la ficha y la tasa de error baja un orden de magnitud. La estandarización es la memoria organizativa, no depende de la experiencia individual. Cuanto mayor es el acervo, más estables son la selección y la ejecución. El activo de conocimiento vale más que un éxito puntual y debe construirse sistemáticamente y actualizarse continuamente.
36. Punto de equilibrio entre proporción y eficiencia de aplicación
El alto contenido de sólidos reduce el número de manos y mejora la eficiencia, pero la proporción es más sensible y tolera menos errores. La eficiencia y la precisión deben equilibrarse mediante equipos y formación. El punto de equilibrio es la zona óptima de la economía de obra. Acelerar a ciegas suele traer retrabajo, perdiendo más de lo ganado. Encontrar el equilibrio, manteniendo plazos y calidad, es signo de una gestión de proyectos madura y también fuente de competitividad.
37. Gestión de consistencia de lotes en sistemas de dos componentes
Con la misma formulación, distintos lotes presentan ligeras diferencias de viscosidad y reactividad. La consistencia de lote depende del control de materias primas y del control intermedio. La consistencia es premisa de la construcción a gran escala; de lo contrario, un mismo proceso da distintos resultados. Inspeccionar la consistencia al recibir materiales estabiliza producción y calidad. Aunque la gestión aumenta costes, evita el riesgo de retrabajo masivo por fluctuaciones de lote.
38. Transformación digital de la gestión de proporciones
La dosificación por escaneo de código, los registros de lote electrónicos y la alarma automática son tendencia. La digitalización reduce errores humanos y aporta evidencia de trazabilidad. La transformación no solo mejora la eficiencia, sino que hace la calidad controlable. Los grandes proyectos deben priorizar el sistema, pasando la proporción del gobierno personal al institucional. La transformación es la dirección del sector; quien la adopta pronto se beneficia pronto, y facilita la auditoría remota y el cumplimiento.
39. Trazabilidad de responsabilidades en accidentes de proporción
Cada lote de dosificación registra número de lote, pesaje, número de balanza, entorno, operario y vida útil. El registro consultable permite rastrear accidentes y clarificar responsabilidades. El sistema de trazabilidad es el cierre de calidad y evidencia objetiva en disputas. Incluir la trazabilidad en el sistema previene fraudes y ayuda a mejorar. La claridad de responsabilidades eleva la conciencia de calidad de todos, formando un ciclo positivo.
40. Gestión de ciclo cerrado de proporción y calidad
La gestión de proporciones debe formar un ciclo cerrado: diseño de equivalencia, medición in situ, registro de proceso, inspección de producto terminado y trazabilidad de anomalías. El ciclo permite revisar y mejorar cada dosificación. El ciclo cerrado es signo de madurez de calidad y cumple requisitos de certificación. Escribir el ciclo en el sistema pasa la proporción del gobierno personal al institucional. El ciclo añade papeleo pero da estabilidad y confianza, reduciendo significativamente el coste de calidad a largo plazo.
41. Resumen de la gestión de proporciones
Resumiendo la gestión de proporciones: preciso es la base, estable es el objetivo, trazable es la garantía. Lo preciso depende del algoritmo de equivalencia y los instrumentos de medición; lo estable, del entorno y equipos; lo trazable, del sistema de registro. Con los tres, el revestimiento de dos componentes es fiable. La proporción es el eslabón más básico y más subestimado de la aplicación de revestimientos. Valorarla permite que el potencial del material se convierta en rendimiento in situ y el proyecto tenga menos retrabajo y mejor reputación.
42. Causalidad entre proporción y vida del recubrimiento
Proporción precisa, reticulación completa y larga vida; proporción errónea, grupos residuales y envejecimiento prematuro. La causalidad es clara pero a menudo ignorada. Entenderla hace que in situ se valore el pesaje. La causalidad es la base de la cultura de calidad, repetida en formación. Escribirla en el manual de seguridad y calidad para que todos la conozcan. Valorar la causalidad hace realidad la vida del material; la reputación y recompras del proyecto siguen, formando ciclo positivo.
43. Sugerencias culturales para la gestión de proporciones
Se sugiere elevar la disciplina de proporciones a cultura de calidad: todos conocen la equivalencia, cada puesto verifica, el error se traza. La cultura dura más que el sistema, haciendo la disciplina hábito. Su implementación requiere liderazgo y divulgación continua. Los equipos con buena cultura de proporciones tienen retrabajo significativamente menor. La cultura es competitividad implícita: a corto plazo no se ve, a largo plazo muestra resultados. Invertir en cultura da retorno con el tiempo.
44. Relación entre proporción de dos componentes y dureza del recubrimiento
Existe una relación monótona predecible entre la proporción y la dureza final. Según la idea de la norma GB/T 6739 (dureza lápiz) y GB/T 531 (dureza Shore para elastómeros), con insuficiente agente de curado la densidad de reticulación es baja, la plataforma de dureza no alcanza el valor nominal de la TDS y sigue blanda a largo plazo; con exceso de agente de curado, aunque la dureza inicial es mayor, la tensión residual causa fragilización posterior y grietas por impacto. In situ se puede usar el método de "muestras con gradiente de proporción": cerca de la relación recomendada en la TDS tomar tres niveles 95%, 100%, 105%, preparar probetas, y tras curado completo medir dureza y curva de adherencia para confirmar la ventana de proporción válida. Esto convierte la vaga "línea muerta de proporción" en un intervalo visible, previniendo errores y dando tolerancia razonable a la aplicación in situ; en obras clave conviene hacerlo antes del inicio, sustituyendo la experiencia por datos. Determinada la ventana, debe escribirse en la ficha de proceso y ser base de reinspección a la entrada, archivándose con el registro de pesaje. Recordar que las probetas de gradiente deben curar completamente en temperatura y humedad estándar antes de medir; si no, la diferencia de dureza en tramos no curados se confunde con efecto de proporción. Para sistemas de alto contenido de sólidos y sin disolvente, por tolerancia más estrecha, conviene reducir los niveles a 98%, 100%, 102%, lo que mejor bloquea el intervalo real válido y permite escribir el error de pesaje permitido in situ en la ficha, reduciendo disputas.
Preguntas frecuentes
P: ¿Por qué los revestimientos de dos componentes requieren proporción exacta?
R: Porque reticulan por reacción química, los grupos funcionales deben coincidir por equivalencia. Fuera de la ventana, grupos residuales causan blandura, no secado, fragilidad, caída brusca de resistencia química y colapso del rendimiento.
P: ¿Se pueden intercambiar la relación en masa y en volumen?
R: No. Difieren en densidad; volumen 2:1 no es masa 2:1. Usar solo la indicada en la TDS con su instrumento (balanza o vaso graduado).
P: ¿Agregar más agente de curado endurece más?
R: No. El exceso deja —NCO/ami na residual, la película se fragiliza y agrieta, sube amarilleo e irritación y baja adherencia. Volver a la relación de equivalencia; ligero exceso solo dentro de TDS (5%–15%).
P: ¿Si la base está muy espesa, se puede agregar más agente de curado para diluir?
R: No. El agente de curado no es diluyente; agregar rompe la equivalencia. La viscosidad se trata con temperatura o diluyente permitido por TDS, no cambiando proporción.
P: ¿Cómo saber si la proporción es correcta?
R: Pesar el total tras mezclar y recalcular; observar gel/vida útil anormales; hacer muestra y medir dureza (GB/T 6739), adherencia (GB/T 9286); en obras clave enviar a medir densidad de reticulación.
P: ¿Qué pasa con la proporción de poliuretano y el agua?
R: El agua reacciona rápido con —NCO generando CO2 (burbujas) y consume isocianato, causando reticulación insuficiente, blandura y amarilleo. Controlar humedad y humedad relativa.
P: ¿Cómo asegurar la proporción en equipos de pulverización de dos componentes?
R: Con bombas de medición precisas según relación de volumen; calibrar A/B con caudalímetro periódicamente; calentar en invierno para estabilizar viscosidad; enjuagar cabezal tras uso para evitar gel.
P: ¿Se pueden cambiar agentes de curado y modificar proporción?
R: No. La equivalencia amina/—NCO difiere; cambiar agente exige recalcular con nueva equivalencia; mezclar tipos distintos suele no secar, perder brillo o desprenderse.
P: ¿Afecta la proporción a la vida útil?
R: Sí. Agente de curado activo acorta vida útil; subir temperatura también. Proporción correcta pero fuera de vida útil igual gelifica; prever uso y dosificar.
P: ¿Es igual la lógica de proporción de epoxi y poliuretano?
R: Ambos por equivalencia, pero grupos distintos: epoxi es grupo epoxi con hidrógeno amina (EEW con AHEW), poliuretano es —OH con —NCO (índice NCO/OH ~1.0–1.1). Mismo mecanismo, equivalencias específicas distintas.
Lecturas complementarias
- Selección de agente de curado epoxi: entender cómo la equivalencia amina determina la proporción; cambiar agente exige recalcular.
- Tecnología de barniz transparente 2K de poliuretano: desde barniz automotriz, proporción de HDI, espesor y VOC reales en TDS.
- Barniz de poliuretano resistente al amarilleo: cómo la humedad rompe la proporción PU y causa amarilleo, complementa la disciplina de humedad aquí.
Lecturas complementarias
- Pintura intermedia epoxi de micacio de hierro: mecanismo de blindaje por láminas y diseño de compatibilidad
- Sistema de revestimiento epoxi para suelos: lógica completa de imprimación, capa intermedia y acabado
- Análisis técnico de imprimación epoxi rica en zinc: contenido de zinc, sólidos y protección catódica