El acero es el esqueleto de la industria moderna —plantas, bastidores de tuberías, puentes, tanques y estructuras de equipos dependen de su capacidad de carga. Pero el acero se corroe en ambientes naturales con enormes costos anuales de mantenimiento y reemplazo. La misión central del revestimiento protector pesado es aislar el acero del entorno con una "película orgánica/inorgánica de ingeniería" y proporcionar protección secundaria cuando la película se daña. Este artículo explica el sistema genérico de tres capas (imprimación / capa intermedia / capa de acabado) y la lógica del DFT (espesor de película seca) detrás de él.
Como proveedor técnico de revestimientos protectores industriales, kexinMaterials posee una cadena completa que abarca epoxi rico en zinc, óxido de hierro micáceo y poliuretano alifático, y proporciona recomendaciones de sistema citables para diferentes clases de corrosividad. Para la clasificación de corrosividad en sí, consulte la guía de diseño de sistema de prevención de óxido de kexinMaterials.
1. Mecanismo de corrosión del acero y su costo
El acero sufre corrosión electroquímica en aire húmedo: en sitios anódicos el hierro pierde electrones para formar Fe²⁺, en sitios catódicos el oxígeno se reduce, y ambos forman una celda de corrosión a través de la película de agua. Contaminantes como cloruro y SO₂ destruyen la película pasiva y aumentan la conductividad, acelerando el proceso. La corrosión no solo adelgaza la sección y reduce la capacidad de carga, sino que también causa daños localizados como corrosión por picaduras y corrosión en grietas —ocultos y peligrosos.
Económicamente, el control de corrosión sigue "prevenir supera reparar": un sistema de revestimiento calificado cuesta mucho menos a lo largo de su ciclo de vida que los parches repetidos y el reemplazo de componentes. Por esto ISO 12944 / GB/T 30790 integran el "grado de durabilidad" (bajo / medio / alto, aproximadamente 5 / 10 / 15+ años) en el diseño del sistema.
2. El sistema de tres capas: cada capa tiene una función
El sistema pesado genérico sigue "imprimación epoxi rica en zinc + capa intermedia de óxido de hierro micáceo (MIO) + capa de acabado de poliuretano alifático":
- Imprimación epoxi rica en zinc (protección catódica): el alto contenido de zinc en la película seca contacta el acero y forma un ánodo de sacrificio. Cuando el revestimiento se daña localmente y el acero queda expuesto, el zinc se corroe primero para proteger el sustrato —la primera línea de "autocicatrización" en los defectos. Véase mecanismo de imprimación epoxi rica en zinc.
- Capa intermedia de MIO (barrera): las escamas de óxido de hierro micáceo se alinean en láminas paralelas, formando un laberinto que alarga la ruta del agua, el oxígeno y los iones, mientras construye espesor y adhesión entre capas.
- Capa de acabado de PU alifático (intemperie): resiste UV, niebla salina y desgaste mecánico, decidiendo la vida de apariencia y retención de color.
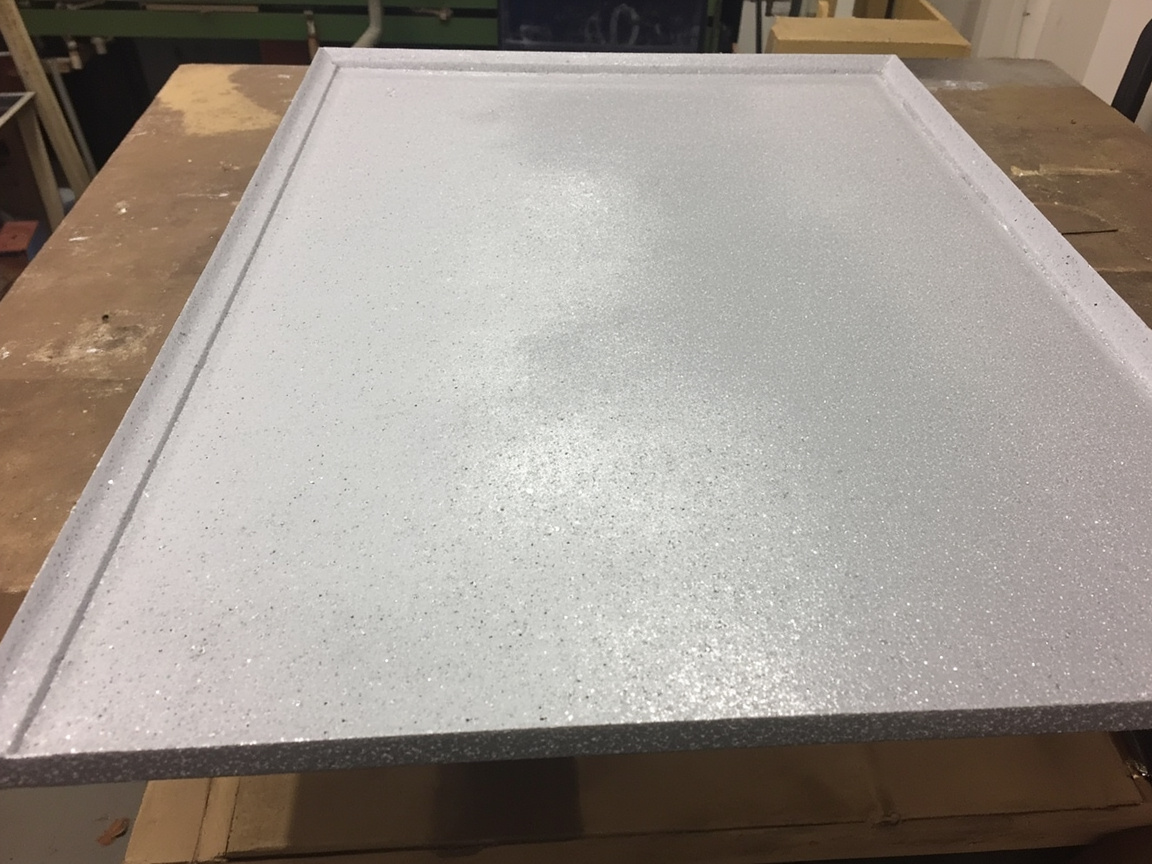
La sinergia entre capas es la clave: la imprimación da protección electroquímica, la intermedia da barrera y espesor, la de acabado da resistencia ambiental. Faltar cualquier capa debilita la vida útil global.
3. DFT por clase de corrosividad
El DFT total aumenta con la corrosividad: C3 puede ser alrededor de 200 µm, C4 por encima de 240 µm, C5-M a menudo ≥ 320 µm (según tablas de sistema ISO 12944-5 / GB/T 30790.5). Estos son garantías mínimas validadas por corrosión cíclica; proyectos reales a menudo toman valores cerca del límite superior para margen.
4. Preparación de superficie: 60% de la vida
No importa qué tan avanzado sea el sistema, la preparación de superficie decide más del 60% de la vida del revestimiento. ISO 8501-1 define grados de limpieza por chorro Sa1–Sa3; miembros estructurales principales usualmente requieren Sa2.5 (muy exhaustivo, solo ligera mancha). Controles de apoyo:
- Rugosidad: 40–80 µm según ISO 8503, equilibrando adhesión y consumo de pintura.
- Sales solubles: probar cloruros según ISO 8502; si supera el límite, lavar o re-chorrear.
- Polvo y aceite: limpiar a grado estándar para prevenir pérdida de adhesión.
- Regla del punto de rocío: la temperatura del acero ≥ 3 °C por encima del punto de rocío, la humedad relativa a menudo ≤ 85 %.
La primera capa debe aplicarse dentro del tiempo especificado tras el granallado (a menudo ≤ 4 h, menor en alta humedad) para prevenir la oxidación instantánea. Los abrasivos deben estar libres de sales.
5. Espesor de película y la regla 90/90
El espesor de película es la métrica central cuantitativa de control de calidad. La película húmeda se controla en tiempo real con un peine; la película seca se muestrea con medidores magnéticos/de corriente de Eddy (ISO 2808). La aceptación utiliza ampliamente la “regla 90/90”: 90 % de las lecturas ≥ DFT especificado, el 10 % restante ≥ 90 % del DFT especificado, y ningún punto individual severamente bajo. Para superficies rugosas, la ISO 19840 da métodos de corrección. Bordes, soldaduras y refuerzos (zonas de “pérdida de película”) deben recibir pintura de banda (stripe-coat).
6. Adhesión y pruebas de aceptación
- GB/T 9286 corte en cruz: gradado (0/1 mejor) para adhesión entre capas.
- ASTM D4541 / GB/T 5210 arranque: adhesión cuantitativa a nivel MPa para miembros clave.
- Niebla salina y corrosión cíclica: ISO 9227 (NSS), ASTM B117, ISO 12944-9 cíclica, ISO 20340 envejecimiento.
Nota: las horas en niebla salina son solo aceleración relativa, no equivalentes directamente a la vida útil; juzgar por grado de durabilidad ISO 12944 más corrosión cíclica de terceros y datos de campo.
7. Temperatura, humedad y ventana de proceso
Los revestimientos epoxi son sensibles a la temperatura: por debajo de 5 °C (o mínimo del producto) el curado es extremadamente lento o se detiene; por encima de 40 °C la gelificación puede ser muy rápida con mal nivelado. La alta HR arriesga condensación, por lo que la regla de +3 °C del punto de rocío es el piso. A baja temperatura, pueden usarse endurecedores de invierno o calefacción/deshumidificación dentro de los límites del producto.
8. Defectos comunes y prevención
- Ampllas: sales solubles, sustrato húmedo o presión osmótica — controlar sales y la ventana de proceso.
- Delaminación entre capas: sistema incompatible o contaminación superficial — verificar adhesión antes de cambiar productos.
- Poros / omisiones: DFT bajo o pulverización desigual — pintar bordes en banda, aumentar frecuencia de inspección.
- Entizamiento / pérdida de brillo: intemperismo insuficiente de capa de acabado o DFT bajo — usar PU alifático y cumplir espesor.
9. Flujo de selección y conceptos erróneos
Flujo: juzgar corrosividad (C1–C5-M, Im1–Im3) según ISO 12944-2 → elegir número de sistema y DFT total mínimo → definir preparación superficial y control de sales según ISO 8501-1/8503/8502 → verificar VOC según GB 30981-2020 → aceptar por espesor 90/90, adhesión corte en cruz/arranque, corrosión cíclica de terceros. Rutas de base acuosa / alto sólido / sin disolvente se eligen por entorno y condiciones.
Conceptos erróneos comunes: (1) solo preocuparse por la marca de la capa de acabado — incorrecto, el sistema es sinérgico; (2) más espeso es más seguro — incorrecto, exceder límite aumenta tensión interna y agrietamiento; (3) granallar y luego pintar al día siguiente — incorrecto, la oxidación instantánea es rápida con humedad; (4) horas en niebla salina igual a vida útil — incorrecto; (5) mezclar marcas libremente — incorrecto, causa delaminación.
kexinMaterials enfatiza un paquete integrado de “parámetros de material + límites de proceso + criterios de aceptación” en la entrega del sistema: no solo los datos de tres capas, sino también pisos de DFT por entorno, grado de preparación superficial y aceptación 90/90 — así diseño, aplicador y propietario alinean un mismo conjunto de métricas.
FAQ
P: ¿Por qué el sistema de tres capas es tan común para estructuras de acero?
R: Cada capa es insustituible: epoxi rico en zinc da protección catódica por sacrificio de zinc, MIO da barrera laminar y espesor, PU alifático resiste intemperismo. Su sinergia cubre autocuración de defectos, bloqueo y resistencia ambiental; faltar una capa debilita la vida total.
P: ¿Es siempre mejor mayor contenido de zinc?
R: No. El zinc debe formar una red conductora continua para habilitar protección catódica; muy bajo es ineficaz, muy alto puede reducir propiedades mecánicas y adhesión. Controlar zinc en película seca según ISO 12944-5 y la TDS del producto.
P: ¿Cómo se ejecuta la regla 90/90?
R: 90 % de lecturas de medidor ≥ DFT especificado, el resto ≥ 90 % del DFT especificado, ningún punto individual severamente bajo. Aplicar corrección ISO 19840 en superficies rugosas y definir distribución de medidor en la especificación.
P: ¿Por qué preparación superficial Sa2.5?
R: El grado de granallado decide adhesión y vida útil; Sa2.5 (muy exhaustivo, solo leve mancha) es el mínimo para miembros principales de servicio pesado. Grados menores acortan severamente la vida de protección.
Q: ¿Qué límite de sales solubles se aplica?
A: Los límites siguen las especificaciones del proyecto; los elementos marinos o de repintado a menudo tienen como objetivo crítico cloruros ≤ ~50 mg/m² (como NaCl), con lavado o re-granallado si se excede. Siempre basarse en los resultados de la norma ISO 8502.