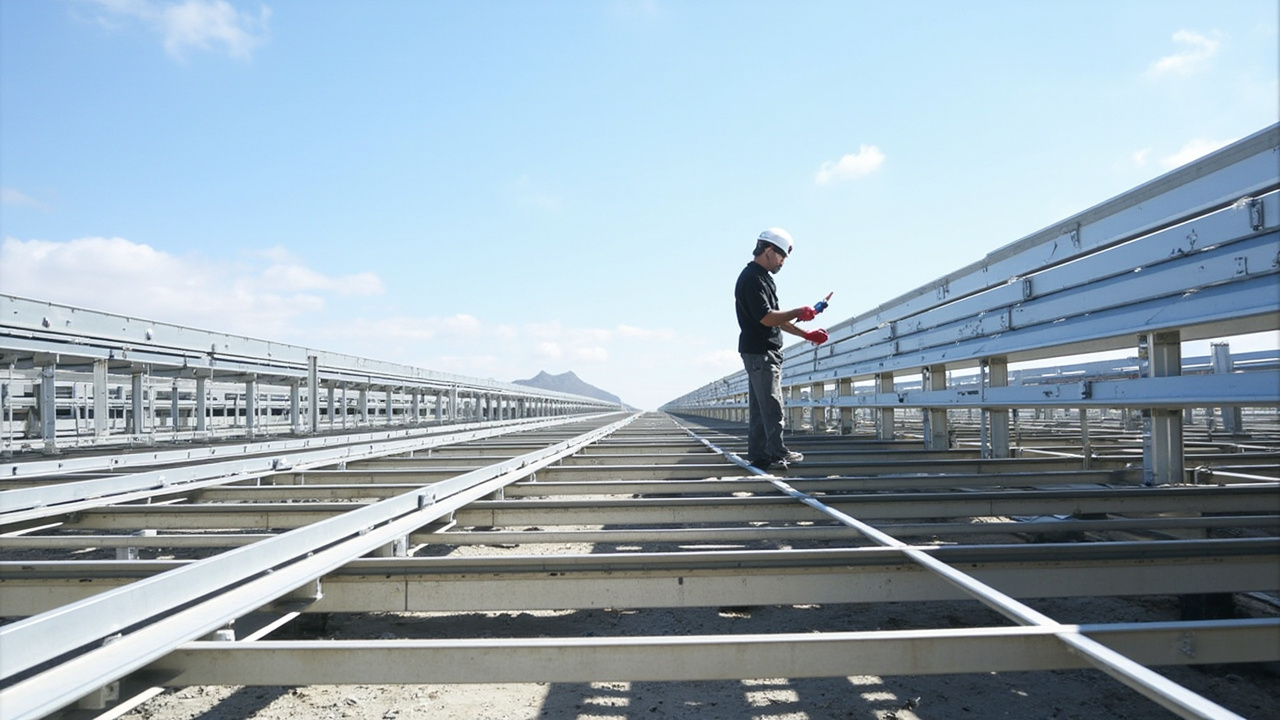
Los sistemas fotovoltaicos deben considerarse en base al ciclo de vida: las garantías de los módulos a menudo prometen 25 o incluso 30 años de generación de energía, pero si los soportes de montaje se corroen y pierden resistencia prematuramente, la inclinación del arreglo y la eficiencia de generación se ven afectadas en el mejor de los casos, y la seguridad estructural se pone en peligro en el peor. Los soportes fotovoltaicos permanecen al aire libre a largo plazo bajo UV, oscilaciones térmicas, lluvia, rocío salino (plantas costeras y de marismas) y atmósfera industrial — un ataque compuesto. Como proveedor técnico de revestimientos protectores industriales, kexinMaterials ha acumulado amplios datos sobre estructuras de acero exteriores de nueva energía en acero galvanizado en caliente, aluminio y sustratos Zn-Al-Mg.
1. Entorno de servicio: por qué es más duro que el acero de planta
Las plantas fotovoltaicas se encuentran mayormente en tres entornos: noroeste árido con fuerte UV; costa sureste con alto rocío salino; sitios húmedos y corrosivos de marisma / solar-pesqueros. Según ISO 12944-2:
- C3 (medio): atmósfera urbana e industrial ligera.
- C4 (alto): industrial y costera (sal moderada).
- C5 (muy alto): costa de alta salinidad, mar adentro, fuerte contaminación industrial.
- CX (extremo): plataformas marinas.
Las plantas costeras y de marisma a menudo caen en C4–C5, con tasas de corrosión muy superiores a las plantas ordinarias. Peor aún, los soportes fotovoltaicos son secciones abiertas de pared delgada (canales C/U, extruidos de aluminio); una vez que las paredes internas se corroen, la pérdida de sección es grande relativa a la carga — un riesgo especial de "pared delgada + larga vida".
2. Rutas de sustrato: acero HDG vs aluminio vs Zn-Al-Mg
2.1 Acero galvanizado en caliente (HDG)
HDG (GB/T 13912 / ASTM A123) forma una capa de aleación Zn-Fe que proporciona protección catódica sacrificial — la anticorrosión más rentable. Pero la capa de zinc tiene un límite de vida en C5, y cortes, soldaduras y agujeros de perno dejan zinc discontinuo que necesita refuerzo de revestimiento. "Pintar sobre galvanizado" necesita imprimación dedicada.
2.2 Extruido de aluminio
Ligero, resistente a la corrosión, adecuado para techos y sitios sensibles al peso, pero más costoso y aún propenso a picaduras en entornos Cl⁻; la corrosión galvánica con abrazaderas de acero necesita atención. La película anodizada ayuda pero como base de revestimiento aún necesita recubrimiento de conversión para adherencia.
2.3 Acero recubierto Zn-Al-Mg
Nuevo revestimiento, más resistente a la corrosión que el galvanizado ordinario, con buena autocuración en bordes de corte (el eutéctico Zn-Al-Mg forma una película protectora densa en el daño) — usado crecientemente para soportes fotovoltaicos. Aún necesita pretratamiento adecuado para adherencia interfacial.
3. Diseño del sistema de revestimiento: dúplex y capa de acabado orgánica
3.1 Galvanizado + revestimiento orgánico (Dúplex)
ISO 12944-1 define el "Sistema Dúplex": galvanizado en caliente más revestimiento orgánico, vida aproximadamente la suma o más (sinergia). Típico: "capa de zinc + imprimación epoxi (o rica en zinc) + capa de acabado de PU alifático / fluorocarbono". La capa de zinc da protección catódica y base; la capa de acabado orgánica da intemperismo.
3.2 Revestimiento directo de alta intemperie (sin/poco zinc)
Para aluminio o Zn-Al-Mg, usar "recubrimiento de conversión + capa de acabado / polvo resistente a la intemperie" directamente, omitiendo galvanizado grueso. Revestimiento en polvo (poliéster/TGIC o polvo de PU) — sin disolvente, uniforme, resistente a la intemperie — es ampliamente usado en soportes. Para montajes en techo donde el pretratamiento in situ es imposible, el polvo de fábrica supera al rociado líquido de campo.
Sinergia dúplex: cuando la capa de zinc falla se adelgaza uniformemente, no perforación catastrófica; si la capa de acabado orgánica se rompe, el zinc expuesto sigue sacrificándose para proteger el acero — una ventana de mantenimiento. Usar "imprimación específica para galvanizado" (epoxi de grabado o baja tolerancia de superficie) y eliminar totalmente la sal de zinc (herrumbre blanca), o falla la adherencia y sigue descamación de gran área en pocos años.
4. Métricas clave de rendimiento y estándares
- Rocío salino neutro (NSS): GB/T 10125 / ISO 9227; sistemas galvanizado + revestimiento necesitan pequeño creep de rayado, sin ampollas; C5 costero de alta durabilidad a menudo ≥ 1000 h.
- Intemperismo (QUV / xenón):ISO 16474 (QUV), ISO 11341 (xenon); la PU alifática mantiene alta retención de brillo a 1000–2000 h; el fluorocarbono es mejor. Establezca un umbral de retención de brillo, no solo "pasa".
- Adhesión: GB/T 9286 corte en cruz 0/1 sobre galvanizado; arranque (ISO 4624) ≥ 5 MPa común.
- Espesor de zinc: GB/T 13912 mínimo según espesor de acero (p. ej., promedio ≥ 85 µm) — el revestimiento solo no salva un zinc fino.
- Corrosión cíclica & humedad: ISO 14993 / GB/T 24195, GB/T 1740 — el entorno real alterna seco-húmedo-sal-UV.
- Consistencia de color: GB/T 11186 (ΔE) controla la diferencia de color entre lotes.
5. Puntos Clave de Construcción
- Pretratamiento galvanizado: desengrasar → enjuagar → eliminar óxido blanco/sales de zinc → conversión/fosfatado o imprimación directa para galvanizado; nunca aplicar revestimiento sobre óxido blanco.
- Granallado (si no hay zinc): acero a Sa2.5 (GB/T 8923.1 / ISO 8501-1), rugosidad Ry5 40–70 µm.
- Control DFT: medidor magnético (GB/T 4956); bordes y cortes son finos — reforzar.
- Entorno: 5–40 °C, HR ≤ 85%, temp. de acero ≥ 3 °C sobre el punto de rocío (ISO 12944-7).
- Curado en polvo: poliéster según TDS (típico 180–200 °C, 10–15 min); verificar uniformidad del horno con un rastreador.
- Refuerzo de bordes/esquinas internas: los cortes de punzonado y dobleces de esquinas internas son los más finos y propensos a óxido — establecer controles "pre-revestimiento + retoque antes de línea" con mediciones de esquina interna.
kexinMaterials enfatiza "pretratamiento + revestimiento + DFT" como un paquete integrado para soportes, ofreciendo capa de acabado espesada y mejora de fluorocarbono para proyectos costeros para minimizar el mantenimiento a 25 años. Para secciones abiertas de pared delgada recomendamos adicionalmente "pre-revestimiento de pared interna + sellado de borde".
6. Fallos Comunes y Preguntas Frecuentes
La mayoría de fallos de revestimiento de soportes se deben a "mal pretratamiento" o "DFT por debajo de estándar", no a la calidad del revestimiento. Dos fallos a menudo pasados por alto: (1) el amarilleo aumenta la absorción de calor — la PU aromática o capa de acabado pobre amarillea bajo UV fuerte, elevando la temperatura de la parte trasera y bajando indirectamente el rendimiento; (2) corrosión bimetálica en uniones atornilladas acero-aluminio.
Preguntas Frecuentes
P: ¿Por qué se prefiere el galvanizado en caliente sobre solo pintura para soportes PV?
R: El HDG protege el acero de forma sacrificial incluso en cortes/daños, con larga vida y bajo costo; la pintura sola se oxida localmente una vez rayada. Galvanizado + revestimiento Duplex dura aún más — la corriente principal de la industria.
P: ¿Por qué la pintura directa sobre galvanizado se desprende fácilmente?
R: La superficie de zinc es lisa y forma sales de zinc (óxido blanco) y óxido; la pintura ordinaria adhiere mal. Use imprimación específica para galvanizado (grabado o epoxi de baja tolerancia superficial) y elimine primero las sales de zinc.
P: ¿Qué grado debe cumplir el revestimiento PV costero?
R: Mayormente C4–C5 (ISO 12944-2). Recomiende niebla salina ≥ 1000 h, capa de acabado de PU alifática o fluorocarbono, DFT adecuadamente espesado, y prefiera sistema Duplex galvanizado para mayor vida.
P: ¿PU vs capa de acabado de fluorocarbono?
R: PU es rentable con retención de brillo de 10–15 años para la mayoría de proyectos; fluorocarbono 15–20 años, excelente intemperie pero más costoso, para costero de UV fuerte y alta durabilidad. Elija según vida de diseño y presupuesto.
P: ¿1000 h de niebla salina significan 25 años de uso?
R: No hay conversión directa. La niebla salina es aceleración relativa, no años al aire libre. Juzgue por grado de durabilidad esperada ISO 12944, envejecimiento QUV y entorno real en conjunto; la niebla salina es necesaria pero no suficiente.